En esta página
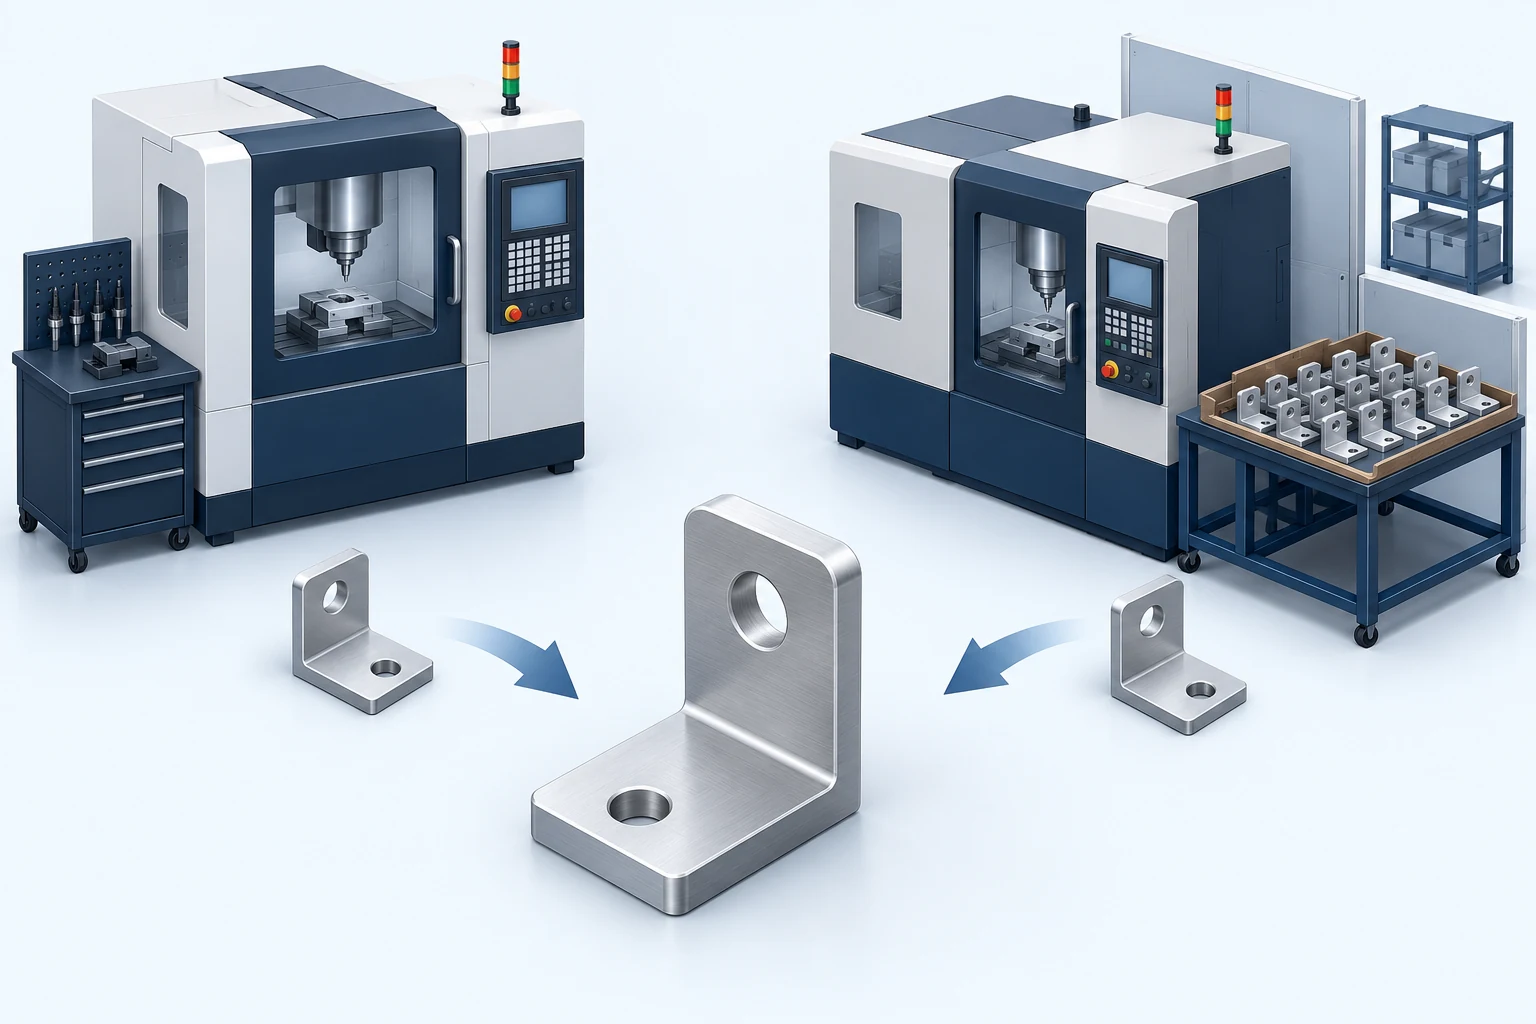
La subcontratación del mecanizado CNC puede aumentar la capacidad productiva, proporcionar un proceso que su taller no posee y evitar una inversión en equipos cuya justificación económica aún no está respaldada por la demanda. Resulta rentable cuando esos beneficios superan el precio del proveedor más los costes de coordinación, entrega y calidad que usted mantiene. Conservar el trabajo en planta puede ser preferible cuando existe capacidad adecuada disponible, las revisiones son frecuentes o el proceso es fundamental para su conocimiento del producto.
La decisión también puede ser mixta: conservar el desarrollo y ciertas operaciones seleccionadas mientras se adquieren piezas repetitivas o trabajos especializados. Evalúe la familia de piezas y el período de demanda, en lugar de tratar todo el mecanizado como una única decisión de fabricar o comprar.
Adquirir capacidad para una restricción productiva específica
Un taller puede tener suficientes máquinas en conjunto y aun así carecer de la capacidad requerida por un pedido concreto. Un centro de torneado no puede absorber una acumulación de trabajo de fresado sin una ruta adecuada. La inspección o los acabados externos también pueden retrasar la finalización tras completarse el mecanizado. Identifique la operación que limita la entrega antes de subcontratar el lote.
Para una punta de demanda temporal, la producción externa puede proteger el programa interno sin comprometerse con otra máquina, otro paquete de dispositivos de sujeción ni un turno con personal asignado. Esa ventaja es mayor cuando el proveedor puede entregar piezas aceptadas antes de que se despeje la cola interna. Trasladar un trabajo a una cola de proveedor igualmente larga logra poco.
Para una demanda incierta, la subcontratación puede posponer una inversión en capacidad hasta que los pedidos repetidos la justifiquen. La compensación es un coste recurrente de compra y un menor control directo sobre la programación. Una vez que la demanda se vuelve estable, la decisión puede cambiar: una ruta razonable para el lanzamiento no es automáticamente la mejor opción para cada año posterior.
El NIST MEP recomienda a los fabricantes examinar la capacidad actual de un proveedor y su capacidad de crecimiento, en lugar de basarse únicamente en el número de equipos. [1] Aplique esa distinción al plazo de entrega prometido: la capacidad técnica para mecanizar la pieza y la disponibilidad de una franja productiva son hechos independientes. Una previsión es útil para la planificación, pero no reserva por sí misma ninguno de los dos.
Acceda a un proceso completo, más allá de otra máquina
La capacidad externa resulta valiosa cuando cierra una brecha definida. Un proveedor podría contar con una configuración adecuada para características angulares, experiencia con el material especificado o un método de medición para una característica difícil de verificar de otro modo. El beneficio radica en la capacidad de producir y verificar dicha característica sin desarrollar internamente todo el proceso.
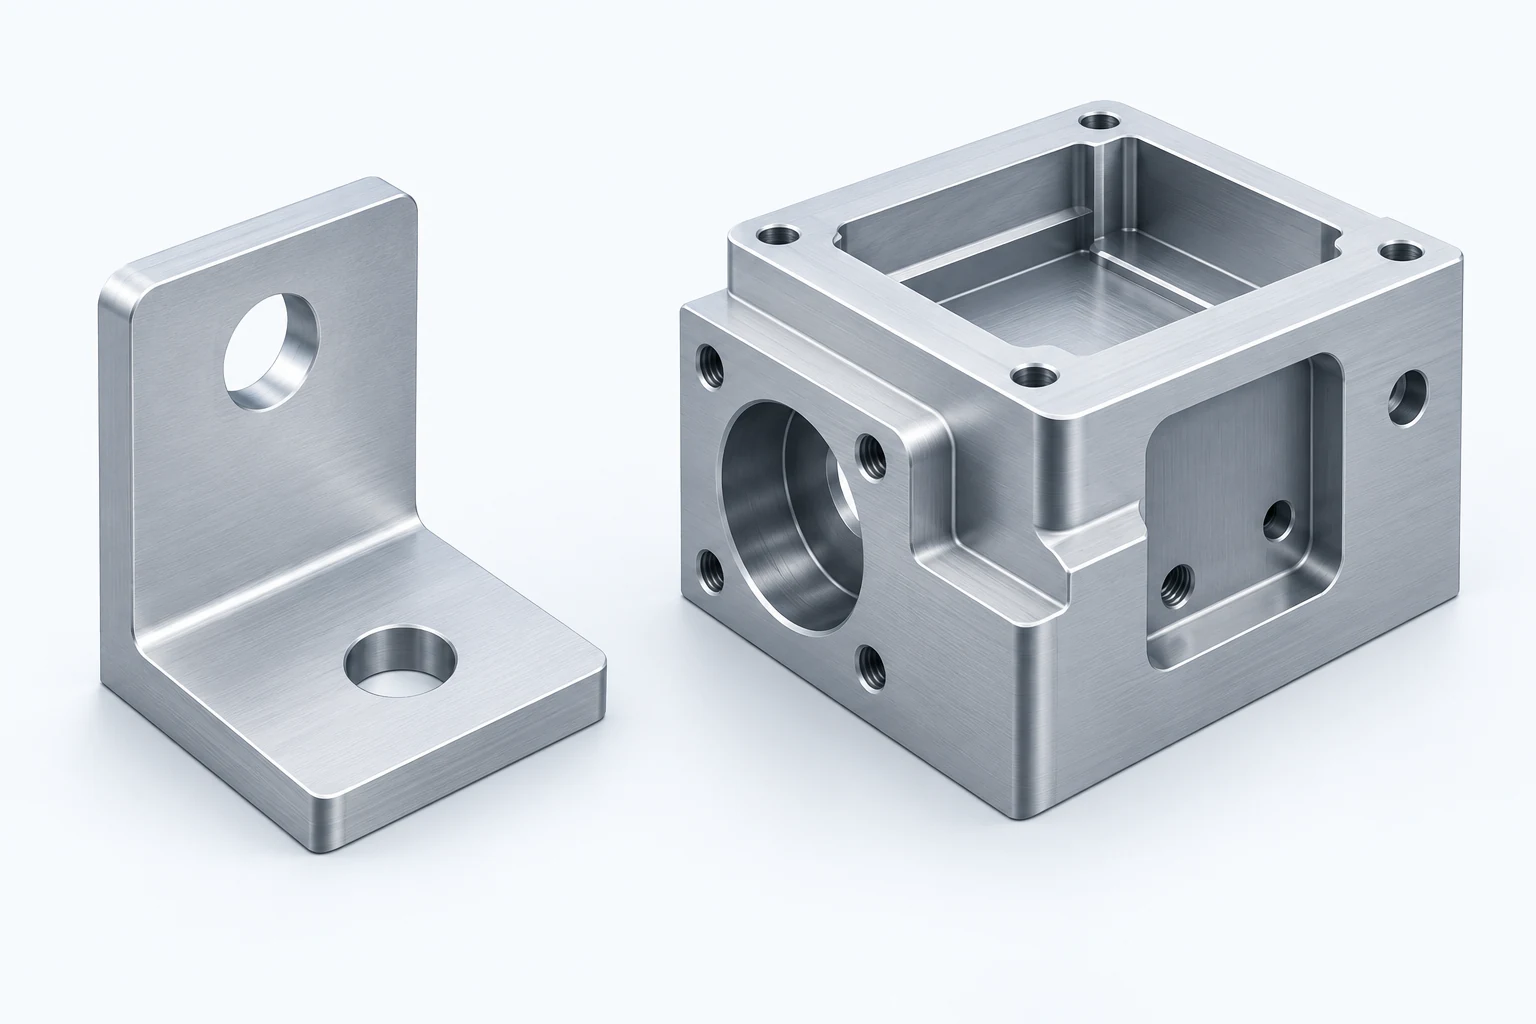
Por ejemplo, una empresa que fabrica soportes sencillos puede recibir un diseño de carcasa con características en varias caras. Comprar esa carcasa puede ser más práctico que adquirir equipos y desarrollar una nueva ruta para una corriente de pedidos incierta. La comparación debe incluir aún una ruta interna factible con configuraciones adicionales; la presencia de más ejes en la máquina no resuelve por sí sola la economía del caso.
La lista de equipos es una pista inicial. Relacione el recurso propuesto con el acceso, la sujeción, la medición y la disponibilidad para el plano real. Cómo leer la lista de equipos de un taller mecánico explica ese análisis en detalle. La subcontratación transfiere el trabajo productivo, pero el comprador sigue necesitando comprensión técnica suficiente para evaluar el resultado.
Comparar las vías internas, subcontratadas e híbridas
La misma situación puede sustentar distintas decisiones dependiendo de lo que ya esté disponible. Esta comparación parte del supuesto de que todas las rutas propuestas pueden cumplir los requisitos de la pieza.
| Situación | Ruta interna | Ruta subcontratada | Híbrida útil |
|---|---|---|---|
| Punta temporal de producción | Aplicable si la operación restringida dispone de tiempo utilizable | Agrega capacidad si una franja externa cumple la fecha | Mantener la demanda normal en planta; subcontratar el exceso |
| Características especializadas poco frecuentes | Requiere desarrollar el proceso faltante | Utiliza la ruta establecida de un proveedor | Adquiera la operación especializada; conserve el trabajo compatible |
| Cambios frecuentes de diseño | Bucle de retroalimentación corto entre diseño y mecanizado | Requiere control de revisiones entre organizaciones | Mantenga el desarrollo cerca; libere externamente piezas estables |
| Demanda repetitiva estable | Puede justificar capacidad dedicada y aprendizaje del proceso | Evita poseer esa capacidad, con dependencia continua del suministro | Mantenga una ruta interna y una asignación externa calificada |
Una ruta híbrida añade transferencias de responsabilidad. Resulta rentable cuando la capacidad o el beneficio técnico superan el trabajo adicional de transporte, preparación y verificación. Dividir operaciones únicamente para mantener ocupadas todas las máquinas existentes puede generar más trabajo sin mejorar los plazos de entrega ni los costos.
Calcule los costos que realmente varían
El costo interno mostrado en un informe puede incluir alquiler, depreciación y apoyo salarial asignados a cada pieza. Subcontratar un lote no elimina necesariamente esos gastos. El tratamiento contable gerencial de OpenStax distingue los costos evitables de los costos que persisten bajo cualquiera de las dos opciones. [2]
Utilice el horizonte temporal de la decisión. Las compras de materiales, las horas extraordinarias pagadas y los consumibles específicos por pedido pueden desaparecer al trasladar un lote fuera. Un contrato de arrendamiento de equipo comprometido puede permanecer. El tiempo de personal liberado para otras tareas constituye un beneficio de capacidad, pero no implica automáticamente un ahorro en nómina. En decisiones a más largo plazo, pueden cambiar los compromisos que resultan evitables.
Para un ejemplo de planificación de 200 piezas, suponga que ambas rutas entregan las mismas piezas aceptadas en la fecha requerida. Todos los importes están en dólares estadounidenses:
- Fabricar el lote requiere $4,800 en materiales evitables, mano de obra remunerada y costos operativos.
- Otros 1 800 USD de costos internos asignados persisten independientemente de que el lote se fabrique o se compre.
- El precio total de fabricación del proveedor es de 5 400 USD.
- Comprar añade 600 USD por transporte, verificación de recepción y administración del pedido, además del alcance incluido por el proveedor.
El informe interno muestra 4 800 USD + 1 800 USD = 6 600 USD. Comparar únicamente esa cifra con el precio del proveedor de 5 400 USD sugiere un ahorro. La diferencia relevante es:
Premium por subcontratación = 5 400 USD + 600 USD − 4 800 USD = 1 200 USD, o 6 USD por pieza aceptada.
Los $1,800 retenidos existen en ambos lados. Incluirlos de forma consistente da $6,600 para fabricar frente a $7,800 para comprar, la misma diferencia de $1,200.
Ahora suponga que la ranura de producción liberada permite otro pedido que, de lo contrario, se rechazaría. Si ese pedido aporta $2,000 tras todos sus costos adicionales, la subcontratación mejora el resultado combinado en $2,000 − $1,200 = $800. Si la ranura permanece inactiva, ese beneficio es cero. Utilice la contribución, no los ingresos por ventas del otro pedido, y contabilice cada costo de recurso una sola vez.
Este cálculo responde a una decisión por lotes. Adquirir una máquina para varios años requiere una previsión independiente de la demanda, la dotación de personal, el mantenimiento y los compromisos futuros. La guía de costes y selección de proveedores CNC abarca los cargos de fabricación que deben mantenerse consistentes al comparar ofertas.
Mantenga la coordinación y el trabajo de calidad en el plan
Una pieza subcontratada sigue requiriendo una definición aprobada, decisiones técnicas y aceptación. Alguien debe responder a las preguntas sobre el plano, aprobar los cambios y gestionar un requisito omitido. La Calidad del Proveedor (ASQ) incluye comunicación, resolución de problemas, cambio de proveedor y verificación de entradas en el coste de la relación con un proveedor. [3]
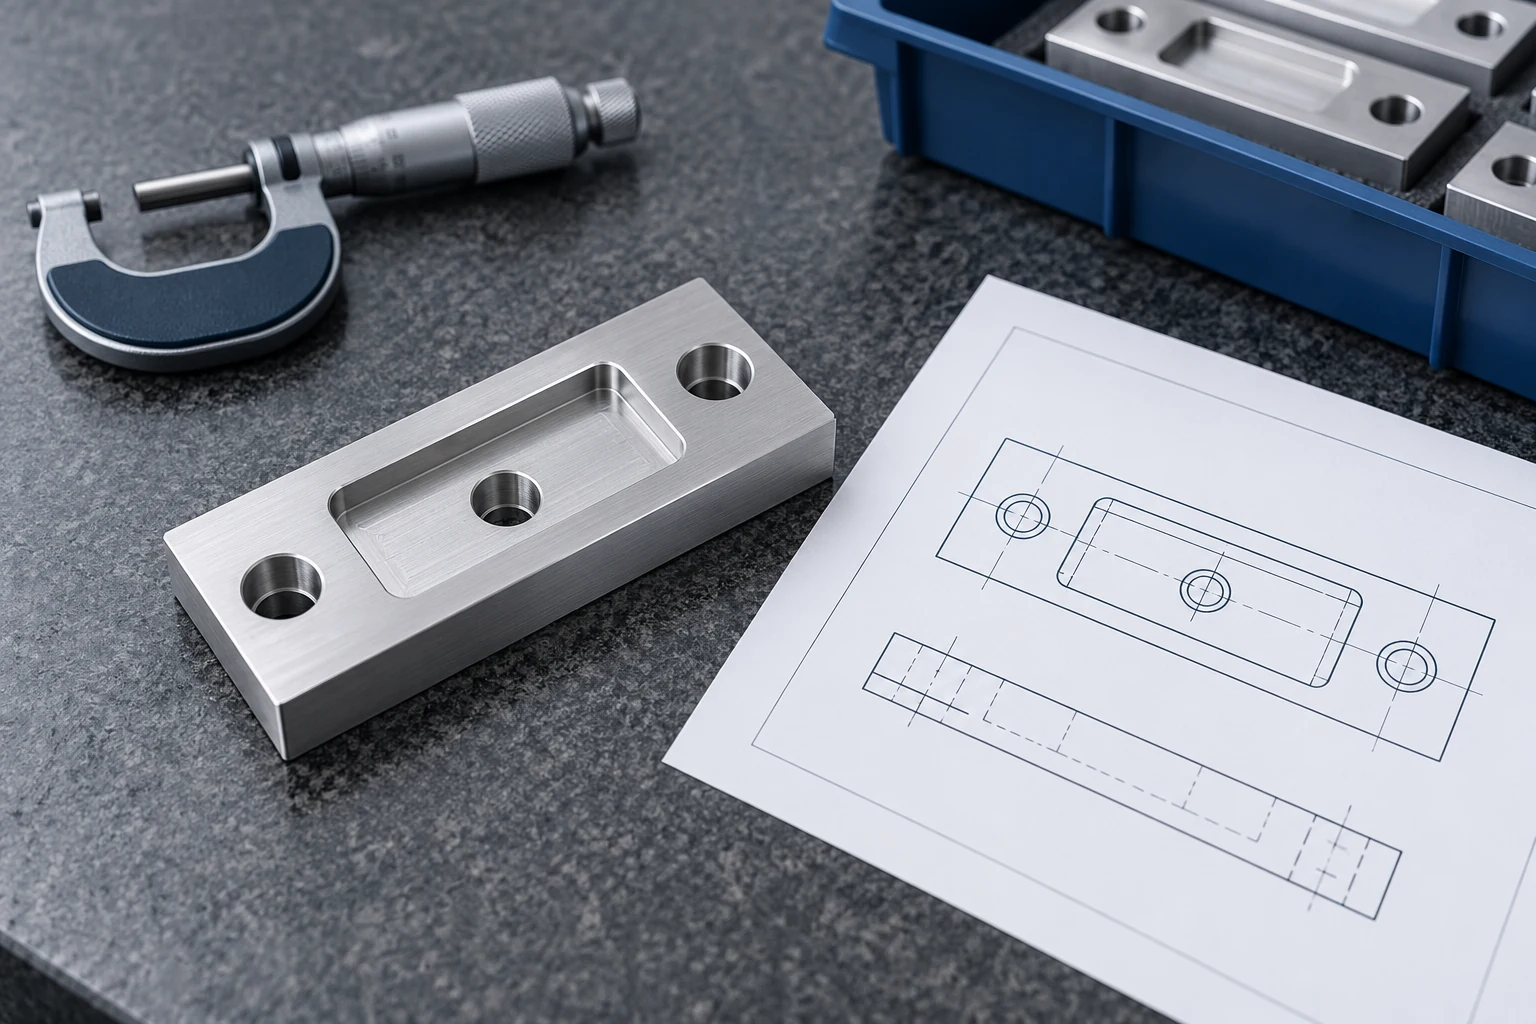
Considere un orificio de montaje desplazado durante una actualización de diseño. Un taller interno puede resolver el cambio en una breve discusión de ingeniería. Una ruta externa requiere una revisión identificada, la confirmación de qué trabajos han comenzado y una disposición para las piezas antiguas. Ambas rutas exigen control; la transferencia externa añade otro punto donde las suposiciones pueden divergir. Por lo tanto, los cambios frecuentes pueden consumir gran parte de la ventaja aparente en compras.
Las responsabilidades en materia de calidad también requieren una división práctica. El proveedor puede realizar los controles acordados y entregar los registros correspondientes, mientras que el comprador decide si esos resultados cubren el uso previsto de la pieza y cualquier requisito de recepción. Repetir sistemáticamente todas las inspecciones por costumbre incrementa los costes; omitir la verificación únicamente porque existe un informe puede dejar una laguna. Defina la característica, la base de aceptación y la respuesta ante un fallo.
La entrega debe entenderse como la fecha en que las piezas utilizables están disponibles para la siguiente operación. Incluya el tiempo necesario para la aprobación requerida, el transporte y la recepción, en lugar de utilizar únicamente la fecha de finalización del mecanizado. La discusión de NIST sobre el costo total de propiedad incluye los efectos de la gestión, las existencias, el flete y los plazos de entrega. [4] Si la subcontratación requiere pedidos anticipados o mayores niveles de stock de seguridad, incluya la exposición financiera y a revisiones que generan dichas piezas.
Utilice una ruta híbrida en la que la transición sea clara
Un híbrido práctico puede separar familias de piezas en lugar de dividir cada componente. Mantenga las piezas de desarrollo de rápida evolución internas y subcontrate los soportes estables de repetición. Esto preserva la retroalimentación directa de diseño donde más importa, al tiempo que libera tiempo dedicado a la producción repetitiva. Asimismo, evita el transporte de piezas parcialmente mecanizadas entre operaciones.
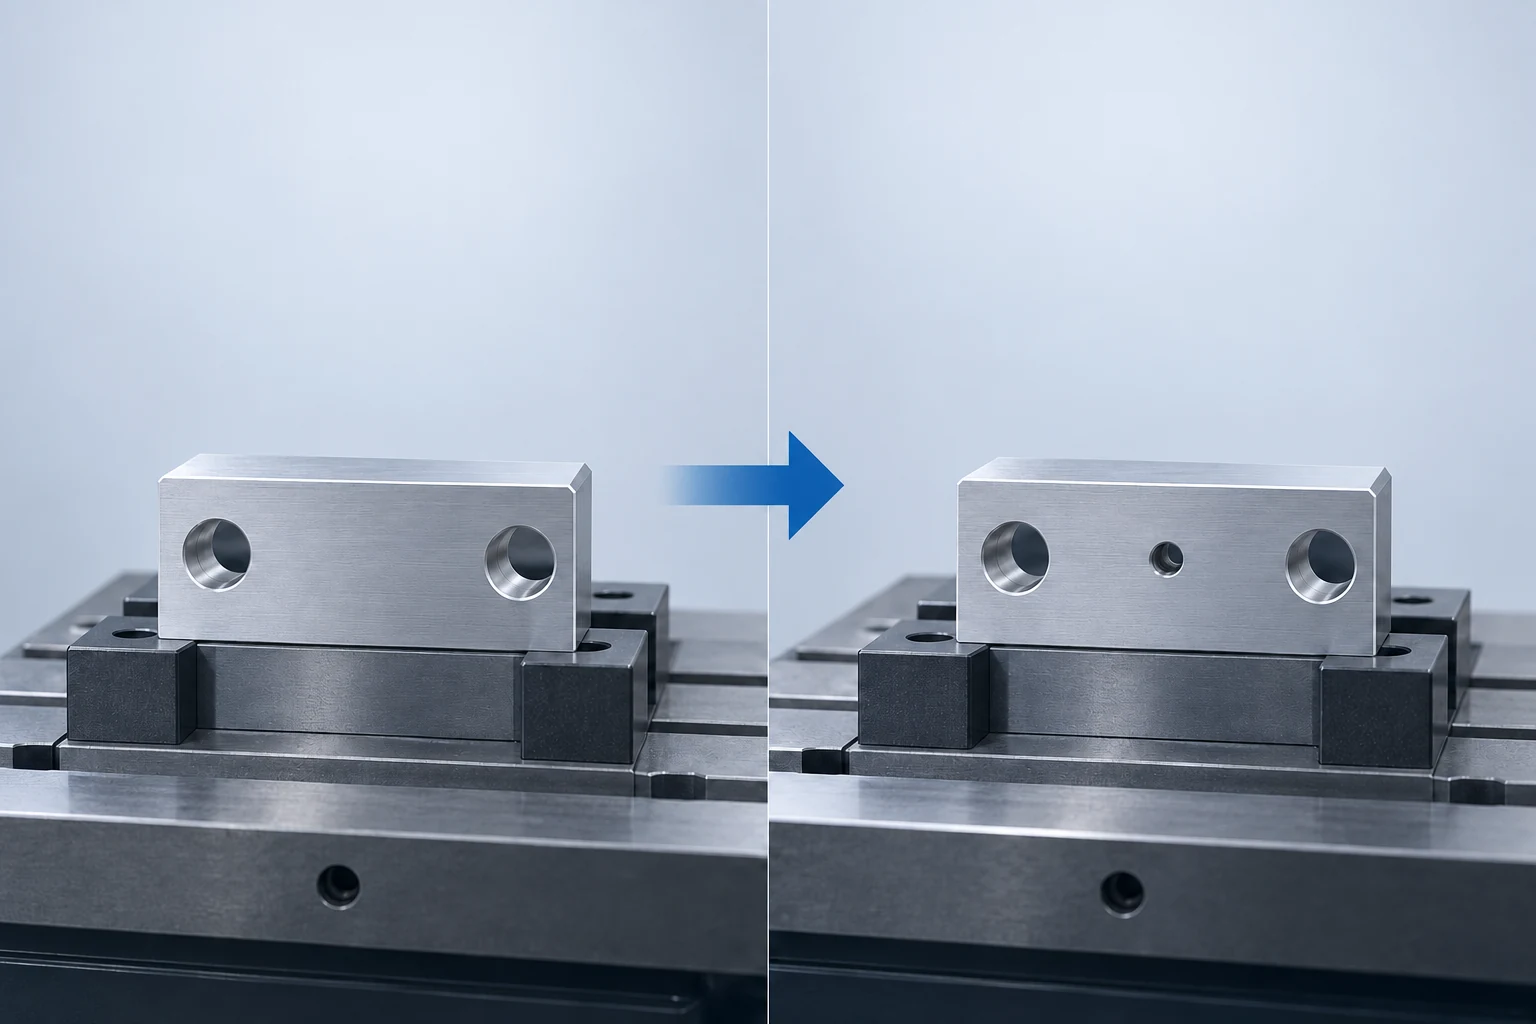
Dividir una pieza puede funcionar cuando la interfaz está bien definida. Por ejemplo, un proveedor externo podría preparar las piezas en bruto y mecanizar las características de desbaste, mientras que una operación interna termina una superficie de localización crítica. La condición de entrada debe dejar la cantidad adecuada de material y superficies de referencia utilizables para ese acabado. Si la transferencia entre operaciones requiere otro montaje complicado o dificulta la verificación de una característica, adquirir la pieza completa puede ser la opción más sencilla.
Conservar la última operación no es automáticamente una ventaja de calidad. Solo ayuda cuando el proceso interno aporta capacidades útiles, control o conocimiento del producto. Un proveedor cualificado puede estar mejor posicionado para mecanizar superficies relacionadas en conjunto. Compare rutas completas antes de asignar operaciones según la titularidad.
Otro híbrido es una fuente externa calificada para una pieza que normalmente se fabrica internamente. Esto puede ofrecer una opción durante picos de demanda o interrupciones, pero un nombre de contacto no constituye una alternativa lista para usar. La vía externa requiere archivos actualizados, una preparación adecuada y evidencia de que puede entregar la pieza en la condición requerida. Mantenga la alternativa operativa a un nivel acorde con las consecuencias de la interrupción; no asuma que nombres idénticos de material y máquina hacen automática la transferencia.
Valore la primera transferencia según el motivo de la subcontratación
Defina el beneficio antes de liberar el trabajo. Para el desbordamiento, mida si la restricción interna se alivió y si las piezas aceptadas llegaron cuando eran necesarias. Para la capacidad especializada, verifique la característica que no pudo producirse o medirse de forma satisfactoria en el interior. Para el costo, compare los gastos adicionales reales con el trabajo que quedó pendiente.
Una primera transferencia también debería revelar si se pueden gestionar preguntas, revisiones, piezas no conformes y cambios en la entrega sin intervenciones repetidas. Una buena muestra es útil, pero la producción repetida puede introducir dispositivos de sujeción diferentes, cambios de herramientas y lotes de procesos externos. La guía de prototipo a lote piloto explica cómo probar esas diferencias de producción sin considerar una pieza aprobada como prueba válida de toda la ruta.
Revisite la decisión cuando cambie la demanda, la estabilidad del diseño o la capacidad interna. La subcontratación resulta más sólida cuando resuelve una restricción identificada a un costo total aceptable. Mantener o traer de vuelta el trabajo a planta es razonable cuando dicha restricción desaparece o cuando el proceso retenido ha adquirido mayor valor.
Fuentes técnicas
- Art Thomas, Sociedad de Extensión para la Fabricación del NIST, 8 formas de mejorar su proceso de selección de proveedores, 30 de mayo de 2023. Capacidad, capacidad instalada, registros de calidad y consideraciones de continuidad.
- Mitchell Franklin, Patty Graybeal y Dixon Cooper, OpenStax, Principios de contabilidad, volumen 2: Contabilidad gerencial, sección 10.3, «Evaluar y determinar si fabricar o comprar un componente», 2019. Costos relevantes y factores cualitativos en una decisión de fabricar o comprar.
- Sociedad Estadounidense para la Calidad, ¿Qué es la calidad del proveedor?. Costos de la relación con el proveedor, responsabilidades y evaluación del desempeño.
- Gary Steinberg, Sociedad de Extensión para la Fabricación del NIST, Alinear los esfuerzos de aprovisionamiento nacional con el éxito empresarial, 11 de febrero de 2022. Coste total, capacidad de respuesta y continuidad del suministro.



