En esta página
El mecanizado por descarga eléctrica por inmersión utiliza un electrodo conformado para producir características como cavidades ciegas, rebajes y nervios estrechos. El mecanizado por descarga eléctrica con hilo desplaza un hilo continuamente alimentado a lo largo de una trayectoria programada para cortar una pieza conductora. Para la mayoría de las decisiones de selección de proceso, la primera pregunta es si la característica requiere un fondo o un recorrido abierto a través de la materia prima, no cuál máquina tiene la especificación de precisión más impresionante.
Ambos métodos eliminan material mediante descargas eléctricas controladas. Sus herramientas, requisitos de acceso y secuencias de acabado difieren lo suficiente como para que elegir el incorrecto pueda añadir una configuración innecesaria o hacer imposible lograr la geometría prevista. La comparación siguiente sigue una pieza desde su plano hasta sus características terminadas.
La diferencia comienza con el electrodo
En el mecanizado por descarga eléctrica, el electrodo y la pieza permanecen separados por un pequeño entrehierro que contiene fluido dieléctrico. Las descargas eliminan material localmente, mientras que el fluido ayuda a evacuar los residuos.[1] El mecanizado por descarga eléctrica convencional requiere una pieza conductora; un material duro no es automáticamente apto para EDM si no conduce la electricidad.
El electrodo determina cómo esa eliminación de material alcanza la forma requerida. Un electrodo de inmersión lleva una forma tridimensional. Un electrodo de hilo es una línea delgada cuyo movimiento controlado crea una superficie de corte. Esa distinción explica por qué una cavidad de molde ciega y una abertura de matriz perfilada conducen a planes de mecanizado diferentes.
El término máquina CNC de EDM describe el control informático, no un tercer proceso de EDM. Tanto las máquinas con hilo como las de inmersión pueden utilizar CNC. Comparar el EDM con el fresado CNC es, por tanto, una comparación de métodos de eliminación de material: erosión eléctrica frente a una herramienta de corte rotativa.
| Comparación | Electroerosión por inmersión | Electroerosión por hilo |
|---|---|---|
| Herramienta | Electrodo conformado, comúnmente de grafito o cobre | Hilo continuamente alimentado |
| Característica típica | Cavidad ciega, rebaje o forma interna detallada | Abertura pasante, contorno exterior o corte pasante cónico |
| Acceso | Acceso libre de colisiones para el electrodo y su portaelectrodo | Trayectoria continua del hilo entre las guías |
| Preparación inicial | Diseño, fabricación y alineación del electrodo | Contorno programado, sujeción de la pieza y orificio de entrada para el hilo |
| Desbaste y acabado | Estrategias de desbaste y acabado que tienen en cuenta el desgaste del electrodo | Corte de desbaste y, cuando sea necesario, pasadas de acabado |
| Disposición común del fluido | Dieléctrico a base de aceite | Agua desionizada; también existen máquinas basadas en aceite |
La tabla describe disposiciones comunes, no una especificación de máquina intercambiable. Las dimensiones de la característica, el estado del material y la superficie requerida determinan la configuración real.[2]
Alcance de un hilo conductor
Una máquina de electroerosión por hilo guía un hilo tenso por encima y por debajo de la pieza de trabajo. El movimiento relativo de la pieza de trabajo respecto al hilo genera el contorno. El hilo actúa como electrodo, no como una cuchilla de sierra: no necesita dientes ni contacto mecánico de corte para eliminar metal.[3]
Esta disposición es adecuada para punzones, aberturas de matrices, ranuras estrechas pasantes y perfiles externos intrincados. También genera un requisito de acceso: el hilo debe atravesar la zona de mecanizado y continuar hasta su guía opuesta. Un rebaje con fondo sólido no proporciona dicha ruta.
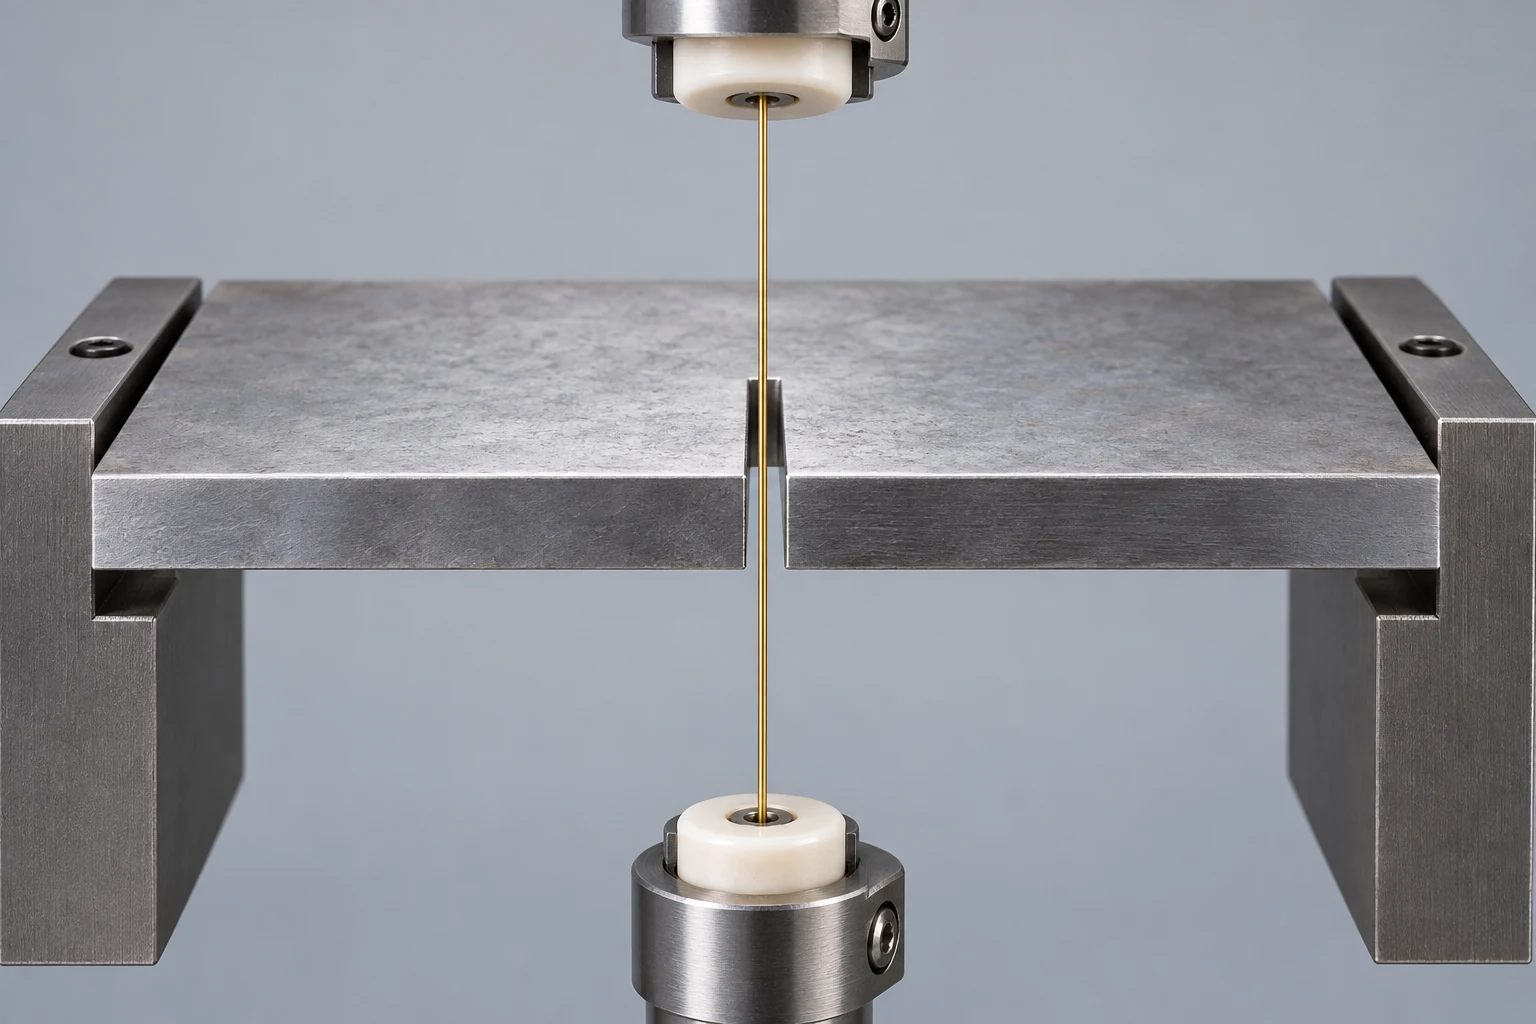
Los desplazamientos de las guías superior e inferior permiten que las máquinas adecuadas corten con conicidad. Los contornos superior e inferior pueden diferir, pero el hilo sigue extendiéndose entre ellos. Eso no le otorga acceso ilimitado a un paso interno curvo ni a una superficie modelada arbitraria.[2] En un plano, identifique si una pared es recta, tiene conicidad uniforme o cambia de forma a lo largo de su altura; se trata de problemas de programación distintos.
Para un perfil externo, el alambre puede entrar desde el exterior de la pieza en bruto. Para una abertura cerrada, normalmente se proporciona la ubicación de roscado mediante un orificio de inicio dentro del material a eliminar. Ese orificio es una característica de preparación, no necesariamente un orificio que quede en la pieza terminada.
Aportación de un electrodo conformado
El electroerosionado por inmersión también se denomina electroerosionado por matrices o electroerosionado por punzón. Un electrodo de grafito o cobre con forma definida se acerca a la pieza y erosiona la forma correspondiente manteniendo el entrehierro de descarga. Puede crear una cavidad que finaliza dentro del bloque, conservando un fondo sólido.[1]
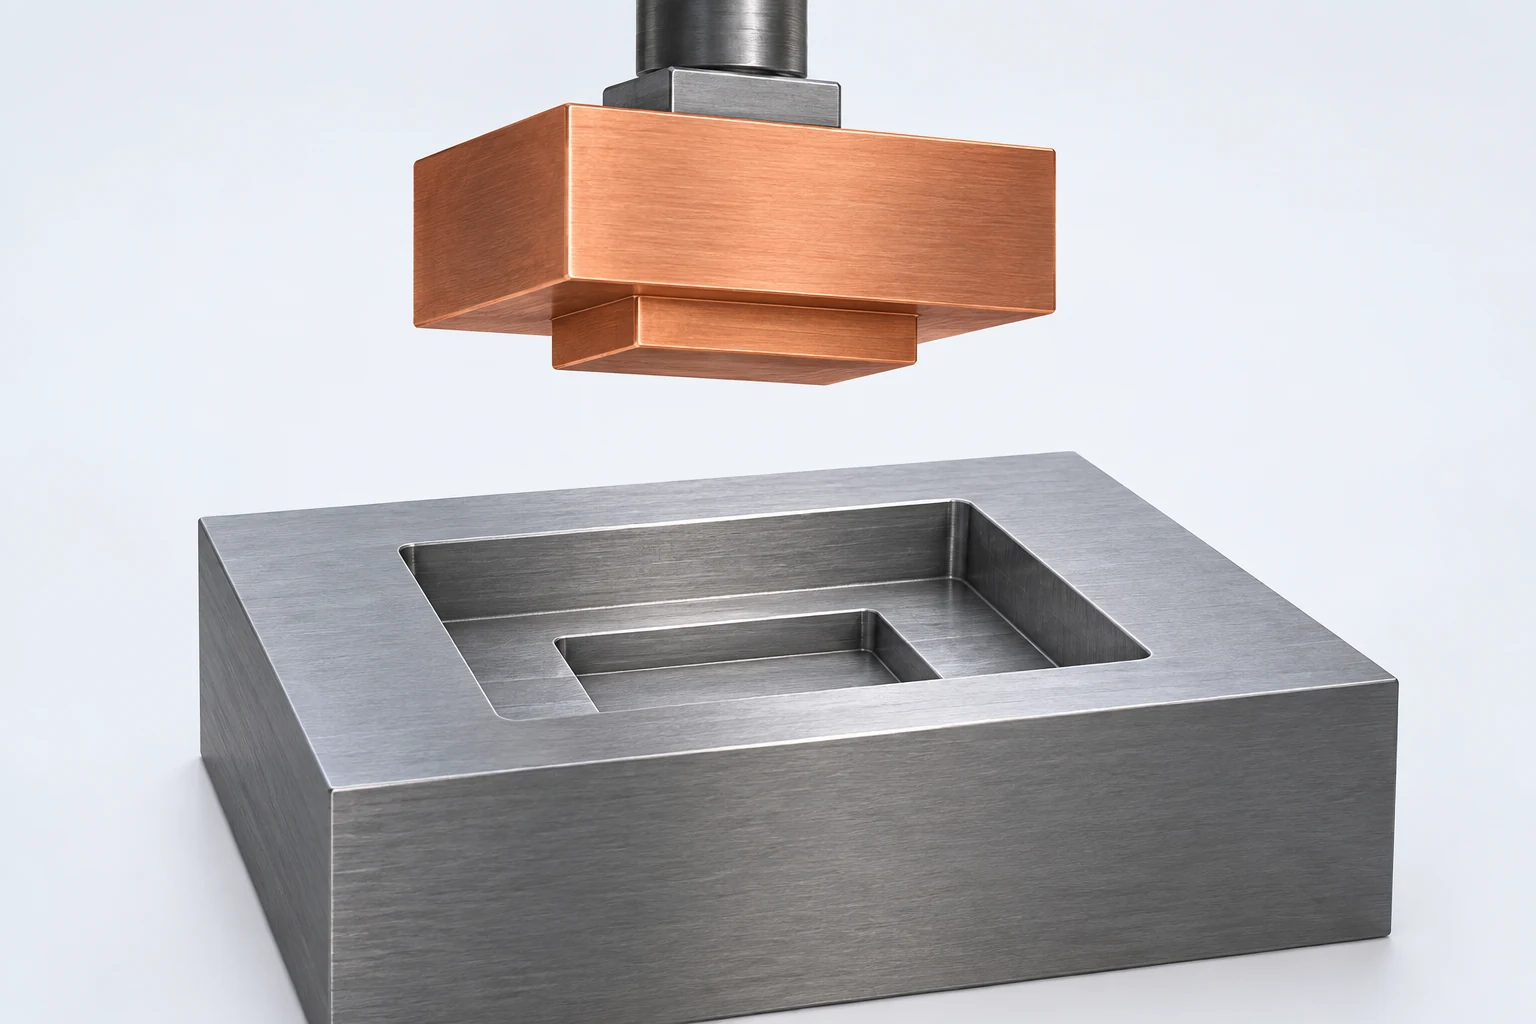
Una distinción útil es la existente entre la forma de la cavidad y la envolvente de acceso del electrodo. Una cavidad puede ser mecanizable eléctricamente, pero aun así requerir varios electrodos porque una única forma grande no puede alcanzar todas las regiones sin colisionar. El portaelectrodo, la dirección de aproximación y el espacio necesario para el lavado deben incluirse en el plan junto con el modelo final de la cavidad.
La preparación del electrodo forma parte del trabajo. La herramienta debe tener la forma correcta, la holgura dimensional adecuada y el alineamiento preciso con los puntos de referencia (datums) de la pieza. Además, se desgasta durante su uso; por lo tanto, el desbaste y el acabado pueden requerir electrodos diferentes o estrategias distintas. Pedir otra cavidad idéntica no es lo mismo que pedir una cavidad de nueva geometría, ya que parte de la preparación puede reutilizarse, siempre que las herramientas existentes sigan siendo adecuadas.
Donde una fresa ordinaria puede eliminar eficientemente la mayor parte del material de un hueco, el mecanizado previo puede dejar que el EDM termine los detalles inaccesibles, las características estrechas o las esquinas difíciles. El material restante planificado es fundamental: una cavidad ya fresada más allá de su contorno final no puede recuperarse mediante un proceso de erosión. Por lo tanto, la secuencia debe acordarse antes de la primera operación.
Los agujeros de inicio y las virutas (slugs) deben tratarse en la discusión del plano
Considere una abertura cerrada en una placa. El orificio de inicio debe atravesar completamente la materia prima, permitir el roscado y conectarse al contorno previsto mediante una trayectoria de entrada. Colóquelo en la zona de desecho. Un orificio situado fuera de la abertura requeriría un corte de conexión a través de material que podría necesitar permanecer intacto.

Cortar un contorno cerrado suele liberar un núcleo sólido, comúnmente denominado ‘slug’. No convierte todo el material encerrado en virutas. Antes de que el contorno se cierre, el plan de mecanizado debe tener en cuenta dicho núcleo: retenerlo temporalmente, soportarlo y extraerlo, o utilizar un método adecuado de manipulación de la máquina. Un núcleo suelto puede obstruir el hilo o los componentes inferiores.[4]
Esto cambia la forma en que se cotiza un plano. Varios orificios separados pueden implicar varios emplazamientos de roscado y varios eventos de manipulación del núcleo, incluso si su perímetro combinado es corto. Un detalle que parece trivial en una vista superior puede determinar si la operación puede realizarse sin supervisión.
Las superficies acabadas también deben resistir la última separación. Si se utiliza una lengüeta de retención o una ubicación de corte, su posición y el acabado posterior deben cumplir con el plano final. No debe dejar ninguna marca visible en una cara funcional de sellado o de localización. Especifique qué superficies son críticas, en lugar de prescribir una disposición de lengüetas sin analizar la secuencia de mecanizado.
Incluso un hilo fino requiere un ancho de corte finito
El corte es más ancho que el alambre físico porque las descargas ocurren a través de los espacios laterales. En un corte recto idealizado, la relación geométrica es:
Ancho de la ranura = diámetro del hilo + 2 × holgura lateral.
Para un alambre supuesto de 0,25 mm y un espacio de 0,01 mm a cada lado, el ancho de corte (kerf) es de 0,27 mm. El centro del alambre se encuentra, por tanto, a 0,135 mm de cualquiera de las paredes rectas en esta sección transversal simplificada. Estas entradas ilustran la geometría; la compensación real proviene de las condiciones de mecanizado, la estrategia de pasadas y el resultado medido.

Esa distancia desde el centro hasta la pared no es un radio de esquina interna garantizado ni alcanzable. El mecanizado de esquinas también implica el comportamiento del hilo y la trayectoria programada. La explicación de Makino sobre el retardo del hilo muestra por qué la rectitud y el error de perfil pueden variar a lo largo del espesor de la pieza, y no únicamente en la superficie superior.[5] Especifique un radio de esquina admisible en lugar de indicar «afilado» y asumir una intersección matemáticamente perfecta.
El electroerosionado por inmersión también requiere una holgura para el entrehierro de descarga. Copiar directamente las dimensiones de la cavidad terminada en el plano del electrodo ignoraría el espacio en el que se produce la erosión. Para una cavidad estrecha, es necesario considerar conjuntamente la resistencia del electrodo, su desgaste y la evacuación de residuos. Un detalle CAD visualmente impecable no constituye, por sí solo, evidencia de que dicho detalle se mantendrá preciso a lo largo de toda la profundidad de mecanizado.
Mantenga el requisito de aceptación en el plano de la pieza y permita que el programa del electrodo o del hilo compense el proceso. El comprador necesita una característica conforme, no un valor de desplazamiento específico desvinculado de las condiciones de la máquina.
Dos planos que conducen a planes de proceso distintos
Una abertura pasante en una placa matriz endurecida
Tome una placa de 12 mm de espesor con una abertura rectangular cerrada y una pequeña muesca de localización. La abertura atraviesa todo el espesor, por lo que el mecanizado por electroerosión por hilo (wire EDM) es una opción viable. La información inicial útil es el contorno final, su posición respecto a las referencias (datums), los radios internos permitidos y si las paredes son rectas o cónicas.
La preparación incluye un orificio de inicio en el núcleo extraíble. A continuación, el plan de mecanizado cubre la entrada de herramienta, la retención o extracción del núcleo, los pasos de acabado y la separación final. La inspección debe evaluar la posición de la muesca y del contorno, así como el tamaño de la abertura. Una única medición de anchura no puede confirmar que todo el perfil esté correctamente ubicado.
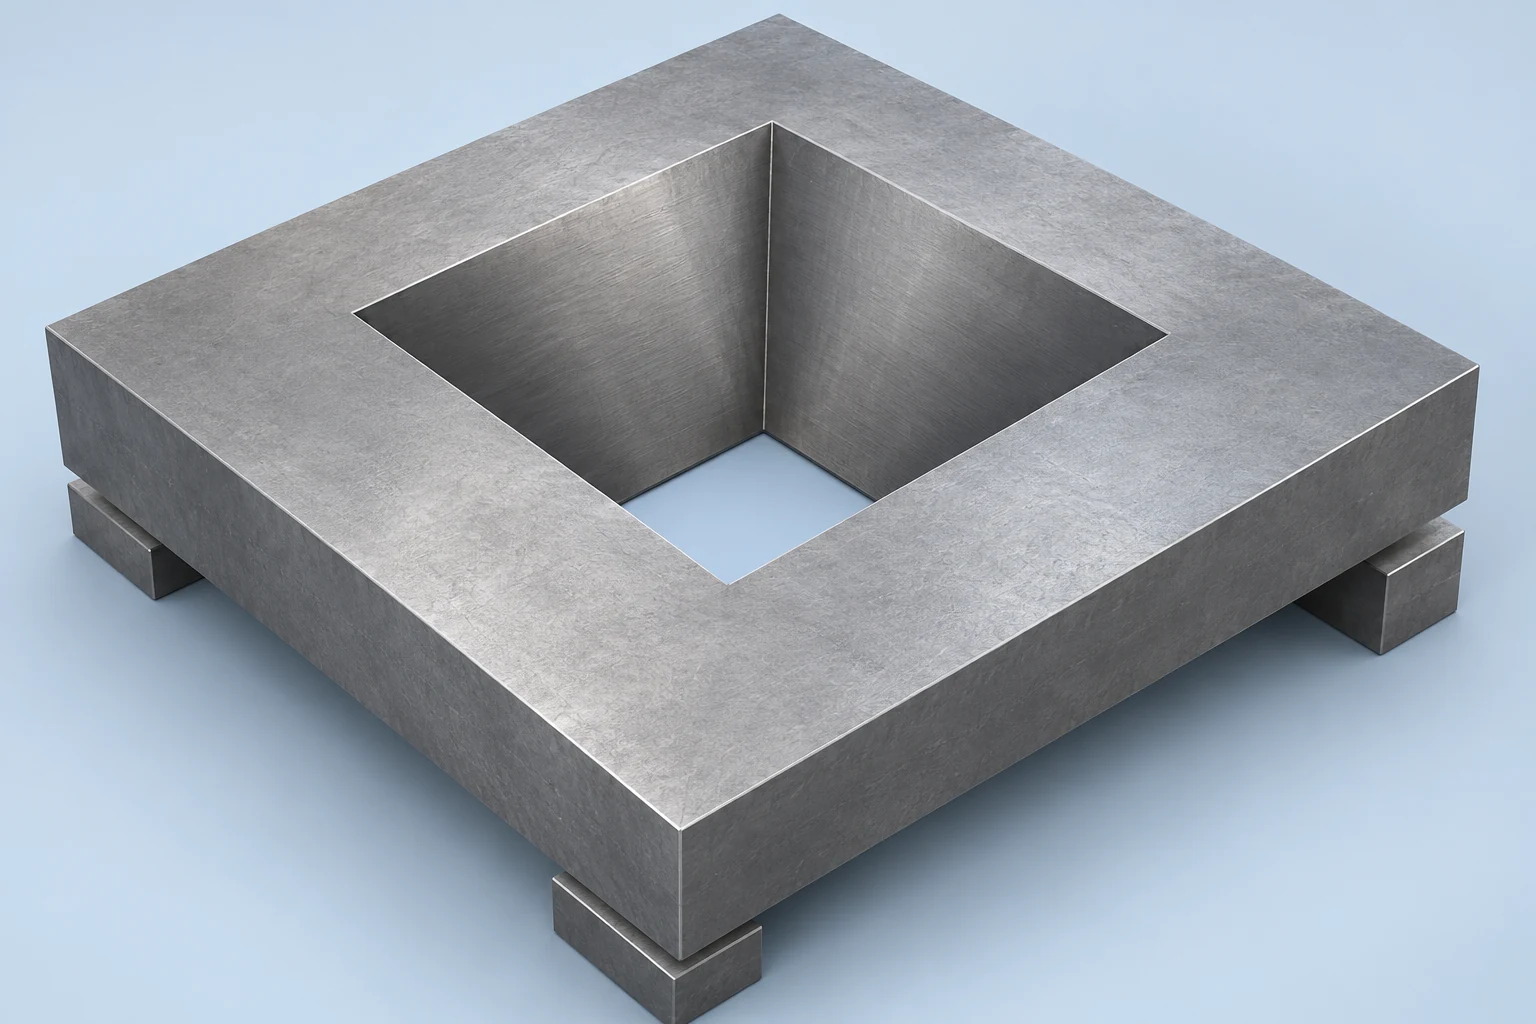
Si la abertura tiene dimensiones diferentes en la parte superior e inferior, proporcione la sección correspondiente o la definición del cono. No deje que el programador deba inferir el cono a partir de una vista en perspectiva. La abertura menor, la abertura mayor y la pared intermedia forman todas parte de la geometría requerida.
Un rebaje ciego con un fondo detallado
Ahora tome un inserto de molde grueso con un rebaje de 10 mm de profundidad, un fondo sólido y un escalón más pequeño por debajo del fondo principal del hueco. El corte convencional por hilo pasante no puede crear esa forma ciega completa. El electroerosionado por sumersión (sinker EDM) es una opción viable si un electrodo conformado puede acceder a la característica y la pieza de trabajo conduce la electricidad.
Una ruta práctica podría consistir en fresar el volumen de la cavidad accesible y luego utilizar EDM por hundimiento para el resto del detalle. El plano debe distinguir la profundidad de la cavidad principal, la profundidad del escalón más profundo, los radios inferiores y las referencias utilizadas para ubicar el rebaje. Esos requisitos determinan la geometría del electrodo y su configuración; únicamente las dimensiones del bloque exterior no son suficientes.
Ningún ejemplo convierte al EDM en la opción automática para cada característica de la pieza. Las caras amplias y accesibles, los orificios perforados ordinarios y los huecos simples pueden corresponder a otras operaciones. La guía de selección de procesos de mecanizado integra esas operaciones en la ruta completa de la pieza.
El acabado superficial y la integridad superficial son requisitos independientes
El EDM es un proceso de eliminación térmica. Parte del material fundido puede volver a solidificarse sobre la superficie mecanizada, formando una capa recast, mientras que el material situado debajo de la superficie también puede verse afectado térmicamente.[6] La ausencia de una fresa de extremo ejerciendo presión sobre la pieza no significa que no haya efecto térmico.
El mecanizado por electroerosión con hilo (Wire EDM) puede utilizar un corte de desbaste seguido de pasadas de acabado para refinar la superficie y la geometría. El acabado publicado por el fabricante de la máquina corresponde a sus condiciones declaradas y a la secuencia de pasadas especificada; no es un resultado universal válido para todas las piezas.[7] Una cotización comparable debe incluir el acabado necesario para la característica especificada, y no únicamente el primer corte.
Separe los requisitos de rugosidad, precisión dimensional y cualquier otro requisito de integridad superficial. Una medición de rugosidad describe la textura superficial; no establece el espesor de la capa recristalizada ni la ausencia de defectos subsuperficiales. Si el diseño exige un límite para el material alterado, especifique el requisito aplicable y un método de verificación adecuado. No asuma que un aspecto brillante demuestra el cumplimiento.
El acabado secundario puede modificar las dimensiones, la forma de las esquinas y los bordes. Cuando se requiera pulido o eliminación de material tras el mecanizado por descarga eléctrica (EDM), defina si las cotas del plano se aplican antes o después de dicha operación. Esto es especialmente importante en una abertura ajustada o una cavidad detallada cuya geometría útil podría redondearse durante el acabado.
Compare el trabajo completo, no una tarifa horaria
Compare el trabajo incluido en cada cotización de proceso:
- EDM por hilo: longitud del contorno, espesor de la materia prima, ubicaciones separadas para el inicio del corte, pasadas de acabado y manejo del núcleo.
- EDM por electrodo sumergido: diseño y fabricación del electrodo, número de formas necesarias, profundidad de la descarga, gestión del desgaste del electrodo y acceso para el acabado.
Ninguno de los dos procesos ofrece una ventaja de precio universal.
Pregunte qué incluye la ruta cotizada. Un cargo por electrodo puede cubrir herramientas reutilizables; una cifra baja para el corte por hilo puede excluir la preparación del orificio inicial o el acabado posterior. La cantidad es relevante porque la preparación se comparte de forma distinta entre piezas repetidas. Una modificación de la forma de una cavidad puede requerir nuevas herramientas incluso cuando la aleación y las dimensiones exteriores permanezcan inalteradas.
Para una evaluación útil mediante el servicio de mecanizado EDM de VETCNC, proporcione el plano y el modelo juntos. Identifique la calificación y condición del material conductor, las características a mecanizar por EDM, las direcciones de entrada accesibles, las referencias de datum, las tolerancias y los requisitos superficiales, la cantidad y cualquier postprocesamiento requerido. La lista de comprobación para una RFQ de mecanizado CNC abarca la información más amplia sobre planos y entrega.
La mejor propuesta de proceso explica cómo se accederá, acabará y verificará cada característica compleja. Indicar «EDM por hilo» o «EDM por electrodo sumergido» en una cotización es solo el comienzo de dicha explicación.
Preguntas frecuentes
¿Puede el EDM por hilo fabricar un bolsillo ciego?
El EDM convencional por hilo a través de la pieza no puede fabricar un bolsillo completo con fondo conservado, ya que el hilo debe atravesar íntegramente la pieza de trabajo. Una pieza puede combinar características cortadas por hilo con una cavidad ciega realizada mediante fresado o EDM por electrodo sumergido.
¿Debe realizarse el EDM antes o después del tratamiento térmico?
El EDM puede mecanizar materiales conductores endurecidos, por lo que finalizar ciertas características tras el tratamiento térmico es una opción viable. La elección depende de la distorsión, el sobremetal restante, la preparación de los datums y la condición final requerida del material. Acuerde la secuencia específica en lugar de tratar el «EDM tras el endurecimiento» como una regla aplicable a toda la pieza.
¿Un proceso sin contacto elimina el movimiento?
No. El corte puede liberar tensiones residuales, y las condiciones de lavado, sujeción y térmicas siguen afectando la operación. Una fuerza mecánica de corte reducida no elimina la necesidad de soporte ni de una secuencia adecuada de desbaste y acabado.[4]
Fuentes técnicas
- Sodick, EDM por electrodo sumergido, preguntas frecuentes sobre proceso y material.
- Makino, Tutorial de centros de mecanizado EDM por hilo, secciones sobre guía del movimiento y dieléctrico.
- Sodick, Herramientas de mecanizado EDM por hilo de precisión, preguntas frecuentes sobre el proceso.
- Camtek Software, Recortes, tensiones y conicidad.
- Makino, BellyWIZARD, retardo del hilo y rectitud de paredes.
- Makino, El caso de la tecnología aditiva en el EDM, explicación de la descarga y la capa recristalizada.
- Makino, U6 H.E.A.T. Extreme, descripción del mecanizado en desbaste y acabado.



