Tässä artikkelissa
Sinker-EDM käyttää muotoiltua elektrodia luomaan ominaisuuksia, kuten sokeita kammioita, syvennyksiä ja kapeita rippeitä. Wire-EDM liikuttaa ohjattua jatkuvasti syötettävää lankaa ohjelmoitua rataa pitkin leikkaakseen läpi sähköä johtavan työkappaleen. Useimmissa osavalintojen päätöksissä ensimmäinen kysymys on, tarvitseeko ominaisuus pohjan vai avoimen radan läpi raaka-aineen – ei sitä, mikä kone tarjoaa vaikutusvaltaisimman tarkkuusmäärittelyn.
Molemmat menetelmät poistavat materiaalia ohjatulla sähköpurkauksella. Niiden työkalut, saavutettavuusvaatimukset ja viimeistelyjärjestykset eroavat toisistaan niin paljon, että väärän menetelmän valinta voi lisätä tarpeetonta asennusta tai tehdä suunnitellun geometrian mahdottomaksi. Alla oleva vertailu seuraa osaa sen piirustuksesta valmiiseen ominaisuuteen.
Erot alkavat elektrodista
Sähköpurkauskoneistuksessa elektrodi ja työkappale pysyvät erossa toisistaan pienessä välysessä, joka sisältää eristeenesteen. Purkaukset poistavat materiaalia paikallisesti, kun taas neste auttaa kuljettamaan pois epäpuhtauksia.[1]
Elektrodi määrittää, miten materiaalin poisto saavuttaa vaaditun muodon. Sinker-elektrodi kantaa kolmiulotteista muotoa. Wire-elektrodi on kevyt viiva, jonka ohjattu liike luo leikkauspinnan. Tämä ero selittää, miksi sokea muottikammio ja profiloitu työkaluaukko johtavat erilaisiin koneistussuunnitelmiin.
Termi CNC-EDM-kone kuvaa tietokoneohjausta, ei kolmatta EDM-prosessia. Wire- ja sinker-koneet voivat molemmat käyttää CNC:ta. EDM:n vertailu CNC-jyrsintään on siis poistomenetelmien vertailua: sähköinen eroosio vastaan pyörivä leikkaustyökalu.
| Vertailu | Sinker-EDM | Wire-EDM |
|---|---|---|
| Työkalu | Muotoiltu elektrodi, yleensä grafiittia tai kuparia | Jatkuvasti syötetty lanka |
| Tyypillinen ominaisuus | Suljettu kammio, syvennys tai yksityiskohtainen sisämuoto | Kautta menevä aukeama, ulkoprofiili tai vinokulmainen kautta leikattu muoto |
| Pääsy | Elektrodin ja pitimen törmäämätön lähestymistapa | Jatkuvan ohjauslangan polku ohjainten välillä |
| Alustava valmistelu | Elektrodin suunnittelu, valmistus ja asennus | Ohjelmoitu kontuuri, työkappaleen kiinnitys ja langan ohjausaukko |
| Karkealeikkaus ja viimeistely | Karkealeikkaus- ja viimeistelystrategiat, jotka ottavat huomioon elektrodin kulumisen | Karkealeikkaus ja tarvittaessa pinnan tasausleikkaukset |
| Yleinen nestejärjestelmä | Öljypohjainen eristeeneste | Deionisoitua vettä; on olemassa myös öljypohjaisia koneita |
Taulukko kuvaa yleisiä järjestelmiä, ei vaihdettavissa olevaa koneen spesifikaatiota. Ominaisuuksien mitat, materiaalin tila ja vaadittu pinnanlaatu määrittävät todellisen asennuksen.[2]
Mihin langalla voidaan päästä
Wire-EDM-kone ohjaa jännitettyä lankaa työkappaleen ylä- ja alapuolelle. Työkappaleen liikuttaminen langan suhteen muodostaa kontuurin. Lanka toimii elektrodina, ei sahanterävänä: se ei tarvitse hampaita tai mekaanista leikkauskontaktia metallin poistamiseen.[3]
Tämä järjestely sopii napsutteisiin, työkalumuottien aukkoihin, kapeisiin läpi-uriksi ja monimutkaisiin ulkoisiin profiileihin. Se aiheuttaa myös pääsyn vaatimuksen. Lanka on kuljettava koneistusalueen läpi ja jatkettava vastakkaiselle ohjaimelle. Tasku, jonka pohja on kiinteä, ei tarjoa tätä reittiä.
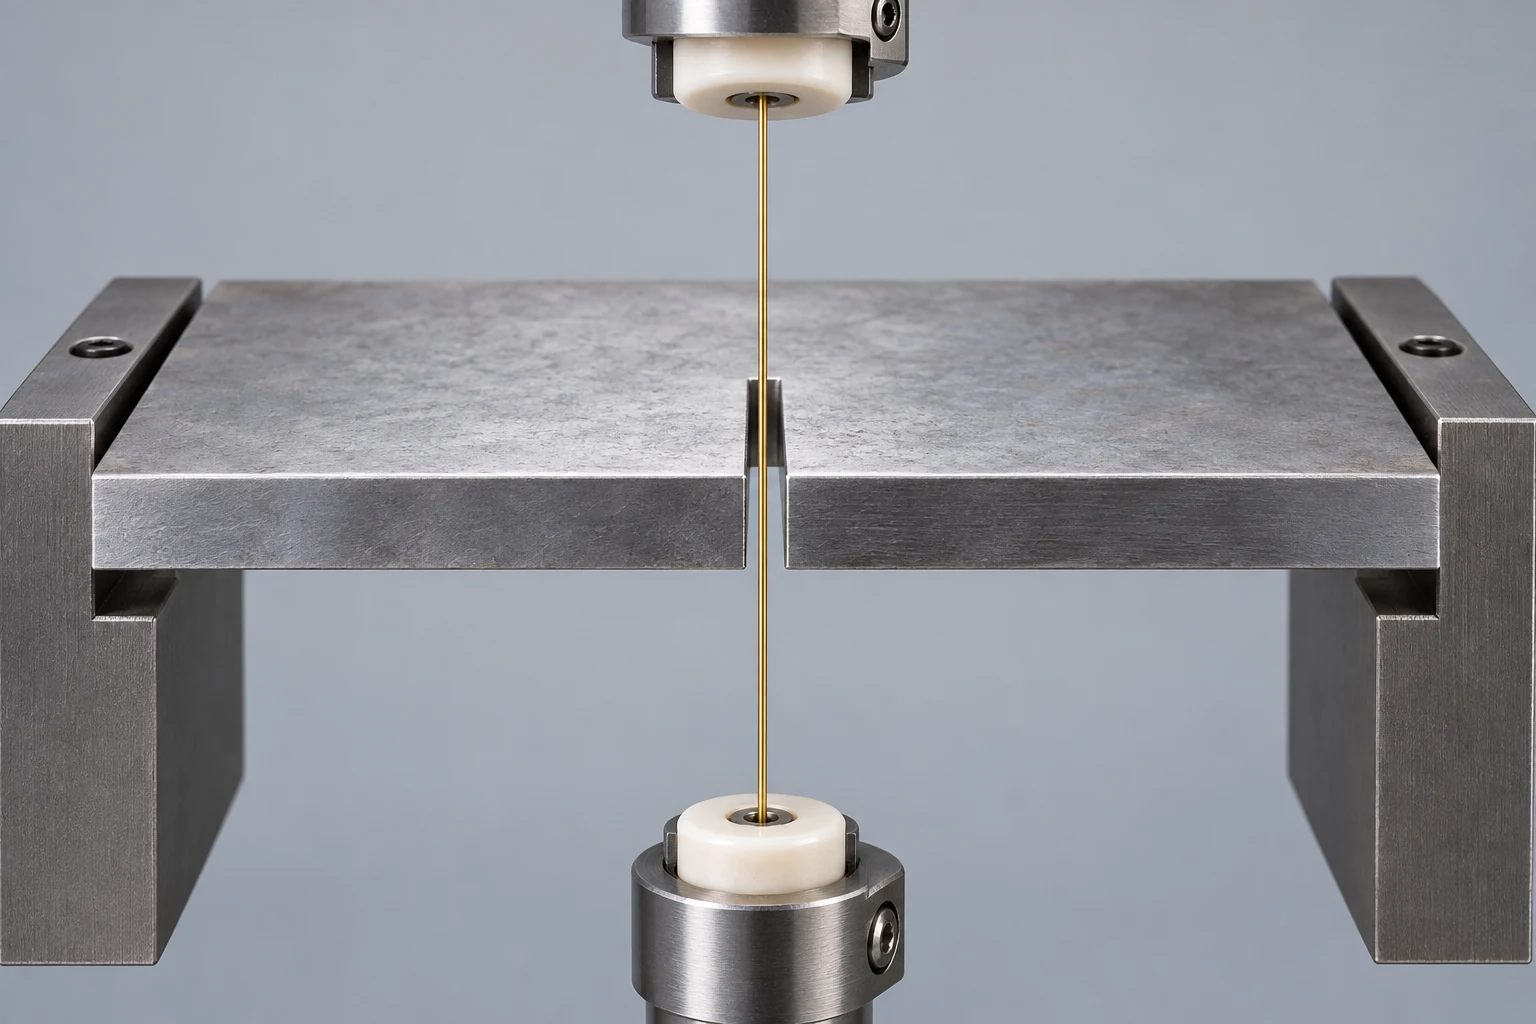
Ylä- ja alaohjaimen poikkeamat mahdollistavat sopivien koneiden käyttämisen kärkikulmien leikkaamiseen. Ylä- ja alareunojen muodot voivat vaihdella toisistaan, mutta langan on silti kuljettava niiden välissä. Tämä ei kuitenkaan anna sille rajoittamatonta pääsyä kaarevaan sisäiseen kulkutiehen tai mielivaltaisesti muotoiltuun pinnanmuotoon.[2] Piirustuksessa on ilmoitettava, onko seinä suora, tasaisesti kärjistynyt vai muuttaa muotoaan korkeuden suhteen; nämä ovat erilaisia ohjelmointiongelmia.
Ulkoiselle profiilille langan voi tulla työkappaleen ulkopuolelta. Suljetun aukon tapauksessa kierroksen aloitusaukko sijoitetaan yleensä poistettavaan materiaaliin. Tämä aukko on valmistelupiirre, ei välttämättä aukko, joka jää valmiiseen osaan.
Mitä muokattu elektrodi lisää
Sinker-EDM:tä kutsutaan myös muottipohjautuvaksi EDM:ksi tai ram-EDM:ksi. Muotoiltu grafiitti- tai kuparielektrodi lähestyy työkappaletta ja eroosioi vastaavan muodon säilyttäen samalla purkauksenvälin. Se pystyy luomaan kaviteetin, joka päättyy lohkon sisällä, jolloin pohja pysyy kiinteänä.[1]
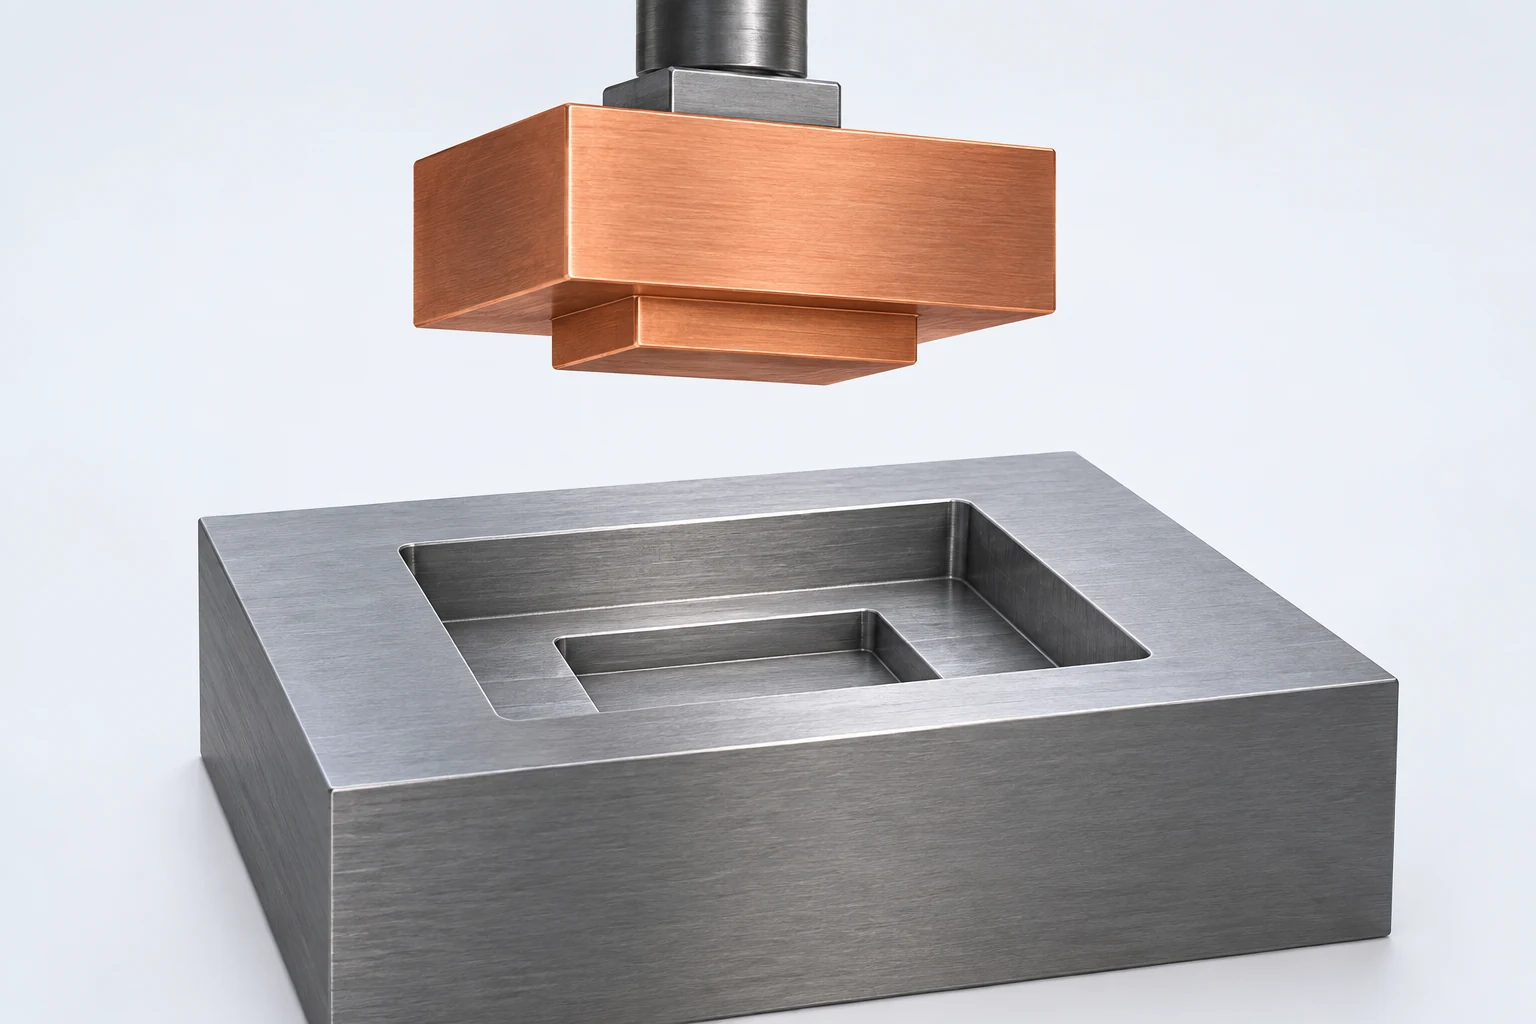
Hyödyllinen ero on kaviteetin muodon ja elektrodin pääsyalueen välillä. Kaviteetti saattaa olla sähköisesti koneistettavissa, mutta silti vaatia useita eri elektrodeja, koska yksi suuri muoto ei pääse kaikkiin alueisiin ilman törmäystä. Elektrodipidikkeen, lähestymissuunnan ja pesun tilan tulee olla suunniteltu samassa yhteydessä lopullisen kaviteetin mallin kanssa.
Elektrodin valmistus kuuluu työtehtävään. Työkalun on oltava oikeanmuotoinen, sen mitoissa on oltava riittävä varaus ja se on sijoitettava oikein työkappaleen viitepisteiden suhteen. Lisäksi työkalu kulumaa käytön aikana; karkeamuotoiluun ja viimeistelyyn saattaa vaadita eri elektrodeja tai eri strategioita. Toisen samanlaisen kaviteetin tilaaminen eroaa uuden kaviteetin muodon tilaamisesta, koska osa valmistuksesta saattaa olla uudelleenkäytettävissä – edellyttäen, että olemassa oleva työkalu sopii edelleen.
Vaikka tavallinen jyrsin voi poistaa suurimman osan kappaleen syväkoulua tehokkaasti, esikoneistus voi jättää sähköeroosioon (EDM) tehtäväksi vaikeasti saavutettavien yksityiskohtien, kapeiden piirteiden tai hankalien kulmien viimeistelyn. Suunniteltu jäljelle jäävä materiaali on tärkeä: kammio, joka on jo jyrsitty lopullisen rajan ulkopuolelle, ei voida palauttaa eroosio-prosessilla. Siksi työjärjestys tulisi sovittaa ennen ensimmäistä koneistusoperaatiota.
Aloitusreiät ja leikkuupala kuuluvat piirustuskeskusteluun
Harkitse suljettua aukkoa levyssä. Lähtöreikä täytyy kulkea läpi raakamateriaalin, mahdollistaa kierre ja yhdistää tarkoitettuun kontuuriin johtoreitillä. Sijoita se jätteiden alueelle. Reikä aukon ulkopuolella vaatisi yhdistävän leikkausviivan materiaalin poikki, mikä saattaa jäädä koskemattomaksi.

Suljetun kontuurin leikkaaminen vapauttaa yleensä kiinteän ytimen, jota kutsutaan usein sluginksi. Se ei muuta kaikkea suljetun alueen sisältämää materiaalia lastuiksi. Ennen kuin kontuuri sulkeutuu, koneistussuunnitelman on otettava tämä ydin huomioon: pidettävä se väliaikaisesti paikoillaan, tuettava ja poistettava se tai käytettävä sopivaa koneen käsittelymenetelmää. Löysä ydin voi estää johdinta tai alapuolista laitteistoa.[4]
Tämä muuttaa piirustuksen tarjouslaskentatapaa. Useat erilliset aukeamat voivat tarkoittaa useita kierreporauskohtia ja useita ytimen käsittelytapauksia, vaikka niiden yhteinen piirimitta olisi lyhyt. Yksityiskohta, joka näyttää triviaalilta yläkuvaussa, voi ratkaista, voidaanko toiminto suorittaa ilman valvontaa.
Valmiit pinnat täytyy myös kestää viimeinen erottaminen. Jos käytetään pitävää kiinnitysleukaa tai katkaisupaikkaa, sen sijainnin ja puhdistuksen on täytettävä lopullisen piirustuksen vaatimukset. Sen ei saa jättää näkyvää jälkeä toiminnalliselle tiivistys- tai sijoituspinnalle. Ilmoita, mitkä pinnat ovat merkityksellisiä, eikä määrittele kiinnitysleukan järjestelyä ilman koneistusjärjestyksen käsittelyä.
Myös ohut lanka vaatii äärellisen leikkuuleveyden
Leikkaus on leveämpi kuin fyysinen lanka, koska purkaukset tapahtuvat sivuraokoissa. Ideaalisessa suorassa leikkauksessa geometrinen suhde on:
Kerf-leveys = langan halkaisija + 2 × sivuväli.
Oletetulla 0,25 mm:n langalla ja 0,01 mm:n välyksellä kummallakin puolella leikkausleveys on 0,27 mm. Langan keskikohta sijaitsee näin ollen 0,135 mm:n etäisyydellä kummastakin suorasta seinämästä tässä yksinkertaistetussa poikkileikkauksessa. Nämä syötteet havainnollistavat geometriaa; todellinen korjaus perustuu koneistusehtoihin, kulkustrategiaan ja mitattuun tulokseen.

Tuo keskipisteen etäisyys seinämään ei ole taattu saavutettavissa oleva sisäkulman säde. Kulmanmuodostus riippuu myös langan käyttäytymisestä ja ohjelmoitusta radasta. Makinon langan viiveestä käytävän keskustelun perusteella suoruus- ja profiilivirhe voivat vaihdella työkappaleen paksuuden kautta, eikä ainoastaan yläpinnalla.[5] Määrittele sallittu kulmasäde sen sijaan, että kirjoitat “terävä” ja oletat matemaattisesti täydellisen leikkauspisteen.
Sinker-EDM:n tapauksessa on myös otettava huomioon purkauksen väli. Valmiin kaviteetin mittojen suora kopioiminen elektrodipiirustukseen jättäisi huomiotta sen tilan, jossa eroosio tapahtuu. Kapeassa kaviteetissa on otettava yhteisesti huomioon elektrodin lujuus, kulumisnopeus ja epäpuhtauksien poisto. Kaunis CAD-yksityiskohta ei itsessään ole todiste siitä, että sama yksityiskohta säilyy tarkkana koko polttosyvyyden ajan.
Pidä hyväksyntävaatimus osan piirroksessa ja anna elektrodin tai langan ohjelman kompensoida prosessia. Ostaja tarvitsee vaatimukset täyttävän ominaisuuden, ei tiettyä poikkeama-arvoa, joka on irrotettu koneen olosuhteista.
Kaksi piirustusta, jotka johtavat erilaisiin prosessisuunnitelmiin
Kovatettuun työkalulevyyn tehty läpikuuluva aukko
Ota 12 mm paksu levy, jossa on suljettu suorakulmainen aukko ja pieni sijoituskolo. Aukko kulkee koko levyn paksuuden läpi, joten langan EDM on mahdollinen valinta. Hyödyllistä lähtötietoa ovat valmiin kontuurin muoto, sen sijainti suhteessa mittauspisteisiin, sallitut sisäiset säteet sekä se, ovatko seinämät suorat vai vinottuneet.
Valmisteluun kuuluu aloitusreikä irrotettavassa ytimessä. Työstösuunnitelma kattaa sitten työstöön johtavan liikkeen, ytimen kiinnityksen tai poiston, viimeistelykäynnit ja lopullisen erottamisen. Tarkastuksessa tulee arvioida notkin ja muotoviivan sijaintia sekä aukeaman kokoa. Yksittäinen leveysmittaus ei riitä varmistamaan, että koko profiili on oikein sijoitettu.
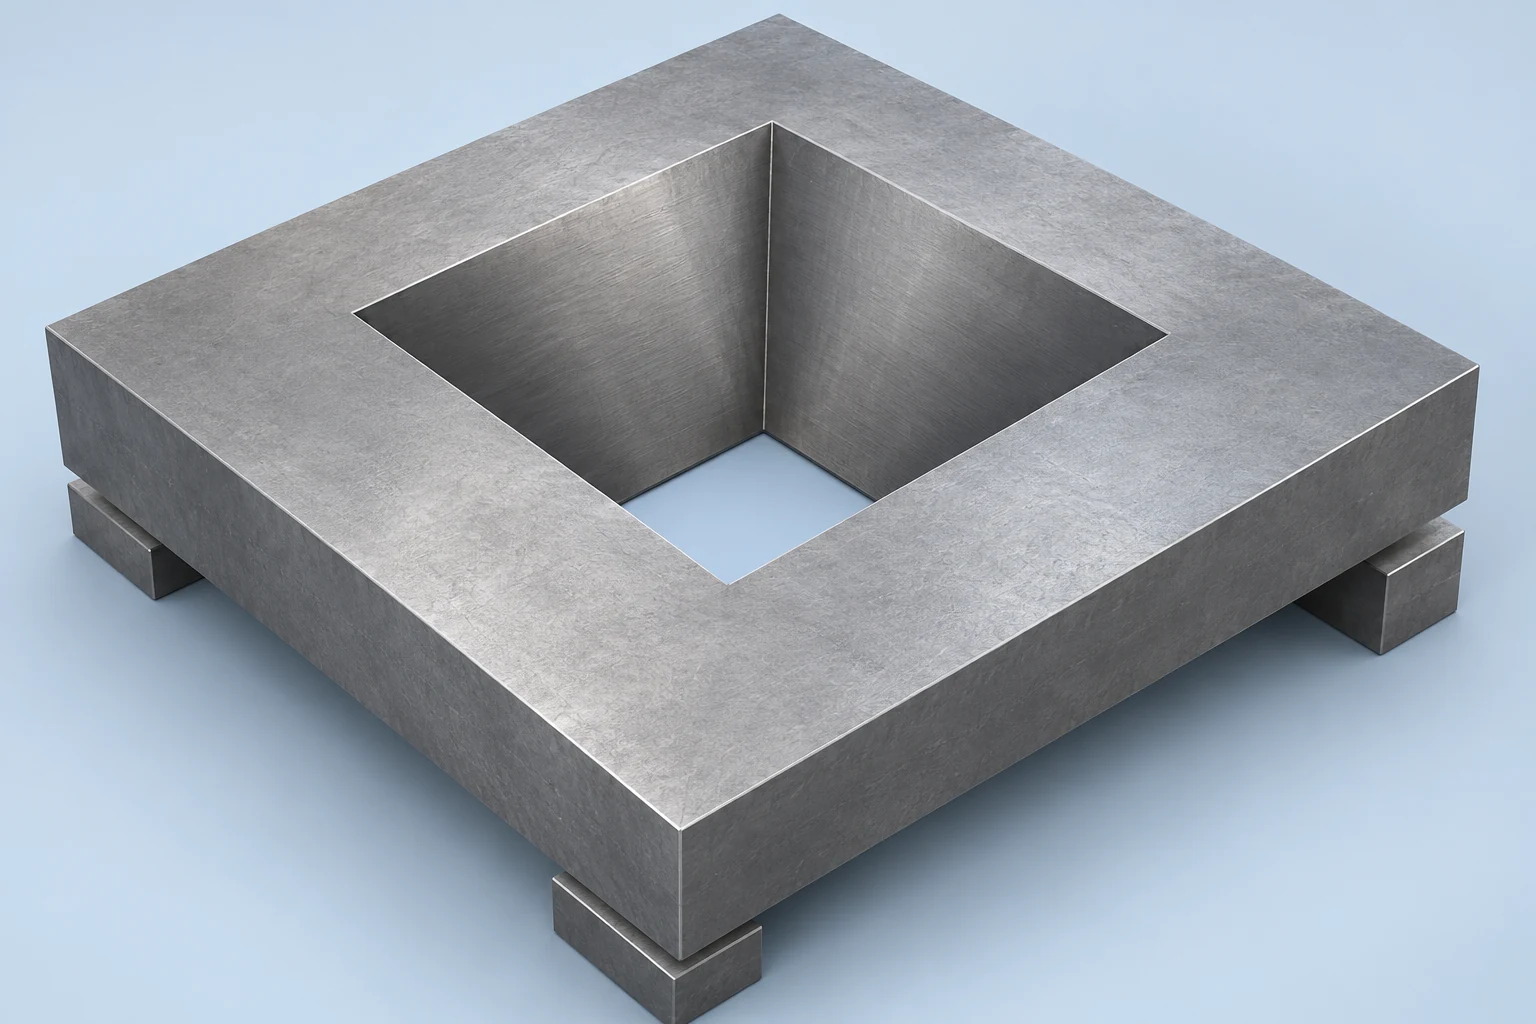
Jos aukon ylä- ja alareunan mitat eroavat toisistaan, anna asiaankuuluva poikkileikkaus tai kaltevuusmääritelmä. Älä jätä ohjelmoijan pääteltäväksi kaltevuutta perspektiivikuvasta. Pienempi aukko, suurempi aukko ja niiden välinen seinämä kuuluvat kaikki vaadittuun geometriaan.
Suljettu syväys, jonka pohjassa on yksityiskohtainen muoto
Ota nyt käyttöön paksu muottilevy, jossa on 10 mm syvä koverre, kiinteä pohja ja pienempi askel päätaskun pohjan alapuolella. Perinteinen läpikuuluva langanpuristus ei voi tuottaa tätä täydellistä sokeaa muotoa. Syväpursotus (Sinker EDM) on mahdollinen vaihtoehto, jos muotoiltu elektrodi pystyy lähestymään piirrettä ja työkappale johtaa sähköä.
Käytännöllinen ratkaisu voi olla porata saavutettava kotelotilavuus, jonka jälkeen käytetään EDM-menetelmää jäljellä olevan tarkennuksen valmistukseen. Piirustuksessa on erotettava pääkotelon syvyys, syvempi askelty syvyys, pohjan kaarevuussäteet ja kotelon sijainnin määrittämiseen käytetyt mittauspisteet. Nämä vaatimukset määrittävät elektrodin geometrian ja asennuksen; ulkoisten lohkon mittojen perusteella ei voida määrittää riittävästi.
Kumpikaan esimerkki ei tee EDM:stä automaattista valintaa jokaiselle osan piirteelle. Laajat, helposti saavutettavat pinnat, tavalliset poratut reiät ja yksinkertaiset taskut voivat kuulua muihin koneistusoperaatioihin. Koneistusprosessien valintatehdas sijoittaa nuo operaatiot täydelliseen osan valmistusreittiin.
Pintakäsittelyn laatu ja pintarakenteen eheys ovat erillisiä vaatimuksia
EDM on lämpöperustainen poistoprosessi. Osaa sulanutta materiaalia voi jähmettyä uudelleen koneistetun pinnan päälle, muodostaen uudelleenjähmettänyt kerros, kun taas pinnan alapuolinen materiaali voi myös olla lämpövaikutuksen alaisena.[6] Sen, että varsijyrsin ei työnnä osaa, puuttuminen ei tarkoita, ettei lämpövaikutusta olisi.
Langallinen EDM voi käyttää karkeaa leikkausta seurattuna hienosäätöleikkauksilla pinnan ja geometrian tarkentamiseksi. Konevalmistajan julkaisema pinnanlaatu kuuluu sen ilmoittamiin olosuhteisiin ja leikkausjärjestykseen; se ei ole yleispätevä tulos kaikille osille.[7] Vastaava tarjouspyyntö on sisällettävä määritellyn ominaisuuden saavuttamiseen vaadittava viimeistely, ei ainoastaan ensimmäinen leikkaus.
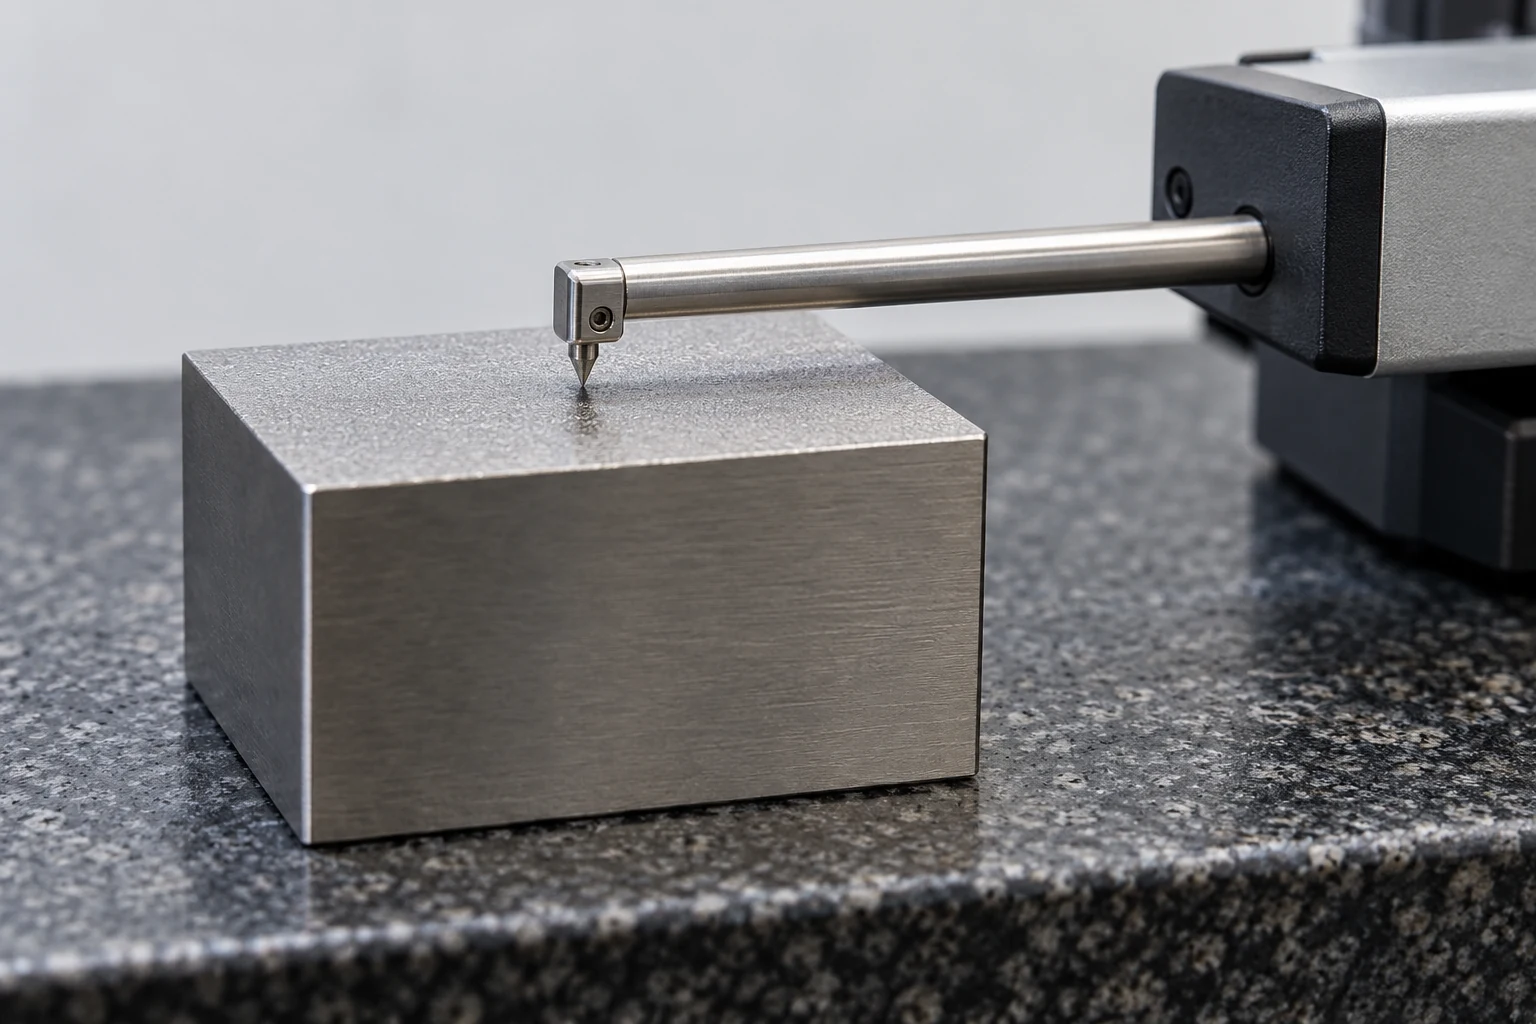
Erottele karkeus, mitallinen tarkkuus ja mahdolliset pinnan eheysvaatimukset. Karkeusmittaus kuvaa pinnan tekstuuria; se ei määritä uudelleenjähmettäneen kerroksen paksuutta eikä alapinnallisten vaurioiden puuttumista. Jos suunnittelussa vaaditaan rajoitusta muuttuneelle materiaalille, määrittele hallitseva vaatimus ja sopiva tarkastusmenetelmä. Älä oleta, että kiiltävä ulkonäkö todistaa vaatimusten täyttämisen.
Toissijainen viimeistely voi muuttaa mittoja, kulmamuotoja ja reunoja. Jos EDM:n jälkeen vaaditaan kiillotusta tai materiaalin poistoa, määrittele, sovelletaanko piirustuksen mittoja ennen vai sen jälkeen. Tämä on erityisen tärkeää esimerkiksi tiukkumalle avaukselle tai yksityiskohtaiseen kammioon, jonka hyödyllinen geometria voi pyöristyä pois viimeistelyn aikana.
Vertaa koko työtä, älä tuntihintaa.
Vertaa kunkin prosessitarjouksen sisältöä:
- Langallinen EDM: kontuurin pituus, raakamateriaalin paksuus, erilliset langanvaihtopaikat, viimeistelyleikkaukset ja ytimen käsittely.
- Sinkki-EDM: elektrodin suunnittelu ja valmistus, tarvittavien muotojen lukumäärä, polttosyvyys, kulumishallinta ja viimeistelyyn tarvittava pääsy.
Kummallakaan prosessilla ei ole yleispätevää hintaetua.
Kysy, mitä kullekin tarjottuun valintaan sisältyy. Elektrodimaksu voi kattaa uudelleenkäytettävän työkalun; alhainen langaleikkaushinta voi jättää pois aloitusreikävalmistuksen tai myöhempän viimeistelyn. Määrä on merkityksellinen, koska valmistusvaiheet jakautuvat eri tavoin toistuvien osien kesken. Uudelleenmuotoiltu kammio voi vaatia uutta työkalua, vaikka materiaali ja ulkomitat pysyisivät muuttumattomina.
Hyödyllisen arvioinnin saamiseksi VETCNC:n EDM-koneistuspalvelun kautta toimita piirustus ja malli yhdessä. Määrittele sähkönjohtava materiaalin laatu ja tila, EDM-ominaisuudet, saatavilla olevat pääsy-suunnat, referenssipisteet, toleranssit ja pinnavaatimukset, määrä sekä mahdollinen jälkikäsittely. CNC-koneistuksen tarjouspyyntöopas kattaa laajemmin piirustuksen ja toimitustiedot.
Paras prosessiehdotus selittää, miten jokainen vaikea ominaisuus saavutetaan, viimeistellään ja tarkastetaan. Tarjouksessa mainittu ”langallinen EDM” tai ”sinkki-EDM” on vain tämän selityksen alku.
Usein kysytyt kysymykset
Voiko langan EDM-teknikalla tehdä sokean taskun?
Perinteinen läpi-työkaluinen EDM ei voi valmistaa täyttä taskua säilyttäen pohja, koska langan on jatkuttava työkappaleen läpi. Osaa voidaan valmistaa yhdistämällä langalla leikattavia läpi-meneviä piirteitä jyrsityllä sokealla kammiossa tai upotus-EDM:llä.
Tapahtuuko EDM ennen vai jälkeen lämpökäsittelyn?
EDM voi työstää kovennettua sähkönjohtavaa materiaalia, joten valittujen ominaisuuksien viimeistely lämpökäsittelyn jälkeen on mahdollinen vaihtoehto. Valinta riippuu vääntymästä, jäljellä olevasta raakamateriaalista, mittauspisteiden valmistelusta ja vaaditusta lopullisesta materiaalitilasta. Sovi työstöjärjestys yksittäisesti, älä käsittele ilmaisua „EDM kovennuksen jälkeen“ sääntönä koko osalle.
Vai eliminoiko kontaktiton prosessi liikkeen?
Ei. Työstäminen voi vapauttaa jäännösjännityksiä, ja pesu, kiinnitys sekä lämpötilaolosuhteet vaikuttavat edelleen työstöprosessiin.[4] Alhainen mekaaninen työstövoima ei poista tarvetta tukevaan kiinnitykseen tai sopivaan esityöstö- ja lopputyöstöjärjestykseen.
Tekniset lähteet
- Sodick, upotus-EDM, prosessi ja materiaali – usein kysytyt kysymykset.
- Makino, Wire EDM -konekeskusten opas, ohjaa liikettä ja dielektrisiä osioita.
- Sodick, Tarkkuuslankasähköeroosioon perustuvat työstökoneet, prosessiin liittyviä kysymyksiä ja vastauksia.
- Camtek Software, Slugs, Stress ja tippu.
- Makino, BellyWIZARD, langan viive ja seinän suoruus.
- Makino, Lisäteknologian käyttöönoton perustelut EDM-prosesseissa, purkauksen ja uudelleenmuodostuneen kerroksen selitys.
- Makino, U6 H.E.A.T. Extreme, karkeakoneistus- ja sileäkoneistuskuvaus.



