Nesta página
O EDM por imersão utiliza um eletrodo com forma definida para produzir características como cavidades cegas, reentrâncias e nervuras estreitas. O EDM por fio desloca um fio continuamente alimentado ao longo de um percurso programado para cortar uma peça condutora. Para a maioria das decisões de seleção de processo, a primeira pergunta é se a característica requer um fundo ou um percurso aberto através do material bruto — não qual máquina possui a especificação de precisão mais impressionante.
Ambos os métodos removem material mediante descargas elétricas controladas. Seus dispositivos de fixação, requisitos de acesso e sequências de acabamento diferem suficientemente para que a escolha incorreta possa acarretar uma configuração desnecessária ou tornar impossível a geometria pretendida. A comparação abaixo acompanha uma peça desde seu desenho até suas características finalizadas.
A diferença começa com o eletrodo
Na usinagem por descarga elétrica (EDM), o eletrodo e a peça permanecem separados por uma pequena folga contendo fluido dielétrico. As descargas removem material localmente, enquanto o fluido auxilia na remoção dos resíduos. A EDM convencional exige uma peça eletricamente condutora; um material duro não é automaticamente um candidato à EDM se não conduzir eletricidade.[1]
O eletrodo determina como essa remoção atinge a forma exigida. Um eletrodo de EDM por imersão possui uma forma tridimensional. Um eletrodo de fio é uma linha delgada cujo movimento controlado cria uma superfície de corte. Essa distinção explica por que uma cavidade de molde cega e uma abertura perfilada de matriz conduzem a planos de usinagem diferentes.
O termo máquina CNC de EDM descreve o controle computadorizado, não um terceiro processo de EDM. Máquinas de EDM por fio e por imersão podem ambas utilizar CNC. Comparar EDM com fresagem CNC é, portanto, comparar métodos de remoção: erosão elétrica versus ferramenta de corte rotativa.
| Comparação | EDM por imersão | EDM por fio |
|---|---|---|
| Ferramenta | Eletrodo com forma definida, comumente em grafite ou cobre | Fio continuamente alimentado |
| Característica típica | Cavidade cega, reentrância ou forma interna detalhada | Abertura passante, perfil externo ou corte passante cônico |
| Acesso | Abordagem livre de colisões para o eletrodo e seu porta-eletrodo | Trajeto contínuo do fio entre os guias |
| Preparação inicial | Projeto, fabricação e alinhamento do eletrodo | Contorno programado, fixação da peça e entrada de fiação (threading) |
| Usinagem de desbaste e acabamento | Estratégias de desbaste e acabamento que consideram o desgaste do eletrodo | Corte de desbaste e, quando necessário, passes de retoque |
| Arranjo comum de fluido | Dielétrico à base de óleo | Água desionizada; também existem máquinas à base de óleo |
A tabela descreve arranjos comuns, não uma especificação de máquina intercambiável. As dimensões da característica, a condição do material e a superfície exigida determinam a configuração real.[2]
O que um fio pode alcançar
Uma máquina de eletroerosão por fio guia um fio tensionado acima e abaixo da peça. O movimento da peça em relação ao fio gera o contorno. O fio é um eletrodo, não uma lâmina de serra: não necessita de dentes nem de contato mecânico de corte para remover metal.[3]
Essa configuração é adequada para punções, aberturas de matriz, ranhuras estreitas passantes e perfis externos intrincados. Ela também gera um requisito de acesso: o fio deve atravessar a região usinada e prosseguir até seu guia oposto. Um recesso com fundo sólido não fornece esse trajeto.
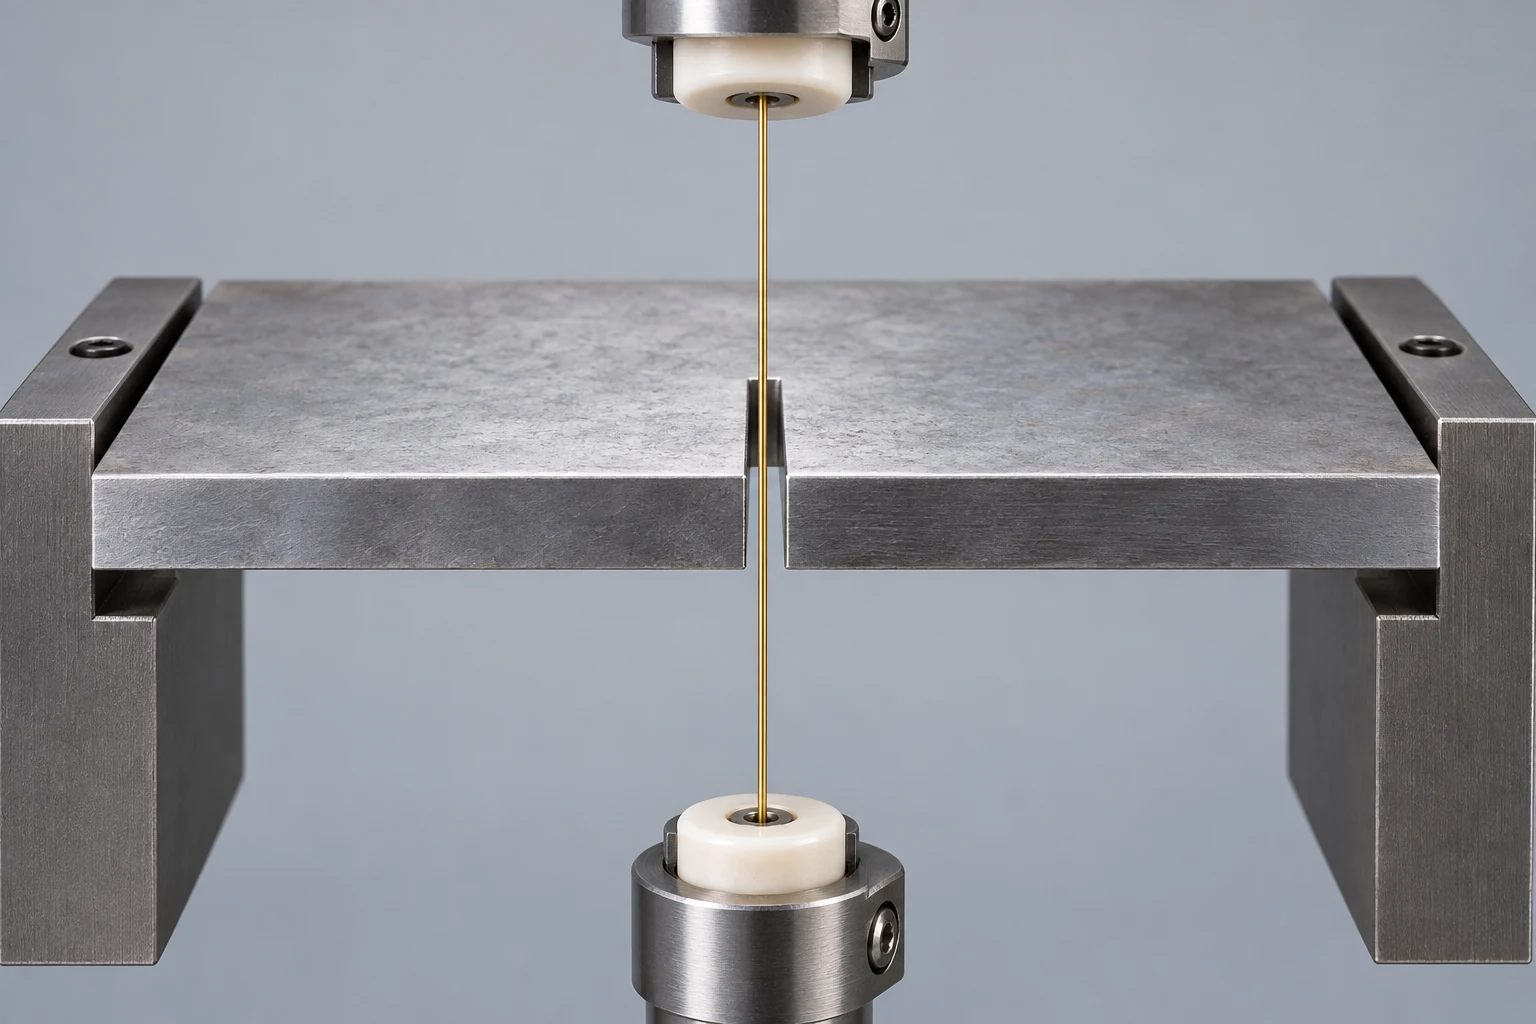
Os deslocamentos dos guias superior e inferior permitem que máquinas adequadas cortem cones. Os contornos superior e inferior podem diferir, mas o fio continua se estendendo entre eles. Isso não lhe concede acesso irrestrito a uma passagem interna curva ou a uma superfície esculpida arbitrariamente.[2] Em um desenho, identifique se uma parede é reta, apresenta conicidade uniforme ou muda de forma ao longo de sua altura; trata-se de problemas distintos de programação.
Para um perfil externo, o fio pode entrar a partir do exterior da peça bruta. Para uma abertura fechada, um furo de início dentro do material a ser removido normalmente fornece o local de rosqueamento. Esse furo é uma característica de preparação, não necessariamente um furo deixado na peça acabada.
O que um eletrodo com forma definida acrescenta
A usinagem por eletroerosão por penetração (Sinker EDM) também é chamada de eletroerosão por matriz ou eletroerosão por eletrodo de penetração. Um eletrodo em forma de grafite ou cobre aproxima-se da peça e erode a forma correspondente, mantendo o entreferro de descarga. Pode criar uma cavidade que termina dentro do bloco, preservando um fundo sólido.[1]
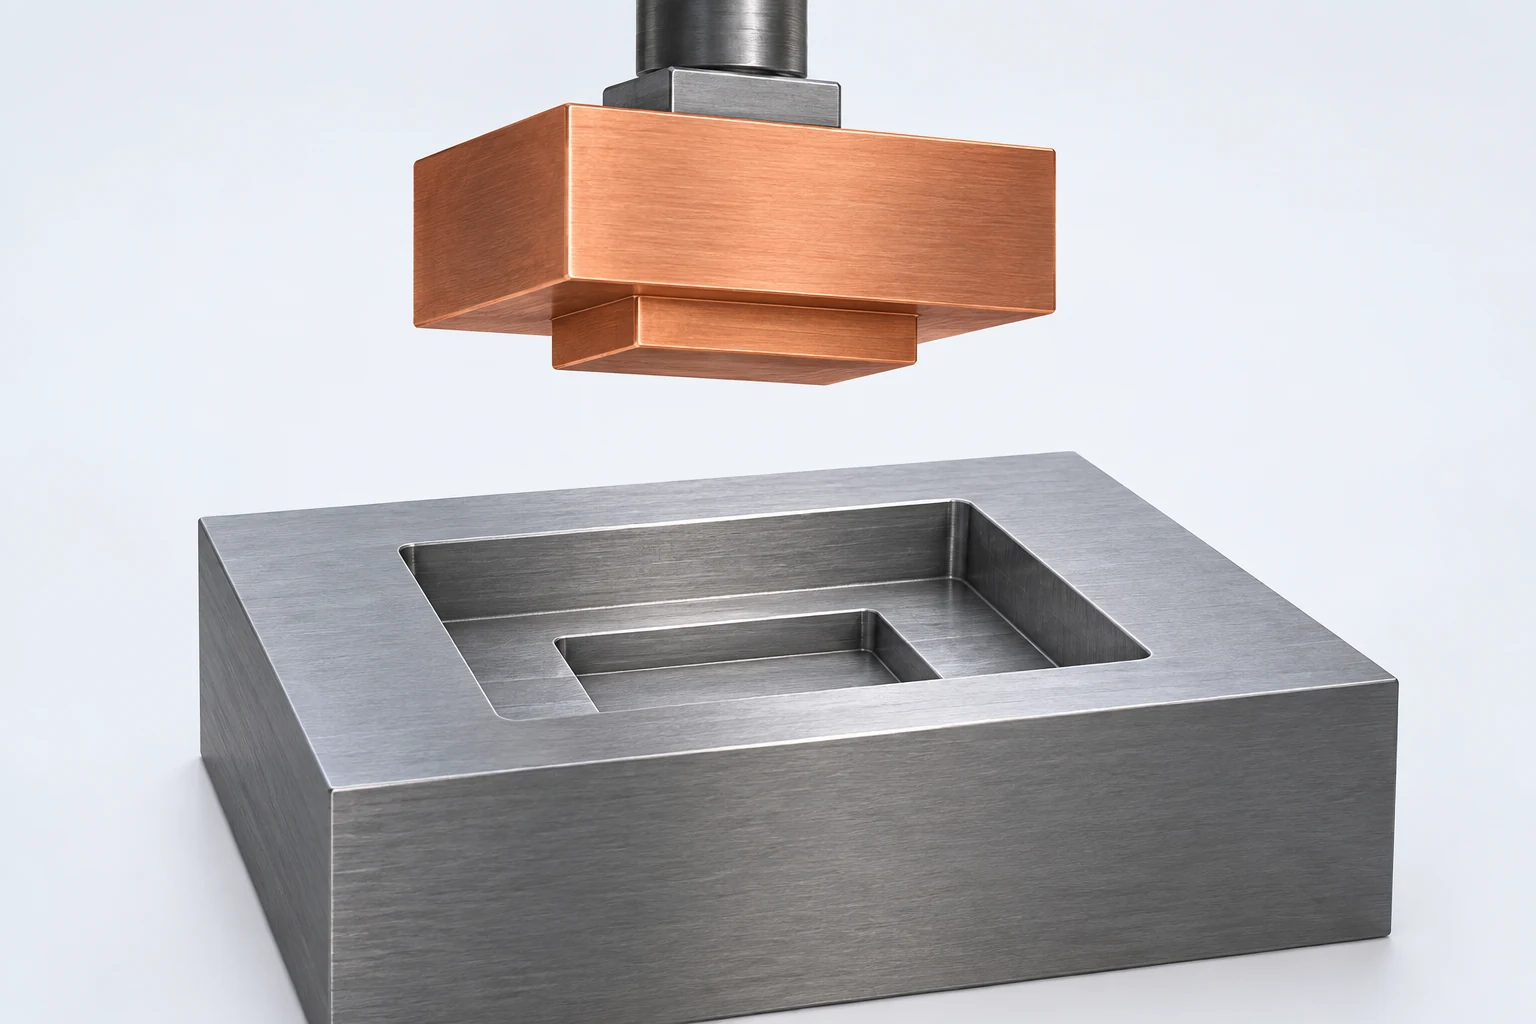
Uma distinção útil é entre a forma da cavidade e o envelope de acesso do eletrodo. Uma cavidade pode ser usinável por erosão elétrica, mas ainda assim exigir vários eletrodos, pois uma única forma grande não consegue alcançar todas as regiões sem colisão. O porta-eletrodo, a direção de aproximação e o espaço para flushing devem constar no plano, juntamente com o modelo final da cavidade.
A preparação do eletrodo faz parte da tarefa. A ferramenta precisa ter a forma correta, a folga dimensional adequada e o alinhamento correto em relação aos datums da peça. Ela também sofre desgaste durante o uso; as operações de desbaste e acabamento podem exigir eletrodos ou estratégias diferentes. Encomendar outra cavidade idêntica é diferente de encomendar uma nova forma de cavidade, pois parte da preparação pode ser reutilizada, desde que a ferramenta existente permaneça adequada.
Enquanto uma fresa ordinária pode remover eficientemente a maior parte do material de um rebaixo, a usinagem prévia pode deixar o processo de eletroerosão (EDM) para concluir detalhes inacessíveis, características estreitas ou cantos difíceis. O volume planejado de material remanescente é crucial: uma cavidade já usinada além de seu contorno final não pode ser recuperada por um processo de erosão. A sequência de operações deve, portanto, ser acordada antes da primeira operação.
Furos iniciais e tarugos devem constar da discussão do desenho
Considere uma abertura fechada em uma chapa. O furo inicial precisa atravessar completamente o material bruto, permitir a rosqueabilidade e conectar-se ao contorno pretendido por meio de um caminho de entrada. Posicione-o na região de desperdício. Um furo fora da abertura exigiria um corte de conexão através do material, que pode precisar permanecer intacto.

Usinar um contorno fechado normalmente libera um núcleo sólido, frequentemente chamado de ‘slug’. Isso não transforma todo o material contido em cavacos. Antes de o contorno se fechar, o plano de usinagem deve levar em conta esse núcleo: retê-lo temporariamente, suportá-lo e removê-lo, ou utilizar um método adequado de manuseio da máquina. Um núcleo solto pode obstruir o fio ou os componentes inferiores da máquina.[4]
Isso altera a forma como um desenho é orçado. Várias aberturas separadas podem significar vários locais de roscamento e vários eventos de manipulação do núcleo, mesmo que seu perímetro combinado seja curto. Um detalhe que parece trivial em uma vista superior pode determinar se a operação pode prosseguir sem supervisão.
As superfícies acabadas também precisam resistir à última etapa de separação. Se for utilizada uma aba de retenção ou um local de corte, sua posição e o respectivo acabamento devem estar de acordo com o desenho final. Não deve deixar uma marca de referência em uma face funcional de vedação ou de posicionamento. Indique quais superfícies são críticas, em vez de prescrever uma configuração de abas sem discutir a sequência de usinagem.
Mesmo um fio fino exige uma largura de corte finita
O corte é mais largo do que o fio físico porque as descargas ocorrem através dos folgas laterais. Num corte reto idealizado, a relação geométrica é:
Largura do corte = diâmetro do fio + 2 × folga lateral.
Para um fio assumido de 0,25 mm e uma folga de 0,01 mm em cada lado, a largura do corte (kerf) é de 0,27 mm. O centro do fio está, portanto, a 0,135 mm de qualquer parede reta nesta seção transversal simplificada. Essas entradas ilustram a geometria; a compensação real provém das condições de usinagem, da estratégia de passes e do resultado medido.

Essa distância do centro até a parede não é um raio interno de canto garantidamente alcançável. O usinamento de cantos também envolve o comportamento do fio e o caminho programado. A discussão da Makino sobre o atraso do fio mostra por que a retilineidade e o erro de perfil podem variar ao longo da espessura da peça, e não apenas na superfície superior.[5] Especifique um raio de canto admissível em vez de indicar “afiado” e presumir uma interseção matematicamente perfeita.
A usinagem por eletroerosão por imersão também exige uma folga para o intervalo de descarga. Copiar diretamente as dimensões da cavidade acabada para um desenho do eletrodo ignoraria o espaço no qual ocorre a erosão. Para uma cavidade estreita, a resistência do eletrodo, seu desgaste e a remoção de resíduos devem ser considerados em conjunto. Um detalhe CAD visualmente refinado, por si só, não constitui evidência de que esse mesmo detalhe permanecerá preciso ao longo de toda a profundidade de usinagem.
Mantenha o requisito de aceitação no desenho da peça e deixe o programa do eletrodo ou do fio compensar o processo. O comprador precisa de uma característica conforme, não de um valor específico de deslocamento desvinculado das condições da máquina.
Dois desenhos que conduzem a planos de processo distintos
Uma abertura passante em uma chapa de matriz endurecida
Tome uma chapa de 12 mm de espessura com uma abertura retangular fechada e uma pequena muesca de localização. A abertura atravessa toda a espessura, portanto o processo de usinagem por fio EDM é uma opção viável. As informações iniciais úteis são o contorno final, sua posição em relação às referências (datums), os raios internos permitidos e se as paredes são retas ou cónicas.
A preparação inclui um furo de início no núcleo removível. O plano de usinagem abrange, em seguida, a entrada da ferramenta, a retenção ou remoção do núcleo, as passes de acabamento e a separação final. A inspeção deve avaliar a posição da mossa e do contorno, bem como o tamanho da abertura. Uma única medição de largura não pode comprovar que todo o perfil está corretamente posicionado.
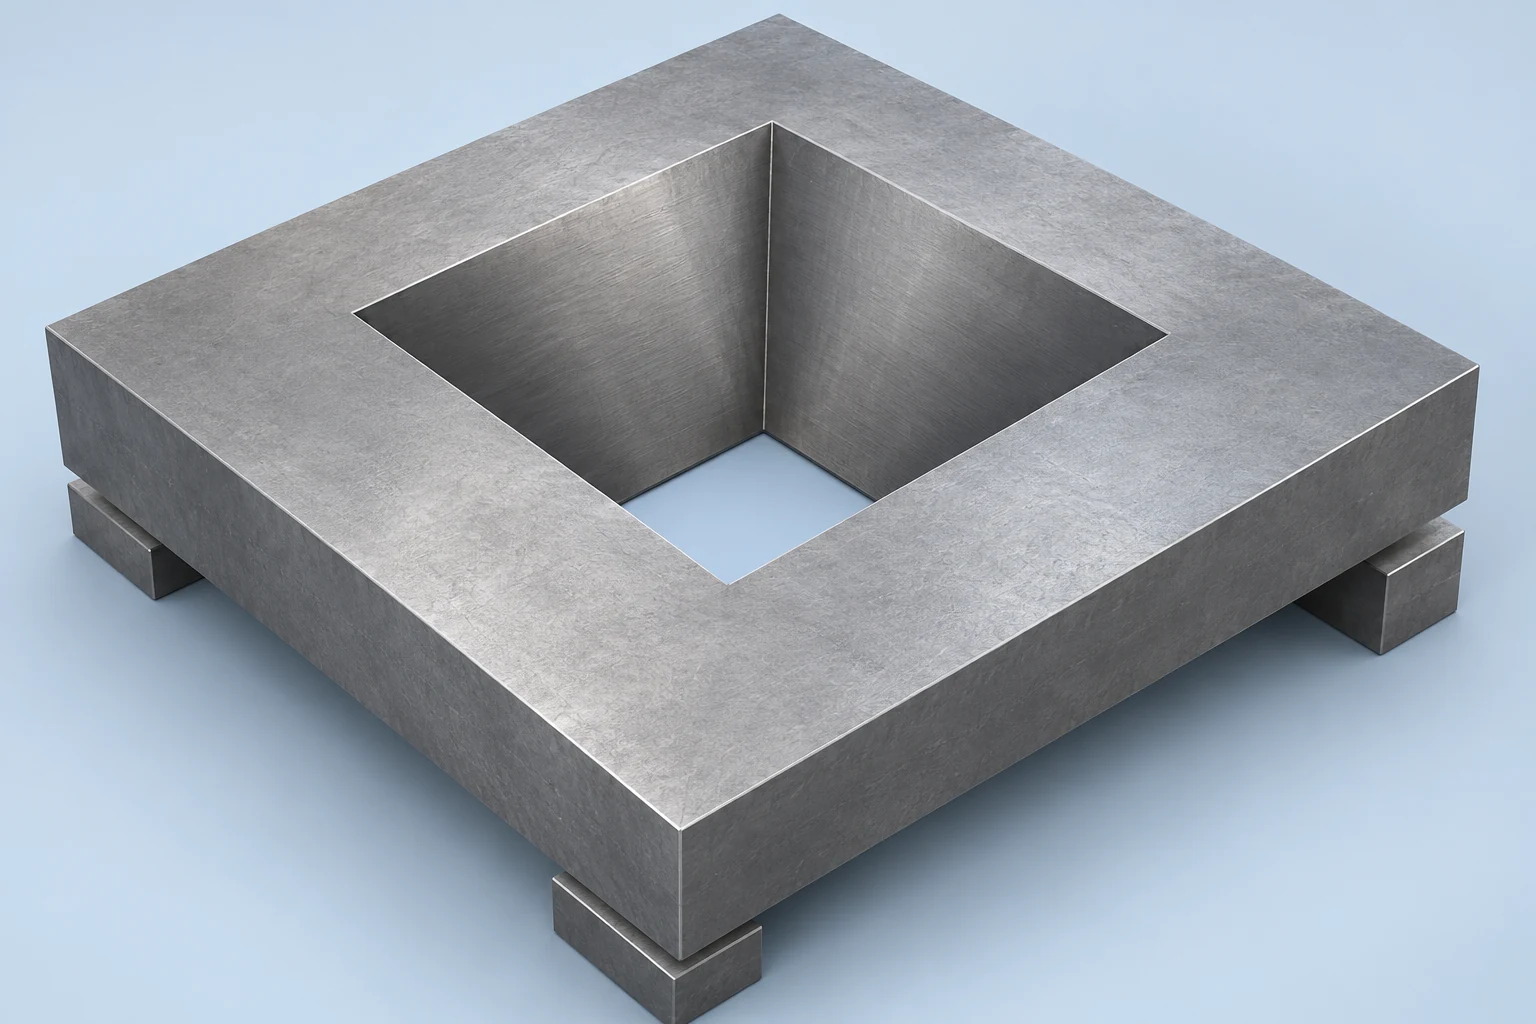
Se a abertura tiver dimensões superiores e inferiores diferentes, forneça a seção relevante ou a definição de conicidade. Não deixe que o programador deduza uma conicidade a partir de uma vista em perspectiva. A abertura menor, a abertura maior e a parede intermédia são todas parte da geometria exigida.
Um recesso cego com um fundo detalhado
Agora, tome um inserto de molde espesso com um recesso de 10 mm de profundidade, um fundo sólido e um degrau menor abaixo do fundo principal do bolsão. O corte convencional por fio passante não consegue criar essa forma cega completa. A usinagem por eletroerosão por penetração (Sinker EDM) é uma opção viável se um eletrodo conformado puder acessar a característica e a peça trabalhada conduzir eletricidade.
Uma rota prática pode usinar o volume do recesso acessível, seguida pelo uso de EDM por imersão para os detalhes restantes. O desenho deve distinguir a profundidade do recesso principal, a profundidade do degrau mais profundo, os raios inferiores e os referenciais utilizados para localizar o recesso. Esses requisitos determinam a geometria do eletrodo e a configuração; as dimensões externas do bloco isoladamente não são suficientes.
Nenhum dos exemplos torna o EDM a escolha automática para cada característica da peça. Faces amplas e acessíveis, furos comuns feitos por perfuração e bolsos simples podem pertencer a outras operações. O guia de seleção de processos de usinagem inclui essas operações em uma rota completa da peça.
Acabamento superficial e integridade superficial são requisitos independentes
O EDM é um processo de remoção térmica. Parte do material fundido pode ressolidificar na superfície usinada, formando uma camada de ressolidificação, enquanto o material situado abaixo da superfície também pode ser afetado termicamente.[6] A ausência de uma fresa de ponta exercendo pressão sobre a peça não significa que não haja efeito térmico.
O EDM por fio pode utilizar um corte bruto seguido de passes de acabamento para refinar a superfície e a geometria. O acabamento publicado por um fabricante de máquinas pertence às condições e à sequência de passes por ele declaradas; não é um resultado universal para todas as peças.[7] Uma cotação comparável deve incluir o acabamento necessário para a característica especificada, em vez de apenas o primeiro corte.
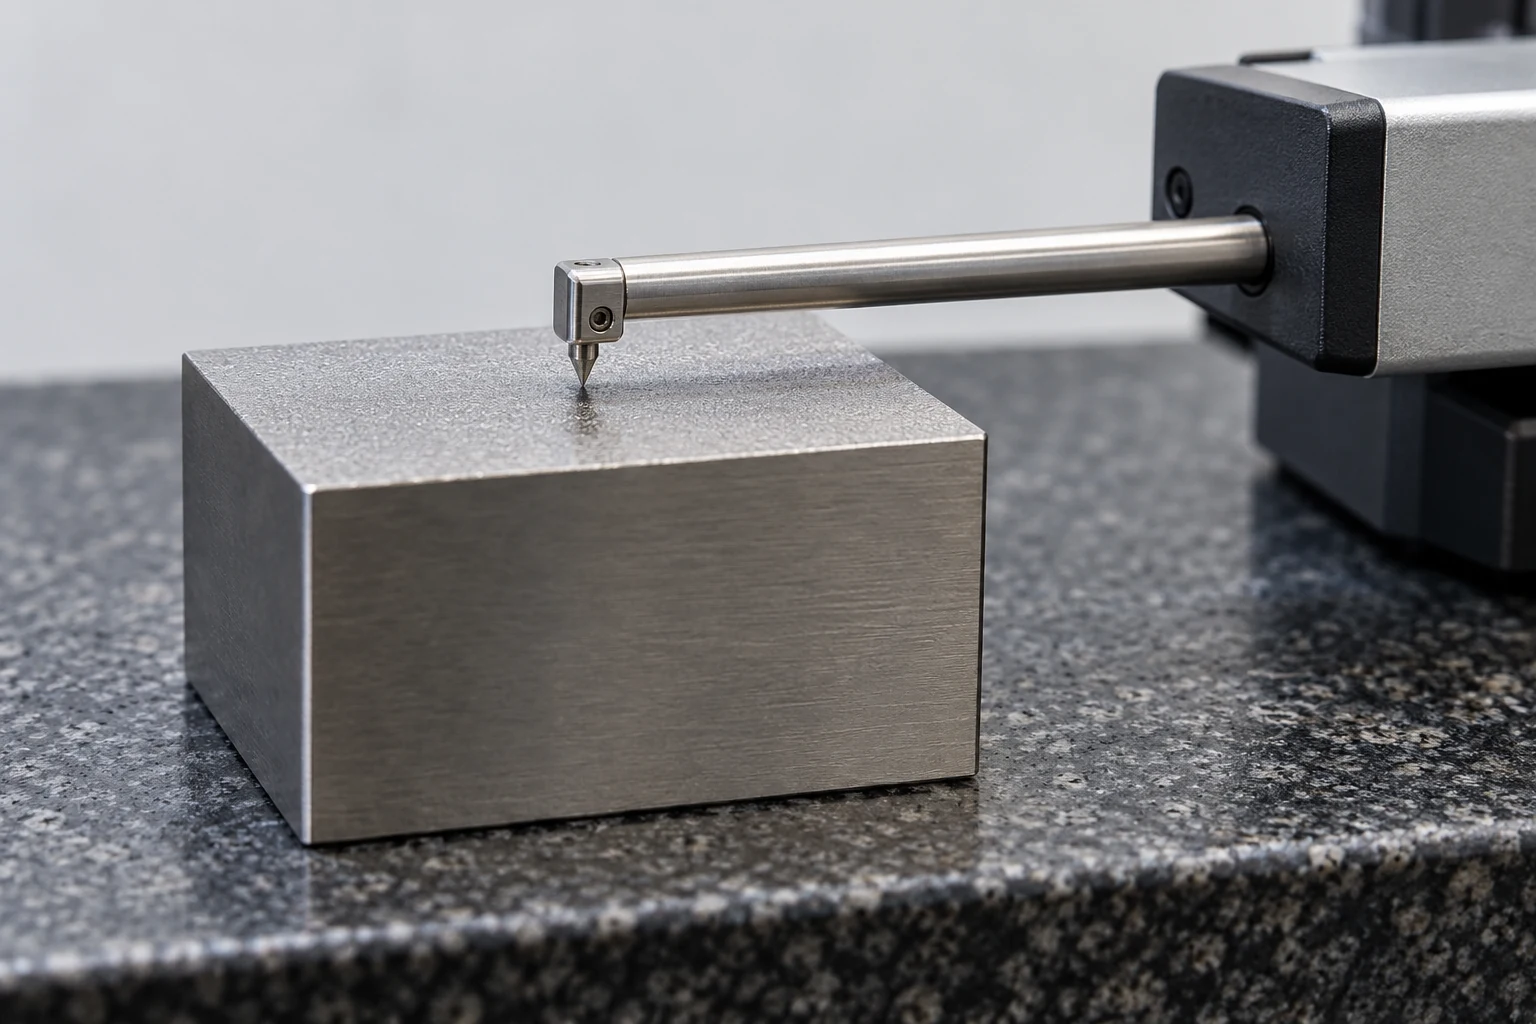
Separe os requisitos de rugosidade, precisão dimensional e qualquer requisito de integridade superficial. Uma medição de rugosidade descreve a textura da superfície; ela não estabelece a espessura da camada recristalizada nem a ausência de defeitos subsuperficiais. Se o projeto exigir um limite para o material alterado, especifique o requisito aplicável e um método de verificação adequado. Não assuma que uma aparência brilhante comprova a conformidade.
O acabamento secundário pode alterar dimensões, forma dos cantos e bordas. Quando for necessário polimento ou remoção de material após a usinagem por EDM, defina se as dimensões indicadas no desenho se aplicam antes ou depois dessa etapa. Isso é especialmente importante em aberturas ajustadas ou cavidades detalhadas cuja geometria útil possa ser arredondada durante o acabamento.
Compare o trabalho completo, não apenas uma taxa horária.
Compare o escopo de trabalho incluído em cada cotação de processo:
- EDM por fio: comprimento do contorno, espessura da peça bruta, locais separados para furação inicial do fio, passes de acabamento e manuseio do núcleo.
- EDM por eletrodo (sinker EDM): projeto e fabricação do eletrodo, número de formas necessárias, profundidade de usinagem, gestão do desgaste do eletrodo e acesso para acabamento.
Nenhum dos dois processos possui vantagem de preço universal.
Pergunte o que está incluído na rota cotada. Um custo de eletrodo pode cobrir ferramentas reutilizáveis; um valor baixo para corte por fio pode excluir a preparação do furo inicial ou o acabamento posterior. A quantidade é relevante porque a preparação é dividida de forma distinta entre peças repetidas. Uma alteração na forma da cavidade pode exigir novas ferramentas mesmo quando o material e as dimensões externas permanecem inalteradas.
Para uma avaliação útil por meio do serviço de usinagem por EDM da VETCNC, forneça o desenho e o modelo juntos. Identifique a classe e condição do material condutivo, as características a serem usinadas por EDM, direções de entrada acessíveis, referências de datum, tolerâncias e requisitos de superfície, quantidade e quaisquer tratamentos pós-processamento exigidos. A lista de verificação para RFQ de usinagem CNC abrange as informações mais amplas sobre desenhos e entrega.
A melhor proposta de processo explica como cada característica difícil será acessada, acabada e verificada. A simples menção de “EDM por fio” ou “EDM por eletrodo (sinker EDM)” em uma cotação é apenas o início dessa explicação.
Perguntas frequentes
O EDM por fio pode produzir um bolsão cego?
O EDM por fio convencional não consegue produzir um bolsão completo com fundo retido, pois o fio deve atravessar integralmente a peça. Uma peça pode combinar recursos usinados por corte com fio (através da peça) com uma cavidade cega produzida por fresamento ou EDM por eletrodo (sinker EDM).
A usinagem por EDM deve ocorrer antes ou após o tratamento térmico?
O EDM pode usinar materiais condutivos endurecidos, portanto, o acabamento de características selecionadas após o tratamento térmico é uma opção viável. A escolha depende da distorção, da sobremetal remanescente, da preparação das referências de datum e da condição final exigida para o material. Acordar a sequência é essencial, em vez de tratar a expressão “EDM após o endurecimento” como uma regra aplicável à peça inteira.
Um processo sem contato elimina o movimento?
Não. A usinagem pode liberar tensões residuais, e as condições de flushing (lavagem), fixação e térmicas ainda afetam a operação. A baixa força mecânica de corte não elimina a necessidade de suporte ou de uma sequência adequada de desbaste e acabamento.[4]
Fontes técnicas
- Sodick, EDM por eletrodo (sinker EDM), perguntas frequentes sobre processo e material.
- Makino, Tutorial sobre centros de usinagem por EDM por fio, seções sobre movimento guiado e dielétrico.
- Sodick, Ferramentas de usinagem por EDM por fio de precisão, perguntas frequentes sobre o processo.
- Camtek Software, Resíduos (slugs), tensões e conicidade (taper).
- Makino, BellyWIZARD, atraso do fio (wire lag) e retilineidade das paredes.
- Makino, O caso da tecnologia aditiva no EDM, explicação sobre descarga elétrica e camada recristalizada.
- Makino, U6 H.E.A.T. Extreme, descrição da usinagem em duas etapas (desbaste e acabamento).



