Op deze pagina
Bij sinker-EDM wordt een gevormde elektrode gebruikt om kenmerken zoals blinde holten, uitsparingen en smalle ribben te produceren. Bij wire-EDM beweegt een continu aangevoerde draad langs een geprogrammeerd pad om door een geleidend werkstuk te snijden. Voor de meeste beslissingen over het kiezen van een bewerkingsmethode is de eerste vraag of het kenmerk een bodem nodig heeft of een open pad door het grondmateriaal—niet welke machine de indrukwekkendste nauwkeurigheidsspecificatie heeft.
Beide methoden verwijderen materiaal met gecontroleerde elektrische ontladingen. Hun gereedschap, toegangsvereisten en afwerkvolgorde verschillen voldoende om bij verkeerde keuze een onnodige instelling toe te voegen of de beoogde geometrie onmogelijk te maken. De onderstaande vergelijking volgt een onderdeel van de tekening tot de afgewerkte kenmerken.
Het verschil begint bij de elektrode
Bij elektrische ontlastingsbewerking blijven de elektrode en het werkstuk gescheiden door een kleine spleet die diëlektrische vloeistof bevat. Ontladingen verwijderen lokaal materiaal, terwijl de vloeistof helpt bij het afvoeren van afvaldeeltjes. Conventionele EDM vereist een elektrisch geleidend werkstuk; een hard materiaal is niet automatisch geschikt voor EDM als het geen elektriciteit geleidt.[1]
De elektrode bepaalt hoe die materiaalverwijdering de vereiste vorm bereikt. Een sinker-elektrode heeft een driedimensionale vorm. Een draadelektrode is een slanke lijn waarvan de gecontroleerde beweging een snijoppervlak creëert. Dat onderscheid verklaart waarom een blinde matrijsholte en een geprofileerde matrijsopening leiden tot verschillende bewerkingsplannen.
De term CNC-EDM-machine beschrijft computergestuurde bediening, niet een derde EDM-proces. Zowel wire- als sinker-machines kunnen CNC gebruiken. Een vergelijking van EDM met CNC-frezen is daarom een vergelijking van materiaalverwijderingsmethoden: elektrische erosie versus een roterend snijgereedschap.
| Vergelijking | Sinker-EDM | Draad-EDM |
|---|---|---|
| Gereedschap | Gevormde elektrode, meestal van grafiet of koper | Continu aangevoerde draad |
| Typisch kenmerk | Blind holte, uitsparing of gedetailleerde interne vorm | Doorgaand opening, externe profielvorm of taps toegestaan doorgesneden opening |
| Toegang | Een botsingsvrije benadering voor de elektrode en de houder | Een continue draadbaan tussen de geleiders |
| Initiële voorbereiding | Elektrodeontwerp, -productie en -uitlijning | Geprogrammeerd contourpad, opspanning en een draadinsteekopening |
| Ruwwerken en afwerken | Ruwwerk- en afwerkstrategieën die rekening houden met slijtage van de elektrode | Ruwe snede en, indien vereist, nafinishingpassen |
| Veelvoorkomende vloeistofopstelling | Oliegebaseerd dielektricum | Gedemineraliseerd water; er bestaan ook oliegebaseerde machines |
De tabel beschrijft veelvoorkomende opstellingen, niet een uitwisselbare machinespecificatie. De afmetingen van de functionaliteit, de materiaaltoestand en het vereiste oppervlak bepalen de daadwerkelijke opstelling.[2]
Wat een draad kan bereiken
Een draad-EDM-machine leidt een gespannen draad boven en onder het werkstuk. Door het werkstuk ten opzichte van de draad te verplaatsen, wordt de contour gevormd. De draad is een elektrode, geen zaagblad: hij hoeft geen tanden of mechanisch snijcontact te hebben om metaal te verwijderen.[3]
Deze opstelling is geschikt voor stempels, matrijsopeningen, smalle doorgaande sleuven en ingewikkelde externe profielen. Het creëert ook een toegvereiste. De draad moet door de bewerkingszone lopen en vervolgens doorgaan naar de tegenoverliggende geleidebus. Een uitsparing met een massieve bodem biedt die route niet.
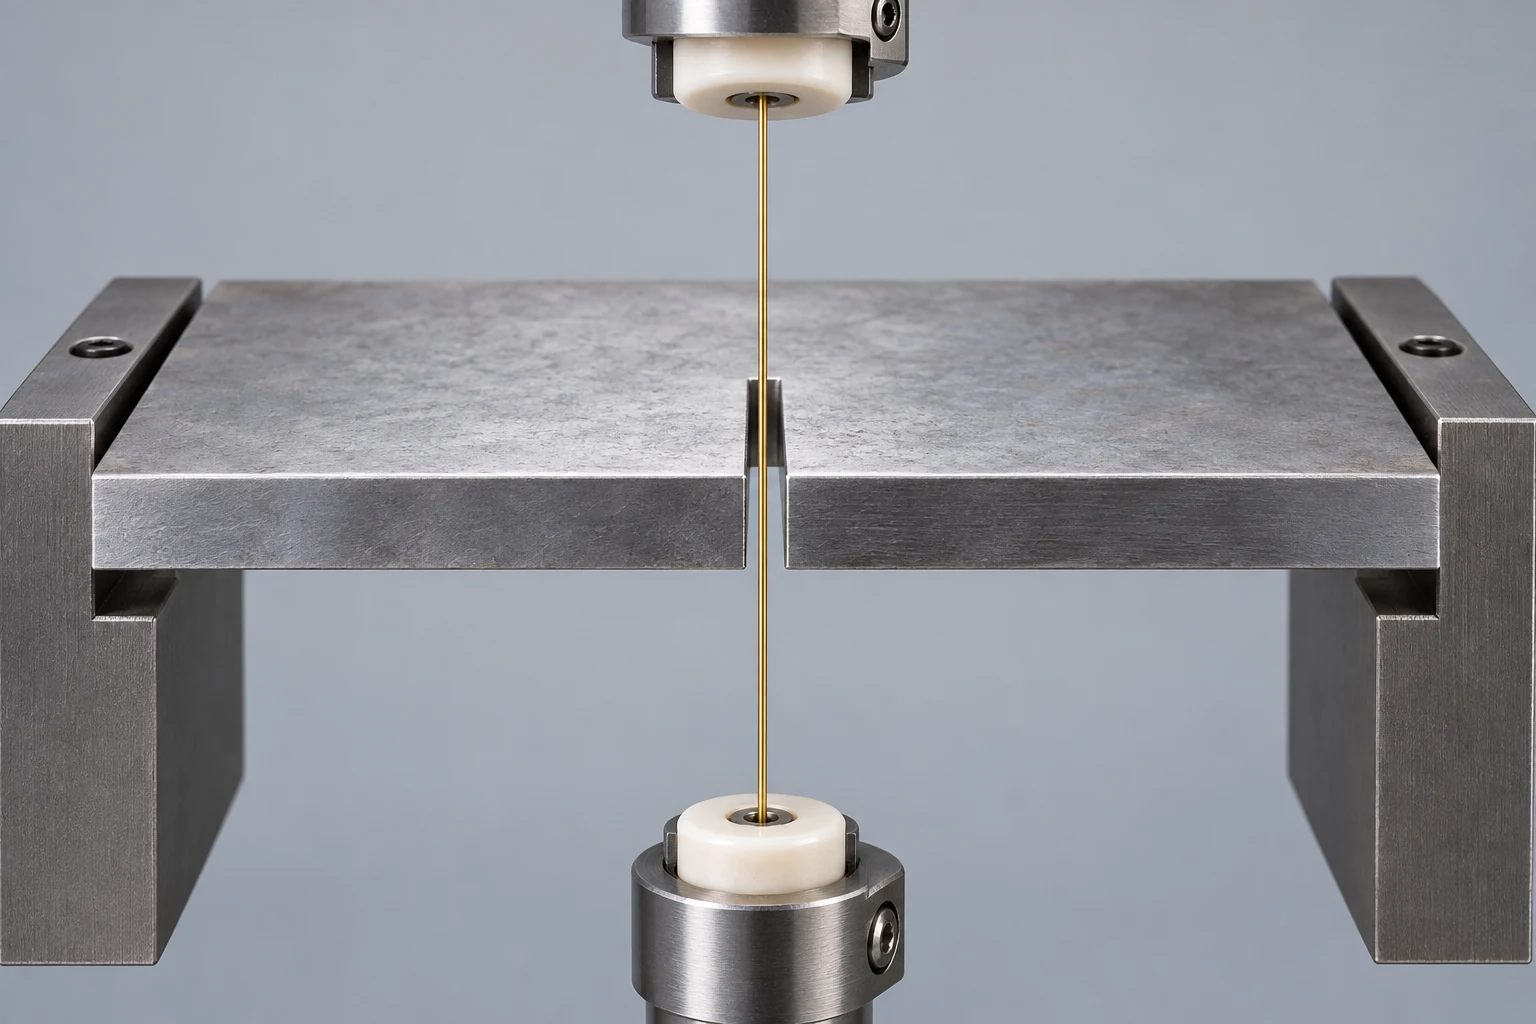
Boven- en ondergeleidingsverschuivingen stellen geschikte machines in staat om conische vormen te bewerken. De bovenste en onderste contouren kunnen verschillen, maar de draad blijft toch tussen beide spannen. Dit geeft de draad echter geen onbeperkte toegang tot een gebogen interne doorgang of een willekeurig gevormd oppervlak.[2] Geef op een tekening aan of een wand recht is, uniform conisch verloopt of van vorm verandert over zijn hoogte; dit zijn verschillende programmeerproblemen.
Voor een extern profiel kan de draad van buitenaf het grondmateriaal binnengaan. Voor een omsloten opening wordt de draadplaatsing doorgaans geboden door een startgat binnen het materiaal dat moet worden verwijderd. Dat gat is een voorbereidingskenmerk, niet noodzakelijkerwijs een gat dat in het afgewerkte onderdeel blijft.
Wat een gevormde elektrode toevoegt
Sinker-EDM wordt ook wel diep-EDM of ram-EDM genoemd. Een gevormde grafiets- of koperen elektrode nadert het werkstuk en erodeert de overeenkomstige vorm terwijl de vonkafstand wordt gehandhaafd. Hiermee kan een holte worden gecreëerd die binnen het blok eindigt, waarbij een massieve bodem behouden blijft.[1]
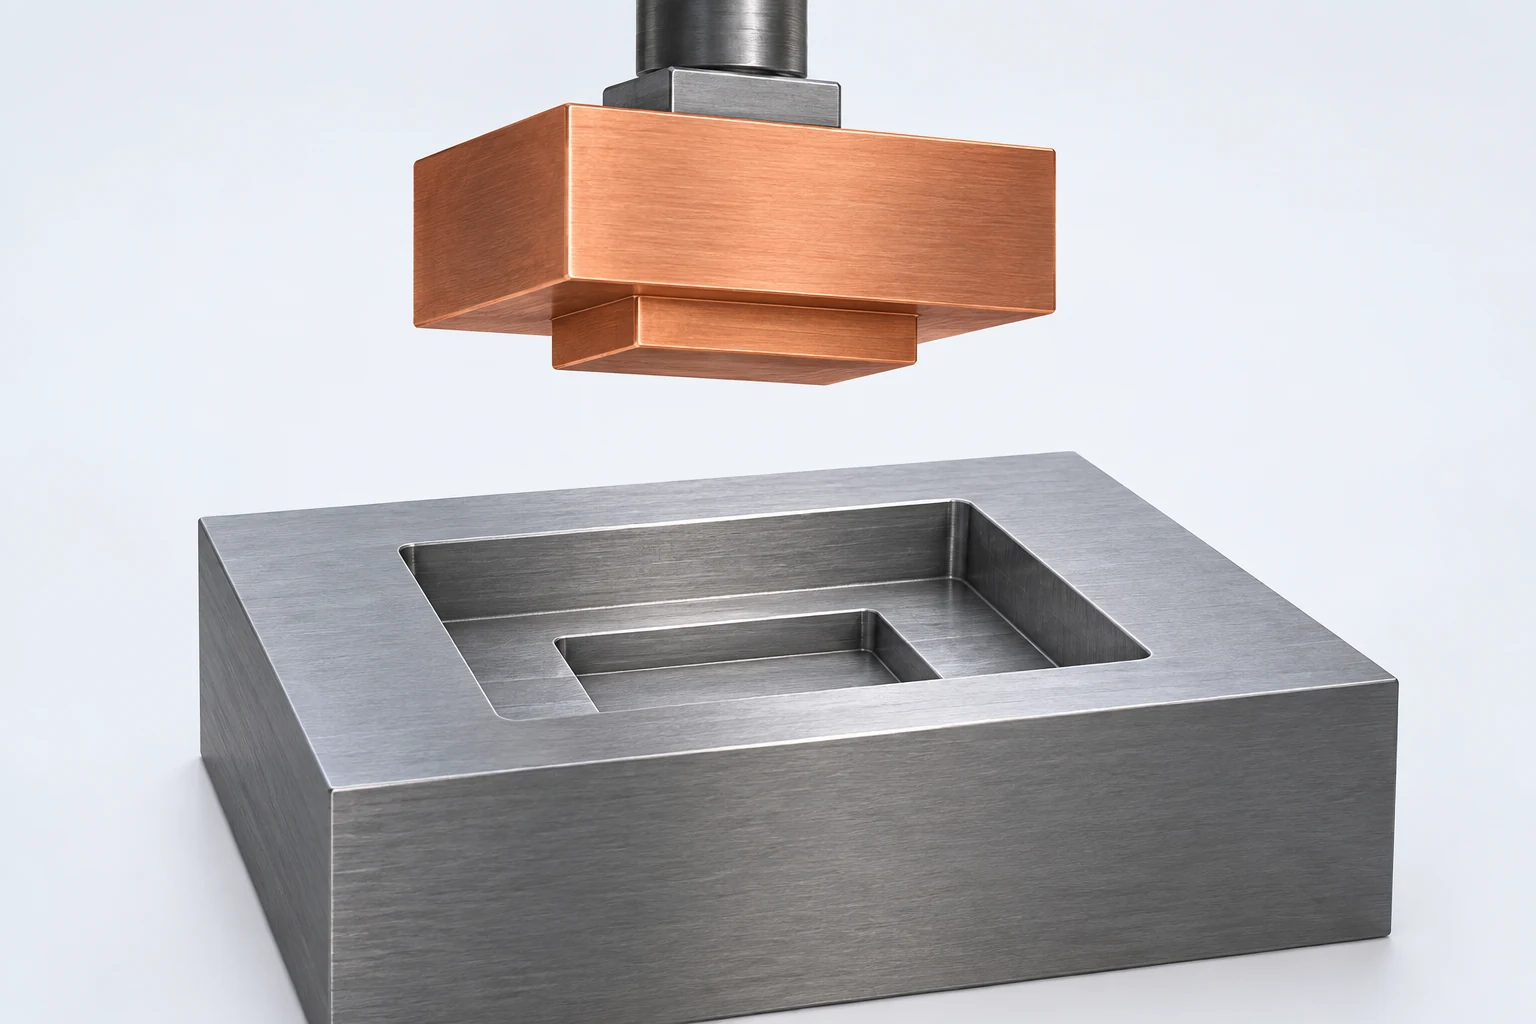
Een nuttig onderscheid is dat tussen de holtevorm en de toegangsbui van de elektrode. Een holte kan weliswaar elektrisch bewerkbaar zijn, maar vereist toch meerdere elektrodes omdat één grote vorm niet elke regio kan bereiken zonder botsing. De elektrodehouder, de naderingsrichting en de ruimte voor spoelen behoren samen met het uiteindelijke holtemodel in het plan te worden opgenomen.
De voorbereiding van de elektrode maakt deel uit van de werkzaamheden. De tool moet de juiste vorm, de dimensionele toelaatwaarde en uitlijning ten opzichte van de referentiepunten van het werkstuk hebben. Daarnaast slijt de tool tijdens gebruik; voor ruw- en afwerkverspaning kunnen verschillende elektroden of strategieën nodig zijn. Een nieuwe holte met identieke vorm bestellen is anders dan een holte met een nieuwe vorm bestellen, omdat sommige voorbereidingsstappen herbruikbaar zijn — mits de bestaande gereedschapsoplossing geschikt blijft.
Waar een gewone freesbeitel efficiënt het grootste deel van een uitsparing kan verwijderen, kan voorbewerking EDM overlaten aan het afwerken van ontoegankelijke details, smalle kenmerken of moeilijk bereikbare hoeken. De geplande resterende materiaaldikte is van belang: een holte die al buiten de definitieve grens is gefreesd, kan niet meer worden hersteld door een erosieproces. De volgorde dient daarom te worden overeengekomen vóór de eerste bewerking.
Startgaten en afvalstukken behoren besproken te worden in de tekeningsbespreking
Overweeg een afgesloten opening in een plaat. Het startgat moet door het grondmateriaal heen gaan, schroefdraad toestaan en via een aanloopbaan verbinding maken met de beoogde contour. Plaats het in het afvalgebied. Een gat buiten de opening zou een verbindingsdoorsnede over materiaal vereisen dat intact moet blijven.

Het snijden van een gesloten contour vrijt meestal een massieve kern, vaak een ‘slug’ genoemd. Het zet niet al het ingesloten materiaal om in spaan. Voordat de contour wordt afgerond, moet het bewerkingsplan rekening houden met die kern: deze tijdelijk vasthouden, ondersteunen en verwijderen, of een geschikte machinehandlingsmethode toepassen. Een losse kern kan de draad of de onderste hardware blokkeren.[4]
Dit verandert hoe een tekening wordt geprijsd. Verschillende afzonderlijke openingen kunnen verschillende draadgatlocaties en verschillende kernverwerkingsgebeurtenissen betekenen, zelfs als hun gecombineerde omtrek kort is. Een detail dat in een bovenaanzicht triviaal lijkt, kan bepalen of de bewerking onbewaakt kan worden uitgevoerd.
De afgewerkte oppervlakken moeten ook de laatste afscheiding overleven. Indien een vasthoudflap of snijlocatie wordt gebruikt, moeten de positie ervan en de nabewerking overeenkomen met de definitieve tekening. Er mag geen zichtbare afdruk achterblijven op een functioneel afdicht- of positioneringsoppervlak. Geef aan welke oppervlakken van belang zijn, in plaats van een flapopstelling voor te schrijven zonder de verspaningsvolgorde te bespreken.
Ook een dunne draad vereist een eindige snijbreedte
De snede is breder dan de fysieke draad omdat ontladingen optreden over de zijdelingse spleten. Bij een geïdealiseerde rechte snede is de geometrische relatie:
Snijbreedte = draaddiameter + 2 × zijdelingse speling.
Voor een aangenomen draad van 0,25 mm en een speling van 0,01 mm aan elke zijde bedraagt de snijbreedte 0,27 mm. Het midden van de draad ligt daarom in deze vereenvoudigde dwarsdoorsnede op 0,135 mm van elke rechte wand. Deze invoerwaarden illustreren de geometrie; de werkelijke compensatie volgt uit de verspaningsomstandigheden, de doorgangstrategie en het gemeten resultaat.

Die afstand van het middenpunt tot de wand is geen gegarandeerde haalbare binnenhoekstraal. Het vormen van hoeken omvat ook het gedrag van de draad en het geprogrammeerde pad. Makino’s bespreking van draadvertraging toont aan waarom rechtheid en profielafwijking kunnen variëren door de dikte van het werkstuk heen, in plaats van alleen aan het bovenoppervlak.[5] Geef een toelaatbare hoekstraal op in plaats van “scherp” te schrijven en uit te gaan van een wiskundig perfecte snijding.
Ook bij sinker-EDM is rekening te houden met de ontladingsklem. Het overnemen van de afmetingen van de afgewerkte holte direct op een elektrodetekening negeert de ruimte waarin de erosie plaatsvindt. Voor een smalle holte moeten elektrodesterkte, slijtage en afvoer van afvaldeeltjes gezamenlijk worden beoordeeld. Een esthetisch aantrekkelijke CAD-detail is op zichzelf geen bewijs dat dezelfde detailnauwkeurigheid over de volledige branddiepte behouden blijft.
Houd de acceptatievereiste op de onderdeeltekening en laat het elektrode- of draadprogramma compenseren voor het proces. De koper heeft een conformerend kenmerk nodig, niet een bepaalde offsetwaarde die losstaat van de machineomstandigheden.
Twee tekeningen die leiden tot verschillende procesplannen
Een doorgaande opening in een geharde stempelplaat
Neem een plaat van 12 mm dikte met een omsloten rechthoekige opening en een kleine positioneringsnok. De opening gaat door de volledige dikte heen, waardoor draad-EDM een kandidaatproces is. De nuttige startinformatie bestaat uit de afgewerkte contourovorm, de positie ervan ten opzichte van de referentievlakken, de toegestane binnenstralen en het feit of de wanden recht of conisch zijn.
De voorbereiding omvat een startgat in de verwisselbare kern. Het snijplan omvat vervolgens het insnijden, het vasthouden of verwijderen van de kern, afwerkpassen en de definitieve scheiding. Bij de inspectie dient de positie van de insnijding en de contour evenals de openingstrekking te worden geëvalueerd. Een enkele breedtemeting kan niet aantonen dat het volledige profiel correct is gepositioneerd.
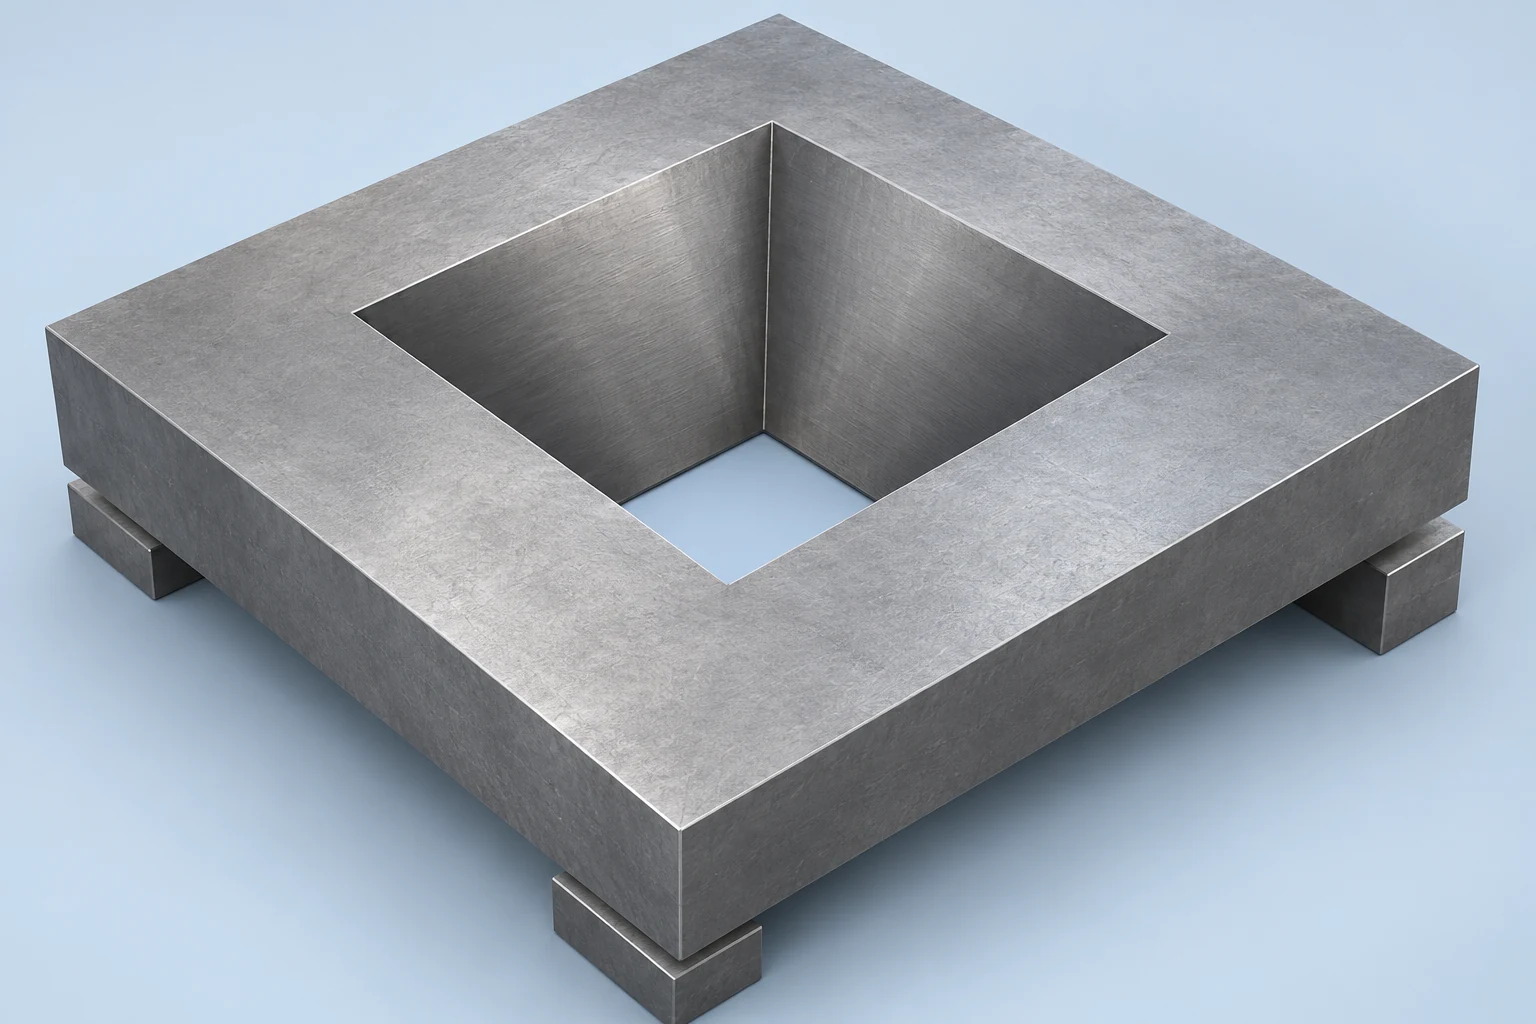
Als de opening verschillende afmetingen heeft aan de bovenkant en de onderkant, geef dan de relevante doorsnede of taperdefinitie op. Laat de programmeur niet zelf een taper moeten afleiden uit een perspectiefweergave. De kleinere opening, de grotere opening en de tussenliggende wand maken allemaal deel uit van de vereiste geometrie.
Een blinde uitsparing met een gedetailleerde bodem
Neem nu een dikke matrijsinvoeging met een uitsparing van 10 mm diep, een massieve bodem en een kleinere trede onder de bodem van de hoofdzak. Conventionele doorlopende draadverspaning kan deze volledige blinde vorm niet maken. Onderdompel-EDM is een kandidaat als een gevormde elektrode toegang heeft tot het kenmerk en het werkstuk elektriciteit geleidt.
Een praktische aanpak zou kunnen bestaan uit het frezen van het toegankelijke zakvolume, gevolgd door EDM voor de resterende details. De tekening moet het hoofdzakelijke zakdiepte, de diepte van de diepere trede, de bodemradius en de referentievlakken die worden gebruikt om de uitsparing te positioneren, duidelijk onderscheiden. Deze eisen bepalen de vorm van de elektrode en de opstelling; alleen de afmetingen van het buitenste blok zijn daarvoor niet voldoende.
Geen van beide voorbeelden maakt EDM automatisch de beste keuze voor elke functie op het onderdeel. Brede toegankelijke vlakken, gewone geboorde gaten en eenvoudige uitsparingen kunnen beter bij andere bewerkingen passen. De gids voor keuze van bewerkingsprocessen plaatst die bewerkingen in een volledige bewerkingsroute voor het onderdeel.
Oppervlakteafwerking en oppervlakte-integriteit zijn afzonderlijke eisen
EDM is een thermisch verwijderingsproces. Een deel van het gesmolten materiaal kan op het bewerkte oppervlak weer stollen, waardoor een herstolagenlaag ontstaat, terwijl het materiaal onder het oppervlak eveneens thermisch kan worden beïnvloed.[6] Het ontbreken van een frees die op het onderdeel drukt, betekent niet dat er geen thermisch effect is.
Wire-EDM kan een ruwe snede gevolgd door afwerkpassen gebruiken om het oppervlak en de geometrie te verfijnen. De oppervlakteafwerking die een machinefabrikant opgeeft, is gebonden aan de door hem genoemde voorwaarden en volgorde van passen; het is geen universeel resultaat voor elk onderdeel.[7] Een vergelijkbare offerte moet de voor de gespecificeerde functie benodigde afwerking omvatten, en niet alleen de eerste snede.
Scheid de ruwheid, de dimensionele nauwkeurigheid en eventuele eisen aan de oppervlakte-integriteit. Een ruwheidsmeting beschrijft de oppervlaktetextuur; deze stelt geen grens vast voor de dikte van de herstolde laag of het ontbreken van onderoppervlakdefecten. Indien het ontwerp een beperking oplegt aan gewijzigd materiaal, specificeer dan de leidend vereiste en een geschikte verificatiemethode. Ga er niet vanuit dat een glanzende verschijning conformiteit bewijst.
Secundaire nabewerking kan afmetingen, hoekvormen en randen wijzigen. Indien na EDM gepolijst of materiaal verwijderd moet worden, geef dan aan of de tekeningsafmetingen van toepassing zijn vóór of ná deze stap. Dit is vooral belangrijk voor een pasvormige opening of een gedetailleerde holte waarvan de functionele geometrie tijdens de nabewerking kan worden afgerond.
Vergelijk het volledige werk, niet een uurtarief
Vergelijk het werk dat in elke procesofferte is opgenomen:
- Wire-EDM: contourlengte, grondplaatdikte, afzonderlijke draadinstellocaties, nabewerkingspassen en kernverwerking.
- Sinker-EDM: elektrodevormgeving en -productie, het aantal benodigde vormen, branddiepte, slijtagebeheer en toegang voor nabewerking.
Geen van beide processen biedt universeel een prijsvoordeel.
Vraag wat in de geprijsde bewerkingsroute is opgenomen. Een elektrodekostenpost kan herbruikbare gereedschappen omvatten; een lage draadsnijprijs kan voorbereiding van het startgat of latere nabewerking uitsluiten. De bestelhoeveelheid is van belang, omdat de voorbereiding op verschillende manieren wordt verdeeld over herhaalde onderdelen. Een gewijzigde holtevorm kan nieuwe gereedschappen vereisen, zelfs wanneer het materiaal en de buitenafmetingen ongewijzigd blijven.
Voor een nuttige beoordeling via de EDM-bewerkingsdienst van VETCNC, verstrek de tekening en het model samen. Geef de geleidende materiaalsoort en -toestand, de EDM-kenmerken, toegankelijke instaprichtingen, referentiepunten (datums), toleranties en oppervlakte-eisen, de bestelhoeveelheid en eventuele vereiste nabewerking. De checklist voor een CNC-bewerkingsaanvraag (RFQ) behandelt de bredere tekenings- en leveringsinformatie.
Het beste procesvoorstel legt uit hoe elk moeilijk kenmerk bereikt, afgewerkt en gecontroleerd wordt. ‘Wire-EDM’ of ‘sinker-EDM’ op een offerte is slechts het begin van die toelichting.
Veelgestelde vragen
Kan wire-EDM een blinde zak vervaardigen?
Conventionele doorlopende wire-EDM kan geen volledige zak met behouden bodem maken, omdat de draad het werkstuk moet doorgaan. Een onderdeel kan wire-gezaagde doorsnijdingen combineren met een blinde holte die is gemaakt door frezen of sinker-EDM.
Moet EDM plaatsvinden vóór of ná warmtebehandeling?
EDM kan gehard geleidend materiaal bewerken, dus nabewerking van geselecteerde kenmerken na warmtebehandeling is een mogelijke route. De keuze hangt af van vervorming, resterende materiaaldikte, voorbereiding van referentiepunten (datums) en de vereiste eindmateriaaltoestand. Overeen over de volgorde, in plaats van ‘EDM na harden’ als regel voor het gehele onderdeel te beschouwen.
Elimineert een contactloos proces beweging?
Nee. Snijden kan restspanningen vrijmaken, en spoelen, opspanning en thermische omstandigheden beïnvloeden de bewerking nog steeds. Een lage mechanische snijkracht elimineert niet de noodzaak tot ondersteuning of een geschikte ruw- en afwerkvolgorde.[4]
Technische bronnen
- Sodick, Sinker-EDM, proces- en materiaal-FAQ.
- Makino, Wire-EDM-machinecentra-handleiding, secties over bewegingsbesturing en diëlektricum.
- Sodick, Precisie-wire-EDM-machines, proces-FAQ.
- Camtek Software, Stukken, spanning en conus.
- Makino, BellyWIZARD, draadvertraging en rechtheid van wanden.
- Makino, De case voor additieve technologie in EDM, uitleg over vonkoverslag en herstolde laag.
- Makino, U6 H.E.A.T. Extreme, beschrijving van ruwbewerking en afwerkbehandeling.



