Op deze pagina
Een CNC-boormachine positioneert een gereedschap en regelt de aanvoer ervan om gaten op geprogrammeerde locaties te maken. Of deze machine uw onderdeel kan afwerken, hangt af van meer dan alleen de grootste boor die hij accepteert. Richting van de gaten, toegang voor het gereedschap, spaanafvoer, schroefdraadbewerking, afwerking en inspectie beïnvloeden allemaal de bewerkingsroute.
Voor een montageplaat met veel gelijksoortige gaten kan een boor-draaibewerkingscentrum een efficiënte bewerkingsvolgorde bieden. Een behuizing met zijwaartse aansluitingen, diepe doorgangen en positioneringsgaten stelt een andere opgave, zelfs als elke gatdiameter bescheiden lijkt. Evalueer het volledige gatpatroon en diens eisen voordat u een machinenaam beschouwt als bewijs van geschiktheid.
Boormachine, boor-tap-centrum of bewerkingscentrum?
Deze labels beschrijven overlappende apparatuurcategorieën. Een speciale CNC-boormachine kan zijn ingericht rond een bepaald werkstuk of een specifieke boortaak. Een boor-draadbuismachine combineert doorgaans geprogrammeerd positioneren, wisselen van gereedschap en draadbuismogelijkheden. Een algemene bewerkingscentrum kan eveneens boren en draadbuizen naast frezen.
Het verschil is niet ‘alleen boren’ versus ‘alles overige’. Haas beschrijft bijvoorbeeld zijn DT-1 boor-tapmachine als een machine met volledige freesmogelijkheden. De specificatie vermeldt afzonderlijk het toerental van de spindel, het taptoerental, de verplaatsingsafstanden, het maximum aantal gereedschappen en de afstand tussen spindel en werktafel. Deze afzonderlijke vermeldingen zijn belangrijker dan een brede categorieaanduiding. [1]
Voor een uitbestelde onderdelen is de praktische vraag welke bewerkingen een stabiele opspanning kunnen delen. Het boren van doorloopgaten, het afwerken van positioneringsgaten en het freesdraaien van bevestigingsgaten kunnen verschillende gereedschappen vereisen, maar blijven toch binnen één opspanning. Het frezen van een zijpoort kan een andere oriëntatie vereisen. Onze gids voor CNC-freesbewerkingscentra legt de bredere machineconfiguraties uit; hier wordt de nadruk gelegd op hoe deze machines dienen voor een volledige reeks gaten.
Een gereedschapswisselaar helpt bij het uitvoeren van die volgorde, maar bepaalt niet het resultaat. Gereedschapsopstellingen moeten passen op de spindel en in het magazijn, en elk gereedschap vereist een geschikte benadering. Tel bij de beoordeling van een voorgestelde opstelling de vereiste boren, afwerkingsgereedschappen, draadfrezen en inspectiegereedschappen, in plaats van alleen de gatdiameters te tellen.
Pas de spindel aan op het materiaal en de boordiameter. Gebruik de snijaanbevelingen van de gereedschapsleverancier voor de gespecificeerde legering en toestand om het vereiste rpm vast te stellen, en controleer vervolgens het beschikbare koppel en vermogen bij die snelheid. Kleine boren kunnen een hoog rpm vereisen; grotere boren kunnen worden beperkt door de snijbelasting. Een maximale rpm alleen bewijst geen geschiktheid, en een materiaalwisseling kan de belasting veranderen zonder dat het gatpatroon wijzigt. [3]
Scheid de functie van het gat van de naam van de bewerking.
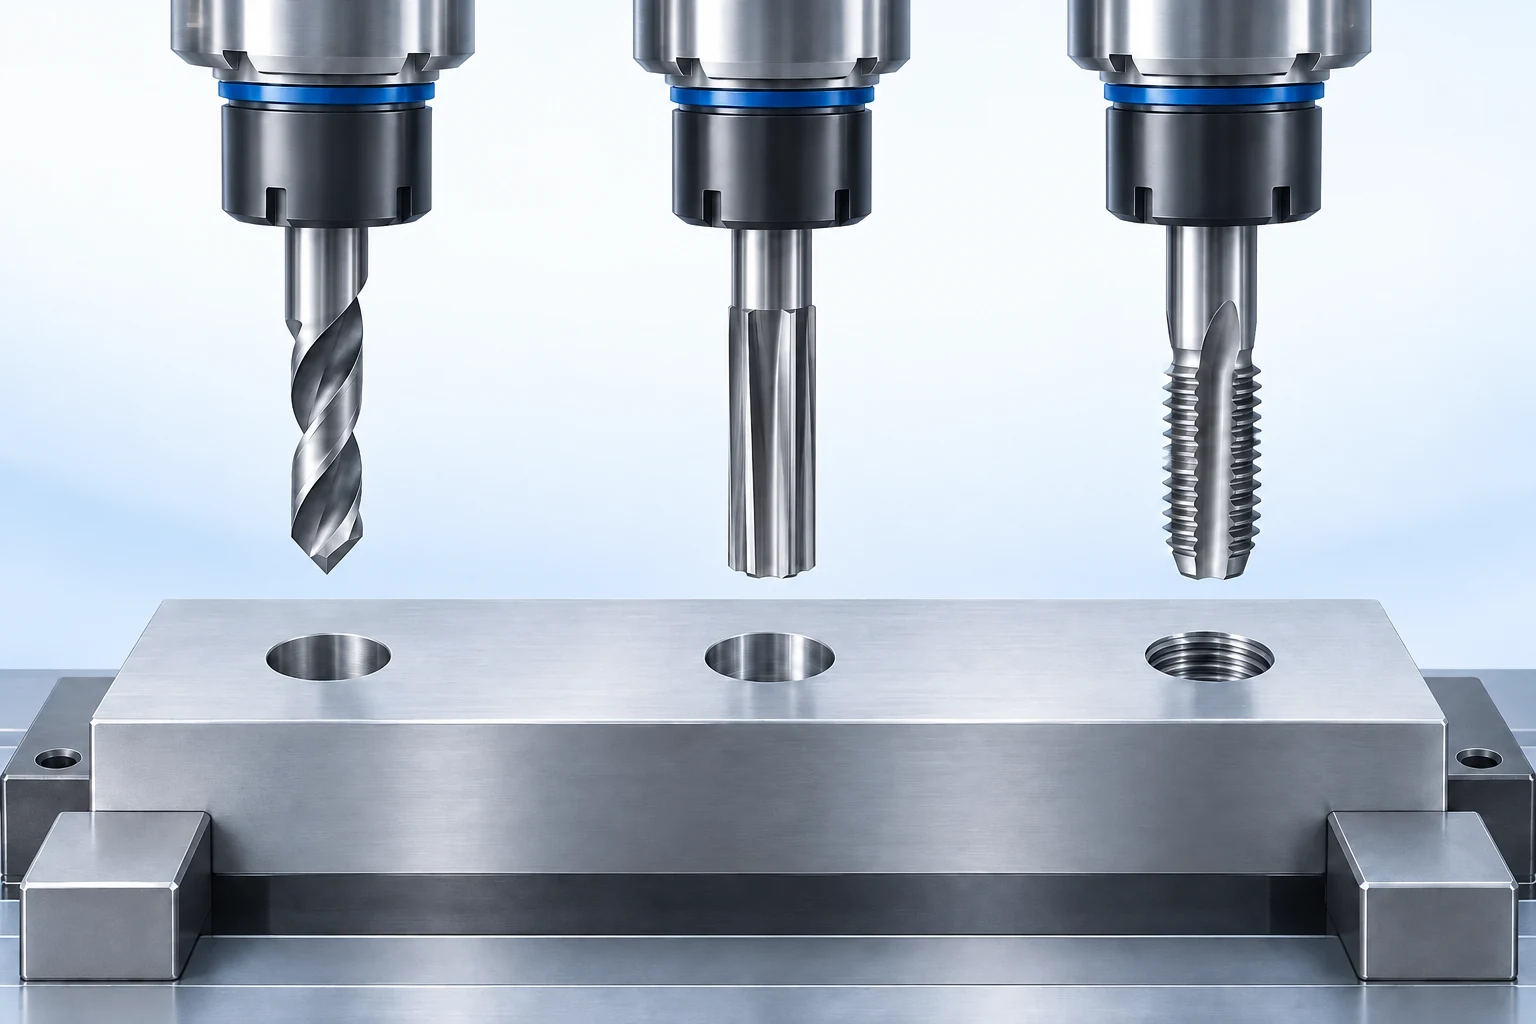
Begin met wat het gat in de assemblage doet. Een doorloopgat laat een bevestigingsmiddel toe om erdoorheen te gaan. Een positioneringsboring bepaalt de positie van een passend onderdeel. Een schroefdraadgat moet de gespecificeerde bruikbare schroefdraad bieden. Een vloeistofdoorgang roept vragen op over de kwaliteit van de binnenzijde van de rand en de reinheid. Gelijkaardige openingen kunnen daarom verschillende fabricage- en acceptatieplannen vereisen.
| Functie van het gat | Vereiste om te definiëren | Wat de bewerkingsroute moet behandelen |
|---|---|---|
| Vrijspeling voor bevestigingsmiddelen | Diameter, positie en randvoorwaarde | Boren en toegankelijk ontbramen |
| Locatiepin of gepaste boring | Afmeting, geometrie en referentiepuntrelatie | Voorbereide boring, geschikte nabewerking en meting |
| Blind bevestigingsdraad | Draadaanduiding en volledige draaddiepte | Boordiepte, tapschroefvoer en bodemvrijheid |
| Verzonken montagegat | Uitsparingsdiameter, -diepte en steunvlak | Gereedschapsvolgorde en concentrische onderdeelrelatie |
| Kruisende doorgang | Kruispunt, interne spaanresten en schoonmaakvereisten | Onderbroken verspaning, toegang tot de snijkant en inspectie |
De verklaring van een leverancier dat een gat ‘geboord en gezeefd wordt’ beschrijft een bewerkingsroute, niet een acceptatiegrens. Zeerbewerking voltooit een voorbereid gat; de restmateriaaltoeslag, uitlijning, gereedschapshouder en opspanning beïnvloeden het resultaat. Te weinig of te veel materiaal voor de zeef kan de bewerking ondermijnen. [2]
Houd de vereisten op de tekening centraal. Lees afzonderlijke afmetingen samen met de algemene toleranties en de gerefereerde specificaties. Als het onderdeel een nauwkeurig gepositioneerd boringseind vereist, ga dan niet automatisch uit van correctie door toevoeging van een afwerkgereedschap bij een verkeerd gepositioneerd initiële boorgat. Bespreek hoe het volledige proces deze positie vaststelt en verifieert.
Controleer de geassembleerde opspanopstelling, niet alleen het onbewerkte onderdeel
Machine travel is een bewegingsbereik. Het beschrijft niet de volledige ruimte die beschikbaar is voor een boor, houder, werkstuk en opspaninrichting samen. Een plaat kan wel op de tafel passen, terwijl een lange boor niet kan terugtrekken boven deze plaat, of terwijl de houder een klem nadert voordat de snijkant de gewenste diepte bereikt.
De specificatie DT-1 vermeldt drie afzonderlijke afmetingen: [1]
| Gepubliceerde specificatie | Waarde | Beschreven afmeting |
|---|---|---|
| Z-as-reis | 394 mm | Bewegingsbereik langs de Z-as |
| Maximale afstand van spindelneus tot tafel | Ongeveer 546 mm | Afstand tussen de spindelneus en de tafel |
| Maximale gereedschapslengte | 178 mm | Gereedschapslengte gemeten vanaf de maatlijn |
Dit zijn drie verschillende afmetingen, geen drie uitwisselbare beperkingen voor de gatdiepte. Ze beschrijven die machineconfiguratie, niet de capaciteit van VETCNC.
Bekijk het hoogste oppervlak van de opspaninrichting, de werkelijke gereedschapsopstelling en de instap- en uittrekkingsposities samen. Voor een doorgaand gat moet er ook een bruikbare uitgang onder het onderdeel worden vrijgehouden. Een massieve opspanplaat direct onder de opening kan het doorboren verhinderen, tenzij de opstelling voldoende speling biedt.
De werkstukopspanning moet de bewerking weerstaan zonder dat het te bewerken kenmerk vervormt. Een dunne plaat die alleen aan de randen wordt gesteund, verschilt van een stijf blok dat op een opspaninrichting rust. Het verplaatsen van een klem kan een gat blootleggen terwijl de ondersteuning verandert. Bij het beoordelen van een offerte vraagt u welke oppervlakken het onderdeel positioneren, waar de klemmen aangrijpen en of de functionele vlakken op de tekening blijven beschermd.
Gropeer gaten op basis van hun benaderingsrichting
Een verticale spindel kan meerdere gaten in het bovenvlak bereiken door herpositionering in het tafelvlak. Hierdoor wordt een verticale boor echter niet automatisch omgezet in een horizontale boor, zelfs al beschikt de besturing over drie lineaire assen. Voor zijgaten moet het onderdeel of de tool op de juiste manier zijn georiënteerd, met behulp van de daadwerkelijk beschikbare machine en opspaninrichting.
Gropeer de gaten op de tekening op basis van hun richting voordat u het aantal instellingen vergelijkt. Gaten in het bovenvlak, zijpoorten en verzonken gaten aan de onderzijde kunnen afzonderlijke groepen vormen. Een geïndexeerde roterende opstelling kan een ander vlak naar de spindel brengen, maar de opspaninrichting moet het onderdeel nog steeds vasthouden en dat vlak toegankelijk laten. Voor rechte gaten kan positionering onder een vaste hoek voldoende zijn; continu veranderende gereedschapsoriëntatie is niet automatisch vereist.
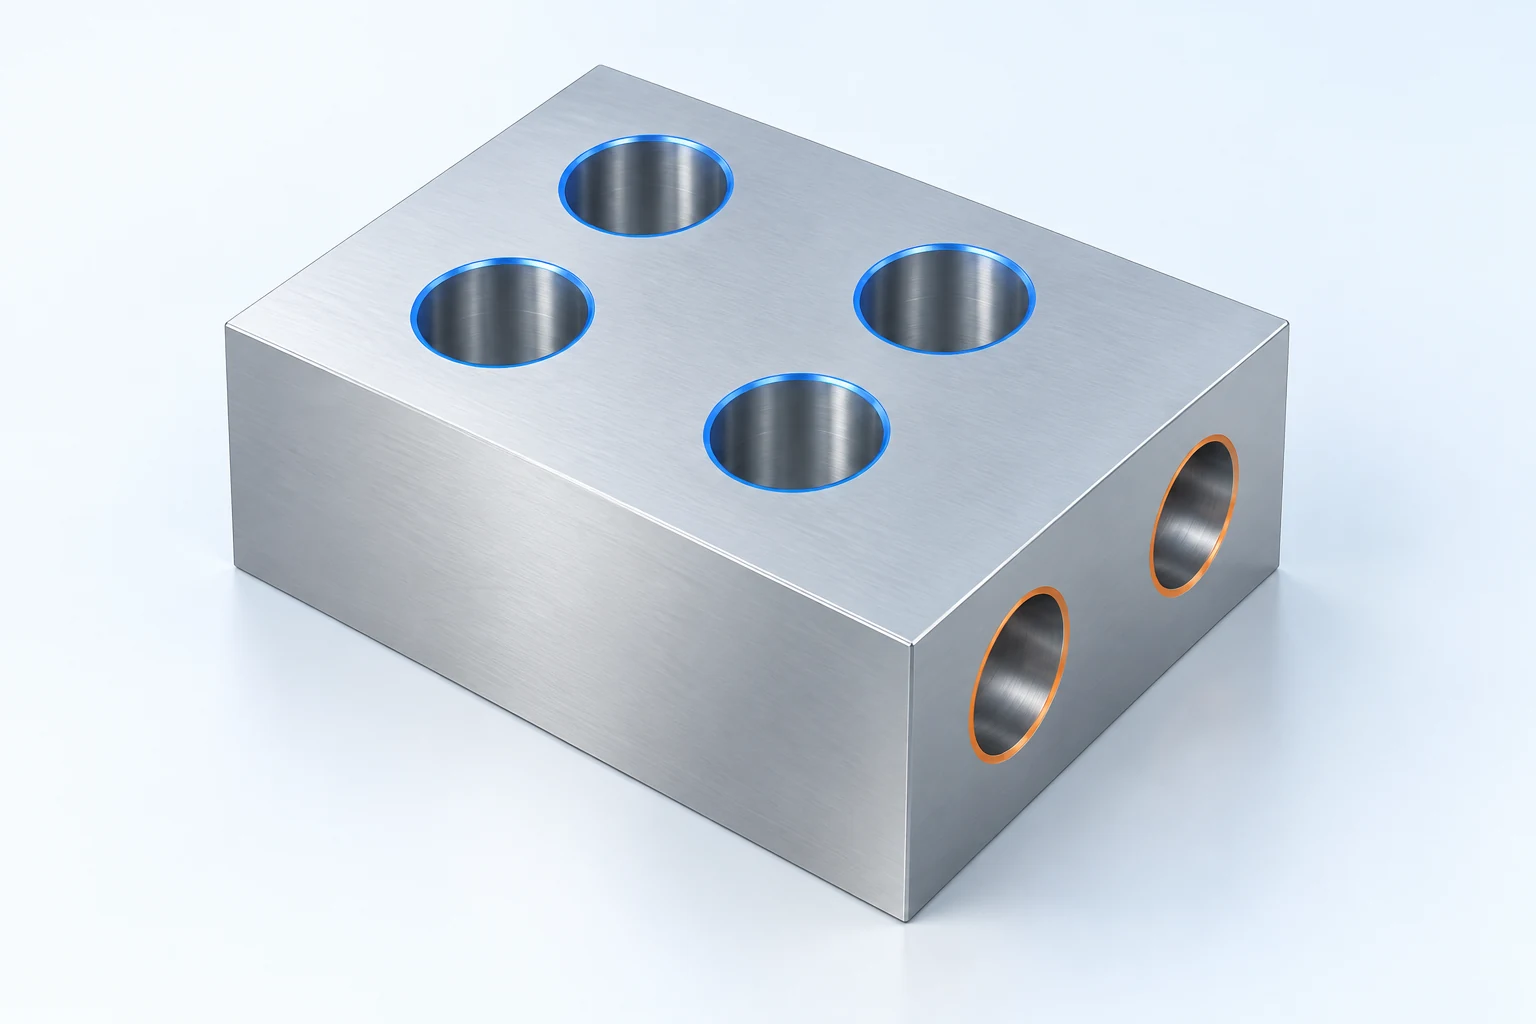
Het cruciale punt is de onderlinge relatie tussen de groepen. Als een zijpoort moet doorsnijden met een doorgang in het bovenvlak, dan moet bij verplaatsing van het onderdeel die bedoelde relatie behouden blijven. Ook een aantrekkelijk voorstel met één opspanning vereist nadere beoordeling: een klemblok dat een functie aan de onderzijde bedekt, verhindert de toegang nog steeds. Vergelijk de wijze van positionering en de inspectiemethode, niet alleen het aangegeven aantal assen.
Onze gids voor keuze van het verspaningsproces koppelt deze toegangsmogelijkheden aan de overige vlakken van het onderdeel. Een plan voor het maken van gaten moet passen binnen die bredere volgorde, met name wanneer een referentievlaak vóór de gaten wordt bewerkt.
De diepte van een gat hangt af van meer dan alleen de lengte van het gereedschap
Een boor heeft zowel een bruikbare snijlengte als een weg nodig waarlangs de spaan kan ontsnappen. Vorm van de spaan, gereedschapsgeometrie en koelvloeistoftoevoer beïnvloeden die weg. Koelvloeistof via het gereedschap (indien ondersteund) verschilt van het richten van vloeistof naar de opening. [3]
De verhouding diepte-tot-diameter helpt de bewerking te beschrijven, maar geeft deze niet goed. Een hypothetisch gat van 5 mm met een diepte van 50 mm heeft een diepte-tot-diameter-verhouding van 10. Deze rekenkundige verhouding zegt niets over de geschiktheid van de gekozen boor, de noodzaak van een voorboorgat, de toestand van het materiaal of de koelvloeistofvoorziening. Gebruik hem om de geometrie mee te communiceren en controleer daarna het werkelijke gereedschapssysteem.
Een peck-boorcyclus verdeelt de aanvoer in stappen met geprogrammeerd terugtrekkingsgedrag. In de documentatie van Haas over G83 worden deze bewegingen en instellingen voor spaanafvoer beschreven. Het aanwezig zijn van die cyclus maakt niet elke lange boor geschikt voor elk diep gat; de toepassingsinstructies van de gekozen gereedschapsoplossing bepalen nog steeds de strategie. [4]
De instap- en uitstapomstandigheden verdienen afzonderlijke aandacht. Een schuine instap, een gebogen oppervlak of een doorsnijdend gat veranderen de manier waarop de snijkanten in het materiaal ingrijpen. Er kan een voorbereide instap of een speciaal daarvoor ontworpen gereedschap nodig zijn. Deze gevallen moeten tijdens de tekeningbeoordeling worden geïdentificeerd, in plaats van als gewone boring met vlakke instap te worden behandeld. [5]
Behandel het draadsteken als een aparte bewerking met eigen beperkingen.
Bij star draadsteken moeten de axiale voeding en de spindeldraaiing synchroon blijven met de draadsteek. De maximale spindelsnelheid van een machine mag daarom niet worden gebruikt als vervanging voor de gespecificeerde draadsteekcapaciteit. Haas geeft afzonderlijke waarden op voor deze functies, en het Mill Programming Workbook van Haas legt de snelheids-/voedingsrelatie uit voor G84 draadsteken. [6]
Bij een blinde draadgat moet de vereiste volledige draaddiepte worden onderscheiden van de diepte van het voorbereidde gat. De leidende vormgeving van de draadsteker en de bodemvrije ruimte nemen extra ruimte in beslag buiten de bruikbare draad. Een puntige boor laat bovendien een kegelvormige bodem achter. Het beschikbare materiaal onder het onderdeel moet de gekozen bewerkingsvolgorde kunnen opnemen zonder door te breken naar een onbedoeld oppervlak.

Geef de draadvorm, -maat, -steek, -klasse en bruikbare diepte aan, evenals eventuele eisen ten aanzien van inzetstukken of een eindcoating. Laat het voorgestelde gereedschap en het proces de noodzakelijke voorbereiding bepalen; pas geen universele extra-dieptetolerantie toe op alle draadgaten. Een bodemdraadsteker verkort zijn looplengte, maar elimineert niet de noodzaak om de werkelijke geometrie te beoordelen.
Beoordeel één volledig gatpatroon.
Overweeg een hypothetische behuizing met acht passende gaten op het bovenvlak, twee positionerende boringen en één zijpoort. De passende gaten kunnen mogelijk dezelfde boor en benaderstrategie delen. De positionerende boringen vereisen een eigen afwerkings- en controleplan. De zijpoort introduceert een tweede bewerkingsrichting en een interne doorsnijding. Één enkele ‘maximale boordiameter’ kan niet beantwoorden of deze behuizing geschikt is voor een bepaalde machine.
Een nuttig leveranciersvoorstel verbindt deze kenmerken in de volgende volgorde: stel de referentievlakken vast, span het behuizingdeel op, maak en bewerk de toegankelijke gaten, heroriënteer indien nodig, en voltooi vervolgens de interne randen en de inspectie. Het moet uitleggen welke eisen na elke herpositionering van kracht blijven. Dit voorbeeld beschrijft een beoordelingsmethode, geen voorgeschreven productievolgorde.
De inspectie moet onderscheid maken tussen de maat van een gat en de positie van het gatpatroon. Het meten van één diameter stelt niet vast waar dat gat ten opzichte van de referentievlakken van het onderdeel is gelegen. Evenzo bewijst het controleren van een schroefdraad met de overeengekomen maatstift niet dat een kruisende doorgang vrij is van spijkers. Kies bewijsmateriaal voor het werkelijke kenmerk, inclusief interne kenmerken die niet zichtbaar zijn bij een eenvoudige externe inspectie.
Ten slotte dient de totale werkbelasting te worden vergeleken, niet alleen de boortijd per seconde. Opspanning, gereedschapswisseling, heroriëntatie, ontbramen en inspectie kunnen het resultaat van een machinevergelijking beïnvloeden. Stuur het model, de vrijgegeven tekening, de materiaaltoestand en de aantallen samen; de CNC verspanings-RFQ-checklist helpt om deze werkomvang consistent te houden tussen de offertes.
Vragen over de CNC-boormogelijkheden
Heeft een CNC-boormachine voor elke boorgat een geleidingsgat nodig?
Nr. De voorbereiding van een proefboor- of instapoperatie hangt af van het geselecteerde boorsysteem en de toepassing. Voor diepboorgereedschap kan een compatibele proefboor worden gespecificeerd; andere boren zijn bedoeld om onder andere omstandigheden te starten. Volg de methode die specifiek is voor het gebruikte gereedschap, in plaats van automatisch een proefboor toe te voegen.
Kan dezelfde opstelling verschillende gatdiameters verwerken?
Vaak, indien geschikte gereedschappen beschikbaar zijn en de gereedschapswisselaar, gereedschapshouders en vrije ruimten deze toelaten. De moeilijkere vraag is of alle gaten vanuit die opspanning bereikbaar en acceptabel zijn, met name wanneer hun assen in verschillende richtingen wijzen.
Is een automatische cyclus voldoende voor onbewaakt gatproductie?
Nee. De beoordeling moet ook de gereedschapsconditie, spaanophoping, koelvloeistoftoevoer en het gedrag bij gereedschapbreuk omvatten. Uitsluitend geprogrammeerde herhaling garandeert niet dat aanvaardbare gaten gedurende de gehele partij blijven worden geproduceerd.
Technische bronnen
- Haas Automation, DT-1: CNC Boor-/tappencentrum, machinefuncties en gepubliceerde configuratiespecificaties, geraadpleegd op 29 september 2026.
- Sandvik Coromant, Wat is reameren? en Hoe een gat te reameren, overwegingen voor het voorbereiden van het gat, de restmateriaaltoeslag en de opspanning.
- Sandvik Coromant, Een gat boren, gat, onderdeel, machine en overwegingen voor diepgatbewerkingstools.
- Haas Automation, G83 Normale peck-bewerking (canned cycle) (groep 09), terugtrekgedrag en spaanafvoer.
- Sandvik Coromant, onregelmatig oppervlak boren, schuine instap-, uitstap- en kruisende-boorgatencondities.
- Haas Automation, Mill Programming Workbook, G84-tappensectie; OSG, Hoe wordt de tappdiepte berekend? (FAQ 9535; Japanse oorspronkelijke versie), rekening houdend met tapsynchronisatie en vrij ruimte bij blinde gaten.



