Auf dieser Seite
Eine CNC-Bohrmaschine positioniert ein Werkzeug und steuert dessen Vorschub, um Bohrungen an programmierten Positionen herzustellen. Ob sie Ihr Bauteil fertigstellen kann, hängt von mehr ab als nur vom größten zulässigen Bohrer. Bohrrichtung, Werkzeugzugang, Spanabfuhr, Gewindeschneiden, Fertigbearbeitung und Prüfung beeinflussen sämtlich den Bearbeitungsweg.
Für eine Montageplatte mit vielen ähnlichen Bohrungen bietet ein Bohr-Gewindezentrum möglicherweise eine effiziente Bearbeitungsfolge. Ein Gehäuse mit seitlichen Anschlüssen, tiefen Durchgangsbohrungen und Positionierbohrungen stellt dagegen eine andere Aufgabe dar – selbst wenn jeder Bohrdurchmesser bescheiden erscheint. Bewerten Sie das gesamte Bohrmuster und dessen Anforderungen, bevor Sie den Maschinennamen als Nachweis für Eignung betrachten.
Bohrmaschine, Bohr-Gewindezentrum oder Bearbeitungszentrum?
Diese Bezeichnungen beschreiben sich überschneidende Gerätekategorien. Eine spezialisierte CNC-Bohrmaschine kann auf ein bestimmtes Werkstück oder eine spezifische Bohraufgabe ausgerichtet sein. Ein Bohr-Gewindezentrum kombiniert üblicherweise programmierte Positionierung, Werkzeugwechsel und Gewindeschneidfunktionen. Ein allgemeines Bearbeitungszentrum kann neben Fräsarbeiten ebenfalls bohren und gewindeschneiden.
Die Unterscheidung lautet nicht „ausschließlich Bohren“ versus „alles Übrige“. Haas beschreibt beispielsweise seine DT-1-Bohr-Gewinde-Maschine als mit vollständigen Fräsfunktionen ausgestattet. Die Spezifikation listet separat Spindeldrehzahl, Gewindeschneidgeschwindigkeit, Verfahrwege, Werkzeugbegrenzungen und Spindel-zu-Tisch-Abstand auf. Diese separaten Einträge sind wichtiger als eine breite Kategoriebezeichnung. [1]
Bei einem extern gefertigten Bauteil lautet die praktische Frage, welche Operationen eine stabile Aufspannung gemeinsam nutzen können. Das Bohren von Durchgangslöchern, die Fertigbearbeitung von Positionierlöchern und das Gewindeschneiden von Schraubenlöchern erfordern möglicherweise unterschiedliche Werkzeuge, bleiben aber in einer einzigen Aufspannung möglich. Das Fräsen eines seitlichen Anschlusses kann dagegen eine weitere Werkstückausrichtung erfordern. Unser Leitfaden zu CNC-Bearbeitungszentren erläutert die breitere Palette an Maschinenkonfigurationen; hier liegt der Fokus darauf, wie diese Maschinen ein vollständiges Set an Bohrungen bewältigen.
Ein Werkzeugwechsler unterstützt die Ausführung dieser Sequenz, legt jedoch das Ergebnis nicht fest. Die Werkzeugsätze müssen zur Spindel und zum Magazin passen, und jedes Werkzeug erfordert einen geeigneten Ansatz. Zählen Sie bei der Bewertung eines vorgeschlagenen Aufbaus die erforderlichen Bohr-, Fertigbearbeitungs-, Gewinde- und Prüfwerkzeuge – und nicht allein die Lochdurchmesser.
Passen Sie die Spindeldrehzahl an das Werkstoffmaterial und den Bohrer-Durchmesser an. Verwenden Sie die Schnittempfehlungen des Werkzeugherstellers für die angegebene Legierung und deren Zustand, um die erforderliche Drehzahl (rpm) zu ermitteln; überprüfen Sie anschließend das verfügbare Drehmoment und die verfügbare Leistung bei dieser Drehzahl. Kleine Bohrer benötigen möglicherweise hohe rpm; größere Bohrer können durch die Schnittlast begrenzt sein. Eine alleinige Angabe der maximalen Drehzahl beweist nicht die Eignung, und ein Werkstoffwechsel kann die Schnittlast verändern, ohne dass sich das Bohrbild ändert. [3]
Trennen Sie die Bohrfunktion vom Operationsnamen.
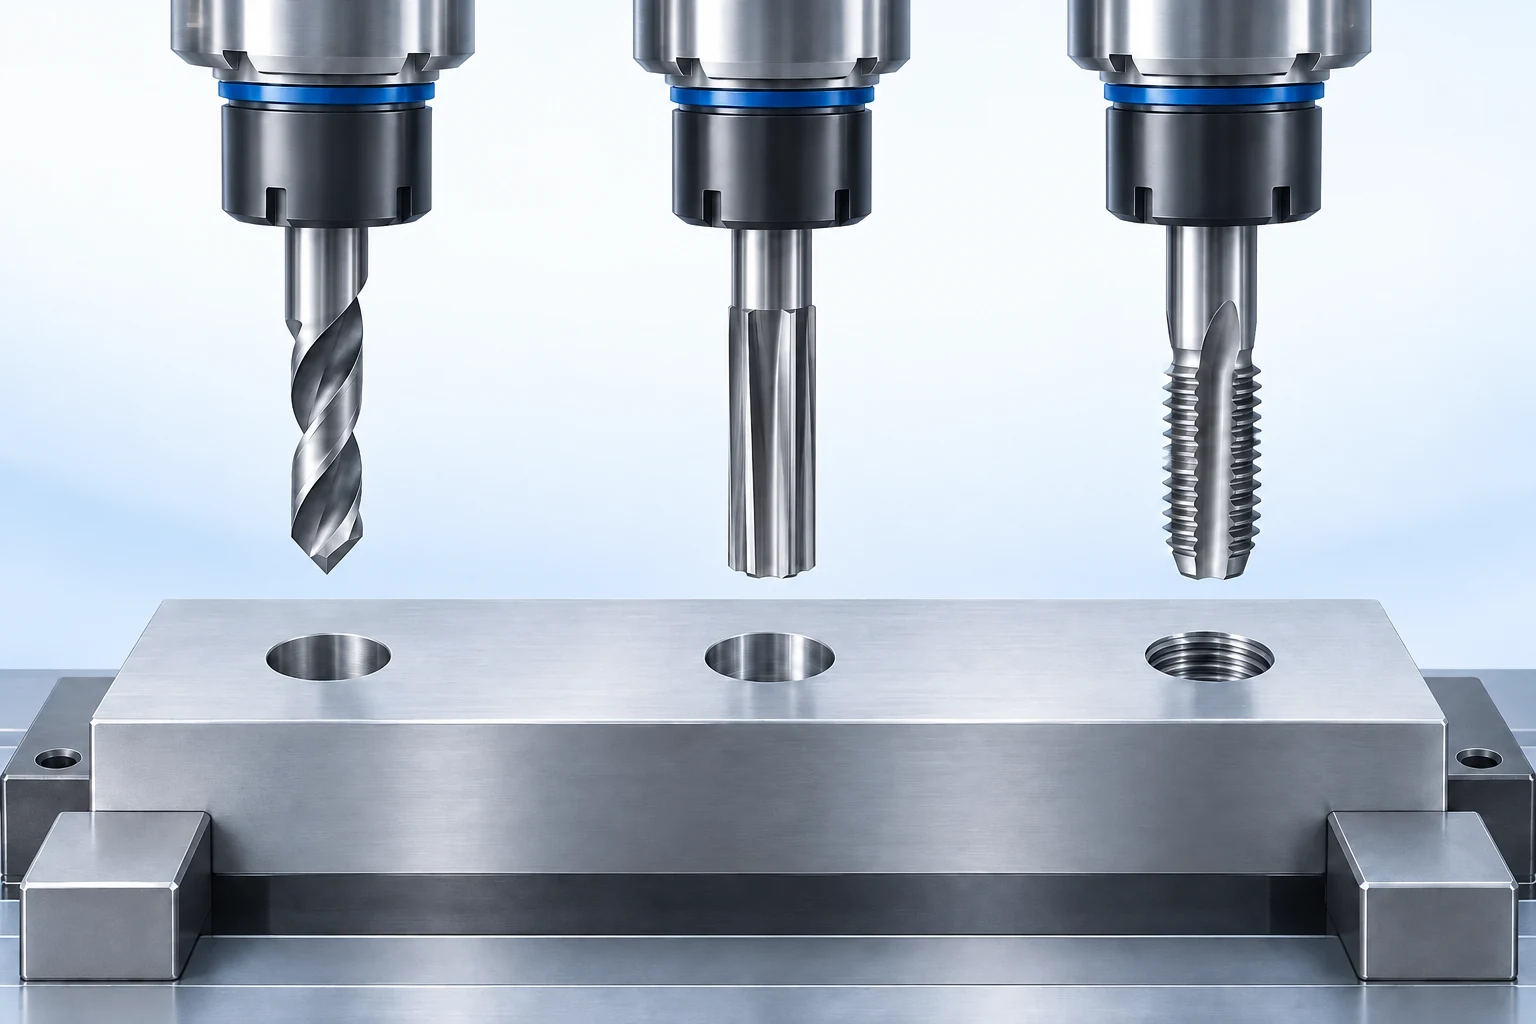
Beginnen Sie mit der Funktion der Bohrung in der Baugruppe. Eine Durchgangsbohrung ermöglicht das Durchführen einer Verbindungselementes. Eine Positionierbohrung steuert eine sich fügende Komponente. Eine Gewindebohrung muss das vorgegebene nutzbare Gewinde bereitstellen. Ein Fluidkanal wirft zusätzliche Anforderungen an die Innenkantenqualität und Sauberkeit auf. Ähnliche Öffnungen können daher unterschiedliche Fertigungs- und Freigabeverfahren erfordern.
| Funktion der Bohrung | Zu definierende Anforderung | Was der Fertigungsweg abdecken muss |
|---|---|---|
| Freiraum für Verbindungselemente | Durchmesser, Lage und Kantenbeschaffenheit | Bohren und zugängliches Entgraten |
| Positionierstift oder passgenaue Bohrung | Größe, Geometrie und Bezugsflächenbeziehung | Vorbereitete Bohrung, geeignete Nachbearbeitung und Messung |
| Blindgewindeverbindung | Gewindebezeichnung und vollständige Gewindetiefe | Bohrtiefe, Gewindebohrer-Vorschub und Bodenfreiheit |
| Ansenkungsbohrung für Befestigungslöcher | Senkdurchmesser, Senktiefe und Auflagefläche | Werkzeugreihenfolge und konzentrische Merkmalsbeziehung |
| Sich kreuzende Bohrung | Kreuzungsstelle, innere Grate und Sauberkeit | Unterbrochenes Schneiden, Zugänglichkeit der Schneide und Prüfung |
Die Aussage eines Lieferanten, dass ein Loch „gebohrt und reibgebohrt wird“, beschreibt einen Fertigungsprozess, nicht eine Abnahmegrenze. Das Reibbohren veredelt ein vorbereitetes Loch; dessen Restmaterial, Ausrichtung, Werkzeughaltung und Spannung beeinflussen das Ergebnis. Zu wenig oder zu viel für den Reibahler verbleibendes Material kann den Vorgang beeinträchtigen. [2]
Halten Sie die Zeichnungsanforderungen maßgeblich. Lesen Sie einzelne Maße gemeinsam mit den allgemeinen Toleranzen und den zitierten Spezifikationen. Falls das Teil eine gesteuerte Bohrungslage benötigt, gehen Sie nicht davon aus, dass das Hinzufügen eines Nachbearbeitungswerkzeugs automatisch eine falsch positionierte Anfangsbohrung korrigiert. Besprechen Sie, wie der gesamte Prozess diese Lage herstellt und überprüft.
Prüfen Sie die montierte Aufspannung, nicht nur das nackte Werkstück.
Die Maschinenweglänge ist ein Bewegungsbereich. Sie beschreibt nicht den gesamten Raum, der gemeinsam für Bohrer, Spannmittel, Werkstück und Vorrichtung zur Verfügung steht. Eine Platte mag zwar auf dem Tisch Platz finden, doch ein langer Bohrer kann sich möglicherweise nicht darüber zurückziehen, oder das Spannmittel stößt bereits vor Erreichen der Bohrtiefe an eine Spannvorrichtung.
Die DT-1-Spezifikation listet drei unterschiedliche Abmessungen auf: [1]
| Veröffentlichte Spezifikation | Wert | Beschriebene Abmessung |
|---|---|---|
| Z-Achsen-Hub | 394 mm | Bewegungsbereich entlang der Z-Achse |
| Maximaler Abstand zwischen Spindelstirn und Tisch | Ca. 546 mm | Abstand zwischen Spindelnase und Tisch |
| Maximale Werkzeuglänge | 178 mm | Werkzeuglänge gemessen von der Eichlinie |
Dies sind drei verschiedene Abmessungen, keine drei austauschbaren Bohrtiefenbegrenzungen. Sie beschreiben die Maschinenkonfiguration, nicht die Kapazität von VETCNC.
Prüfen Sie gemeinsam die höchste Spannflächenebene der Vorrichtung, die tatsächliche Werkzeugmontage sowie die Einfahr- und Ausfahrpositionen. Bei einer Durchgangsbohrung muss zudem ein ausreichender Austrittsraum unterhalb des Werkstücks vorgesehen werden. Eine massive Spannplatte direkt unter der Bohröffnung kann den Durchbruch behindern, es sei denn, die Aufspannung gewährleistet die erforderliche Freigabe.
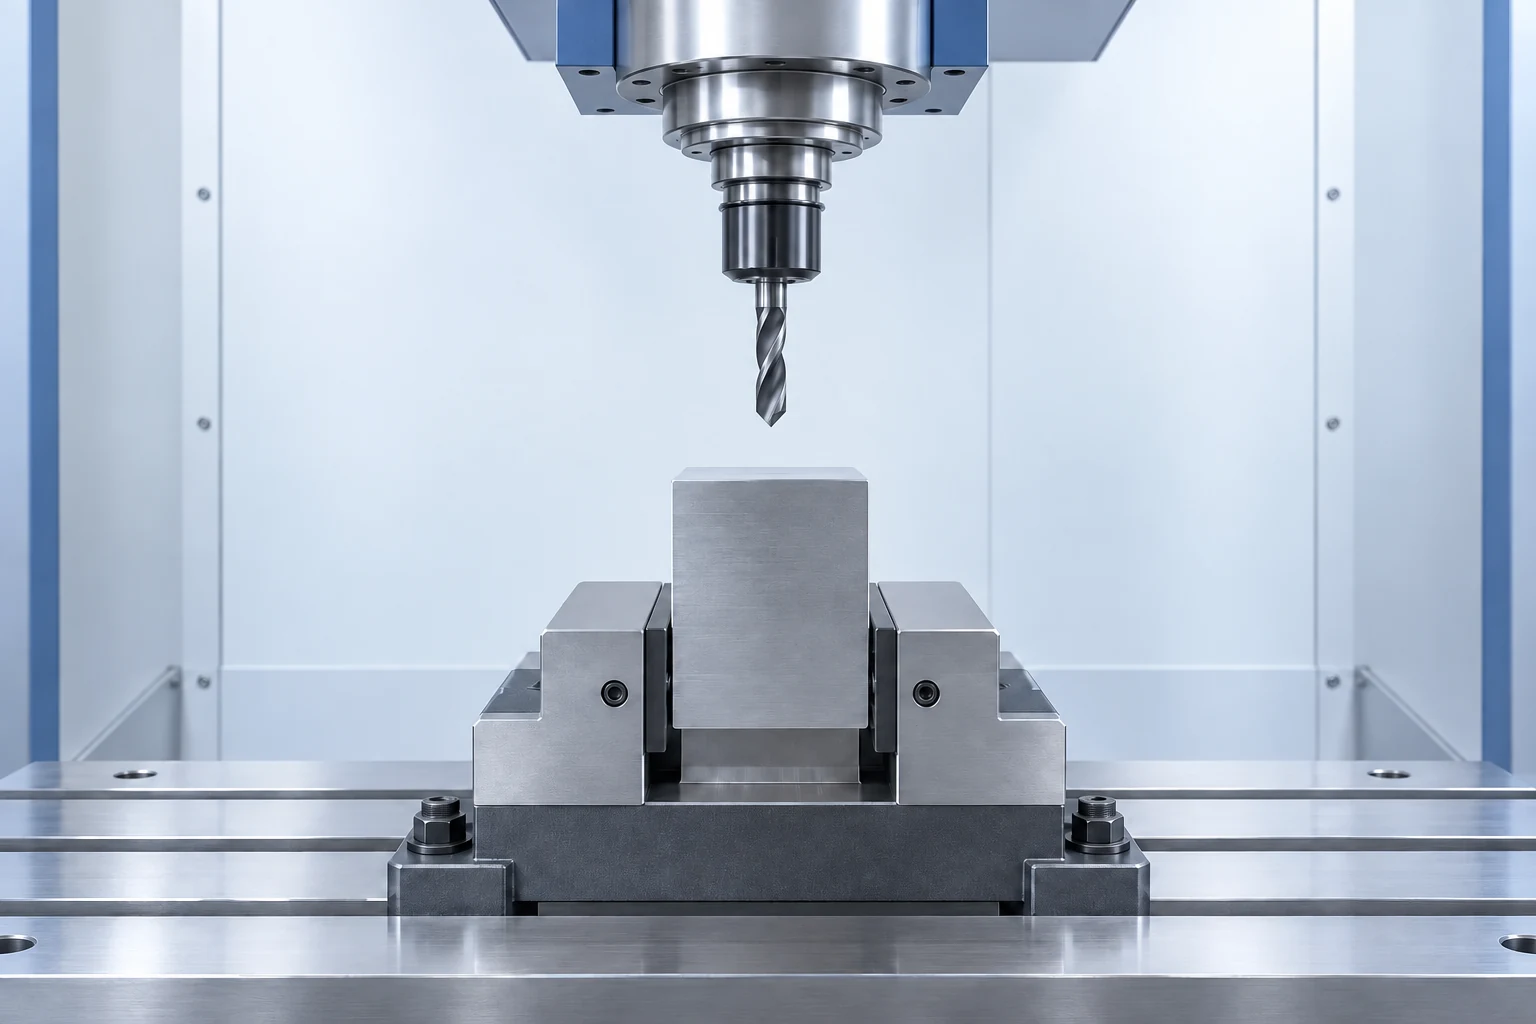
Die Werkstückaufnahme muss der Bearbeitung standhalten, ohne die herzustellende Geometrie zu verformen. Eine dünne Platte, die nur an ihren Rändern gestützt wird, unterscheidet sich von einem steifen Block, der vollflächig auf einer Spannvorrichtung aufliegt. Das Verschieben einer Spannkraft kann eine Bohrung freilegen, verändert aber zugleich die Stützung. Bei der Bewertung eines Angebots sollten Sie erfragen, welche Flächen das Werkstück positionieren, an welchen Stellen die Spannkräfte angreifen und ob die funktionalen Flächen gemäß Zeichnung geschützt bleiben.
Gruppieren Sie Bohrungen nach ihrer Anfahrtrichtung.
Eine vertikale Spindel kann durch Neupositionierung in der Tisch-Ebene mehrere Bohrungen in der oberen Fläche erreichen. Sie verwandelt jedoch keinen vertikalen Bohrer allein dadurch in einen horizontalen, dass die Steuerung über drei lineare Achsen verfügt. Für Seitenbohrungen muss das Werkstück oder das Werkzeug entsprechend ausgerichtet werden – unter Verwendung der tatsächlich verfügbaren Maschinen und Spannvorrichtungen.
Gruppieren Sie die Bohrungen der Zeichnung nach ihrer Richtung, bevor Sie die Anzahl der erforderlichen Aufspannungen vergleichen. Bohrungen in der oberen Fläche, seitliche Anschlüsse und Senkungen an der Unterseite können separate Gruppen bilden. Eine indizierte Drehvorrichtung kann eine weitere Fläche zur Spindel hin führen; die Spannvorrichtung muss das Werkstück jedoch weiterhin sicher halten und diese Fläche zugänglich lassen. Für gerade Bohrungen kann die Positionierung unter einem festen Winkel ausreichend sein; eine kontinuierliche Änderung der Werkzeugausrichtung ist nicht automatisch erforderlich.
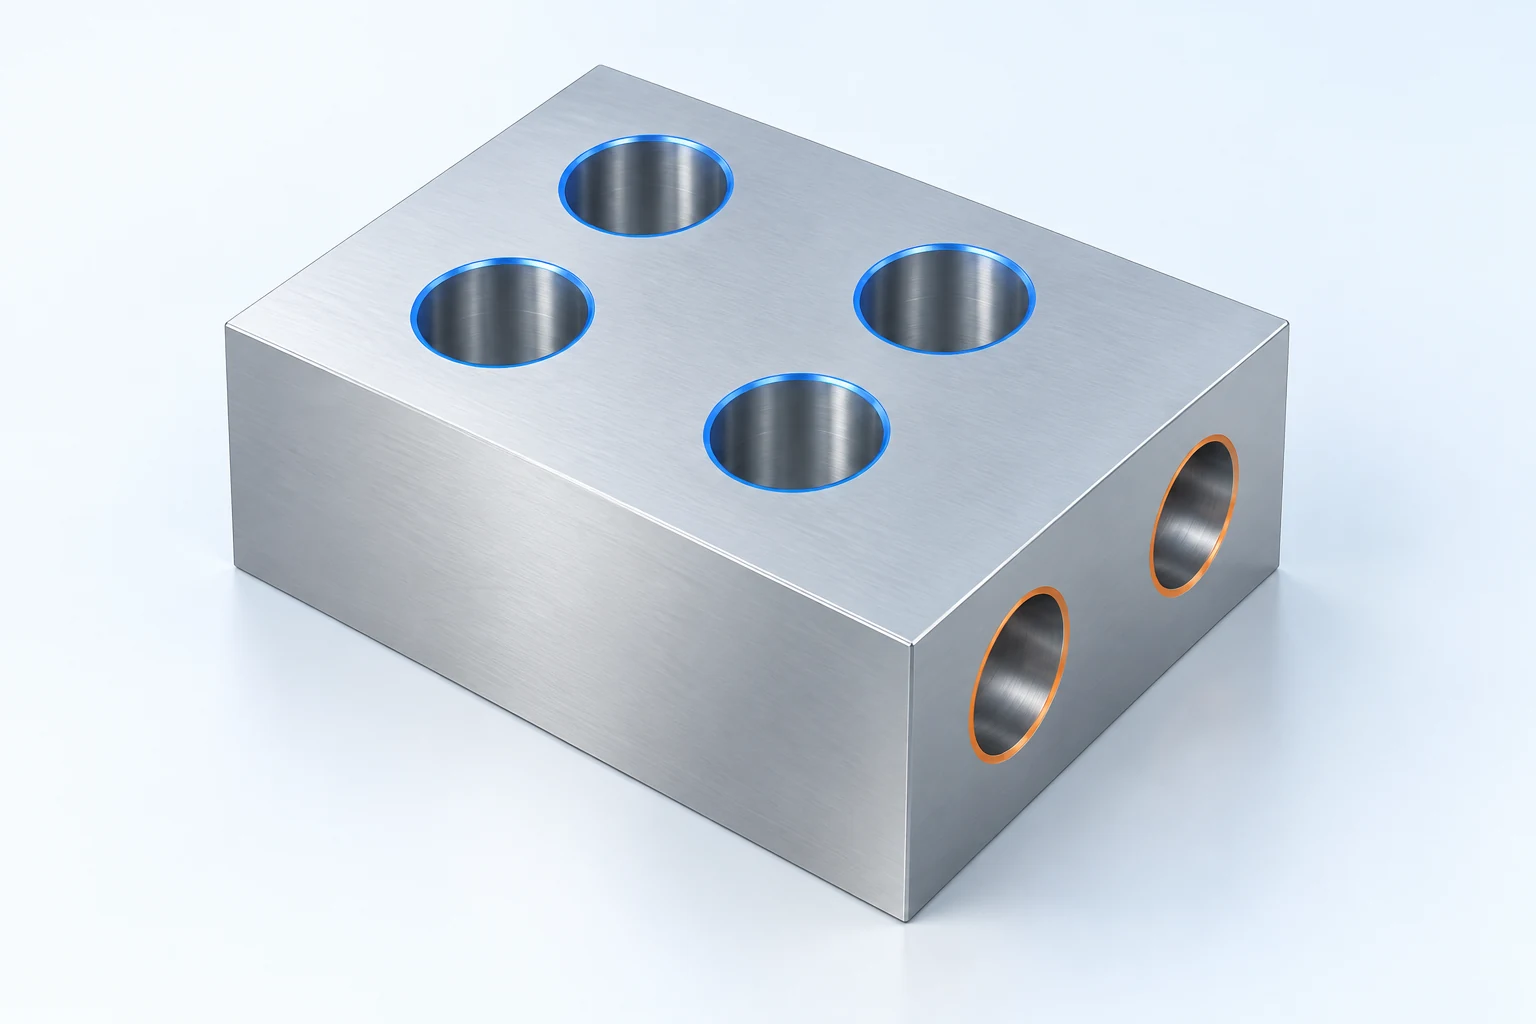
Entscheidend ist die geometrische Beziehung zwischen den Gruppen. Falls ein seitlicher Anschluss eine Durchgangsbohrung in der oberen Fläche schneiden muss, muss bei einer Neupositionierung des Werkstücks diese vorgesehene Beziehung erhalten bleiben. Auch ein ansprechender Vorschlag mit nur einer Aufspannung bedarf sorgfältiger Prüfung: Eine Spannklaue, die eine Merkmalsstruktur an der Unterseite abdeckt, verhindert den Zugriff weiterhin. Vergleichen Sie das Positionierverfahren und den Prüfansatz – nicht nur die angegebene Anzahl der Achsen.
Unser Leitfaden zur Auswahl des Bearbeitungsverfahrens verbindet diese Zugangsmöglichkeiten mit den anderen Flächen des Werkstücks. Ein Bohrplan sollte in diese umfassendere Bearbeitungssequenz eingebettet sein, insbesondere dann, wenn eine Referenzfläche vor den Bohrungen bearbeitet wird.
Die Bohrtiefe hängt von mehr als nur der Werkzeuglänge ab.
Ein Bohrer benötigt eine nutzbare Schnittlänge und einen Weg für die Spanabfuhr. Die Spanform, die Werkzeuggeometrie und die Kühlmittelzufuhr beeinflussen diesen Weg. Eine Kühlmittelzufuhr durch das Werkzeug unterscheidet sich – sofern unterstützt – von der gezielten Zuführung von Kühlflüssigkeit zum Bohrungseingang. [3]
Das Verhältnis von Bohrtiefe zu Durchmesser dient zur Beschreibung der Aufgabe, genehmigt sie jedoch nicht. Ein hypothetisches 5 mm-Loch mit einer Tiefe von 50 mm weist ein Tiefen-zu-Durchmesser-Verhältnis von 10 auf. Diese rechnerische Angabe sagt nichts über die Eignung des ausgewählten Bohrers, über erforderliche Vorbohrungen, den Werkstoffzustand oder die Kühlmittelversorgung aus. Verwenden Sie sie zur Kommunikation der Geometrie und prüfen Sie anschließend das konkrete Werkzeugsystem.
Ein Stufenbohrzyklus unterteilt den Vorschub in Schritte mit programmierbarem Rückzugverhalten. Die G83-Dokumentation von Haas beschreibt diese Bewegungen sowie die Einstellungen zur Spanabfuhr. Das Vorhandensein dieses Zyklus macht nicht jeden langen Bohrer für jede tiefe Bohrung geeignet; die Anwendungsanweisungen des gewählten Werkzeugs bestimmen nach wie vor die Strategie. [4]
Eintritts- und Austrittsbedingungen erfordern gesonderte Beachtung. Ein schräger Eintritt, eine gekrümmte Oberfläche oder eine sich kreuzende Bohrung verändern, wie die Schneiden in den Werkstoff eindringen. Ein vorbereiteter Eintritt oder ein speziell für diese Bedingung ausgelegtes Werkzeug können erforderlich sein. Solche Fälle sind bereits bei der Zeichnungsprüfung zu identifizieren und nicht als gewöhnliches Bohren mit flachem Eintritt zu behandeln. [5]
Behandeln Sie das Gewindeschneiden als separate Operation mit eigenen Grenzwerten.
Beim starren Gewindeschneiden müssen der axiale Vorschub und die Spindeldrehung stets synchron zur Gewindesteigung bleiben. Die maximale Spindeldrehzahl einer Maschine darf daher nicht als deren spezifizierte Gewindeschneidleistung angesehen werden. Haas gibt für diese Funktionen getrennte Werte an, und das „Mill Programming Workbook“ von Haas erläutert die Drehzahl-Vorschub-Beziehung beim G84-Gewindeschneiden. [6]
Bei einer Sackloch-Gewindebohrung ist die erforderliche volle Gewindetiefe von der Tiefe der vorbereiteten Bohrung zu unterscheiden. Die Führungsgestalt des Gewindebohrers und der Bodenabstand beanspruchen Raum jenseits des nutzbaren Gewindes. Ein kegelförmiger Bohrer hinterlässt zudem einen konischen Bohrungsboden. Das verfügbare Material unterhalb der Bohrung muss die gewählte Bearbeitungsfolge aufnehmen können, ohne unbeabsichtigt durch eine andere Fläche hindurchzubrechen.

Geben Sie die Gewindeform, -größe, -steigung, -Toleranzklasse und nutzbare Einschnitttiefe an sowie ggf. Anforderungen an den Einsatz oder die endgültige Beschichtung. Lassen Sie das vorgeschlagene Werkzeug und das Verfahren die erforderliche Vorarbeit bestimmen; wenden Sie keine universelle Zusatztieferlaubnis auf alle Gewinde an. Ein Bodengewindebohrer verkürzt seine Führungslänge, beseitigt jedoch nicht die Notwendigkeit, die tatsächliche Geometrie zu bewerten.
Bewerten Sie ein vollständiges Bohrmuster.
Betrachten Sie ein hypothetisches Gehäuse mit acht Durchgangsbohrungen auf seiner oberen Fläche, zwei Positionierbohrungen und einem seitlichen Anschluss. Die Durchgangsbohrungen können gemeinsam mit einem Bohrer und einem einheitlichen Anfahrweg bearbeitet werden. Die Positionierbohrungen erfordern einen eigenen Endbearbeitungs- und Prüfplan. Der seitliche Anschluss führt eine zweite Bearbeitungsrichtung und einen inneren Schnittpunkt ein. Ein einzelner Wert „maximaler Bohrdurchmesser“ kann nicht beantworten, ob dieses Gehäuse für eine bestimmte Maschine geeignet ist.
Ein aussagekräftiges Lieferantenangebot verknüpft diese Merkmale in der richtigen Reihenfolge: Festlegung der Bezugsebenen, Aufspannung des Gehäuses, Herstellung und Endbearbeitung der zugänglichen Bohrungen, ggf. Umspannung und abschließende Bearbeitung der inneren Kanten sowie Prüfung. Es sollte erläutern, welche Anforderungen bei jeder Umspannung erhalten bleiben. Dieses Beispiel beschreibt eine Prüfmethode, keine vorgeschriebene Fertigungsabfolge.
Die Prüfung muss Bohrungsgröße und Bohrungslage unterscheiden. Die Messung eines einzigen Durchmessers stellt nicht sicher, wo sich diese Bohrung relativ zu den Bezugsflächen des Teils befindet. Ebenso beweist die Prüfung eines Gewindes mit dem vereinbarten Prüflehre nicht, dass ein sich kreuzender Durchgang frei von Graten ist. Wählen Sie Nachweise für die jeweilige eigentliche Merkmalsausprägung – einschließlich innerer Merkmale, die sich einer einfachen äußeren Sicht entziehen.
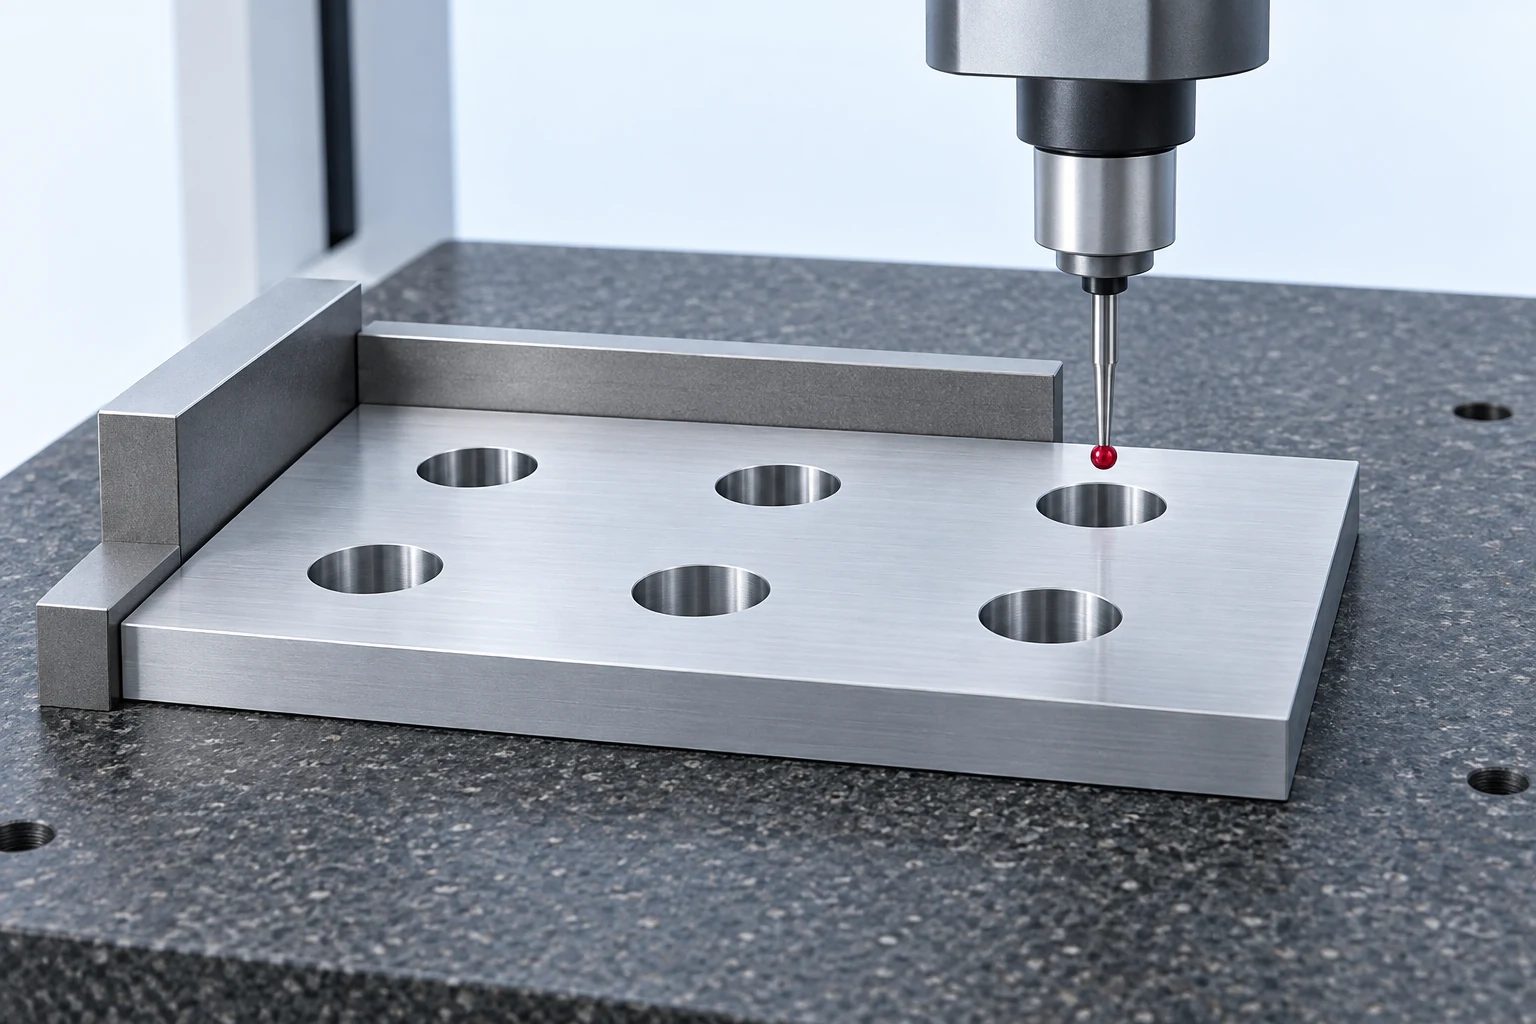
Vergleichen Sie schließlich die gesamte Arbeit statt nur die Bohrsekunden. Aufspannung, Werkzeugwechsel, Umspannung, Entgraten und Prüfung können das Ergebnis eines Maschinenvergleichs entscheidend beeinflussen. Senden Sie das Modell, die freigegebene Zeichnung, den Werkstoffzustand und die Mengen zusammen; die CNC-Bearbeitungs-RFQ-Checkliste hilft dabei, diesen Umfang zwischen den Angeboten konsistent zu halten.
Fragen zur CNC-Bohrfähigkeit
Benötigt eine CNC-Bohrmaschine für jedes Bohrwerkzeug eine Anlaufbohrung?
Nein. Eine Anlaufbohrung oder Vorbearbeitung hängt vom ausgewählten Bohrsystem und der Anwendung ab. Tieflochwerkzeuge können eine kompatible Anlaufbohrung vorschreiben; andere Bohrer sind dafür ausgelegt, unter unterschiedlichen Bedingungen zu starten. Befolgen Sie stets die werkzeugspezifische Methode, statt automatisch eine Anlaufbohrung vorzusehen.
Kann dieselbe Aufspannung verschiedene Bohrungsdurchmesser bearbeiten?
Oft ja, sofern geeignete Werkzeuge verfügbar sind und der Werkzeugwechsler, die Spannfutter sowie die verfügbaren Freiräume sie zulassen. Die schwierigere Frage lautet jedoch, ob alle Bohrungen von dieser Aufspannung aus erreichbar und akzeptabel bearbeitet werden können – insbesondere dann, wenn ihre Achsen in unterschiedliche Richtungen zeigen.
Reicht ein automatischer Zyklus für die unbeaufsichtigte Bohrungsproduktion aus?
Nein. Die Prüfung muss zudem den Werkzeugzustand, die Späneansammlung, die Kühlmittelversorgung sowie das Verhalten bei Werkzeugbruch berücksichtigen. Allein die programmierte Wiederholung stellt nicht sicher, dass während einer gesamten Charge weiterhin zulässige Bohrungen hergestellt werden.
Technische Quellen
- Haas Automation, DT-1: CNC Drill/Tap Center, Maschinenfunktionen und veröffentlichte Konfigurationsspezifikationen, abgerufen am 29. September 2026.
- Sandvik Coromant, Was ist Reiben? und Wie man eine Bohrung reibt, Übermaß für die Vorbohrung, Restmaterialzugabe und Aufspannüberlegungen.
- Sandvik Coromant, Bohren einer Bohrung, Bohrung, Bauteil, Maschine und Überlegungen zur Tieflochbearbeitung.
- Haas Automation, G83 Normale Stufenbohrung (Festzyklus Gruppe 09), Rückzug- und Späneausblasverhalten.
- Sandvik Coromant, Bohren von unregelmäßigen Oberflächen, schräger Eintritt, Austritt und sich kreuzende Bohrungen.
- Haas Automation, Mill Programming Workbook, G84-Gewindebohrabschnitt; OSG, Wie wird die Gewindebohrtiefe berechnet? (FAQ 9535; japanische Originalfassung), Synchronisation beim Gewindebohren sowie Freiraumbetrachtungen für Sacklochgewindebohrungen.



