In questa pagina
L’EDM a immersione utilizza un elettrodo sagomato per produrre caratteristiche come cavità cieche, recessi e nervature strette. L’EDM a filo muove un filo continuamente alimentato lungo un percorso programmato per tagliare attraverso un pezzo conduttore. Per la maggior parte delle decisioni di selezione del processo, la prima domanda è se la caratteristica richieda una superficie di fondo o un percorso aperto attraverso il materiale grezzo—nota quale macchina abbia la specifica di accuratezza più impressionante.
Entrambi i metodi rimuovono materiale mediante scariche elettriche controllate. Gli attrezzaggi, i requisiti di accessibilità e le sequenze di finitura differiscono in misura tale che la scelta del metodo errato può aggiungere un montaggio non necessario o rendere impossibile ottenere la geometria prevista. Il confronto riportato di seguito segue un pezzo dal suo disegno fino alle caratteristiche finite.
La differenza inizia dall’elettrodo
Nella lavorazione a scarica elettrica (EDM), l’elettrodo e il pezzo restano separati da un piccolo gap contenente fluido dielettrico. Le scariche rimuovono localmente materiale, mentre il fluido contribuisce a trasportare via i detriti. L’EDM convenzionale richiede un pezzo elettricamente conduttivo; un materiale duro non è automaticamente idoneo all’EDM se non conduce elettricità.[1]
L’elettrodo determina come tale rimozione raggiunge la forma richiesta. Un elettrodo per EDM a immersione possiede una forma tridimensionale. Un elettrodo a filo è una linea sottile il cui movimento controllato genera una superficie di taglio. Questa distinzione spiega perché una cavità cieca per stampo e un’apertura sagomata per matrice conducono a piani di lavorazione diversi.
Il termine macchina EDM CNC descrive il controllo computerizzato, non un terzo processo EDM. Sia le macchine a filo sia quelle a immersione possono essere dotate di CNC. Confrontare l’EDM con la fresatura CNC equivale quindi a confrontare due metodi di asportazione: erosione elettrica contro uno strumento di taglio rotante.
| Confronto | EDM a tuffo | EDM a filo |
|---|---|---|
| Attrezzo | Elettrodo sagomato, comunemente in grafite o rame | Filo continuamente alimentato |
| Caratteristica tipica | Cavità cieca, recesso o forma interna dettagliata | Apertura passante, profilo esterno o taglio passante conicità |
| Accessibilità | Avvicinamento privo di collisioni per l’elettrodo e il relativo portaelettrodo | Percorso continuo del filo tra le guide |
| Preparazione iniziale | Progettazione, realizzazione e allineamento dell’elettrodo | Contorno programmato, fissaggio del pezzo e foro di ingresso per il filo |
| Roughing e finitura | Strategie di roughing e finitura che tengono conto dell’usura dell’elettrodo | Taglio di sgrossatura e, se richiesto, passaggi di rifinitura |
| Disposizione comune del fluido | Dielettrico a base di olio | Acqua deionizzata; esistono anche macchine a olio |
La tabella descrive configurazioni comuni, non una specifica di macchina intercambiabile. Le dimensioni delle caratteristiche, lo stato del materiale e la superficie richiesta determinano l’effettivo allestimento.[2]
Ciò che un filo è in grado di raggiungere
Una macchina EDM a filo guida un filo teso sopra e sotto il pezzo in lavorazione. Il movimento del pezzo in lavorazione rispetto al filo genera il contorno. Il filo funge da elettrodo, non da lama di sega: non necessita di denti né di contatto meccanico di taglio per rimuovere il metallo.[3]
Questo tipo di disposizione è adatto per punzoni, aperture della matrice, scanalature strette passanti e profili esterni complessi. Crea inoltre un requisito di accessibilità: il filo deve attraversare la zona di lavorazione e proseguire fino alla sua controguida opposta. Una tasca con fondo pieno non offre tale percorso.
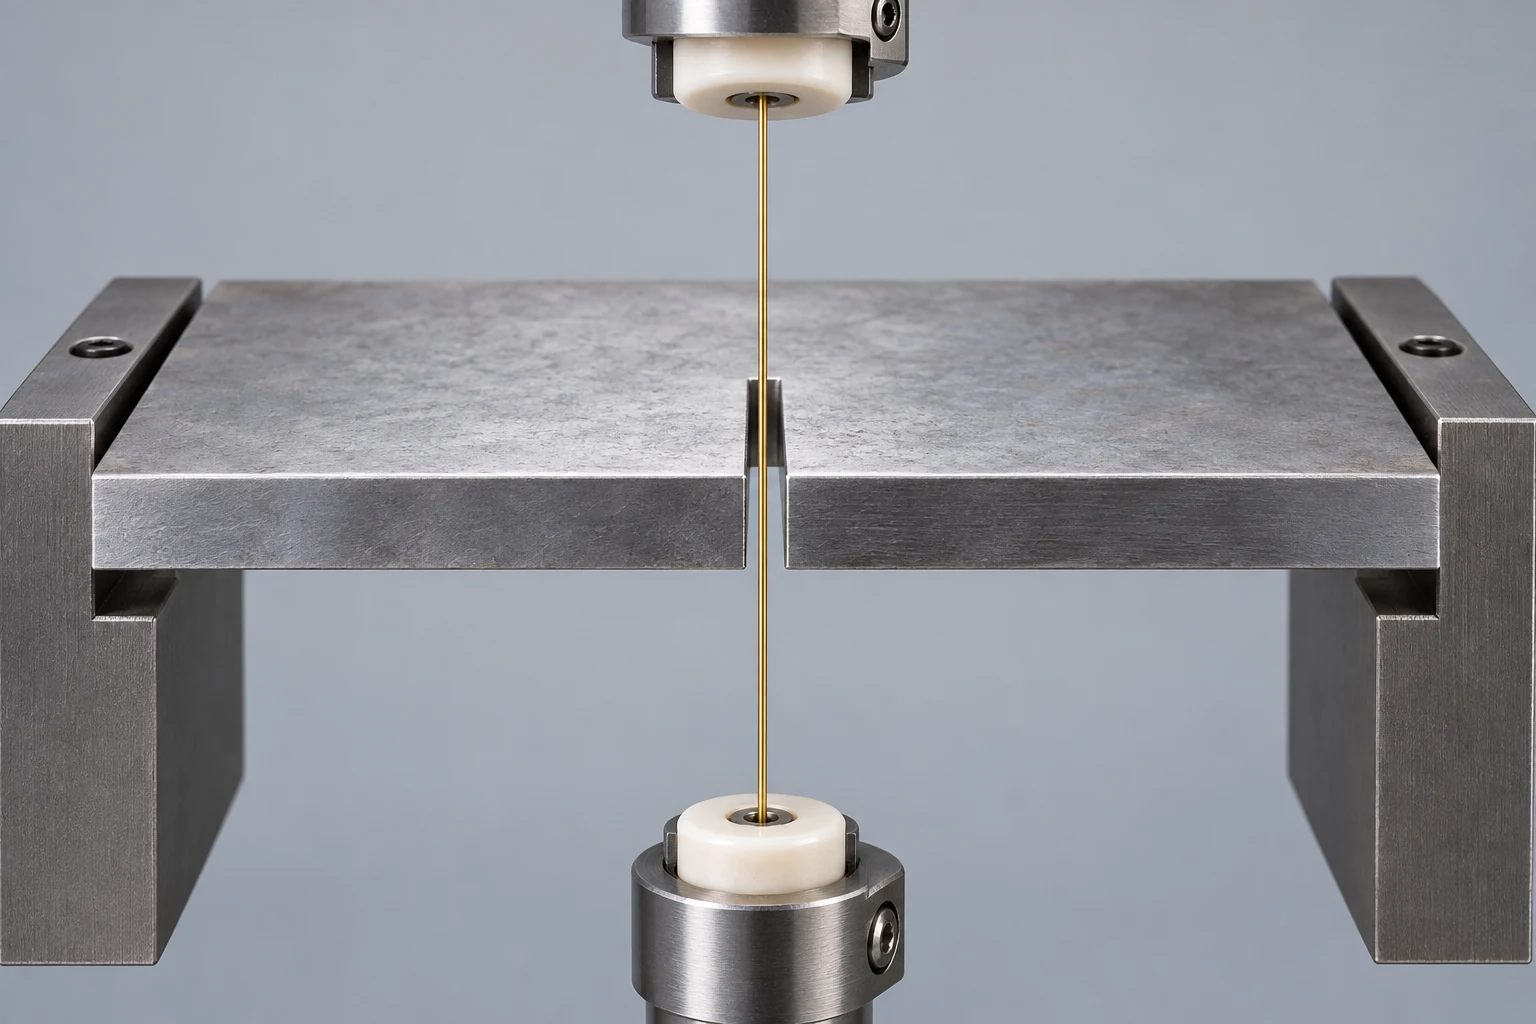
Gli scostamenti delle guide superiore e inferiore consentono alle macchine adatte di eseguire tagli conicità. I profili superiore e inferiore possono differire, ma il filo rimane comunque teso tra di essi. Ciò non gli consente un accesso illimitato a un passaggio interno curvo o a una superficie scolpita arbitraria.[2] Su un disegno tecnico, indicare se una parete è rettilinea, conicamente uniforme o cambia forma lungo la sua altezza: si tratta di problemi di programmazione diversi.
Per un profilo esterno, il filo può entrare dall’esterno del grezzo. Per un’apertura chiusa, normalmente un foro di partenza realizzato all’interno del materiale da rimuovere fornisce la posizione di infilaggio. Tale foro è una caratteristica di preparazione, non necessariamente un foro presente nel pezzo finito.
Ciò che un elettrodo sagomato aggiunge
L’erosione a scintilla per immersione (Sinker EDM) è anche chiamata die-sinking EDM o EDM a elettrodo a rame. Un elettrodo sagomato in grafite o rame si avvicina al pezzo in lavorazione ed erode la forma corrispondente mantenendo il gioco di scarica. Può creare una cavità che termina all’interno del blocco, conservando un fondo solido.[1]
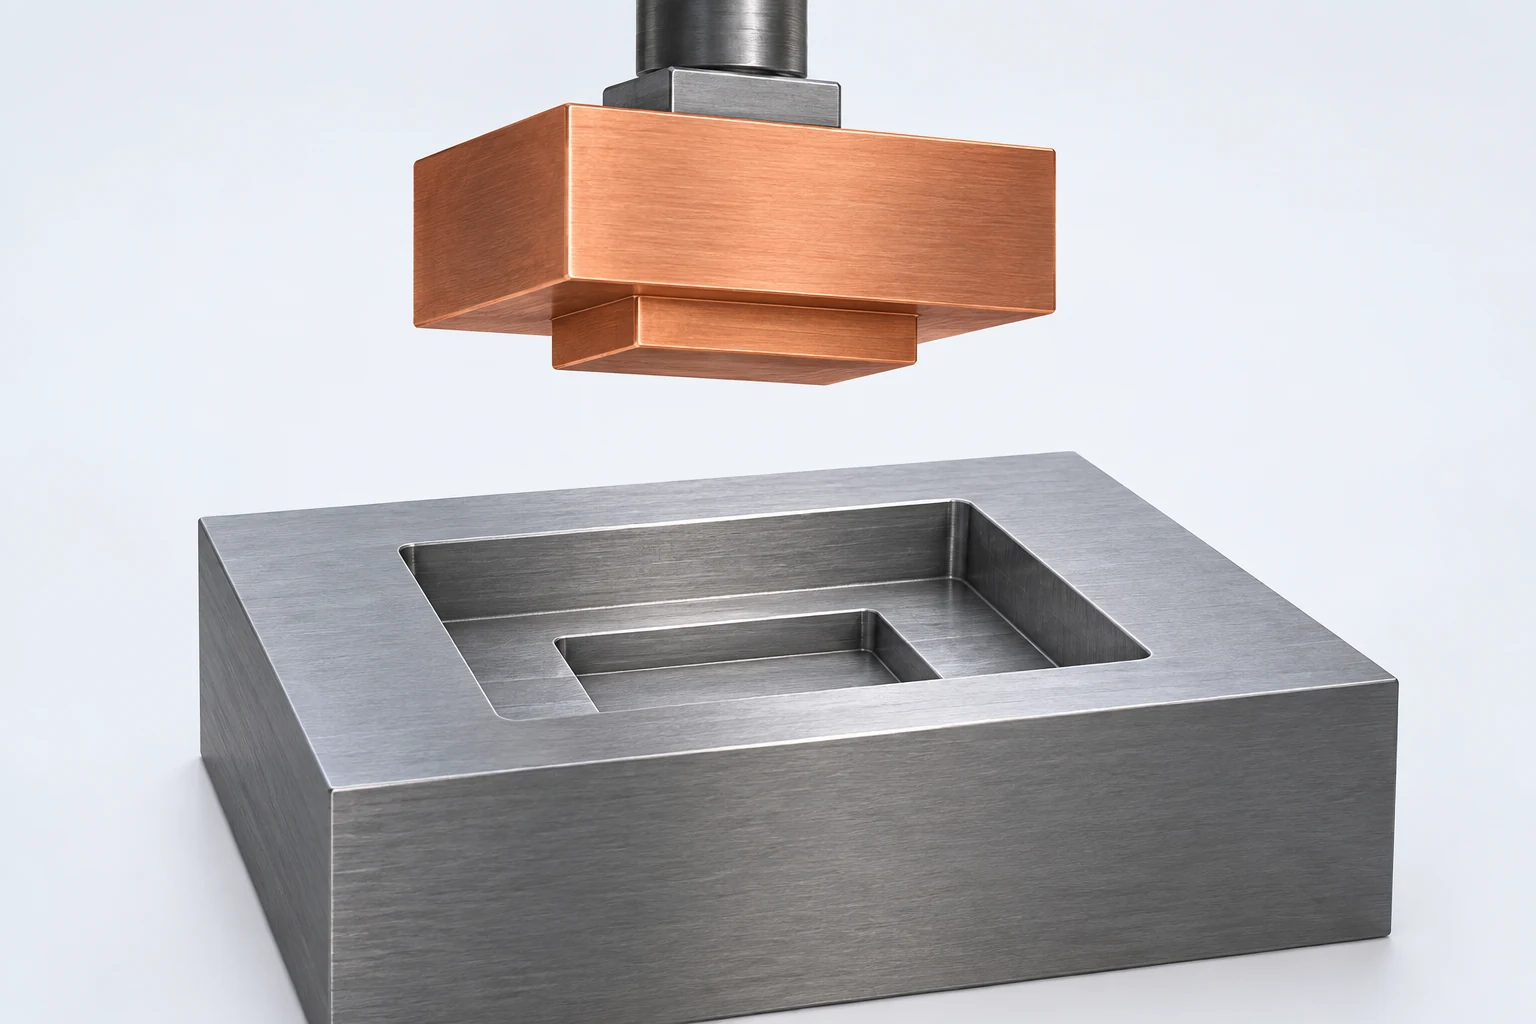
Una distinzione utile è quella tra la forma della cavità e l’inviluppo di accesso dell’elettrodo. Una cavità può essere lavorabile a erosione elettrica, ma richiedere comunque diversi elettrodi perché una singola forma di grandi dimensioni non riesce a raggiungere ogni zona senza collisioni. Il portaelettrodo, la direzione di avvicinamento e lo spazio necessario per il flusso del fluido di taglio devono essere inclusi nel piano insieme al modello finale della cavità.
La preparazione dell’elettrodo fa parte del lavoro. L’utensile deve avere la forma corretta, il gioco dimensionale appropriato e l’allineamento corretto rispetto ai riferimenti del pezzo in lavorazione. Inoltre, si usura durante l’uso; per le operazioni di sgrossatura e di finitura potrebbero essere necessari elettrodi diversi o strategie differenti. Ordinare un’altra cavità identica è diverso dall’ordinare una nuova forma di cavità, poiché parte della preparazione potrebbe essere riutilizzata, purché l’attrezzatura esistente rimanga idonea.
Mentre una fresa ordinaria può rimuovere in modo efficiente la maggior parte del materiale da una tasca, la pre-machinatura può lasciare all’EDM il compito di finire dettagli inaccessibili, caratteristiche strette o angoli difficili. Il quantitativo di materiale residuo pianificato è fondamentale: una cavità già fresata oltre il suo contorno finale non può essere recuperata mediante un processo di erosione. La sequenza operativa deve pertanto essere concordata prima della prima lavorazione.
I fori di partenza e i trucioli (slugs) devono essere discussi nel contesto del disegno
Considerare un’apertura chiusa su una lamiera. Il foro di partenza deve attraversare completamente il materiale grezzo, consentire la filettatura e collegarsi al contorno previsto tramite un percorso di ingresso. Posizionarlo nella zona di scarto. Un foro esterno all’apertura richiederebbe un taglio di collegamento attraverso del materiale che potrebbe dover rimanere integro.

Tagliare un contorno chiuso libera di solito un nucleo solido, spesso denominato “slug”. Non trasforma tutta la materia racchiusa in trucioli. Prima che il contorno si chiuda, il piano di lavorazione deve tenere conto di tale nucleo: mantenerlo temporaneamente in posizione, supportarlo e rimuoverlo, oppure utilizzare un metodo adeguato di movimentazione da parte della macchina. Un nucleo libero può ostruire il filo o gli elementi inferiori dell’attrezzatura.[4]
Questo modifica il modo in cui viene quotato un disegno. Diversi fori separati possono implicare diversi punti di filettatura e diversi eventi di gestione del nocciolo, anche se il loro perimetro complessivo è breve. Un dettaglio che appare banale nella vista superiore può determinare se l’operazione può proseguire in modalità non sorvegliata.
Anche le superfici finite devono resistere all’ultima fase di separazione. Se si utilizza una linguetta di ritenzione o un punto di taglio, la loro posizione e la relativa rifinitura devono essere conformi al disegno finale. Non devono lasciare alcun segno visibile su una superficie funzionale di tenuta o di posizionamento. Indicare esplicitamente quali superfici sono critiche, anziché prescrivere una disposizione delle linguette senza discutere la sequenza di lavorazione.
Anche un filo sottile richiede una larghezza di taglio finita
Il taglio è più largo del filo fisico perché le scariche avvengono attraverso i giochi laterali. In un taglio rettilineo idealizzato, la relazione geometrica è:
Larghezza della fessura = diametro del filo + 2 × gioco laterale.
Per un filo ipotizzato di 0,25 mm e un gioco di 0,01 mm su ciascun lato, la larghezza del taglio (kerf) è di 0,27 mm. Il centro del filo si trova quindi a 0,135 mm da ciascuna parete rettilinea in questa sezione trasversale semplificata. Questi parametri illustrano la geometria; la compensazione effettiva deriva dalle condizioni di lavorazione, dalla strategia di passate e dal risultato misurato.

Tale distanza centro-muro non è un raggio di raccordo interno garantito e realizzabile. L’arrotondamento degli spigoli coinvolge anche il comportamento del filo e il percorso programmato. La discussione di Makino sul ritardo del filo illustra perché la rettilineità e l’errore di profilo possono variare lungo lo spessore del pezzo, anziché solo sulla superficie superiore.[5] Specificare un raggio di raccordo ammissibile invece di indicare “spigolo vivo” e presupporre un’intersezione matematicamente perfetta.
Anche la lavorazione a scintilla per affondamento richiede una tolleranza per il gap di scarica. Riportare direttamente sul disegno dell’elettrodo le dimensioni della cavità finita ignorerebbe lo spazio in cui avviene l’erosione. Per una cavità stretta, resistenza meccanica dell’elettrodo, usura e rimozione dei detriti devono essere considerati congiuntamente. Un dettaglio CAD esteticamente curato non costituisce, di per sé, una prova che lo stesso dettaglio manterrà la propria accuratezza sull’intera profondità di erosione.
Mantenere il requisito di accettazione sul disegno del pezzo e lasciare che il programma dell’elettrodo o del filo compensi il processo. L’acquirente ha bisogno di una caratteristica conforme, non di un particolare valore di offset scollegato dalle condizioni della macchina.
Due disegni che portano a piani di processo diversi
Un foro passante in una piastra di matrice temprata
Prendere una piastra spessa 12 mm con un’apertura rettangolare chiusa e una piccola tacca di posizionamento. L’apertura attraversa l’intero spessore, quindi la lavorazione a filo EDM è una soluzione candidata. Le informazioni iniziali utili sono il contorno finito, la sua posizione rispetto ai riferimenti (datums), i raggi interni ammessi e se le pareti sono rettilinee o conicità.
La preparazione prevede un foro di partenza nel nucleo rimovibile. Il piano di taglio comprende quindi l’ingresso, il trattenimento o la rimozione del nucleo, le passate di finitura e la separazione finale. L’ispezione deve valutare la posizione della tacca e del contorno, nonché le dimensioni dell’apertura. Una singola misurazione della larghezza non può attestare che l’intero profilo sia correttamente posizionato.
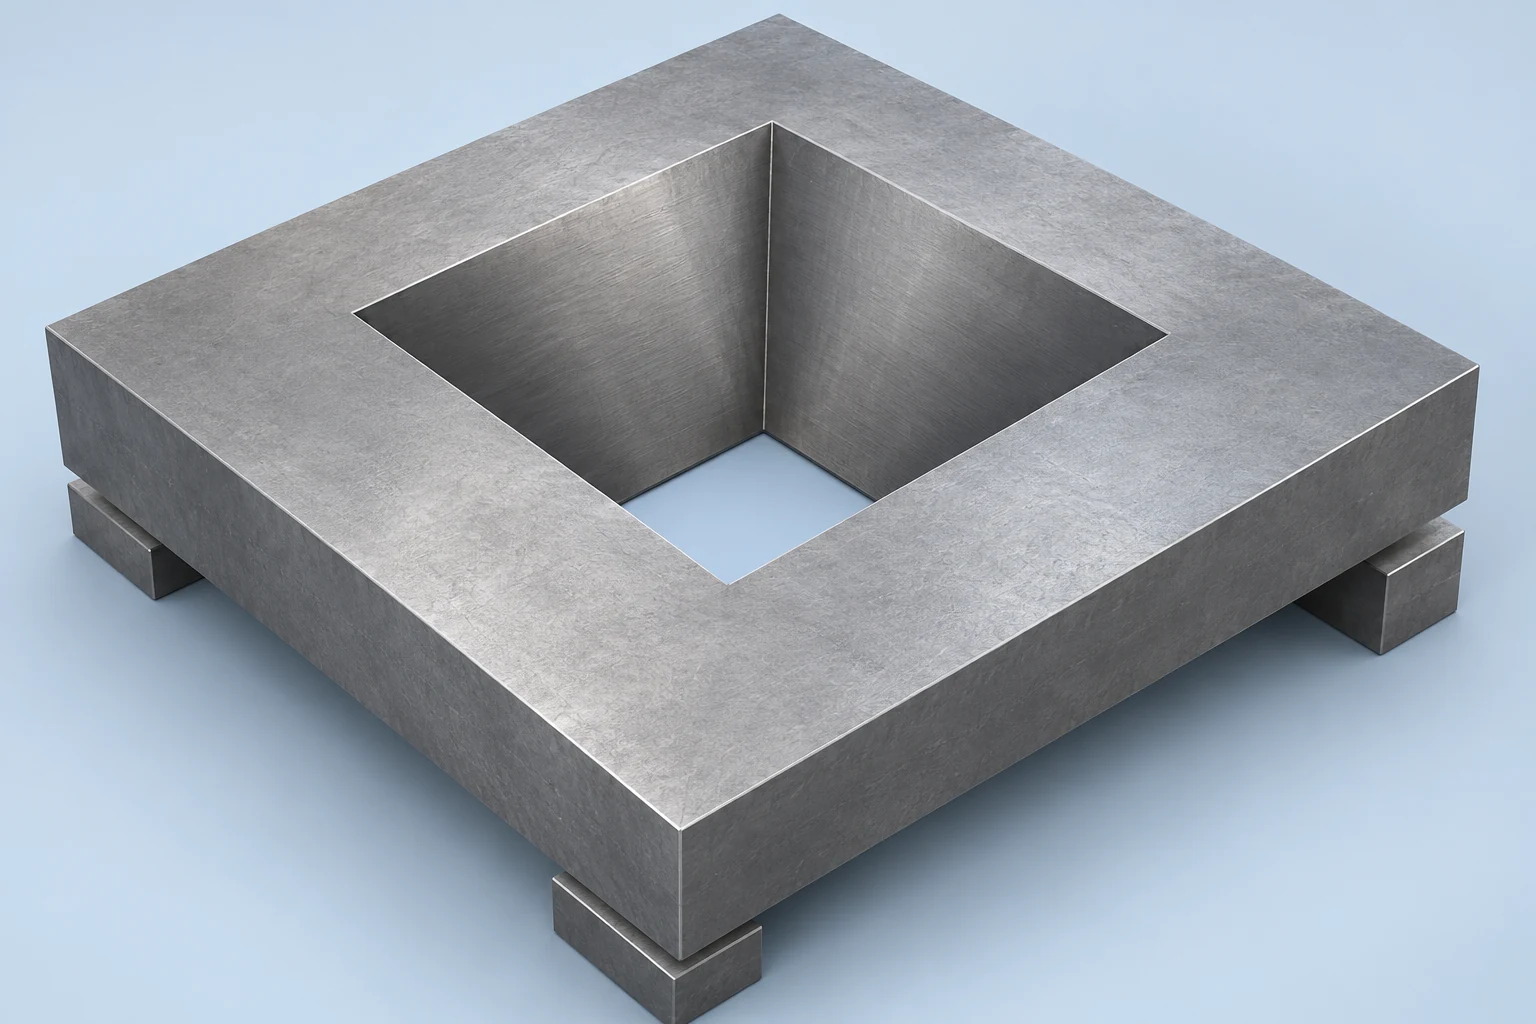
Se l’apertura presenta dimensioni diverse nella parte superiore e in quella inferiore, fornire la sezione pertinente o la definizione del cono. Non lasciare al programmatore il compito di dedurre il cono da una vista prospettica. L’apertura minore, l’apertura maggiore e la parete interposta fanno tutte parte della geometria richiesta.
Una tasca cieca con un fondo dettagliato
Ora prendete un inserto per stampo spesso con una cavità cieca profonda 10 mm, un fondo pieno e un gradino più piccolo al di sotto del fondo della tasca principale. La tagliatura convenzionale mediante filo passante non è in grado di realizzare completamente tale forma cieca. L’erosione a scintilla con elettrodo immerso (Sinker EDM) è una soluzione candidata, purché un elettrodo sagomato possa avvicinarsi alla caratteristica e il pezzo da lavorare conduca l’elettricità.
Un percorso pratico potrebbe prevedere la fresatura del volume della tasca accessibile, seguita dall’uso dell’EDM per i dettagli rimanenti. Il disegno deve distinguere la profondità della tasca principale, la profondità del gradino più profondo, i raggi di raccordo sul fondo e i riferimenti (datums) utilizzati per posizionare la cavità. Questi requisiti determinano la geometria dell’elettrodo e il relativo montaggio; le sole dimensioni del blocco esterno non sono sufficienti.
Nessun esempio rende l’EDM la scelta automatica per ogni caratteristica del pezzo. Le superfici ampie e accessibili, i fori ordinari ottenuti mediante foratura e le tasche semplici possono rientrare in altre operazioni. La guida alla selezione del processo di lavorazione inserisce tali operazioni in un percorso completo di lavorazione del pezzo.
La finitura superficiale e l’integrità superficiale sono requisiti distinti
L’EDM è un processo di asportazione termica. Una parte del materiale fuso può risolidificare sulla superficie lavorata, formando uno strato di ricast, mentre il materiale sottostante la superficie può anch’esso essere interessato termicamente.[6] L’assenza di una fresa frontale che preme sul pezzo non significa che non vi sia alcun effetto termico.
L’EDM a filo può utilizzare un taglio di sgrossatura seguito da passaggi di finitura per migliorare la superficie e la geometria. La finitura dichiarata dal costruttore della macchina si riferisce esclusivamente alle condizioni e alla sequenza di passaggi specificate; non rappresenta un risultato universale valido per ogni singolo pezzo.[7] Un preventivo comparabile deve includere la finitura necessaria per la caratteristica specificata, e non soltanto il primo taglio.
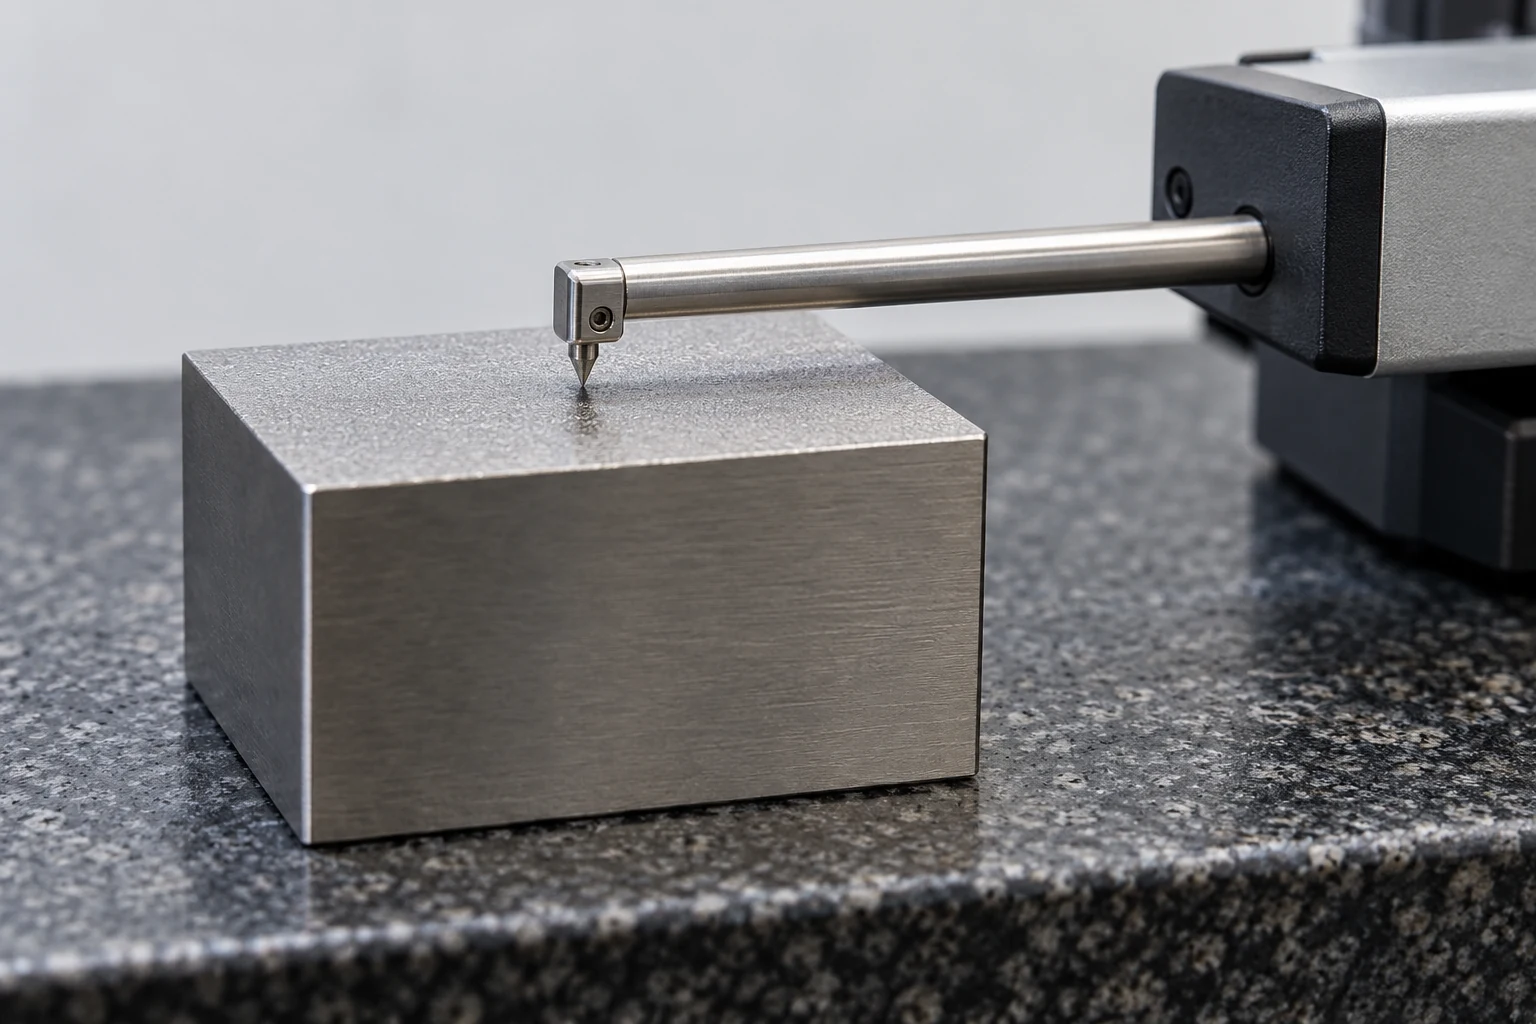
Separare i requisiti di rugosità, di accuratezza dimensionale e di integrità superficiale. Una misurazione della rugosità descrive la texture superficiale; non stabilisce lo spessore dello strato di ricristallizzazione né l’assenza di difetti sottosuperficiali. Se il progetto prevede un limite per il materiale alterato, specificare il requisito applicabile e un opportuno metodo di verifica. Non assumere che un aspetto lucido dimostri la conformità.
La finitura secondaria può modificare le dimensioni, la forma degli spigoli e i bordi. Qualora sia richiesta una lucidatura o una rimozione di materiale dopo la lavorazione a scarica elettrica (EDM), specificare se le dimensioni indicate nel disegno si riferiscono allo stato antecedente o successivo a tale operazione. Ciò è particolarmente importante per un foro di accoppiamento o per una cavità dettagliata, la cui geometria funzionale potrebbe essere arrotondata durante la finitura.
Confronta il lavoro completo, non il costo orario
Confronta il lavoro incluso in ciascun preventivo di processo:
- Wire EDM: lunghezza del contorno, spessore del materiale grezzo, posizioni di filatura separate, passaggi di finitura e gestione del nocciolo.
- EDM a tuffo: progettazione e produzione dell’elettrodo, numero di forme necessarie, profondità di erosione, gestione dell’usura e accessibilità per la finitura.
Nessuno dei due processi presenta un vantaggio di prezzo universale.
Chiedi cosa è incluso nel percorso quotato. Una carica di elettrodo può coprire utensili riutilizzabili; una cifra bassa per la tagliatura a filo può escludere la preparazione del foro iniziale o le successive operazioni di finitura. La quantità è rilevante perché la preparazione viene condivisa in modo diverso tra parti ripetute. Una modifica della forma della cavità può richiedere utensili nuovi anche quando il materiale e le dimensioni esterne rimangono invariate.
Per una valutazione utile tramite il servizio di lavorazione EDM di VETCNC, fornire contemporaneamente il disegno e il modello. Indicare la qualità e lo stato del materiale conduttivo, le caratteristiche da realizzare con EDM, le direzioni di accesso per l’elektrodo, i riferimenti di quotatura (datum), le tolleranze e i requisiti di finitura superficiale, la quantità e qualsiasi post-lavorazione richiesta. La checklist per la richiesta di preventivo (RFQ) per lavorazioni CNC copre le informazioni più ampie relative al disegno e alla consegna.
La migliore proposta di processo spiega come ogni caratteristica complessa verrà raggiunta, lavorata e verificata. La menzione di «Wire EDM» o «sinker EDM» in un preventivo è soltanto l’inizio di tale spiegazione.
Domande frequenti
L’EDM a filo può realizzare una tasca cieca?
L’EDM convenzionale con filo passante non può realizzare una tasca completa con fondo mantenuto, poiché il filo deve necessariamente attraversare il pezzo. Un componente può combinare caratteristiche tagliate al filo passante con una cavità cieca realizzata mediante fresatura o EDM a tuffo.
L’EDM deve avvenire prima o dopo il trattamento termico?
L’EDM può lavorare materiali conduttivi temprati, quindi la finitura di determinate caratteristiche dopo il trattamento termico è una soluzione disponibile. La scelta dipende da distorsione, quantità di materiale residuo, preparazione dei riferimenti e condizione finale richiesta del materiale. Concordare la sequenza piuttosto che considerare l’«EDM dopo tempra» come una regola valida per l’intero pezzo.
Un processo senza contatto elimina il movimento?
No. La lavorazione meccanica può rilasciare le tensioni residue, e il raffreddamento con getto di liquido, il fissaggio del pezzo e le condizioni termiche continuano a influenzare l’operazione. Una bassa forza meccanica di taglio non elimina la necessità di un supporto adeguato o di una sequenza appropriata di sgrossatura e finitura.[4]
Fonti tecniche
- Sodick, EDM a tuffo, domande frequenti sul processo e sui materiali.
- Makino, Guida introduttiva ai centri di lavorazione a filo EDM, illustra le sezioni relative al movimento e al dielettrico.
- Sodick, Macchine utensili per la lavorazione a filo elettroerosivo di precisione, domande frequenti sul processo.
- Software Camtek, Slug, tensione e conicità.
- Makino, BellyWIZARD, ritardo del filo e linearità della parete.
- Makino, Il caso a favore della tecnologia additiva nell’EDM, spiegazione della scarica e del riporto.
- Makino, U6 H.E.A.T. Extreme, descrizione della lavorazione di sgrossatura e finitura.



