W tym artykule
Elektroerozyjne frezowanie wgłębne wykorzystuje elektrodę o kształtowanej geometrii do tworzenia cech takich jak zamknięte wnęki, wcięcia i wąskie żeberka. Elektroerozyjne cięcie drutem przesuwa ciągły drut wzdłuż zaprogramowanej ścieżki, aby przeciąć przewodzącą część obrabianą. W przypadku większości decyzji dotyczących wyboru metody pierwszym pytaniem jest, czy dana cecha wymaga dna, czy też otwartej ścieżki przebijającej materiał — a nie to, która maszyna oferuje najbardziej imponującą specyfikację dokładności.
Obie metody usuwają materiał za pomocą kontrolowanych wyładowań elektrycznych. Ich wyposażenie, wymagania dotyczące dostępu oraz sekwencje operacji wykańczających różnią się na tyle znacznie, że wybór niewłaściwej metody może spowodować dodatkową przygotowawczą operację lub uczynić zamierzony kształt niemożliwym do wykonania. Poniższe porównanie przedstawia przebieg realizacji części od jej rysunku po gotowe cechy.
Różnica zaczyna się od elektrody
W obróbce elektroerozyjnej elektroda i przedmiot obrabiany pozostają oddzielone niewielką szczeliną zawierającą ciecz dielektryczną. Wyładowania lokalnie usuwają materiał, podczas gdy ciecz wspomaga odprowadzanie odpadów. Konwencjonalna obróbka elektroerozyjna wymaga przewodzącego elektrycznie przedmiotu obrabianego; twarde materiały nie są automatycznie nadawalne do obróbki elektroerozyjnej, jeśli nie przewodzą prądu elektrycznego.[1]
Elektroda określa sposób, w jaki usunięcie materiału prowadzi do osiągnięcia wymaganej geometrii. Elektroda do frezowania wgłębnego ma trójwymiarową formę. Elektroda drutowa to cienka linia, której kontrolowany ruch tworzy powierzchnię cięcia. Ta różnica wyjaśnia, dlaczego zamknięta wnęka matrycy i profilowane otwarcie tłocznicy prowadzą do różnych planów obróbki.
Termin maszyna CNC EDM opisuje sterowanie komputerowe, a nie trzecią, odrębną metodę EDM. Maszyny do cięcia drutem i do frezowania wgłębnego mogą obie być wyposażone w sterowanie CNC. Porównanie EDM z frezowaniem CNC to zatem porównanie metod usuwania materiału: erozji elektrycznej versus obróbki narzędziem tnącym w ruchu obrotowym.
| Porównanie | EDM typu sinker | EDM drutem |
|---|---|---|
| Narzędzie | Elektroda o kształtowanej geometrii, najczęściej z grafitu lub miedzi | Ciągły drut podawany w sposób ciągły |
| Typowa cecha | Zamknięta wnęka, wcięcie lub szczegółowa forma wewnętrzna | Otwór przebijający, zewnętrzny profil lub stożkowy otwór przebijający |
| Dostęp | Bezpieczny (bezkolizyjny) dostęp elektrody i uchwytu | Ciągła ścieżka drutu między prowadnicami |
| Wstępna przygotowawcza obróbka | Projektowanie, wytwarzanie i wyrównanie elektrody | Zaprogramowany kontur, mocowanie przedmiotu obrabianego oraz otwór wprowadzający drut |
| Obróbka wstępna i wykańczająca | Strategie obróbki wstępnej i wykańczającej uwzględniające zużycie elektrody | Obróbka wstępna oraz, w razie potrzeby, przejścia wykańczające |
| Typowa konfiguracja medium roboczego | Dielektryk na bazie oleju | Woda zdemineralizowana; istnieją również maszyny olejowe |
Tabela opisuje typowe układy, a nie wymienne specyfikacje maszyn. Wymiary cech, stan materiału oraz wymagana powierzchnia określają rzeczywistą konfigurację.[2]
Do czego sięga drut
Maszyna do elektroerozyjnego cięcia drutem (EDM) prowadzi naprężony drut nad i pod przedmiotem obrabianym. Przesuwanie przedmiotu obrabianego względem drutu generuje kontur. Drut pełni funkcję elektrody, a nie piły: nie wymaga zębów ani mechanicznego kontaktu tnącego w celu usuwania metalu.[3]
To ułożenie nadaje się do wykonywania matryc, otworów w matrycach, wąskich przeświatów przez całą grubość materiału oraz skomplikowanych profili zewnętrznych. Powoduje również konieczność zapewnienia dostępu. Przewód musi przechodzić przez obszar obróbki i ciągnąć się dalej aż do przeciwległej tulei prowadzącej. Kieszeń z pełnym dnem nie zapewnia takiej trasy.
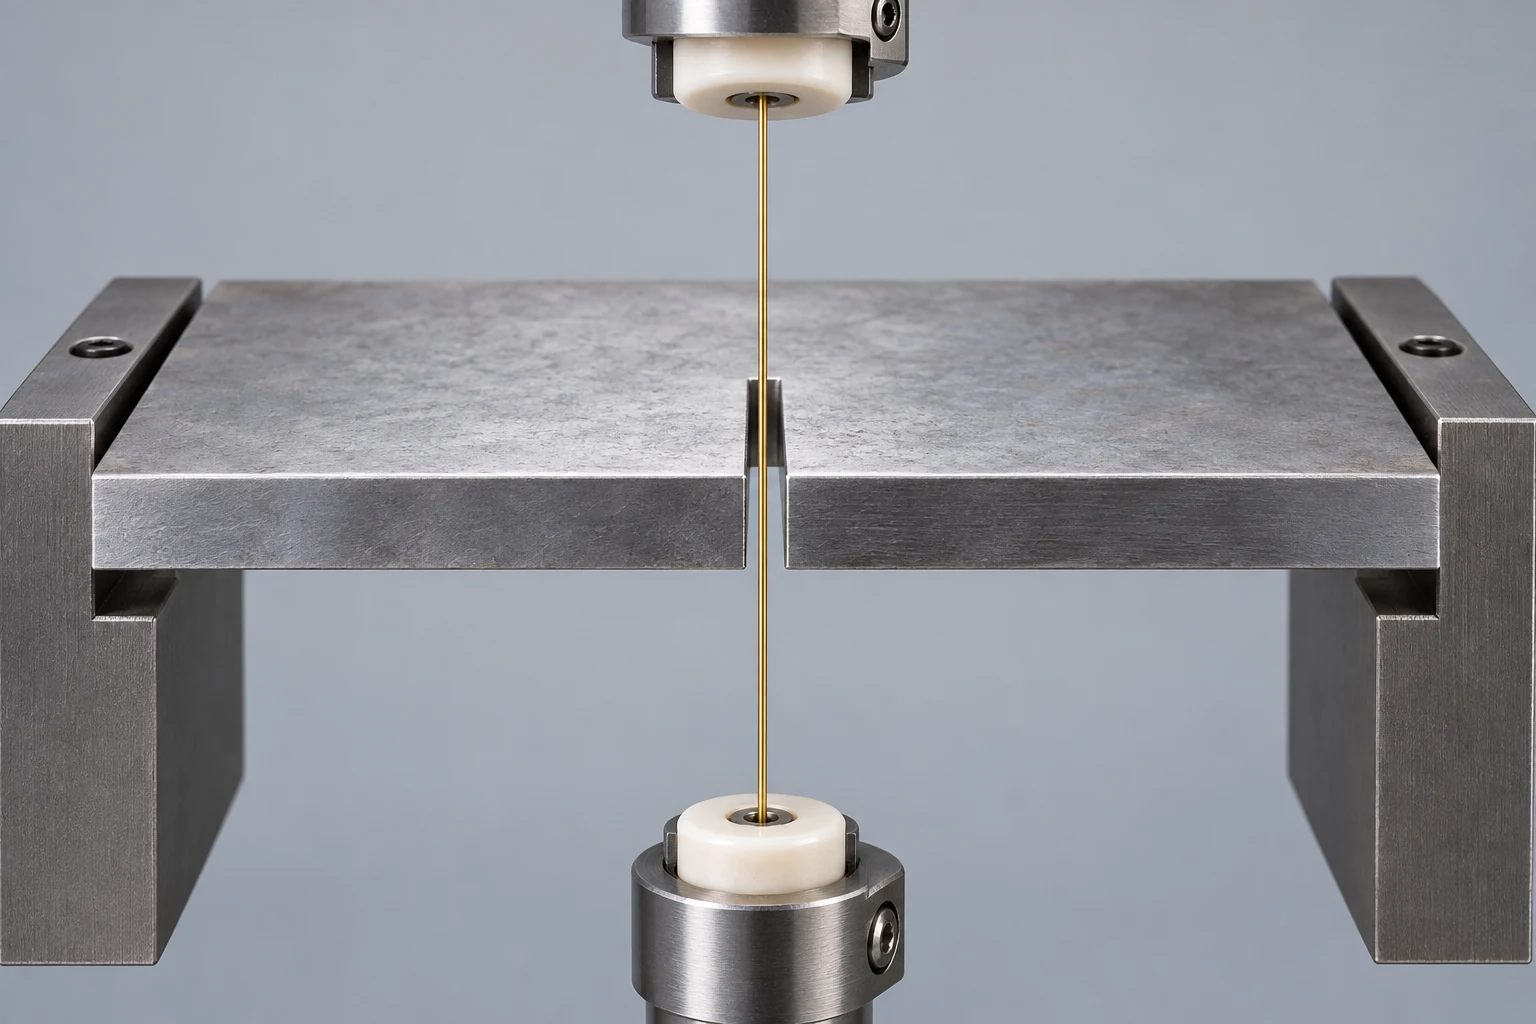
Górne i dolne przesunięcia tulei prowadzącej pozwalają odpowiednim maszynom na frezowanie stożków. Kontury górny i dolny mogą się różnić, ale drut nadal łączy je ze sobą. Nie zapewnia to jednak nieograniczonego dostępu do zakrzywionego przejścia wewnętrznego ani dowolnej powierzchni o kształtowanej geometrii.[2] Na rysunku należy określić, czy ściana jest prosta, jednorodnie stożkowa lub zmienia kształt wzdłuż swojej wysokości — są to różne problemy programowania.
Dla zewnętrznego profilu drut może wchodzić od zewnątrz półfabrykatu. Dla zamkniętego otworu otwór startowy w materiale do usunięcia zwykle zapewnia miejsce nawijania. Ten otwór jest cechą przygotowawczą, a nie koniecznie otworem pozostającym w gotowej części.
Co dodaje elektroda o kształcie
Elektroerozyjne obrabianie wgłębne (Sinker EDM) nazywane jest również elektroerozyjnym obrabianiem matrycowym lub elektroerozyjnym obrabianiem tłocznikowym (ram EDM). Profilowany elektrodę z grafitu lub miedzi zbliża się do przedmiotu obrabianego i erozuje odpowiadający jej kształt, zachowując przy tym przerwę iskrową. Może tworzyć wnękę kończącą się wewnątrz bryły, z zachowaniem stałego dna.[1]
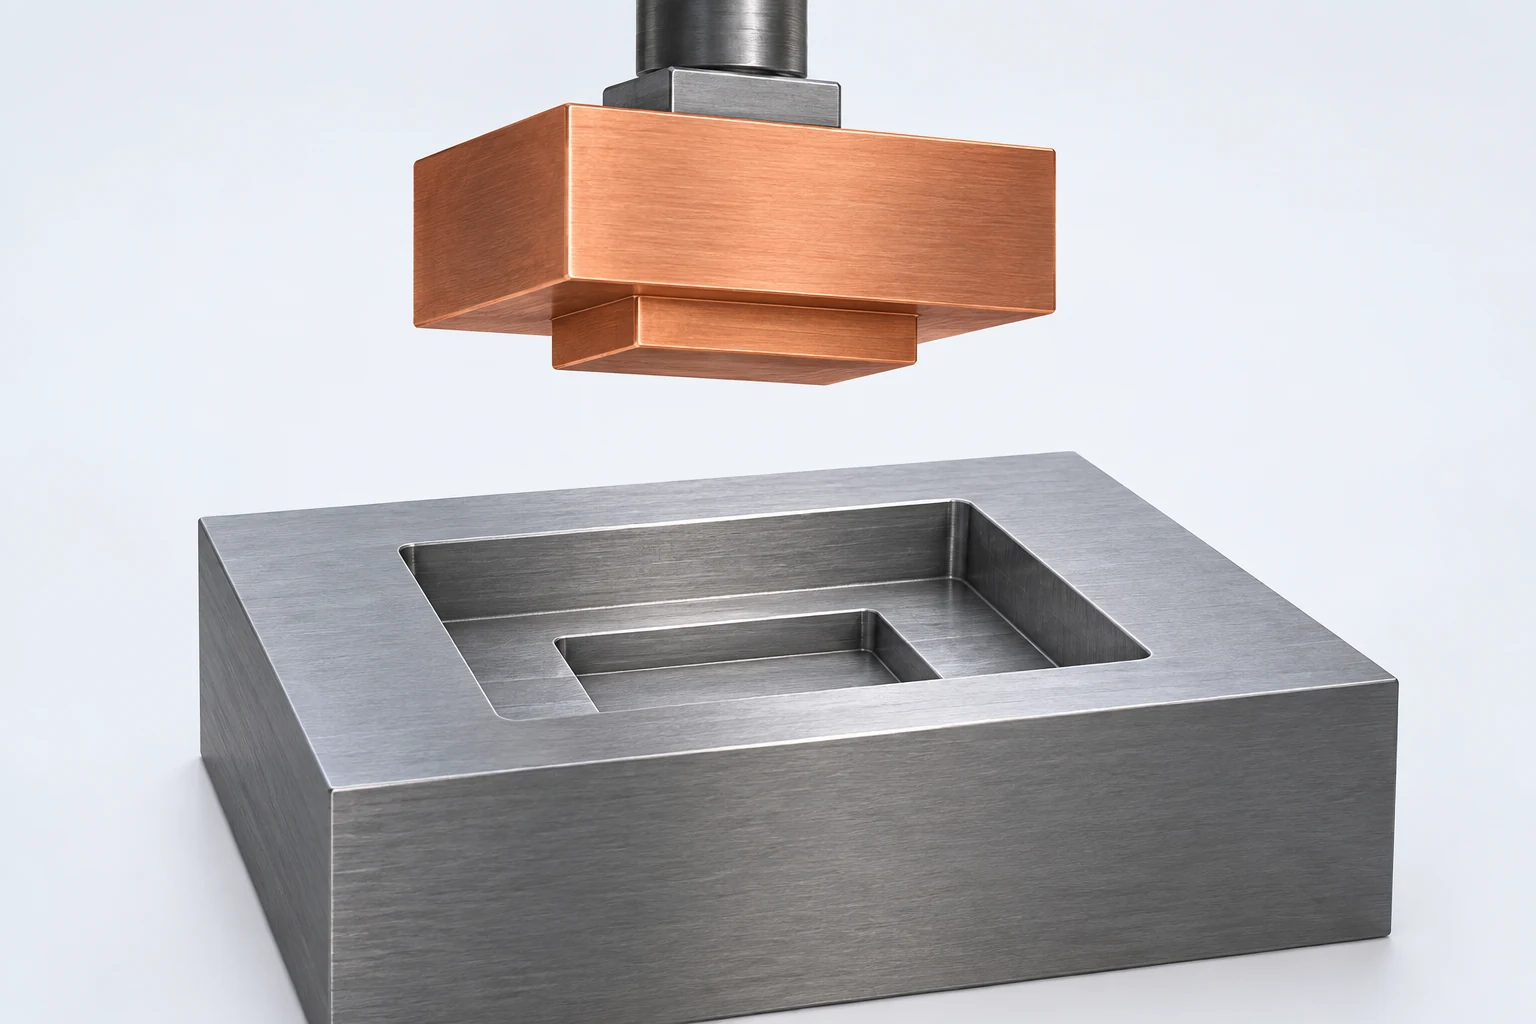
Użytecznym rozróżnieniem jest to między kształtem wnęki a obszarem dostępu elektrody. Wnęka może być obrabiana elektrochemicznie, ale mimo to wymagać kilku elektrod, ponieważ jedna duża forma nie może dotrzeć do każdego obszaru bez kolizji. Trzymacz elektrody, kierunek podejścia oraz przestrzeń na odpływ dielektryka powinny znaleźć się w planie obok końcowego modelu wnęki.
Przygotowanie elektrod stanowi część zadania. Narzędzie musi mieć odpowiedni kształt, dopuszczalne odchyłki wymiarowe oraz być prawidłowo zorientowane względem punktów odniesienia przedmiotu obrabianego. Zużywa się również w trakcie eksploatacji; dla operacji roughing (wstępnej obróbki) i finishing (dokładnej obróbki) mogą być wymagane różne elektrody lub różne strategie obróbki. Zamówienie kolejnej identycznej wnęki różni się od zamówienia nowej wnęki o innym kształcie, ponieważ niektóre elementy przygotowania mogą zostać ponownie wykorzystane — pod warunkiem, że istniejące wyposażenie nadal jest nadające się do użycia.
Gdzie zwykła frezarka może efektywnie usunąć większość materiału z kieszeni, wstępna obróbka może pozostawić EDM do ukończenia niedostępnych szczegółów, wąskich cech lub trudno dostępnych narożników. Planowana pozostała warstwa materiału ma znaczenie: wnęka już wyfrezowana poza ostateczny kontur nie może zostać przywrócona procesem erozji. Kolejność operacji powinna więc zostać uzgodniona przed wykonaniem pierwszej z nich.
Otwory startowe i slugi powinny być omawiane na etapie rysunku technicznego
Rozważ otwór zamknięty w płycie. Otwór początkowy musi przejść przez całą grubość materiału, umożliwić nałożenie gwintu oraz połączyć się z zamierzonym konturem za pomocą ścieżki wprowadzającej. Umieść go w obszarze odpadów. Otwór położony na zewnątrz otworu wymagałby cięcia łączącego przez materiał, który powinien pozostać nietknięty.

Frezowanie zamkniętego konturu zwykle uwalnia stały rdzeń, często nazywany slugiem. Nie przekształca ono całej zamkniętej materiału w wiórkę. Przed zamknięciem konturu plan obróbki musi uwzględnić ten rdzeń: tymczasowo go zachować, zapewnić jego podparcie i usunięcie lub zastosować odpowiednią metodę obsługi maszynowej. Luźny rdzeń może zakłócić przebieg drutu lub dolnego wyposażenia.[4]
To zmienia sposób wyceny rysunku. Kilka oddzielnych otworów może oznaczać kilka miejsc gwintowania oraz kilka zdarzeń obsługi rdzenia, nawet jeśli ich łączny obwód jest krótki. Szczegół, który wydaje się trywialny na widoku z góry, może decydować o tym, czy operacja może przebiegać bez nadzoru.
Powierzchnie gotowe muszą również wytrzymać ostatni etap oddzielenia. Jeśli zastosowano wypustek utrzymujący lub miejsce cięcia, to jego położenie oraz sposób oczyszczania muszą być zgodne z końcowym rysunkiem. Nie może pozostawić śladu na funkcjonalnej powierzchni uszczelniającej lub lokalizującej. Należy określić, które powierzchnie są istotne, zamiast narzucać układ wypusków bez omawiania kolejności obróbki.
Nawet cienki drut wymaga skończonej szerokości cięcia
Cięcie jest szersze niż fizyczny drut, ponieważ wyładowania występują w szczelinach bocznych. W idealizowanym prostoliniowym cięciu zachodzi następująca zależność geometryczna:
Szerokość cięcia = średnica drutu + 2 × luz boczny.
Dla założonego drutu o średnicy 0.25 mm i przerwy 0.01 mm po każdej stronie szerokość cięcia (kerf) wynosi 0.27 mm. Środek drutu znajduje się zatem w odległości 0.135 mm od każdej prostej ścianki w tym uproszczonym przekroju. Te dane wejściowe ilustrują geometrię; rzeczywista kompensacja wynika z warunków obróbki, strategii przejść oraz zmierzonego wyniku.

Ta odległość od środka do ściany nie jest gwarantowanym, osiągalnym promieniem wewnętrznego naroża. Formowanie naroży obejmuje również zachowanie się drutu oraz zaprogramowaną ścieżkę ruchu. Omówienie opóźnienia drutu w maszynach Makino wyjaśnia, dlaczego prostoliniowość i błąd profilu mogą się zmieniać w całej grubości przedmiotu obrabianego, a nie tylko na jego górnej powierzchni.[5] Zamiast zapisywać „ostrze”, zakładając matematycznie doskonałe przecięcie, należy określić dopuszczalny promień naroża.
Elektroerozja wgłębna wymaga również uwzględnienia przerwy iskrowej. Bezpośrednie przeniesienie wymiarów gotowej wnęki na rysunek elektrody pomija przestrzeń, w której zachodzi erozja. Dla wąskiej wnęki należy łącznie rozważyć wytrzymałość elektrody, jej zużycie oraz usuwanie odpadów. Estetyczny szczegół CAD nie stanowi same w sobie dowodu, że ten sam detal zachowa dokładność na całej głębokości wypalenia.
Zachowaj wymóg akceptacji na rysunku części, a program elektrody lub drutu niech kompensuje proces. Kupujący potrzebuje zgodnej cechy, a nie konkretnej wartości przesunięcia odłączonej od warunków maszynowych.
Dwa rysunki prowadzące do różnych planów technologicznych
Otwór przebiegający przez hartowaną płytę matrycy
Weź płytkę grubości 12 mm z zamkniętym otworem prostokątnym oraz małym nacięciem lokalizacyjnym. Otwór przechodzi przez całą grubość materiału, więc elektroerozyjne cięcie drutem (wire EDM) jest jednym z rozwiązań. Przydatne informacje wejściowe to gotowy kontur otworu, jego położenie względem baz pomiarowych, dopuszczalne promienie wewnętrzne oraz informacja, czy ścianki są proste, czy stożkowe.
Przygotowanie obejmuje wykonanie otworu startowego w wymiennym rdzeniu. Plan cięcia obejmuje następnie wprowadzenie narzędzia, utrzymanie lub usunięcie rdzenia, przejścia wykańczające oraz końcowe oddzielenie elementu. Kontrola powinna obejmować ocenę położenia nacięcia i konturu, a także wielkości otworu. Pomiar jednej szerokości nie pozwala stwierdzić, że cały profil jest poprawnie zlokalizowany.
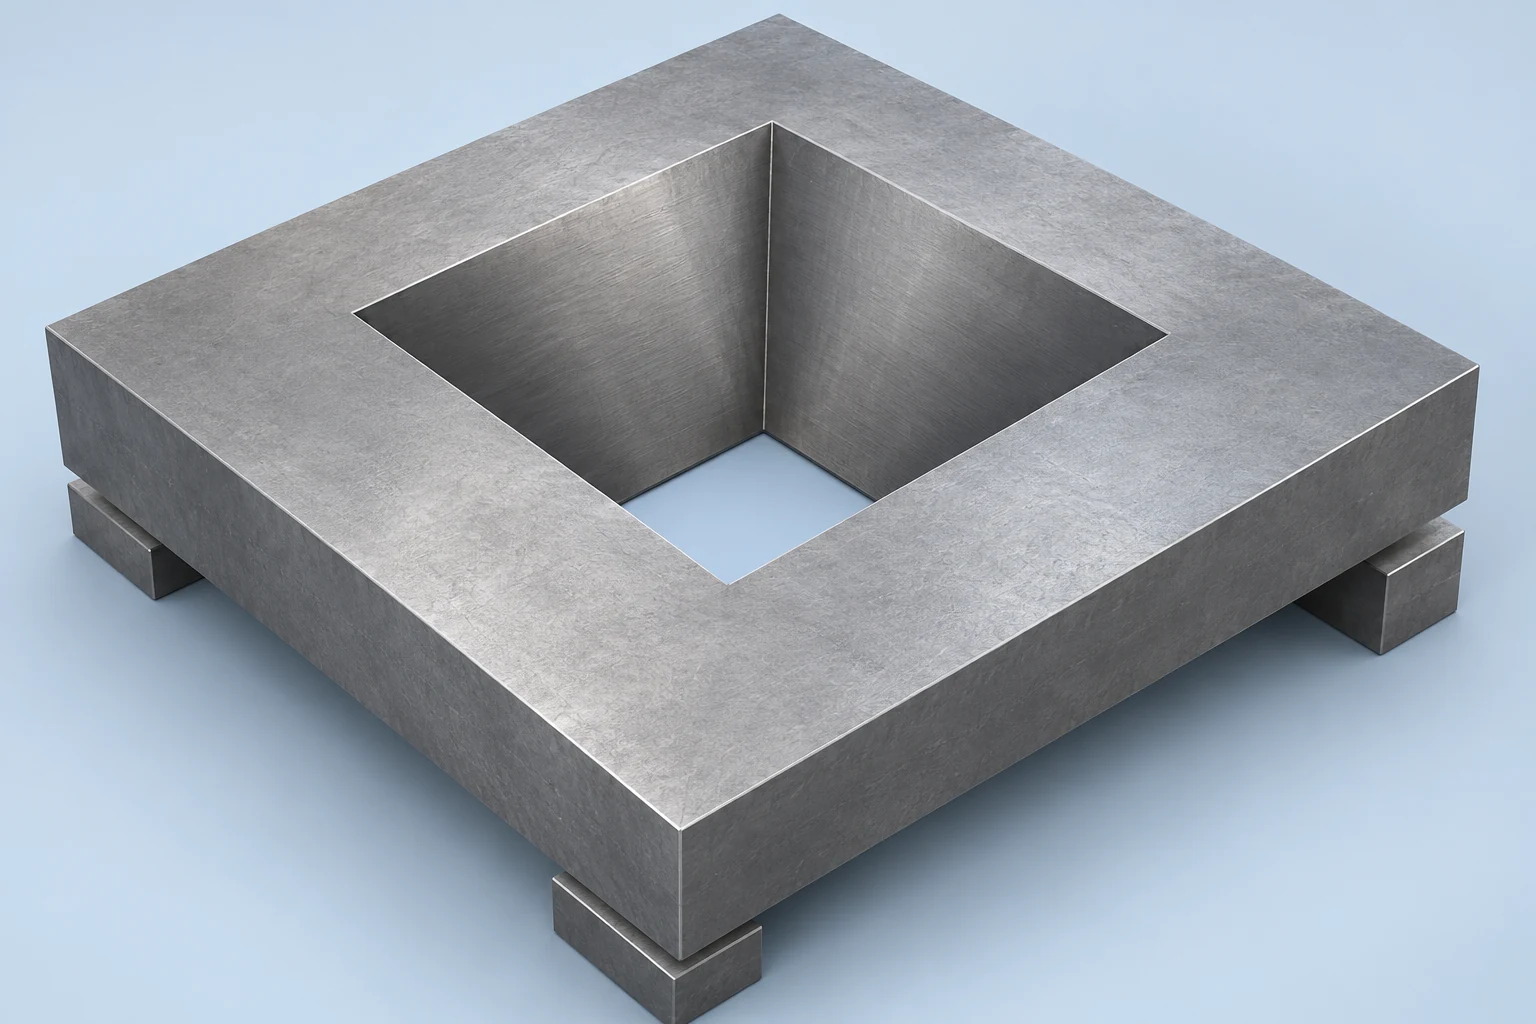
Jeśli otwór ma różne wymiary u góry i u dołu, podaj odpowiedni przekrój lub definicję stożkowości. Nie pozostawiaj programiście zadania wywnioskowania stożkowości z widoku perspektywicznego. Mniejszy otwór, większy otwór oraz pośrednia ściana są wszystkie częścią wymaganej geometrii.
Wklęsłość ślepa z wyrafinowanym dnem
Teraz weź gruby wkład formy z wgłębieniem o głębokości 10 mm, pełnym dnem oraz mniejszym stopniem poniżej głównego dna kieszeni. Konwencjonalne cięcie drutem przez całą grubość nie pozwala na stworzenie tej pełnej formy ślepej. Elektroerozyjne wytaczanie zanurzeniowe (Sinker EDM) jest kandydatem, o ile ukształtowany elektrodę można doprowadzić do tego elementu, a przedmiot obrabiany przewodzi prąd elektryczny.
Praktyczna metoda może obejmować frezowanie dostępnej objętości kieszeni, a następnie zastosowanie elektroerozyjnego obróbki wgłębnej (EDM) do wykonania pozostałych szczegółów. Rysunek musi wyraźnie oddzielać głębokość głównej kieszeni, głębokość głębszego stopnia, promienie zaokrągleń dna oraz punkty odniesienia (datums) służące do lokalizacji wcięcia. Te wymagania określają geometrię elektrody i sposób jej zamocowania; same wymiary zewnętrznego bloku nie są wystarczające.
Żadne z tych przykładów nie czyni EDM automatycznym wyborem dla każdej cechy danej części. Szerokie, łatwo dostępne powierzchnie, zwykłe otwory wiercone oraz proste kieszenie mogą być realizowane innymi operacjami. Przewodnik po doborze procesu obróbki umieszcza te operacje w pełnej trasie technologicznej danej części.
Wykończenie powierzchni i integralność powierzchni to osobne wymagania
EDM to proces usuwania materiału metodą termiczną. Niektóre roztopione materiały mogą ponownie się zestalić na obrabianej powierzchni, tworząc warstwę przepalonego materiału (recast layer), podczas gdy materiał znajdujący się pod powierzchnią może również ulec oddziaływaniu termicznemu.[6] Brak frezika końcowego naciskającego na detal nie oznacza braku wpływu termicznego.
Wydzielanie drutem EDM może obejmować najpierw szkicowe cięcie, a następnie przejścia wykańczające w celu poprawy jakości powierzchni i geometrii. Wykończenie podane przez producenta maszyny dotyczy wyłącznie określonych warunków i kolejności przejść; nie stanowi ono uniwersalnego wyniku dla każdej części.[7] Porównywalna wycena musi uwzględniać wykańczanie wymagane dla danej cechy geometrycznej, a nie tylko pierwsze cięcie.
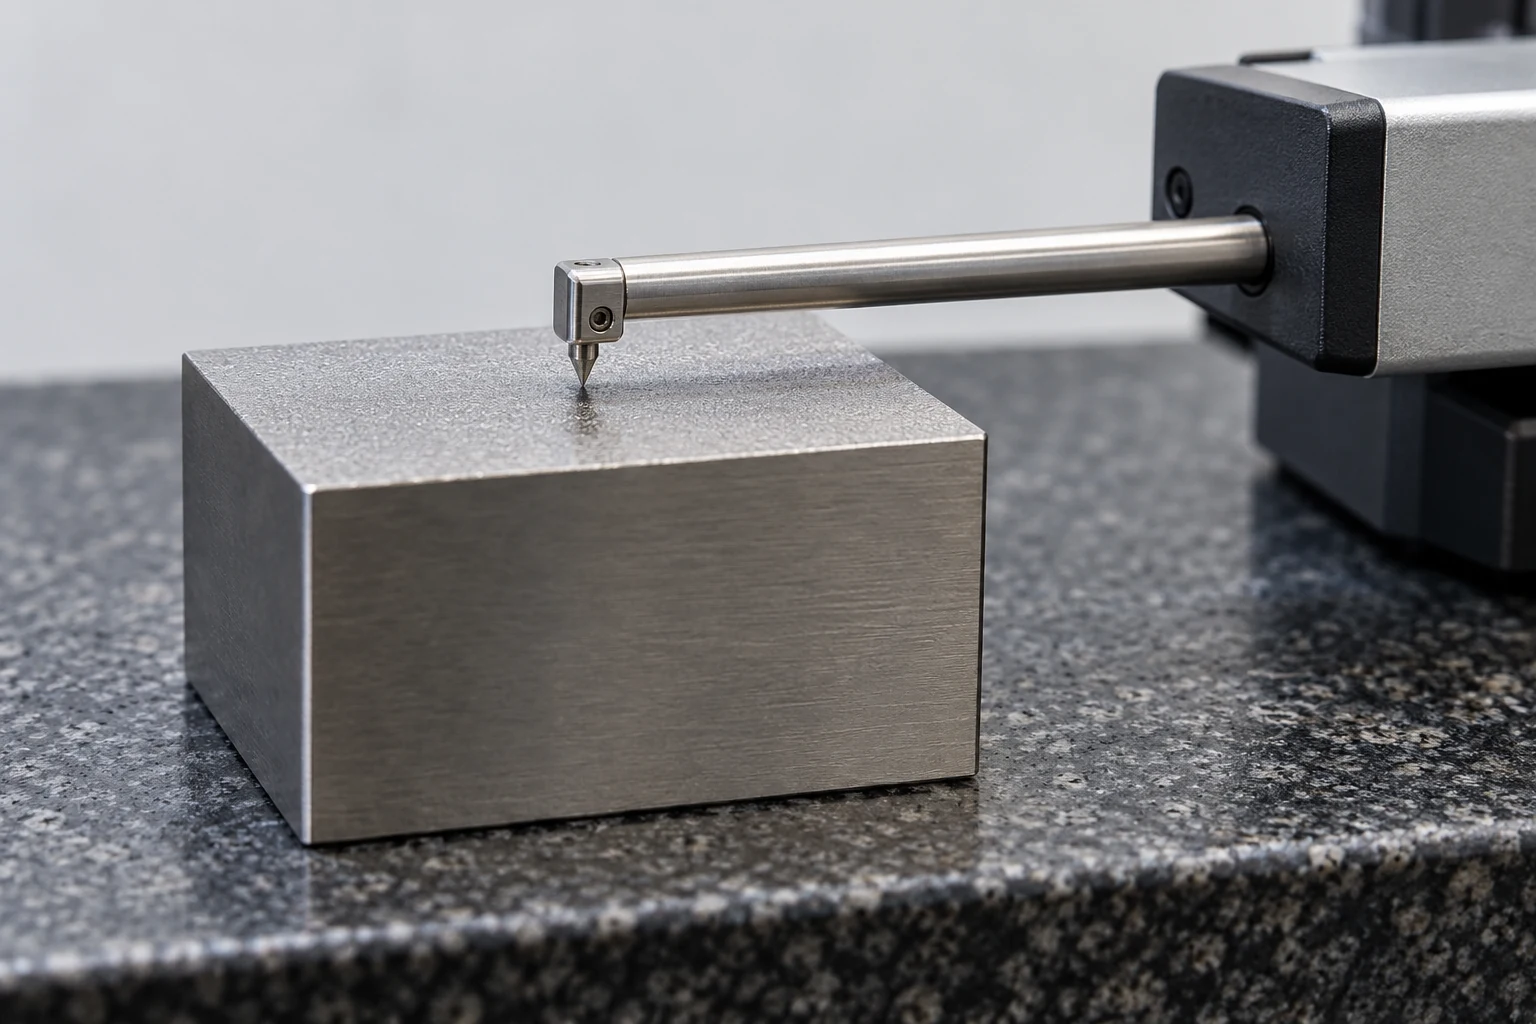
Oddziel wymagania dotyczące chropowatości, dokładności wymiarowej oraz jakichkolwiek wymagań dotyczących integralności powierzchni. Pomiar chropowatości opisuje teksturę powierzchni; nie określa grubości warstwy przepalonej (recast layer) ani braku wad podpowierzchniowych. Jeśli projekt wymaga ograniczenia zmienionej warstwy materiału, należy określić odpowiednie wymaganie i metodę jego weryfikacji. Nie należy zakładać, że połyskująca powierzchnia dowodzi zgodności.
Dalsza obróbka wykończeniowa może zmieniać wymiary, kształt narożników oraz krawędzie. W przypadku szlifowania lub usuwania materiału po EDM należy określić, czy wymiary na rysunku odnoszą się do stanu przed czy po tym etapie. Jest to szczególnie istotne dla otworu dopasowanego lub szczegółowej wnęki, których użyteczna geometria może zostać zaokrąglona podczas obróbki wykończeniowej.
Porównuj całą pracę, a nie stawkę godzinową
Porównaj zakres prac zawartych w każdej wycenie procesu:
- Przeciąganie drutem (Wire EDM): długość konturu, grubość materiału wyjściowego, oddzielne lokalizacje wyprowadzania drutu, przejścia wykańczające oraz obsługa rdzenia.
- Elektroerozyjne wytaczanie wgłębne (Sinker EDM): projektowanie i produkcja elektrod, liczba potrzebnych form, głębokość wypalania, zarządzanie zużyciem elektrod oraz dostęp do obróbki wykańczającej.
Żadna z tych metod nie ma uniwersalnej przewagi cenowej.
Zapytaj, co obejmuje wyceniona trasa technologiczna. Opłata za elektrodę może obejmować wielokrotnie używane uchwyty; niska cena cięcia drutem może nie obejmować przygotowania otworu startowego ani późniejszego wykańczania. Ilość sztuk ma znaczenie, ponieważ przygotowanie jest rozdzielane inaczej pomiędzy powtarzane części. Zmieniony kształt wnęki może wymagać nowych uchwytów nawet wtedy, gdy materiał i wymiary zewnętrzne pozostają bez zmian.
Aby przeprowadzić użyteczną ocenę za pomocą usługi obróbki elektroerozyjnej VETCNC, należy dostarczyć rysunek i model wraz z sobą. Określ stopień materiału przewodzącego oraz jego stan, cechy obrabiane metodą EDM, kierunki dostępne do wprowadzenia elektrody, odniesienia (datums), tolerancje i wymagania dotyczące chropowatości powierzchni, ilość sztuk oraz wszelkie wymagane operacje końcowe. Lista kontrolna zapytania ofertowego dotyczącego obróbki CNC obejmuje szerszy zakres informacji na temat rysunku i dostawy.
Najlepsza propozycja technologiczna wyjaśnia, jak każde trudne do wykonania cechy zostanie osiągnięte, dopiero dopiero obróbką końcową i zweryfikowane. Wpis „EDM drutem” lub „EDM wgłębne” w wycenie to jedynie początek tego wyjaśnienia.
Najczęściej zadawane pytania
Czy przetwarzanie drutem EDM może wykonać kieszeń ślepa?
Konwencjonalne elektroerozyjne obrabianie drutem przewlekającym nie pozwala na wykonanie pełnej kieszeni z zachowanym dnem, ponieważ drut musi przechodzić przez przedmiot obrabiany. Część może łączyć w sobie otwory wycięte drutem z wnęką ślepa wykonaną frezowaniem lub elektroerozyjnie metodą zanurzeniową.
Czy EDM powinno być wykonywane przed czy po obróbce cieplnej?
EDM może obrabiać hartowane materiały przewodzące, więc ukończenie wybranych cech po hartowaniu jest możliwą ścieżką postępowania. Wybór zależy od odkształcenia, pozostałej warstwy materiału, przygotowania baz pomiarowych oraz wymaganego końcowego stanu materiału. Zgadnij się na kolejność operacji zamiast traktować „EDM po hartowaniu” jako regułę obowiązującą dla całej części.
Czy proces bezkontaktowy eliminuje ruch?
Nie. Cięcie może uwolnić naprężenia resztkowe, a warunki płukania, mocowania oraz termiczne nadal wpływają na przebieg operacji. Niskie mechaniczne siły cięcia nie wykluczają potrzeby zastosowania podparcia ani odpowiedniej kolejności obróbki wstępnej i wykończeniowej.[4]
Źródła techniczne
- Sodick, Elektroerozyjne wytaczanie zanurzeniowe (Sinker EDM), często zadawane pytania dotyczące procesu i materiałów.
- Makino, Samouczek maszyn do elektroerozyjnego cięcia drutem (Wire EDM), sekcje dotyczące układu prowadzenia i dielektryka.
- Sodick, precyzyjne maszyny do elektroerozyjnego cięcia drutem (Wire EDM), często zadawane pytania dotyczące procesu.
- Oprogramowanie Camtek, Ślimaki, naprężenia i stożkowość.
- Makino, BellyWIZARD, opóźnienie drutu i prostoliniowość ściany.
- Makino, Uzasadnienie zastosowania technologii addytywnej w EDM, wyjaśnienie wyładowania i warstwy przetopionej.
- Makino, U6 H.E.A.T. Extreme, opis obróbki zgrubnej i wykańczającej.



