Sur cette page
L’usinage par électro-érosion à moule utilise une électrode façonnée pour produire des caractéristiques telles que des cavités borgnes, des évidements ou des nervures étroites. L’usinage par électro-érosion à fil déplace un fil alimenté en continu le long d’un parcours programmé afin de découper une pièce conductrice. Pour la plupart des décisions de sélection du procédé, la première question est de savoir si la caractéristique requiert un fond ou un passage ouvert à travers la matière brute — et non pas quel machine affiche la spécification de précision la plus impressionnante.
Les deux méthodes retirent de la matière au moyen d’étincelles électriques contrôlées. Leur outillage, leurs exigences d’accès et leurs séquences de finition diffèrent suffisamment pour que le choix erroné entraîne un montage inutile ou rende la géométrie visée impossible. La comparaison ci-dessous suit une pièce depuis son dessin jusqu’à ses caractéristiques finies.
La différence commence par l’électrode
Dans l’usinage par électro-érosion, l’électrode et la pièce restent séparées par un faible jeu contenant un fluide diélectrique. Les étincelles retirent localement de la matière, tandis que le fluide aide à évacuer les débris. L’usinage par électro-érosion conventionnel nécessite une pièce électriquement conductrice ; un matériau dur n’est pas automatiquement candidat à l’usinage par électro-érosion s’il ne conduit pas l’électricité.[1]
L’électrode détermine comment ce retrait atteint la forme requise. Une électrode à moule porte une forme tridimensionnelle. Une électrode à fil est une ligne fine dont le déplacement contrôlé crée une surface de coupe. Cette distinction explique pourquoi une cavité de moule borgne et une ouverture profilée de matrice conduisent à des plans d’usinage différents.
Le terme machine CNC d’électro-érosion désigne le contrôle informatique, et non un troisième procédé d’électro-érosion. Les machines à fil et à moule peuvent toutes deux être pilotées par CNC. Comparer l’électro-érosion à l’usinage CNC par fraisage revient donc à comparer deux méthodes d’enlèvement de matière : l’érosion électrique contre un outil de coupe rotatif.
| Comparaison | EDM par enfoncement | EDM filaire |
|---|---|---|
| Outil | Électrode façonnée, généralement en graphite ou en cuivre | Fil alimenté en continu |
| Caractéristique typique | Cavité borgne, évidement ou forme interne détaillée | Ouverture traversante, profil externe ou découpe traversante conique |
| Accès | Approche sans collision de l’électrode et de son porte-électrode | Parcours continu du fil entre les guides |
| Préparation initiale | Conception, fabrication et alignement de l’électrode | Contour programmé, serrage de la pièce et trou de perçage pour le fil |
| Ébauche et finition | Stratégies d’ébauche et de finition tenant compte de l’usure de l’électrode | Découpe d’ébauche et, le cas échéant, passes de finition |
| Disposition courante des fluides | Diélectrique à base d’huile | Eau déionisée ; des machines à base d’huile existent également |
Le tableau décrit des dispositions courantes, et non une spécification interchangeable de machine. Les dimensions des caractéristiques, l’état du matériau et la surface requise déterminent le montage réel.[2]
Ce qu’un fil peut atteindre
Une machine à électro-érosion par fil guide un fil tendu au-dessus et en dessous de la pièce. Le déplacement de la pièce par rapport au fil génère le contour. Le fil est une électrode, et non une lame de scie : il ne nécessite ni dents ni contact mécanique de coupe pour enlever du métal.[3]
Cet agencement convient aux poinçons, aux ouvertures de matrice, aux fentes étroites traversantes et aux profils externes complexes. Il crée également une exigence d’accès : le fil doit traverser la zone d’usinage et se prolonger jusqu’à son guide opposé. Une cavité dotée d’un fond plein ne permet pas ce trajet.
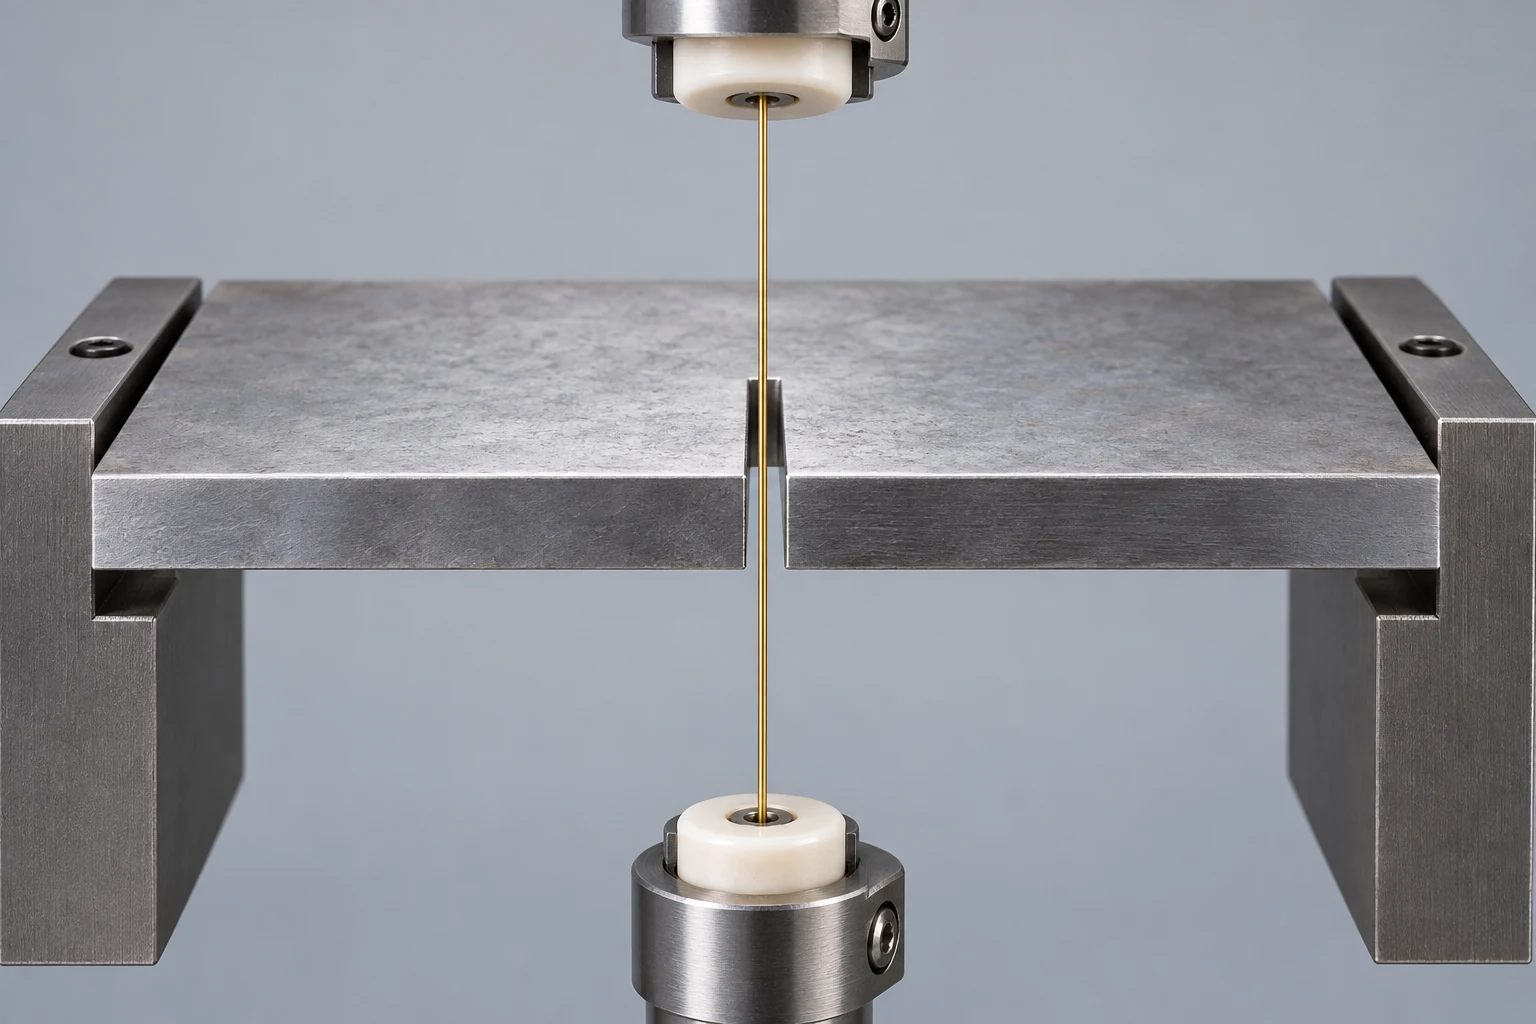
Les décalages des guides supérieur et inférieur permettent aux machines adaptées de réaliser des coniques. Les contours supérieur et inférieur peuvent différer, mais le fil reste tendu entre eux. Cela ne lui confère pas un accès illimité à un passage interne courbé ou à une surface sculptée arbitraire.[2] Sur un plan, identifiez si une paroi est droite, conique uniforme ou change de forme sur sa hauteur : il s’agit de problèmes de programmation distincts.
Pour un profil externe, le fil peut pénétrer depuis l’extérieur de la pièce brute. Pour une ouverture fermée, un trou de départ situé dans la matière à enlever fournit généralement l’emplacement de filetage. Ce trou constitue une caractéristique de préparation, et non nécessairement un trou conservé dans la pièce finie.
Ce qu’un électrode profilée apporte
L’usinage par électro-érosion à moule (sinker EDM) est aussi appelé électro-érosion à moule ou électro-érosion à électrode pilote. Une électrode en graphite ou en cuivre, façonnée selon la géométrie souhaitée, s’approche de la pièce et érode la forme correspondante tout en maintenant l’écart d’étincelage. Il permet de créer une cavité qui s’arrête à l’intérieur du bloc, conservant ainsi un fond plein.[1]
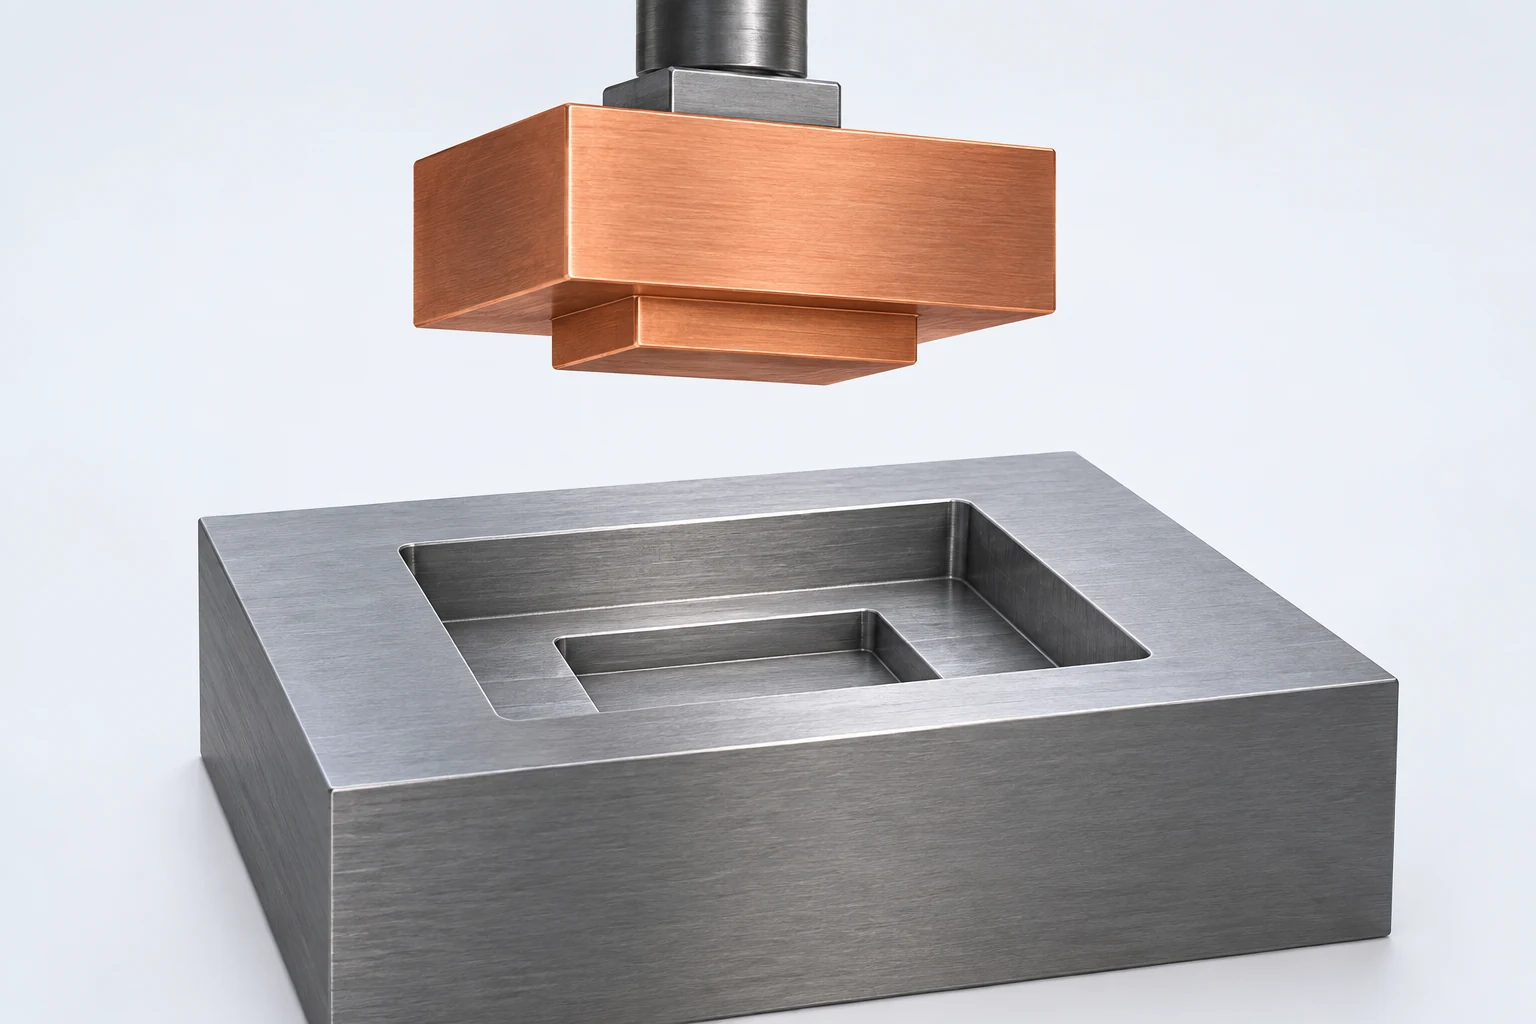
Une distinction utile consiste à opposer la forme de la cavité et l’enveloppe d’accès de l’électrode. Une cavité peut être usinable électriquement, mais nécessiter tout de même plusieurs électrodes, car une seule forme de grande taille ne peut atteindre toutes les régions sans risque de collision. Le porte-électrode, la direction d’approche et l’espace nécessaire pour l’écoulement du fluide de débourrage doivent figurer dans le plan, aux côtés du modèle final de la cavité.
La préparation de l’électrode fait partie du travail. L’outil doit présenter la forme correcte, les jeux dimensionnels appropriés et un alignement précis par rapport aux références de la pièce. Il s’use également en cours d’utilisation ; le dégrossissage et la finition peuvent nécessiter des électrodes différentes ou des stratégies distinctes. Commander une autre cavité identique est différent de commander une nouvelle forme de cavité, car une partie de la préparation peut être réutilisée, à condition que l’outillage existant reste adapté.
Là où un fraiseur ordinaire peut enlever efficacement la majeure partie de la matière d’une cavité, l’usinage préalable peut laisser à l’usinage par électro-érosion (EDM) la finition des détails inaccessibles, des caractéristiques étroites ou des angles difficiles. La quantité de matière résiduelle prévue est déterminante : une cavité déjà fraisée au-delà de ses limites finales ne peut pas être récupérée par un procédé d’érosion. La séquence opératoire doit donc être convenue avant la première opération.
Les trous de démarrage et les ébauches doivent faire l’objet d’une discussion dans le cadre du plan
Envisagez une ouverture fermée dans une plaque. Le trou de départ doit traverser entièrement la matière brute, permettre le taraudage et se raccorder au contour prévu par un chemin d’approche. Placez-le dans la zone de déchets. Un trou situé à l’extérieur de l’ouverture nécessiterait une découpe de raccordement à travers une matière qui doit éventuellement rester intacte.

Usiner un contour fermé libère généralement un noyau solide, souvent appelé « slug ». Cela ne transforme pas l’intégralité du matériau enfermé en copeaux. Avant que le contour ne se referme, le plan d’usinage doit tenir compte de ce noyau : soit en le conservant temporairement, soit en le soutenant et en l’évacuant, soit en utilisant une méthode adaptée de manutention machine. Un noyau non fixé peut obstruer le fil ou les éléments mécaniques inférieurs.[4]
Cela modifie la façon dont un dessin est soumis à devis. Plusieurs ouvertures distinctes peuvent signifier plusieurs emplacements de filetage et plusieurs interventions de manipulation du noyau, même si leur périmètre combiné est court. Un détail qui semble anodin en vue de dessus peut déterminer si l’opération peut être menée sans surveillance.
Les surfaces finies doivent également résister à la dernière phase de séparation. Si un onglet de retenue ou un emplacement de découpe est utilisé, sa position et son ébavurage doivent être conformes au dessin final. Il ne doit pas laisser de trace visible sur une surface fonctionnelle d’étanchéité ou de positionnement. Précisez quelles surfaces sont critiques, plutôt que de prescrire un agencement d’onglets sans aborder la séquence d’usinage.
Même un fil fin nécessite une largeur de coupe finie
La découpe est plus large que le fil physique, car les décharges se produisent à travers les jeux latéraux. Dans une découpe rectiligne idéalisée, la relation géométrique est :
Largeur de la fente = diamètre du fil + 2 × jeu latéral.
Pour un fil supposé de 0,25 mm et un jeu de 0,01 mm de chaque côté, la largeur de la fente (kerf) est de 0,27 mm. Le centre du fil se trouve donc à 0,135 mm de chaque paroi droite dans cette section transversale simplifiée. Ces données illustrent la géométrie ; la compensation réelle provient des conditions d’usinage, de la stratégie de passe et du résultat mesuré.

Cette distance du centre à la paroi n’est pas un rayon de congé interne garanti et réalisable. L’usinage des angles implique également le comportement du fil et le parcours programmé. La discussion de Makino sur le décalage du fil explique pourquoi la rectitude et l’erreur de profil peuvent varier à travers l’épaisseur de la pièce, et non uniquement à la surface supérieure.[5] Spécifiez plutôt un rayon de congé admissible au lieu d’indiquer « pointu » et de supposer une intersection mathématiquement parfaite.
L’usinage par électro-érosion à moule (sinker EDM) nécessite également une prise en compte de l’écart d’étincelage. Reporter directement les dimensions de la cavité finie sur le dessin de l’électrode ignorerait l’espace dans lequel s’effectue l’érosion. Pour une cavité étroite, la résistance mécanique de l’électrode, son usure et l’évacuation des débris doivent être prises en compte de façon conjointe. Un détail CAO esthétiquement soigné ne constitue pas, en soi, une preuve que ce même détail conservera sa précision sur toute la profondeur d’usinage.
Conservez l’exigence d’acceptation sur le dessin de la pièce et laissez le programme d’électrode ou de fil compenser le procédé. L’acheteur a besoin d’une caractéristique conforme, et non d’une valeur de décalage particulière détachée des conditions machines.
Deux plans conduisant à des plans de fabrication différents
Une ouverture traversante dans une plaque à emboutir trempée
Prenez une plaque de 12 mm d’épaisseur comportant une ouverture rectangulaire fermée et une petite entaille de positionnement. L’ouverture traverse l’épaisseur totale, ce qui rend l’usinage par fil électro-érosif (wire EDM) envisageable. Les informations utiles initiales sont le contour final, sa position par rapport aux références, les rayons internes autorisés ainsi que la nature des parois — droites ou coniques.
La préparation comprend un trou de départ dans le noyau amovible. Le plan d’usinage couvre ensuite l’approche, la rétention ou l’éjection du noyau, les passes de finition et la séparation finale. L’inspection doit évaluer la position de l’encoche et du contour, ainsi que la dimension de l’ouverture. Une seule mesure de largeur ne permet pas de confirmer que l’ensemble du profil est correctement positionné.
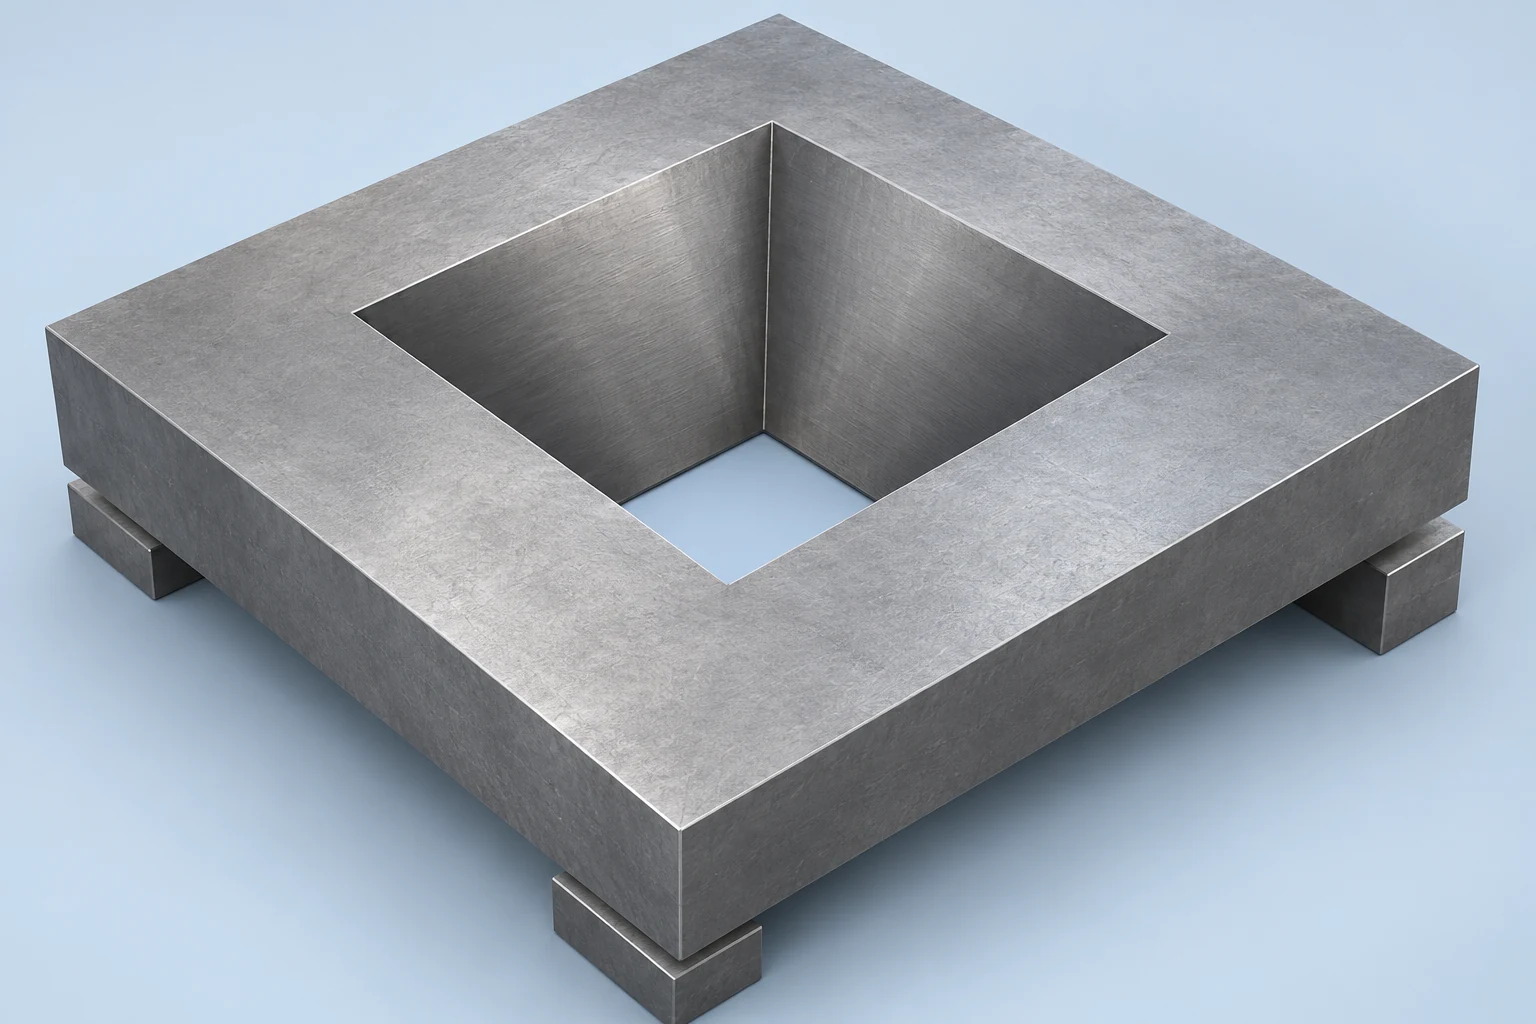
Si l’ouverture présente des dimensions différentes en haut et en bas, indiquez la section correspondante ou la définition du cône. Ne laissez pas le programmeur déduire un cône à partir d’une vue en perspective. L’ouverture inférieure, l’ouverture supérieure et la paroi intermédiaire font toutes partie de la géométrie requise.
Une cavité borgne avec un fond détaillé
Prenez maintenant une douille de moule épaisse comportant une cavité de 10 mm de profondeur, un fond plein et une petite épaule située sous le fond principal de la poche. L’usinage par fil électroérodé conventionnel ne peut pas réaliser cette forme aveugle complète. L’électroérosion à électrode trempée (sinker EDM) est une solution envisageable si une électrode profilée peut accéder à la caractéristique et si la pièce brute conduit l’électricité.
Un procédé pratique pourrait consister à usiner par fraisage le volume de la cavité accessible, puis à recourir à l’usinage à électro-érosion (EDM) pour réaliser les détails restants. Le plan doit distinguer la profondeur de la cavité principale, la profondeur de l’épaulement plus profond, les rayons de raccordement du fond et les références utilisées pour positionner l’évidement. Ces exigences déterminent la géométrie de l’électrode et sa mise en place ; les seules dimensions du bloc extérieur ne suffisent pas.
Aucun des deux exemples ne fait de l’usinage par électro-érosion (EDM) le choix automatique pour chaque caractéristique de la pièce. Des faces larges et accessibles, des trous percés ordinaires et des poches simples peuvent relever d’autres opérations. Le guide de sélection des procédés d’usinage intègre ces opérations dans le parcours complet d’usinage de la pièce.
L’état de surface et l’intégrité de surface sont des exigences distinctes
L’usinage par électro-érosion (EDM) est un procédé d’enlèvement de matière par voie thermique. Une partie du matériau fondu peut se re-solidifier à la surface usinée, formant une couche refondue, tandis que le matériau situé sous la surface peut également subir des effets thermiques.[6] L’absence d’une fraiseuse qui pousse sur la pièce ne signifie pas qu’il n’y a aucun effet thermique.
L’usinage par fil électro-érosif (Wire EDM) peut utiliser une première coupe d’ébauche suivie de passes de finition pour affiner la surface et la géométrie. La finition publiée par le constructeur de la machine correspond aux conditions et à la séquence de passes qu’il indique ; elle ne constitue pas un résultat universel valable pour toutes les pièces.[7] Un devis comparable doit inclure la finition nécessaire à la réalisation de la caractéristique spécifiée, et non uniquement la première coupe.
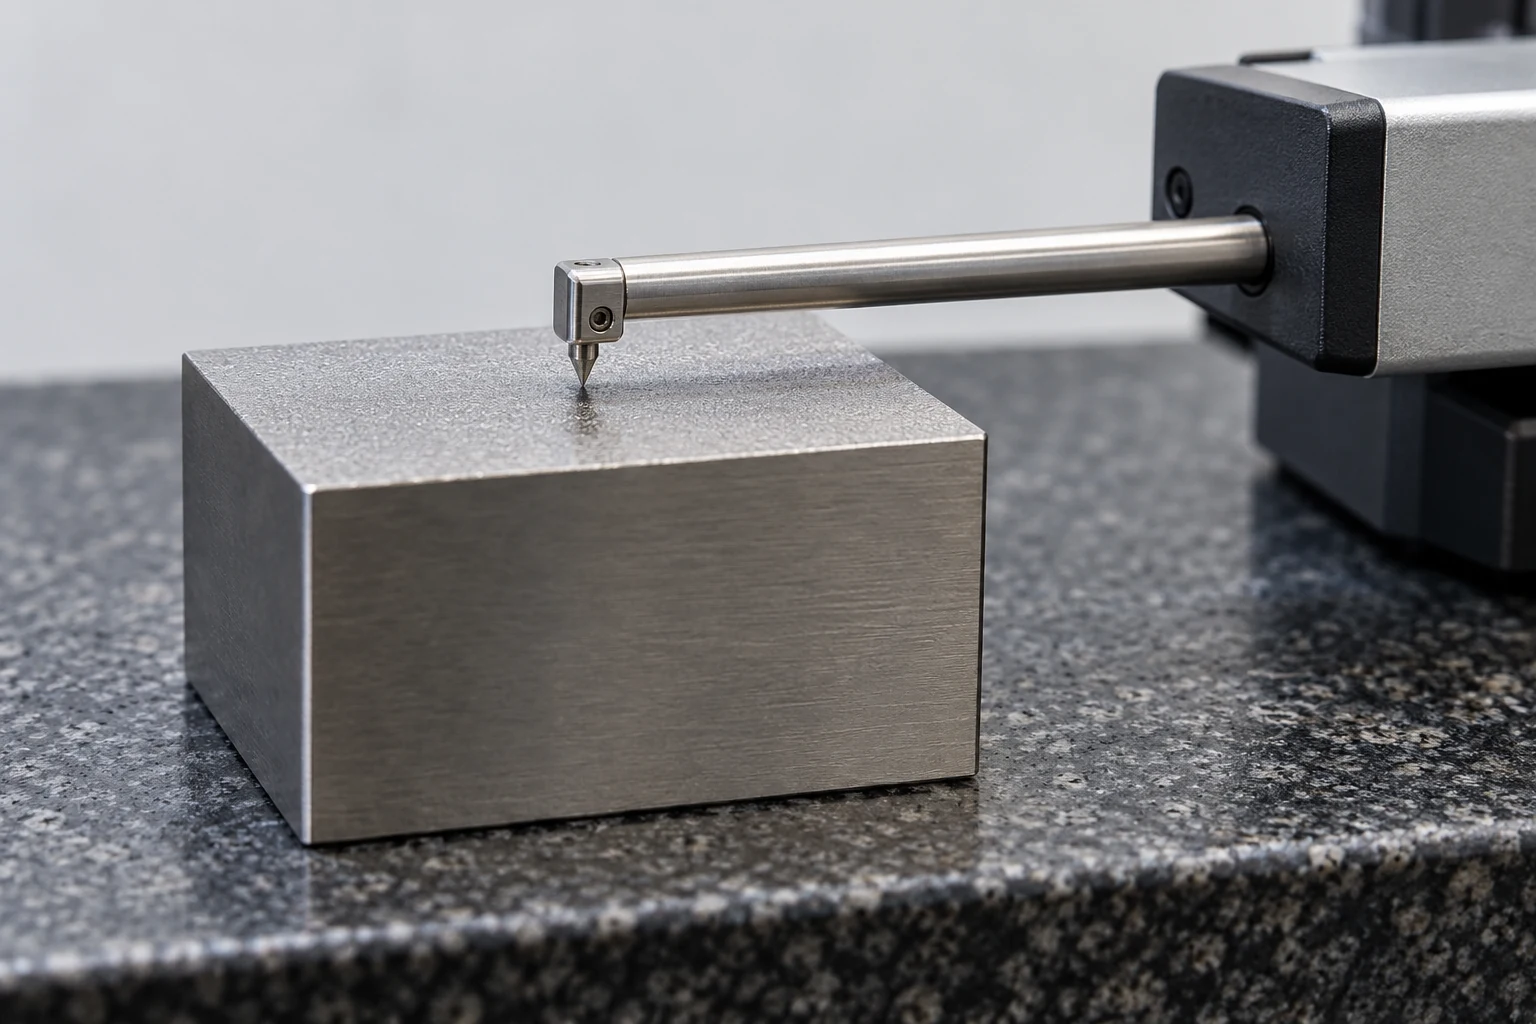
Séparez les exigences de rugosité, de précision dimensionnelle et d’intégrité de surface. Une mesure de rugosité décrit la texture de surface ; elle ne détermine pas l’épaisseur de la couche de matériau refondu ni l’absence de défauts sous-jacents. Si la conception impose une limite sur le matériau altéré, spécifiez l’exigence réglementaire applicable ainsi qu’une méthode de vérification appropriée. Ne supposez pas qu’un aspect brillant prouve la conformité.
Les finitions secondaires peuvent modifier les dimensions, la forme des coins et les arêtes. Lorsque le polissage ou l’enlèvement de matière est requis après usinage par EDM, précisez si les cotes du plan s’appliquent avant ou après cette étape. Cela est particulièrement important pour une ouverture ajustée ou une cavité détaillée dont la géométrie fonctionnelle pourrait être arrondie lors de la finition.
Comparez l’ensemble du travail, et non pas un taux horaire
Comparez le travail inclus dans chaque devis de procédé :
- EDM fil : longueur du contour, épaisseur de la matière brute, emplacements distincts de perçage d’amorçage, passes de finition et manipulation du noyau.
- EDM à électrode : conception et fabrication de l’électrode, nombre de formes nécessaires, profondeur de brûlage, gestion de l’usure et accès pour la finition.
Aucun des deux procédés ne présente un avantage tarifaire universel.
Demandez ce qui est inclus dans le parcours usinage mentionné au devis. Une facturation pour l’électrode peut couvrir des outillages réutilisables ; un montant bas pour la découpe fil peut exclure la préparation du trou d’amorçage ou les finitions ultérieures. La quantité importe, car la préparation est répartie différemment entre les pièces répétées. Une modification de la forme de la cavité peut nécessiter un nouvel outillage, même si la matière et les dimensions extérieures restent inchangées.
Pour une évaluation utile via le service d’usinage EDM de VETCNC, fournissez conjointement le plan et le modèle numérique. Indiquez la nuance et l’état du matériau conducteur, les caractéristiques à réaliser par EDM, les directions d’accès possibles, les références de datums, les tolérances et exigences de rugosité, la quantité ainsi que tout traitement postérieur requis. La liste de contrôle pour une demande de devis d’usinage CNC couvre les informations plus larges relatives au plan et à la livraison.
La meilleure proposition de procédé explique comment chaque caractéristique complexe sera atteinte, finie et vérifiée. Le simple libellé « EDM fil » ou « EDM à électrode » sur un devis ne constitue que le point de départ de cette explication.
Questions fréquemment posées
L’EDM fil peut-elle réaliser une poche borgne ?
L’EDM fil conventionnel ne peut pas réaliser une poche complète avec fond conservé, car le fil doit traverser intégralement la pièce. Une pièce peut combiner des éléments découpés par fil (traversants) avec une cavité borgne réalisée par fraisage ou EDM à électrode.
L’EDM doit-elle être effectuée avant ou après le traitement thermique ?
L’EDM permet d’usiner des matériaux conducteurs trempés, donc la finition de certaines caractéristiques après le traitement thermique constitue une voie possible. Le choix dépend de la déformation, de la matière résiduelle, de la préparation des datums et de l’état final requis du matériau. Convenez de la séquence plutôt que de considérer « l’EDM après trempe » comme une règle s’appliquant à l’ensemble de la pièce.
Un procédé sans contact élimine-t-il tout mouvement ?
Non. L’usinage peut libérer des contraintes résiduelles, et les conditions de rinçage, de serrage et thermiques continuent d’affecter l’opération. Une faible force mécanique de coupe n’élimine pas le besoin de support ni d’une séquence appropriée d’ébauche et de finition.[4]
Sources techniques
- Sodick, EDM à électrode, FAQ sur les procédés et les matériaux.
- Makino, Tutoriel sur les centres machines EDM fil, sections sur le guidage du mouvement et le diélectrique.
- Sodick, Outils machines EDM fil de précision, FAQ sur le procédé.
- Camtek Software, Morceaux détachés, contraintes et conicité.
- Makino, BellyWIZARD, décalage du fil et rectitude des parois.
- Makino, L’intérêt de la technologie additive en EDM, explication des décharges et de la couche refondue.
- Makino, U6 H.E.A.T. Extreme, description de l’usinage en ébauche et en finition.



