Tässä artikkelissa
Valitse CNC-koneistus, kun akryylipartea tarvitsee kappaleita, portaita, vastapohjia tai muita syvyydeltään ohjattavia ominaisuuksia. Aloita CO2-laserleikkauksella, kun osa on tasainen levyprofiili läpikuultavilla rei’illä tai monimutkaisilla leikkausmuodoilla ja leikattu reuna täyttää valmiin osan vaatimukset. Yksinkertaisen kontuurin tapauksessa, jonka molemmat menetelmät voivat tuottaa, vertaa tarkkuutta, reunan ulkonäköä, liittämismahdollisuuksia ja kokonaistyöskentelykustannuksia.
Akryyli on PMMA. Tässä CNC-koneistus tarkoittaa jyrsintää tai reunojen käsittelyä pyörivällä työkalulla; monet laserleikkurit käyttävät myös tietokoneohjattua liikettä. Käytännöllinen vertailu on mekaaninen leikkaus verrattuna keskitettyyn CO2-säteeseen saman akryylilaadun, piirustuksen ja hyväksyntävaatimusten puitteissa.
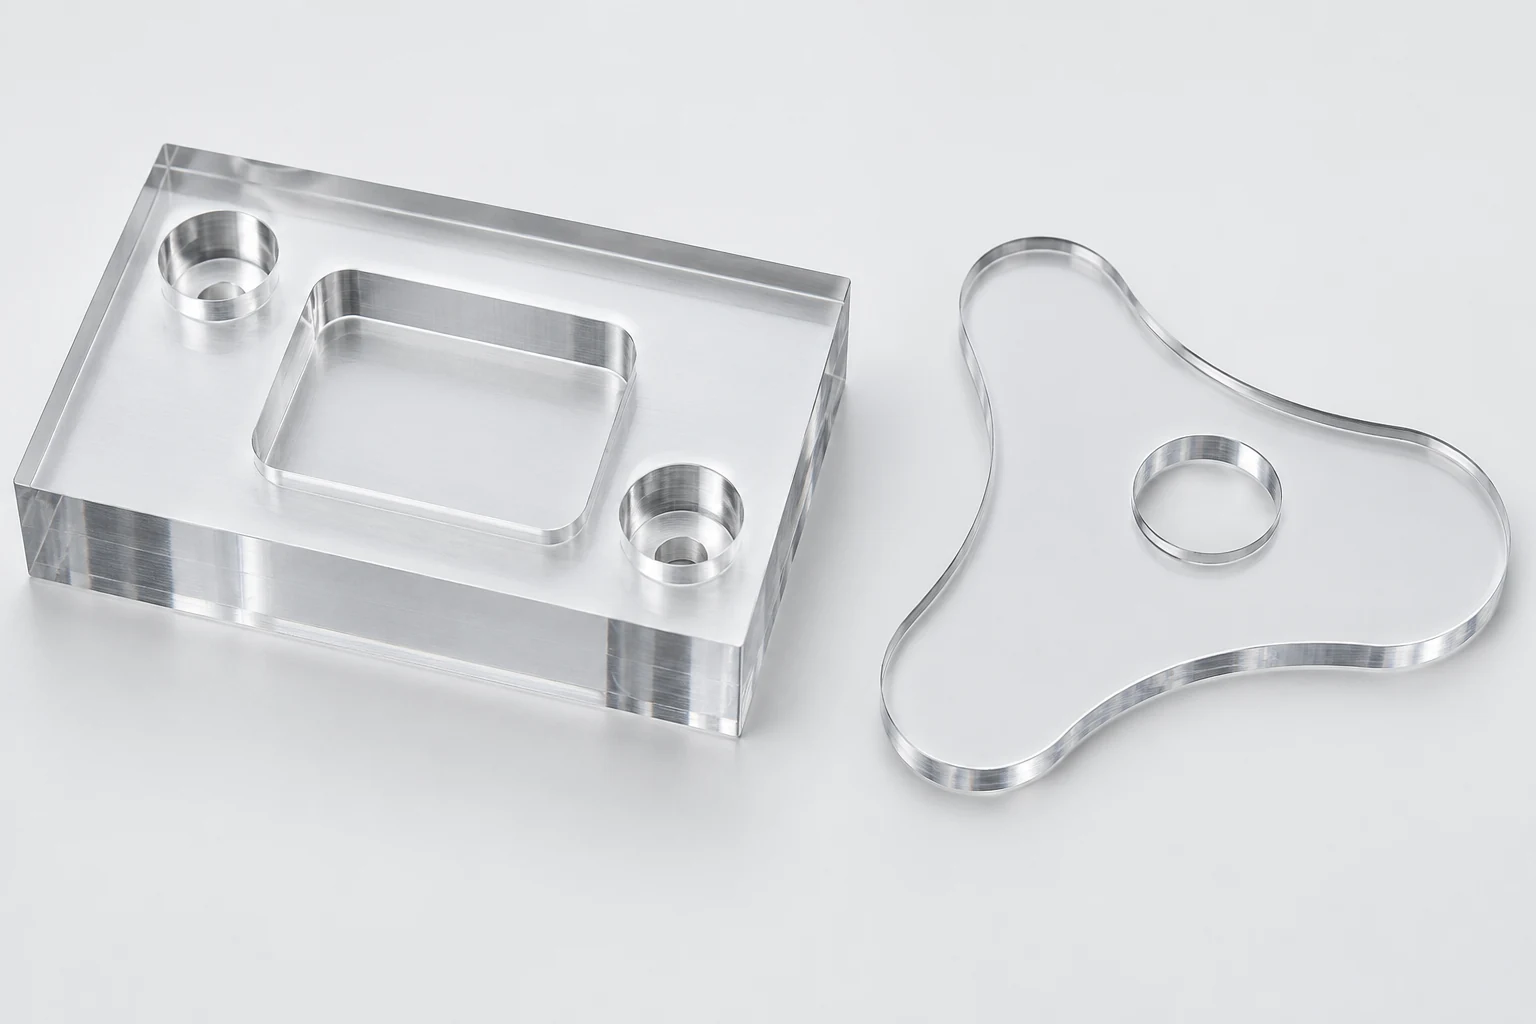
Syvyys ja läpikuultava leikkausgeometria määrittävät ensimmäisen valinnan
Laser seuraa polkua levyn läpi vapauttaakseen profiilin. Se voi myös gravuurata pinnan, mutta gravuurattua syvennystä ei saa korvata koneistetulla istutussyvennyksellä ilman sen syvyyden, pohjan ja seinämien vaatimusten osoittamista. Jyrsintätyökalu poistaa materiaalia ohjelmoituina syvyyksinä ja voi tehdä syvennyksen jättäen yhtenäisen pohjan.
| Vaadittu ominaisuus | CNC-jyrsintä tai reunojen käsittely | CO2-laserleikkaus |
|---|---|---|
| Tasainen kontuuri ja läpikuultavat avoimet alueet | Mahdollista riittävän tuen ja työkalun pääsyn varmistamalla | Vahva aloitusvaihtoehto, kun leikattu reuna on hyväksyttävä |
| Syvennys, vastapohja tai sijoitustaso | Ohjaa syvyyttä ja koneistaa istutuspinnat | Yksinomaan läpikuultava leikkaus ei tuota kyseistä ominaisuutta |
| Tarkat sisäiset profiilin yksityiskohdat | Rajoitettu työkalun pääsyn ja sisäisen säteen perusteella | Kapea leikkausleveys voi säilyttää pienempiä läpikäyviä yksityiskohtia |
| Valmis paksuus on pienempi kuin lähtöaineen paksuus | Voi poistaa materiaalia laajoilta pinnoilta | Profiilileikkaus säilyttää levyn paksuuden |
Nämä erot perustuvat ominaisuuteen, ei koneen merkintään. Soveltuva reitittin voi tehdä sekä kouruja että ulkoisia muotoja; reitittimen ja porakoneen vertailu selittää, miten työpaikan kiinnitys ja koneen rakenne vaikuttavat tähän valintaan. ACRYLITE:n reititysohjeet kuvaavat työkaluja urien ja kanavien tekemiseen, kun taas sen laserohje käsittelee levyjen leikkausta. [1] [2]
Sisäkulmat, leikkausleveys (kerf) ja sovitus ovat erillisiä vaatimuksia
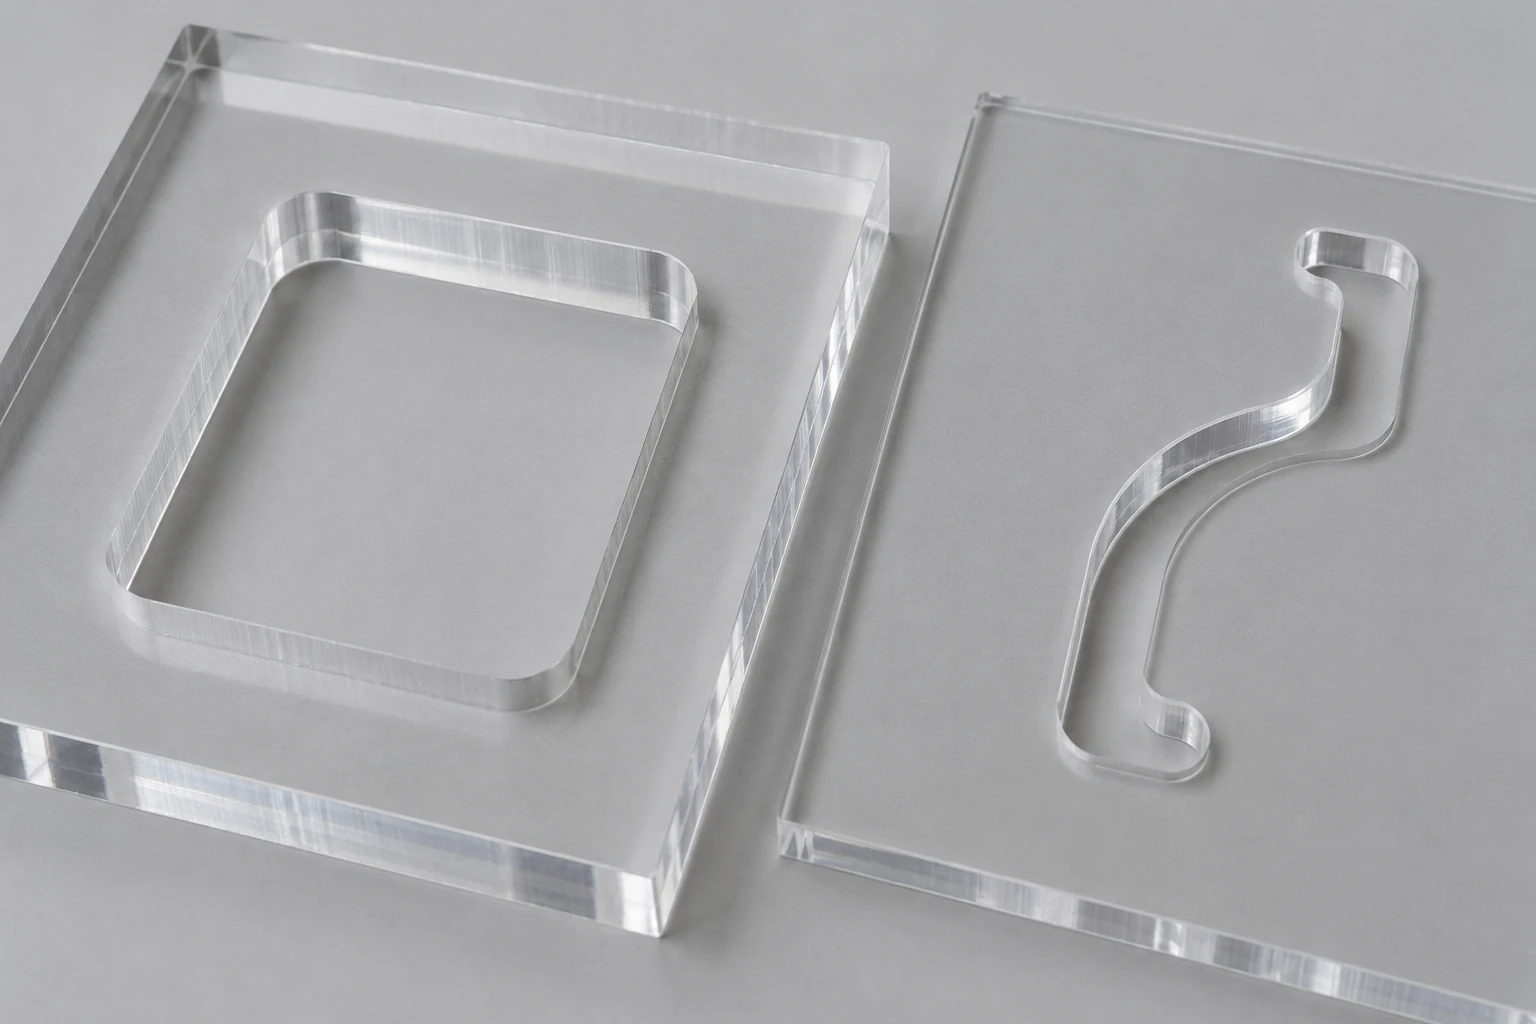
Pyörivä jyrsin jättää sisäisen säteen. Yksinkertaisessa pystysuoraseinäisessä lokeroon 6 mm halkaisijan varsijyrsinellä on 3 mm säde; se ei voi luoda nollasädettä sisäkulmaa. Neliömuotoinen työkalukärki vaatii siksi mahdollisesti pyöristettyjä kulmia, varaa tai hyväksyttyä kulmareliefiä. Pienemmän jyrsimen valinta muuttaa työkalun saavutettavuutta ja jyrsintäolosuhteita, mutta ei poista rajoitetta kokonaan.
Laserin kapea leikkaus voi tuottaa tarkempia läpi-profiilin yksityiskohtia ilman samaa työkalun säteen rajoitetta. Tämä tekee siitä hyödyllisen kirjainten, kapeiden aukkojen ja monimutkaisten koristekuvien leikkaamiseen. Se ei kuitenkaan tee äärettömän terävästä, kuormitetusta kulmasta toivottavaa ratkaisua: yksityiskohta on edelleen kestettävä osan käytön aikana. [2]
Kerf on laserin radalla poistetun materiaalin leveys. Se ei ole valmiin osan tarkkuusvaatimus. Radan korjaus voi huomioida mitatun kerfin, mutta lopputulos riippuu myös materiaalista, sen paksuudesta ja prosessin asetuksista. Trotec mainitsee leikkausnopeuden ja muut asetukset kerfin ja reunalaadun vaikutustekijöinä. [3]
Liukusolmulle tai sijoitusaukolle tarkistetaan kosketusta hallitsevat mitat. Jos kappale, joka asetetaan yhteen, kulkee läpi koko levyn, arvioidaan aukon mittoja molemmilta pinnoilta ja niiden välisellä seinämällä. Mittaus, joka tehdään ainoastaan yläpinnalla, saattaa jättää huomioimatta sen ehdot, joka estää osan asettamisen paikalleen. Molemmissa tapauksissa ominaisuuden arviointi suoritetaan kaiken lopputyön jälkeen, joka muuttaa sen rajaa; kiillotettu näyte ei ole mitallisesti tarkastettu.
Kiiltävä leikkausreuna voi jo olla valmis – tai vaatia lisätyötä
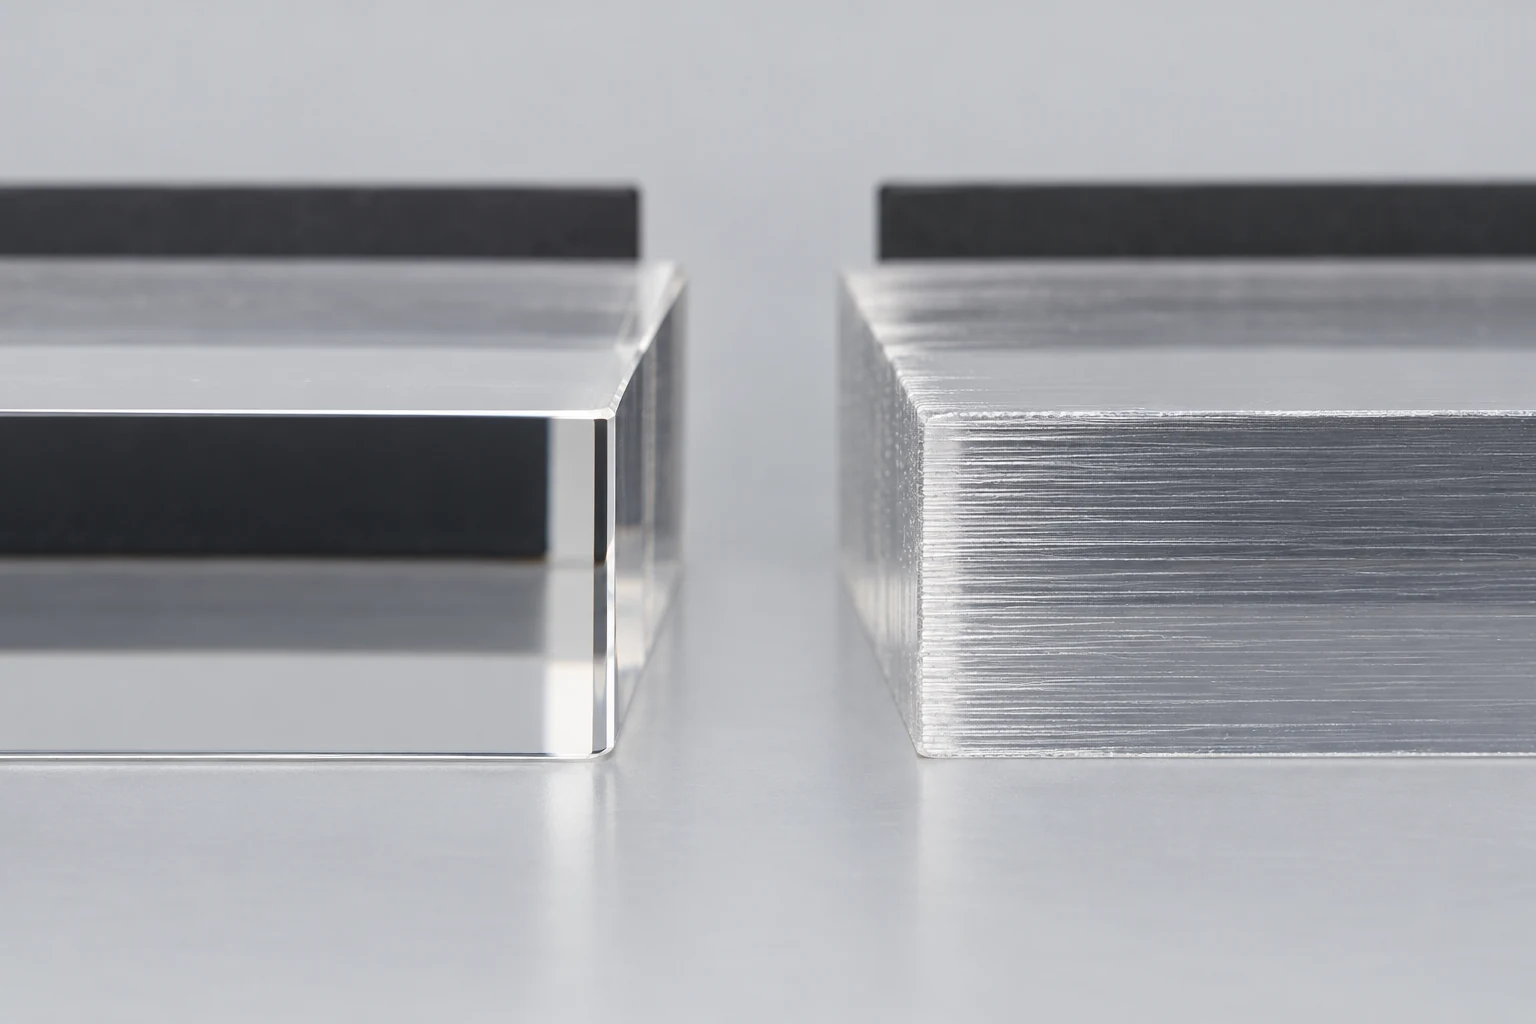
Laserleikkaus voi jättää selkeän, kiiltävän akryylireunan, mikä on merkittävä etu näkyvälle tasoprofiilille. CNC-leikattujen pintojen pinnat voivat näyttää työkalumerkkiä, ja niitä saattaa tarvita viimeistelyä silloin, kun ulkonäkö on tärkeä. Alkuperäinen pinnanlaatu riippuu käytetystä työkalusta ja prosessista, joten vertaile edustavia valmiita osia sen sijaan, että oletettaisiin kaikkien reitinohjattujen reunojen olevan karkeita. [2] [1]
Erota alkuperäiset levytahkot uusista leikkausreunoista. Tasainen ikkuna voi säilyttää molemmat laajat tahkot koskemattomina kummassakin prosessissa. Koneistettu syvennys luo uuden pohjan, ja tätä pohjaa saattaa tarvita eri viimeistelytoimenpide, jos katselusuunta kulkee sen yli. Kaikkien pintojen polttaminen voi lisätä työmäärää samalla kun se muuttaa osan sijoitusta määrittäviä reunoja.
Erota myös visuaalinen selkeys optisesta toiminnasta. Reuna, joka näyttää selkeältä huonevalossa, saattaa olla riittävä näyttöpaneelissa; reuna, joka siirtää valoa toiseen komponenttiin, tekee eri tehtävän. Määritä asiaankuuluva pinta, tarkastelu- tai mittausolosuhteet sekä sallitut virheet. Pelkkä kiilto ei varmista tasaisen optisen rajapinnan muodostumista.
Valutun ja puristetun akryylin käyttö voi muuttaa vertailua
Sekä valutettua että puristettua akryyliposketta voidaan käsitellä laserilla, mutta ne eivät reagoi yhtäläisesti. Trotec kuvaa valutettua akryyliposketta suotavana korkean kontrastisuuden valkoiseen gravyyriin, kun taas puristettu akryyliposke kehittää vähemmän kontrastisen harmaan gravyyrin ja vaatii yleensä vähemmän laserotea. Nämä ovat hyödyllisiä valintasuuntauksia tuotteille ja laitteille, joihin sen ohjeistus kohdistuu. [3]
Levyn paksuus on tärkeä tekijä, kun leikattu levy sopii uraan tai toimii eristelevänä välitysosana. Ulkoreunan läpikäyvä leikkaus ei korjaa alkuperäisen levyn pintojen välisiä eroja. Käytä todellista tuotteen paksuusmäärittelyä ja mitattua raaka-ainetta kyseisen sovituksen määrittämiseen. Jos valmiin osan paksuus on koneistettava, sisällytä pinnankoneistus ja sen vaikutus ulkonäköön CNC-koneistusreittiin.
Säilytä hyväksytty laatuaste kiinteänä hintojen vertailussa. Varaston vaihtaminen paremman merkintä- tai edullisemman koneistusmahdollisuuden saavuttamiseksi voi muuttaa myös toista vaatimusta. Akryylin koneistussivu käsittelee PMMA-osien laatuastetta, näyttöpinnan ja valmiin mitan vaatimuksia.
Liimatut kokoonpanot vaativat reunanvalmistussuunnitelman
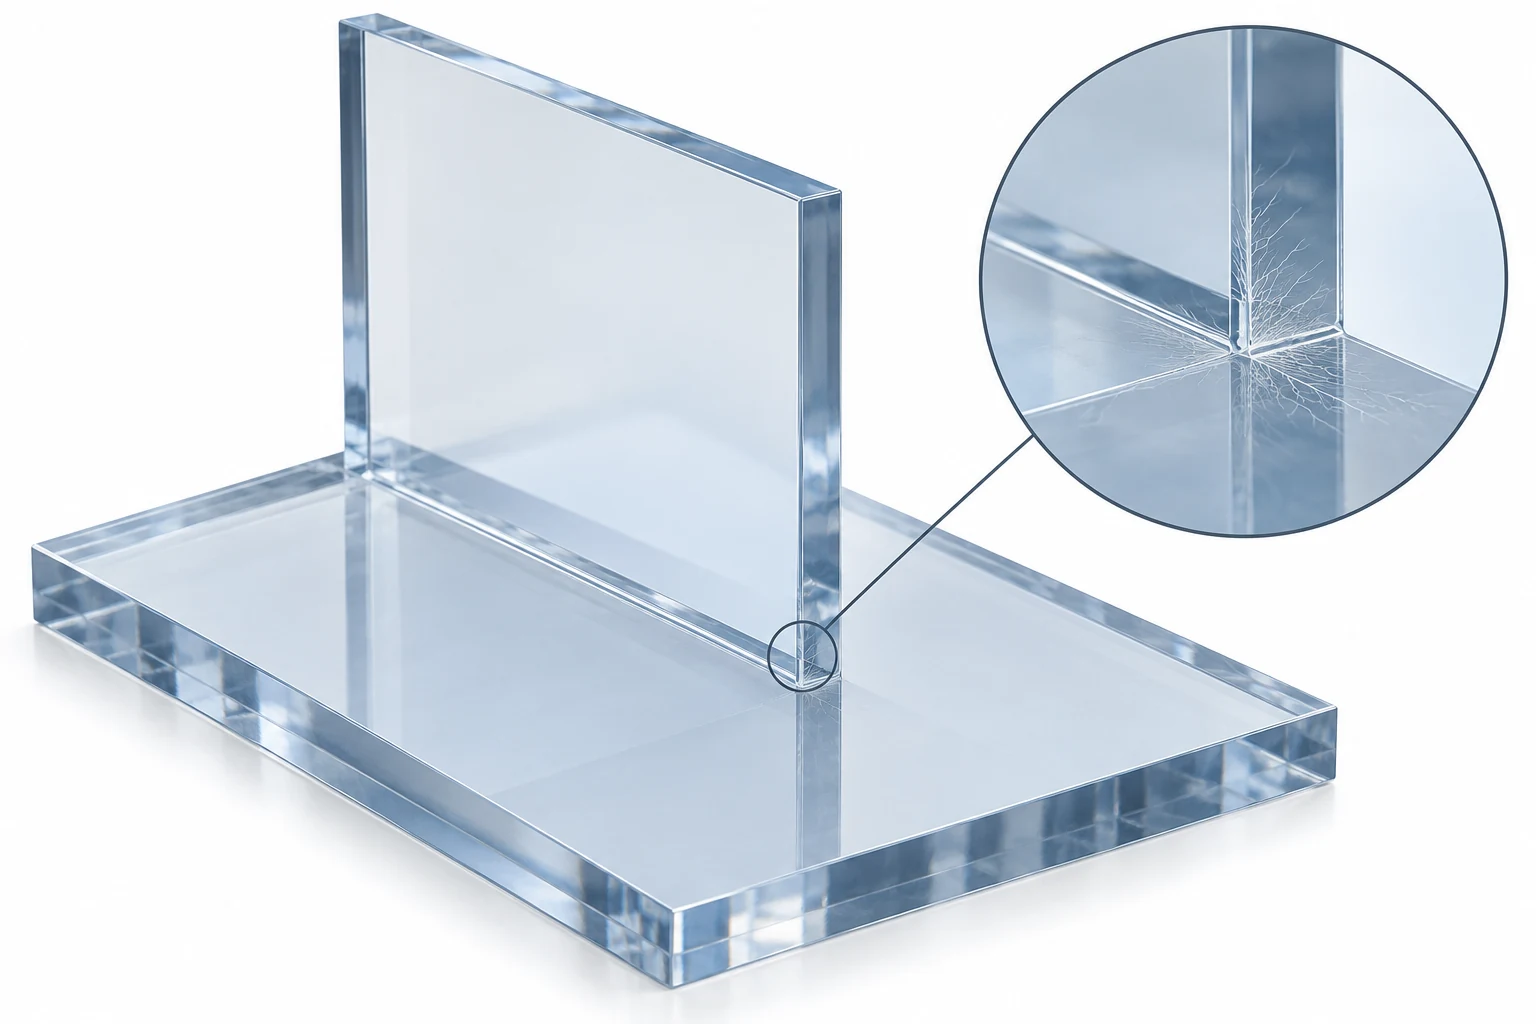
Akryylipaneelit, jotka kiinnitetään liimaamalla, vaativat enemmän kuin houkuttelevia yksittäisiä reunoja. ACRYLITE varoittaa, että paikallinen laserlämmitys voi jättää jännityksen alaisia reunavyöhykkeitä, jotka ovat alttiita halkeilulle (crazing) epäyhteensopivien liuottimien tai mekaanisen rasituksen vaikutuksesta. Kiinnityspinnan kiillemisen lisääminen ei siis automaattisesti paranna kiinnityspintaa. [2]
CNC-koneistus ei myöskään takaa jännityksetöntä reunaa. ACRYLITE:n reitinohjeissa huomautetaan, että tylsät työkalut voivat aiheuttaa sirontaa ja ylikuumenemista, joista kumpikin lisää jännitystä. Sen liimausohjeet vaativat siistejä leikattuja tai oikein koneistettuja reunoja ja varoittavat siitä, ettei liimattavia reunoja saa hiota: pyöristys voi heikentää liitoksen laatua, ja liekillä polttamalla tasattuja reunoja voi esiintyä halkeamia liima-aineen kosketuksesta. [1] [4]
Liitettävän kotelon tapauksessa valitse liima ja liitosgeometria ennen kuin päätät, että laserleikattu reuna on valmis kokoonpanoon. Vastaus voi olla hyväksyttävä laserreitti määritellyllä reunan käsittelyllä tai suoraan liitosreunan koneistus. Käytä liimanvalmistajan vaatimuksia valitun laadun ja liitoksen osalta; PLEXIGLAS-ohjeet erottavat liimoja, jotka on tarkoitettu läpinäkyvien pintojen liittämiseen, tuotteista, jotka soveltuvat kapeisiin reunaliitoksiin. [5]
Annelointi voi vähentää valmistuksesta aiheutuvia jännityksiä, mutta prosessin aikataulu ja tuenta täytyy sovittaa materiaaliin ja osaan. Se ei voi korjata huonosti istuvaa liitosta tai tehdä kemiallisesti yhteensopimatonta ainetta yhteensopivaksi. ACRYLITE erottaa myös anneloinnin liittämisen ennen ja käsittelyn liimaamisen jälkeen, jolloin jäännössolventti vaikuttaa toimintajärjestykseen. Sisällytä kaikki vaadittavat jännitysten poistotoimet ja odotusaika ennen valmiin kokoonpanon arviointia. [6]
Vertaa hyväksyttyjen osien kustannuksia
Laserleikkaus on taloudellisesti hyvin perusteltua, kun se tuottaa valmiin profiilin hyvälaatuisilla reunoilla ja vähällä lisäkäsittelyllä. CNC-koneistus tulee houkuttelevammaksi, kun taskut, pinnan koneistus tai tarkat istumapaikat vaativat jo leikkausasettelun. Ulkopiirin lähettäminen ensin laserleikkauslaitteeseen voi säästää leikkausaikaa, mutta lisää siirtö-, sijoitus- ja tarkastustyötä.
Hyödyllinen vertailu säilyttää määrän, varastoluokan, geometrian ja lopullisen hyväksyntäolosuhteen vakioina. Laske:
Hyväksytyn osan kustannus = (materiaali + ohjelmointi ja käynnistys + leikkaus + toissijainen käsittely + tarkastus + pakkaus + korjaustyöt) ÷ hyväksytty määrä.
Käytä erän kokonaismäärää osoittajassa ja vältä saman kustannuksen laskemista kahdesti. Toissijainen käsittely sisältää vaaditun reunakäsittelyn, jännitysten poiston ja liimausvalmistelun. Kun kokeiluvirheet kuluttavat materiaalia ja aikaa, nämä kustannukset pysyvät erän kokonaismäärässä, kun taas hylätyt osat jäävät pois hyväksytyistä määristä. Luotettavat tuottoprosentti-oletukset ovat tärkeämpiä kuin pieni ero nimellisessä leikkausnopeudessa.
Ei ole yleispätevää määrää, jolla yksi valmistusmenetelmä tulisi edullisemmaksi. Tasomainen koristeellinen profiili ja syvennetty laitelokero käyttävät koneaikaansa eri tavoin. Koneistusprosessien opas selittää, miten useat toimenpiteet ja viitepinnat sopivat yhteen tuotantoreittiin.
Kaksi suunnittelua osoittaa, missä vaihtoehto muuttuu
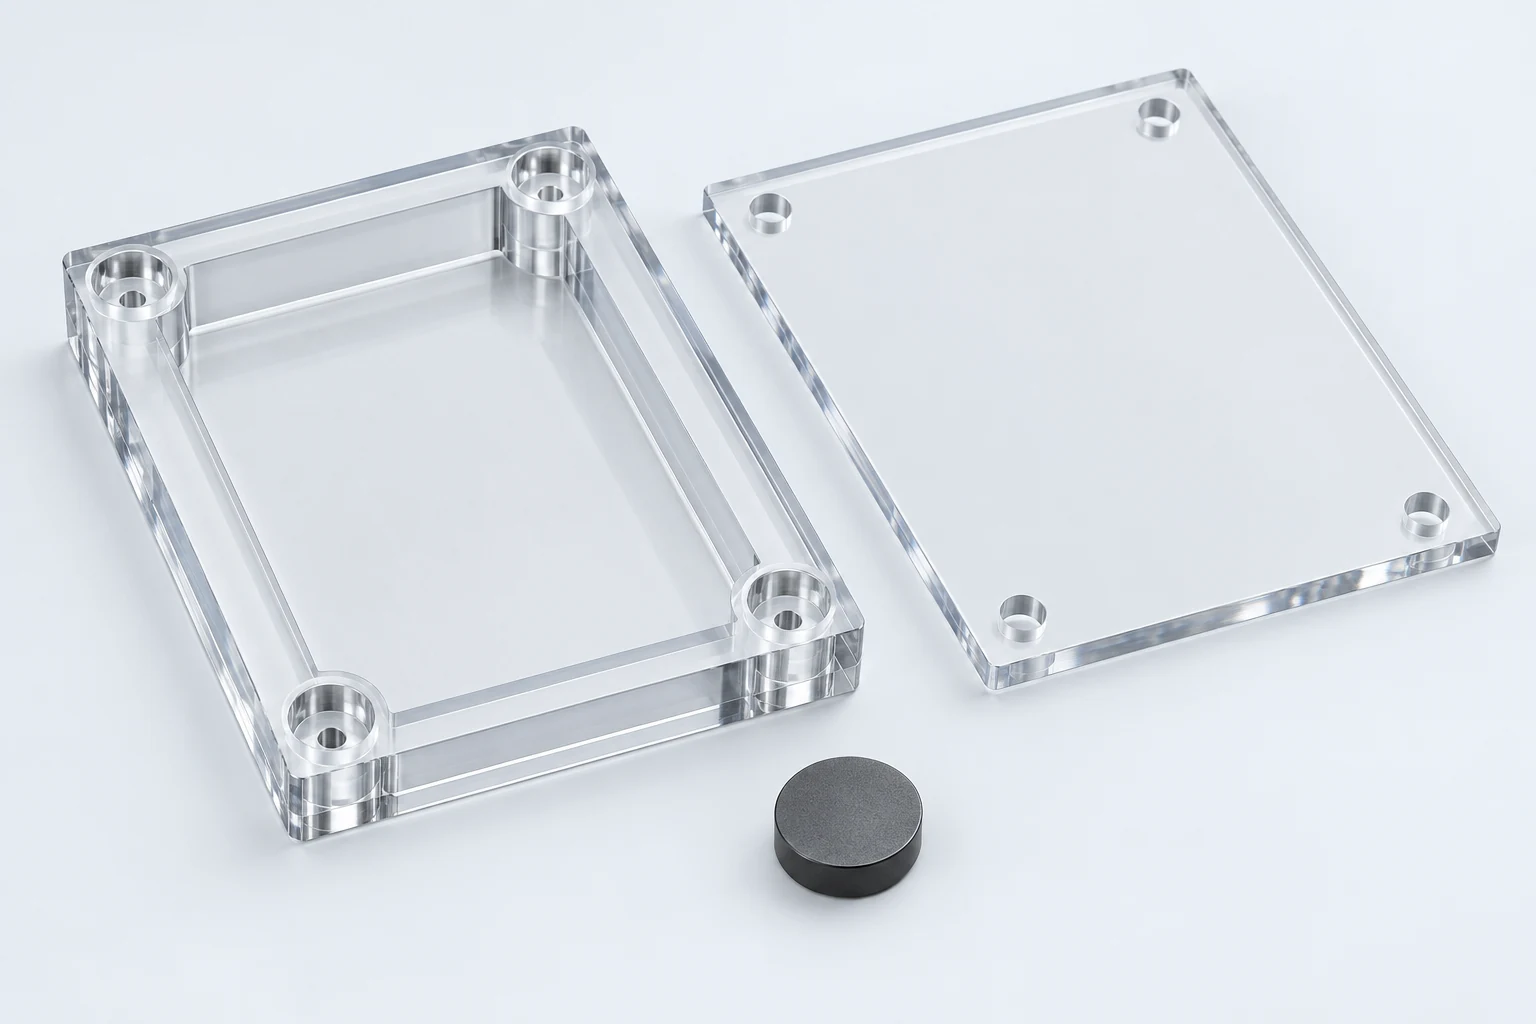
Syvennetty laitelokero
Harkitse akryylipäällystettyä kantta, jonka nimellispaksuus on 8 mm ja jossa on 3 mm syvä ura liitoksen ympärille. Sen nimellinen jäljelle jäävä pohja on 8 − 3 = 5 mm. Uran on sijoitettava liitos etupinnan alapuolelle, joten syvyyden tarkka säätö ja istutusgeometria edellyttävät CNC-koneistusta. Läpikuultava leikkausaukko poistaisi pohjan ja muuttaisi suunnittelua.
Nimellinen aritmetiikka ei määritä valmiin lattian paksuutta, kun lähtöaineen paksuus vaihtelee. Liitä syväys syvyyden mittauspintaan ja määritä jäljelle jäävä poikkileikkaus, jos se vaikuttaa toiminnallisuuteen. Tarkista työkalun kärkien kulmat työkalun säteen suhteen. Säilytä alkuperäinen näkyvyyspinta aina, kun suunnittelu sallii sen, ja viimeistele vain uudet pinnat, jotka sitä vaativat.
Taso levy, jonka ulkoreuna on monimutkainen
Tarkastellaan nyt tasomaista näyttöpaneelia, jonka ulkokuva, kirjainten leikkausaukot ja kiinnitysaukot kulkevat kaiken kautta levyn läpi. Siihen ei tarvita istutusuraa tai koneistettua paksuutta. Jos sen reunan ulkonäkö ja mitattu sovitus ovat hyväksyttäviä, CO2-laserleikkaus on vahvempi aloitusehdokas.
Lisää liimattu pystysuora osa yhden reunan pituudelta, ja päätös muuttuu: valittava valmistustapa on nyt varmistettava sisältävän sopivan liimapinnan ja jännityksen hallintaa. Lisää syväporaus (counterbore), ja toissijainen koneistus tulee välttämättömäksi. Tässä vaiheessa vertaa yhdistettyä laser- ja CNC-valmistustapaa koko paneelin koneistamiseen; laske ylimääräiset asetukset ennen kuin pidät laserin käytössä pelkästään sen nopeuden takia, jolla se leikkaa ulkokehän.
Usein kysytyt kysymykset
Onko laserleikkaus tarkempi kuin CNC-koneistus akryylille?
Kumpikaan prosessin nimi ei takaa valmiin osan tarkkuutta. Vertaa tarkkaa profiilia, reikää, syvyyttä tai paksuutta valmistuksen jälkeen. Laserleikkausleikkaus (laser kerf) ja CNC-porakoneen terän halkaisija kuvaavat materiaalin poistoa; kumpikaan ei ole tarkkuustakuu.
Voiko lasergravointi korvata CNC-lokero?
Vain jos syntyvä kovero täyttää vaaditut syvyys-, pohja- ja seinämävaatimukset. Koristeellinen kaiverrus ei ole todiste siitä, että sijoitustasku täyttää sen määrittelyt.
Voiko laserilla leikattua akryyliä liittää?
Sitä voidaan käyttää liitettävän kokoonpanon osana, mutta laserilla leikatun reunan on sovittava valitun liimoituksen ja liitoksen vaatimukset. Arvioi sopivuus, reunan esikäsittely ja valmistuksesta aiheutuva jännitys ennen kokoonpanoa; kiiltävä reuna yksinään ei riitä.
Tekniset lähteet
- ACRYLITE, Jyrsintä, 5. elokuuta 2021. Jyrsintätyökalut, urat ja kanavat, reunalaatu ja valmistuksesta aiheutuva jännitys.
- ACRYLITE, Laserkoneistus, 13. elokuuta 2021. CO2-levyjen leikkaus, leikkausleveys (kerf), reunan ulkonäkö ja paikallisesti aiheutuva lämpöjännitys.
- Trotec Laser, Akryyli, materiaalin käyttöohjeet. Valussa ja puristamalla valmistettu akryyli, kaiverrusreaktio ja leikkausmuuttujat.
- ACRYLITE, Liimaaminen, 30. elokuuta 2021. Reunan esikäsittely ja liuotinliimalla tehdyt liitokset.
- PLEXIGLAS, PLEXIGLAS®-liimaaminen. Liimojen valinta materiaalin ja liitostyypin mukaan.
- ACRYLITE, Annealointi, 31. elokuuta 2021. Valmistuksesta aiheutuva jännitys, osan tukeminen ja käsittelyjärjestys.



