Auf dieser Seite
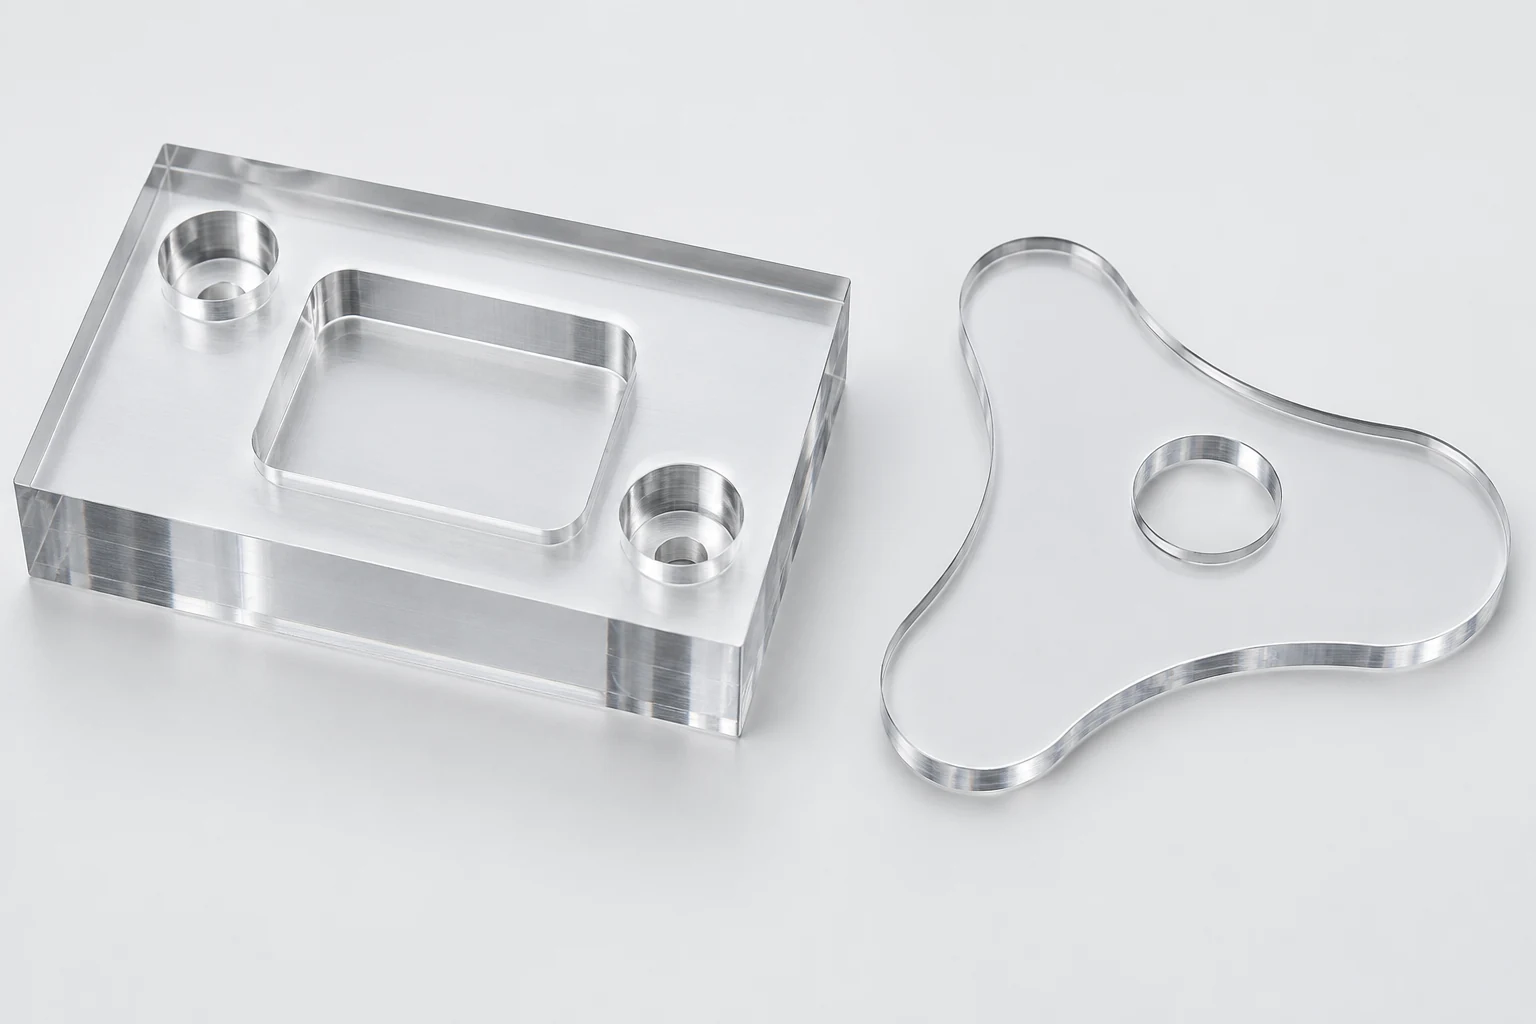
Wählen Sie die CNC-Bearbeitung, wenn ein Acrylteil Taschen, gestufte Flächen, Senkungen oder andere Merkmale mit kontrollierter Tiefe benötigt. Beginnen Sie mit dem CO2-Laserschneiden, wenn das Teil ein flaches Blechprofil mit Durchgangslöchern oder filigranen Ausschnitten ist und die Schnittkante den Endanforderungen genügt. Bei einer einfachen Kontur, die beide Verfahren herstellen können, vergleichen Sie Passgenauigkeit, Kantenoptik, Verklebbarkeit und Gesamtfertigungskosten.
Acryl ist PMMA. Hier bezeichnet CNC-Bearbeitung das Fräsen oder Routen mit einem rotierenden Werkzeug; viele Laserschneidanlagen nutzen ebenfalls computergesteuerte Bewegung. Der praktische Vergleich erfolgt zwischen mechanischem Schneiden und einem fokussierten CO2-Lichtstrahl – bei identischer Acrylsorte, Zeichnung und Abnahmekriterien.
Tiefe und Durchtrennungsgeometrie bestimmen die erste Entscheidung
Ein Laser folgt einer Bahn durch das Blech, um ein Profil freizulegen. Er kann zudem die Oberfläche gravieren; eine gravierte Vertiefung darf jedoch nicht ohne Nachweis ihrer Tiefe, ihres Bodens und ihrer Wandanforderungen als Ersatz für eine maschinell gefräste Aufnahmetasche dienen. Ein Fräswerkzeug entfernt Material in programmierten Tiefen und kann eine Vertiefung erzeugen, während ein zusammenhängender Boden erhalten bleibt.
| Erforderliches Merkmal | CNC-Fräsen oder -Routing | CO2-Laserstrahlschneiden |
|---|---|---|
| Flache Kontur und Durchgangsöffnungen | Ausführbar mit geeigneter Stützung und Zugang für den Fräser | Gute Ausgangsoption, wenn die geschnittene Kante akzeptabel ist |
| Tasche, Ansenkung oder Positionierstufe | Steuert die Tiefe und fräst die Anlageflächen | Allein das Durchschneiden erzeugt die Merkmalsform nicht |
| Feine innere Profildetails | Eingeschränkt durch den Zugang des Fräswerkzeugs und den inneren Radius | Ein schmaler Schnitt kann kleinere Durchtrennungs-Details bewahren |
| Enddicke unter der Ausgangsdicke | Kann Material von den breiten Flächen entfernen | Das Profilschneiden behält die Blechdicke bei |
Diese Unterscheidungen orientieren sich an der Funktion und nicht am Maschinenetikett. Ein geeigneter Fräser kann sowohl Taschen als auch Konturen herstellen; der Vergleich zwischen Fräsmaschine und Router erläutert, wie Spannvorrichtung und Maschinenkonfiguration diese Entscheidung beeinflussen. Die Fräs-Anleitung von ACRYLITE beschreibt Werkzeuge für Nuten und Kanäle, während ihre Laser-Anleitung das Schneiden von Platten behandelt. [1] [2]
Innenecken, Schnittbreite (Kerf) und Passgenauigkeit sind voneinander unabhängige Anforderungen
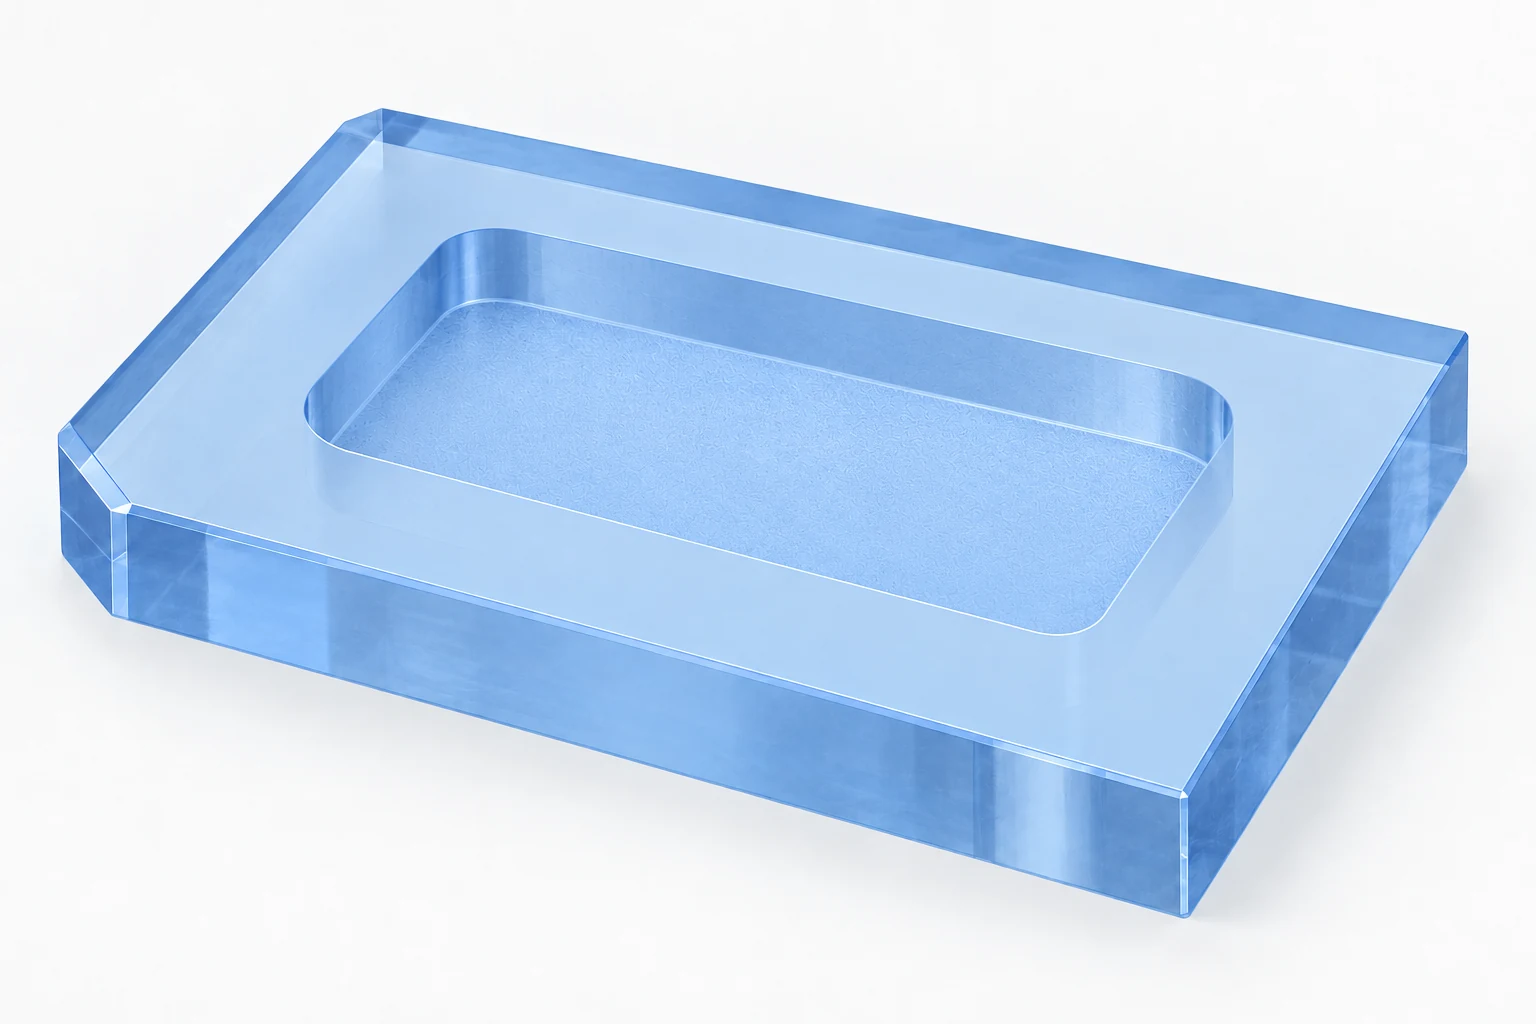
Ein rotierendes Werkzeug hinterlässt einen inneren Radius. Bei einer einfachen Tasche mit senkrechten Wänden hat eine zylindrische Schaftfräse mit einem Durchmesser von 6 mm einen Radius von 3 mm; sie kann daher keine innere Ecke mit Nullradius erzeugen. Ein quadratischer Einsatzzahn erfordert deshalb möglicherweise abgerundete Ecken, Freiraum oder eine genehmigte Eckentlastung. Die Wahl eines kleineren Werkzeugs verändert den Zugang und die Schnittbedingungen, statt die Einschränkung vollständig aufzuheben.
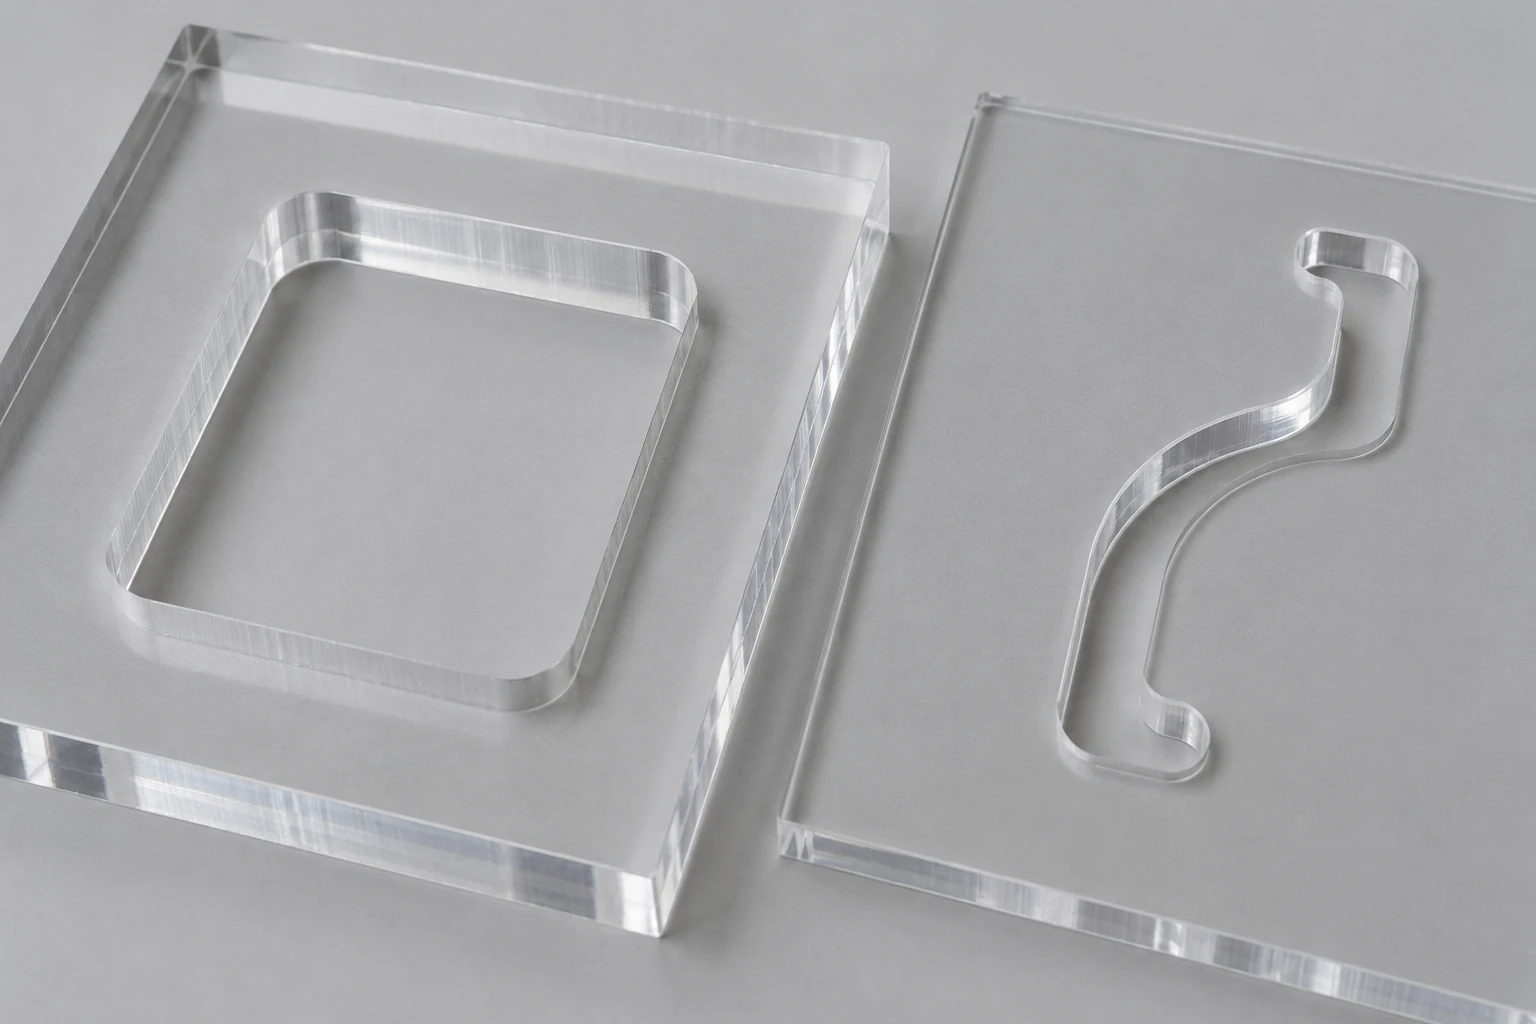
Der schmale Schnitt eines Lasers kann feinere Durchgangsprofile erzeugen, ohne an die gleiche Einschränkung durch den Fräser-Radius gebunden zu sein. Das macht ihn für Beschriftungen, schmale Öffnungen und komplexe dekorative Konturen nützlich. Es macht jedoch eine unendlich scharfe, belastete Ecke nicht wünschenswert: Das Detail muss die spätere Nutzung des Bauteils weiterhin überstehen. [2]
Kerf ist die Breite des Materials, das entlang der Laserbahn entfernt wird. Es handelt sich nicht um die Toleranz am fertigen Teil. Eine Bahnkompensation kann einen gemessenen Kerf berücksichtigen, das Endergebnis hängt jedoch auch vom Material, von dessen Dicke und vom Prozess-Setup ab. Trotec nennt Schnittgeschwindigkeit und andere Einstellungen als Einflussfaktoren auf Kerf und Kantenqualität. [3]
Für eine verschiebbare Lasche oder eine Positionieröffnung prüfen Sie die Maße, die den Kontakt bestimmen. Wenn das Gegenstück die gesamte Platte durchläuft, bewerten Sie die Öffnung an beiden Flächen sowie an der dazwischenliegenden Wand. Eine Messung allein an der oberen Fläche kann den Zustand übersehen, der das Einführen verhindert. Bei beiden Verfahren beurteilen Sie das Merkmal nach jeglicher Nachbearbeitung, die seine Begrenzung verändert; eine polierte Probe ist keine dimensionsgerechte Prüfung.
Eine glasklare Schnittkante kann bereits fertiggestellt sein – oder weiterer Bearbeitung bedürfen
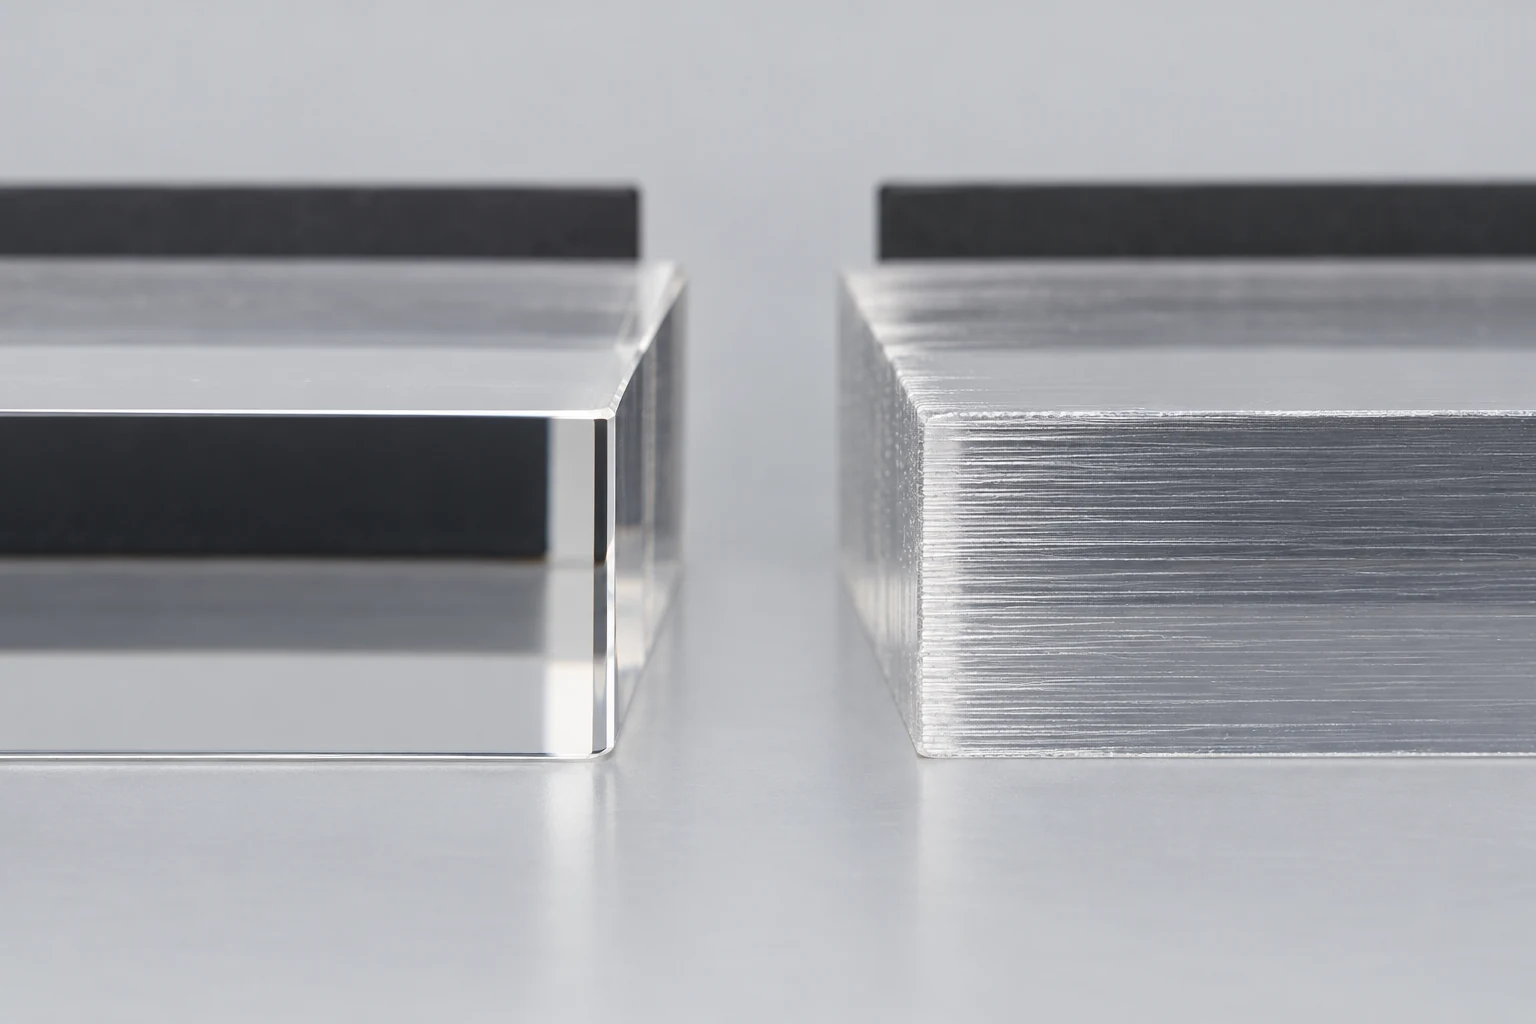
Laserschneiden kann eine klare, glasklare Acrylkante hinterlassen, was bei sichtbaren flachen Profilen ein wesentlicher Vorteil ist. CNC-bearbeitete Oberflächen können Werkzeugspuren aufweisen und benötigen dort eine Nachbearbeitung, wo das Erscheinungsbild entscheidend ist. Die tatsächliche Ausgangsoberfläche hängt vom Fräswerkzeug und dem Verfahren ab; vergleichen Sie daher repräsentative fertige Teile, statt vorauszusetzen, dass jede gefräste Kante rau ist. [2] [1]
Trennen Sie die ursprünglichen Stirnflächen der Platte von den neu geschnittenen Kanten. Ein flaches Fenster kann bei beiden Verfahren beide breiten Flächen unberührt lassen. Eine maschinell gefräste Aussparung erzeugt einen neuen Boden, und dieser Boden erfordert möglicherweise eine andere Nachbearbeitungsoperation, falls der Sichtweg ihn kreuzt. Das Polieren aller Oberflächen kann zusätzlichen Aufwand verursachen und gleichzeitig Kanten verändern, die zur Lagefixierung des Teils dienen.
Trennen Sie außerdem die visuelle Klarheit von der optischen Funktion. Eine Kante, die bei Raumbeleuchtung klar erscheint, kann für ein Displaypanel ausreichend sein; eine Kante, die Licht in eine andere Komponente leitet, erfüllt hingegen eine andere Aufgabe. Definieren Sie die betreffende Oberfläche sowie die Bedingungen für Betrachtung oder Messung und die zulässigen Fehler. Allein der Glanz allein stellt keine flache optische Grenzfläche sicher.
Guss- und stranggepresstes Acryl können den Vergleich verändern
Sowohl gegossenes als auch extrudiertes Acryl können mit dem Laser bearbeitet werden, reagieren jedoch nicht identisch. Trotec beschreibt gegossenes Acryl als günstig für Weißgravuren mit hohem Kontrast, während extrudiertes Acryl eine weniger kontrastreiche Graugravur ergibt und im Allgemeinen weniger Laserleistung erfordert. Diese Hinweise sind nützliche Auswahlrichtlinien für die in der Anleitung behandelten Produkte und Geräte. [3]
Die Materialstärke ist entscheidend, wenn eine zugeschnittene Platte in eine Nut passt oder als Abstandshalter dient. Das Ausschneiden der Kontur durchgehend korrigiert keine Dickeabweichungen zwischen den ursprünglichen Blechseiten. Verwenden Sie bei der Passgenauigkeitsbestimmung die tatsächliche Produkt-Dickenspezifikation sowie die gemessene Ausgangsmaterialstärke. Falls die Enddicke maschinell bearbeitet werden muss, sind das Planfräsen der Flächen und dessen Auswirkung auf das Erscheinungsbild in der CNC-Bearbeitungsroute zu berücksichtigen.
Behalten Sie die genehmigte Werkstoffsorte bei Preisvergleichen unverändert bei. Ein Wechsel des Lagerbestands, um eine bessere Gravur oder günstigere Bearbeitung zu erhalten, kann ebenfalls eine andere Anforderung verändern. Auf der Seite zur Acrylbearbeitung werden die Anforderungen an Sorte, Sichtfläche und fertige Abmessungen für PMMA-Teile erläutert.
Verklebte Baugruppen erfordern einen Plan für die Kantenbearbeitung
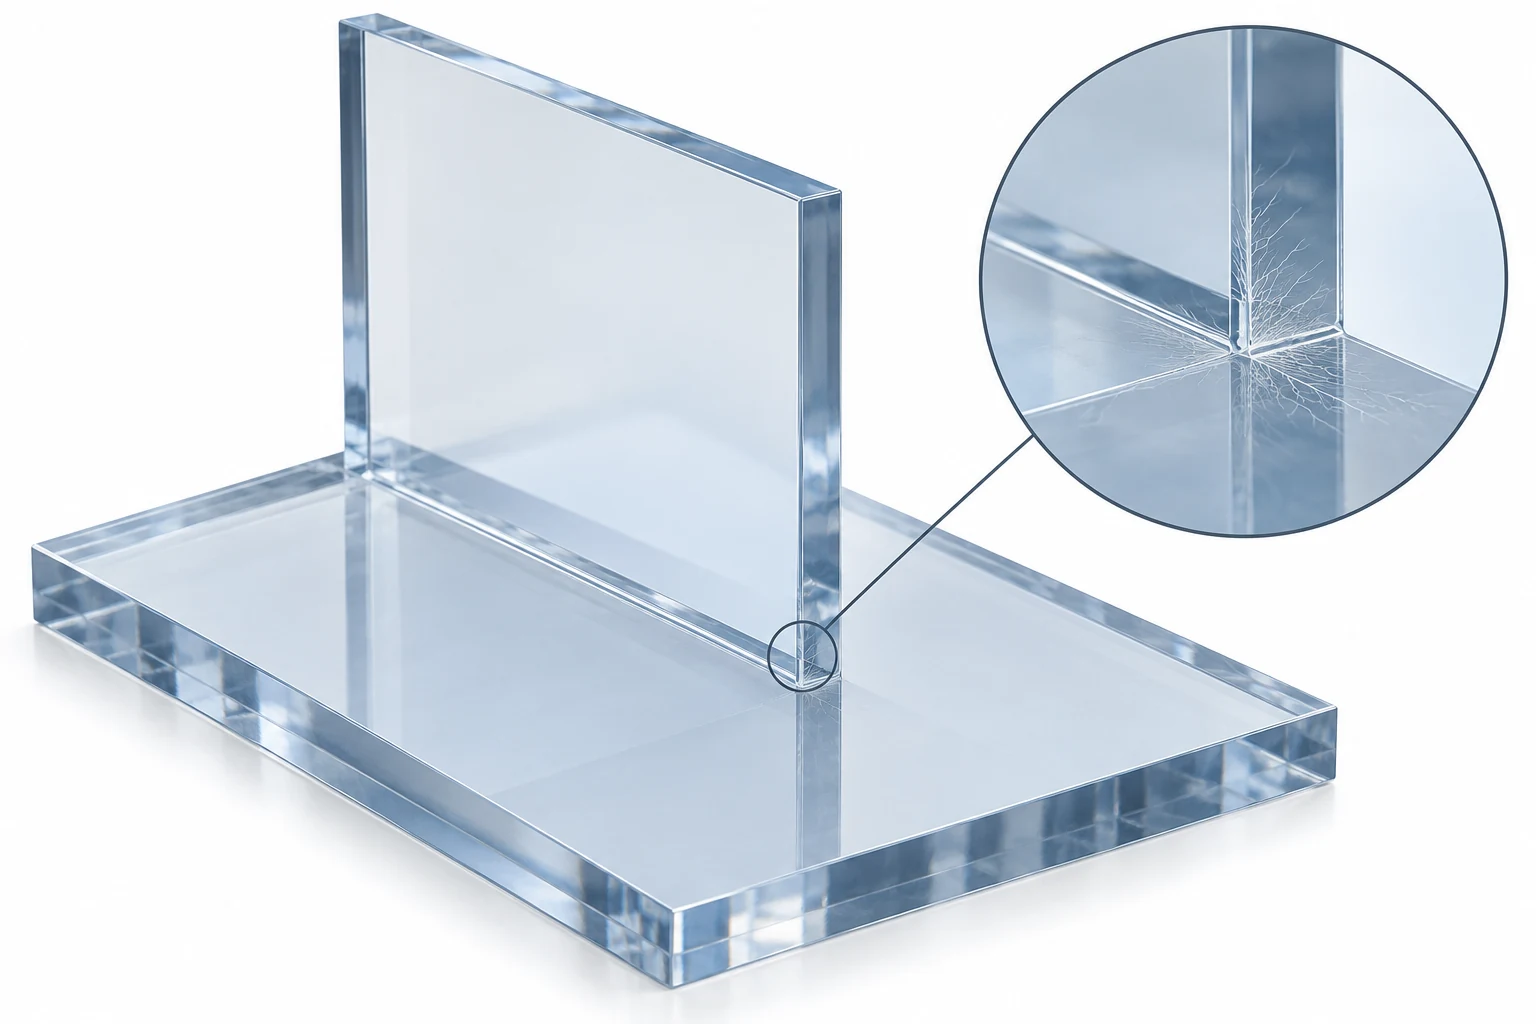
Acrylplatten, die verklebt werden sollen, benötigen mehr als nur attraktive Einzelkanten. ACRYLITE warnt davor, dass eine lokalisierte Lasererwärmung gespannte Randbereiche hinterlassen kann, die bei Kontakt mit inkompatiblen Lösemitteln oder mechanischer Beanspruchung zu Haarrissen neigen. Eine erhöhte Glätte ist daher nicht automatisch eine Verbesserung für eine Verklebungsfläche. [2]
Die CNC-Bearbeitung garantiert ebenfalls keine spannungsfreie Kante. In der Fräs-Anleitung von ACRYLITE heißt es, dass stumpfe Fräswerkzeuge zu Ausbrüchen und Überhitzung führen können, wodurch beide Effekte Spannungen einleiten. Die Anleitung zum Verkleben verlangt sauber geschnittene oder ordnungsgemäß bearbeitete Kanten und warnt davor, die zu verklebenden Kanten zu polieren: Abrunden kann die Fügequalität mindern, und flammengepolte Kanten können beim Kontakt mit Lösemittel-Klebstoff Rissbildung (Crazing) zeigen. [1] [4]
Für ein geklebtes Gehäuse wählen Sie den Klebstoff und die Fügegeometrie, bevor Sie entscheiden, dass eine lasergeschnittene Kante für die Montage bereit ist. Die Lösung kann eine akzeptable Laserbearbeitung mit spezifizierter Kantenbearbeitung oder die direkte maschinelle Bearbeitung der Klebekante sein. Beachten Sie die Anforderungen des Klebstoffherstellers für die gewählte Klebstoffsorte und die jeweilige Fügeart; die PLEXIGLAS-Richtlinien unterscheiden Klebstoffe für die Verklebung transparenter Oberflächen von Produkten, die für schmale Kantenfugen geeignet sind. [5]
Glühen kann die Fertigungsspannungen reduzieren, doch der Glühzyklus und die Lagerung müssen auf das Material und das Bauteil abgestimmt sein. Es kann weder eine schlecht sitzende Verbindung korrigieren noch einen chemisch inkompatiblen Werkstoff geeignet machen. ACRYLITE unterscheidet zudem zwischen dem Glühen vor dem Verkleben und der Behandlung nach dem Verkleben, wobei der verbleibende Lösungsmittelgehalt den Ablauf beeinflusst. Berücksichtigen Sie alle erforderlichen Spannungsrelaxationsmaßnahmen sowie die Wartezeit vor der Bewertung der fertigen Baugruppe. [6]
Vergleichen Sie die Kosten für akzeptierte Teile
Laserschneiden ist wirtschaftlich stark begründet, wenn es das fertige Profil mit akzeptablen Kanten und nur geringem zusätzlichem Handling freigibt. Die CNC-Bearbeitung wird attraktiver, wenn Taschen, Flächenbearbeitung oder präzise Anschlagmerkmale bereits eine spanende Einrichtung erfordern. Das Ausschneiden der Kontur zuerst mittels Laser kann zwar Schneizeit sparen, verursacht jedoch zusätzlichen Aufwand für den Transport, die Positionierung und die Inspektion.
Ein nützlicher Vergleich hält Menge, Lagerqualität, Geometrie und Endabnahmekondition konstant. Berechnen Sie:
Kosten pro akzeptiertem Teil = (Material + Programmierung und Einrichtung + Zerspanung + Sekundärbearbeitung + Prüfung + Verpackung + Nacharbeit) ÷ akzeptierte Menge.
Verwenden Sie Batch-Gesamtwerte im Zähler und vermeiden Sie es, dieselben Kosten zweimal zu zählen. Zu den sekundären Bearbeitungsschritten gehören erforderliche Kantenveredelung, Spannungsarmglühen und Vorbereitung für das Verkleben. Wenn bei Versuchsteilen Ausschuss entsteht, der Material und Zeit verbraucht, verbleiben diese Kosten im Batch-Gesamtwert, während die ausgeschlossenen Teile nicht in die akzeptierte Stückzahl einbezogen werden. Zuverlässige Ausbeuteannahmen sind wichtiger als eine geringfügige Differenz in der nominalen Schnittgeschwindigkeit.
Es gibt keine universelle Menge, bei der eine Fertigungsroute günstiger wird. Ein flaches dekoratives Profil und eine vertiefte Instrumentenabdeckung beanspruchen die Maschinenzeit unterschiedlich. Der Leitfaden zu Bearbeitungsverfahren erläutert, wie mehrere Operationen und Bezugsflächen in eine einzige Fertigungsroute integriert werden.
Zwei Konstruktionen zeigen, an welcher Stelle sich die Entscheidung ändert
Eine vertiefte Instrumentenabdeckung
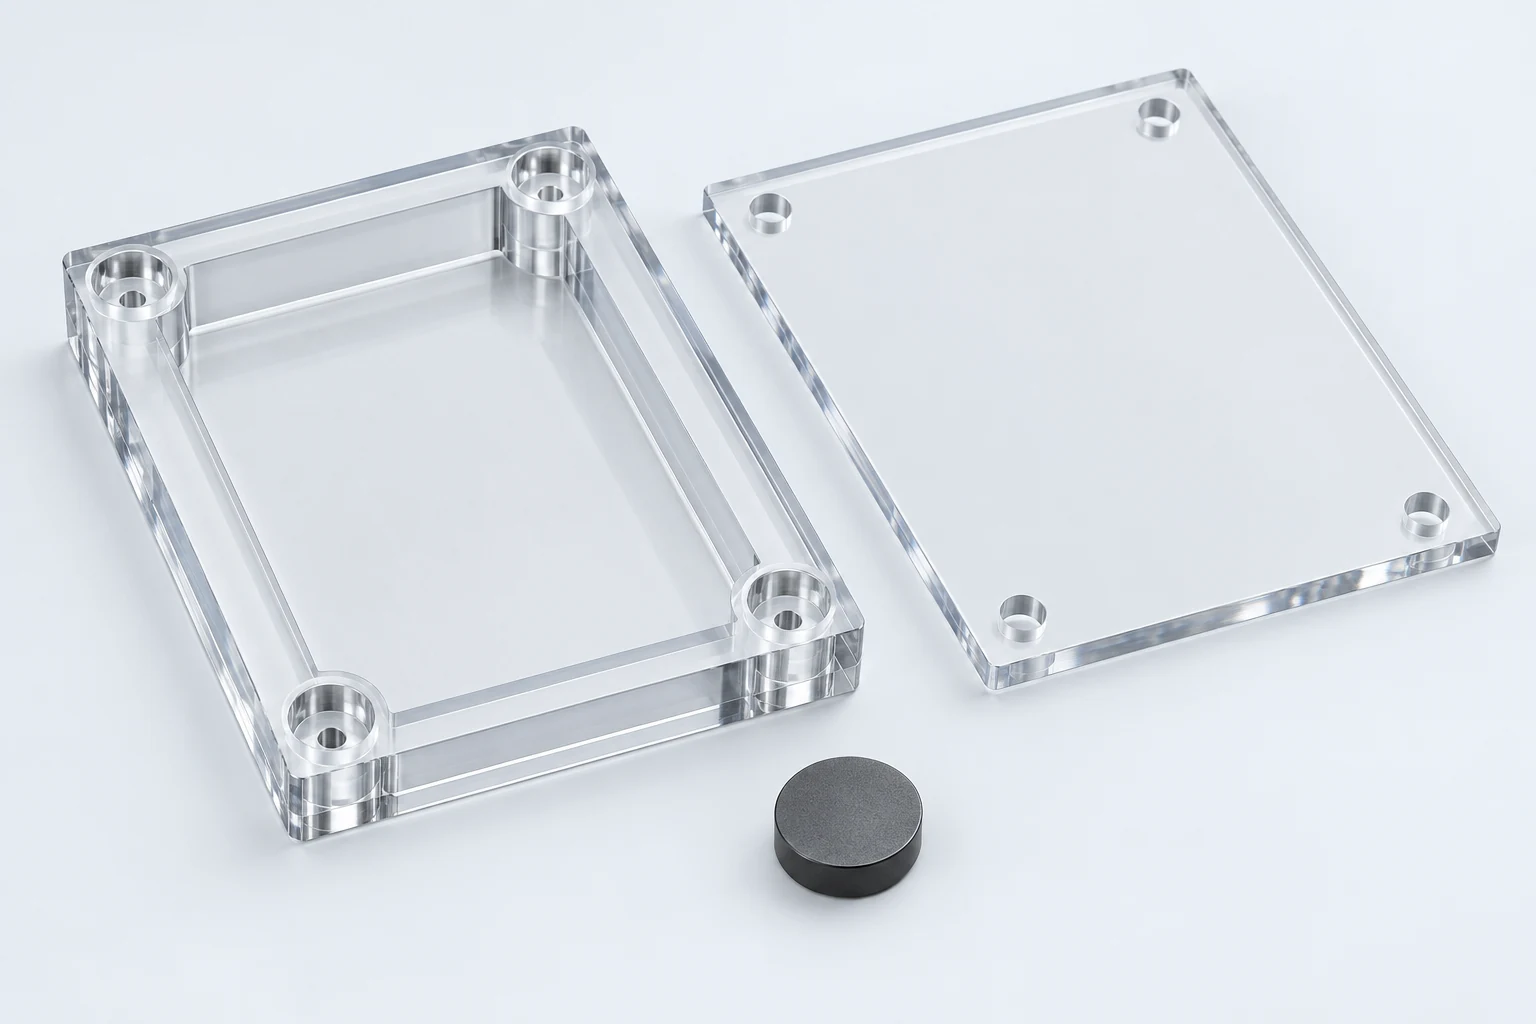
Betrachten Sie eine Acrylabdeckung mit einer Nennstärke von 8 mm und einer 3 mm tiefen Aussparung rund um einen Einsatz. Die Nennstärke des verbleibenden Bodens beträgt daher 8 − 3 = 5 mm. Die Aussparung muss den Einsatz unterhalb der Vorderseite positionieren; daher erfordern kontrollierte Tiefen- und Auflagegeometrie die CNC-Bearbeitung. Eine Durchbruchöffnung würde den Boden entfernen und damit das Design verändern.
Die nominelle Rechenmethode legt die endgültige Bodendicke nicht fest, wenn die Ausgangsmaterialstärke variiert. Beziehen Sie die Einsenkungstiefe auf die jeweils zugehörige Fläche und geben Sie den verbleibenden Querschnitt an, falls dieser die Funktion bestimmt. Prüfen Sie die Ecken der Einsteckschneidplatten im Vergleich zum Werkzeugradius. Bewahren Sie die ursprüngliche Sichtfläche überall dort bei, wo es das Design zulässt, und bearbeiten Sie ausschließlich die neuen Flächen, die dies erfordern.
Eine flache Platte mit einem komplizierten Umriss
Betrachten Sie nun eine flache Displayplatte, deren Umriss, Buchstaben-Ausschnitte und Befestigungsöffnungen sämtlich durch die Platte hindurchgeführt sind. Sie erfordert weder eine Aufnahmenut noch eine maschinell bearbeitete Dicke. Das CO2-Laserschneiden ist der stärkere Ausgangskandidat, sofern ihr Kantenbild und die gemessene Passgenauigkeit akzeptabel sind.
Fügen Sie eine geklebte Aufstandsfläche entlang einer Kante hinzu, und die Entscheidung ändert sich: Die Fertigungsroute muss nun eine geeignete Klebefläche und Spannungskontrolle umfassen. Fügen Sie eine Senkung hinzu, und sekundäre Bearbeitungsschritte werden erforderlich. An diesem Punkt vergleichen Sie eine kombinierte Laser- und CNC-Route mit der Bearbeitung der gesamten Platte; zählen Sie die zusätzlichen Einrichtungsschritte, bevor Sie das Laserschneiden allein deshalb beibehalten, weil es die Außenkontur schnell schneidet.
Häufig gestellte Fragen
Ist Laserschneiden genauer als CNC-Bearbeitung für Acryl?
Keiner der beiden Verfahrensnamen garantiert die Genauigkeit des fertigen Teils. Vergleichen Sie die spezifische Profil-, Bohrungs-, Tiefen- oder Dickeanforderung nach der Fertigbearbeitung. Die Laserkerbe und der CNC-Fräserdurchmesser beschreiben den Materialabtrag; keiner davon stellt eine Toleranzgarantie dar.
Kann Gravieren mit dem Laser eine CNC-Nut ersetzen?
Nur wenn die resultierende Aussparung die erforderliche Tiefe sowie die geforderten Boden- und Wandbedingungen erfüllt. Dekoratives Gravieren ist kein Nachweis dafür, dass eine Positioniernut ihre Spezifikation erfüllt.
Technische Quellen
- ACRYLITE, Fräsen, 5. August 2021. Fräswerkzeuge, Nuten und Kanäle, Kantenqualität und Fertigungsspannungen.
- ACRYLITE, Laserbearbeitung, 13. August 2021. CO2-Plattenschneiden, Schnittbreite (Kerf), Kantenerscheinungsbild und lokalisierte thermische Spannungen.
- Trotec Laser, Acryl, Anleitung zur Materialverwendung. Guss- und extrudiertes Acryl, Gravurverhalten und Schneidparameter.
- ACRYLITE, Verklebung, 30. August 2021. Kantenbearbeitung und lösungsmittelverklebte Fugen.
- PLEXIGLAS, Verklebung von PLEXIGLAS®. Auswahl des Klebstoffs nach Werkstoff und Fugentyp.
- ACRYLITE, Spannungsarmglühen, 31. August 2021. Herstellungsbedingte Spannungen, Teileabstützung und Behandlungsablauf.



