En esta página
Elija el mecanizado CNC cuando una pieza de acrílico requiere cavidades, caras escalonadas, avellanados u otras características con profundidad controlada. Comience con corte láser CO2 cuando la pieza sea un perfil plano en lámina con agujeros pasantes o recortes intrincados y el borde cortado cumpla con el requisito final. Para un contorno sencillo que cualquiera de las dos rutas pueda producir, compare el ajuste, la apariencia del borde, la unión y el costo total de procesamiento.
El acrílico es PMMA. Aquí, el mecanizado CNC significa fresado o escuadrado con una fresa rotativa; muchos cortadores láser también utilizan movimiento controlado por ordenador. La comparación práctica es entre corte mecánico y un haz láser CO2 enfocado, empleando el mismo grado de acrílico, plano técnico y requisitos de aceptación.
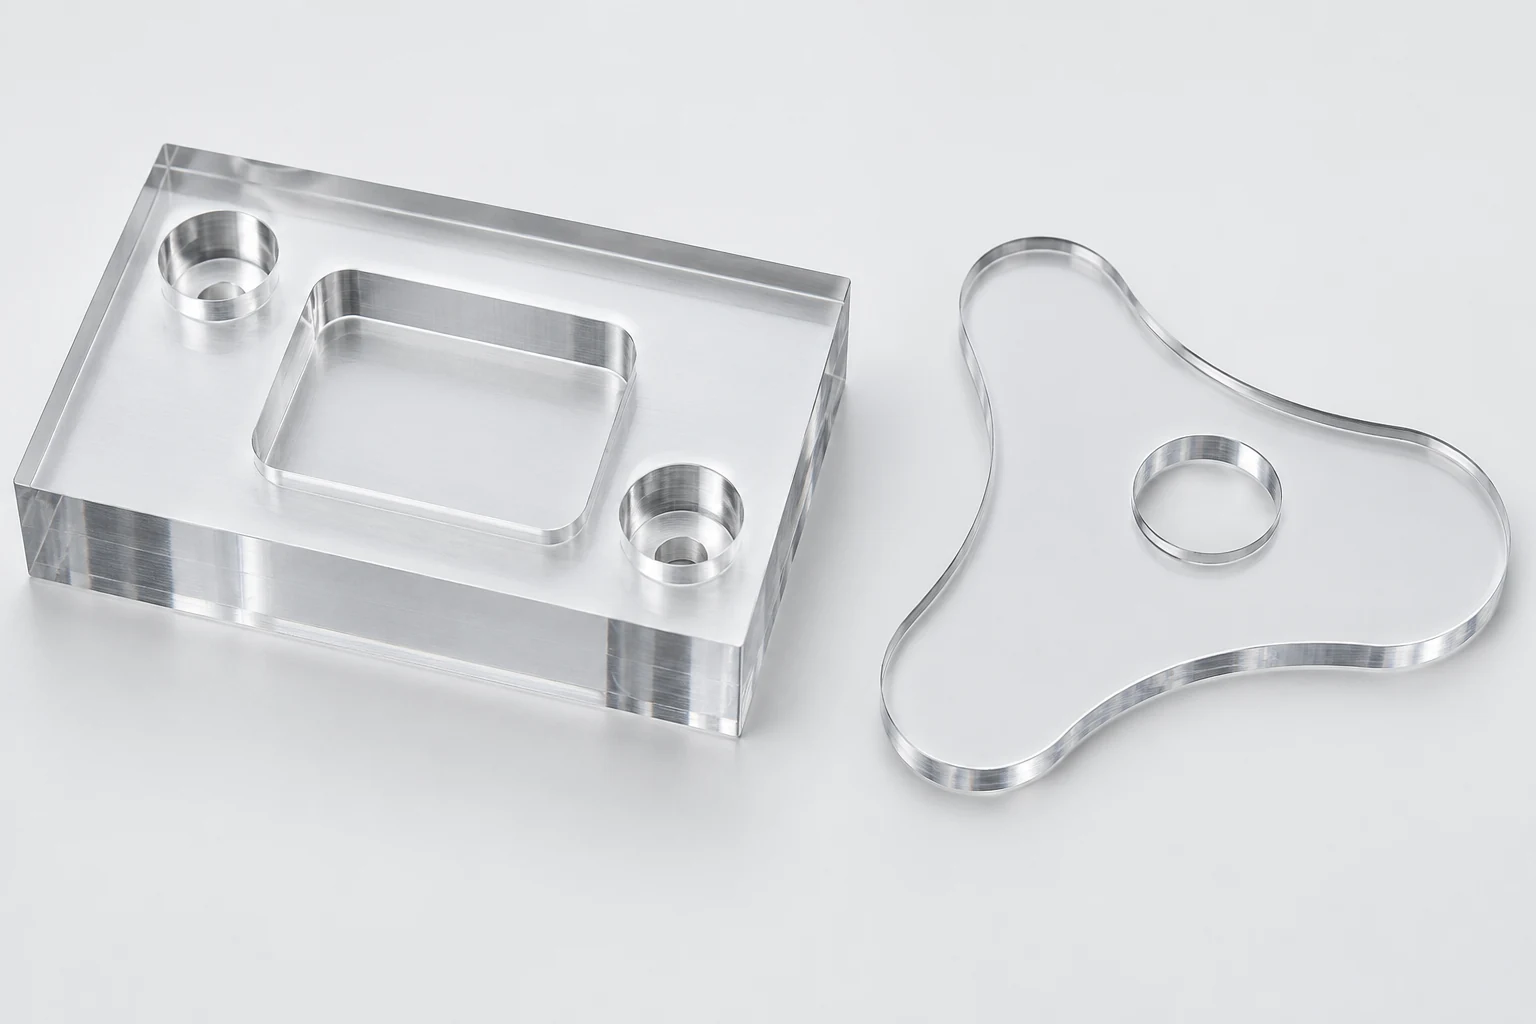
La profundidad y la geometría del corte pasante determinan la primera elección
Un láser sigue una trayectoria a través de la lámina para liberar un perfil. También puede grabar la superficie, pero una muesca grabada no debe sustituir un alojamiento mecanizado sin demostrar sus requisitos de profundidad, fondo y paredes. Una fresa elimina material a profundidades programadas y puede realizar un alojamiento dejando un fondo continuo.
| Característica requerida | Fresado o escuadrado CNC | Corte láser CO2 |
|---|---|---|
| Contorno plano y aberturas pasantes | Factible con soporte adecuado y acceso de la fresa | Ruta inicial sólida cuando el borde tal cual se corta es aceptable |
| Cavidad, avellanado o escalón de localización | Controla la profundidad y mecaniza las superficies de asiento | El corte pasante únicamente no produce la característica |
| Detalles finos del perfil interno | Limitado por el acceso de la fresa y el radio interno | Una ranura estrecha (kerf) puede conservar detalles más pequeños en los cortes pasantes |
| Espesor final inferior al espesor del material en bruto | Puede eliminar material de las caras amplias | El corte de perfil conserva el espesor de la lámina |
Estas distinciones siguen la característica, no la etiqueta de la máquina. Una fresadora adecuada puede realizar tanto cavidades como contornos; la comparación entre fresadora y torno explica cómo la sujeción de la pieza y la configuración de la máquina afectan esa elección. Las recomendaciones de ACRYLITE para escuadrado describen herramientas para ranuras y canales, mientras que su guía láser aborda el corte de láminas. [1] [2]
Las esquinas internas, la ranura (kerf) y el ajuste son requisitos independientes
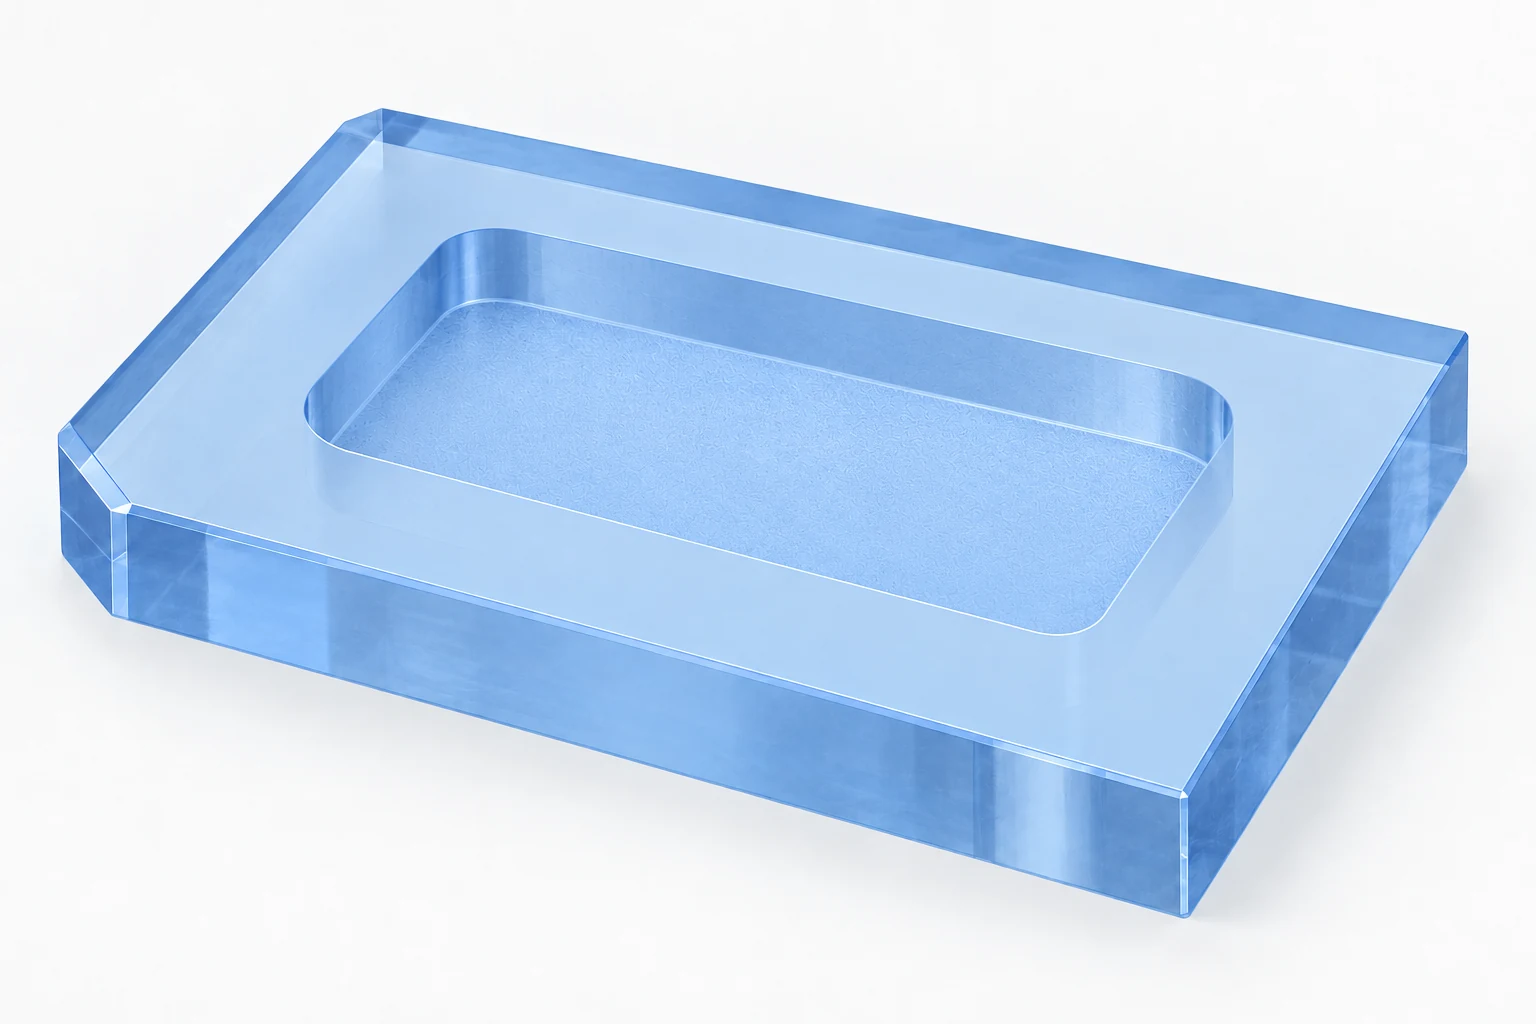
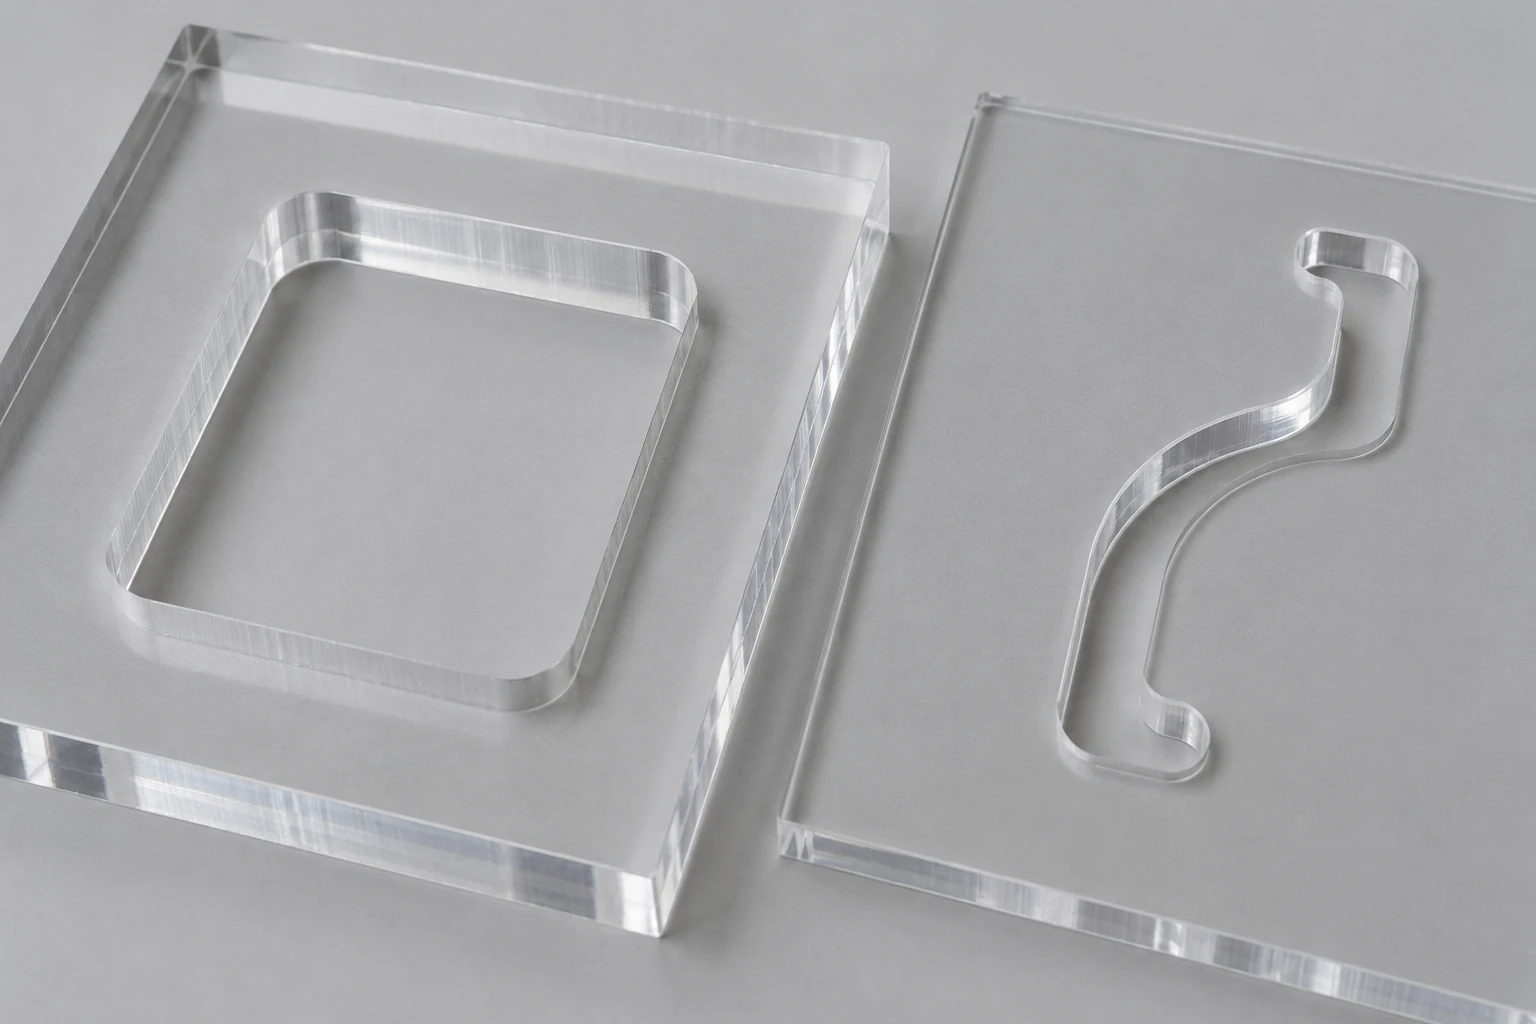
Una fresa rotativa deja un radio interno. En una cavidad con paredes verticales simples, una fresa cilíndrica de extremo de 6 mm tiene un radio de 3 mm; no puede crear una esquina interna de radio cero. Por lo tanto, una placa cuadrada puede requerir esquinas redondeadas, holguras o un relieve de esquina aprobado. Elegir una fresa más pequeña modifica el acceso y las condiciones de corte, pero no elimina por completo esta restricción.
El corte estrecho de un láser puede producir detalles más finos en el contorno completo sin la misma restricción del radio de la fresa. Eso lo hace útil para letras, aberturas estrechas y contornos decorativos complejos. No implica que una esquina cargada infinitamente afilada sea deseable: el detalle debe seguir resistiendo el uso previsto de la pieza. [2]
El ancho de corte (kerf) es la anchura del material eliminado a lo largo del recorrido del láser. No corresponde a la tolerancia de la pieza terminada. La compensación de recorrido puede tener en cuenta un ancho de corte medido, pero el resultado final también depende del material, su espesor y la configuración del proceso. Trotec identifica la velocidad de corte y otros parámetros como factores que influyen en el ancho de corte y la calidad del borde. [3]
Para una lengüeta deslizante o una abertura de localización, inspeccione las dimensiones que rigen el contacto. Si la pieza acoplada atraviesa toda la lámina, evalúe la abertura en ambas caras y en la pared entre ellas. Una medición realizada únicamente en la cara superior podría pasar por alto la condición que impide la inserción. Para cualquiera de los dos procesos, juzgue la característica tras cualquier acabado que modifique su contorno; una muestra pulida no constituye una inspección dimensional.
Un borde cortado brillante puede estar ya acabado o requerir más trabajo
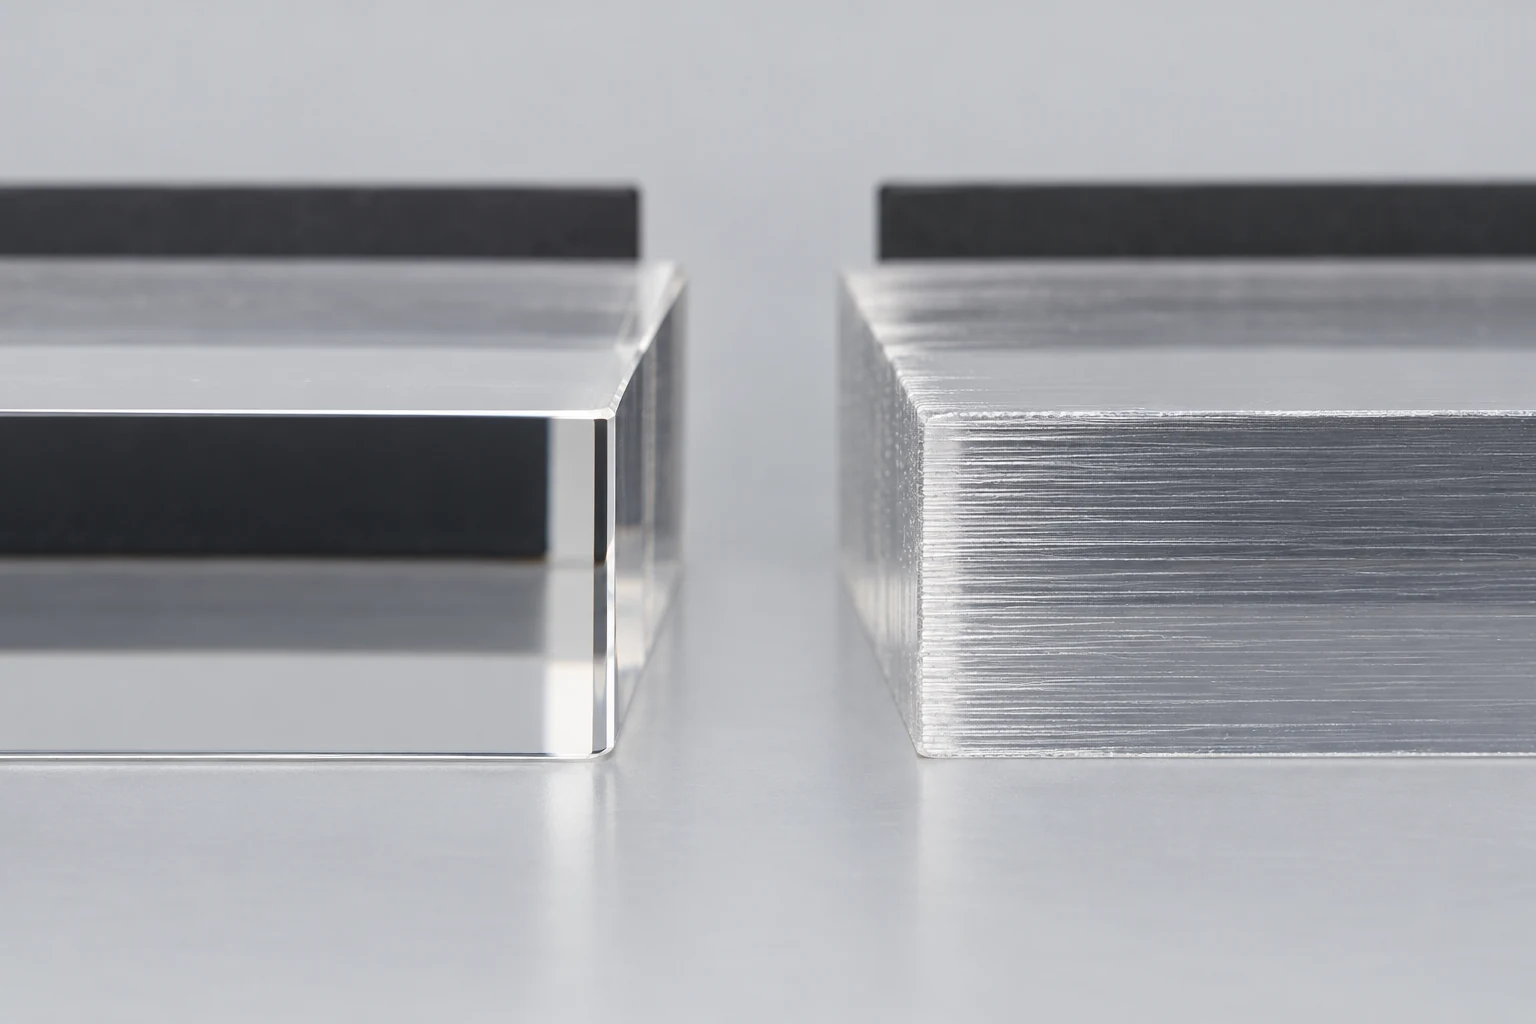
El corte láser puede dejar un borde de acrílico claro y brillante, lo cual constituye una ventaja significativa para un perfil plano visible. Las superficies mecanizadas mediante CNC pueden mostrar marcas de herramienta y requieren acabado allí donde la apariencia es relevante. El acabado inicial real depende de la fresa y del proceso, por lo que se recomienda comparar piezas terminadas representativas en lugar de asumir que todo borde fresado es rugoso. [2] [1]
Separe las caras originales de la lámina de los bordes recién cortados. Una ventana plana puede dejar ambas caras amplias intactas con cualquiera de los dos procesos. Un rebaje mecanizado crea un nuevo fondo, y dicho fondo puede requerir una operación de acabado distinta si la trayectoria visual lo atraviesa. Pulir todas las superficies puede añadir trabajo y, al mismo tiempo, modificar los bordes que posicionan la pieza.
Asimismo, distinga claramente la claridad visual de la función óptica. Un borde que parece nítido bajo la luz ambiental puede ser adecuado en un panel de visualización; un borde que transmite luz a otro componente tiene una función distinta. Defina la superficie relevante, así como las condiciones de observación o medición y los defectos admisibles. El brillo únicamente no garantiza una interfaz óptica plana.
El acrílico fundido y el extruido pueden modificar la comparación
Tanto el acrílico fundido como el extruido pueden procesarse con láser, pero no responden de forma idéntica. Trotec describe el acrílico fundido como favorable para el grabado en blanco de alto contraste, mientras que el acrílico extruido produce un grabado gris de menor contraste y, en general, requiere menos potencia láser. Estas son tendencias útiles de selección para los productos y equipos cubiertos por sus recomendaciones. [3]
El espesor del material en stock es relevante cuando un panel cortado encaja en una ranura o funciona como separador. El corte completo del contorno no corrige la variación entre las caras originales de la lámina. Utilice la especificación de espesor del producto final y el espesor real del material en stock al verificar ese ajuste. Si el espesor final debe mecanizarse, incluya el mecanizado de caras y su efecto sobre el acabado superficial en la ruta CNC.
Mantenga fijo el grado aprobado al comparar precios. Cambiar el stock para obtener un grabado mejor o un mecanizado más económico también puede modificar otro requisito. La página de mecanizado de acrílico cubre los requisitos relativos al grado, a la superficie de visualización y a las dimensiones finales de las piezas de PMMA.
Los conjuntos pegados requieren un plan de preparación de bordes
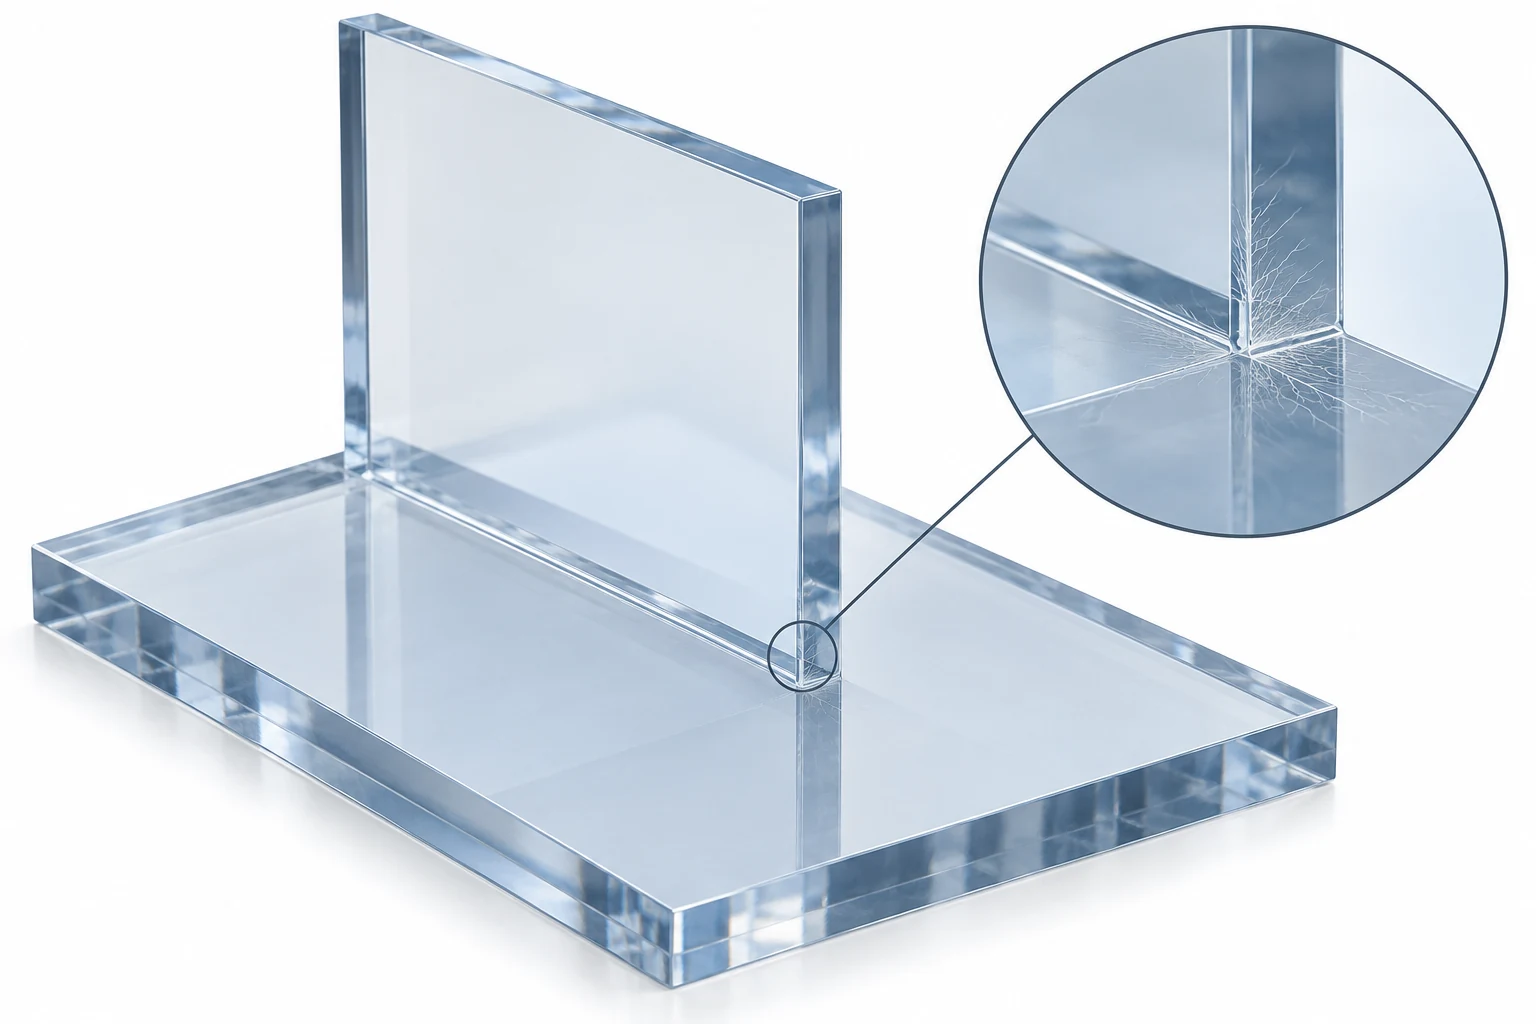
Los paneles de acrílico que se unirán mediante adhesión requieren más que bordes individuales atractivos. ACRYLITE advierte que el calentamiento localizado por láser puede dejar regiones en los bordes sometidas a tensiones, lo que las hace susceptibles al agrietamiento en malla (crazing) cuando se exponen a disolventes incompatibles o a esfuerzos mecánicos. Aumentar el brillo no constituye, por tanto, automáticamente una mejora para la superficie de unión. [2]
El mecanizado CNC tampoco garantiza un borde libre de tensiones. La guía de fresado de ACRYLITE indica que las fresas desafiladas pueden causar astillamiento y sobrecalentamiento, ambos factores que introducen tensiones. Su orientación para la cementación exige bordes cortados limpiamente o mecanizados adecuadamente, y advierte contra el pulido de los bordes que van a cementarse: el redondeo puede reducir la calidad de la unión, y los bordes flameados pueden agrietarse al entrar en contacto con el cemento disolvente. [1] [4]
Para un recinto adhesivado, elija el adhesivo y la geometría de la junta antes de decidir que un borde cortado con láser está listo para el ensamblaje. La solución puede ser una trayectoria láser aceptable con una preparación específica del borde, o bien mecanizar directamente el borde de unión. Utilice los requisitos del fabricante del adhesivo para la calificación y la junta seleccionadas; las orientaciones de PLEXIGLAS distinguen los adhesivos destinados al pegado de superficies transparentes de los productos adecuados para juntas de borde estrecho. [5]
El recocido puede reducir las tensiones generadas durante la fabricación, pero el ciclo térmico y los soportes deben adaptarse al material y a la pieza. No puede corregir una junta con ajuste deficiente ni hacer adecuado un producto químico incompatible. ACRYLITE también distingue entre el recocido previo al pegado y el tratamiento posterior al cementado, donde el disolvente residual afecta la secuencia. Incluya cualquier alivio de tensiones requerido y el tiempo de espera necesario antes de evaluar el conjunto terminado. [6]
Compare el costo de las piezas aceptadas
El corte láser tiene una sólida justificación económica cuando libera el perfil terminado con bordes aceptables y mínima manipulación adicional. El mecanizado CNC se vuelve más atractivo cuando ya se requiere un montaje de herramienta para realizar cavidades, mecanizado de caras o características de asiento de precisión. Enviar primero el contorno a corte láser puede ahorrar tiempo de corte, pero añade trabajo de traslado, posicionamiento y verificación.
Una comparación útil mantiene constantes la cantidad, la calidad del material en stock, la geometría y la condición final de aceptación. Calcule:
Coste por pieza aceptada = (material + programación y preparación + mecanizado + procesamiento secundario + inspección + embalaje + costes de retrabajo) ÷ cantidad aceptada.
Utilice los totales por lote en el numerador y evite contar el mismo costo dos veces. El mecanizado secundario incluye el acabado obligatorio de los bordes, la relajación de tensiones y la preparación para unión. Cuando las piezas rechazadas en pruebas consumen material y tiempo, esos costos permanecen incluidos en el total del lote, mientras que las piezas rechazadas se excluyen de la cantidad aceptada. Suposiciones fiables sobre el rendimiento son más importantes que una pequeña diferencia en la velocidad nominal de corte.
No existe una cantidad universal a partir de la cual una ruta se vuelva más económica. Un perfil decorativo plano y una cubierta de instrumento con cavidades utilizan el tiempo de máquina de forma distinta. La guía de procesos de mecanizado explica cómo varias operaciones y superficies de referencia se integran en una misma ruta de producción.
Dos diseños muestran dónde cambia la elección
Una tapa de instrumento empotrada
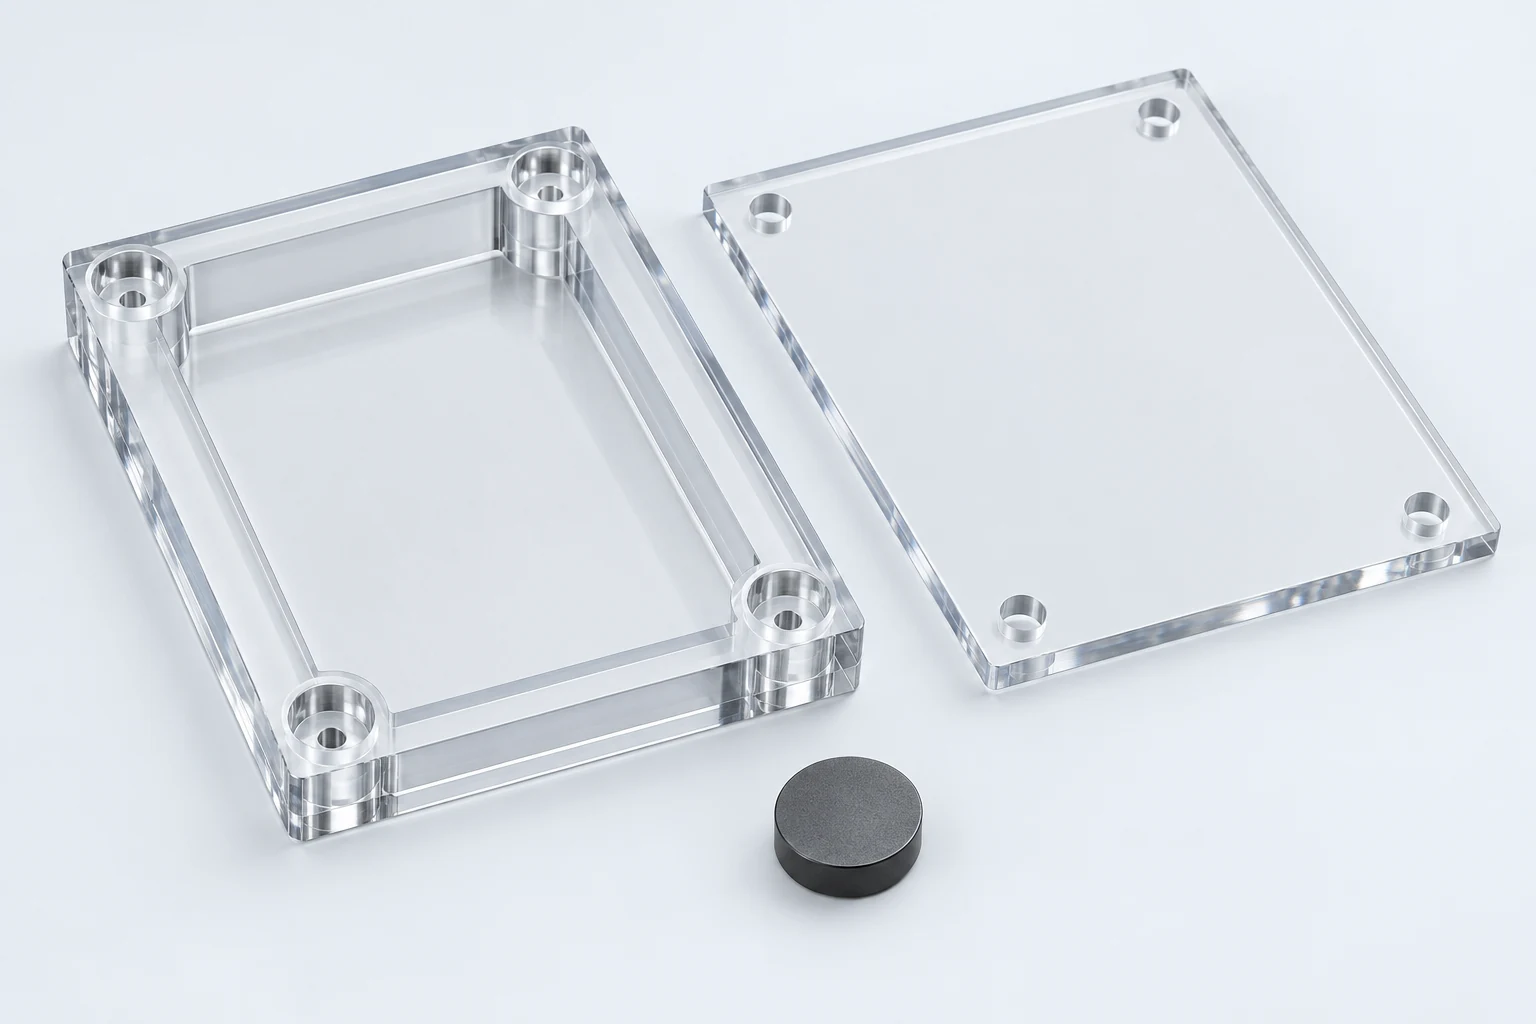
Considere una cubierta de acrílico diseñada con un espesor nominal de 8 mm y un rebaje de 3 mm de profundidad alrededor de una pieza insertada. Su fondo nominal restante es 8 − 3 = 5 mm. El rebaje debe ubicar la pieza insertada por debajo de la cara frontal, por lo que la profundidad controlada y la geometría de asiento determinan el mecanizado CNC. Una abertura de corte completo eliminaría el fondo, modificando el diseño.
Los cálculos nominales aritméticos no determinan el espesor final del piso cuando el material en bruto varía. Relacione la profundidad del rebaje con la cara adecuada y especifique la sección restante si esta rige la funcionalidad. Revise las esquinas de la plaquita frente al radio de la herramienta. Mantenga la cara original de visualización siempre que el diseño lo permita, y mecanice únicamente las nuevas superficies que lo requieran.
Un panel plano con un contorno intrincado
Ahora considere un panel de visualización plano cuyo contorno, recortes para letras y aberturas de montaje atraviesan completamente la lámina. No requiere rebaje de asiento ni espesor mecanizado. El corte por láser de CO2 es el candidato inicial más sólido si su acabado del borde y su ajuste medido son aceptables.
Agregue un soporte vertical adherido a lo largo de uno de los bordes, y la decisión cambia: la ruta de fabricación debe incluir ahora una superficie de adhesión adecuada y un control de tensiones. Agregue un avellanado, y se vuelve necesaria una mecanización secundaria. En ese momento, compare una ruta combinada de láser y CNC con la mecanización completa del panel; cuente los ajustes adicionales antes de conservar el láser únicamente porque corta el contorno rápidamente.
Preguntas frecuentes
¿Es el corte por láser más preciso que el mecanizado CNC para el acrílico?
Ningún nombre de proceso establece la precisión de la pieza terminada. Compare el perfil, el agujero, la profundidad o el espesor específicos requeridos tras el acabado. El ancho de corte del láser (kerf) y el diámetro de la fresa CNC describen la remoción de material; ninguno constituye una garantía de tolerancia.
¿Puede el grabado láser sustituir un alojamiento mecanizado en CNC?
Únicamente si el rebaje resultante cumple con la profundidad requerida, así como con las condiciones del fondo y las paredes. El grabado decorativo no constituye evidencia de que un bolsillo de localización cumplirá su especificación.
Fuentes técnicas
- ACRYLITE, Escalado, 5 de agosto de 2021. Herramientas de escalado, ranuras y canales, calidad del borde y tensiones de fabricación.
- ACRYLITE, Mecanizado por láser, 13 de agosto de 2021. Corte de láminas con láser CO2, anchura del corte (kerf), apariencia del borde y tensiones térmicas locales.
- Trotec Laser, Acrílico, orientación sobre el uso del material. Acrílico fundido y extruido, respuesta al grabado y variables de corte.
- ACRYLITE, Cementación, 30 de agosto de 2021. Preparación del borde y uniones pegadas con disolvente.
- PLEXIGLAS®, Unión de PLEXIGLAS®. Selección del adhesivo según el material y el tipo de junta.
- ACRYLITE, Recocido, 31 de agosto de 2021. Tensiones por fabricación, soporte de pieza y secuencia de tratamiento.



