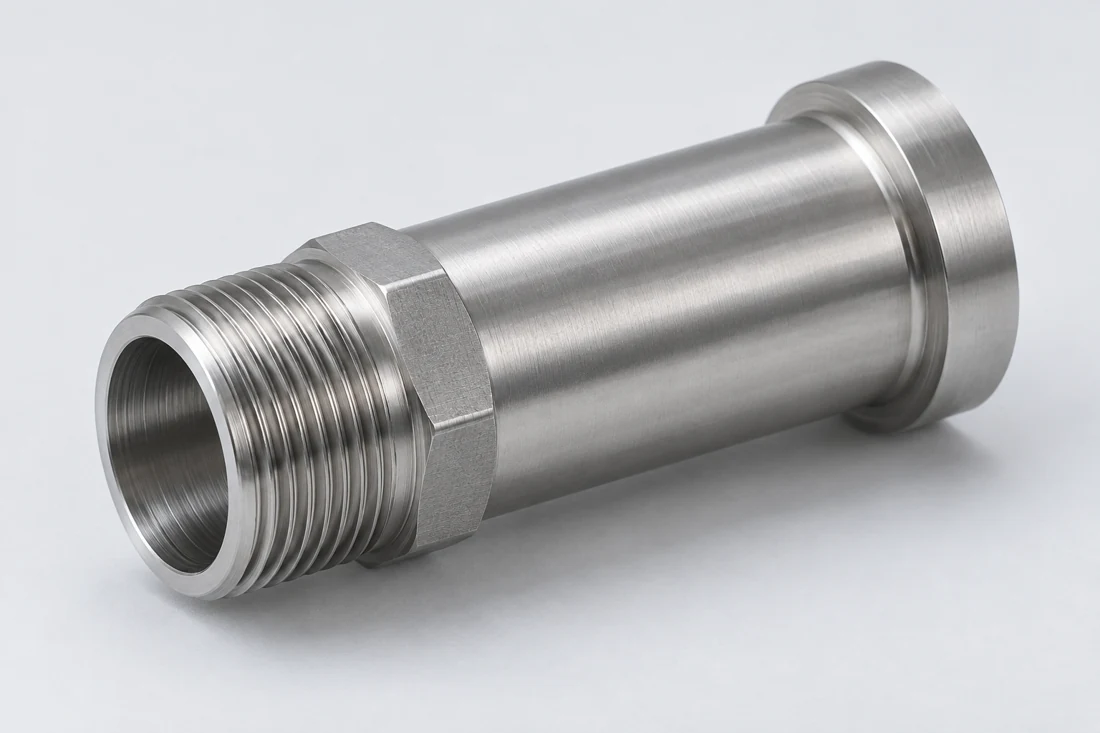
Gängade sensorhus
Vi svarvar ihåliga kroppar med angiven yttre monteringsgänga, inre borrning och monteringssteg. Borrningsdjupet lämnar det utrymme som krävs för mätinsatsen och dess bakre anslutning.
Diskutera denna komponent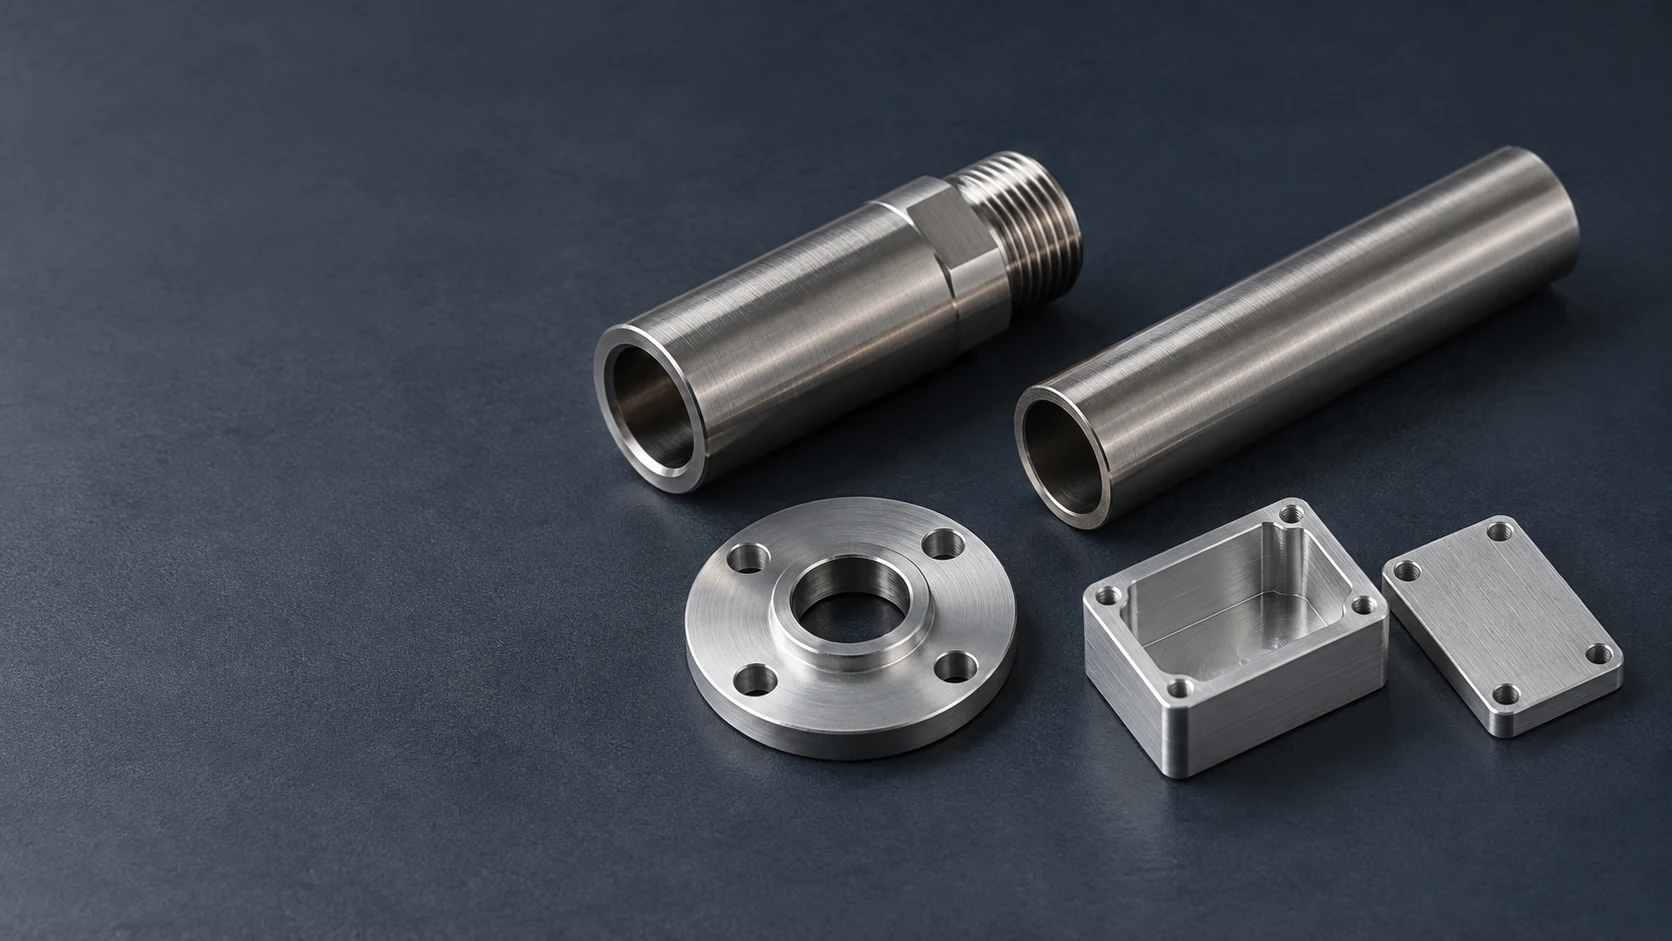
Vi bearbetar tomma sensorhus, probhållare, kabelinmatningsadapter och monteringsdelar för tillverkare av sensorer och utrustningsbyggare. Vårt arbete kopplar ihop mätanordningen med dess hus och monteringspunkt via borrhål, axelsteg, gängor och tätytor enligt era ritningar.
Vi tillverkar de mekaniska delarna runt mätanordningen: dess yttre skal, inre stöd och anslutning till utrustningen. Komponentritningen definierar vad som finns inuti, vilka yttre delar den sammanfogas med och vilka ytor som måste förbli tillgängliga.
Vi svarvar ihåliga kroppar med angiven yttre monteringsgänga, inre borrning och monteringssteg. Borrningsdjupet lämnar det utrymme som krävs för mätinsatsen och dess bakre anslutning.
Diskutera denna komponent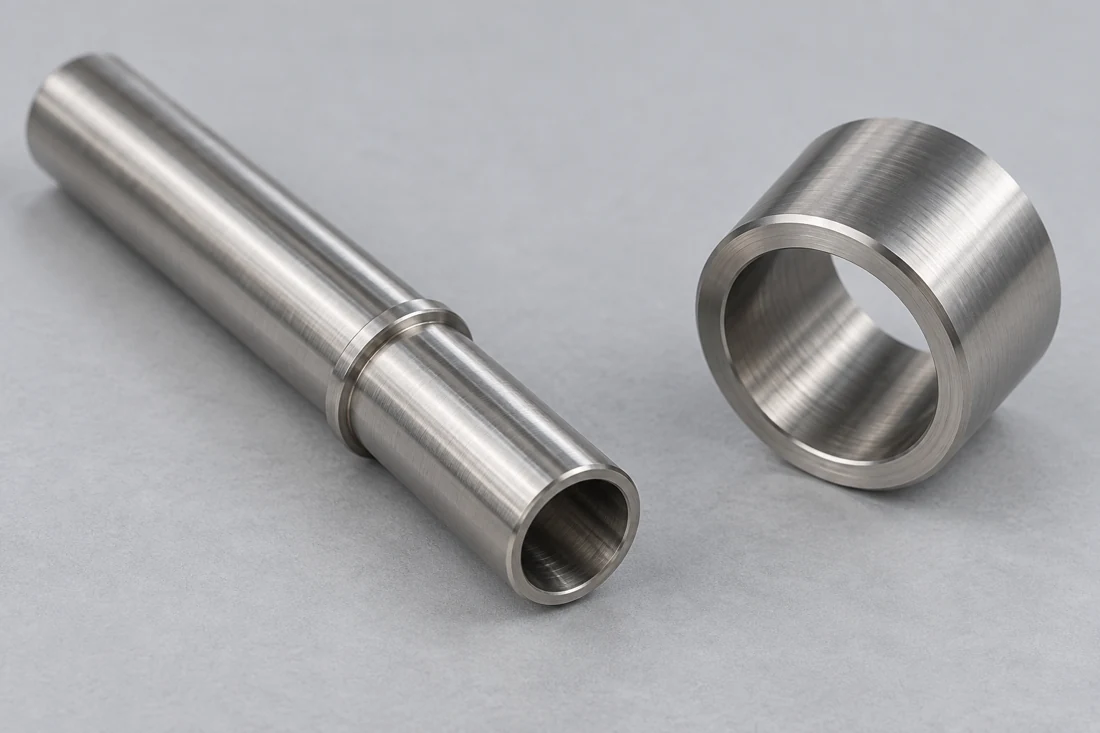
Stegade hylsor stödjer en prob vid den angivna diametern och införsningsstoppet. Sättytan och gående hålet delar en referensaxel så att probens installerade position följer komponentritningen.
Diskutera denna komponent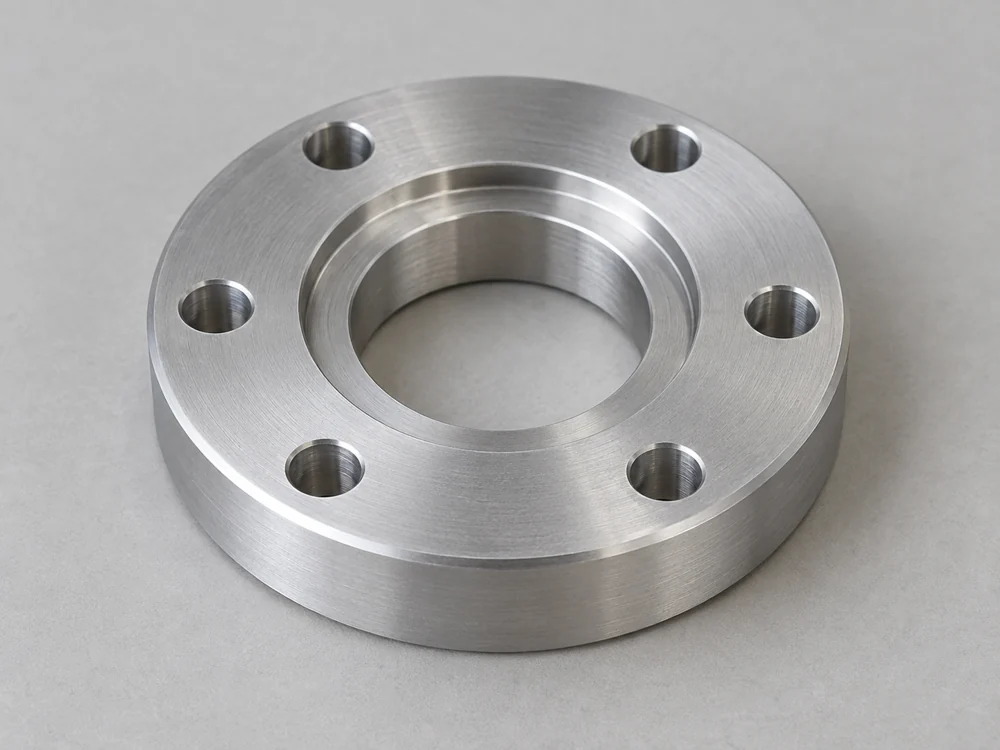
Vi bearbetar flänsmönster, centreringsytor och anslutningsfunktioner som kopplar ihop probhållaren med utrustningen. En processanslutning kräver även sin specificerade tätgeometri; monteringsmönstret ensamt definierar inte denna koppling.
Diskutera denna komponent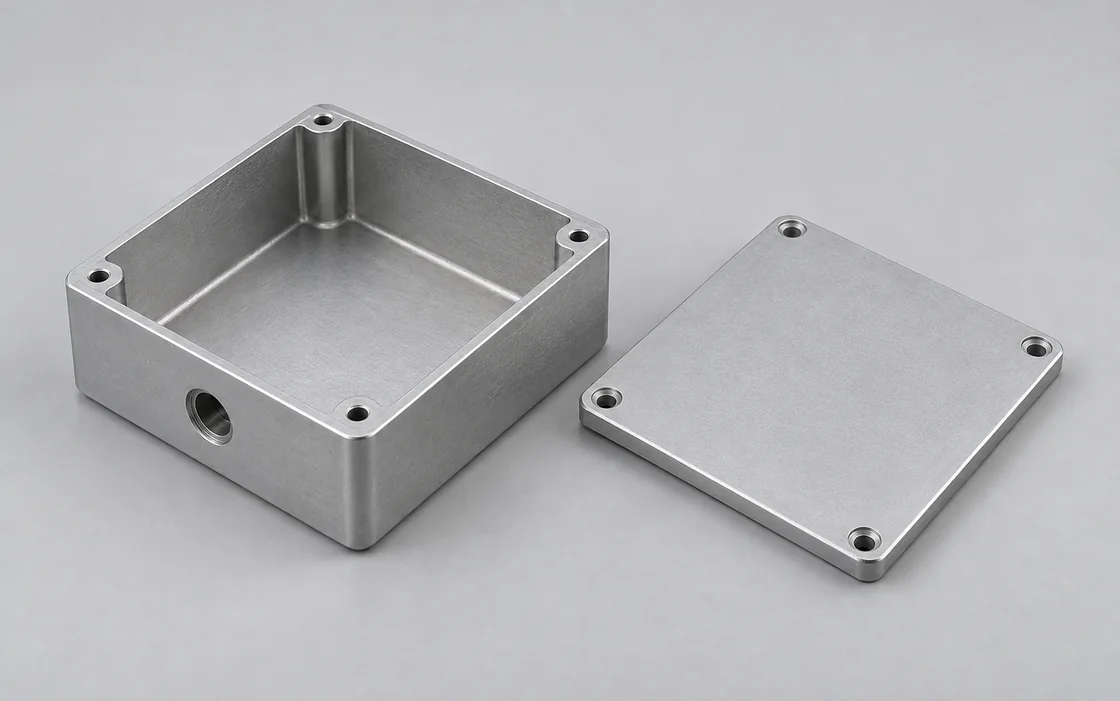
Fräsade kroppar skapar utrymmet, lockkanten och fästpunkterna för sensormonteringen. Sidöppningarna placeras utifrån dessa interna referensytor så att de monterade anslutningarna justeras med kapslingen.
Diskutera denna komponent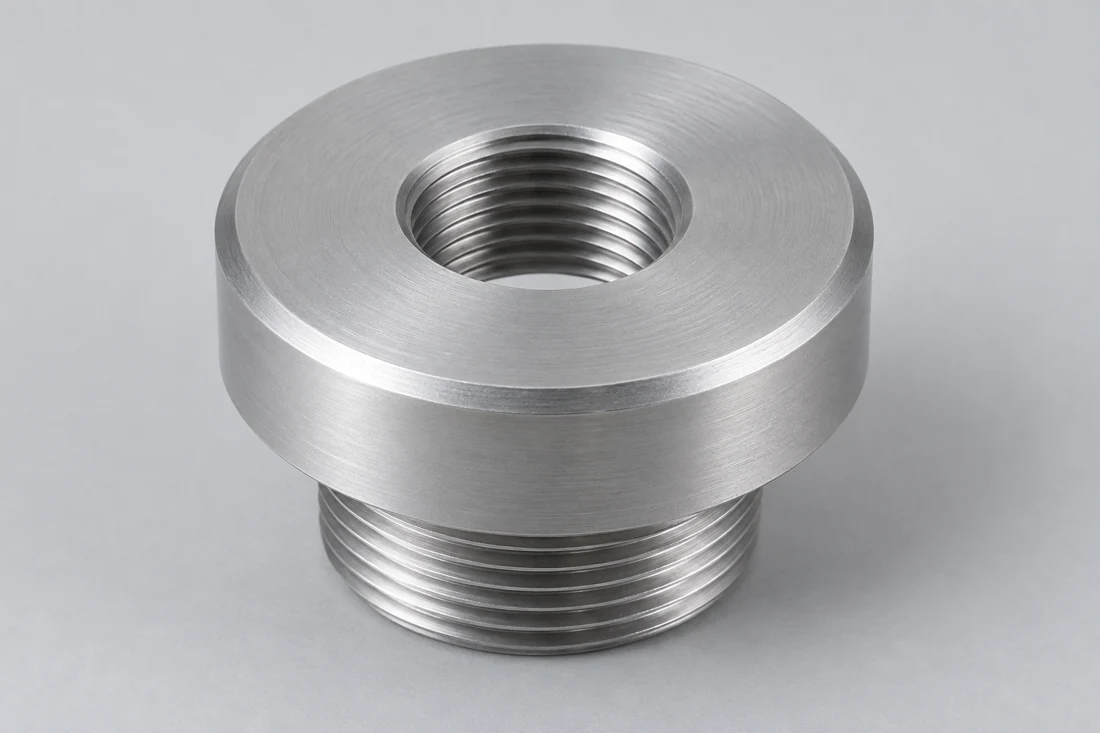
Svarvade slutkapslingar och inmatningsadapter kopplar ihop höljet till den valda tätningsringen eller anslutningen. Vi svarvar den angivna gängan eller fria öppningen tillsammans med dess sätesyta och verktygsåtkomstfunktioner.
Diskutera denna komponent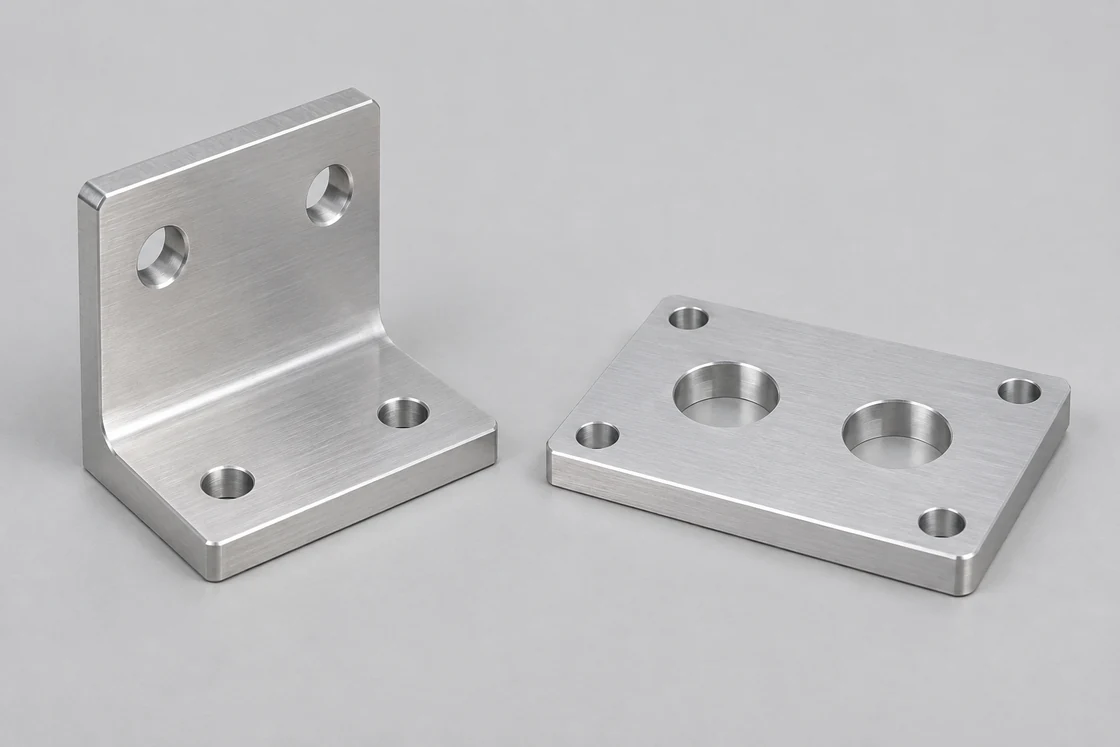
Fästen och monteringsplattor fastställer sensorplaceringen på en maskin. Fast borrade hål eller justeringsglipp följer den avsedda inställningsmetoden, med utrymme för hållmuttrar och bakre anslutning.
Diskutera denna komponentDessa applikationer använder olika referensytor. En kapsling positionerar den interna monteringen, en hållare ställer in probens djup och en maskinfäste fastställer den installerade sensorns position.
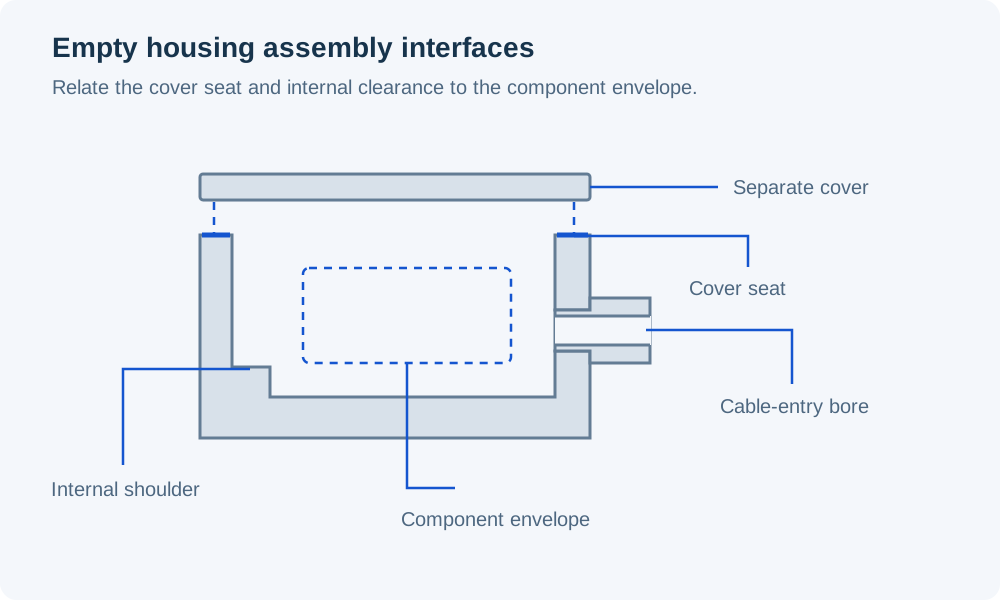
Vi fräsar utrymmet från monteringsvolymen och dess valda positionsytor. Patronen kan sitta mot ett inre axelsteg medan ett separat lock håller den på plats; ritningen anger vilken yta som bestämmer dess axiella position.
Baköppningarna följer kontaktens position i den på plats satta sammansättningen. En kontakt som passar genom väggen kräver fortfarande utrymme för sin fästutrustning och den anslutna kablen.
Komponentens ytterkontur inkluderar det nödvändiga monteringsutrymmet, där kontakt är begränsad till de angivna stödytorna.
Lockets kant, skruvmönstret och slutdjupet ingår i samma monteringsdefinition som det inre axelsteget.
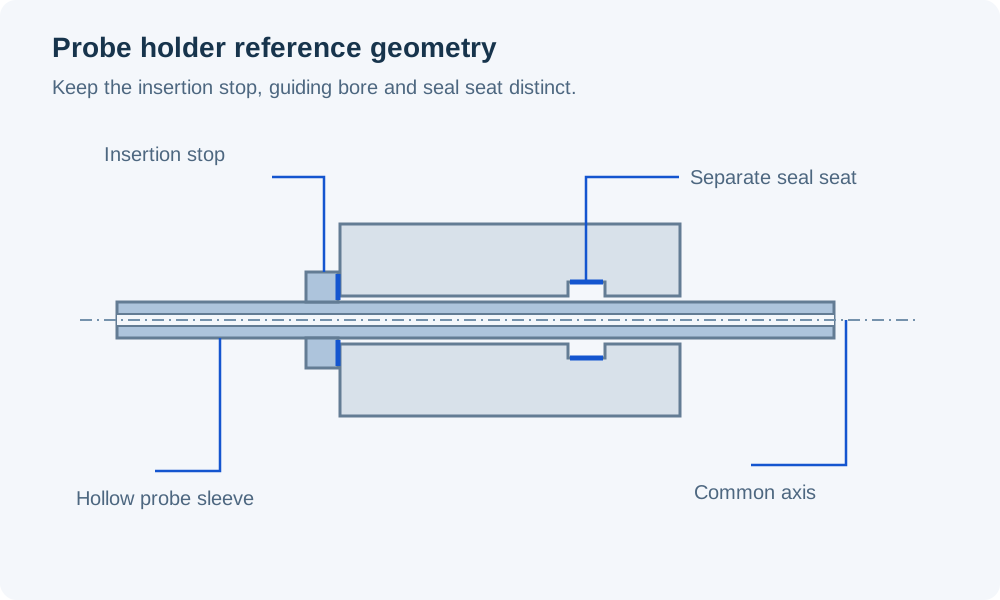
Vi fräsar hållaren från sondens stöddiameter och från stoppet som bestämmer dess införning. Den totala mantellängden är endast användbar om dess förhållande till utrustningens monteringsyta också är definierat.
Vid en processanslutning är gängans ingrepp och tätheten separata krav. WIKA:s anslutningsanvisningar skiljer mellan parallella gängor med ansiktstätningsytan och koniska gängor med tätningsfunktion; den valda anslutningsritningen avgör den krävda tätningsytan.
Den aktiva djupmätningen utgår från den angivna monterings- eller sättytan, inte från en godtycklig yttre kant på hållaren.
Tätningskontakten, tätningsrännan eller tätningsytan förblir en kontrollerad funktion bredvid monteringsgängan.
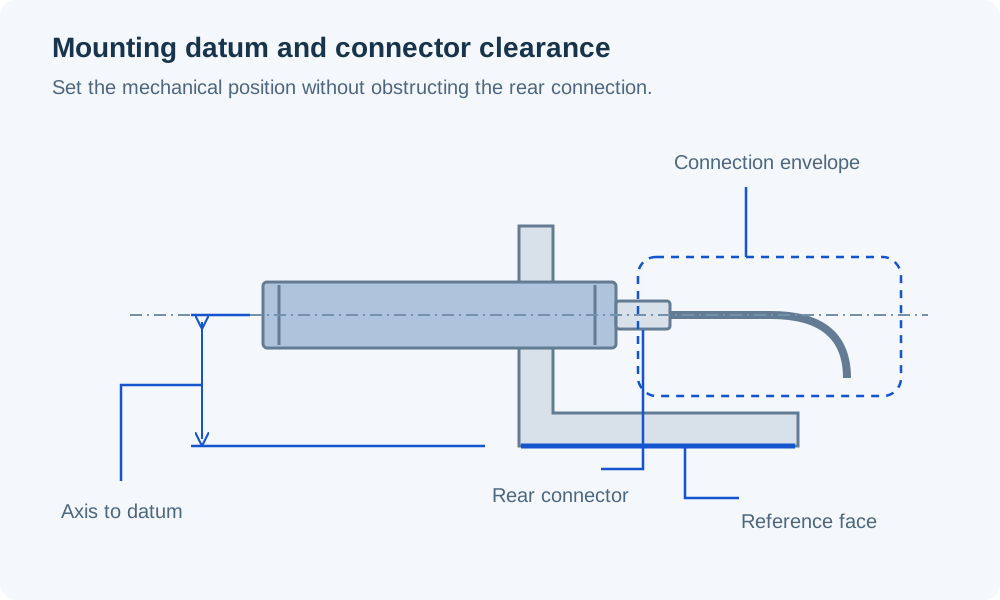
Vi bearbetar bracketets borrhål eller enhetsmönstret i förhållande till maskinsidans monteringsyta. Detta förhållande fastställer den mekaniska positionen innan utrustningsteamet justerar sensorns driftavstånd eller mål.
Justeringsfunktioner måste lämna utrymme för att säkra den slutliga positionen. Den monterade kontakten och dess kopplingsmutter kräver tillträde även efter att bracketten är fastsatt på maskinen.
Monteringsytan och hålmönstret definierar var sensorns axel placeras i utrustningens sammansättning.
Skårriktningen, hållringarna och åtdragningsriktningen beaktas tillsammans i monteringshållarens geometri.
Kontrollera att delar passar: patronens sittning, lockets stängning och tillgänglighet till anslutningen. Utvärderingsuppsättningar använder det angivna materialet och yttillståndet; varje konfiguration hålls under egen delrevision.
De initiala höljen och mantlarna fastställer om patronen sitter korrekt, locket stängs och de valda kontaktorna kan monteras inom det tillgängliga utrymmet.
Det specificerade materialet och yttillståndet stödjer sensorteamets monterings- och applikationsutvärdering. Ändringar av införningsstoppar, håldjup eller anslutningsgeometri kan fortfarande identifieras via revision.
Upprepade komponenter följer den vedertagna mekaniska definitionen. En ändrad patron, kabelklämma eller probanslutning införs i ritningen för den berörda delen innan den blir en ersättningsbeställning.
Höljets massa och den relativa rörelsen mellan angränsande delar påverkar materialvalet. Referenserna nedan skiljer mellan metallhöljen och polymerstöd; det valda materialet måste även vara lämpligt för det faktiska mediet och rengöringsförhållandena.
| Material / tillstånd | Referensparametrar | Komponentkontext |
|---|---|---|
| 6061-T6 / T6511-extrudering | Flytgräns ≥240 MPa; densitet ≈2.71 g/cm³ | Lättviktiga höljeskroppar och monteringsdelar |
| 316L / EN 1.4404 | Elasticitetsmodul 200 GPa vid 20°C; linjär utvidgningskoefficient 16 µm/(m·K), 20–100°C | Specificerade rostfria höljen och probstöd |
| Utan fyllnad POM-C · TECAFORM AH natural | Dragmodul 2.8 GPa; linjär utvidgningskoefficient (CLTE) 130 µm/(m·K) | Inre stödskal och positioneringsinsatser |
| Omodifierad PEEK · TECAPEEK naturlig | Dragmodul 4.2 GPa; linjär utvidgningskoefficient (CLTE) 50 µm/(m·K) | Specificerade polymerstöd med lägre referensutvidgning än POM-C |
Referenser: Hydro Alloy 6061 extrusionsminimihållfasthet och typisk densitet; Outokumpu Supra 316L/4404 fysikaliska data; Ensingers europeiska metriska data för de angivna standardmaterialgraderna. Polymermodul: 1 mm/min; polymer CLTE: longitudinell, 23–60°C. CLTE är linjär termisk utvidgning. Dessa materialreferenser fastställer inte prestanda för monterade sensorer.
De interna sätten och utrustningsmonteringsfunktionerna delar ritningens referensplaner. Bearbetningsreferenserna måste bevara sina relationer när komponenten flyttas mellan olika uppsättningar.
Fräsning skapar hålrum, lockfraser, monteringsmönster och justeringsrännor. Stödytor för hålrum och externa monteringsytor bibehåller sitt förhållande till monteringsreferenspunkterna snarare än att dimensioneras som oberoende funktioner.
CNC-frästjänsterSvarvning ger koncentriska borrningar, trappade diametrar, höljeträder och axiella säten. Tunnväggiga sektioner kräver lämpligt stöd under bearbetningen så att spännkraften inte definierar den färdiga formen.
CNC-svarvningstjänsterEtt hölje med sidöppningar eller vinklade monteringsytor kan kräva indexerad bearbetning. Deras placering refererar till den färdiga huvudborrningen eller monteringsytan så att anslutningen når den avsedda interna positionen.
5-axlig bearbetningsoptionerVi separerar de funktioner som positionerar monteringen från de funktioner som håller den på plats eller försegla den. Var och en har sina egna mått och godkännandekrav på komponentritningen.
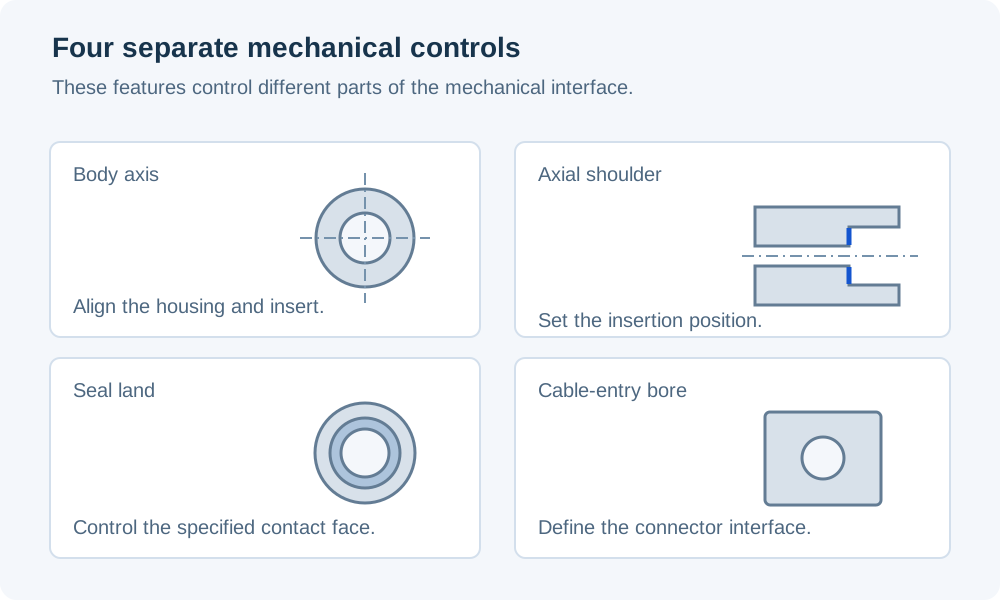
Den inre stödborrn är kopplad till monteringspilotten eller kroppens axel. Diameteren styr passningen; position och orientering styr var den installerade sonden eller patronen placeras.
En axelskulta kräver en definierad kontaktyta och utrymme för den motstående hörnradien. Den avsedda delen måste nå denna yta innan en annan kant eller ett gängslut stoppar den.
Vi bevarar den angivna förseglingens kontaktbredd, rännans geometri och ytytstruktur. Avkantning får inte avrunda bort en förseglingsskärpa eller ändra rännans tvärsnitt.
En gängad port och ett frihålsborr med säkringsskruv är olika monteringsdetaljer. Den valda kabelgenomföringsritningen avgör öppningens storlek, väggtjockleken och sätesytan; dess kabelklämningsområde definierar inte husets borr.
Slutritningen separerar husets yttre yta från de gränssnitt som används vid montering. Vi bevarar dessa skillnader både under bearbetning och vid förberedelse av delarna för den angivna ytbehandlingen.
En anodiserad yttre yta kan dela en del med maskerade gängor, borr eller kontaktflätor för tätningslock. Specifikationen för behandlingen definierar var beläggning får förekomma samt de mått som krävs efter färdigställning.
Förseglingsterrasser och -rännor behåller sin angivna ytytstruktur och skärpvillkor. En estetisk ytbehandling utvidgas inte över dem endast för att göra hela huset visuellt enhetligt.
Inre kanaler och fickor kräver tydliga krav på avkantning och restmaterial innan mätmonteringen installeras. Eventuell särskild rengöring, förpackning eller ytberedning ingår i det citierade leveransomfånget.
Liknande gängbeteckningar kan avse olika gränssnitt. Dessa valda referenser skiljer mellan en sensorhusmontering och en kabelgenomföringsinmatning; den släppta komponentritningen anger de slutgiltiga passningarna, djupen och ytgränserna.
Inspektion relaterar de inre sätesytorna till monteringsreferenserna. Sondens insättningsdjup och den intilliggande tätningsytan kontrolleras var för sig mot monteringsreferenserna.
| Gränssnitt / funktion | Referensmått | Komponentgodkännande |
|---|---|---|
| Valda ifm-sensorhusmonteringar | M12 × 1; M18 × 1 | Angiven kroppsdiameter, gängstigning, gängpassning och ingreppslängd |
| Metrisk kabelklämma-ingående gänga | M12 × 1.5; M20 × 1.5 | Vald klämmans gränssnitt; gängdjup och sätesyta |
| Monteringshål med spel för M20-klämma | Ø20.0–20.2 mm | Slätt borrhål; vald klämma och lockmutter |
| Stopp för probinsättning | Axialt avstånd i mm; ritningsgränser | Djup från den definierade komponentens sättyta |
| Tätans kontaktyta eller spår | Mått i mm; struktur i µm; ritningsgränser | Tätgeometri, ytstruktur och skadetillstånd |
Referenser: ifm IFT259/IFT260 och IGT261/IGT262 kroppsgängor; LAPP:s metriska klämmsgänga och borrhålstabell, EN 60423 / IEC 62444. Värdet Ø20.0–20.2 mm är ett fritt borrhål, inte en intern gängas mindre diameter. Den valda hårdvaran och komponentritningarna styr slutlig godkännande; ingen gemensam provdjup- eller tätfinishgräns antyds.
Vi offrar på bearbetade komponenter samt den specificerade dimensionsinspektionen. Sensorelektronik, kalibrering, fullständig enhetsgenomträngning eller tryckprovning samt kvalificering för farliga områden ingår inte i denna komponentleverans.
Gängor, interna säten och tunna mantelväggar kräver skydd vid hantering. Komponentidentifiering säkerställer att yttre liknande höljen kopplas till rätt intern konfiguration.
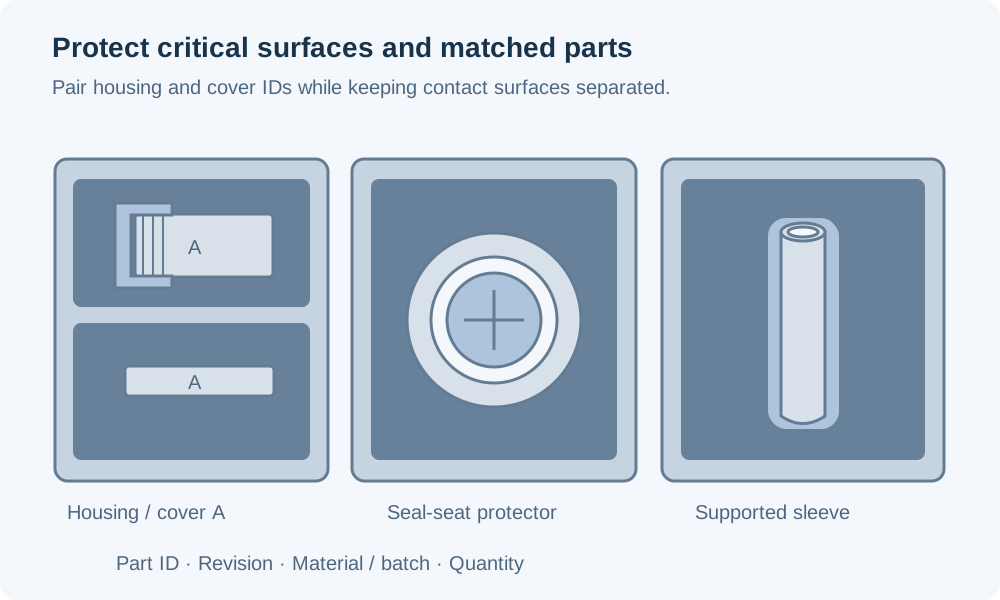
Vi anger artikelnummer och revision för höljet samt varje relaterat lock. Ett lock med liknande yttre kontur kan ändå ha annat sätdjup eller annan anslutningsöppning.
Gängform, ingångsstorlek och probstopp-varianter har separata komponentreferenser. Detta förhindrar att en visuellt liknande alternativvariant felaktigt används i fel sensormontering.
Förpackningen separerar tunna mantlar från tyngre kroppar och skyddar exponerade gängor samt tätkontaktytor mot skador vid kontakt. Tillfällig skyddsutrustning förblir skiljbar från levererad monteringshårdvara.
Endast om den valda sensorn tillåter den installationen. Det krävda omgivande fria utrymmet kan skilja sig åt även om båda kropparna har samma gänga. Använd installationsritningen för exakt modell för att ange konsolens öppning och närliggande metall, eftersom den bestämmer tillåten utformning kring givarytan.
Ett repeterbart vinkelläge följer av ett definierat styrelement. Om anslutningen måste peka i en specifik riktning kräver monteringen en definierad klockningsmetod, till exempel en separat lokaliseringsfunktion eller en separat, riktad montering av anslutningen. Vi fräsar den valda geometrin; vi infererar inte dess orientering från gängstorleken.
Ritningen av utrymmet måste skilja på fyllt volymområde, tillträde för fyllning eller ventilering samt områden som måste förbli fria för anslutningar eller underhåll. Identifiera de ytor som avses att limmas innan en intern beläggning specificeras. Vi levererar det frästa utrymmet; valet av förkapslingsmaterial, vidhäftning och validering av härdning ingår i sensormontageprocessen.
En öppen hylsa positionerar provröret samtidigt som dess ände lämnas exponerad. En sluten ände skapar en barriär mellan provröret och dess omgivning, vilket förändrar monteringen och kan påverka responsen. Använd den geometri som sensorkonstruktören godkänt; en sluten hylsa är inte automatiskt en tryckgodkänd termowell.
Endast om anslutningen och dess monteringskomponenter kan passera genom öppningen i den krävda monteringsordningen. Endast kabeldiameter är inte tillräckligt. Där passage inte är möjlig kan konstruktionen kräva montering före terminering eller en separat, definierad delad eller avtagbar slutföring.
En känslomembran är ett funktionellt element med egen geometri, material och fogkrav. Den ingår inte i en beställning av ett tomt hölje. Vår komponentoffert anger vilka delar av höljet och monteringsdelar som levereras; tillverkning av membranet, fogning och kalibrering av sensorn kräver en separat, godkänd omfattning.
Reservera ett märkningsområde på ritningen utanför tätningskontaktområdena, gängorna för infästning och tunna funktionella sektioner. Ange om märkningen måste förbli synlig även efter att sensorn är monterad. Detta gör att identifiering kan ske även efter montering utan att en urgrävning eller ytförändring placeras på ett gränssnitt som används av sensorkonstruktionen.
Utrustningsmåtten gäller de namngivna produkterna; materialvärdena gäller de angivna legeringarna och provförhållandena.
Skicka modellen, komponentritningen, materialet och antalet. Inkludera ritningen för den matchande patronen, sonden, kontaktdonet eller kabelgenomföringen om den definierar den bearbetade gränsytan.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
