Ga naar inhoud
VETCNCCNC-PRODUCTIE
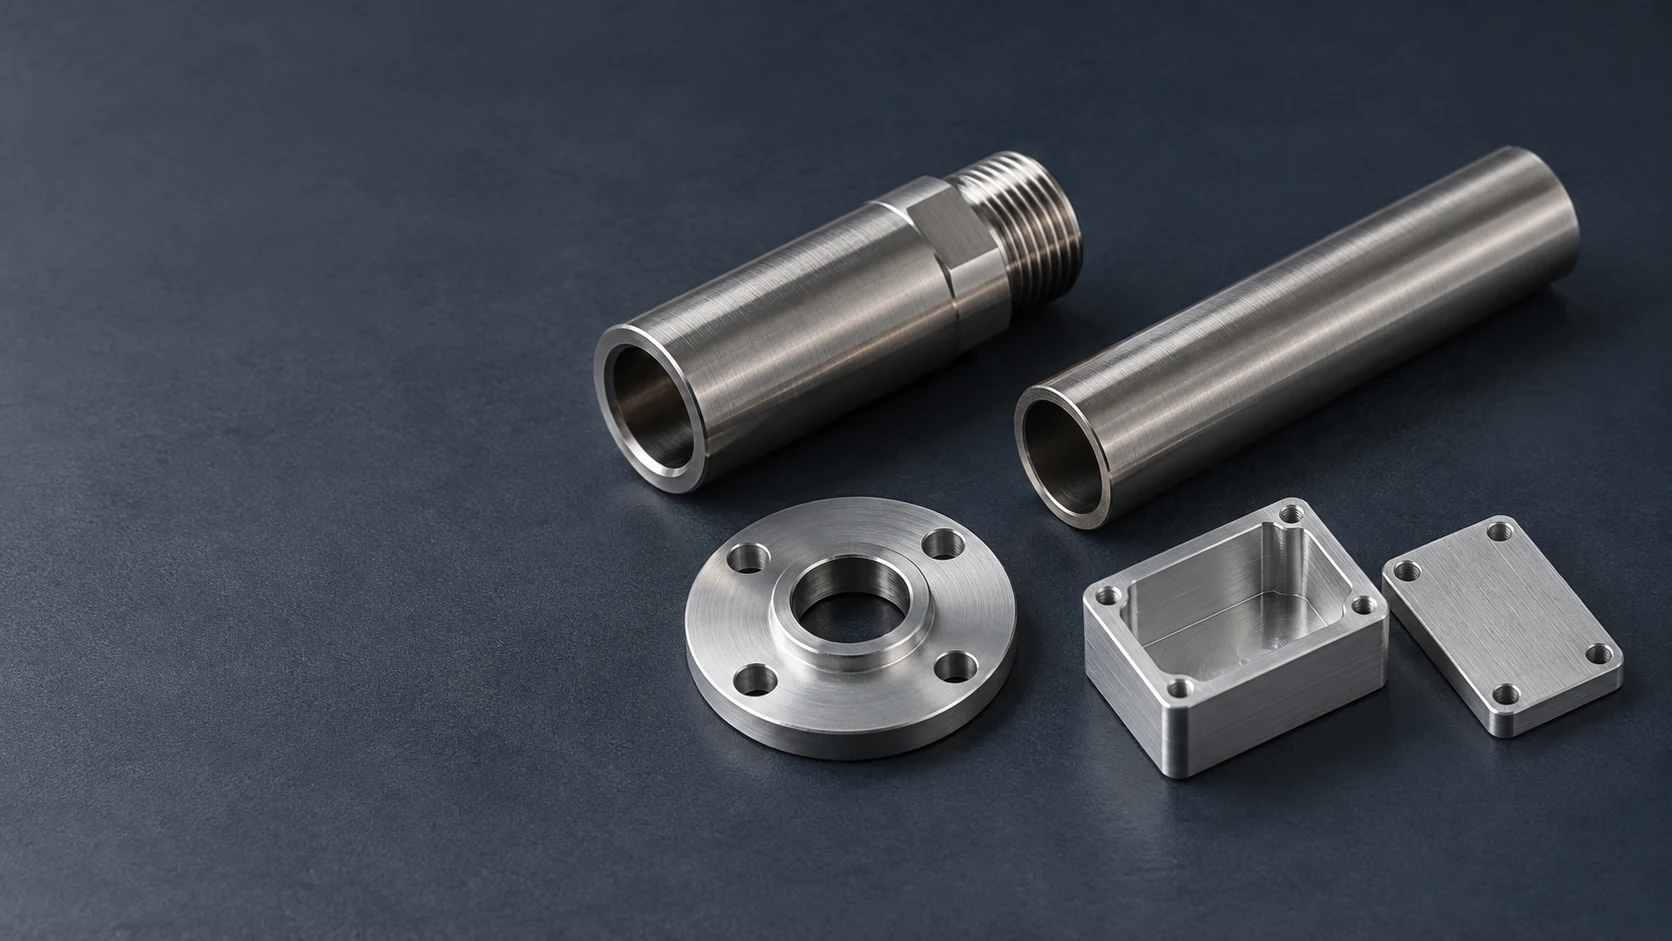
Gedraaide buisvormige behuizing, meetsondehuls, montageflens en rechthoekige deksel op een donker oppervlak

CNC-bewerking voor sensorcomponenten

Wij bewerken lege sensorbehuizingen, meetsondehouders, kabelinvoeradaptoren en montageonderdelen voor fabrikanten van sensoren en bouwers van apparatuur. Ons werk verbindt de meetsensorassemblage met haar behuizing en montageplaats via de boringen, schouders, schroefdraden en afdichtingsvlakken zoals gedefinieerd in uw tekeningen.

  • Sensorbehuizingen
  • Montageonderdelen voor meetsondes
  • Mechanische interfaces

Sensorbehuizingen en montagecomponenten

Wij vervaardigen de mechanische onderdelen rondom de meetsensorassemblage: het buitenlichaam, de interne ondersteuning en de verbinding met de apparatuur. De onderdeeltekening definieert wat zich binnenin bevindt, wat aan de buitenzijde aansluit en welke vlakken toegankelijk moeten blijven.

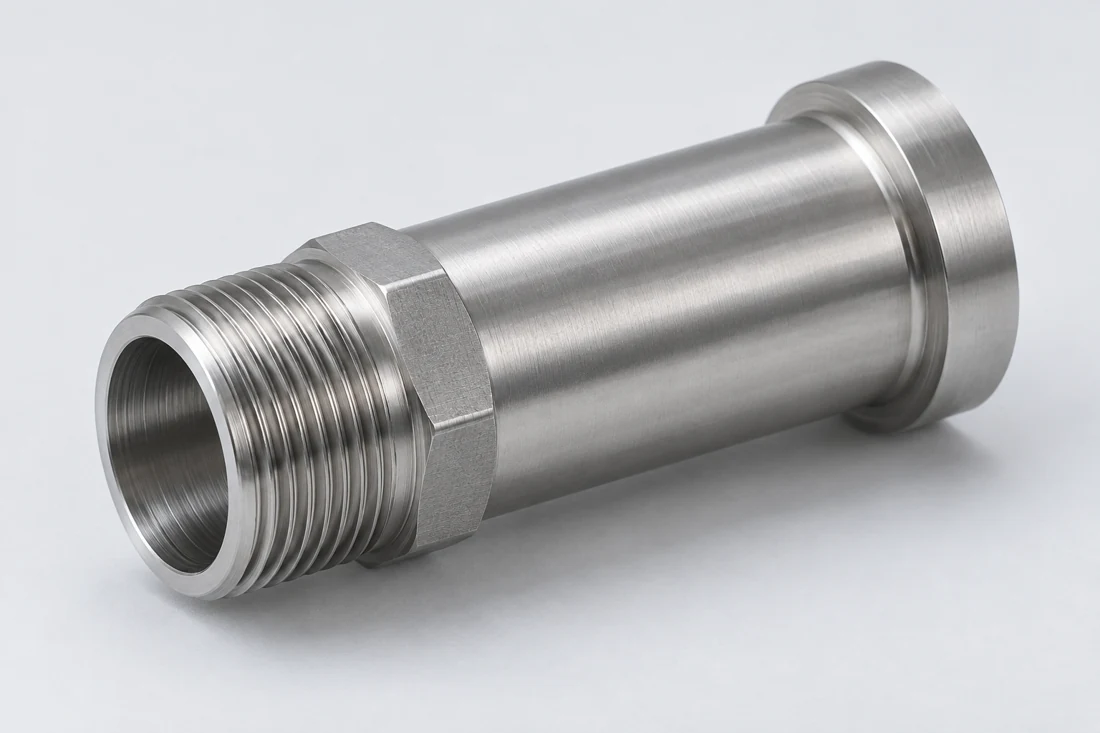
Holle metalen sensorbehuizing met een externe schroefdraad, moersleutelvlakken en een positioneringsrand

Geschroefde sensorbehuizingen

Wij draaien holle lichamen met de opgegeven externe montage-schroefdraad, interne boring en montageschouder. De boringdiepte laat de benodigde ruimte over voor de meetsensorcartridge en zijn aansluiting aan de achterzijde.

  • Lichaamsschroefdraad
  • Cartridgeboringen
  • Interne schouders
Bespreek dit onderdeel
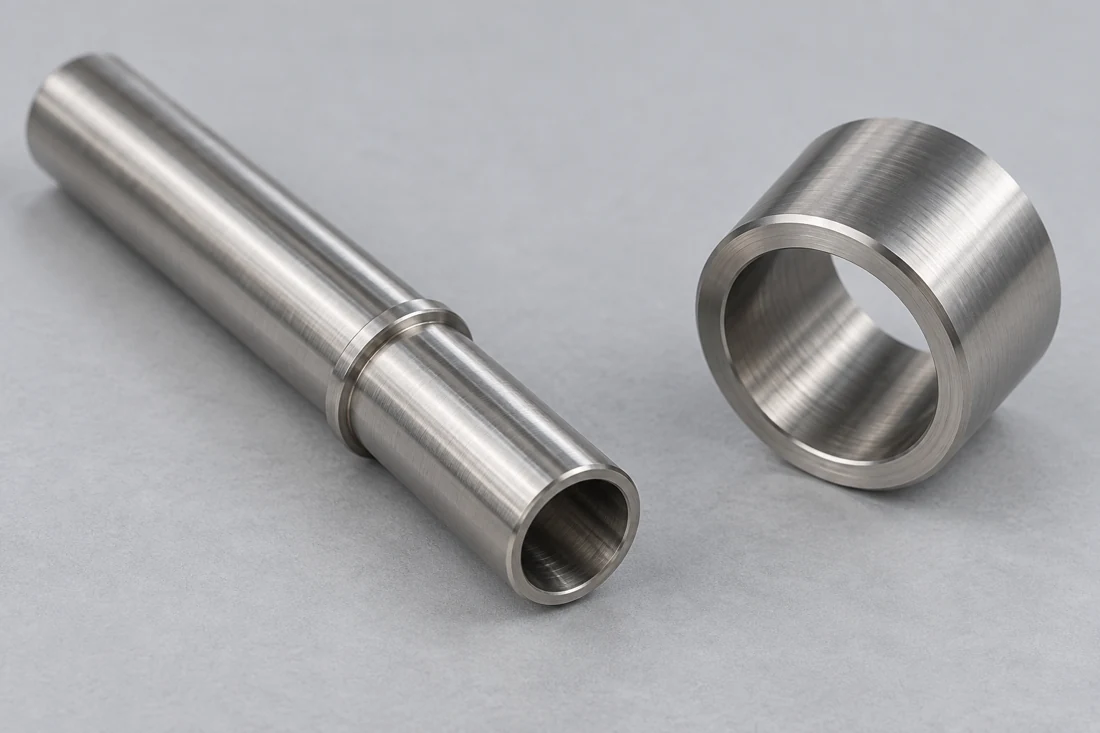
Lange trapvormige metalen meetsondehuls naast een kortere dikwandige kraag, beide met open boringen

Meetsondehulzen en -houders

Trapvormige hulzen ondersteunen een meetsonde bij de gedefinieerde diameter en insteekaanslag. De zit- of steunschouder en de boring delen een referentie-as, zodat de geïnstalleerde positie van de meetsonde overeenkomt met de onderdeeltekening.

  • Ondersteunende boringen
  • Insteekaanslagen
  • Zitschouders
Bespreek dit onderdeel
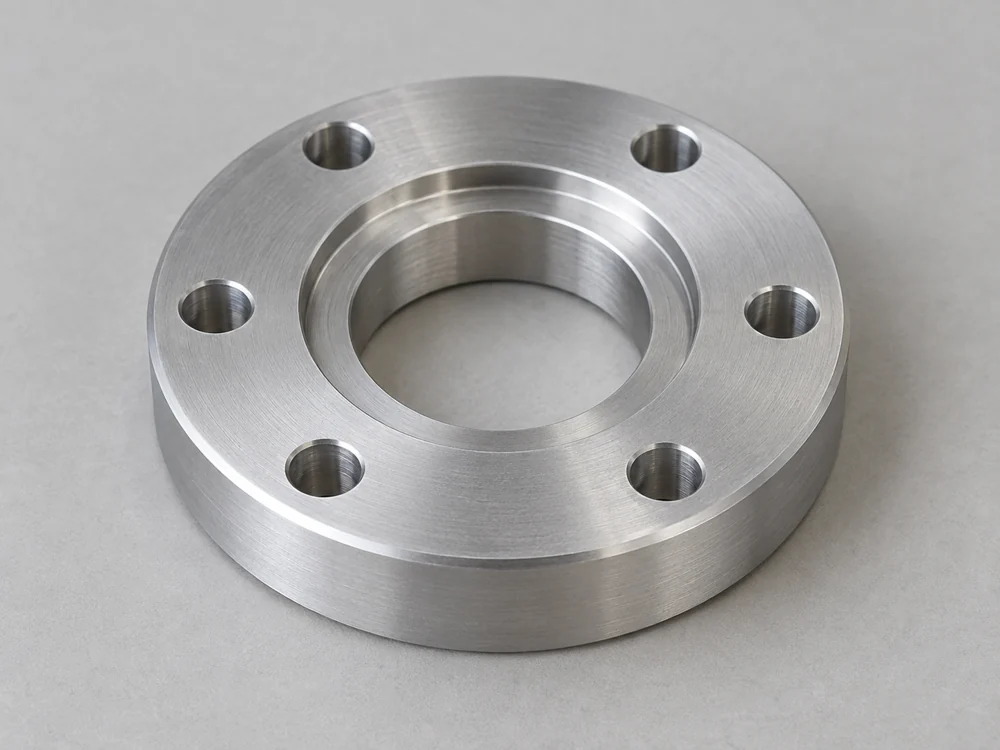
Cirkelvormige montageflens met zes bevestigingsgaten en een concentrische positioneringsstap

Montageflensen en -adaptoren voor meetsondes

Wij bewerken flenspatronen, centreerpennen en aansluitfuncties die de meetsondehouder met de apparatuur verbinden. Een procesaansluiting vereist ook een specifieke afdichtingsgeometrie; het montagepatroon alleen definieert deze verbinding niet.

  • Montagepatronen
  • Centreerelementen
  • Aansluitfuncties
Bespreek dit onderdeel
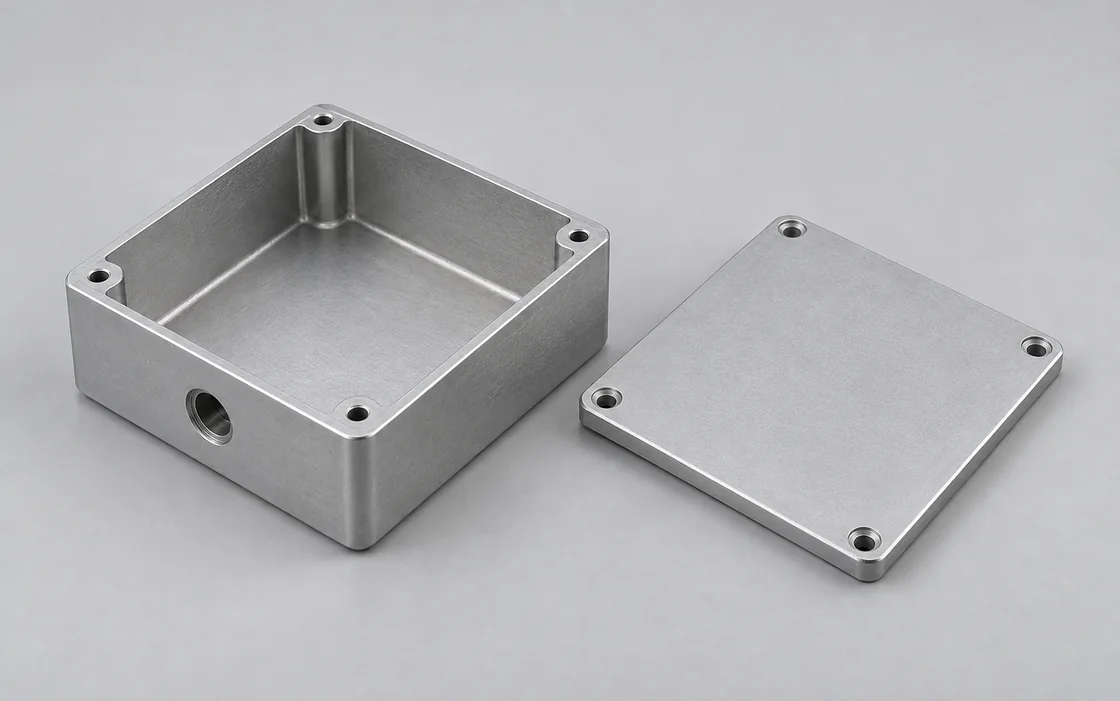
Rechthoekige metalen behuizing met een zijdelingse kabelinvoeropening en een afzonderlijk met schroeven bevestigd deksel

Behuizingen en deksels

Gefreesde behuizingen bieden de inwendige holte, de dekselrand en de bevestigingspunten voor de sensorassemblage. Zijdelingse openingen worden geplaatst op basis van deze interne referentievlakken, zodat de gemonteerde connectoren op één lijn liggen met de behuizing.

  • Inwendige holtes
  • Dekselranden
  • Zijdelingse openingen
Bespreek dit onderdeel
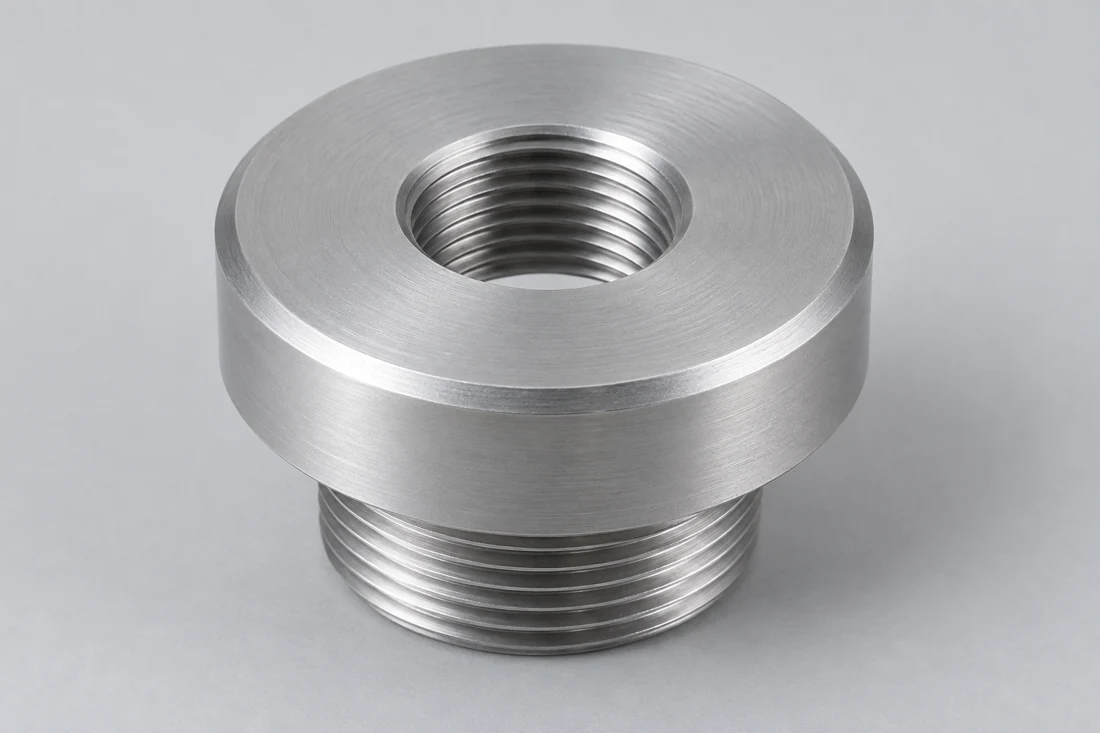
Cirkelvormige kabelinvoeradapter met een intern geschroefde opening en een extern geschroefde spil

Kabelinvoer- en eindkapadaptoren

Gedraaide eindkappen en invoeradaptoren verbinden het behuizingssysteem met de geselecteerde kabeldoorvoer of connector. Wij bewerken de gespecificeerde schroefdraad of doorgangsopening samen met het aansluitvlak en de functies voor gereedschapstoegang.

  • Invoeropeningen
  • Eindkap-aansluitvlakken
  • Voorzieningen voor sleuteltoegang
Bespreek dit onderdeel
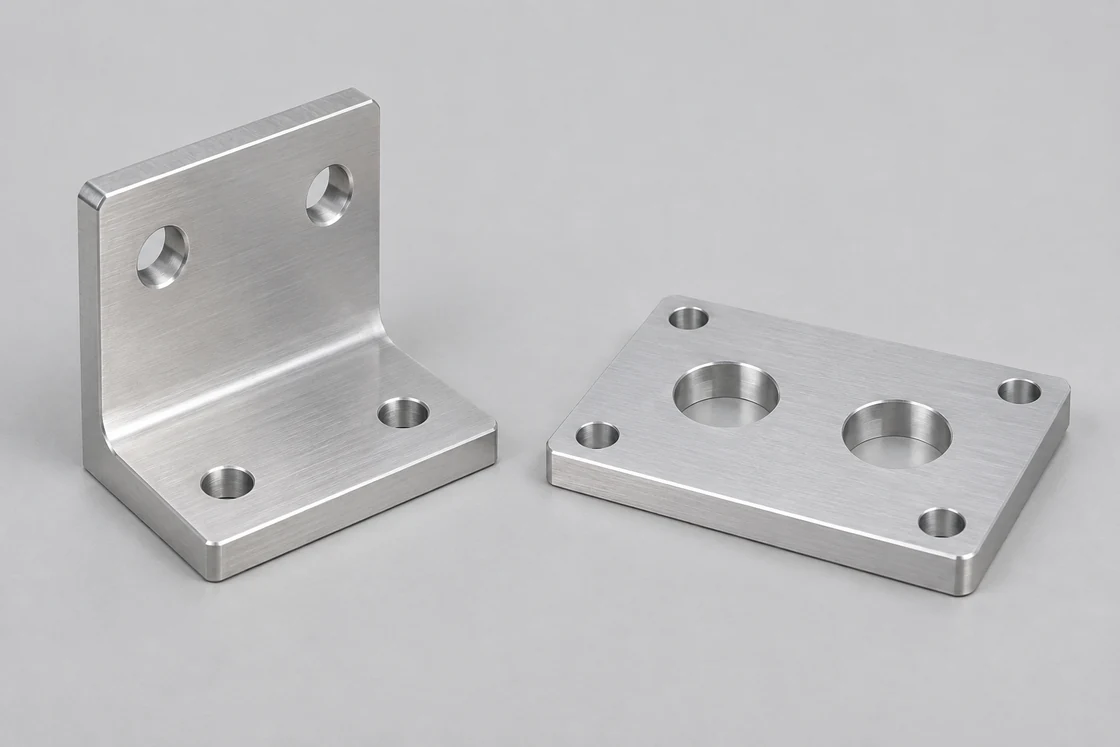
Metalen L-vormige montagebeugel naast een vlakke plaat met montagegaten

Sensorbevestigingsbeugels

Beugels en montageplaten bepalen de positie van de sensor op een machine. Vaste boringen of verstelbare sleuven volgen de bedoelde instelmethode, met voldoende ruimte voor de borgmoeren en de achterzijdeconnector.

  • Montageboringen
  • Verstelbare sleuven
  • Ruimte voor connector
Bespreek dit onderdeel

Behuizingassemblage, probe-installatie en machinebevestiging

Deze toepassingen maken gebruik van verschillende referentiekenmerken. Een behuizing bepaalt de positie van de inwendige assemblage, een houder stelt de meetsondediepte in en een machinebeugel definieert de geïnstalleerde positie van de sensor.

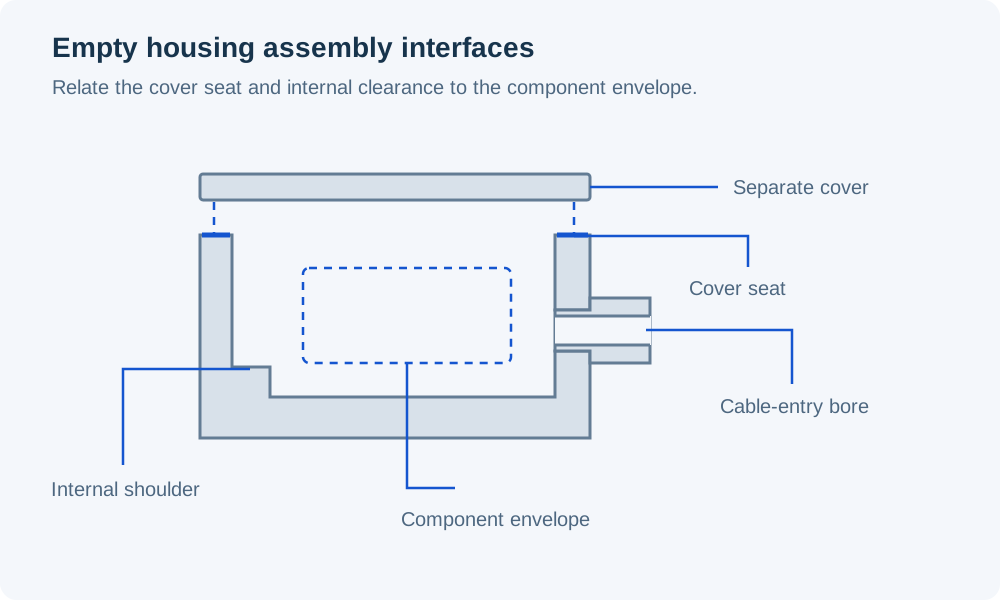
Doorsnede van een lege sensorbehuizing met een afzonderlijk deksel, een zitrand, een interne positioneringsrand, een kabelinvoerboring en een gereserveerd volume voor componenten

Positionering van de sensorassemblage binnen de behuizing

Wij frezen de holte uit de assemblageomvang en de gekozen positioneringsvlakken. De cartridge kan rusten op een inwendige schouder terwijl een afzonderlijk deksel deze vasthoudt; de technische tekening geeft aan welk vlak de axiale positie bepaalt.

Achterzijdelijke openingen volgen de positie van de connector in die gemonteerde assemblage. Een connector die door de wand past, heeft nog steeds ruimte nodig voor zijn bevestigingshardware en de aansluitende kabel.

Interne ondersteuning

De componentomvang omvat de vereiste assemblagevrijheid, waarbij contact beperkt is tot de aangewezen ondersteuningsvlakken.

Dekselzitting

De rand van de afdekking, het schroefpatroon en de sluitdiepte behoren tot dezelfde assemblagedefinitie als de interne schouder.

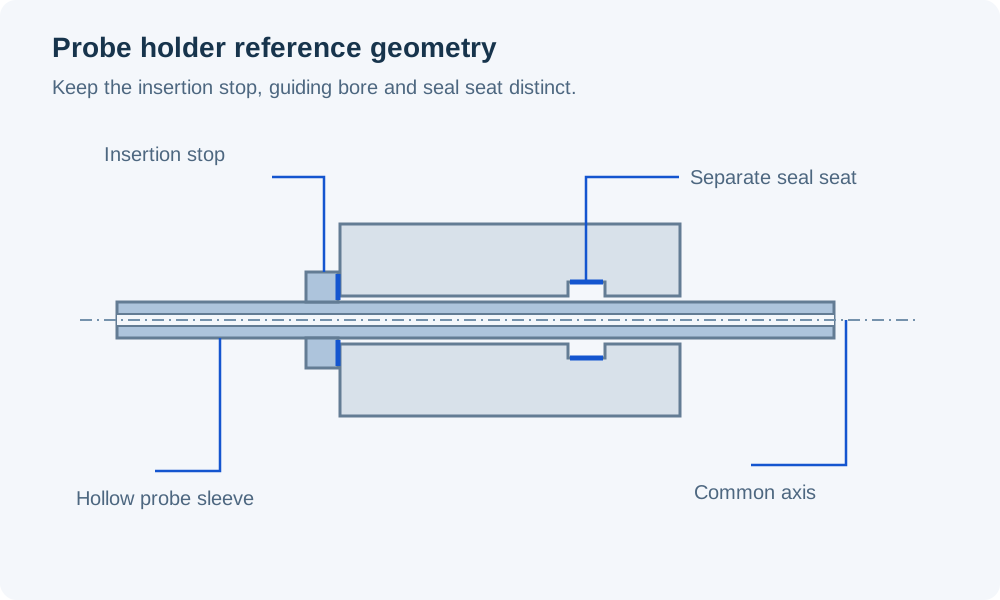
Doorsnede van een holle meetsondehuls in een houder, met een gemeenschappelijke as, een insteekaanslag en een afzonderlijke uitsparing voor de afdichtingszitting

Instellen van de meetsondediepte op het installatiepunt

Wij bewerken de houder uitgaande van de diameter van de meetsondeondersteuning en de aanstop die de inbrengdiepte bepaalt. De totale hulslengte is alleen nuttig wanneer ook de relatie tot het montagevlak van de apparatuur is gedefinieerd.

Bij een procesaansluiting zijn draadingrijping en afdichting afzonderlijke eisen. De aansluitingsrichtlijnen van WIKA onderscheiden vlakke draadafdichtingen van conische draadafdichtingen; de gekozen aansluitingstekening bepaalt de vereiste zitvlakgeometrie.

Inbrengreferentie

De werkdiepte begint bij het gespecificeerde montage- of zitvlak, niet bij een willekeurige buitenrand van de houder.

Afzonderlijke afdichtingsgeometrie

De afdichtingscontactvlakken, -groeven of -zitvlakken blijven gecontroleerde kenmerken naast het montageschroefdraad.

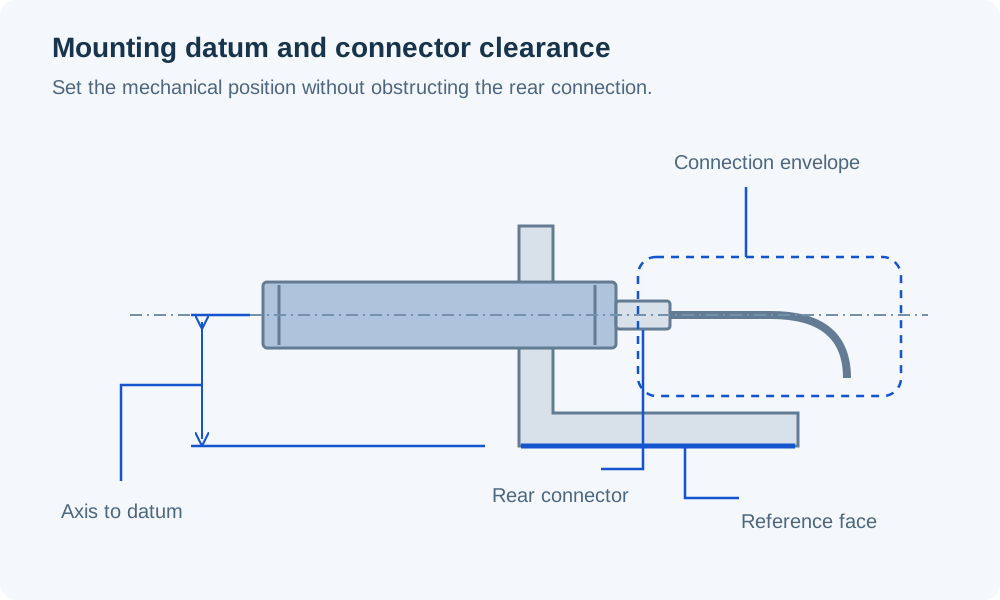
Zijaanzicht van een mechanisch omhulsel in sensorvorm dat via een beugel is gemonteerd; de as wordt gerelateerd aan het referentievlak, terwijl de achterzijde (connector en kabelroute) vrij blijft

Positiebepaling van een sensor op de machine

Wij bewerken de boring in de steun of het apparaatpatroon ten opzichte van het montagevlak aan de machinezijde. Deze relatie bepaalt de mechanische positie voordat het apparatuurteam de werkafstand of het doel van de sensor instelt.

Instelvoorzieningen moeten voldoende ruimte laten om de uiteindelijke positie te vergrendelen. De gemonteerde connector en de bijbehorende koppelmoer moeten toegankelijk blijven nadat de steun aan de machine is bevestigd.

Machinereferentie

Het montagevlak en het gatpatroon bepalen waar de sensoras zich bevindt binnen de apparatuurassemblage.

Toegang tot instelling

De richting van de sleuf, de bevestigingshardware en de aandraaiweg worden gezamenlijk in overweging genomen bij de geometrie van de steun.

Van assemblagepassende onderdelen naar vrijgegeven componenten

Controleer de passende onderdelen op correcte plaatsing van de cartridge, sluiting van de deksel en toegang tot de connector. Voor evaluatiesets wordt het gespecificeerde materiaal en de gespecificeerde oppervlaktoestand gebruikt; elke configuratie wordt gehandhaafd onder een eigen revisie van het onderdeel.

Assemblagepassende componenten

Eerste behuizingen en hulzen bepalen of de cartridge correct zit, de afdekking goed sluit en de geselecteerde connectoren kunnen worden geïnstalleerd binnen de beschikbare omvang.

Evaluatieset componenten

Het gespecificeerde materiaal en de oppervlaktoestand ondersteunen de assemblage- en toepassingsbeoordeling door het sensorteam. Wijzigingen aan inbrengaanslagen, holte-diepte of aansluitingsgeometrie blijven herkenbaar via de revisie.

Vrijgegeven productieonderdelen

Herhaalde onderdelen volgen de geaccepteerde mechanische definitie. Een gewijzigde cartridge, kabeldoorvoer of meetsonde-aansluiting wordt opgenomen in de tekening van het betrokken onderdeel voordat deze wordt omgezet in een vervangingsbestelling.

Materiaalparameters voor behuizingen en meetsonde-ondersteuningen

De massa van de behuizing en de relatieve beweging van aangrenzende onderdelen beïnvloeden de keuze van het materiaal. De onderstaande referenties onderscheiden metalen behuizingen van polymeerondersteuningen; de geselecteerde kwaliteit moet ook geschikt zijn voor het werkelijke medium en de reinigingsomstandigheden.

CNC-bewerking voor sensoronderdelen — materiaalparameters
Materiaal / toestandReferentieparametersToepassingscontext van het onderdeel
6061-T6/T6511-extrusieVloeigrens ≥240 MPa; dichtheid ≈2.71 g/cm³Lichtgewicht behuizingslichamen en montageonderdelen
316L/EN 1.4404Elastische modulus 200 GPa bij 20°C; lineaire uitzettingscoëfficiënt (CLTE) 16 µm/(m·K), 20–100°CGespecificeerde roestvaststalen behuizingen en meetsonde-ondersteuningen
Niet-gevulde POM-C · TECAFORM AH naturalTrekmodulus 2.8 GPa; CLTE 130 µm/(m·K)Interne steunbussen en positioneringsinvoegstukken
Niet-gevulde PEEK · TECAPEEK naturalTrekmodulus 4.2 GPa; CLTE 50 µm/(m·K)Gespecificeerde polymeerondersteuningen met een lagere referentie-uitzetting dan POM-C

Referenties: Hydro Alloy 6061 extrusie — minimale vloeigrens en typische dichtheid; Outokumpu Supra 316L/4404 fysische gegevens; Ensinger Europese metrische gegevens voor de genoemde materiaalkwaliteiten. Polymeermodulus: 1 mm/min; polymeer-CLTE: longitudinaal, 23–60°C. CLTE staat voor lineaire thermische uitzetting. Deze materiaalreferenties bepalen niet de prestaties van de geassembleerde sensor.

Bewerking van boringen, afsluitingen en aansluitende interfaces

De interne zitvlakken en de bevestigingsmogelijkheden voor apparatuur delen de referentievlakken van de tekening. De verspaningsreferenties moeten hun onderlinge relatie behouden wanneer het onderdeel tussen verschillende opspanningen wordt verplaatst.

Boringpositie, insteekaanslagen en afdichtende oppervlakken

Wij onderscheiden de kenmerken die de assemblage positioneren van diegene die deze vasthouden of afdichten. Elk heeft zijn eigen afmetingen en acceptatievereisten op de onderdeeltekening.

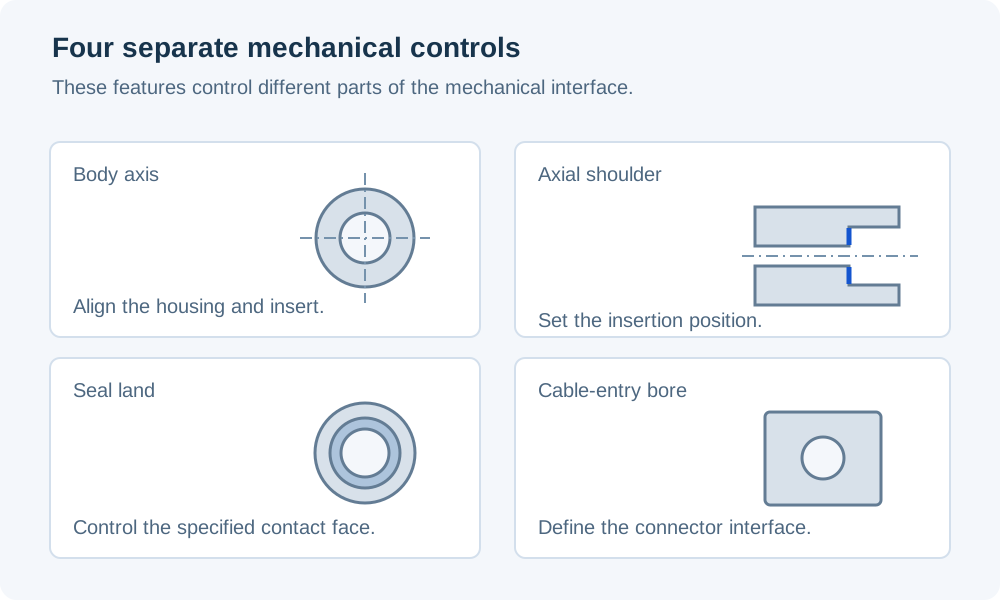
Vier details onderscheiden de as van het behuizinglichaam, de axiale positioneringsrand, het ringvormige afdichtingsvlak en de kabelinvoerboring

Lichaamsas en ondersteunende boring

De interne ondersteunende boring is gerelateerd aan de montage-centreerstift of lichaamsas. De diameter bepaalt de pasvorm; positie en oriëntatie bepalen waar de geïnstalleerde sensor of cartridge komt te zitten.

Axiale schouder en stop

Een schouder vereist een gedefinieerd contactvlak en voldoende speling voor de aansluitende hoekradius. Het bedoelde onderdeel moet dit vlak bereiken voordat een andere rand of schroefdraaduitloop het tegenhoudt.

Afdichtingsvlak en -groef

Wij handhaven de gespecificeerde breedte van het afdichtingscontact, de groefgeometrie en de oppervlaktetextuur. Ontbraming mag geen afdichtingsrand afronden of de groefdoorsnede wijzigen.

Kabelopening

Een getapt poortje en een doorgaande opening met contramoer zijn verschillende montageoplossingen. De gekozen kabeldoorvoertekening bepaalt de opening, wanddikte en aanslagvlak; het kabelklembereik van de doorvoer bepaalt niet de behuizingsboring.

Oppervlaktebehandeling rond gemonteerde en afgedichte kenmerken

De afwerkings-tekening onderscheidt de buitenzijde van de behuizing van de interfaces die tijdens de assemblage worden gebruikt. Wij behouden deze onderscheidingen bij het bewerken en voorbereiden van de onderdelen voor de gespecificeerde behandeling.

Toelaatbare afwijkingen voor aluminiumcoating

Een geanodiseerde buitenzijde kan een onderdeel delen met afgedekte draadgangen, boringen of sluitcontacten. De specificatie van de behandeling bepaalt waar coating is toegestaan en welke afmetingen na afwerking vereist zijn.

Afdichtingscontactoppervlakken

Afdichtingsvlakken en -groeven behouden hun gespecificeerde textuur en randconditie. Een cosmetische behandeling wordt niet over deze gebieden uitgebreid om uitsluitend de gehele behuizing visueel uniform te laten lijken.

Toestand van de assemblageholte

Interne kanalen en uitsparingen vereisen duidelijke eisen ten aanzien van bramen en residuen voordat de sensorassemblage wordt geïnstalleerd. Elke speciale reiniging, verpakking of oppervlaktevoorbereiding maakt deel uit van het geoffreerde leveringsomvang.

Afmetingen voor de bevestiging van de sensor en de kabelinvoer

Soortgelijke draadaanduidingen kunnen verwijzen naar verschillende interfaces. Deze geselecteerde referenties onderscheiden een bevestiging van de sensorbehuizing van een kabeldoorvoer; de vrijgegeven onderdelentekening bevat de definitieve pasvormen, dieptes en oppervlaktegrenzen.

De inspectie relateert de interne zitvlakken aan de montage-referenties. Insteekdiepte van de sonde en het aangrenzende afdichtvlak worden elk getoetst aan de montagereferenties.

CNC-bewerking voor sensoronderdelen — kenmerkspecificaties
Interface / functieReferentieafmetingenAcceptatie van het onderdeel
Geselecteerde ifm-montagepunten voor sensorbehuizingM12 × 1; M18 × 1Gespecificeerde behuizingsdiameter, draadsteek, draadpasvorm en inschroeflengte
Metrische draad voor kabeldoorvoerM12 × 1.5; M20 × 1.5Geselecteerde kabeldoorvoerinterface; draaddiepte en zitvlak
Montage van een M20-kabelwartel in een doorvoergatØ20.0–20.2 mmOpening zonder schroefdraad; geselecteerde kabeldoorvoer- en vergrendelmoeropstelling
Stop voor inbrengen van de meetsondeAxiale afstand in mm; tekeningsgrenzenDiepte vanaf het gedefinieerde zitvlak van de apparatuur
Afdichtend contactvlak of groefAfmetingen in mm; textuur in µm; tekeningsgrenzenAfdichtgeometrie, oppervlaktetextuur en schadeconditie

Referenties: ifm IFT259/IFT260 en IGT261/IGT262 schroefdraad op de sensorbehuizing; LAPP metrische kabeldoorvoerdraad en boorgatentabel, EN 60423 / IEC 62444. De waarde Ø20.0–20.2 mm is een doorgangsopening, geen kleinste diameter van een interne draad. De geselecteerde hardware en onderdelentekeningen bepalen de definitieve acceptatie; er wordt geen algemene limiet voor meetsonde-inbrengdiepte of afdichtoppervlaktoestand geïmpliceerd.

Mechanische inspectie en sensorkwalificatie

Wij offreren bewerkte onderdelen en de gespecificeerde dimensionele inspectie. Sensor-elektronica, kalibratie, IP- of druktests van het volledige apparaat, en kwalificatie voor explosiegevaarlijke gebieden vallen buiten deze onderdeellevering.

Bescherming van sensorinterfaces tijdens transport

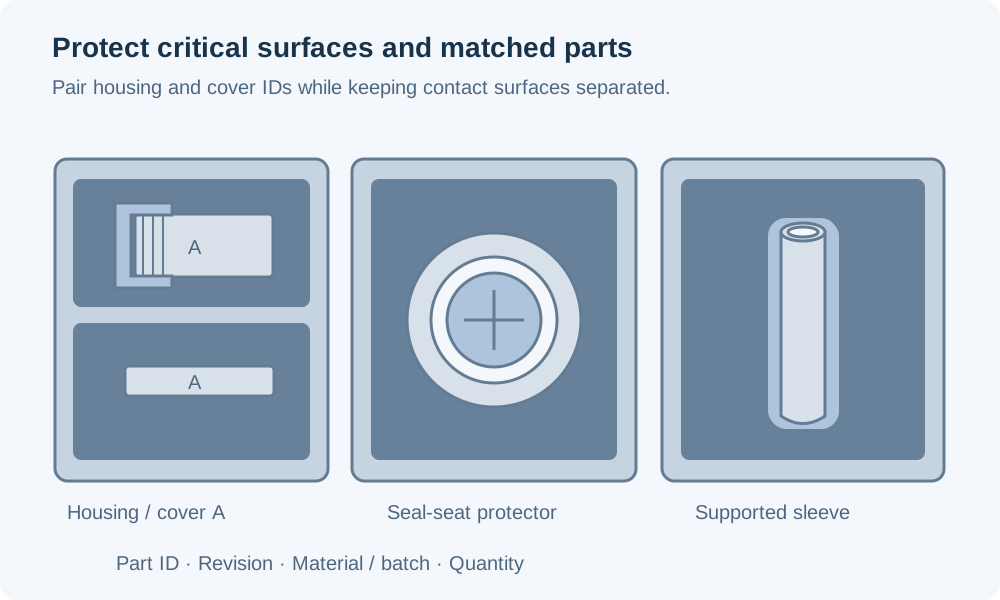
Schroefdraden, interne zitvlakken en dunne mantelwanden moeten tijdens hantering worden beschermd. Identificatie van het onderdeel zorgt ervoor dat extern vergelijkbare behuizingen correct worden gekoppeld aan hun specifieke interne configuratie.

Afzonderlijk ondersteunde behuizing en deksel, een beschermd interne afdichtingszitvlak en een dunne meetsondehuls, met velden voor onderdeelidentiteit en revisie

Identiteit van behuizing en deksel

Wij identificeren het onderdeelnummer en de revisie voor de behuizing en elk bijbehorend afdekdeel. Een deksel met een vergelijkbare buitenomtrek kan toch een andere zitdiepte of een andere connectoropening hebben.

Verbindingsvarianten

De vorm van de schroefdraad, de afmeting van de ingang en de varianten met meetsonde-stop behouden afzonderlijke onderdeelverwijzingen. Dit voorkomt dat een visueel vergelijkbaar alternatief per ongeluk in de verkeerde sensorassemblage wordt geïnstalleerd.

Interfacebescherming

De verpakking houdt dunne hulzen gescheiden van zwaardere behuizingen en beschermt blootliggende schroefdraden en afdichtingscontactvlakken tegen beschadiging door aanraking. Tijdelijke bescherming blijft duidelijk onderscheidbaar van de meegeleverde assemblagehardware.

Veelgestelde vragen over CNC-bewerking van sensorcomponenten

Kan een vlak ingebouwde sensor dezelfde beugel gebruiken als een niet-vlak ingebouwde versie?

Alleen als de geselecteerde sensor die installatie toestaat. De vereiste vrije ruimte rondom kan zelfs verschillen wanneer beide behuizingen dezelfde schroefdraad hebben. Gebruik de installatietekening van het exacte model om de consoleopening en het nabije metaal vast te leggen, want die bepaalt de toegestane opstelling van het sensorvlak.

Kan het aandraaien van een eindkap met schroefdraad de uiteindelijke richting van de connector vastleggen?

Een reproduceerbare hoekligging volgt uit een vastgelegd positioneringskenmerk. Indien de connector een bepaalde richting moet uitwijzen, vereist de assemblage een gedefinieerde oriëntatiemethode, zoals een afzonderlijk positioneringskenmerk of een onafhankelijk georiënteerde connectorbevestiging. Wij bewerken die gekozen geometrie; wij leiden de oriëntatie niet af uit de afmeting van de schroefdraad.

Wat verandert er wanneer de behuizing wordt gevuld met gietmassa?

De holte-tekening moet het gevulde volume, de toegang voor het vullen of ventileren, en de gebieden die vrij moeten blijven voor connectors of onderhoud, duidelijk onderscheiden. Geef de oppervlakken aan die moeten hechten voordat u een interne coating specificeert. Wij leveren de bewerkte holte; de keuze van de compound, de hechting en de validatie van de uitharding behoren tot het sensorassemblageproces.

Moet een meetsondehuls open of gesloten zijn?

Een open koker positioneert de meetsonde terwijl het uiteinde ervan bloot blijft. Een gesloten uiteinde vormt een barrière tussen de meetsonde en de omgeving, wat de assemblage verandert en mogelijk invloed heeft op de respons. Gebruik de door de sensorontwerper goedgekeurde geometrie; een gesloten koker is niet automatisch een voor druktoepassingen gekwalificeerde thermowell.

Kan een eendelige afdekking over een kabel passen waarop de connector al is aangebracht?

Alleen als de connector en de bijbehorende installatiehardware in de vereiste assemblagevolgorde door de opening kunnen passeren. De kabeldiameter alleen is niet voldoende. Waar doorgang onmogelijk is, kan het ontwerp montage vóór het afmonteren van de kabel vereisen, of een afzonderlijk gedefinieerde gedeelde of verwijderbare afsluiting.

Is een drukmeetmembraan opgenomen in een maatwerkbehuizing?

Een meetmembraan is een functioneel element met een eigen geometrie, materiaal en vereisten voor verbinding. Het is niet inbegrepen bij een bestelling van een lege behuizing. Onze onderdelenofferte geeft de geleverde behuizing en montageonderdelen aan; de fabricage van het membraan, de verbinding en de sensorkalibratie vereisen een afzonderlijke, gekwalificeerde werkomschrijving.

Waar kan een onderdeelnummer op een kleine sensorbehuizing worden aangebracht?

Reserveer een markeringsgebied op de tekening buiten de afdichtingscontacten, de aansluitschroefdraden en dunne functionele secties. Geef aan of de markering na installatie van de sensor zichtbaar moet blijven. Dit zorgt ervoor dat identificatie overleeft na montage, zonder dat een uitsparing of oppervlakteverandering wordt aangebracht op een interface die door het sensordesign wordt gebruikt.

PROJECTONDERSTEUNING

Bespreek uw sensorbehuizing of montageonderdeel

Stuur het model, de onderdeeltekening, het materiaal en de gewenste hoeveelheid. Voeg, indien van toepassing, de tekening van de aansluitende cartridge, de meetsonde, de connector of de kabeldoorvoer toe om de bewerkte interface te definiëren.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB