Siirry sisältöön
VETCNCCNC VALMISTUS
Kierreliitosputkimainen kotelo, mittauskärjen vaippa, kiinnitysliitoslevy ja suorakulmainen kansi tummalla pinnalla

CNC-koneistus anturikomponenteille

Koneistamme tyhjiä anturikuoria, tukikappaleita, kaapelinsyöttöadaptereita ja kiinnityskomponentteja anturivalmistajille ja laitevalmistajille. Työmme yhdistää anturiasemointikokoonpanon sen kuoreen ja asennuskohtaan piirustuksissanne määriteltyjen reikien, olakkeiden, kierreliitosten ja tiivistyspintojen kautta.

  • Anturikuoret
  • Tukikappaleet
  • Mekaaniset liitännät

Anturikuoret ja asennuskomponentit

Valmistamme mekaaniset osat anturiasemointikokoonpanon ympärille: sen ulkokuoren, sisäisen tukirakenteen ja liitoksen laitteeseen. Komponentin piirustus määrittelee, mitä on sisällä, miten osa liittyy ulkopuolelle ja mitkä pinnat täytyy pitää käytettävissä.

Tyhjä metallinen anturin kotelo ulkokierteellä, kiinnityskulmilla ja sijoitustukihartialla

Kierreliitokselliset anturikuoret

Sorvaamme onttoja kappaleita määritellyllä ulkoisella kiinnityskierreliitoksella, sisäisellä reiällä ja asennusolakkeella. Reikäsyvyys jättää tilaa anturipatronille ja sen takana sijaitsevalle liitokselle.

  • Kehäkierre
  • Patruunaputket
  • Sisäiset olakkeet
Keskustele tästä komponentista
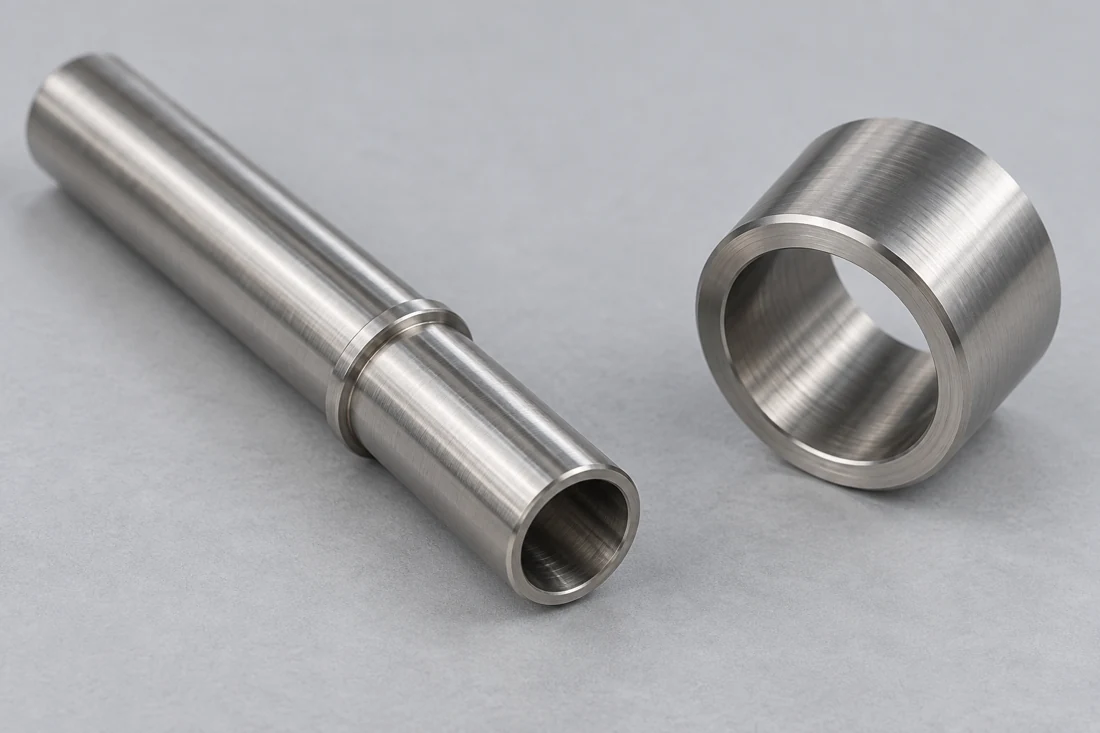
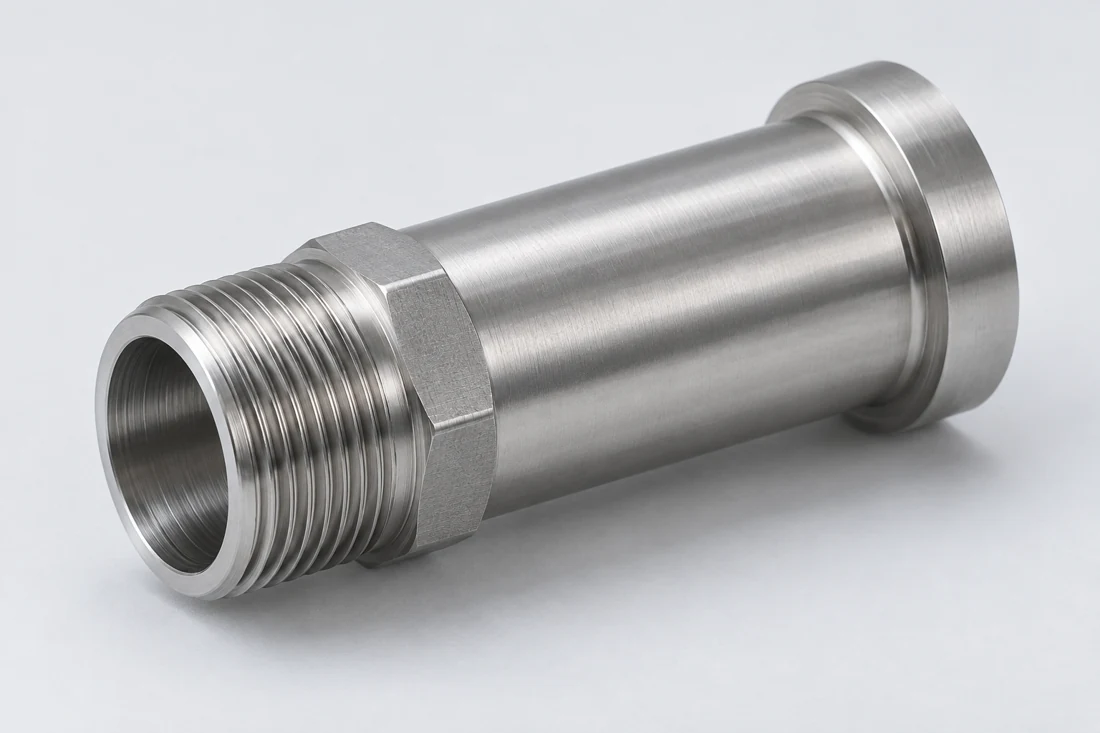
Pitkä porrastettu metallinen tukiputki lyhyen paksuseinäisen kauluksen vieressä, molemmat avoimella reiällä

Tutkaputket ja -pidikkeet

Portaatut putket tukevat tutkaa määritellyllä halkaisijalla ja asennuslopetuksella. Istutusolake ja putki jakavat viiteakselin, joten asennetun tutkan sijainti noudattaa komponentin piirustusta.

  • Tuettavat putket
  • Asennuslopetukset
  • Asennusolakkeet
Keskustele tästä komponentista
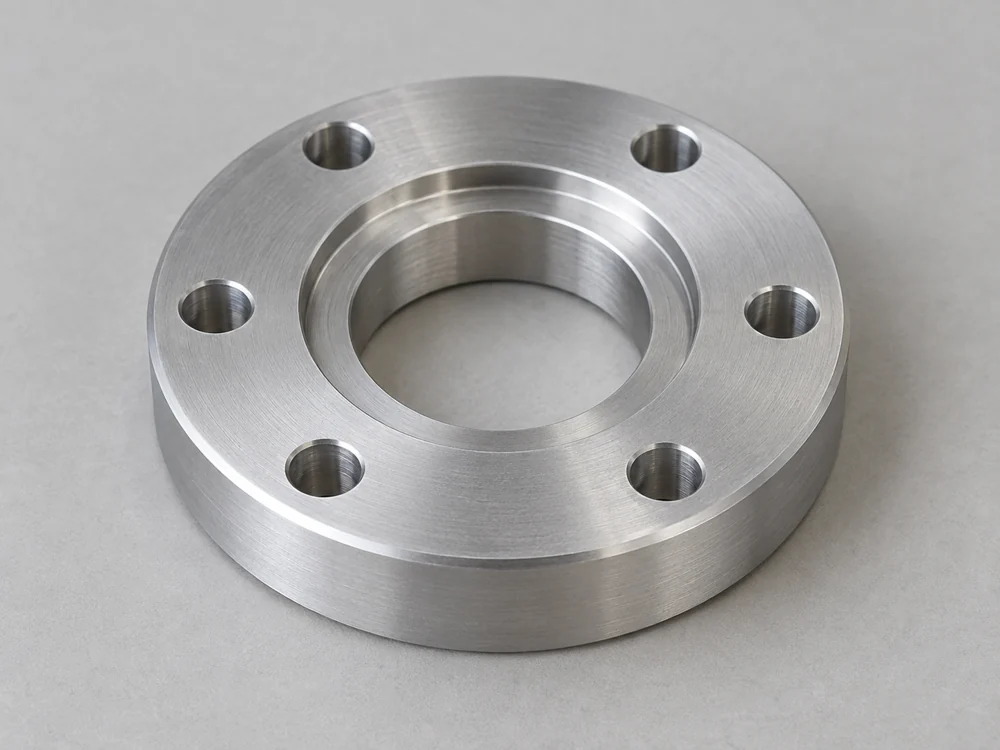
Pyöreä kiinnitysrengas kuudella kiinnitysreiällä ja keskitetyllä sijoitusportaalla

Tutkan kiinnitysliittimet ja sovittimet

Koneistamme liittimien kiinnitysliittimiä, ohjauspintoja ja yhdistämisominaisuuksia, jotka yhdistävät tutkanpitimen laitteistoon. Prosessiliitokselle vaaditaan myös sen määritelty tiivistysgeometria; kiinnitysliittimen ulottuvuudet eivät yksin määritä kyseistä liitosta.

  • Kiinnitysliittimet
  • Sijoituspilarit
  • Yhdistämisominaisuudet
Keskustele tästä komponentista
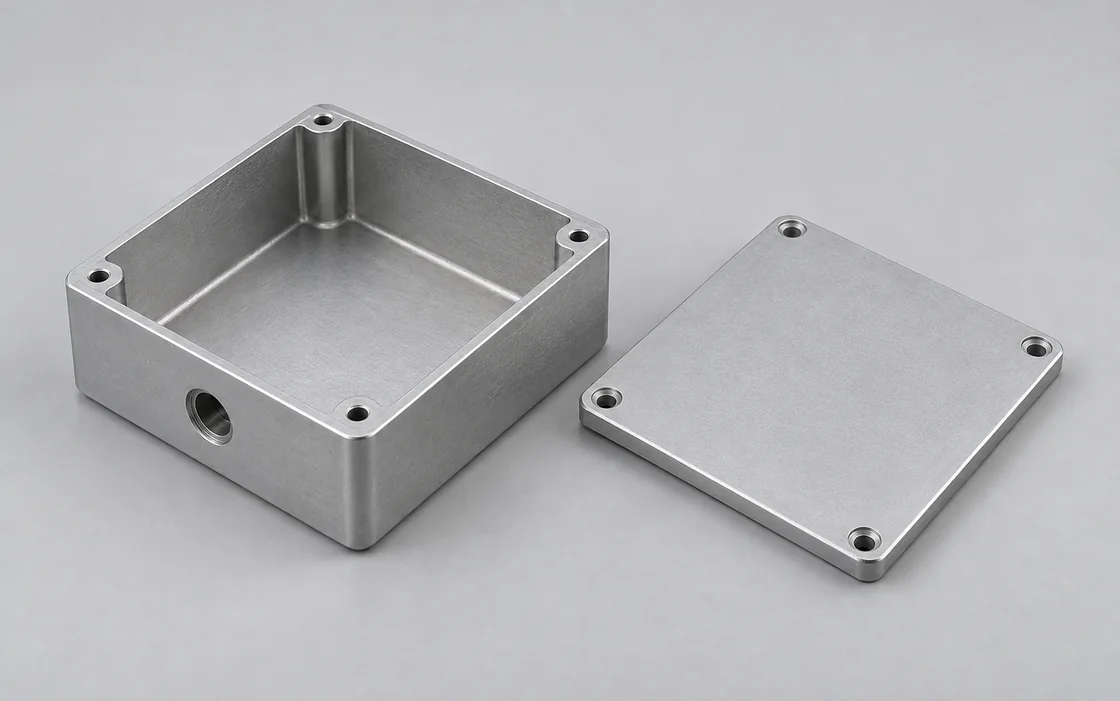
Suorakulmainen metallinen kotelo sivusuuntaisella kaapelinsyöttöaukolla ja erillisellä ruuvattavalla kannella

Kotelojen rungot ja kantimet

Jyrsittyjen kappaleiden avulla muodostetaan kotelon sisätila, kannen tukitaso ja anturikokoonpanon kiinnityskohdat. Sivuaukot sijaitsevat näiden sisäisten viitepisteiden perusteella siten, että asennettujen liittimien akselit ovat linjassa kotelon kanssa.

  • Sisätilat
  • Kannen tukitasot
  • Sivuaukot
Keskustele tästä komponentista
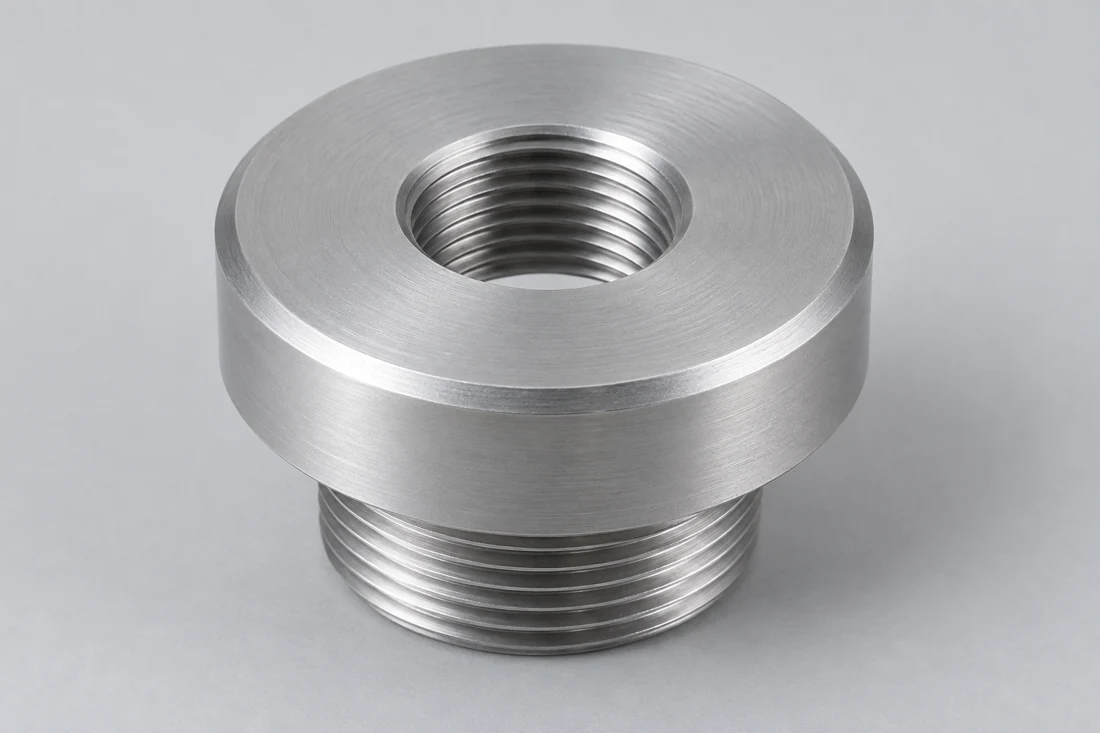
Ympyränmuotoinen kaapelinsyöttöadapteri sisäkierteellisellä aukeamalla ja ulkokierteellisellä liittimellä

Kaapelinsyöttö- ja päätykannussovittimet

Sorvatut päätykannukset ja syöttösovittimet yhdistävät kotelon valittuun tiukkuusliittimeen tai liittimeen. Koneistamme määritellyn kierrekierteen tai vapaa-avaruuden reiän yhdessä sen istutuspinnan ja työkalun pääsyn mahdollistavien ominaisuuksien kanssa.

  • Syöttöaukot
  • Päätysuojan istukat
  • Avaimen käyttötila
Keskustele tästä komponentista
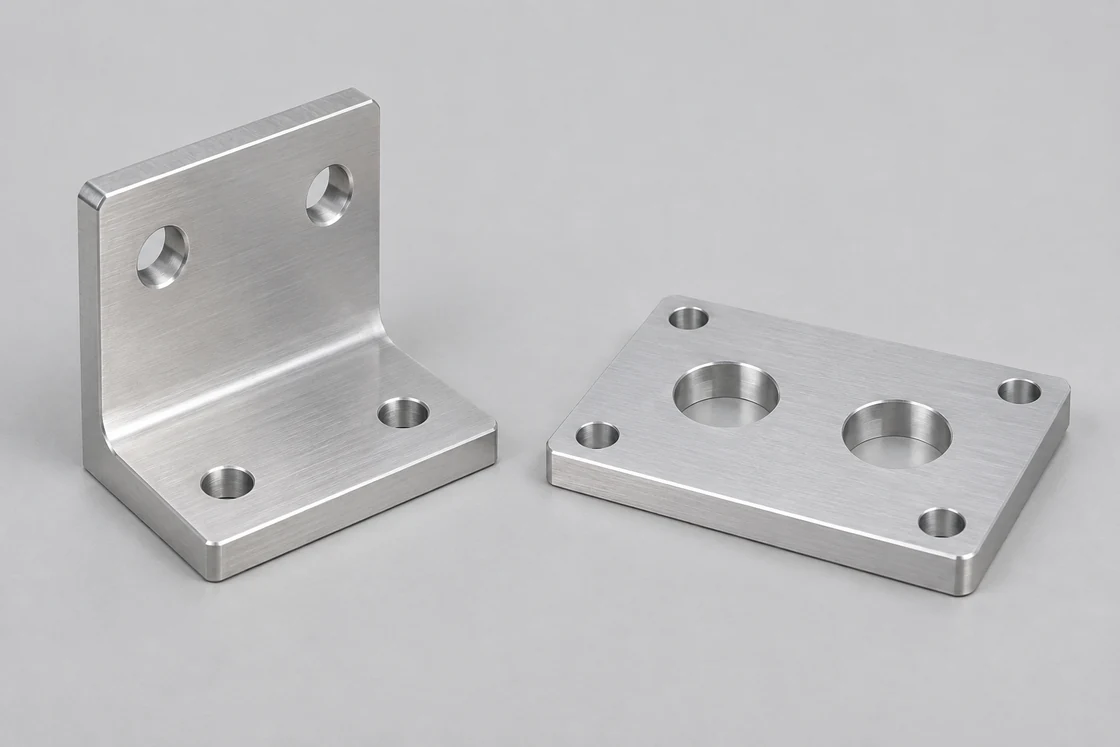
Metallinen L-muotoinen kiinnityskannatin litteän levyjen vieressä kiinnitysreiköin

Anturien kiinnityskannakkeet

Kiinnityskannakkeet ja kiinnityslevyt määrittävät anturin sijainnin koneessa. Kiinteät poraukset tai säätöslitit noudattavat tarkoitettua asennusmenetelmää, ja niille on varattu tilaa kiinnitysmuttereille ja takana olevalle liittimelle.

  • Kiinnitysporaukset
  • Säätöslitit
  • Liittimen tila
Keskustele tästä komponentista

Koteloasennus, tukipään asennus ja koneasennus

Näissä sovelluksissa käytetään eri viitepintoja. Kotelo sijentää sisäisen kokoonpanon, pitimet määrittävät tukipään syvyyden ja konekiinnitin määrittää asennetun anturin sijainnin.

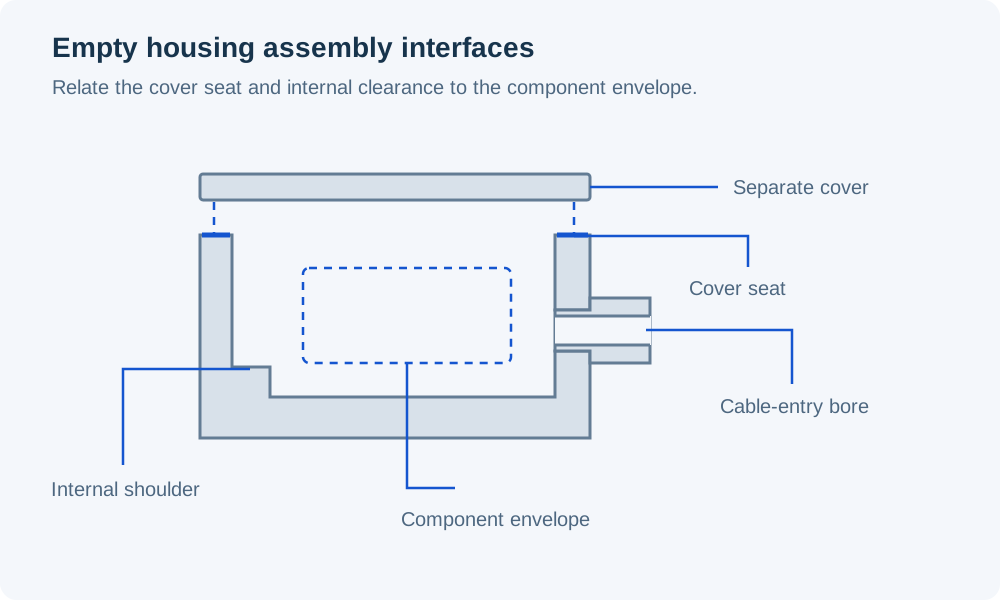
Tyhjän anturinkotelon poikkileikkaus, jossa näkyy erillinen kansi, istutusreuna, sisäinen olake, kaapelinsyöttöaukko ja varattu komponenttien sijoittelutila

Sensointikokoonpanon sijoittaminen kotelonsa sisään

Koneistamme kaviteetin kokoonpanon ulkokehän ja sen valittujen sijaintipintojen perusteella. Patruuna voi istua sisäiselle olakkeelle, kun taas erillinen kansi pitää sen paikoillaan; piirustus osoittaa, mikä pinta määrittää sen aksiaalisen sijainnin.

Takapuolen aukeamat noudattavat liittimen sijaintia kyseisessä istutetussa kokoonpanossa. Liitin, joka sopii läpi seinän, vaatii edelleen tilaa kiinnitysosilleen ja liittyvälle kaapelille.

Sisäinen tuenta

Komponentin ulkokehän sisältää vaaditun kokoonpanovälin, jolloin kosketus rajoittuu määriteltyihin tukipintoihin.

Kannen istutus

Kannen reunan, ruuvikuvion ja sulkeuman syvyyden kuuluu sama kokoonpanomäärittely kuin sisäisellä olakkeella.

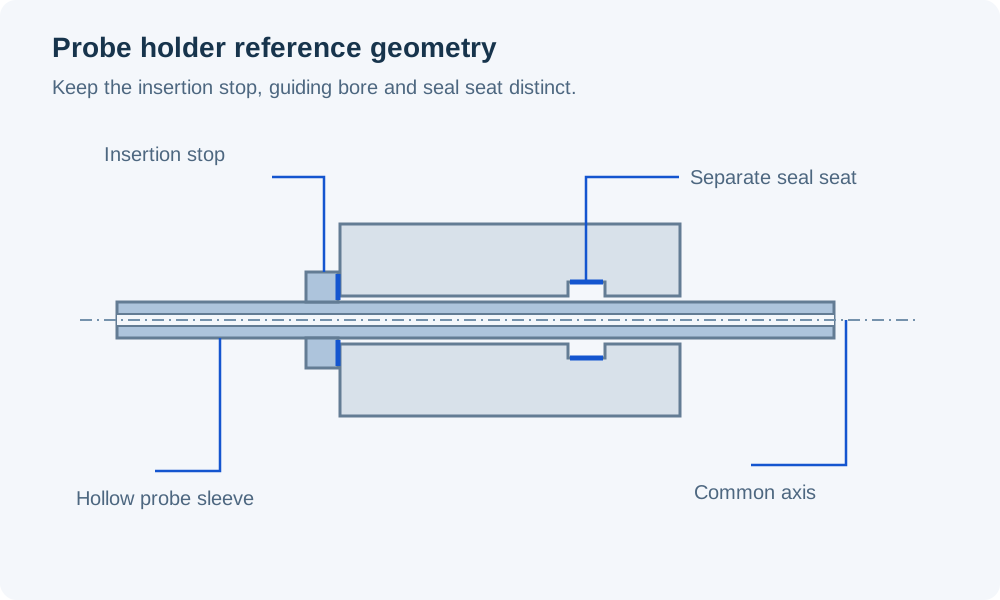
Hollow-probeputken poikkileikkaus piturissa, yhteisellä akselilla, työntöpysäytyskannuksella ja erillisellä tiivisteen istutusaukolla

Tutkan syvyyden asettaminen asennuspisteessä

Koneistamme pitkän kannattimen tutkan tukihalkaisijasta ja pysäytysosasta, joka määrittää sen työntösyvyyden. Kokonaisholkkipituus on hyödyllinen vain silloin, kun sen suhde laitteiston kiinnityspintaan on myös määritelty.

Prosessiyhteydessä kierrekierteiden puristus ja tiivistäminen ovat erillisiä vaatimuksia. WIKA:n yhteysohjeet erottavat suorakierreisten pinnan tiivistykset kierrepyramiditiivistyksistä; valittu yhteyspiirros määrittää vaaditun istutuspinnan.

Työntöviite

Työsyvyys alkaa määritellystä kiinnitys- tai istutuspinnasta, ei mielivaltaisesta kannattimen ulkoisesta reunasta.

Erillinen tiivisteen geometria

Tiivisteen kosketuspinta, ura tai istutuspaikka säilyvät ohjattuina ominaisuuksina kiinnityskierrekanavan rinnalla.

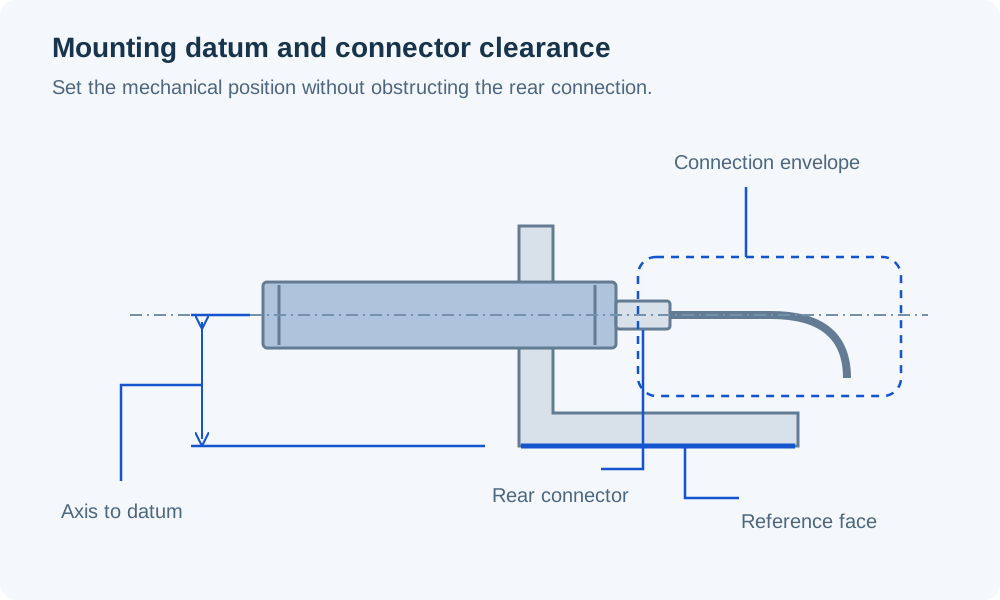
Anturin muotoisen mekaanisen tilan sivukuva, joka on kiinnitetty kiinnityskannattimen läpi siten, että sen akseli suhteutetaan viitepinnan suhteen ja takana oleva liitin sekä kaapelireitti jäävät vapaiksi

Anturin sijoittaminen koneelle

Koneistamme kiinnityslevyn reiän tai laitteen asettelun suhteessa konepuolen kiinnityspintaa kohtaan. Tämä suhde määrittää mekaanisen sijainnin ennen kuin laitetiimi asettaa anturin toimintavälin tai kohdepinnan.

Säätöominaisuuksien on jätettävä tilaa lopullisen asennon varmistamiseen. Asennettu liitin ja sen kytkentämutteri vaativat pääsyn jälkeen, kun kiinnityslevy on kiinnitetty koneeseen.

Koneviite

Kiinnityspinta ja reikäasettelu määrittävät, missä anturin akseli sijaitsee laitelässä.

Säätöpääsy

Liitosurakkeen suunta, kiinnitysosat ja kiristämissuunta otetaan huomioon yhdessä liitoslevyn geometriassa.

Kokoonpanoon sopivista osista valmiisiin komponentteihin

Tarkista osien sovitus kartusin istutus, kansi ja liittimen pääsy. Arviointipaketteja valmistetaan määritellystä materiaalista ja pinnanlaatusta, ja jokainen konfiguraatio säilytetään omalla osaversionsa.

Kokoonpanoon sopivat komponentit

Alkuperäiset kotelo- ja putki-osat määrittävät, istuuko patruuna oikein, sulkeutuuko kansi ja voidaanko valitut liittimet asentaa saatavilla olevaan tilaan.

Arviointikomponenttipaketti

Määritetty materiaali ja pinnan laatu tukevat anturitiimin kokoonpano- ja käyttöarviointia. Muutokset työntöpysäytteisiin, onteloiden syvyyteen tai liitännän geometriaan pysyvät tunnistettavissa versiomerkinnän perusteella.

Valmiit tuotantoomponentit

Toistuvat komponentit noudattavat hyväksyttyä mekaanista määritelmää. Muutettu patruuna, tiiviste tai tukipiste-yhteys otetaan mukaan vaikutetun osan piirustukseen ennen kuin siitä tulee korvaustilaus.

Materiaaliparametrit kotelolle ja tukipisteille

Kotelon massa ja vierekkäisten osien suhteellinen liike vaikuttavat materiaalin valintaan. Alla olevat viitteet erottavat metallikappaleet polymeeritukipisteistä; valittu laatu on myös soveltuva käytettävälle väliaineelle ja puhdistusolosuhteille.

CNC-koneistus anturikomponenteille — materiaaliparametrit
Materiaali / tilaViiteparametritKomponentin konteksti
6061-T6 / T6511 puristusprofiiliMyötöraja ≥240 MPa; tiukkuus ≈2.71 g/cm³Kevytrakenteiset kotelo- ja kiinnityskappaleet
316L / EN 1.4404Kimmomoduli 200 GPa lämpötilassa 20°C; lineaarinen lämpölaajenemiskerroin 16 µm/(m·K), 20–100°CMääritellyt ruostumattomasta teräksestä valmistetut kotelo- ja tukipisteet
Täyttämätön POM-C · TECAFORM AH luonnollinenKimmomoduli 2.8 GPa; lineaarinen lämpölaajenemiskerroin 130 µm/(m·K)Sisäiset tuetulpat ja sijoitustulpat
Täyttämätön PEEK · TECAPEEK luonnollinenKimmomoduuli 4.2 GPa; lämpölaajenemiskerroin (CLTE) 50 µm/(m·K)Määritellyt polymeerituet, joiden viitereferenssilämpölaajenemiskerroin on pienempi kuin POM-C

Viitteet: Hydro Alloy 6061 -puristusprofiilin vähimmäislujuus ja tyypillinen tiukkuus; Outokumpu Supra 316L/4404 -aineen fysikaaliset tiedot; Ensingerin eurooppalaiset mittatiedot mainituille varastoluokille. Polymeerin kimmomoduuli: 1 mm/min; polymeerin lämpölaajenemiskerroin (CLTE): pitkittäinen, 23–60°C. CLTE tarkoittaa lineaarista lämpölaajenemista. Nämä materiaaliviitteet eivät määritä kokoonpanun anturin suorituskykyä.

Reikien, sulkuosien ja yhdistettyjen liitosten koneistus

Sisäiset istutuspinnat ja laitteiston kiinnityspinnat jakavat piirustuksen mittauspisteet. Koneistusviitteiden suhteellinen sijainti on säilytettävä osaa siirrettäessä eri koneistusasentoihin.

Reiän sijainti, työntörajoittimet ja tiivistyspinnat

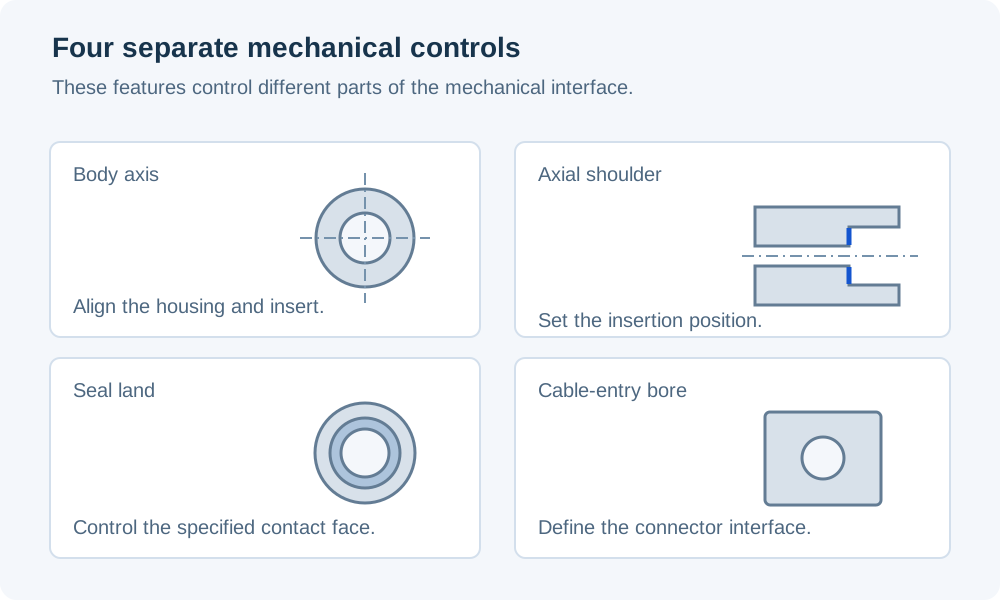
Erotamme toisistaan ne ominaisuudet, jotka määrittävät kokoonpanon sijainnin, ja ne, jotka pitävät sitä paikoillaan tai tiivistävät sen. Jokaisella on omat mitat ja hyväksyntävaatimukset komponentin piirustuksessa.

Neljä yksityiskohtaa erottaa koteloakselin, aksiaalisen sijoitusselän, renkaanmuotoisen tiivistepinnan ja kaapelikulun porauksen

Rungon akseli ja tukireikä

Sisäinen tukireikä liittyy kiinnityspilottiin tai rungon akseliin. Halkaisija määrittää sovituksen; sijainti ja asento määrittävät, minne asennettu anturi tai patruuna sijoittuu.

Aksiaalinen olake ja pysäytyspinta

Olakkeen on oltava määritelty kosketuspinta ja riittävä varaus vastakappaleen kulmaradiukselle. Tarkoitettu osa on saavutettava kyseinen pinta ennen kuin toinen reuna tai kierreloppu pysäyttää sen.

Tiivistysalue ja ura

Säilytämme määritellyn tiivistyskosketuspinnan leveyden, uran geometrian ja pinnan tekstuurin. Jäysteenpoisto ei saa pyöristää tiivistysreunaa eikä muuttaa uran poikkileikkausta.

Kaapelinsyöttöaukko

Kierreporaus ja varausreikä lukitusmutterilla ovat erilaisia kiinnitystietoja. Valitun tiivistimen piirustus määrittää aukon, seinämän paksuuden ja istutuspinnan; sen kaapelinkiristysalue ei määritä koteloituksen reikää.

Asennettujen ja tiivistettyjen rakenteiden ympärillä oleva pinnankäsittely

Valmispiirustus erottaa kotelo ulkopinnan niistä liitännöistä, joita käytetään kokoonpanossa. Säilytämme nämä erot koneistettaessa ja osien valmisteltaessa määritellyn käsittelyn varalta.

Alumiinipinnoitusten sallitut mitat

Anodisoitu ulkopinta voi jakaa osan peitettyjen kierreliitosten, reikien tai sulkukontaktien kanssa. Käsittelymäärittely määrittelee, missä pinnoitusta saa olla ja mitkä mitat ovat vaadittavat valmiin käsittelyn jälkeen.

Tiivistyskontaktipinnat

Tiivistysalustat ja -urat säilyttävät määritellyn pinnanlaatun ja reunaehtojen. Kosmeettista käsittelyä ei laajenneta niiden yli pelkästään sen takia, että koko kotelo näyttäisi yhtenäiseltä.

Kokoonpanoluukun tila

Sisäiset kuljetuskanavat ja lokit vaativat selkeät jäyste- ja jäännöspuhtausvaatimukset ennen tunnistimen kokoonpanon asentamista. Kaikki erityispuhtaus-, pakkaus- tai pinnanvalmistelutoimet kuuluvat tarjottuun toimitusalueeseen.

Tunnistimen kiinnitys- ja kaapelinsyöttömitat

Samankaltaiset kierremerkinnät voivat viitata eri liitännäisiin. Nämä valitut viitteet erottavat anturakappaleen kiinnityksen tiukkuusliitoksesta; julkaistu komponenttipiirros sisältää lopulliset sovitusmitat, syvyydet ja pinnanrajat.

Tarkastus liittää sisäiset istukkapinnat kiinnitysviitteisiin. Anturin asennussyvyys ja viereinen tiivistyspinta tarkastetaan kumpikin asennusperusteita vasten.

CNC-koneistus anturikomponenteille — ominaisuusmäärittelyt
Liitännäinen / ominaisuusViitemitatKomponentin hyväksyntä
Valitut ifm-anturakappaleiden kiinnityksetM12 × 1; M18 × 1Määritetty kappaleen halkaisija, kierreaskel, kierresovitus ja kierreosuma
Metrisen kaapelitiukkuuden liitännän kierreM12 × 1.5; M20 × 1.5Valittu tiivistepäätteen liitospinta; kierre syvyys ja istutuspinta
M20-tiivistepäätteen tyhjäkoneen reiän kiinnitysØ20.0–20.2 mmKierreton avaus; valittu tiivistepäätteen ja lukitusmutterin järjestelmä
Tutkan työntörajoitinAksiaalinen etäisyys mm; piirustuksen rajatMääritellyn laitteiston istutuspinnasta mitattu syvyys
Tiivisteen kosketuspinta tai uraMitat mm:na; pinnan karkeus µm:na; piirustuksen rajatTiivisteen geometria, pintarakennetta ja vaurioitumisen tila

Viitteet: ifm IFT259/IFT260 ja IGT261/IGT262 -kehikkojen kierreliitokset; LAPP:n metriset tiukkuri-kierteet ja poraustaulukko, EN 60423 / IEC 62444. Arvo Ø20.0–20.2 mm on varausporaus, ei sisäkierteen pienin halkaisija. Lopullinen hyväksyntä määritellään valitun laitteiston ja komponenttien piirustuksissa; yleistä tarkastussyvyyttä tai tiivistepinnan laatuvaatimusta ei implisiittisesti määritellä.

Mekaaninen tarkastus ja anturin kelpoisuustestaus

Tarjoamme hintaa koneistettaville komponenteille ja määritellylle mittatarkastukselle. Anturin elektroniikka, kalibrointi, valmiin laitteen kosteus- tai painekokeet sekä vaarallisille alueille tarkoitetun laitteen kelpoisuustarkastus ovat erillisiä tämän komponenttitoimituksen ulkopuolisia palveluita.

Anturiliitosten suojaaminen toimituksen aikana

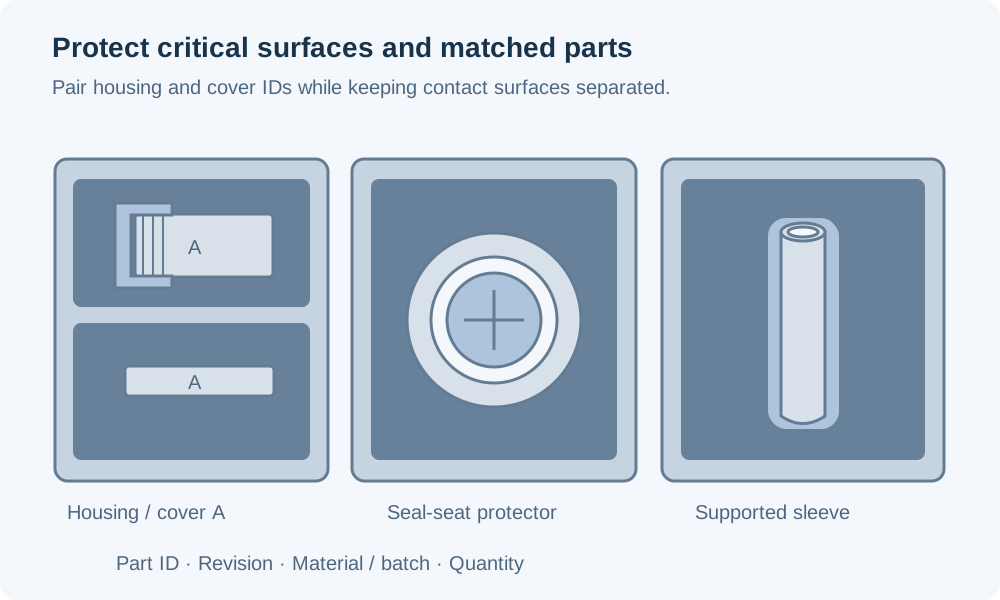
Kierret, sisäiset istukkapinnat ja ohuet holkkipohjat vaativat suojelua käsittelyn aikana. Komponenttien tunnistaminen varmistaa, että ulkoisesti samankaltaiset koteloit ovat oikeassa sisäisessä konfiguraatiossa.

Erillisesti tuettu kotelo ja kansi, suojattu sisäinen tiivistepaikka ja ohut anturiputki, sekä komponentin tunniste- ja versiokentät

Kotelon ja kannen tunnistaminen

Tunnistamme kotelon ja jokaisen siihen liittyvän sulkeuman osanumeron ja versiot. Ulkoisesti samankaltaisella kannella voi edelleen olla eri istutussyvyys tai liitinaukko.

Liitäntävaihtoehdot

Kierreprofiili, sisääntulokoko ja tukipinnan vaihtoehdot säilyttävät erilliset komponenttiviitteet. Tämä estää visuaalisesti samankaltaisen vaihtoehdon pääsemästä väärään anturakokoonpanoon.

Liitännän suojaus

Pakkaus erottaa ohuet kotelot painavammista rungoista ja suojaa alttiiksi jääneitä kierreosia sekä tiivistepintoja kosketusvaurioilta. Tilapäinen suojaus pysyy erottuvana toimitettavasta kokoonpanopuusta.

Anturakomponenttien CNC-koneistus – usein kysytyt kysymykset

Voiko upotettu anturi käyttää samaa kiinnityslevyä kuin ei-upotettu versio?

Vain jos valittu anturi sallii kyseisen asennustavan. Vaadittava ympäröivä varaus voi vaihdella, vaikka molemmat rungot olisivatkin samankokoisella kierrellä. Käyttäkää täsmällisen mallin asennuspiirustusta konsolin aukon ja lähellä olevan metallin määrittelyyn, sillä se määrää anturipinnan sallitun järjestelyn.

Voiko kierretyllä päätykannella kiristäminen määrittää liittimen lopullisen suunnan?

Toistettava kulma-asema seuraa määritellystä paikoituspiirteestä. Jos liittimen on oltava tiettyyn suuntaan, kokoonpanossa on käytettävä määriteltyä kelloasentoa (clocking) -menetelmää, kuten erillistä sijoitusominaisuutta tai itsenäisesti suunnattua liitinpidintää. Koneistamme valitun geometrian; emme päättele sen suuntaa kierremitan perusteella.

Mitä muuttuu, kun kotelo täytetään kuumakäyttöön soveltuvalla eristävällä massalla?

Kavitepiirroksen on eroteltava täytetty tilavuus, täyttö- tai venttiiliyhteys sekä liittimien tai huollon varalta pidettävät alueet tyhjinä. Tunnistetaan ennen sisäisen pinnoituksen määrittelyä ne pinnat, jotka tarkoitetaan liimaamiseen. Toimitamme koneistetun kaviten; yhdisteen valinta, adheesio ja kovettumisen validointi kuuluvat anturikoottausprosessiin.

Tulisi koepäätteen suojaputki olla avoin vai suljettu?

Avoin holkki sijoittaa anturin, mutta jättää sen pään paljastuneeksi. Suljettu pää lisää esteen anturin ja sen ympäristön välille, mikä muuttaa kokoonpanoa ja saattaa vaikuttaa vastaukseen. Käytä anturisuunnittelijan hyväksymää geometriaa; suljettu holkki ei automaattisesti ole paineelle kelpaava lämpömittariholkki.

Voiko yksikappainen päätykappale asentaa kaapelin päälle, johon liittimen on jo kiinnitetty?

Vain jos liitin ja sen asennustarvikkeet voivat kulkea läpi avauksen vaaditussa kokoonpanojärjestyksessä. Pelkkä kaapelin halkaisija ei riitä. Jos läpimeneminen ei ole mahdollista, suunnittelua saattaa vaadita kokoonpano ennen päätteistä tai erikseen määritelty jakautuva tai irrotettava sulku.

Onko paineanturi-diaphragma mukana erikoisrakenteisessa koteloissa?

Tuntopiikki on toiminnallinen elementti, jolla on oma geometriansa, materiaalinsa ja liitosvaatimuksensa. Se ei sisälly tyhjän kotelon tilaukseen. Komponenttitarjouksemme määrittelee toimitettavat kotelot ja kiinnitysosat; piikin valmistus, liittäminen ja anturin kalibrointi vaativat erillisen, pätevän työalueen.

Missä paikassa pienessä anturakappaleessa voidaan merkitä osanumero?

Varaa piirustuksesta merkintäalue, joka sijaitsee tiivistyskosketusten, kiinnityskierreosien ja ohuiden toiminnallisien osien ulkopuolella. Ilmoita, onko merkintä säilytettävä näkyvissä myös asennetun anturin yhteydessä. Näin tunnistaminen säilyy kokoonpanon yhteydessä ilman, että reikää tai pinnanmuutosta tehdään anturin suunnittelussa käytetylle liitospinnalle.

HANKKEEN TUKI

Keskustele anturikotelostasi tai kiinnityskappaleestasi

Lähetä malli, komponentin piirustus, materiaali ja määrä. Sisällytä myös kohdepatruuna-, tarkastusnuppun-, liitin- tai tiivistepesän piirustus, jos se määrittelee koneistettavan rajapinnan.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB