Vai al contenuto
VETCNCCNC MANUFACTURING
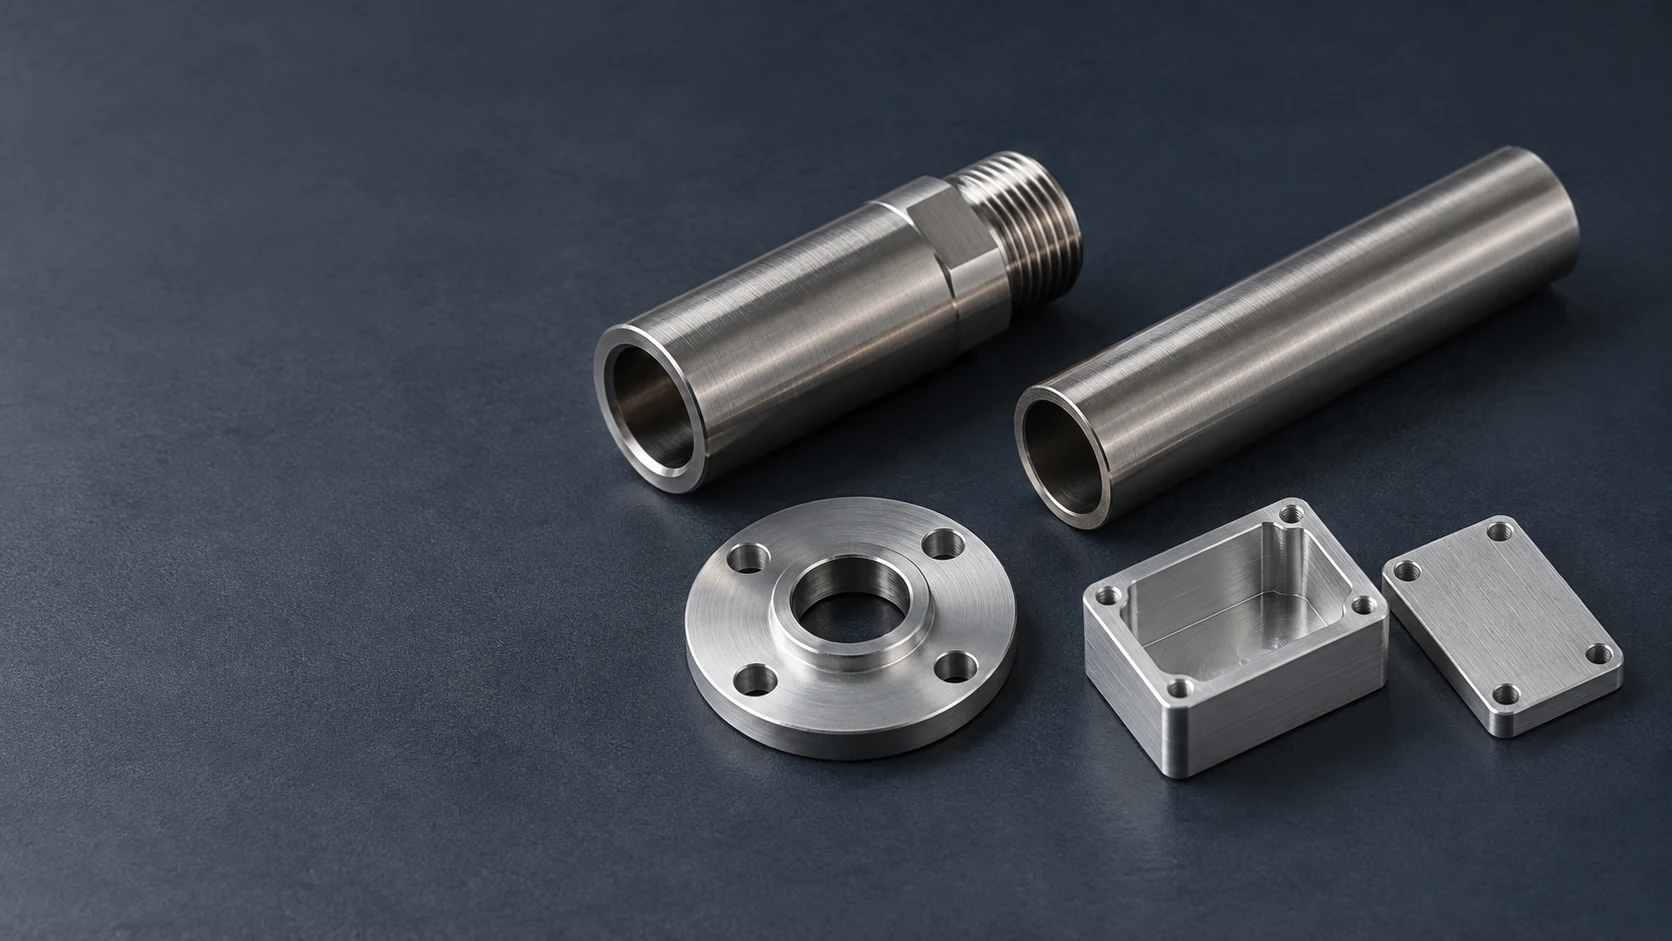
Alloggiamento tubolare filettato, manicotto per sonda, flangia di fissaggio e coperchio rettangolare su una superficie scura

CNC Lavorazione meccanica per componenti sensori

Lavoriamo meccanicamente alloggiamenti vuoti per sensori, supporti per sonde, adattatori per ingresso cavi e parti di fissaggio per produttori di sensori e costruttori di apparecchiature. Il nostro lavoro collega l’insieme sensore al suo alloggiamento e al punto di installazione attraverso le alesature, le spalle, le filettature e le superfici di tenuta definite nei vostri disegni.

  • Alloggiamenti per sensori
  • Parti di fissaggio per sonde
  • Interfacce meccaniche

Alloggiamenti per sensori e componenti di installazione

Realizziamo le parti meccaniche che circondano l’insieme sensore: il suo corpo esterno, il supporto interno e il collegamento all’apparecchiatura. Il disegno del componente definisce cosa è contenuto all’interno, quali elementi si accoppiano all’esterno e quali superfici devono rimanere accessibili.

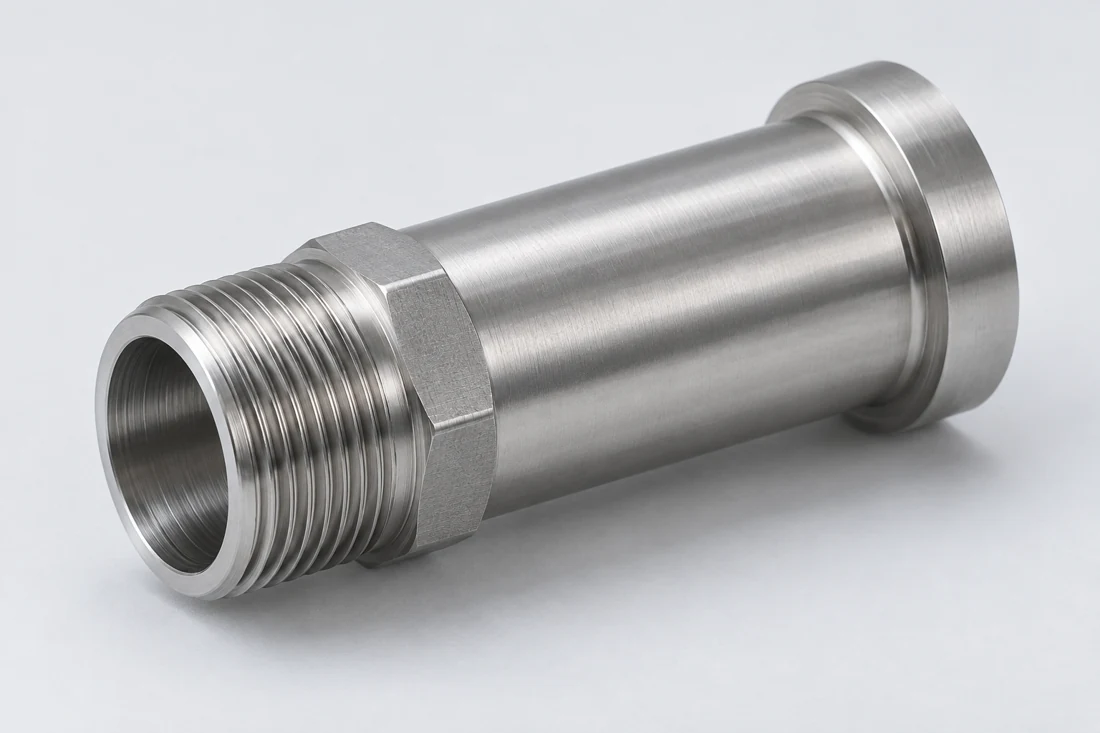
Alloggiamento metallico cavo con filettatura esterna, piani di serraggio e spalla di posizionamento

Alloggiamenti per sensori filettati

Eseguiamo la tornitura di corpi cavi con filettatura esterna di fissaggio specificata, alesatura interna e spalla di assemblaggio. La profondità dell’alesatura lascia lo spazio necessario per la cartuccia sensore e il suo collegamento posteriore.

  • Filettature del corpo
  • Alesature per cartuccia
  • Spalle interne
Discuti questo componente
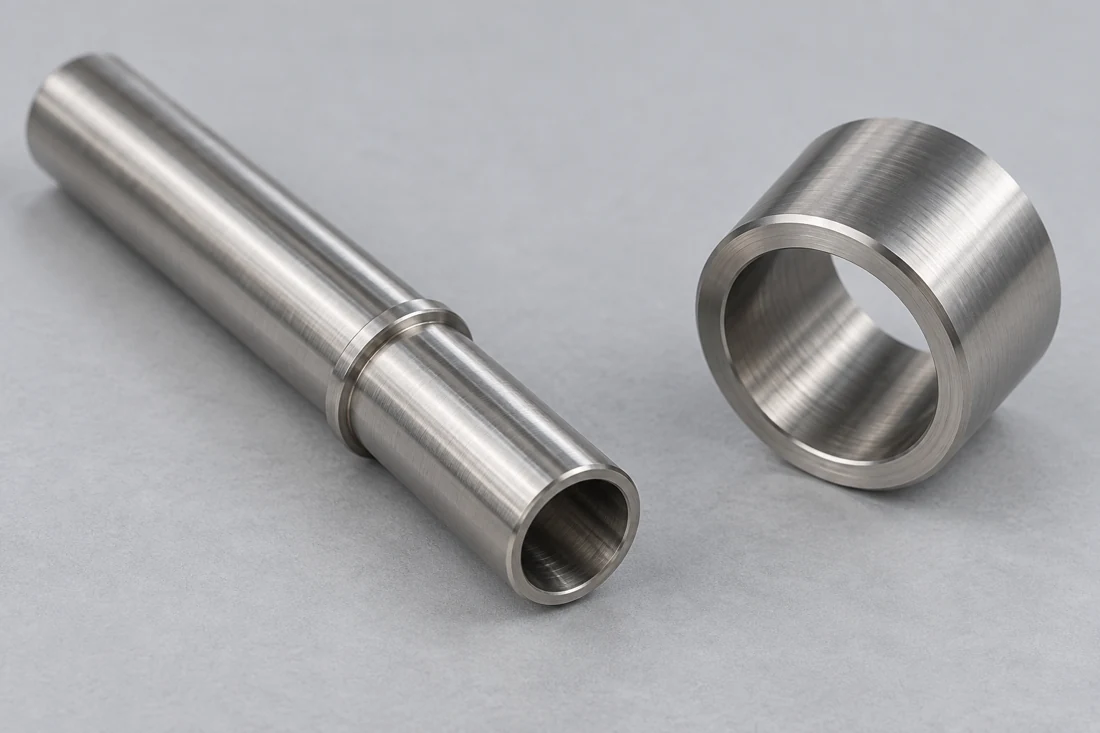
Manicotto metallico per sonda a gradini di lunghezza maggiore affiancato da un collare più corto e a parete spessa, entrambi con fori passanti

Manicotti e supporti per sonde

I manicotti a gradini supportano una sonda al diametro e al fermo di inserimento definiti. La spalla di appoggio e l’alesatura condividono un asse di riferimento, in modo che la posizione della sonda installata segua fedelmente il disegno del componente.

  • Alesature di supporto
  • Fermi di inserimento
  • Spalle di appoggio
Discuti questo componente
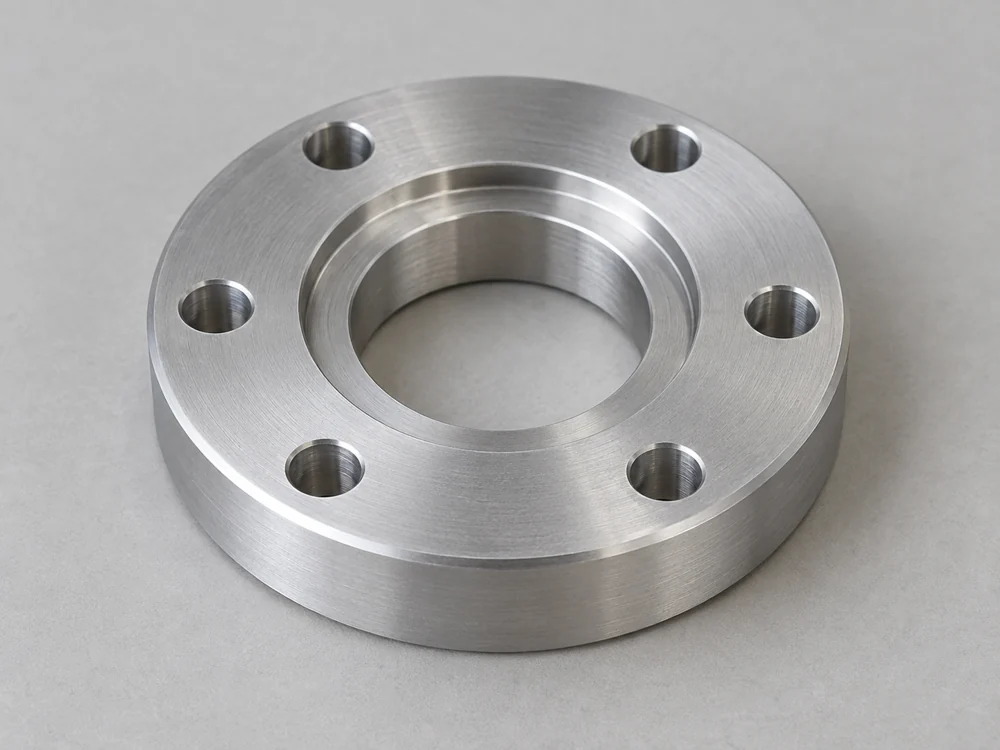
Flangia circolare di montaggio con sei fori di fissaggio e uno scalino di centraggio concentrico

Flange e adattatori di fissaggio per sonde

Lavoriamo meccanicamente i fori di fissaggio, i centraggi e le caratteristiche di collegamento che uniscono il supporto della sonda all’apparecchiatura. Una connessione di processo richiede inoltre una geometria di tenuta specificata; il semplice schema di fissaggio non definisce tale giunto.

  • Schemi di fissaggio
  • Centraggi di posizionamento
  • Caratteristiche di collegamento
Discuti questo componente
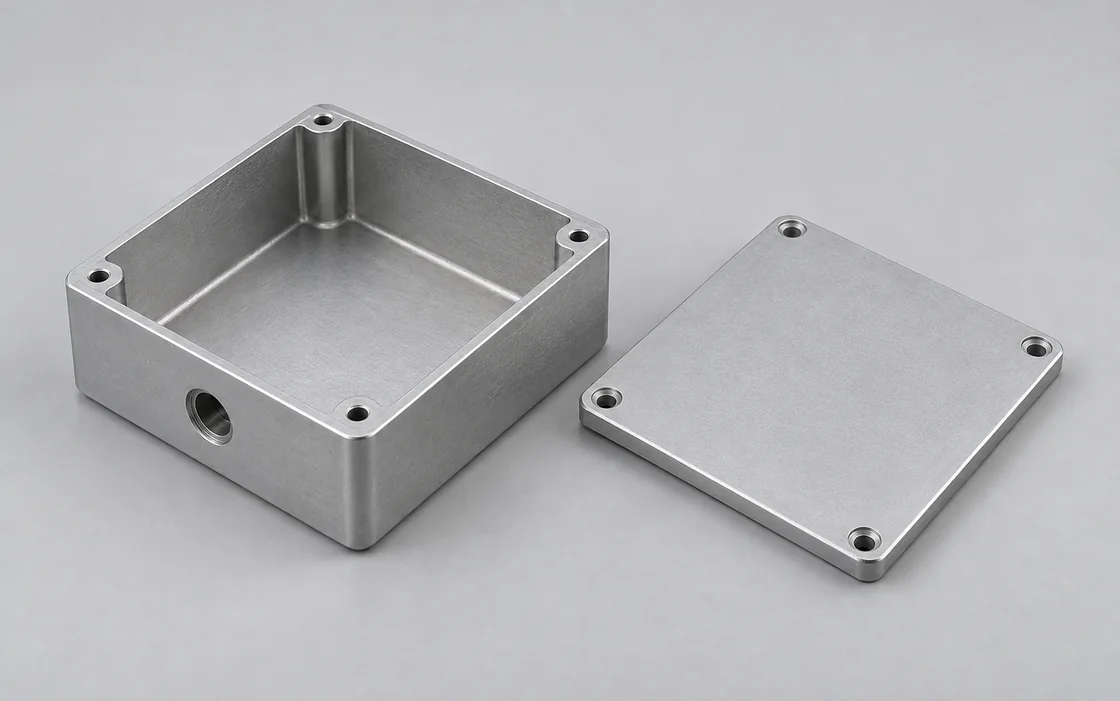
Alloggiamento metallico rettangolare con apertura laterale per ingresso cavi e coperchio separato fissato mediante viti

Corpi e coperchi degli involucri

I corpi fresati realizzano la cavità, il bordo di appoggio per il coperchio e i punti di fissaggio per l’insieme del sensore. Le aperture laterali sono posizionate in base a questi riferimenti interni, in modo che i connettori installati siano allineati con l’involucro.

  • Cavità interne
  • Bordi di appoggio per il coperchio
  • Aperture laterali
Discuti questo componente
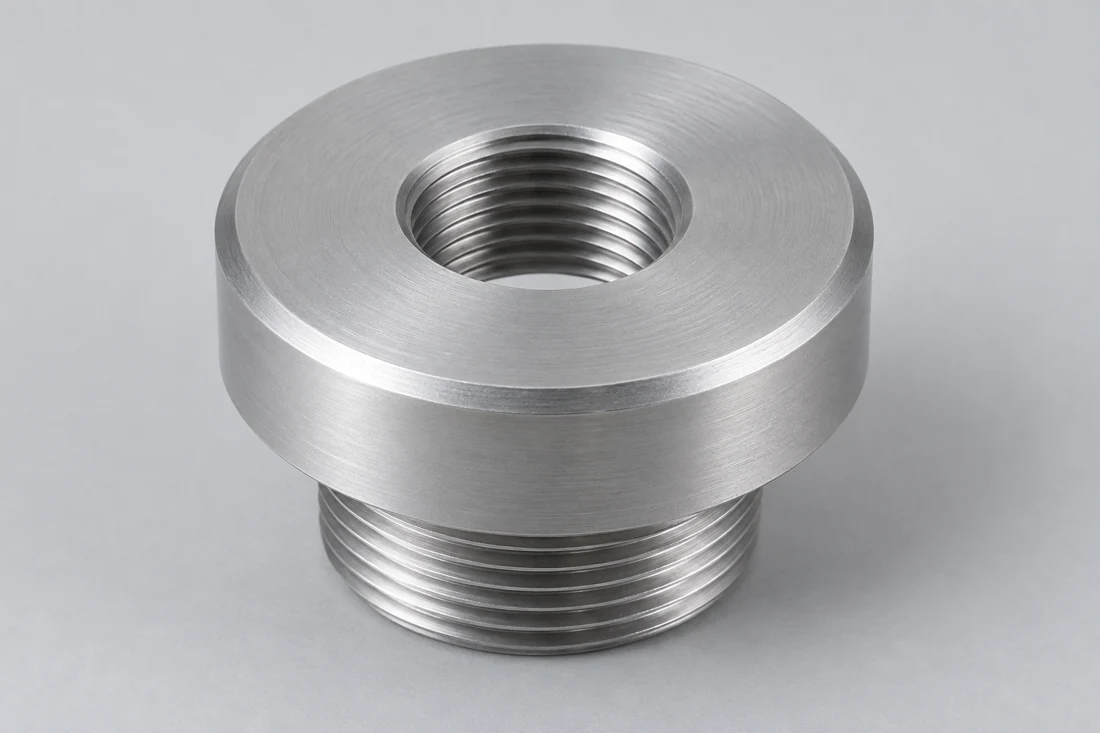
Adattatore circolare per ingresso cavi con apertura filettata internamente e sporgenza filettata esternamente

Adattatori per ingresso cavi e tappi finali

I tappi finali e gli adattatori per l’ingresso vengono torniti per collegare la carcassa al manicotto o connettore prescelto. Fresiamo il filetto o l’apertura di passaggio specificati insieme alla relativa superficie di appoggio e alle caratteristiche per l’accesso degli utensili.

  • Aperture di ingresso
  • Sedi per tappi finali
  • Accesso per chiave
Discuti questo componente
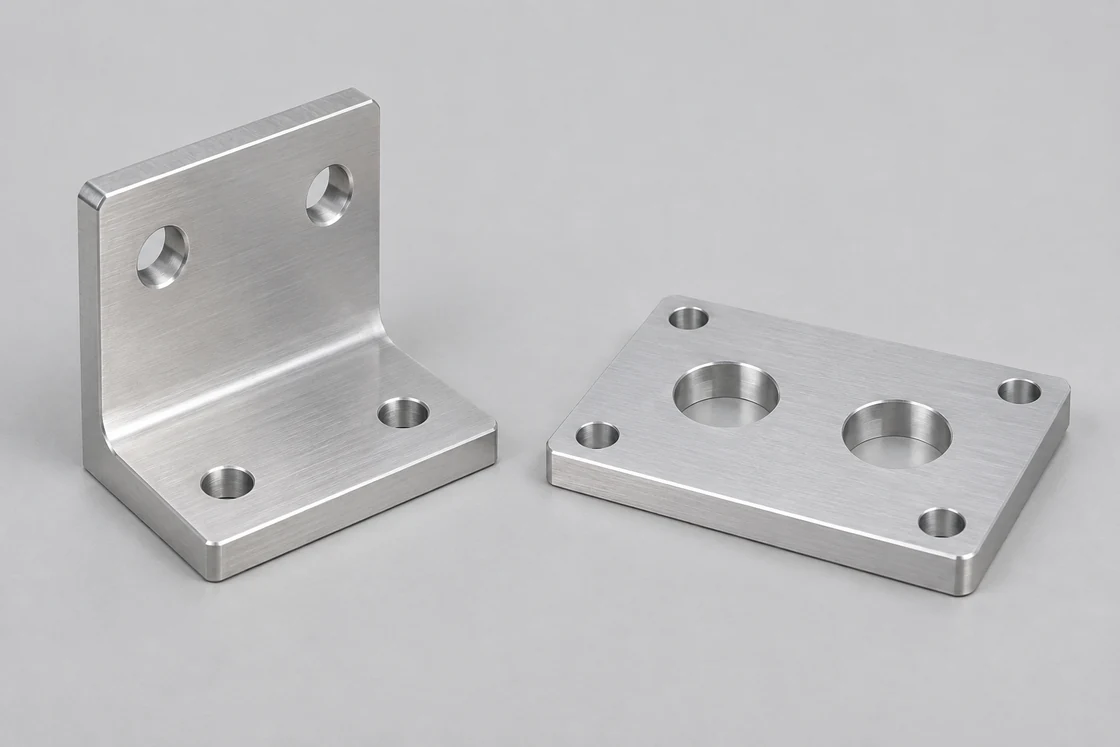
Staffa di fissaggio metallica a forma di L affiancata da una piastra piana con fori di fissaggio

Supporti di fissaggio per sensori

I supporti e le piastre di montaggio definiscono la posizione del sensore sulla macchina. Fori fissi o scanalature di regolazione seguono il metodo di impostazione previsto, con spazio sufficiente per i dadi di fissaggio e il connettore posteriore.

  • Fori di fissaggio
  • Scanalature di regolazione
  • Spazio per il connettore
Discuti questo componente

Assemblaggio dell’involucro, installazione della sonda e fissaggio sulla macchina

Queste applicazioni utilizzano diversi riferimenti geometrici. Un involucro posiziona l’insieme interno, un supporto stabilisce la profondità di inserimento della sonda e un supporto macchina definisce la posizione finale del sensore installato.

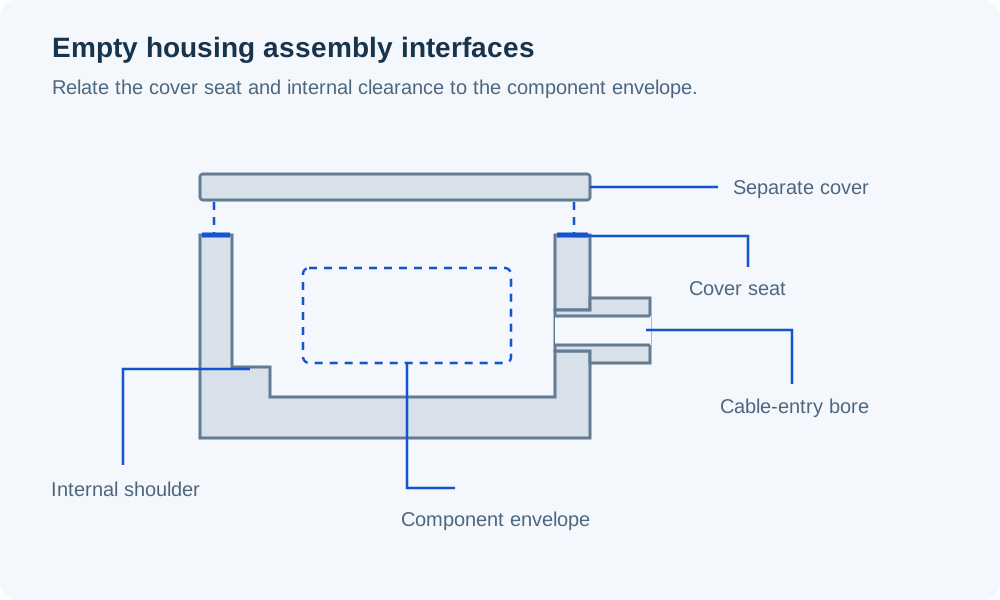
Sezione di un alloggiamento per sensori vuoto che mostra un coperchio separato, un bordo di appoggio, una spalla interna, un foro per l’ingresso cavi e un volume riservato per il componente

Posizionamento dell’insieme di rilevamento all’interno dell’involucro

Fresiamo la cavità partendo dall’ingombro dell’insieme e dalle superfici di riferimento scelte. Il cartuccia può appoggiarsi su una spalla interna, mentre un coperchio separato ne garantisce il fissaggio; il disegno indica quale superficie determina la sua posizione assiale.

Le aperture posteriori seguono la posizione del connettore nell’insieme montato. Un connettore che passa attraverso la parete richiede comunque spazio per le sue viti di fissaggio e per il cavo adiacente.

Supporto interno

L’involucro del componente include il gioco di montaggio richiesto, con il contatto limitato esclusivamente alle superfici di supporto designate.

Seduta del coperchio

Il bordo del coperchio, il pattern delle viti e la profondità di chiusura appartengono alla stessa definizione di montaggio della spalla interna.

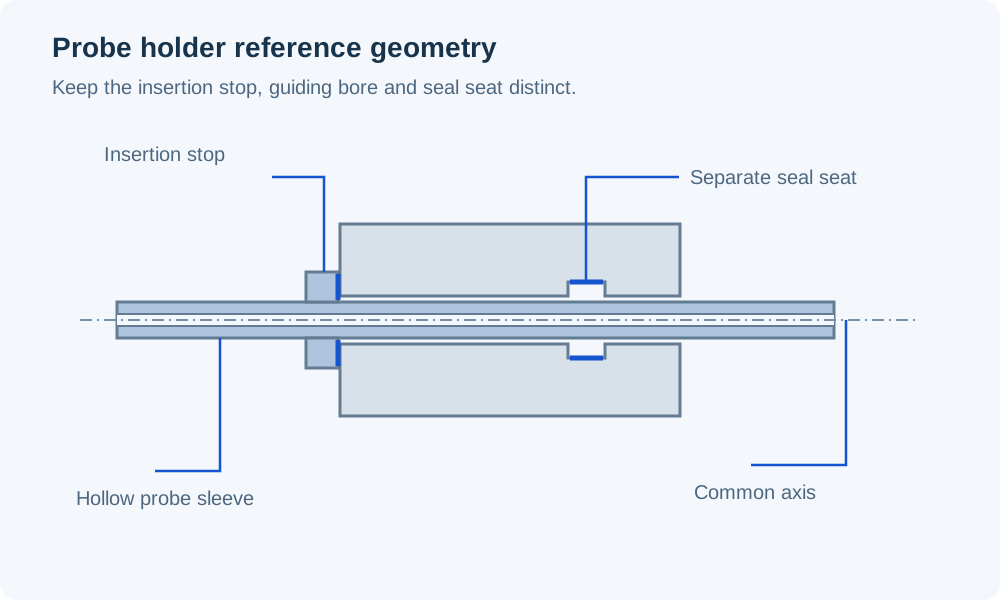
Sezione di un manicotto metallico cavo per sonda montato in un supporto, con asse condiviso, un collare di arresto inserimento e una recessione separata per la sede della guarnizione

Impostazione della profondità della sonda nel punto di installazione

L’alloggiamento viene fresato partendo dal diametro di supporto della sonda e dal fermo che ne determina l’inserimento. La lunghezza complessiva della guaina è utile soltanto quando è altresì definita la sua relazione rispetto alla faccia di montaggio dell’equipaggiamento.

Nel collegamento di processo, l’ingranamento filettato e la tenuta sono requisiti distinti. Le indicazioni di WIKA distinguono le tenute frontali a filettatura parallela da quelle a filettatura conica; il disegno di collegamento selezionato determina la sede richiesta.

Riferimento per l’inserimento

La profondità operativa parte dalla faccia di montaggio o di seduta specificata, non da un qualsiasi bordo esterno arbitrario dell’alloggiamento.

Geometria della tenuta separata

Il contatto di tenuta, la scanalatura o la sede rimangono caratteristiche controllate affiancate al filetto di montaggio.

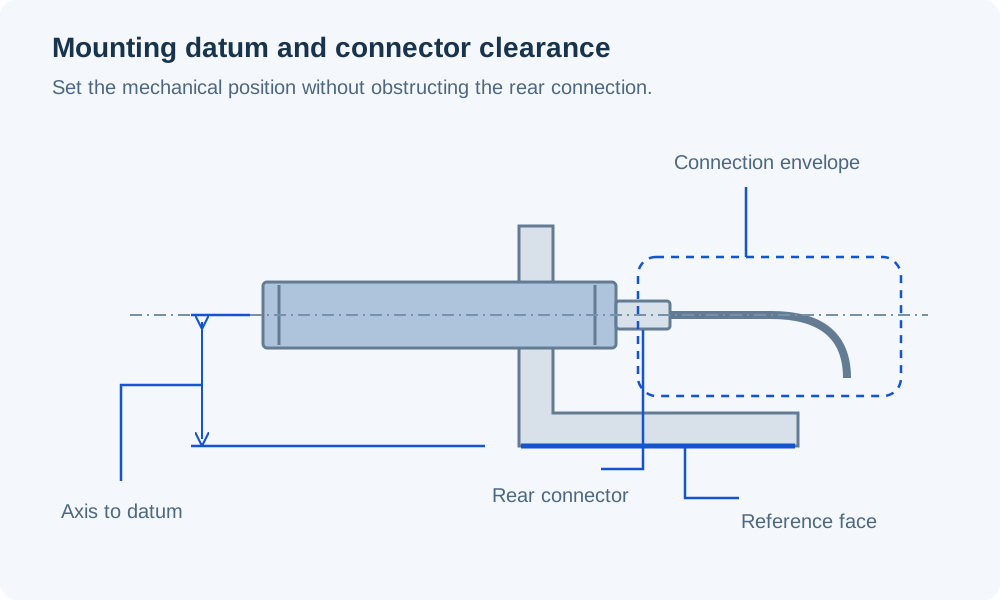
Vista laterale di un involucro meccanico a forma di sensore montato tramite una staffa, con l’asse riferito alla faccia di riferimento e lasciando liberi il connettore posteriore e il percorso del cavo

Posizionamento del sensore sulla macchina

Il foro della staffa o il pattern del dispositivo vengono fresati relativamente alla faccia di montaggio sul lato macchina. Tale relazione definisce la posizione meccanica prima che il team equipaggiamenti imposti il gap operativo della sonda o il bersaglio.

Le caratteristiche di regolazione devono lasciare spazio sufficiente per fissare la posizione finale. Dopo il fissaggio della staffa alla macchina, devono essere garantiti accesso e spazio per il connettore installato e il suo dado di accoppiamento.

Riferimento macchina

La faccia di montaggio e il pattern dei fori definiscono la posizione dell’asse del sensore nell’insieme dell’equipaggiamento.

Accesso alla regolazione

La direzione della fessura, le viti di fissaggio e il percorso di serraggio sono considerati congiuntamente nella geometria della staffa.

Da componenti conformi all’assemblaggio a componenti rilasciati

Diverse consegne di sviluppo rispondono a domande diverse. Manteniamo la revisione del componente associata a ciascun involucro, alloggiamento e interfaccia di installazione.

Componenti conformi all’assemblaggio

Gli involucri e le guaine iniziali verificano se la cartuccia si inserisce correttamente, se il coperchio si chiude e se i connettori selezionati possono essere installati nello spazio disponibile.

Set di componenti per valutazione

Il materiale e lo stato superficiale specificati supportano la valutazione di assemblaggio e applicazione da parte del team sensori. Le modifiche ai fermi di inserimento, alla profondità della cavità o alla geometria del collegamento restano identificabili tramite la revisione.

Parti produttive rilasciate

I componenti ripetuti seguono la definizione meccanica accettata. Una cartuccia, una guarnizione o un collegamento del sensore modificati vengono riportati nel disegno della parte interessata prima che l’ordine diventi un ordine di sostituzione.

Parametri dei materiali per alloggiamenti e supporti del sensore

La massa dell’alloggiamento e il movimento relativo delle parti adiacenti influenzano la scelta del materiale. I riferimenti riportati di seguito distinguono i corpi metallici dai supporti in polimero; la classe selezionata deve inoltre essere idonea al mezzo effettivo e alle condizioni di pulizia.

CNC Machining for Sensor Components — parametri del materiale
Materiale / condizioneParametri di riferimentoContesto del componente
Estruso 6061-T6 / T6511Resistenza allo snervamento ≥240 MPa; densità ≈2.71 g/cm³Corpi leggeri per alloggiamenti e parti di fissaggio
316L / EN 1.4404Modulo di elasticità 200 GPa a 20°C; CLTE 16 µm/(m·K), 20–100°CCorpi in acciaio inossidabile e supporti del sensore specificati
POM-C non caricato · TECAFORM AH naturaleModulo di trazione 2.8 GPa; CLTE 130 µm/(m·K)Guaine di supporto interne e inserti di posizionamento
PEEK non caricato · TECAPEEK naturaleModulo di trazione 4.2 GPa; CLTE 50 µm/(m·K)Supporti in polimero specificati con espansione di riferimento inferiore rispetto a POM-C

Riferimenti: estruso Hydro Alloy 6061, limite di snervamento minimo e densità tipica; dati fisici Outokumpu Supra 316L/4404; dati metrici europei Ensinger per le classi di materiale indicate. Modulo del polimero: 1 mm/min; CLTE del polimero: longitudinale, 23–60°C. CLTE indica l’espansione termica lineare. Questi riferimenti sui materiali non definiscono le prestazioni del sensore assemblato.

Alesature, chiusure e interfacce connesse

Pianifichiamo le operazioni intorno alle superfici che posizionano l’insieme sensoriale e lo collegano all’attrezzatura. Tali riferimenti rimangono validi anche in caso di modifica del montaggio.

Posizionamento dell’alesatura, fermi di inserimento e superfici di tenuta

Distinguiamo le caratteristiche che determinano la posizione dell’assieme da quelle che ne garantiscono il fissaggio o la tenuta stagna. Ciascuna di esse ha le proprie dimensioni e i propri requisiti di accettazione riportati sul disegno del componente.

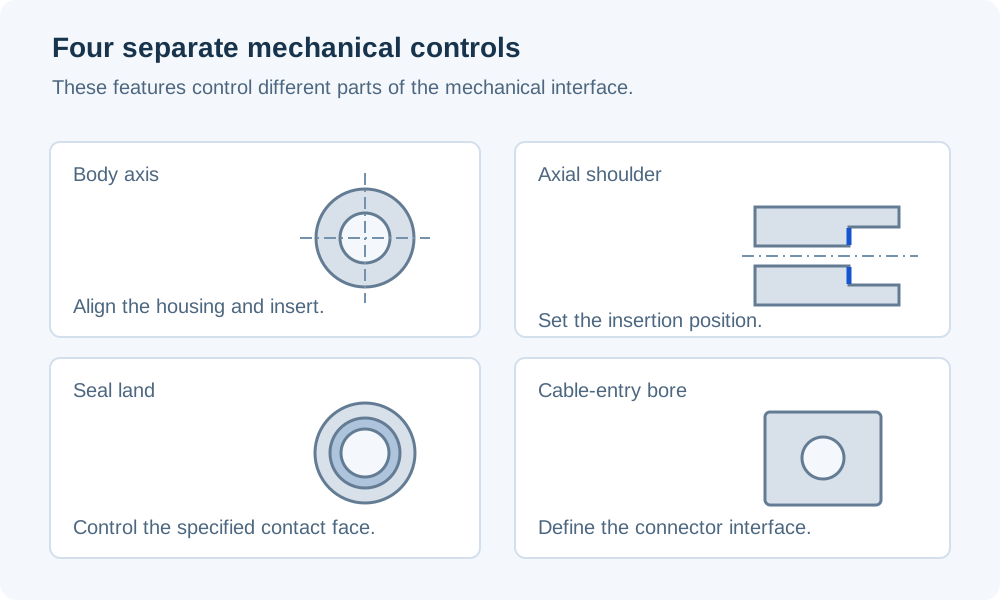
Quattro dettagli distinguono l’asse del corpo dell’alloggiamento, la spalla assiale di posizionamento, la spalla anulare per la guarnizione e il foro per l’ingresso cavi

Asse del corpo e foro di supporto

Il foro interno di supporto è correlato al centraggio di montaggio o all’asse del corpo. Il diametro controlla l’interferenza di accoppiamento; la posizione e l’orientamento controllano la collocazione della sonda o della cartuccia installata.

Spalla assiale e arresto

Una spalla richiede una superficie di contatto definita e uno spazio di riserva per il raggio di raccordo dell’elemento abbinato. Il pezzo previsto deve raggiungere tale superficie prima che un altro spigolo o la fine del filetto ne impedisca ulteriormente l’avanzamento.

Superficie di tenuta e scanalatura

Manteniamo la larghezza specificata della superficie di contatto con la guarnizione, la geometria della scanalatura e la finitura superficiale. La rimozione delle bave non deve arrotondare lo spigolo di tenuta né modificare la sezione della scanalatura.

Apertura di ingresso cavo

Un foro filettato e un foro di passaggio con dado autobloccante sono dettagli di montaggio diversi. Il disegno del giunto (gland) selezionato determina l’apertura, lo spessore della parete e la superficie di appoggio; la gamma di serraggio del cavo indicata non definisce il diametro del foro nel corpo dell’involucro.

Trattamento superficiale nelle zone di accoppiamento e tenuta

Il disegno di finitura distingue l’esterno dell’involucro dalle interfacce utilizzate durante l’assemblaggio. Manteniamo tali distinzioni sia nella lavorazione che nella preparazione dei componenti per il trattamento specificato.

Tolleranze per rivestimento in alluminio

Un rivestimento anodizzato esterno può essere applicato su un componente che presenta filetti, fori o contatti di chiusura mascherati. La specifica del trattamento definisce le aree in cui il rivestimento è ammesso e le dimensioni richieste dopo la finitura.

Superfici di contatto con la guarnizione

Le superfici di tenuta e le scanalature mantengono la loro finitura superficiale e lo stato degli spigoli specificati. Un trattamento estetico non viene esteso su di esse semplicemente per rendere uniforme l’aspetto complessivo dell’involucro.

Condizione della cavità di assemblaggio

I canali e le tasche interni richiedono specifiche chiare riguardo alla rimozione di bave e residui prima dell’installazione dell’assieme sensore. Eventuali operazioni speciali di pulizia, imballaggio o preparazione superficiale rientrano nell’ambito di fornitura quotato.

Dimensioni di montaggio del sensore e di ingresso cavo

Etichette di filettatura simili possono riferirsi a interfacce diverse. I riferimenti qui selezionati distinguono il montaggio del corpo sensore dall’ingresso del giunto (gland); il disegno del componente rilasciato fornisce gli accoppiamenti finali, le profondità e i limiti di finitura superficiale.

L’ispezione mette in relazione le sedi interne con i riferimenti di montaggio. La verifica del filetto non determina la profondità di inserimento della sonda né l’accettazione della superficie di tenuta adiacente.

CNC Machining for Sensor Components — specifiche delle caratteristiche
Interfaccia / caratteristicaDimensioni di riferimentoAccettazione del componente
Montaggi selezionati per corpi sensori ifmM12 × 1; M18 × 1Diametro del corpo specificato, passo, adattamento filettato e impegno
Filetto metrico di ingresso per morsetti per caviM12 × 1.5; M20 × 1.5Interfaccia del morsetto selezionata; profondità filettatura e superficie di appoggio
M20 foro di montaggio per morsettoØ20.0–20.2 mmApertura non filettata; disposizione selezionata del morsetto e del dado di bloccaggio
Fermata d’inserimento della sondaDistanza assiale in mm; limiti del disegnoProfondità misurata dalla superficie di appoggio definita dell’apparecchiatura
Superficie o scanalatura di contatto con la guarnizioneDimensioni in mm; rugosità in µm; limiti del disegnoGeometria della guarnizione, rugosità e stato di danneggiamento

Riferimenti: filetti dei corpi ifm IFT259/IFT260 e IGT261/IGT262; filetto metrico per morsetti e tabella fori di LAPP, EN 60423 / IEC 62444. Il valore Ø20.0–20.2 mm è un foro di gioco, non il diametro minore di una filettatura interna. I disegni dei componenti e degli accessori selezionati determinano l’accettazione finale; non è implicito alcun limite comune per la profondità di inserimento della sonda o per la finitura della superficie di tenuta.

Ispezione meccanica e qualifica del sensore

Forniamo preventivi per componenti fresati e per l’ispezione dimensionale specificata. Elettronica del sensore, taratura, test di protezione contro l’ingresso di corpi estranei o di pressione per il dispositivo completo e qualifica per aree potenzialmente esplosive sono servizi separati rispetto alla fornitura di questo componente.

Protezione delle interfacce del sensore durante la consegna

Filetti, sedi interne e pareti sottili dei manicotti richiedono protezione durante le operazioni di movimentazione. L’identificazione dei componenti garantisce che alloggiamenti esternamente simili siano associati alla corretta configurazione interna.

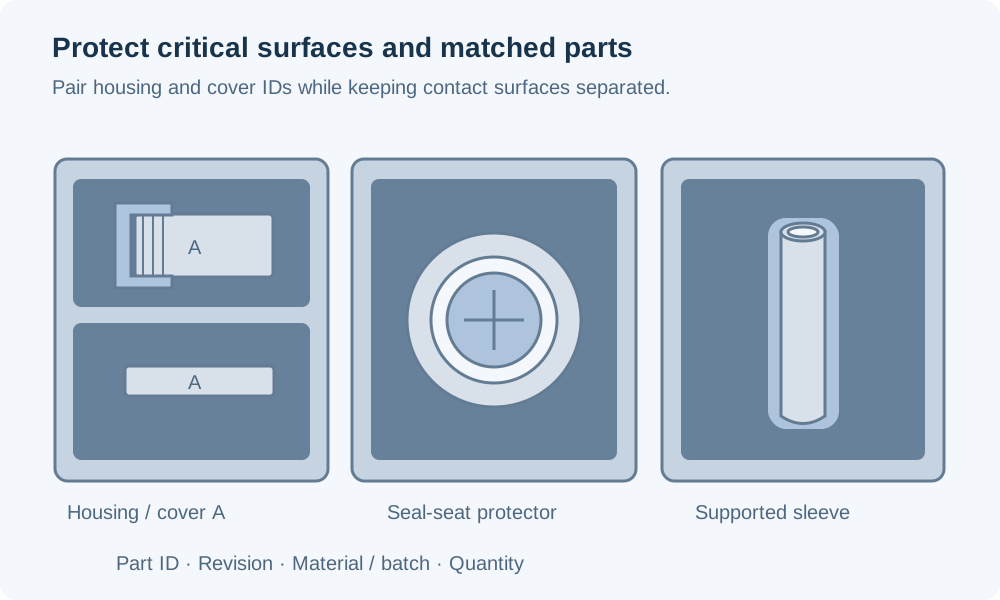
Alloggiamento e coperchio supportati separatamente, sede protetta per la guarnizione interna e manicotto sottile per sonda, con campi per identificativo e revisione del componente

Identità dell’alloggiamento e del coperchio

Indichiamo il numero di parte e la revisione sia per l’alloggiamento sia per ogni chiusura correlata. Un coperchio con profilo esterno simile può comunque presentare una profondità di appoggio diversa o un’apertura per connettore differente.

Varianti di collegamento

Le varianti di forma del filetto, dimensione di ingresso e fermata della sonda mantengono riferimenti di componente distinti. Ciò evita che un’alternativa visivamente simile venga inserita nell’assemblaggio errato del sensore.

Protezione dell’interfaccia

L’imballaggio separa i manicotti sottili dai corpi più pesanti e protegge filetti esposti e superfici di contatto con la guarnizione da danni causati da contatto. La protezione temporanea rimane distinguibile dagli elementi di fissaggio forniti con l’assemblaggio.

Domande frequenti sulla lavorazione CNC dei componenti per sensori

Un sensore montato a filo può utilizzare lo stesso supporto di una versione non montata a filo?

Solo se il sensore selezionato consente tale installazione. Lo spazio libero circostante richiesto può differire anche quando entrambi i corpi hanno lo stesso filetto. Utilizzare il disegno di installazione del modello specifico per definire l’apertura del supporto e il metallo circostante; un corretto accoppiamento filettato non determina la disposizione ammessa della superficie di rilevamento.

Il serraggio di un tappo filettato può definire la direzione finale del connettore?

Un filetto da solo non stabilisce una posizione angolare ripetibile. Se il connettore deve essere orientato in una direzione specifica, l’assemblaggio richiede un metodo definito di orientamento (clocking), ad esempio una caratteristica di localizzazione separata o un supporto per connettore orientato indipendentemente. Noi lavoriamo meccanicamente tale geometria scelta; non ne deduciamo l’orientamento dalla dimensione del filetto.

Cosa cambia quando la custodia verrà riempita con un composto di incapsulamento (potting compound)?

Il disegno della cavità deve distinguere il volume da riempire, gli accessi per il riempimento o per lo spurgo dell’aria (vent), e le aree che devono rimanere libere per connettori o interventi di manutenzione. Identificare le superfici destinate all’adesione prima di specificare un rivestimento interno. Forniamo la cavità lavorata meccanicamente; la scelta del composto, l’adesione e la validazione della polimerizzazione rientrano nel processo di assemblaggio del sensore.

La guida della sonda (probe sleeve) deve essere a estremità aperta o chiusa?

Una guida a estremità aperta posiziona la sonda lasciandone esposta l’estremità. Un’estremità chiusa introduce una barriera tra la sonda e l’ambiente circostante, modificando l’assemblaggio e potenzialmente influenzandone la risposta. Utilizzare la geometria approvata dal progettista del sensore; una guida chiusa non è automaticamente un pozzetto termico (thermowell) qualificato per pressione.

Un coperchio monopezzo può essere montato su un cavo già dotato del proprio connettore?

Solo se il connettore e i relativi componenti di fissaggio possono passare attraverso l’apertura nella sequenza di assemblaggio richiesta. Il semplice diametro del cavo non è sufficiente. Qualora il passaggio sia impossibile, il progetto potrebbe richiedere l’assemblaggio prima della terminazione del cavo oppure un coperchio diviso o rimovibile, definito separatamente.

Un diaframma per la misura della pressione è incluso insieme a una custodia personalizzata?

Un diaframma sensoriale è un elemento funzionale con propria geometria, materiale e requisiti di giunzione. Non è incluso nell’ordine di una custodia vuota. Il nostro preventivo componente elenca custodia e parti di fissaggio fornite; la produzione del diaframma, la sua giunzione e la calibrazione del sensore richiedono un ambito di fornitura distinto e qualificato.

Dove può essere apposto il numero di parte su un corpo sensore di piccole dimensioni?

Riservare un’area per la marcatura sul disegno, al di fuori dei contatti di tenuta, dei filetti di fissaggio e delle sezioni funzionali sottili. Specificare se la marcatura deve rimanere visibile anche dopo l’installazione del sensore. Ciò consente di mantenere l’identificazione dopo l’assemblaggio, senza dover realizzare una tasca o una modifica di superficie su un’interfaccia utilizzata nel progetto del sensore.

Discuti il tuo alloggiamento per sensore o il tuo componente di fissaggio

Invia il modello, il disegno del componente, il materiale e la quantità. Includi il disegno del cartuccia, della sonda, del connettore o della guarnizione per cavi qualora definisca l’interfaccia lavorata.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB