Ir para o conteúdo
VETCNCCNC MANUFACTURING
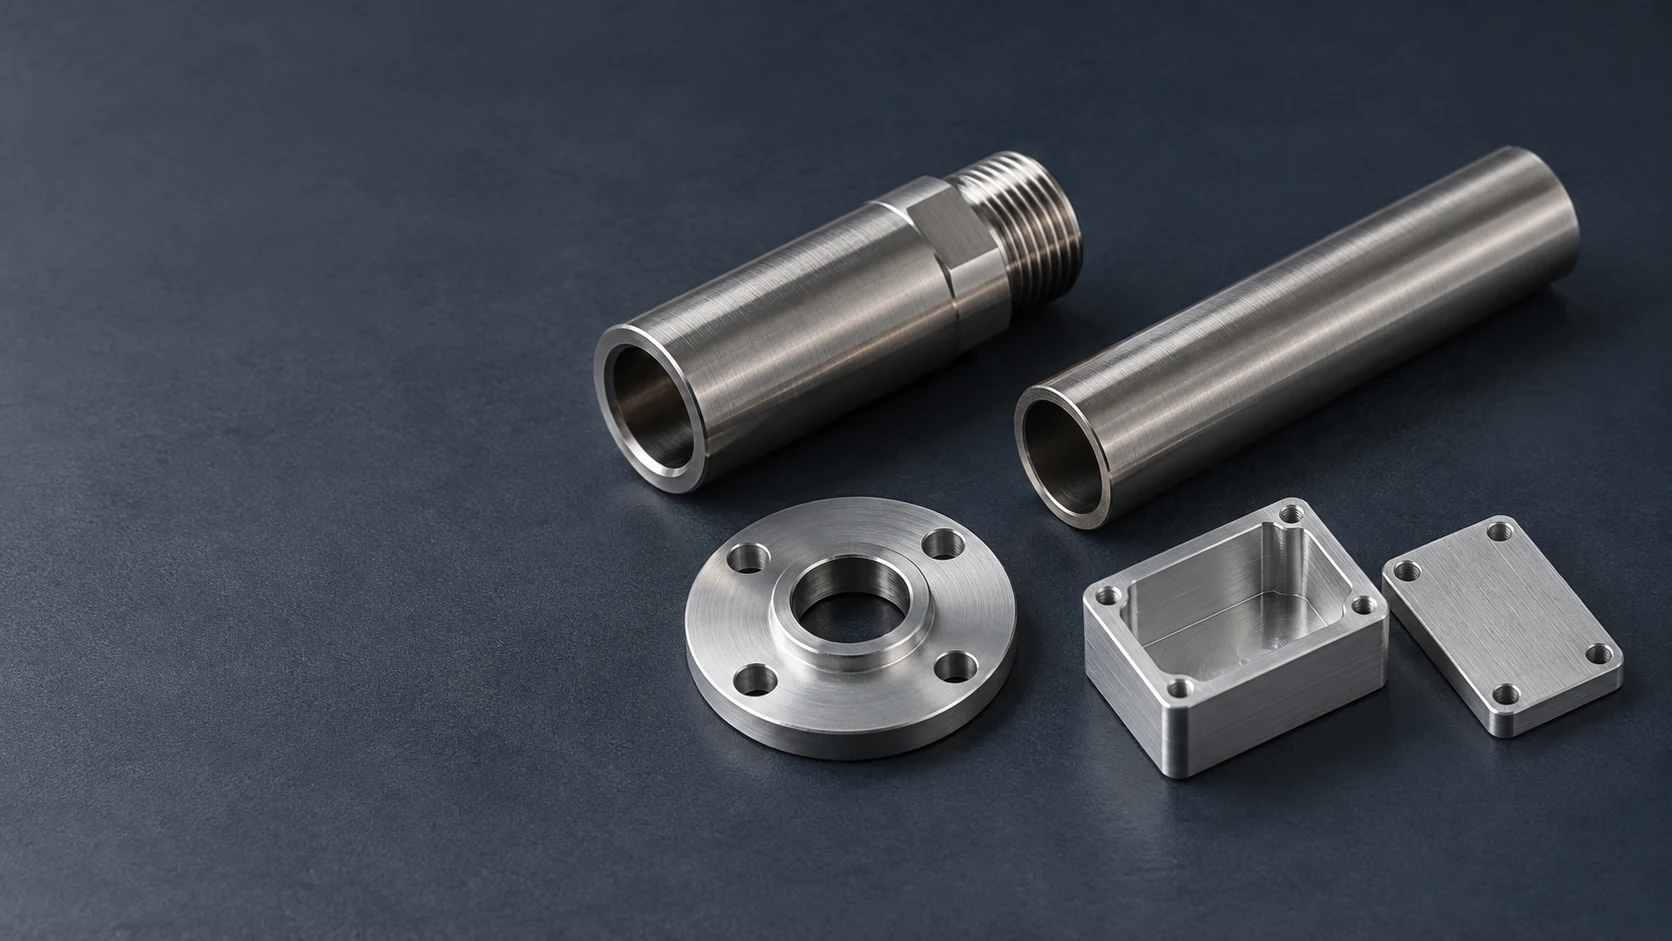
Invólucro tubular roscado, manga de sonda, flange de montagem e tampa retangular sobre uma superfície escura

CNC Usinagem de Componentes para Sensores

Usinamos carcaças vazias para sensores, suportes para sondas, adaptadores de entrada de cabos e peças de fixação destinados a fabricantes de sensores e construtores de equipamentos. Nosso trabalho conecta o conjunto sensorial à sua carcaça e ao ponto de instalação por meio dos furos, ombros, roscas e superfícies de vedação especificados nos seus desenhos.

  • Carcaças para sensores
  • Peças de fixação para sondas
  • Interfaces mecânicas

Carcaças para sensores e componentes de instalação

Fabricamos as peças mecânicas que envolvem o conjunto sensorial: seu corpo externo, suporte interno e conexão com o equipamento. O desenho do componente define o que está no interior, quais elementos se acoplam externamente e quais superfícies devem permanecer acessíveis.

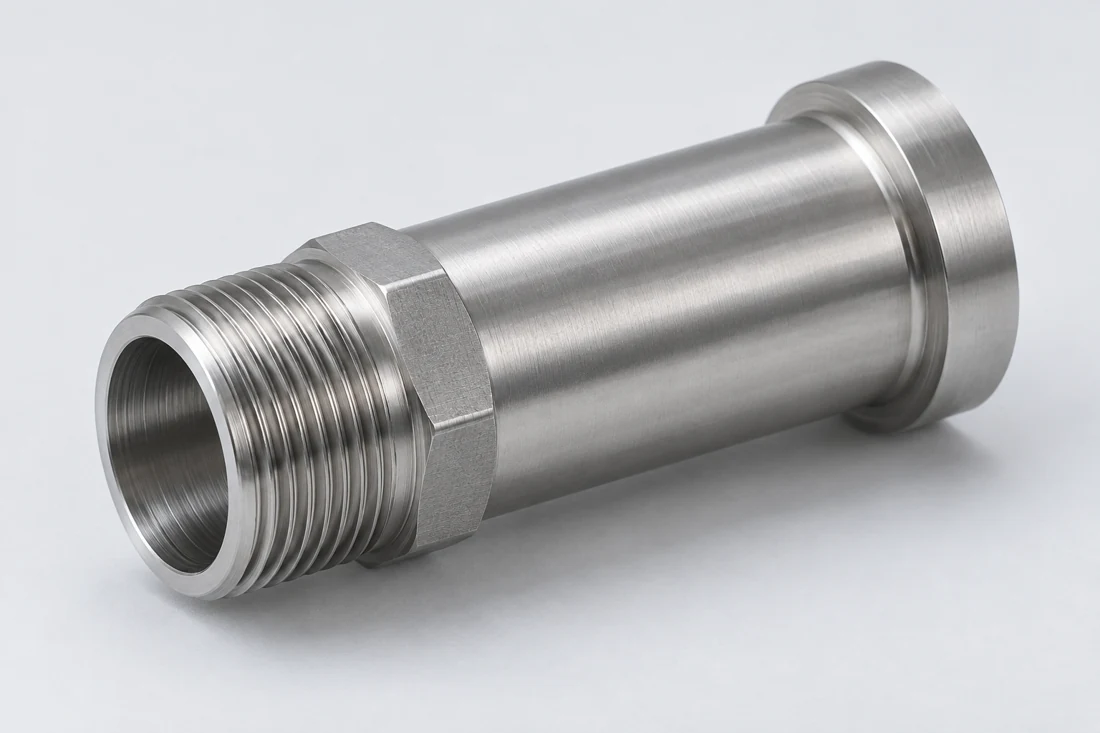
Invólucro metálico oco com rosca externa, faces planas para chave e ombro de localização

Carcaças rosqueadas para sensores

Tornemos corpos ocos com a rosca externa de fixação especificada, o furo interno e o ombro de montagem. A profundidade do furo garante o espaço necessário para o cartucho sensorial e sua conexão traseira.

  • Roscas no corpo
  • Furos para cartuchos
  • Ombros internos
Discutir este componente
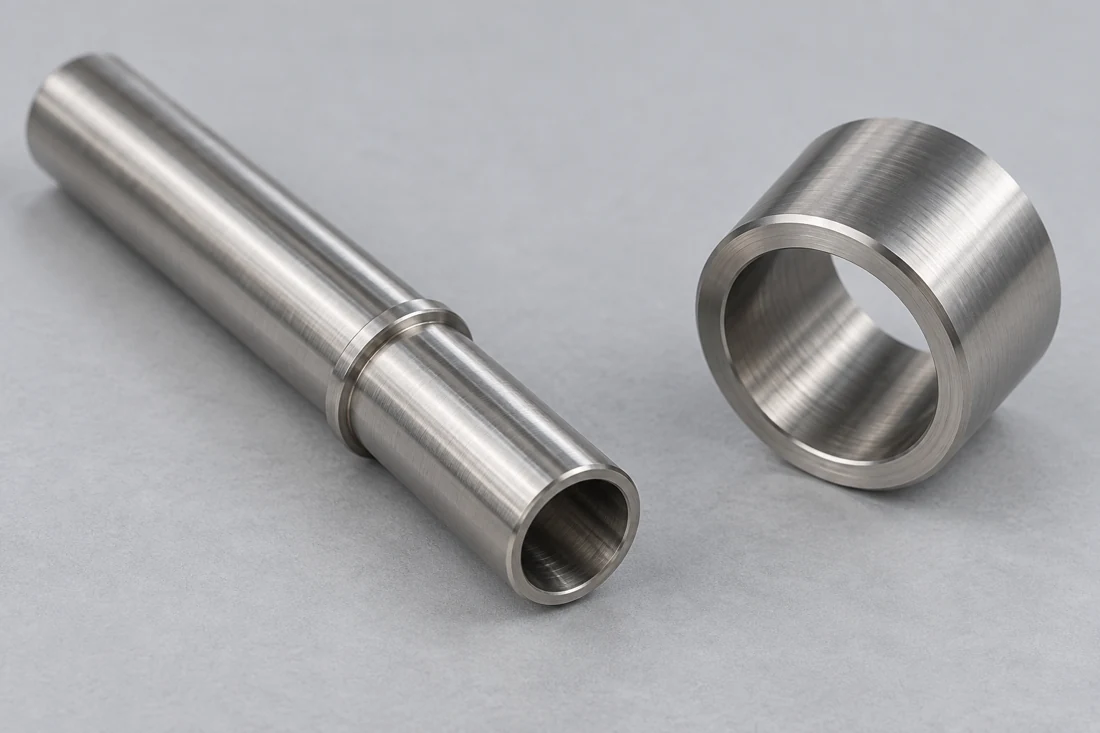
Manga metálica longa em forma de degraus ao lado de um colarinho mais curto e de parede espessa, ambos com furos passantes

Luvas e suportes para sondas

Luvas escalonadas sustentam uma sonda no diâmetro definido e no ponto de parada de inserção. O ombro de assentamento e o furo compartilham um eixo de referência, de modo que a posição da sonda instalada siga rigorosamente o desenho do componente.

  • Furos de suporte
  • Pontos de parada de inserção
  • Ombros de assentamento
Discutir este componente
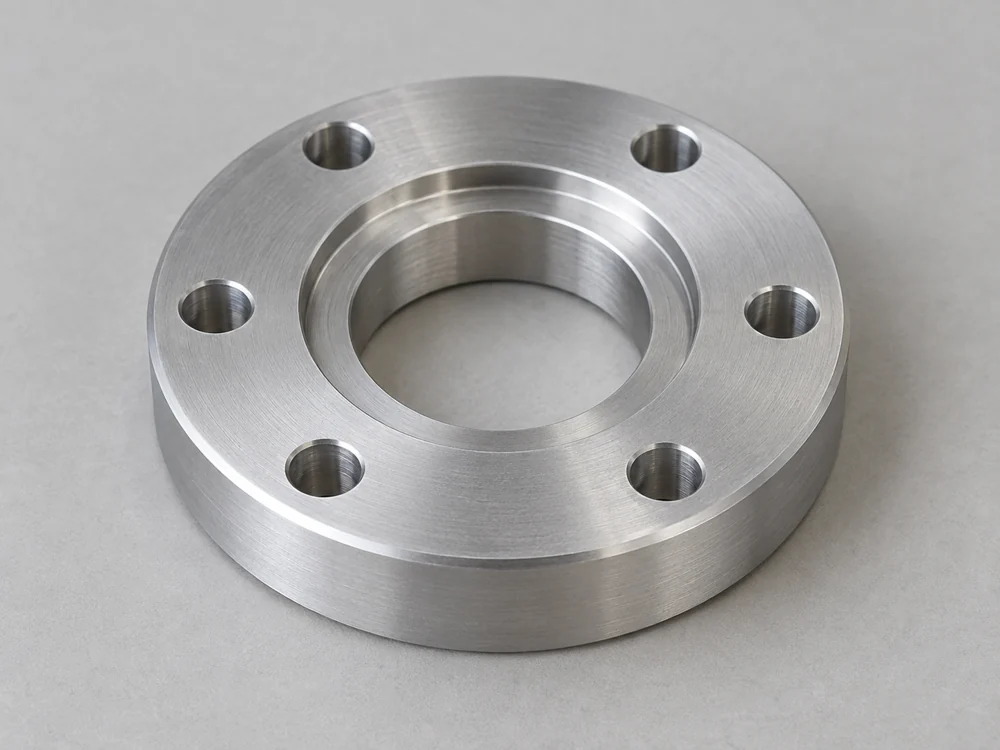
Flange circular de montagem com seis furos de fixação e um degrau localizador concêntrico

Flanges e adaptadores de fixação para sondas

Usinamos padrões de flange, guias (pilots) e características de conexão que unem o suporte da sonda ao equipamento. Uma conexão de processo também exige sua geometria de vedação específica; o padrão de fixação isoladamente não define essa junta.

  • Padrões de fixação
  • Pilotos de localização
  • Características de conexão
Discutir este componente
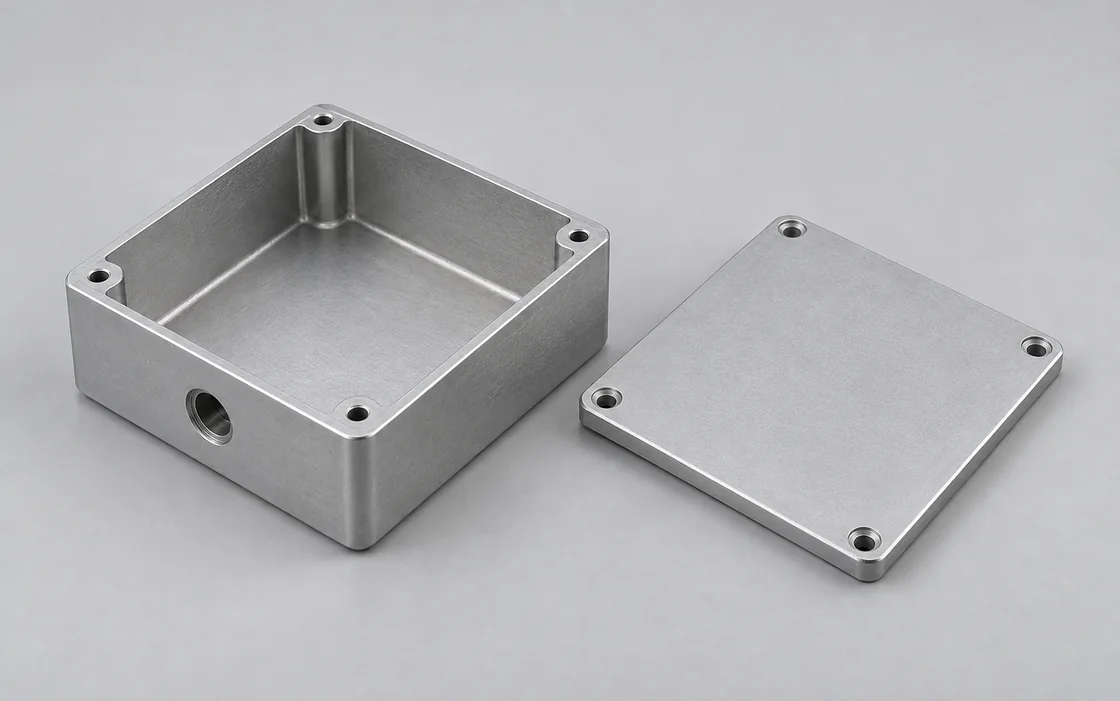
Invólucro metálico retangular com abertura lateral para entrada de cabo e tampa separada fixada por parafusos

Corpos e tampas de invólucro

Corpos fresados fornecem a cavidade, o ressalto para a tampa e os pontos de fixação para o conjunto do sensor. As aberturas laterais são posicionadas com base nessas referências internas, garantindo que os conectores instalados fiquem alinhados com o invólucro.

  • Cavidades internas
  • Ressaltos para tampas
  • Aberturas laterais
Discutir este componente
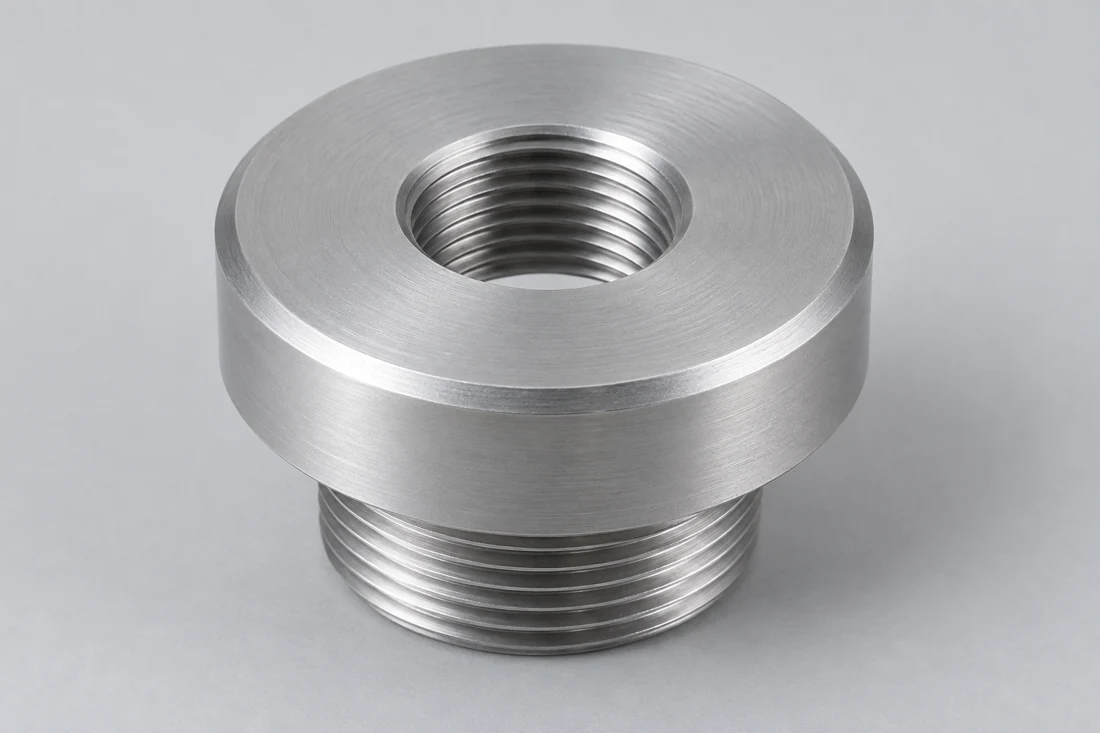
Adaptador circular para entrada de cabo com abertura internamente roscada e espigão externamente roscado

Adaptadores para entrada de cabos e tampas finais

Tampas finais e adaptadores para entrada torneados conectam o invólucro ao prensa-cabo ou conector selecionado. Fresamos a rosca ou abertura de folga especificada, juntamente com sua face de assentamento e recursos para acesso de ferramentas.

  • Aberturas de entrada
  • Assentos para tampas finais
  • Acesso para chave
Discutir este componente
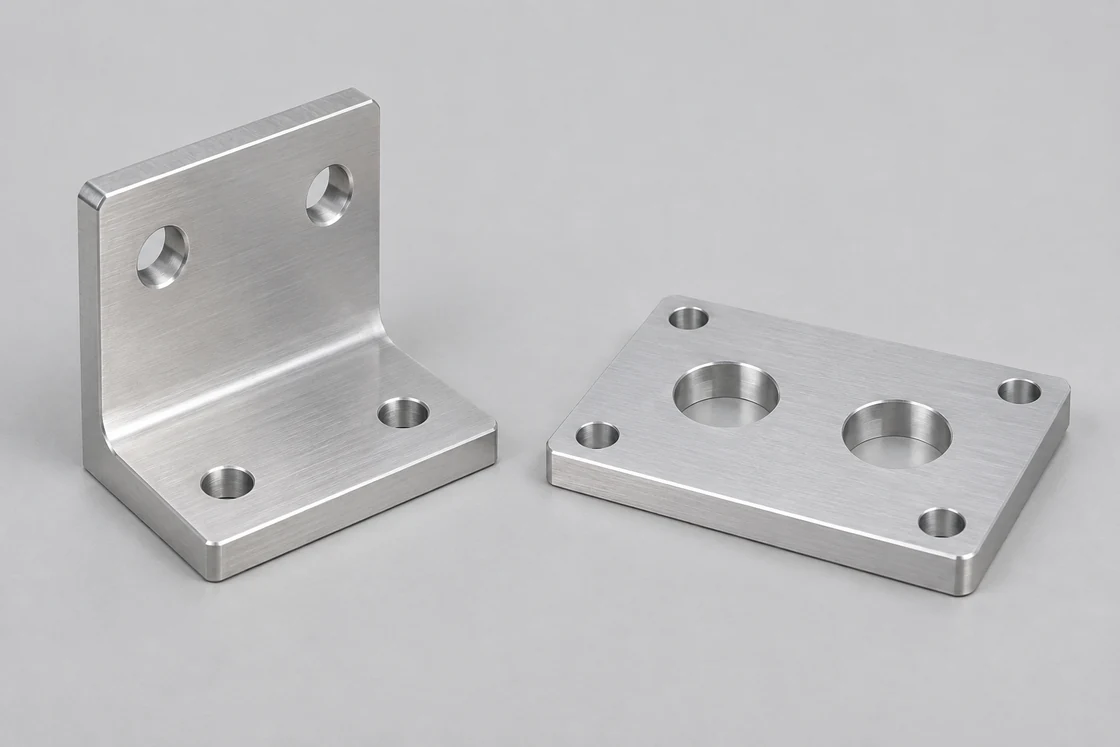
Suporte de montagem metálico em forma de L ao lado de uma chapa plana com furos de montagem

Suportes de montagem para sensores

Suportes e placas de montagem definem a posição do sensor na máquina. Furos fixos ou ranhuras de ajuste seguem o método de posicionamento pretendido, com espaço suficiente para porcas de fixação e conector traseiro.

  • Furos de montagem
  • Ranhuras de ajuste
  • Espaço para conector
Discutir este componente

Montagem do invólucro, instalação da sonda e montagem na máquina

Essas aplicações utilizam diferentes características de referência. Um invólucro posiciona o conjunto interno, um suporte define a profundidade da sonda e um suporte de máquina estabelece a posição final do sensor instalado.

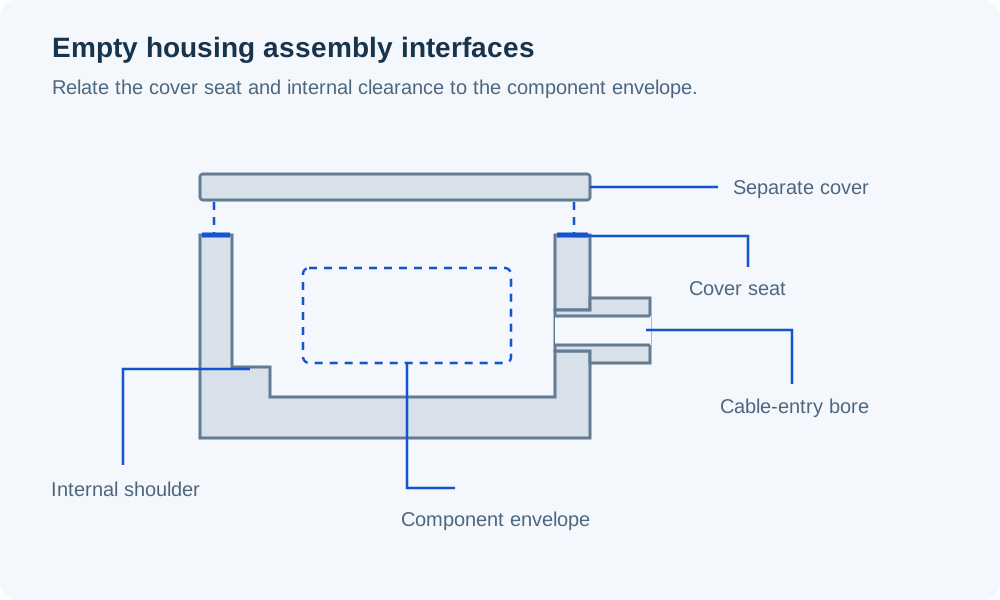
Seção de um invólucro vazio para sensor mostrando uma tampa separada, rebordo de assentamento, ombro interno, furo para entrada de cabo e envelope reservado para o componente

Posicionamento do conjunto sensor dentro do seu invólucro

Fresamos a cavidade a partir do envelope do conjunto e de suas superfícies de localização escolhidas. O cartucho pode assentar em um ombro interno, enquanto uma tampa separada o retém; o desenho indica qual superfície define sua posição axial.

As aberturas traseiras seguem a posição do conector na montagem encaixada. Um conector que se encaixa através da parede ainda requer espaço para seus componentes de fixação e para o cabo adjacente.

Suporte interno

O envelope do componente inclui a folga de montagem necessária, com o contato restrito às superfícies de suporte designadas.

Encaixe da tampa

A saliência da tampa, o padrão de parafusos e a profundidade de fechamento pertencem à mesma definição de montagem que o ombro interno.

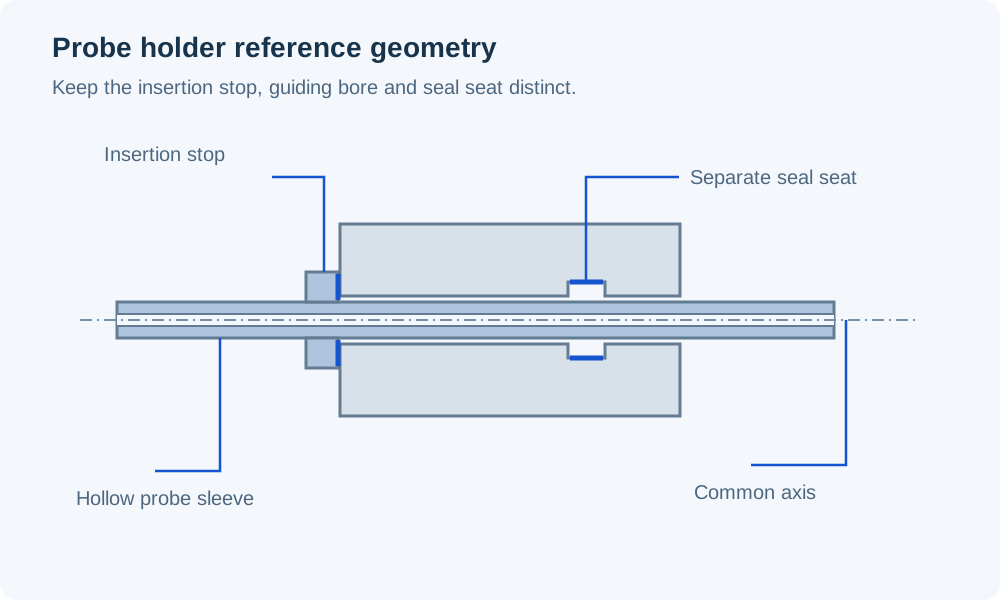
Seção de uma manga oca para sonda em um suporte, com eixo compartilhado, colarinho de parada de inserção e recesso separado para o assento da vedação

Definição da profundidade de inserção no ponto de instalação

Usinamos o suporte a partir do diâmetro de apoio do sensor e do batente que define sua inserção. O comprimento total da luva é útil apenas quando sua relação com a face de montagem do equipamento também estiver definida.

Em uma conexão de processo, o engajamento roscado e a vedação são requisitos distintos. As orientações de conexão da WIKA distinguem as vedações por face em roscas paralelas das vedações em roscas cônicas; o desenho de conexão selecionado determina a sede exigida.

Referência de inserção

A profundidade de trabalho inicia-se a partir da face de montagem ou encaixe especificada, não de uma borda externa arbitrária do suporte.

Geometria de vedação independente

O contato de vedação, a ranhura ou a sede permanecem características controladas ao lado da rosca de montagem.

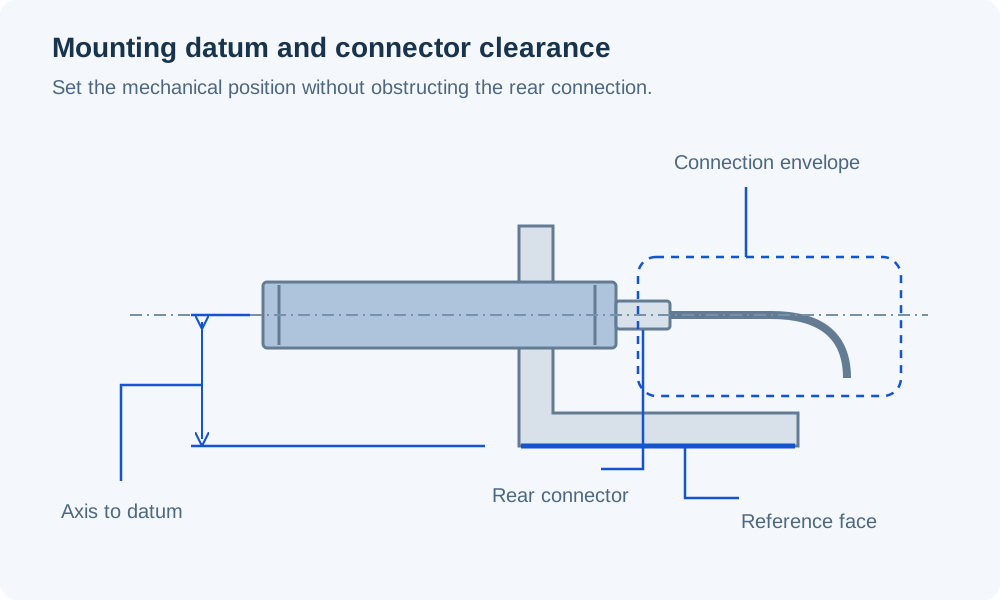
Vista lateral de um envelope mecânico em forma de sensor montado através de um suporte, relacionando seu eixo à face de referência, mantendo livre o conector traseiro e o trajeto do cabo

Posicionamento do sensor na máquina

Usinamos o furo do suporte ou o padrão do dispositivo em relação à face de montagem do lado da máquina. Essa relação define a posição mecânica antes de a equipe de equipamentos ajustar a folga operacional do sensor ou seu alvo.

Os recursos de ajuste devem deixar espaço suficiente para fixar a posição final. O conector instalado e sua porca de acoplamento precisam de acesso após a fixação do suporte à máquina.

Referência da máquina

A face de montagem e o padrão de furos definem onde o eixo do sensor está posicionado na montagem do equipamento.

Acesso para ajuste

A direção da ranhura, os componentes de fixação e o percurso de aperto são considerados em conjunto na geometria do suporte.

De componentes ajustados para montagem até componentes liberados

Verifique o encaixe das peças quanto ao assentamento do cartucho, fechamento da tampa e acesso ao conector. Os conjuntos de avaliação utilizam o material e a condição superficial especificados, mantendo cada configuração sob sua própria revisão de peça.

Componentes ajustados para montagem

Carcaças e luvas iniciais verificam se o cartucho se encaixa corretamente, se a tampa fecha adequadamente e se os conectores selecionados podem ser instalados dentro do envelope disponível.

Conjunto de componentes para avaliação

O material e a condição superficial especificados apoiam a avaliação de montagem e aplicação pela equipe de sensores. Alterações nos batentes de inserção, na profundidade da cavidade ou na geometria da conexão permanecem identificáveis por revisão.

Peças de produção liberadas

Componentes repetidos seguem a definição mecânica aceita. Uma cartucho, gaxeta ou conexão de sonda alterada é incorporada ao desenho da peça afetada antes de se tornar uma ordem de substituição.

Parâmetros de material para carcaças e suportes de sondas

A massa da carcaça e o movimento relativo das peças adjacentes influenciam a escolha do material. As referências abaixo distinguem corpos metálicos de suportes poliméricos; a classe selecionada também deve ser adequada ao meio real e às condições de limpeza.

Usinagem CNC para Componentes Sensores — parâmetros do material
Material / condiçãoParâmetros de referênciaContexto do componente
Extrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa; densidade ≈2.71 g/cm³Carcaças leves e peças de fixação
316L / EN 1.4404Módulo de elasticidade 200 GPa a 20°C; CLTE 16 µm/(m·K), 20–100°CCorpos de aço inoxidável e suportes de sondas especificados
POM-C não preenchido · TECAFORM AH naturalMódulo de tração 2.8 GPa; CLTE 130 µm/(m·K)Luvas internas de suporte e inserts de localização
PEEK não preenchido · TECAPEEK naturalMódulo de tração 4.2 GPa; CLTE 50 µm/(m·K)Suportes poliméricos especificados com expansão de referência inferior à de POM-C

Referências: extrusão de liga hidráulica 6061, limite de escoamento mínimo e densidade típica; dados físicos Outokumpu Supra 316L/4404; dados métricos europeus Ensinger para as classes de estoque nomeadas. Módulo polimérico: 1 mm/min; CLTE polimérica: longitudinal, 23–60°C. CLTE é a expansão térmica linear. Essas referências de material não estabelecem o desempenho do sensor montado.

Usinagem de furos, tampas e interfaces conectadas

Os assentos internos e os recursos de montagem de equipamentos compartilham os datums do desenho. As referências de usinagem devem preservar essa relação quando a peça for transferida entre diferentes montagens.

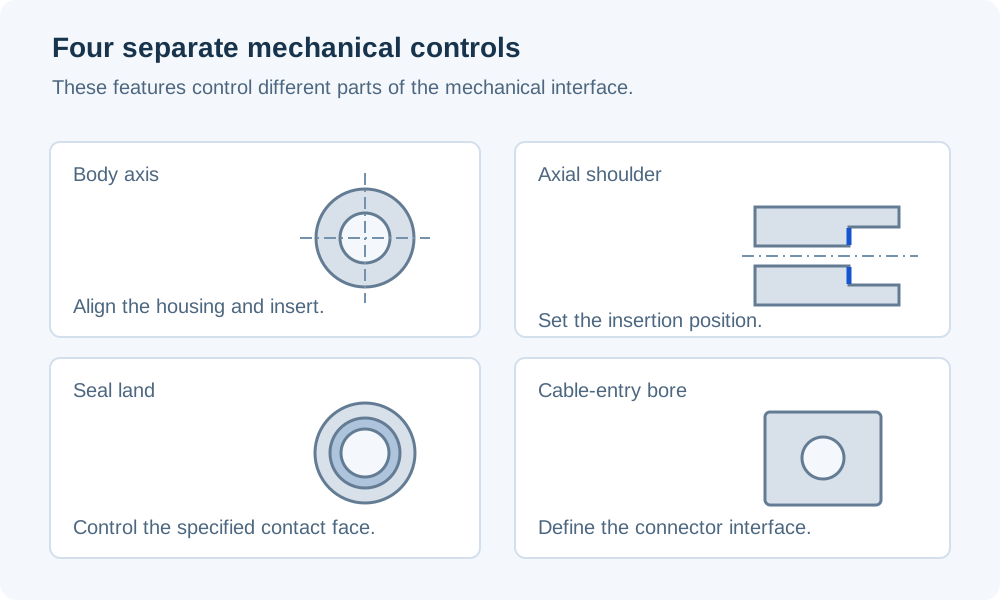
Localização do furo, batentes de inserção e superfícies de vedação

Separamos as características que posicionam o conjunto das que o retêm ou vedam. Cada uma possui suas próprias dimensões e requisitos de aceitação no desenho do componente.

Quatro detalhes distinguem o eixo do corpo do invólucro, o ombro axial de localização, a superfície anelar de vedação e o furo para entrada de cabo

Eixo do corpo e furo de apoio

O furo interno de apoio relaciona-se com o piloto de montagem ou com o eixo do corpo. O diâmetro controla o ajuste; a posição e a orientação controlam onde o sensor ou cartucho instalado se posiciona.

Ombro axial e batente

Um ombro exige uma face de contato definida e folga para o raio de arredondamento do canto acoplado. A peça projetada deve atingir essa face antes que outra aresta ou saída de rosca a impeça.

Superfície de vedação e ranhura

Preservamos a largura especificada de contato com a vedação, a geometria da ranhura e a textura superficial. A remoção de rebarbas não deve arredondar uma aresta de vedação nem alterar a seção da ranhura.

Abertura de entrada de cabo

Um orifício roscado e um furo de passagem com porca de travamento são detalhes de montagem distintos. O desenho do conector selecionado determina a abertura, a espessura da parede e a face de assentamento; sua faixa de aperto de cabos não define o furo do invólucro.

Tratamento superficial em torno de características montadas e vedadas

O desenho de acabamento distingue o exterior do invólucro das interfaces utilizadas durante a montagem. Mantemos essas distinções ao usinar e preparar as peças para o tratamento especificado.

Tolerâncias para revestimento de alumínio

Um exterior anodizado pode compartilhar uma peça com roscas, furos ou contatos de fechamento protegidos por máscara. A especificação do tratamento define onde o revestimento é permitido e as dimensões exigidas após o acabamento.

Superfícies de contato com a vedação

As superfícies de vedação e as ranhuras mantêm sua textura e condição de aresta especificadas. Um tratamento cosmético não é estendido sobre elas apenas para conferir aparência uniforme ao invólucro inteiro.

Condição da cavidade de montagem

Passagens e bolsos internos exigem requisitos claros quanto à remoção de rebarbas e resíduos antes da instalação do conjunto sensorial. Qualquer limpeza especial, embalagem ou preparação superficial faz parte do escopo de fornecimento cotado.

Dimensões de montagem do sensor e de entrada de cabo

Rótulos de rosca semelhantes podem referir-se a interfaces diferentes. Essas referências selecionadas distinguem a montagem do corpo do sensor da entrada do conector; o desenho do componente liberado fornece os ajustes finais, profundidades e limites superficiais.

A inspeção relaciona os assentos internos às referências de montagem. Uma verificação de rosca não estabelece a profundidade de inserção do sensor nem a aceitação de uma face de vedação adjacente.

Usinagem CNC para Componentes Sensores — especificações das características
Interface / característicaDimensões de referênciaAceitação do componente
Montagens selecionadas do corpo do sensor ifmM12 × 1; M18 × 1Diâmetro especificado do corpo, passo, ajuste e engajamento da rosca
Rosca métrica de entrada para braçadeira de cabosM12 × 1.5; M20 × 1.5Interface selecionada da braçadeira; profundidade da rosca e face de assentamento
M20 montagem com furo de folga para braçadeiraØ20.0–20.2 mmAbertura não roscada; arranjo selecionado de braçadeira e porca de fixação
Limitador de inserção da sondaDistância axial em mm; limites indicados no desenhoProfundidade a partir da face de assentamento definida do equipamento
Face ou ranhura de contato com a vedaçãoDimensões em mm; textura em µm; limites indicados no desenhoGeometria, textura e estado de dano da vedação

Referências: roscas dos corpos dos sensores ifm IFT259/IFT260 e IGT261/IGT262; rosca métrica para braçadeiras e tabela de furos da LAPP, EN 60423 / IEC 62444. O valor Ø20.0–20.2 mm corresponde a um furo de folga, não ao diâmetro menor da rosca interna. Os desenhos dos componentes e hardware selecionados determinam a aceitação final; nenhum limite comum de profundidade da sonda ou acabamento da vedação é implícito.

Inspeção mecânica e qualificação do sensor

Orçamos componentes usinados e a inspeção dimensional especificada. A eletrônica do sensor, calibração, testes de invasão ou pressão do dispositivo completo e qualificação para áreas perigosas são serviços separados deste fornecimento de componentes.

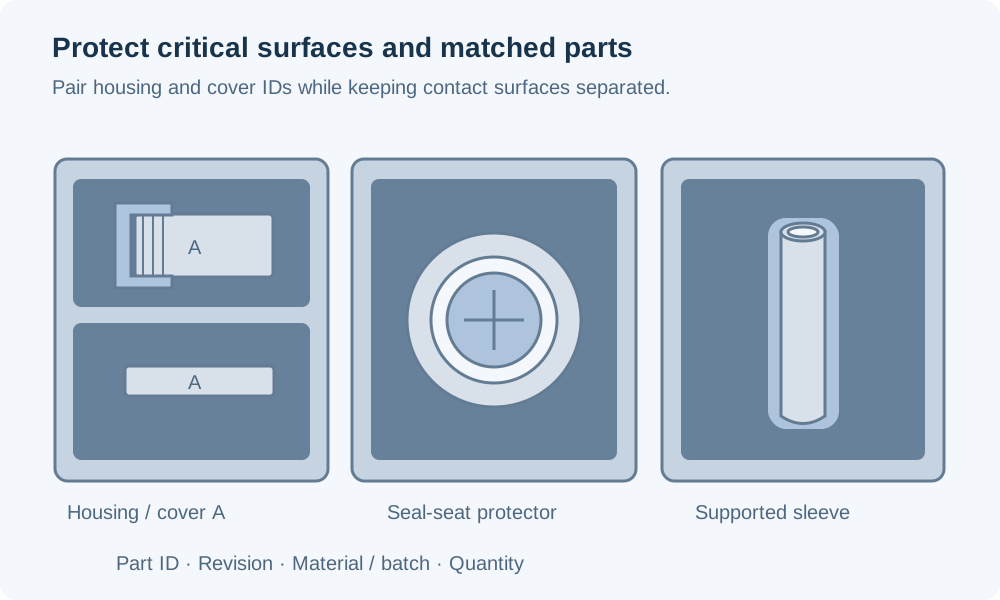
Proteção das interfaces do sensor durante o transporte

Roscas, assentos internos e paredes finas de mangas exigem proteção durante o manuseio. A identificação dos componentes mantém carcaças externamente semelhantes vinculadas à configuração interna correta.

Carcaça e tampa com suporte separado, assento interno protegido para vedação e manga fina de sonda, com campos para identidade do componente e revisão

Identidade da carcaça e da tampa

Identificamos o número de peça e a revisão da carcaça e de cada tampa relacionada. Uma tampa com contorno externo semelhante pode ainda ter profundidade de assentamento ou abertura para conector diferentes.

Variantes de conexão

Variantes de forma da rosca, tamanho de entrada e limitador de sonda mantêm referências de componente distintas. Isso evita que uma alternativa visualmente semelhante seja inserida incorretamente em um conjunto de sensor.

Proteção da interface

A embalagem separa mangas finas de corpos mais pesados e protege roscas expostas e superfícies de contato com a vedação contra danos por contato. A proteção temporária permanece distinta dos componentes de montagem fornecidos.

Perguntas frequentes sobre usinagem CNC de componentes de sensores

Um sensor montado flush pode usar o mesmo suporte de uma versão não flush?

Apenas se o sensor selecionado permitir essa instalação. O espaçamento livre necessário ao redor pode diferir mesmo quando ambos os corpos possuem a mesma rosca. Utilize o desenho de instalação do modelo exato para definir a abertura do suporte e o metal adjacente; um encaixe adequado da rosca não garante a disposição permitida da face de detecção.

O aperto de uma tampa roscada pode definir a orientação final do conector?

Uma rosca isoladamente não estabelece uma posição angular repetível. Se o conector precisar apontar para uma direção específica, a montagem exigirá um método definido de posicionamento angular (clocking), como um recurso de localização separado ou um suporte para conector com orientação independente. Nós usinamos essa geometria escolhida; não inferimos sua orientação a partir do tamanho da rosca.

O que muda quando a carcaça será preenchida com composto de encapsulamento (potting compound)?

O desenho da cavidade deve distinguir o volume a ser preenchido, os acessos para preenchimento ou ventilação e as áreas que devem permanecer livres para conectores ou manutenção. Identifique as superfícies destinadas à adesão antes de especificar um revestimento interno. Fornecemos a cavidade usinada; a seleção do composto, a aderência e a validação da cura pertencem ao processo de montagem do sensor.

A luva do sensor deve ser aberta ou fechada?

Uma luva aberta posiciona o sensor mantendo sua extremidade exposta. Uma extremidade fechada adiciona uma barreira entre o sensor e seu ambiente, o que altera a montagem e pode afetar a resposta. Utilize a geometria aprovada pelo projetista do sensor; uma luva fechada não é automaticamente um poço termométrico qualificado para pressão.

Uma tampa monobloco pode ser instalada sobre um cabo já equipado com seu conector?

Apenas se o conector e seus componentes de instalação puderem passar pela abertura na sequência de montagem exigida. O diâmetro do cabo isoladamente não é suficiente. Quando a passagem for impossível, o projeto pode exigir montagem prévia à terminação ou uma tampa dividida ou removível, definida separadamente.

Um diafragma sensor de pressão é fornecido junto com uma carcaça personalizada?

Um diafragma sensor é um elemento funcional com sua própria geometria, material e requisitos de união. Ele não está incluído em um pedido de carcaça vazia. Nossa cotação de componentes identifica a carcaça e as peças de fixação fornecidas; a fabricação do diafragma, sua união e a calibração do sensor exigem um escopo distinto e qualificado.

Onde um número de peça pode ser marcado em um corpo de sensor pequeno?

Reserve uma área para marcação no desenho, fora dos contatos de vedação, das roscas de fixação e das seções funcionais finas. Indique se a marcação deve permanecer visível após a instalação do sensor. Isso permite que a identificação sobreviva à montagem sem exigir rebaixos ou alterações de superfície em interfaces utilizadas pelo projeto do sensor.

Discuta seu invólucro ou peça de montagem para sensores

Envie o modelo, o desenho do componente, o material e a quantidade. Inclua também o desenho do cartucho, sonda, conector ou prensa de cabos acoplados, quando este definir a interface usinada.

VETCNCCNC MANUFACTURING
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB