Aller au contenu
VETCNCFABRICATION CNC
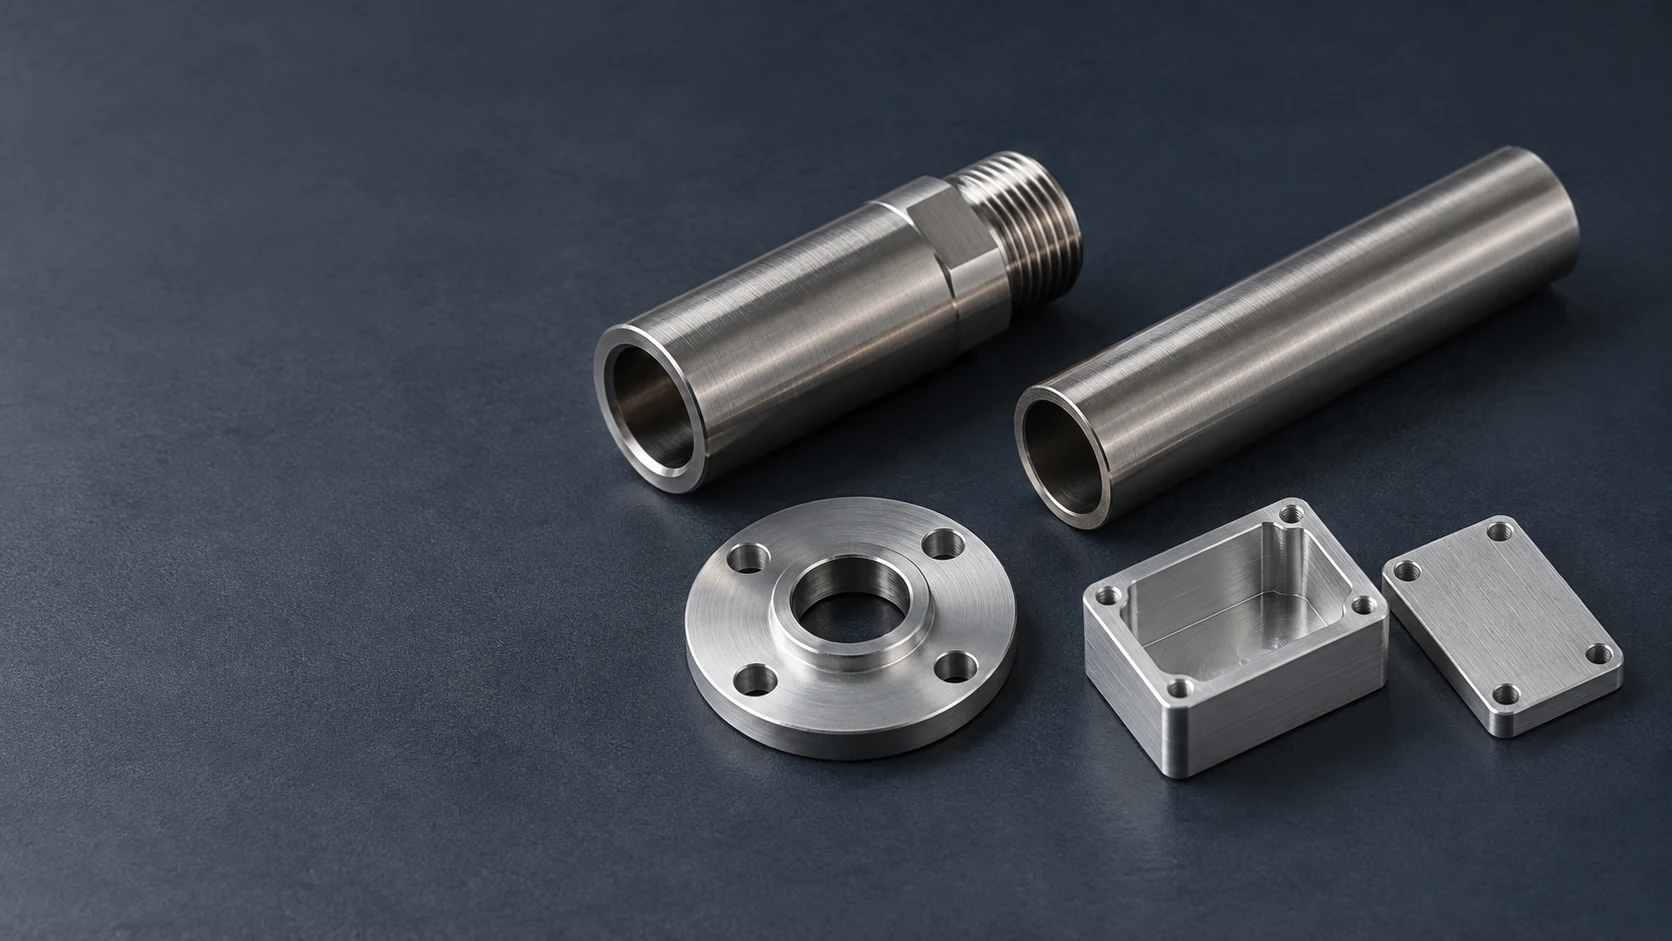
Boîtier tubulaire fileté, manchon de sonde, bride de montage et couvercle rectangulaire posés sur une surface sombre

Usinage CNC de composants de capteurs

Nous usinons des logements vides pour capteurs, des supports de sondes, des adaptateurs d’entrée de câble et des pièces de fixation destinés aux fabricants de capteurs et aux constructeurs d’équipements. Nos réalisations assurent la liaison entre l’ensemble de détection et son logement ou son point d’installation, via les alésages, épaulements, filetages et surfaces d’étanchéité spécifiés sur vos plans.

  • Logements pour capteurs
  • Pièces de fixation pour sondes
  • Interfaces mécaniques

Logements pour capteurs et composants d’installation

Nous fabriquons les pièces mécaniques entourant l’ensemble de détection : son corps extérieur, son support interne et sa connexion à l’équipement. Le dessin du composant définit ce qui se trouve à l’intérieur, avec quoi il s’associe à l’extérieur, et quelles surfaces doivent rester accessibles.

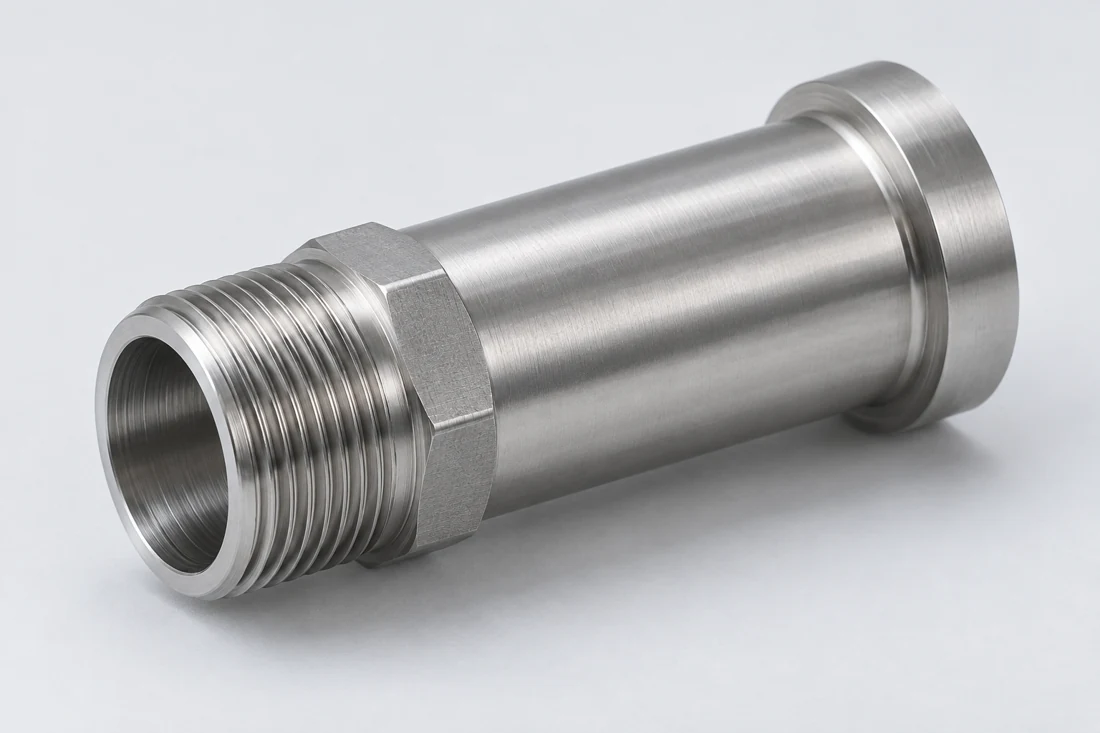
Boîtier creux en métal pour capteur, avec filetage externe, surfaces plates pour clé et épaulement de positionnement

Logements pour capteurs filetés

Nous réalisons des corps creux avec le filetage externe de fixation spécifié, l’alésage interne et l’épaulement d’assemblage. La profondeur de l’alésage laisse l’espace requis pour la cartouche de détection et sa connexion arrière.

  • Filetages du corps
  • Alésages pour cartouches
  • Épaulements internes
Discuter de ce composant
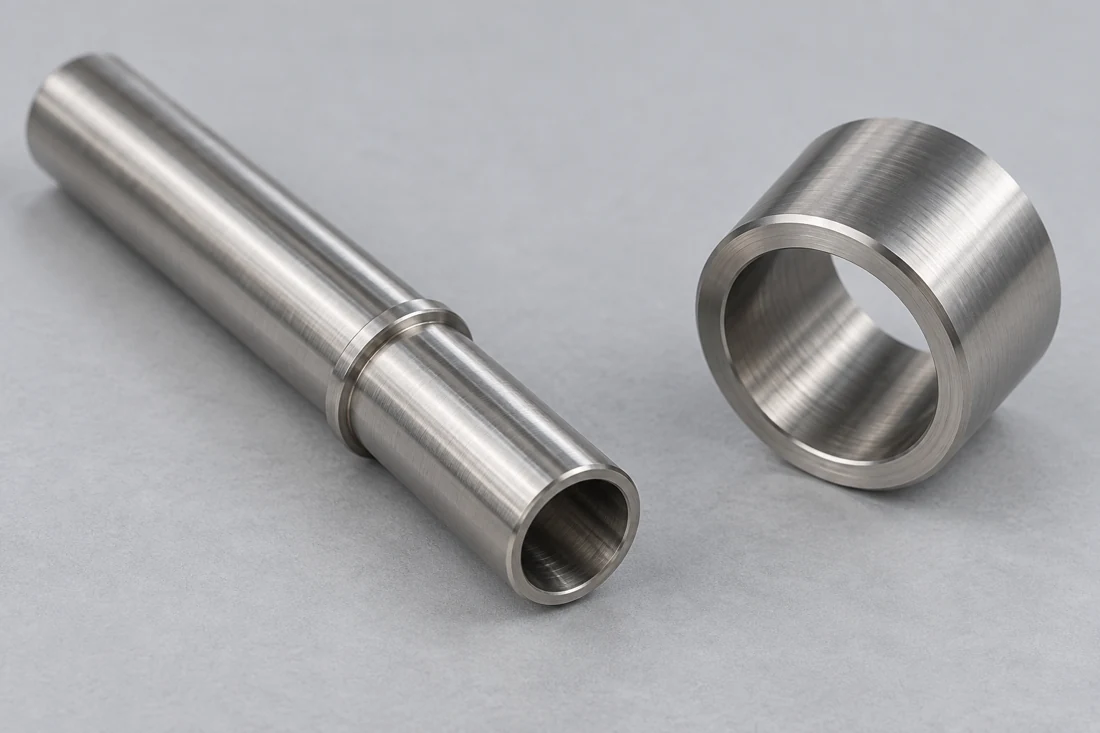
Manchon métallique allongé à épaules successives, placé à côté d’un collier plus court et à paroi épaisse, tous deux comportant des alésages ouverts

Manchons et supports pour sondes

Les manchons étagés soutiennent une sonde au diamètre et à l’arrêt d’insertion définis. L’épaulement de positionnement et l’alésage partagent un axe de référence afin que la position de la sonde installée suive strictement le dessin du composant.

  • Alésages de support
  • Arrêts d’insertion
  • Épaulements de positionnement
Discuter de ce composant
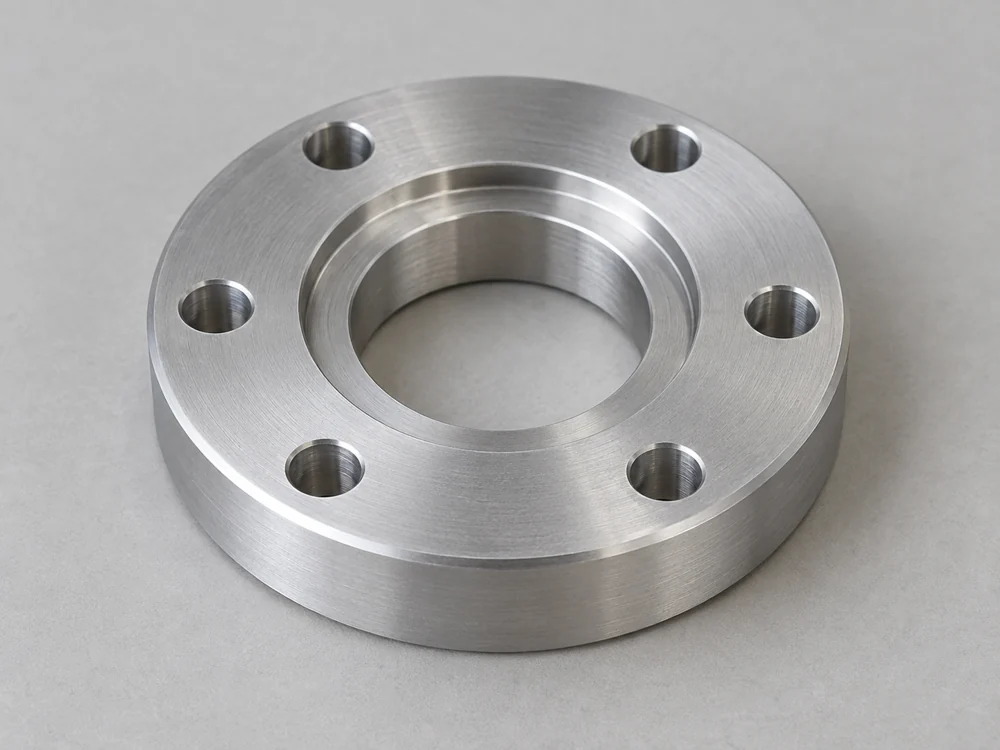
Bride circulaire de montage comportant six trous de fixation et un épaulement de centrage concentrique

Brides et adaptateurs de fixation pour sondes

Nous usinons les motifs de brides, les centrages (pilots) et les caractéristiques de connexion permettant d’assembler le support de sonde à l’équipement. Une connexion de process nécessite également sa géométrie d’étanchéité spécifiée ; le seul motif de fixation ne définit pas cette liaison.

  • Motifs de fixation
  • Pilotages de positionnement
  • Caractéristiques de connexion
Discuter de ce composant
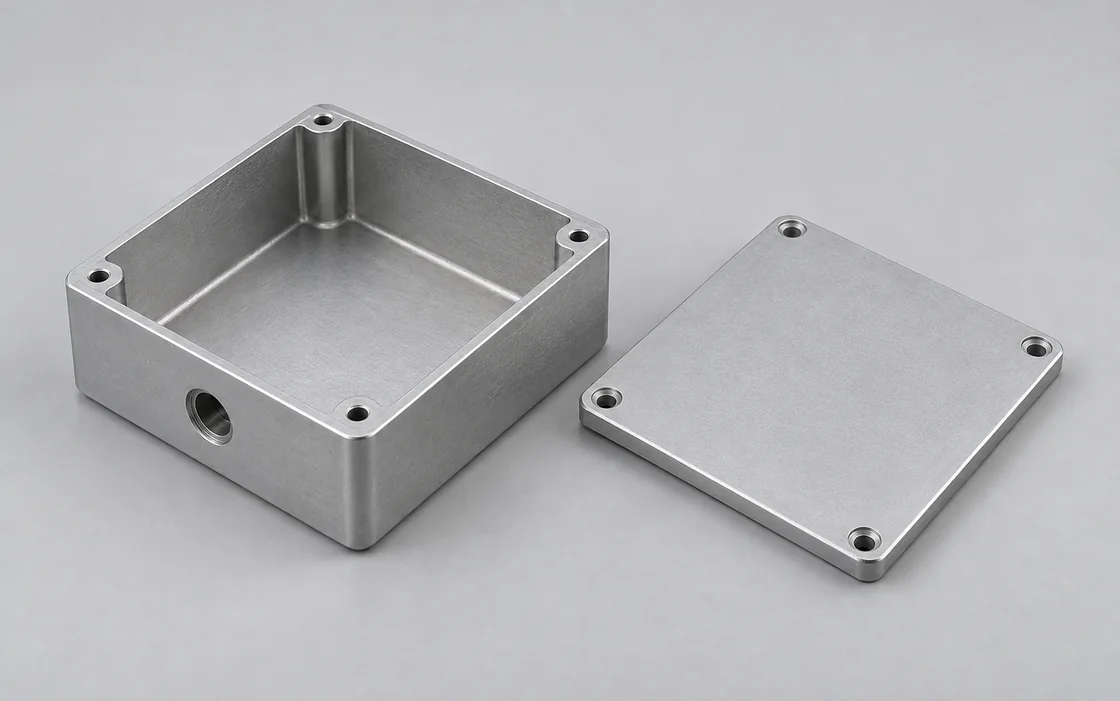
Boîtier métallique rectangulaire avec ouverture latérale pour passage de câble et couvercle séparé fixé par vis

Corps et couvercles d’enceinte

Les corps usinés par fraisage fournissent la cavité, le rebord du couvercle et les points de fixation pour l’ensemble capteur. Les ouvertures latérales sont positionnées à partir de ces références internes afin que les connecteurs installés s’alignent correctement avec l’enceinte.

  • Cavités internes
  • Rebords de couvercle
  • Ouvertures latérales
Discuter de ce composant
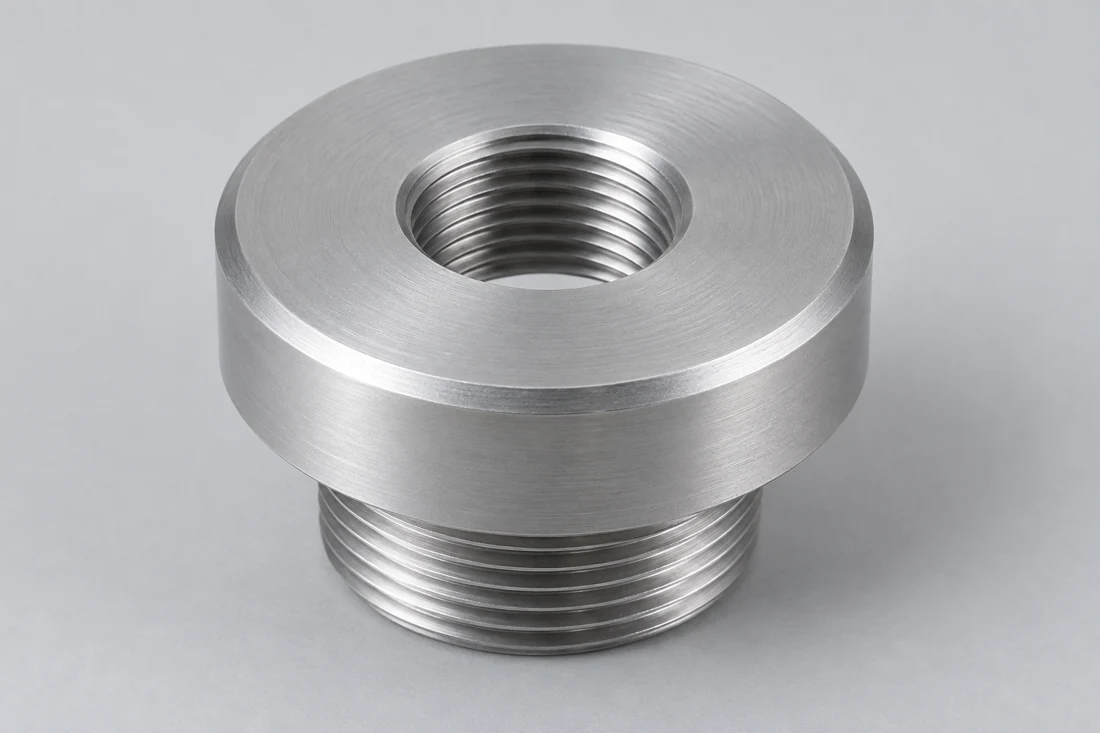
Adaptateur circulaire pour passage de câble, doté d’un orifice fileté intérieurement et d’un nez fileté extérieurement

Adaptateurs d’entrée de câble et de bouchon final

Les bouchons finals et les adaptateurs d’entrée usinés par tournage relient le boîtier au presse-étoupe ou au connecteur sélectionné. Nous usinons le filetage ou l’ouverture de dégagement spécifié(e), ainsi que sa surface d’appui et les caractéristiques permettant l’accès des outils.

  • Ouvertures d’entrée
  • Surfaces d’appui des bouchons finals
  • Accès clé
Discuter de ce composant
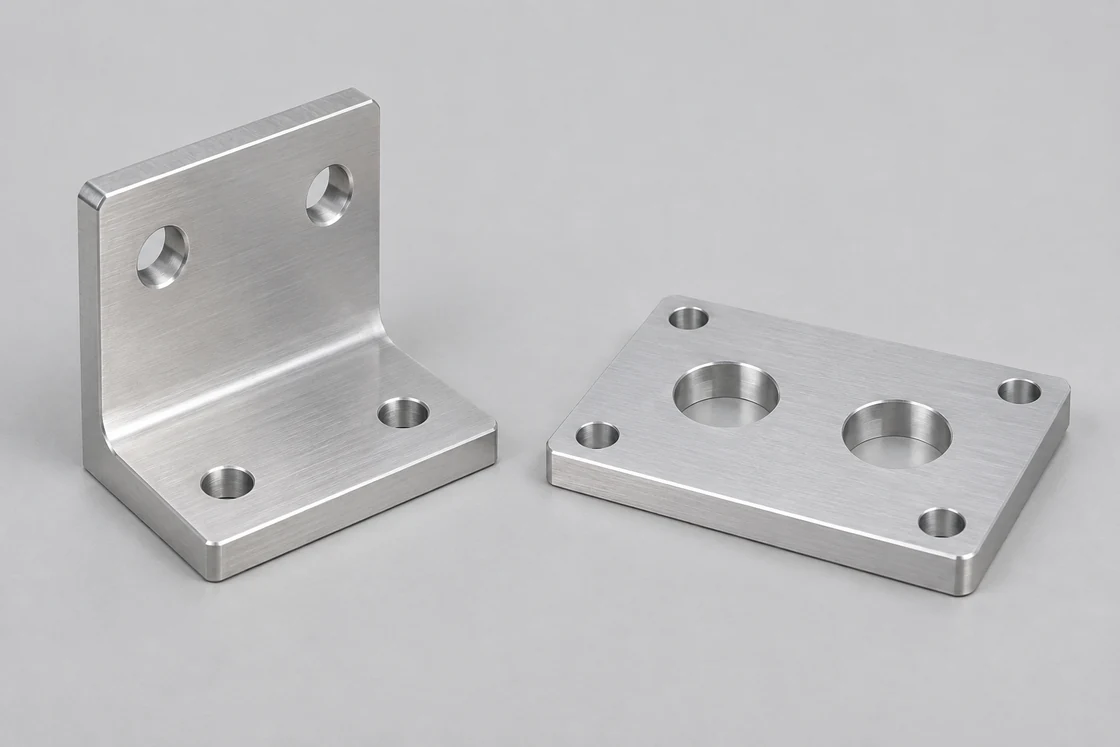
Support de montage métallique en forme de L, placé à côté d’une plaque plane percée de trous de fixation

Supports de montage pour capteurs

Les supports et les plaques de montage définissent la position du capteur sur une machine. Les alésages fixes ou les fentes de réglage suivent la méthode de mise en position prévue, avec un espace suffisant pour les écrous de fixation et le connecteur arrière.

  • Alésages de montage
  • Fentes de réglage
  • Espace réservé aux connecteurs
Discuter de ce composant

Assemblage du boîtier, installation de la sonde et fixation sur la machine

Ces applications utilisent différentes caractéristiques de référence : un boîtier positionne l’ensemble interne, un support règle la profondeur d’insertion de la sonde, et un support machine définit la position finale du capteur installé.

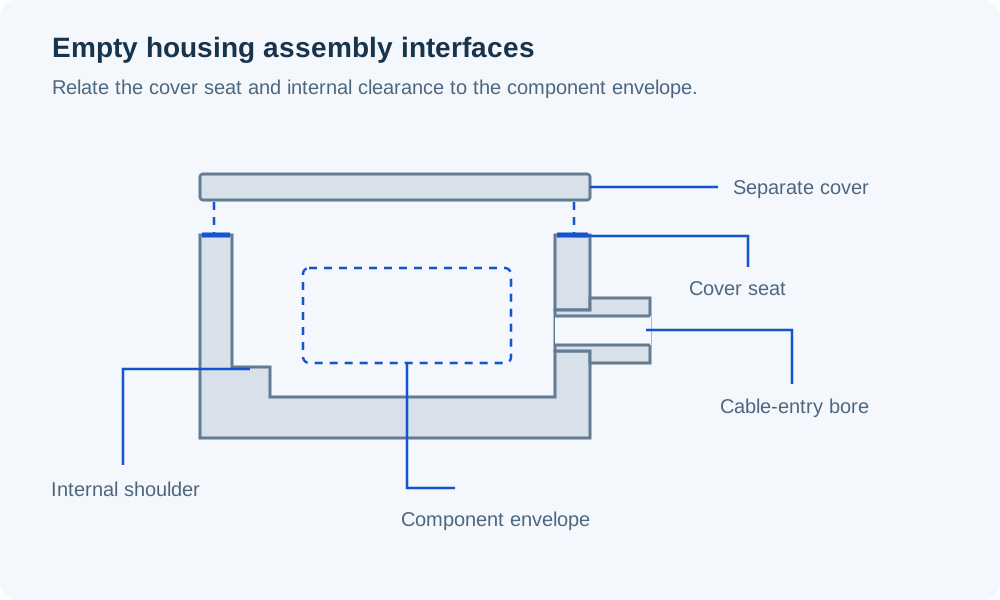
Section d’un boîtier vide pour capteur montrant un couvercle séparé, une jante d’appui, un épaulement interne, un alésage pour passage de câble et un volume réservé pour le composant

Positionnement de l’ensemble de détection à l’intérieur de son boîtier

Nous usinons la cavité à partir de l’enveloppe de l’ensemble et des surfaces de positionnement choisies. La cartouche peut être logée contre un épaulement interne, tandis qu’un couvercle séparé la maintient en place ; le dessin indique quelle surface définit sa position axiale.

Les ouvertures arrière suivent la position du connecteur dans cet ensemble monté. Un connecteur qui traverse la paroi nécessite tout de même de l’espace pour ses éléments de fixation et pour le câble adjacent.

Support interne

L’enveloppe du composant inclut le jeu d’assemblage requis, les contacts étant limités aux surfaces de support désignées.

Positionnement du couvercle

Le rebord du couvercle, le motif de vis et la profondeur de fermeture appartiennent à la même définition d’assemblage que l’épaulement interne.

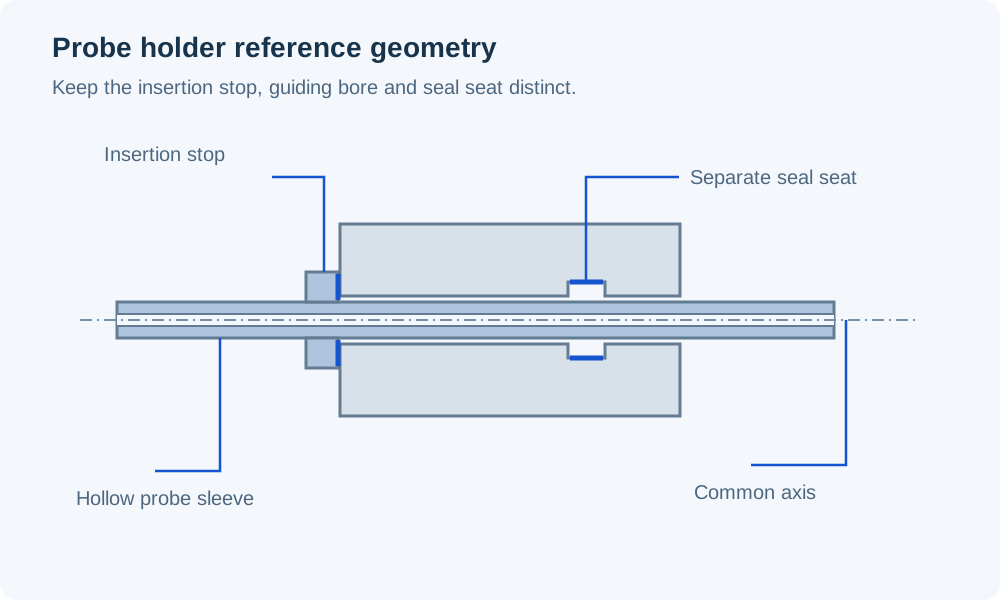
Section d’un manchon de sonde creux dans un porte-pièce, avec un axe commun, une collerette d’arrêt d’insertion et une rainure séparée pour le siège du joint d’étanchéité

Réglage de la profondeur de pénétration du capteur au point d’installation

Nous usinons le support à partir du diamètre de soutien du capteur et de la butée qui fixe sa profondeur d’insertion. La longueur totale du manchon n’est utile que si sa relation avec la face de montage de l’équipement est également définie.

À une connexion de process, l’engagement fileté et l’étanchéité constituent deux exigences distinctes. Les recommandations de connexion WIKA distinguent les joints de face à filetage parallèle des étanchéités à filetage conique ; le dessin de connexion sélectionné détermine la portée requise.

Référence d’insertion

La profondeur de travail commence à partir de la face de montage ou de positionnement spécifiée, et non à partir d’un bord extérieur arbitraire du support.

Géométrie d’étanchéité séparée

Le contact d’étanchéité, la gorge ou la portée restent une caractéristique contrôlée, adjacente au filetage de montage.

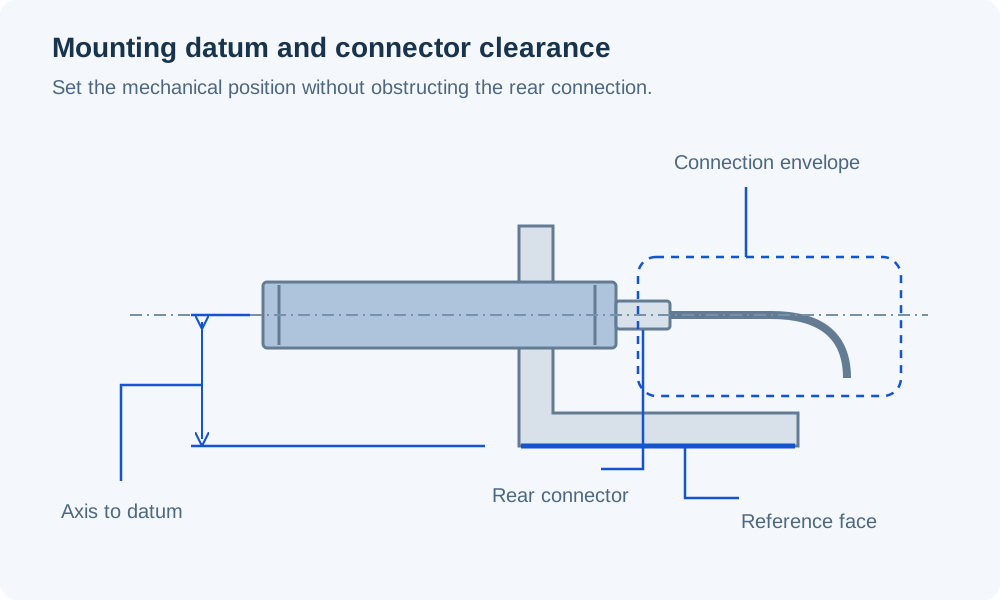
Vue de côté d’une enveloppe mécanique en forme de capteur montée via un support, reliant son axe à la face de référence tout en laissant libre le connecteur arrière et le passage du câble

Positionnement d’un capteur sur la machine

Nous usinons l’alésage du support ou le motif du dispositif relativement à la face de montage côté machine. Cette relation définit la position mécanique avant que l’équipe équipement ne règle l’écart de fonctionnement du capteur ou sa cible.

Les éléments de réglage doivent laisser suffisamment d’espace pour sécuriser la position finale. Le connecteur installé et son écrou de raccord doivent rester accessibles une fois le support fixé à la machine.

Référence machine

La face de montage et le motif de perçage définissent la position de l’axe du capteur dans l’assemblage de l’équipement.

Accès au réglage

La direction de la fente, les éléments de fixation et le chemin de serrage sont pris en compte conjointement dans la géométrie du support.

Des pièces ajustées pour l’assemblage aux composants libérés

Les livraisons différentes en phase de développement répondent à des questions différentes. Nous conservons la révision de pièce associée à chaque boîtier, support et interface d’installation.

Composants ajustés pour l’assemblage

Les premiers boîtiers et manchons permettent de vérifier si la cartouche se positionne correctement, si le couvercle se ferme hermétiquement et si les connecteurs choisis peuvent être installés dans l’enveloppe disponible.

Lot de composants d’évaluation

Le matériau et l’état de surface spécifiés permettent à l’équipe capteurs de réaliser ses évaluations d’assemblage et d’application. Les modifications apportées aux butées d’insertion, à la profondeur de cavité ou à la géométrie de connexion restent traçables par révision.

Pièces de production libérées

Les composants répétés suivent la définition mécanique admise. Une cartouche, un presse-étoupe ou une connexion de sonde modifiés sont intégrés au dessin de la pièce concernée avant qu’elle ne devienne une commande de remplacement.

Paramètres matériaux pour les boîtiers et les supports de capteur

La masse du boîtier et le mouvement relatif des pièces adjacentes influencent le choix du matériau. Les références ci-dessous distinguent les corps métalliques des supports polymères ; la nuance sélectionnée doit également convenir au milieu réel et aux conditions de nettoyage.

Usinage CNC pour composants capteurs — paramètres matériaux
Matériau / étatParamètres de référenceContexte du composant
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; densité ≈2.71 g/cm³Corps de boîtiers légers et pièces de fixation
316L/EN 1.4404Module d’élasticité 200 GPa à 20°C ; CLET 16 µm/(m·K), 20–100°CCorps en acier inoxydable et supports de capteur spécifiés
POM-C non chargé · TECAFORM AH naturelModule de traction 2.8 GPa ; CLET 130 µm/(m·K)Manchons de support internes et inserts de positionnement
PEEK non chargé · TECAPEEK naturelModule de traction 4.2 GPa ; CLET 50 µm/(m·K)Supports polymères spécifiés présentant un coefficient de dilatation de référence inférieur à celui du POM-C

Références : extrusion Hydro Alloy 6061, limite élastique minimale et masse volumique typique ; données physiques Outokumpu Supra 316L/4404 ; données métriques européennes Ensinger pour les nuances de stock citées. Module polymère : 1 mm/min ; CLET polymère : direction longitudinale, 23–60°C. La CLET désigne la dilatation thermique linéaire. Ces références matériaux ne définissent pas les performances du capteur assemblé.

Usinage des alésages, des obturations et des interfaces connectées

Nous planifions les opérations autour des surfaces qui positionnent l’ensemble de détection et le relient à l’équipement. Ces références sont conservées lors de tout changement de montage.

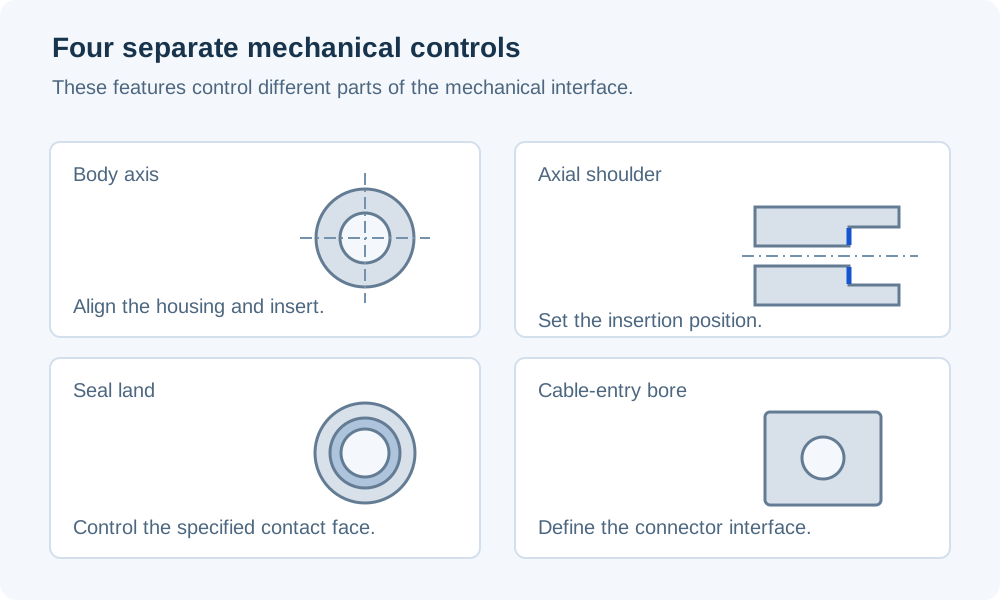
Position de l’alésage, butées d’insertion et surfaces d’étanchéité

Nous distinguons les caractéristiques qui positionnent l’ensemble des caractéristiques qui le maintiennent ou l’étanchéifient. Chacune possède ses propres cotes et exigences d’acceptation sur le dessin de la pièce.

Quatre détails distinguent l’axe du corps du boîtier, l’épaulement de positionnement axial, la portée annulaire pour joint d’étanchéité et le perçage d’entrée de câble

Axe du corps et alésage de support

L’alésage interne de support est lié au centrage de montage ou à l’axe du corps. Le diamètre détermine l’ajustement ; la position et l’orientation déterminent la position exacte de la sonde ou de la cartouche une fois installée.

Épaulement axial et butée

Un épaulement nécessite une face de contact définie ainsi qu’un dégagement pour le rayon de raccordement de la pièce associée. La pièce prévue doit atteindre cette face avant qu’une autre arête ou la fin de file ne l’arrête.

Surface d’étanchéité et gorge d’étanchéité

Nous respectons la largeur spécifiée de la surface d’étanchéité, la géométrie de la gorge et la texture de surface. Le débarrassage des bavures ne doit pas arrondir une arête d’étanchéité ni modifier la section de la gorge.

Ouverture d’entrée du câble

Un orifice taraudé et un trou de passage avec écrou de blocage constituent deux solutions de fixation différentes. Le dessin du raccord choisi détermine l’ouverture, l’épaisseur de paroi et la face d’appui ; sa plage de serrage de câble ne définit pas l’alésage du boîtier.

Traitement de surface autour des zones montées et étanchéifiées

Le dessin de finition distingue l’extérieur du boîtier des interfaces utilisées lors du montage. Nous conservons ces distinctions lors de l’usinage et de la préparation des pièces en vue du traitement spécifié.

Marges de tolérance pour le revêtement aluminium

Un extérieur anodisé peut partager une même pièce avec des filetages, des alésages ou des contacts de fermeture masqués. La spécification du traitement définit les zones autorisées pour le revêtement ainsi que les cotes requises après finition.

Surfaces de contact d’étanchéité

Les surfaces d’étanchéité et les gorges conservent leur texture et leur état d’arête spécifiés. Un traitement esthétique n’est pas étendu sur ces zones uniquement dans le but d’assurer une apparence uniforme du boîtier entier.

État de la cavité d’assemblage

Les passages et poches internes doivent faire l’objet d’exigences clairement définies en matière de bavures et de résidus avant l’installation de l’ensemble de détection. Tout nettoyage particulier, conditionnement ou préparation de surface fait partie du périmètre d’approvisionnement inclus dans le devis.

Cotes de montage du capteur et d’entrée du câble

Des désignations de filetage similaires peuvent désigner des interfaces différentes. Ces références sélectionnées permettent de distinguer le montage du corps du capteur de l’entrée du raccord ; le dessin de la pièce livrée fournit les ajustements, profondeurs et limites de surface définitifs.

L’inspection relie les sièges internes aux références de montage. Une vérification du filetage n’établit ni la profondeur d’insertion de la sonde ni l’acceptation de la face d’étanchéité adjacente.

Usinage CNC pour composants capteurs — spécifications des caractéristiques
Interface / caractéristiqueCotes de référenceAcceptation du composant
Montages sélectionnés pour le corps des capteurs ifmM12 × 1 ; M18 × 1Diamètre nominal du corps, pas du filetage, ajustement du filetage et longueur d’engagement
Filetage métrique d’entrée de presse-étoupeM12 × 1.5 ; M20 × 1.5Interface de presse-étoupe sélectionnée ; profondeur du filetage et face d’appui
M20 montage par trou de dégagement pour presse-étoupeØ20.0–20.2 mmOuverture non filetée ; disposition sélectionnée du presse-étoupe et de l’écrou de blocage
Butée d’insertion de la sondeDistance axiale en mm ; tolérances indiquées sur le dessinProfondeur mesurée à partir de la face d’appui définie sur l’équipement
Face ou rainure de contact d’étanchéitéDimensions en mm ; texture en µm ; tolérances indiquées sur le dessinGéométrie, texture et état de surface de l’étanchéité

Références : filetages des corps de capteurs ifm IFT259/IFT260 et IGT261/IGT262 ; table des filetages métriques et des alésages pour presses-étoupes LAPP, EN 60423 / CEI 62444. La valeur Ø20.0–20.2 mm correspond à un alésage de dégagement, et non au diamètre mineur d’un filetage interne. Les dessins des composants et du matériel sélectionné déterminent l’acceptation finale ; aucune limite commune de profondeur d’insertion de la sonde ou de finition de la surface d’étanchéité n’est implicite.

Inspection mécanique et qualification du capteur

Nous fournissons des devis pour les composants usinés ainsi que pour l’inspection dimensionnelle spécifiée. L’électronique des capteurs, leur étalonnage, les essais d’étanchéité à la pénétration ou à la pression des dispositifs assemblés, ainsi que la qualification pour zones dangereuses sont des prestations distinctes de cette fourniture de composants.

Protection des interfaces capteurs pendant le transport

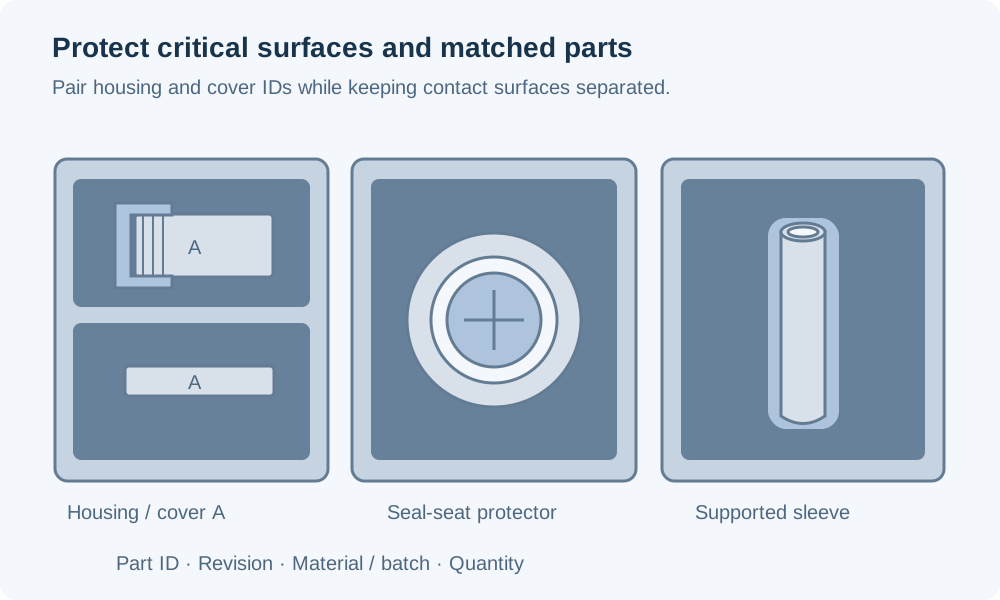
Les filetages, les sièges internes et les parois minces des manchons doivent être protégés lors de la manutention. L’identification des composants permet d’associer sans ambiguïté les boîtiers extérieurement similaires à leur configuration interne correcte.

Boîtier et couvercle supportés séparément, siège interne protégé pour joint d’étanchéité et manchon de sonde fin, avec champs d’identification et de révision des composants

Identification du boîtier et du couvercle

Nous indiquons le numéro de pièce et la révision pour le boîtier ainsi que pour chaque couvercle associé. Un couvercle présentant un contour extérieur similaire peut toutefois comporter une profondeur d’appui différente ou une ouverture pour connecteur distincte.

Variantes de raccordement

Les variantes de forme de filetage, de diamètre d’entrée et de butée de sonde conservent des références de composants distinctes. Cela empêche qu’une variante visuellement similaire ne soit intégrée par erreur dans un assemblage capteur inapproprié.

Protection des interfaces

L’emballage isole les manchons minces des corps plus massifs et protège les filetages exposés ainsi que les surfaces de contact d’étanchéité contre les dommages dus aux contacts. La protection temporaire reste clairement différenciée des éléments de fixation fournis avec l’assemblage.

Questions fréquentes sur l’usinage CNC des composants capteurs

Un capteur monté à ras peut-il utiliser le même support qu’une version non montée à ras ?

Uniquement si le capteur sélectionné autorise ce type d’installation. Le dégagement périphérique requis peut varier même lorsque les deux corps possèdent le même filetage. Utilisez le dessin d’installation du modèle exact pour définir l’ouverture de la bride et la présence de métaux à proximité ; un ajustement correct du filetage ne garantit pas la configuration autorisée de la face de détection.

Le serrage d’un bouchon fileté peut-il définir la direction finale du connecteur ?

Un filetage seul ne permet pas d’assurer une position angulaire répétable. Si le connecteur doit être orienté dans une direction précise, l’assemblage nécessite une méthode de calage définie, telle qu’une fonction de localisation distincte ou un support de connecteur orienté indépendamment. Nous usinons cette géométrie choisie ; nous n’en déduisons pas l’orientation à partir de la dimension du filetage.

Quelles modifications s’appliquent lorsque le boîtier sera rempli d’un composé d’encapsulation ?

Le dessin de la cavité doit distinguer le volume à remplir, les accès de remplissage ou de ventilation, ainsi que les zones devant rester libres pour les connecteurs ou les interventions de maintenance. Identifiez les surfaces destinées à être collées avant de spécifier un revêtement interne. Nous fournissons la cavité usinée ; le choix du composé, la validation de l’adhérence et du durcissement relèvent du processus d’assemblage du capteur.

La douille d’une sonde doit-elle être à extrémité ouverte ou fermée ?

Une douille ouverte positionne la sonde tout en laissant son extrémité exposée. Une extrémité fermée ajoute une barrière entre la sonde et son environnement, ce qui modifie l’assemblage et peut affecter la réponse. Utilisez la géométrie approuvée par le concepteur du capteur ; une douille fermée ne constitue pas automatiquement un thermoplongeur qualifié pour des applications sous pression.

Un bouchon monobloc peut-il être monté sur un câble déjà équipé de son connecteur ?

Uniquement si le connecteur et ses éléments de fixation peuvent traverser l’ouverture selon la séquence d’assemblage requise. Le diamètre du câble seul ne suffit pas. Lorsque ce passage est impossible, la conception peut nécessiter l’assemblage avant la terminaison ou prévoir une fermeture séparée, fendue ou amovible.

Une membrane de détection de pression est-elle fournie avec un boîtier sur mesure ?

Une membrane de détection est un élément fonctionnel doté de sa propre géométrie, de ses propres exigences matériaux et d’assemblage. Elle n’est pas incluse dans une commande de boîtier vide. Notre devis de composants précise les éléments fournis (boîtier et pièces de fixation) ; la fabrication de la membrane, son assemblage et l’étalonnage du capteur relèvent d’un périmètre qualifié distinct.

Où peut-on marquer un numéro de pièce sur un petit corps de capteur ?

Réservez une zone de marquage sur le dessin, à l’extérieur des zones de contact du joint, des filetages d’assemblage et des sections fonctionnelles minces. Précisez si la marque doit rester visible après l’installation du capteur. Cela permet d’assurer l’identification tout au long de l’assemblage, sans nécessiter d’évidement ni de modification de surface sur une interface utilisée par la conception du capteur.

ASSISTANCE PROJET

Discutez de votre boîtier de capteur ou de votre pièce de fixation

Envoyez le modèle, le dessin du composant, le matériau et la quantité. Joignez également le dessin de la cartouche, de la sonde, du connecteur ou du raccord de câble associé, dans la mesure où ce dernier définit l’interface usinée.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo