Ir al contenido
VETCNCCNC MANUFACTURING
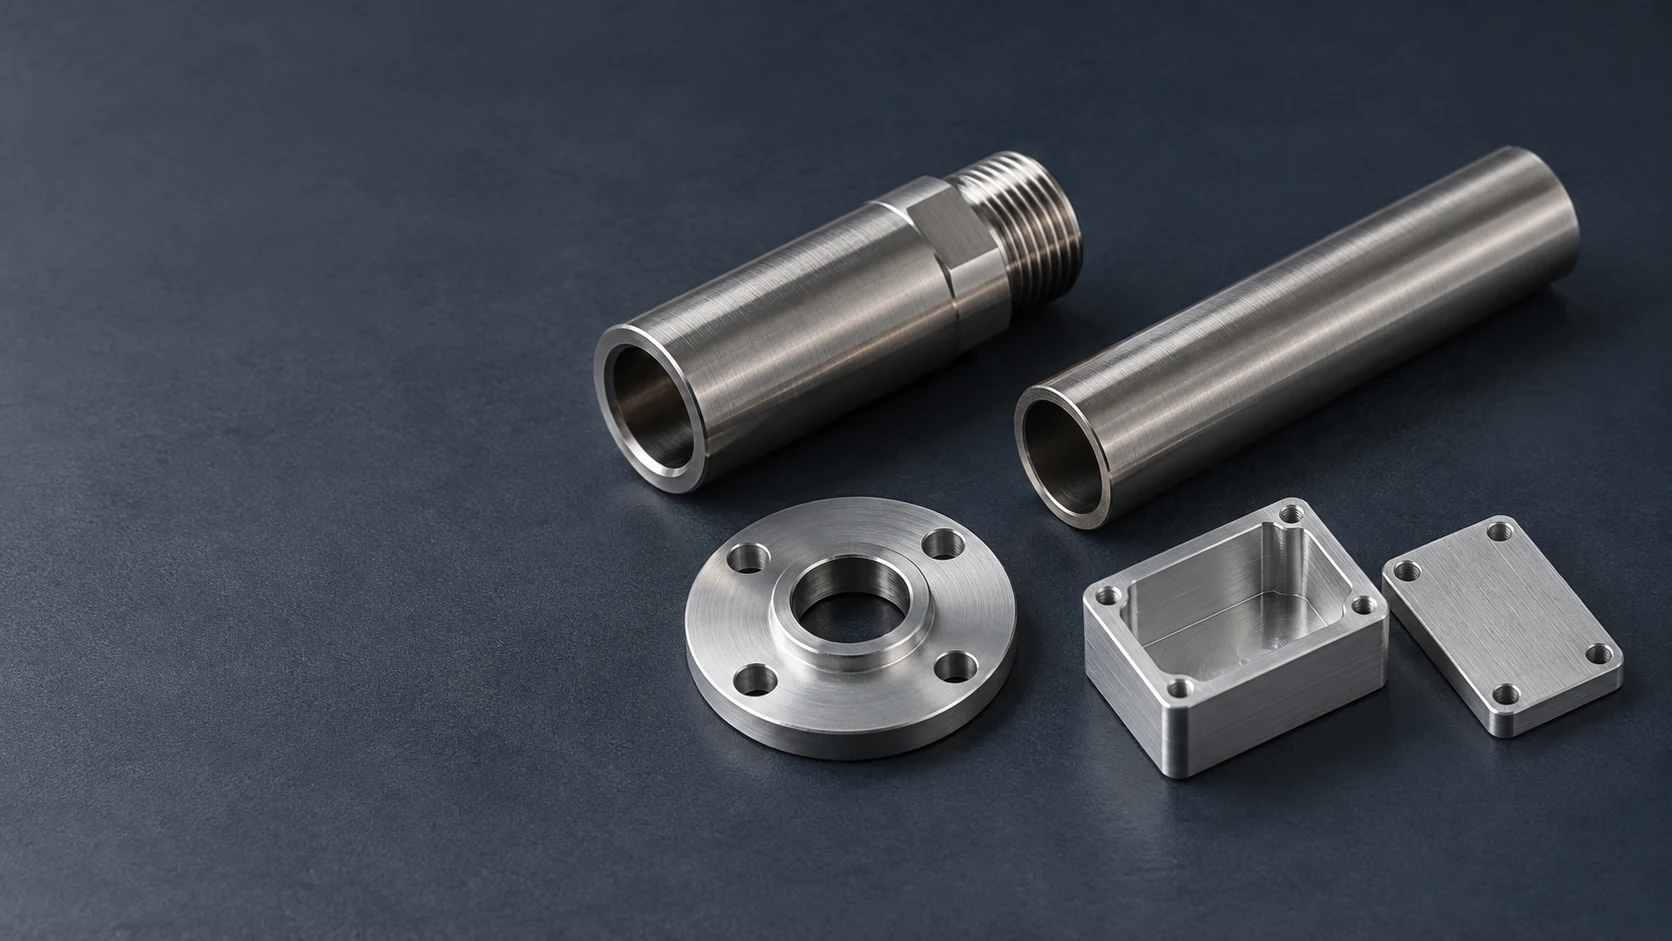
Carcasa tubular roscada, funda para sonda, brida de montaje y cubierta rectangular sobre una superficie oscura

CNC Mecanizado de componentes para sensores

Mecanizamos carcasas vacías para sensores, soportes para sondas, adaptadores de entrada de cables y piezas de montaje destinados a fabricantes de sensores y constructores de equipos. Nuestro trabajo conecta el conjunto sensor con su carcasa y su punto de instalación mediante los agujeros, hombros, roscas y superficies de estanqueidad especificados en sus planos.

  • Carcasas para sensores
  • Piezas de montaje para sondas
  • Interfaces mecánicas

Carcasas para sensores y componentes de instalación

Fabricamos las piezas mecánicas que rodean el conjunto sensor: su cuerpo exterior, su soporte interno y su conexión con el equipo. El plano del componente define qué elementos están en su interior, qué elementos se acoplan en el exterior y qué superficies deben permanecer accesibles.

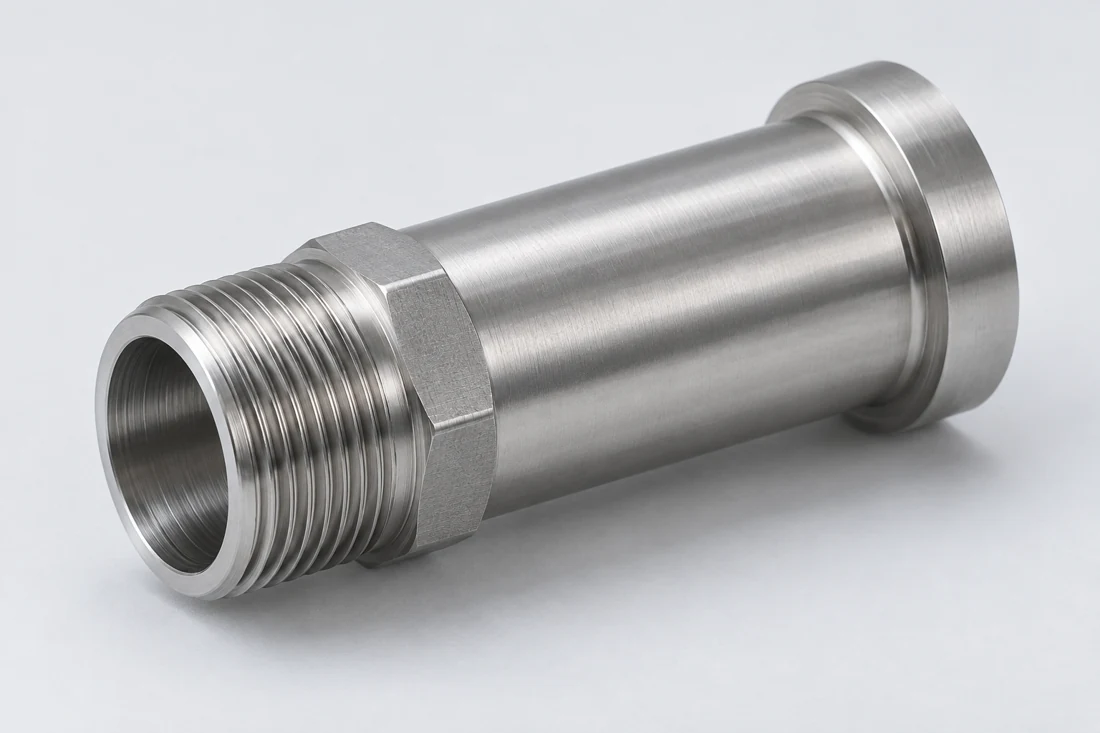
Carcasa metálica hueca para sensor con rosca externa, planos de apriete y un escalón de localización

Carcasas para sensores roscadas

Torneamos cuerpos huecos con la rosca externa de montaje especificada, el agujero interno y el hombro de ensamblaje. La profundidad del agujero deja el espacio necesario para el cartucho sensor y su conexión posterior.

  • Rosca del cuerpo
  • Agujeros para cartuchos
  • Hombros internos
Analizar este componente
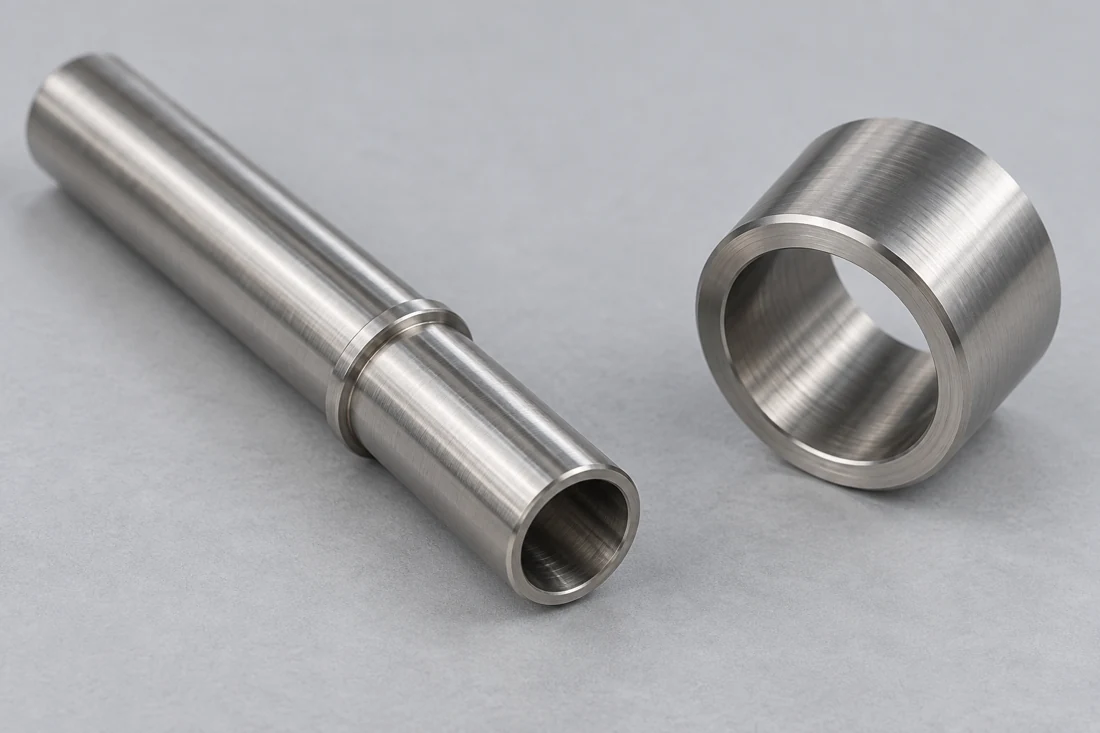
Funda metálica para sonda larga con diámetros escalonados junto a un collarín más corto y de pared gruesa, ambos con perforaciones cilíndricas abiertas

Fundas y soportes para sondas

Las fundas escalonadas sostienen una sonda en el diámetro definido y en el tope de inserción. El hombro de asiento y el agujero comparten un eje de referencia, de modo que la posición de la sonda instalada sigue fielmente el plano del componente.

  • Agujeros de soporte
  • Topes de inserción
  • Hombros de asiento
Analizar este componente
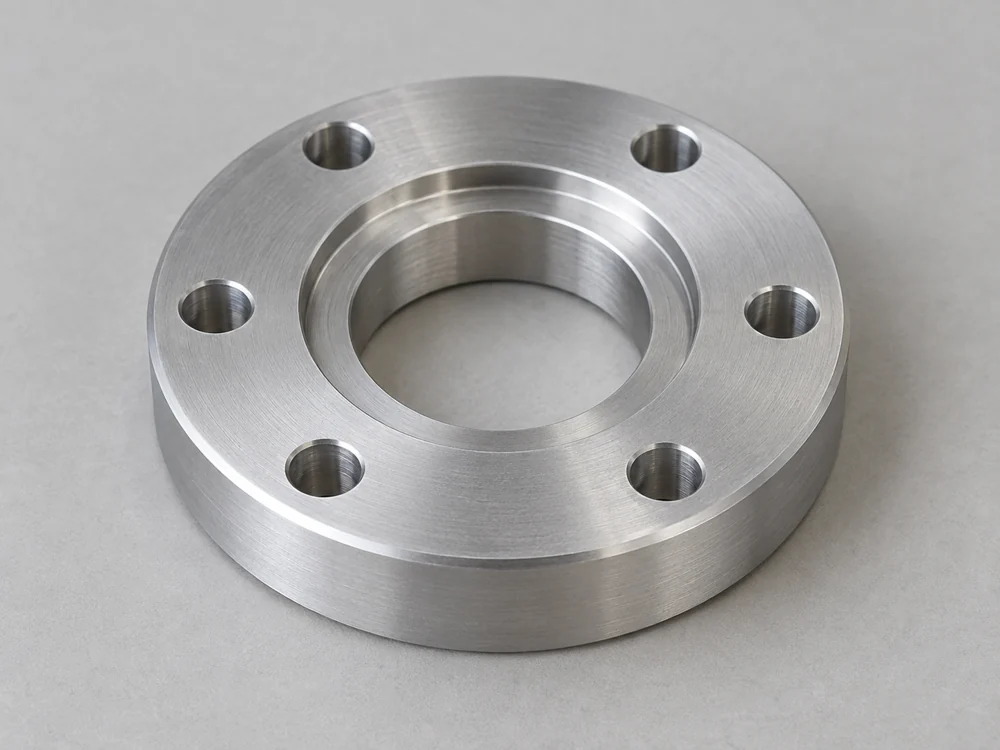
Brida circular de montaje con seis orificios de fijación y un escalón de localización concéntrico

Bridas y adaptadores de montaje para sondas

Mecanizamos patrones de brida, guías y características de conexión que unen el soporte de la sonda al equipo. Una conexión de proceso requiere también su geometría de estanqueidad especificada; el patrón de montaje por sí solo no define dicha unión.

  • Patrones de montaje
  • Pilotos de ubicación
  • Características de conexión
Analizar este componente
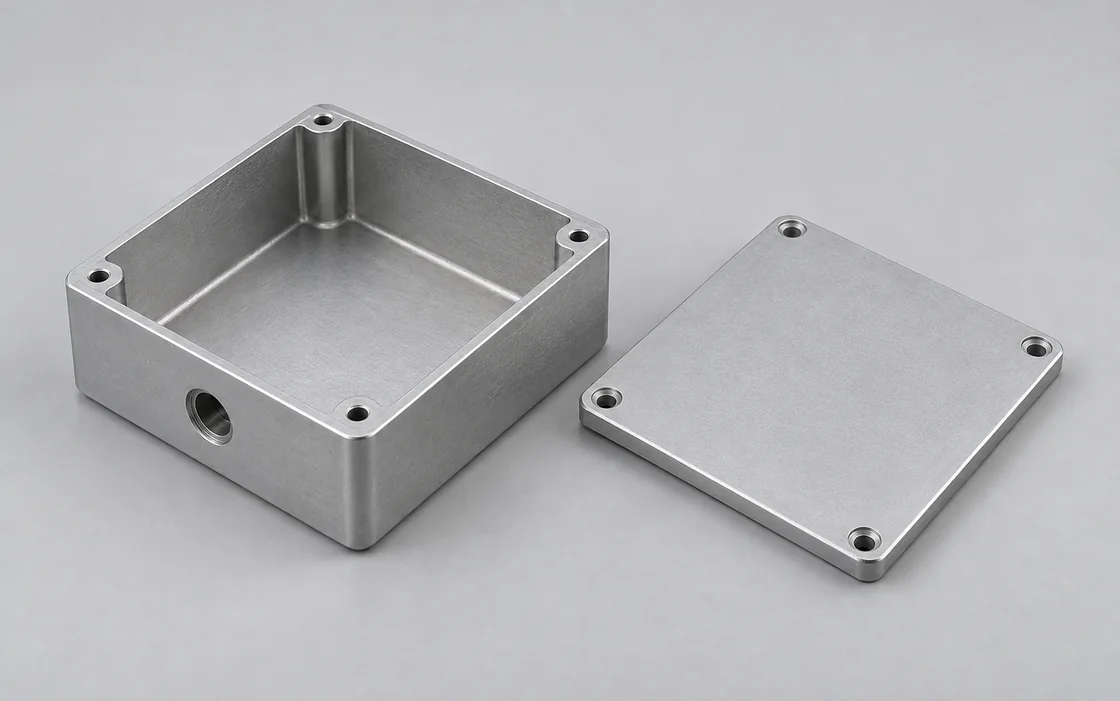
Carcasa metálica rectangular con abertura lateral para entrada de cable y cubierta independiente fijada mediante tornillos

Cuerpos y tapas de carcasa

Los cuerpos fresados proporcionan la cavidad, el reborde para la tapa y los puntos de fijación del conjunto del sensor. Las aberturas laterales se ubican a partir de esas referencias internas para que los conectores instalados se alineen con la carcasa.

  • Cavidades internas
  • Rebordes para tapas
  • Aberturas laterales
Analizar este componente
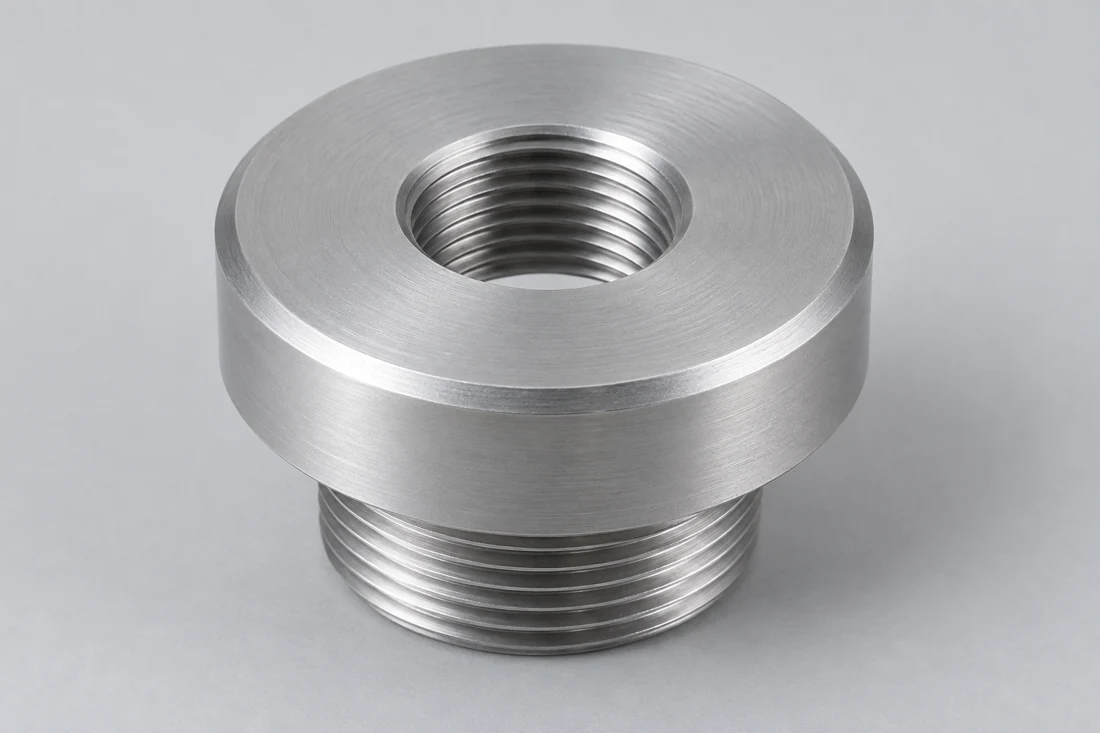
Adaptador circular para entrada de cable con abertura roscada internamente y espiga roscada externamente

Adaptadores para entrada de cables y tapas finales

Las tapas finales y los adaptadores de entrada torneados conectan la carcasa con la brida o el conector seleccionado. Fresamos el roscado o la abertura de holgura especificados, junto con su superficie de asiento y las características que permiten el acceso de la herramienta.

  • Aberturas de entrada
  • Asientos para tapas finales
  • Acceso para llave
Analizar este componente
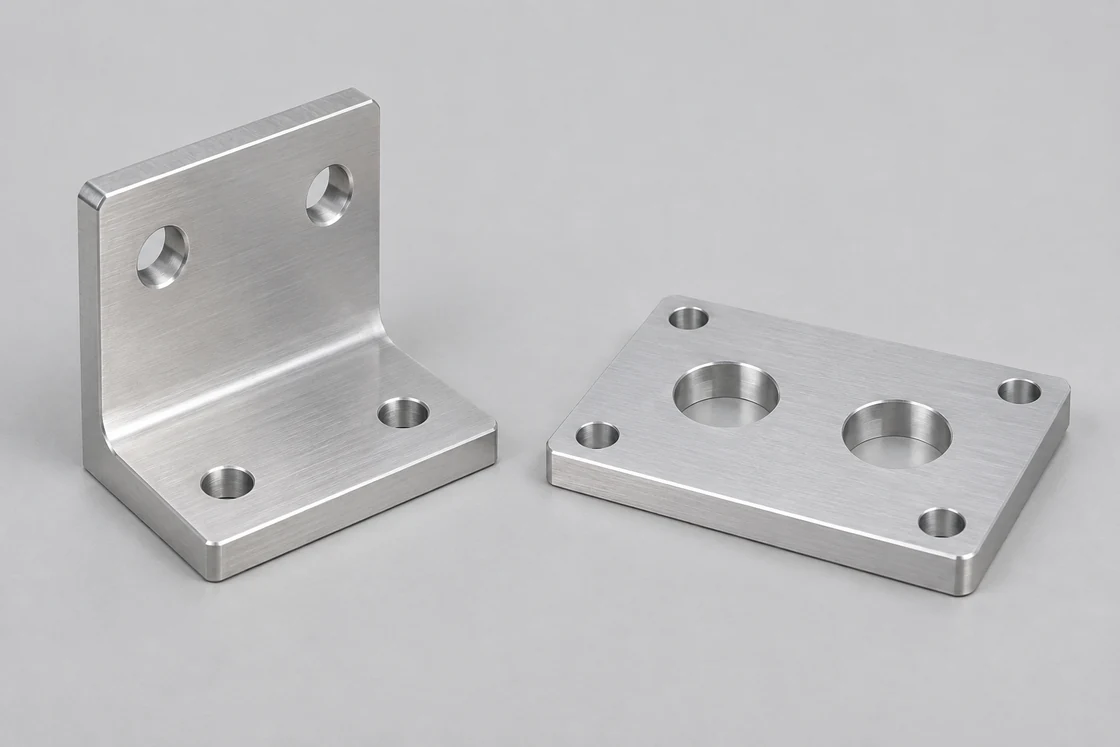
Soporte de montaje metálico en forma de L junto a una placa plana con orificios de montaje

Soportes de montaje para sensores

Los soportes y placas de montaje establecen la ubicación del sensor en una máquina. Los taladros fijos o las ranuras de ajuste siguen el método previsto de colocación, dejando espacio para las tuercas de fijación y el conector trasero.

  • Taladros de montaje
  • Ranuras de ajuste
  • Espacio para conector
Analizar este componente

Montaje de la carcasa, instalación de la sonda y montaje en la máquina

Estas aplicaciones utilizan distintas características de referencia. Una carcasa posiciona el conjunto interno, un soporte fija la profundidad de la sonda y un soporte de máquina establece la posición final del sensor instalado.

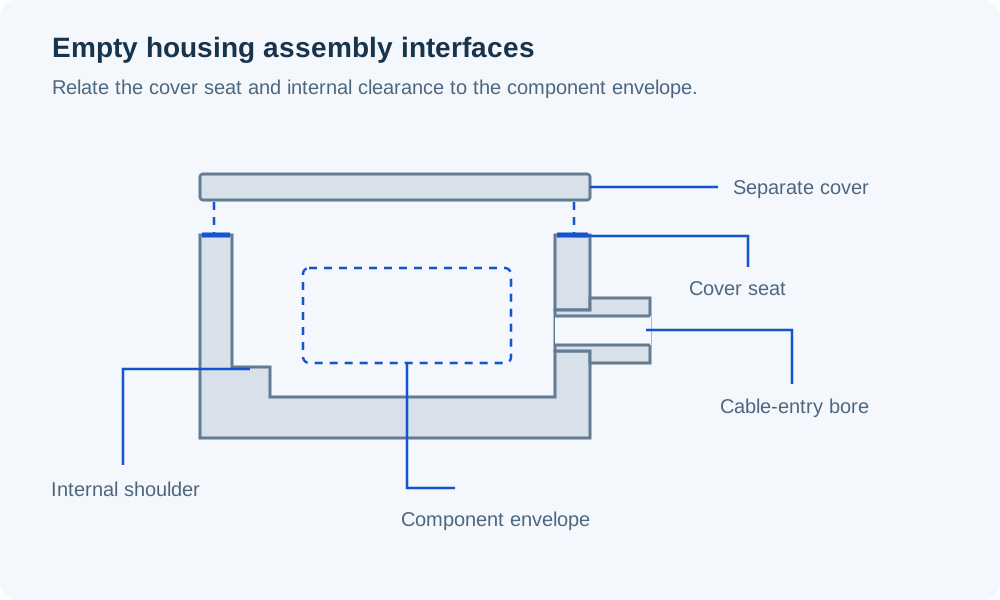
Sección de una carcasa de sensor vacía que muestra una cubierta independiente, un borde de asiento, un escalón interno, un taladro para entrada de cable y un volumen reservado para el componente

Ubicación del conjunto sensor dentro de su carcasa

Fresamos la cavidad a partir del volumen envolvente del conjunto y sus superficies de ubicación elegidas. El cartucho puede asentarse sobre un escalón interno, mientras que una tapa independiente lo retiene; el plano indica qué superficie define su posición axial.

Las aberturas traseras siguen la posición del conector en ese conjunto montado. Un conector que atraviesa la pared aún requiere espacio para sus elementos de fijación y para el cable adyacente.

Soporte interno

El volumen ocupado por el componente incluye la holgura de montaje requerida, limitando el contacto únicamente a las superficies de soporte designadas.

Asiento de la tapa

El reborde de la tapa, el patrón de tornillos y la profundidad de cierre pertenecen a la misma definición de montaje que el hombro interno.

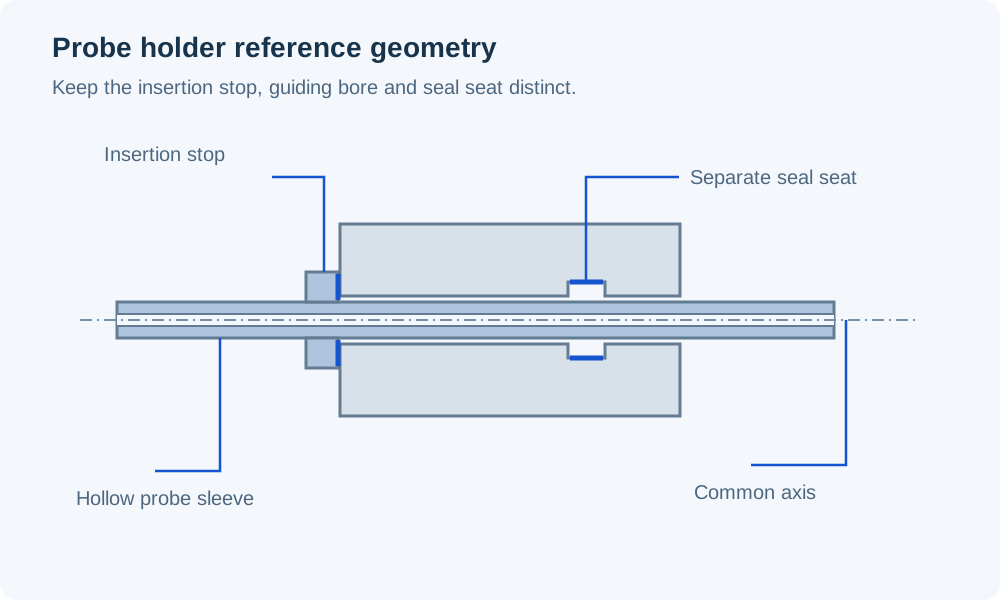
Sección de una funda hueca para sonda sujeta en un portaherramientas, con eje compartido, un collarín de tope de inserción y un rebaje independiente para el asiento del sello

Ajuste de la profundidad de la sonda en el punto de instalación

Mecanizamos el soporte partiendo del diámetro de apoyo de la sonda y del tope que determina su inserción. La longitud total del manguito solo resulta útil cuando también se define su relación con la cara de montaje del equipo.

En una conexión de proceso, el acoplamiento roscado y el sellado son requisitos independientes. Las recomendaciones de conexión de WIKA distinguen los sellos frontales con roscas paralelas de los sellos con roscas cónicas; el dibujo de conexión seleccionado determina el asiento requerido.

Referencia de inserción

La profundidad de trabajo se mide desde la cara de montaje o asiento especificada, y no desde un borde exterior arbitrario del soporte.

Geometría de sellado independiente

El contacto del sello, la ranura o el asiento permanecen como características controladas junto con la rosca de montaje.

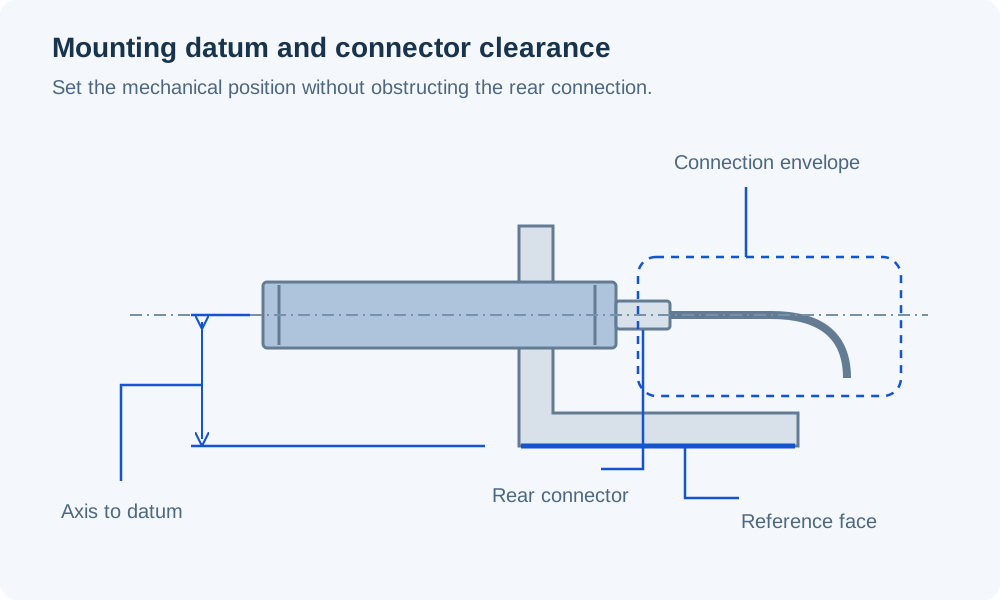
Vista lateral de un envolvente mecánico con forma de sensor montado mediante un soporte, relacionando su eje con la cara de referencia mientras deja libre el conector trasero y la ruta del cable

Posicionamiento del sensor sobre la máquina

Mecanizamos el agujero del soporte o el patrón del dispositivo en relación con la cara de montaje del lado de la máquina. Esa relación establece la posición mecánica antes de que el equipo técnico defina la distancia operativa o el objetivo del sensor.

Las características de ajuste deben dejar espacio suficiente para asegurar la posición final. Tras fijar el soporte a la máquina, debe quedar acceso al conector instalado y a su tuerca de acoplamiento.

Referencia de la máquina

La cara de montaje y el patrón de agujeros definen la ubicación del eje del sensor dentro del conjunto del equipo.

Acceso al ajuste

La dirección de la ranura, los elementos de fijación y la trayectoria de apriete se consideran conjuntamente en la geometría del soporte.

Desde componentes ajustados para montaje hasta componentes liberados

Diferentes entregas de desarrollo responden a distintas preguntas. Conservamos la revisión del componente asociada a cada carcasa, soporte e interfaz de instalación.

Componentes ajustados para montaje

Las primeras carcasas y manguitos verifican si el cartucho se asienta correctamente, si la tapa se cierra adecuadamente y si los conectores seleccionados pueden instalarse dentro del volumen disponible.

Conjunto de componentes para evaluación

El material y el estado superficial especificados permiten al equipo de sensores realizar su evaluación de montaje y aplicación. Los cambios en los topes de inserción, la profundidad de la cavidad o la geometría de la conexión siguen siendo identificables mediante su revisión.

Piezas de producción liberadas

Los componentes repetidos siguen la definición mecánica aceptada. Un cartucho, una prensaestopas o una conexión de sonda modificados se incorporan al dibujo de la pieza afectada antes de que se convierta en un pedido de repuesto.

Parámetros materiales para carcasas y soportes de sondas

La masa de la carcasa y el movimiento relativo de las piezas adyacentes afectan la elección del material. Las referencias a continuación distinguen los cuerpos metálicos de los soportes poliméricos; la calidad seleccionada también debe ser adecuada para el medio real y las condiciones de limpieza.

CNC para componentes sensores — parámetros del material
Material / estadoParámetros de referenciaContexto del componente
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; densidad ≈2.71 g/cm³Carcasas ligeras y piezas de montaje
316L / EN 1.4404Módulo de elasticidad 200 GPa a 20°C; CTE lineal 16 µm/(m·K), 20–100°CCuerpos de acero inoxidable y soportes de sondas especificados
POM-C sin relleno · TECAFORM AH naturalMódulo de tracción 2.8 GPa; CTE lineal 130 µm/(m·K)Manguitos internos de soporte e insertos de localización
PEEK sin relleno · TECAPEEK naturalMódulo de tracción 4.2 GPa; CTE lineal 50 µm/(m·K)Soportes poliméricos especificados con una expansión de referencia inferior a POM-C

Referencias: Extrusión de aleación Hydro 6061, límite elástico mínimo y densidad típica; datos físicos de Outokumpu Supra 316L/4404; datos métricos europeos de Ensinger para las calidades de material en stock indicadas. Módulo polimérico: 1 mm/min; CTE polimérico: longitudinal, 23–60°C. El CTE es la dilatación térmica lineal. Estas referencias materiales no determinan el rendimiento del sensor ensamblado.

Mecanizado de agujeros, cierres e interfaces conectadas

Planificamos las operaciones en torno a las superficies que posicionan el conjunto sensorial y lo conectan al equipo. Dichas referencias se mantienen en cualquier cambio de configuración.

Ubicación del agujero, topes de inserción y superficies de sellado

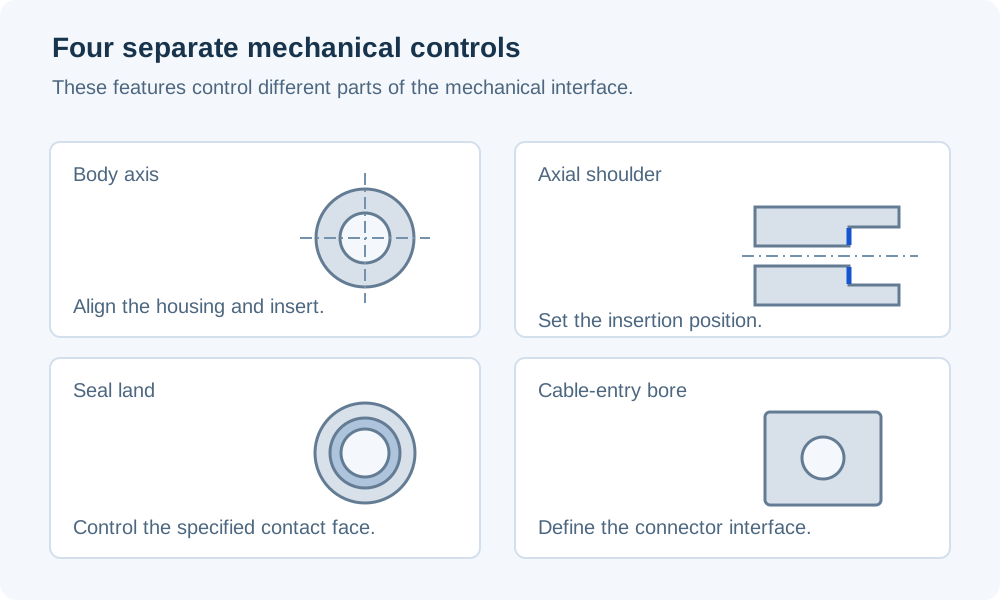
Separamos las características que posicionan el conjunto de aquellas que lo retienen o sellan. Cada una tiene sus propias dimensiones y requisitos de aceptación en el plano del componente.

Cuatro detalles distinguen el eje del cuerpo de la carcasa, el escalón axial de localización, la superficie anular de asiento del sello y el taladro para entrada de cable

Eje del cuerpo y agujero de soporte

El agujero interno de soporte está relacionado con el piloto de montaje o con el eje del cuerpo. El diámetro controla el ajuste; la posición y la orientación controlan dónde se sitúa la sonda o cartucho instalado.

Escalonamiento axial y tope

Un escalonamiento requiere una cara de contacto definida y holgura para el radio de redondeo de la esquina acoplada. La pieza prevista debe alcanzar dicha cara antes de que otro borde o el inicio del filete la detenga.

Superficie de sellado y ranura

Mantenemos el ancho especificado de contacto con la junta, la geometría de la ranura y la textura superficial. La eliminación de rebabas no debe redondear un borde de sellado ni modificar la sección de la ranura.

Apertura de entrada del cable

Un orificio roscado y un orificio pasante con tuerca de fijación son detalles de montaje distintos. El plano de la brida seleccionado determina la apertura, el espesor de pared y la cara de asiento; su rango de sujeción del cable no define el diámetro interior de la carcasa.

Tratamiento superficial en torno a las características acopladas y selladas

El plano de acabado distingue el exterior de la carcasa de las interfaces utilizadas durante el montaje. Conservamos dichas distinciones durante el mecanizado y la preparación de las piezas para el tratamiento especificado.

Tolerancias para el recubrimiento de aluminio

Un exterior anodizado puede compartir una pieza con roscas, agujeros o contactos de cierre protegidos mediante enmascarado. La especificación del tratamiento define dónde se permite el recubrimiento y las dimensiones requeridas tras el acabado.

Superficies de contacto con la junta

Las superficies de sellado y las ranuras conservan su textura y estado de borde especificados. Un acabado estético no se extiende sobre ellas únicamente para lograr una apariencia uniforme en toda la carcasa.

Estado de la cavidad de montaje

Los conductos y huecos internos requieren requisitos claros de eliminación de rebabas y residuos antes de instalar el conjunto sensorial. Cualquier limpieza especial, embalaje o preparación superficial forma parte del alcance de suministro cotizado.

Dimensiones de montaje del sensor y de entrada del cable

Etiquetas de rosca similares pueden referirse a interfaces distintas. Estas referencias seleccionadas distinguen el montaje del cuerpo del sensor de la entrada de la brida; el plano del componente liberado proporciona los ajustes finales, profundidades y límites superficiales.

La inspección relaciona los asientos internos con las referencias de montaje. Una verificación de rosca no establece la profundidad de inserción de la sonda ni la aceptación de una cara de sellado adyacente.

CNC para componentes sensores — especificaciones de características
Interfaz / característicaDimensiones de referenciaAceptación del componente
Montajes seleccionados del cuerpo del sensor ifmM12 × 1; M18 × 1Diámetro del cuerpo especificado, paso, ajuste de rosca y profundidad de acoplamiento
Rosca métrica de entrada para racores de cableM12 × 1.5; M20 × 1.5Interfaz de racor seleccionada; profundidad de rosca y superficie de asiento
M20 perforación de fijación para racorØ20.0–20.2 mmApertura sin rosca; disposición seleccionada de racor y tuerca de bloqueo
Tope de inserción de la sondaDistancia axial en mm; límites del planoProfundidad medida desde la superficie de asiento definida del equipo
Superficie o ranura de contacto con el elemento de estanqueidadDimensiones en mm; textura en µm; límites del planoGeometría, textura y estado de daño del elemento de estanqueidad

Referencias: roscas corporales ifm IFT259/IFT260 e IGT261/IGT262; rosca métrica para racores y tabla de diámetros de taladros LAPP, EN 60423 / IEC 62444. El valor Ø20.0–20.2 mm corresponde a un taladro de holgura, no al diámetro menor de una rosca interna. Los planos de los componentes y hardware seleccionados rigen la aceptación final; no se implica ningún límite común de profundidad de sonda ni de acabado del elemento de estanqueidad.

Inspección mecánica y cualificación del sensor

Cotizamos componentes mecanizados y la inspección dimensional especificada. La electrónica del sensor, su calibración, las pruebas de estanqueidad o presión del dispositivo completo, y la cualificación para zonas peligrosas son servicios independientes de este suministro de componentes.

Protección de las interfaces del sensor durante el transporte

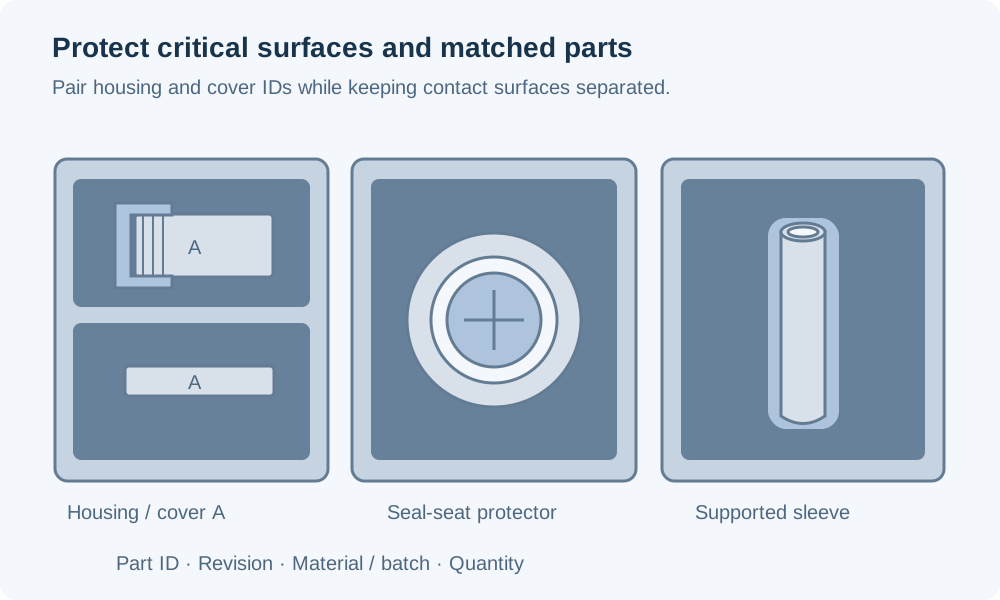
Las roscas, los asientos internos y las paredes delgadas de los manguitos requieren protección durante la manipulación. La identificación de los componentes permite asociar correctamente carcasas externamente similares con su configuración interna correspondiente.

Carcasa y cubierta soportadas independientemente, un asiento de sello interno protegido y una funda para sonda delgada, con campos para identidad y revisión del componente

Identidad de la carcasa y la tapa

Identificamos el número de pieza y la revisión tanto de la carcasa como de cada tapa relacionada. Una tapa con contorno exterior similar puede tener, no obstante, una profundidad de asiento distinta o una abertura para conector diferente.

Variantes de conexión

Las variantes de forma de rosca, tamaño de entrada y tope de sonda conservan referencias de componente separadas. Esto evita que una alternativa visualmente similar se incorpore por error al ensamblaje incorrecto del sensor.

Protección de la interfaz

El embalaje separa los manguitos delgados de los cuerpos más pesados y protege las roscas expuestas y las superficies de contacto con el elemento de estanqueidad frente a daños por contacto. La protección temporal permanece claramente diferenciada de los elementos de fijación suministrados con el ensamblaje.

Preguntas frecuentes sobre la mecanización CNC de componentes de sensores

¿Puede un sensor montado al ras utilizar el mismo soporte que una versión no al ras?

Únicamente si el sensor seleccionado permite dicha instalación. La holgura circundante requerida puede diferir incluso cuando ambos cuerpos tengan la misma rosca. Utilice el plano de instalación del modelo exacto para definir la abertura del soporte y el metal adyacente; un ajuste correcto de la rosca no garantiza la disposición permitida de la cara de detección.

¿Puede el apriete de una tapa roscada fijar definitivamente la orientación del conector?

Un rosca por sí sola no establece una posición angular repetible. Si el conector debe orientarse en una dirección determinada, el ensamblaje requiere un método definido de sincronización angular (clocking), como una característica de localización independiente o un soporte para el conector con orientación independiente. Nosotros mecanizamos esa geometría elegida; no inferimos su orientación a partir del tamaño de la rosca.

¿Qué cambia cuando la carcasa se llenará con un compuesto de encapsulado?

El dibujo de la cavidad debe distinguir claramente el volumen a llenar, los accesos para llenado o ventilación y las zonas que deben permanecer libres para conectores o mantenimiento. Identifique las superficies destinadas a la unión antes de especificar un recubrimiento interno. Suministramos la cavidad mecanizada; la selección del compuesto, la adherencia y la validación del curado corresponden al proceso de ensamblaje del sensor.

¿Debe ser una funda para sonda de extremo abierto o de extremo cerrado?

Una funda abierta posiciona la sonda dejando su extremo expuesto. Un extremo cerrado añade una barrera entre la sonda y su entorno, lo que modifica el ensamblaje y puede afectar la respuesta. Utilice la geometría aprobada por el diseñador del sensor; una funda cerrada no es automáticamente un pozo termométrico calificado para presión.

¿Puede una tapa final monobloque ajustarse sobre un cable que ya tiene su conector montado?

Únicamente si el conector y sus elementos de fijación pueden atravesar la abertura en la secuencia de ensamblaje requerida. El diámetro del cable por sí solo no es suficiente. Donde el paso sea imposible, el diseño podría requerir el ensamblaje previo a la terminación o una tapa separada, dividida o desmontable.

¿Se incluye una membrana sensora de presión con una carcasa personalizada?

Una membrana sensora es un elemento funcional con su propia geometría, material y requisitos de unión. No se incluye en un pedido de carcasa vacía. Nuestra cotización de componentes especifica claramente la carcasa y las piezas de montaje suministradas; la fabricación de la membrana, su unión y la calibración del sensor requieren un alcance específico y debidamente calificado.

¿Dónde puede marcarse un número de pieza en un cuerpo de sensor pequeño?

Reserve un área para el marcado en el dibujo, fuera de las zonas de contacto del sellado, las roscas de fijación y las secciones funcionales delgadas. Especifique si el marcado debe permanecer visible tras la instalación del sensor. Así, la identificación sobrevive al ensamblaje sin necesidad de practicar un rebaje ni modificar la superficie en una interfaz utilizada por el diseño del sensor.

SOPORTE PARA PROYECTOS

Hable sobre su carcasa de sensor o pieza de montaje

Envíe el modelo, el dibujo del componente, el material y la cantidad. Incluya el dibujo del cartucho, sonda, conector o racor acoplado cuando defina la interfaz mecanizada.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB