Zum Inhalt springen
VETCNCCNC FERTIGUNG
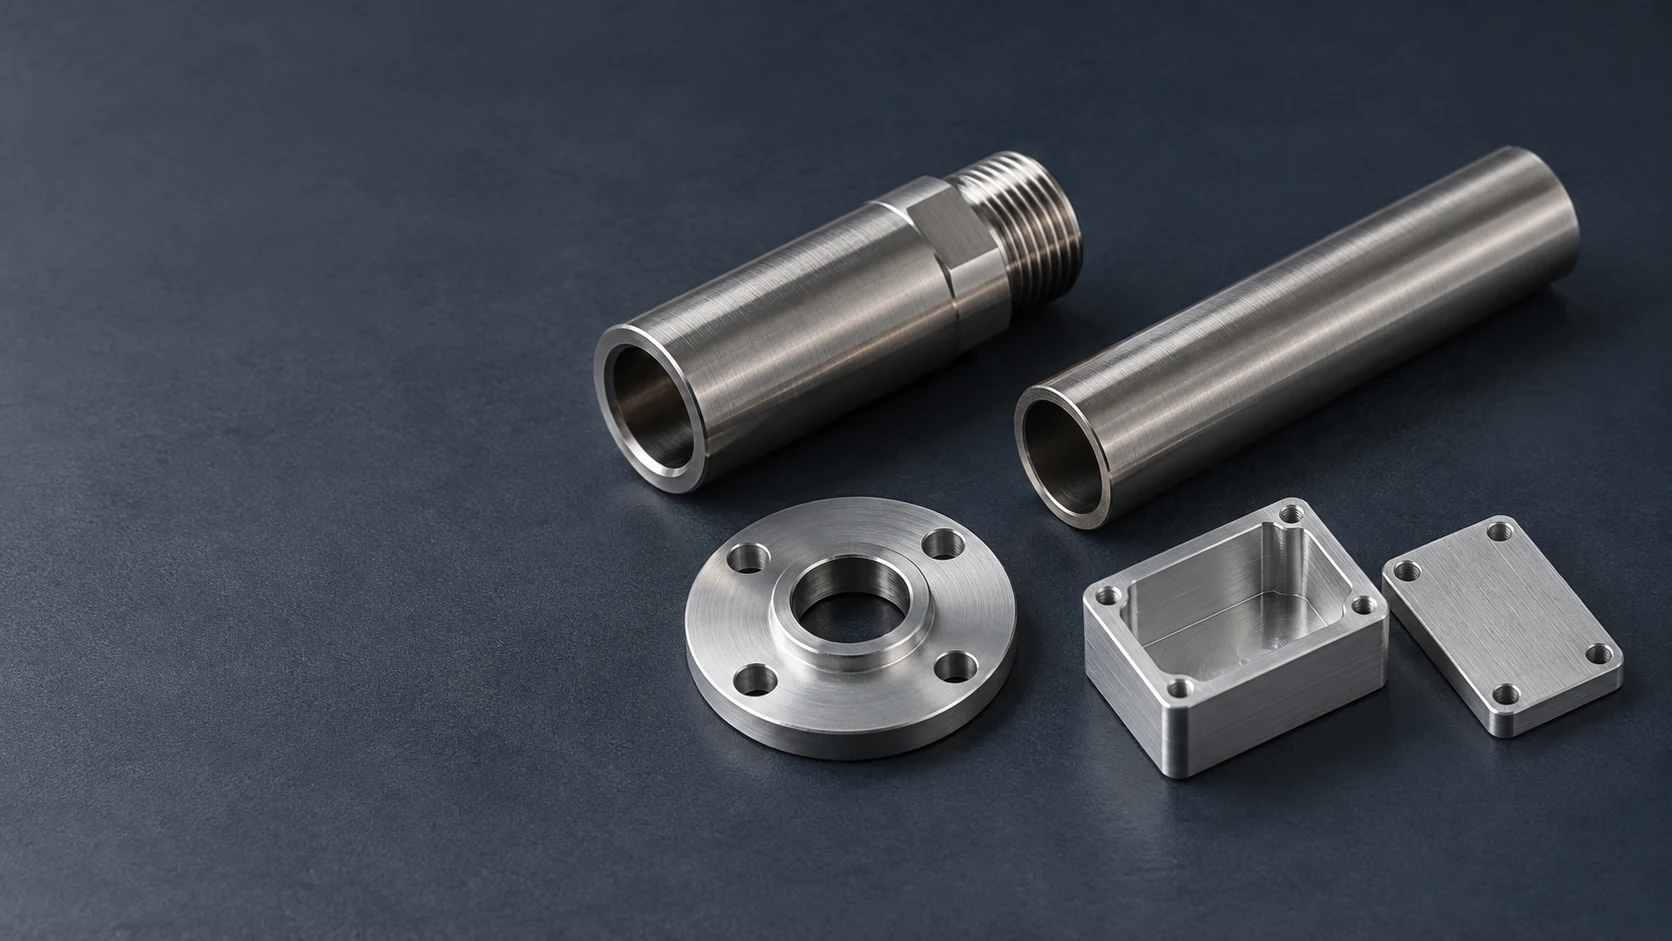
Rohrförmiges Gehäuse mit Außengewinde, Fühlerhülse, Montageflansch und rechteckiger Deckel auf dunklem Untergrund

CNC-Bearbeitung für Sensorkomponenten

Wir fertigen leere Sensorgehäuse, Probenträger, Kabeleinführungsadapter und Montageteile für Sensorhersteller und Gerätebauer. Unsere Bearbeitung verbindet die Sensoreinheit mit ihrem Gehäuse und dem Einbauort über die in Ihren Zeichnungen festgelegten Bohrungen, Absätze, Gewinde und Dichtflächen.

  • Sensorgehäuse
  • Befestigungsteile für Sensoren
  • Mechanische Schnittstellen

Sensorgehäuse und Einbauteile

Wir fertigen die mechanischen Teile rund um die Sensoreinheit: deren äußeres Gehäuse, innere Halterung sowie die Verbindung zum Gerät. Die Komponentenzeichnung legt fest, was im Inneren liegt, welche Teile außen miteinander verbunden werden und welche Flächen zugänglich bleiben müssen.

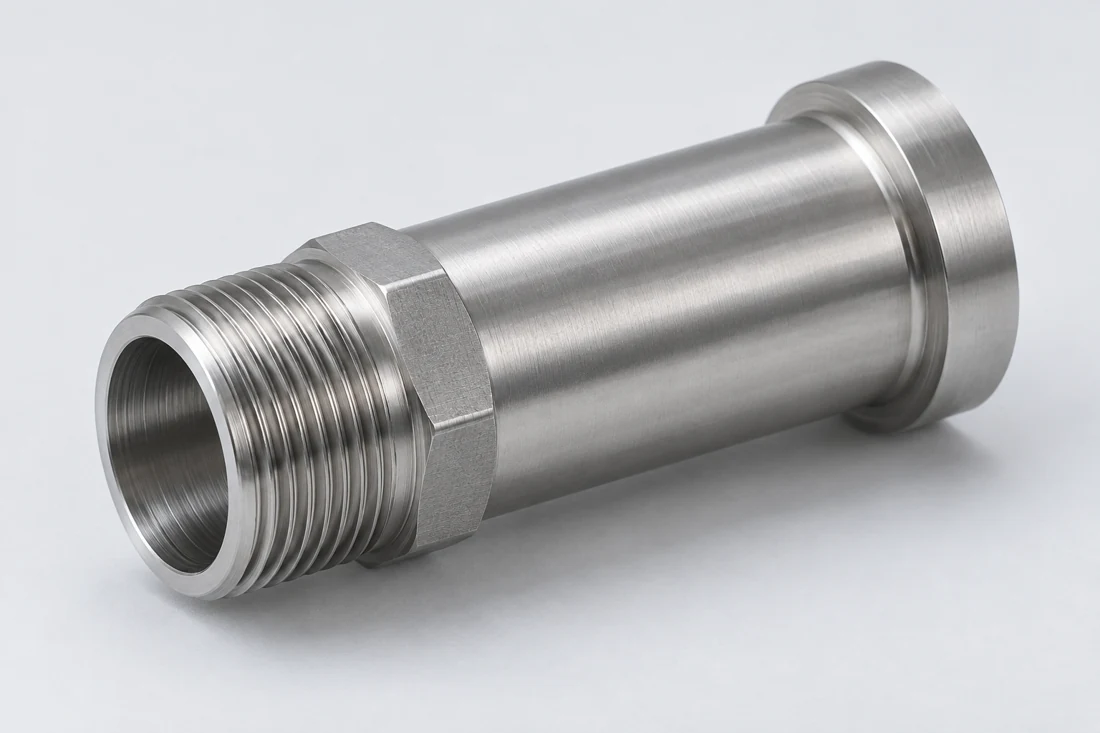
Hohles metallisches Sensorgehäuse mit Außengewinde, Schlüsselflächen und einer Positionierungsabsatzfläche

Sensorgehäuse mit Gewinde

Wir drehen hohle Körper mit dem vorgegebenen externen Montagegewinde, der inneren Bohrung und dem Montageabsatz. Die Bohrtiefe lässt den erforderlichen Raum für die Sensorkassette und deren hintere Anschlussstelle frei.

  • Gehäusegewinde
  • Kassettenbohrungen
  • Innere Absätze
Besprechen Sie diese Komponente
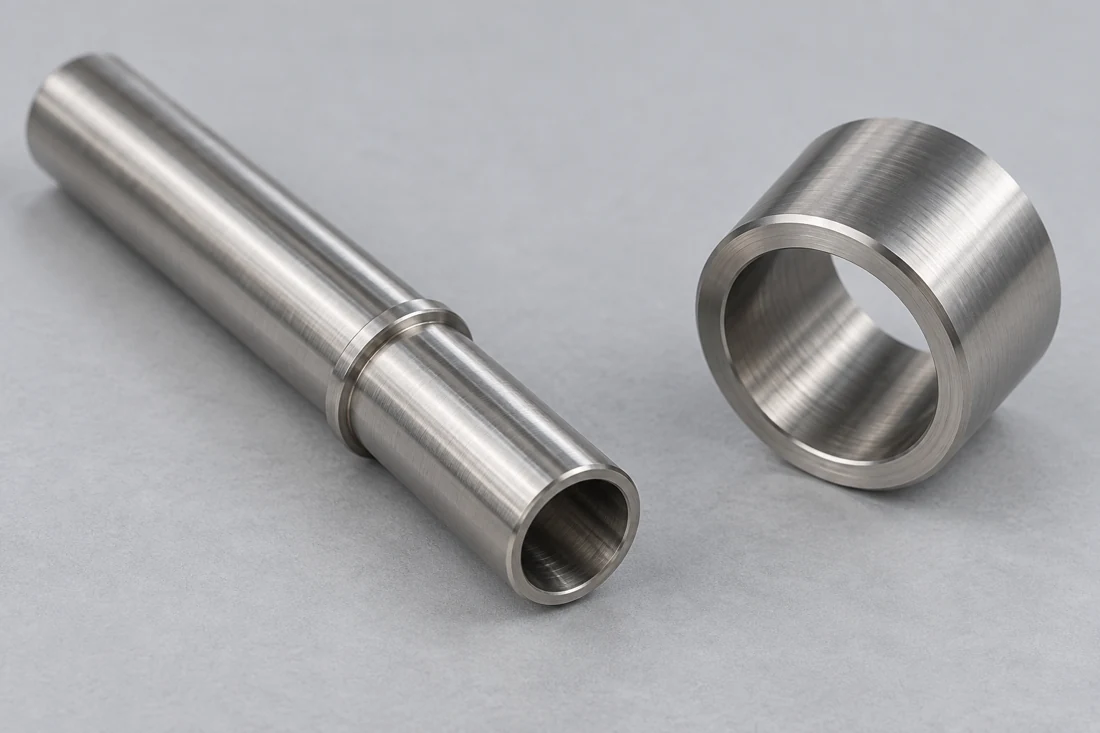
Lange gestufte metallische Fühlerhülse neben einem kürzeren dickwandigen Kragen, beide mit offenen Bohrungen

Probeneinsätze und -halter

Stufenförmige Einsätze stützen eine Sonde am vorgegebenen Durchmesser und am Einführungsstopp ab. Der Auflageabsatz und die Bohrung teilen sich eine Bezugsachse, sodass die eingebaute Sondenposition der Komponentenzeichnung folgt.

  • Stützbohrungen
  • Einführungsstopps
  • Anschlagflansche
Besprechen Sie diese Komponente
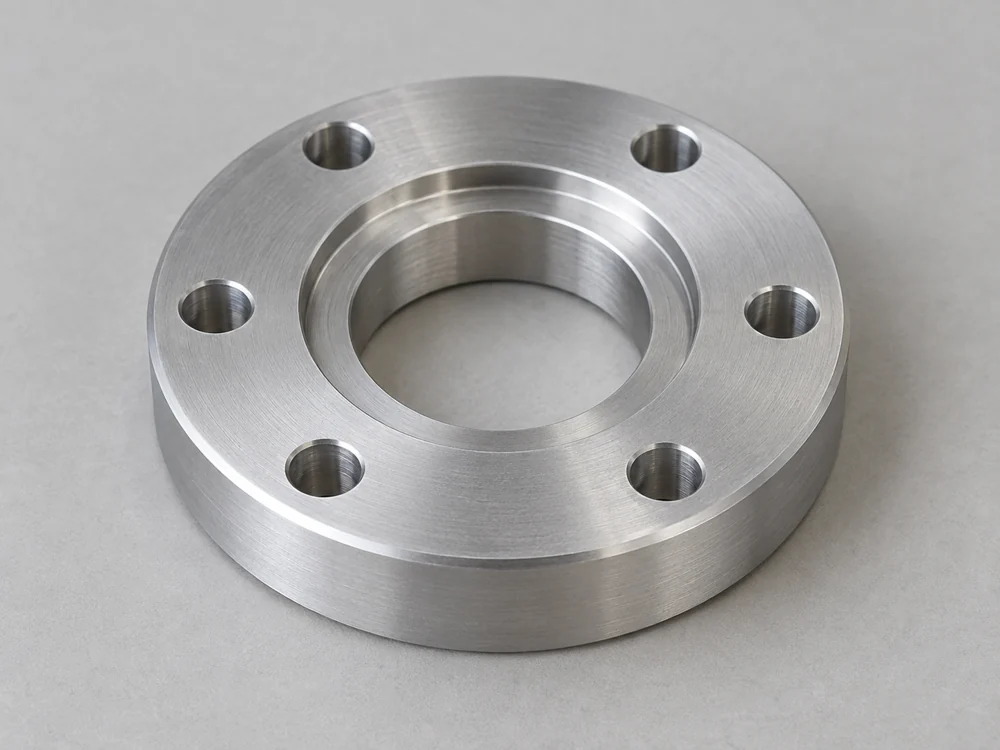
Kreisförmiger Montageflansch mit sechs Befestigungslöchern und einem konzentrischen Positionierungsabsatz

Befestigungsflansche und Adapter für Sensoren

Wir bearbeiten Flanschmuster, Zentrierungen und Verbindungselemente, die den Probenträger mit dem Gerät verbinden. Eine Prozessanschlussstelle erfordert zudem ihre vorgeschriebene Dichtgeometrie; das Montagemuster allein definiert diese Verbindung nicht.

  • Befestigungsmuster
  • Führungsabsätze
  • Verbindungselemente
Besprechen Sie diese Komponente
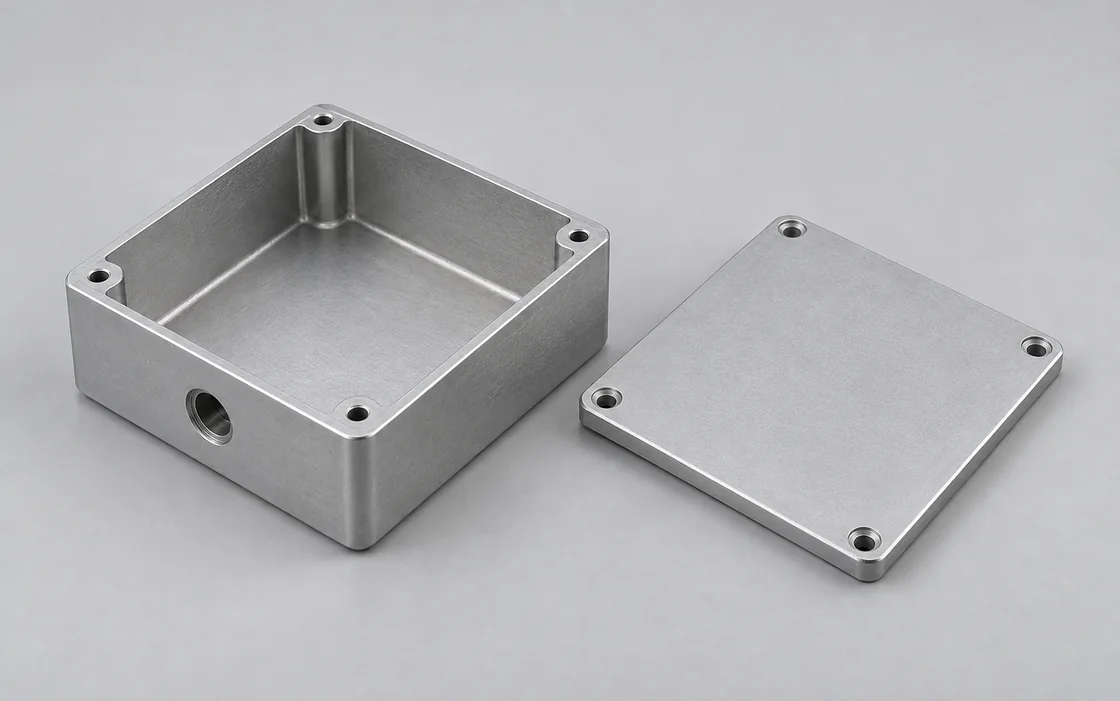
Rechteckiges metallisches Gehäuse mit seitlichem Kabeleinlass und separatem, schraubengefestigtem Deckel

Gehäusekörper und Deckel

Fräsarbeiten an den Körpern erzeugen den Innenraum, die Deckelauflagekante sowie die Befestigungspunkte für die Sensorbaugruppe. Seitliche Öffnungen werden anhand dieser internen Referenzflächen positioniert, sodass die eingebauten Steckverbinder mit dem Gehäuse ausgerichtet sind.

  • Innenhohlräume
  • Deckelauflagekanten
  • Seitliche Öffnungen
Besprechen Sie diese Komponente
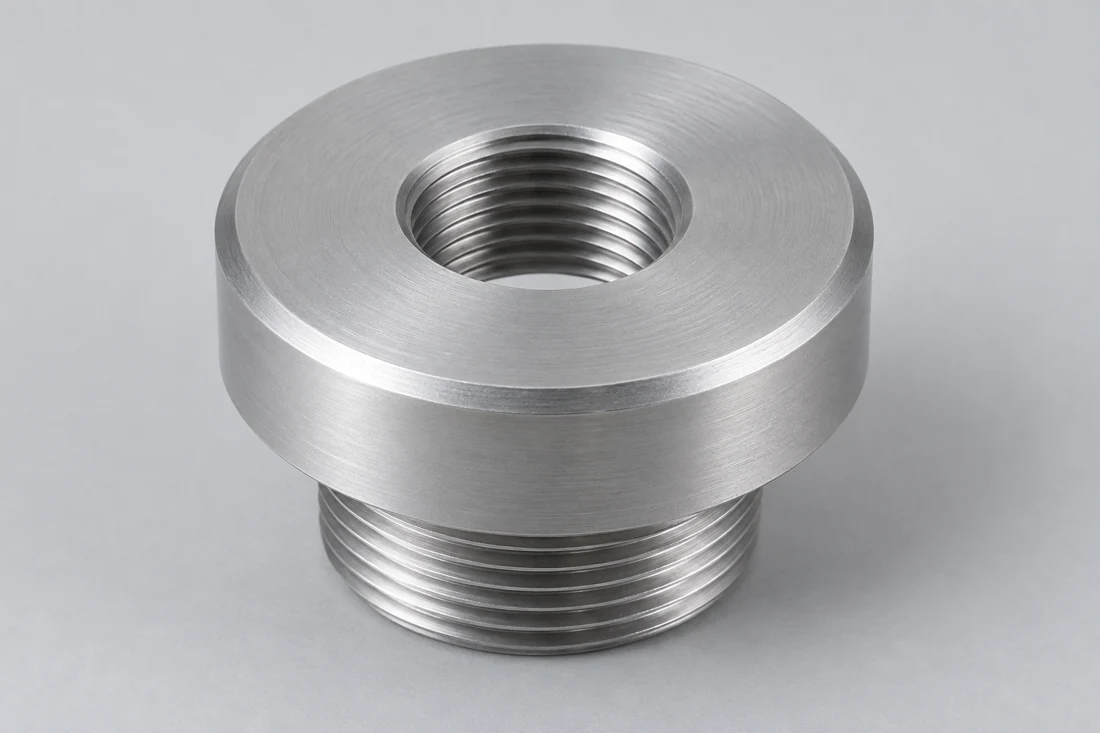
Kreisförmiger Kabeleinlass-Adapter mit innengewindeter Öffnung und außengewindetem Zapfen

Kabeleinführungs- und Endkappenadapter

Drehteile wie Endkappen und Kabeleinführungsadapter verbinden das Gehäuse mit der gewählten Kabeldurchführung oder dem Steckverbinder. Wir fräsen bzw. drehen das vorgegebene Gewinde oder die Freistellung für die Durchführung gemeinsam mit der Anlagefläche und den erforderlichen Werkzeugzugangsmerkmalen.

  • Einführungsöffnungen
  • Endkappen-Anlageflächen
  • Schlüsselzugang
Besprechen Sie diese Komponente
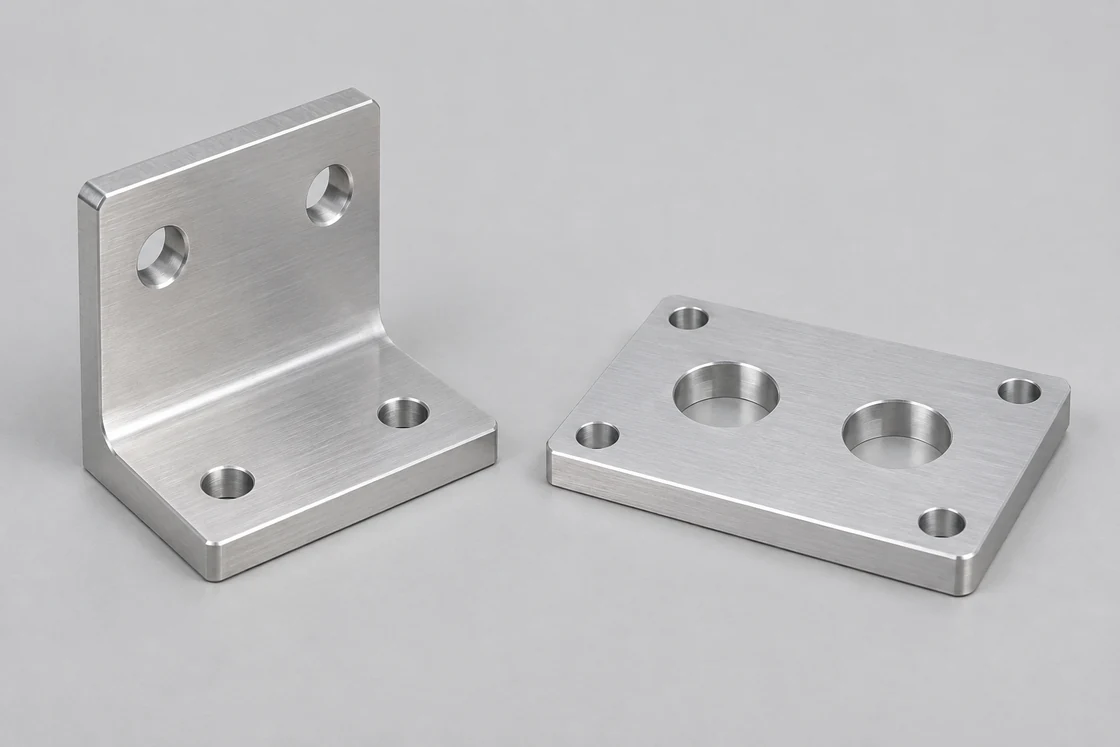
Metallischer L-förmiger Montagehalter neben einer ebenen Platte mit Montagelöchern

Sensorhalterungswinkel

Halterungswinkel und Montageplatten definieren die Position des Sensors an einer Maschine. Feste Bohrungen oder Justierschlitze folgen der vorgesehenen Einstellmethode; zudem ist Platz für Sicherungsmuttern und den hinteren Steckverbinder vorgesehen.

  • Montagebohrungen
  • Justierschlitze
  • Steckverbinder-Raum
Besprechen Sie diese Komponente

Gehäusemontage, Sondenmontage und Maschinenbefestigung

Diese Anwendungen nutzen unterschiedliche Referenzmerkmale: Ein Gehäuse positioniert die innere Baugruppe, ein Halter legt die Sondentiefe fest, und eine Maschinenhalterung definiert die endgültige Position des installierten Sensors.

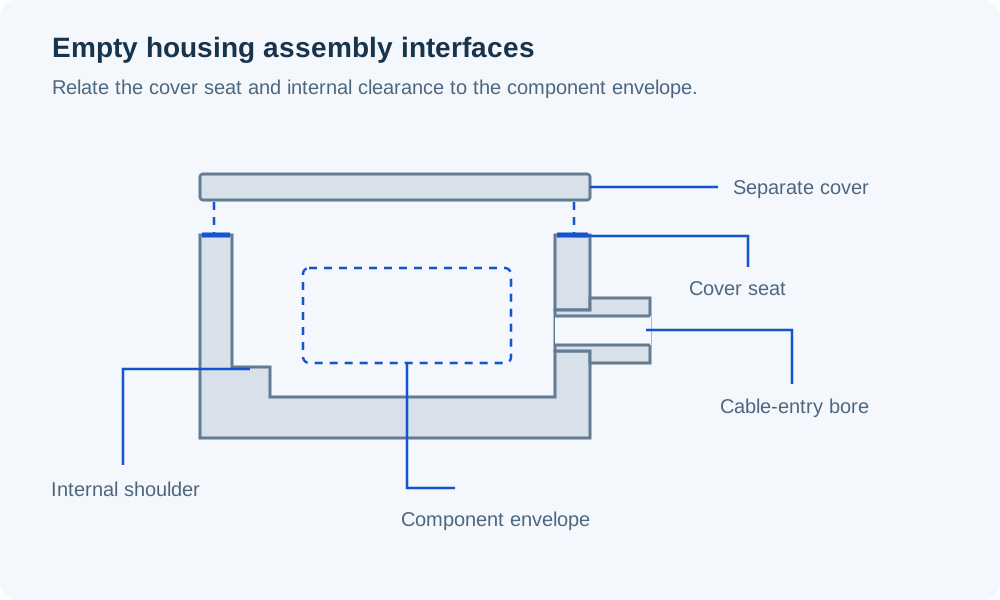
Schnitt eines leeren Sensorgehäuses mit separatem Deckel, Aufnahmeflansch, innerem Absatz, Kabeleinlassbohrung und reserviertem Komponentenvolumen

Positionierung der Sensoreinheit innerhalb ihres Gehäuses

Wir fräsen den Hohlraum ausgehend von der äußeren Abmessung der Baugruppe sowie den gewählten Positionierflächen. Die Kartusche kann sich beispielsweise auf einer inneren Absatzfläche abstützen, während eine separate Abdeckung sie fixiert; die Zeichnung legt fest, welche Fläche die axiale Position bestimmt.

Die hinteren Öffnungen folgen der Position des Steckverbinders in der montierten Baugruppe. Ein Steckverbinder, der durch die Wand passt, benötigt trotzdem Platz für seine Sicherungselemente und das angeschlossene Kabel.

Innere Stützstruktur

Die Bauteilumhüllung umfasst den erforderlichen Montagefreiraum; Berührungen sind ausschließlich auf die vorgesehenen Stützflächen beschränkt.

Abdeckungsansitz

Die Abdeckkante, das Schraubenmuster und die Verschluss Tiefe gehören zur gleichen Montagedefinition wie die innere Absatzfläche.

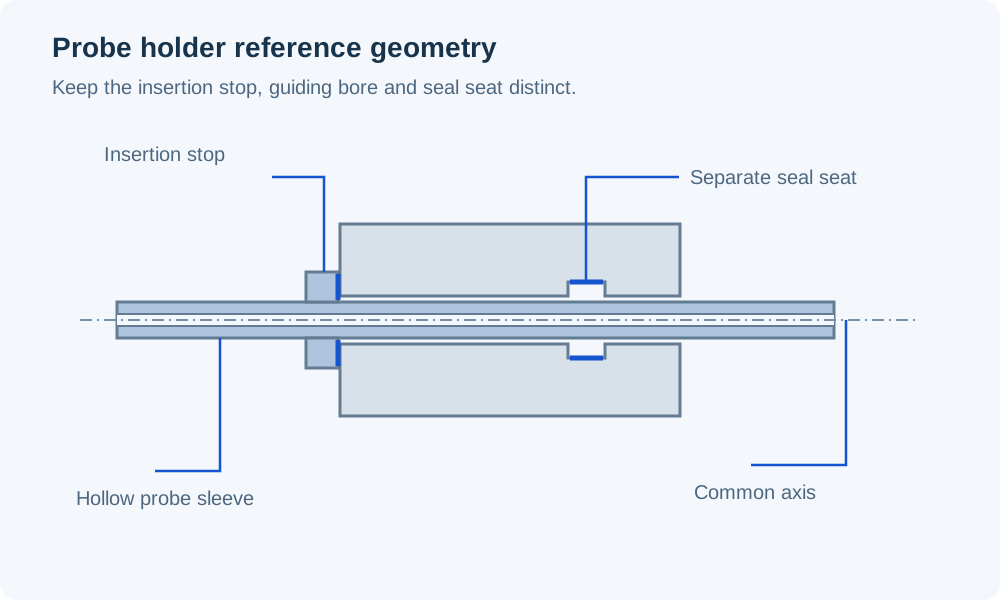
Schnitt einer hohlen Fühlerhülse in einer Halterung mit gemeinsamer Achse, Einführstop-Kragen und separater Aussparung für die Dichtaufnahme

Einstellen der Tiefenlage des Sensors am Montagepunkt

Wir fräsen den Halter aus dem Durchmesser der Sensorträger-Bohrung und dem Anschlag, der dessen Einfügetiefe festlegt. Die Gesamtlänge der Hülse ist nur dann aussagekräftig, wenn zugleich ihr Verhältnis zur Montagefläche des Geräts definiert ist.

Bei einer Prozessanschlussstelle sind Gewindeeingriff und Dichtung getrennte Anforderungen. Die Anschlussrichtlinien von WIKA unterscheiden Flachdichtungen mit Parallelgewinde von Dichtungen mit Konusgewinde; die gewählte Anschlusszeichnung bestimmt die erforderliche Dichtsitzfläche.

Einfügereferenz

Die wirksame Einfügetiefe beginnt an der angegebenen Montage- oder Anschlussfläche, nicht an einer willkürlichen Außenkante des Halters.

Getrennte Dichtgeometrie

Die Dichtkontaktfläche, die Dichtnut oder der Dichtsitz bleiben eine gesteuerte Merkmalsausprägung neben dem Montagegewinde.

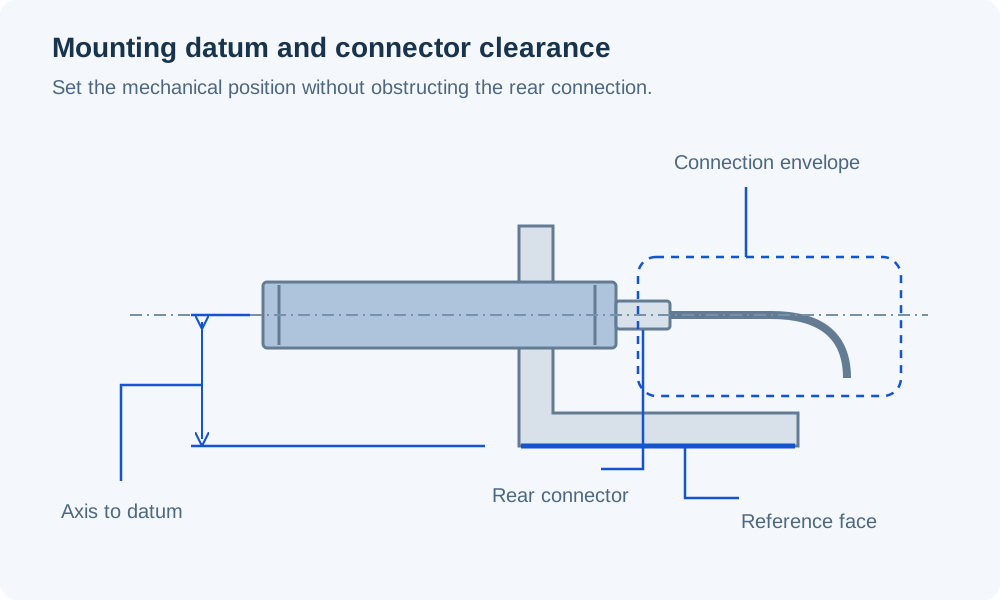
Seitenansicht einer sensorförmigen mechanischen Umhüllung, die durch einen Halter montiert ist; dabei wird ihre Achse zur Bezugsfläche in Bezug gesetzt, während der hintere Steckverbinder und der Kabelweg frei bleiben

Positionierung eines Sensors an der Maschine

Wir fräsen die Halterbohrung oder das Gerätemuster relativ zur maschinenseitigen Montagefläche. Diese geometrische Beziehung legt die mechanische Position fest, bevor das Geräte-Team den Betriebsabstand oder das Ziel des Sensors einstellt.

Justiermerkmale müssen ausreichend Platz für die endgültige Fixierung lassen. Der montierte Steckverbinder und seine Kupplungsmutter benötigen nach der Befestigung der Halterung an der Maschine weiterhin Zugang.

Maschinenreferenz

Die Montagefläche und das Lochmuster definieren die Lage der Sensorachse innerhalb der Gerätebaugruppe.

Zugang für Justierarbeiten

Richtung der Langlochöffnung, Sicherungselemente und Anziehpfad werden gemeinsam in der Geometrie der Halterung berücksichtigt.

Von montagepassenden Teilen zu freigegebenen Komponenten

Unterschiedliche Entwicklungsstände beantworten unterschiedliche Fragen. Wir führen die Teileversion, die jeweils mit Gehäuse, Halter und Montageschnittstelle verknüpft ist, weiterhin nach.

Montagepassende Komponenten

Erste Gehäuse und Hülsen klären, ob die Kartusche korrekt sitzt, die Abdeckung schließt und die ausgewählten Steckverbinder im vorgegebenen Bauraum installiert werden können.

Bewertungskomponentensatz

Das spezifizierte Material und der Oberflächenzustand unterstützen die Montage- und Anwendungsbewertung durch das Sensorenteam. Änderungen an Einfügestopps, Hohlraumtiefe oder Anschlussgeometrie bleiben über die Versionsnummer nachvollziehbar.

Freigegebene Serienteile

Wiederholte Komponenten folgen der anerkannten mechanischen Definition. Eine geänderte Kartusche, eine geänderte Dichtung oder eine geänderte Sondenschnittstelle wird vor der Erstellung einer Ersatzbestellung in die betroffene Teilezeichnung übernommen.

Materialparameter für Gehäuse und Sondenträger

Die Masse des Gehäuses sowie die relative Bewegung angrenzender Teile beeinflussen die Werkstoffauswahl. Die nachstehenden Referenzen unterscheiden metallische Gehäuse von polymeren Trägern; die gewählte Werkstoffsorte muss zudem dem jeweiligen Medium und den Reinigungsbedingungen standhalten.

CNC-Bearbeitung für Sensorbauteile — Werkstoffparameter
Werkstoff / LieferzustandReferenzparameterKomponentenkontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Dichte ≈2.71 g/cm³Leichte Gehäusekörper und Befestigungsteile
316L / EN 1.4404Elastizitätsmodul 200 GPa bei 20°C; linearer Wärmeausdehnungskoeffizient (CLTE) 16 µm/(m·K), 20–100°CSpezifizierte Edelstahlgehäuse und Sondenträger
Ungefülltes POM-C · TECAFORM AH naturZugmodul 2.8 GPa; linearer Wärmeausdehnungskoeffizient (CLTE) 130 µm/(m·K)Innere Stützmanschetten und Positionier-Einlagen
Ungefülltes PEEK · TECAPEEK naturZugmodul 4.2 GPa; linearer Wärmeausdehnungskoeffizient (CLTE) 50 µm/(m·K)Spezifizierte polymere Träger mit geringerer bezugsbezogener Wärmedehnung als POM-C

Referenzen: Hydro-Alloy-6061-Strangpressprofil – Mindeststreckgrenze und typische Dichte; Outokumpu Supra 316L/4404 – physikalische Daten; Ensinger europäische metrische Daten zu den genannten Lagerwerkstoffsorten. Polymer-Modul: 1 mm/min; polymerer linearer Wärmeausdehnungskoeffizient (CLTE): longitudinal, 23–60°C. CLTE steht für lineare Wärmedehnung. Diese Materialreferenzen begründen keine Aussage zur Leistungsfähigkeit des zusammengesetzten Sensors.

Bearbeitung von Bohrungen, Verschlüssen und verbundenen Schnittstellen

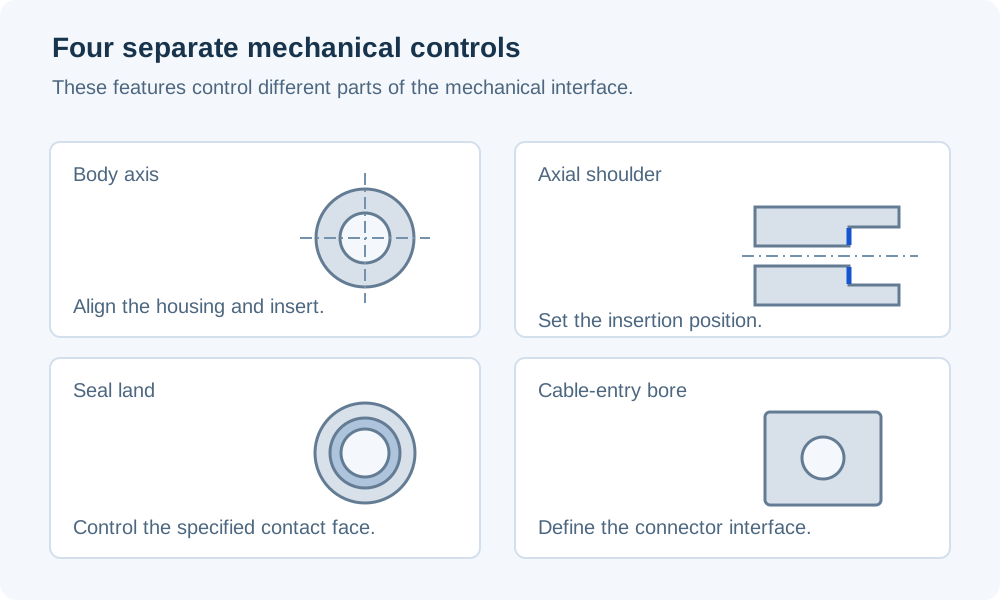
Wir planen die Bearbeitungsschritte unter Berücksichtigung der Flächen, die die Sensoreinheit positionieren und mit der Anlage verbinden. Diese Bezugsflächen bleiben bei jeder Änderung der Aufspannung maßgeblich.

Bohrungslage, Einführungsanschläge und Dichtflächen

Wir trennen die Merkmale, die die Montage positionieren, von denen, die sie halten oder abdichten. Jedes dieser Merkmale weist eigene Maße und Akzeptanzanforderungen in der Komponentenzeichnung auf.

Vier Merkmale definieren die Gehäusekörperachse, den axialen Positionierungsabsatz, die ringförmige Dichtfläche und die Kabeleinlassbohrung

Körperachse und Aufnahmbohrung

Die innere Aufnahmbohrung steht in Bezug zur Montageführungsbohrung oder zur Körperachse. Der Durchmesser bestimmt die Passung; Lage und Orientierung bestimmen die Position des eingebauten Sensors oder der Kartusche.

Axiale Absatzfläche und Anschlag

Ein Absatz erfordert eine definierte Kontaktfläche sowie Freiraum für den Radius der anliegenden Ecke. Das vorgesehene Teil muss diese Fläche erreichen, bevor eine andere Kante oder der Gewindeauslauf es daran hindert.

Dichtflächenbereich und Dichtnut

Wir bewahren die vorgegebene Breite der Dichtkontaktfläche, die Geometrie der Nut sowie die Oberflächentextur bei. Bei der Entgratung darf keine Dichtkante abgerundet noch der Querschnitt der Nut verändert werden.

Kabeleinführungsöffnung

Ein Gewindeanschluss und eine Durchgangsbohrung mit Sicherungsmutter sind unterschiedliche Befestigungsdetails. Die ausgewählte Kabelverschraubungszeichnung legt Öffnung, Wandstärke und Anlagefläche fest; ihr Kabelklemmbereich definiert nicht die Gehäusebohrung.

Oberflächenbehandlung im Bereich montierter und abgedichteter Merkmale

Die Endbearbeitungszeichnung unterscheidet die Gehäuseaußenseite von den Schnittstellen, die während der Montage genutzt werden. Wir bewahren diese Unterscheidung bei der Bearbeitung und Vorbereitung der Teile für die vorgeschriebene Oberflächenbehandlung bei.

Toleranzen für Aluminiumbeschichtung

Eine eloxierte Außenseite kann ein Bauteil mit abgedeckten Gewinden, Bohrungen oder Verschlusskontakten gemeinsam nutzen. Die Beschichtungsspezifikation legt fest, wo die Beschichtung zulässig ist und welche Maße nach der Endbearbeitung vorliegen müssen.

Dichtkontaktflächen

Dichtflächenbereiche und -nuten behalten ihre vorgeschriebene Textur und Kantenqualität bei. Eine kosmetische Oberflächenbehandlung wird nicht einfach aus Gründen der optischen Einheitlichkeit über diese Bereiche hinaus auf das gesamte Gehäuse ausgedehnt.

Zustand des Montageraums

Innere Kanäle und Taschen erfordern klare Anforderungen an Entgratung und Rückstände, bevor die Sensoreinheit eingebaut wird. Jegliche besondere Reinigung, Verpackung oder Oberflächenvorbereitung gehört zum zitierten Lieferumfang.

Sensorbefestigung und Kabeleinführungsmaße

Ähnliche Gewindebezeichnungen können sich auf unterschiedliche Schnittstellen beziehen. Diese ausgewählten Referenzen unterscheiden die Sensorgehäusebefestigung von der Kabelverschraubungseintrittsstelle; die freigegebene Komponentenzeichnung enthält die endgültigen Passungen, Einbautiefen und Oberflächengrenzwerte.

Die Prüfung stellt die inneren Anlageflächen in Bezug zu den Montagereferenzen. Eine Gewindeprüfung legt weder die Einfügetiefe des Sensors noch die Akzeptanz einer angrenzenden Dichtfläche fest.

CNC-Bearbeitung für Sensorbauteile — Merkmalsspezifikationen
Schnittstelle / MerkmalReferenzmaßeKomponentenfreigabe
Ausgewählte ifm-SensorgehäusebefestigungenM12 × 1; M18 × 1Vorgeschriebener Körperdurchmesser, Steigung, Gewindepassung und Eingriffstiefe
Metrisches KabelverschraubungseintrittsgewindeM12 × 1.5; M20 × 1.5Ausgewählte Verschraubungsschnittstelle; Gewindetiefe und Anlagefläche
M20 Verschraubungsbefestigung mit DurchgangsbohrungØ20.0–20.2 mmNicht gewindete Öffnung; ausgewählte Verschraubungs- und Sicherungsmuttern-Anordnung
SondeneinführungsanschlagAxialer Abstand in mm; ZeichnungsgrenzwerteTiefe ausgehend von der definierten Anlagefläche der Gerätegehäuse
Dichtflächen- oder DichtnutgeometrieMaße in mm; Oberflächenstruktur in µm; ZeichnungsgrenzwerteDichtgeometrie, Oberflächenstruktur und Beschädigungsstatus

Referenzen: ifm IFT259/IFT260 und IGT261/IGT262 Körpergewinde; LAPP metrisches Verschraubungsgewinde und Bohrungstabelle, EN 60423 / IEC 62444. Der Wert Ø20.0–20.2 mm bezeichnet eine Durchgangsbohrung, nicht den Kerndurchmesser eines Innengewindes. Die ausgewählten Konstruktionszeichnungen für Hardware und Komponenten bestimmen die endgültige Abnahme; es wird weder eine allgemeingültige Fühler-Einfügetiefe noch eine einheitliche Dichtflächen-Oberflächenanforderung impliziert.

Mechanische Prüfung und Sensorqualifizierung

Wir kalkulieren bearbeitete Komponenten sowie die vorgeschriebene maßliche Prüfung. Sensor-Elektronik, Kalibrierung, Abschlussprüfung des kompletten Geräts hinsichtlich Fremdkörpereindringung oder Druckfestigkeit sowie Zulassung für explosionsgefährdete Bereiche fallen nicht in diesen Komponentenlieferumfang.

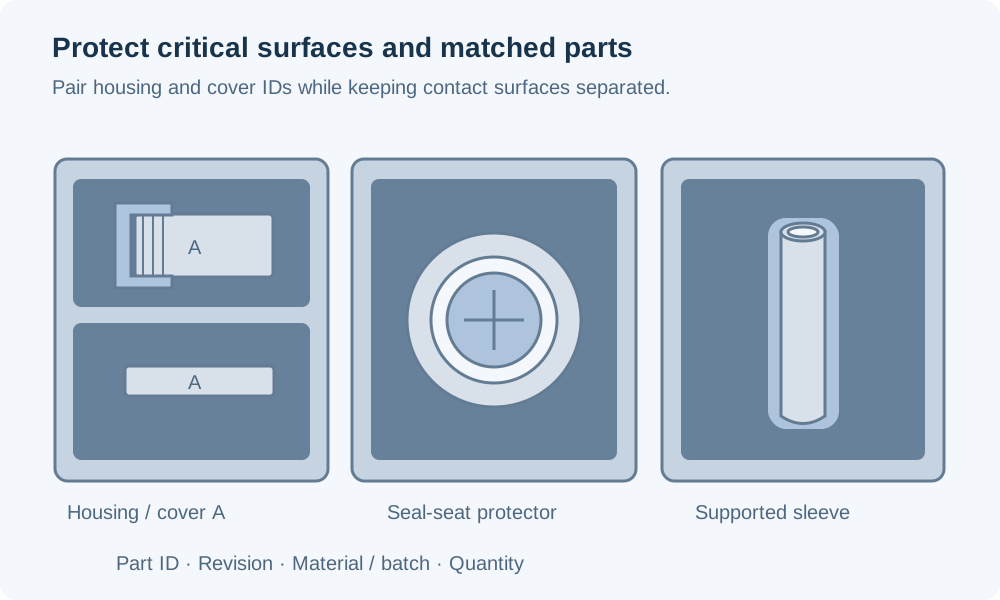
Schutz der Sensorschnittstellen während des Transports

Gewinde, innere Anlageflächen und dünne Hülsenwände erfordern Schutz während der Handhabung. Die Komponentenkennzeichnung stellt sicher, dass äußerlich ähnliche Gehäuse stets der korrekten internen Konfiguration zugeordnet werden.

Getrennt gelagertes Gehäuse und Deckel, geschützte innere Dichtaufnahme sowie dünne Fühlerhülse mit Feldern für Komponentenidentität und Änderungsstand

Identität von Gehäuse und Deckel

Wir kennzeichnen Teilenummer und Änderungsstand sowohl für das Gehäuse als auch für jede zugehörige Abschlusskomponente. Ein Deckel mit ähnlichem Außenprofil kann dennoch eine andere Anlage Tiefe oder eine andere Steckverbinderöffnung aufweisen.

Anschlussvarianten

Gewindeform, Eintrittsgröße und Varianten des Fühleranschlags behalten jeweils separate Komponentenreferenzen. Dadurch wird verhindert, dass eine optisch ähnliche Alternative versehentlich in die falsche Sensorbaugruppe eingebaut wird.

Schnittstellenschutz

Die Verpackung trennt dünne Hülsen von schwereren Gehäusen und schützt freiliegende Gewinde sowie Dichtflächen vor Kontaktbeschädigung. Vorübergehender Schutz bleibt klar von der mitgelieferten Montagehardware unterscheidbar.

FAQ zur CNC-Bearbeitung von Sensorkomponenten

Kann ein bündig montierter Sensor dieselbe Halterung wie eine nicht-bündige Ausführung verwenden?

Nur dann, wenn der ausgewählte Sensor diese Montageart zulässt. Der erforderliche Umgebungsabstand kann sich unterscheiden, selbst wenn beide Gehäuse dasselbe Gewinde besitzen. Verwenden Sie zur Festlegung der Aussparung in der Halterung und des benachbarten Metalls die Installationszeichnung des konkreten Modells; eine funktionierende Gewindepassung allein garantiert nicht die zulässige Anordnung der Sensierfläche.

Kann durch Anziehen einer gewindeten Endkappe die endgültige Richtung des Steckverbinders festgelegt werden?

Eine Gewindeverbindung allein stellt keine wiederholbare Winkelposition sicher. Falls der Stecker eine bestimmte Richtung einhalten muss, benötigt die Montage eine definierte Ausrichtungsmethode – beispielsweise ein separates Positioniermerkmal oder eine unabhängig ausgerichtete Steckermontage. Wir bearbeiten diese gewählte Geometrie; wir leiten ihre Orientierung nicht aus der Gewindegröße ab.

Welche Änderungen ergeben sich, wenn das Gehäuse mit Vergussmasse gefüllt wird?

Die Zeichnung des Hohlraums muss das zu füllende Volumen, Zugangsöffnungen für Füll- oder Entlüftungszwecke sowie Bereiche unterscheiden, die für Stecker oder Service frei bleiben müssen. Identifizieren Sie die Oberflächen, die vor dem Aufbringen einer internen Beschichtung verbunden werden sollen. Wir liefern den bearbeiteten Hohlraum; Auswahl der Vergussmasse, Haftung und Aushärtevalidierung gehören zum Sensor-Montageprozess.

Soll die Sondenhülse offen- oder geschlossenendig ausgeführt sein?

Eine offene Hülse positioniert die Sonde, während ihr Ende freiliegt. Ein geschlossenes Ende bildet eine Barriere zwischen Sonde und Umgebung, was die Montage verändert und möglicherweise die Reaktionsfähigkeit beeinflusst. Verwenden Sie die vom Sensordesigner freigegebene Geometrie; eine geschlossene Hülse ist nicht automatisch ein drucktaugliches Thermowell.

Kann eine einteilige Endkappe über ein Kabel gestülpt werden, an dem bereits der Stecker angebracht ist?

Nur dann, wenn Stecker und zugehörige Montagekomponenten in der erforderlichen Montagereihenfolge durch die Öffnung hindurchpassen. Der reine Kabeldurchmesser allein reicht hierfür nicht aus. Wo ein Durchführen unmöglich ist, muss das Design möglicherweise vor der Endmontage des Kabels zusammengebaut oder mit einer separat definierten geteilten bzw. abnehmbaren Verschlusslösung ausgeführt werden.

Ist eine druckempfindliche Membran im Lieferumfang eines kundenspezifischen Gehäuses enthalten?

Eine Messmembran ist ein funktionelles Element mit eigener Geometrie, Werkstoffauswahl und Anforderungen an die Verbindungstechnik. Sie ist nicht im Lieferumfang einer Bestellung für ein leeres Gehäuse enthalten. Unser Komponentenangebot benennt ausdrücklich das gelieferte Gehäuse und die zugehörigen Befestigungsteile; Herstellung, Verbindung und Kalibrierung der Membran erfordern einen gesonderten, qualifizierten Leistungsumfang.

Wo kann eine Teilenummer auf einem kleinen Sensorkörper gekennzeichnet werden?

Reservieren Sie auf der Zeichnung einen Kennzeichnungsbereich außerhalb der Dichtflächen, Gewindebereiche und dünnen funktionalen Abschnitte. Geben Sie an, ob die Kennzeichnung nach der Montage des Sensors weiterhin sichtbar bleiben muss. Dadurch bleibt die Identifizierung auch nach der Montage erhalten, ohne dass eine Vertiefung oder Oberflächenänderung an einer Schnittstelle vorgenommen werden muss, die vom Sensordesign genutzt wird.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Sensorgehäuse oder Ihre Montagekomponente.

Senden Sie das Modell, die Komponentenzeichnung, den Werkstoff und die Menge. Fügen Sie die Zeichnung der zugehörigen Kartusche, des Fühlers, des Steckverbinders oder der Kabelverschraubung bei, sofern diese die bearbeitete Schnittstelle definiert.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB