
Monteringsplattor
Genomgående hålmönster kopplar en platta till en motstycke ram. Vi behåller lokaliseringstytor och bultmönster i samma tillverkningsdefinition, inklusive eventuella separata passningsstiftsfunktioner.
Diskutera en monteringsplatta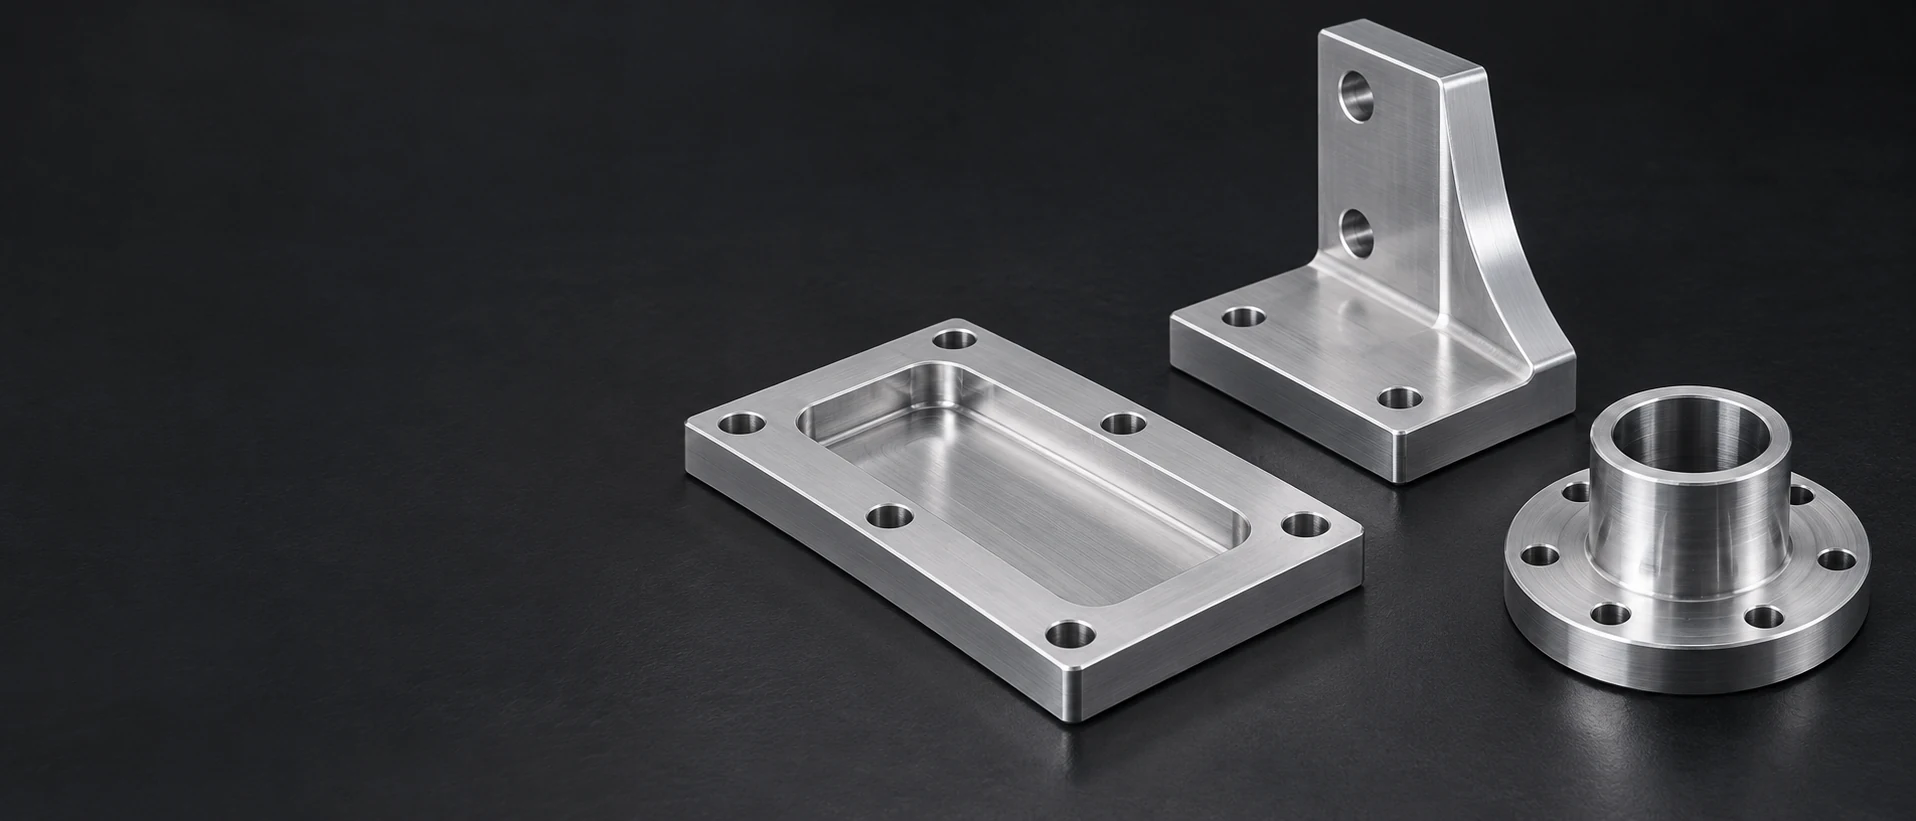
Vi borrar monteringsmönster, dolda hål och skärande passages i anpassade delar av metall och plast. Hålets diameter, läge, användbara djup och kantförhållande definierar den färdiga funktionen; reaming, borrning, gängning och skruvhuvudfack är separata operationer när ritningen kräver dem.
Hålet tjänar den omgivande delen. Vi relaterar dess inmatningsyta, utmatningsyta och axel till den monterings-, fäst- eller vätskeledningsfunktion som det utför.
Genomgående hålmönster kopplar en platta till en motstycke ram. Vi behåller lokaliseringstytor och bultmönster i samma tillverkningsdefinition, inklusive eventuella separata passningsstiftsfunktioner.
Diskutera en monteringsplatta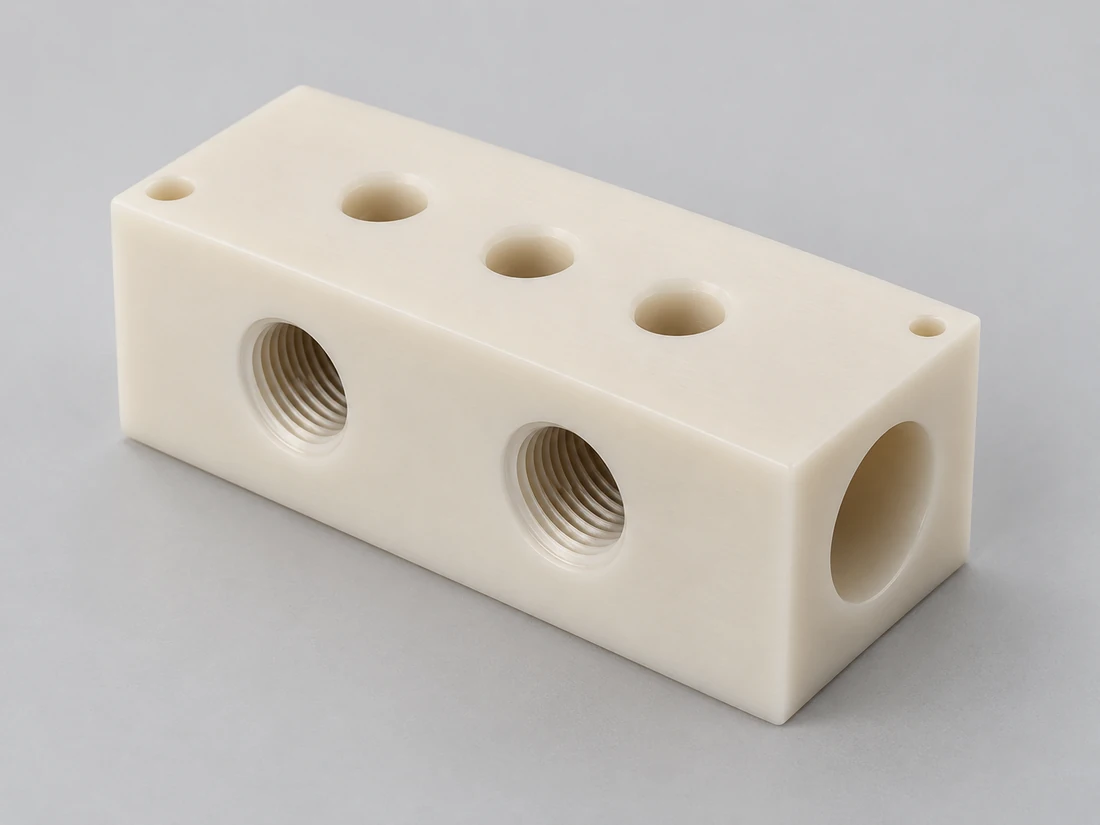
Borrade hål förbereder ett block för gängning eller gängfräsning. Den användbara gänglängden och utrymmet under den bestämmer det krävda förberedningsdjupet; ett endast borrat pilot-hål är inte en färdig gängad port.
Diskutera en gängad block
Radiella öppningar kan ansluta till den axiella borren i en mantel eller koppling. Deras axiella position och klockläge relateras till dess lokaliseringsegenskaper; eventuell krävd gängning slutförs efter hålförberedningen.
Diskutera en radial öppning
Anslutningsöppningar på olika ytor bildar en intern väg. Vi skiljer flödespassagen från dess tätningsytan, gängade anslutning och avslutning så att varje funktion får den bearbetning den kräver.
Diskutera en portblock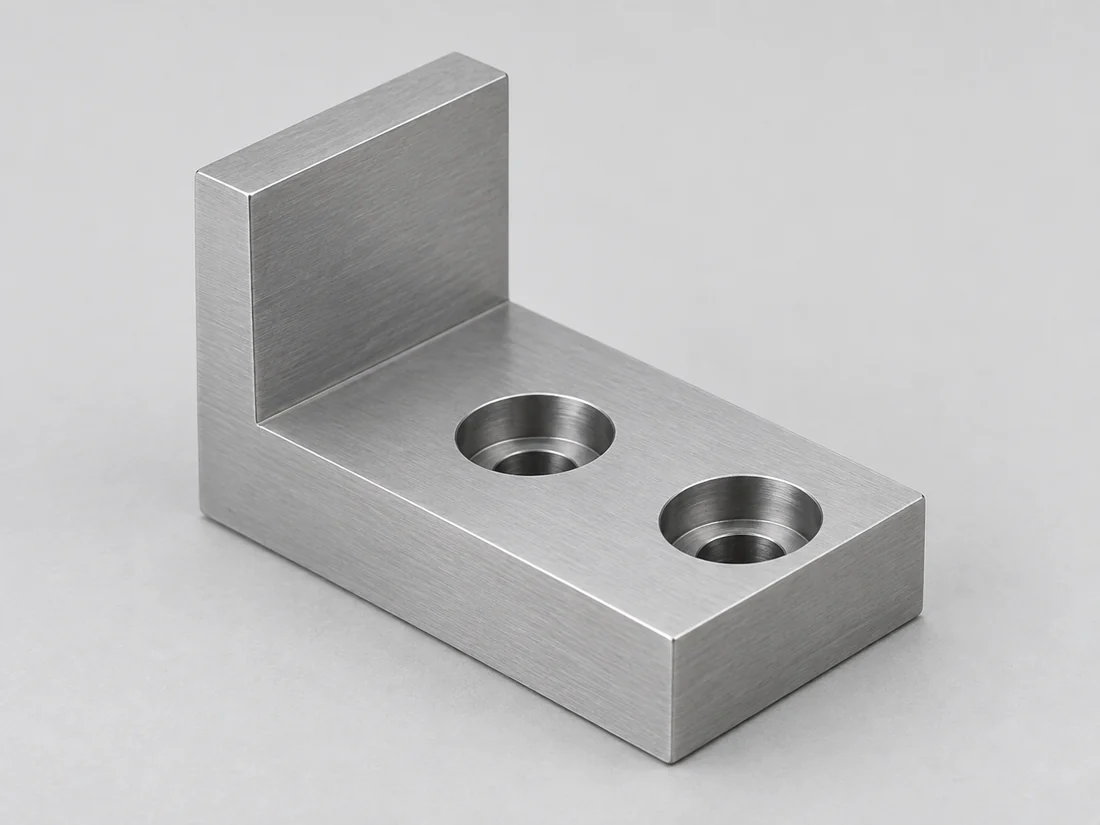
Ett fritt hål låter skruvens skaft passera, medan en motborrning fördjupar skruvhuvudet. Bäraxeln och den återstående väggen under fördjupningen är distinkta funktioner i monteringsdetaljen.
Diskutera en monteringsblock
Fästhål omger flänsens huvudaxel. Deras plats på pitch-cirkeln och det utrymme som finns runt varje hål avgör hur flänsen justeras och hur fästdelen kan monteras.
Diskutera en borrad flänsEn borrad öppning kan vara den slutgiltiga funktionen eller den initiala geometrin för ett mer kontrollerat gränssnitt. Vi identifierar den skillnaden innan vi börjar fräsningen.CNC-borrningutvidgar och slutför ett befintligt hål när dess storlek, form eller axelförhållande kräver en separat bearbetningsoperation.
Vi skapar den specificerade öppningen från en tillgänglig yta. Genomgående hål kräver en definierad utgående kant; dolda hål kräver en tydlig åtskillnad mellan cylindrisk djup och det återstående utrymmet för borrspetsen.
Inmatning • djup • genomslag
En provborrning inför gängning, ett hål lämnat för avslutande borrning och ett färdigt genomgående hål har olika slutliga tillstånd. Vi inkluderar den krävda sekundära bearbetningsoperationen i delens omfattning istället för att behandla alla borrade hål som utbytbara.
Borr • storlek • gänga
Hål på olika ytor delar ett referenssystem när deras axlar måste mötas eller justeras. Att lokalisera och omorientera delen blir en del av tillverkningsvägen, särskilt där en yttre kant inte styr monteringen.
Referensytor • orientering • tillträde
Sandvik Coromants borrningsriktlinjer identifierar ojämna inmatningskrafter, spåntransport genom tvärhål och intern avburring som separata processproblem. Deras praktiska konsekvens är en borrningsväg anpassad till den faktiska geometrin.

När borren träffar ojämn yta kan den först komma i ingrepp på en sida och böjas undan. En lokalt planad anläggningsyta kan ge en mer balanserad start där detaljens geometri tillåter det.En förberedd inmatningsplatta kan tillverkas genomCNC fräsningmed bibehållen hålaxel enligt ritningen och den omgivande funktionella ytan.
En konventionell spetsborr lämnar en kon under full-diameterns cylinder. En skruv, pinne eller insats som kräver fria ytor vid full diameter kan inte använda denna kon som extra cylindriskt djup. Ett krav på platt botten kräver en lämplig avslutande bearbetningsoperation.
Där två passager möts kan skärningspunkten behålla en burk och omleda spån. Vi bedömer vilken öppning som ger tillträde till den kanten, så att ett dolt tvärhål nås och verifieras.
Genomslag kan trycka ut en tunn utgående vägg. Lokalt stöd av väggen och inspektion av den frilagda delen hjälper till att skilja ett korrekt hål från ett som endast ser rätt ut medan det hålls plant i en fixtur.
Materialtillståndet påverkar skärresponsen och det tillfälle då ett hål mäts. De nedanstående referenserna informerar om dimensionell planering och stöd; de är materialdata, inte borrningstoleranser.
| Material | Kvalitet / tillstånd | Referensegenskaper |
|---|---|---|
| Aluminium | 6061-extrudering | CLTE 23,6 µm/(m·K), 20–100 °C |
| Rostfritt stål | 316L / EN 1.4404 | CLTE 16 µm/(m·K), 20–100 °C |
| legerat stål | 42CrMo4 +QT; Ovako 327A, rundstav 40 < d < 100 mm | Hårdhet 270–320 HB |
| Mässing/koppar | C36000 / C11000 | CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C |
Referenser: HydroLegering 6061; OutokumpuSupra-serien; Ovako42CrMo4; Copper Development AssociationC36000ochC11000. CLTE är den typiska linjära temperaturutvidgningskoefficienten över det angivna intervallet; hårdheten gäller för det angivna stångtillståndet och diametern.
| Material | Kvalitet / prov | Referensegenskaper |
|---|---|---|
| POM-C | TECAFORM AH naturlig; ISO 527-2, 1 mm/min | Dragstyvhet 2 800 MPa |
| PA6 | TECAMID 6 naturlig; ISO 62, 23 °C | Vattenupptag 0,30 / 0,60 %, 24 / 96 h |
| PEEK | TECAPEEK naturlig; ISO 527-2, 1 mm/min | Dragstyvhet 4 200 MPa |
Typiska värden från EnsingerTECAFORM AH natural,TECAMID 6 naturalochTECAPEEK naturalProduktdata. Elasticitetsmodul: ISO 527-2; vattenupptag: ISO 62. Styvhet påverkar stödet under bearbetning; fuktsvar är avgörande vid val av inspektions- och driftstillstånd.
Termisk expansion är viktig när en varm del jämförs med ett ritningsgränsvärde. Polymerstyvhet och fuktsvar påverkar också stöd- och mätillståndet. Vi behåller den angivna legeringsgraden och tillståndet i deldefinitionen.
Den sista bearbetningsoperationen måste bevara den yta som sitter, positionerar eller täter den motparande komponenten.
Vi avlägsnar burrar till den angivna kantförhållandet utan att omvandla en smal lageryta eller tätyta till en okontrollerad fasning. En definierad kantavrunning skiljs tydligt från en konisk nedboring som positionerar en förbandsdel.
Inre spån och lösa burrar kräver en bortförselsväg genom de anslutna öppningarna. Renhetskraven gäller den levererade delen; renning av passages ensamt visar inte läcktightness eller hydraulisk prestanda.
Beläggningsuppbyggnad eller materialavtag kan ändra en färdigborrat hål. Maskering, tillägg och eventuella slutliga dimensioneringsoperationer måste säkerställa att godkännande sker vid det krävda leveransförhållandet.

Vi inspekterar den angivna egenskapen snarare än att dra slutsatser om alla krav utifrån borr-diametern. Ett korrekt dimensionerat hål kan fortfarande vara felplacerat, för grunt eller blockerat vid en skärning.
Hål-diameter, axelplacering och användbar djup svarar på olika monteringsfrågor. Inspektionsvägen följer ritningen och tillgängligheten för egenskapen.
ISO 273 anger allmänna boltklarhetsdiametrar i fin, medium och grov serie. Valda värden från fin och medium serie visas nedan; de definierar inte placeringen av hålmönstret.
| Funktion | Monteringsfråga | Inspektionsgrund |
|---|---|---|
| Håldiameter | Passar den motparande skaften eller det förberedda verktyget? | Angiven diameter och storleksgränser |
| Mönsterplacering | Stämmer axlarna överens med det motparande mönstret? | Ritningsreferensplan och positionskrav |
| Blinddjup / säte | Är utrymmet med full diameter eller lagerytan tillräckligt? | Angiven användbar djup och sätesgeometri |
| Gänga, om inkluderad | Uppfyller den färdiga gängan sin definierade passning? | Angiven gängbeteckning och godkännande |
| Inre skärningspunkt | Är anslutningen öppen med den krävda kantförutsättningen? | Tillgänglig passage / inspektion av inre kant |
Blindhålsdjup och en dold skärningspunkt mäts båda direkt. Dessa funktioner kräver var sin tillgänglig mät- eller inspektionsmetod.
| Nominal metrisk gänga | Fin tolerans (mm) | Mellanstor tolerans (mm) |
|---|---|---|
| M3 | 3.2 | 3.4 |
| M4 | 4.3 | 4.5 |
| M5 | 5.3 | 5.5 |
| M6 | 6.4 | 6.6 |
| M8 | 8.4 | 9.0 |
Värden i millimeter för allmänna skruvpassningar. Ritningen anger serien och eventuell dimensionsnoggrannhet; mönsterposition och fästdelens säte är separata krav. Källa:ISO 273:1979
En återanvändbar bearbetningsväg behåller hur delen positioneras, var skärande verktyg går in och vilken tillstånd som godkänns.
De första delarna fastställer om hålmönstret monteras korrekt med sin motdel och om den valda inspektionsmetoden når alla styrda egenskaper. Detta klargör tillverkningsdefinitionen innan en större serie påbörjas.
Blankformen och återstående väggsektioner påverkar stödet under borrning. Vi behåller den relevanta råmaterialtillståndet konsekvent istället för att anta att en platta, ett gjutstycke och en delvis bearbetad kropp beter sig likadant.
Den godkända revisionen, referenspunktsinställningen och den slutliga behandlingssekvensen hålls samman. En ändrad portdjup eller fästdelförskjutning kan påverka en närliggande passage även om yttre konturen är oförändrad.
Antalet hål utgör endast en del av skärarbetet. Tillgänglighet, orientering och det färdiga egenskapstillståndet förklarar ofta skillnaden mellan två delar som ser likadana ut.
Fler hål ökar verktygens färdväg och skärtiden. Även längre hål gör spåntransporten och verktygets räckvidd mer krävande, så att dubbling av djupet inte nödvändigtvis kostar lika mycket som att lägga till ett andra grunt hål.
Ett mönster som är tillgängligt från en yta kan dela samma uppspänningsinställning. Öppningar på flera ytor kan kräva ytterligare lokalisering och omorientering, särskilt där en referensytorelation måste bevaras vid varje omposition.
Kålning, gängning, urborrning och bearbetning av inre kanter utgör separata arbetsoperationer. Ett strikt kontrollerat lokaliseringshål kräver även en annan godkännanderuta än ett boltshål med fri genomgång.
Programmering, förberedelse av fixtur och kontroller av första delen sprids över beställd mängd. Upprepad geometri kan dela på förberedelsen, medan blandade revisioner eller olika levererade behandlingar kan åter dela upp arbetet.
Vi behåller hållägenheterna, delens referensytor och råmaterialets tillstånd kopplade till den ritningsrevision som används för tillverkningen.
Tillverkningsvägen skiljer mellan hål som är borrade i råtillstånd och funktioner som slutförts genom dimensionering, gängning, sätesbearbetning eller behandling.
Tillgängliga mått och interna funktioner använder den överenskomna kontrollvägen, där alla ritningskrävda dokument kopplas till delens identifiering.
Förpackning separerar delar så att hamnkanter, sätesytor och tunna utgående väggar inte skadas efter inspektion.
Den fina serien beskriver diameter för passningshålet, inte gängstigningen. ISO 273-tabellen utgår från den nominella gängdiametern och erbjuder val av fin, medium och grov passningshålstorlek. En skruv med fin gängstigning är inte automatiskt en anledning att välja ett fint passningshål; monteringen måste ta hänsyn till dess placering och förspänningsförhållanden.
Nr. ISO 273 presenterar dessa toleransfält som informativa uppgifter för användning där det är önskvärt. Att välja en fin eller medelstor spel-diameter innebär inte i sig att ett obligatoriskt toleransfält läggs till på varje ritning. Gränserna för den färdiga hålet måste fortfarande ha en definierad ritnings- eller specifikationsgrund.
Ja. ISO 273 anger specifikt att en fas kan krävas för att förhindra interferens med rundningen under skruvhuvudet. Skankfrihet säkerställer inte att undersidan av huvudet ligger an mot sin bärtyta. Detta är ett beslut om sittgeometri, skilt från borttagning av en skarp burk.
Inte nödvändigtvis. Sandvik Coromant behandlar förborrade hål olika beroende på om det gäller indexerbara inläggsslipar eller solidkarbid- respektive utbytbara spetsverktyg. En befintlig öppning påverkar hur skärytorna engagerar och kan orsaka sprickbildning eller obalanserade krafter. Vi utvärderar en levererad pilotborrning tillsammans med den avsedda slutförande bearbetningsvägen i stället för att anta att borttagning av viss materialvolym alltid är fördelaktigt.
En stack har gränssnitt som ett massivt block inte har. Sandvik Coromant identifierar luckor, plåtdeformation, återböjning och lösa utgående skivor som problem vid stackborrning. Även vid samma totala tjocklek kan spänn- och stödvägen skilja sig åt betydligt; stackens uppställning måste ingå i tillverkningsomfånget.
Nej, det räcker inte. Specialiserade system för djupborrning kräver även verktygsledning och en kontrollerad väg för att transportera borrmål ur hålet. Sandviks applikationsguide för djupborrning behandlar dessa faktorer som systemkrav. En lång passage kräver en lämplig bekräftad tillverkningsväg; kylmedelstrycket ensamt utgör inte en uttalande om djupkapacitet.
Skicka ritningen och mängden så att vi tillsammans kan definiera borrningsvägen och eventuella efterföljande håloperationer.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
