
Płyty montażowe
Wzory otworów przeznaczonych łączą płytę z dopasowaną ramą. Zachowujemy powierzchnie lokalizujące oraz wzór śrub w jednej definicji technologicznej, w tym wszelkie dodatkowe otwory pod wpusty.
Omów płytę montażową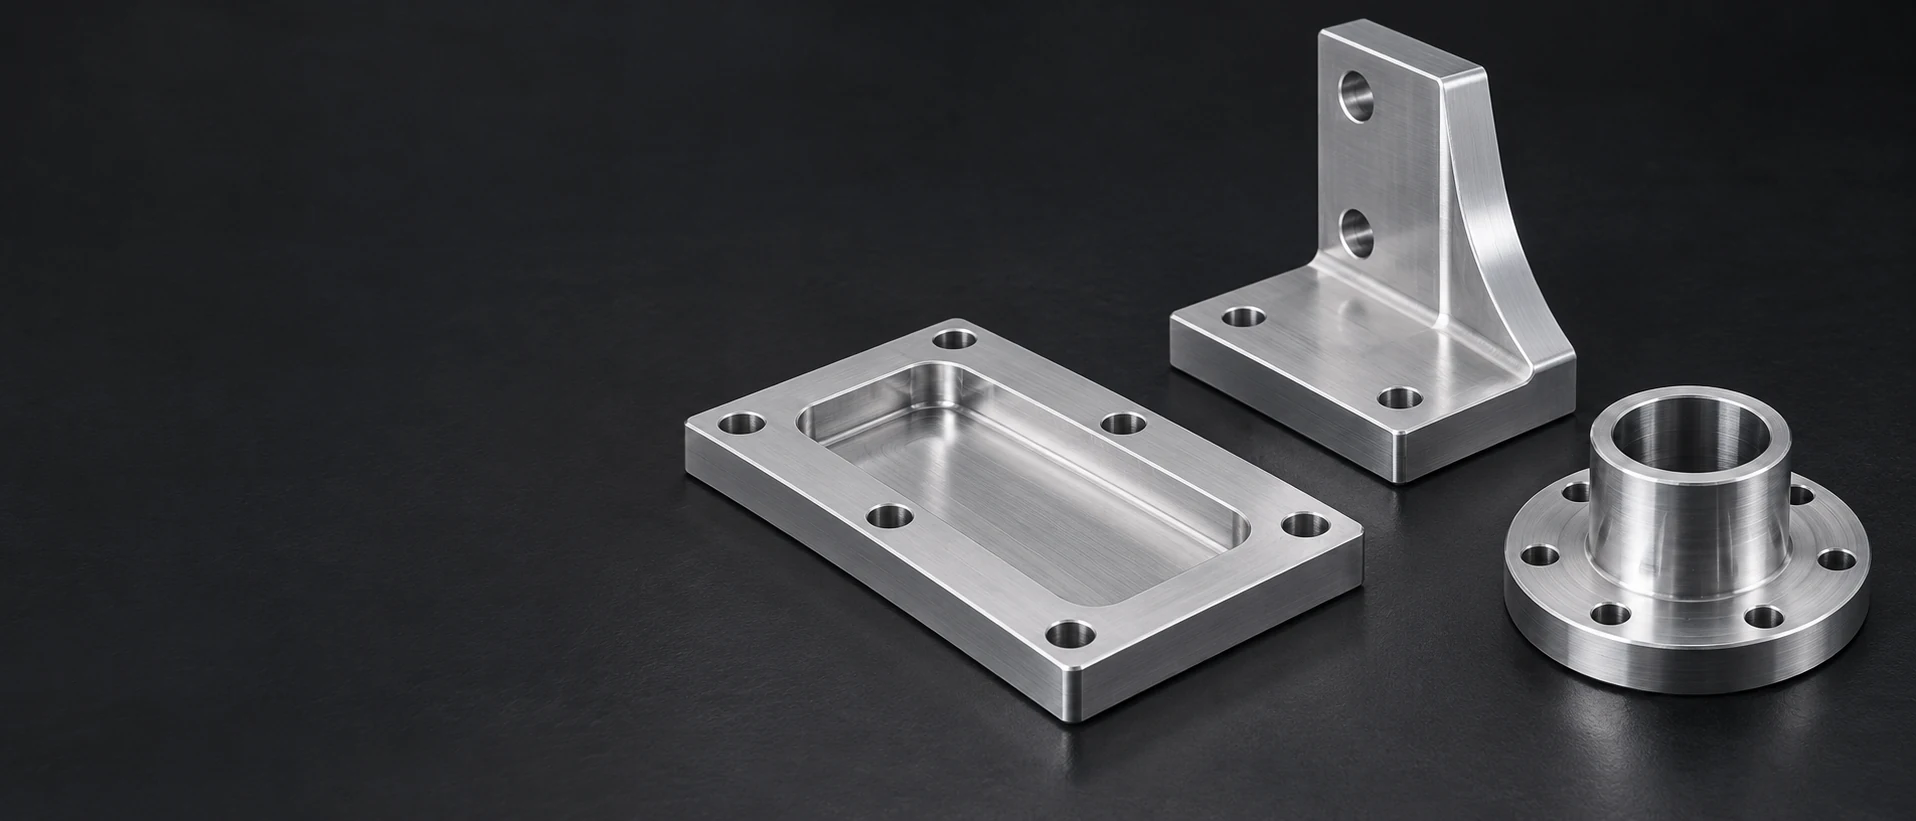
Wiercimy wzory montażowe, otwory ślepe oraz przecinające się przejścia w indywidualnych elementach metalowych i plastycznych. Średnica otworu, jego położenie, użyteczna głębokość oraz stan krawędzi określają gotowy detal; rozwiercanie, wytaczanie, gwintowanie oraz wykonanie gniazd pod głowice śrub są oddzielnymi operacjami, gdy rysunek tego wymaga.
Otwór służy otaczającemu go elementowi. Powiązujemy jego powierzchnię wejściową, powierzchnię wyjściową oraz oś z funkcją montażową, mocującą lub kierującą przepływem cieczy.
Wzory otworów przeznaczonych łączą płytę z dopasowaną ramą. Zachowujemy powierzchnie lokalizujące oraz wzór śrub w jednej definicji technologicznej, w tym wszelkie dodatkowe otwory pod wpusty.
Omów płytę montażową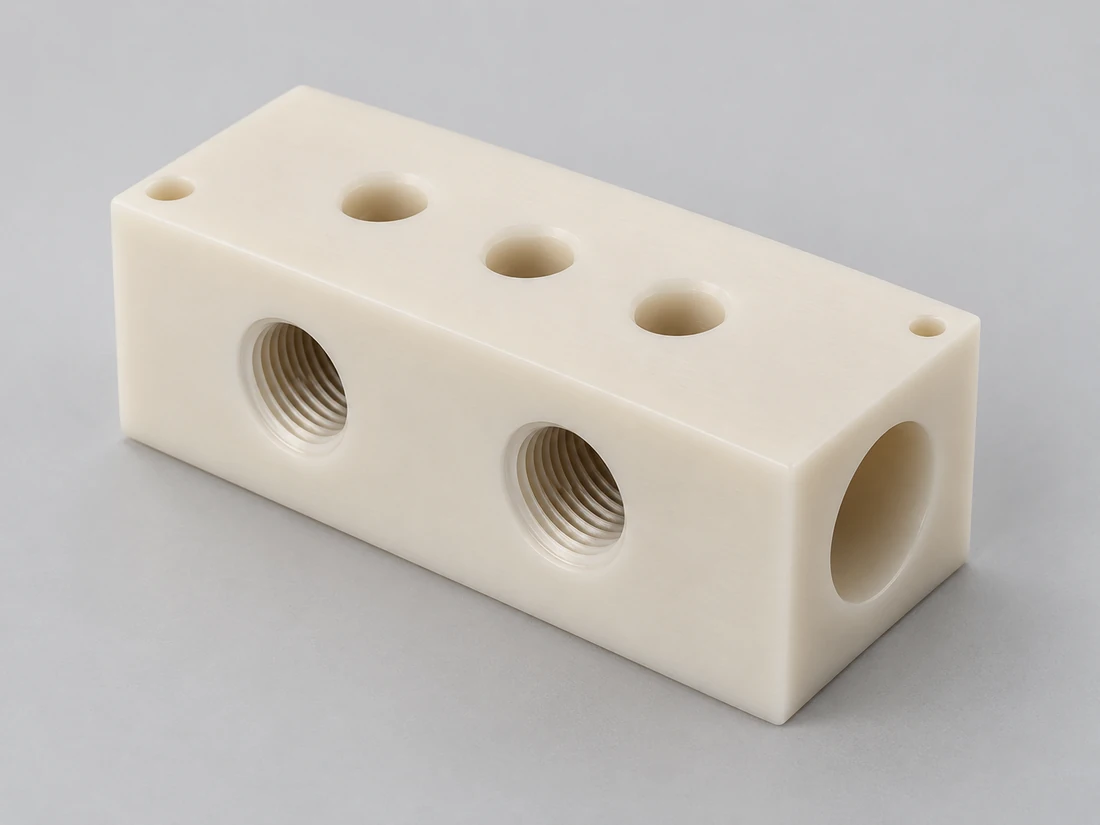
Otwory wiertarskie przygotowują blok do gwintowania lub frezowania gwintu. Użyteczna długość gwintu oraz dostępna przestrzeń poniżej niego określają wymaganą głębokość przygotowania; sam tylko otwór pilotowy nie stanowi gotowego otworu gwintowanego.
Omów blok z gwintem
Otwory promieniowe mogą być połączone z wewnętrznie osiowym otworem tulei lub sprzęgła. Ich położenie osiowe oraz orientacja kątowa („clocking”) są powiązane z cechami lokalizującymi tulei; ewentualny gwint jest końcowo wykonany po przygotowaniu otworu.
Omów otwór radialny
Otworki na różnych ścianach tworzą wewnętrzną ścieżkę przepływu. Odróżniamy przejście przepływu od jego powierzchni uszczelniającej, połączenia gwintowanego oraz elementu zamykającego, aby każdy z tych elementów otrzymał odpowiednią operację obróbkową.
Omów blok z przewodem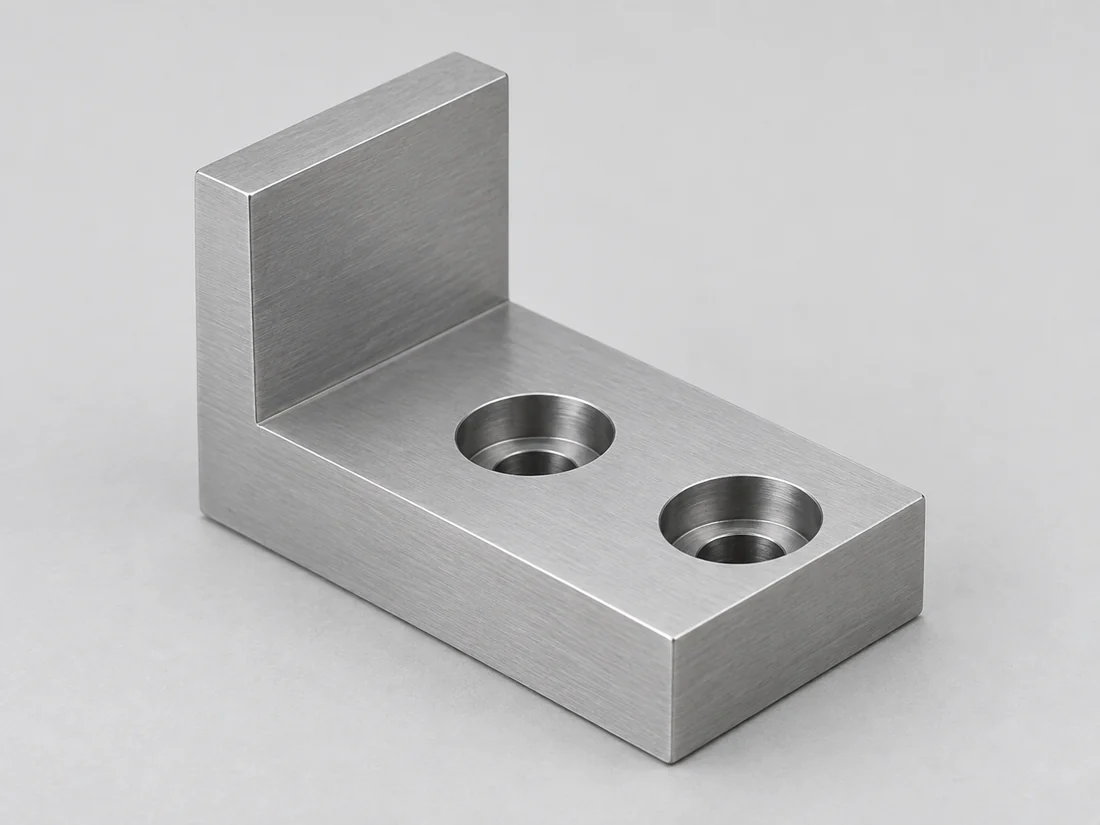
Otwór luzujący przepuszcza trzpień śruby, natomiast wytoczone gniazdo pod głowicę zapewnia jej osadzenie. Powierzchnia oporu łożyskowego oraz pozostała ściana poniżej gniazda są odrębnymi cechami szczegółu montażowego.
Omów blok montażowy
Otwory mocujące otaczają główną oś kołnierza. Ich położenie na okręgu podziałowym oraz wolna przestrzeń wokół każdego otworu określają sposób centrowania kołnierza oraz możliwość montażu elementu mocującego.
Omów kołnierz z otworamiOtwór wiertniczy może stanowić ostateczną cechę lub geometrię wyjściową dla bardziej kontrolowanego połączenia. Rozróżniamy tę różnicę przed rozpoczęciem obróbki skrawaniem.Wytaczanie CNCpowiększa i wykańcza istniejące otwory, gdy ich wymiar, kształt lub położenie osi wymaga osobnej operacji.
Tworzymy określony otwór z dostępnej ściany. Otworki przezwiercone wymagają definicji krawędzi wyjściowej; otwory ślepe wymagają jednoznacznego rozróżnienia między głębokością cylindryczną a pozostałym przestrzeniem dla wierzchołka wiertełka.
Wejście • głębokość • przebicie
Otwór prowadzący pod gwintowanie, otwór pozostawiony do rozwiercania oraz ukończony otwór luzujący mają różne stany końcowe. W zakresie obrabianej części uwzględniamy wymaganą operację wtórną, zamiast traktować wszystkie otwory wiertnicze jako wzajemnie zamienne.
Wiercenie • średnica • gwint
Otwory na różnych powierzchniach współdzielą system punktów odniesienia, gdy ich osie muszą się spotkać lub być współosiowe. Lokalizacja i ponowne ustawienie detalu staje się częścią trasy technologicznej, zwłaszcza w przypadkach, gdy zewnętrzna krawędź nie określa położenia w zespole.
Punkty odniesienia • orientacja • dostęp
Wytyczne Sandvik Coromant dotyczące wiercenia wskazują na niestabilne siły wlotowe, odprowadzanie wiórków przez otwór poprzeczny oraz usuwanie wykańczania wewnętrznego jako osobne problemy procesowe. Ich praktyczną konsekwencją jest trasa wiercenia dopasowana do rzeczywistej geometrii detalu.

Wiertło wprowadzane w nierówną powierzchnię może najpierw zaangażować jedną stronę i ulec odchyleniu. Lokalna płaszczyzna może zapewnić bardziej zrównoważony start, o ile geometria części na to pozwala.Przygotowaną powierzchnię wstępną można wykonać przezCNC frezowaniez zachowaniem osi otworu z rysunku oraz otaczającej funkcjonalnej powierzchni.
Konwencjonalne wiertło stożkowe pozostawia stożek poniżej cylindra pełnej średnicy. Śruba, sworzeń lub wkładka wymagające luzu przy pełnej średnicy nie mogą wykorzystać tego stożka jako dodatkowej głębokości cylindrycznej. Wymóg płaskiego dna wymaga odpowiedniej operacji wykańczającej.
W miejscu przecięcia się dwóch przewodów krawędź łączenia może zachować ostrze (grzbiet) i zmieniać kierunek wiórków. Analizujemy, który otwór zapewnia dostęp do tej krawędzi, aby osiągnąć i zweryfikować zakopany otwór poprzeczny.
Przebicie może spowodować wypchnięcie cienkiej ściany wyjściowej na zewnątrz. Lokalne podparcie tej ściany oraz kontrola wyjętego detalu pozwalają rozróżnić poprawnie wykonany otwór od takiego, który tylko pozornie wygląda na prawidłowy, gdy detalu trzyma się płasko w uchwycie.
Stan materiału wpływa na jego zachowanie podczas cięcia oraz na stan, w jakim mierzony jest otwór. Poniższe dane odnoszą się do planowania wymiarowego i wspierania procesu; są to dane materiałowe, a nie tolerancje wiercenia.
| Materiał | Gatunek / stan | Odniesienie do właściwości |
|---|---|---|
| Aluminium | 6061 wytłaczanie | Współczynnik liniowego rozszerzalności cieplnej (CLTE) 23,6 µm/(m·K), 20–100 °C |
| Stal nierdzewna | 316L / EN 1.4404 | Współczynnik liniowego rozszerzalności cieplnej (CLTE) 16 µm/(m·K), 20–100 °C |
| Stal stopowa | 42CrMo4 +QT; Ovako 327A, pręt okrągły 40 < d < 100 mm | Twardość 270–320 HB |
| Mosiądz / miedź | C36000 / C11000 | CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C |
Źródła: HydroStop 6061; Outokumpuzakres Supra; Ovako42CrMo4; Copper Development AssociationC36000iC11000. CLTE to typowy współczynnik liniowego rozszerzalności cieplnej w podanym zakresie temperatur; twardość odnosi się do podanego stanu pręta i średnicy.
| Materiał | Stopień / badanie | Odniesienie do właściwości |
|---|---|---|
| POM-C | TECAFORM AH naturalny; ISO 527-2, 1 mm/min | Moduł rozciągania 2,800 MPa |
| PA6 | TECAMID 6 naturalny; ISO 62, 23 °C | Wchłanianie wody 0,30 / 0,60 %, 24 / 96 h |
| PEEK | TECAPEEK naturalny; ISO 527-2, 1 mm/min | Moduł rozciągania 4,200 MPa |
Wartości typowe firmy EnsingerTECAFORM AH naturalny,TECAMID 6 naturalnyiTECAPEEK naturalnydane produktu. Moduł: ISO 527-2; pochłanianie wody: ISO 62. Sztywność wpływa na stabilność podczas obróbki skrawaniem; odpowiedź na wilgoć ma znaczenie przy doborze warunków kontroli i eksploatacji.
Rozszerzalność cieplna ma znaczenie przy porównywaniu ciepłej części z granicami rysunku. Sztywność polimeru oraz jego odpowiedź na wilgotność wpływają również na stan podparcia i pomiaru. Zachowujemy określony stopień materiału i jego stan w definicji części.
Ostatnia operacja musi zachować powierzchnię, która siedzi, lokalizuje lub uszczelnia element współpracujący.
Usuwamy zadziory tak, aby osiągnąć określony stan krawędzi, nie przekształcając przy tym wąskiej powierzchni łożyskowej lub uszczelniającej w niestabilny fazet. Określony fazet jest traktowany osobno od wcięcia stożkowego służącego do osadzania główki elementu łączącego.
Wewnętrzne wióry i luźne zadziory wymagają drogi odpływu przez połączone otwory. Wymagania dotyczące czystości dotyczą dostarczonej części; samo czyszczenie przejść nie potwierdza szczelności na wyciek ani wydajności hydraulicznej.
Naniesienie powłoki lub usuwanie materiału mogą zmienić końcową średnicę otworu. Maskowanie, dodatki technologiczne oraz ewentualna końcowa operacja dopasowania średnicy muszą zapewnić akceptację w wymaganym stanie dostarczenia.

Kontrolujemy określony cechy zamiast wnioskować wszystkie wymagania wyłącznie na podstawie średnicy wiertła. Poprawnie wykonany otwór może być nadal nieprawidłowo położony, za płytki lub zablokowany w miejscu przecięcia.
Średnica otworu, położenie jego osi oraz użyteczna głębokość odpowiadają na różne pytania montażowe. Ścieżka inspekcji uwzględnia rysunek techniczny oraz dostępność cechy.
ISO 273 określa ogólne średnice luzów dla śrub w serii precyzyjnej, średniej i grubej. Poniżej przedstawiono wybrane wartości serii precyzyjnej i średniej; nie definiują one położenia układu otworów.
| Cecha | Pytanie dotyczące montażu | Podstawa inspekcji |
|---|---|---|
| Średnica otworu | Czy dopasowana trzpienia lub przygotowany narzędzie pasuje? | Określone średnica i granice wymiarowe |
| Położenie wzoru otworów | Czy osie odpowiadają dopasowanemu wzorowi? | Odniesienia rysunkowe oraz wymagania dotyczące położenia |
| Głębokość ślepa / powierzchnia oparcia | Czy przestrzeń o pełnej średnicy lub stopień oparcia łożyskowego jest wystarczająca? | Określona użyteczna głębokość i geometria powierzchni oparcia |
| Wyprowadzona gwintowanie, jeśli przewidziane | Czy wykonany gwint spełnia określony rodzaj dopasowania? | Określona nazwa gwintu i kryteria akceptacji |
| Przecięcie wewnętrzne | Czy połączenie jest otwarte z wymaganym stanem krawędzi? | Dostępna prześwita / inspekcja krawędzi wewnętrznej |
Głębokość otworu ślepego oraz ukryte przecięcie są mierzone bezpośrednio. Te cechy wymagają własnej, dostępnej metody pomiaru lub kontroli jakości.
| Nominalny gwint metryczny | Mały luz (mm) | Średni luz (mm) |
|---|---|---|
| M3 | 3.2 | 3.4 |
| M4 | 4.3 | 4.5 |
| M5 | 5.3 | 5.5 |
| M6 | 6.4 | 6.6 |
| M8 | 8.4 | 9.0 |
Wartości w milimetrach dla ogólnego luzu śrub montażowych. Rysunek określa serię oraz ewentualną tolerancję wymiarową; pozycja układu otworów i sposób osadzenia elementu mocującego są osobnymi wymaganiami. Źródło:ISO 273:1979
Powtarzalna trasa technologiczna zachowuje sposób lokalizacji detalu, miejsce wprowadzenia narzędzia skrawającego oraz stan akceptowany jako końcowy.
Pierwsze wykonane części ustalają, czy układ otworów pasuje do elementu współpracującego oraz czy wybrana metoda kontroli umożliwia dostęp do wszystkich cech objętych kontrolą. Dzięki temu określa się definicję procesu produkcyjnego jeszcze przed uruchomieniem większej serii.
Forma surowca i pozostałe sekcje ściany wpływają na stabilność podczas wiercenia. Zachowujemy spójny stan surowca odpowiedni dla danej partii, zamiast zakładać, że płyta, odlew lub częściowo obrobiony element zachowują się identycznie.
Zatwierdzona wersja rysunku, układ punktów odniesienia oraz kolejność końcowej obróbki pozostają powiązane ze sobą. Zmiana głębokości otworu przepływowego lub wgłębienia pod element mocujący może wpływać na sąsiedni przebieg, nawet jeśli zewnętrzny kontur pozostaje niezmieniony.
Liczba otworów stanowi jedynie część pracy skrawającej. Dostęp do otworów, ich orientacja oraz stan gotowej cechy często wyjaśniają różnicę w kosztach między dwoma podobnymi wizualnie częściami.
Większa liczba otworów zwiększa czas przejazdu narzędzia i czas skrawania. Dłuższe otwory utrudniają również usuwanie wiórów i wymagają dłuższego zasięgu narzędzia, dlatego podwojenie głębokości nie musi generować takich samych kosztów jak dodanie drugiego płytkiego otworu.
Układ otworów dostępny z jednej powierzchni czołowej może być realizowany w jednej pozycji. Otwory na kilku powierzchniach mogą wymagać dodatkowego lokalizowania i ponownej orientacji detalu, szczególnie w przypadku konieczności zachowania relacji pomiędzy punktami odniesienia po każdej zmianie pozycji.
Rozwiercanie, gwintowanie, frezowanie wgłębień i obróbka krawędzi wewnętrznych to odrębne operacje. Otwarcie lokalizacyjne o ścisłej tolerancji wymaga także innego schematu akceptacji niż otwór swobodnie przepuszczający śrubę.
Programowanie, przygotowanie uchwytu oraz kontrola pierwszej części rozliczane są na całą ilość zamówienia. Powtarzająca się geometria pozwala na współdzielenie przygotowania, natomiast mieszane wersje rysunków lub różne stany dostarczonego surowca mogą ponownie podzielić pracę.
Położenie otworów, punkty odniesienia detalu oraz stan surowca pozostają powiązane z wersją rysunku używaną do produkcji.
Ścieżka technologiczna rozróżnia otwory wykonane bezpośrednio wiertłem od cech ukończonych przez dowiercanie, gwintowanie, frezowanie powierzchni oprzyrządzenia lub obróbkę cieplną.
Dostępne wymiary i cechy wewnętrzne kontrolowane są zgodnie z uzgodnioną ścieżką inspekcyjną, a wszelkie dokumenty pomiarowe wymagane na rysunku są powiązane z identyfikacją danej części.
Opakowanie zapewnia oddzielenie części, aby krawędzie otworów przepływowych, powierzchnie oprzyrządzenia oraz cienkie ścianki wyjściowe nie uległy uszkodzeniu po kontroli.
Seria drobna określa średnicę otworu luzowego, a nie skok gwintu. Tabela ISO 273 zaczyna się od nominalnej średnicy gwintu i oferuje wybory otworów luzowych: drobne, średnie i grube. Gwint drobnozwojowy nie jest automatycznie powodem do wybrania otworu luzowego drobnego; montaż musi uwzględniać jego położenie oraz warunki dokręcania.
Nie. ISO 273 podaje te pola tolerancji jako informacje pomocnicze, stosowane tam, gdzie jest to pożądane. Wybór średnicy otworu luzowego drobnego lub średniego nie wiąże się automatycznie z obowiązkiem naniesienia na każdy rysunek odpowiedniego pola tolerancji. Granice wykonanego otworu nadal wymagają określonej podstawy rysunkowej lub specyfikacyjnej.
Tak. ISO 273 wyraźnie zaznacza, że fazowanie może być konieczne, aby zapobiec zakleszczeniu się pod zaokrągleniem (filitem) pod głową śruby. Swobodny prześwit trzpienia nie gwarantuje, że dolna powierzchnia głowy osiadnie na swojej powierzchni oporowej. Jest to decyzja dotycząca geometrii osiadania, a nie usuwania ostrego karbu.
Niekoniecznie. Sandvik Coromant różnie traktuje otwory pilotowe w przypadku wiertarek z wymiennymi płytkami tnącymi oraz wiertarek z pełnymi ostrzami z węglików spiekanych lub z wymiennymi końcówkami. Istniejące otwarcie zmienia sposób zaangażowania krawędzi tnących i może prowadzić do łuszczenia się materiału lub sił niezrównoważonych. Oceniamy dostarczony otwór pilotowy w kontekście zaplanowanej trasy wykonania końcowego, a nie zakładamy, że usunięcie części materiału jest zawsze korzystne.
Stos płyt zawiera interfejsy, których brak w jednolitej bryle. Sandvik Coromant wymienia luki, ugięcia płyt, odbicie sprężyste oraz luźne dyski wyjściowe jako kluczowe zagadnienia przy wierceniu stosów. Nawet przy tej samej całkowitej grubości metoda docisku i podparcia może się znacznie różnić; układ stosu musi być częścią zakresu produkcji.
Nie wystarcza. Specjalistyczne systemy do wiercenia głębokich otworów zależą również od prowadzenia narzędzia oraz kontrolowanej trasy odprowadzania wiórków z otworu. Przewodnik aplikacyjny Sandvik dotyczący wiercenia głębokich otworów traktuje te elementy jako wymagania systemowe. Długa ścieżka wiercenia wymaga potwierdzonej, odpowiedniej trasy produkcyjnej; samo ciśnienie chłodziwa nie stanowi deklaracji możliwości wgłąb.
Wyślij rysunek i ilość, abyśmy wspólnie mogli zdefiniować trasę wiercenia oraz wszelkie kolejne operacje związane z otworami.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
