Vai al contenuto
VETCNCCNC MANUFACTURING
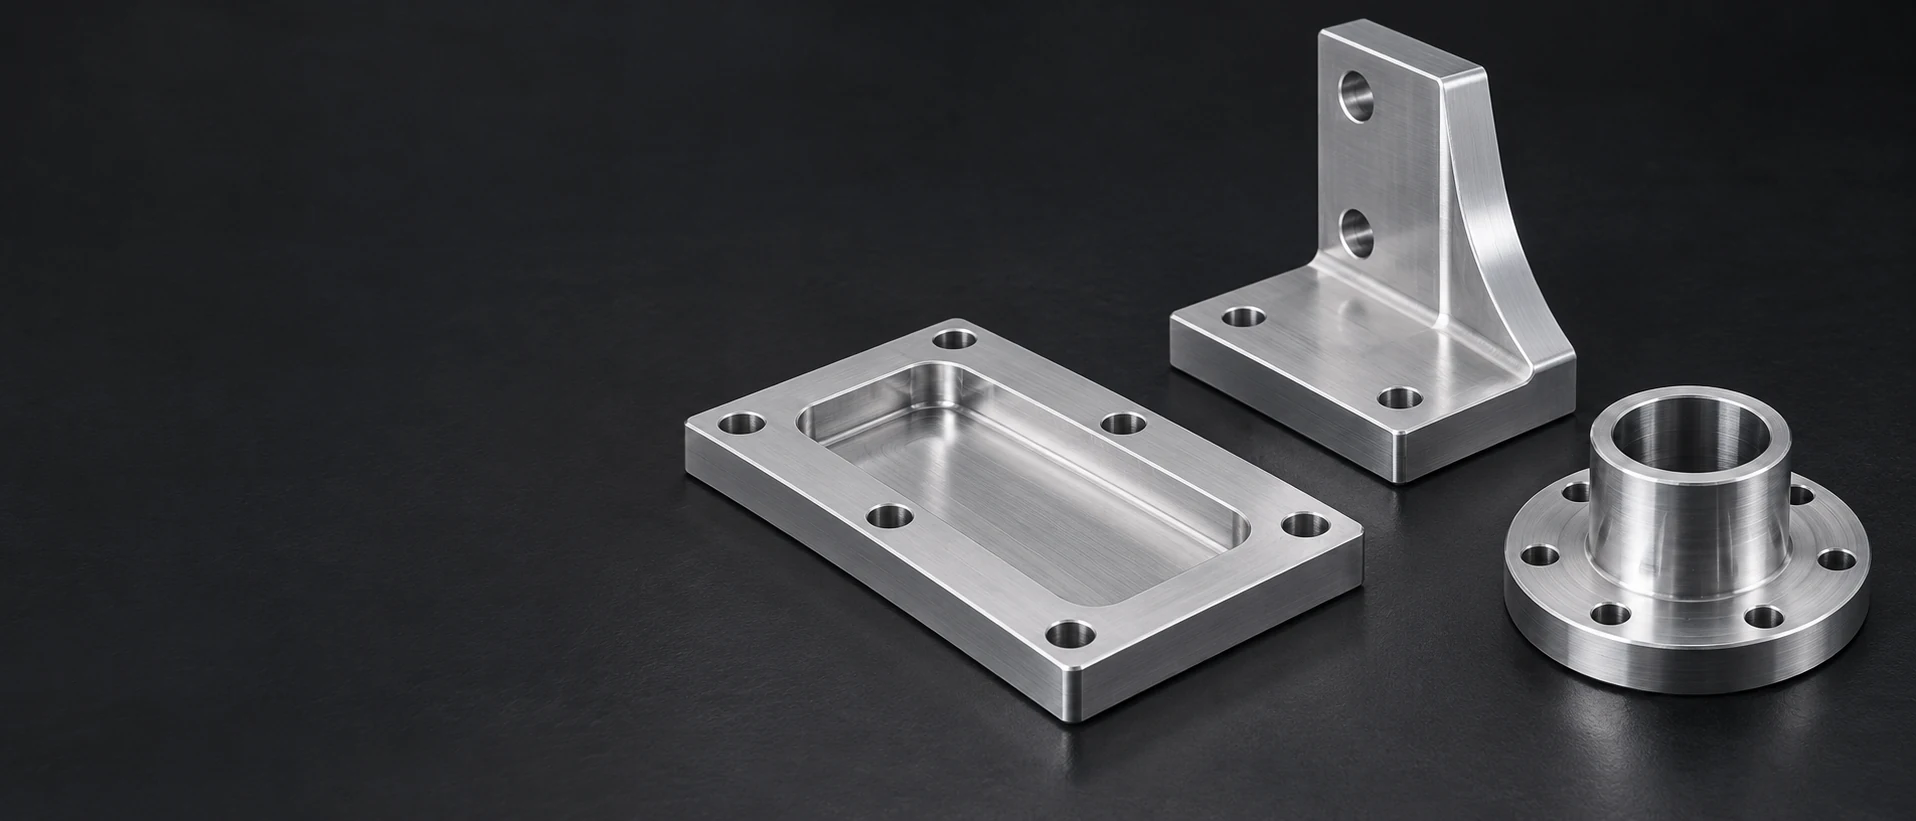
Piastra di montaggio argentata, staffa verticale e mozzo flangiato con schemi visibili di fori di fissaggio

Servizi di foratura CNC

Eseguiamo forature per pattern di fissaggio, fori ciechi e passaggi intersecanti su parti personalizzate in metallo e plastica. Il diametro del foro, la sua posizione, la profondità utile e lo stato del bordo definiscono la caratteristica finita; alesatura, borchettatura, filettatura e sedi per testa viti sono operazioni distinte, qualora richieste dal disegno tecnico.

  • Fori passanti e fori ciechi
  • Pattern di fori su più facce
  • Bordi finiti definiti

Parti con caratteristiche forate per fissaggio e passaggio

Il foro serve alla parte circostante. Ne definiamo la faccia di entrata, quella di uscita e l’asse in relazione al compito che svolge: fissaggio, serraggio o convogliamento di fluidi.

Piastra di montaggio argentata con tasche e sei fori passanti sul perimetro

Piastrine di fissaggio

I pattern di fori passanti collegano una piastra a un telaio abbinato. Manteniamo le facce di posizionamento e il pattern di viti nella stessa definizione produttiva, inclusi eventuali elementi di centraggio separati.

  • Configurazioni dei fori filettati
  • Fori passanti
  • Superfici di posizionamento
Discuti una piastra di montaggio
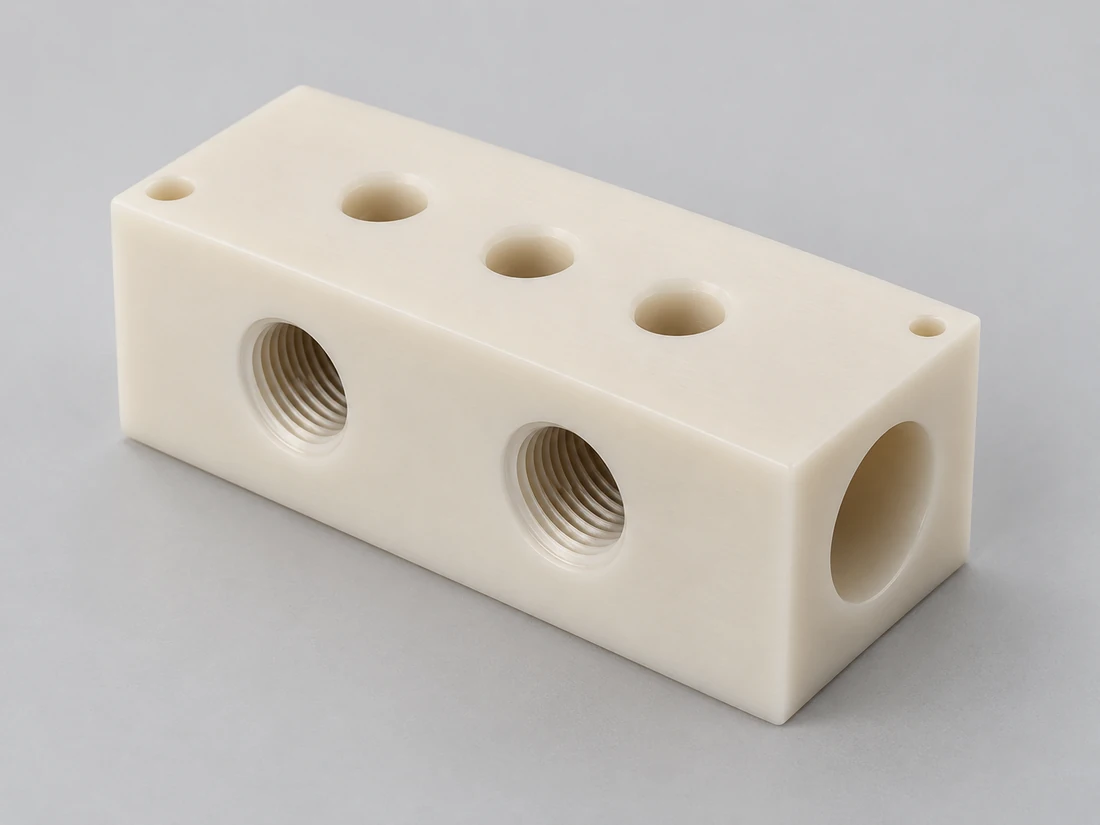
Blocco polimerico crema con aperture superiori, due porti filettati laterali e un passaggio aperto all’estremità

Blocchi forati e filettati

I fori preparano un blocco per la maschiatura o la fresatura filettata. La lunghezza utile della filettatura e lo spazio sottostante determinano la profondità di preparazione richiesta; un semplice foro pilota non costituisce un porto filettato finito.

  • Fori pilota per filettatura
  • Profondità cieca
  • Filettatura successiva
Discuti un blocco filettato
Manutello di accoppiamento argentato con foro centrale aperto e due aperture radiali filettate

Mantelli con fori radiali

Le aperture radiali possono collegarsi al foro assiale di un mantello o di un giunto. La loro posizione assiale e l’orientamento angolare (clocking) sono riferiti alle caratteristiche di posizionamento del mantello; ogni eventuale filettatura viene completata dopo la preparazione del foro.

  • Fori radiali
  • Posizionamento assiale
  • Orientamento angolare (clocking) del mantello
Discuti un’apertura radiale
Blocco collettore rettangolare argentato con porti filettati sulle facce superiore, laterale ed estrema

Blocchi di giunzione fluidi

I porti su facce diverse formano un percorso interno. Distinguiamo il passaggio del fluido dalla sua sede di tenuta, dalla connessione filettata e dalla chiusura, in modo che ciascuno riceva l’operazione specifica di cui necessita.

  • Passaggi incrociati
  • Facce dei porti
  • Caratteristiche di tenuta separate
Discuti un blocco di porti
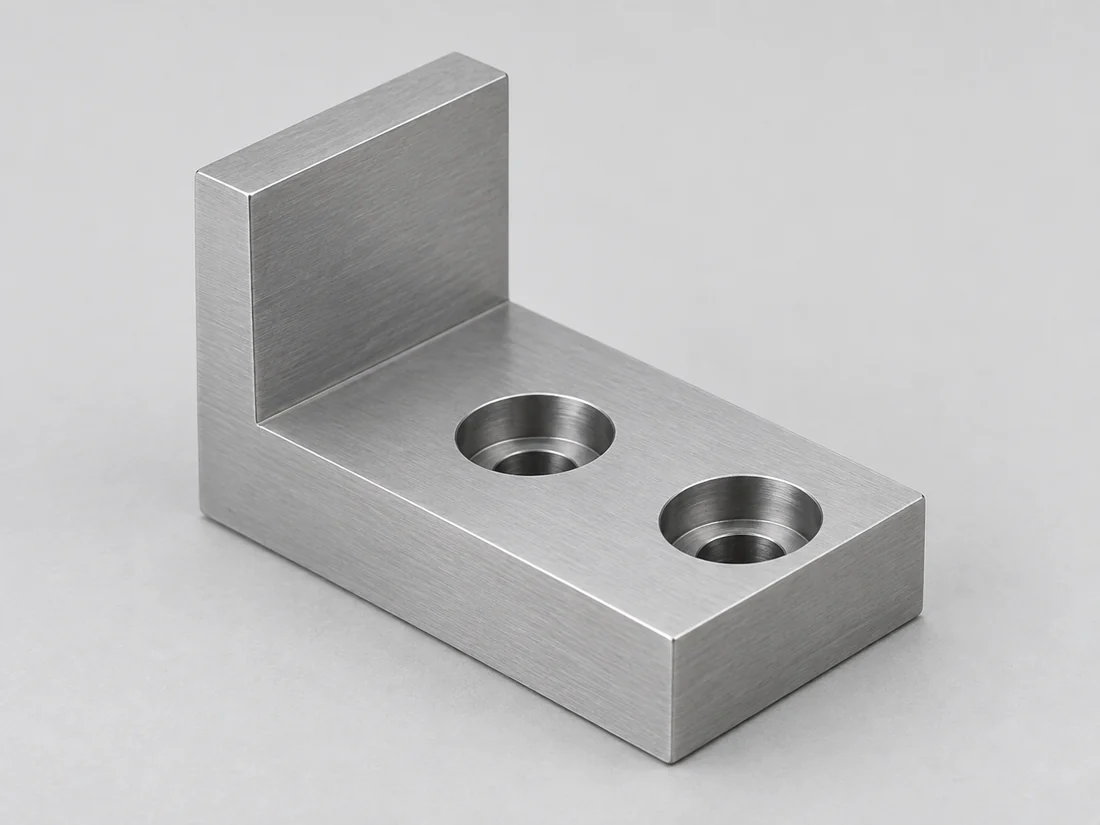
Blocco di arresto per montaggio argentato con faccia verticale e due fori di base svasati

Blocchi di fissaggio con controbore

Un foro di passaggio lascia spazio allo stelo della vite, mentre un controbore ricava lo spazio per la testa. La spalla di appoggio e la parete residua al di sotto del controbore sono caratteristiche distinte del dettaglio di fissaggio.

  • Foro di passaggio per lo stelo
  • Controbore per la testa
  • Spalle di appoggio
Discuti un blocco di montaggio
Mozzo flangiato argentato con sei fori di fissaggio disposti attorno a un foro centrale aperto

Configurazioni forate con flangia

I fori di fissaggio circondano l’asse principale della flangia. La loro posizione sulla circonferenza di riferimento (pitch circle) e lo spazio disponibile intorno a ciascun foro determinano come la flangia si allinea e come può essere installato il dispositivo di fissaggio.

  • Configurazioni sulla circonferenza di riferimento (pitch circle)
  • Relazioni assiali
  • Accesso ai fissaggi
Discuti una flangia forata

Foratura CNC e operazioni successive sui fori

Un foro passante può costituire la caratteristica finale oppure la geometria iniziale per un’interfaccia più controllata. Identifichiamo tale distinzione prima della lavorazione.alesatura CNC allarga e rifinisce un foro esistente quando le sue dimensioni, forma o relazione assiale richiedono un’operazione separata.

Realizzazione di fori passanti e ciechi

Creiamo l’apertura specificata a partire da una faccia accessibile. I fori passanti richiedono una definizione precisa del bordo di uscita; i fori ciechi richiedono una chiara distinzione tra la profondità cilindrica e lo spazio residuo occupato dal punto della punta di foratura.

Entrata • profondità • uscita

Fori preparati per filettature e accoppiamenti

Un foro pilota per maschiatura, un foro lasciato per la rettifica e un foro di passaggio completato presentano stati di finitura diversi. Includiamo l’operazione secondaria richiesta nell’ambito del componente, anziché considerare tutti i fori realizzati mediante foratura come intercambiabili.

Foratura • dimensione • filettatura

Configurazioni di fori su più facce

I fori su facce diverse condividono un sistema di riferimento quando i loro assi devono intersecarsi o allinearsi. L’individuazione e la riorientazione del pezzo diventano parte del percorso produttivo, in particolare quando un bordo esterno non definisce il posizionamento nell’assemblaggio.

Riferimenti • orientamento • accessibilità

Entrata, forma del fondo e intersezioni interne

Le linee guida per la foratura di Sandvik Coromant identificano forze di entrata non uniformi, evacuazione dei trucioli in presenza di fori trasversali e sbavatura interna come problemi di processo distinti. La conseguenza pratica è un percorso di foratura adatto alla geometria effettiva del pezzo.

Sezioni che separano la profondità cilindrica del foro cieco dallo spazio della punta di foratura e indicano il bordo di un passaggio interno
Profondità cilindrica, spazio per la punta della fresa e spigoli intersecanti sono caratteristiche distinte.

Entrata stabile su facce curve o inclinate

Quando incontra una zona superficiale irregolare, la punta può impegnare dapprima un lato e deviare. Una zona piana locale può offrire un avvio più equilibrato quando la geometria del pezzo lo consente. Un piano di ingresso preparato può essere realizzato mediante CNC fresatura mantenendo contemporaneamente l’asse del foro indicato nel disegno e la superficie funzionale circostante.

Profondità utilizzabile al di sopra della punta della fresa

Una punta convenzionale lascia un cono al di sotto del cilindro a diametro pieno. Una vite, un perno o un inserto che richiede gioco a diametro pieno non può utilizzare tale cono come profondità cilindrica aggiuntiva. Un requisito di fondo piatto richiede un’opportuna operazione di finitura.

Accesso alle intersezioni interne

Nel punto di intersezione tra due passaggi, può rimanere una bava che devia i trucioli. Valutiamo quale apertura consente l’accesso a tale bordo, in modo da raggiungere e verificare un foro trasversale interrato.

Supporto in corrispondenza di uscite sottili

L’uscita del trapano può spingere verso l’esterno una parete sottile di uscita. Il supporto locale della parete e l’ispezione del pezzo rilasciato permettono di distinguere un foro corretto da uno che appare corretto solo quando mantenuto piano in una contromatrice.

Metalli e plastiche tecniche per parti forate

Lo stato del materiale influenza la risposta durante la lavorazione e lo stato in cui viene misurato il foro. Le informazioni riportate di seguito guidano la pianificazione dimensionale e il supporto tecnico; si tratta di dati materiali, non di tolleranze di foratura.

Proprietà di riferimento dei metalli

Proprietà dei metalli rilevanti per le dimensioni del pezzo forato
MaterialeClasse / condizioneProprietà di riferimento
Alluminio6061 estrusoCLTE 23,6 µm/(m·K), 20–100 °C
Acciaio inossidabile316L / EN 1.4404CLTE 16 µm/(m·K), 20–100 °C
Acciaio legato42CrMo4 +QT; Ovako 327A, barra tonda 40 < d < 100 mmDurezza 270–320 HB
Ottone / rameC36000 / C11000CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C

Riferimenti: Hydro Lega 6061; Outokumpu Gamma Supra; Ovako 42CrMo4; Copper Development Association C36000 e C11000. Il coefficiente di dilatazione lineare termica (CLTE) è quello tipico nell’intervallo indicato; la durezza si riferisce allo stato e al diametro specificati del barra.

Proprietà di riferimento delle materie plastiche ingegneristiche

Proprietà dei polimeri rilevanti per il supporto e la misurazione
MaterialeGrado / provaProprietà di riferimento
POM-CTECAFORM AH naturale; ISO 527-2, 1 mm/minModulo di trazione 2,800 MPa
PA6TECAMID 6 naturale; ISO 62, 23 °CAssorbimento d’acqua 0,30 / 0,60 %, 24 / 96 h
PEEKTECAPEEK naturale; ISO 527-2, 1 mm/minModulo di trazione 4,200 MPa

Valori tipici da Ensinger TECAFORM AH naturale, TECAMID 6 naturale e TECAPEEK naturale dati di prodotto. Modulo: ISO 527-2; assorbimento d’acqua: ISO 62. La rigidità influenza il supporto durante la lavorazione; la risposta all’umidità è rilevante nella scelta delle condizioni di ispezione e di servizio.

L’espansione termica è rilevante quando un particolare caldo viene confrontato con il limite indicato sul disegno. La rigidità del polimero e la sua risposta all’umidità influenzano inoltre lo stato di supporto e di misurazione. Manteniamo nel definitivo del particolare il grado e la condizione specificati.

Spigoli e finiture intorno ai fori passanti

L’ultima operazione deve preservare la superficie che realizza l’appoggio, il posizionamento o la tenuta del componente abbinato.

Trattamento degli spigoli di ingresso ed uscita

Rimuoviamo i bava per ottenere la condizione di spigolo specificata, senza trasformare una stretta zona di appoggio o tenuta in una svasatura non controllata. Una smussatura definita va mantenuta distinta da una svasatura funzionale per il fissaggio della testa di un elemento di collegamento.

Pulizia dei canali intersecanti

I trucioli interni e le bava libere richiedono un percorso di rimozione attraverso le aperture connesse. I requisiti di pulizia appartengono al particolare consegnato; la sola pulizia dei canali non dimostra la tenuta alla fuoriuscita né le prestazioni idrauliche.

Dimensione del foro dopo il trattamento

L’accumulo di rivestimento o la rimozione di materiale possono modificare un foro finito. Mascherature, tolleranze aggiuntive e qualsiasi operazione finale di dimensionamento devono garantire che l’accettazione avvenga nelle condizioni richieste al momento della consegna.

Ispezione dei fori passanti e riferimenti di sgancio

Diagramma dello schema fori che distingue il diametro dalla posizione relazionata al riferimento, affiancato da una sezione della profondità del foro cieco

Ispezioniamo la caratteristica specificata, anziché dedurre ogni requisito esclusivamente dal diametro della punta da foratura. Un foro di diametro corretto può comunque risultare mal posizionato, troppo poco profondo o ostruito in corrispondenza di un’intersezione.

Il diametro del foro, la posizione dell’asse e la profondità utilizzabile rispondono a domande diverse relative al montaggio. Il percorso di ispezione segue il disegno e l’accessibilità della caratteristica.

ISO 273 fornisce diametri di sgancio generali per viti, nelle serie fine, media e grossolana. Di seguito sono riportati alcuni valori selezionati delle serie fine e media; tali valori non definiscono la posizione del gruppo fori.

Controlli separati su una caratteristica forata completata
CaratteristicaDomanda di assemblaggioBase per l’ispezione
Diametro del foroIl gambo di accoppiamento o l’utensile preparato si inseriscono correttamente?Diametro e limiti dimensionali specificati
Posizionamento del foro (pattern)Gli assi rispettano il pattern di accoppiamento?Riferimenti di disegno e requisiti di posizione
Profondità cieca / sedileLo spazio a diametro completo o la spalla di appoggio sono sufficienti?Profondità utilizzabile e geometria del sedile specificate
Filettatura, se previstaLa filettatura completata rispetta l’adattamento definito?Designazione filettatura e criteri di accettazione specificati
Intersezione internaLa connessione è aperta con la condizione richiesta del bordo?Passaggio accessibile / ispezione del bordo interno

La profondità del foro cieco e l’intersezione nascosta vengono misurate direttamente. Tali caratteristiche richiedono ciascuna un proprio metodo di misurazione o ispezione accessibile.

Diametri selezionati di fori di passaggio per viti secondo ISO 273
Filettatura metrica nominaleTolleranza di gioco fine (mm)Tolleranza di gioco media (mm)
M33.23.4
M44.34.5
M55.35.5
M66.46.6
M88.49.0

Valori in millimetri per il gioco generico delle viti. Il disegno seleziona la serie e qualsiasi tolleranza dimensionale; la posizione del pattern e l’appoggio del fissaggio rimangono requisiti separati. Fonte: ISO 273:1979

Dal primo pattern di fori alla produzione ripetuta

Un percorso ripetibile conserva il modo in cui il pezzo è posizionato, il punto di ingresso dell’utensile da taglio e lo stato accettato.

Parti di primo lotto

I primi pezzi verificano se il pattern dei fori si assembla correttamente con il componente abbinato e se il metodo di ispezione scelto consente di raggiungere tutte le caratteristiche controllate. Ciò definisce definitivamente il processo produttivo prima della realizzazione di un lotto più ampio.

Lotti di semilavorati preparati

La forma del semilavorato e le sezioni residue di materiale influenzano il supporto durante la foratura. Manteniamo coerente lo stato effettivo del materiale in lavorazione, anziché assumere che una lamiera, una fusione o un corpo parzialmente lavorato si comportino allo stesso modo.

Ordini ripetuti

La revisione rilasciata, l’impostazione dei riferimenti (datum) e la sequenza finale di trattamento rimangono strettamente correlate. Una variazione della profondità di un foro di passaggio o di una tasca per viti può influenzare un canale adiacente, anche se il contorno esterno resta invariato.

Cosa influenza il costo della foratura CNC

Il numero di fori rappresenta solo una parte del lavoro di taglio. L’accessibilità, l’orientamento e lo stato finale della caratteristica realizzata spiegano spesso la differenza tra due parti dall’aspetto simile.

Numero e profondità dei fori

Un maggior numero di fori aumenta il percorso utensile e il tempo di taglio. Fori più profondi rendono inoltre più impegnativa l’espulsione dei trucioli e il raggiungimento del fondo da parte dell’utensile; pertanto, raddoppiare la profondità non comporta necessariamente lo stesso costo aggiuntivo di un secondo foro poco profondo.

Facciate e direzioni di avvicinamento

Un pattern accessibile da una sola faccia può condividere lo stesso montaggio sul tornio/fresatrice. Fori su più facce possono richiedere ulteriori operazioni di posizionamento e ri-orientamento, soprattutto quando una relazione di riferimento (datum) deve essere mantenuta intatta dopo ogni spostamento.

Caratteristiche secondarie e controlli

La alesatura, la maschiatura, la controbattitura e la lavorazione dei bordi interni aggiungono operazioni distinte. Un foro di riferimento con tolleranze stringenti richiede inoltre un percorso di accettazione diverso rispetto a un foro per vite a libero passaggio.

Dimensione del lotto e preparazione condivisa

La programmazione, la preparazione del dispositivo di fissaggio e i controlli sul primo pezzo sono ripartiti sull’intera quantità d’ordine. Geometrie ripetute possono condividere la stessa preparazione, mentre revisioni miste o trattamenti superficiali diversi possono nuovamente suddividere il carico di lavoro.

Una sequenza chiara di produzione e consegna

  1. Mantenere il pattern rilasciato

    Manteniamo le posizioni dei fori, i riferimenti (datum) del pezzo e lo stato del materiale in lavorazione legati alla revisione del disegno utilizzata per la produzione.

  2. Definire il foro completato

    Il percorso distingue i fori realizzati in fase di foratura da quelli completati mediante alesatura, filettatura, fresatura della sede o trattamento.

  3. Lavorare e ispezionare le caratteristiche

    Le dimensioni accessibili e le caratteristiche interne vengono ispezionate seguendo il percorso concordato, con tutti i documenti di registrazione richiesti dal disegno associati all’identificativo del pezzo.

  4. Proteggere i bordi esposti

    L’imballaggio separa i pezzi in modo che i bordi dei fori di passaggio, le superfici di appoggio e le pareti sottili di uscita non subiscano danni dopo l’ispezione.

Domande sul foratura CNC

La serie fine ISO 273 indica un filetto a passo fine?

La serie fine indica il diametro del foro di passaggio, non il passo della filettatura. La tabella ISO 273 parte dal diametro nominale della filettatura e offre scelte di foro di passaggio fine, media e grossolana. Un bullone a passo fine non costituisce automaticamente un motivo per scegliere un foro di passaggio fine; l’assemblaggio deve tenere conto della sua posizione e delle condizioni di fissaggio.

Le tolleranze H12, H13 e H14 sono obbligatorie per questi fori di gioco?

Il numero ISO 273 presenta tali campi di tolleranza come informazioni da utilizzare laddove desiderabile. La selezione di un diametro di gioco fine o medio non implica di per sé l’aggiunta obbligatoria di un campo di tolleranza a ogni disegno. I limiti del foro finito richiedono comunque una base definita nel disegno o nella specifica.

Un bullone può richiedere una smussatura di entrata anche quando lo stelo supera il foro?

Sì. La norma ISO 273 specifica esplicitamente che può essere necessario un bisello per evitare interferenze con il raccordo sotto la testa della vite. Il gioco sul gambo non garantisce che la faccia inferiore della testa si appoggi sulla sua superficie di appoggio. Si tratta di una decisione relativa alla geometria di appoggio, distinta dall’eliminazione di un bordo tagliente.

Un foro pilota realizzato dal fornitore rende sempre più semplice l’operazione finale di foratura?

Non necessariamente. Sandvik Coromant tratta i fori preforati in modo diverso a seconda che si utilizzino punte intercambiabili con inserti o utensili in carburo integrale o con punta intercambiabile. Un foro esistente modifica il modo in cui i taglienti entrano in presa e può causare scheggiature o forze sbilanciate. Valutiamo un foro pilota fornito insieme al percorso di finitura previsto, anziché presupporre che la rimozione di materiale sia sempre vantaggiosa.

È possibile forare più lamiere sottili come se fossero un unico blocco solido di spessore equivalente?},{

Uno stack presenta interfacce che un blocco compatto non ha. Sandvik Coromant identifica lacune, deformazione della piastra, rimbalzo elastico e dischi di uscita allentati come problematiche specifiche della foratura di stack. Anche per lo stesso spessore totale, il percorso di serraggio e supporto può differire notevolmente; la disposizione dello stack deve far parte del campo di applicazione della produzione.

La sola refrigerazione ad alta pressione rende fattibile la foratura profonda?

Non lo fa. Anche i sistemi dedicati per forature profonde dipendono dalla guida dell’utensile e da un percorso controllato per l’espulsione dei trucioli dal foro. La guida applicativa di Sandvik per forature profonde considera questi fattori come requisiti di sistema. Un foro lungo richiede un percorso produttivo adeguato e convalidato; la semplice pressione del refrigerante non costituisce una dichiarazione di capacità di profondità.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente forato CNC

Invia il disegno e la quantità, così possiamo definire insieme il percorso di foratura e tutte le successive operazioni sui fori.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB