Zum Inhalt springen
VETCNCCNC FERTIGUNG
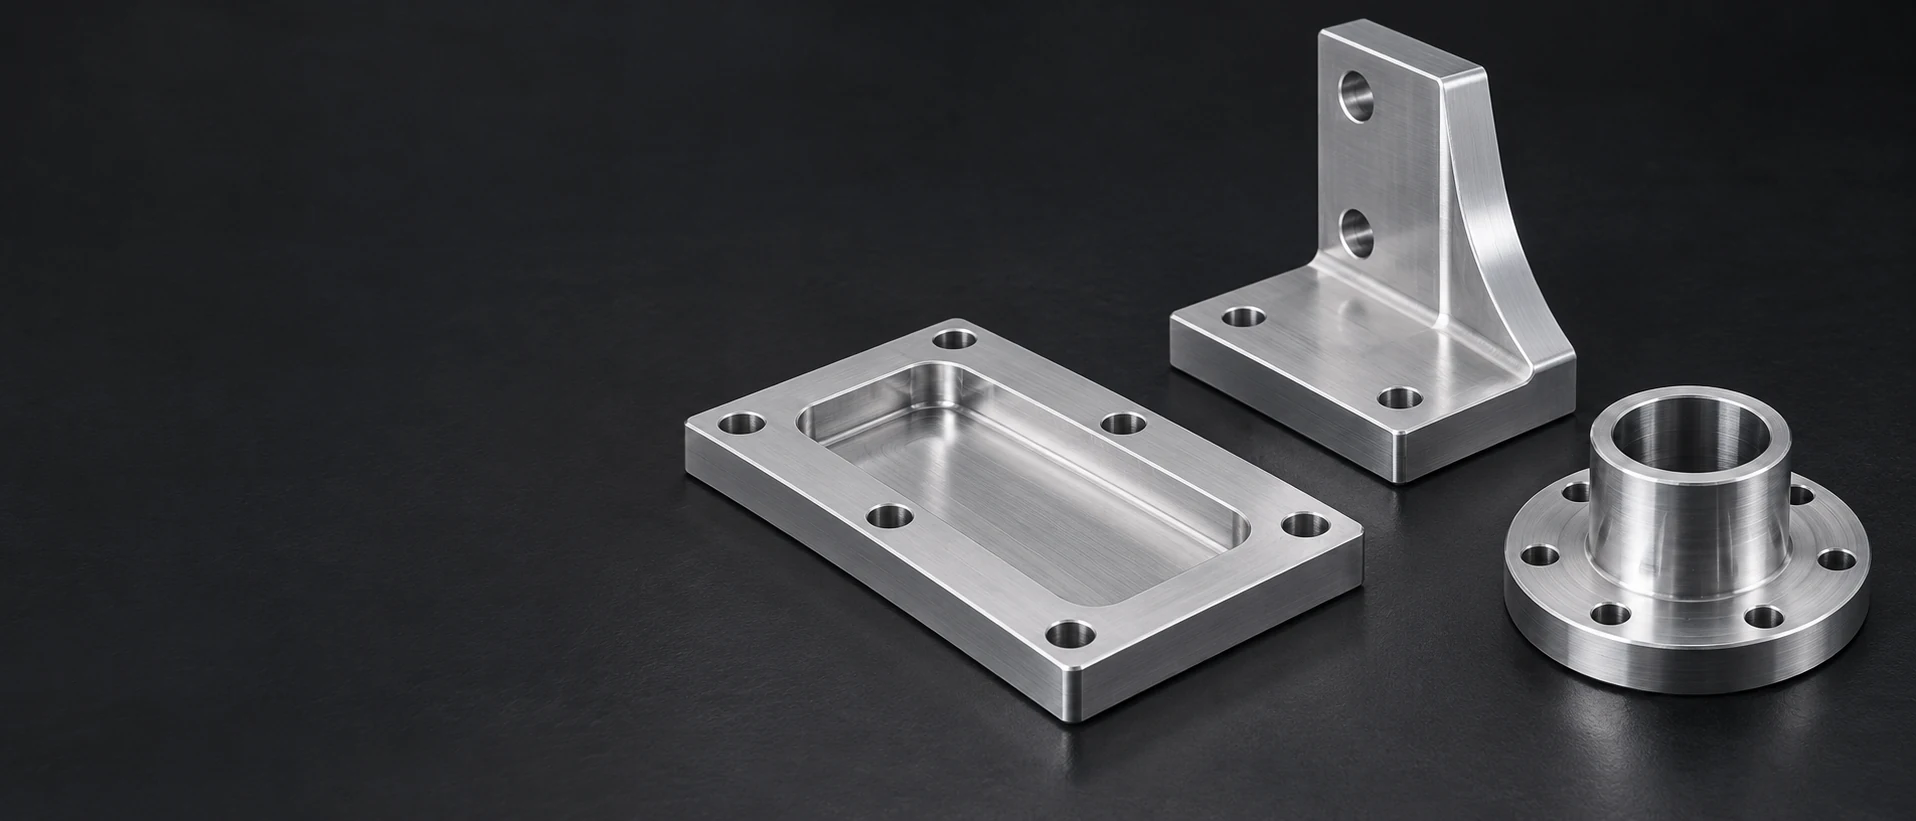
Silberfarbene Montageplatte, aufrechter Halter und geflanschter Nabenkörper mit sichtbaren Befestigungslochmustern

CNC-Bohrdienstleistungen

Wir bohren Befestigungsmuster, Sacklöcher und sich kreuzende Durchgänge in kundenspezifische Metall- und Kunststoffteile. Lochdurchmesser, Lage, nutzbare Tiefe und Kantenbeschaffenheit definieren das fertige Merkmal; Reibahlen, Ausdrehen, Gewindeschneiden und Gewindebohrungen für Schraubenköpfe sind gesonderte Operationen, wenn dies in der Zeichnung gefordert wird.

  • Durchgangs- und Sacklöcher
  • Bohrmuster auf mehreren Flächen
  • Definierte fertige Kanten

Teile mit gebohrten Befestigungs- und Durchgangsmerkmalen

Das Loch dient dem umgebenden Teil. Wir beziehen seine Eintrittsfläche, Austrittsfläche und Achse auf die Aufgabe, die es bei der Montage, Befestigung oder Fluidführung erfüllt.

Silberfarbene montierte Platte mit sechs Durchgangslöchern am Umfang

Befestigungsplatten

Durchgangsbohrungsmuster verbinden eine Platte mit einem Gegenstück. Wir führen die Positionierflächen und das Schraubenmuster in derselben Fertigungsdefinition, einschliesslich etwaiger separater Passstiftmerkmale.

  • Schraubenmuster
  • Durchgangslöcher
  • Positionierflächen
Besprechen Sie eine Montageplatte
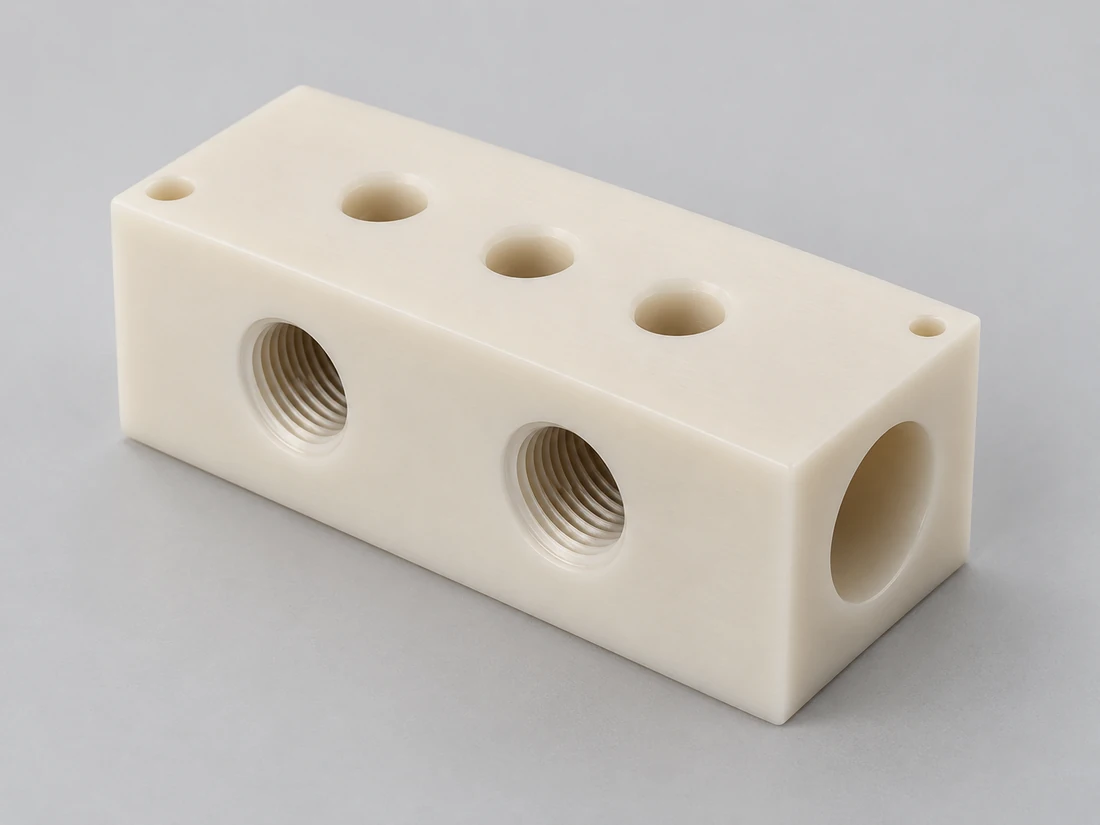
Cremefarbener Polymerblock mit Öffnungen an der Oberseite, zwei seitlichen Gewindeanschlüssen und einer offenen Durchgangspassage

Gebohrte und gewindete Blöcke

Gebohrte Löcher bereiten einen Block für das Gewindeschneiden oder Gewindefräsen vor. Die nutzbare Gewindelänge und der darunter liegende Freiraum bestimmen die erforderliche Vorbereitungstiefe; ein alleiniges Bohrloch ist kein fertiger Gewindeanschluss.

  • Gewindevorbohrungen
  • Sacktiefe
  • Spätere Gewindeschneidung
Besprechen Sie einen Gewindeblock
Silberfarbene offene Kupplungshülse mit zwei radialen Gewindeöffnungen

Radial gebohrte Hülsen

Radiale Öffnungen können mit der axialen Bohrung einer Hülse oder Kupplung verbunden werden. Ihre axiale Position und ihre Winkelstellung (Clocking) beziehen sich auf die Positioniermerkmale; jedes erforderliche Gewinde wird nach der Lochvorbereitung fertiggestellt.

  • Radiallöcher
  • Axiale Lage
  • Winkelstellung der Hülse
Besprechen Sie eine radiale Öffnung
Silberfarbener rechteckiger Verteilerblock mit Gewindeanschlüssen an Ober-, Seiten- und Stirnfläche

Flüssigkeitsverbindungsblöcke

Anschlüsse an verschiedenen Flächen bilden eine innere Durchgangsleitung. Wir unterscheiden den Strömungskanal von seiner Dichtfläche, seiner Gewindeverbindung und seinem Verschluss, sodass jeder Bereich die jeweils erforderliche Bearbeitung erhält.

  • Sich kreuzende Durchgänge
  • Anschlussflächen
  • Getrennte Dichtmerkmale
Besprechen Sie einen Anschlussblock
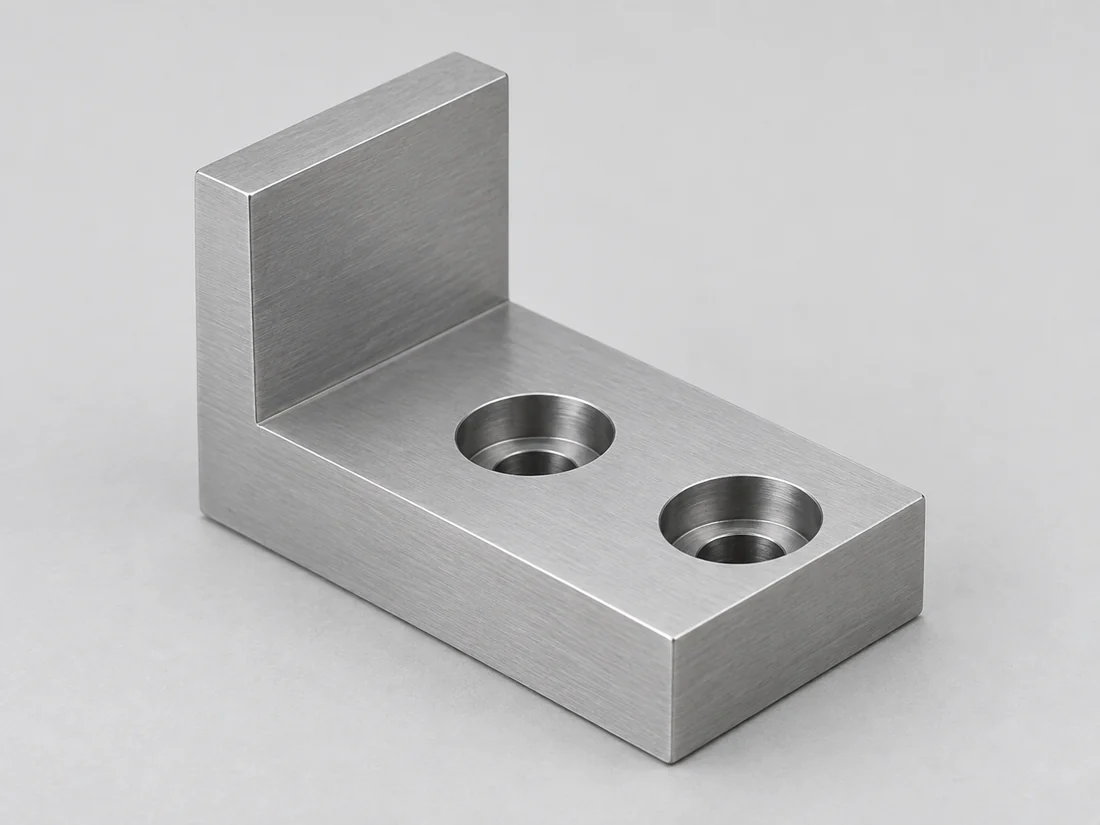
Silberner Montageanschlagblock mit senkrechter Stirnfläche und zwei versenkten Basisbohrungen

Senkbohrungen für Montageblöcke

Ein Durchgangsloch führt den Schraubenschaft, während eine Senkung den Schraubenkopf aufnimmt. Die Tragfläche (Bearing shoulder) und die verbleibende Wand unterhalb der Senkung sind eigenständige Merkmale des Montagedetails.

  • Schaftfreiraum
  • Kopfsenkungen
  • Tragflächen
Besprechen Sie einen Montageblock
Silberner flanschförmiger Nabenkörper mit sechs Befestigungsbohrungen rund um eine zentrale offene Bohrung

Gewindebohrmuster mit Flansch

Befestigungslöcher umgeben die Hauptachse des Flansches. Ihre Lage auf dem Teilungskreis sowie der verfügbare Raum um jedes Loch bestimmen, wie der Flansch ausgerichtet wird und wie die Verbindungselemente montiert werden können.

  • Teilungskreismuster
  • Achsenbeziehungen
  • Zugang zu Befestigungselementen
Besprechen Sie einen gebohrten Flansch

CNC-Bohrung und nachfolgende Lochbearbeitungen

Eine gebohrte Öffnung kann die endgültige Geometrie oder die Ausgangsgeometrie für eine präziser gestaltete Schnittstelle sein. Wir identifizieren diese Unterscheidung vor dem Bearbeitungsvorgang.CNC-Bohrung vergrössert und fertigstellt ein vorhandenes Loch, wenn dessen Grösse, Form oder Achsbeziehung eine separate Operation erfordern.

Durchgehende und blinde Bohrungen

Wir erstellen die vorgegebene Öffnung von einer zugänglichen Fläche aus. Durchgehende Bohrungen benötigen eine definierte Austrittskante; blinde Bohrungen erfordern eine klare Unterscheidung zwischen zylindrischer Tiefe und dem verbleibenden Bohrspitzenraum.

Einstich • Tiefe • Durchbruch

Vorbereitete Löcher für Gewinde und Passungen

Ein Vorbohrloch für das Gewindeschneiden, ein Loch, das für die Nachbearbeitung durch Reiben vorgesehen ist, und ein fertiges Freilaufloch befinden sich in unterschiedlichen Endzuständen. Wir berücksichtigen die erforderliche Sekundärbearbeitung im Teileumfang und behandeln nicht alle gebohrten Löcher als austauschbar.

Bohren • Bohrungsdurchmesser • Gewinde

Bohrmuster über mehrere Flächen

Bohrungen auf unterschiedlichen Flächen teilen ein Bezugssystem, wenn ihre Achsen sich treffen oder ausrichten müssen. Das Positionieren und Neuorientieren des Werkstücks wird Teil der Fertigungsroute, insbesondere dann, wenn eine Außenkante die Montage nicht steuert.

Bezugsflächen • Orientierung • Zugang

Eintritt, Bodenform und innere Schnittpunkte

Die Bohrungsleitfäden von Sandvik Coromant identifizieren ungleichmäßige Eintrittskräfte, Späneabfuhr bei Kreuzbohrungen und innere Entgratung als separate Prozessprobleme. Ihre praktische Konsequenz ist eine Bohrroute, die an die tatsächliche Geometrie angepasst ist.

Abschnitte, die die zylindrische Tiefe einer Sacklochbohrung vom Bohrpunktraum trennen und eine Kante eines inneren Durchgangs markieren
Zylindrische Tiefe, Bohrspitzenraum und sich schneidende Kanten sind unterschiedliche Merkmale.

Stabiler Eintritt auf gekrümmten oder geneigten Flächen

Ein Bohrer, der auf eine unebene Oberfläche trifft, kann zunächst nur eine Seite erfassen und abgelenkt werden. Eine lokale Ebene kann – soweit es die Bauteilgeometrie zulässt – einen ausgewogeneren Einstieg ermöglichen. Eine vorbereitete Eintrittsplattform kann hergestellt werden durch CNC-Fräsen unter Beibehaltung der Lochachse gemäss Zeichnung sowie der umgebenden funktionalen Oberfläche.

Nutzbare Tiefe oberhalb der Bohrspitze

Ein herkömmlicher Spitzenbohrer hinterlässt unterhalb des Voll-Durchmessers-Zylinders einen Kegel. Eine Schraube, Stift- oder Einsatzelement mit Freiraum-Anforderung am Voll-Durchmesser kann diesen Kegel nicht als zusätzliche zylindrische Tiefe nutzen. Bei einer flachbodigen Bohrung ist ein geeignetes Nachbearbeitungsverfahren erforderlich.

Zugang zu verdeckten Schnittpunkten

An der Stelle, an der zwei Durchgänge aufeinandertreffen, kann sich eine Gratspur halten und die Spanabfuhr umlenken. Wir prüfen, durch welche Öffnung auf diese Kante zugegriffen werden kann, damit ein verdeckter Kreuzbohrungsdurchgang erreicht und verifiziert wird.

Stützung bei dünnen Austrittswänden

Beim Durchbruch kann eine dünne Austrittswand nach außen gedrückt werden. Die lokale Wandstützung und die Prüfung des freigegebenen Teils helfen dabei, eine intakte Bohrung von einer solchen zu unterscheiden, die lediglich korrekt erscheint, solange das Teil flach in einer Spannvorrichtung gehalten wird.

Metalle und technische Kunststoffe für gebohrte Teile

Der Werkstoffzustand beeinflusst das Zerspanverhalten und den Zustand, in dem eine Bohrung gemessen wird. Die nachfolgenden Angaben dienen der dimensionalen Planung und Unterstützung; es handelt sich um Werkstoffdaten, nicht um Bohrtoleranzen.

Metallbezugsdaten

Metalleigenschaften, die für die Abmessungen gebohrter Teile relevant sind
WerkstoffWerkstoffgüte / LieferzustandReferenzeigenschaft
Aluminium6061-StrangpressprofilCLTE 23,6 µm/(m·K), 20–100 °C
Edelstahl316L / EN 1.4404CLTE 16 µm/(m·K), 20–100 °C
Legierter Stahl42CrMo4 +QT; Ovako 327A, Rundstahl 40 < d < 100 mmHärte 270–320 HB
Messing / KupferC36000 / C11000CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C

Quellen: Hydro Legierung 6061; Outokumpu Supra-Reihe; Ovako 42CrMo4; Copper Development Association C36000 und C11000. CLTE ist der typische lineare Ausdehnungskoeffizient über das angegebene Temperaturintervall; die Härte bezieht sich auf den angegebenen Stabzustand und den Durchmesser.

Referenzeigenschaften technischer Kunststoffe

Polymereigenschaften, die für Halterung und Messung relevant sind
WerkstoffGüte / PrüfungReferenzeigenschaft
POM-CTECAFORM AH natur; ISO 527-2, 1 mm/minZugmodul 2,800 MPa
PA6TECAMID 6 natur; ISO 62, 23 °CWasseraufnahme 0,30 / 0,60 %, 24 / 96 h
PEEKTECAPEEK natur; ISO 527-2, 1 mm/minZugmodul 4,200 MPa

Typische Werte von Ensinger TECAFORM AH natur, TECAMID 6 natur und TECAPEEK natur Produktdaten. Elastizitätsmodul: ISO 527-2; Wasseraufnahme: ISO 62. Die Steifigkeit beeinflusst die Lagerung während der Bearbeitung; das Feuchteverhalten ist entscheidend bei der Auswahl von Prüf- und Einsatzbedingungen.

Die Wärmeausdehnung ist entscheidend, wenn ein warmes Bauteil mit der Zeichnungsgrenze verglichen wird. Auch die Steifigkeit des Polymers und seine Feuchtigkeitsreaktion beeinflussen den Stütz- und Messzustand. Wir behalten die spezifizierte Werkstoffsorte und Lieferzustand in der Bauteildefinition bei.

Kanten und Oberflächenbearbeitung rund um Bohrungen

Der letzte Bearbeitungsschritt muss die Oberfläche bewahren, die das Gegenbauteil abstützt, positioniert oder abdichtet.

Behandlung der Eintritts- und Austrittskante

Wir entfernen Grat bis zur vorgegebenen Kantenzustandsangabe, ohne eine schmale Lager- oder Dichtfläche in eine unkontrollierte Fase zu verwandeln. Eine definierte Kantenabrundung wird klar von einer Senkung unterschieden, die den Kopf einer Verbindungselementes aufnimmt.

Reinigung sich kreuzender Durchgänge

Innere Späne und lose Gratreste benötigen einen Abtransportweg über die verbundenen Öffnungen. Die Reinheitsanforderungen gelten für das ausgelieferte Bauteil; allein die Reinigung der Durchgänge belegt weder Dichtheit noch hydraulische Leistungsfähigkeit.

Bohrungsgröße nach der Bearbeitung

Durch Beschichtungsaufbau oder Materialabtrag kann sich eine fertige Bohrung verändern. Maskierung, Zugaben und jede endgültige Nachbearbeitung müssen die Abnahmebedingung auf den geforderten Auslieferungszustand ausrichten.

Inspektion und Freigabemaße für gebohrte Bohrungen

Lochmuster-Diagramm, das den Durchmesser von der datenbezogenen Lage neben einem Abschnitt für die Sacklochtiefe trennt

Wir prüfen das spezifizierte Merkmal, statt alle Anforderungen lediglich aus dem Bohrer-Durchmesser abzuleiten. Eine korrekt dimensionierte Bohrung kann dennoch falsch positioniert, zu flach oder an einer Kreuzungsstelle behindert sein.

Bohrungsgröße, Achslage und nutzbare Tiefe beantworten unterschiedliche Montagefragen. Der Prüfweg folgt der Zeichnung und der Zugänglichkeit des Merkmals.

ISO 273 legt allgemeine Schrauben-Freigabedurchmesser in feiner, mittlerer und grober Reihe fest. Ausgewählte Werte der feinen und mittleren Reihe sind unten angegeben; sie definieren nicht die Lage des Bohrbildes.

Getrennte Prüfungen für ein fertiggestelltes gebohrtes Merkmal
MerkmalMontagefragePrüfbasis
LochdurchmesserPasst der Gegenflansch oder das vorbereitete Werkzeug?Vorgegebener Durchmesser und Größenbegrenzungen
Lage des BohrbildesErfüllen die Achsen das Gegenbohrbild?Zeichnungsbezugsebenen und Lageanforderungen
Tiefe der Sacklochbohrung / AnschlagflächeReicht der Raum mit vollständigem Durchmesser oder die Lagerabsatzfläche aus?Vorgegebene nutzbare Tiefe und Geometrie der Anschlagfläche
Gewinde, falls vorhandenErfüllt das fertige Gewinde seine vorgegebene Passung?Gewindebezeichnung und Akzeptanz gemäß Spezifikation
Innere KreuzungIst die Verbindung mit der geforderten Kantenbedingung geöffnet?Zugänglicher Durchgang / Inspektion der inneren Kante

Die Tiefe eines Sacklochs und eine verdeckte Kreuzung werden jeweils direkt gemessen. Diese Merkmale erfordern jeweils eine eigene, zugängliche Mess- oder Prüfmethode.

Ausgewählte ISO 273-Bohrdurchmesser für Schrauben-Freistellungen
Nenn-Metrisches GewindeFeiner Spielraum (mm)Mittlerer Spielraum (mm)
M33.23.4
M44.34.5
M55.35.5
M66.46.6
M88.49.0

Werte in Millimetern für allgemeine Schrauben-Freistellungen. Die Zeichnung legt die Reihe und ggf. die dimensionsbezogene Toleranz fest; Lage des Musters und Schraubensitz sind gesonderte Anforderungen. Quelle: ISO 273:1979

Vom ersten Lochmuster bis zur Serienfertigung

Eine wiederholbare Bearbeitungsroute bewahrt, wie das Werkstück positioniert wird, an welcher Stelle das Schneidwerkzeug eintaucht und welcher Zustand als akzeptabel gilt.

Erstmusterteile

Die Erstmusterteile klären, ob das Lochmuster mit dem zugehörigen Gegenbauteil zusammengebaut werden kann und ob die gewählte Prüfmethode sämtliche kontrollierten Merkmale erreicht. Damit wird die Fertigungsdefinition vor der Serienfertigung abgestimmt.

Vorbereitete Rohling-Partien

Die Rohlingform und verbleibenden Wandabschnitte beeinflussen die Lagerung während des Bohrens. Wir halten den jeweiligen Rohlingszustand konsistent, statt anzunehmen, dass eine Platte, ein Gussteil und ein teilweise bearbeiteter Körper sich identisch verhalten.

Wiederholungsbestellungen

Die freigegebene Änderungsstufe, die Bezugspunkteinrichtung und die endgültige Bearbeitungsfolge bleiben zusammen. Eine geänderte Anschlussbohrungstiefe oder eine geänderte Senkung für Verbindungselemente kann selbst dann einen benachbarten Durchgang beeinflussen, wenn die äußere Kontur unverändert bleibt.

Was die Kosten für CNC-Bohrarbeiten beeinflusst

Die Bohrungsanzahl ist nur ein Teil der Zerspanungsarbeit. Zugänglichkeit, Orientierung und der fertiggestellte Zustand der Bohrung erklären oft den Unterschied zwischen zwei optisch ähnlichen Teilen.

Anzahl und Tiefe der Bohrungen

Mehr Bohrungen erhöhen die Werkzeugwegstrecke und die Zerspanungszeit. Tiefere Bohrungen erschweren zudem die Späneabfuhr und erfordern größere Werkzeugreichweite, sodass sich eine Verdopplung der Tiefe nicht zwangsläufig mit den Kosten einer zweiten flachen Bohrung deckt.

Flächen und Anfahr-Richtungen

Ein Muster, das von einer Seite aus zugänglich ist, kann eine gemeinsame Aufspannung nutzen. Öffnungen an mehreren Seiten erfordern möglicherweise zusätzliche Positionierung und Neuausrichtung, insbesondere wenn eine Bezugsflächen-Beziehung bei jeder Umlagerung erhalten bleiben muss.

Sekundäre Merkmale und Prüfungen

Reiben, Gewindeschneiden, Senken und Bearbeitung innerer Kanten stellen jeweils eigenständige Operationen dar. Ein eng tolerierter Positionierbohrung erfordert zudem einen anderen Freigabeweg als eine frei durchgehende Schraubenbohrung.

Losgröße und gemeinsame Vorbereitung

Programmierung, Spannmittelvorbereitung und Erstteilprüfung verteilen sich auf die gesamte Bestellmenge. Wiederholte Geometrie kann die Vorbereitung teilen, während gemischte Änderungsstände oder unterschiedliche Lieferzustände die Arbeit erneut aufteilen.

Eine klare Fertigungs- und Liefersequenz

  1. Das freigegebene Muster beibehalten

    Wir binden die Bohrungslagen, Teilbezugsebenen und Rohmaterialzustände an die für die Fertigung verwendete Zeichnungsänderung.

  2. Definieren Sie das fertiggestellte Bohrloch

    Die Prüfstraße unterscheidet roh gebohrte Öffnungen von Merkmalen, die durch Kalibrieren, Gewindeschneiden, Sitzbearbeitung oder eine Behandlung vervollständigt wurden.

  3. Bearbeiten und prüfen Sie die Merkmale

    Für zugängliche Abmessungen und innenliegende Merkmale gilt die vereinbarte Prüfstraße; alle zeichnungsbedingten Aufzeichnungen werden mit der Teileidentifikation verknüpft.

  4. Schützen Sie freiliegende Kanten

    Die Verpackung trennt die Teile so voneinander, dass nach der Prüfung Portkanten, Anschlagflächen und dünne Austrittswände nicht beschädigt werden.

Fragen zu CNC-Bohrungen

Bedeutet die Feinreihe ISO 273 eine Gewinde-Feinstgangung?

Die Feinreihe beschreibt den Durchmesser der Ausgleichsbohrung, nicht die Gewindesteigung. Die Tabelle ISO 273 leitet sich vom Nenndurchmesser des Gewindes ab und bietet Fein-, Mittel- und Grob-Ausgleichswahlmöglichkeiten. Ein Gewinde mit Feinstgang ist kein automatischer Grund, eine Fein-Ausgleichsbohrung zu wählen; die Montage muss deren Lage und Befestigungsbedingungen berücksichtigen.

Sind die Toleranzen H12, H13 und H14 für diese Ausgleichsbohrungen zwingend vorgeschrieben?

Nein. ISO 273 stellt diese Toleranzfelder als informativen Hinweis zur Verfügung, wo sie erwünscht sind. Die Auswahl eines Fein- oder Mittel-Ausgleichsdurchmessers führt nicht per se dazu, dass jedes Zeichnungsblatt ein verbindliches Toleranzfeld erhält. Die Grenzmaße der fertigen Bohrung benötigen weiterhin eine definierte zeichnerische oder spezifikationsbasierte Grundlage.

Kann eine Schraube auch dann eine Einführungsfasung benötigen, wenn der Schaft die Bohrung freigibt?

Ja. ISO 273 weist ausdrücklich darauf hin, dass eine Fasung erforderlich sein kann, um Interferenzen mit der Rundung unter dem Schraubenkopf zu vermeiden. Die Freigabe des Schafts stellt nicht sicher, dass die Unterseite des Kopfs plan auf ihrer Auflagefläche sitzt. Dies ist eine Entscheidung zur Sitzgeometrie – unabhängig davon, ob eine scharfe Gratschneide entfernt wird.

Macht eine vom Lieferanten vorgebohrte Pilotbohrung den abschließenden Bohrvorgang stets einfacher?

Nicht zwangsläufig. Sandvik Coromant behandelt vorgebohrte Löcher unterschiedlich für Wendeschneidplatten-Bohrer einerseits und für Vollhartmetall- oder austauschbare-Spitzen-Werkzeuge andererseits. Eine vorhandene Öffnung verändert das Eingreifen der Schneiden und kann zu Ausbrüchen oder unausgeglichenen Kräften führen. Wir bewerten eine vorgegebene Pilotbohrung im Kontext der geplanten Endbearbeitungsroute – statt vorauszusetzen, dass Materialabtrag grundsätzlich einen Vorteil darstellt.

Können mehrere dünne Platten wie ein gleich dickes massives Blockteil gebohrt werden?

Ein Stapel weist Schnittstellen auf, die ein massives Blockteil nicht besitzt. Sandvik Coromant nennt Lücken, Plattendurchbiegung, Rückfederung und lose Austrittsscheiben als kritische Aspekte beim Stapelbohren. Selbst bei gleicher Gesamtdicke können die Spann- und Stützstrategie erheblich variieren; die Stapelanordnung muss daher Teil des Fertigungsumfangs sein.

Reicht Hochdruckkühlschmierstoff allein aus, um die Machbarkeit von Tieflochbohren zu gewährleisten?

Nein. Spezielle Tieflochbohrsysteme setzen zudem eine werkzeugseitige Führung sowie einen kontrollierten Weg zur Abfuhr der Späne aus dem Loch voraus. Sandviks Anwendungsleitfaden für Tieflochbohren behandelt diese Punkte als Systemanforderungen. Ein langer Durchgang erfordert eine geeignete, bestätigte Fertigungsroute; allein der Kühlmittel-Druck ist keine Aussage zur erreichbaren Bohrtiefe.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr CNC-gebohrtes Bauteil

Senden Sie uns die Zeichnung und die Stückzahl, damit wir gemeinsam die Bohrroute sowie ggf. nachfolgende Lochoperationen definieren können.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB