Zum Inhalt springen
VETCNCCNC FERTIGUNG
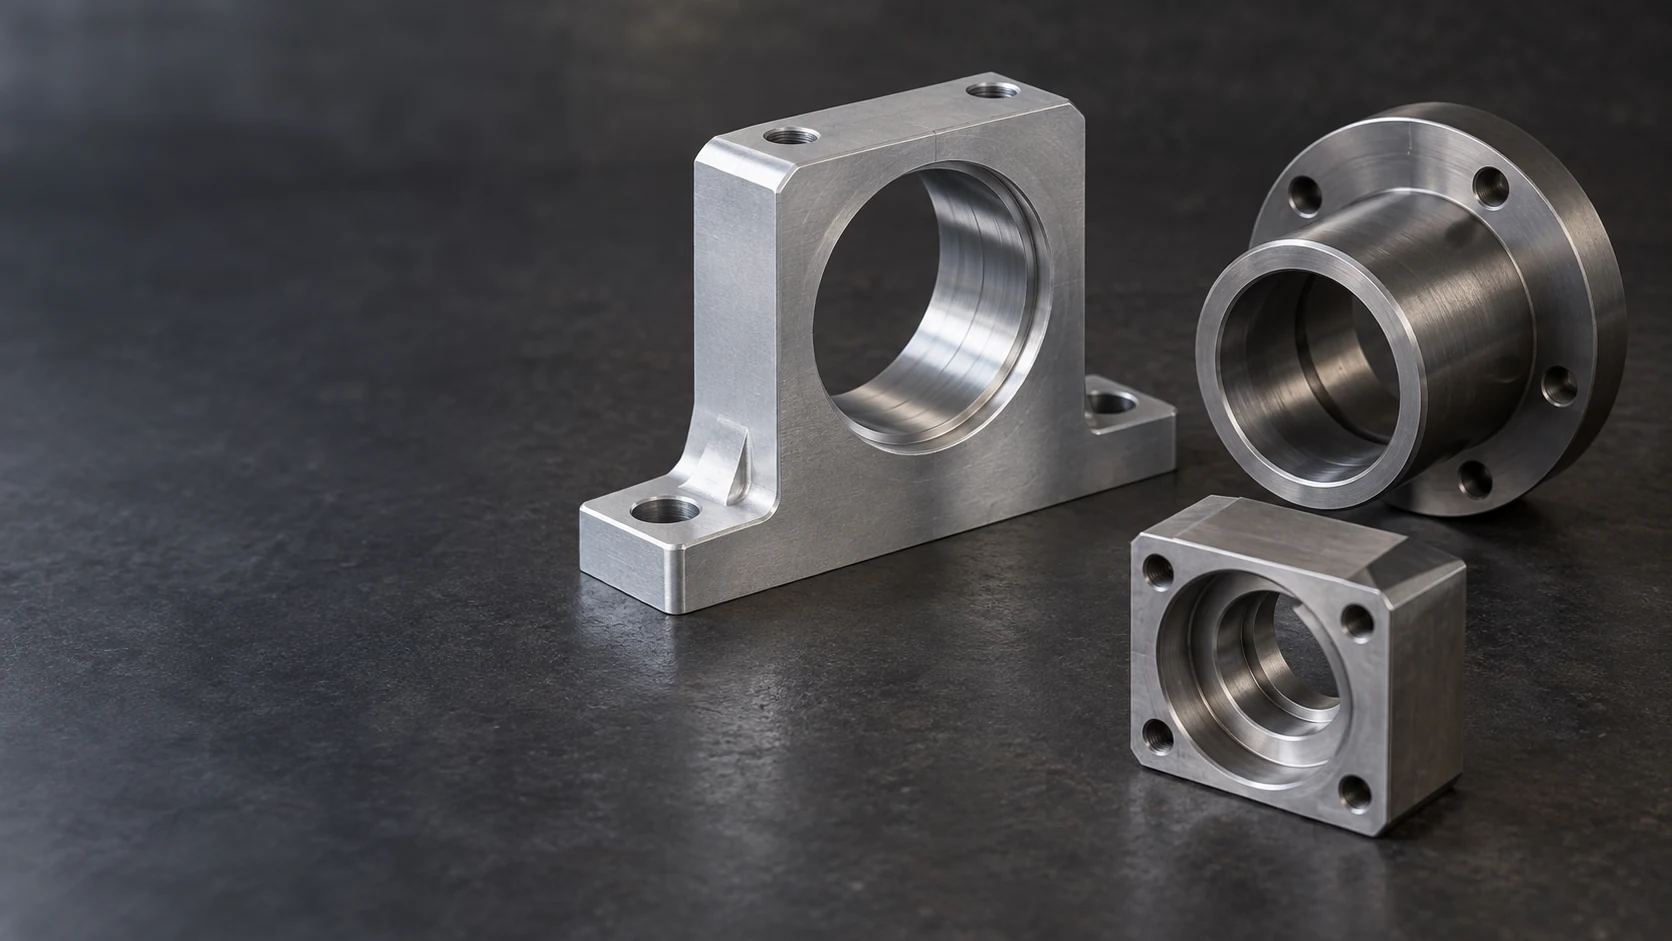
Bearbeitetes Gehäuse, geflanschtes Buchsenrohr und Stufenbohrungsblock mit inneren zylindrischen Sitzflächen

CNC-Honorierungsdienstleistungen

Wir bearbeiten bestehende Bohrungen auf den für Lageraufnahmen, Positionierbohrungen und Paarbuchsen vorgegebenen Durchmesser, die vorgegebene Form und die vorgegebene Lage. Unser Leistungsumfang umfasst kundenspezifische Komponenten aus Metall und Kunststoff – von einem einzelnen Gehäuse bis hin zu Serienfertigungsaufträgen.

  • Lagerbuchsen und Positionierbohrungen
  • Stufenbohrungen, Durchgangsbohrungen und Sacklochbohrungen
  • Zeichnungsgemäße Passungen und Prüfung

Komponenten mit funktionsrelevanten Bohrungen

Wir liefern ausgebohrte Gehäuse, Buchsen und Montagekomponenten für Gerätebauer und Teilekäufer. Bei jeder Bohrung werden die Flächen berücksichtigt, die ihre Lage in der Baugruppe bestimmen: ihre Montagebasis, Stirnfläche, Schulter oder benachbarte Bohrung.

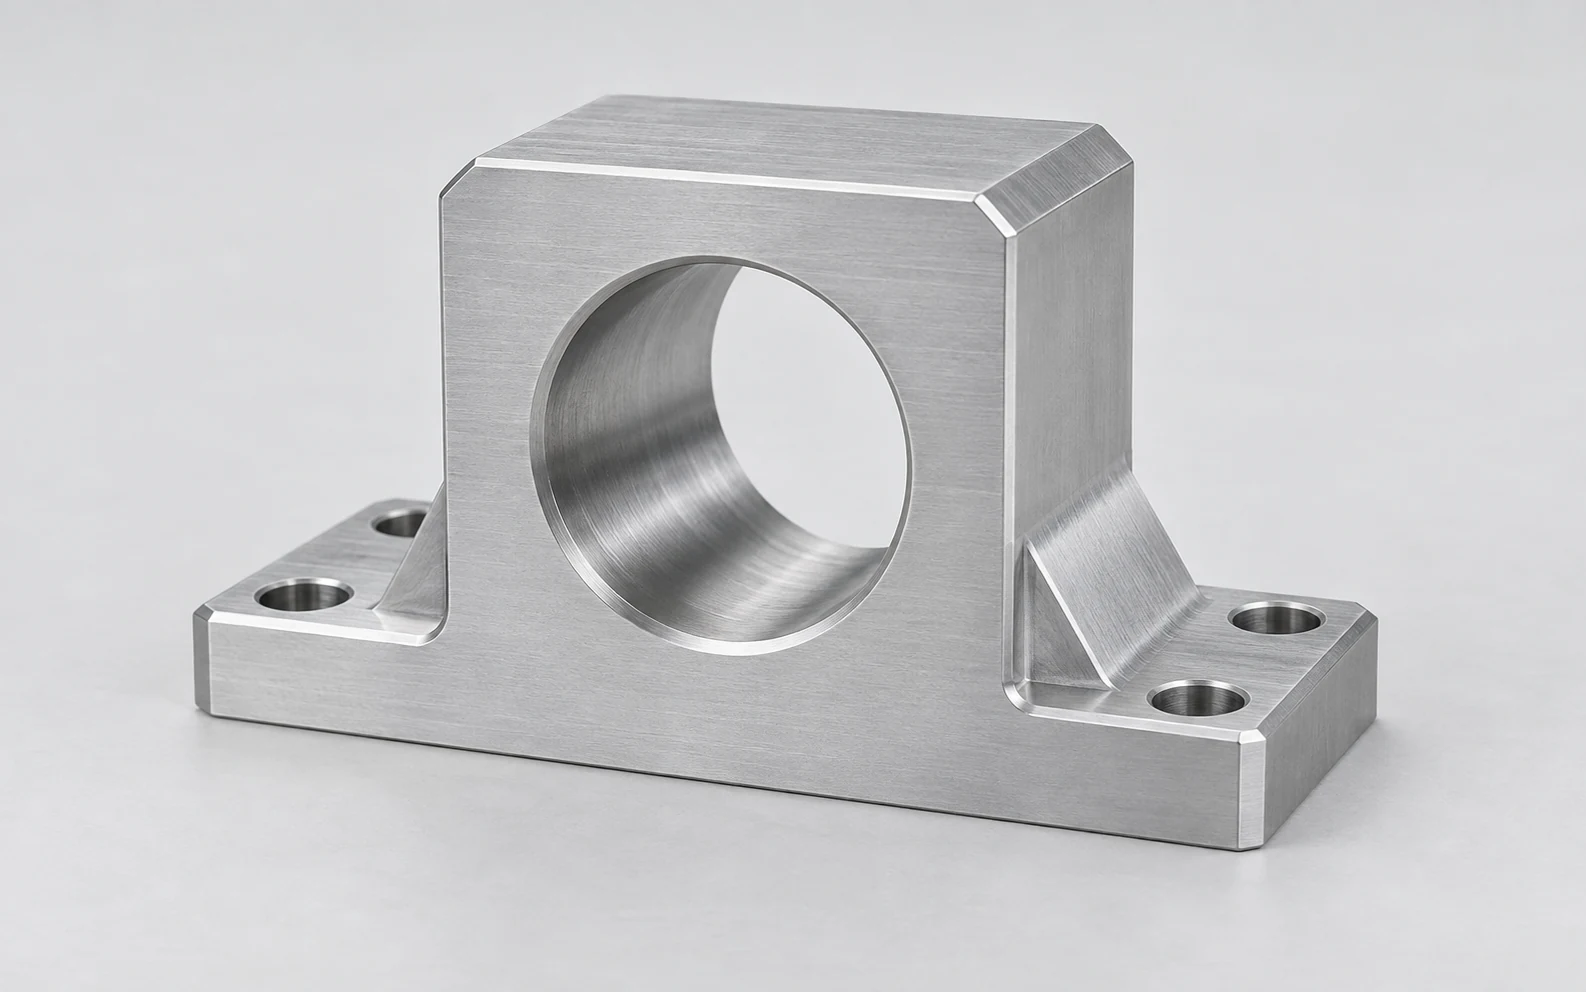
Bearbeitete Aluminium-Lagerhalterung mit zentraler Durchgangsbohrung, verstärktem Fuß und Befestigungslöchern

Lagergehäuse

Wir fertigen den Lageritz in Bezug auf die Gehäusebasis und die Positionierungsfläche nach. Die Zeichnung sollte den Sitzdurchmesser von seiner Achslage und den Anforderungen an die Schulter unterscheiden, sodass eine korrekt dimensionierte Bohrung auch an der richtigen Stelle sitzt.

  • Lagerbohrungen
  • Montagebasen
  • Achslage
Besprechen Sie dieses Gehäuse
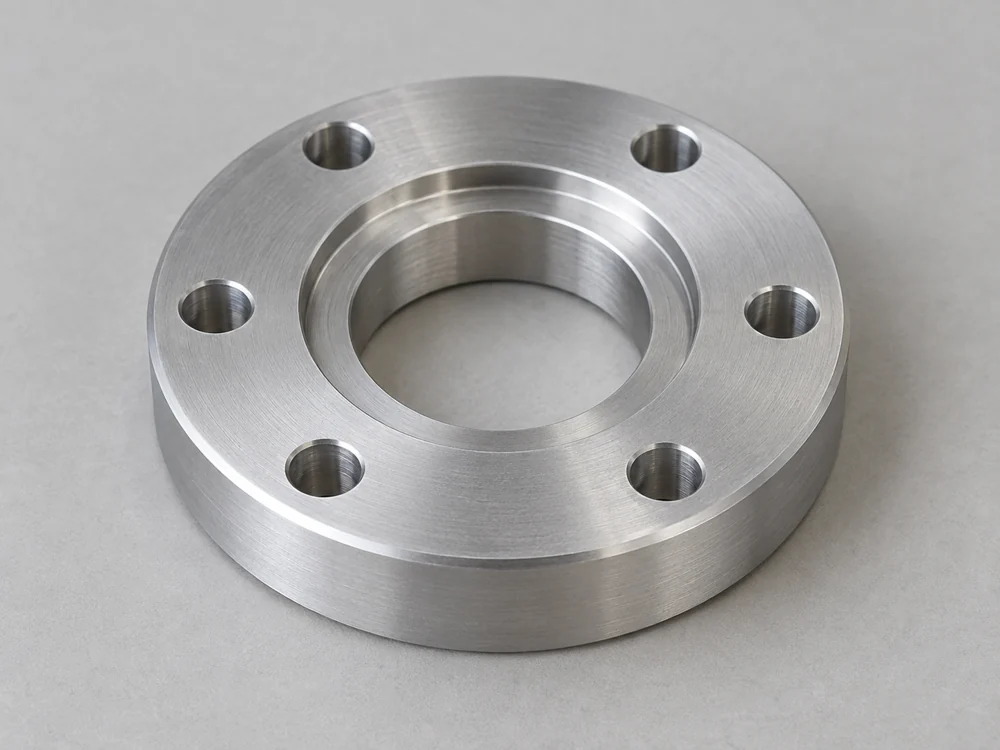
Runde Aluminium-Locating-Platte mit zentraler Stufenbohrung und sechs umgebenden Schraubenlöchern

Positionierbohrplatten

Wir fräsen zentrale Zentrierbohrungen in Platten, die einen Leitstift, einen Flansch oder einen Gerätekörper mit einem Schraubenmuster verbinden. Der Zentrierdurchmesser bestimmt die Lage; die umgebenden Befestigungsbohrungen halten die Baugruppe fest.

  • Zentrale Leitstifte
  • Schraubenkreis-Beziehungen
  • Anlageflächen
Besprechen Sie diese Platte
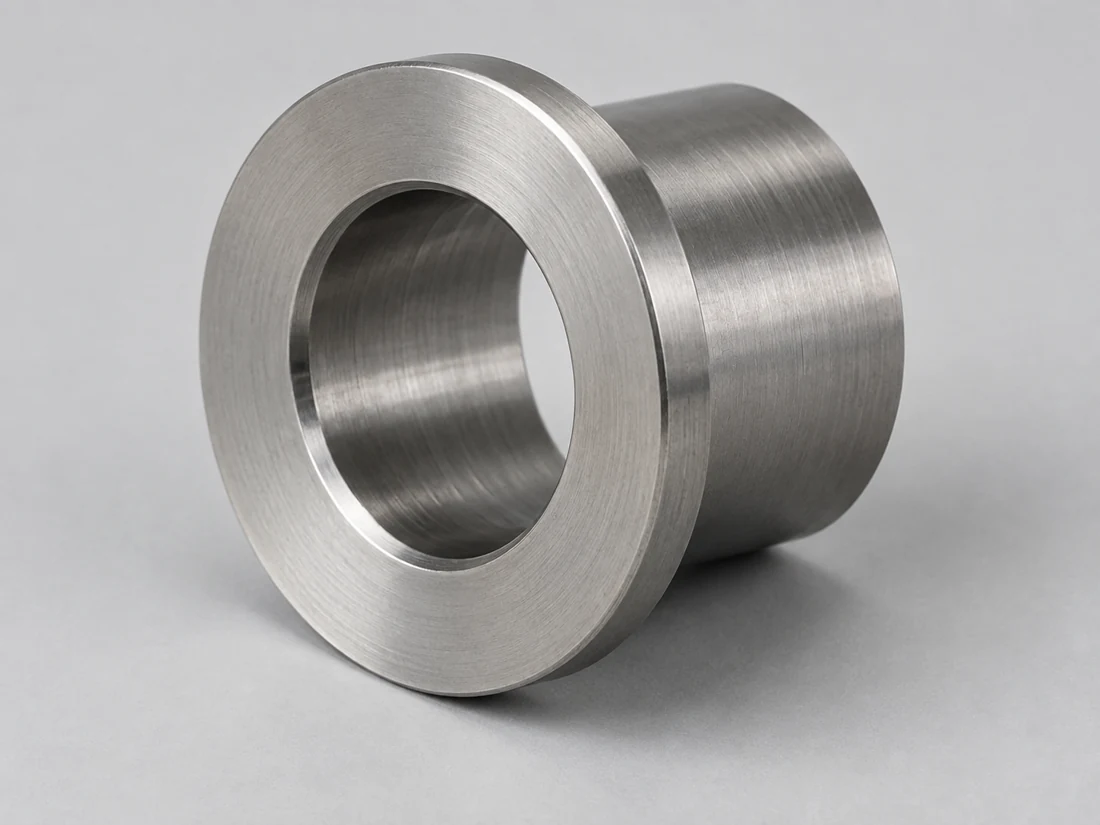
Bearbeitetes Stahl-Flanschbuchsenrohr mit konzentrischer Durchgangsbohrung und gedrehter Stirnfläche

Flanschbuchsen

Wir fertigen Buchsen mit einem gesteuerten Innendurchmesser sowie einem Flansch oder einer Schulter für die axiale Positionierung. Bohrungsgröße, Wandstärke und der Abstand von der Anlagefläche bis zum Ende sind separate Zeichnungsanforderungen.

  • Innendurchmesser
  • Flanschflächen
  • Axiale Längen
Besprechen Sie diese Buchse
Rechteckiger Aluminiumblock mit zwei Bohrdurchmessern, einer inneren ringförmigen Schulter und vier Befestigungsbohrungen

Stufenbohrungs-Blöcke

Wir fräsen Blöcke mit zwei oder mehr inneren Durchmessern für stufige Einsätze oder Positionierungsbaugruppen. Die Bohrungsstufen müssen bei Angabe einer gemeinsamen Achse koaxial sein, während die Schultertiefe bestimmt, an welcher Stelle jede einzelne Eingriffsfläche endet.

  • Koaxiale Stufen
  • Schultertiefen
  • Einsatzsitze
Besprechen Sie diesen Block
Aluminiumblock mit einer kreisförmigen Sackloch-Aufnahme, massivem Boden und vier Gewindebohrungen für die Montage

Blindbohrungen für Anschlagflächen

Wir fertigen Blindanschlagflächen für Komponenten, die innerhalb eines Gehäuses enden. Tiefe mit vollem Durchmesser, Bodenform und Eckfreiraum werden separat definiert; eine Bohrspitze oder ein Innenradius darf nicht verhindern, dass das Gegenstück ordnungsgemäß anliegt.

  • Tiefe mit vollem Durchmesser
  • Unterer Freiraum
  • Anschlagflansche
Besprechen Sie diese blinde Bohrung
Einteilige Aluminiumstütze mit ausgerichteten Bohrungen durch zwei parallele Wangen sowie zwei Befestigungsbohrungen in ihrer Basis

Paarweise gebohrte Lagerstellen

Wir prüfen Lagerstellen, deren getrennt angeordnete Bohrungen eine gemeinsame Welle oder einen gemeinsamen Bolzen aufnehmen müssen. Die Zeichnung des Teils legt die geometrische Beziehung zwischen diesen Bohrungen und den Montage-Bezugsflächen fest; bei der Aufspannung wird der Zugang durch beide Wandungen berücksichtigt.

  • Achsen zugehöriger Bohrungen
  • Getrennte Wandungen
  • Montagebezugsebenen
Besprechen Sie diese Unterstützung

Umfang der Bohrarbeit und das Ausgangsloch

Eine vorhandene Bohrung erfordert möglicherweise einen erheblichen Materialabtrag, einen Endmaßschnitt oder eine Korrektur relativ zu den Teil-Bezugsflächen. Wir wählen die Bearbeitungsroute anhand ihres aktuellen Zustands und der geforderten Endanforderungen aus. Für große Gehäuse bieten unsere Großteil-CNC-Fräsbearbeitung Seite behandelt die Komponentenunterstützung und den Zugang.

Vorbereitung der Grobblechbohrung

Wir bewerten den Ausgangsdurchmesser, unterbrochene Oberflächen und den verbleibenden Materialüberstand, bevor wir die Bohrung für die Feinbearbeitung vorbereiten. Vorhandene Regenschatten (Chatter) oder tiefe Riefen müssen innerhalb der zur Verfügung stehenden Toleranz entfernt werden; ein leichter Kalibrierschnitt kann sie nicht einfach kaschieren.

Ausgangsgröße · Reinigungsmaterialüberstand · Eintrittsfläche

Feinbohren für Passsitze

Wir planen den Endschnitt unter Berücksichtigung der vorgegebenen Bohrungsgrenzen, der Oberfläche und des Werkstoffzustands. Die Prüfanforderung richtet sich nach der Funktion der Sitzfläche, einschließlich aller Formtoleranzen, die durch eine reine Durchmessergrenze allein nicht abgedeckt werden.

Größenbegrenzungen · Bohrungsform · Oberflächenfinish

Verwandte Bohrungen und Bezugselemente

Wir legen fest, wie jede Bohrung in Bezug auf die Montierungs- oder Bezugsflächen positioniert ist. Wo Achsen über mehrere Bearbeitungsschritte oder separate Wände hinweg ausgerichtet sein müssen, ist bei Aufspannung und Messung diese Beziehung zu bewahren – nicht aber jede Durchmessergröße isoliert zu prüfen.

Bohrungsachsen · Absätze · Bezugsflächen

Bohrgeometrie, die den Bearbeitungsweg beeinflusst

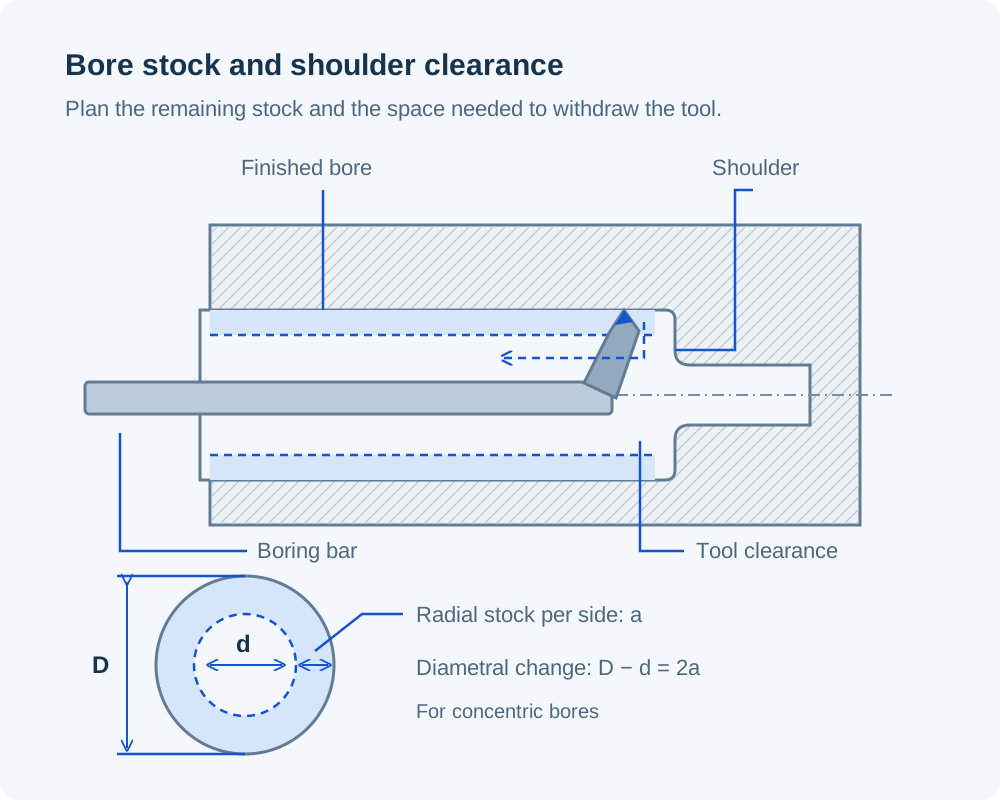
Wir prüfen das Material rund um die fertige Bohrung sowie den Weg, den das Werkzeug zum Einfahren und Ausfahren benötigt. Diese Details bestimmen, ob ein vorhandenes Rohteil die Zeichnungsvorgaben erreichen kann, ohne eine funktionale Fläche zu verändern.

Schnitt eines gestuften Bohrungsprofils mit einem Bohrstab und dessen Rückzugspfad sowie konzentrischen Bohrungskreisen zur Unterscheidung des radialen Abtrags je Seite vom diametralen Maßwechsel
Bei konzentrischen Bohrungen beträgt die Zunahme des Durchmessers das Zweifache des radialen Abtrags pro Seite.

Zusatzmaterial für Maß- und Achskorrektur

Für ein größeres fertiges Bohrung ist Material entlang des gesamten Umfangs erforderlich. Liegt die Vorbohrung außermittig, ergibt sich die Bearbeitungszugabe aus ihrer Lage zur geforderten Bohrungsachse und aus ihrem Durchmesser. Wenn der Körper außerdem Taschen oder Flächen benötigt, wie CNC-Fräsen funktioniert erläutert diese separaten Bearbeitungsschritte.

Tiefe und Zugänglichkeit der Öffnung

Die Bohrtiefe beginnt an der Eintrittsfläche; die Reichweite des Werkzeugs kann jedoch auch eine Aussparung oder ein Hindernis vor dieser Fläche umfassen. Bei der Bewertung einer Blindbohrung oder einer versenkten Bohrung prüfen wir beide Abstände, den Eintrittszustand sowie den verfügbaren Raum für die Spanabfuhr.

Innere Absätze und Entlastungen

Ein scharfer innerer Absatz und ein glatter zylindrischer Sitz stellen unterschiedliche Anforderungen an die Werkzeugfreigabe. Wir prüfen den zulässigen Eckradius, die Voll-Durchmesser-Tiefe sowie eventuelle Entlastungen, damit das Gegenstück seinen vorgesehenen Sitz erreichen kann.

Wandstützung und Lösen aus der Spannvorrichtung

Dünne Hülsen und schwach gestützte Gehäuse können sich beim Spannen verlagern. Wir unterscheiden zwischen Maßen, die am gelösten Bauteil eingehalten werden müssen, und solchen, die in einem definierten montierten Zustand gefordert sind, und planen die Stützung entsprechend diesem Abnahmestatus.

Materialien für aufgebohrte Gehäuse und Buchsen

Eine Bohrung kann sich relativ zu ihrem Gegenstück ändern, wenn sich Temperatur, Feuchtigkeit oder Montagekräfte ändern. Wir verwenden die angegebene Werkstoffgüte und den Ausgangszustand des Materials, um die Bearbeitung zu planen; die nachstehenden Referenzen helfen beim Vergleich dieser Werkstoffeinflüsse.

Metallrohmaterial und maßliche Reaktion

Metallreferenzen für aufgebohrte Komponenten
WerkstoffReferenzgüte / RohmaterialEigenschaft, die für die Bohrung relevant ist
Aluminium6061-StrangpressprofilCLTE 23.6 µm/(m·K), 20–100°C
Edelstahl316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Legierter Stahl42CrMo4 +QT, Ovako 327A
Rundstab, 40 < Durchmesser < 100 mm
Härte 270–320 HB
Messing / KupferC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C bzw. 20–100°C

Quellen: Hydro Legierung 6061; Outokumpu Supra-Reihe; Ovako 42CrMo4; Copper Development Association C36000 und C11000. CLTE ist der typische lineare Ausdehnungskoeffizient über das angegebene Temperaturintervall; die Härte bezieht sich auf den angegebenen Stabzustand und den Durchmesser.

Steifigkeit von Kunststoffen und deren Feuchteempfindlichkeit

Referenzen für technische Kunststoffe für aufgebohrte Komponenten
WerkstoffReferenz-WerkstoffqualitätReferenzeigenschaft
POM / AcetalPOM-C, TECAFORM AH naturZugmodul 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturWasseraufnahme 0.30 / 0.60%
24 / 96 h, 23°C
PEEKUngefülltes TECAPEEK naturZugmodul 4,200 MPa
1 mm/min

Typische Werte von Ensinger TECAFORM AH natur, TECAMID 6 natur und TECAPEEK natur Produktdaten. Elastizitätsmodul: ISO 527-2; Wasseraufnahme: ISO 62. Die Steifigkeit beeinflusst die Bohrungsstützung unter Last; die Feuchteresponse ist entscheidend bei der Auswahl von Prüf- und Einsatzbedingungen.

Wir behalten die angegebene Werkstoffsorte und Lieferzustand in unserem Angebot bei. Die Werkstoffeigenschaften fließen in die Passungsbemessung ein; sie legen jedoch nicht die zulässigen Endmaße der Bohrung fest.

Bohrflächen und Endbearbeitung

Wir trennen die zylindrische Passfläche, die Eintrittskante und die Oberflächenfinish der Außenseite. Ihre Anforderungen können selbst bei einer kleinen Hülse oder einem Gehäuse voneinander abweichen.

Bohrungsfinish und Eintrittskanten

Wir arbeiten nach den für die Bohrung festgelegten Rauheits- und Kantenbedingungen. Eine Lagerschrägfläche, eine Sicherungsschulter und eine Dichtfläche erfordern jeweils eine eigene Bearbeitung; eine allgemeine Entgrat-Anweisung darf keine funktionale Kante entfernen.

Oberflächen mit sichtbarem Erscheinungsbild

Falls ein Gehäuse eine optische Oberflächenbearbeitung erfordert, identifizieren wir die Bohrung und andere Passflächen, die geschützt werden müssen. Das Strahlen einer sichtbaren Außenfläche und das Finish einer inneren Sitzfläche sind separate Arbeitsgänge mit jeweils eigenen Freigabekriterien.

Passungen nach Beschichtung oder Wärmebehandlung

Wir klären, ob die Bohrungstoleranzen vor oder nach der angegebenen Behandlung gelten. Aufbau durch Beschichtung und Verformung durch Wärmebehandlung beeinflussen die Reihenfolge; Maskierung oder nachfolgende Nachbearbeitung müssen im vereinbarten Fertigungsprozess enthalten sein.

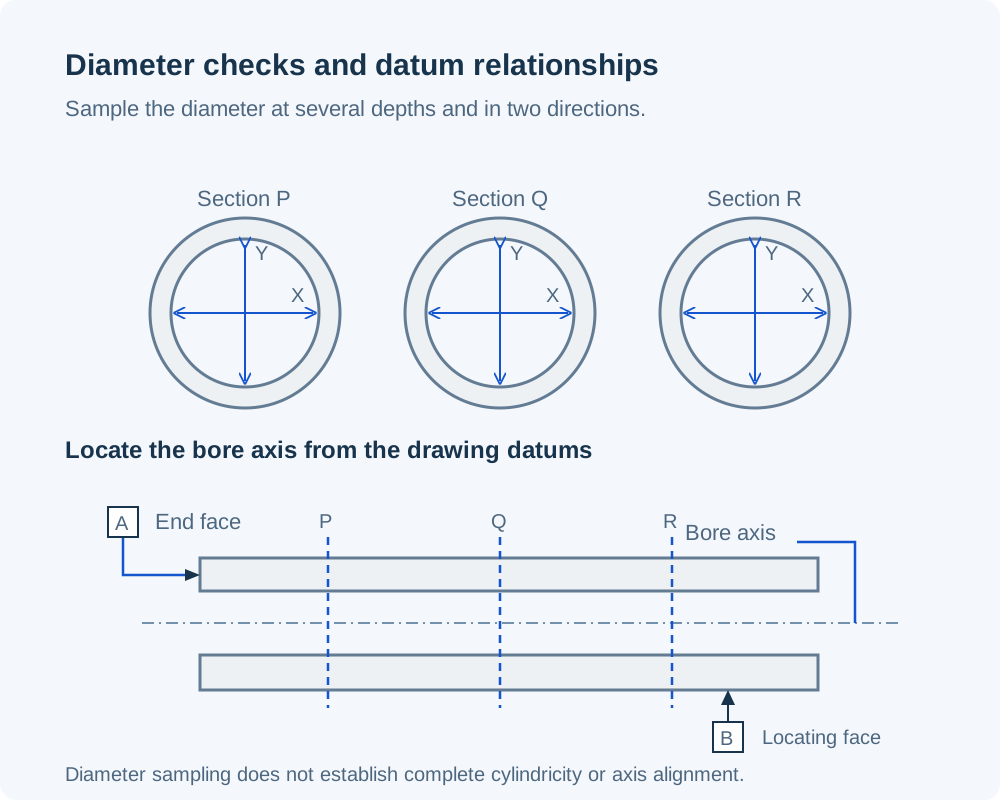
Durchmesser, Bohrungsform und Bezugsflächenbeziehungen

Drei axiale Bohrungsabschnitte mit jeweils zwei senkrecht zueinander stehenden Durchmessermessrichtungen pro Abschnitt, ergänzt durch eine separate Seitenansicht, die die Bohrungsachse relativ zu einer Stirnfläche und einer Positionierfläche lokalisiert

Wir prüfen die auf der Zeichnung angegebene Anforderung. Eine Bohrung innerhalb ihrer Durchmessertoleranzen kann dennoch eine unzulässige Form aufweisen oder relativ zur Montagefläche falsch positioniert sein.

Messungen in mehreren Tiefen und Richtungen helfen, Größenvariationen aufzudecken. Diese Messwerte allein belegen jedoch weder die vollständige Zylindrizität noch die Lageachse der Bohrung relativ zu den Bezugselementen des Werkstücks.

Die nachfolgenden H7-Werte dienen als Referenz für Zeichnungen, die diese Bohrungsklasse vorschreiben. Wir prüfen die konkreten Anforderungen hinsichtlich Größe, Werkstoff, Zugänglichkeit und Prüfung, bevor wir den Umfang der Bearbeitung übernehmen.

Prüfanforderungen für fertig gebohrte Bohrungen
MerkmalAnforderungVerifizierung
BohrungsdurchmesserGröße an definierten Tiefen und in definierten RichtungenBohrungsmessung oder vereinbarte Lehren
Zylindrische FormRundheit, Konizität oder ZylindrizitätFür die angegebene Formsteuerung ausgewählte Methode
BohrungsachseLage und Orientierung bezüglich der BezugsflächenKoordinatenmessung bezogen auf Bezugsflächen
InnenschulterTiefe und Orientierung der AnlageflächeAxiale und Orientierungsprüfungen
Bohrflächen- und KantenbearbeitungOberflächenrauheit und EinlaufzustandSpezifizierte Rauheitsmessung; Kanteninspektion

Wir vereinbaren die Messmethode sowie jegliche vorgelegte maßliche Dokumentation für diese Merkmale. Der erforderliche Werkstoffzustand, die erforderliche Lagerung oder der Montagezustand sind dort angegeben, wo sie die Abnahmebedingungen verändern.

H7-Bohrungsgrenzen nach Nenn-Durchmesser
Nenndurchmesser (mm)Untere Abweichung (mm)Obere Abweichung (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Jedes Intervall schließt seine untere Grenze aus und umfasst seine obere Grenze. Diese Grenzwerte gelten ausschließlich dort, wo H7 angegeben ist; Form-, Lage- und Oberflächenanforderungen bleiben gesonderte Anforderungen. Werte: ELESA+GANTER, DIN ISO 286-Referenztabellen. Standard: ISO 286-2

Erste Teile, Chargen und wiederholte Bohrarbeiten

Der Zustand der eingehenden Bohrung ist ebenso entscheidend wie die fertige Zeichnung. Wir unterscheiden eine Erstbefund-Prüfung von Chargen vorgefertigter Rohlinge, die sich hinsichtlich Größe oder Ausrichtung unterscheiden können.

Erstbefund-Prüfung

Wir ermitteln den Sitz, der gemeinsam mit dem Gegenbauteil geprüft wird, sowie die Abmessungen, für die ein Prüfprotokoll erforderlich ist. Eine Montageprobe kann dann ein Passungsproblem aufdecken, ohne dass die zeichnungsbasierten Prüfungen ersetzt werden müssen.

Chargen vorgefertigter Rohlinge

Wir prüfen, inwieweit sich die Ausgangsbohrungen innerhalb der Charge unterscheiden. Ein Bearbeitungsverfahren, das einen Rohling sauber bearbeitet, kann bei einem anderen – bei unkontrollierter Bohrungsgröße und -lage – Spuren hinterlassen oder zu geringe Wandstärken erzeugen.

Wiederholte Komponenten und passgenaue Schnittstellen

Wir binden die freigegebenen Bohrungsgrenzen, Bezugsebenen und ausgeführte Oberflächenbehandlung an die Teileversion. Eine Änderung des Paarlagers, der Welle oder des Einsatzes kann eine erneute Passungsprüfung erforderlich machen, selbst wenn die Gehäuseumrisse unverändert bleiben.

Was beeinflusst ein CNC-Bohrangebot?

Wir kalkulieren die erforderliche Bearbeitung, um die Ausgangskomponente auf ihre fertigen Bohrungsanforderungen zu bringen. Der gleiche Enddurchmesser kann sehr unterschiedliche Vorarbeiten, Zugangsbedingungen und Verifizierungsschritte erfordern. Programmier- und Ersteinrichtungskosten werden auf die bestellte Losgröße verteilt.

Startloch und Nachbearbeitungszugabe

Der vorhandene Durchmesser, die Lage und der Oberflächenzustand bestimmen, wie viel Vorbereitung vor der Endbearbeitung erforderlich ist. Ein gegossenes oder teilweise bearbeitetes Bohrloch erfordert eine eigene Prüfung des Ausgangszustands.

Werkzeugreichweite und Zugang für die Aufspannung

Vertiefte Öffnungen, tiefe Absätze und getrennte Bohrungswände beeinflussen den Werkzeugzugang und die Werkzeugstützung. Zusätzliche Aufspannungen können erforderlich sein, um die Bohrung zu bearbeiten, während deren Lagebeziehung zu den Montage-Bezugsflächen erhalten bleibt.

Form- und Lageanforderungen

Ein Durchmessergrenzwert, eine Zylindrizitätsanforderung und eine Bohrungspositionstoleranz erfordern unterschiedliche Nachweisverfahren. Wir führen die tatsächlich spezifizierten Prüfungen durch, anstatt jede engpassige Passung als dieselbe Prüfaufgabe zu behandeln.

Endzustand und Schutz

Behandlungen vor oder nach dem Bohren, geschützte Passflächen sowie die geforderten dimensionsbezogenen Aufzeichnungen wirken sich auf die Lieferkosten aus. Sie sind zusammen mit den spanenden Bearbeitungsschritten im Leistungsumfang enthalten.

Vom Ausgangswerkstück bis zur fertigen Bohrung

  1. Überprüfen Sie die vorhandene Bohrung

    Wir vergleichen die fertige Zeichnung mit dem aktuellen Rohling, einschließlich der Bohrungsgröße, des Materialüberschusses um die Bohrung herum und der nutzbaren Referenzflächen.

  2. Festlegung des fertigen Zustands

    Wir definieren die Bohrungsgrenzen, die Bezugsflächenbeziehungen, die Bearbeitungsreihenfolge und den Abnahmestatus, bevor der Umfang der mechanischen Bearbeitung festgelegt wird.

  3. Mechanische Bearbeitung und Prüfung der Merkmale

    Wir folgen der geplanten Vorbereitungs- und Fertigstellungsroute und überprüfen anschließend die vorgegebenen Größen-, Form- und Lageanforderungen mithilfe der vereinbarten Methoden.

  4. Schützen Sie die fertigen Sitzflächen.

    Wir schützen Eintrittskanten und innere Passflächen vor Beschädigung während der Verpackung. Die Teilekennung und die vereinbarten Unterlagen bleiben bis zu den ausgelieferten Komponenten nachverfolgbar.

Fragen zu CNC-Bohraufträgen

Stellt eine H7-Bohrung automatisch eine Presspassung für ein Lager bereit?

Nein. H7 definiert die Grenzmaße des Bohrungsquerschnitts, nicht die Interferenz mit einem bestimmten Lager. Das Ergebnis hängt zudem von den Grenzmaßen des Lageraußendurchmessers sowie von der für Last und Betriebsbedingungen gewählten Passung ab. Wir verwenden die für die Montage spezifizierte Passung, anstatt jede H7-Lagerbohrung pauschal als Presspassung zu behandeln.

Kann eine Bohrung ein zu großes Loch verkleinern?

Nein. Beim Bohren wird Material entfernt. Falls ein Loch bereits über seiner zulässigen Maximalgröße liegt, benötigen wir eine genehmigte Änderung – beispielsweise eine neu konstruierte Schnittstelle oder eine separat ausgelegte Buchsenanordnung –, bevor weitere Bearbeitungsschritte in Betracht gezogen werden können. Ein neuer Bearbeitungsdurchgang kann fehlendes Material nicht wiederherstellen.

Wie ist ein geteiltes Gehäuse für die endgültige Bohrungsabnahme zu spezifizieren?

Die Zeichnung muss die miteinander verbundenen Gehäusehälften, die Ausrichtmerkmale sowie den für die Abnahme maßgeblichen Montagezustand angeben. Falls die Bohrung ihre Grenzmaße erst im montierten und angezogenen Zustand (mit aufgesetztem Deckel) erfüllen muss, ist dieser Zustand explizit zu definieren. Die Bohrung wird im montierten Zustand mit aufgesetztem und angezogenem Deckel gemessen, wenn dies der Abnahmezustand ist.

Kann eine Zoll-Bohrung durch die nächstliegende metrische H7-Größe ersetzt werden?

Eine Einheitenumrechnung kann die ursprünglichen Grenzwerte exakt beibehalten; die Wahl einer benachbarten metrischen Nenngröße verändert sie. Wir behalten die ursprüngliche Passung bei, es sei denn, eine überarbeitete metrische Bohrung und ihr passendes Gegenstück wurden gemeinsam genehmigt. Das Hinzufügen von H7 zu einem gerundeten Durchmesser ist keine direkte Umrechnung.

Was geschieht, wenn eine Nut oder ein Querloch die Bohrung unterbricht?

Wir benötigen die Unterbrechung in der Zeichnung dargestellt, einschließlich ihrer Lage und Größe. Sie beeinflusst den Schnittvorgang sowie die für die Durchmessermessung verfügbaren Flächen. Wir identifizieren zusammenhängende Messflächen und ggf. erforderliche Kantenbedingungen, damit eine Messung über eine Öffnung nicht fälschlicherweise als Bohrungsdurchmesser interpretiert wird.

Was geschieht, wenn bei der Feinbearbeitung Porosität in einer gegossenen Bohrung freigelegt wird?

Wir unterscheiden freigelegte Materialhohlräume von einer Oberflächendefekten des Bearbeitungsprozesses und beziehen sie auf die vereinbarten Gussannahmekriterien. Das Entfernen weiteren Materials ist nur dann möglich, wenn ausreichend Bearbeitungszugelassen bleibt und die geforderten Endmaße trotzdem eingehalten werden können. Jede Reparatur oder Teileersatz erfordert eine gesonderte Freigabe; sie ist nicht im Rahmen der Bohrbearbeitung automatisch vorgesehen.

Muss die Zeichnung ausdrücklich das Langdrehen (Boring) vorschreiben, oder darf sie stattdessen direkt die fertige Bohrung spezifizieren?

Wenn ein Vertrag oder ein qualifizierter Prozess das Langdrehen (Boring) vorschreibt, ist diese Prozesseinschränkung anzugeben. Andernfalls kann die Zeichnung direkt die fertigen Maße, Form-, Lage- und Oberflächenanforderungen festlegen, und wir prüfen den gesamten Bearbeitungsweg für die Bohrung. Dadurch wird vermieden, ein bestimmtes Zerspanverfahren vorzuschreiben, das aufgrund der Zugänglichkeit oder der gewünschten Endoberfläche ungeeignet wäre.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr aufgebohrtes Bauteil

Senden Sie die fertige Zeichnung und teilen Sie uns mit, ob das Ausgangsteil aus Vollmaterial, einer Gussform oder einem teilweise bearbeiteten Bauteil besteht. Wir prüfen die Bohrungsanforderungen sowie den dafür erforderlichen Bearbeitungsaufwand.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB