Ga naar inhoud
VETCNCCNC-PRODUCTIE
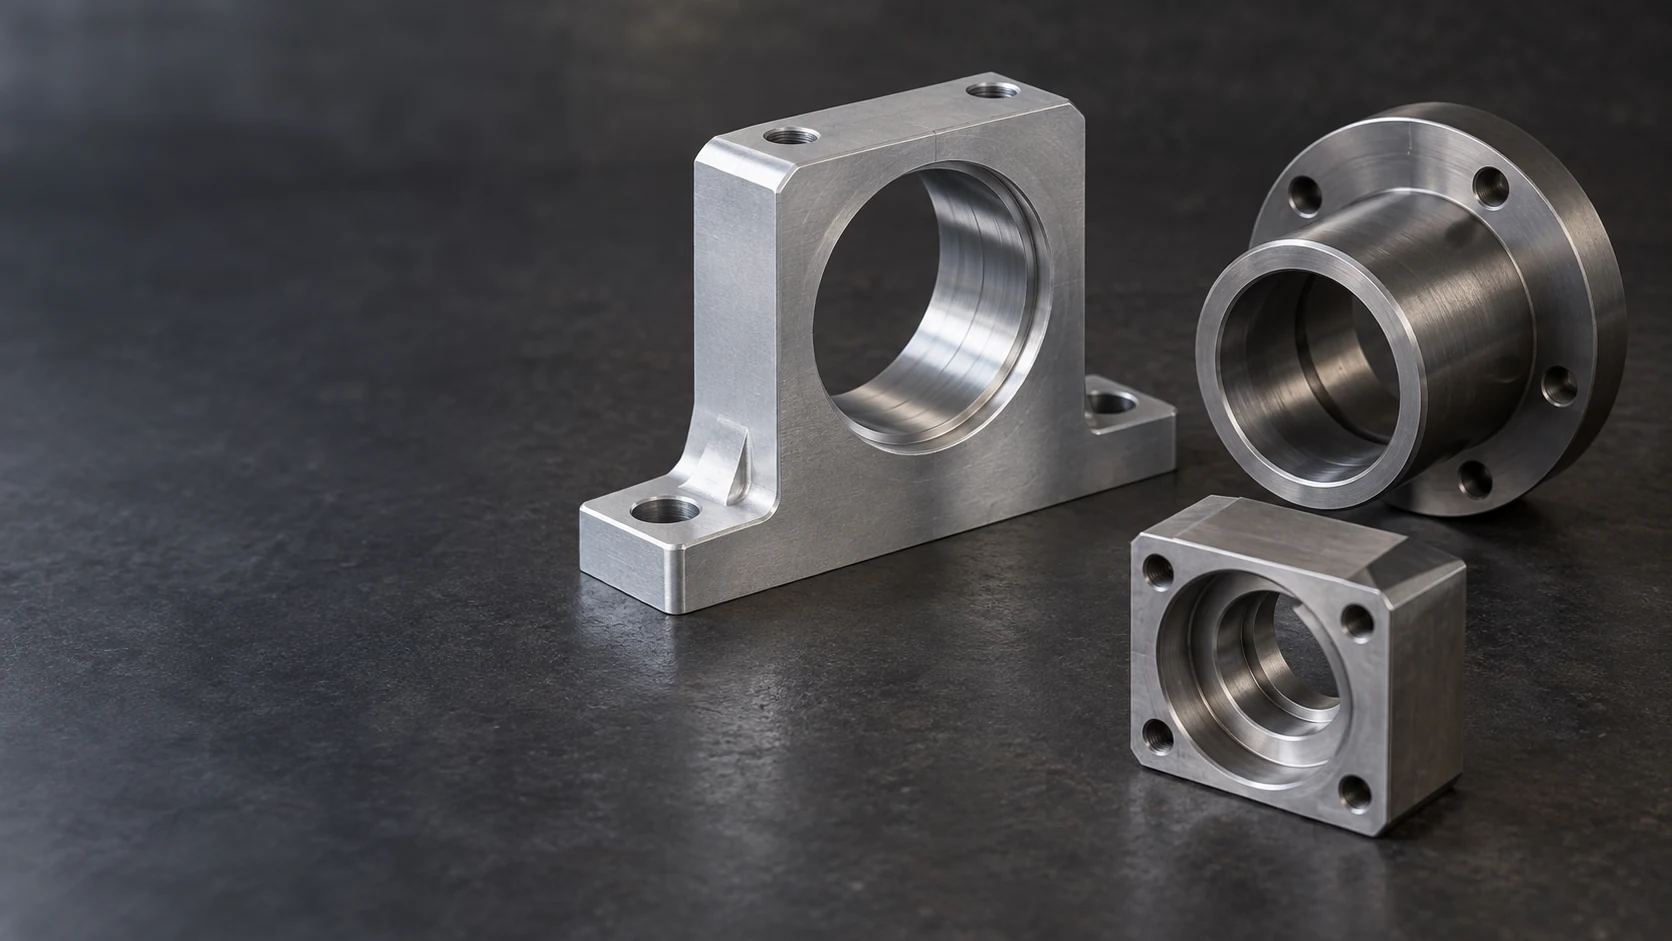
Gebewerkte behuizing, geflensde bus en trapvormig geboorde blok met interne cilindrische zitvlakken

CNC Boringdiensten

Wij bewerken bestaande gaten tot de diameter, vorm en positie die zijn gespecificeerd voor lagerzittingen, positioneringsgaten en aansluitende hulzen. Ons aanbod omvat maatwerkcomponenten van metaal en kunststof, van één behuizing tot herhaalde productielotsen.

  • Lagerzittingen en positioneringsboringen
  • Gestapeld, doorgaande en blinde boringen
  • Op de tekening gedefinieerde passingen en inspectie

Onderdelen met functionele boringen

Wij leveren geboorde behuizingen, hulzen en montageonderdelen aan bouwers van machines en kopers van onderdelen. Elke boring wordt beoordeeld in relatie tot de oppervlakken die haar positioneren in de assemblage: de montagebasis, eindvlak, schouder of aangrenzende boring.

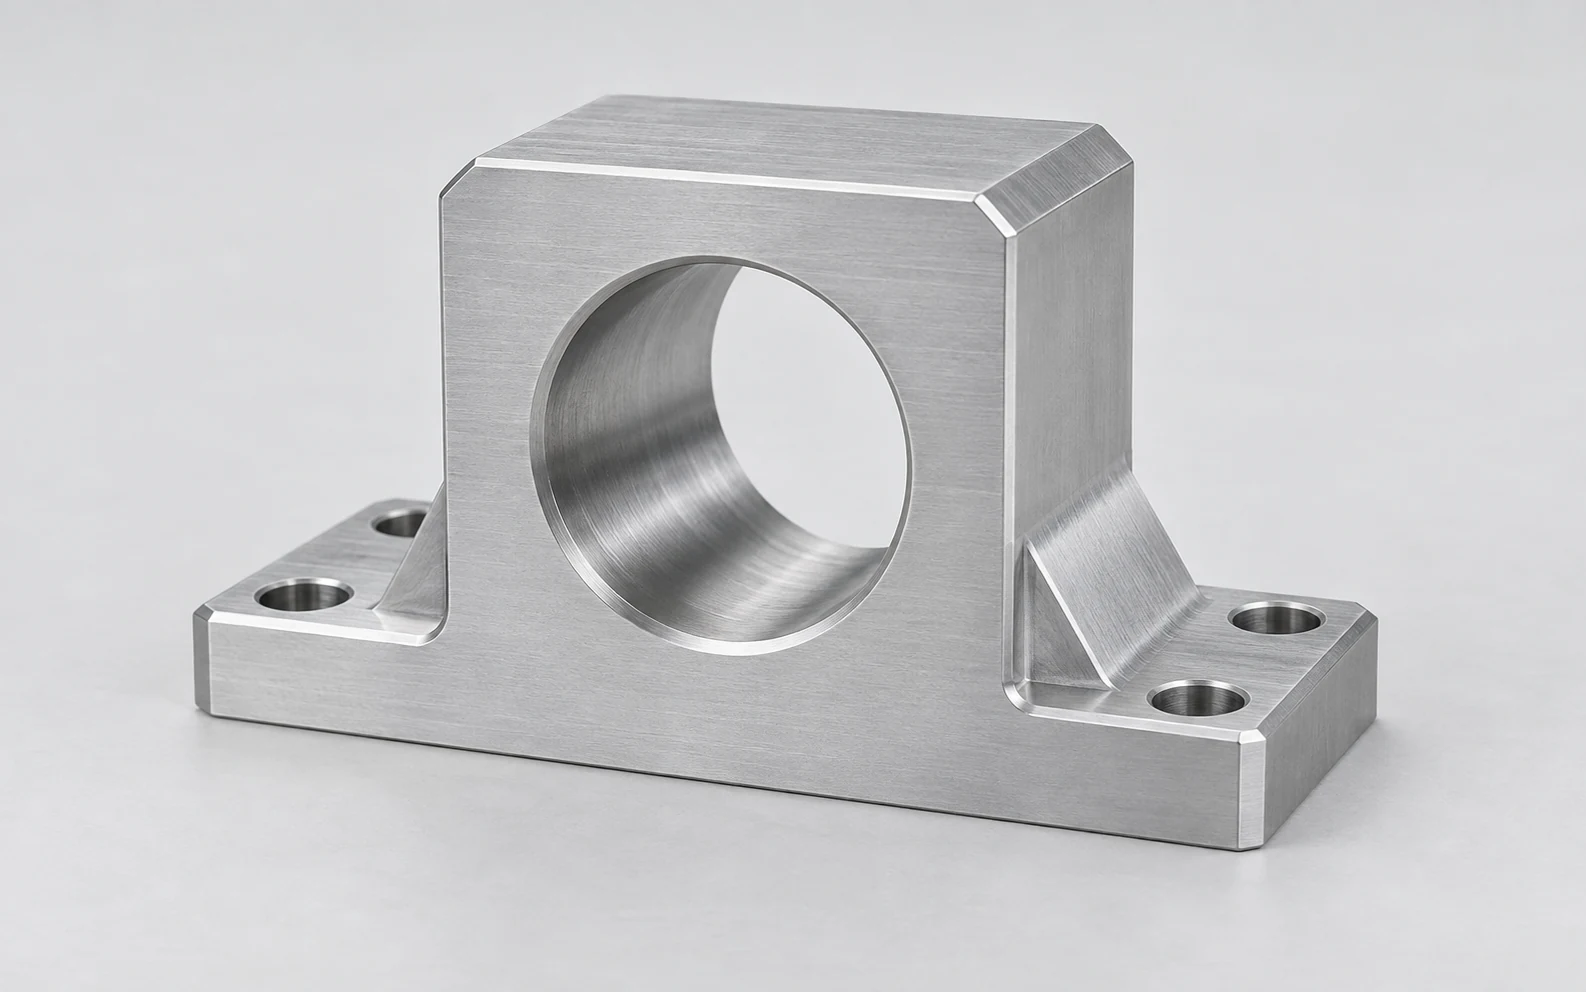
Gebewerkte aluminium lagerondersteuning met een centrale doorgaande boring, versterkte onderzijde en montagegaten

Lagerbehuizingen

Wij bewerken de lagerzitting ten opzichte van de behuizingbasis en het positioneringsvlak. Op de tekening moeten de zittingsdiameter, de positie van de as en de eisen aan de schouder duidelijk worden onderscheiden, zodat een correct uitgevoerde boring ook op de juiste plaats komt te zitten.

  • Lagerzittingen
  • Montagebases
  • Aspositie
Bespreek dit behuizing
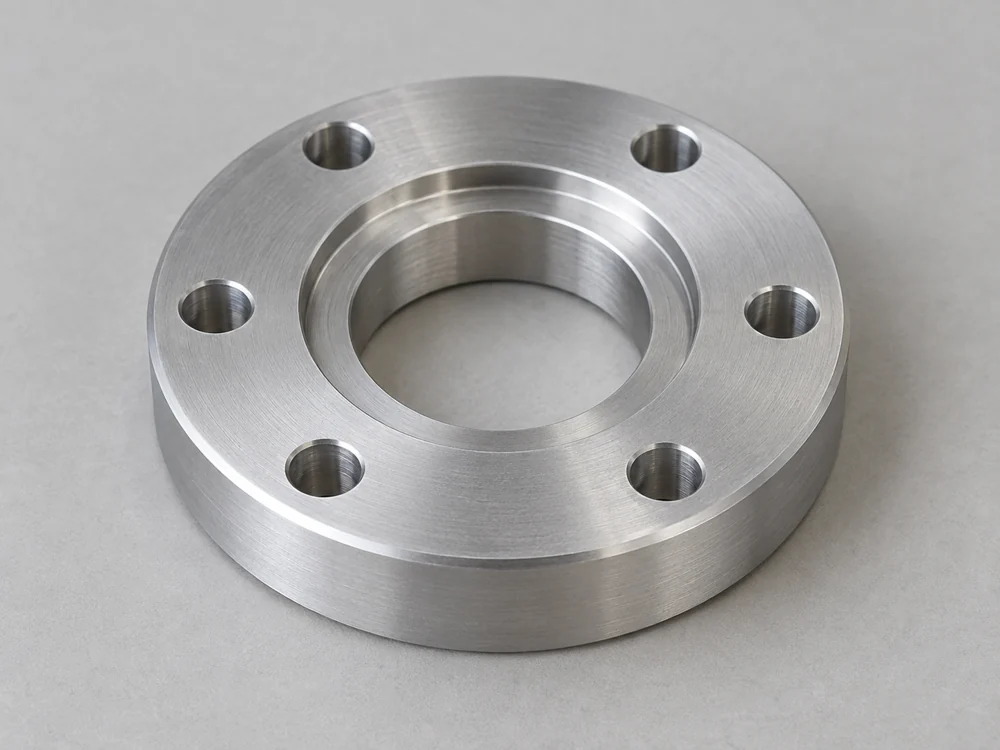
Ronde aluminium positioneerschijf met een centrale gestapelde boring en zes omliggende boutgaten

Locatie-boringplaten

Wij bewerken centrale positioneringsboorgaten in platen die een richtpunt, flens of apparatuurlichaam verbinden met een boutpatroon. De positioneringsdiameter bepaalt de positie; de omliggende bevestigingsgaten houden de assemblage vast.

  • Centrale richtpunten
  • Verhoudingen binnen boutcirkels
  • Aansluitvlakken
Bespreek deze plaat
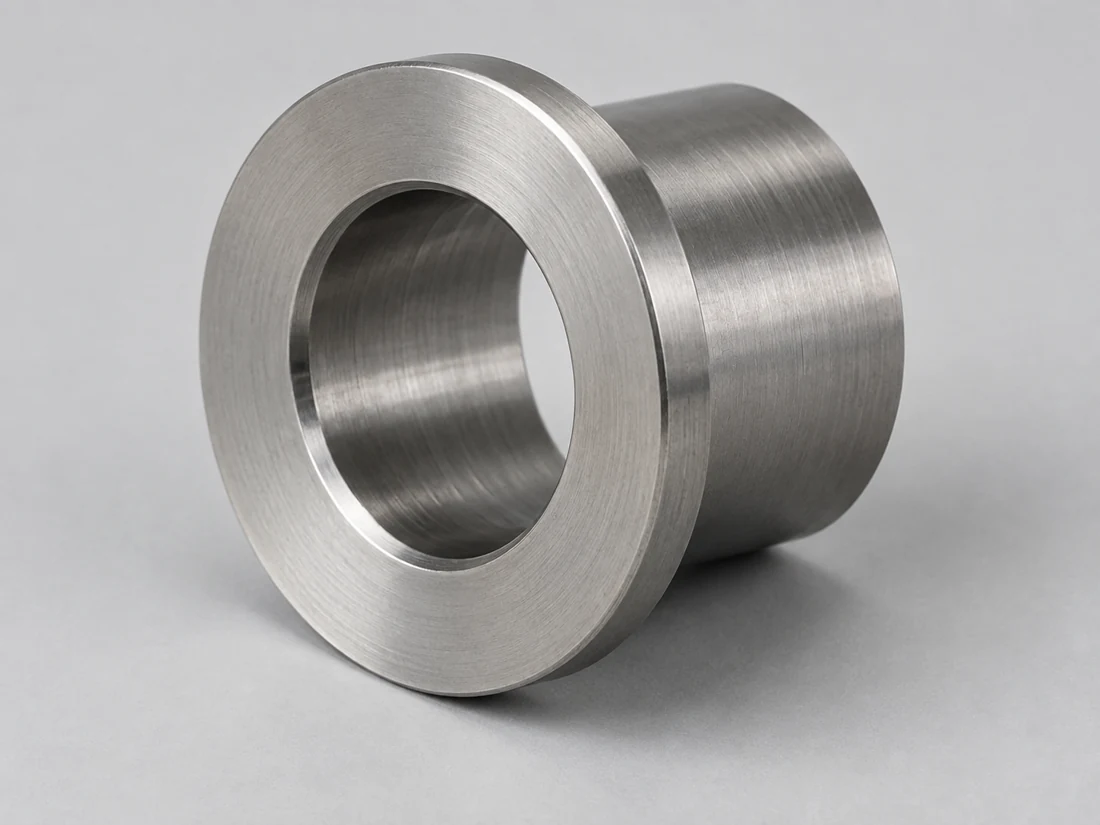
Verspanen van een stalen flensbus met een concentrische doorgaande boring en gedraaide eindvlak

Flensmofjes

Wij fabriceren mofjes met een gecontroleerde binnendiameter en een flens of schouder voor axiale positionering. De boorgrootte, wanddikte en de afstand van het aanslagvlak tot het uiteinde zijn afzonderlijke tekeningsvereisten.

  • Binnendiameters
  • Flensvlakken
  • Axiale lengtes
Bespreek deze bus
Rechthoekig aluminiumblok met twee boringdiameters, een interne ringvormige schouder en vier bevestigingsgaten

Blokken met trapvormige boringen

Wij bewerken blokken met twee of meer binnendiameters voor trapvormige inzetstukken of positioneringsopstellingen. De boringstrappen moeten, indien gespecificeerd, een gemeenschappelijke as hebben, terwijl de schouderdiepte bepaalt waar elke passende functie eindigt.

  • Coaxiale trappen
  • Schouderdieptes
  • Inzetvlakken
Bespreek dit blok
Aluminiumblok met een cirkelvormige blinde zitting, massief bodemvlak en vier geschroefde bevestigingsgaten

Blinde zitboringen

Wij bewerken blinde zitvlakken voor onderdelen die binnen een behuizing eindigen. De volledige diameterdiepte, de vorm van de bodem en de hoekafruiming worden afzonderlijk gedefinieerd; een boorpunt of een interne radius mag niet verhinderen dat het tegenonderdeel correct op zijn zitvlak komt te liggen.

  • Volledige diameterdiepte
  • Onderste vrijruimte
  • Zitschouders
Bespreek deze blinde boring
Eendelig aluminium ondersteuning met uitgelijnde boringen door twee evenwijdige wangen en twee bevestigingsgaten in de basis

Gepaarde boringen als ondersteuning

Wij beoordelen ondersteuningen waarvan de gescheiden boringen een gemeenschappelijke as of pen moeten positioneren. Op de onderdeeltekening is de relatie tussen die boringen en de montage-referentievlakken aangegeven; bij de opspanning wordt rekening gehouden met toegang door beide wanden.

  • Gerelateerde boringassen
  • Gescheiden wanden
  • Montage-referentievlakken
Bespreek deze ondersteuning

Boringsscope en het startgat

Een bestaand gat vereist mogelijk een aanzienlijke materiaalafname, een eindmaatbewerking of correctie ten opzichte van de onderdeel-datumvlakken. Wij kiezen de bewerkingsroute op basis van de huidige toestand en de eis aan de eindafmetingen. Voor grote behuizingen biedt onze CNC-bewerking van grote onderdelen pagina ondersteuning en toegang tot componenten.

Voorbereiding van de ruwboring

Wij beoordelen de startdiameter, onderbroken oppervlakken en resterende materiaaldikte voordat wij het gat voorbereiden op de afwerkingsbewerking. Bestaande trillingssporen of diepe merken moeten binnen de beschikbare tolerantie worden verwijderd; een lichte eindmaatbewerking kan ze niet eenvoudig verbergen.

Startmaat · schoonmaakmateriaal · instapvlak

Afwerken van de boring voor pasvormen van zittingen

Wij plannen de eindbewerking rond de opgegeven boringstoleranties, oppervlakte en materiaaltoestand. De inspectievereiste volgt uit de functie van de zitting, inclusief elke vormcontrole die niet wordt gedekt door een diameterlimiet alleen.

Afmetingstoleranties · vorm van de boring · oppervlakteafwerking

Gerelateerde boringen en referentie-elementen

Wij bepalen hoe elke boring is gepositioneerd ten opzichte van de montage- of referentievlakken. Waar assen over stappen of afzonderlijke wanden heen moeten uitlijnen, moet de opspanning en meting die relatie behouden in plaats van elke diameter afzonderlijk te controleren.

Boringassen · schouders · referentievlaakken

Boorgometrie die van invloed is op de verspaningsroute

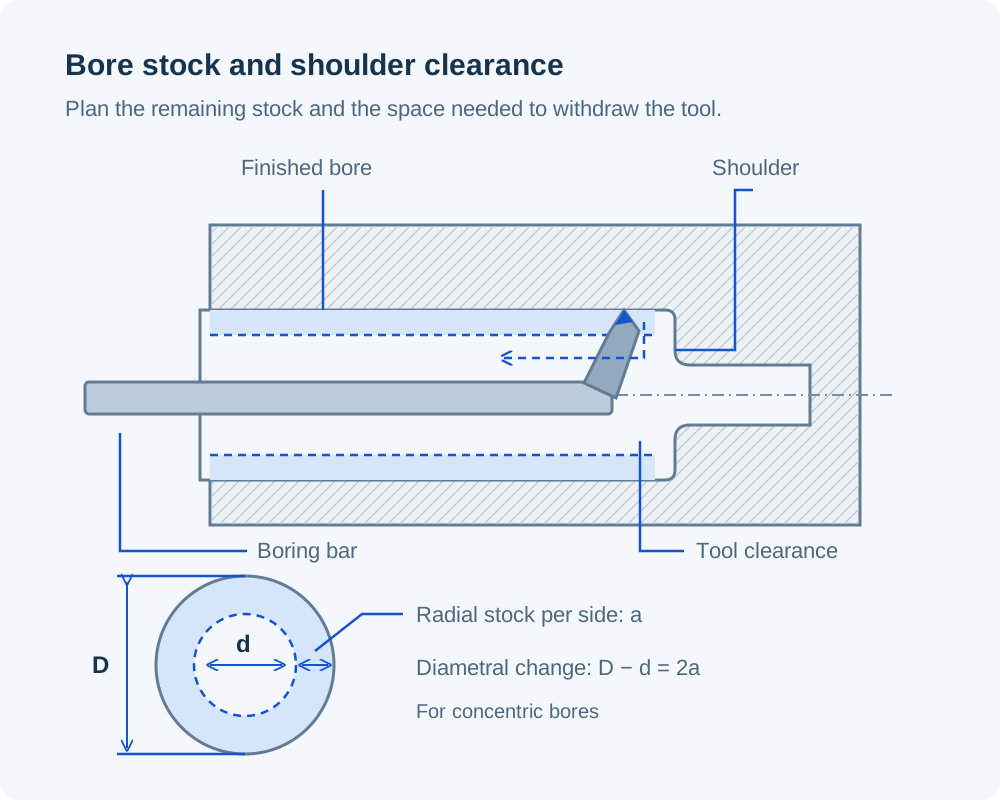
Wij beoordelen het materiaal rondom de afgewerkte boring en het pad dat de gereedschap moet volgen om erin te komen en eruit te gaan. Deze details bepalen of een bestaande ruwstaal zonder wijziging van een functioneel oppervlak aan de tekening kan voldoen.

Gedeelte van een trapvormige boring met een boringstang en een terugtrekpad, plus concentrische boringcirkels die het radiale restmateriaal per zijde onderscheiden van de diametrale verandering
Bij concentrische gaten is de toename van de diameter tweemaal de radiale voorbewerkingsaanpassing per zijde.

Voorbewerking voor afmeting en ascorrectie

Een grotere afgewerkte boring vereist materiaal beschikbaar rondom de gehele omtrek. Wanneer het voorgeboorde gat uit het midden ligt, volgt de bewerkingstoeslag uit de positie ten opzichte van de vereiste boringas én uit de diameter. Wanneer het onderdeel ook uitsparingen of vlakken nodig heeft, hoe CNC-frezen werkt worden deze afzonderlijke bewerkingen uitgelegd.

Diepte en toegankelijkheid van de opening

De boringdiepte wordt gemeten vanaf het insteekvlak, maar de gereedschapbereik kan ook een inkeping of een obstakel vóór dat vlak omvatten. Wij beoordelen zowel deze twee afstanden als de insteekvoorwaarden en de ruimte voor spaanafvoer bij de beoordeling van een blinde of ingezette boring.

Interne schouders en ontlasting

Een scherpe interne schouder en een glad cilindrisch steunvlak stellen verschillende eisen aan de gereedschapvrijheid. Wij beoordelen de toegestane hoekstraal, de volledige-diameter-diepte en eventuele ontlasting, zodat het tegenstuk zijn bedoelde steunvlak kan bereiken.

Wandondersteuning en loskoppeling van de opspaninrichting

Dunne hulzen en licht ondersteunde behuizingen kunnen onder de klemkracht verplaatsen. Wij onderscheiden afmetingen die vereist zijn in de losgekoppelde component van diegene die vereist zijn in een gedefinieerde geassembleerde toestand, en plannen de ondersteuning rond die acceptatietoestand.

Materialen voor geboorde behuizingen en hulzen

Een boring kan ten opzichte van het bijbehorende onderdeel veranderen wanneer temperatuur, vochtigheid of assemblagekrachten veranderen. Wij gebruiken de gespecificeerde legering en de voorraadtoestand om de verspaning te plannen; de onderstaande referenties helpen bij het vergelijken van die materiaaleffecten.

Metaalvoorraad en dimensionaal antwoord

Metaalreferenties voor onderdelen met boring
MateriaalReferentiekwaliteit / voorraadEigenschap die relevant is voor de boring
Aluminium6061-extrusieCLTE 23.6 µm/(m·K), 20–100°C
Roestvaststaal316L/EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Gelegeerd staal42CrMo4 +QT, Ovako 327A
Ronde stang, 40 < diameter < 100 mm
Hardheid 270–320 HB
Messing / koperC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, respectievelijk

Referenties: Hydro Legering 6061; Outokumpu Supra-serie; Ovako 42CrMo4; Copper Development Association C36000 en C11000. CLTE is de typische lineaire uitzettingscoëfficiënt over het genoemde interval; de hardheid geldt voor de genoemde staafstaat en diameter.

Stijfheid van kunststoffen en reactie op vocht

Referenties voor technische kunststoffen voor geboorde onderdelen
MateriaalReferentiekwaliteit van het uitgangsmateriaalReferentie-eigenschap
POM / acetaalPOM-C, TECAFORM AH naturalTrekmodulus 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 natuurlijkWateropname 0.30 / 0.60%
24 / 96 h, 23°C
PEEKOngevulde TECAPEEK natuurlijkTrekmodulus 4,200 MPa
1 mm/min

Typische waarden van Ensinger TECAFORM AH natural, TECAMID 6 natuurlijk en TECAPEEK natuurlijk productgegevens. Modulus: ISO 527-2; wateropname: ISO 62. Stijfheid beïnvloedt de boringondersteuning onder belasting; het vochtgedrag is van belang bij de keuze van de inspectie- en bedrijfsomstandigheden.

Wij behouden de gespecificeerde kwaliteit en toestand in de offerte. De materiaaleigenschappen beïnvloeden het pasontwerp; zij bepalen niet de eindmaten van de boring.

Boren van oppervlakken en eindbewerking

Wij onderscheiden het cilindrische pasoppervlak, de instaprand en de afwerking van het externe uiterlijk. Hun eisen kunnen zelfs bij een kleine bus of behuizing verschillen.

Afwerking van het borgat en instapranden

Wij werken volgens de voor het borgat aangegeven ruwheid en randvoorwaarden. Een lagerinstap, een vastzettende schouder en een afdichtoppervlak vereisen elk een eigen bewerking; een algemene ontbramingopdracht mag geen functionele rand verwijderen.

Oppervlakken die zichtbaar zijn van buitenaf

Als een behuizing een cosmetische afwerking vereist, identificeren wij de boring en andere pasvlakken die moeten worden beschermd. Het stralen van een zichtbaar buitenvlak en het afwerken van een interne zitvlak zijn gescheiden bewerkingen met afzonderlijke acceptatiecriteria.

Pasvlakken na coating of warmtebehandeling

Wij bepalen of de boringstoleranties van toepassing zijn vóór of ná de gespecificeerde behandeling. De opbouw door coating en de vervorming door warmtebehandeling beïnvloeden de volgorde; afscherming of een vervolgbewerking moet worden opgenomen in de overeengekomen bewerkingsroute.

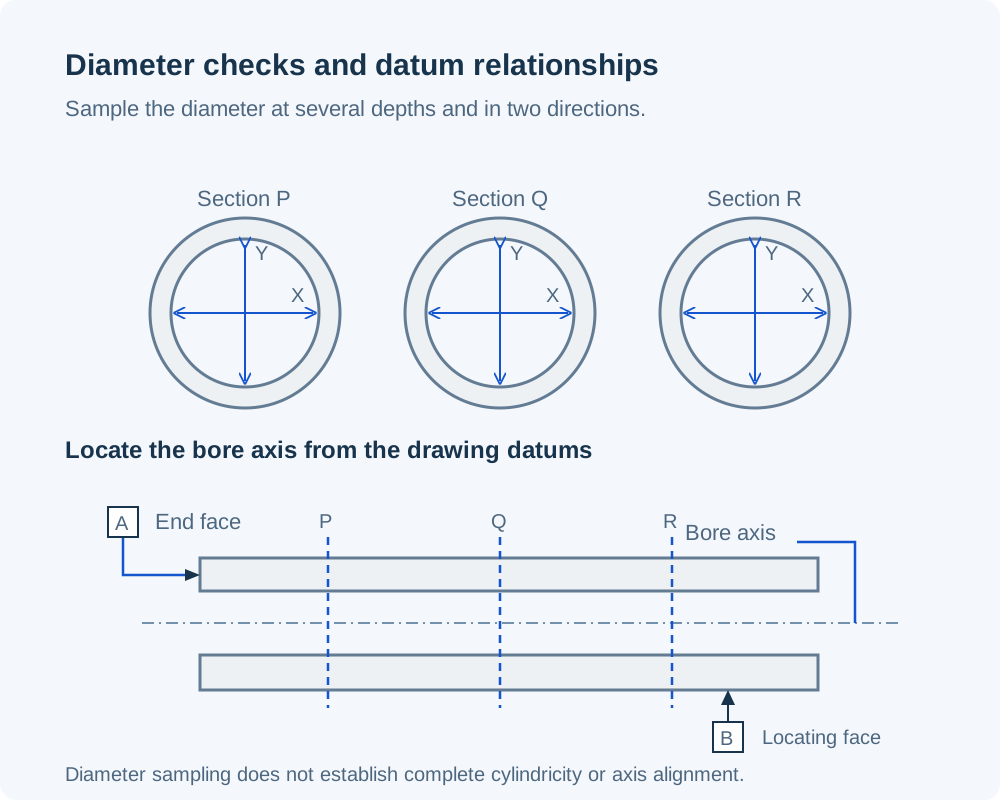
Diameter, vorm van de boring en referentievlakrelaties

Drie axiale boringen met twee loodrechte diametermeetrichtingen op elk gedeelte, boven een afzonderlijke zijweergave die de boringas positioneert ten opzichte van een eindvlak en een positioneringsvlak

Wij controleren de eis zoals vermeld op de tekening. Een boring binnen haar diametertoleranties kan toch een onaanvaardbare vorm hebben of ten opzichte van een montagevlak verkeerd zijn gepositioneerd.

Meetwaarden op meerdere dieptes en in verschillende richtingen helpen variatie in afmeting bloot te leggen. Deze meetwaarden stellen op zichzelf echter geen volledige cilindriciteit vast, noch de relatie tussen de as van de boring en de referentievlakken van het onderdeel.

De onderstaande H7-waarden zijn een naslag voor tekeningen waarop die gatklasse is gespecificeerd. Wij beoordelen de specifieke afmeting, het materiaal, de toegankelijkheid en de inspectievereisten voordat wij het verspaningsomvang accepteren.

Inspectievereisten voor afgewerkte boringen
KenmerkVereisteVerificatie
BoringdiameterAfmeting op gedefinieerde dieptes en in gedefinieerde richtingenMeting van de boring of overeengekomen meetgereedschappen
Cilindrische vormRondheid, coniciteit of cilindriciteitMethode die is geselecteerd voor de opgegeven vormbediening
BoorgasLocatie en oriëntatie ten opzichte van de referentievlakkenCoördinaatmeting op basis van referentievlakken
Interne schouderDiepte en oriëntatie van het aanslagvlakAxiale en oriëntatiecontroles
Booroppervlak en -randOppervlakteruwheid en instapvoorwaardeGespecificeerde ruwheidsmeting; inspectie van de rand

Wij stemmen in met de meetmethode en elk meegeleverd dimensioneel meetrapport voor deze kenmerken. De vereiste materiaaltoestand, ondersteuning of assemblagetoestand is opgenomen indien deze de acceptatiecriteria wijzigt.

H7 boringstoleranties volgens nominale diameter
Nominale diameter (mm)Lagere afwijking (mm)Bovengrensafwijking (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Elk interval sluit zijn ondergrens uit en omvat zijn bovengrens. Deze toleranties gelden uitsluitend wanneer H7 is gespecificeerd; vorm, positie en oppervlakteafwerking blijven afzonderlijke eisen. Waarden: ELESA+GANTER, DIN ISO 286 referentietabellen. Norm: ISO 286-2

Eerste onderdelen, series en herhaalde boringen

De toestand van het inkomende gat is even belangrijk als de eindtekening. Wij onderscheiden een eerste pasbeoordeling van series voorbewerkte grondvormen die kunnen verschillen in afmeting of uitlijning.

Eerste-deel-pasgevoelbeoordeling

Wij identificeren de zitting die samen met het tegenonderdeel wordt beoordeeld en de afmetingen waarvoor een inspectierapport nodig is. Een assemblageproef kan vervolgens een pasprobleem blootleggen zonder de op de tekening gebaseerde controles te vervangen.

Partijen voorbereide grondstukken

Wij beoordelen hoeveel de beginboorgaten binnen de partij variëren. Een bewerkingsroute die één grondstuk schoonmaakt, kan bij een ander grondstuk sporen of onvoldoende wanddikte achterlaten als de afmeting en positie van het inkomende gat niet onder controle zijn.

Herhaalde onderdelen en afgestemde interfaces

Wij houden de goedgekeurde boorgrenzen, referentievlakken en geleverde behandeling gekoppeld aan de onderdeelrevisie. Een wijziging van het tegenlager, de as of de inzet kan vereisen dat het pasgevoel opnieuw wordt beoordeeld, zelfs wanneer de behuizingomtrek ongewijzigd blijft.

Wat beïnvloedt een CNC-boringsaanvraag?

Wij stellen een offerte op voor de werkzaamheden die nodig zijn om het startonderdeel te brengen tot de eis voor de afgewerkte boring. Dezelfde einddiameter kan zeer verschillende voorbewerking, toegang en verificatie vereisen. Programmerings- en initiële instelkosten worden verdeeld over de bestelde partij.

Startgat en nabewerkingsaanpassing

De bestaande diameter, positie en oppervlaktoestand bepalen hoeveel voorbereiding nodig is vóór de eindbewerking. Een gegoten of gedeeltelijk bewerkt gat vereist een eigen beoordeling van de beginvoorwaarden.

Reikwijdte van de gereedschapsopname en toegang tot de opspanning

Ingezakte openingen, diepe schouders en gescheiden boringwandoppervlakken beïnvloeden de gereedschapstoegang en -ondersteuning. Extra opspanningen kunnen nodig zijn om het gat te bereiken terwijl de relatieve positie ten opzichte van de montage-referentievlakken behouden blijft.

Vorm- en positievereisten

Een diameterlimiet, een cilindriciteitsvereiste en een tolerantie voor de positie van de boring vereisen verschillend bewijsmateriaal. Wij voeren de daadwerkelijk gespecificeerde controles uit, in plaats van elke nauwe pasvorm te behandelen als dezelfde inspectietaak.

Uiteindelijke conditie en bescherming

Behandelingen vóór of na het boren, beschermd passende oppervlakken en de gevraagde dimensionele registraties dragen bij aan de geleverde kosten. Ze vallen onder de werkomschrijving naast de snijbewerkingen.

Van begincomponent tot afgewerkte boring

  1. Controleer het bestaande gat

    Wij vergelijken de afgewerkte tekening met het huidige ruwstuk, inclusief gatmaat, materiaaloverschot rond de boring en bruikbare referentieoppervlakken.

  2. Vereenvoeg de afgewerkte conditie

    Wij definiëren de boringstoleranties, de referentieverhoudingen, de volgorde van behandelingen en de acceptatieconditie voordat de verspaningsomvang wordt vastgelegd.

  3. Verspaan en verifieer de kenmerken

    Wij volgen de geplande voorbewerking- en afwerkingsroute en controleren vervolgens de opgegeven afmetingen, vorm- en positie-eisen met behulp van de overeengekomen methoden.

  4. Bescherm de afgewerkte zitvlakken.

    Wij beschermen instapranden en interne pasvlakken tegen beschadiging tijdens de verpakking. De onderdeelidentificatie en de overeengekomen registraties blijven traceerbaar naar de geleverde onderdelen.

Vragen over CNC-boringorders

Levert een boring met tolerantieklasse H7 automatisch een perspasvorm voor een lager?

Nee. H7 definieert de afmetingsgrenzen van het gat, niet de interferentie met een specifiek lager. Het resultaat hangt ook af van de buitendiametergrenzen van het lager en de gekozen pasvorm voor de belasting en bedrijfsomstandigheden. Wij gebruiken de voor de assemblage gespecificeerde pasvorm, in plaats van elke H7-lagerzitting als een perspasvorm te behandelen.

Kan boren een te grote boring kleiner maken?

Nee. Boren verwijdert materiaal. Als een boring al groter is dan de toegestane maximale afmeting, hebben we een goedgekeurde wijziging nodig, zoals een herontworpen interface of een afzonderlijk ingenieurbouwkundige busopstelling, voordat verdere bewerking wordt overwogen. Een nieuwe verspaningspassage kan ontbrekend materiaal niet herstellen.

Hoe moet een gespleten behuizing worden gespecificeerd voor definitieve goedkeuring van de boring?

De tekening moet de twee delen van de behuizing die op elkaar passen, de positioneringskenmerken en de montageomstandigheden die gebruikt worden voor goedkeuring, aangeven. Als de boring zijn tolerantiegrenzen moet halen met de deksel geïnstalleerd en aangedaan, moeten we die omstandigheid expliciet gedefinieerd krijgen. De samengestelde boring wordt gemeten met de kap gemonteerd en aangehaald, wanneer dat de acceptatietoestand is.

Kan een inch-boring worden vervangen door de dichtstbijzijnde metrische H7-maat?

Een eenheidconversie kan de oorspronkelijke tolerantiegrenzen exact behouden; het kiezen van een nabijgelegen metrische nominale maat wijzigt deze echter. Wij behouden de oorspronkelijke pasvorm tenzij een herzien metrische boring en het bijbehorende tegenonderdeel gezamenlijk zijn goedgekeurd. Het toevoegen van H7 aan een afgeronde diameter is geen directe conversie.

Wat gebeurt er als een sleutelgroef of dwarsgat de boring onderbreekt?

We moeten de onderbreking op de tekening zien staan, inclusief positie en afmeting. Dit beïnvloedt de snede en de beschikbare oppervlakken voor diametermeting. Wij identificeren continue meetvlakken (lands) en eventuele vereiste randvoorwaarden, zodat een meting over een opening niet per ongeluk wordt aangezien voor de boringdiameter.

Wat gebeurt er als de afwerking porositeit blootlegt in een gegoten boring?

We onderscheiden blootliggende materiaalleegtes van een oppervlaktegebrek na verspaning en verwijzen deze naar de overeengekomen aanvaardingscriteria voor gietstukken. Het verwijderen van meer materiaal is alleen een optie als er voldoende bewerkingsaanpassing beschikbaar blijft én de eisen voor het afgewerkte onderdeel nog steeds kunnen worden gehandhaafd. Elke reparatie of vervanging van een onderdeel vereist een afzonderlijke beslissing; dit wordt niet standaard verondersteld binnen het boren.

Moet de tekening boring vereisen, of kan deze de afgewerkte boring specificeren?

Als een contract of gekwalificeerd proces boring vereist, vermeld dan die procesbeperking. Anders kan de tekening de afgewerkte afmeting, vorm, positie en oppervlakte-eisen specificeren, en wij beoordelen het volledige routeplan voor de afwerking van de boring. Dit voorkomt dat een bewerkingsmethode wordt voorgeschreven die niet geschikt is voor de toegang of de eindoppervlakte.

PROJECTONDERSTEUNING

Bespreek uw onderdelen met boring

Stuur de definitieve tekening en laat ons weten of het uitgangsdeel massief materiaal, een gietstuk of een gedeeltelijk bewerkt onderdeel is. Wij beoordelen de boringseisen en de werkzaamheden die nodig zijn om deze te realiseren.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB