Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
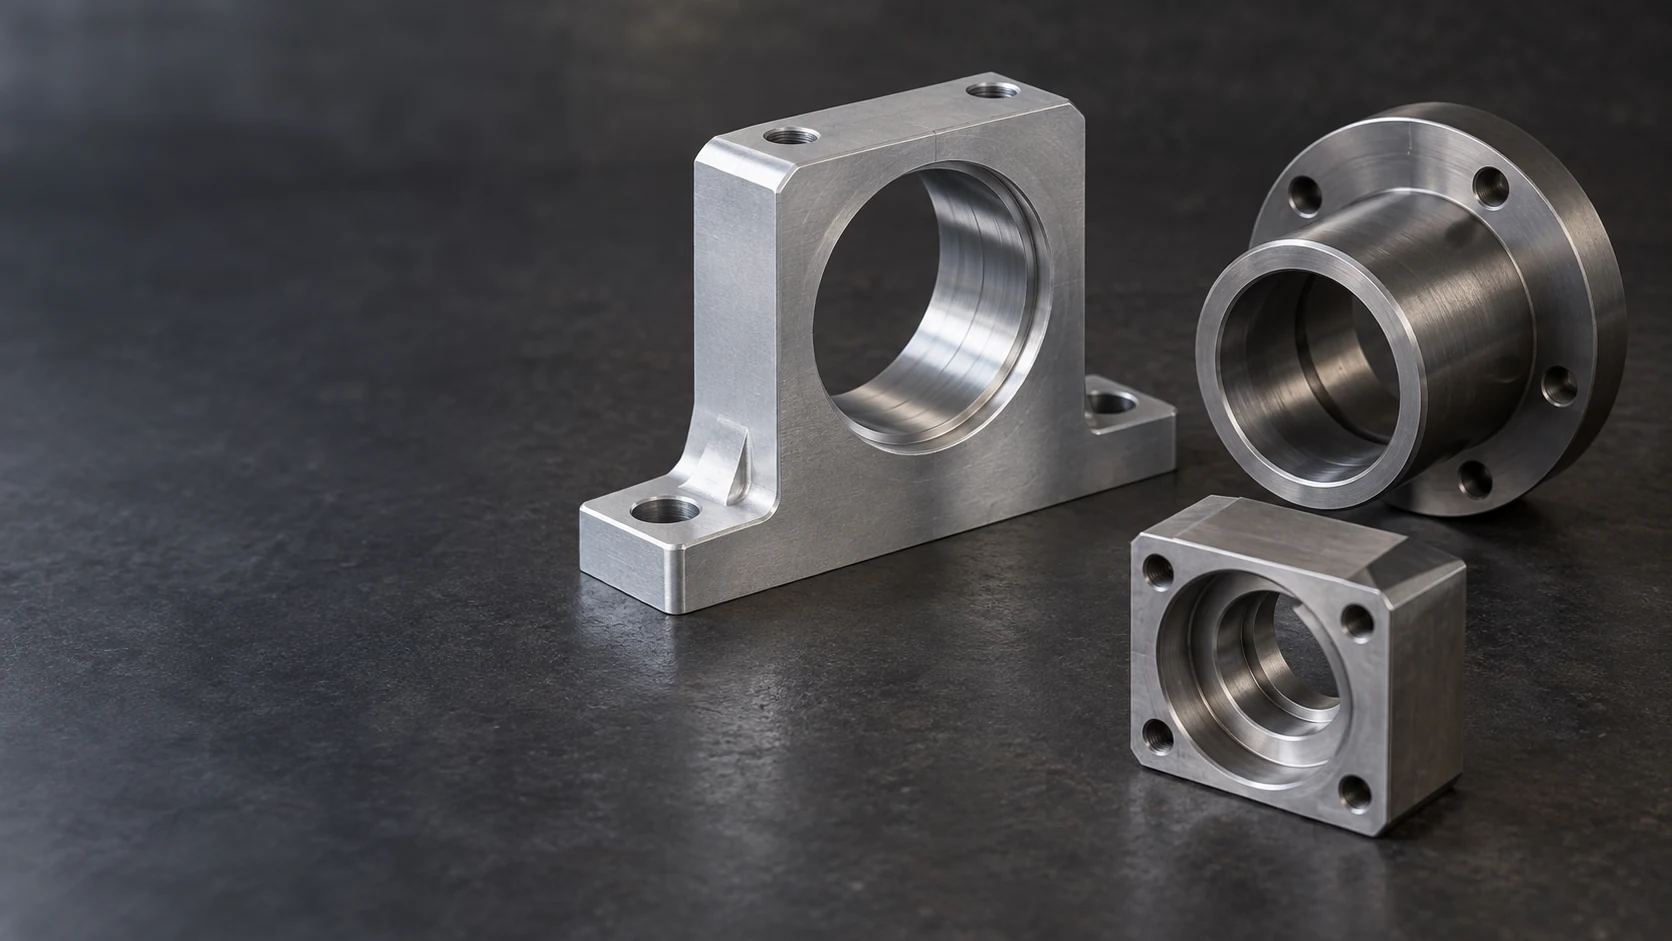
Carcaça usinada, bucha com flange e bloco com furo escalonado, todos com assentos cilíndricos internos

CNC Serviços de Alargamento

Usinamos furos existentes até o diâmetro, forma e posição especificados para assentos de rolamentos, furos de localização e buchas de acoplamento. O nosso escopo abrange componentes personalizados em metal e plástico, desde uma única caixa até lotes repetidos.

  • Assentos para rolamentos e furos de localização
  • Furos escalonados, passantes e cegos
  • Ajustes e inspeção definidos por desenho

Componentes com furos funcionais

Fornecemos carcaças fresadas, buchas e componentes de montagem para fabricantes de equipamentos e compradores de peças. Cada furo é considerado em conjunto com as superfícies que o posicionam no conjunto: sua base de montagem, face final, ombro ou furo vizinho.

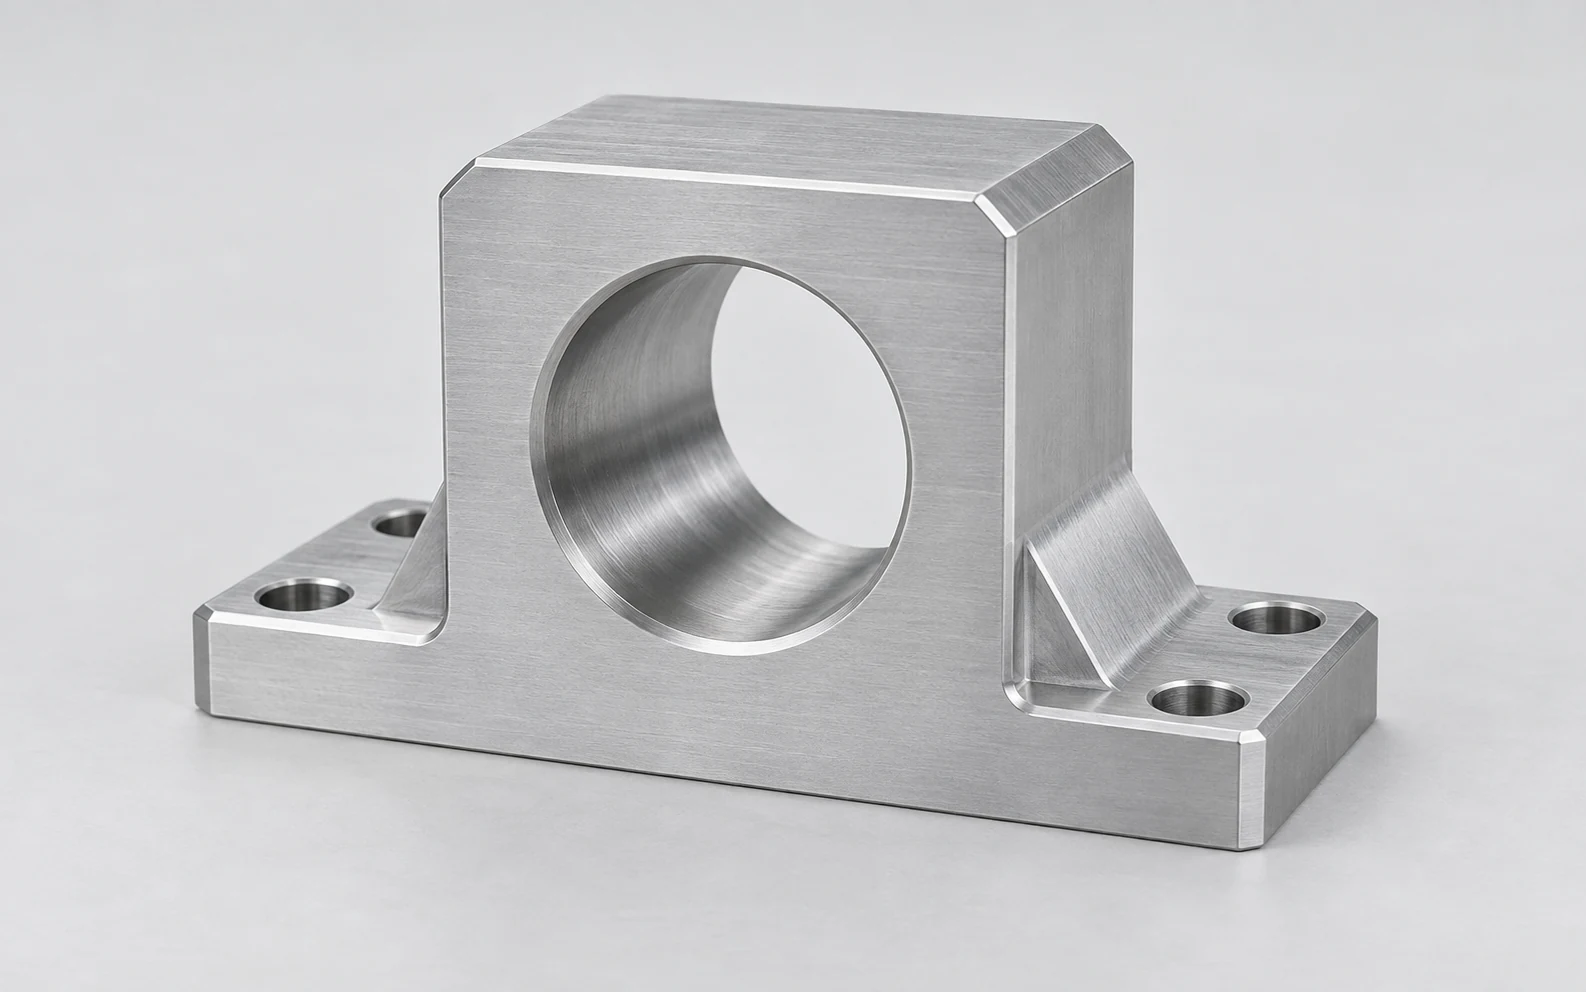
Suporte de rolamento em alumínio usinado, com furo passante central, base reforçada e furos de fixação

Carcaças para rolamentos

Acabamos o assento do rolamento em relação à base da carcaça e à face de localização. O desenho deve distinguir o diâmetro do assento da sua posição axial e dos requisitos do ombro, de modo que um furo corretamente dimensionado também fique posicionado no local adequado.

  • Assentos de rolamento
  • Bases de montagem
  • Localização do eixo
Discutir esta carcaça
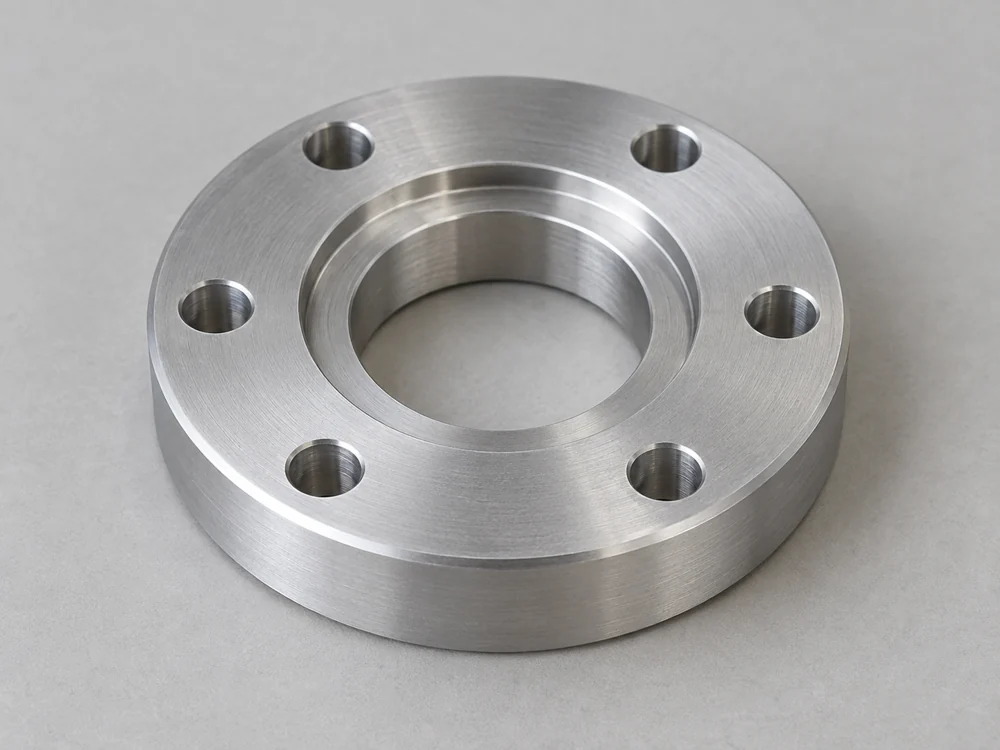
Placa de localização redonda em alumínio com um furo escalonado central e seis furos roscados circundantes

Placas de furação de localização

Usinamos furos centrais de localização em placas que conectam um piloto, uma flange ou o corpo de um equipamento a um padrão de furos para parafusos. O diâmetro de localização define a posição; os furos de fixação circundantes mantêm a montagem.

  • Pilotos centrais
  • Relações do círculo de parafusos
  • Faces de assentamento
Discutir esta chapa
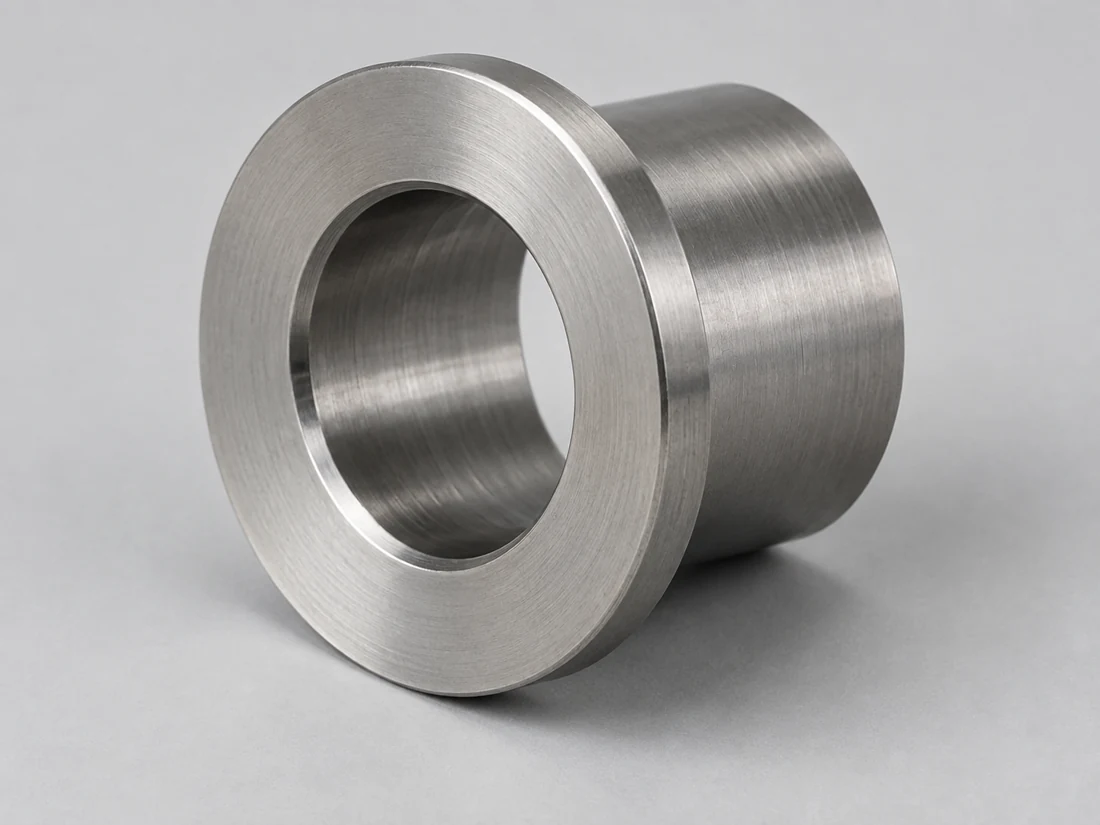
Manga flangeada usinada em aço com um furo passante concêntrico e face de extremidade torneada

Buchas com flange

Nós fabricamos buchas com um diâmetro interno controlado e uma flange ou ombro para localização axial. O diâmetro do furo, a espessura da parede e a distância da face de assentamento até a extremidade são requisitos de desenho separados.

  • Diâmetros internos
  • Faces de flange
  • Comprimentos axiais
Discutir este bujão
Bloco retangular em alumínio com dois diâmetros de furo, um ombro anular interno e quatro furos de fixação

Blocos com furos escalonados

Nós usinamos blocos com dois ou mais diâmetros internos para inserções escalonadas ou conjuntos de localização. Os degraus dos furos precisam de um eixo comum, quando especificado, enquanto a profundidade do ombro determina onde cada característica de acoplamento é interrompida.

  • Degraus coaxiais
  • Profundidades dos ombros
  • Inserir assentos
Discutir este bloco
Bloco em alumínio com um assento cego circular, fundo maciço e quatro furos roscados de fixação

Furos cegos para assentamento

Usinamos assentos cegos para componentes que se posicionam no interior de um corpo. A profundidade em diâmetro total, a forma do fundo e o raio de concordância nos cantos são definidos separadamente; um ponto de broca ou um raio interno não deve impedir que a peça acoplada se assente corretamente.

  • Profundidade em diâmetro total
  • Folga inferior
  • Ombros de assentamento
Discuta este furo cego
Suporte de alumínio em uma peça única com furos alinhados que atravessam duas faces paralelas e dois furos de fixação em sua base

Suportes com furos emparelhados

Analisamos suportes cujos furos separados devem posicionar um eixo ou pino comum. O desenho da peça identifica a relação entre esses furos e os datums de montagem, considerando-se o acesso por ambas as paredes na configuração.

  • Eixos de furos relacionados
  • Paredes separadas
  • Referências de fixação
Discuta este suporte

Escopo de alargamento e o furo inicial

Um furo existente pode exigir remoção substancial de material, um corte final de dimensionamento ou correção em relação aos datums da peça. Selecionamos a rota de usinagem com base em seu estado atual e nos requisitos finais. Para carcaças grandes, o nosso usinagem de peças grandes CNC página aborda o suporte e o acesso aos componentes.

Preparação do furo bruto

Avaliamos o diâmetro inicial, as superfícies interrompidas e o material remanescente antes de preparar o furo para o acabamento. Vibrações pré-existentes (chatter) ou marcas profundas devem ser removidas dentro da folga disponível; uma leve passada de dimensionamento não pode simplesmente disfarçá-las.

Dimensão inicial · sobremetal para limpeza · face de entrada

Aguilhamento final para assentos de ajuste

Planejamos o corte final em torno dos limites de furação especificados, da superfície e do estado do material. O requisito de inspeção segue a função do assento, incluindo qualquer controle de forma que um limite de diâmetro isolado não abranja.

Limites dimensionais · forma do furo · acabamento superficial

Furos relacionados e elementos de referência

Estabelecemos como cada furo é posicionado em relação às superfícies de montagem ou de referência. Quando os eixos devem estar alinhados entre etapas ou paredes separadas, a configuração e a medição precisam preservar essa relação, em vez de verificar cada diâmetro isoladamente.

Eixos dos furos · ombros · faces de referência

Geometria do furo que afeta a rota de usinagem

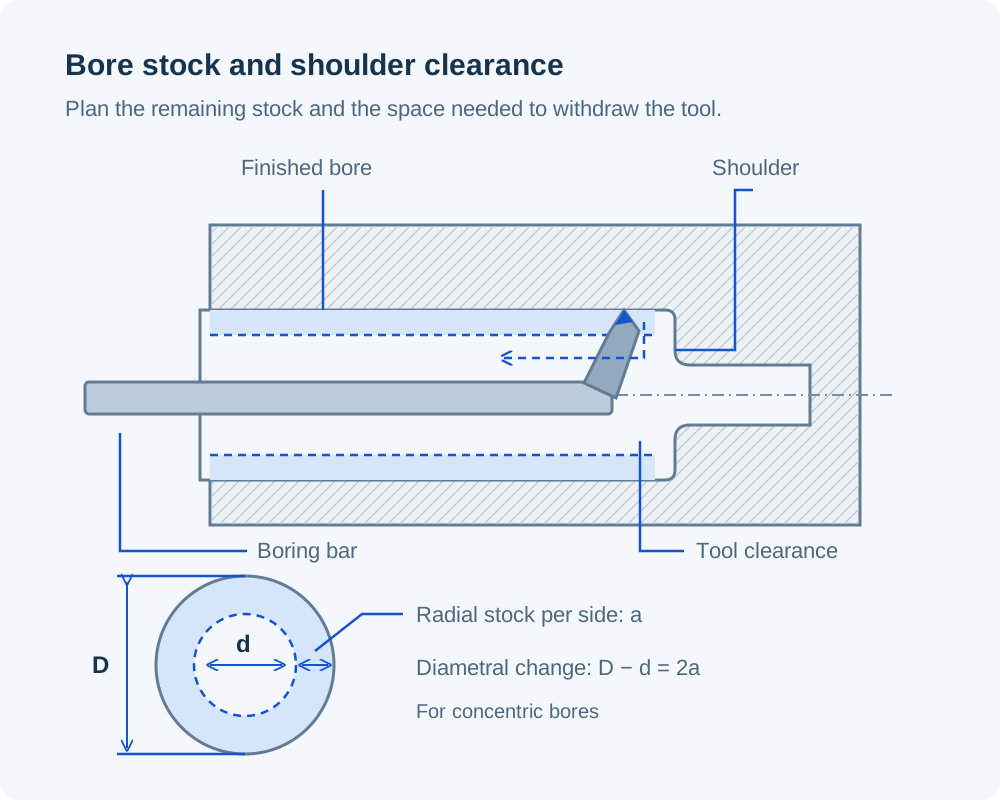
Analisamos o material ao redor do furo acabado e o caminho que a ferramenta precisa percorrer para entrar e sair dele. Esses detalhes determinam se uma peça bruta existente pode atingir as especificações do desenho sem alterar nenhuma superfície funcional.

Seção de um furo escalonado com uma barra de mandrilar e trajetória de recuo, além de círculos concêntricos de furos que distinguem a sobremetal radial por lado da variação diametral
Para furos concêntricos, o aumento no diâmetro equivale ao dobro da sobremetal radial removido por lado.

Sobremetal para correção de dimensão e de eixo

Um furo final maior exige material disponível ao longo de toda a sua circunferência. Quando o furo de partida está descentrado, a sobreespessura de acabamento decorre da sua posição em relação ao eixo de furo exigido, além do seu diâmetro. Quando o corpo também necessita de cavidades ou faces, como funciona a fresagem CNC explica essas operações separadas.

Profundidade e acesso à abertura

A profundidade do furo começa na face de entrada, mas o alcance da ferramenta pode também incluir um rebaixo ou um obstáculo antes dessa face. Avaliamos ambas as distâncias, a condição de entrada e o espaço disponível para remoção de cavacos ao analisar um furo cego ou rebaixado.

Ombros internos e alívios

Um ombro interno vivo e um assento cilíndrico liso impõem requisitos diferentes de folga da ferramenta. Analisamos o raio de concordância permitido, a profundidade em diâmetro total e quaisquer alívios, de modo que a peça acoplada possa entrar em contato com o assento previsto.

Suporte lateral e liberação da peça do dispositivo de fixação

Mangas finas e carcaças levemente apoiadas podem se deslocar sob a ação da fixação. Distinguimos as dimensões exigidas na peça liberada daquelas exigidas em uma condição montada definida e planejamos o suporte com base nesse estado de aceitação.

Materiais para carcaças e buchas usinadas por alargamento

Um furo pode variar em relação à sua peça acoplada conforme mudam a temperatura, a umidade ou as forças de montagem. Utilizamos a classe e o estado do material especificados para planejar a usinagem; as referências abaixo auxiliam na comparação desses efeitos materiais.

Material metálico bruto e resposta dimensional

Referências metálicas para componentes fresados
MaterialClasse / estado do material brutoPropriedade relevante ao furo
Alumínio6061 extrusãoCLTE 23.6 µm/(m·K), 20–100°C
Aço inoxidável316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Aço-liga42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diâmetro < 100 mm
Dureza 270–320 HB
Latão / cobreC36000 / C11000CLTE 20,5 / 16,9 µm/(m·K)
20–300°C / 20–100°C, respetivamente

Referências: Hydro Liga 6061; Outokumpu Gama Supra; Ovako 42CrMo4; Copper Development Association C36000 e C11000. O CLTE é o coeficiente típico de dilatação linear no intervalo indicado; a dureza aplica-se à condição e ao diâmetro especificados da barra.

Rigidez plástica e resposta à umidade

Referências em plástico de engenharia para componentes alargados
MaterialGrau de estoque de referênciaPropriedade de referência
POM / acetalPOM-C, TECAFORM AH naturalMódulo de tração 2,800 MPa
1 mm/min
NáilonPA6, TECAMID 6 naturalAbsorção de água 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK natural sem cargaMódulo de tração 4,200 MPa
1 mm/min

Valores típicos da Ensinger TECAFORM AH natural, TECAMID 6 natural e TECAPEEK natural dados do produto. Módulo: ISO 527-2; absorção de água: ISO 62. A rigidez afeta o suporte do furo sob carga; a resposta à umidade é relevante ao selecionar as condições de inspeção e serviço.

Mantemos na cotação a classe e condição especificadas. As propriedades do material orientam o projeto do ajuste; elas não definem os limites finais do furo.

Superfícies do furo e tratamento final

Separamos a superfície cilíndrica de ajuste, a borda de entrada e o acabamento da aparência externa. Os requisitos dessas áreas podem diferir mesmo em um pequeno bujão ou carcaça.

Acabamento do furo e bordas de entrada

Trabalhamos conforme as condições de rugosidade e de bordas especificadas para o furo. Uma entrada guia para rolamento, um ombro de retenção e uma superfície de vedação exigem tratamentos específicos; uma instrução genérica de desburrar não deve remover uma borda funcional.

Superfícies de aparência externa

Se uma carcaça exigir um acabamento cosmético, identificamos o furo e outras superfícies de ajuste que devem ser protegidas. Jatear um exterior visível e acabar um assento interno são operações distintas, com critérios de aceitação separados.

Ajustes após revestimento ou tratamento térmico

Verificamos se os limites do furo se aplicam antes ou após o tratamento especificado. O acúmulo do revestimento e a deformação causada pelo tratamento térmico afetam a sequência; a máscara ou o acabamento subsequente devem constar da rota acordada.

Diâmetro, forma do furo e relações com os referenciais

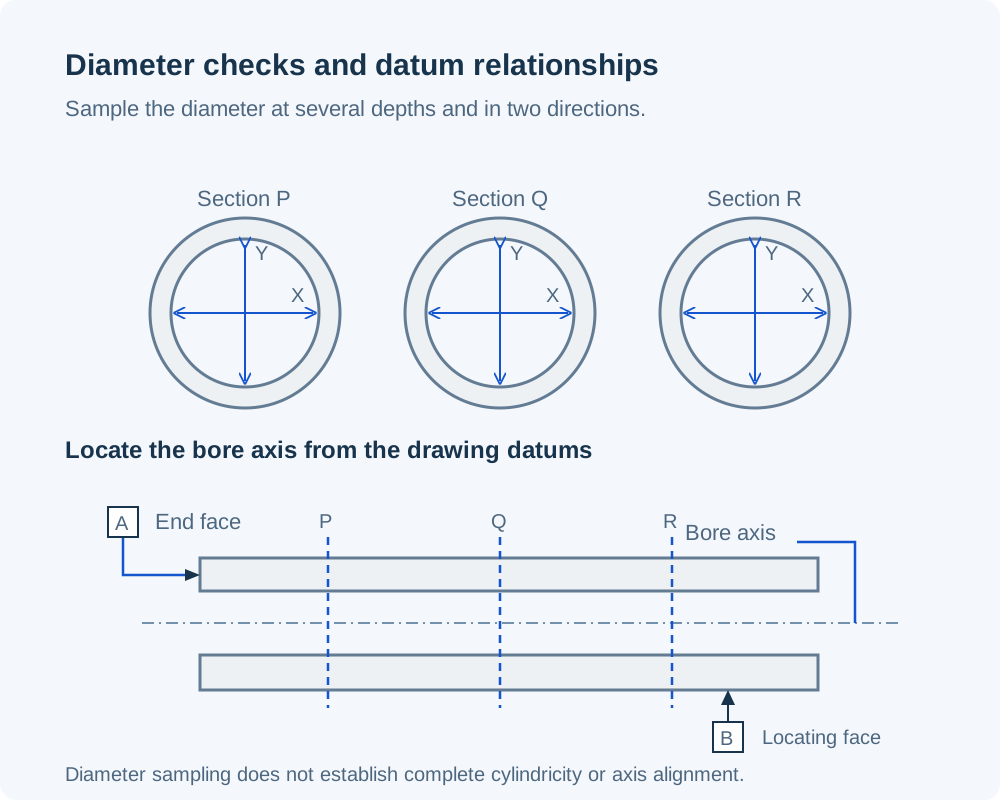
Três seções axiais de furos com duas direções perpendiculares de medição de diâmetro em cada seção, acima de uma vista lateral separada que localiza o eixo do furo em relação a uma face final e a uma face de referência

Verificamos o requisito indicado no desenho. Um furo dentro dos limites de diâmetro pode ainda apresentar uma forma inaceitável ou estar posicionado incorretamente em relação a uma face de montagem.

Leituras em várias profundidades e direções ajudam a revelar variações de dimensão. Essas leituras, por si só, não estabelecem a cilindricidade completa nem a relação entre o eixo do furo e os referenciais da peça.

Os valores H7 abaixo servem como referência para desenhos que especificam essa classe de furo. Avaliamos os requisitos específicos de dimensão, material, acessibilidade e inspeção antes de aceitar o escopo de usinagem.

Requisitos de inspeção do furo acabado
CaracterísticaRequisitoVerificação
Diâmetro do furoDimensão em profundidades e direções definidasMedição do furo ou calibradores acordados
Forma cilíndricaRedondeza, conicidade ou cilindricidadeMétodo selecionado para o controle de forma especificado
Eixo do furoLocalização e orientação em relação às referências (datums)Medição coordenada baseada em referências (datums)
Ombro internoProfundidade e orientação da face de assentamentoVerificações axiais e de orientação
Superfície e borda usinadas por alargamentoCondição de rugosidade e entradaMedição especificada de rugosidade; inspeção da borda

Concordamos com o método de medição e com qualquer registro dimensional fornecido relativamente a essas características. A condição de material, o suporte ou o estado de montagem exigidos são incluídos sempre que alterem a aceitação.

Limites do furo H7 por diâmetro nominal
Diâmetro nominal (mm)Desvio inferior (mm)Desvio superior (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Cada intervalo exclui seu limite inferior e inclui seu limite superior. Esses limites aplicam-se apenas onde H7 é especificado; forma, posição e acabamento continuam sendo requisitos separados. Valores: tabelas de referência ELESA+GANTER, DIN ISO 286. Padrão: ISO 286-2

Primeiras peças, lotes e trabalhos repetidos de alargamento

A condição do furo de entrada é tão importante quanto o desenho final. Distinguimos uma avaliação inicial de ajuste de lotes de brutas preparadas, que podem variar em dimensão ou alinhamento.

Avaliação inicial de ajuste

Identificamos o assento que será avaliado com o componente acoplado e as dimensões que exigem um registro de inspeção. Um ensaio de montagem pode então revelar um problema de ajuste sem substituir as verificações baseadas no desenho.

Lotes de brutas preparadas

Analisamos a variação do diâmetro dos furos iniciais ao longo do lote. Uma rota de usinagem que corrige uma bruta pode deixar marcas ou espessura insuficiente da parede em outra, caso o diâmetro e a posição do furo de entrada não sejam controlados.

Componentes repetidos e interfaces emparelhadas

Mantemos os limites aprovados do alargamento, as superfícies de referência e o tratamento entregue vinculados à revisão da peça. Uma alteração no rolamento, eixo ou inserto acoplado pode exigir uma nova avaliação do ajuste, mesmo quando o contorno da carcaça permanece inalterado.

O que afeta uma cotação de usinagem CNC por alargamento?

Orçamentamos o trabalho necessário para levar o componente inicial às suas especificações finais de furação. O mesmo diâmetro final pode envolver preparação, acesso e verificação muito diferentes. Os custos de programação e de configuração inicial são divididos pelo lote solicitado.

Furo inicial e folga para acabamento

O diâmetro existente, a localização e o estado da superfície determinam a quantidade de preparação necessária antes do acabamento. Um furo fundido ou parcialmente usinado exige sua própria avaliação das condições iniciais.

Alcance da ferramenta e acesso para montagem

Aberturas rebaixadas, ombros profundos e paredes de furos separadas afetam o acesso e o suporte da ferramenta. Podem ser necessários setups adicionais para alcançar o furo, mantendo ao mesmo tempo sua relação com os datums de fixação.

Requisitos de forma e posição

Um limite de diâmetro, um requisito de cilindricidade e uma tolerância de posição do furo exigem evidências distintas. Incluímos apenas as verificações efetivamente especificadas, em vez de tratar toda ajustagem apertada como a mesma tarefa de inspeção.

Condição final e proteção

Tratamentos antes ou após o alargamento, superfícies de ajuste protegidas e os registros dimensionais solicitados contribuem para o custo final entregue. Eles estão incluídos no escopo juntamente com as operações de usinagem.

Do componente inicial ao furo acabado

  1. Analisar o furo existente

    Comparamos o desenho finalizado com a peça bruta atual, incluindo o diâmetro dos furos, a sobra de material ao redor do furo e as superfícies de referência utilizáveis.

  2. Acordar a condição finalizada

    Definimos os limites do furo, as relações entre os datums, a sequência de tratamento e o estado de aceitação antes de fixar o escopo de usinagem.

  3. Usinar e verificar as características

    Seguimos a rota planejada de preparação e acabamento, seguida da verificação dos requisitos especificados quanto às dimensões, forma e posição, utilizando os métodos acordados.

  4. Proteger os assentos acabados

    Protegemos as arestas de entrada e as superfícies internas de ajuste contra danos durante a embalagem. A identificação das peças e os registros acordados permanecem rastreáveis até os componentes entregues.

Dúvidas sobre pedidos de usinagem de furação CNC

Um furo H7 fornece automaticamente um ajuste prensado para um rolamento?

O número H7 define os limites de dimensão do furo, não sua interferência com um rolamento específico. O resultado também depende dos limites do diâmetro externo do rolamento e do ajuste selecionado para a carga e as condições operacionais. Utilizamos o ajuste especificado para a montagem, em vez de tratar todo assento de rolamento H7 como um ajuste por prensagem.

O alargamento pode reduzir um furo com diâmetro excessivo?

Não. O alargamento remove material. Se um furo já ultrapassou seu tamanho máximo permitido, precisamos de uma alteração aprovada, como uma nova concepção da interface ou um sistema de bucha projetado separadamente, antes de considerar qualquer trabalho adicional. Uma nova passagem de usinagem não pode restaurar o material ausente.

Como deve ser especificada uma carcaça dividida para aceitação final do furo alargado?

O desenho deve identificar as duas metades da carcaça acoplada, as características de localização e a condição de montagem utilizada para aceitação. Se o furo deve atender aos seus limites com a tampa instalada e apertada, essa condição precisa estar definida. O furo montado é medido com a tampa colocada e apertada, quando esse é o estado de aceitação.

Um furo em polegadas pode ser substituído pelo tamanho métrico mais próximo H7?

Uma conversão de unidades pode preservar exatamente os limites originais; escolher um diâmetro nominal métrico próximo altera esses limites. Mantemos o ajuste original, salvo se um novo furo métrico e seu componente acoplado tiverem sido aprovados conjuntamente. Adicionar H7 a um diâmetro arredondado não constitui uma conversão direta.

E se uma ranhura para chaveta ou um furo transversal interromper o furo alargado?

Precisamos que a interrupção seja indicada no desenho, incluindo sua posição e dimensões. Ela afeta o corte e as superfícies disponíveis para medição do diâmetro. Identificamos as áreas contínuas destinadas à medição e quaisquer condições exigidas nas bordas, para que uma leitura feita através de uma abertura não seja interpretada erroneamente como o diâmetro do furo.

O que acontece se o acabamento revelar porosidade em um furo fundido?

Distinguimos vazios de material expostos de um defeito na superfície usinada e os encaminhamos para os critérios de aceitação de fundição acordados. A remoção de mais material só é uma opção se ainda houver folga suficiente e os requisitos finais puderem ser atendidos. Qualquer reparo ou substituição da peça exige uma disposição separada; isso não é assumido como parte da operação de alargamento.

O desenho deve exigir a operação de mandrilhamento, ou pode especificar o furo acabado?

Se um contrato ou processo qualificado exigir mandrilhamento, indique essa restrição ao processo. Caso contrário, o desenho pode especificar as dimensões finais, a forma, a posição e os requisitos de superfície do furo, e nós analisaremos toda a rota de acabamento do furo. Isso evita prescrever um método de usinagem que não seja adequado ao acesso ou à superfície final.

SUPORTE PARA PROJETOS

Discuta seu componente usinado por furação

Envie o desenho finalizado e informe-nos se a peça inicial é um bloco maciço, uma peça fundida ou um componente parcialmente usinado. Analisaremos os requisitos de furação e o trabalho necessário para atendê-los.

VETCNCFABRICAÇÃO CNC
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB