Siirry sisältöön
VETCNCCNC VALMISTUS
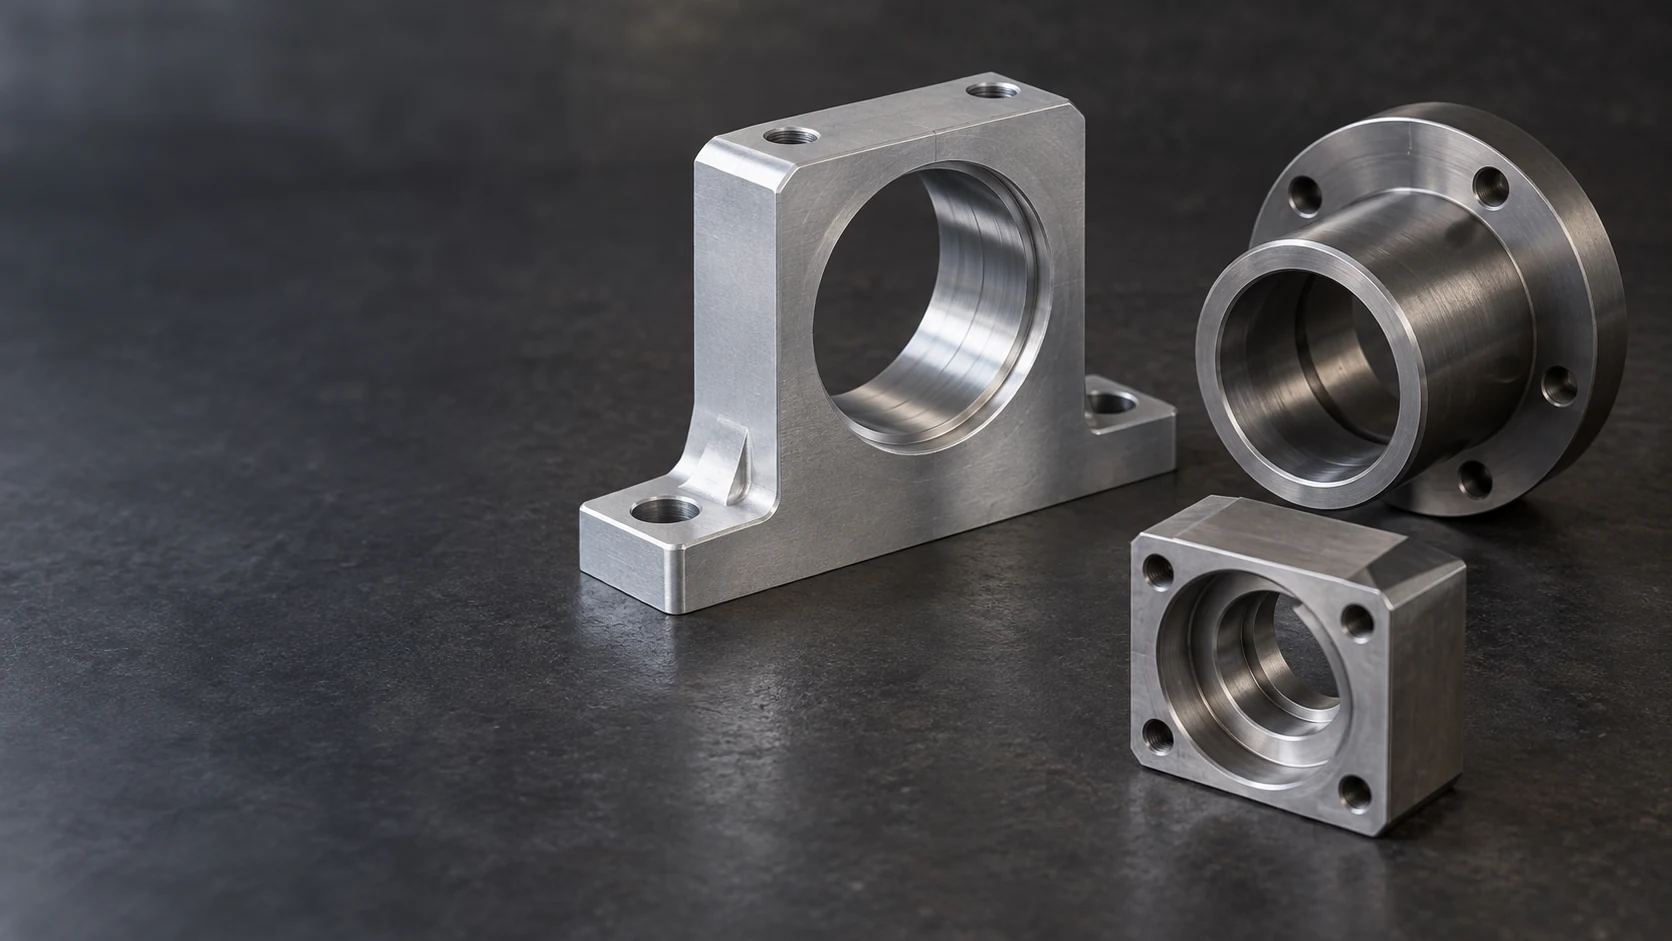
Koneistettu kotelo, liittimellinen holkki ja vaiheittaisen reiän lohko sisäisillä sylinterimäisillä istukkapaikoilla

CNC Koneporauspalvelut

Koneistamme olemassa olevia reikiä haluttuun halkaisijaan, muotoon ja sijaintiin laakeristojen, sijoitusreikien ja kohdistuvien holkkien vaatimusten mukaisesti. Palveluumme kuuluvat räätälöidyt metalli- ja muovikomponentit, yhdestä koteloista toistettaviin eriin.

  • Laakerisistat ja sijoitusporaus
  • Portaatut, läpikuultavat ja sokeat poraustulpat
  • Piirustuksella määritellyt sovitusmitat ja tarkastus

Toiminnallisilla porauksilla varustetut komponentit

Toimitamme porattuja koteloita, holkkeja ja kiinnityskomponentteja laitevalmistajille ja osien ostajille. Jokainen poraus huomioidaan kokoonpanossa sen sijaintia määrittävien pintojen suhteen: kiinnityspohjan, päätytason, kauluksen tai viereisen porauksen suhteen.

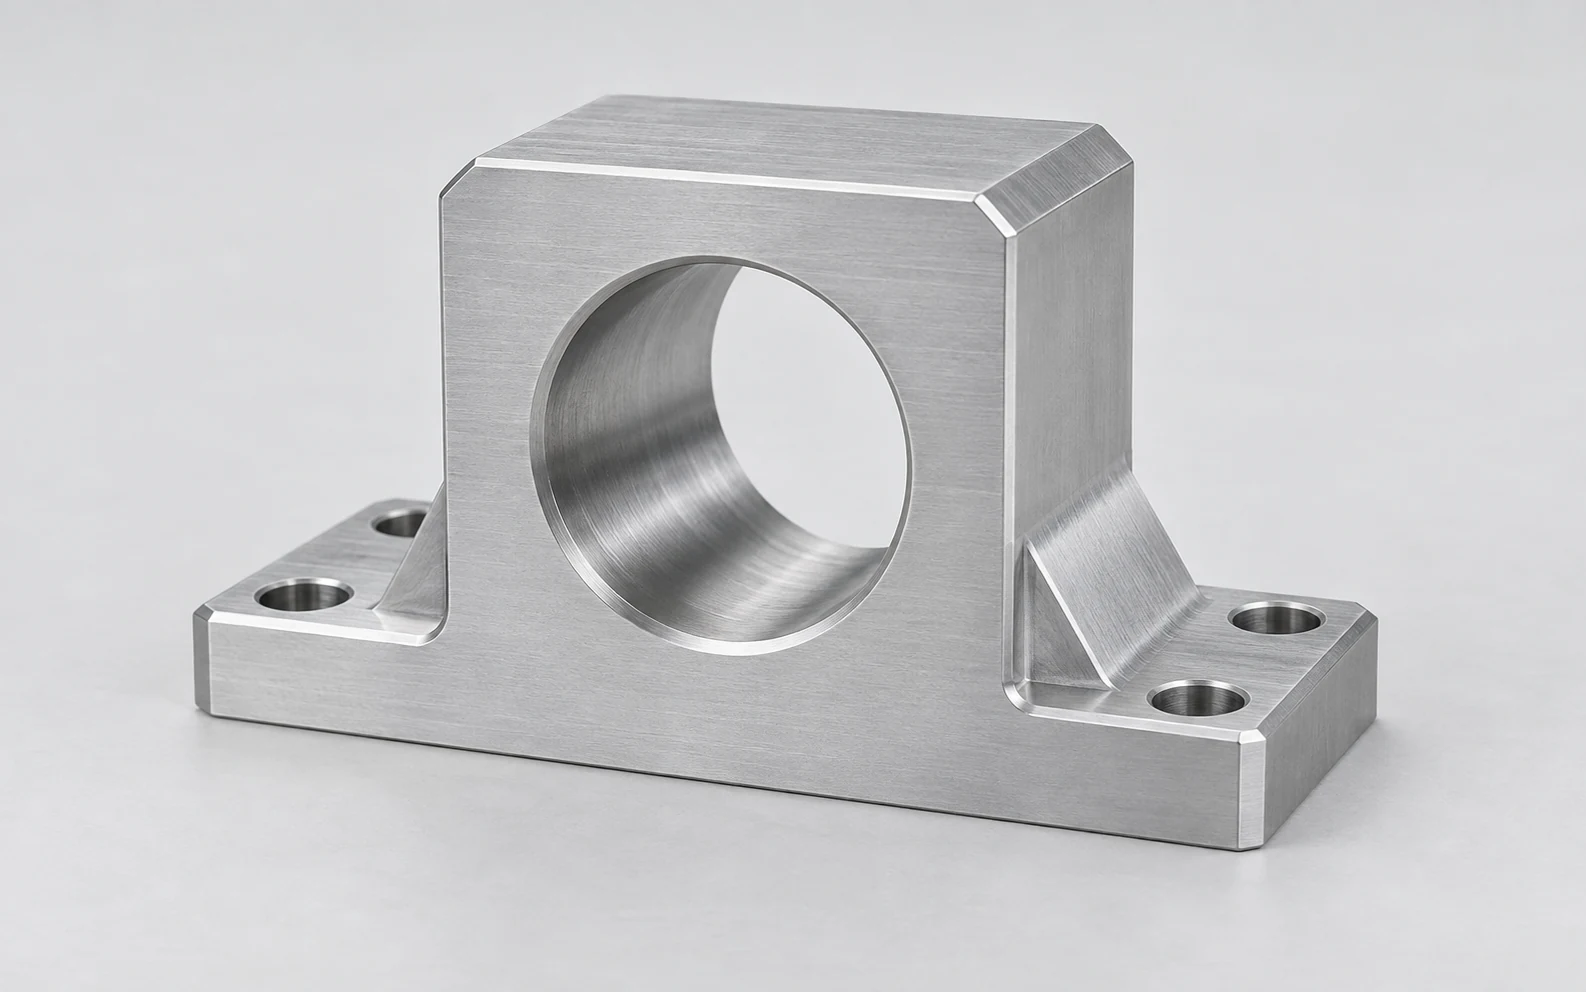
Koneistettu alumiininen laakerituki keskitetyn läpikuorauksen, vahvistetun pohjan ja kiinnitysreikien kanssa

Laakerikotelot

Käsittelemme laakerin istukkaa suhteessa kotelon pohjaan ja sijaintia määrittävään tasoon. Piirustuksessa on erotettava istukan halkaisija sen akselin sijainnista ja kauluksen vaatimuksista, jotta oikeankokoinen poraus sijoittuu myös oikeaan paikkaan.

  • Laakerin istukat
  • Kiinnityspohjat
  • Akselin sijainti
Keskustele tästä koteloista
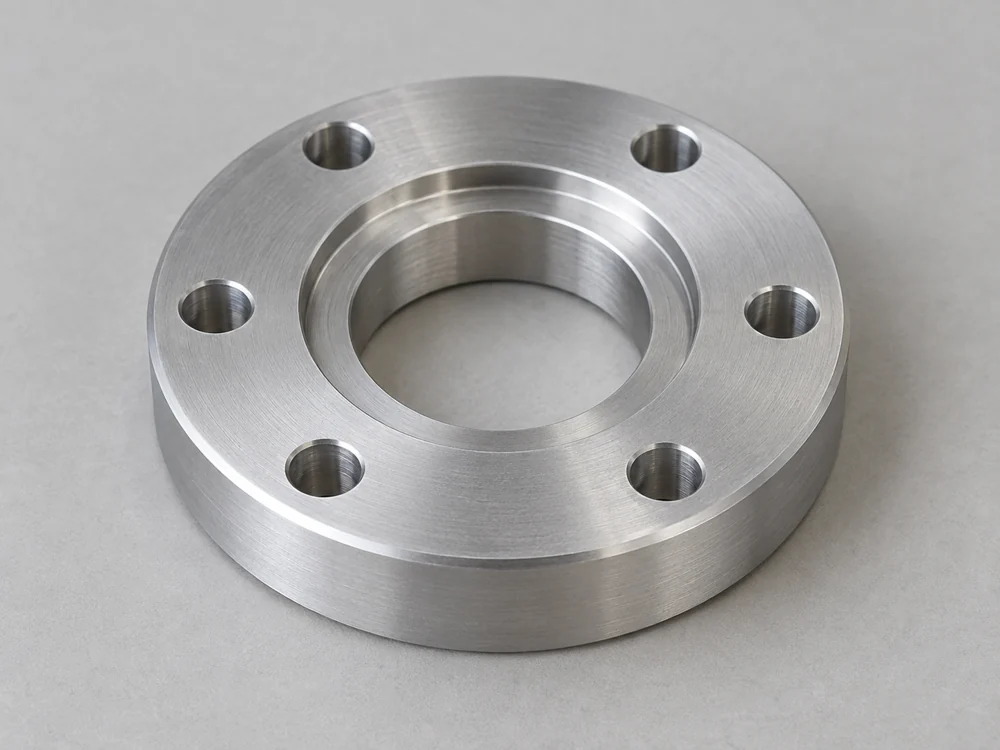
Pyöreä alumiininen sijaintilevy keskitetulla vaiheittaisella reiällä ja kuudella ympäröivällä ruuvireiällä

Sijainti- ja porauslevyt

Koneistamme keskitettyjä sijoitusporeja levyihin, jotka yhdistävät ohjausnokan, liitosrenkaan tai laitteiston rungon kiinnityskuvioon. Sijoitushalkaisija määrittää aseman; ympäröivät kiinnitysreiät pitävät kokoonpanon paikoillaan.

  • Keskitetyt ohjausnokat
  • Bolttirengas-suhteet
  • Kantapinnat
Keskustele tästä levystä
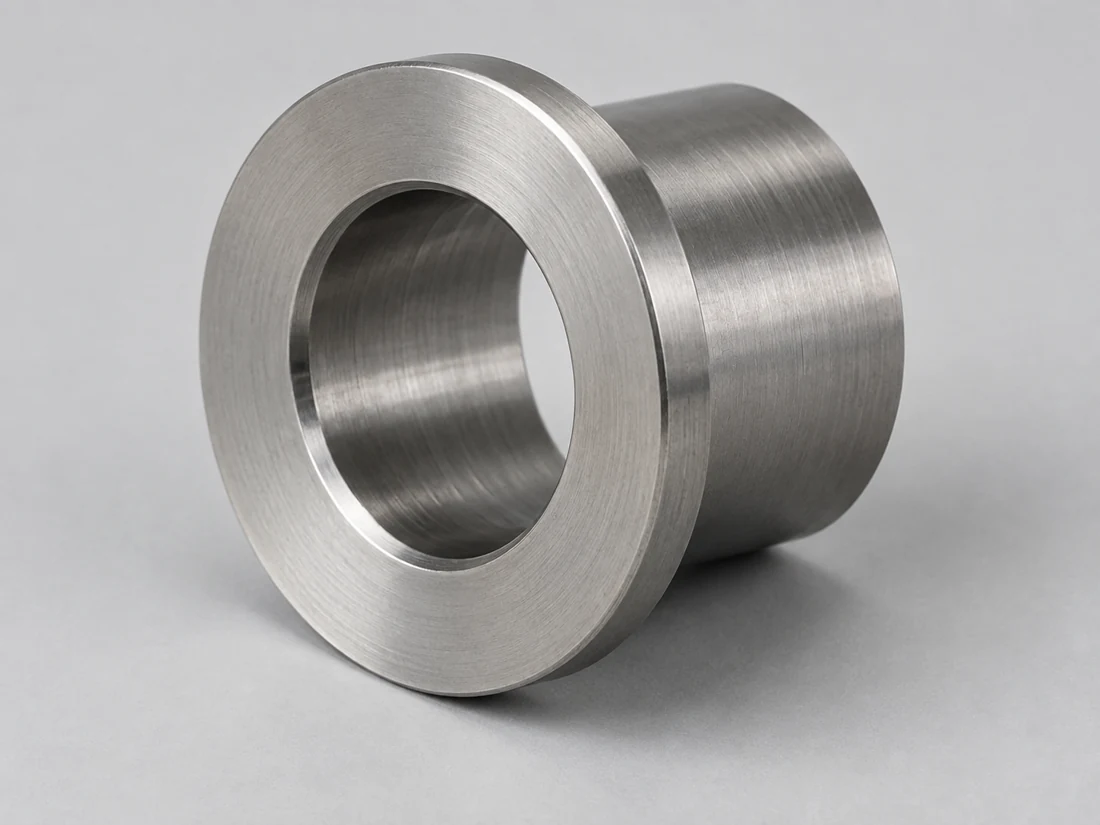
Koneistettu teräksinen liittimellinen holkki keskitetulla läpikuorauksella ja sorvatulla päätytaholla

Liittimelliset holkit

Valmistamme holkit tarkasti ohjatulla sisähalkaisijalla sekä aksiaalisesti sijoitettavalla liittimellä tai kauluksella. Porauksen koko, seinämän paksuus ja etäisyys kantapinnasta päähän ovat erillisiä piirustusvaatimuksia.

  • Sisähalkaisijat
  • Liittimen pinnat
  • Aksiaaliset pituudet
Keskustele tästä holkista
Suorakulmainen alumiinilohko kahdella reiän halkaisijalla, sisäisellä renkaismaisella kauluksella ja neljällä kiinnitysreiällä

Portaatut reiätpalat

Me koneistamme paloja, joissa on kaksi tai useampi sisähalkaisija portaatulle sisäosalle tai sijoituskokoonpanolle. Portaatun reiän vaiheet vaativat yhteisen akselin, mikäli niin määritellään, kun taas olkan syvyys määrittää, missä kussakin vastaavassa osassa liitos päättyy.

  • Yhteiskeskinen portaatut vaiheet
  • Kantasyvyydet
  • Työkalukannat
Keskustele tästä lohkosta
Alumiinilohko pyöreällä sokealla istukkapaikalla, kiinteällä pohjalla ja neljällä kierrekiinnitysreiällä

Suljetut kannatusreikäkuviot

Koneistamme sokeita istukkapaikkoja komponenteille, jotka pysähtyvät kappaleen sisällä. Täysihalkaisijainen syvyys, pohjan muoto ja kulman varaus määritellään erikseen; poran kärki tai sisäinen säde eivät saa estää vastinosan istumista paikalleen.

  • Täysihalkaisijainen syvyys
  • Pohjan varaus
  • Istukkakaulukset
Keskustele tästä sokeasta porauksesta
Yhden palan alumiinituki, jossa kaksi rinnakkaista poskiketta läpikuorataan samansuuntaisilla reiillä ja pohjassa on kaksi kiinnitysreikää

Parittaiset poraukset tuenä

Tarkistamme tuen, jonka erilliset poraukset tulee sijoittaa yhteiselle akselille tai pinnalle. Osan piirustus määrittelee näiden porausten ja kiinnitysreferenssitasojen välisen suhteen, ja asennuksessa otetaan huomioon pääsy molemmilta seinämiltä.

  • Liittyvät porausakselit
  • Erotetut seinämät
  • Kiinnitystukapisteet
Keskustele tästä tuuesta

Porauksen laajuus ja lähtöreikä

Olemassa olevaan reikään saattaa tarvita huomattavaa materiaalinpoistoa, lopullinen mitoitusleikkaus tai korjaus suhteessa osan mittausviitoihin. Valitsemme koneistusreitin sen nykyisen tilan ja valmiin osan vaatimusten perusteella.Suurille koteloille meidänsuurten osien CNC-koneistussivu käsittelee komponenttien tukea ja pääsyä.

Karkean porausten valmistelu

Arvioimme lähtöhalkaisijan, katkonaiset pinnat ja jäljellä olevan materiaalin ennen reiän valmistelua viimeistelyyn. Olemassa olevat värähtelyjäljet tai syvät merkit on poistettava saatavilla olevan toleranssin sisällä; kevyt koonmäärittämisleikkaus ei voi yksinkertaisesti peittää niitä.

Lähtöhalkaisija · puhdistusmateriaali · sisääntulopinta

Lopputyövaiheen poraus istuvien istukkapaikkojen saavuttamiseksi

Suunnittelemme lopullisen leikkausvaiheen määritettyjen porausten rajojen, pinnan ja materiaalin tilan mukaan. Tarkastusvaatimus perustuu istukkapaikan toimintoon, mukaan lukien kaikki muotohallintavaatimukset, joita yksinomainen halkaisijaraja ei kata.

Koko-rajoitukset · porausmuoto · pinnanlaatu

Liittyvät poraukset ja mittausviitepinnat

Määrittelemme, miten jokainen poraus sijaitsee kiinnitys- tai viitepintojen suhteen. Jos akselit täytyy linjata keskenään vaiheiden tai erillisten seinämien yli, asennuksen ja mittauksen on säilytettävä tämä suhde eikä riitä tarkistaa kunkin halkaisijan mittoja erillisesti.

Porausakselit · kantapinnat · viitepinnat

Porausgeometria, joka vaikuttaa koneistusreittiin

Tarkastelemme valmiin porauksen ympärillä olevaa materiaalia sekä työkalun sisääntulo- ja poistumisreittiä. Nämä tiedot määrittävät, voidaanko olemassa olevaa puolivalmistetta käyttää piirustuksen mukaisesti ilman toiminnallisesti tärkeän pinnan muuttamista.

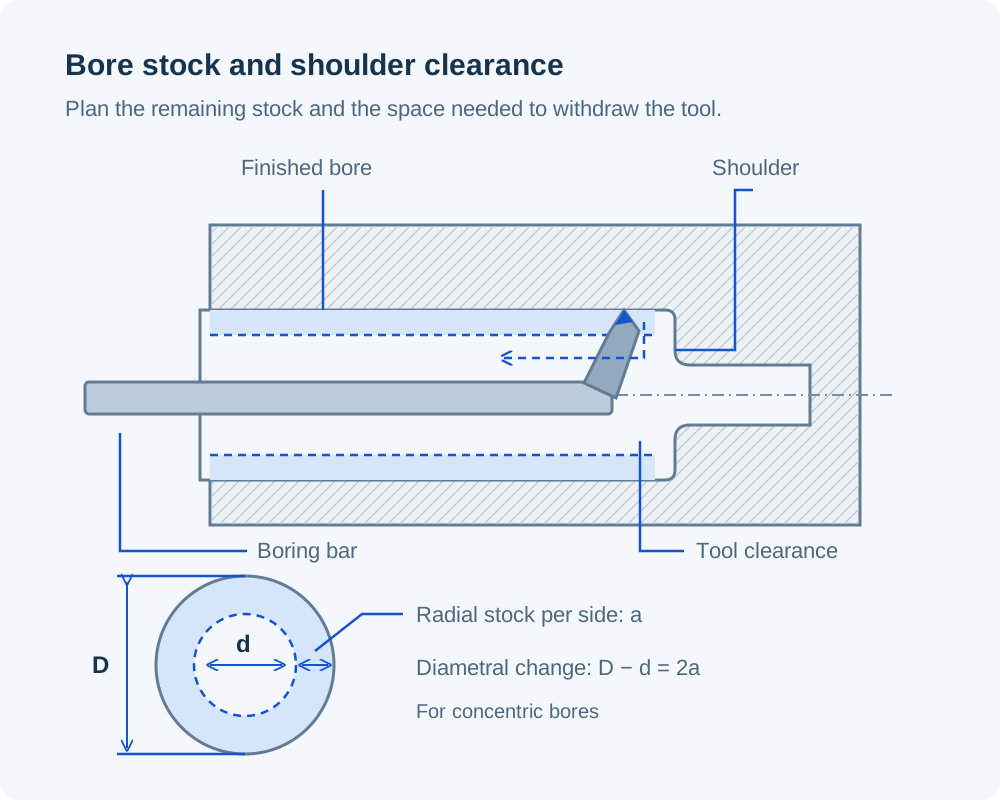
Vaiheittaisen reiän osa porakärjen ja vetäytymisradan kanssa sekä keskitetyt reiän ympyrät, jotka erottavat säteittäisen poistetun materiaalin puoleittain halkaisijan muutoksesta
Keskitettyjen reikien tapauksessa halkaisijan kasvu on kaksinkertainen verrattuna säteittäiseen poistettavaan materiaalimäärään kummallakin puolella.

Varaston saatavuus koon ja akselin korjausta varten

Suuremman valmiin reiän saamiseksi tarvitaan materiaalia koko sen kehän ympärille. Kun aloitusreikä on keskeltä poissa, työstövara seuraa sen sijainnista vaadittuun reiän akseliin nähden halkaisijan ohella.Jos rungossa tarvitaan myös lokeroita tai tasopintoja,kuinka CNC-jyrsintä toimiiselittää nuo erilliset toimenpiteet.

Syvyys ja pääsy avaimeen

Poraussyvyys mitataan sisääntulopinnasta, mutta työkalun saavutettavuus voi myös sisältää syvennöksen tai esteen ennen tätä pintaa. Arvioimme molempia etäisyyksiä, sisääntulotilannetta sekä lastunpoiston tilaa arvioitaessa sokeaa tai syvennettyä porausta.

Sisäiset kantalevyt ja puristusvapaat alueet

Terävä sisäinen kantalevy ja sileä lieriömäinen istutusala edellyttävät erilaisia työkalunvapausvaatimuksia. Tarkistamme sallitun kulmaradiuksen, täysihalkaisijan syvyyden ja mahdollisen puristusvapaan alueen, jotta vastinosa voi koskettaa tarkoitettua istutusaluettaan.

Seinätuki ja osan vapauttaminen kiinnittimestä

Ohuet holkit ja kevyesti tuetut koteloitukset voivat siirtyä puristuksen alaisena. Erotamme toisistaan mitat, jotka vaaditaan vapautetussa komponentissa, ja mitat, jotka vaaditaan määritellyssä kokoonpanotilassa, ja suunnittelemme tukirakenteet sen perusteella, mikä on hyväksyntätila.

Materiaalit koneistettaviin koteloituksiin ja holkeihin

Porauksen sijainti voi muuttua suhteessa sen kumppaniosaan lämpötilan, kosteuden tai kokoonpanovoimien muuttuessa. Käytämme määriteltyä materiaalilaatua ja raaka-ainetilaa koneistussuunnittelussa; alla olevat viitteet auttavat vertailemaan näitä materiaalivaikutuksia.

Metalliraaka-aine ja sen mittareaktio

Metalliviitteet porattuihin komponentteihin
MateriaaliViiteluokka / raaka-ainetilaOminaisuus, joka liittyy poraukseen
Alumiini6061-valusupistumaLämmön laajenemiskerroin 23.6 µm/(m·K), 20–100 °C
Ruuvisuojattu teräs316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Seoseteräs42CrMo4 +QT, Ovako 327A
Pyöreä sauva, 40 < halkaisija < 100 mm
Kovuus 270–320 HB
Messinki/kupariC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, vastaavasti

Viitteet: HydroSeos 6061; OutokumpuSupra-sarja; Ovako42CrMo4; Copper Development AssociationC36000jaC11000CLTE on tyypillinen lineaarisen lämpölaajenemiskertoimen arvo annetulla välillä; kovuus koskee annettua sauvamuotoa ja halkaisijaa.

Muovien jäykkyys ja kosteuden vaikutus

Koneistettavien komponenttien kourattujen osien muoviviitteet
MateriaaliViitereferenssilaatuViiteominaisuus
POM / asetaaliPOM-C, TECAFORM AH -luonnonväriinenVetomoduuli 2,800 MPa
1 mm/min
NyyloniPA6, TECAMID 6 luonnollinenVedenabsorptio 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTäyttämätön TECAPEEK-luonnonväriinenKimmomoduli 4,200 MPa
1 mm/min

Tyypillisiä arvoja EnsingeriltaTECAFORM AH luonnollinen,TECAMID 6 luonnollinenjaTECAPEEK luonnollinentuotetiedot. Kimmomoduuli: ISO 527-2; vedenabsorptio: ISO 62. Jäykkyys vaikuttaa porauskannattimen tukeutumiseen kuormitettaessa; kosteuden vaikutus on otettava huomioon tarkastus- ja huoltotilanteen valinnassa.

Pidämme tarjouksessa määritellyn materiaaliluokan ja -tilan. Materiaalin ominaisuudet vaikuttavat sovitusmitan suunnitteluun; ne eivät määritä valmiin porauksen mittoja.

Porauksen pinnat ja lopputoimenpiteet

Erotamme toisistaan sylinterimäisen sovituspinnan, sisääntuloreunan ja ulkoisen näköön vaadittavan pinnankäsittelyn. Niiden vaatimukset voivat vaihdella jopa pienessä holkissa tai kotelossa.

Porauksen pinnanlaatu ja sisääntuloreunat

Toimimme porauksen kullekin osalle määritellyn karkeusluokan ja reunaehdon mukaan. Laakerin ohjausreuna, pidätyskanta ja tiivistepinta vaativat omia käsittelyjä; yleinen jäysteenpoisto-ohje ei saa poistaa toiminnallisesti merkityksellistä reunaa.

Ulkoiset näkyvät pinnat

Jos koteloon vaaditaan esteettistä pintakäsittelyä, tunnistamme porauksen ja muut sovituspinnat, jotka on suojattava. Näkyvän ulkopinnan soroittaminen ja sisäisen istuimen valmistus ovat erillisiä toimintoja, joilla on omat hyväksyntäkriteerinsä.

Sovitukset pinnoituksen tai lämpökäsittelyn jälkeen

Selvitämme, koskevatko poraustoleranssit ennen vai jälkeen määritellyn käsittelyn. Pinnoituksen kerrospaksuus ja lämpökäsittelyn aiheuttama muodonmuutos vaikuttavat työjärjestykseen; suojaus tai myöhempäinen loppukäsittely on sisällytettävä sovittuun valmistusreittiin.

Halkaisija, porausten muoto ja mittauspisteiden suhteet

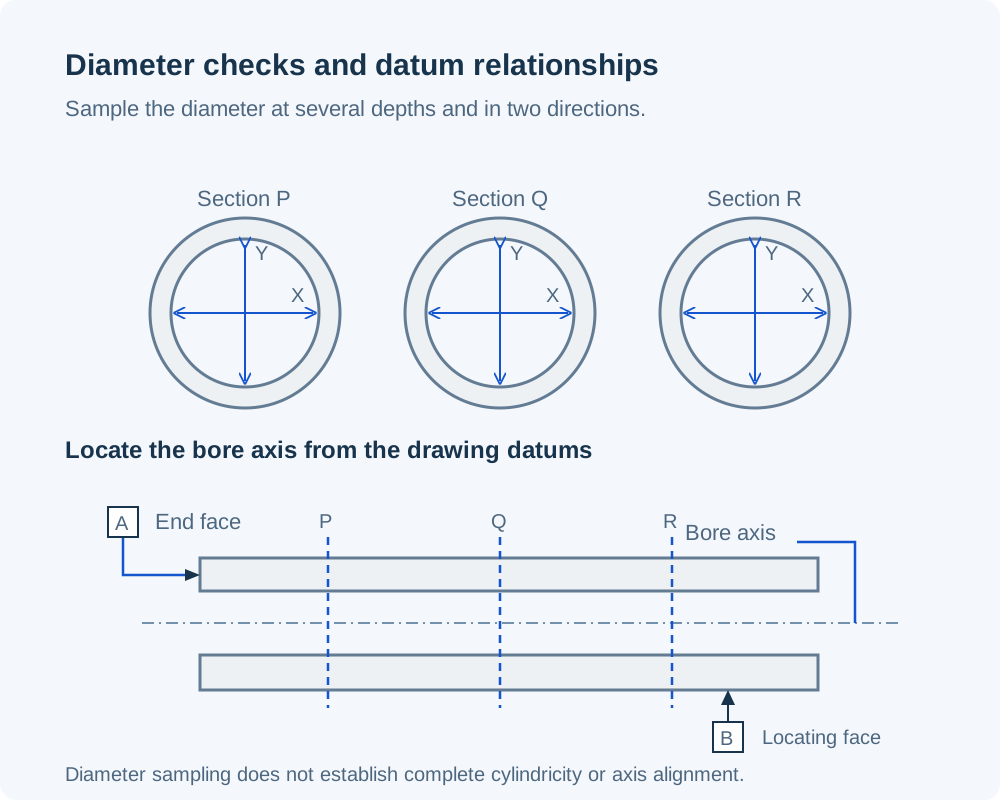
Kolme aksiaalista porausosaa, joissa kussakin on kaksi toisiaan vastaan kohtisuoraa halkaisijamittausuuntaa, sekä erillinen sivukuva, joka sijainnitsee porausakselin suhteessa päätytahkoon ja sijoitustahkoon

Tarkistamme piirustukseen merkityn vaatimuksen. Poraus voi olla halkaisijaltaan sallittujen rajojen sisällä, mutta sen muoto voi silti olla hyväksymätön tai se voi sijaita väärässä paikassa kiinnityspinnan suhteen.

Mittaukset useissa syvyyksissä ja suunnissa auttavat paljastamaan koon vaihtelua. Nämä mittaukset eivät itsessään vahvista täydellistä sylindrisyyttä tai porausakselin suhdetta osan mittauspisteisiin.

Alla olevat H7-arvot ovat viitearvoja piirustuksille, jotka määrittelevät kyseisen reiän luokan. Arvioimme erityisesti koon, materiaalin, käyttömahdollisuudet ja tarkastusvaatimukset ennen kuin hyväksymme koneistusalueen.

Valmiiden kourien tarkastusvaatimukset
OminaisuusVaatimusTarkistus
Reiän halkaisijaKoko määritellyillä syvyyksillä ja suunnillaPorauksen mittaus tai sovitut mittavälineet
Sylinterimäinen muotoPyöryys, kartiomainen muoto tai sylinterisyysValittu menetelmä määritellylle muoto-ohjaimelle
Porauksen akseliSijainti ja suunta viitepisteisiin nähdenViitepisteiden perusteella tehtävä koordinaattimittaus
Sisäinen kantareunaSyvyys ja istutustason suuntaAksiaaliset ja suuntatarkastukset
Porauksen pinta ja reunaKarkeus ja sisääntulotilaMääritelty karkeusmittaus; reunatarkastus

Sopimme mittausmenetelmästä ja mahdollisesta toimitetusta mittojen tallennuksesta näihin ominaisuuksiin. Vaadittu materiaalin tila, tuenta tai kokoonpanotila sisällytetään silloin, kun se vaikuttaa hyväksyntään.

H7-porarajat nimellishalkaisijan mukaan
Nimellishalkaisija (mm)Alaraja (mm)Yläraja (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Jokainen väli sulkee pois alarajan, mutta sisältää ylärajan. Nämä rajat koskevat vain tapauksia, joissa on määritetty H7; muoto, sijainti ja pinnanlaatu ovat erillisiä vaatimuksia. Arvot: ELESA+GANTER, DIN ISO 286 -viitetaulukot. Standardi:ISO 286-2

Ensimmäiset osat, erät ja toistuvat poraustyöt

Tuloaukon tila on yhtä tärkeä kuin valmis piirustus. Erotamme ensimmäisen sovitusarvioinnin valmiiksi esivalmisteltujen raakaosien eristä, joiden koko tai akselointi saattaa vaihdella.

Ensimmäisen osan sovitusarviointi

Tunnistamme istukkapaikan, jota arvioidaan vastaosan kanssa, sekä mitat, joille tarvitaan tarkastustietue. Kokoonpanokokeilu voi sen jälkeen paljastaa sovitusongelman ilman piirustuspohjaisten tarkastusten korvaamista.

Valmistettujen raakapalojen erät

Tarkastelemme, kuinka paljon lähtöreikien halkaisijat vaihtelevat erän sisällä. Reitin, joka puhdistaa yhden raakapalon, saattaa jättää toiseen merkintöjä tai riittämättömän seinämäpaksuuden, jos tulevan reiän koko ja sijainti eivät ole hallittuja.

Toistuvat komponentit ja parilliset liitokset

Pidämme hyväksyttyjä reikärajoja, viitereunoja ja toimitettua käsittelyä sidottuina osan versioon. Vastalaiteen, akselin tai upotusosan muutos saattaa vaatia sovituksen uudelleenarvioinnin, vaikka kotelo-ulkokuva pysyisikin muuttumattomana.

Mitä vaikuttaa CNC-porauspyynnön hintatarjoukseen?

Tarjoamme työn hinnan, joka tarvitaan lähtökomponentin saattamiseksi valmiiksi porattujen vaatimusten mukaiseksi. Sama lopullinen halkaisija voi edellyttää erilaista valmistelua, pääsyä ja tarkastusta. Ohjelmointi- ja alustavat asennuskustannukset jaetaan tilatun erän kesken.

Aloitusreikä ja puhdistustoleranssi

Olemassa olevan reiän halkaisija, sijainti ja pinnan laatu määrittävät, kuinka paljon esikäsittelyä tarvitaan viimeistelyyn edeltäväksi. Valu- tai osittain koneistettu reikä vaatii omansa lähtötilanteen tarkastelun.

Työkalun ulottuvuus ja asennusalue

Syvät urat, syvät kantapinnat ja erilliset porausseinät vaikuttavat työkalun pääsyyn ja tukeutumiseen. Lisäasennuksia saattaa olla tarpeen, jotta porausaukko saavutetaan samalla kun sen suhde kiinnityspisteisiin säilytetään.

Muoto- ja sijaintivaatimukset

Halkaisijaraja, sylindrisyysvaatimus ja porausaukon sijaintitoleranssi edellyttävät eri todisteita. Sisällytämme tarkastukset, jotka on todella määritelty, eikä käsittele kaikkia tiukkoja sovitteita samana tarkastustehtävänä.

Lopullinen tila ja suojaus

Porauksen ennen tai jälkeen tehtävät käsittelyt, suojatut sovituspinnoilla sekä vaaditut mittatiedot vaikuttavat toimitettavaan hintaan. Ne sisällytetään laajuuteen yhdessä leikkaustoimintojen kanssa.

Alkukomponentista valmiiseen porausaukkoon

  1. Tarkista olemassa oleva porausaukko

    Vertaamme valmiita piirroksia nykyiseen puolivalmiiseen osaan, mukaan lukien reiän koko, porauksen ympärillä oleva raaka-aine ja käytettävissä olevat viitetasot.

  2. Sopimuksen mukainen valmis tila

    Määrittelemme porausten rajat, mittapistemäiset suhteet, käsittelyjärjestyksen ja hyväksyntätilan ennen koneistusalueen lopullista määrittelyä.

  3. Koneistetaan ja tarkistetaan ominaisuudet.

    Noudatamme suunniteltua valmistus- ja viimeistelyreittiä, jonka jälkeen tarkistamme määritellyt mitat, muodon ja sijainnin sopivat vaatimukset sovitulla menetelmällä.

  4. Suojataan valmiit istuinpinnat

    Suojamme kappaleiden sisääntuloreunat ja sisäiset sovituspinnat vaurioilta pakkaamisen aikana. Osien tunnistaminen ja sovitut tallennukset pysyvät jäljitettävinä toimitettuihin komponentteihin.

Kysymyksiä CNC-poraukseen liittyvistä tilauksista

Antaako H7-poraus automaattisesti tiukkumallisen sovituksen laakerille?

Ei. H7 määrittelee reiän mittojen rajat, ei sen tiukkumaa tiettyyn laakeriin. Tulos riippuu myös laakerin ulkohalkaisijan rajoista ja valitusta sovituksista kuormituksesta ja käyttöolosuhteista. Käytämme kokoonpanolle määriteltyä sovitusta eikä käsitle kaikkia H7-laakeri-istuimpia tiukkumallisina sovituksina.

Voiko poraus tehdä liian suuren reiän pienemmäksi?

Ei. Poraus poistaa materiaalia. Jos reikä on jo ylittänyt sallitun enimmäiskokoisen mitan, tarvitsemme hyväksytyn muutoksen, kuten uudelleensuunnitellun liitoksen tai erikseen suunnitellun holkki-järjestelyn, ennen kuin voimme harkita lisätyötä. Uusi koneistusvaihe ei voi palauttaa puuttuvaa materiaalia.

Miten jakautunut kotelointi tulisi määritellä lopullista porauskelpoisuutta varten?

Piirustuksessa tulee nimetä toisiaan vastaavat kotelopuoliskot, sijoitusominaisuudet ja hyväksyntään käytetty kokoonpano-olo. Jos poraus on täytettävä vaadituilla rajoilla kannen ollessa asennettuna ja kiristettynä, meidän on tiedettävä tämä olo. Kokoonpantu reikä mitataan kannen ollessa paikallaan ja kiristettynä, kun se on hyväksymistila.

Voiko tuumaympyrän reiän korvata lähimmällä metrisellä H7-koollla?

Yksikkömuunnos voi säilyttää tarkat alkuperäiset rajat; lähellä olevan metrisen nimelliskoon valitseminen muuttaa niitä. Pidämme alkuperäistä sovituslajia, ellei tarkistettua metristä reikää ja sen kanssa yhdistettävää komponenttia ole hyväksytty yhdessä. H7:n lisääminen pyöristettyyn halkaisijaan ei ole suora muunnos.

Entä jos avainura tai risteävä reikä katkaisee porauksen?

Meidän on tiedettävä piirroksessa esitetty katkos, mukaan lukien sen sijainti ja koko. Se vaikuttaa leikkaukseen ja halkaisijamittaukseen käytettävissä oleviin pintoihin. Tunnistamme jatkuvat mittausalueet ja mahdollisesti vaaditut reunaehtojen mukaiset reunat, jotta avauksen yli tehty mittaus ei erehdyksi poraushalkaisijaksi.

Mitä tapahtuu, jos viimeistely paljastaa huokoisuutta valugyökerössä?

Erotamme näkyvät materiaalin tyhjäkohdat koneistuspinnan vialla ja viittaamme niitä sovittuihin valugyvästyskriteereihin. Lisäainemäärän poisto on vaihtoehto vain, jos riittävä lisäaine on jäljellä ja lopulliset vaatimukset voidaan edelleen täyttää. Kaikki korjaukset tai osien vaihdot vaativat erillisen päätöksen; niitä ei oleteta sisältyvän poraustoimintoihin.

Pitäisikö piirustuksessa vaatia porausta, vai voiko siinä määritellä valmiin reiän?

Jos sopimus tai kelpaa oleva prosessi vaatii porausta, ilmoita kyseinen prosessirajoitus. Muussa tapauksessa piirustus voi määritellä valmiin reiän mitat, muodon, sijainnin ja pinnanvaatimukset, ja voimme tarkistaa koko reiän viimeistelypolun. Tämä välttää leikkuumenetelmän määrittelemisen, joka ei sovellu käyttömahdollisuuteen tai lopulliseen pintaan.

HANKKEEN TUKI

Keskustele koneistetusta komponentistasi

Lähetä valmis piirros ja kerro, onko lähtökomponentti kiinteää materiaalia, valukappale tai osittain koneistettu komponentti. Tarkistamme poraustarpeet ja niiden saavuttamiseen vaadittavan työn.

VETCNCCNC VALMISTUS
Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB