Hoppa till innehållet
VETCNCCNC MANUFACTURING
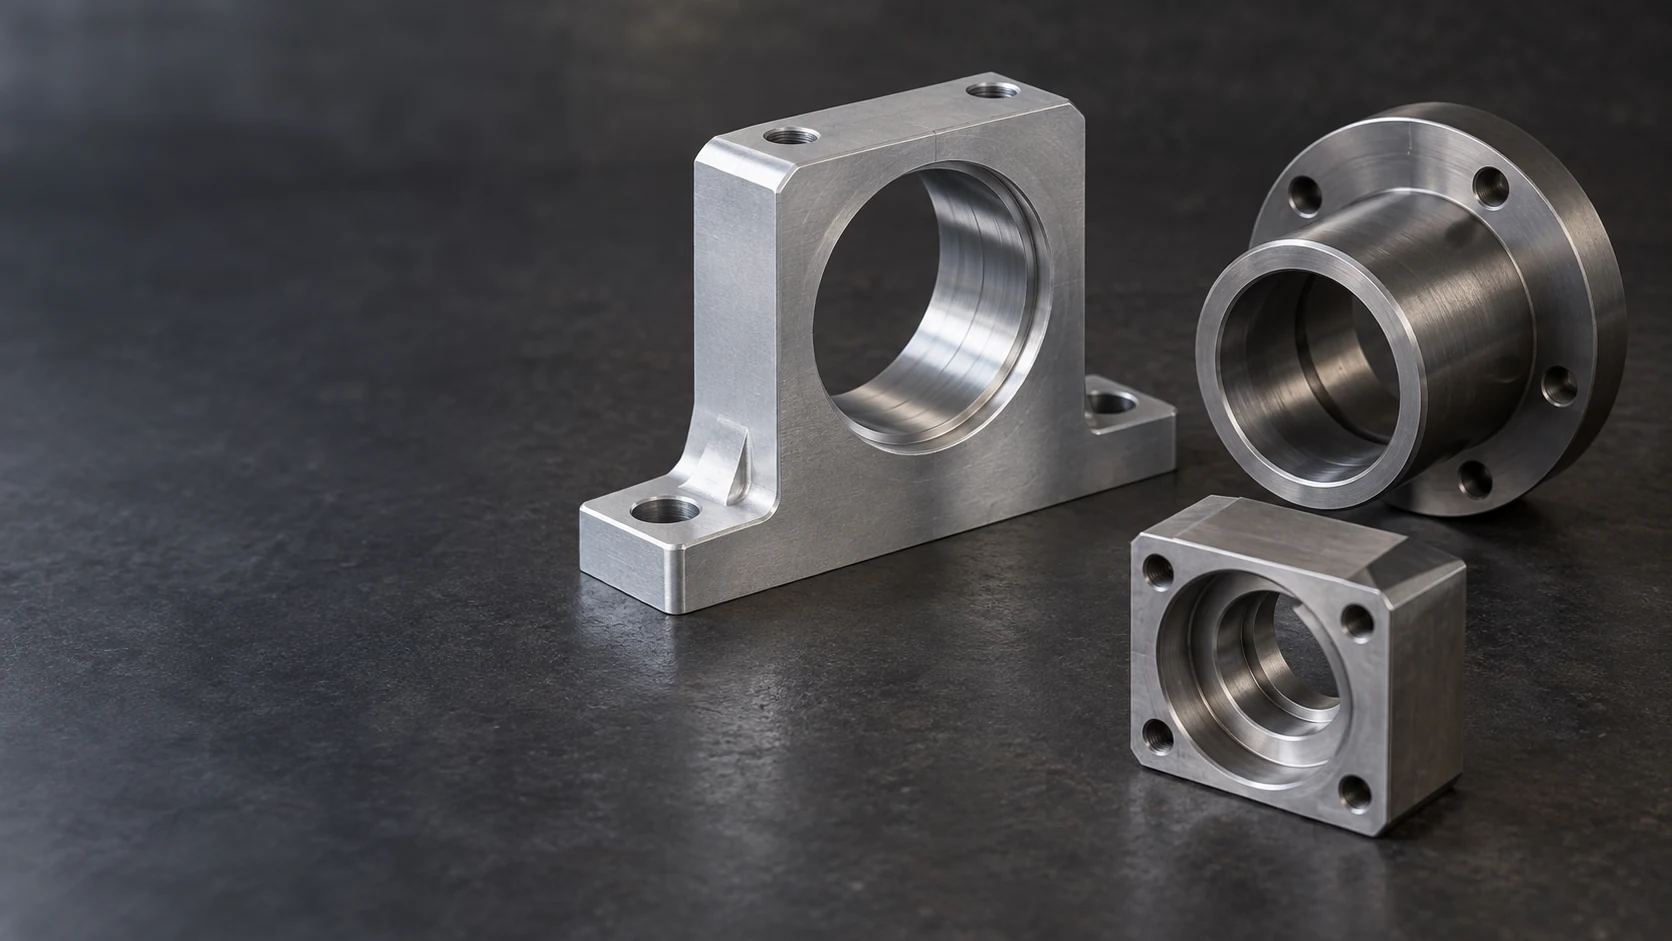
Maskinbearbetad housing, flänsad sleeve och stegborrat block med interna cylindriska sätessidor

CNC-borrningstjänster

Vi bearbetar befintliga hål till den diameter, form och position som anges för lagerfack, lokaliseringshål och sammanpassade mössor. Vårt arbetsområde omfattar anpassade metall- och plastkomponenter, från enstaka höljen till upprepade serier.

  • Lagerlås och centreringshål
  • Stegformade, genomgående och dolda hål
  • Passningar och kontroll enligt ritning

Komponenter med funktionella hål

Vi levererar borrade höljen, mössor och monteringskomponenter till utrustningsbyggare och delköpare. Varje hål bedöms tillsammans med de ytor som lokaliseras i monteringen: dess monteringsbas, ändyta, axelskuldert eller närliggande hål.

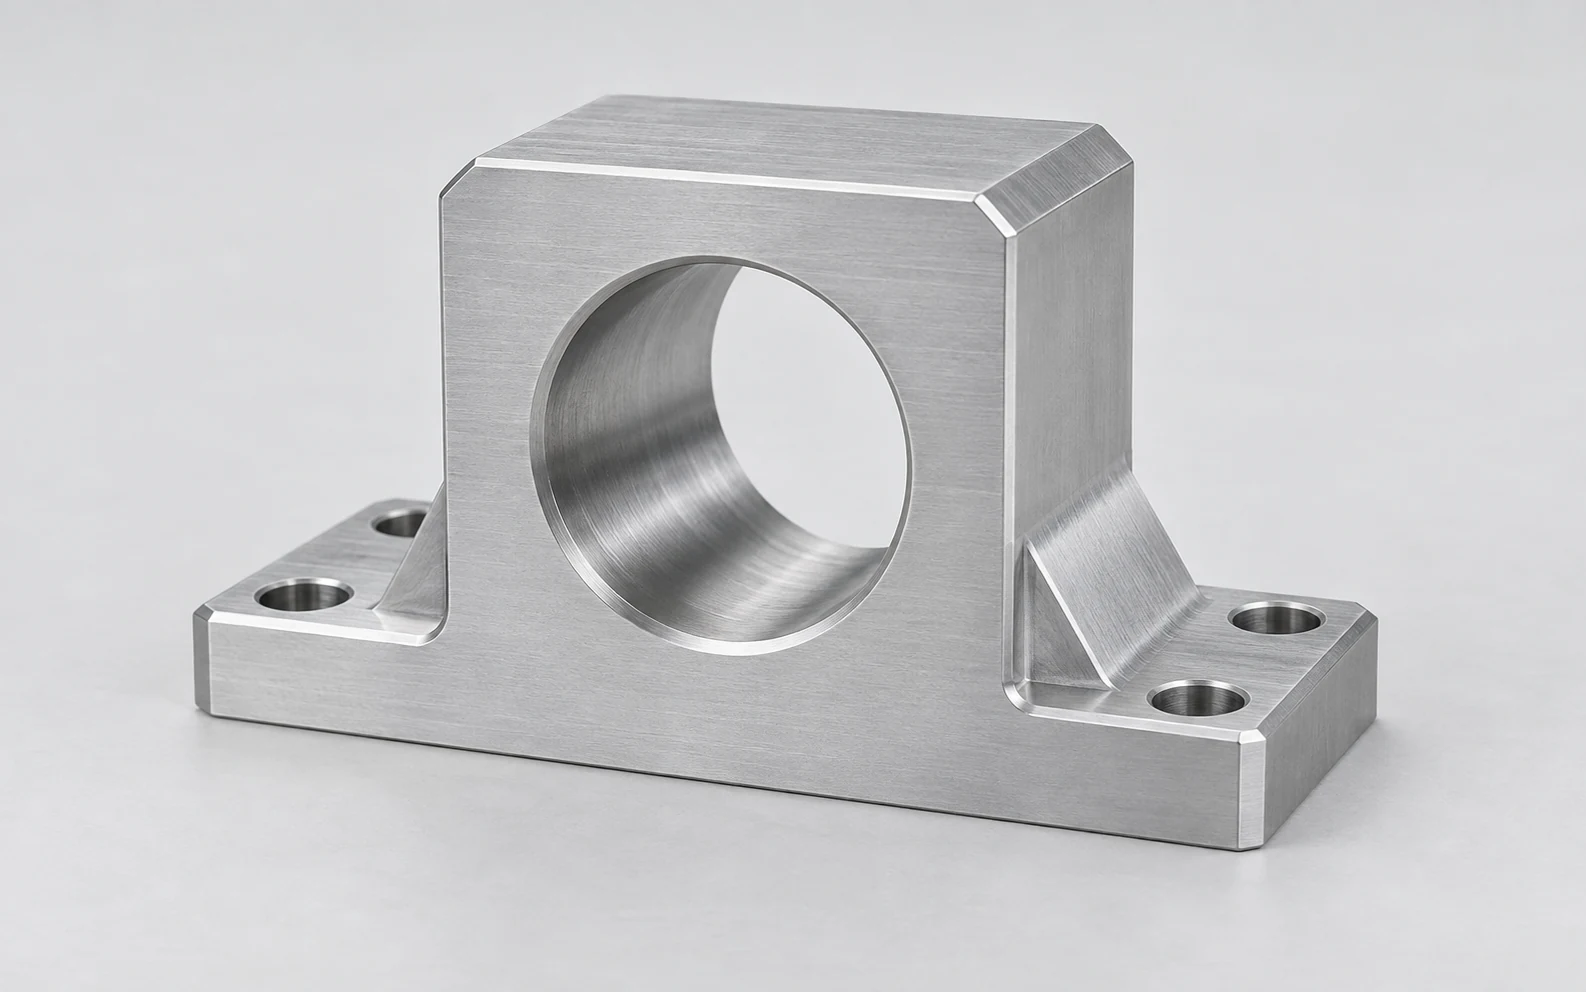
Maskinbearbetat aluminiumstöd för lager med centralt genomgående hål, förstärkt bas och monteringshål

Lagerhöljen

Vi slutför lagerbädden i förhållande till husets bas och positioneringsyta. Ritningen bör skilja åt bäddens diameter från dess axelläge och krav på axelskulta, så att ett korrekt dimensionerat hål även placeras på rätt ställe.

  • Lagerbäddar
  • Monteringsbaser
  • Axelläge
Diskutera detta housing
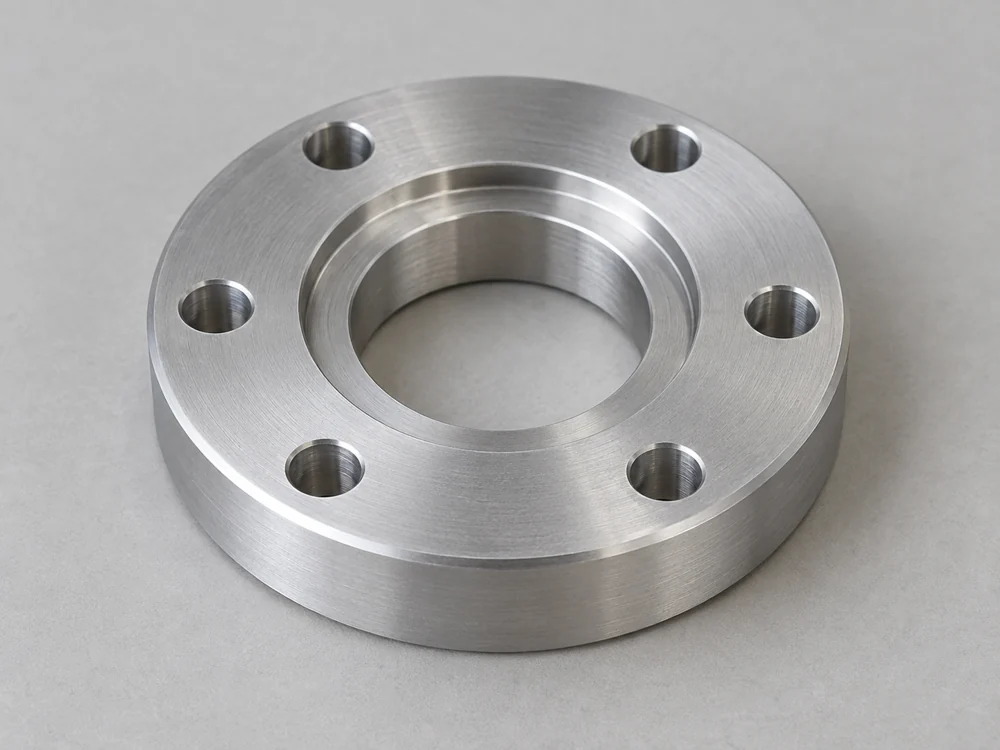
Rund aluminiumplatta för positionering med ett centralt stegat hål och sex omgivande skruvhål

Plattor för centralt lägesbestämmande hål

Vi bearbetar centrala lägesbestämmande hål i plattor som kopplar en centreringspinne, fläns eller utrustningskropp till ett skruvmönster. Lägesbestämmande diametern fastställer positionen; de omgivande fästhålen säkrar samlingen.

  • Centrala centreringspinnar
  • Förhållanden mellan boltcirkel och centrum
  • Sätesytor
Diskutera denna platta
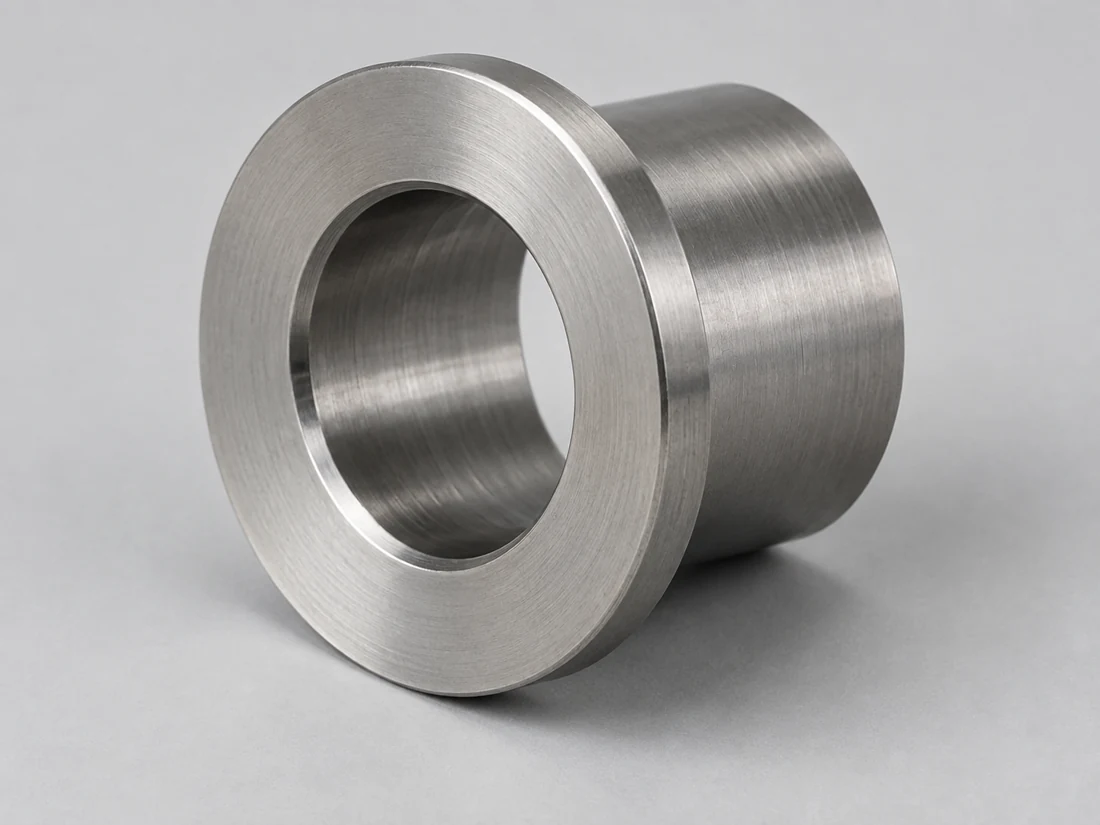
Bearbetad stålskiva med fläns och ett koncentriskt genomgående hål samt en svarvad ändyta

Flänsade mantlar

Vi tillverkar mantlar med styrd inre diameter samt en fläns eller axiell axlingskärm för axial placering. Borrhålens storlek, väggtjockleken och avståndet från sätesytan till änden är separata ritkrav.

  • Inre diametrar
  • Flänsytor
  • Axiala längder
Diskutera denna sleeve
Rektangulär aluminiumblock med två olika håldiametrar, en inre ringformig axelskuldervägg och fyra monteringshål

Block med trappade hål

Vi bearbetar block med två eller fler invändiga diametrar för trappade insatsdelar eller centreringsmonteringsdelar. Hålens trappsteg kräver en gemensam axel där detta anges, medan axelskultens djup avgör varje sammanpassad funktion slutar.

  • Koncentriska trappsteg
  • Axelskultsdjup
  • Insatsfästen
Diskutera denna block
Aluminiumblock med en cirkulär blindseat, solid botten och fyra gängade monteringshål

Blinda insatsfästhål

Vi fräsar blinda sätesskålar för komponenter som stannar inuti en kropp. Djupet med full diameter, bottenformen och hörnfrigången definieras separat; en borrspets eller inre radie får inte hindra den motparter som ska sitta i skålen från att sitta korrekt.

  • Djup med full diameter
  • Bottenfrigång
  • Sätteskuldrar
Diskutera detta blinda hål
Enstyckig aluminiumstöd med justerade hål genom två parallella kinder samt två monteringshål i dess bas

Parvisa hålstöd

Vi granskar stöd vars separerade hål måste placera en gemensam axel eller pinne. Delfördringsritningen anger förhållandet mellan dessa hål och monteringsreferensplanerna, där tillträde genom båda väggarna beaktas vid uppsättningen.

  • Relaterade hålaxlar
  • Separerade väggar
  • Monteringsreferensplaner
Diskutera denna stödstruktur

Borrningsomfång och starthålet

Ett befintligt hål kan kräva omfattande materialborttagning, en slutlig dimensioneringsbearbetning eller justering i förhållande till delens referensplaner. Vi väljer bearbetningsvägen utifrån dess nuvarande tillstånd och de färdiga kraven.För stora housings har vårCNC-bearbetning av stora delarsida behandlar komponentstöd och tillträde.

Förberedelse av grovboring

Vi bedömer startdiametern, avbrott i ytan och återstående material innan vi förbereder hålet för slutförande. Eventuell vibration eller djupa märken måste tas bort inom det tillgängliga toleransutrymmet; en lätt dimensioneringspassning kan inte bara dölja dem.

Startstorlek · rengöringsmaterial · infästningsyta

Slutboring för passningsytor

Vi planerar den slutliga bearbetningen kring de angivna gränserna för hålet, ytan och materialtillståndet. Inspektionskravet följer funktionen hos passningsytan, inklusive eventuell formkontroll som inte täcks av enbart diametergränsen.

Storleksgränser · hålform · ytyta

Relaterade hål och referensfunktioner

Vi fastställer hur varje hål är beläget i förhållande till monterings- eller referensytorna. När axlar måste sammanfalla över olika bearbetningssteg eller separata väggar måste inställning och mätning bevara detta förhållande istället för att kontrollera varje diameter isolerat.

Hålaxlar · axelskultar · referensytor

Hålgeometri som påverkar bearbetningsvägen

Vi granskar materialet runt det färdiga hålet och den väg verktyget måste ta för att komma in i och lämna hålet. Dessa detaljer avgör om en befintlig blanka kan uppnå ritningen utan att ändra någon funktionell yta.

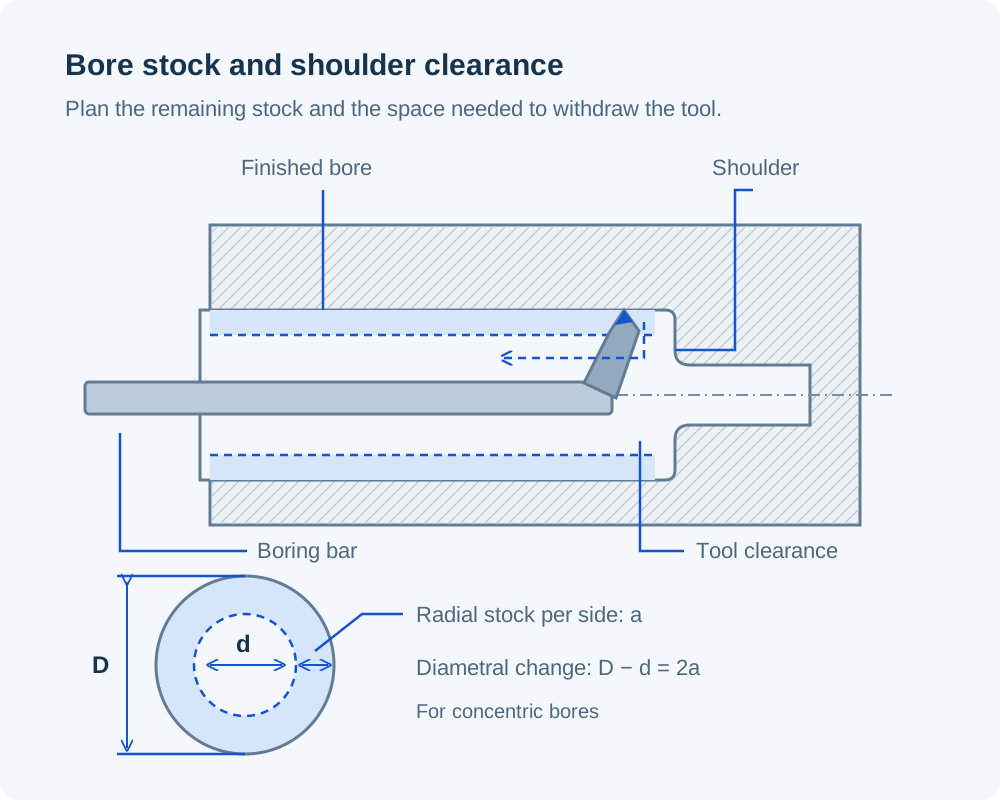
Del av ett stegat hål med en borrstång och en retraktionsväg, samt koncentriska hålcirklar som skiljer återstående material i radial riktning per sida från diametralt förändrat mått
För koncentriska hål är ökningen av diametern dubbelt så stor som den radiella materialtillägget per sida.

Materialtillägg för dimension och axelkorrigering

Ett större färdigt hål kräver material tillgängligt runt hela omkretsen. När starthålet ligger ur centrum följer bearbetningsmånen av dess läge i förhållande till erforderlig hålaxel, utöver dess diameter.Där kroppen även kräver fickor eller ytor,hur CNC fräsning fungerarförklarar dessa separata operationer.

Djup och tillträde till öppningen

Håldjupet mäts från infallsytan, men verktygets räckvidd kan även inkludera en fördjupning eller ett hinder före den ytan. Vi granskar båda avstånden, infallsförhållandet och utrymmet för spåntransport vid bedömning av ett blindhål eller ett fördjupat hål.

Inre axelskultar och avlastningar

En skarp inre axelskulta och en slät cylindrisk säte ställer olika krav på verktygsfrihetsutrymme. Vi granskar tillåten hörnrundning, hel-diameterdjup och eventuella avlastningar så att den sammanmonterade delen kan kontakta sitt avsedda säte.

Väggstöd och frigörande från fixturen

Tunna mantlar och lättstödda housings kan röra sig under spänning. Vi skiljer åt mått som krävs i den frigjorda komponenten från de mått som krävs i ett definierat monterat tillfälle och planerar stödet kring detta godkännandestadium.

Material för borrade hus och muffer

Ett hål kan ändra sin position i förhållande till sitt motstycke när temperatur, fuktighet eller monteringskrafter förändras. Vi använder den angivna materialklassen och lagervillkoret för att planera bearbetningen; referenserna nedan hjälper till att jämföra dessa materialpåverkningar.

Metallmaterial och dimensionell respons

Metallreferenser för komponenter med borrhål
MaterialReferensklass / lagerEgenskap relevant för hålet
Aluminium6061-extruderingCLTE 23.6 µm/(m·K), 20–100°C
Rostfritt stål316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
legerat stål42CrMo4 +QT, Ovako 327A
Rund stav, 40 < diameter < 100 mm
Hårdhet 270–320 HB
Mässing/kopparC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, respektive

Referenser: HydroLegering 6061; OutokumpuSupra-serien; Ovako42CrMo4; Copper Development AssociationC36000ochC11000. CLTE är den typiska linjära temperaturutvidgningskoefficienten över det angivna intervallet; hårdheten gäller för det angivna stångtillståndet och diametern.

Plastens styvhet och fuktsvar

Referenser för tekniska plastmaterial för komponenter med borrhål
MaterialReferensmaterialklassReferensegenskap
POM / acetalPOM-C, TECAFORM AH naturligDragstyvhet 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturligVattenupptag 0.30 / 0.60%
24 / 96 h, 23°C
PEEKOmodifierad TECAPEEK i naturlig färgDragstyvhet 4,200 MPa
1 mm/min

Typiska värden från EnsingerTECAFORM AH natural,TECAMID 6 naturalochTECAPEEK naturalproduktdata. Styvhet: ISO 527-2; vattenupptag: ISO 62. Styvheten påverkar stödet för hål under belastning; fuktresponsen är avgörande vid valet av inspektions- och serviceförhållanden.

Vi behåller den angivna kvaliteten och tillståndet i offerten. Materialens egenskaper påverkar passningsdesignen; de fastställer inte gränserna för det färdiga hålet.

Hål-ytor och slutbehandling

Vi separerar den cylindriska passningsytan, inmatningskanten och ytan på den yttre ytan. Kraven på dem kan skilja sig åt även på en liten sleeve eller ett hölje.

Hål-yta och inmatningskanter

Vi arbetar efter de angivna ytjämnhetsegenskaperna och kantförhållandena för hålet. En lagerinmatning, en axiell axelaxel (retainer shoulder) och en tätyta kräver var sin behandling; en allmän avkantningsinstruktion får inte ta bort en funktionell kant.

Ytor på den yttre ytan

Om ett hölje kräver en estetisk yta identifierar vi hålet och andra passningsytor som måste skyddas. Att stråla på en synlig yttre yta och att slutföra en intern säteyta är separata operationer med separata godkännandekriterier.

Passningar efter beläggning eller värmebehandling

Vi fastställer om toleransgränser för hål gäller före eller efter den angivna behandlingen. Beläggningens tjocknadsökning och deformation vid värmebehandling påverkar sekvensen; skyddande maskering eller efterföljande bearbetning måste inkluderas i den överenskomna bearbetningsvägen.

Diameter, form på hål och samband mellan referensytor

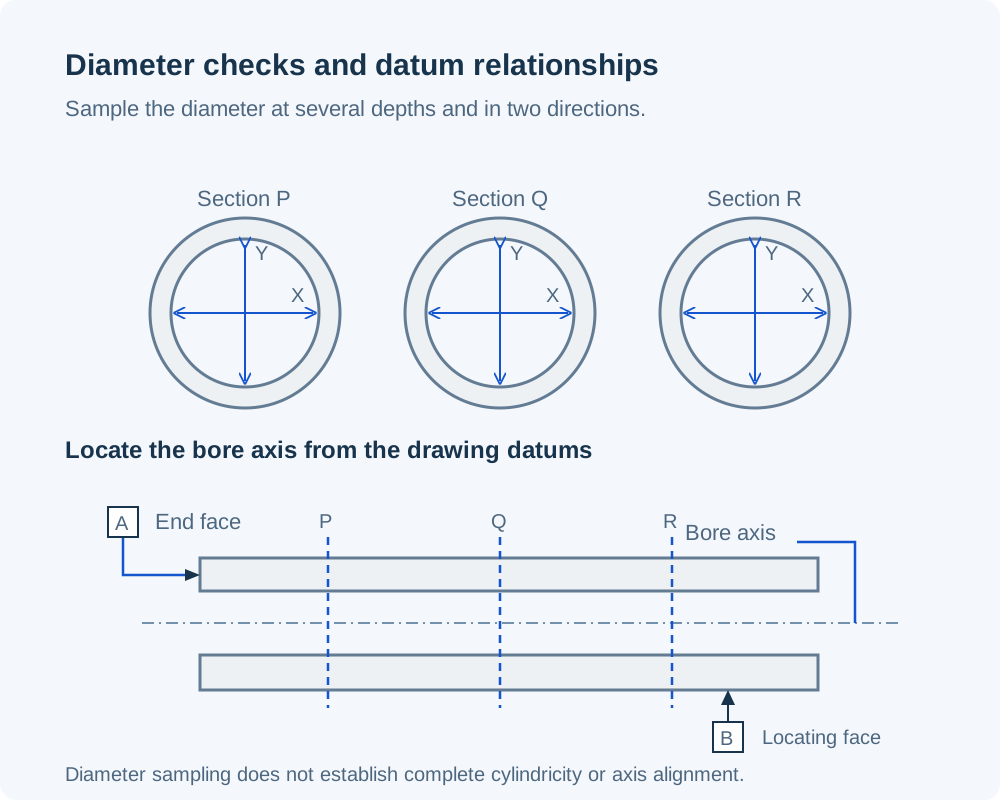
Tre axiala hålavsnitt med två vinkelräta diametermätningar vid varje avsnitt, ovanför en separat sidovisning som anger hålaxelns läge i förhållande till en ändyta och en positioneringsyta

Vi granskar kravet som anges på ritningen. Ett hål inom sina diametertoleransgränser kan ändå ha en oacceptabel form eller vara felplacerat i förhållande till en monteringsyta.

Mätningar vid flera djup och i olika riktningar hjälper till att avslöja storleksvariation. Dessa mätvärden, för sig, fastställer inte fullständig cylindricitet eller sambandet mellan hålets axel och delens referensytor.

De H7-värdena nedan är en referens för ritningar som specificerar den aktuella hålklassen. Vi bedömer den specifika storleken, materialet, tillvägagångssättet och kraven på kontroll innan vi godkänner bearbetningsomfånget.

Krav på inspektion av färdiga borrhål
FunktionKravVerifiering
HåldiameterStorlek vid definierade djup och riktningarMätning av hål eller överenskomna måttstickor
Cylindrisk formRundhet, konicitet eller cylindricitetMetod vald för den angivna formkontrollen
BorrhålsaxelPlacering och orientering i förhållande till referensytorKoordinatmätning baserad på referensytor
Inre axelskultaDjup och orientering av sittytanAxiala och orienteringskontroller
Borrhålyta och kantYtjämnhet och införingsvillkorAngiven ytjämnhetsmätning; kantkontroll

Vi godkänner mätmetoden och eventuellt levererade dimensionsuppgifter för dessa egenskaper. Den krävda materialvillkoret, stödet eller monteringsläget inkluderas där det påverkar godkännandet.

H7 gränser för håldiameter enligt nominell diameter
Nominell diameter (mm)Undre avvikelse (mm)Övre avvikelse (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Varje intervall exkluderar sin undre gräns och inkluderar sin övre gräns. Dessa gränser gäller endast där H7 anges; form, läge och ytyta utgör separata krav. Värden: ELESA+GANTER, DIN ISO 286 referenstabeller. Standard:ISO 286-2

Första delar, partier och upprepade borrhålsarbetsuppgifter

Tillståndet för det inkommande hålet är lika viktigt som det färdiga ritningskravet. Vi skiljer mellan en första passningsbedömning och partier av förberedda blankor som kan variera i storlek eller justering.

Passningsbedömning för första delen

Vi identifierar det säte som ska bedömas tillsammans med den motkopplande komponenten samt de mått som kräver en kontrollprotokoll. En monteringsprovning kan sedan avslöja ett passningsproblem utan att ersätta de ritningsbaserade kontrollerna.

Partier av förberedda blankor

Vi granskar hur mycket de ursprungliga hålen varierar mellan blankorna i partiet. En bearbetningsväg som renar ett blank kan lämna märken eller otillräcklig väggstyrka på ett annat blank om storlek och position för det inkommande hålet inte är kontrollerade.

Komponenter som upprepas och matchande gränssnitt

Vi behåller de godkända hålgränserna, referensytorna och den levererade behandlingen kopplade till delens revisionsnummer. En ändring av den sammanpassade lagerhållaren, axeln eller insatsen kan kräva att passningen granskas igen, även om husets yttre kontur förblir densamma.

Vad påverkar ett offertförslag för CNC-borrning?

Vi offrar arbetet som krävs för att bringa den ursprungliga komponenten till dess färdiga hålkrav. Samma slutliga diameter kan innebära mycket olika förberedelse, tillvägagångssätt och verifiering. Programmerings- och initialinställningskostnader delas mellan de beställda partierna.

Starthål och rensningsutjämningsmarginal

Den befintliga diametern, positionen och ytytan bestämmer hur mycket förberedelse som krävs innan slutförandet. Ett gjutet eller delvis bearbetat hål kräver en egen granskning av starttillståndet.

Verktygets räckvidd och tillgänglighet vid montering

Inskurna öppningar, djupa axlar och separerade hålväggar påverkar verktygets tillgänglighet och stöd. Ytterligare monteringar kan behövas för att nå hålet samtidigt som dess relation till monteringsreferensplanerna bibehålls.

Form- och positionskrav

Ett diametriskt gränsvärde, ett krav på cylindricitet och en tolerans för hålposition kräver olika bevis. Vi inkluderar de kontroller som faktiskt anges, snarare än att behandla varje tät passning som samma inspektionsuppgift.

Slutgiltig yttillstånd och skydd

Behandlingar före eller efter borrning, skyddade passningsytor och de begärda dimensionella protokollen bidrar till den levererade kostnaden. De ingår i omfattningen tillsammans med skärningsoperationerna.

Från utgångskomponent till färdigt hål

  1. Granska det befintliga hålet

    Vi jämför den färdiga ritningen med det aktuella halvfabrikatet, inklusive hålstorlek, materialöverskott runt hålet och användbara referensytor.

  2. Enas om den färdiga tillståndet

    Vi definierar gränserna för hålet, referensytornas förhållanden, behandlingssekvensen och godkännandestadiet innan vi fastställer omfattningen av bearbetningen.

  3. Bearbeta och verifiera funktionerna

    Vi följer den planerade förberedelse- och avslutningsvägen, och kontrollerar sedan de angivna storleks-, form- och lägeskraven med de överenskomna metoderna.

  4. Skydda de färdiga sätena

    Vi skyddar infästningskanter och interna passytor mot skador vid förpackning. Delidentifiering och de överenskomna registren förblir spårbara till de levererade komponenterna.

Frågor om CNC-borrningsbeställningar

Ger ett H7-hål automatiskt en presspassning för en lager?

Nr H7 definierar hålets storleksgränser, inte dess interferens med en viss lager. Resultatet beror också på lagrets ytterdiametergränser och den valda passningen för belastningen och driftförhållandena. Vi använder den passning som anges för monteringen i stället för att behandla varje H7-lagerbädd som en presspassning.

Kan borrning göra ett för stort hål mindre?

Nr. Borrning tar bort material. Om ett hål redan överskrider sin tillåtna maximala storlek måste vi ha en godkänd ändring, till exempel ett omdesignat gränssnitt eller en separat konstruerad mantelkonstruktion, innan vi överväger ytterligare bearbetning. En ny bearbetningspass kan inte återställa saknat material.

Hur ska ett delat hölje specificeras för slutlig godkännande av hålet?

Ritningen bör identifiera de sammanfogade halvorna av höljet, positioneringsfunktionerna och monteringsförhållandet som används för godkännande. Om hålet måste uppfylla sina gränsvärden med locket monterat och åtdraget behöver vi ha detta förhållande definierat. Det monterade hålet mäts med locket påsatt och åtdraget, när det är acceptanstillståndet.

Kan ett tumhål ersättas med närmaste metriska H7-storlek?

En enhetsomvandling kan bevara de exakta ursprungliga gränsvärdena; att välja en närliggande metrisk nominell storlek ändrar dem. Vi behåller den ursprungliga passningen om inte ett reviderat metriskt hål och dess motstycke godkänts tillsammans. Att lägga till H7 till en avrundad diameter är inte en direkt omvandling.

Vad händer om en nyckelfurug eller tvärborrning avbryter hålet?

Vi behöver att avbrottet visas på ritningen, inklusive dess position och storlek. Det påverkar fräsningen och de tillgängliga ytor som kan användas för diametermätning. Vi identifierar kontinuerliga mätområden och eventuella krav på kantförhållanden så att en mätning över en öppning inte felaktigt tolkas som hålstorleken.

Vad händer om avslutande bearbetning avslöjar porositet i ett gjutet hål?

Vi skiljer mellan exponerade materialtomrum och ytskador från bearbetning och hänvisar dem till de överenskomna godkännandekriterierna för gjutning. Att ta bort mer material är endast ett alternativ om tillräckligt med bearbetningstillåtelse återstår och de slutliga kraven fortfarande kan uppfyllas. Eventuell reparation eller utbyte av delen kräver en separat disposition; det ingår inte automatiskt i borrningsprocessen.

Måste ritningen kräva borrning, eller kan den ange det färdiga hålet?

Om ett avtal eller en godkänd process kräver borrning, ange den processbegränsningen. Annars kan ritningen ange det färdiga måttet, formen, läget och ytkraven för hålet, och vi kan granska hela rutan för hålslutföring. Detta undviker att specificera en skärmetod som inte är lämplig för tillvägagångssättet eller den slutliga ytan.

PROJEKTSTÖD

Diskutera din komponent med invändigt hål

Skicka den färdiga ritningen och informera oss om utgångskomponenten är massivt material, en gjutning eller en delvis bearbetad komponent. Vi granskar kraven på invändigt hål och arbetet som krävs för att uppnå dem.

VETCNCCNC MANUFACTURING
Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB