Vai al contenuto
VETCNCCNC MANUFACTURING
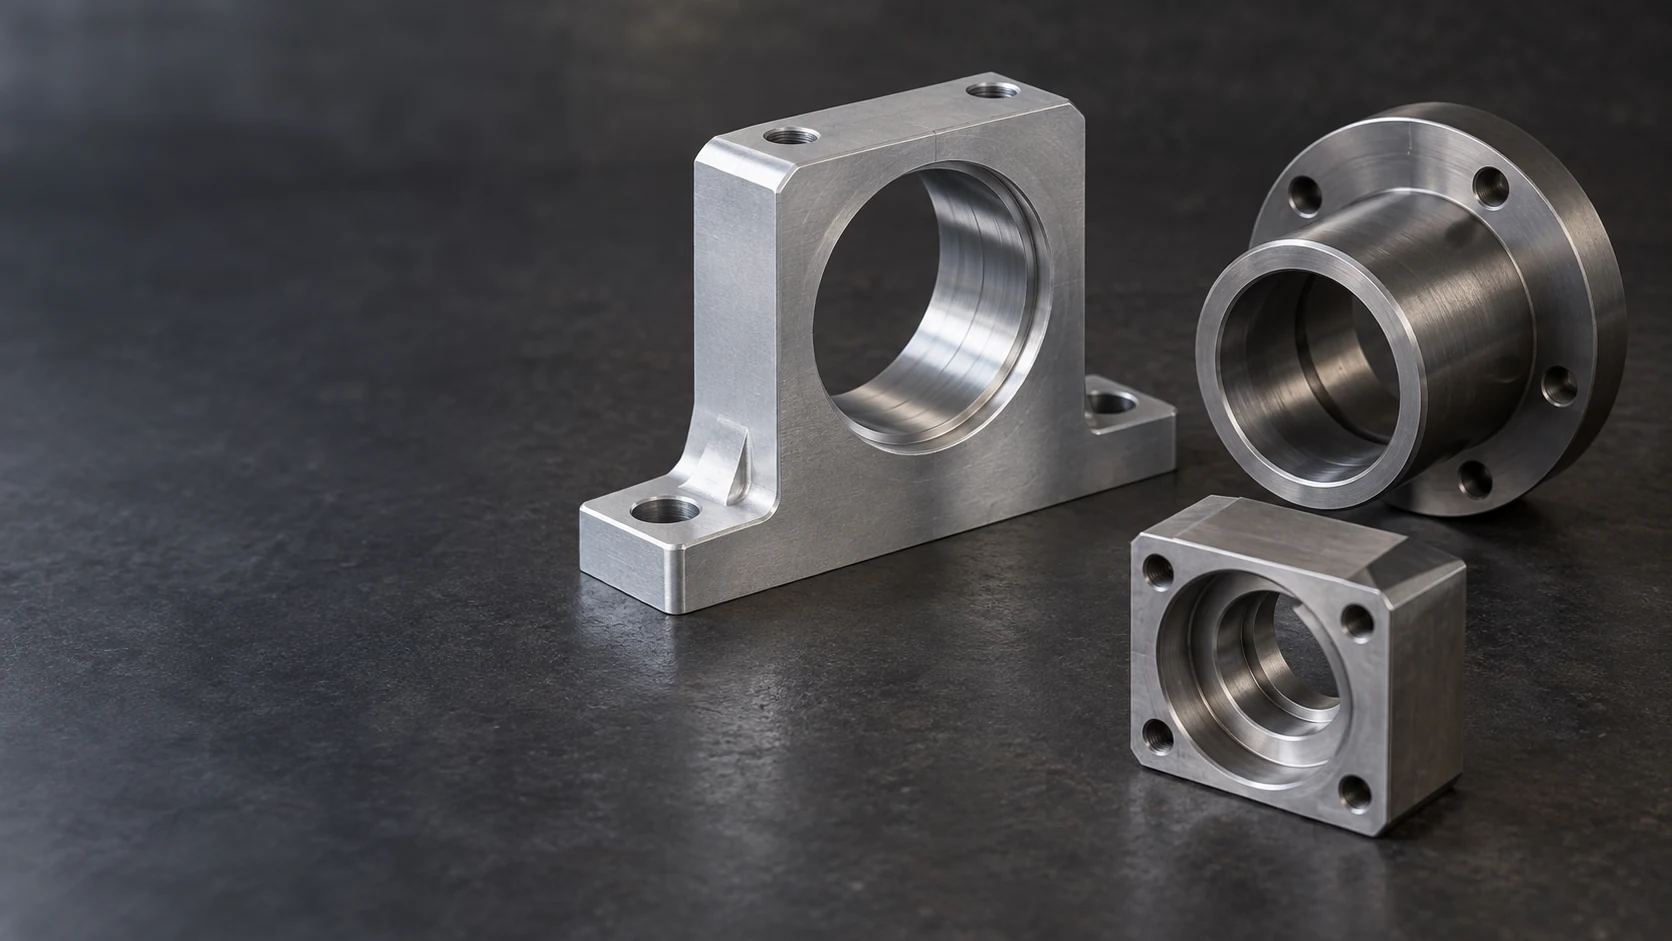
Carcassa fresata, manicotto flangiato e blocco con foro a gradini dotato di sedi cilindriche interne

Servizi di alesatura CNC

Realizziamo la lavorazione di fori esistenti per ottenere il diametro, la forma e la posizione specificati per sedi di cuscinetti, fori di centraggio e manicotti di accoppiamento. Il nostro ambito di fornitura comprende componenti personalizzati in metallo e plastica, da un singolo alloggiamento fino a lotti ripetuti.

  • Sedi per cuscinetti e fori di posizionamento
  • Fori a gradini, passanti e ciechi
  • Accoppiamenti e ispezione definiti dal disegno

Componenti con fori funzionali

Forniamo alloggiamenti, manicotti e componenti di fissaggio con foro allargato per costruttori di macchinari e acquirenti di parti. Ogni foro viene valutato in relazione alle superfici che ne determinano il posizionamento nell’insieme: la base di fissaggio, la faccia terminale, la spalla o il foro adiacente.

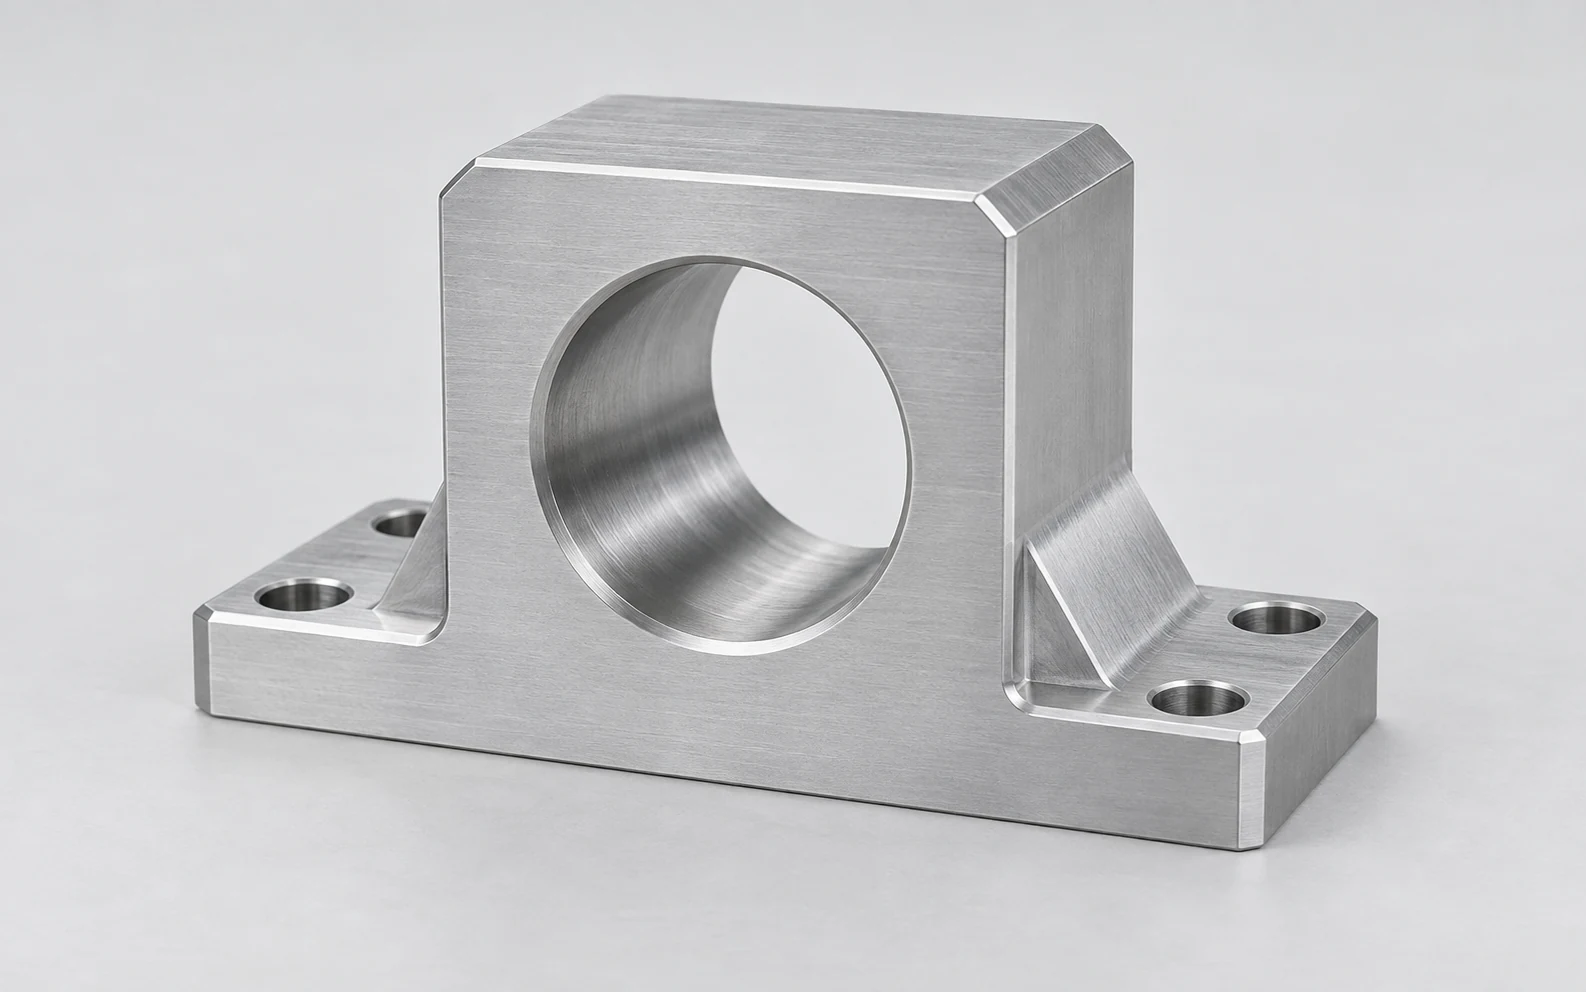
Supporto per cuscinetto in alluminio fresato, con foro passante centrale, base rinforzata e fori di fissaggio

Carcasse per cuscinetti

Lavoriamo la sede del cuscinetto in relazione alla base dell’alloggiamento e alla faccia di centraggio. Il disegno deve distinguere chiaramente il diametro della sede dalla sua posizione assiale e dai requisiti della spalla, affinché un foro di dimensione corretta risulti anche correttamente posizionato.

  • Sedi per cuscinetti
  • Basi di fissaggio
  • Posizione dell’asse
Discutere questo alloggiamento
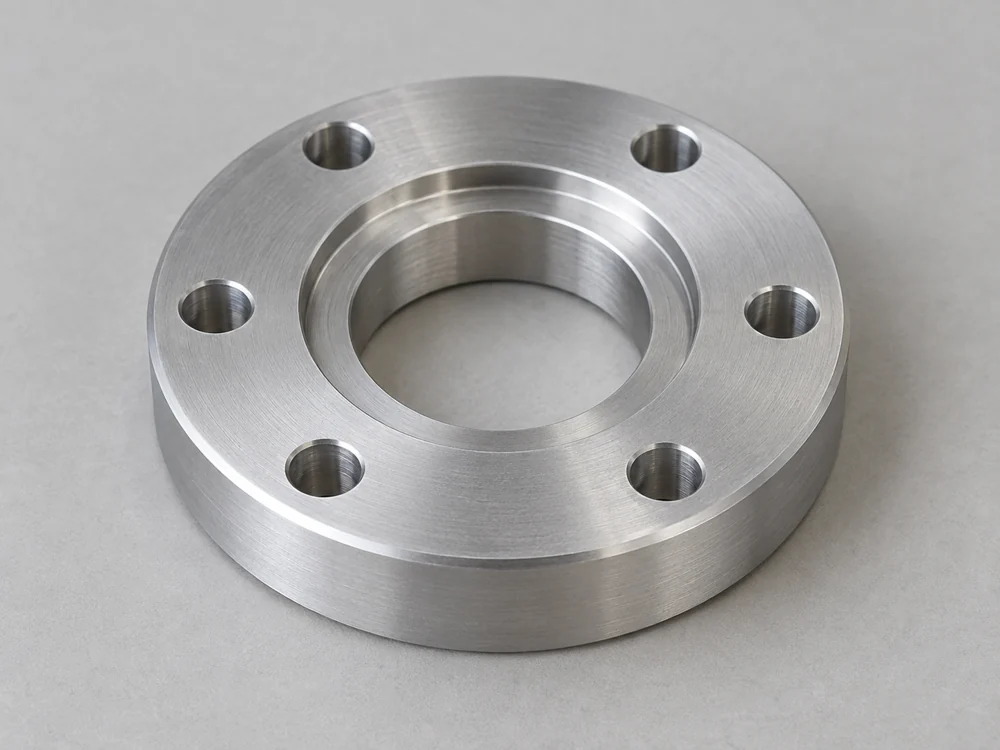
Piastra di posizionamento in alluminio rotonda con un foro centrale a gradini e sei fori filettati per viti disposti circolarmente

Piastre per fori di centraggio

Realizziamo fori di centraggio centrali su piastre che collegano un pilota, una flangia o il corpo di un equipaggiamento a un pattern di viti. Il diametro di centraggio stabilisce la posizione; i fori di fissaggio circostanti mantengono l’insieme assemblato.

  • Piloti centrali
  • Relazioni tra cerchi di fori
  • Facce di appoggio
Discutere questa piastra
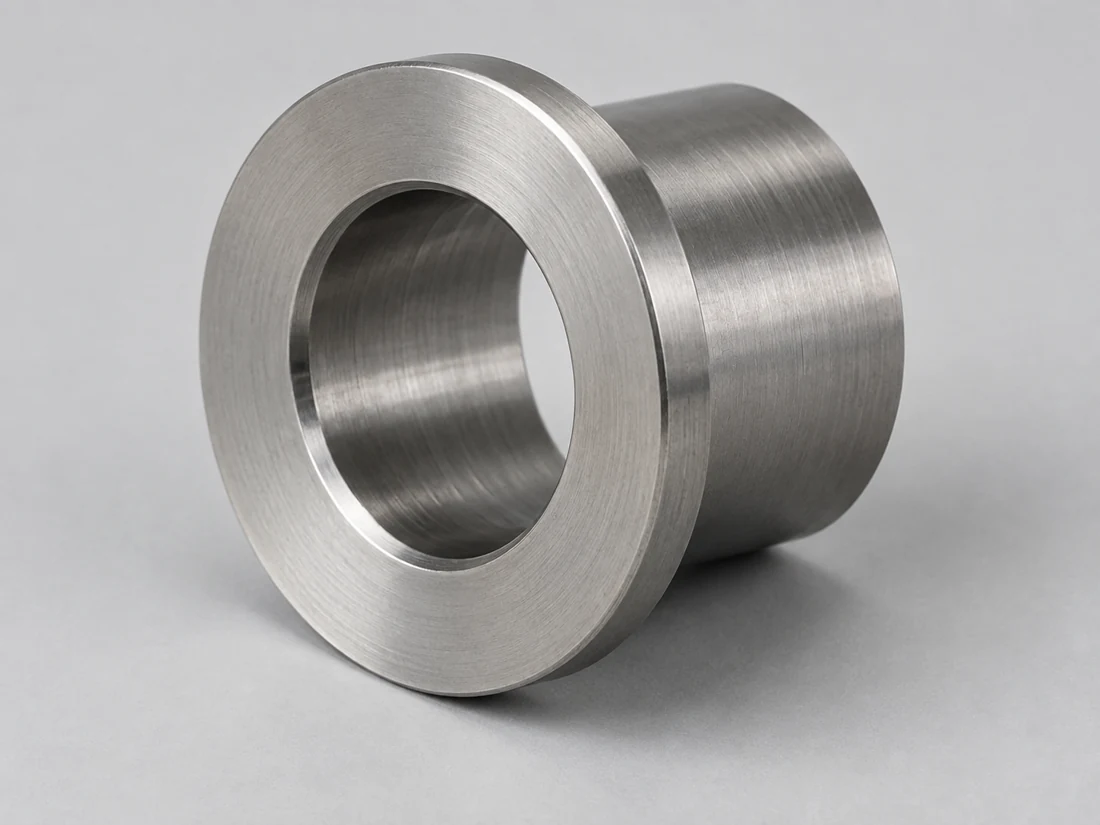
Manutenzione in acciaio di una manica flangiata con un foro passante concentrico e una superficie frontale tornita

Manicotti con flangia

Realizziamo manicotti con diametro interno controllato e una flangia o una spalla per il posizionamento assiale. Il diametro del foro, lo spessore della parete e la distanza tra la faccia di appoggio e l’estremità sono requisiti distinti riportati sul disegno.

  • Diametri interni
  • Superfici di contatto delle flange
  • Lunghezze assiali
Discutere questa bussola
Blocco rettangolare in alluminio con due diametri di foro, una spalla anulare interna e quattro fori di fissaggio

Blocchi con fori a gradini

Realizziamo blocchi con due o più diametri interni per inserti a gradini o per assiemi di posizionamento. I gradini del foro devono essere coassiali quando specificato, mentre la profondità della spalla determina il punto in cui ciascuna caratteristica di accoppiamento termina.

  • Gradini coassiali
  • Profondità delle spalle
  • Sedi per inserti
Discutere questo blocco
Blocco in alluminio con una sede cieca circolare, fondo pieno e quattro fori filettati per il fissaggio

Fori ciechi per sedi

Realizziamo sedi cieche per componenti che si arrestano all’interno di un corpo. La profondità a diametro pieno, la forma del fondo e lo smusso d’angolo sono definite separatamente; un punto di punta di trapano o un raggio interno non devono impedire al componente abbinato di essere correttamente alloggiato.

  • Profondità a diametro pieno
  • Smusso del fondo
  • Spalle di appoggio
Discuti questo foro cieco
Supporto monoblocco in alluminio con fori allineati che attraversano due ganasce parallele e due fori di fissaggio nella base

Supporti con fori abbinati

Esaminiamo i supporti i cui fori separati devono posizionare un albero o un perno condiviso. Il disegno del pezzo specifica la relazione tra tali fori e i riferimenti di montaggio, tenendo conto, nella configurazione, dell’accessibilità da entrambe le pareti.

  • Assi dei fori correlati
  • Pareti separate
  • Riferimenti di montaggio
Discuti questo supporto

Ambito della rettifica interna e foro di partenza

Un foro esistente potrebbe richiedere una notevole rimozione di materiale, un taglio finale di dimensionamento o una correzione rispetto ai riferimenti del pezzo. Scegliamo il percorso di lavorazione in base al suo stato attuale e ai requisiti finali. Per alloggiamenti di grandi dimensioni, il nostro lavorazione CNC di grandi componenti pagina tratta il supporto e l’accessibilità dei componenti.

Preparazione del foro di sgrossatura

Valutiamo il diametro di partenza, le superfici interrotte e il sovrametallo residuo prima di preparare il foro per la finitura. Eventuali vibrazioni (chatter) preesistenti o solchi profondi devono essere rimossi entro il campo di tolleranza disponibile; una leggera passata di calibratura non può semplicemente mascherarli.

Dimensione di partenza · sovrametallo di rifinitura · faccia di ingresso

Rettifica interna di finitura per sedi di accoppiamento

Pianifichiamo l’ultima passata in funzione dei limiti di diametro specificati, dello stato superficiale e delle caratteristiche del materiale. Il requisito di ispezione deriva dalla funzione della sede, compresi eventuali controlli di forma che non sono coperti da un semplice limite di diametro.

Limiti dimensionali · forma del foro · finitura superficiale

Fori correlati e caratteristiche di riferimento

Stabiliamo come ogni foro è posizionato rispetto alle superfici di montaggio o di riferimento. Qualora gli assi debbano essere allineati tra diverse fasi di lavorazione o su pareti separate, l’allestimento e la misurazione devono preservare tale relazione, anziché verificare ogni diametro isolatamente.

Assi dei fori · spalle · facce di riferimento

Geometria della foratura che influenza il percorso di lavorazione

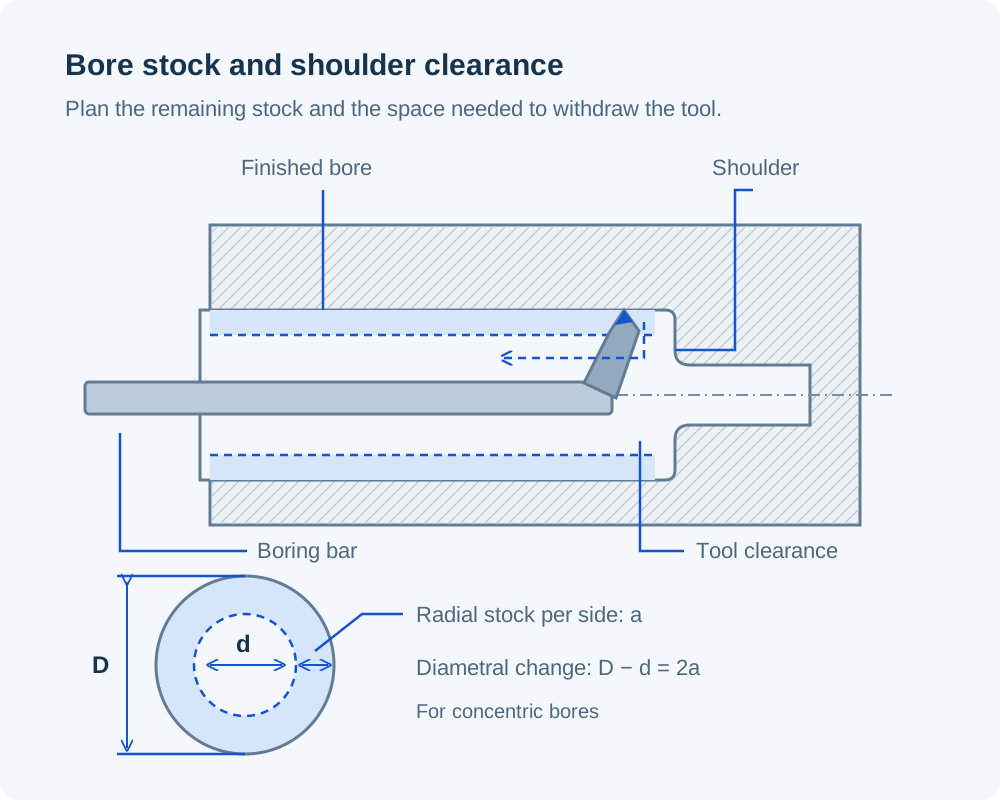
Esaminiamo il materiale intorno al foro finito e il percorso che l’utensile deve compiere per entrare e uscire da esso. Questi dettagli determinano se un grezzo esistente può raggiungere il disegno tecnico senza modificare alcuna superficie funzionale.

Sezione di un foro a gradini con barra di alesatura e traiettoria di ritrazione, oltre a cerchi concentrici di fori che distinguono la quantità di materiale da asportare radialmente per lato dalla variazione diametrale
Per fori concentrici, l’aumento del diametro è pari al doppio dello spessore di sovrametallo rimosso radialmente su ciascun lato.

Sovrametallo per correzione dimensionale e di asse

Un foro finito di maggiori dimensioni richiede materiale disponibile lungo l’intera circonferenza. Quando il foro di partenza è fuori centro, il sovrametallo di ripresa deriva dalla sua posizione rispetto all’asse di foro richiesto oltre che dal suo diametro. Laddove il corpo richiede anche tasche o superfici piane, come funziona la fresatura CNC spiega tali operazioni distinte.

Profondità e accessibilità all’apertura

La profondità del foro ha origine dalla faccia di ingresso, ma la portata dell’utensile può includere anche una scanalatura o un ostacolo antecedente tale faccia. Esaminiamo entrambe le distanze, lo stato della faccia di ingresso e lo spazio disponibile per l’espulsione dei trucioli durante la valutazione di un foro cieco o incassato.

Spalle interne e svasature

Una spalla interna a spigolo vivo e una sede cilindrica liscia impongono requisiti diversi di sgancio utensile. Esaminiamo il raggio di raccordo ammesso, la profondità a diametro pieno e qualsiasi svasatura, affinché il componente abbinato possa contattare la sede prevista.

Supporto a parete e rilascio dal dispositivo di fissaggio

Le boccole sottili e le carcasse con supporto limitato possono spostarsi durante il serraggio. Distinguiamo le dimensioni richieste nel componente rilasciato da quelle richieste in una condizione assemblata definita e pianifichiamo il supporto in base a tale stato di accettazione.

Materiali per carcasse e boccole fresate

Un foro può variare rispetto al suo componente abbinato al variare della temperatura, dell’umidità o delle forze di montaggio. Utilizziamo la classe specificata e lo stato del materiale grezzo per pianificare la lavorazione; i riferimenti riportati di seguito aiutano a confrontare tali effetti del materiale.

Materiale metallico disponibile e risposta dimensionale

Riferimenti per materiali metallici relativi ai componenti forati
MaterialeGrado di riferimento / materiale in magazzinoProprietà rilevante per l’alesatura
Alluminio6061 estrusoCLTE 23.6 µm/(m·K), 20–100°C
Acciaio inossidabile316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Acciaio legato42CrMo4 +QT, Ovako 327A
Barra tonda, 40 < diametro < 100 mm
Durezza 270–320 HB
Ottone / rameC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, rispettivamente

Riferimenti: Hydro Lega 6061; Outokumpu Gamma Supra; Ovako 42CrMo4; Copper Development Association C36000 e C11000. Il coefficiente di dilatazione lineare termica (CLTE) è quello tipico nell’intervallo indicato; la durezza si riferisce allo stato e al diametro specificati del barra.

Rigidezza delle plastiche e risposta all’umidità

Riferimenti per materie plastiche tecniche relativi ai componenti forati
MaterialeGrado di materiale di riferimentoProprietà di riferimento
POM / acetalePOM-C, TECAFORM AH naturaleModulo di trazione 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturaleAssorbimento d’acqua 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK naturale non caricatoModulo di trazione 4,200 MPa
1 mm/min

Valori tipici da Ensinger TECAFORM AH naturale, TECAMID 6 naturale e TECAPEEK naturale dati prodotto. Modulo: ISO 527-2; assorbimento d’acqua: ISO 62. La rigidità influenza il supporto del foro sotto carico; la risposta all’umidità è rilevante nella scelta delle condizioni di ispezione e manutenzione.

Manteniamo nel preventivo il grado e lo stato specificati. Le proprietà del materiale informano la progettazione dell’accoppiamento, ma non definiscono i limiti dimensionali finali del foro.

Superfici del foro e trattamento finale

Distinguiamo la superficie cilindrica di accoppiamento, il bordo di ingresso e la finitura esterna dell’aspetto. I loro requisiti possono differire anche su un piccolo manicotto o una carcassa.

Finitura dell’alesatura e spigoli di entrata

Lavoriamo secondo le condizioni di rugosità e di spigolo specificate per l’alesatura. Un raccordo di inserimento per cuscinetto, una spalla di ritenzione e una superficie di tenuta richiedono trattamenti specifici; un’istruzione generica di sbarbatura non deve rimuovere uno spigolo funzionale.

Superfici esterne visibili

Se un alloggiamento richiede una finitura estetica, identifichiamo l’alesatura e le altre superfici di accoppiamento da proteggere. Sabbiare un’estremità visibile e finire una sede interna sono operazioni distinte, ciascuna con propri criteri di accettazione.

Si applica dopo la rivestitura o il trattamento termico

Stabiliamo se i limiti di alesatura si applicano prima o dopo il trattamento specificato. L’accumulo del rivestimento e le variazioni dimensionali dovute al trattamento termico influenzano la sequenza; la mascheratura o la finitura successiva devono essere incluse nel percorso concordato.

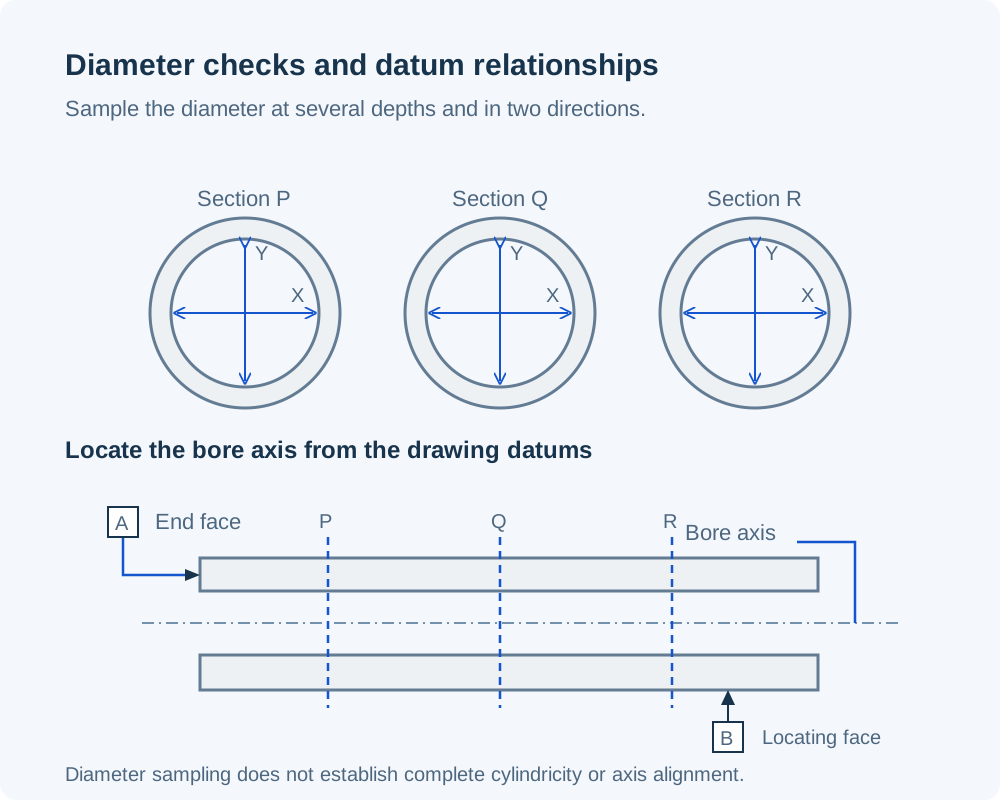
Diametro, forma del foro e relazioni tra riferimenti

Tre sezioni assiali di foro con due direzioni perpendicolari di misurazione del diametro in ciascuna sezione, sopra una vista laterale separata che localizza l’asse del foro rispetto a una superficie frontale e a una superficie di posizionamento

Verifichiamo il requisito indicato sul disegno. Un foro entro i suoi limiti di diametro può comunque presentare una forma inaccettabile o essere posizionato in modo errato rispetto a una superficie di montaggio.

Le misurazioni effettuate a diverse profondità e in diverse direzioni aiutano a rivelare le variazioni dimensionali. Tali misurazioni, di per sé, non consentono di stabilire in modo completo la cilindricità né la relazione tra l’asse del foro e i riferimenti del pezzo.

I valori H7 riportati di seguito costituiscono un riferimento per i disegni che specificano tale classe di foro. Valutiamo le specifiche esigenze relative a dimensione, materiale, accessibilità e ispezione prima di accettare l’ambito di lavorazione.

Requisiti di ispezione per i fori finiti
CaratteristicaRequisitoVerifica
Diametro del foroDimensione rilevata a profondità e direzioni definiteMisurazione del foro o calibri concordati
Forma cilindricaRotondità, conicità o cilindricitàMetodo selezionato per il controllo di forma specificato
Asse della foraturaPosizione e orientamento rispetto ai riferimentiMisura coordinata basata su riferimenti
Spalla internaProfondità e orientamento della superficie di appoggioControlli assiali e di orientamento
Superficie e spigolo della foraturaCondizione di rugosità e di ingressoMisurazione specificata della rugosità; ispezione dello spigolo

Concordiamo il metodo di misurazione e qualsiasi documento dimensionale fornito relativamente a queste caratteristiche. La condizione richiesta del materiale, del supporto o dello stato di assemblaggio è indicata laddove modifichi i criteri di accettazione.

Limiti del foro H7 in funzione del diametro nominale
Diametro nominale (mm)Deviazione inferiore (mm)Deviazione superiore (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Ogni intervallo esclude il proprio limite inferiore e include il proprio limite superiore. Questi limiti si applicano esclusivamente quando è specificato H7; forma, posizione e finitura rimangono requisiti indipendenti. Valori tratti da: ELESA+GANTER, tabelle di riferimento DIN ISO 286. Norma: ISO 286-2

Primi pezzi, lotti e lavorazioni di alesatura ripetute

Lo stato del foro in ingresso è altrettanto importante quanto il disegno finale. Distinguiamo una valutazione di aderenza per il primo pezzo da lotti di semilavorati preparati, che possono presentare variazioni di dimensione o allineamento.

Valutazione dell’aderenza per il primo pezzo

Identifichiamo la sede da valutare insieme al componente abbinato e le dimensioni per le quali è richiesto un verbale di ispezione. Una prova di assemblaggio può quindi rivelare un problema di aderenza senza sostituire i controlli basati sul disegno.

Lotti di grezzi preparati

Verifichiamo quanto variano i fori iniziali da un grezzo all’altro nel lotto. Una strategia di lavorazione che elimina i difetti su un grezzo potrebbe lasciare segni o pareti insufficienti su un altro, se il diametro e la posizione del foro in ingresso non sono controllati.

Componenti ripetuti e interfacce abbinati

Manteniamo i limiti di alesatura approvati, le superfici di riferimento e il trattamento consegnato associati alla revisione del pezzo. Una modifica del cuscinetto, dell’albero o dell’inserto abbinati potrebbe richiedere la revisione dell’accoppiamento, anche quando il contorno della scatola rimane invariato.

Cosa influenza un preventivo per la tornitura CNC?

Prepariamo il preventivo in base al lavoro necessario per portare il componente di partenza alle specifiche finali di alesatura. Lo stesso diametro finale può richiedere preparazioni, accessi e verifiche molto diversi. I costi di programmazione e di setup iniziale sono ripartiti sull’intero lotto ordinato.

Foro di partenza e tolleranza di rifinitura

Il diametro esistente, la posizione e lo stato superficiale determinano la quantità di preparazione necessaria prima della finitura. Un foro fuso o parzialmente lavorato richiede una propria valutazione delle condizioni iniziali.

Lunghezza di raggiungimento dell’utensile e accessibilità del setup

Aperture incassate, spalle profonde e pareti di alesatura separate influenzano l’accessibilità e il supporto dell’utensile. Potrebbero essere necessari setup aggiuntivi per raggiungere il foro mantenendone la relazione con i riferimenti di montaggio.

Requisiti di forma e posizione

Un limite di diametro, un requisito di cilindricità e una tolleranza di posizione del foro richiedono evidenze diverse. Includiamo i controlli effettivamente specificati, anziché trattare ogni accoppiamento con gioco ridotto come la stessa attività ispettiva.

Condizione finale e protezione

I trattamenti eseguiti prima o dopo la lavorazione di alesatura, le superfici di accoppiamento protette e i registri dimensionali richiesti contribuiscono al costo finale di consegna. Sono inclusi nel campo d’applicazione insieme alle operazioni di taglio.

Dal componente di partenza al foro finito

  1. Esaminare il foro esistente

    Confrontiamo il disegno finito con il grezzo corrente, inclusi il diametro dei fori, il materiale residuo intorno al foro passante e le superfici di riferimento utilizzabili.

  2. Concordare lo stato finale del pezzo

    Definiamo i limiti del foro passante, le relazioni tra i riferimenti (dati), la sequenza di trattamento e lo stato di accettazione prima di fissare l’ambito della lavorazione.

  3. Lavoriamo e verifichiamo le caratteristiche richieste

    Seguiamo il percorso pianificato di preparazione e finitura, quindi controlliamo i requisiti specificati relativi a dimensione, forma e posizione, utilizzando i metodi concordati.

  4. Proteggere le sedi finite

    Proteggiamo i bordi di ingresso e le superfici interne di accoppiamento da danni durante l’imballaggio. L’identificazione del pezzo e i documenti concordati rimangono tracciabili fino ai componenti consegnati.

Domande relative agli ordini di rettifica CNC

Un foro H7 fornisce automaticamente un accoppiamento forzato per un cuscinetto?

Il numero H7 definisce i limiti dimensionali del foro, non il suo interferenza con un particolare cuscinetto. Il risultato dipende anche dai limiti del diametro esterno del cuscinetto e dall’accoppiamento scelto in funzione del carico e delle condizioni operative. Utilizziamo l’accoppiamento specificato per l’insieme, anziché considerare ogni sede per cuscinetto H7 come un accoppiamento a pressione.

Il boring può ridurre le dimensioni di un foro sovradimensionato?

No. La rettifica di fori rimuove materiale. Se un foro ha già superato la sua dimensione massima ammessa, è necessario un cambiamento approvato, ad esempio una nuova progettazione dell’interfaccia o un sistema di manicotto progettato separatamente, prima di poter valutare ulteriori lavorazioni. Una nuova passata di lavorazione non può ripristinare il materiale mancante.

Come deve essere specificata una carcassa divisa per l’accettazione finale del foro passante?

Il disegno deve indicare le due metà della carcassa di accoppiamento, le caratteristiche di posizionamento e la condizione di assemblaggio utilizzata per l’accettazione. Se il foro deve rispettare i suoi limiti con il coperchio montato e serrato, è necessario definire tale condizione. Il foro assemblato si misura con il cappello montato e serrato, quando è questo lo stato di accettazione.

Un foro in pollici può essere sostituito con la dimensione metrica più vicina H7?

Una conversione unitaria può preservare esattamente i limiti originali; scegliere una dimensione nominale metrica approssimata ne modifica i valori. Manteniamo il gioco originale a meno che non sia stato approvato congiuntamente un nuovo foro metrico e il suo componente di accoppiamento. Aggiungere H7 a un diametro arrotondato non costituisce una conversione diretta.

Che cosa accade se una linguetta o un foro trasversale interrompe il foro?

È necessario che l’interruzione sia riportata sul disegno, compresa la sua posizione e le sue dimensioni. Essa influenza la lavorazione e le superfici disponibili per la misurazione del diametro. Identifichiamo le zone continue di misura e qualsiasi condizione richiesta del bordo, affinché una lettura effettuata attraverso un’apertura non venga scambiata erroneamente per il diametro del foro.

Che cosa accade se la finitura rivela porosità in un foro ottenuto per fusione?

Distinguiamo i vuoti di materiale esposti dai difetti superficiali dovuti alla lavorazione meccanica e li riferiamo ai criteri di accettazione della fusione concordati. La rimozione di ulteriore materiale è possibile solo se rimane un sufficiente sovrappiù e i requisiti finali possono comunque essere soddisfatti. Eventuali riparazioni o sostituzioni del pezzo richiedono una decisione distinta; esse non sono incluse implicitamente nel processo di alesatura.

Il disegno deve prevedere obbligatoriamente la lavorazione di alesatura, oppure può specificare il foro finito?

Se un contratto o un processo qualificato richiede l’alesatura, indicare tale restrizione di processo. In caso contrario, il disegno può specificare le dimensioni finali, la forma, la posizione e i requisiti di superficie del foro, e noi possiamo esaminare l’intero percorso di finitura del foro. Ciò evita di prescrivere un metodo di taglio non adatto all’accessibilità o alla superficie finale.

SUPPORTO PER IL PROGETTO

Discutete il vostro componente alesato

Inviate il disegno finito e indicarci se il pezzo di partenza è un grezzo pieno, una fusione o un componente parzialmente lavorato. Esamineremo i requisiti di alesatura e il lavoro necessario per soddisfarli.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB