Ir al contenido
VETCNCMECANIZADO CNC
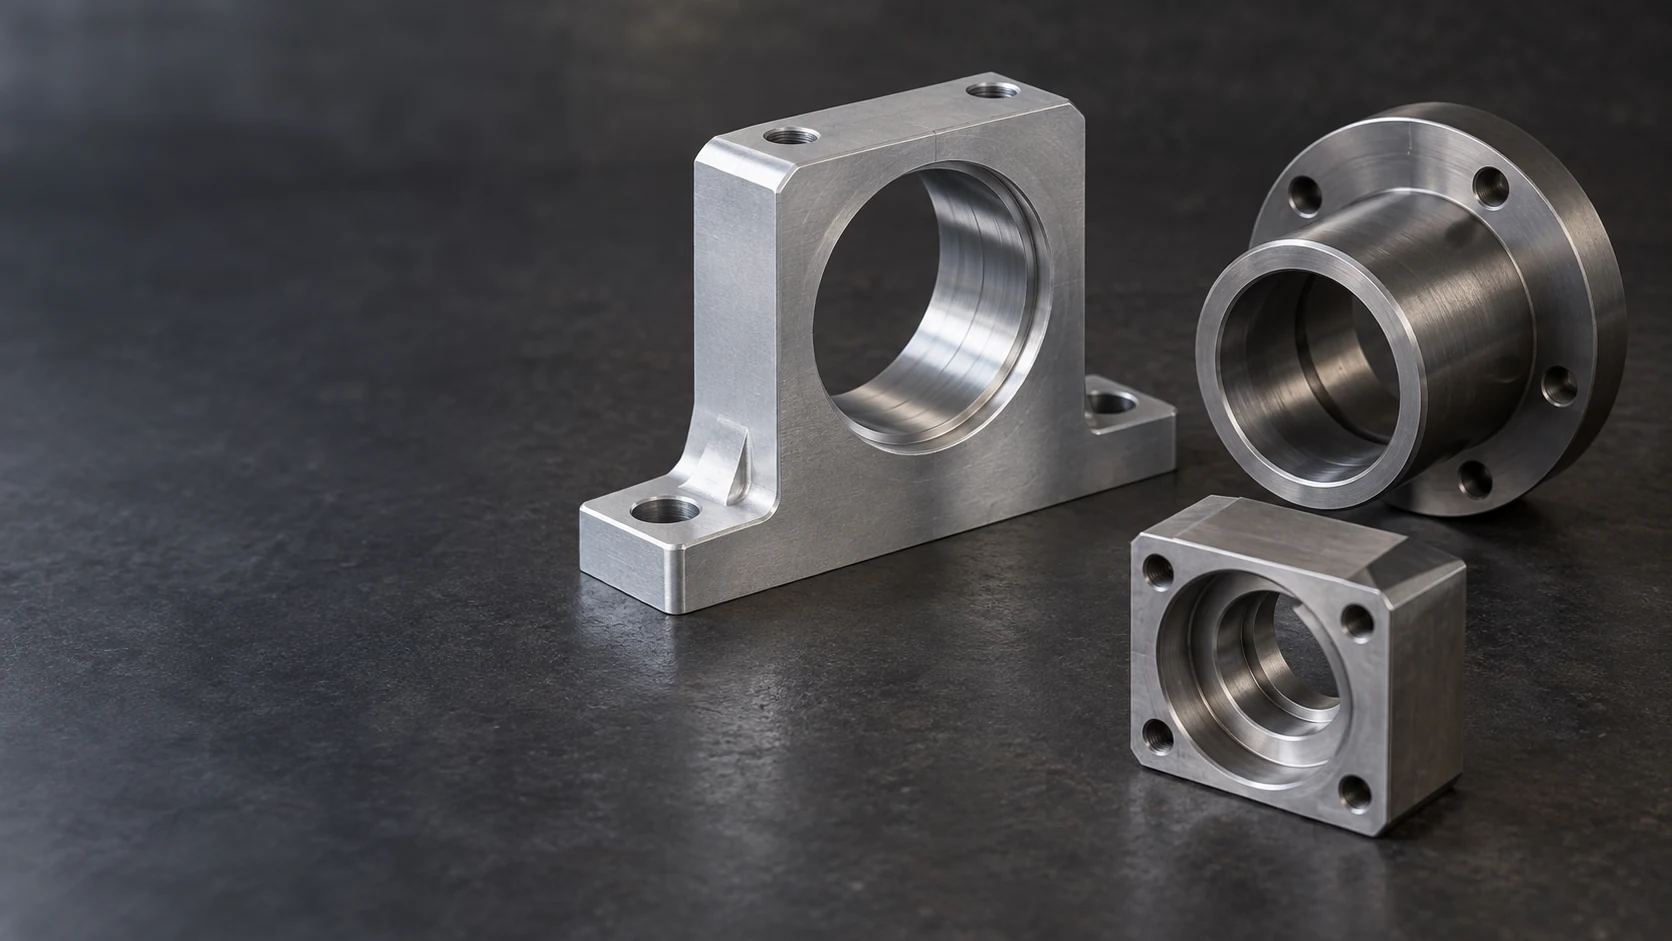
Carcasa mecanizada, manguito con brida y bloque con agujero escalonado, todos con asientos cilíndricos internos

CNC Servicios de mandrinado

Mecanizamos agujeros existentes hasta el diámetro, la forma y la posición especificados para asientos de rodamientos, mandrinados de localización y casquillos acoplables. Nuestro alcance abarca componentes personalizados de metal y plástico, desde un único alojamiento hasta lotes repetitivos.

  • Asientos para rodamientos y agujeros de localización
  • Agujeros escalonados, pasantes y ciegos
  • Ajustes e inspección definidos en el plano

Componentes con mandrinados funcionales

Suministramos carcasas mandrinadas, manguitos y componentes de montaje para fabricantes de equipos y compradores de piezas. Cada mandrinado se considera junto con las superficies que lo posicionan en el conjunto: su base de montaje, cara frontal, escalón o mandrinado adyacente.

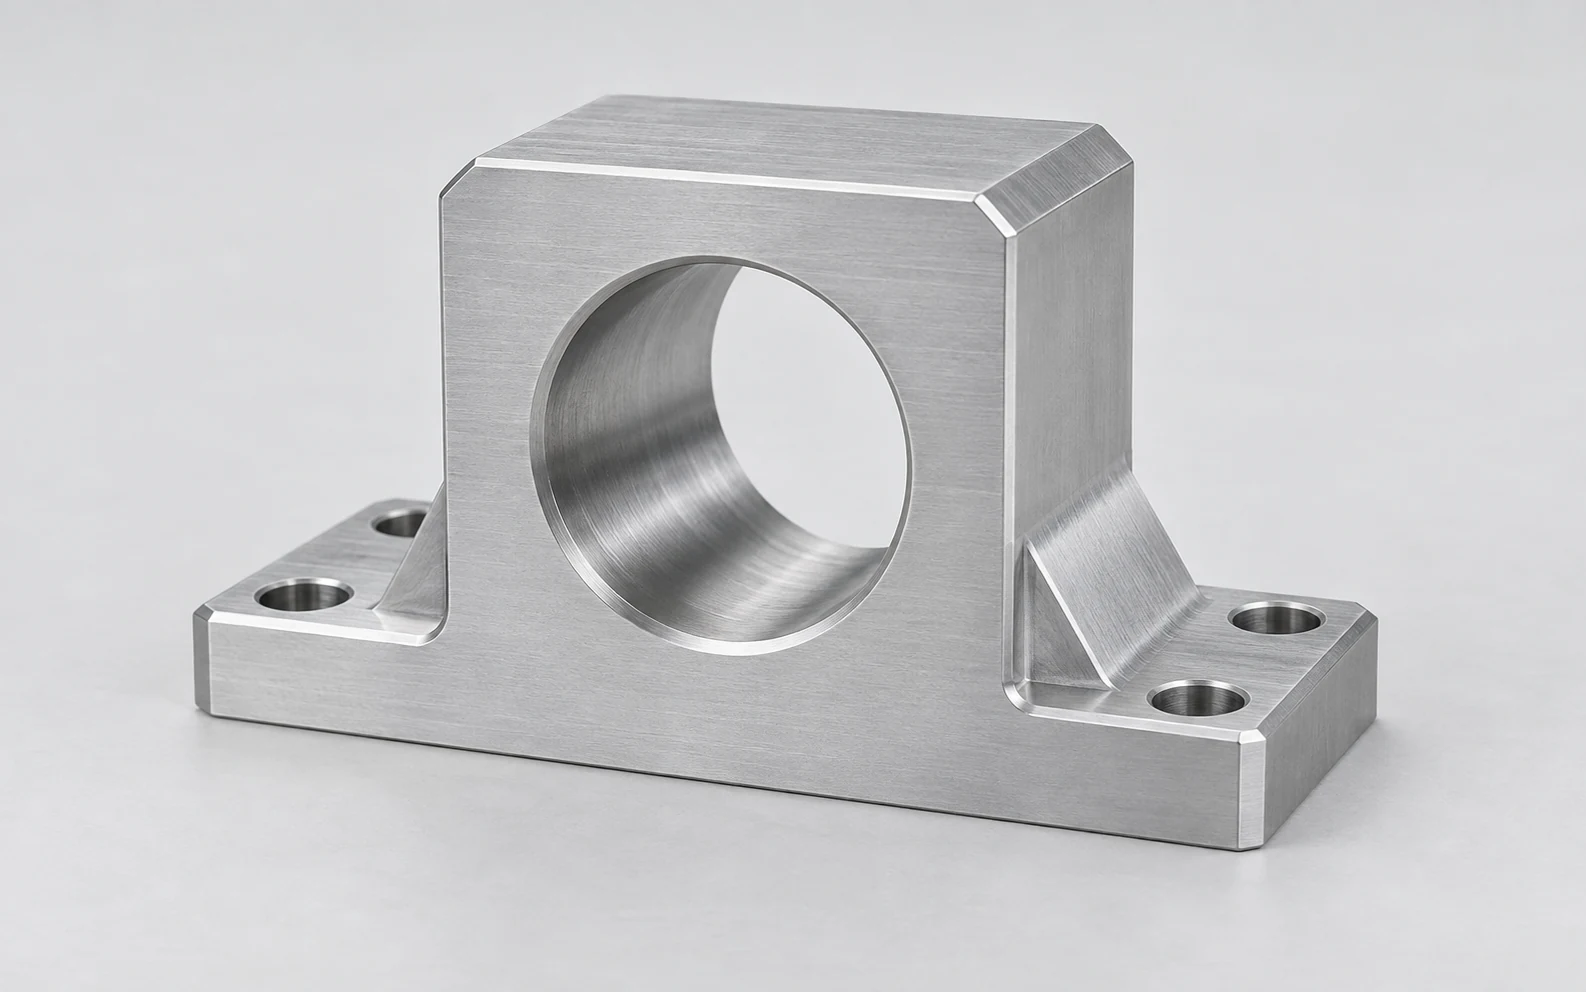
Soporte mecanizado de aluminio para rodamiento con un taladro pasante central, base reforzada y agujeros de montaje

Carcasas para rodamientos

Acabamos el asiento del rodamiento en relación con la base de la carcasa y la cara de ubicación. El plano debe distinguir el diámetro del asiento de su posición axial y de los requisitos del escalón, de modo que un mandrinado de tamaño correcto también quede correctamente posicionado.

  • Asientos de rodamiento
  • Bases de montaje
  • Ubicación del eje
Discutir esta carcasa
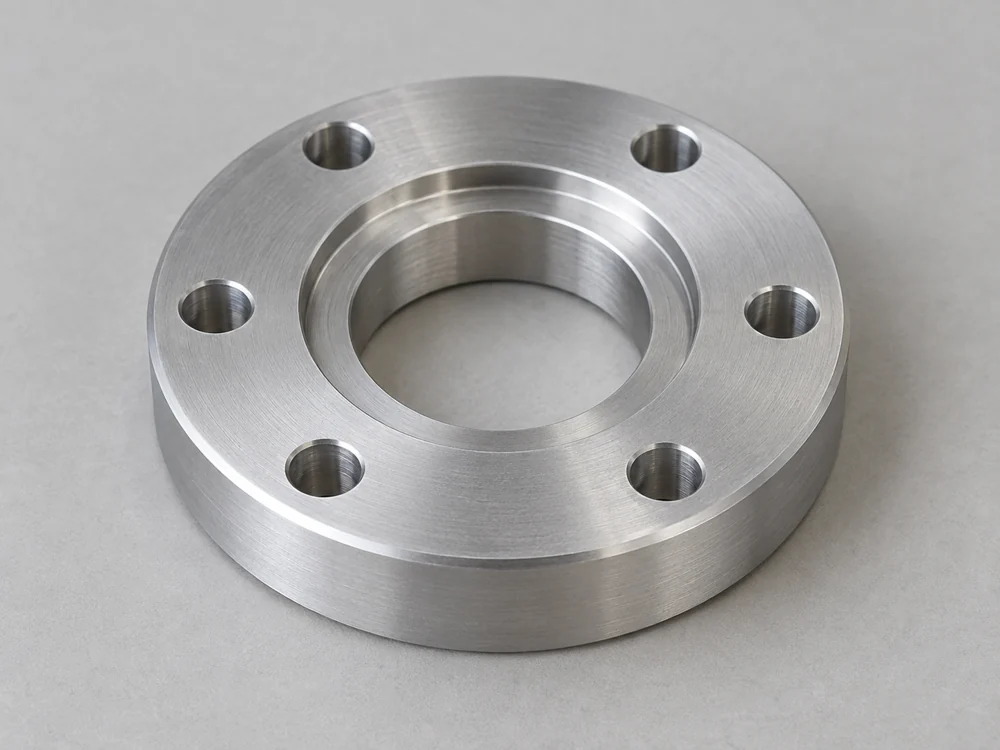
Placa redonda de aluminio para localización con un taladro escalonado central y seis agujeros roscados circundantes

Placas de mandrinado de localización

Nosotros mecanizamos agujeros centrales de localización en placas que conectan un piloto, una brida o el cuerpo de un equipo con un patrón de tornillos. El diámetro de localización establece la posición; los orificios de fijación circundantes mantienen el conjunto ensamblado.

  • Pilotos centrales
  • Relaciones del círculo de tornillos
  • Caras de asiento
Discutir esta placa
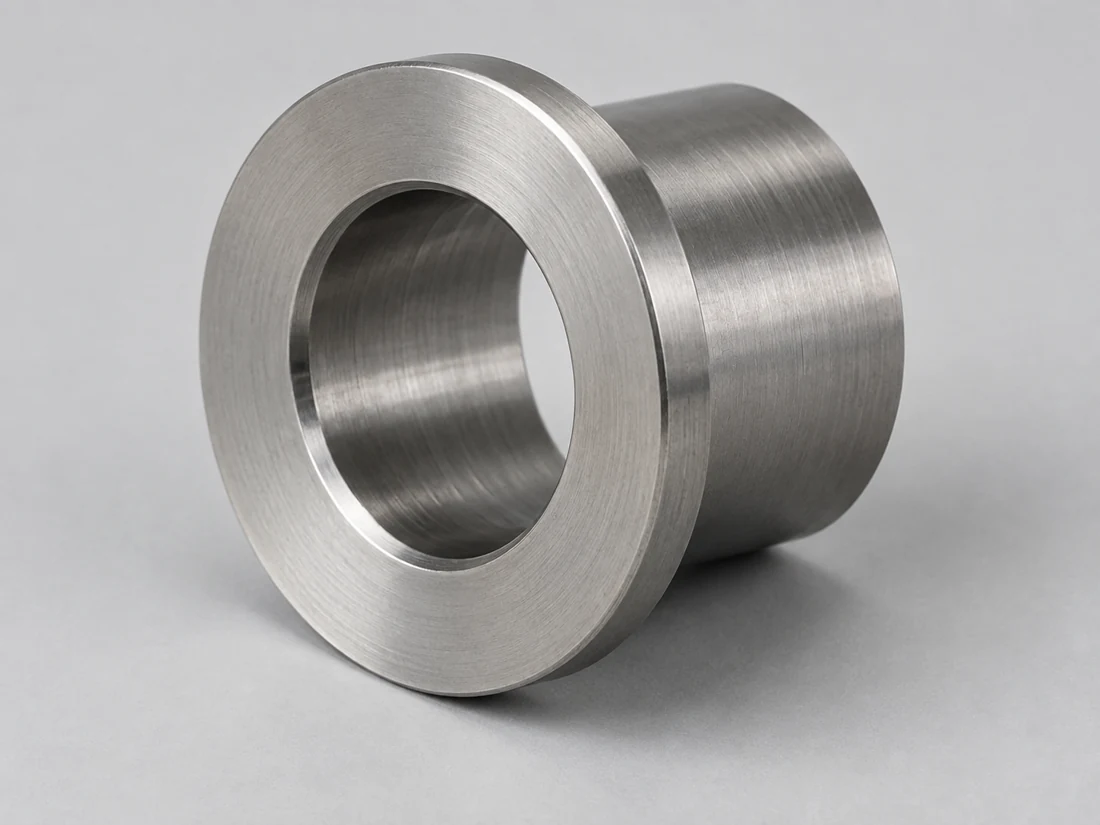
Manguito de acero mecanizado con brida y agujero pasante concéntrico, y cara final torneada

Manguitos con brida

Fabricamos manguitos con un diámetro interno controlado y una brida o escalón para la ubicación axial. El tamaño del agujero, el espesor de la pared y la distancia desde la cara de apoyo hasta el extremo son requisitos independientes en el plano.

  • Diámetros internos
  • Caras de brida
  • Longitudes axiales
Discutir este casquillo
Bloque rectangular de aluminio con dos diámetros de agujero, un escalón anular interno y cuatro agujeros de fijación

Bloques con agujeros escalonados

Mecanizamos bloques con dos o más diámetros internos para insertos escalonados o conjuntos de ubicación. Los escalones del agujero deben compartir un eje común cuando así se especifique, mientras que la profundidad del escalón determina dónde finaliza cada característica de acoplamiento.

  • Escalones coaxiales
  • Profundidades de los hombros
  • Asientos para insertos
Discutir este bloque
Bloque de aluminio con asiento ciego circular, fondo macizo y cuatro agujeros roscados de fijación

Taladros ciegos para asientos

Mecanizamos asientos ciegos para componentes que se detienen dentro de un cuerpo. La profundidad a diámetro completo, la forma del fondo y el despeje de esquinas se definen por separado; un punto de taladro o un radio interno no deben impedir que la pieza acoplada quede correctamente asentada.

  • Profundidad a diámetro completo
  • Despeje del fondo
  • Hombros de asiento
Analice este taladro ciego
Soporte de aluminio monobloque con agujeros alineados que atraviesan dos mejillas paralelas y dos agujeros de fijación en su base

Soportes con agujeros apareados

Revisamos los soportes cuyos agujeros separados deben alojar un eje o pasador común. El plano de la pieza identifica la relación entre dichos agujeros y los datums de montaje, teniendo en cuenta el acceso a través de ambas paredes durante la configuración.

  • Ejes de los agujeros relacionados
  • Paredes separadas
  • Datos de montaje
Analice este soporte

Alcance del mandrinado y el agujero inicial

Un agujero existente puede requerir una eliminación sustancial de material, un corte final de dimensionado o una corrección respecto a los datums de la pieza. Seleccionamos la ruta de mecanizado según su estado actual y los requisitos finales. Para carcasas grandes, nuestro fresado CNC de piezas grandes página aborda el soporte y el acceso al componente.

Preparación del agujero para mandrinado en bruto

Evaluamos el diámetro inicial, las superficies interrumpidas y el material restante antes de preparar el agujero para el acabado. Las vibraciones existentes (chatter) o las marcas profundas deben eliminarse dentro de la holgura disponible; una pasada ligera de ajuste dimensional no puede simplemente ocultarlas.

Tamaño inicial · material de desbaste · cara de entrada

Mandrinado de acabado para asientos de ajuste

Planificamos el corte final en torno a los límites de mandrinado especificados, al estado superficial y al estado del material. El requisito de inspección sigue la función del asiento, incluyendo cualquier control de forma que un límite de diámetro por sí solo no cubra.

Límites de tamaño · forma del agujero · acabado superficial

Agujeros relacionados y características de referencia

Establecemos cómo se ubica cada agujero a partir de las superficies de montaje o de referencia. Cuando los ejes deben alinearse entre distintos escalones o paredes separadas, la configuración y la medición deben preservar dicha relación, en lugar de verificar cada diámetro de forma aislada.

Ejes de agujeros · hombros · caras de referencia

Geometría del agujero que afecta la ruta de mecanizado

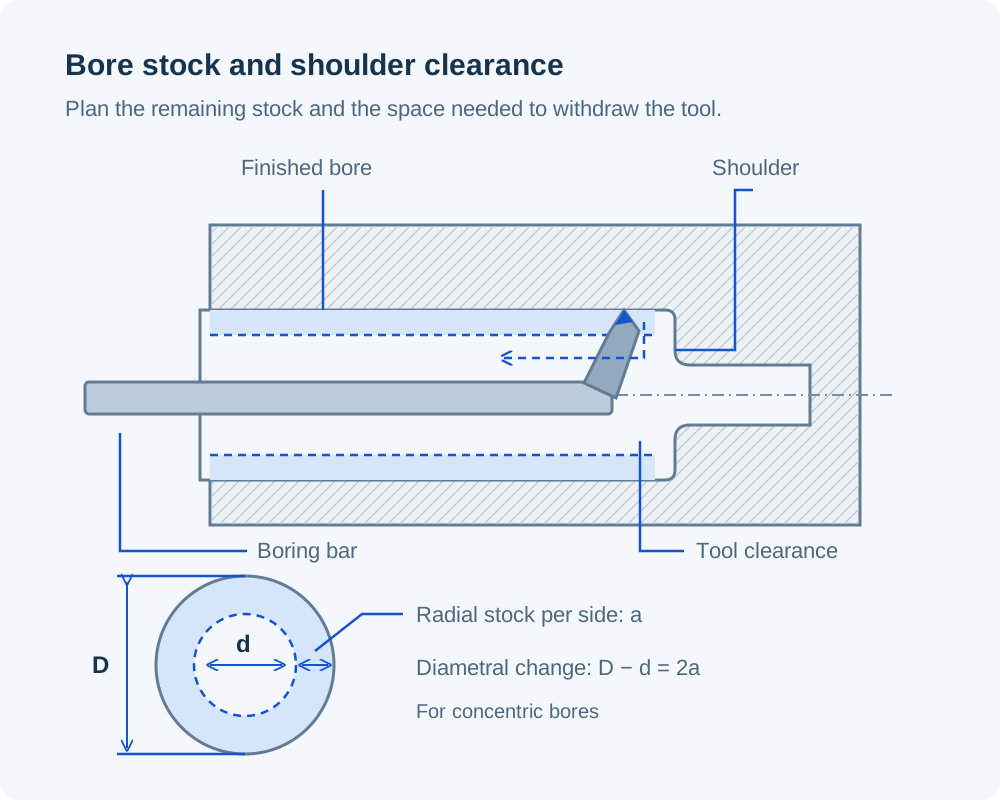
Revisamos el material alrededor del agujero terminado y la trayectoria que la herramienta debe seguir para entrar y salir de él. Estos detalles determinan si una pieza en bruto existente puede cumplir con el plano sin modificar ninguna superficie funcional.

Sección de un agujero escalonado con una barra de mandrinado y su trayectoria de retracción, además de círculos concéntricos de agujero que distinguen el sobremetal radial por lado del cambio diametral
Para agujeros concéntricos, el aumento del diámetro es el doble del sobremetal radial eliminado por lado.

Sobremetal para corrección de dimensiones y de eje

Un agujero terminado de mayor diámetro requiere material disponible en toda su circunferencia. Cuando el taladro de partida está descentrado, el sobreespesor de repaso se deriva de su posición respecto al eje de taladro requerido, además de su diámetro. Cuando el cuerpo también requiere ranuras o superficies planas, cómo funciona el fresado CNC explica esas operaciones independientes.

Profundidad y acceso a la abertura

La profundidad del agujero se mide desde la cara de entrada, pero el alcance de la herramienta también puede incluir un rebaje o un obstáculo anterior a dicha cara. Revisamos ambas distancias, la condición de entrada y el espacio disponible para la evacuación de virutas al evaluar un agujero ciego o rebajado.

Escalonamientos internos y relieves

Un escalonamiento interno agudo y un asiento cilíndrico liso imponen requisitos distintos de despeje de herramienta. Revisamos el radio de esquina permitido, la profundidad a diámetro completo y cualquier relieve, para garantizar que la pieza acoplada entre en contacto con su asiento previsto.

Soporte de la pared y liberación del dispositivo de sujeción

Los manguitos delgados y las carcasas con soporte ligero pueden desplazarse bajo la acción de sujeción. Distinguimos las dimensiones requeridas en el componente aprobado de aquellas requeridas en una condición ensamblada definida, y planificamos el soporte en torno a ese estado de aceptación.

Materiales para carcasas y manguitos mandrinados

Un agujero puede variar respecto a su pieza acoplada al cambiar la temperatura, la humedad o las fuerzas de ensamblaje. Utilizamos la calidad especificada y el estado del material en bruto para planificar el mecanizado; las referencias que figuran a continuación ayudan a comparar esos efectos materiales.

Material base metálico y respuesta dimensional

Referencias de metales para componentes mandrinados
MaterialGrado de referencia / existenciasPropiedad relevante para el mandrinado
AluminioExtrusión 6061CLTE 23.6 µm/(m·K), 20–100°C
Acero inoxidable316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Acero aleado42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diámetro < 100 mm
Dureza 270–320 HB
Latón / cobreC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, respectivamente

Referencias: Hydro Aleación 6061; Outokumpu Gama Supra; Ovako 42CrMo4; Copper Development Association C36000 y C11000. El CLTE es el coeficiente típico de dilatación térmica lineal en el intervalo indicado; la dureza se aplica a la condición y diámetro especificados del barreno.

Rigidez del plástico y respuesta a la humedad

Referencias de plásticos técnicos para componentes mandrinados
MaterialGrado de material en stock de referenciaPropiedad de referencia
POM / acetalPOM-C, TECAFORM AH naturalMódulo de tracción 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturalAbsorción de agua 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK natural sin cargaMódulo de tracción 4,200 MPa
1 mm/min

Valores típicos de Ensinger TECAFORM AH natural, TECAMID 6 natural y TECAPEEK natural Datos del producto. Módulo: ISO 527-2; absorción de agua: ISO 62. La rigidez afecta al soporte del agujero bajo carga; la respuesta a la humedad es relevante al seleccionar las condiciones de inspección y servicio.

Conservamos la calidad y estado especificados en la cotización. Las propiedades del material informan el diseño del ajuste; no establecen los límites finales del agujero mecanizado.

Superficies del agujero y tratamiento final

Separamos la superficie cilíndrica de ajuste, el borde de entrada y el acabado exterior. Sus requisitos pueden diferir incluso en un manguito o carcasa pequeños.

Acabado del mandrinado y bordes de entrada

Trabajamos según la rugosidad y las condiciones de los bordes especificadas para el agujero. Una entrada para rodamientos, un reborde de retención y una superficie de sellado requieren tratamientos específicos; una instrucción general de desburrado no debe eliminar un borde funcional.

Superficies de apariencia externa

Si una carcasa requiere un acabado estético, identificamos el agujero y otras superficies de ajuste que deben protegerse. La granalladura de un exterior visible y el acabado de un asiento interno son operaciones independientes, cada una con sus propios criterios de aceptación.

Ajustes tras recubrimiento o tratamiento térmico

Establecemos si los límites del agujero se aplican antes o después del tratamiento especificado. El espesor del recubrimiento y los desplazamientos provocados por el tratamiento térmico afectan la secuencia; el enmascarado o el acabado posterior deben incluirse en la ruta acordada.

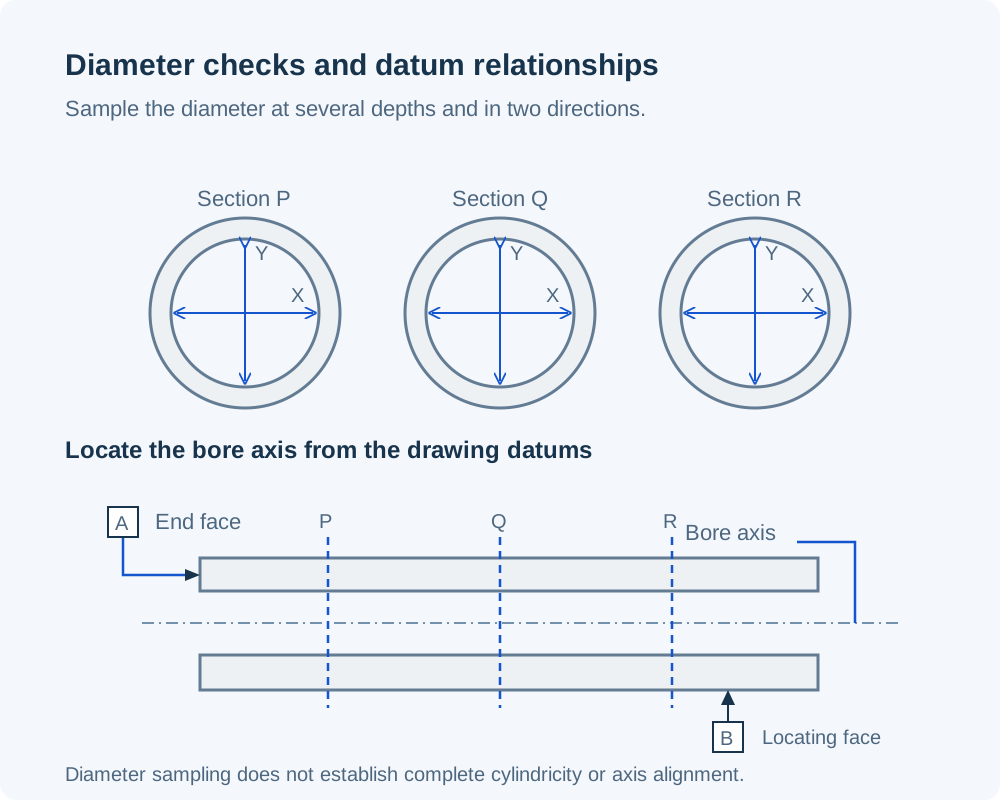
Diámetro, forma del agujero y relaciones con los datums

Tres secciones axiales de agujero con dos direcciones perpendiculares de medición de diámetro en cada sección, sobre una vista lateral separada que ubica el eje del agujero respecto a una cara final y una cara de localización

Verificamos el requisito indicado en el plano. Un agujero dentro de sus límites de diámetro puede presentar aún una forma inaceptable o estar desplazado respecto a una cara de montaje.

Las mediciones realizadas a varias profundidades y en distintas direcciones ayudan a detectar variaciones dimensionales. Dichas mediciones, por sí solas, no determinan la cilindricidad completa ni la relación entre el eje del agujero y los datums de la pieza.

Los valores H7 que figuran a continuación son una referencia para los planos que especifican esa clase de agujero. Evaluamos el tamaño específico, el material, el acceso y los requisitos de inspección antes de aceptar el alcance del mecanizado.

Requisitos de inspección del agujero acabado
CaracterísticaRequisitoVerificación
Diámetro del agujeroDimensiones a profundidades y direcciones definidasMedición del agujero o calibres acordados
Forma cilíndricaRedondez, conicidad o cilindricidadMétodo seleccionado para el control de forma especificado
Eje de mandrinadoUbicación y orientación respecto a los puntos de referenciaMedición coordenada basada en puntos de referencia
Hombro internoProfundidad y orientación de la cara de asientoControles axiales y de orientación
Superficie y borde del agujeroRugosidad y estado de entradaMedición especificada de rugosidad; inspección del borde

Acordamos el método de medición y cualquier registro dimensional suministrado respecto a estas características. La condición de material requerida, así como el estado de soporte o montaje, se incluyen cuando afectan la aceptación.

Límites del agujero H7 según el diámetro nominal
Diámetro nominal (mm)Desviación inferior (mm)Desviación superior (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Cada intervalo excluye su límite inferior e incluye su límite superior. Estos límites se aplican únicamente cuando se especifica H7; la forma, la posición y el acabado siguen siendo requisitos independientes. Valores: tablas de referencia ELESA+GANTER, DIN ISO 286. Norma: ISO 286-2

Piezas iniciales, lotes y trabajos repetitivos de mandrinado

La condición del agujero entrante es tan importante como el plano final. Distinguimos una evaluación inicial de ajuste de lotes de piezas en bruto preparadas, que pueden variar en tamaño o alineación.

Evaluación inicial de ajuste

Identificamos el asiento que se evaluará junto con el componente acoplado y las dimensiones que requieren un registro de inspección. Una prueba de montaje puede revelar entonces un problema de ajuste sin sustituir las verificaciones basadas en el plano.

Lotes de piezas en bruto preparadas

Revisamos cuánto varían los diámetros iniciales de los agujeros a lo largo del lote. Una ruta de mecanizado que limpia correctamente una pieza en bruto puede dejar marcas o paredes insuficientes en otra si el tamaño y la posición del agujero de entrada no están controlados.

Componentes repetidos e interfaces coincidentes

Mantenemos los límites aprobados del agujero, las superficies de referencia y el tratamiento entregado vinculados a la revisión de la pieza. Un cambio en el rodamiento, el eje o el inserto acoplado puede requerir una revisión del ajuste, incluso cuando el contorno de la carcasa permanece sin cambios.

¿Qué afecta una cotización de mandrinado CNC?

Cotizamos el trabajo necesario para llevar la pieza en bruto hasta cumplir los requisitos finales del agujero. El mismo diámetro final puede implicar preparaciones, accesos y verificaciones muy distintos. Los costes de programación y configuración inicial se reparten entre todo el lote pedido.

Diámetro inicial del agujero y holgura para limpieza

El diámetro existente, su ubicación y el estado superficial determinan la cantidad de preparación necesaria antes del acabado. Un agujero fundido o parcialmente mecanizado requiere su propia revisión de las condiciones iniciales.

Alcance de la herramienta y acceso para la configuración

Las aberturas empotradas, los hombros profundos y las paredes separadas del agujero afectan el acceso y el soporte de la herramienta. Pueden requerirse configuraciones adicionales para alcanzar el agujero manteniendo su relación con los datums de montaje.

Requisitos de forma y posición

Un límite de diámetro, un requisito de cilindricidad y una tolerancia de posición del agujero requieren evidencias distintas. Incluimos las verificaciones especificadas efectivamente, en lugar de tratar cada ajuste estrecho como la misma tarea de inspección.

Condición final y protección

Los tratamientos antes o después del mandrinado, las superficies de ajuste protegidas y los registros dimensionales solicitados contribuyen al costo final entregado. Se incluyen en el alcance junto con las operaciones de corte.

Desde el componente inicial hasta el agujero terminado

  1. Revisar el orificio existente

    Comparamos el plano terminado con la pieza en bruto actual, incluyendo el diámetro del orificio, el material sobrante alrededor del mandrinado y las superficies de referencia utilizables.

  2. Acordar el estado final

    Definimos los límites del mandrinado, las relaciones de los datums, la secuencia de tratamientos y el estado de aceptación antes de fijar el alcance del mecanizado.

  3. Mecanizar y verificar las características

    Seguimos la ruta planificada de preparación y acabado, y luego verificamos los requisitos especificados de tamaño, forma y posición mediante los métodos acordados.

  4. Proteger los asientos terminados

    Protegemos los bordes de entrada y las superficies internas de ajuste contra daños durante el embalaje. La identificación de la pieza y los registros acordados permanecen trazables hasta los componentes entregados.

Preguntas sobre pedidos de mandrinado CNC

¿Un agujero H7 proporciona automáticamente un ajuste de presión para un rodamiento?

El número H7 define los límites de tamaño del agujero, no su interferencia con un rodamiento determinado. El resultado también depende de los límites del diámetro exterior del rodamiento y del ajuste seleccionado según la carga y las condiciones de funcionamiento. Utilizamos el ajuste especificado para el conjunto, en lugar de tratar cada asiento de rodamiento H7 como un ajuste forzado.

¿Puede el mandrinado reducir el diámetro de un agujero demasiado grande?

No. El mandrinado elimina material. Si un agujero ya supera su tamaño máximo permitido, necesitamos un cambio aprobado, como una nueva concepción de la interfaz o una disposición de manguito diseñada por separado, antes de considerar cualquier trabajo adicional. Una nueva pasada de mecanizado no puede restaurar el material faltante.

¿Cómo debe especificarse una carcasa partida para la aceptación final del agujero mandrinado?

El plano debe identificar las dos mitades de la carcasa acopladas, las características de ubicación y la condición de ensamblaje utilizada para la aceptación. Si el agujero cilíndrico debe cumplir sus límites con la tapa instalada y apretada, necesitamos que esa condición quede definida. El taladro montado se mide con la tapa colocada y apretada, cuando ese es el estado de aceptación.

¿Se puede sustituir un agujero de una pulgada por el tamaño métrico H7 más cercano?

Una conversión de unidades puede conservar los límites originales exactos; elegir un tamaño nominal métrico cercano los modifica. Nosotros conservamos el ajuste original a menos que se haya aprobado conjuntamente un nuevo diámetro métrico del agujero y su componente acoplado. Añadir H7 a un diámetro redondeado no constituye una conversión directa.

¿Qué ocurre si una chavetera o un taladro transversal interrumpe el agujero?

Necesitamos la interrupción indicada en el plano, incluyendo su posición y su tamaño. Afecta al mecanizado y a las superficies disponibles para la medición del diámetro. Identificamos las superficies de medición continuas y cualquier condición requerida del borde, de modo que una lectura a través de una abertura no se confunda con el diámetro del agujero.

¿Qué ocurre si el mecanizado final revela porosidad en un agujero fundido?

Distinguimos los vacíos de material expuestos de un defecto en la superficie mecanizada y los remitimos a los criterios de aceptación acordados para la fundición. La eliminación de más material solo es una opción si queda suficiente holgura y aún se pueden cumplir los requisitos finales. Cualquier reparación o sustitución de la pieza requiere una disposición separada; no se asume dentro del mandrinado.

¿Debe el plano requerir mandrinado, o puede especificar el orificio terminado?

Si un contrato o un proceso calificado requiere mandrinado, indíquese esa restricción del proceso. De lo contrario, el plano puede especificar las dimensiones finales, la forma, la posición y los requisitos de superficie del agujero, y nosotros revisaremos toda la ruta de acabado del agujero. Esto evita prescribir un método de corte que no sea adecuado para el acceso disponible o para la superficie final.

SOPORTE PARA PROYECTOS

Hable sobre su componente mandrinado

Envíe el plano terminado y descríbanos si la pieza inicial es un bloque macizo, una fundición o un componente parcialmente mecanizado. Revisaremos los requisitos del mandrinado y el trabajo necesario para cumplirlos.

VETCNCMECANIZADO CNC
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB