Przejdź do treści
VETCNCCNC MANUFACTURING
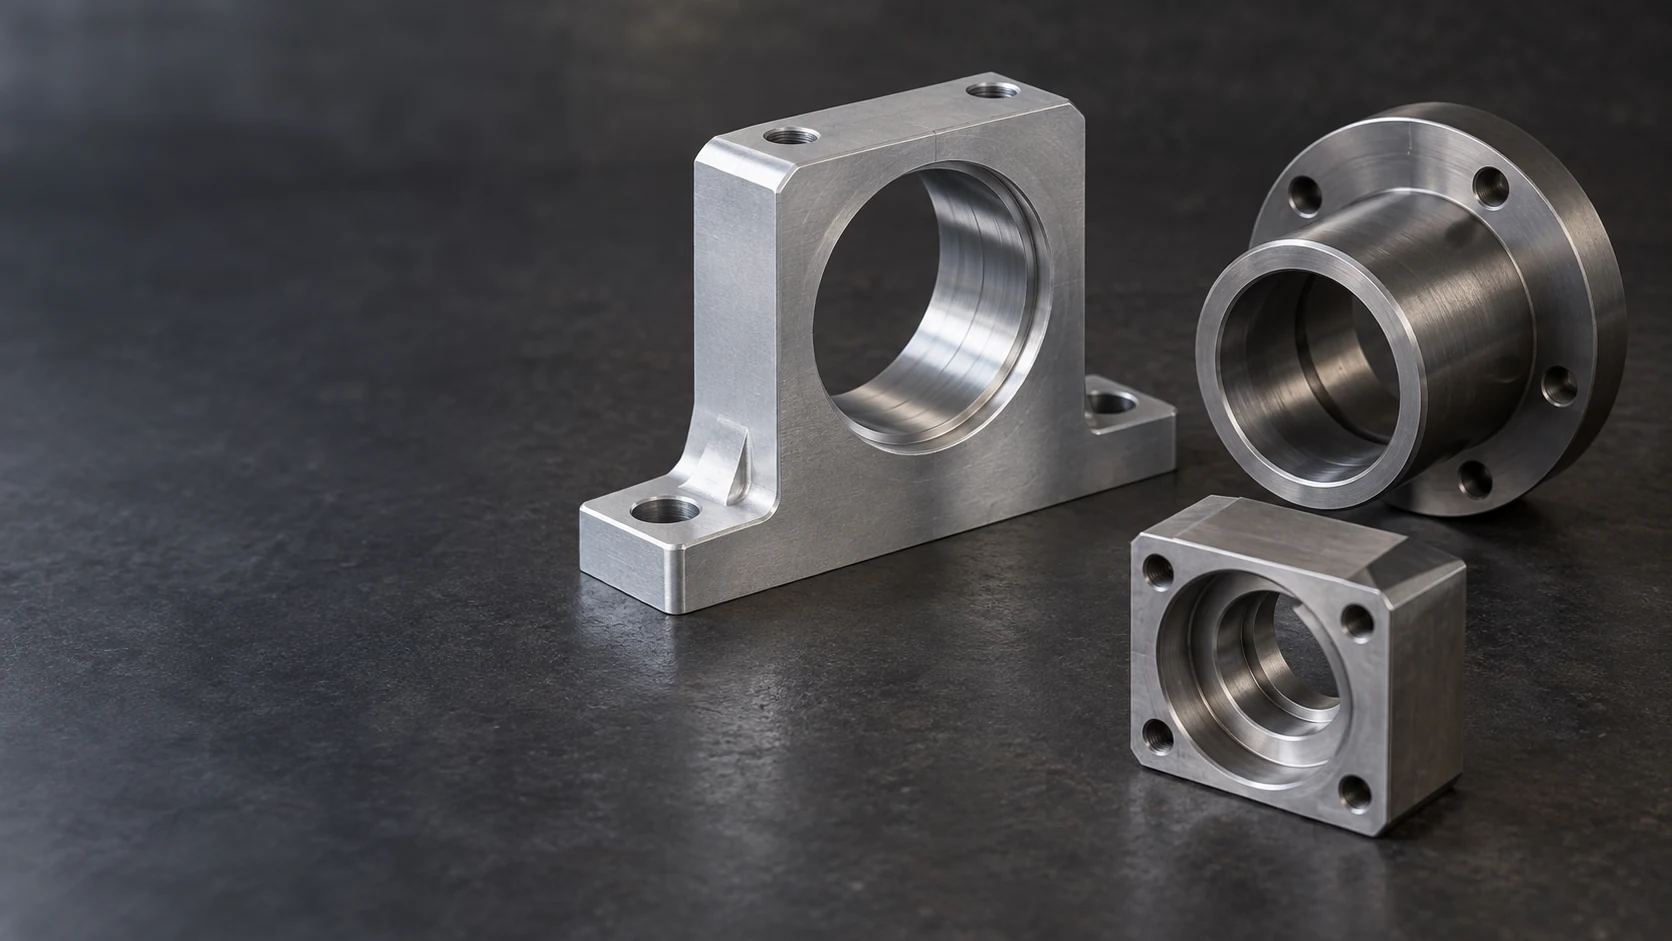
Obrabiana obudowa, tuleja z kołnierzem oraz blok ze stopniowanym otworem wewnętrznym z cylindrycznymi gniazdami montażowymi

Usługi wytaczania CNC

Obrabiamy istniejące otwory do określonego średnicy, kształtu i położenia dla gniazd łożyskowych, otworów lokalizacyjnych oraz współpracujących tulei. Nasz zakres obejmuje niestandardowe elementy metalowe i plastikowe – od pojedynczej obudowy po serie powtarzalne.

  • Gniazda łożysk i otwory lokalizacyjne
  • Wytaczanie otworów stopniowanych, przebijających i ślepych
  • Pasowania i kontrola zgodnie z rysunkiem technicznym

Elementy z funkcjonalnymi otworami wytaczanymi

Dostarczamy obrobione wytaczaniem korpusy, tuleje oraz elementy montażowe dla producentów urządzeń i zakupujących części. Każdy otwór wytaczany jest rozpatrywany łącznie z powierzchniami, które lokalizują go w zespole: podstawą montażową, ścianą czołową, stopniem lub sąsiednim otworem.

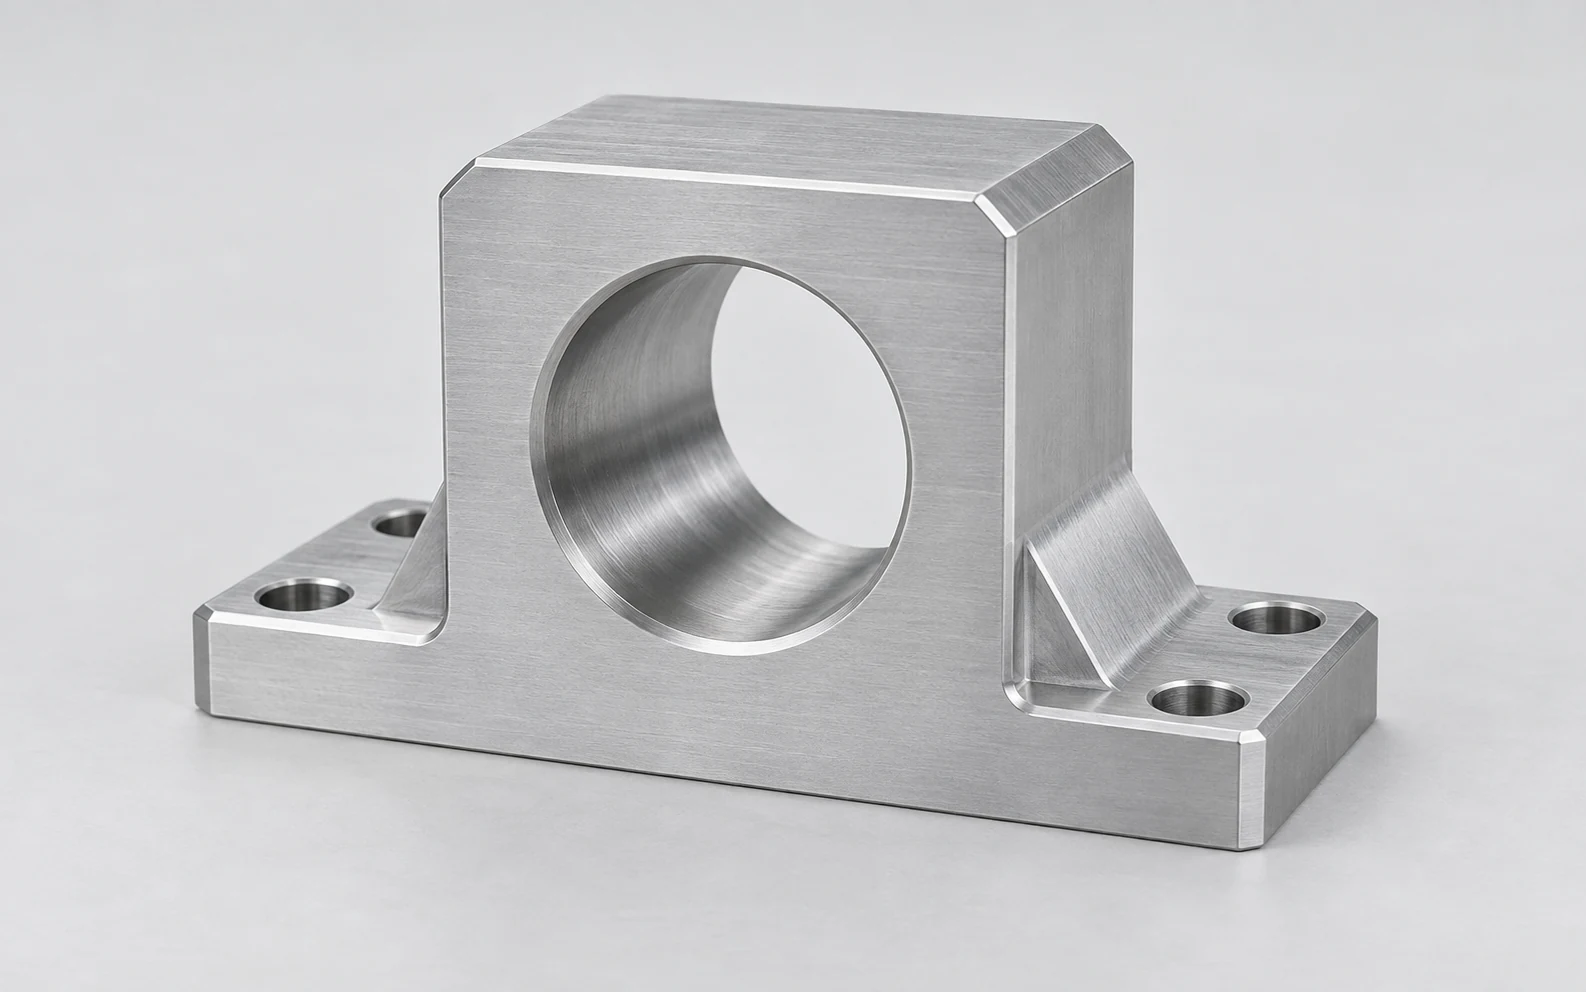
Obrabiana aluminiowa podpora łożyska z centralnym otworem przeznaczonym na całą grubość elementu, wzmocnioną podstawą oraz otworami montażowymi

Obudowy łożysk

Dokonujemy obróbki końcowej gniazda łożyska względem podstawy korpusu oraz powierzchni lokalizacyjnej. Rysunek techniczny powinien wyraźnie oddzielać średnicę gniazda od jego położenia osiowego oraz wymagań dotyczących stopnia, aby otwór o odpowiedniej średnicy znajdował się również w prawidłowym położeniu.

  • Miejsca osadzenia łożysk
  • Podstawy montażowe
  • Położenie osi
Omówienie tego korpusu
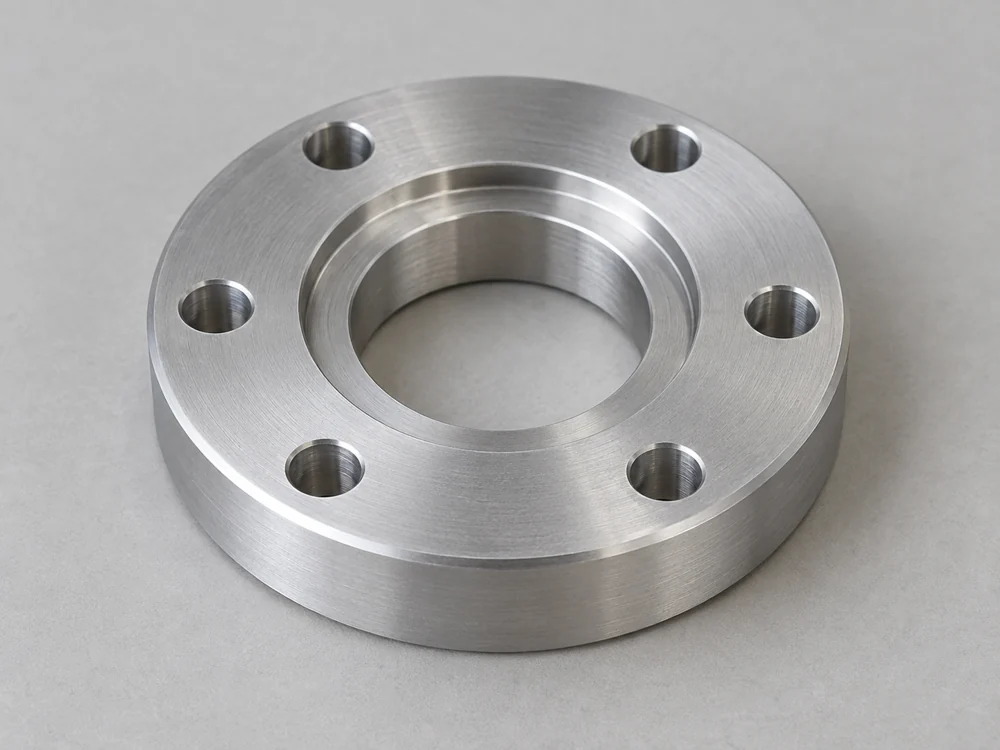
Okragła aluminiowa płyta lokalizacyjna ze stopniowanym otworem centralnym oraz sześcioma otworami pod śruby rozmieszczonymi wokół niego

Płyty do wytaczania otworów lokalizacyjnych

Obrabiamy centralne otwory lokalizujące w płytach łączących prowadnicę, kołnierz lub korpus urządzenia z układem śrubowym. Średnica lokalizująca określa położenie; otwory montażowe wokół niej zapewniają utrzymywanie zespołu.

  • Centralne prowadnice
  • Zależności między średnicami okręgów śrubowych
  • Powierzchnie oporowe
Omówienie tej płyty
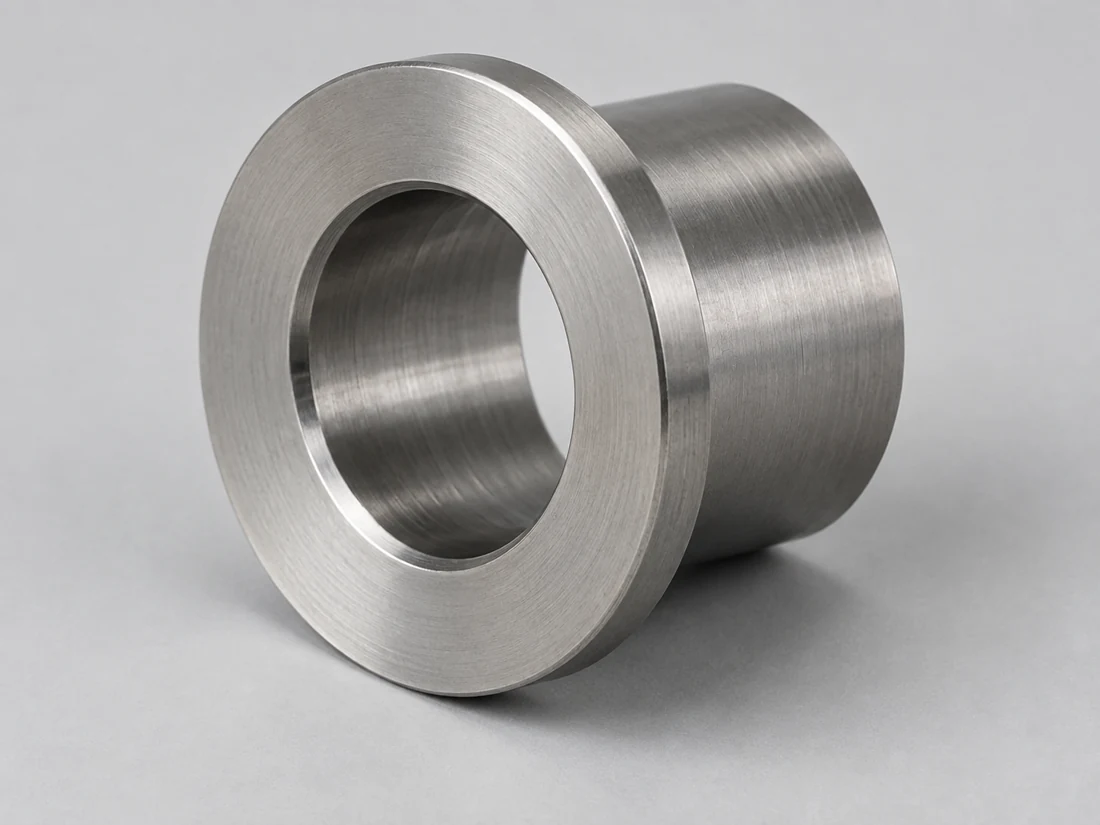
Obrabiana stalowa tuleja z kołnierzem, z koncentrycznym otworem wzdłużnym i toczeniem czoła

Rękawy z kołnierzem

Wytwarzamy tuleje z kontrolowanym średnicą wewnętrzną oraz kołnierzem lub stopniem służącym do osadzenia w kierunku osiowym. Średnica otworu, grubość ścianki oraz odległość od powierzchni oparcia do końca są osobnymi wymaganiami rysunkowymi.

  • Średnice wewnętrzne
  • Powierzchnie kołnierzy
  • Długości osiowe
Omówienie tej tulei
Prostokątny blok aluminiowy z dwoma średnicami otworów, wewnętrznym pierścieniowym stopniem oraz czterema otworami montażowymi

Blok z wielostopniowym otworem wytaczanym

Obrabiamy bloki z dwoma lub więcej średnicami wewnętrznymi przeznaczone na wpuszczane elementy stopniowe lub zespoły lokalizacyjne. Stopnie otworów muszą być współosiowe, jeśli jest to wyraźnie określone w dokumentacji technicznej, natomiast głębokość stopnia określa położenie końcowe każdej pasującej cechy współpracującej.

  • Współosiowe stopnie
  • Głębokości stopni
  • Gniazda wpustów
Omówienie tego bloku
Blok aluminiowy z okrągłą, ślepią gniazdem, solidnym dnem i czterema gwintowanymi otworami montażowymi

Wytaczane otwory ślepe pod usadzkę

Obrabiamy ślepe usadzki dla elementów, które kończą się wewnątrz obudowy. Głębokość na pełnym średnicy, kształt dna oraz luz narożny są definiowane osobno; punkt wiercenia lub promień wewnętrzny nie mogą uniemożliwić prawidłowego osadzenia części współpracującej.

  • Głębokość na pełnej średnicy
  • Odstęp dolny
  • Powierzchnie oporowe
Omów ten otwór ślepy
Jednolity aluminiowy uchwyt z współosiowymi otworami przechodzącymi przez dwie równoległe kieszenie oraz dwoma otworami montażowymi w jego podstawie

Podpory z parą otworów wytaczanych

Analizujemy podpory, których oddzielone otwory muszą pozycjonować wspólny wał lub sworzeń. Rysunek części określa zależność między tymi otworami a bazami montażowymi, przy czym w trakcie przygotowania układu uwzględniamy dostęp do obu ścian.

  • Osi otworów powiązanych
  • Oddzielne ściany
  • Powierzchnie odniesienia montażowego
Omów to ujęcie

Zakres wytaczania i otwór wyjściowy

Istniejący otwór może wymagać znacznej obróbki nadmiaru materiału, końcowego frezowania do wymiaru lub korekty położenia względem punktów odniesienia detalu. Dobieramy ścieżkę obróbki na podstawie jego aktualnego stanu oraz końcowych wymagań.Dla dużych obudów naszefrezowanie dużych elementów CNCstrona omawia obsługę komponentów i dostęp do nich.

Przygotowanie otworu do wytaczania

Oceniamy początkowy średnicę otworu, powierzchnie przerywane oraz pozostałą warstwę materiału przed przygotowaniem otworu do operacji wykańczającej. Istniejące drgania (chatter) lub głębokie ślady muszą zostać usunięte w ramach dostępnej tolerancji; lekki przebieg kalibrujący nie może jedynie ich ukryć.

Początkowy wymiar · warstwa do obróbki wykończeniowej · powierzchnia wejściowa

Wykańczanie wytaczania dla gniazd montażowych

Planujemy ostatni przebieg cięcia z uwzględnieniem określonych granic średnicy wytaczanego otworu, stanu powierzchni oraz warunków materiału. Wymagania kontrolne wynikają z funkcji gniazda, w tym wszelkich sterowań kształtu, których nie obejmuje sam ogranicznik średnicy.

Granice wymiarów · kształt otworu · chropowatość powierzchni

Powiązane otwory i cechy odniesienia

Określamy, jak każde wytaczane otwory są położone względem powierzchni montażowych lub odniesienia. Gdy osie muszą być współosiowe na różnych etapach obróbki lub przez oddzielne ściany, ustawienie i pomiar muszą zachować tę zależność, a nie sprawdzać każdego średnicy osobno.

Osie wytaczanych otworów · powierzchnie czołowe · powierzchnie odniesienia

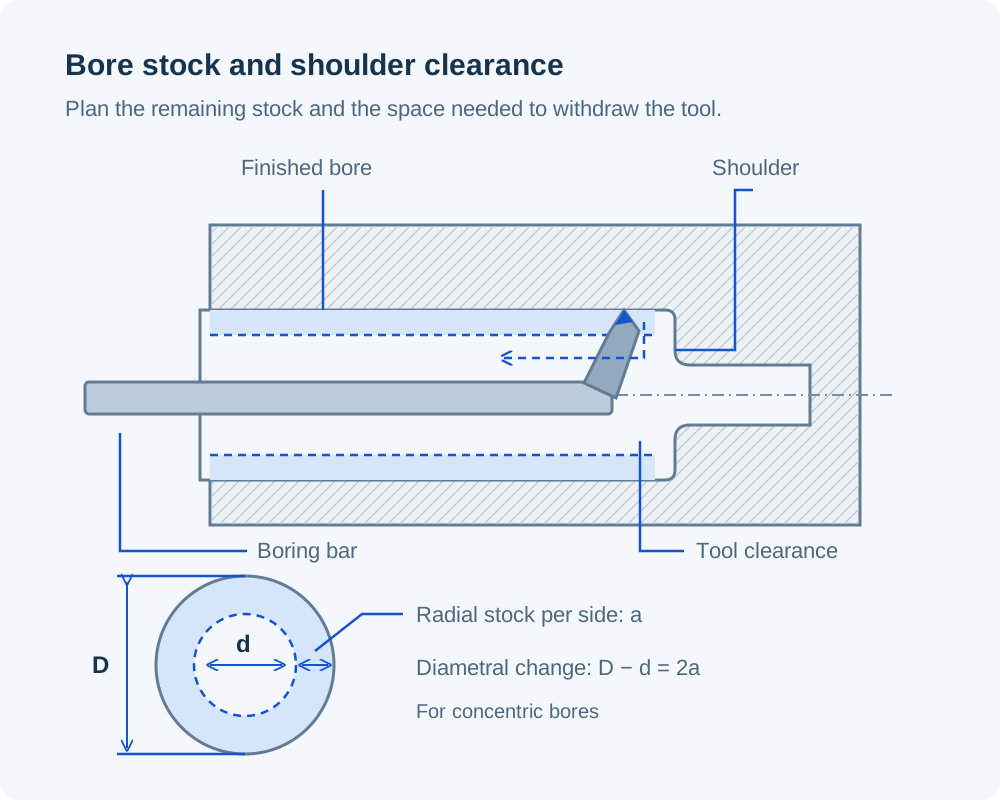
Geometria wytaczanego otworu wpływająca na trasę narzędzia

Analizujemy materiał wokół gotowego otworu wytaczanego oraz ścieżkę, którą narzędzie musi przebyć przy jego wchodzeniu i wychodzeniu. Te szczegóły decydują, czy istniejący półfabrykat może spełnić wymagania rysunku bez modyfikacji powierzchni funkcjonalnych.

Przekrój stopniowego otworu wytaczanego z frezarką wytaczającą i ścieżką wycofywania narzędzia, a także współśrodkowe okręgi otworów wytaczanych ilustrujące radialny nadmiar materiału po każdej stronie w porównaniu ze zmianą średnicy
Dla otworów współosiowych przyrost średnicy wynosi dwukrotność warstwy skrawania usuwanej promieniowo po każdej stronie.

Warstwa skrawania do korekcji wymiaru i położenia osi

Większy końcowy otwór wymaga obecności materiału wokół całej jego obwodowej długości. Gdy otwór wyjściowy jest przesunięty względem osi, naddatek na obróbkę wynika z jego położenia względem wymaganej osi otworu, a także z jego średnicy.Gdy korpus wymaga również frezowanych kieszeni lub powierzchni,jak działa frezowanie CNCwyjaśnia te osobne operacje.

Głębokość i dostęp do otworu

Głębokość wytaczania mierzona jest od powierzchni wejściowej, ale zasięg narzędzia może obejmować również wgłębienie lub przeszkodę znajdującą się przed tą powierzchnią. Przy ocenie otworu ślepego lub wgłębionego analizujemy obie odległości, stan powierzchni wejściowej oraz przestrzeń niezbędną do usuwania wiórków.

Wewnętrzne stopnie i luzowniki

Ostry wewnętrzny stopień oraz gładka cylindryczna powierzchnia oprzyjmująca wymagają różnych warunków luzu narzędzia. Analizujemy dopuszczalny promień zaokrąglenia naroża, głębokość na pełnym średnicy oraz ewentualne luzowniki, aby zapewnić prawidłowy kontakt części współpracującej z przewidzianą powierzchnią oprzyjmującą.

Podparcie ściany i zwolnienie z uchwytu

Cienkie tuleje oraz lekko podparte korpusy mogą ulec przemieszczeniu pod wpływem docisku. Odróżniamy wymiary wymagane w stanie zwolnionym elementu od wymiarów wymaganych w określonym stanie zmontowanym i planujemy podparcie zgodnie z tym stanem akceptacji.

Materiały na korpusy i tuleje po wytaczaniu

Wytaczana średnica może ulec zmianie względem części współpracującej wraz ze zmianą temperatury, wilgotności lub sił montażowych. Wykorzystujemy określoną gatunkowość materiału i stan surowca do zaplanowania obróbki; poniższe odniesienia ułatwiają porównanie wpływu tych czynników materiałowych.

Surowiec metalowy i odpowiedź wymiarowa

Odniesienia materiałowe dla elementów z wytaczaniem
MateriałGatunek odniesienia / stan surowcaWłaściwość istotna dla wytaczanej średnicy
Aluminium6061 wytłaczanieWspółczynnik rozszerzalności cieplnej liniowej (CLTE) 23.6 µm/(m·K), 20–100°C
Stal nierdzewna316L / EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Stal stopowa42CrMo4 +QT, Ovako 327A
Pręt okrągły, 40 < średnica < 100 mm
Twardość 270–320 HB
Mosiądz/miedźC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, odpowiednio

Źródła: HydroStop 6061; Outokumpuzakres Supra; Ovako42CrMo4; Copper Development AssociationC36000iC11000. CLTE to typowy współczynnik liniowego rozszerzalności cieplnej w podanym zakresie temperatur; twardość odnosi się do podanego stanu pręta i średnicy.

Sztywność tworzyw sztucznych oraz ich reakcja na wilgoć

Odniesienia materiałowe z tworzyw sztucznych inżynierskich dla elementów z wytaczaniem
MateriałStopień materiału dostarczanego w standardowej formieOdniesienie do właściwości
POM / acetalPOM-C, TECAFORM AH naturalnyModuł rozciągania 2,800 MPa
1 mm/min
Poliamid (nylon)PA6, TECAMID 6 naturalnyWchłanianie wody 0.30 / 0.60%
24 / 96 h, 23°C
PEEKNieuzupełniony TECAPEEK naturalnyModuł rozciągania 4,200 MPa
1 mm/min

Wartości typowe firmy EnsingerTECAFORM AH naturalny,TECAMID 6 naturalnyiTECAPEEK naturalnydane produktu. Moduł: ISO 527-2; pochłanianie wody: ISO 62. Sztywność wpływa na wsparcie otworu pod obciążeniem; reakcja na wilgoć ma znaczenie przy dobieraniu warunków kontroli i eksploatacji.

W wycenie zachowujemy określoną gatunkowość i stan materiału. Właściwości materiałowe wpływają na projektowanie pasowania, ale nie określają granic tolerancji końcowej powierzchni wytaczanej.

Powierzchnie wytaczane i końcowe obróbki powierzchniowe

Oddzielamy powierzchnię cylindryczną pasowania, krawędź wlotową oraz wykończenie zewnętrzne. Ich wymagania mogą się różnić nawet w przypadku małej tulei lub korpusu.

Wykończenie powierzchni wytaczanej i krawędzie wlotowe

Pracujemy zgodnie z określonymi parametrami chropowatości i stanem krawędzi powierzchni wytaczanej. Wprowadzenie łożyska, stopień utrzymujący oraz powierzchnia uszczelniająca wymagają osobnego wykończenia; ogólne polecenie zdejmowania ostrza nie powinno usuwać funkcjonalnej krawędzi.

Powierzchnie zewnętrzne widoczne

Jeśli obudowa wymaga wykończenia estetycznego, identyfikujemy otwór wytaczany oraz inne powierzchnie montażowe, które należy chronić. Piaskowanie widocznej powierzchni zewnętrznej i wykańczanie wewnętrznego gniazda to osobne operacje, każda z własnymi kryteriami akceptacji.

Dopasowanie po naniesieniu powłoki lub obróbce cieplnej

Określamy, czy tolerancje otworu wytaczanego obowiązują przed czy po określonej obróbce. Grubość powłoki oraz przemieszczenia spowodowane obróbką cieplną wpływają na kolejność operacji; maskowanie lub późniejsze wykańczanie muszą zostać uwzględnione w uzgodnionej trasie technologicznej.

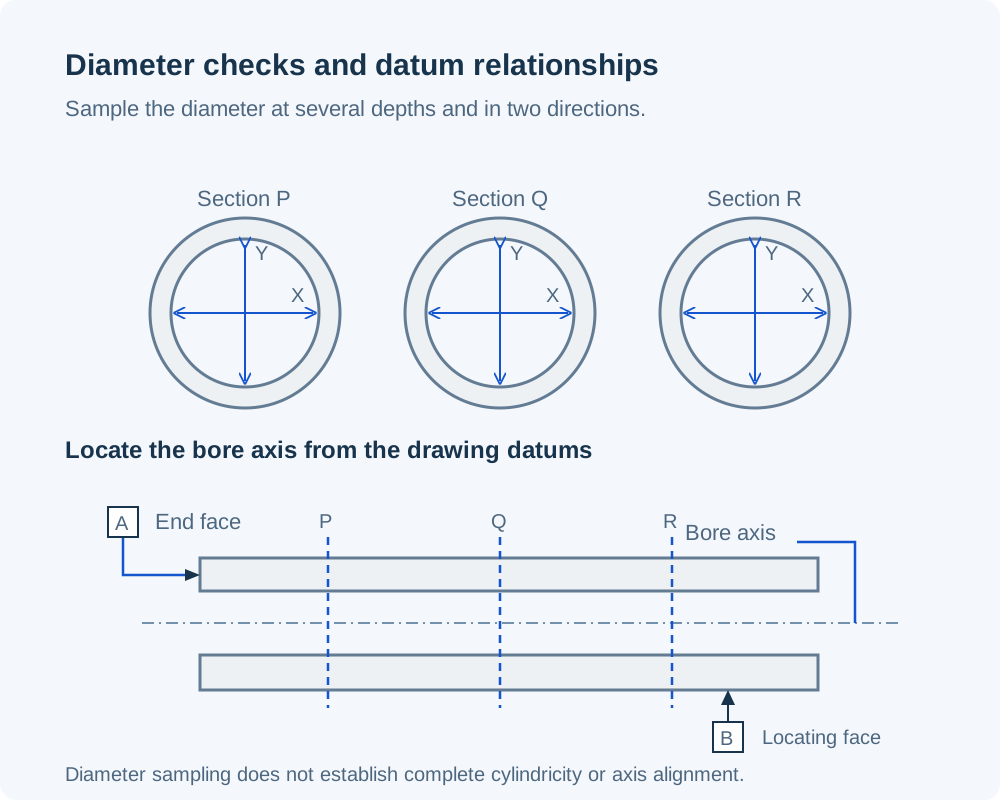
Średnica, kształt otworu wytaczanego oraz relacje między powierzchniami odniesienia

Trzy osiowe przekroje otworu wytaczanego z dwoma wzajemnie prostopadłymi kierunkami pomiaru średnicy w każdym przekroju, ponad osobnym widokiem bocznym lokalizującym oś otworu względem powierzchni czołowej i powierzchni lokalizacyjnej

Sprawdzamy wymagania podane na rysunku. Otwór wytaczany o średnicy mieszczącej się w dopuszczalnych granicach może nadal mieć nieakceptowalną postać geometryczną lub być nieprawidłowo położony względem powierzchni montażowej.

Pomiary wykonane na kilku głębokościach i w różnych kierunkach pozwalają wykryć zmienność wymiaru. Same te pomiary nie potwierdzają pełnej cylindryczności ani relacji osi otworu do baz pomiarowych detalu.

Wartości H7 poniżej stanowią odniesienie dla rysunków określających tę klasę otworu. Przed przyjęciem zakresu obróbki oceniamy konkretne wymagania dotyczące wymiaru, materiału, dostępności oraz kontroli jakości.

Wymagania dotyczące kontroli gotowych otworów
CechaWymaganieWeryfikacja
Średnica otworuWymiar w zdefiniowanych głębokościach i kierunkachPomiary otworu wytaczanego lub umowne wzorce kontrolne
Postać cylindrycznaOkrągłość, stożkowość lub cylindrycznośćMetoda wybrana dla określonego elementu sterowania formą
Oś wytaczaniaPołożenie i orientacja względem punktów odniesieniaPomiar współrzędnych oparty na punktach odniesienia
Wewnętrzne ramię (głębokość)Głębokość i orientacja powierzchni osadzeniaKontrole osiowe oraz orientacyjne
Powierzchnia otworu i jego krawędźChropowatość i stan krawędziOkreślona metoda pomiaru chropowatości; kontrola krawędzi

Zgadzamy się na metodę pomiaru oraz wszelkie dostarczone dokumenty z pomiarami wymiarowymi dotyczącymi tych cech. Wymagany stan materiału, sposób jego podparcia lub stan zmontowania jest uwzględniany tam, gdzie wpływa na akceptację.

Granice otworu H7 według średnicy nominalnej
Średnica nominalna (mm)Odchyłka dolna (mm)Odchyłka górna (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Każdy przedział wyklucza swoją dolną granicę i obejmuje górną granicę. Granice te obowiązują wyłącznie tam, gdzie określono H7; wymagania dotyczące kształtu, położenia i chropowatości pozostają osobno. Wartości: ELESA+GANTER, tabele odniesienia DIN ISO 286. Standard:ISO 286-2

Pierwsze egzemplarze, partie oraz powtarzalne prace wytaczania

Stan otworu wejściowego ma takie samo znaczenie jak rysunek końcowy. Odróżniamy ocenę dopasowania pierwszej części od partii przygotowanych półwyrobów, które mogą różnić się pod względem wymiarów lub położenia.

Ocena dopasowania pierwszej części

Określamy gniazdo, które będzie podlegać ocenie wraz ze współpracującym elementem oraz wymiary wymagające dokumentacji pomiarowej. Próba złożenia może wówczas ujawnić problem z dopasowaniem bez konieczności zastępowania kontroli opartej na rysunku.

Partie przygotowanych półwyrobów

Sprawdzamy, o ile różnią się średnice początkowych otworów w całej partii. Trasa obróbkowa, która poprawia jakość jednej surowej części, może pozostawić ślady lub zbyt cienkie ścianki w innej, jeśli średnica i położenie otworu wejściowego nie są kontrolowane.

Powtarzalne elementy i dopasowane interfejsy

Zachowujemy zatwierdzone limity wytaczania, powierzchnie odniesienia oraz dostarczoną obróbkę powiązane z rewizją części. Zmiana łożyska współpracującego, wału lub wkładki może wymagać ponownej weryfikacji pasowania, nawet jeśli zewnętrzny kształt korpusu pozostaje bez zmian.

Co wpływa na wycenę wytaczania CNC??

Wyceniamy pracę niezbędną do doprowadzenia początkowej części do końcowych wymagań dotyczących otworu wytaczanego. Ten sam końcowy średnica może wymagać bardzo różnego przygotowania, dostępu i weryfikacji. Koszty programowania oraz początkowej przygotówki są rozliczane proporcjonalnie na całą zamówioną partię.

Średnica początkowego otworu i luz do wykończenia

Istniejące średnica, położenie oraz stan powierzchni określają, ile przygotowania jest potrzebne przed wykończeniem. Otwór odlewany lub częściowo obrobiony wymaga osobnej analizy jego początkowego stanu.

Zasięg narzędzia i dostęp do przygotowania

Wgłębione otwory, głębokie stopnie i oddzielone ściany otworów wpływają na dostęp narzędzia i jego podparcie. Może być konieczne dodatkowe przygotowanie, aby dotrzeć do otworu, zachowując jednocześnie jego położenie względem punktów odniesienia montażowych.

Wymagania dotyczące kształtu i położenia

Limit średnicy, wymóg cylindryczności oraz tolerancja położenia otworu wymagają różnych dowodów. Włączamy tylko te kontrole, które są rzeczywiście określone, zamiast traktować każdą ciasną dopasowanie jako to samo zadanie kontrolne.

Ostateczny stan i ochrona

Obróbka cieplna lub powierzchniowa przed lub po wytaczaniu, chronione powierzchnie dopasowania oraz żądane dokumenty pomiarowe wpływają na końcową cenę dostawy. Są one uwzględnione w zakresie prac razem z operacjami skrawania.

Od surowca do gotowego otworu wytaczanego

  1. Przeanalizuj istniejące otwory

    Porównujemy gotowy rysunek z obecnym półfabrykatem, w tym średnicę otworu, nadmiar materiału wokół wytaczanego otworu oraz dostępne powierzchnie odniesienia.

  2. Zgadź się na końcowy stan obrabianej części

    Określamy granice otworu, relacje odniesienia, kolejność obróbki oraz stan akceptacji przed ustaleniem zakresu frezowania.

  3. Obróbka i weryfikacja cech

    Postępujemy zgodnie z zaplanowaną trasą przygotowania i wykańczania, a następnie sprawdzamy wymagane wymiary, kształt i położenie zgodnie z uzgodnionymi metodami.

  4. Ochrona ukończonych gniazd

    Chronimy krawędzie wejściowe oraz powierzchnie wewnętrzne pasujące przed uszkodzeniem podczas pakowania. Identyfikacja części oraz uzgodnione dokumenty pozostają śledzalne w odniesieniu do dostarczonych komponentów.

Pytania dotyczące zamówień na wytaczanie CNC

Czy otwór H7 zapewnia automatycznie wciskową dopasowę łożyska?

Nie. Tolerancja H7 określa granice wymiarowe otworu, a nie jego wcisk względem konkretnego łożyska. Wynik zależy również od granic średnicy zewnętrznej łożyska oraz od wybranego rodzaju dopasowania uwzględniającego obciążenie i warunki eksploatacji. W przypadku montażu stosujemy dopasowanie określone w dokumentacji, a nie traktujemy każdego gniazda łożyska H7 jako wciskowego.

Czy wytaczanie może zmniejszyć zbyt duży otwór?

Nr. Wytaczanie usuwa materiał. Jeśli otwór przekroczył już dopuszczalny maksymalny rozmiar, zanim rozważymy dalszą obróbkę, wymagana jest zatwierdzona zmiana, np. przeprojektowanie połączenia lub osobno zaprojektowana tuleja. Nowe przejście frezarskie nie może przywrócić brakującego materiału.

Jak należy określić obudowę rozdzieloną pod kątem akceptacji końcowego otworu?

Rysunek powinien jednoznacznie określać połówki obudowy do współpracy, cechy lokalizacyjne oraz warunki montażu stosowane przy akceptacji. Jeśli średnica otworu musi spełniać swoje granice dopuszczalne przy zamontowanej i dokręconej pokrywie, konieczne jest jednoznaczne zdefiniowanie tego warunku. Otwór w stanie zmontowanym mierzy się z nałożoną i dokręconą pokrywą, gdy taki jest stan odbioru.

Czy otwór calowy można zastąpić najbliższym metrycznym rozmiarem H7?

Konwersja jednostek może zachować dokładne oryginalne granice; wybór pobliskiego nominalnego rozmiaru metrycznego je zmienia. Zachowujemy oryginalny pasowanie, chyba że zmodyfikowany otwór metryczny i jego dopasowujący element zostały razem zatwierdzone. Dodanie H7 do zaokrąglonego średnicy nie jest bezpośrednią konwersją.

Co się dzieje, jeśli wpust lub otwór poprzeczny przerywa otwór?

Wymagamy przedstawienia przerywania na rysunku, w tym jego położenia i wymiarów. Ma to wpływ na przebieg frezowania oraz na dostępne powierzchnie do pomiaru średnicy. Określamy ciągłe powierzchnie pomiarowe oraz wszelkie wymagane warunki krawędzi, aby odczyt przeprowadzony przez otwór nie został błędnie zinterpretowany jako średnica otworu.

Co się dzieje, jeśli wykańczanie ujawnia porowatość w odlewanym otworze?

Rozróżniamy ujawnione puste przestrzenie materiału od wad powierzchni powstałych podczas obróbki skrawaniem i odnosimy je do uzgodnionych kryteriów akceptacji odlewów. Usunięcie dodatkowej ilości materiału jest możliwe tylko wtedy, gdy pozostaje wystarczająca nadmiarowość i można nadal spełnić wszystkie wymagania końcowe. Każda naprawa lub wymiana części wymaga osobnego postępowania; nie jest ona domyślnie uwzględniana w procesie wytaczania.

Czy rysunek musi wymagać wytaczania, czy może określać gotowy otwór?

Jeśli umowa lub zakwalifikowany proces wymaga wytaczania, należy jasno określić tę ograniczającą zasadę procesową. W przeciwnym razie rysunek może określać końcowe wymiary, kształt, położenie oraz wymagania dotyczące powierzchni, a my przeanalizujemy pełną trasę wykańczania otworu. Dzięki temu unikamy narzucania metody skrawania, która nie odpowiada warunkom dostępu ani wymaganiom dotyczącym końcowej powierzchni.

WSPARCIE PROJEKTOWE

Omów swoją część po wytaczaniu

Wyślij gotowy rysunek i poinformuj nas, czy początkowa część jest materiałem pełnym, odlewką czy częściowo obrobioną. Przeanalizujemy wymagania dotyczące wytaczania oraz zakres prac potrzebnych do ich spełnienia.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB