Aller au contenu
VETCNCFABRICATION CNC
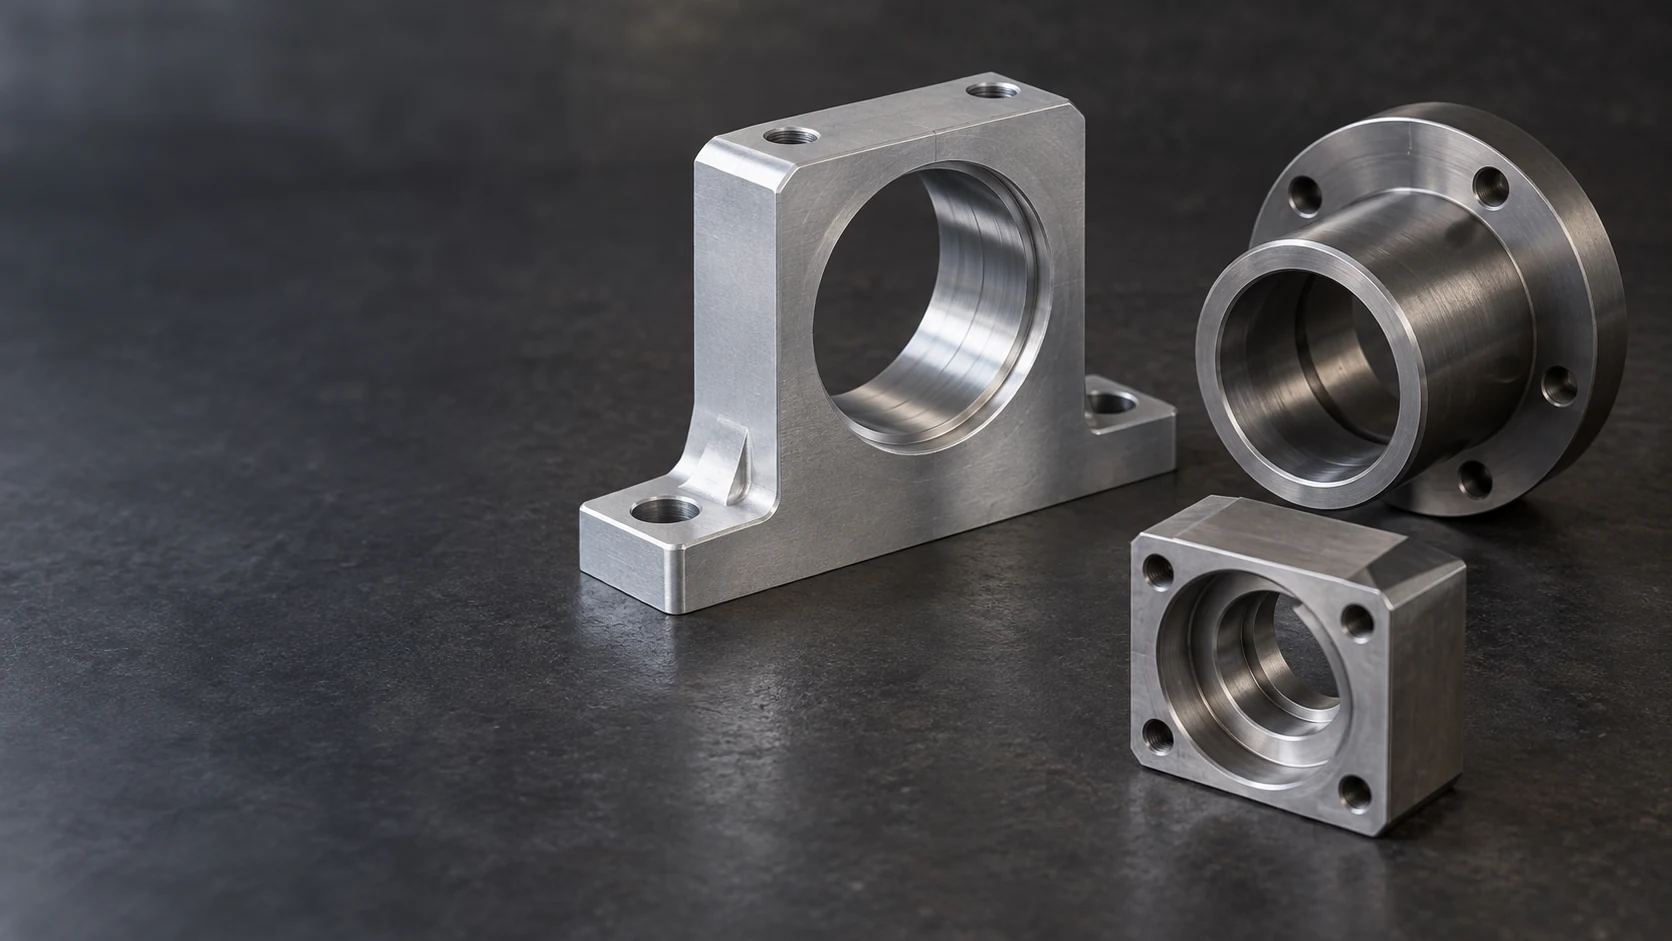
Boîtier usiné, manchon à bride et bloc à alésage étagé avec sièges cylindriques internes.

Usinage CNC du alésage

Nous usinons les trous existants aux diamètre, forme et position spécifiés pour les sièges de roulements, les alésages de positionnement et les douilles d’assemblage. Notre champ d’intervention couvre les composants métalliques et plastiques sur mesure, d’un seul logement à des séries répétées.

  • Sièges de roulements et alésages de positionnement
  • Alésages étagés, débouchants et borgnes
  • Ajustements et inspection définis par le plan

Composants dotés d’alésages fonctionnels

Nous fournissons des logements alésés, des douilles et des composants de fixation destinés aux constructeurs d’équipements et aux acheteurs de pièces. Chaque alésage est étudié en tenant compte des surfaces qui le positionnent dans l’ensemble : sa base de fixation, sa face d’extrémité, son épaulement ou un autre alésage voisin.

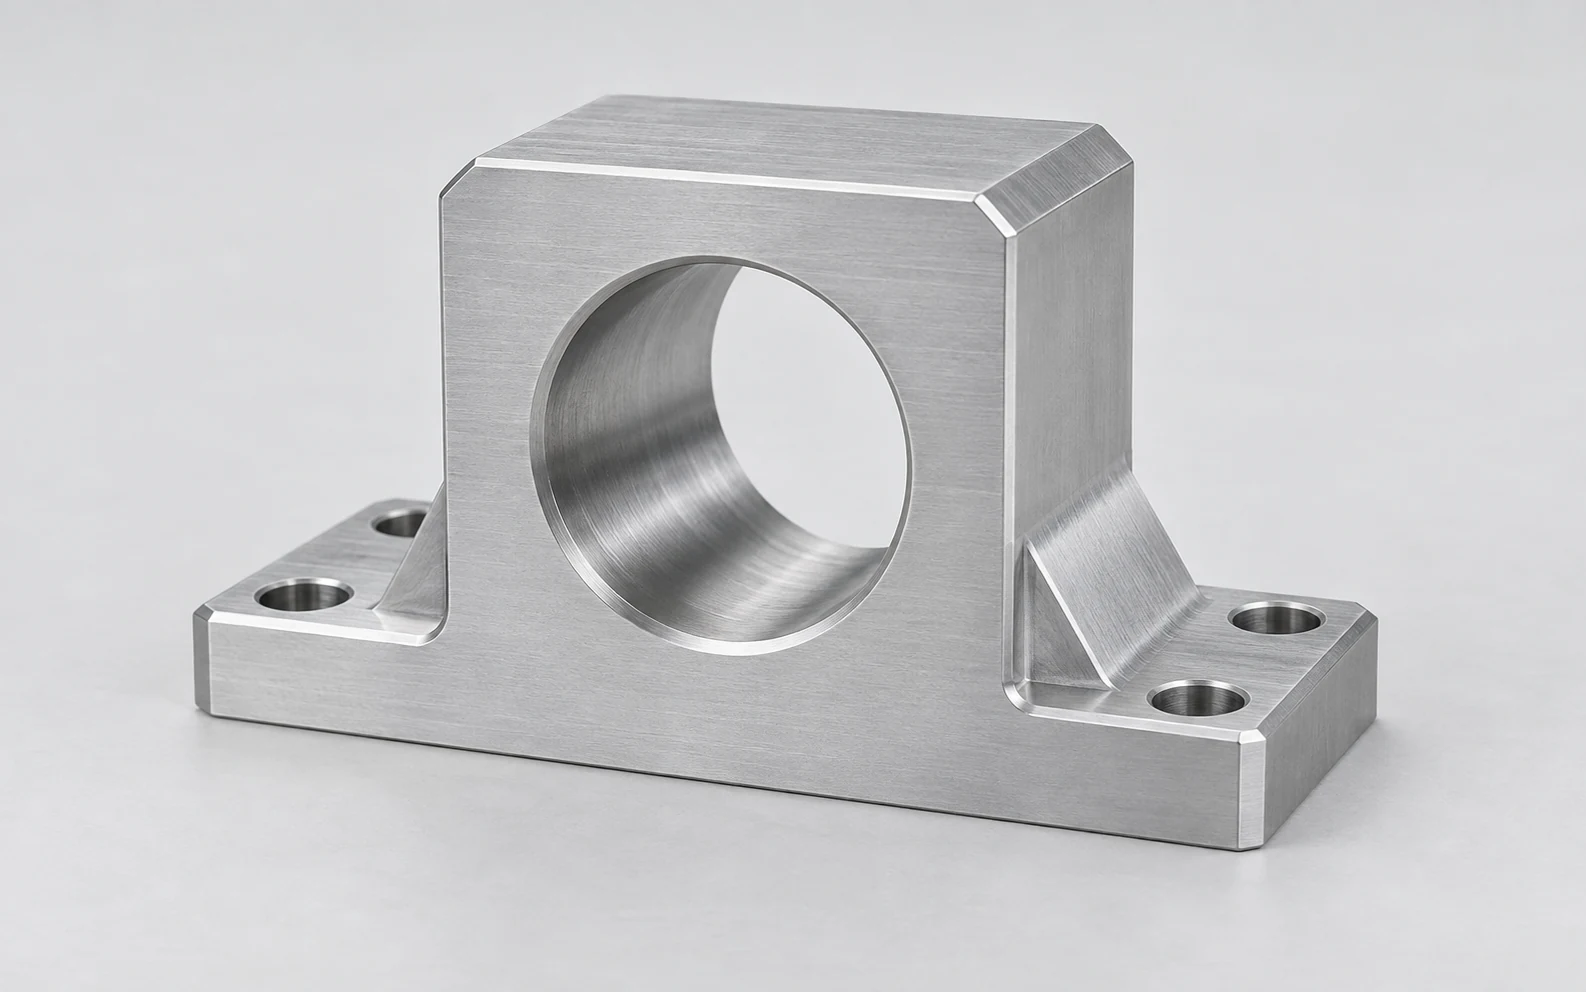
Support de roulement en aluminium usiné, doté d’un alésage traversant central, d’une base renforcée et de trous de fixation.

Paliers

Nous usinons la portée de roulement par rapport à la base du logement et à la face de positionnement. Le plan doit distinguer le diamètre de la portée de sa position axiale et des exigences relatives à l’épaulement, afin qu’un alésage correctement dimensionné soit également correctement positionné.

  • Portées de roulement
  • Bases de fixation
  • Position axiale
Discuter de ce boîtier
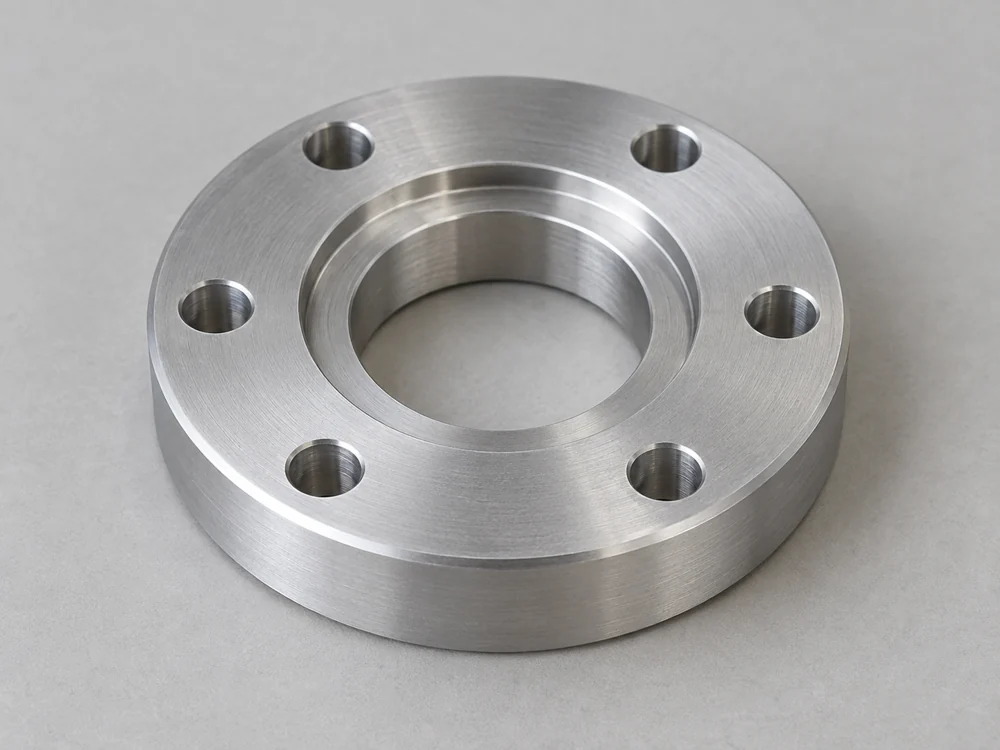
Plaque de positionnement en aluminium ronde avec un alésage central étagé et six trous de fixation périphériques

Plaques d’alésage de centrage

Nous usinons des alésages centraux de centrage dans les plaques qui relient un mandrin, une bride ou le corps d’un équipement à un patron de vis. Le diamètre de centrage définit la position ; les trous de fixation environnants maintiennent l’ensemble assemblé.

  • Mandrins centraux
  • Relations entre les cercles de perçage
  • Faces d’appui
Discuter de cette plaque
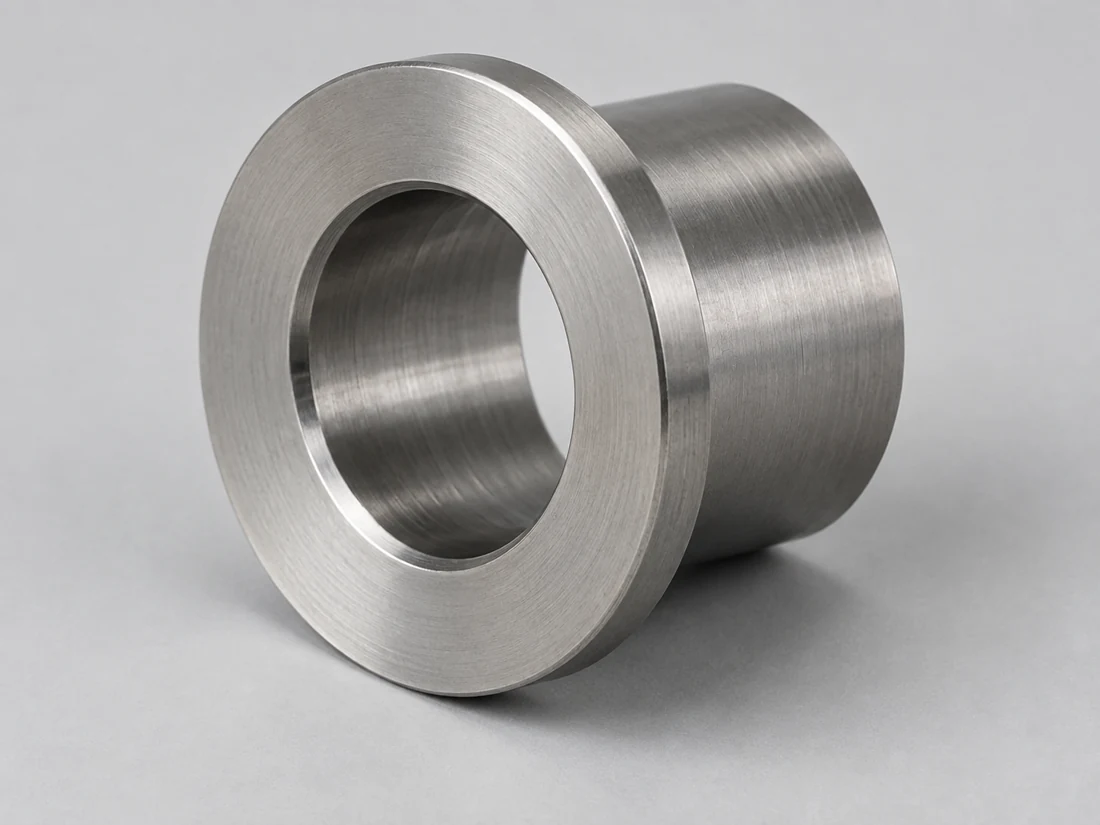
Manchon en acier usiné à bride, doté d’un alésage débouchant concentrique et d’une face d’extrémité tournée

Manchons à bride

Nous usinons des douilles avec un diamètre intérieur contrôlé et une collerette ou une épaulement pour le positionnement axial. La dimension de l’alésage, l’épaisseur de paroi et la distance entre la face d’appui et l’extrémité constituent des exigences distinctes sur le plan de fabrication.

  • Diamètres intérieurs
  • Faces de bride
  • Longueurs axiales
Discuter de ce manchon
Bloc rectangulaire en aluminium comportant deux diamètres d’alésage, une portée annulaire interne et quatre trous de fixation

Blocs à alésages étagés

Nous usinons des blocs présentant deux diamètres intérieurs ou plus, destinés à recevoir des inserts étagés ou des ensembles de positionnement. Lorsque cela est spécifié, les paliers d’alésage doivent être coaxiaux ; la profondeur des épaulements détermine la position d’arrêt de chaque fonction d’accouplement.

  • Paliers coaxiaux
  • Profondeurs d’épaulement
  • Sièges d’insert
Discuter de ce bloc
Bloc en aluminium doté d’un logement circulaire borgne, d’un fond plein et de quatre trous de fixation filetés

Alésages borgnes pour sièges

Nous usinons des sièges borgnes pour des composants qui s’arrêtent à l’intérieur d’un corps. La profondeur sur le diamètre complet, la forme du fond et le dégagement d’angle sont définis séparément ; un point de perçage ou un rayon interne ne doit pas empêcher la pièce associée de s’ancrer correctement.

  • Profondeur sur le diamètre complet
  • Dégagement du fond
  • Épaulements de positionnement
Discutez de ce perçage borgne
Support en aluminium monobloc comportant des alésages alignés traversant deux joues parallèles et deux trous de fixation à sa base

Supports à alésages appariés

Nous examinons les supports dont les alésages séparés doivent positionner un même arbre ou une même goupille. Le dessin de la pièce définit la relation entre ces alésages et les repères de montage, en tenant compte de l’accès par les deux parois lors de la mise en position.

  • Axes d’alésages associés
  • Parois séparées
  • Repères de montage
Discutez de ce support

Périmètre de l’alésage et trou de départ

Un trou existant peut nécessiter une importante enlèvement de matière, une passe de finition pour obtenir la dimension finale ou une correction par rapport aux repères de la pièce. Nous sélectionnons le procédé d’usinage en fonction de son état actuel et des exigences finales. Pour les grands carter, notre usinage de grandes pièces CNC page traite du support et de l’accès aux composants.

Préparation de l’alésage d’ébauche

Nous évaluons le diamètre de départ, les surfaces interrompues et la matière restante avant de préparer le trou pour la finition. Les vibrations existantes (« chatter ») ou les marques profondes doivent être éliminées dans la réserve de matière disponible ; une simple passe de finition ne saurait les masquer.

Dimension de départ · matière à enlever · face d’entrée

Alésage de finition pour sièges de montage

Nous planifions la passe finale en tenant compte des tolérances d’alésage spécifiées, de l’état de surface et de la condition du matériau. La demande d’inspection suit la fonction du siège, y compris tout contrôle de forme que la simple tolérance de diamètre ne couvrirait pas.

Limites de dimensions · forme des alésages · état de surface

Alésages associés et éléments de référence

Nous déterminons comment chaque alésage est positionné par rapport aux surfaces de montage ou de référence. Lorsque les axes doivent être alignés entre des épaulements successifs ou des parois distinctes, le montage et la mesure doivent préserver cette relation plutôt que vérifier chaque diamètre isolément.

Axes des alésages · épaulements · faces de référence

Géométrie de l’alésage influençant le parcours d’usinage

Nous examinons le matériau entourant le trou usiné fini ainsi que le trajet que l’outil doit emprunter pour y pénétrer et en sortir. Ces détails déterminent si la pièce brute existante permet d’atteindre les exigences du plan sans modifier aucune surface fonctionnelle.

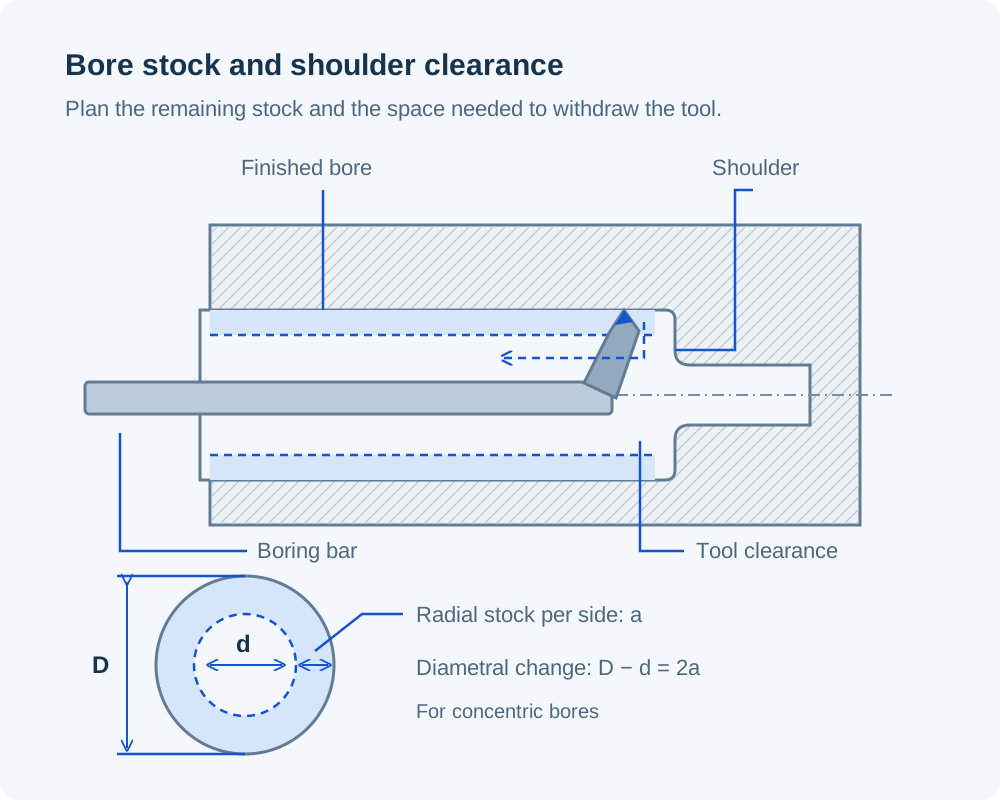
Section d’un alésage étagé avec une barre à aléser et son trajet de retrait, ainsi que des cercles concentriques représentant les alésages pour distinguer l’abattement radial par côté de la variation diamétrale
Pour des trous concentriques, l’augmentation du diamètre est égale au double de la matière enlevée radialement par côté.

Matière à usiner pour la correction des dimensions et de l’axe

Un trou fini plus grand nécessite de la matière disponible sur toute sa circonférence. Lorsque le trou de départ est désaxé, la surépaisseur de reprise découle de sa position par rapport à l’axe d’alésage requis autant que de son diamètre. Lorsque le corps nécessite également des cavités ou des faces usinées, le fonctionnement du fraisage CNC explique ces opérations distinctes.

Profondeur et accès à l’ouverture

La profondeur du trou usiné est mesurée à partir de la face d’entrée, mais la portée de l’outil peut également inclure un logement ou un obstacle situé avant cette face. Nous examinons les deux distances, l’état de la face d’entrée ainsi que l’espace disponible pour l’évacuation des copeaux lors de l’évaluation d’un trou borgne ou d’un trou logé.

Épaulements internes et dégagements

Un épaulement interne vif et un siège cylindrique lisse imposent des exigences différentes en matière de dégagement d’outil. Nous vérifions le rayon de congé autorisé, la profondeur sur diamètre complet et tout dégagement afin que la pièce associée puisse entrer en contact avec son siège prévu.

Support mural et relâchement depuis le montage

Les manchons minces et les carter faiblement supportés peuvent se déplacer sous l’effet du serrage. Nous distinguons les cotes requises sur la pièce relâchée de celles requises dans un état d’assemblage défini, et nous planifions le support en fonction de cet état d’acceptation.

Matériaux pour les carter et manchons usinés par alésage

Un alésage peut varier par rapport à sa pièce associée lorsque la température, l’humidité ou les efforts d’assemblage évoluent. Nous utilisons la nuance et l’état de stock spécifiés pour planifier l’usinage ; les références ci-dessous aident à comparer ces effets liés au matériau.

Matière première métallique et réponse dimensionnelle

Références métalliques pour les composants alésés
MatériauGrade de référence / stockPropriété relative à l’alésage
AluminiumExtrusion 6061CLTE 23.6 µm/(m·K), 20–100°C
Acier inoxydable316L/EN 1.4404CLTE 16 µm/(m·K)
20–100°C
Acier allié42CrMo4 +QT, Ovako 327A
Barre ronde, 40 < diamètre < 100 mm
Dureté 270–320 HB
Laiton / cuivreC36000 / C11000CLTE 20.5 / 16.9 µm/(m·K)
20–300°C / 20–100°C, respectivement

Références : Hydro Alliage 6061; Outokumpu Gamme Supra; Ovako 42CrMo4; Copper Development Association C36000 et C11000. Le CLTE est le coefficient typique de dilatation linéaire thermique sur l’intervalle indiqué ; la dureté s’applique à l’état et au diamètre indiqués pour la barre.

Rigidité des plastiques et réponse à l’humidité

Références de plastiques techniques pour les composants alésés
MatériauGrade de stock de référencePropriété de référence
POM / acétalPOM-C, TECAFORM AH naturelModule de traction 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturelAbsorption d’eau 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK naturel non chargéModule de traction 4,200 MPa
1 mm/min

Valeurs typiques d’Ensinger TECAFORM AH naturel, TECAMID 6 naturel et TECAPEEK naturel données produit. Module : ISO 527-2 ; absorption d’eau : ISO 62. La rigidité influence le support de l’alésage sous charge ; la réponse à l’humidité est déterminante lors du choix des conditions d’inspection et de service.

Nous conservons la nuance et l’état spécifiés dans le devis. Les propriétés du matériau orientent la conception de l’ajustement, mais ne définissent pas les tolérances finales de l’alésage.

Surfaces d’alésage et traitement final

Nous distinguons la surface cylindrique d’ajustement, le bord d’entrée et la finition extérieure. Leurs exigences peuvent différer même sur un petit manchon ou un boîtier.

Finition de l’alésage et bords d’entrée

Nous intervenons conformément aux états de rugosité et aux conditions des bords spécifiés pour l’alésage. Une entrée de roulement, une épaulement de retenue et une surface d’étanchéité nécessitent chacune un traitement spécifique ; une instruction générale de débourrage ne doit pas supprimer un bord fonctionnel.

Surfaces d’aspect extérieur

Si un boîtier requiert une finition esthétique, nous identifions l’alésage ainsi que les autres surfaces d’ajustement devant être protégées. Le grenaillage d’une surface extérieure visible et la finition d’un siège interne constituent deux opérations distinctes, chacune dotée de critères d’acceptation propres.

S’applique après le revêtement ou le traitement thermique

Nous déterminons si les tolérances d’alésage s’appliquent avant ou après le traitement spécifié. L’épaisseur du revêtement et les déformations induites par le traitement thermique influencent la séquence ; le masquage ou les opérations d’usinage ultérieures doivent être inclus dans le parcours convenu.

Diamètre, forme de l’alésage et relations aux références

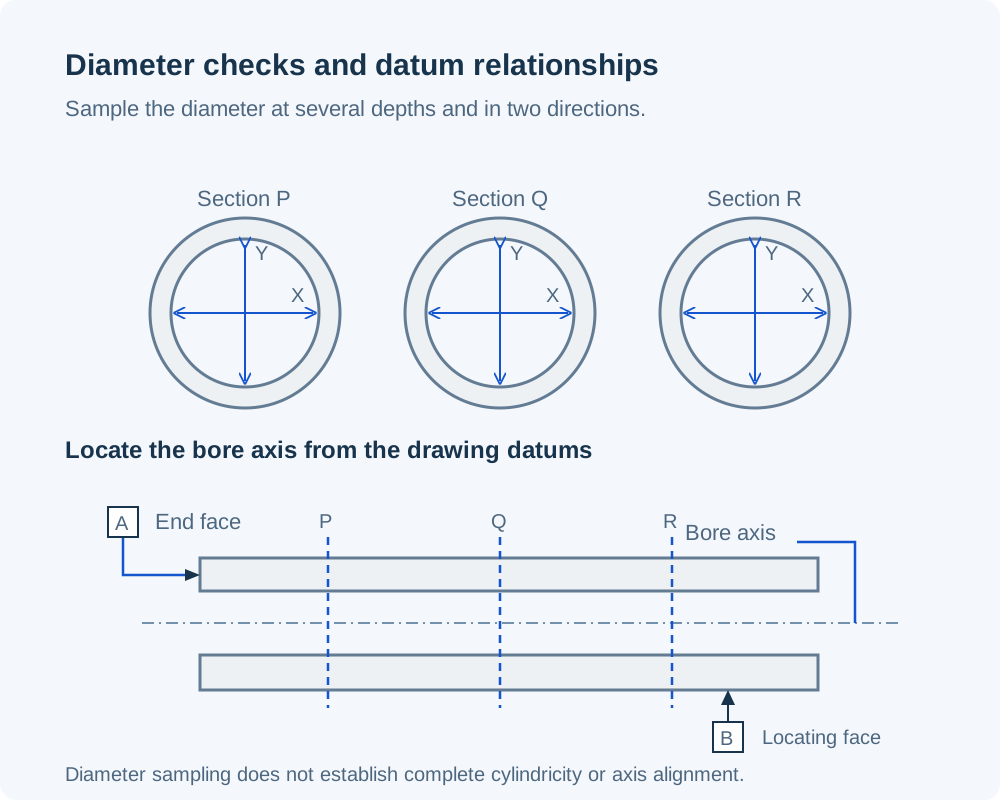
Trois sections axiales de perçage avec deux directions perpendiculaires de mesure du diamètre à chaque section, accompagnées d’une vue latérale séparée situant l’axe du perçage par rapport à une face d’extrémité et à une face de positionnement

Nous vérifions l’exigence indiquée sur le dessin. Un alésage conforme à ses limites de diamètre peut toutefois présenter une forme inacceptable ou être mal positionné par rapport à une face de montage.

Des mesures effectuées à plusieurs profondeurs et dans plusieurs directions permettent de mettre en évidence les variations de dimension. Ces mesures, prises isolément, ne permettent pas d’établir la cylindricité complète ni la relation entre l’axe de l’alésage et les références de la pièce.

Les valeurs H7 ci-dessous constituent une référence pour les dessins spécifiant cette classe de trou. Nous évaluons les exigences spécifiques en matière de dimension, de matériau, d’accès et de contrôle avant d’accepter le périmètre d’usinage.

Exigences d’inspection des alésages finis
CaractéristiqueExigenceVérification
Diamètre de l’alésageDimension mesurée à des profondeurs et dans des directions définiesMesure de l’alésage ou jauges convenues
Forme cylindriqueRondeur, conicité ou cylindricitéMéthode sélectionnée pour la commande de forme spécifiée
Axe de l’alésageLocalisation et orientation par rapport aux référencesMesure coordonnée basée sur un repère
Épaulement intérieurProfondeur et orientation de la face d’appuiVérifications axiales et d’orientation
Surface et bord de l’alésageÉtat de rugosité et condition d’entréeMesure spécifiée de la rugosité ; inspection du bord

Nous convenons de la méthode de mesure et de tout relevé dimensionnel fourni concernant ces caractéristiques. L’état requis du matériau, ainsi que les conditions de support ou d’assemblage, sont précisés chaque fois qu’ils modifient les critères d’acceptation.

Limites d’alésage H7 par diamètre nominal
Diamètre nominal (mm)Écart inférieur (mm)Écart supérieur (mm)
>6–100+0.015
>10–180+0.018
>18–300+0.021
>30–500+0.025
>50–800+0.030

Chaque intervalle exclut sa limite inférieure et inclut sa limite supérieure. Ces limites s’appliquent uniquement lorsque H7 est spécifié ; la forme, la position et la finition restent des exigences distinctes. Valeurs issues des tables de référence ELESA+GANTER, DIN ISO 286. Norme : ISO 286-2

Pièces unitaires, lots et usinage de perçage répétitif

L’état du trou d’origine est aussi déterminant que les cotes finales indiquées sur le dessin. Nous distinguons l’évaluation de l’ajustement sur la première pièce d’un lot des lots de brut préparés, dont les dimensions ou l’alignement peuvent présenter des variations.

Évaluation de l’ajustement sur la première pièce

Nous identifions le logement qui sera évalué avec le composant associé ainsi que les cotes devant faire l’objet d’un enregistrement d’inspection. Un essai d’assemblage peut alors révéler un problème d’ajustement sans remplacer les vérifications fondées sur le dessin.

Lots de brut préparés

Nous examinons dans quelle mesure les alésages initiaux varient d’un brut à l’autre au sein du lot. Un parcours d’usinage qui élimine les défauts sur un brut peut laisser des marques ou une épaisseur de paroi insuffisante sur un autre, si le diamètre et la position des alésages d’origine ne sont pas maîtrisés.

Composants répétés et interfaces appariées

Nous conservons les limites de l’alésage approuvées, les surfaces de référence et le traitement livré associés à la révision de la pièce. Une modification du roulement, de l’arbre ou de l’insert d’assemblage peut nécessiter un réexamen de l’ajustement, même lorsque le contour du logement reste inchangé.

Quels facteurs influencent un devis d’alésage CNC ?

Nous établissons un devis pour l’ensemble des opérations nécessaires afin de transformer le composant brut jusqu’à l’obtention des exigences finales d’alésage. Le même diamètre final peut impliquer des préparations, des conditions d’accès et des vérifications très différentes. Les coûts de programmation et de réglage initial sont répartis sur la quantité commandée.

Diamètre initial et réserve pour finition

Le diamètre existant, sa position et l’état de surface déterminent la quantité de préparation requise avant l’opération finale. Un trou moulé ou partiellement usiné nécessite une analyse spécifique de son état initial.

Portée de l’outil et accès au montage

Les ouvertures encastrées, les épaulements profonds et les parois d’alésage séparées affectent l’accès et le soutien de l’outil. Des montages supplémentaires peuvent être nécessaires pour atteindre le trou tout en préservant sa relation avec les références de fixation.

Exigences relatives à la forme et à la position

Une limite de diamètre, une exigence de circularité et une tolérance de position de l’alésage nécessitent des preuves différentes. Nous incluons les contrôles effectivement spécifiés, plutôt que de considérer chaque ajustement serré comme une même tâche d’inspection.

État final et protection

Les traitements avant ou après l’alésage, les surfaces d’ajustement protégées et les relevés dimensionnels demandés contribuent au coût livré. Ils sont inclus dans la portée, aux côtés des opérations d’usinage.

Du composant brut à l’alésage fini

  1. Examiner le trou existant

    Nous comparons le dessin final avec la pièce brute actuelle, y compris le diamètre des trous, l’épaisseur de matière autour de l’alésage et les surfaces de référence utilisables.

  2. Valider l’état final

    Nous définissons les limites de l’alésage, les relations entre les références, la séquence de traitement et l’état d’acceptation avant de figer le périmètre d’usinage.

  3. Usiner et vérifier les caractéristiques

    Nous suivons le parcours planifié de préparation et de finition, puis nous contrôlons les exigences spécifiées en matière de dimensions, de forme et de position à l’aide des méthodes convenues.

  4. Protéger les sièges finis

    Nous protégeons les bords d’entrée et les surfaces internes d’ajustement contre les dommages lors de l’emballage. L’identification des pièces et les documents convenus restent traçables jusqu’aux composants livrés.

Des questions concernant les commandes d’alésage CNC

Un alésage H7 garantit-il automatiquement un ajustement serré pour un roulement ?

Non. H7 définit les limites de dimension de l’alésage, mais pas son jeu ou son serrage avec un roulement particulier. Le résultat dépend également des tolérances du diamètre extérieur du roulement et de l’ajustement choisi en fonction des charges et des conditions de fonctionnement. Nous appliquons l’ajustement spécifié pour l’assemblage, plutôt que de considérer systématiquement tout siège de roulement H7 comme devant être monté à pression.

L’alésage peut-il réduire un trou trop grand ?

Non. L’alésage enlève de la matière. Si un trou dépasse déjà sa dimension maximale autorisée, nous devons obtenir une modification approuvée — par exemple une refonte de l’interface ou un manchon spécifiquement conçu — avant d’envisager tout travail supplémentaire. Une nouvelle passe d’usinage ne peut pas restaurer la matière manquante.

Comment spécifier un carter divisé pour l’acceptation finale de l’alésage ?

Le plan doit identifier les deux moitiés du carter d’assemblage, les éléments de positionnement et l’état d’assemblage utilisé pour l’acceptation. Si l’alésage doit respecter ses limites avec le couvercle en place et serré, nous devons disposer de la définition précise de cette condition. L’alésage assemblé est mesuré chapeau monté et serré, lorsque c’est l’état d’acceptation.

Un alésage en pouces peut-il être remplacé par la taille métrique la plus proche H7 ?

Une conversion d’unités peut préserver exactement les limites initiales ; choisir une taille nominale métrique voisine les modifie. Nous conservons l’ajustement initial, sauf si un alésage métrique révisé et son composant associé ont été approuvés conjointement. Ajouter H7 à un diamètre arrondi ne constitue pas une conversion directe.

Que se passe-t-il si une rainure de clavette ou un trou transversal interrompt l’alésage ?

Nous devons disposer du détail de cette interruption sur le dessin, y compris sa position et ses dimensions. Cela affecte la coupe ainsi que les surfaces disponibles pour la mesure du diamètre. Nous identifions les portées de mesure continues et toute condition requise au bord, afin qu’une lecture effectuée à travers une ouverture ne soit pas prise à tort pour la dimension de l’alésage.

Que se passe-t-il si l’usinage de finition met en évidence une porosité dans un alésage moulé ?

Nous distinguons les vides matériels exposés des défauts de surface dus à l’usinage, et nous les référons aux critères d’acceptation convenus pour la pièce moulée. Le retrait de matière supplémentaire n’est envisageable que si la réserve de matière restante est suffisante et que les exigences finales peuvent encore être satisfaites. Toute réparation ou remplacement de la pièce nécessite une décision spécifique ; cela n’est pas inclus par défaut dans l’opération d’alésage.

Le dessin doit-il impérativement exiger un alésage, ou peut-il simplement spécifier le trou fini ?

Si un contrat ou un procédé qualifié impose l’alésage, cette restriction de procédé doit être explicitement indiquée. Dans les autres cas, le dessin peut spécifier les exigences finales relatives à la dimension, à la forme, à la position et à la surface du trou, et nous pouvons examiner l’ensemble du parcours d’usinage final. Cela évite de prescrire une méthode d’usinage inadaptée à l’accès ou à la surface finale.

ASSISTANCE PROJET

Discutez de votre composant usiné par alésage

Envoyez le dessin finalisé et indiquez-nous si la pièce brute est un brut plein, une pièce moulée ou un composant partiellement usiné. Nous examinerons les exigences d’alésage et les opérations nécessaires pour les satisfaire.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo