Aller au contenu
VETCNCFABRICATION CNC
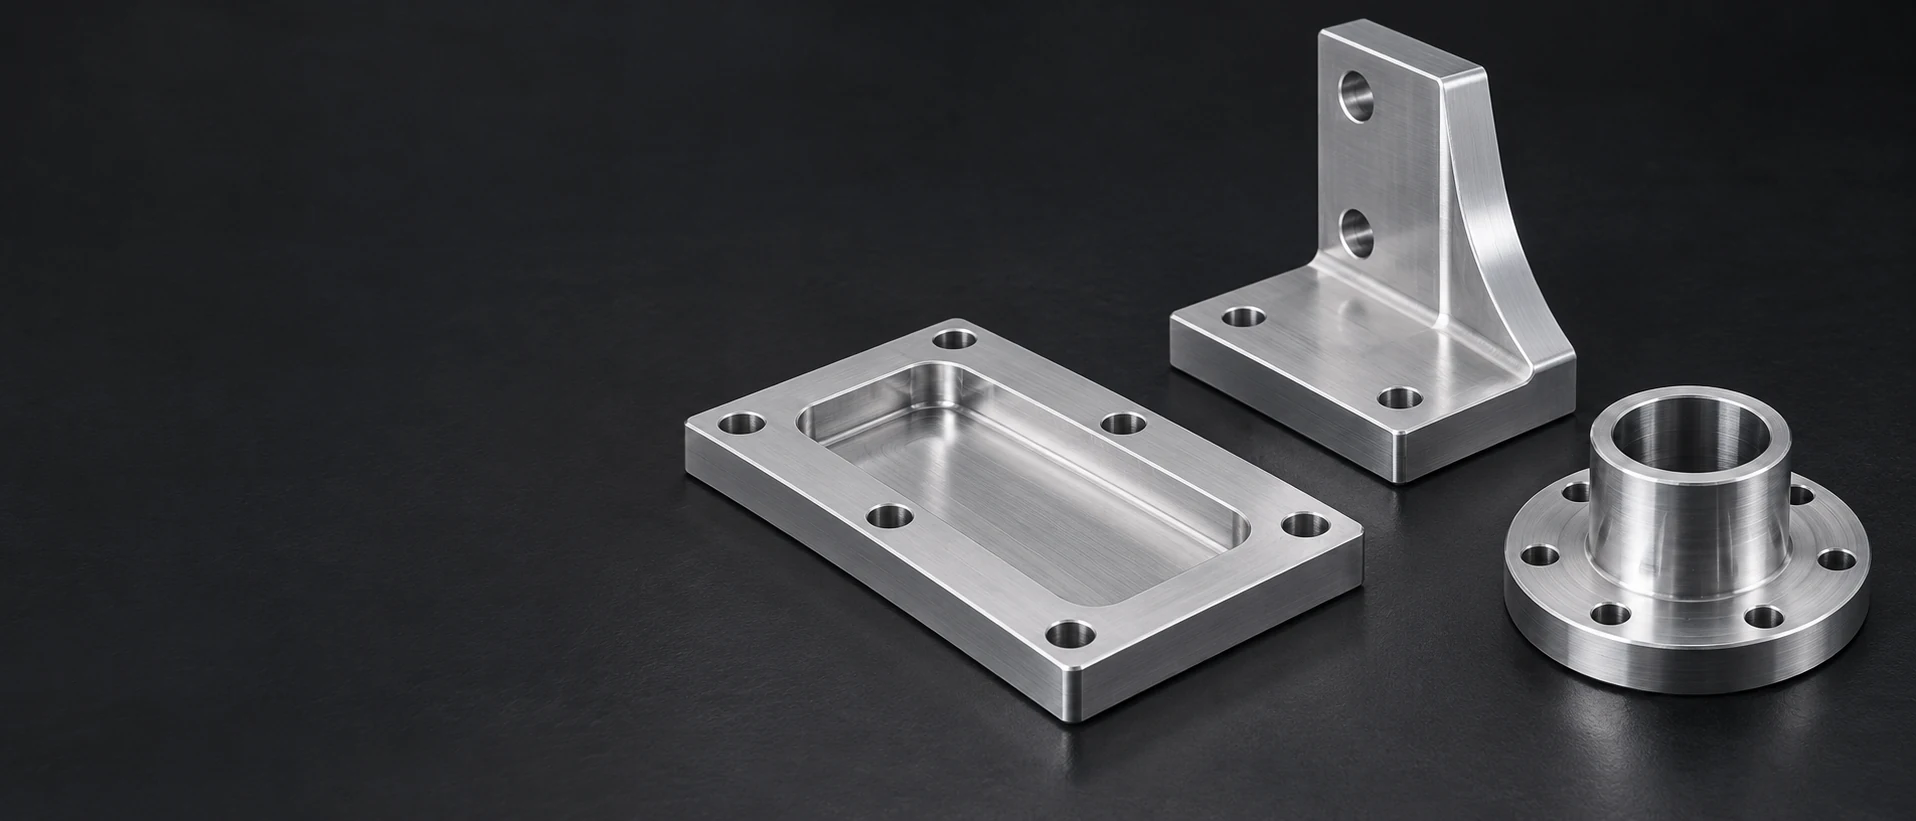
Plaque de fixation argentée, support vertical et moyeu à bride avec des motifs visibles de trous de fixation

Services de perçage CNC

Nous réalisons le perçage des motifs de fixation, des trous borgnes et des passages intersectants sur des pièces sur mesure en métal et en plastique. Le diamètre, l’emplacement, la profondeur utile et l’état des bords définissent la caractéristique finale ; le lamage, le alésage, le taraudage et les sièges pour tête de vis constituent des opérations distinctes lorsque le plan les exige.

  • Trous débouchants et trous borgnes
  • Motifs de perçage sur plusieurs faces
  • Bords finis définis

Pièces présentant des caractéristiques percées de fixation et de passage

Le trou remplit une fonction au sein de la pièce environnante. Nous associons sa face d’entrée, sa face de sortie et son axe à la fonction qu’il assure — fixation, assemblage ou acheminement de fluide.

Plaque de montage creusée argentée comportant six trous débouchants sur le pourtour

Plaques de fixation

Les motifs de trous débouchants permettent d’assembler une plaque à un cadre complémentaire. Nous maintenons les faces de positionnement et le motif de boulonnage dans une même définition de fabrication, y compris toute fonction de centrage par goupille réalisée séparément.

  • Configurations de boulonnage
  • Trous débouchants
  • Surfaces de positionnement
Discuter d’une plaque de montage
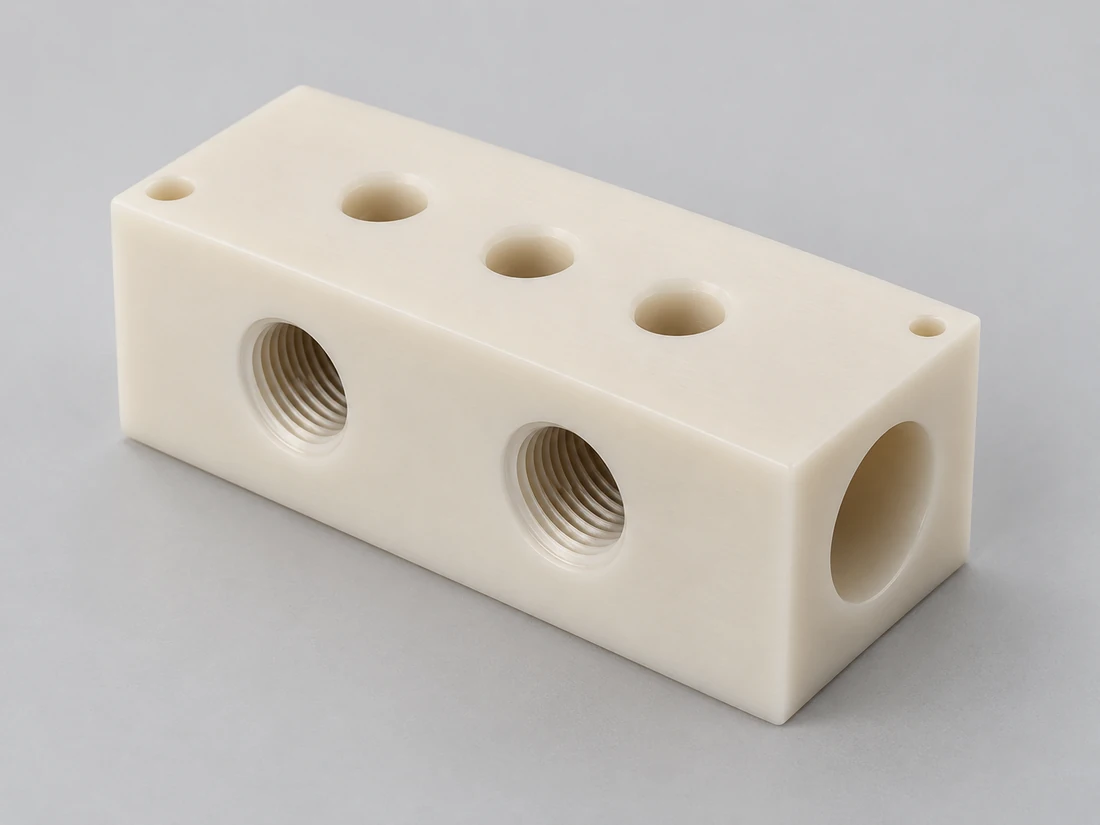
Bloc polymère crème avec ouvertures supérieures, deux orifices filetés latéraux et un passage ouvert à une extrémité

Blocs percés et taraudés

Les trous percés préparent un bloc pour le taraudage ou le fraisage de filet. La longueur utile du filet et l’espace disponible sous celui-ci déterminent la profondeur de préparation requise ; un simple avant-trou percé ne constitue pas un orifice fileté fini.

  • Avant-trous pour taraudage
  • Profondeur borgne
  • Taraudage ultérieur
Discuter d’un bloc fileté
Manchon de couplage à alésage ouvert argenté comportant deux ouvertures radiales filetées

Manchons percés radialement

Des ouvertures radiales peuvent être raccordées au perçage axial d’un manchon ou d’un accouplement. Leur position axiale et leur orientation angulaire (« clocking ») sont rapportées aux éléments de positionnement du manchon ; tout filetage requis est réalisé après la préparation des trous.

  • Trous radiaux
  • Position axiale
  • Orientation angulaire du manchon
Discuter d’une ouverture radiale
Bloc collecteur rectangulaire argenté comportant des orifices filetés sur ses faces supérieure, latérale et d’extrémité

Bloc de jonction fluidique

Les orifices situés sur des faces différentes forment un trajet interne. Nous distinguons le passage d’écoulement de son siège d’étanchéité, de sa liaison filetée et de son obturation afin que chacun reçoive l’opération qui lui est spécifique.

  • Passages intersectants
  • Faces des orifices
  • Caractéristiques d’étanchéité distinctes
Discuter d’un bloc de raccord
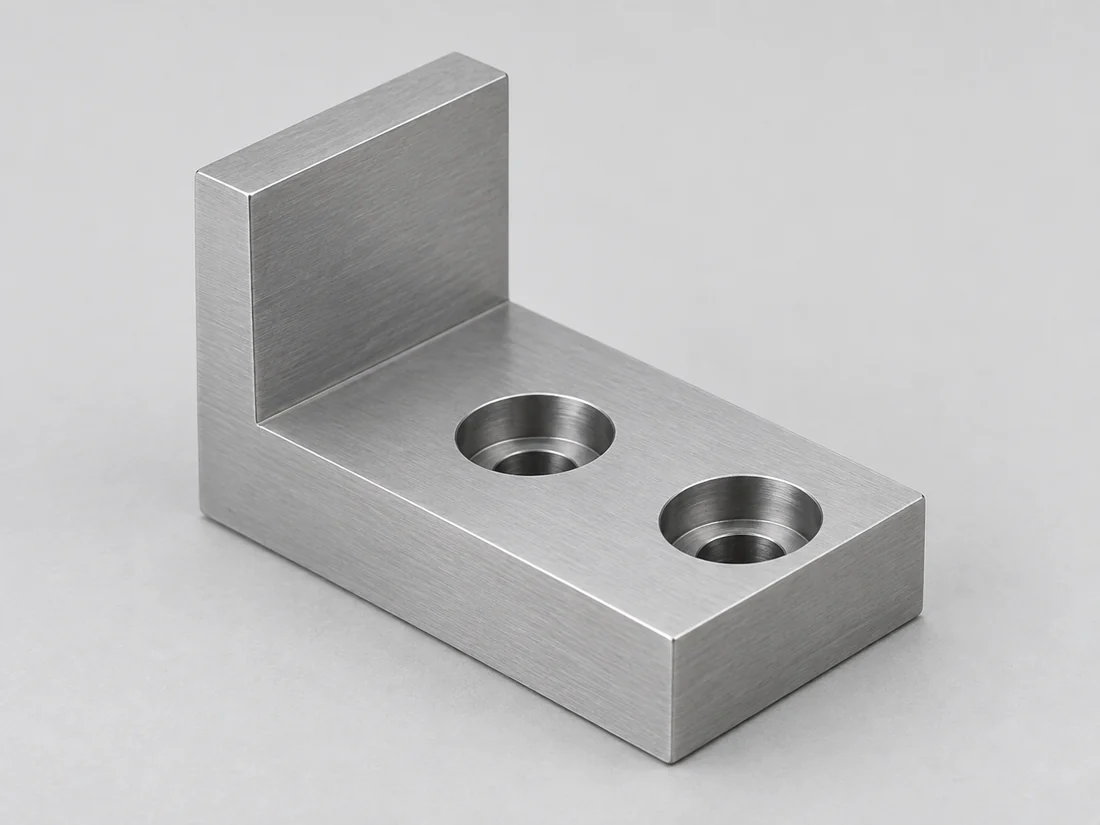
Butée de montage argentée comportant une face verticale et deux trous taraudés en contre-dépouille à la base

Bloc de fixation à lamage

Un trou de passage laisse passer la tige de la vis tandis qu’un lamage loge la tête. L’épaulement de portée et la paroi restante sous le lamage constituent des caractéristiques distinctes du détail de fixation.

  • Trou de passage pour la tige
  • Lamages pour les têtes
  • Épaulements de portée
Discuter d’un bloc de montage
Moyeu à bride argenté comportant six trous de fixation disposés autour d’un alésage central ouvert

Motifs de perçage avec bride

Les trous de fixation entourent l’axe principal de la bride. Leur position sur le cercle primitif et l’espace disponible autour de chaque trou déterminent l’alignement de la bride ainsi que la facilité de montage de la fixation.

  • Motifs sur cercle primitif
  • Relations axiales
  • Accès aux éléments de fixation
Discuter d’une bride percée

Perçage CNC et opérations ultérieures sur les trous

Une ouverture percée peut constituer la caractéristique finale ou la géométrie initiale pour une interface plus contrôlée. Nous identifions cette distinction avant usinage.Alésage CNC élargit et finit un trou existant lorsque sa dimension, sa forme ou sa relation d’axe nécessite une opération distincte.

Réalisation de trous traversants et borgnes

Nous réalisons l’ouverture spécifiée depuis une face accessible. Les trous traversants requièrent une définition précise de l’arête de sortie ; les trous borgnes exigent une distinction claire entre la profondeur cylindrique et l’espace résiduel occupé par la pointe de la mèche.

Entrée • profondeur • percement

Trous préparés pour filetages et ajustements

Un avant-trou pour taraudage, un trou laissé pour alésage et un trou de passage achevé présentent des états finaux différents. Nous intégrons l’opération secondaire requise dans le périmètre de la pièce, plutôt que de considérer tous les trous percés comme interchangeables.

Perçage • taille • filetage

Motifs de perçages sur plusieurs faces

Les perçages situés sur des faces différentes partagent un même système de repères lorsqu’il est requis que leurs axes se rencontrent ou s’alignent. Le positionnement et la reprise d’orientation de la pièce font alors partie intégrante du parcours de fabrication, notamment lorsque ni une arête extérieure ni aucune autre référence externe ne commande l’assemblage.

Repères • orientation • accès

Entrée, forme du fond du trou et intersections internes

Les recommandations de perçage de Sandvik Coromant identifient les forces d’entrée inégales, l’évacuation des copeaux dans les perçages croisés et le déburrage interne comme des problèmes de procédé distincts. Leur conséquence pratique est un parcours de perçage adapté à la géométrie réelle de la pièce.

Sections séparant la profondeur cylindrique d’un trou borgne de l’espace occupé par la pointe de la mèche et marquant le bord d’un passage interne
La profondeur cylindrique, l’espace réservé à la pointe de la mèche et les arêtes intersectées sont des caractéristiques différentes.

Entrée stable sur des faces courbes ou inclinées

Une mèche pénétrant une surface irrégulière peut s’engager d’abord sur un côté et se dévier. Une surface plane locale peut assurer un démarrage plus équilibré lorsque la géométrie de la pièce le permet. Une portée d’entrée préparée peut être réalisée par Fraisage CNC tout en conservant l’axe du trou tel que défini sur le dessin ainsi que la surface fonctionnelle environnante.

Profondeur utilisable au-dessus de la pointe de la mèche

Une mèche classique à pointe conique laisse un cône sous le cylindre de diamètre nominal. Une vis, une goupille ou un insert nécessitant un jeu à diamètre nominal ne peut pas utiliser ce cône comme profondeur cylindrique supplémentaire. Une exigence de fond plat implique une opération de finition adaptée.

Accès aux intersections enterrées

Lorsque deux passages se croisent, l’intersection peut conserver une bavure et rediriger les copeaux. Nous analysons quelle ouverture permet d’accéder à ce bord afin qu’un trou transversal enterré soit atteint et vérifié.

Support à la sortie sur des parois minces

La percée peut pousser vers l’extérieur une paroi mince à la sortie. Le support local de cette paroi et l’inspection de la pièce libérée permettent de distinguer un trou correct d’un trou qui n’apparaît conforme que tant qu’il est maintenu à plat dans un montage.

Métaux et plastiques techniques pour pièces percées

L’état du matériau influence la réponse à l’usinage et l’état dans lequel un trou est mesuré. Les références ci-dessous orientent la planification dimensionnelle et le support technique ; il s’agit de données matériaux, non de tolérances de perçage.

Propriétés de référence des métaux

Propriétés métalliques pertinentes pour les dimensions des pièces percées
MatériauNuance / étatPropriété de référence
AluminiumExtrusion 6061CTLE 23,6 µm/(m·K), 20–100 °C
Acier inoxydable316L/EN 1.4404CTLE 16 µm/(m·K), 20–100 °C
Acier allié42CrMo4 +QT ; Ovako 327A, barre ronde 40 < d < 100 mmDureté 270–320 HB
Laiton / cuivreC36000 / C11000CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C

Références : Hydro Alliage 6061; Outokumpu Gamme Supra; Ovako 42CrMo4; Copper Development Association C36000 et C11000. Le CLTE est le coefficient typique de dilatation linéaire thermique sur l’intervalle indiqué ; la dureté s’applique à l’état et au diamètre indiqués pour la barre.

Propriétés de référence des plastiques techniques

Propriétés polymères pertinentes pour le support et la mesure
MatériauGrade / essaiPropriété de référence
POM-CTECAFORM AH naturel ; ISO 527-2, 1 mm/minModule de traction 2,800 MPa
PA6TECAMID 6 naturel ; ISO 62, 23 °CAbsorption d’eau 0,30 / 0,60 %, 24 / 96 h
PEEKTECAPEEK naturel ; ISO 527-2, 1 mm/minModule de traction 4,200 MPa

Valeurs typiques d’Ensinger TECAFORM AH naturel, TECAMID 6 naturel et TECAPEEK naturel données produit. Module : ISO 527-2 ; absorption d’eau : ISO 62. La rigidité influe sur le support pendant l’usinage ; la réponse à l’humidité est déterminante pour choisir les conditions d’inspection et de service.

La dilatation thermique revêt de l’importance lorsqu’une pièce chaude est comparée à une limite de dessin. La rigidité du polymère et sa réponse à l’humidité influencent également l’état de support et de mesure. Nous conservons le grade et l’état spécifiés dans la définition de la pièce.

Bords et finitions autour des trous percés

L’opération finale doit préserver la surface assurant le positionnement, le centrage ou l’étanchéité du composant associé.

Traitement des bords d’entrée et de sortie

Nous éliminons les bavures jusqu’à obtenir l’état de bord spécifié, sans transformer une portée de roulement ou d’étanchéité étroite en un chanfrein non contrôlé. Un chanfrein défini reste distinct d’un lamage destiné à recevoir la tête d’une fixation.

Nettoyage des passages intersectants

Les copeaux internes et les bavures libres nécessitent un chemin d’évacuation via les ouvertures connectées. Les exigences de propreté s’appliquent à la pièce livrée ; le seul nettoyage des passages ne démontre pas l’étanchéité à la fuite ni les performances hydrauliques.

Diamètre du trou après traitement

L’accumulation de revêtement ou l’enlèvement de matière peuvent modifier un trou fini. Le masquage, les tolérances prévues et toute opération de dimensionnement final doivent garantir l’acceptation dans l’état livré requis.

Inspection des trous percés et références de dégagement

Schéma de motif de perçage séparant le diamètre de la localisation liée au repère, à côté d’une section indiquant la profondeur d’un trou borgne

Nous inspectons la caractéristique spécifiée plutôt que de déduire l’intégralité des exigences à partir du diamètre de perçage. Un trou correctement dimensionné peut néanmoins être mal positionné, trop peu profond ou obstrué à une intersection.

Le diamètre du trou, l’emplacement de son axe et sa profondeur utilisable répondent à des questions d’assemblage différentes. Le parcours d’inspection suit le dessin et l’accessibilité de la caractéristique.

L’ISO 273 fournit des diamètres de dégagement généraux pour vis, en séries fine, moyenne et grossière. Seules certaines valeurs fines et moyennes sont indiquées ci-dessous ; elles ne définissent pas la position du motif de perçage.

Vérifications distinctes d’une caractéristique percée terminée
CaractéristiqueQuestion d'assemblageBase de l'inspection
Diamètre des trousLe manche d’assemblage ou l’outil préparé s’insère-t-il correctement ?Diamètre et limites de taille spécifiés
Emplacement du motifLes axes correspondent-ils au motif d’assemblage ?Repères de dessin et exigences de positionnement
Profondeur borgne / portéeL’espace à diamètre complet ou l’épaulement de support est-il suffisant ?Profondeur utilisable et géométrie de la portée spécifiées
Filetage, le cas échéantLe filetage réalisé respecte-t-il son ajustement défini ?Désignation du filetage et critères d’acceptation spécifiés
Intersection interneLa connexion est-elle ouverte avec l’état requis du bord ?Passage accessible / inspection du bord interne

La profondeur d’un trou borgne et une intersection cachée sont chacune mesurées directement. Ces caractéristiques nécessitent leur propre méthode de mesure ou d’inspection accessible.

Diamètres de trous de dégagement pour boulons selon ISO 273 sélectionnés
Filetage métrique nominalDégagement fin (mm)Dégagement moyen (mm)
M33.23.4
M44.34.5
M55.35.5
M66.46.6
M88.49.0

Valeurs en millimètres pour le jeu général des boulons. Le plan sélectionne la série et toute tolérance dimensionnelle ; la position du motif et le siège de la fixation restent des exigences distinctes. Source : ISO 273:1979

Du premier motif de perçage à la production en série

Un parcours reproductible conserve la façon dont la pièce est positionnée, l’endroit où l’outil de coupe pénètre et l’état retenu comme acceptable.

Pièces du premier prototype

Les premières pièces permettent de vérifier si le motif des trous s’assemble correctement avec son composant associé et si la méthode d’inspection retenue permet d’accéder à l’ensemble des caractéristiques contrôlées. Cela permet de valider la définition manufacturière avant la production d’un lot plus important.

Lots de pièces brutes préparées

La forme brute et les sections résiduelles de matière influencent le maintien pendant le perçage. Nous conservons la condition réelle de la matière brute plutôt que de supposer qu’une tôle, une pièce moulée ou un corps partiellement usiné se comporteront de façon identique.

Commandes répétées

La révision libérée, le positionnement des références et la séquence finale de traitement restent liés. Une modification de la profondeur d’un orifice ou d’un logement pour fixation peut affecter un passage voisin, même si le contour extérieur reste inchangé.

Ce qui influence le coût du perçage CNC

Le nombre de trous ne représente qu’une partie du travail d’usinage. L’accessibilité, l’orientation et l’état final de la caractéristique expliquent souvent la différence entre deux pièces au rendu visuel similaire.

Nombre et profondeur des trous

Un plus grand nombre de trous augmente le déplacement outil et le temps de coupe. Des trous plus profonds rendent également l’évacuation des copeaux et la portée de l’outil plus contraignantes ; ainsi, doubler la profondeur ne coûte pas nécessairement autant qu’ajouter un second trou peu profond.

Faces et directions d’approche

Un motif accessible depuis une seule face peut partager un même montage. Des orifices répartis sur plusieurs faces peuvent nécessiter des opérations supplémentaires de localisation et de réorientation, notamment lorsque la relation aux références doit être préservée à chaque déplacement.

Caractéristiques secondaires et contrôles

Le alésage, le taraudage, le fraisage de chamfrein et les opérations sur bords internes constituent des opérations distinctes. Un trou de localisation fortement toléré exige également une procédure d’acceptation différente de celle d’un trou de passage libre pour vis.

Taille du lot et préparation partagée

La programmation, la préparation des dispositifs de maintien et les contrôles sur la première pièce sont répartis sur la quantité commandée. Des géométries répétées peuvent partager la même préparation, tandis que des révisions mélangées ou des traitements finaux différents peuvent à nouveau fragmenter le travail.

Une séquence claire de fabrication et de livraison

  1. Conserver le motif libéré

    Nous maintenons les positions des trous, les références de la pièce et l’état de la matière brute liés à la révision du plan utilisée pour la fabrication.

  2. Définir le trou terminé

    Le parcours différencie les ouvertures réalisées directement par perçage des caractéristiques achevées par alésage, filetage, usinage de siège ou traitement.

  3. Usiner et contrôler les caractéristiques

    Les dimensions accessibles et les caractéristiques internes font l’objet du parcours d’inspection convenu, tout document de contrôle requis par le plan étant lié à l’identification de la pièce.

  4. Protéger les bords exposés

    L’emballage sépare les pièces afin que les bords des orifices, les portées de siège et les parois minces de sortie ne soient pas endommagées après le contrôle.

Questions sur le perçage CNC

La série fine ISO 273 signifie-t-elle un filet à pas fin ?

La série fine décrit le diamètre du trou de dégagement, et non le pas du filetage. Le tableau ISO 273 part du diamètre nominal du filetage et propose des choix de dégagement fin, moyen ou grossier. Un boulon à pas fin ne constitue pas automatiquement une raison de choisir un trou de dégagement fin ; l’assemblage doit tenir compte de sa position et des conditions de serrage.

Les tolérances H12, H13 et H14 sont-elles obligatoires pour ces trous de dégagement ?

Non. ISO 273 présente ces champs de tolérance comme des informations destinées à une utilisation souhaitable. Le choix d’un diamètre de dégagement fin ou moyen n’impose pas, en soi, un champ de tolérance obligatoire sur tous les dessins. Les limites du trou fini doivent toujours reposer sur une base définie (dessin ou spécification).

Un boulon peut-il nécessiter une chanfreinage d’entrée même lorsque la tige passe librement dans le trou ?

Oui. ISO 273 précise explicitement qu’un chanfrein peut être nécessaire pour éviter tout interférence avec le congé situé sous la tête du boulon. Le jeu de la tige ne garantit pas que la face inférieure de la tête vienne correctement en appui sur sa surface porteuse. Il s’agit d’une décision liée à la géométrie d’appui, distincte de l’élimination d’un bavure tranchante.

Un avant-trou réalisé par le fournisseur facilite-t-il systématiquement l’opération finale de perçage ?

Pas nécessairement. Sandvik Coromant traite les trous pré-percés différemment selon qu’il s’agit de forets à plaquettes amovibles ou d’outils en carbure intégral ou à pointe interchangeable. Une ouverture existante modifie l’engagement des arêtes de coupe et peut provoquer des écaillages ou des efforts déséquilibrés. Nous évaluons un avant-trou fourni en lien avec le parcours d’usinage final prévu, plutôt que de supposer qu’un retrait de matière est systématiquement avantageux.

Plusieurs tôles minces peuvent-elles être percées comme un bloc massif d’épaisseur équivalente ?

Un empilement comporte des interfaces qu’un bloc massif ne possède pas. Sandvik Coromant identifie les jeux entre plaques, la déformation des tôles sous charge, le retour élastique (springback) et les disques de sortie non fixés comme des points critiques spécifiques au perçage d’empilements. Même pour une épaisseur totale identique, le mode de serrage et de support peut différer sensiblement ; la configuration de l’empilement doit donc faire partie intégrante du périmètre de fabrication.

Une haute pression de liquide de coupe suffit-elle à elle seule à garantir la faisabilité du perçage profond ?

Non. Les systèmes spécialisés pour le perçage profond dépendent également d’un guidage précis de l’outil et d’un trajet contrôlé pour l’évacuation des copeaux hors du trou. Le guide d’application Sandvik pour le perçage profond considère ces éléments comme des exigences système. Un long parcours nécessite un procédé de fabrication confirmé et adapté ; la pression du liquide de coupe à elle seule ne constitue pas une affirmation de capacité en profondeur.

ASSISTANCE PROJET

Discutez de votre pièce percée CNC

Envoyez le dessin et la quantité afin que nous puissions définir ensemble le parcours de perçage et toute opération ultérieure sur les trous.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo