
Montageplaten
Doorgaande gatpatronen verbinden een plaat met een tegenplaat. Wij houden de positioneringsvlakken en het boutpatroon binnen dezelfde fabricage-definitie, inclusief eventuele afzonderlijke centreerpenfuncties.
Bespreek een montageplaat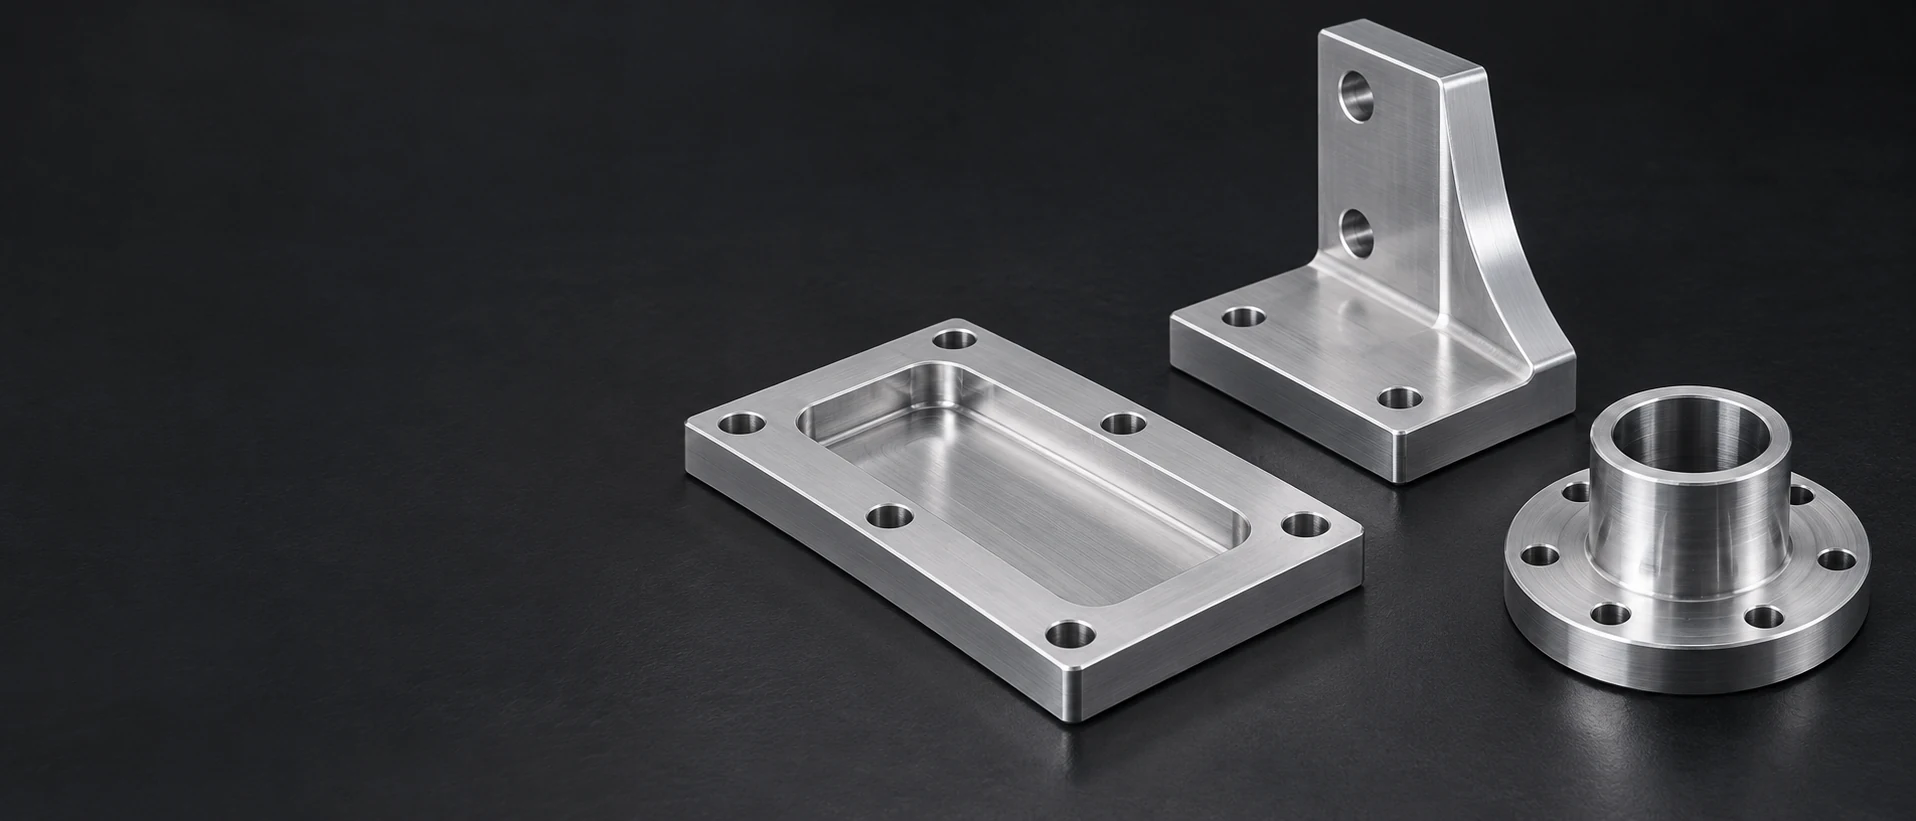
Wij boren montagepatronen, blinde gaten en kruisende doorgangen in aangepaste metalen en kunststof onderdelen. De eindafmeting van het gat wordt bepaald door de diameter, positie, bruikbare diepte en randvoorwaarde; reameren, boring, schroefdraadfrezen en boutkopafzettingen zijn afzonderlijke bewerkingen wanneer de tekening dit vereist.
Het gat dient het omliggende onderdeel. Wij positioneren zijn instapvlak, uitgang en as ten opzichte van de montage-, bevestigings- of vloeistofleidingstaak die het uitvoert.
Doorgaande gatpatronen verbinden een plaat met een tegenplaat. Wij houden de positioneringsvlakken en het boutpatroon binnen dezelfde fabricage-definitie, inclusief eventuele afzonderlijke centreerpenfuncties.
Bespreek een montageplaat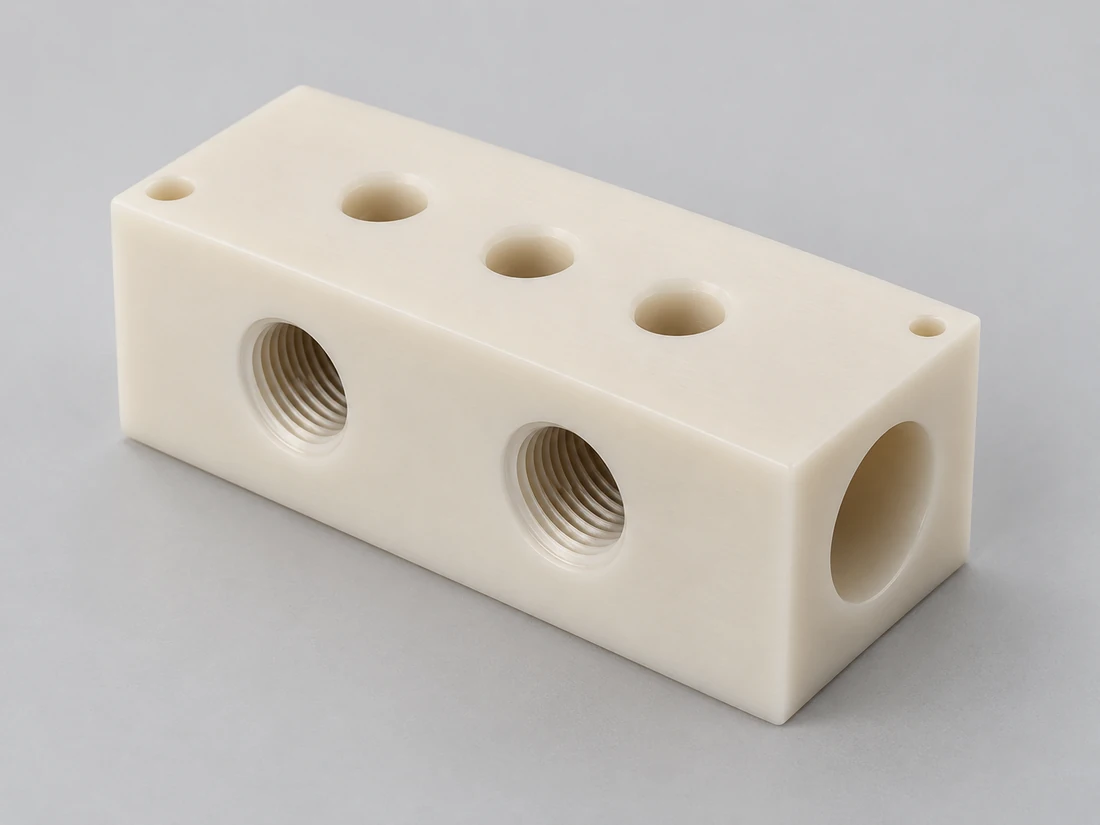
Geboorde gaten bereiden een blok voor op het aanbrengen van schroefdraad (tappen of schroefdraadfrezen). De bruikbare schroefdraadlengte en de ruimte eronder bepalen de benodigde voorbereidingsdiepte; een alleen geboord richtgat is geen afgewerkte schroefdraadaansluiting.
Bespreek een schroefdraadblok
Radiale openingen kunnen verbinding maken met de axiale boring van een manchet of koppeling. Hun axiale positie en klokstand (clocking) zijn gerelateerd aan de positioneringsfuncties; eventuele vereiste schroefdraad wordt na de gatvoorbehandeling aangebracht.
Bespreek een radiale opening
Aansluitingen op verschillende vlakken vormen een interne doorstroomroute. Wij onderscheiden de stromingsdoorgang van haar afdichtingszitting, schroefverbinding en afsluiting, zodat elk onderdeel de bewerking krijgt die het nodig heeft.
Bespreek een aansluitblok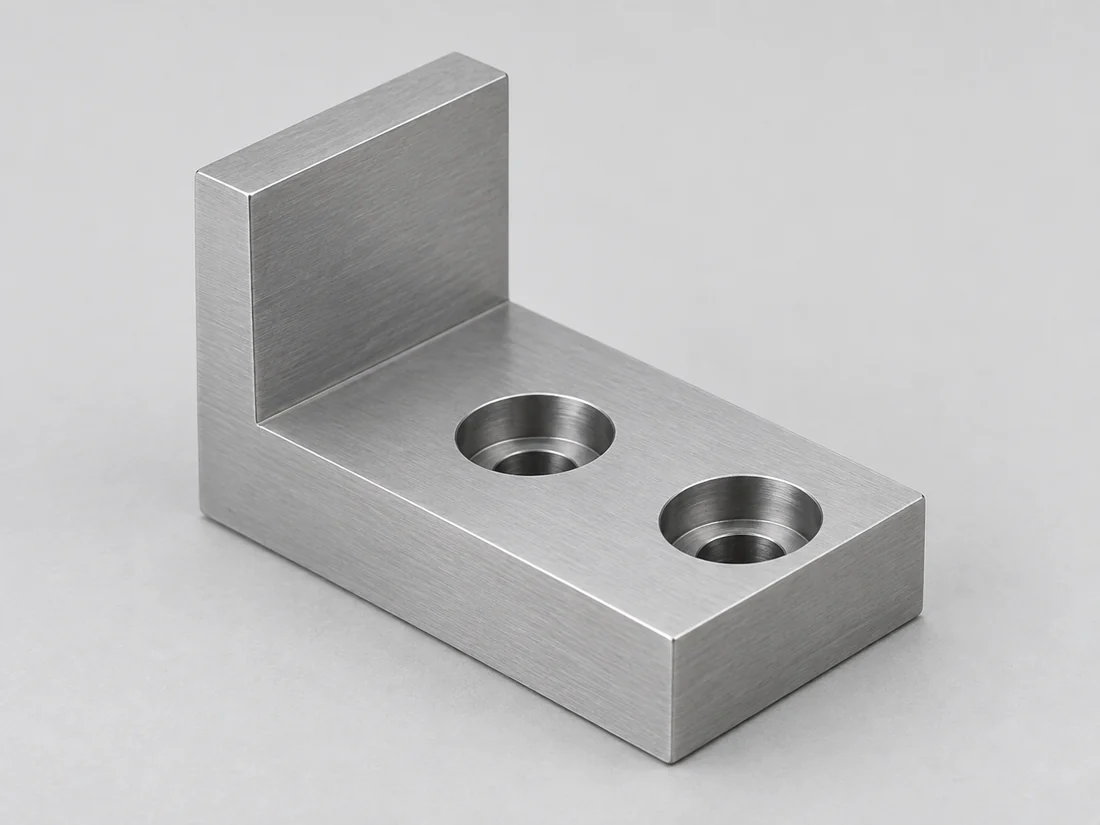
Een doorgaand gat laat de schroefsteel passeren, terwijl een verzonken gat de kop inlaat. De draagrand en de resterende wand onder het verzonken gat zijn afzonderlijke kenmerken van het montagegedeelte.
Bespreek een montageblok
Bevestigingsgaten omringen de hoofdas van de flens. Hun positie op de cirkelvormige steekcirkel en de ruimte rond elk gat bepalen hoe de flens uitgelijnd wordt en hoe de bevestigingsmiddelen geïnstalleerd kunnen worden.
Bespreek een geboorde flensEen geboorde opening kan het eindkenmerk zijn of de startgeometrie voor een nauwkeuriger interface. Wij onderscheiden die twee gevallen al vóór het verspanen.CNC-boren vergroott en bewerkt een bestaand gat wanneer de afmeting, vorm of asrelatie van het gat een aparte bewerking vereist.
Wij maken de gespecificeerde opening vanaf een toegankelijk vlak. Doorgaande gaten vereisen een duidelijke definitie van de uittredende rand; blinde gaten vereisen een duidelijk onderscheid tussen cilindrische diepte en de resterende ruimte voor de boorpunt.
Invoer • diepte • doorslag
Een geleidingsgat voor het snijden van schroefdraad, een gat dat is achtergelaten voor reamerbewerking en een voltooid vrijspelgat hebben verschillende eindtoestanden. Wij nemen de vereiste secundaire bewerking op in de onderdelenomvang, in plaats van alle geboorde gaten als onderling uitwisselbaar te beschouwen.
Boren • maat • schroefdraad
Gaten in verschillende vlakken delen een referentiestelsel wanneer hun assen moeten samenkomen of uitlijnen. Het positioneren en opnieuw oriënteren van het onderdeel wordt onderdeel van de bewerkingsroute, met name wanneer een buitenrand de assemblage niet bepaalt.
Referentievlakken • oriëntatie • toegang
De borguidance van Sandvik Coromant identificeert ongelijke invoerkrachten, spaanevacuatie bij kruisgaten en interne ontbraming als afzonderlijke procesproblemen. De praktische consequentie is een gatroute die aansluit bij de werkelijke geometrie.

Een boor die een ongelijkmatig oppervlak binnendringt, kan eerst één zijde raken en afbuigen. Een lokaal vlak kan, indien de onderdeelgeometrie dit toelaat, een evenwichtiger start bieden. Een voorbewerkte instapvlak kan worden gemaakt door CNC-frezen terwijl de gatas van de tekening en het omliggende functionele oppervlak behouden blijven.
Een conventionele puntboor laat een kegel achter onder de volledige cilindrische diameter. Een schroef, pen of inzetstuk die vrijheid nodig heeft bij volledige diameter, kan die kegel niet gebruiken als extra cilindrische diepte. Bij een eis voor een vlakke bodem is een geschikte nabewerking vereist.
Waar twee doorgangen elkaar kruisen, kan er een spaanrand blijven zitten die spaanstromen omleidt. Wij bepalen welke opening toegang biedt tot die rand, zodat een verborgen kruisboring bereikt en gecontroleerd kan worden.
Bij doorboring kan een dunne uitgangswand naar buiten worden geduwd. Lokale ondersteuning van de wand en inspectie van het losgemaakte onderdeel helpen om een correct geboord gat te onderscheiden van een gat dat er alleen correct uitziet zolang het plat in een opspaninrichting wordt gehouden.
De materiaaltoestand beïnvloedt het snijgedrag en de toestand waarin een gat wordt gemeten. De onderstaande referenties ondersteunen dimensioneel plannen en zijn materiaalgegevens, geen bortoleranties.
| Materiaal | Legeringsgraad / toestand | Referentie-eigenschap |
|---|---|---|
| Aluminium | 6061-extrusie | CLTE 23,6 µm/(m·K), 20–100 °C |
| Roestvaststaal | 316L/EN 1.4404 | CLTE 16 µm/(m·K), 20–100 °C |
| Gelegeerd staal | 42CrMo4 +QT; Ovako 327A, ronde staaf 40 < d < 100 mm | Hardheid 270–320 HB |
| Messing / koper | C36000 / C11000 | CLTE 20,5 / 16,9 µm/(m·K), 20–300 °C / 20–100 °C |
Referenties: Hydro Legering 6061; Outokumpu Supra-serie; Ovako 42CrMo4; Copper Development Association C36000 en C11000. CLTE is de typische lineaire uitzettingscoëfficiënt over het genoemde interval; de hardheid geldt voor de genoemde staafstaat en diameter.
| Materiaal | Kwaliteit / test | Referentie-eigenschap |
|---|---|---|
| POM-C | TECAFORM AH natuurlijk; ISO 527-2, 1 mm/min | Trekmodulus 2,800 MPa |
| PA6 | TECAMID 6 natuurlijk; ISO 62, 23 °C | Wateropname 0,30 / 0,60 %, 24 / 96 h |
| PEEK | TECAPEEK natuurlijk; ISO 527-2, 1 mm/min | Trekmodulus 4,200 MPa |
Typische waarden van Ensinger TECAFORM AH natural, TECAMID 6 natuurlijk en TECAPEEK natuurlijk productgegevens. Elasticiteitsmodulus: ISO 527-2; wateropname: ISO 62. Stijfheid beïnvloedt de ondersteuning tijdens verspaning; het vochtgedrag is van belang bij de keuze van de inspectie- en gebruiksomstandigheden.
Thermische uitzetting is van belang wanneer een warm onderdeel wordt vergeleken met een tekeninglimiet. De stijfheid van polymeren en hun reactie op vocht beïnvloeden ook de ondersteuning en de meettoestand. Wij behouden de gespecificeerde kwaliteit en toestand in de onderdeeldefinitie.
De laatste bewerking moet het oppervlak behouden dat dient voor aanliggen, positioneren of afdichten van het tegenonderdeel.
Wij verwijderen de spijkers tot de gespecificeerde randtoestand, zonder een smalle lager- of afdichtingsvlak om te zetten in een ongecontroleerde afschuining. Een gedefinieerde randafschuining wordt duidelijk onderscheiden van een verzonken boorgat dat een bevestigingskop ondersteunt.
Interne spaanresten en losse spijkers vereisen een afvoerroute via de verbonden openingen. Reinigingsvereisten gelden voor het geleverde onderdeel; reiniging van doorgangen alleen garandeert niet lekdichtheid of hydraulische prestaties.
Opbouw van een coating of materiaalverwijdering kan de eindgrootte van een gat wijzigen. Maskering, toegestane afwijkingen en eventuele eindmaatbewerkingen moeten ervoor zorgen dat de acceptatie plaatsvindt onder de vereiste geleverde toestand.

Wij inspecteren de gespecificeerde kenmerken in plaats van alle vereisten af te leiden van de boordiameter. Een correcte gatgrootte kan toch verkeerd gepositioneerd zijn, te ondiep of verstopt bij een kruising.
Gatgrootte, aspositie en bruikbare diepte beantwoorden verschillende montagevragen. De inspectieroute volgt de tekening en de toegankelijkheid van het kenmerk.
ISO 273 geeft algemene boutvrijspeldiameters in fijne, middelmatige en grove reeksen. Hieronder staan geselecteerde waarden uit de fijne en middelmatige reeks; deze definiëren niet de positie van het gatpatroon.
| Kenmerk | Vraag over montage | Inspectiebasis |
|---|---|---|
| Gatdiameter | Past de aansluitende steel of het voorbereide gereedschap? | Gespecificeerde diameter en maatgrenzen |
| Locatie van het patroon | Voldoen de assen aan het aansluitende patroon? | Referentievlakken op de tekening en positievereisten |
| Blinddiepte / zitvlak | Is de ruimte met volledige diameter of de draagrand voldoende? | Gespecificeerde bruikbare diepte en zitvlakgeometrie |
| Draad, indien aanwezig | Voldoet de afgewerkte draad aan de gedefinieerde pasvorm? | Gespecificeerde draadaanduiding en acceptatie |
| Interne doorsnede | Is de verbinding open met de vereiste randvoorwaarde? | Toegankelijke doorgang / inspectie van de binnenrand |
De diepte van een blinde boring en een verborgen kruising worden beide direct gemeten. Deze kenmerken vereisen elk een eigen toegankelijke meet- of inspectiemethode.
| Nominale metrische draad | Fijn spel (mm) | Middelmatig spel (mm) |
|---|---|---|
| M3 | 3.2 | 3.4 |
| M4 | 4.3 | 4.5 |
| M5 | 5.3 | 5.5 |
| M6 | 6.4 | 6.6 |
| M8 | 8.4 | 9.0 |
Waarden in millimeters voor algemene boutspeling. De tekening kiest de reeks en eventuele dimensionele tolerantie; positie van het patroon en boutzitting blijven afzonderlijke eisen. Bron: ISO 273:1979
Een reproduceerbare bewerkingsroute behoudt hoe het onderdeel wordt gepositioneerd, waar het snijgereedschap instapt en welke toestand wordt geaccepteerd.
De eerste onderdelen bepalen of het gatpatroon correct samenpast met het bijbehorende onderdeel en of de gekozen inspectiemethode toegang heeft tot alle gecontroleerde kenmerken. Hiermee wordt de productieomvang vastgelegd voordat een grotere serie wordt vervaardigd.
De vorm van het blank en de resterende wanddelen beïnvloeden de ondersteuning tijdens het boren. Wij handhaven de relevante voorraadtoestand consistent, in plaats van te veronderstellen dat een plaat, een gietstuk en een gedeeltelijk bewerkt onderdeel zich op dezelfde manier gedragen.
De vrijgegeven revisie, de referentie-instelling en de volgorde van de definitieve bewerking blijven samengevoegd. Een gewijzigde aansluitdiepte of een inkeping voor een bevestigingsmiddel kan zelfs een aangrenzende doorgang beïnvloeden, ook al is de externe omtrek ongewijzigd.
Het aantal gaten is slechts een deel van het snijwerk. Toegankelijkheid, oriëntatie en de eindtoestand van het voltooide kenmerk verklaren vaak het verschil tussen twee ogenschijnlijk vergelijkbare onderdelen.
Meer gaten vergroten de gereedschapsweg en de snijtijd. Diepere gaten maken ook de spaanafvoer en het bereik van het gereedschap veeleisender, zodat verdubbeling van de diepte niet noodzakelijkerwijs even duur is als het toevoegen van een tweede oppervlakkig gat.
Een patroon dat vanaf één vlak toegankelijk is, kan één opspanning delen. Aansluitingen op meerdere vlakken vereisen mogelijk extra positionering en heroriëntatie, met name wanneer een referentieverhouding bij elke verplaatsing behouden moet blijven.
Uitboren, taps boren, verzonken boren en bewerking van interne randen vormen afzonderlijke bewerkingen. Een nauwkeurig gecontroleerd positioneringsgat vereist ook een andere acceptatieprocedure dan een vrij doorlopend boutgat.
Programmering, voorbereiding van de opspaninrichting en controle van het eerste onderdeel worden verdeeld over de bestelhoeveelheid. Herhaalde geometrie kan de voorbereiding delen, terwijl gemengde revisies of verschillende geleverde bewerkingen het werk opnieuw kunnen opsplitsen.
Wij koppelen de gatposities, de onderdelereferenties en de voorraadtoestand aan de tekenrevisie die wordt gebruikt voor de productie.
De bewerkingsroute onderscheidt ‘zoals geboord’-openingen van kenmerken die zijn afgewerkt door maatgeven, schroefdraad aanbrengen, zetelbewerking of behandeling.
Toegankelijke afmetingen en interne kenmerken worden geïnspecteerd via de overeengekomen inspectieroute, waarbij eventuele op de tekening vereiste registraties gekoppeld zijn aan de onderdeelidentificatie.
De verpakking scheidt de onderdelen zodanig dat aansluitranden, zetelvlakken en dunne uitgangswanden na inspectie niet beschadigd raken.
De fijne reeks beschrijft de diameter van het passende gat, niet de steek van de schroefdraad. De ISO-273-tabel vertrekt vanaf de nominale schroefdraaddiameter en biedt keuzemogelijkheden voor fijn-, medium- en grof-passende gaten. Een schroef met fijne steek is geen automatisch reden om een fijn-passend gat te kiezen; de montage moet rekening houden met de positie en de bevestigingsomstandigheden.
Nee. ISO 273 geeft die tolerantievelden als informatieve richtlijn weer, waarvan gebruik kan worden gemaakt indien gewenst. Het kiezen van een fijn- of medium-passende gatdiameter brengt op zichzelf geen verplichte tolerantieveldspecificatie mee voor elke tekening. De uiteindelijke gatmaten moeten nog steeds op basis van een gedefinieerde tekening of specificatie worden vastgelegd.
Ja. ISO 273 wijst specifiek op dat een afronding nodig kan zijn om interferentie met de afschuining onder de boutkop te voorkomen. Voldoende ruimte voor de schacht garandeert niet dat de onderzijde van de kop correct op zijn draagvlak komt te zitten. Dit is een beslissing op basis van de zitgeometrie, los van het verwijderen van een scherpe spaanrand.
Niet noodzakelijkerwijs. Sandvik Coromant behandelt vooraf geboorde gaten anders voor indexeerbare inzetstukboren dan voor massieve carbide- of uitwisselbare tipgereedschappen. Een bestaand gat verandert de manier waarop de snijkanten ingrijpen en kan leiden tot afschilfering of ongelijke krachten. Wij beoordelen een aangeleverd peilgat in samenhang met de geplande afwerkroute, in plaats van te veronderstellen dat het verwijderen van materiaal per se een voordeel oplevert.
Een stapel heeft interfaces die een massief blok niet heeft. Sandvik Coromant noemt openingen tussen de platen, plaatvervorming, terugveerkracht en losse uitgangsschijven als relevante aspecten bij het boren van stapels. Zelfs bij dezelfde totale dikte kan de opspan- en ondersteuningsmethode sterk verschillen; de stapelopstelling moet daarom deel uitmaken van de productieomvang.
Nee. Speciale diep-boorsystemen zijn ook afhankelijk van gereedschapgeleiding en een gecontroleerde weg om spaanders uit het gat te verwijderen. Sandviks toepassingsgids voor diep-boren behandelt deze factoren als systeemeisen. Een lange boring vereist een bevestigde, geschikte productieroute; koelvloeistofdruk alleen is geen bewijs van diepte-capaciteit.
Stuur de tekening en de gewenste hoeveelheid, zodat wij samen de boraanval en eventuele vervolgoperaties voor de gaten kunnen definiëren.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
