
マウントプレート
貫通穴パターンはプレートと対向フレームを接続します。当社は、位置決め面およびボルトパターンを同一の製造定義内に保持し、必要に応じて別途設けられたドリルピン(ダウエル)機能も含めます。
マウントプレートについて検討する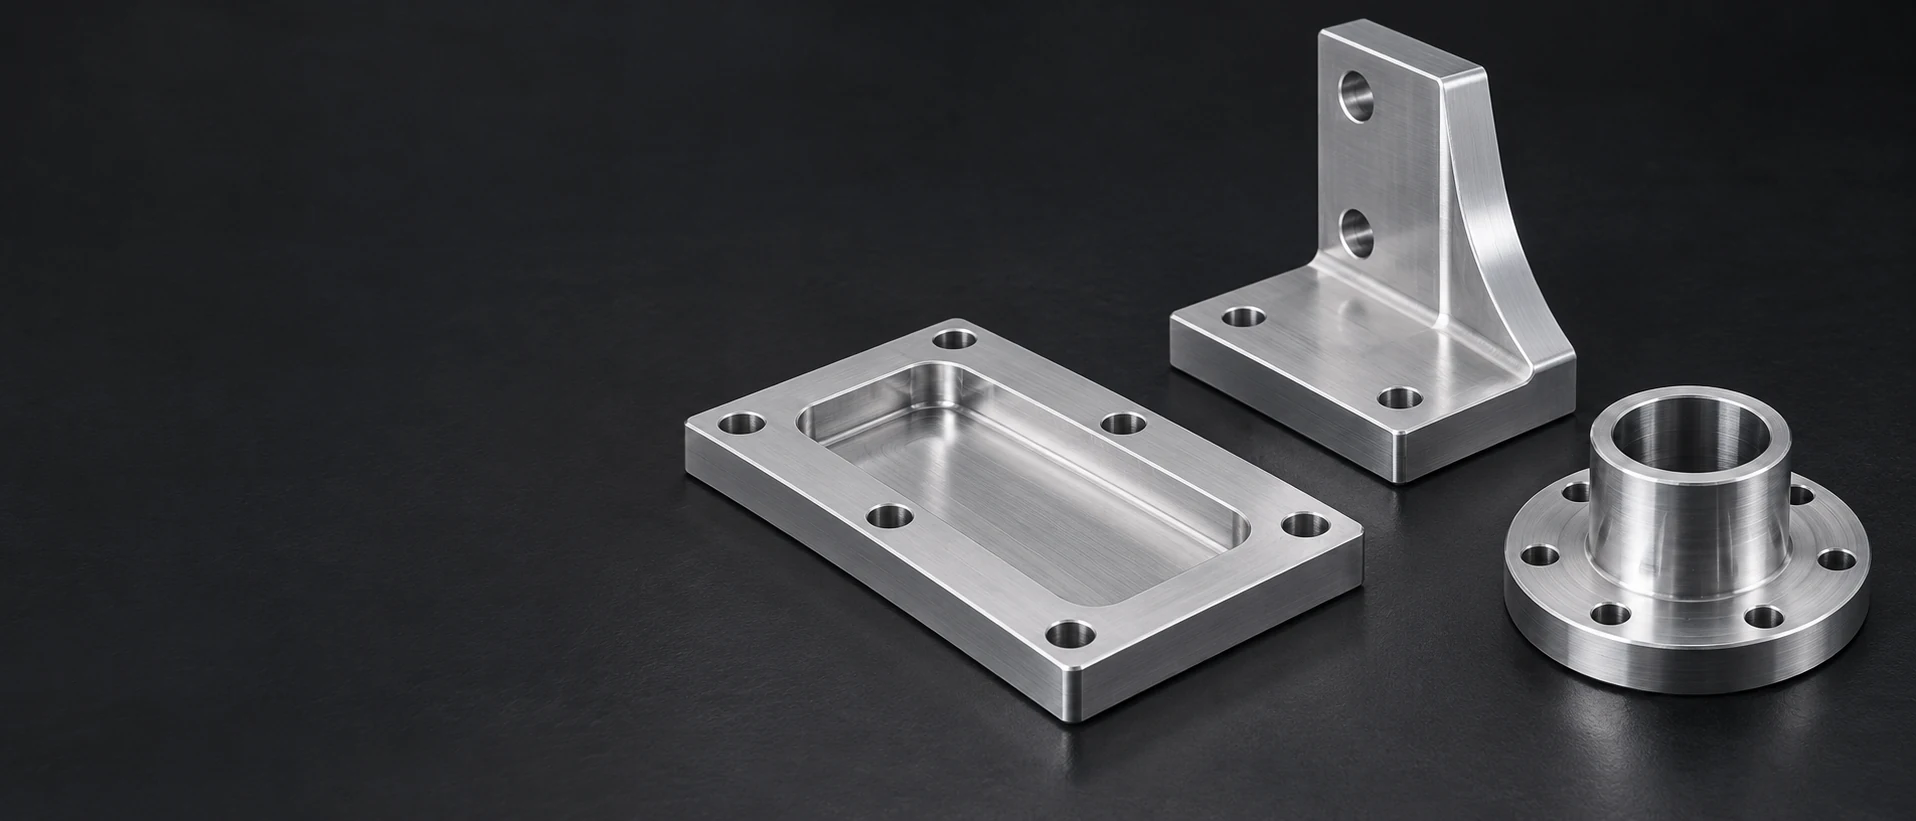
当社は、カスタム金属部品およびプラスチック部品に対してマウントパターン、盲孔、交差する通路のドリル加工を行います。完成した穴特徴は、穴径、位置、有効深さおよびエッジ状態によって定義されます。図面に指示がある場合、リーマ加工、ボーリング、ねじ切り、ボルト頭座面加工はそれぞれ別工程として実施します。
穴は周囲の部品に機能を提供します。当社は、その入側面、出側面および軸線を、取り付け、締結、または流体配管というその役割に基づいてマウント面や締結面、流体ルーティング面と関連付けます。
貫通穴パターンはプレートと対向フレームを接続します。当社は、位置決め面およびボルトパターンを同一の製造定義内に保持し、必要に応じて別途設けられたドリルピン(ダウエル)機能も含めます。
マウントプレートについて検討する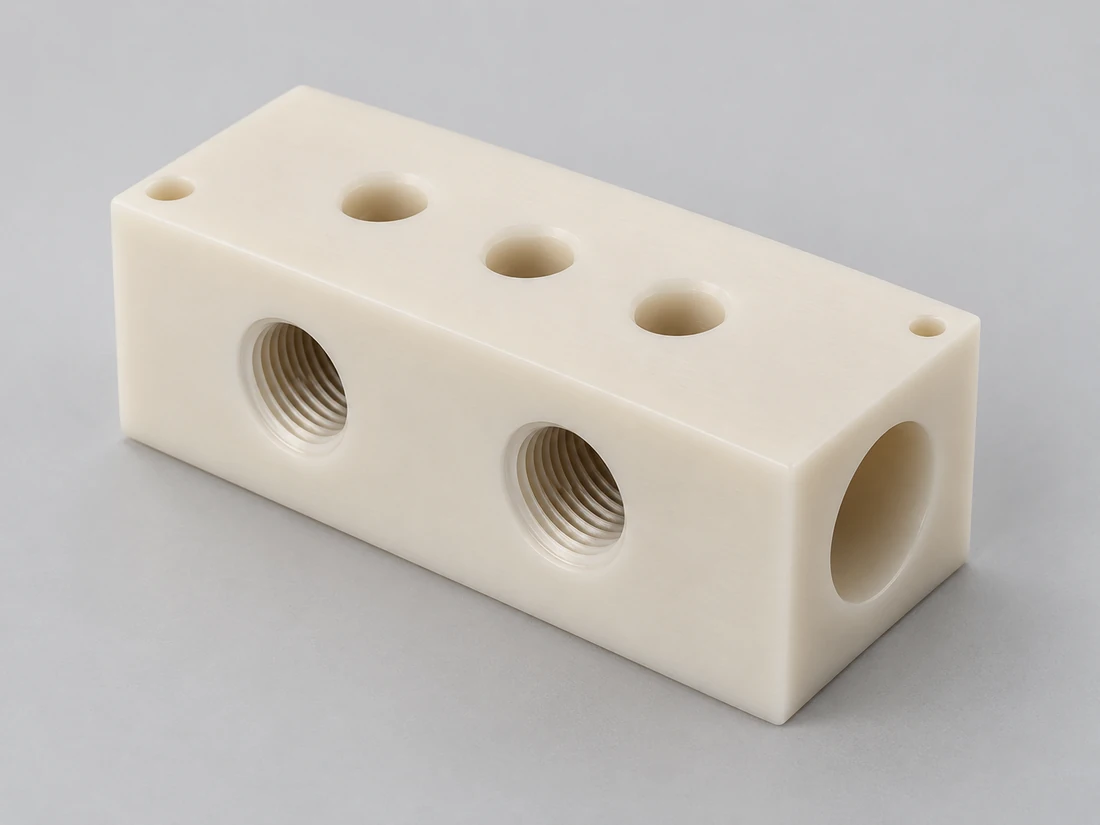
ドリル加工された穴は、タップ加工またはスレッドミーリングのためのブロックの下準備を行います。有効なねじ部長さおよびその下方に確保可能な空間によって、必要な下準備深さが決定されます。単にパイロット穴をドリル加工しただけでは、ねじ付きポートとして完成したものとはみなされません。
ねじ穴付きブロックについて検討する
径方向の開口部は、スリーブまたはカップリングの軸方向ボアに接続できます。その軸方向位置および時計方向(クロッキング)は、定位用特徴部と関係付けられます。必要に応じて、穴の下準備完了後にねじ加工が行われます。
径方向開口部について検討する
異なる面に配置されたポートは内部通路を形成します。当社では、流路そのものと、そのシール座面、ねじ式接続部、および閉塞部とを明確に区別し、それぞれに必要な加工を施します。
ポート付きブロックについて検討する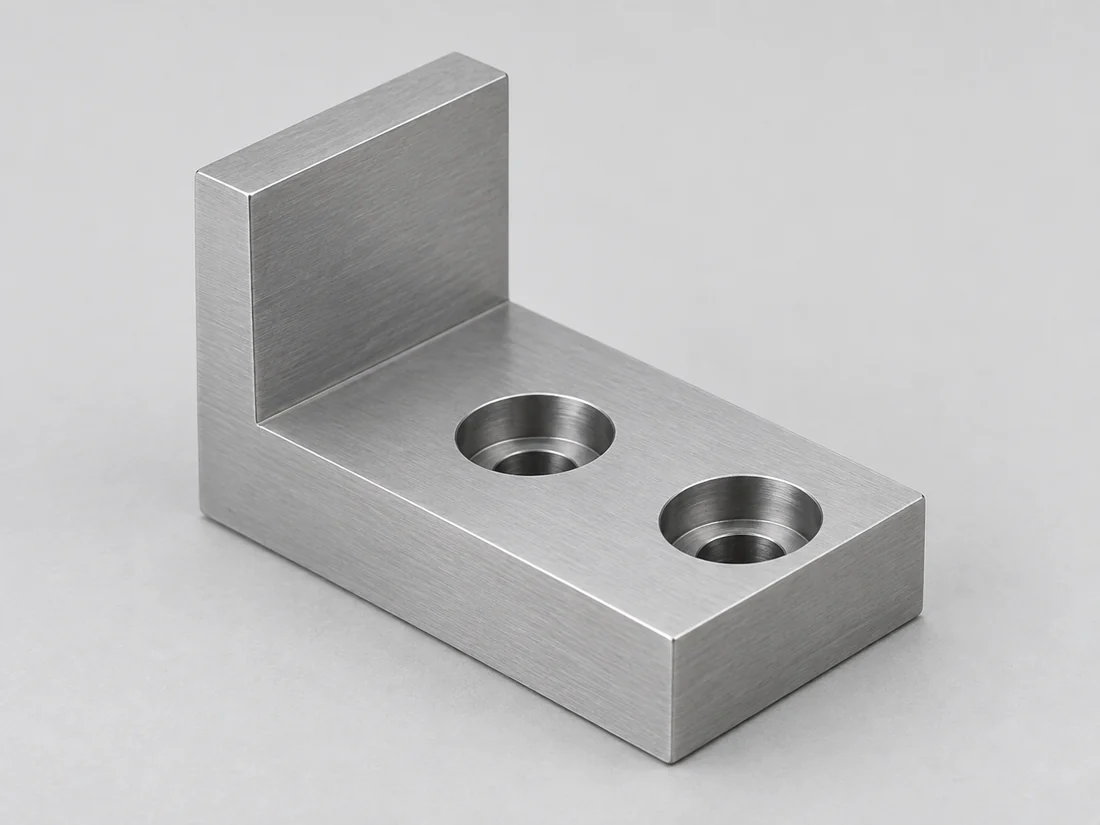
クリアランス穴はねじ軸部を通過させ、カウンタボアはねじ頭部を埋め込みます。ベアリングショルダーおよび凹部下方に残る壁面は、この取付け部の明確な特徴です。
マウントブロックについて検討する
固定用の穴はフランジの主軸を中心に配置されます。これらの穴のピッチサークル位置および各穴周囲の空間が、フランジのアライメントとファスナーの取り付け可能性を決定します。
穴加工済みフランジについて検討する穴加工された開口部は、最終的な特徴である場合もあれば、より制御されたインターフェースのための初期形状である場合もあります。当社では、切削を開始する前にこの区別を明確に識別します。CNCボーリング既存の穴のサイズ、形状、または軸関係を改善・仕上げるために、別個の工程が必要な場合に実施する。
当社は、アクセス可能な面から指定された開口部を作成します。貫通穴には出口側エッジの定義が必要であり、盲孔には円筒部の深さと残りのドリル先端空間との明確な区別が必要です。
入端・深さ・貫通
タップ加工のためのパイロット穴、リーマ加工を残すための穴、および完成したクリアランス穴は、それぞれ異なる最終仕上げ状態を有します。当社では、すべてのドリル穴を互換可能と見なすのではなく、部品仕様範囲に必要な二次加工を明示的に含めます。
ドリル・サイズ・ねじ
軸線同士が交差または整列する必要がある場合、異なる面にある穴は共通の基準系(ダトゥム)を共有します。特に外周エッジが組立を制御しない場合において、部品の定位および再姿勢設定が製造工程の一部となります。
基準点(ダトゥム)・向き・アクセス性
サンドビック・コロマント社のドリル加工に関するガイドラインでは、不均一な入力荷重、交差穴におけるチップ排出、および内部のバリ取りを、それぞれ独立した工程上の課題として特定しています。これらの課題が実際にもたらす結果は、部品の実際の形状に適合した穴の経路設計です。

不均一な表面にドリルが入り込むと、一つの側面が先に接触して偏向する可能性があります。部品の形状が許す場合は、局所的な平面を設けることで、よりバランスの取れた開始が可能になります。以下の方法で事前に加工された入口パッドを作成可能である。CNCフライス加工図面に指定された穴の軸および周囲の機能面を維持したまま。
従来型の尖ったドリルでは、全径円筒部の下方に円錐部が形成されます。全径でクリアランスを必要とするねじ、ピン、またはインサートは、この円錐部を追加の円筒形深さとして利用できません。平底仕上げが必要な場合は、適切な仕上げ工程を選定する必要があります。
二つの通路が交わる箇所では、バリが残り、切屑の流れが向きを変えられる場合があります。当社では、そのエッジにアクセスできる開口部を検討するため、埋没型の十字穴が到達可能かつ検証可能であることを確認します。
貫通時に薄肉出口壁が外側に押し出される可能性があります。局所的な壁面を支持し、放出された部品を検査することで、治具内で平置きした状態では正しく見えるが実際には不完全な穴と、健全な穴とを区別できます。
材料状態は切削応答および穴の測定状態に影響を与えます。以下に示す参照資料は寸法計画およびその支援を目的としており、材料データであり、ドリル加工公差ではありません。
| 材料 | 材質/状態 | 基準特性 |
|---|---|---|
| アルミニウム | 6061 挤出材 | 線熱膨張係数(CLTE)23.6 µm/(m·K)、20–100°C |
| ステンレス鋼 | 316L / EN 1.4404 | 線熱膨張係数(CLTE)16 µm/(m·K)、20–100°C |
| 合金鋼 | 42CrMo4 +QT;Ovako 327A、丸棒(40 < d < 100 mm) | 硬度 270–320 HB |
| 真鍮/銅 | C36000/C11000 | 線熱膨張係数(CLTE)20.5/16.9 µm/(m·K)、20–300°C/20–100°C |
参考文献:Hydro合金6061;OutokumpuSupraシリーズ;Ovako42CrMo4;Copper Development AssociationC36000およびC11000。CLTEは、記載された温度範囲における線膨張係数の代表値であり、硬度は記載された棒材の状態および直径に適用される。
| 材料 | 材質/試験 | 基準特性 |
|---|---|---|
| POM-C | TECAFORM AH(自然色);ISO 527-2、引張速度 1 mm/min | 引張弾性率 2,800 MPa |
| PA6 | TECAMID 6(自然色);ISO 62、23°C | 吸水率 0.30 / 0.60 %、24 / 96 h |
| PEEK | TECAPEEK(自然色);ISO 527-2、引張速度 1 mm/min | 引張弾性率 4,200 MPa |
Ensinger社による代表値TECAFORM AH ナチュラル,TECAMID 6 ナチュラルおよびTECAPEEK(ナチュラル)製品データ:引張弾性率はISO 527-2に準拠、吸水率はISO 62に準拠。剛性は機械加工中の支持性に影響し、検査および使用条件の選定において湿気応答が重要である。
温かい部品を図面公差と比較する際には熱膨張が重要です。また、ポリマーの剛性および湿気応答も支持状態および測定状態に影響を与えます。当社は、部品定義において指定された鋼種および熱処理状態を維持します。
最終工程では、相手部品の座面、位置決め面またはシール面となる表面を保持しなければなりません。
当社は、狭い軸受面またはシールランドを制御不能な面取りに変形させることなく、指定されたエッジ状態までバリを除去します。明確に定義されたエッジ面取りは、ファスナー頭部の座面となるカウンターシンクとは明確に区別されます。
内部の切粉および浮遊バリは、接続された開口部を通じて除去する経路を確保する必要があります。清掃要件は納入部品全体に適用されるものであり、単なる通路清掃では漏れ防止性や油圧性能の達成を保証しません。
コーティングの堆積または材料の除去により、完成穴の寸法が変化する可能性があります。マスキング、加工余裕量および最終サイズ調整工程は、納入条件に適合した状態で受入判定を行うよう設計しなければなりません。

当社は、ドリル径からすべての要求事項を推定するのではなく、指定された特徴を直接検査します。正しく寸法設定された穴であっても、位置ずれ、深さ不足、あるいは交差部での障害物存在などの問題が生じ得ます。
穴径、軸心位置および有効深さは、それぞれ異なる組立要件に対応する質問に答えます。検査手順は図面および該当特徴へのアクセス性に従います。
ISO 273 は、微細・中間・粗系列の一般用途ボルトクリアランス径を規定しています。以下に選択された微細および中間系列の値を示しますが、これらは穴配列の位置を定義するものではありません。
| 特徴 | 組立に関する問い | 検査基準 |
|---|---|---|
| 穴径 | 相手シャンクまたは加工済み工具が適合しますか? | 指定された直径および寸法公差 |
| 配列位置 | 軸心が相手配列に適合しますか? | 図面基準点および位置要求事項 |
| 盲孔深さ/座面 | 全径空間またはベアリング肩部は十分か? | 指定された有効深さおよび座面形状 |
| ねじ(含まれる場合) | 完成したねじは、定義された適合公差を満たしているか? | 指定されたねじ規格および受入基準 |
| 内部交差部 | 接続部は所定のエッジ状態で開放されているか? | アクセス可能な貫通路/内部エッジ検査 |
盲孔の深さおよび隠れた交差部は、それぞれ直接測定されます。これらの特徴には、それぞれにアクセス可能な独自の測定または検査方法が必要です。
| 公称メトリックねじ | 微小クリアランス(mm) | 標準クリアランス(mm) |
|---|---|---|
| M3 | 3.2 | 3.4 |
| M4 | 4.3 | 4.5 |
| M5 | 5.3 | 5.5 |
| M6 | 6.4 | 6.6 |
| M8 | 8.4 | 9.0 |
一般用途のボルトクリアランス用の値(単位:mm)。図面で系列および寸法公差を選択する。パターン位置およびファスナー座面は、別途要求される項目である。出典:ISO 273:1979
再現性のある加工手順では、部品の定位方法、切削工具の進入位置、および受入判定基準となる状態を維持する。
初回部品により、穴配置が対向部品と正しく組み立て可能か、また選択された検査手法で全ての制御対象特徴に到達可能かを確認する。これにより、大量生産前に製造定義を確定する。
ブランク形状および残りの壁厚は、ドリル加工中の支持剛性に影響を与える。当社では、板材、鋳物、部分加工済み本体が同様に振る舞うと仮定せず、関連する在庫材の状態を一貫して維持する。
承認済み改訂版、基準点設定、最終処理工程は常に一体として管理される。ポート深さやファスナー凹部の変更は、外形が不変であっても隣接する貫通路に影響を及ぼす可能性がある。
穴の数は切削作業の一部に過ぎません。アクセス性、加工方向、および完成した特徴形状の状態が、見た目が類似している二つの部品間の差異を説明することがよくあります。
より多くの穴を加工すると、工具の移動距離と切削時間が増加します。また、穴の深さが長くなると、切屑の排出および工具の到達範囲に対する要求が厳しくなります。したがって、穴の深さを二倍にしても、浅い穴を一つ追加する場合と同じコストにはなりません。
1つの面からアクセス可能なパターンは、同一のセットアップで共用できます。複数の面に設けられたポートは、特に基準関係が各再定位後に維持される必要がある場合、追加の定位および再向き付けを要します。
リーマ加工、タッピング、カウンターボーリングおよび内周エッジ加工は、それぞれ異なる工程を追加します。位置決め精度が厳密に制御された穴は、自由に通過するボルト穴とは異なる受入検査手順を要します。
プログラム作成、治具準備、初品検査は注文数量全体にわたり分散されます。幾何形状が繰り返される場合は準備作業を共用できますが、仕様変更が混在したり納入時の熱処理・表面処理が異なる場合は、再び作業が分割されます。
当社では、製造に使用した図面改訂版に基づき、穴位置、部品基準点、材料未加工状態を保持します。
加工ルートは、単にドリル加工された開口部と、サイズ調整、ねじ切り、座面加工または熱処理・表面処理によって完成された特徴を区別します。
アクセス可能な寸法および内部特徴については、合意済みの検査ルートを用いて検査を行い、図面で要求される記録はすべて部品識別番号に関連付けて管理します。
梱包時に部品を個別に分離し、検査後のポートエッジ、座面、薄肉の出口壁が損傷しないようにします。
細目系列はねじピッチではなく、クリアランスホールの直径を規定しています。ISO 273表は公称ねじ径から始まり、細目、中目および粗目のクリアランス選択肢を提供しています。細ピッチボルトであることは、自動的に細目クリアランス穴を選択する根拠にはなりません。組立はその位置および締結条件に対応できる必要があります。
いいえ。ISO 273では、これらの公差域を「望ましい場合に使用する情報」として提示しています。細目または中目クリアランス径を選択したからといって、自動的にすべての図面に強制的な公差域が追加されるわけではありません。完成穴の限界値には、依然として図面または仕様書による明確な根拠が必要です。
はい。ISO 273では、ボルト頭部下面のフィレットとの干渉を防止するために、チャムファが必要となる場合があると明記されています。シャンククリアランスだけでは、ボルト頭部下面がその支持面に確実に座ることを保証しません。これは、座り形状(シーティング・ジオメトリ)に関する判断であり、鋭利なバリ除去とは明確に区別されます。
必ずしもそうではありません。Sandvik Coromantでは、インデックス可能チップ式ドリルと、ソリッドカーバイドまたは交換式チップ工具に対して、事前ドリル穴を異なる方法で取り扱います。既存の開口部は切削刃の噛み合い方を変化させ、チッピングや不均衡な切削力の発生を招く可能性があります。当社では、供給されたパイロット穴を、意図する仕上げ加工ルートとともに評価し、単に材料を一部削除することが常に有利であると仮定することはありません。
積層体には、均質ブロックには存在しない界面があります。Sandvik Coromantでは、ギャップ、板のたわみ、スプリングバック、および出口側のディスクの緩みを、積層体ドリル加工における課題として特定しています。総厚が同一であっても、クランプおよびサポート方法は大きく異なり得るため、積層配置自体が製造範囲に含まれる必要があります。
そうではありません。専用の深穴加工システムは、工具ガイドおよび切屑を穴外へ確実に排出するための制御された経路にも依存します。Sandvikの深穴加工アプリケーションガイドでは、これらをシステム要件として規定しています。長尺の通路には、適切かつ確認済みの製造ルートが必要です。冷却液圧力のみでは、加工可能な穴深さを保証するものではありません。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
