Raka mantelrör
Vi bearbetar cylindriska mantelrör med ett funktionshål och en yttre centreringsdiameter för axlar och pivotstiftar.
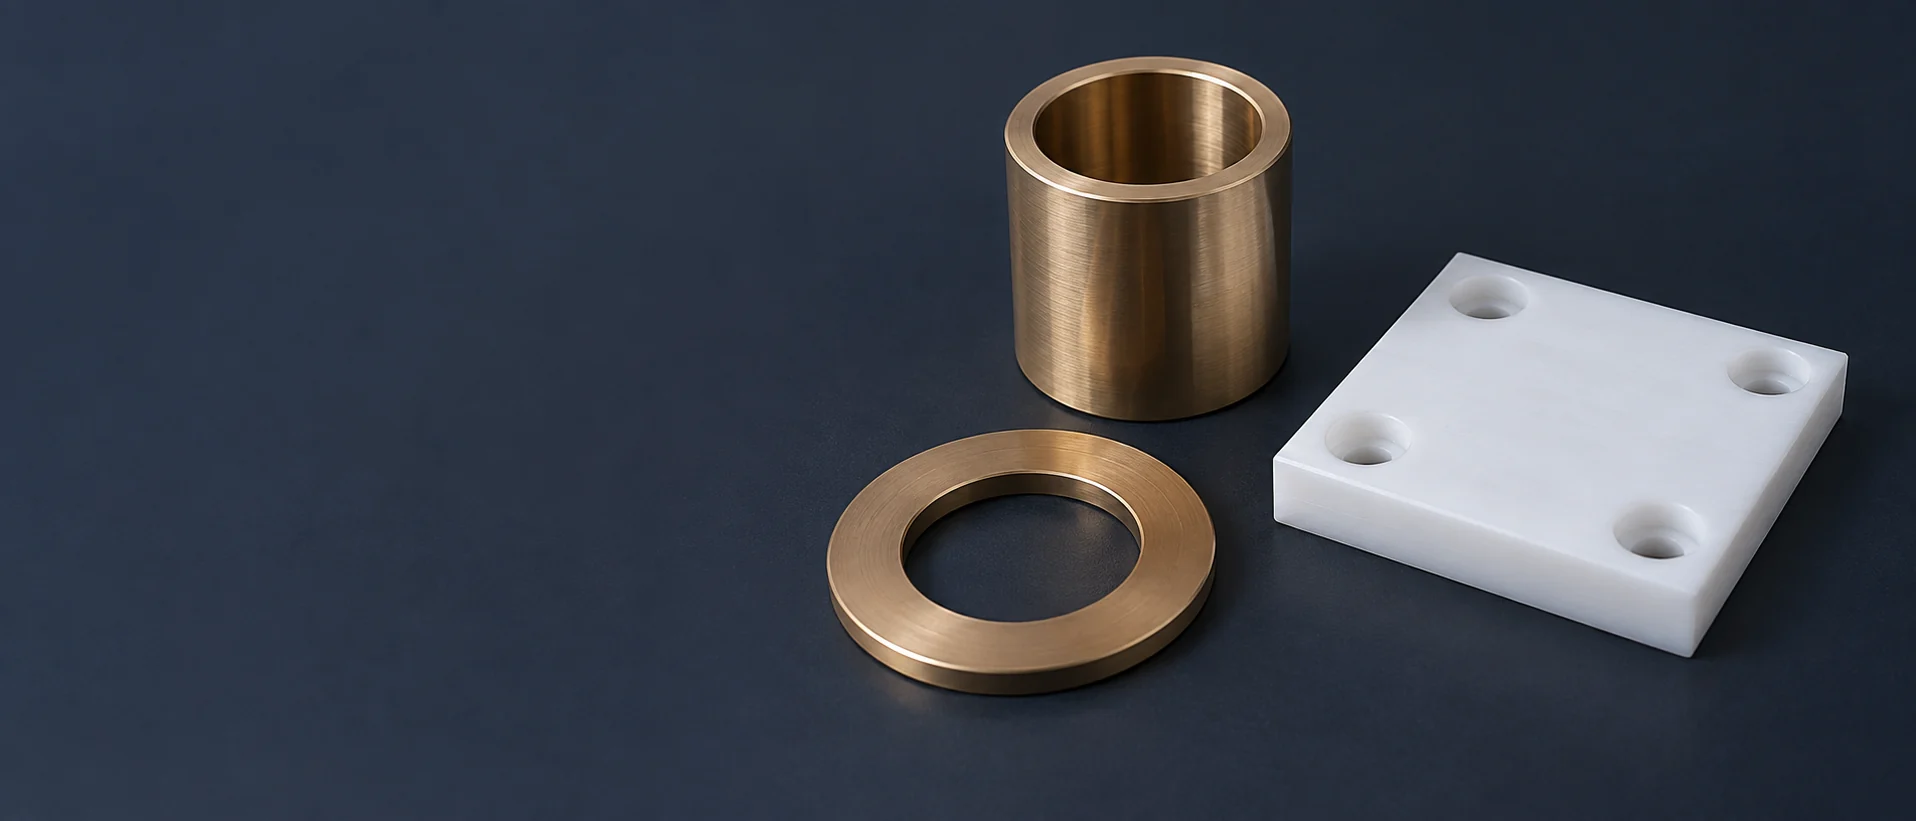
Vi bearbetar cylindriska mantelrör med ett funktionshål och en yttre centreringsdiameter för axlar och pivotstiftar.
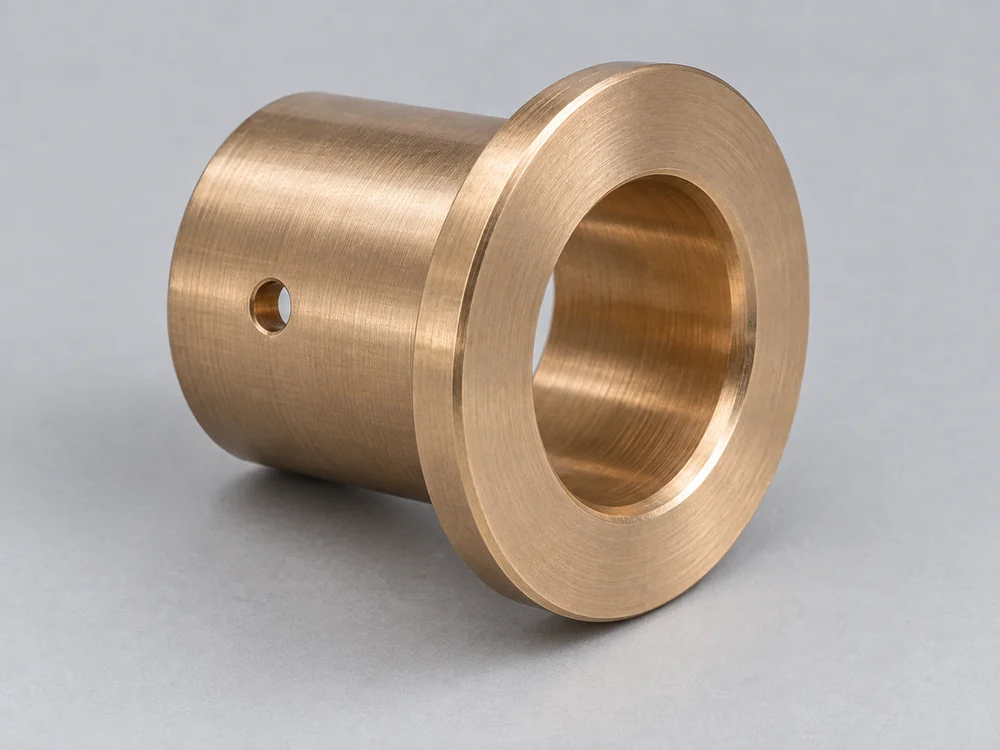
En flänsad bushing kombinerar radial ledning med en ändyta för axial placering eller glidkontakt. Vi tillverkar hålet, flänsen och sättytan enligt deras respektive ritkrav.
Steg i den yttre profilen möjliggör placering av ett mantelrör över olika husdiametrar eller mot en axelskuldervägg. Det funktionshål som används för glidning förblir geometriskt relaterat till dessa centreringstytor.
Separata halvor av glidlager möjliggör montering kring en redan installerad axel. Vi levererar de specificerade halvformerna samt sammanfogningsytorna för det motsvarande husarrangemanget.
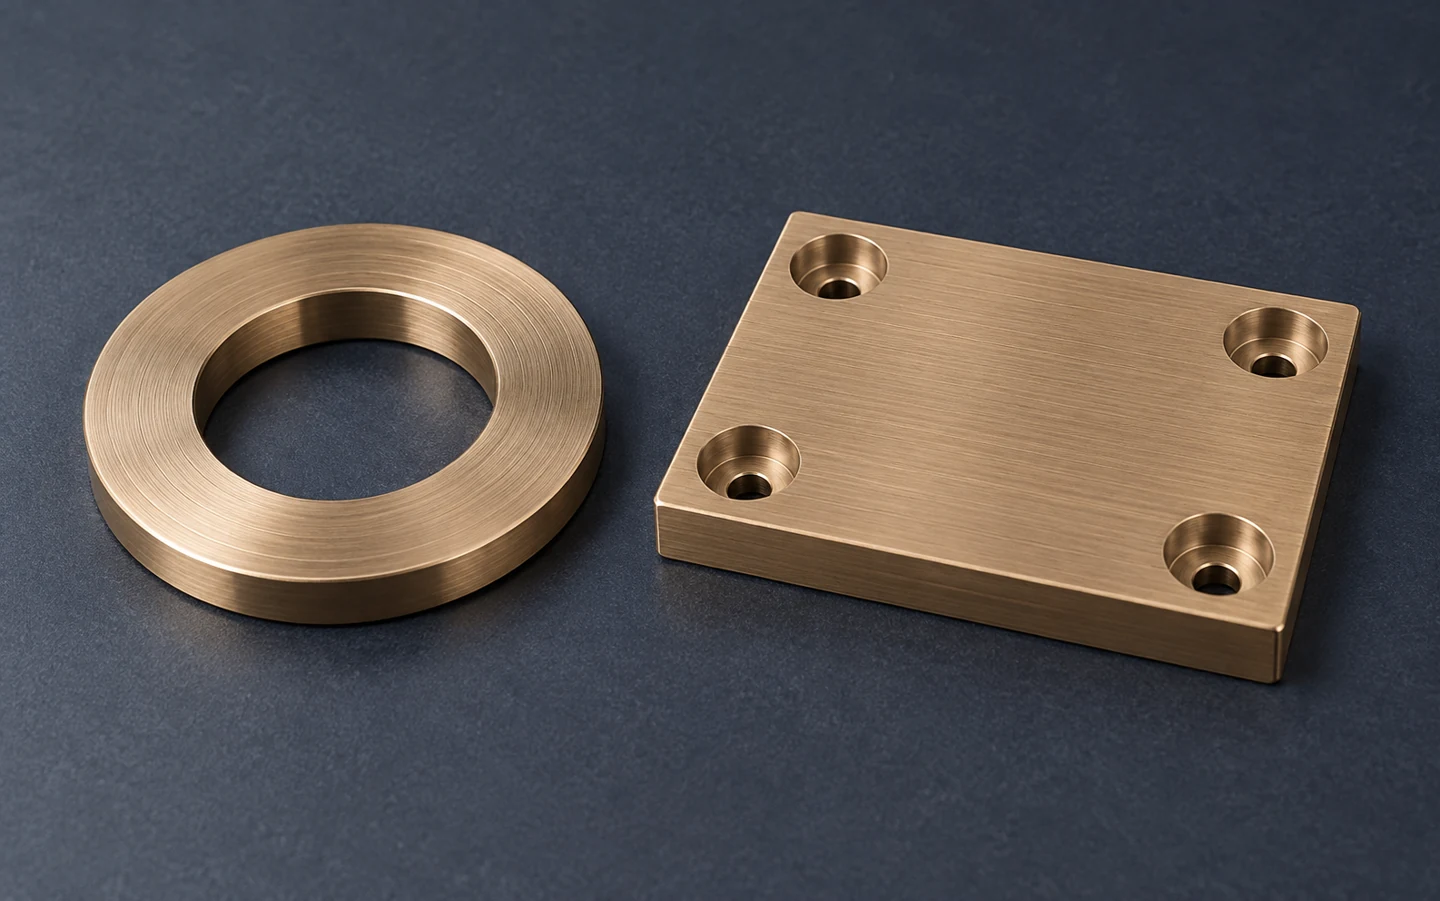
Platta ringformiga komponenter ger en axial glidyta mellan en roterande skuldervägg och dess underlag. Tjocklek och den funktionsring som används för glidning avgör var kontakten sker.
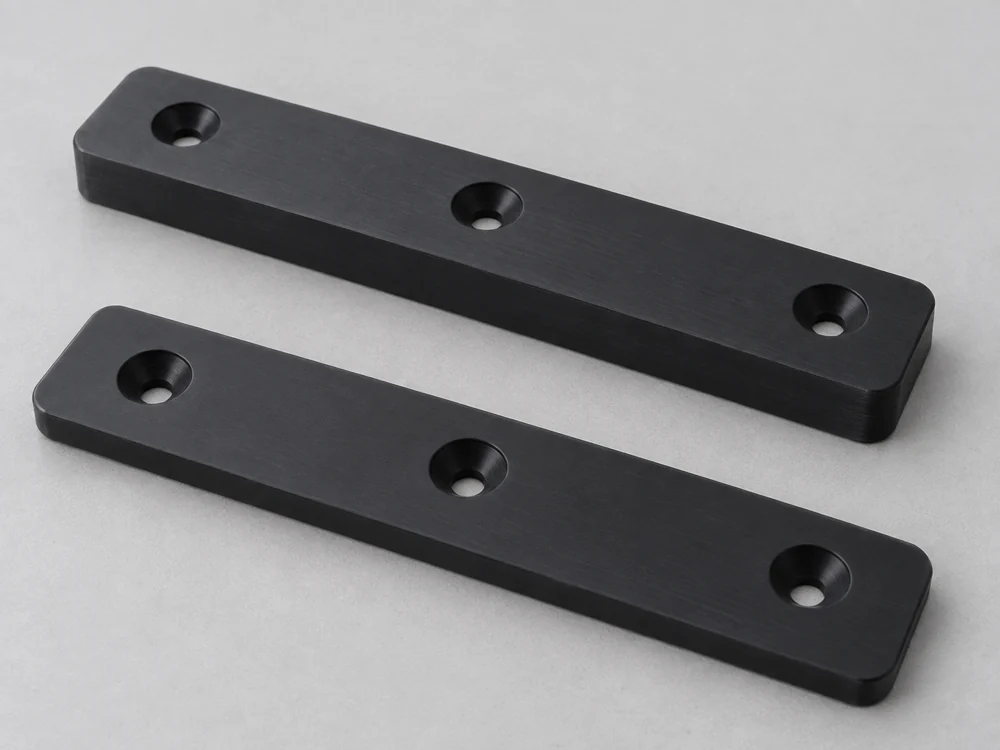
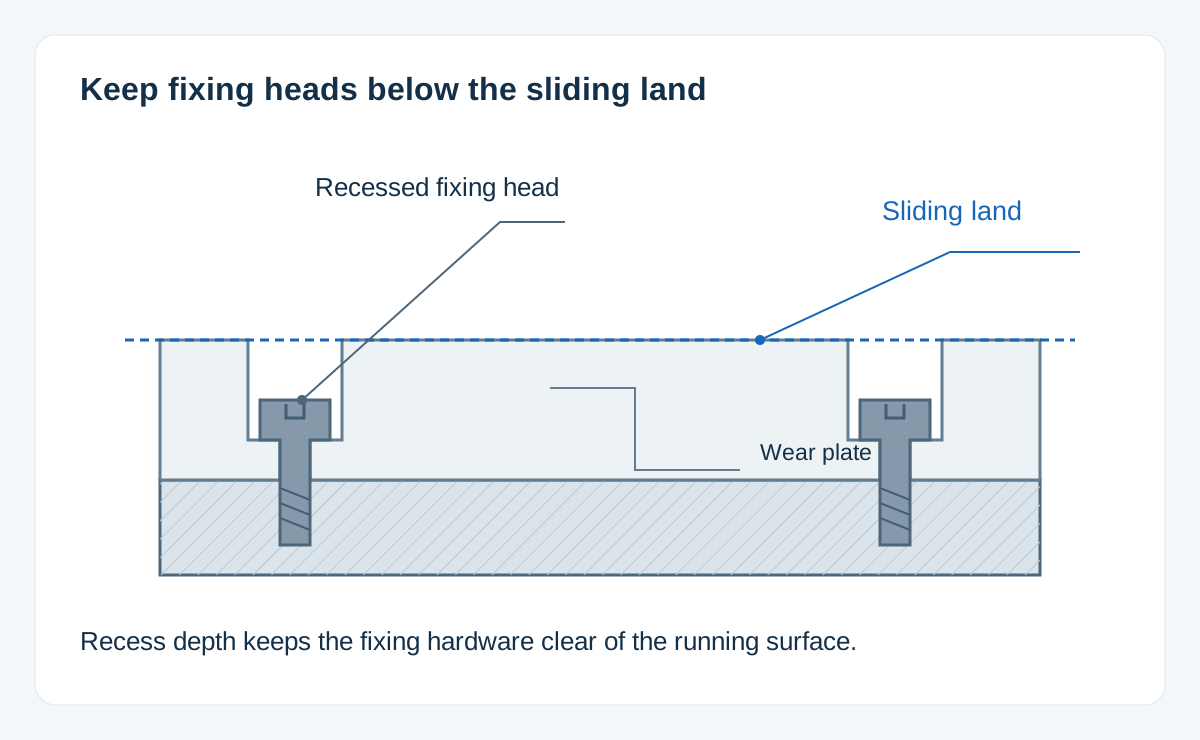
Utväxlbara platta slitageytor styr ett rörligt element samtidigt som de skyddar dess bärande konstruktion. Ingraverade monteringsfunktioner håller fästningarna utanför glidbanan.
En öppen ränna positionerar en motstående skena eller profil. Vi fräsar glidytor, sidoytor och monteringsfunktioner som en enda komponent.
Block med ett hål kombinerar axelstyrning och en monteringskropp. De är lämpliga för monteringsuppsättningar vars fästningsmönster inte kan hanteras av en enkel sleeve.
Inga matchande lagerformer hittades. Försök med ett annat namn eller en annan filterinställning.
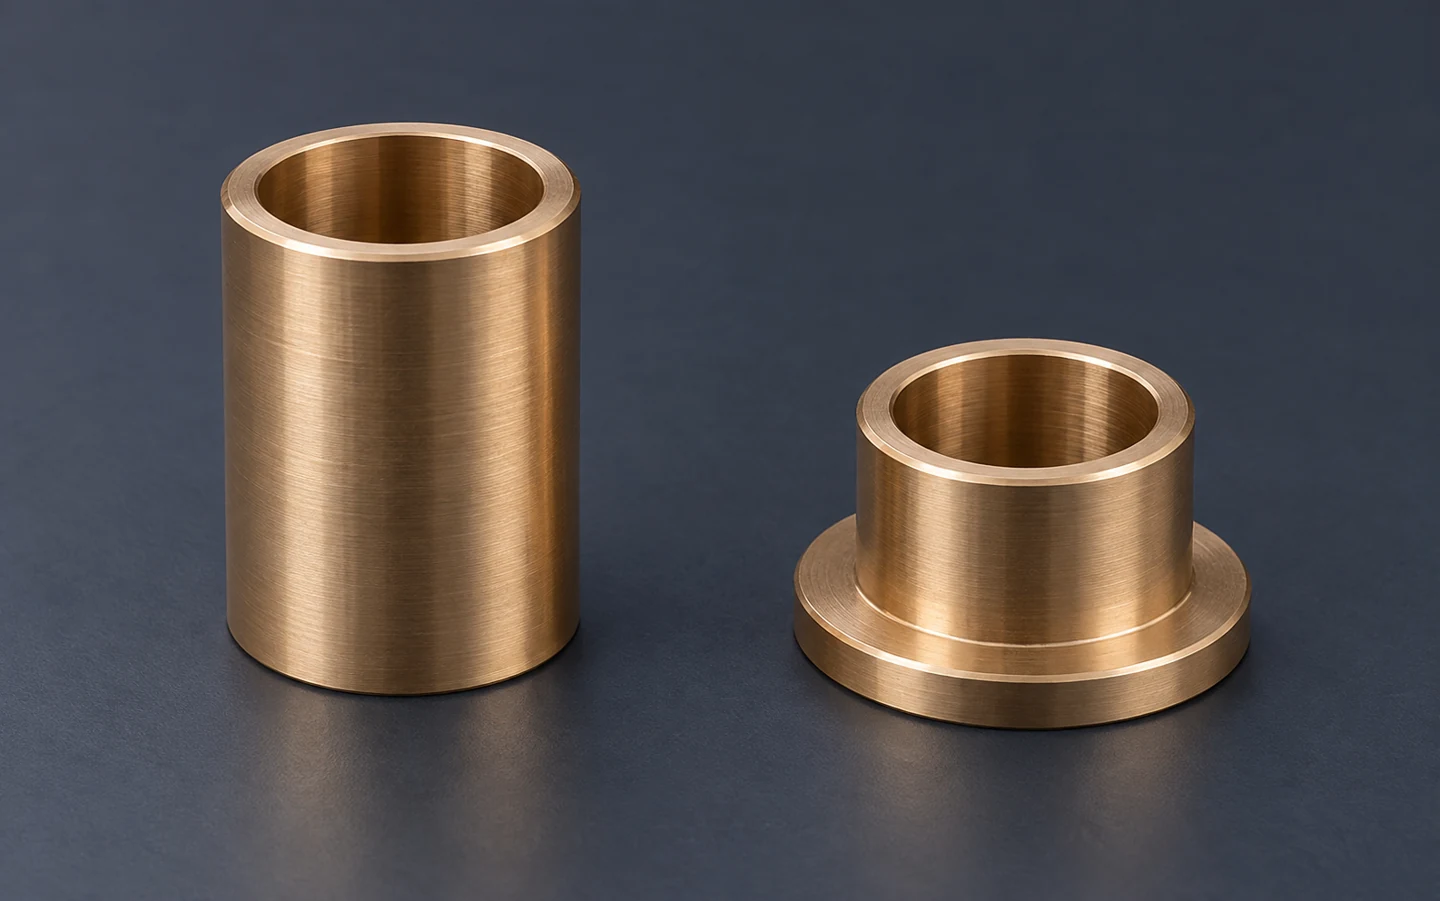
Vi fräsar massiv brons från halvfabrikat i den angivna legeringen och levererade tillståndet. C93200 är en blyhaltig tinnbrons som används för lagerkomponenter; det valda smörjsystemet ingår fortfarande i lagerkonstruktionen.
POM-C har lägre fuktupptag än ofyllt PA6 och är användbart där en polymerglidyta kräver dimensionell stabilitet vid varierande luftfuktighet. Ritningen måste fortfarande ange exakt grad: ett ofyllt acetal och en lagermodifierad sammansättning är olika material.
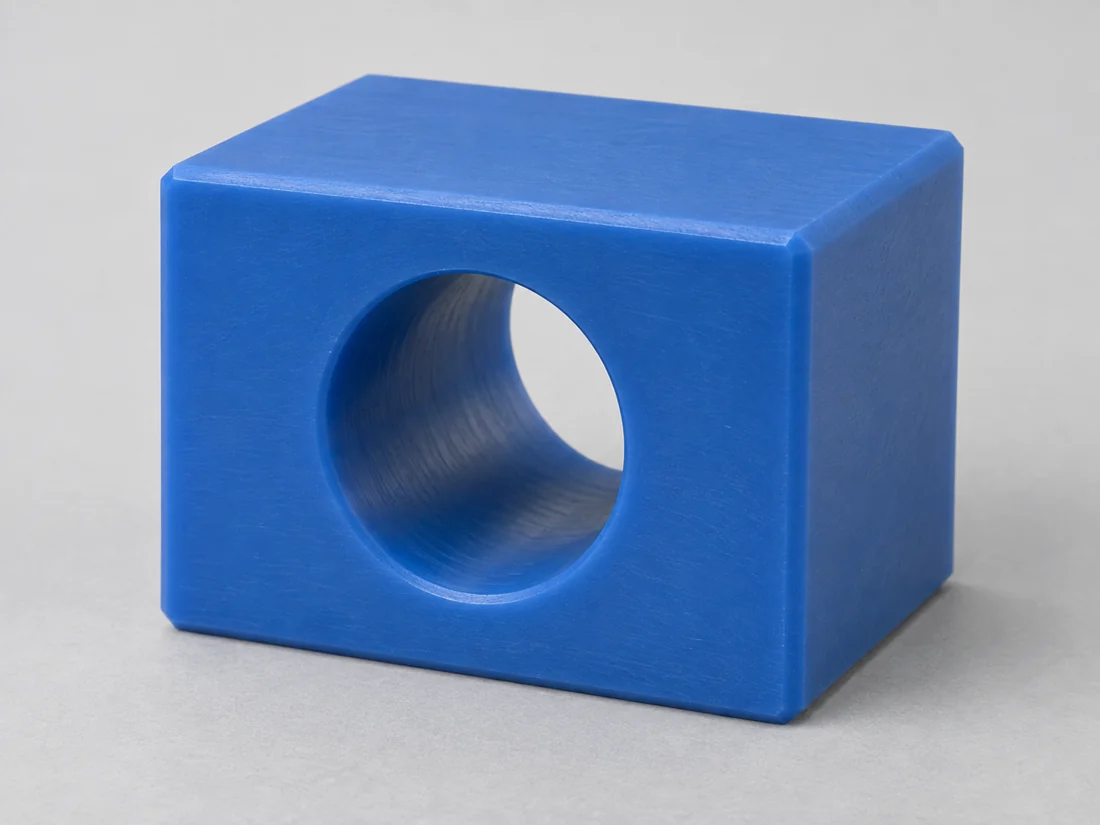
PA6 används för slitageblock och lagerkomponenter, men upptagen fukt förändrar dess dimensioner och styvhet. Vi behåller den angivna halvfabrikatsgraden och konditioneringstillståndet så att ett torrt fräsat hål inte förväxlas med det avsedda driftstillståndet.
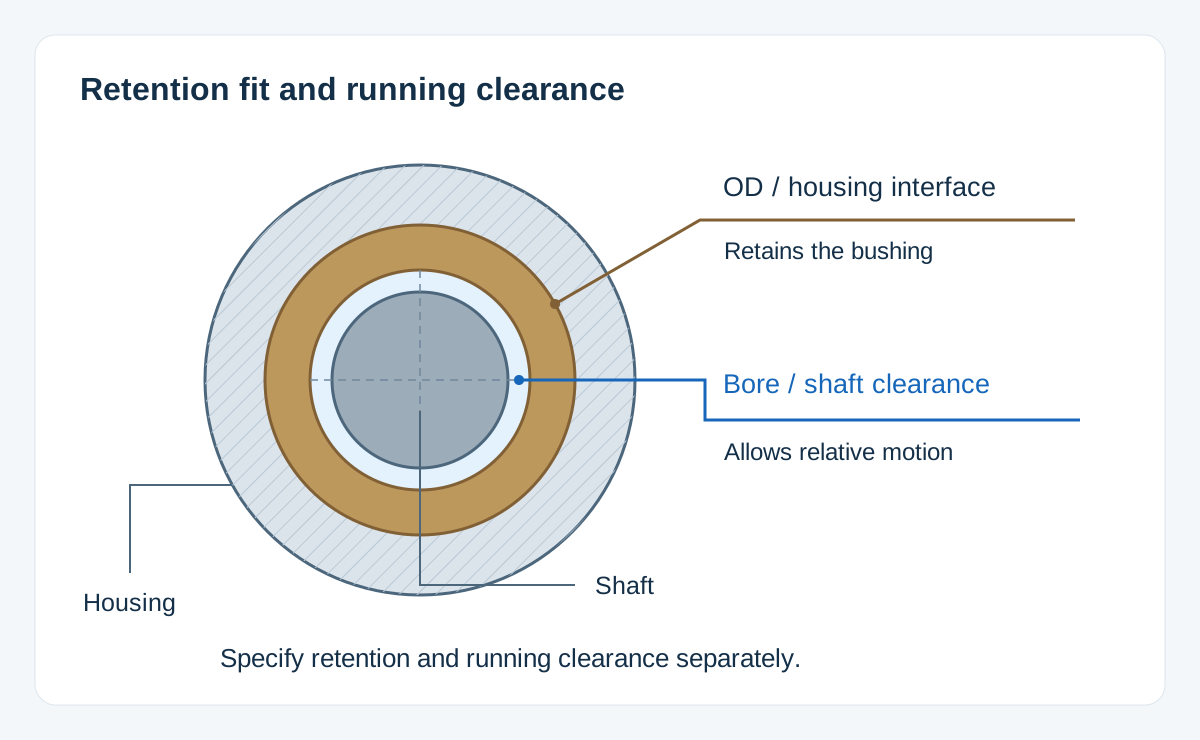
Utterdiametern håller en bushing på plats i sin housing; bohret ger spel kring axeln. Att trycka in bushingen på plats kan ändra det här bohret. Vi skiljer mellan fria delmått och måttkrav vid montering och använder de sammanställda axelmåtten för att definiera det avsedda spelet.
En fläns kan fungera som en stoppmarkering eller en fungerande tryckyta. Ritningen anger kontaktannulus, flänstjocklek och hörnspel, så att axelskuldern når den avsedda ytan utan att fastna i rotens radie.
Två enskilt korrekta hål kan blockera en axel om deras installerade axlar inte är parallella. Vi behöver monteringsreferensplanerna eller det överenskomna slutbearbetningsupplägget när separata stöd leder samma axel.
| Referensmaterial | Egenskap och tillstånd | Typiskt värde |
|---|---|---|
| C93200 gjuten mässing | Dragelasticitetsmodul | ≈100 GPa |
| C93200 gjuten mässing | Linjär utvidgning, 20–100 °C | 18 µm/(m·K) |
| Acetron GP / Ertacetal C POM-C | Dragmodul, torrt vid 23 °C | 3.0 GPa |
| Acetron GP / Ertacetal C POM-C | Linjär utvidgning, 23–60 °C | 110 µm/(m·K) |
| Nylatron MC901 PA6 | Dragmodul, torrt vid 23 °C | 3.3 GPa |
| Nylatron MC901 PA6 | Linjär utvidgning, 23–60 °C | 80 µm/(m·K) |
CDA-legeringsdata och Mitsubishi Chemical Group:s data för halvfabrikat; polymermodul enligt ISO 527. Dessa värden jämför styvhet och termisk respons, inte tillåppt bärtryck. Vi behåller den angivna legeringen eller polymergraden och konditioneringstillståndet från ritningen.
Vi planerar bearbetningen av hålet, yttre centreringsdiametern och ändytorna utifrån de angivna förhållandena. Tunnväggiga mantlar kräver stöd som håller delen utan att spännkraftens deformation blir en del av den färdiga geometrin.
Vi fräser den glidande ytan i förhållande till baksidan och monteringsfunktionerna. Förborrningar och koniska förborrningar definieras från arbetsytor så att det valda fästelementets huvud förblir under denna.
Matningshålet måste nå den avsedda risten och justeras med husets matningsanslutning. Vi fräsar den frigivna ristens bredd, djup och utsträckning samtidigt som vi bevarar lagerlanden som bär kontakten.
Vi tillämpar den angivna kravspecifikationen för ytyta på den glidande ytan och identifierar den separat från den icke-arbetande yttre ytan. En hel-del estetisk ytbehandling definierar inte lagerytan.
Skärvor vid ett smörjmedelsöppning kan skava mot den motsvarande axeln. Vi tar bort upphöjda kanter samtidigt som vi bevarar den angivna rännan och den intilliggande kontaktytan.
En fästhuvud under den nya slitageytan kan komma att bli synlig när delen slits. Utfällningsdjupet och den tillåtna utbytespunkten måste säkerställa att detta huvud förblir fri från den rörliga delen.
Beläggning eller plätering på en glidyta förändrar dess storlek och ytuppförande. Vi håller de angivna kontaktdelanden separerade från dekorativa eller skyddande behandlingar som appliceras på andra ställen på delen.
Vi identifierar vilka toleransgränser för hålet som gäller före montering och vilka som kräver en överenskommen housing eller provuppspänningsanordning. Kontrollrapporten anger det tillståndet, och ett monterat spel mäts i det överenskomna huset eller provdonet.
För brickor och slitageplattor kontrollerar vi tjocklek och den angivna planheten över de arbetsytor som är i kontakt. Monteringsfack och smörjgroovar utesluts från kontaktytan enligt ritningens definition.
Det överenskomna undersökningsvillkoret inkluderar temperatur och stöd för polymerdelar. Vi använder en kontaktkraft som är lämplig för aktuell funktion: att trycka ihop ett flexibelt skaft kan ändra den diameter som mäts.
En sliten del hjälper till att identifiera omgivningsmått och installation, men dess slitvyta motsvarar inte den ursprungliga storleken. Vi använder den godkända komponentritningen och de ingående måtten för att fastställa utbytgeometrin.
En första komponent kan användas för att kontrollera montering och rörelse i den avsedda housingen. Eventuella resulterande ändringar av lagergeometrin registreras i den godkända ritningen innan en upprepad serie produceras.
Vi skiljer åt sammanpassade halvor, handmärkta plattor och liknande hålstorlekar genom den överenskomna komponentidentifieringen. Märkningar placeras på en definierad yta utanför glidytor och lokaliseringsytor.
Vi separerar metallkanter och polymerkontaktytor vid förpackning. Skydd för långa band förhindrar böjning under transport, medan skaft stöds utan att tvinga deras hål ur form.
Ett skaft och en platt ledare kräver olika bearbetningsvägar. När samma order inkluderar den sammanpassade axeln eller stödet, anbjuder vi dessa komponenter mot deras egna ritningar och gemensamma gränssnittskrav.
| Artikel | Inkludera |
|---|---|
| Delgeometri | Hål, yttre profil, längd och arbetsytor |
| Mating-gränsyta | Axelns/husets gränsvärden och godkännandestatus |
| Driftförhållanden | Rörelse, smörjning, temperatur och fuktighet |
| Beställningens omfattning | Kvalitet, kvantitet, ytgränsvärden och dokumentation |
För en slitageplatta inkludera monteringsutrustningen och utbytesgränsen där dessa bestämmer den återstående arbetsytan.
Det är inte en materialbyten som går att göra direkt. Ett oljeimpregnerat sinterat lager lagrar smörjmedel i sin porösa struktur; ett lager som fräsats ur massiv mässing har inte samma smörjningsmekanism. Utformningen av ersättningslagret måste ange en lämplig smörjväg och godkända spel innan vi tillverkar det.
Sågningen tar bort material och förändrar foggen mellan halvorna. Att stänga denna fog i ett hus kan påverka hålet. Ett delat lager kräver därför egna fogytor, en specificerad stängningsförutsättning och definierad installerad geometri; måtten på ett odelat mantellager utgör inte en fullständig tillverkningsritning för paravet.
Användning utan smörjning beror på den specifika materialblandningen, kontaktrycket, rörelsen, hastigheten och motytan. Ett värde för torrgång följer av den specifika materialblandningen tillsammans med kontakttryck, rörelse, hastighet och motyta. Vi tillverkar den godkända komponenten; lagringsutformningen måste verifiera avsedd smörjning och drift, inklusive eventuellt specialutvecklat självsmörjande material.
Nej. Den lämpliga axelytan beror på lagringsmaterialet och glidförhållandena. För vissa polymerlagersystem kan en extremt slät motyta öka friktionen eller orsaka klamp-släpp-fenomen. Använd riktlinjerna för motytan som anges för det valda lagringsmaterialet eller en verifierad monteringsspecifikation, snarare än att som standard kräva en spegelblank yta.
En ändring till växlande rörelse eller rörelse med liten vinkeländring förändrar den belastade kontaktzonen och hur smörjmedlet når den. En geometri som passar båda konstruktionerna kan ändå ge olika slitageprofiler. Behåll den definierade rörelsen och smörjningsdriften i designgranskningen när ett lager återanvänds för en ny mekanism.
En platt axiell skiva bär last på sin ändyta; dess centralt öppning är inte automatiskt ett radiellt lager. Radiellt ledning kräver en lämpligt utformad mantel eller annan lageryta. Ett flänsat lager kan kombinera båda funktionerna när både hålet och flänsytan är dimensionerade för detta.
Skicka lagerritningen, sammanpassningsmåtten och antalet. Vi granskar materialet, bearbetningsfunktionerna och den krävda leveransstatusen.
Material och referenser för lagringskontakt.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
