Proste tuleje
Obrabiamy cylindryczne tuleje z roboczym otworem wewnętrznym oraz zewnętrznym średnicą lokalizacyjną przeznaczoną na wały i sworznie.
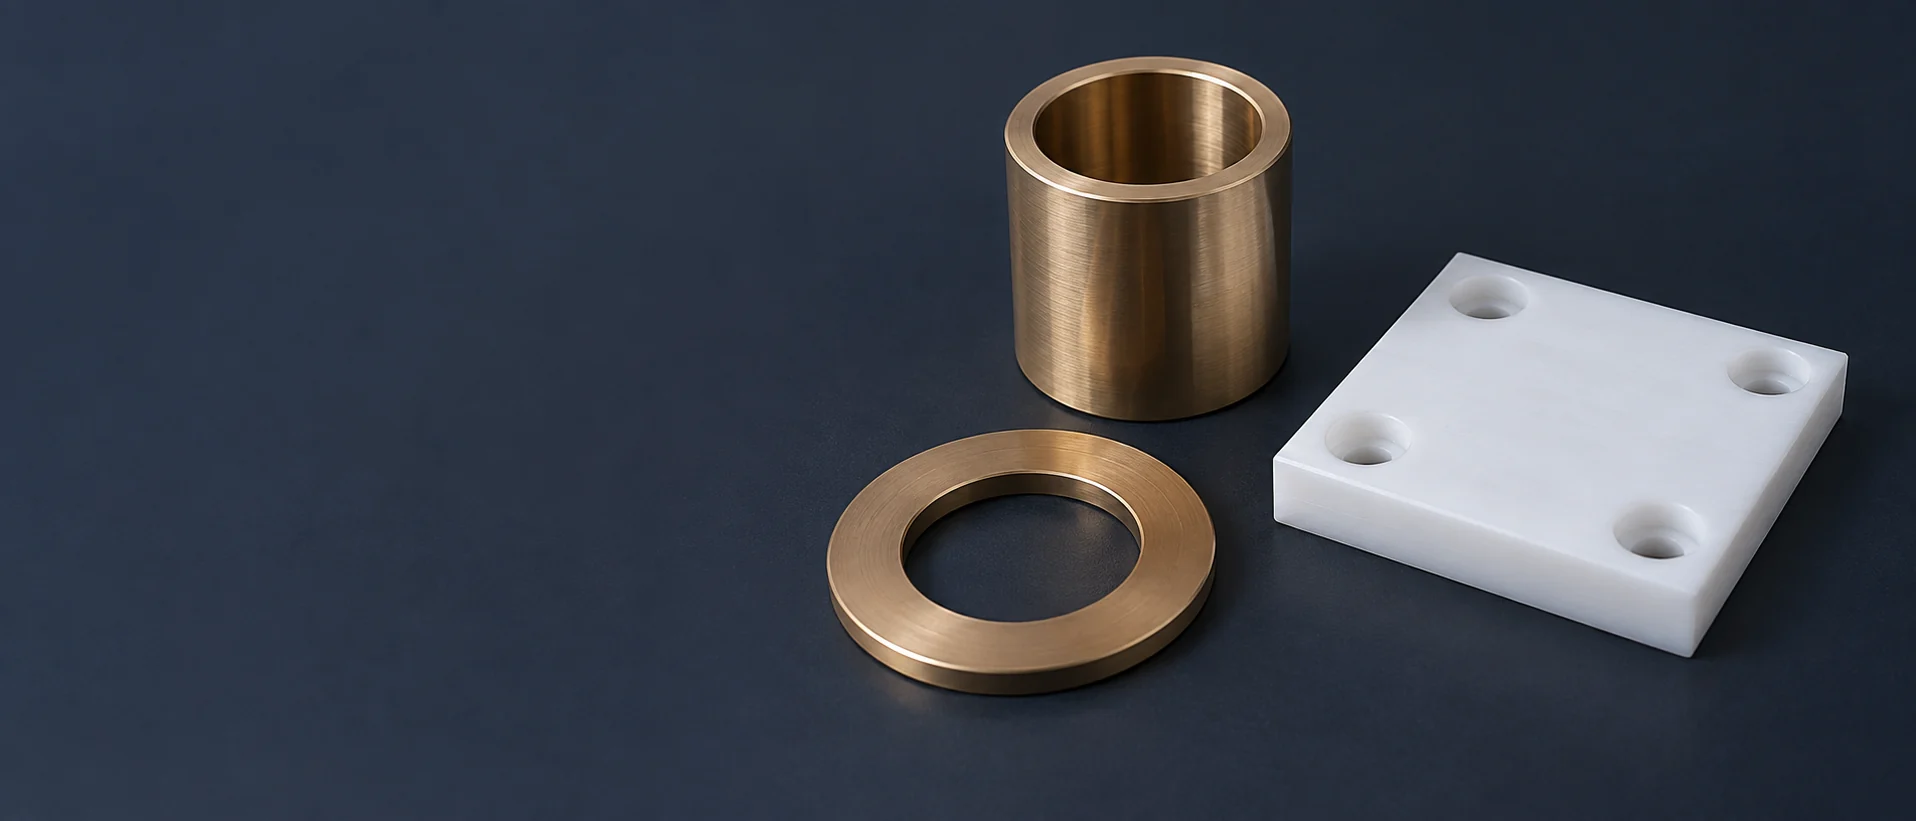
Obrabiamy cylindryczne tuleje z roboczym otworem wewnętrznym oraz zewnętrznym średnicą lokalizacyjną przeznaczoną na wały i sworznie.
Tuleja z flanżem łączy prowadzenie promieniowe z powierzchnią czołową służącą do lokalizacji osiowej lub kontaktu ślizgowego. Wykonujemy otwór wewnętrzny, flanż oraz powierzchnię oprzywania zgodnie z osobnymi wymaganiami rysunkowymi.
Stopnie na zewnętrznej powierzchni profilu pozwalają zlokalizować tuleję względem różnych średnic korpusu lub w oparciu o ramię. Roboczy otwór pozostaje powiązany z tymi powierzchniami lokalizacyjnymi.
Oddzielne połówki łożysk umożliwiają montaż wokół istniejącego wału. Dostarczamy określone geometrie połówek oraz powierzchnie styku zaprojektowane pod konkretną konfigurację korpusu.
Płaskie elementy pierścieniowe zapewniają osiową powierzchnię ślizgową pomiędzy obracającym się ramieniem a jego podporą. Grubość oraz roboczy pierścień określają miejsce występowania kontaktu.
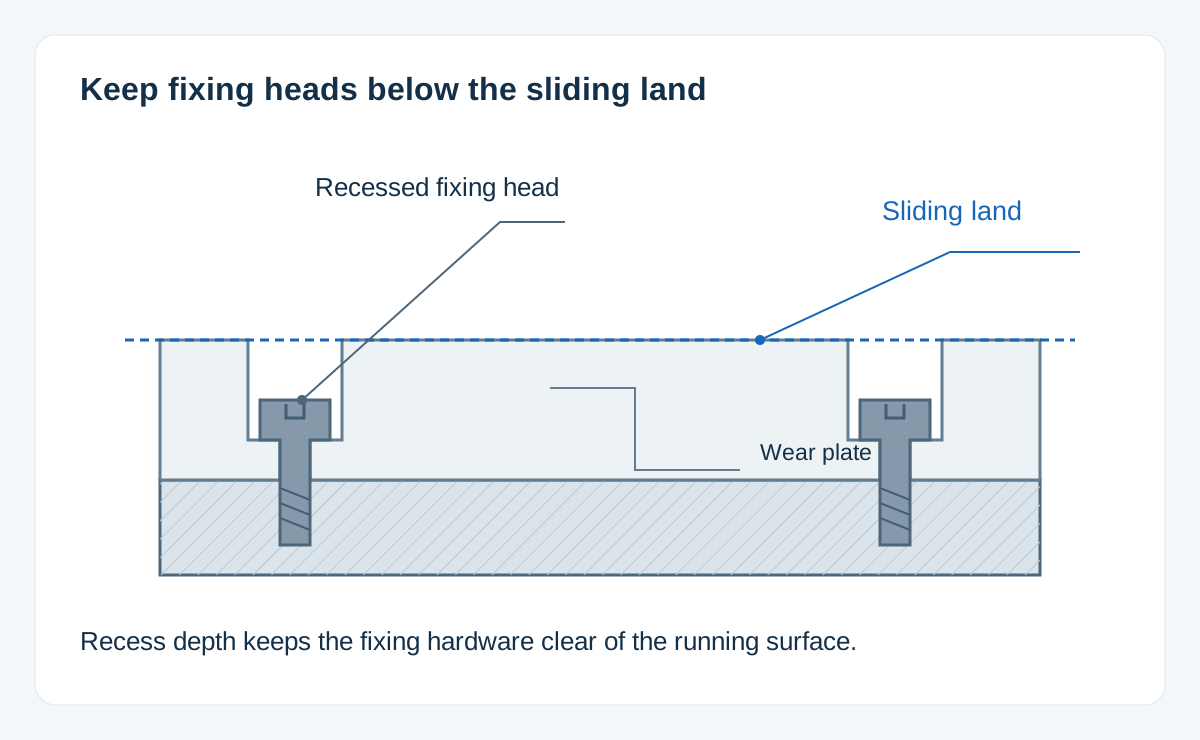
Zamienne płaskie powierzchnie zużycia prowadzą element poruszający się, jednocześnie chroniąc jego strukturę nośną. Wgłębienia montażowe zapewniają odstęp mocowań od ścieżki ślizgowej.
Otwarty kanał służy do lokalizacji współpracującego szyna lub profilu. Obrabiamy powierzchnie ślizgowe, ściany boczne i cechy mocujące jako jeden komponent.
Blok z otworem łączy prowadzenie wału z korpusem mocującym. Nadaje się do zespołów, których wzór mocowania nie może być zrealizowany za pomocą prostej tulei.
Brak pasujących typów łożysk. Spróbuj innej nazwy lub filtra.
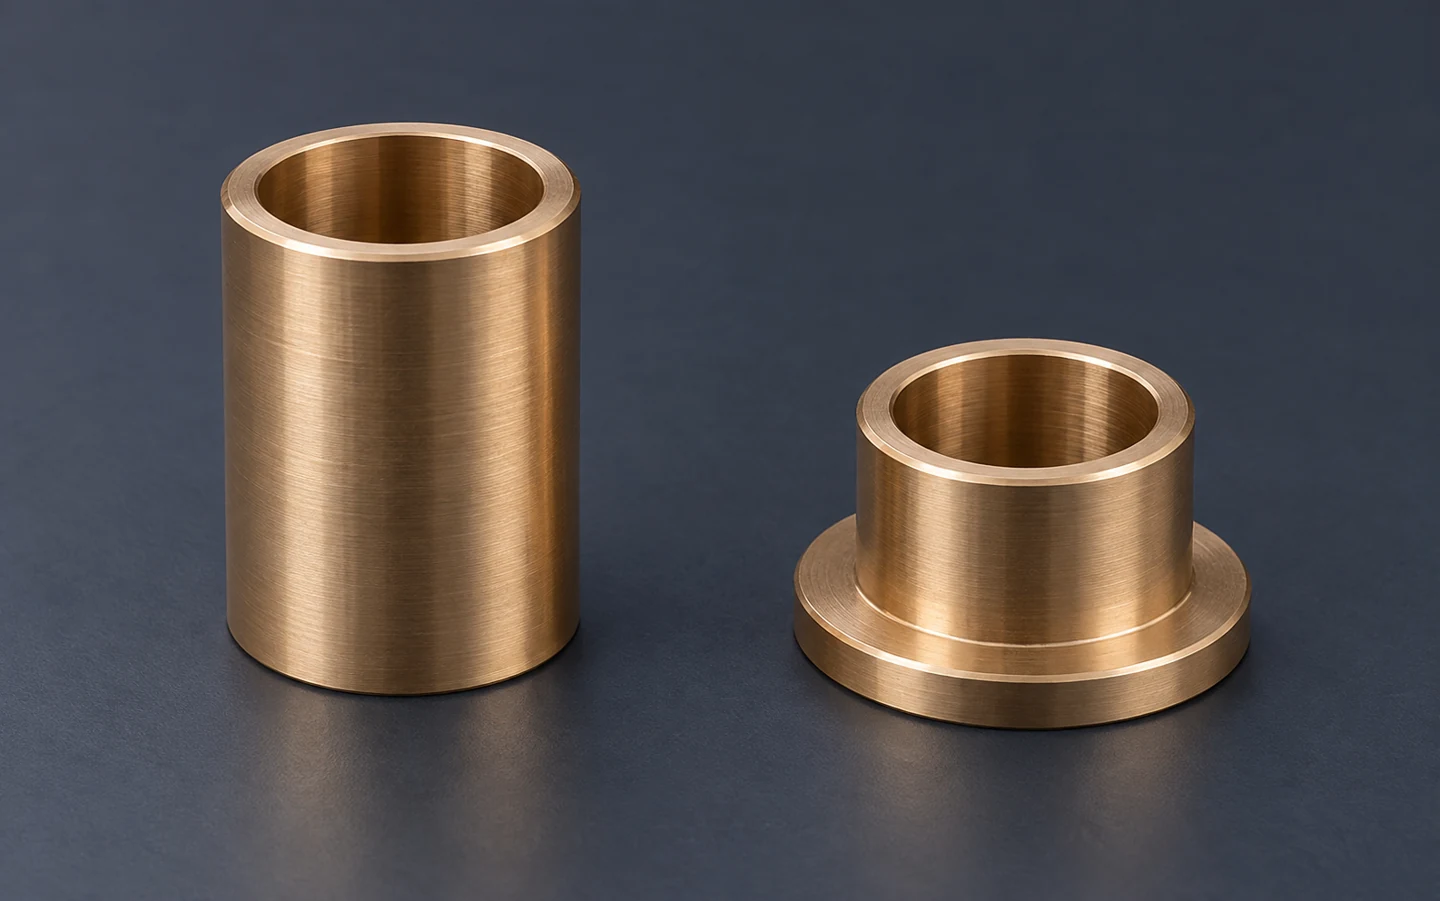
Obrabiamy stały materiał z brązu w podanym stopie i dostarczanym stanie. C93200 to ołowiany brąz cynowy stosowany w elementach łożyskowych; wybrany system smarowania pozostaje częścią projektu łożyska.
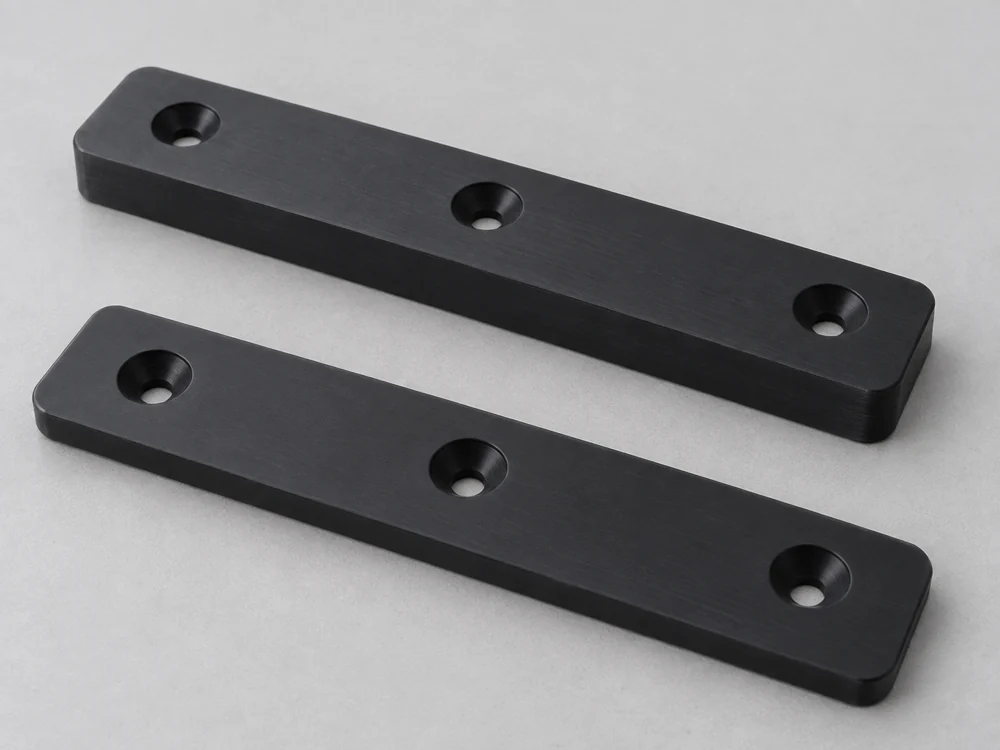
POM-C charakteryzuje się niższym pochłanianiem wilgoci niż niemodyfikowany PA6 i nadaje się tam, gdzie element ślizgowy z tworzywa sztucznego wymaga stabilności wymiarowej przy zmieniającej się wilgotności. Na rysunku nadal wymagana jest dokładna klasa materiału: niemodyfikowany acetal i modyfikowany materiał łożyskowy to różne materiały.
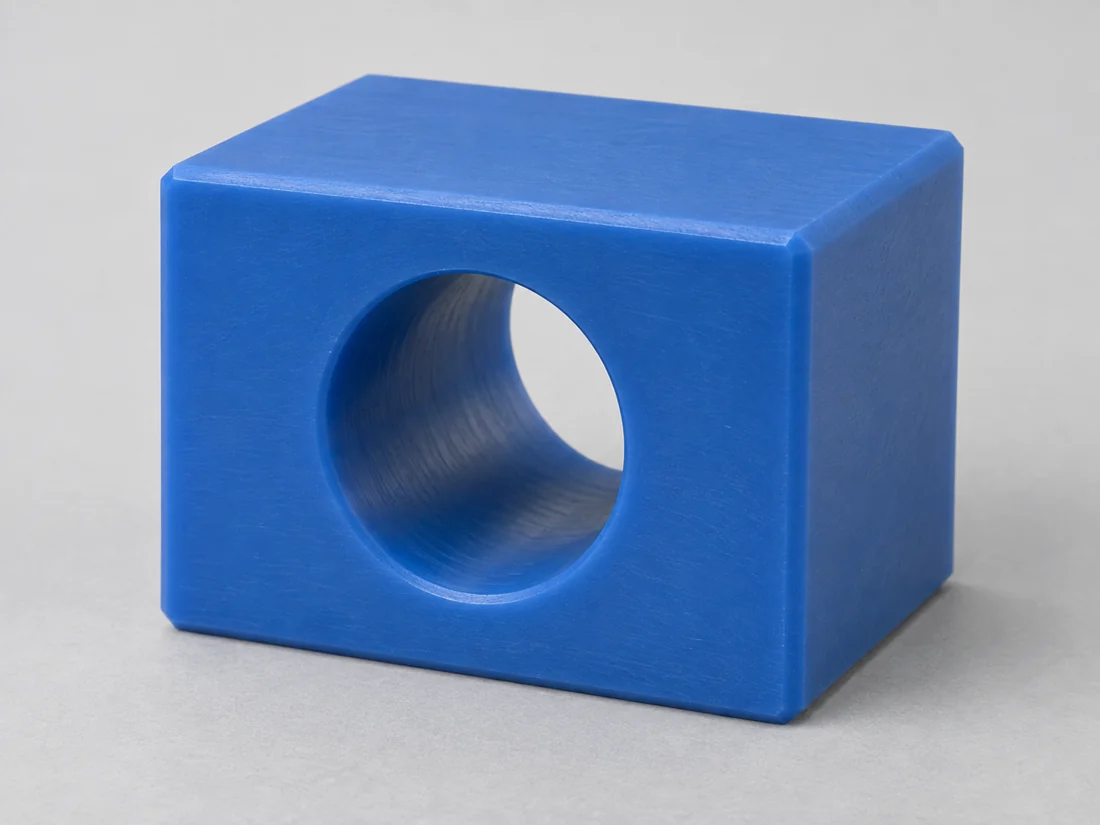
PA6 stosowany jest w blokach zużyciowych i elementach łożyskowych, ale pochłonięta wilgoć zmienia jego wymiary i sztywność. Zachowujemy określoną klasę materiału surowego i stan kondycjonowania, aby otwór obrabiany na sucho nie został pomylony z zamierzonym stanem eksploatacyjnym.
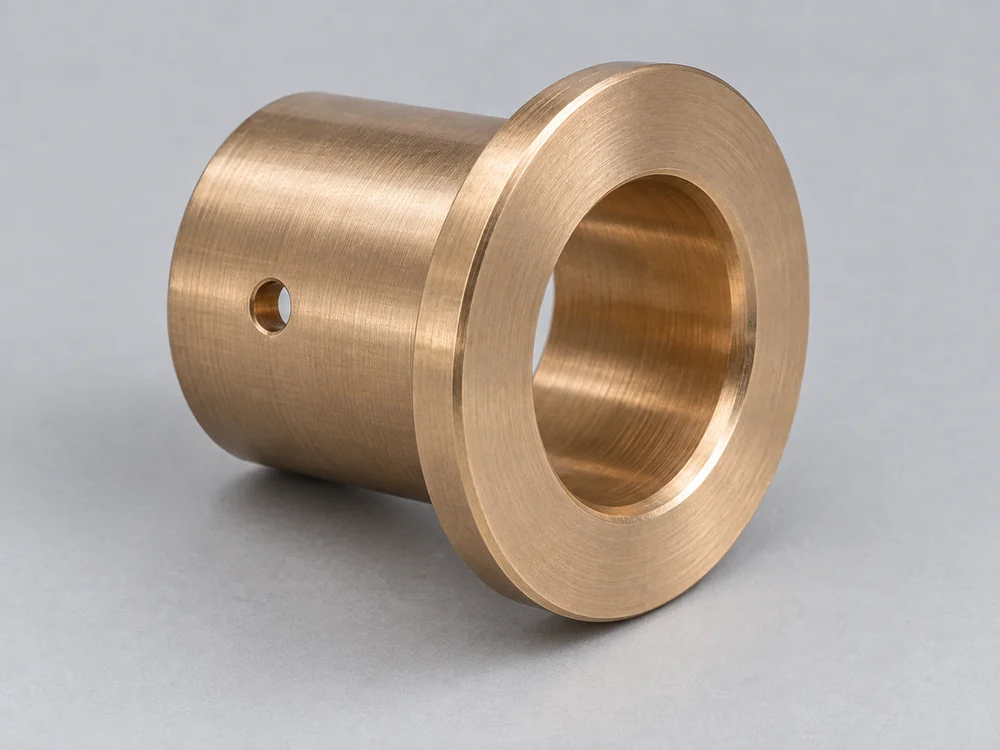
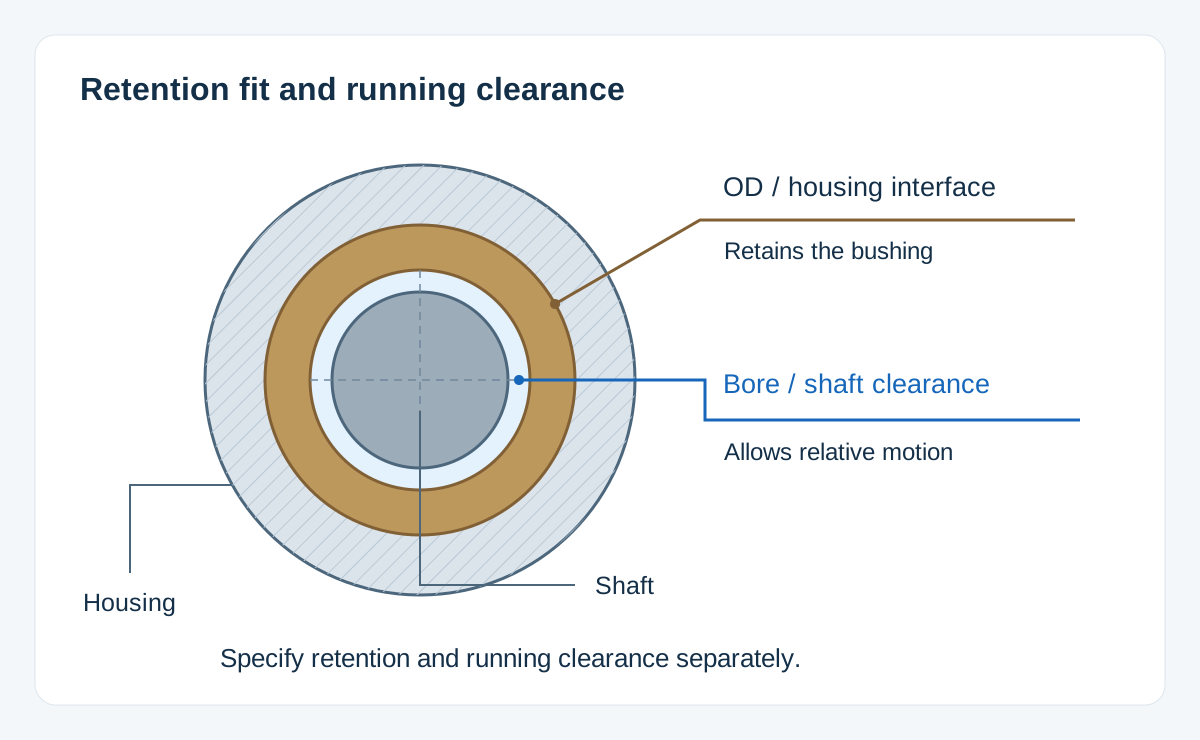
Średnica zewnętrzna zapewnia utrzymywanie tulei w korpusie; otwór zapewnia luz wokół wału. Wciśnięcie tulei w miejsce może zmienić ten otwór. Rozróżniamy wymiary części swobodnej od wymagań po montażu oraz wykorzystujemy granice wału współpracującego do określenia zamierzonego luzu.
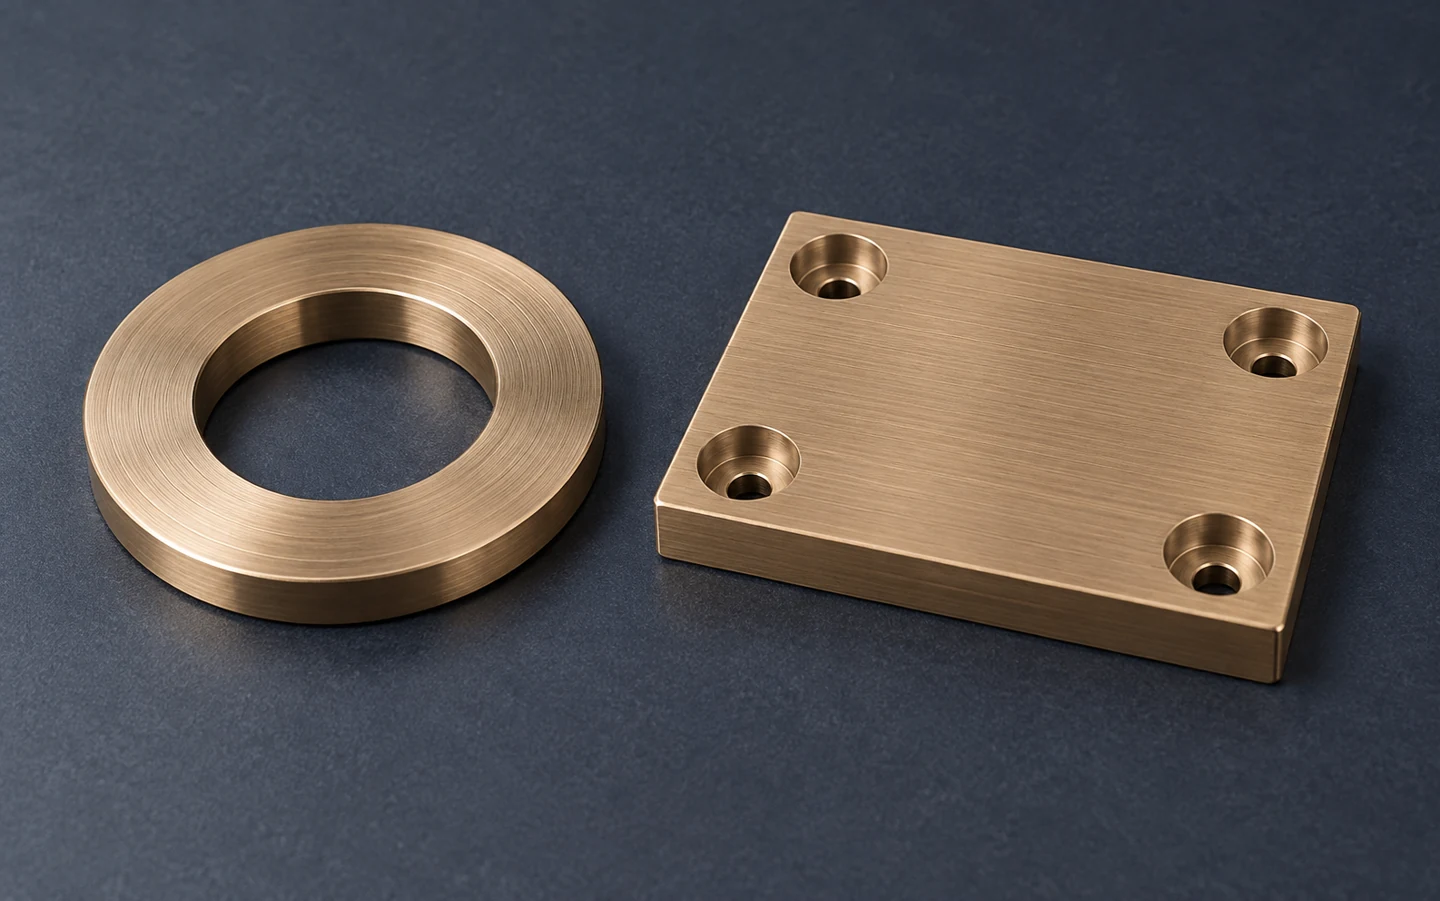
Kołnierz może pełnić funkcję ogranicznika lub roboczej powierzchni oporowej. Rysunek określa pierścień stykowy, grubość kołnierza oraz luz narożny, dzięki czemu ramię wału dociera do zamierzonej powierzchni bez zahaczania o promień zaokrąglenia korzenia.
Dwa osobno poprawne otwory mogą zakleszczyć wał, jeśli ich osie montażowe nie są współosiowe. W przypadku prowadzenia tego samego wału przez oddzielne podpory wymagamy danych odnośnych zespołu lub uzgodnionego układu obróbki końcowej.
| Materiał referencyjny | Właściwość i stan materiału | Wartość typowa |
|---|---|---|
| Brąz odlewany C93200 | Moduł sprężystości rozciągania | ≈100 GPa |
| Brąz odlewany C93200 | Rozszerzalność liniowa, 20–100 °C | 18 µm/(m·K) |
| Acetron GP / Ertacetal C POM-C | Moduł rozciągania, suchy, w temperaturze 23 °C | 3.0 GPa |
| Acetron GP / Ertacetal C POM-C | Rozszerzalność liniowa, 23–60 °C | 110 µm/(m·K) |
| Nylatron MC901 PA6 | Moduł rozciągania, suchy, w temperaturze 23 °C | 3.3 GPa |
| Nylatron MC901 PA6 | Rozszerzalność liniowa, 23–60 °C | 80 µm/(m·K) |
Dane dotyczące stopów CDA oraz dane dotyczące półwyrobów Mitsubishi Chemical Group; moduł polimerów zgodny z normą ISO 527. Wartości te służą porównaniu sztywności i odpowiedzi cieplnej, a nie dopuszczalnego ciśnienia w łożysku. Zachowujemy stop lub klasę polimeru oraz stan kondycjonowania określony w rysunku.
Planujemy operacje związane z otworem, średnicą zewnętrznie lokalizującą oraz powierzchniami czołowymi z uwzględnieniem określonych zależności geometrycznych. Cienkie tuleje wymagają podparcia zapobiegającego odkształceniu części podczas chwytania, które nie może zostać wpisane w gotową geometrię.
Frezujemy powierzchnię ślizgową względem powierzchni tylniej oraz cech montażowych. Gniazda wstępnego wiercenia i stożkowe otwory wstępne są zdefiniowane od powierzchni roboczej, dzięki czemu głowa wybranej śruby pozostaje poniżej tej powierzchni.
Otwór doprowadzający smar musi sięgać przewidzianej rowka i być wypoziomowany z kanałem zasilającym obudowy. Rowek wyzwolony (głębokość, szerokość i długość) frezujemy, zachowując jednocześnie powierzchnie nośne łożyska.
Stosujemy określone wymagania dotyczące tekstury powierzchni na powierzchni ślizgowej i oznaczamy ją osobno od zewnętrznej powierzchni nierekompensującej. Estetyczna obróbka całej części nie określa powierzchni łożyskowej.
Zgrubienia przy otworze smarowniczym mogą zadrapać wał współpracujący. Usuwamy wystające krawędzie, zachowując przy tym przewidziany rowek oraz sąsiadującą powierzchnię kontaktową.
Głowa mocowania znajdująca się poniżej nowej powierzchni zużycia może zostać odsłonięta w miarę zużywania się elementu. Głębokość wgłębienia oraz dopuszczalny punkt wymiany muszą zapewnić, że głowa ta pozostanie poza zakresem ruchomego elementu.
Pokrycie lub powłoka na powierzchni ślizgowej zmienia jej wymiary oraz zachowanie powierzchniowe. Zachowujemy przewidziane powierzchnie nośne osobno od powłok dekoracyjnych lub ochronnych stosowanych w innych miejscach elementu.
Określamy, które granice otworu mają zastosowanie przed montażem, a które wymagają uzgodnionej obudowy lub specjalnego stanowiska kontrolnego. Protokół kontroli podaje ten stan, a luz po zabudowie mierzy się w ustalonej oprawie lub przyrządzie badawczym.
Dla podkładów i płytek cierpliwych sprawdzamy grubość oraz określoną płaskość na roboczych powierzchniach styku. Wcięcia montażowe i rowki smarownicze są wyłączone z powierzchni styku zgodnie z rysunkiem.
Ustalone warunki kontroli obejmują temperaturę oraz sposób podparcia elementów polimerowych. Stosujemy siłę kontaktową odpowiednią do danego cechy: ściskanie elastycznej tulei może zmienić mierzony średnicę.
Wytarty element pomaga zidentyfikować otoczkę i sposób montażu, ale jego zużyta powierzchnia nie odpowiada pierwotnym wymiarom. Do ustalenia geometrii części zamiennej wykorzystujemy zatwierdzony rysunek elementu oraz wymiary współpracujących powierzchni.
Pierwszy egzemplarz elementu pozwala zweryfikować montaż i ruch w przewidzianym gnieździe. Każda wynikająca z tego zmiana geometrii łożyska jest dokumentowana w zatwierdzonym rysunku przed produkcją kolejnej partii.
Różnicujemy półki współpracujące, płytki skierowane oraz podobne średnice wewnętrzne za pomocą uzgodnionego oznaczenia elementu. Oznaczenia umieszczane są w określonym obszarze poza powierzchniami ślizgowymi i lokalizującymi.
W opakowaniu oddzielamy krawędzie metalowe od powierzchni kontaktowych polimerowych. Ochrona długich pasków zapobiega ich ugięciu podczas transportu, natomiast tuleje są podparte w sposób uniemożliwiający odkształcenie ich otworu.
Tuleja i płaska tuleja prowadząca wymagają różnych tras obróbki. Jeśli w jednym zamówieniu znajdują się również współpracujący wał lub podpora, wyceniamy te elementy osobno na podstawie ich własnych rysunków oraz wspólnych wymagań dotyczących interfejsu.
| Pozycja | Dołącz |
|---|---|
| Geometria części | Średnica wewnętrzna, zewnętrzny kształt, długość i powierzchnie robocze |
| Interfejs dopasowania | Granice wału/gniazda oraz stan akceptacji |
| Warunki eksploatacji | Ruch, smarowanie, temperatura i wilgotność |
| Zakres zamówienia | Stopień jakości, ilość, granice powierzchni i zapisy |
Dla płyty odpornościowej na zużycie należy podać elementy mocujące oraz granicę wymiany, o ile określają one pozostałą grubość roboczą.
To nie jest zmiana materiału na równoważny. Tuleja spiekana nasączona olejem przechowuje smar w swojej strukturze porowatej; tuleja wykonana z pełnego pręta brązowego nie posiada tego samego mechanizmu smarowania. Projekt zastępczy musi zapewnić odpowiednią ścieżkę smarowania oraz zatwierdzone luzy przed wykonaniem obróbki.
Cięcie usuwa materiał i zmienia połączenie między połówkami. Zamknięcie tego połączenia w obudowie może zmienić średnicę otworu. Dlatego łożysko rozdzielone wymaga własnych powierzchni styku, warunków zamknięcia oraz zdefiniowanej geometrii po montażu; wymiary nierozdzielonej tulei nie stanowią kompletnego rysunku wykonawczego dla pary.
Bezolejowa praca zależy od konkretnego składu materiału, ciśnienia kontaktowego, rodzaju ruchu, prędkości oraz powierzchni współpracy. Wskaźnik pracy na sucho wynika z konkretnej mieszanki materiałowej wraz z naciskiem stykowym, rodzajem ruchu, prędkością i powierzchnią współpracującą. Obrabiamy zatwierdzony komponent; projekt łożyska musi zostać zweryfikowany pod kątem zamierzonego smarowania i warunków eksploatacji, w tym ewentualnego specjalnego materiału samosmarującego.
Nie. Odpowiednia powierzchnia wału zależy od materiału łożyska i warunków ślizgania. W przypadku niektórych systemów łożysk polimerowych nadmiernie gładka powierzchnia przeciwległa może zwiększyć tarcie lub spowodować zjawisko przyczepno-poślizgowe. Korzystaj z wytycznych dotyczących powierzchni przeciwległej dla wybranego materiału łożyska lub z walidowanej specyfikacji montażu, zamiast domyślnie wymagać lustrzanej polerówki.
Zmiana kierunku ruchu na przeciwny lub na ruch pod małym kątem zmienia obciążony obszar styku oraz sposób dopływu smaru do tego obszaru. Geometria pasująca do obu zespołów może mimo to generować inny wzór zużycia. Podczas ponownego wykorzystania łożyska w nowym mechanizmie należy zachować w przeglądzaniu projektu zdefiniowany rodzaj ruchu oraz warunki smarowania.
Płaska tarcza oporowa przenosi obciążenie na swojej powierzchni czołowej; jej otwór centralny nie stanowi automatycznie łożyska promieniowego. Przewodzenie promieniowe wymaga odpowiednio zaprojektowanej tulei lub innej powierzchni łożyskowej. Tuleja z flanżem może łączyć obie te funkcje, o ile zarówno jej otwór wewnętrzny, jak i powierzchnia czołowa flanża zostały do tego zaprojektowane.
Wyślij rysunek łożyska, wymiary współpracujące oraz ilość. Przejrzemy materiał, cechy obróbkowe oraz wymagany stan dostawy.
Materiał i odniesienia do powierzchni łożyskowania.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
