Gerade Buchsen
Wir fertigen zylindrische Buchsen mit einer funktionsfähigen Bohrung und einem außenliegenden Zentrierdurchmesser für Wellen und Drehzapfen.
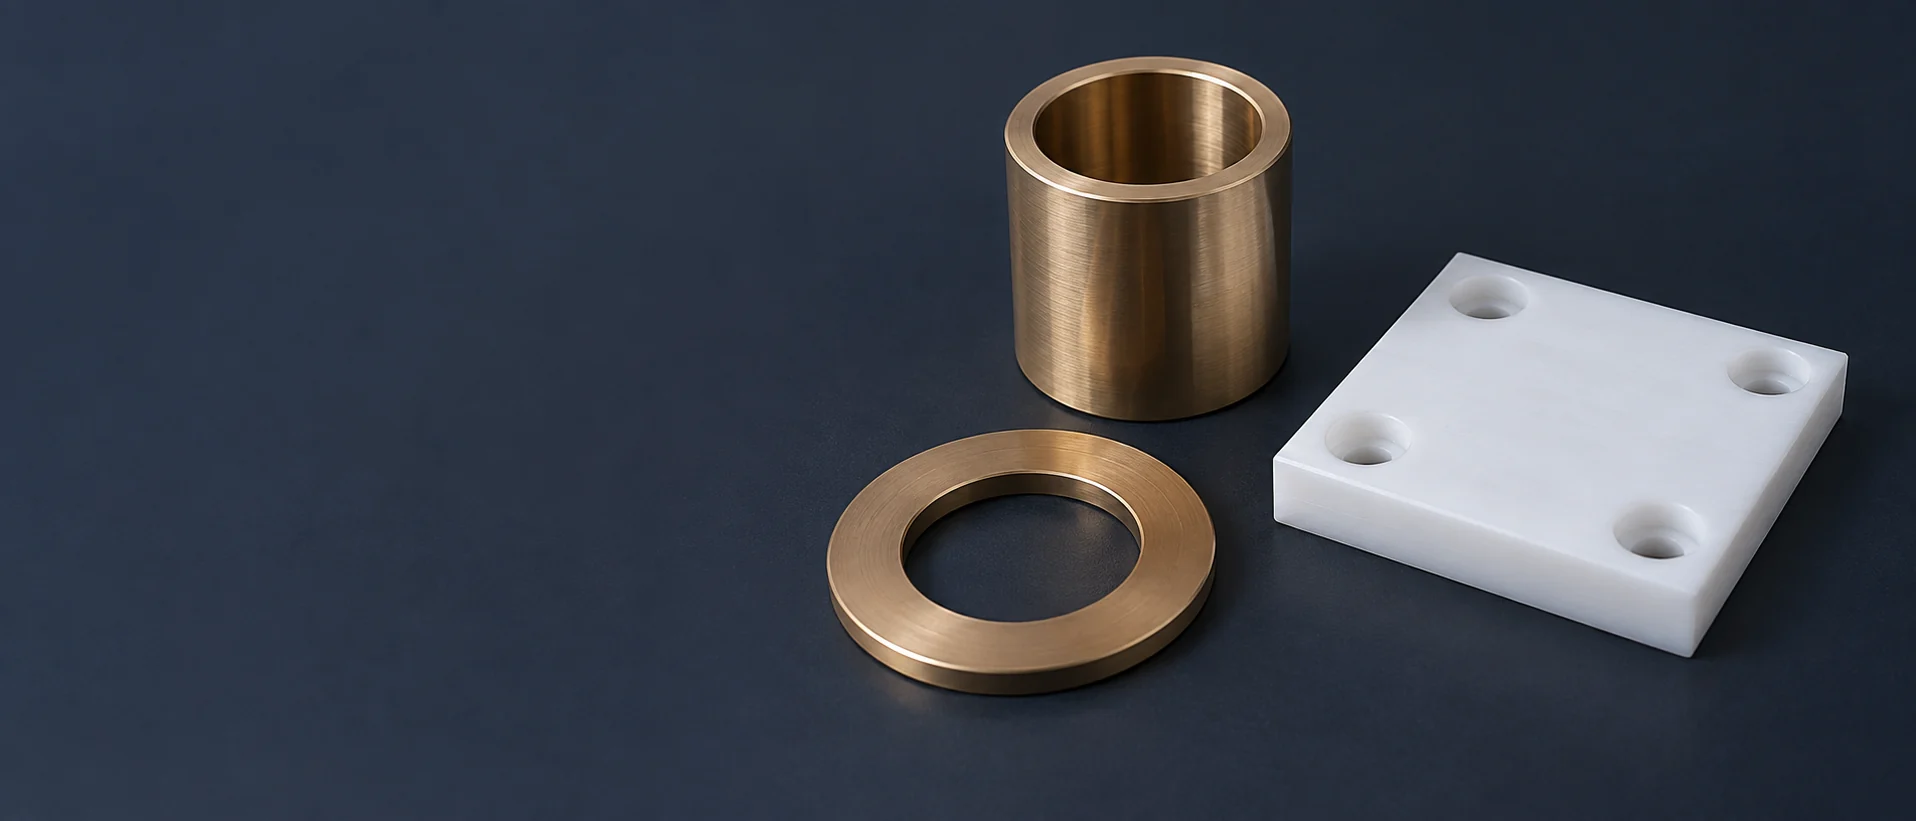
Wir fertigen zylindrische Buchsen mit einer funktionsfähigen Bohrung und einem außenliegenden Zentrierdurchmesser für Wellen und Drehzapfen.
Eine flanschverstärkte Buchse kombiniert radiale Führung mit einer Stirnfläche für axiale Positionierung oder Gleitkontakt. Wir fertigen Bohrung, Flansch und Anlagefläche jeweils nach ihren separaten Zeichnungsvorgaben.
Stufen im Außenprofil positionieren eine Buchse über verschiedene Gehäusedurchmesser hinweg oder gegen eine Absatzfläche. Die funktionsfähige Bohrung bleibt in Bezug zu diesen Zentrierflächen.
Geteilte Lagerhälften ermöglichen die Montage um eine bereits vorhandene Welle. Wir liefern die vorgegebene Halbgeometrie sowie die Fügeflächen für die jeweilige Gehäuseanordnung.
Flache ringförmige Komponenten bieten eine axiale Gleitfläche zwischen einer rotierenden Schulter und ihrer Abstützung. Die Dicke und der wirksame Ringquerschnitt bestimmen die Kontaktstelle.
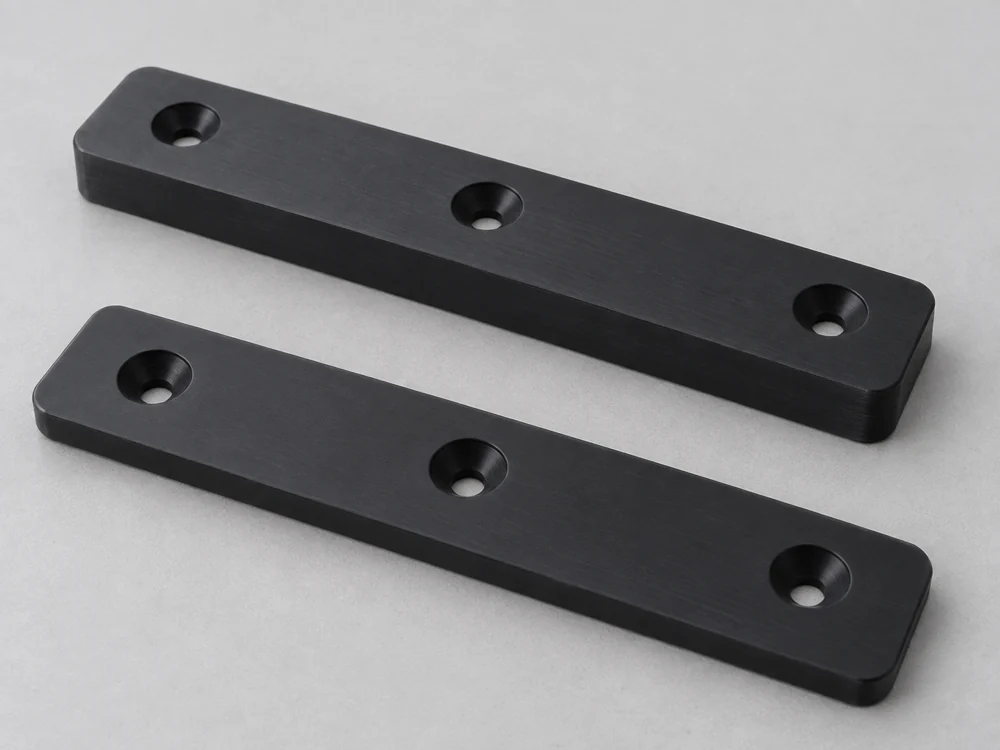
Austauschbare flache Verschleißflächen führen ein bewegtes Bauteil und schützen gleichzeitig dessen Tragstruktur. Vertiefte Befestigungselemente halten die Verbindungsteile außerhalb des Gleitpfads.
Ein offener Kanal positioniert eine Gegenleiste oder ein Profil. Wir fräsen die Gleitflächen, Seitenflächen und Befestigungsmerkmale als ein einziges Bauteil.
Blocklager mit Bohrung kombinieren Wellenführung und einen Montagekörper. Sie eignen sich für Baugruppen, deren Befestigungsmuster nicht durch eine einfache Hülse abgedeckt wird.
Keine passenden Lagerformen gefunden. Bitte versuchen Sie einen anderen Namen oder ein anderes Filter.
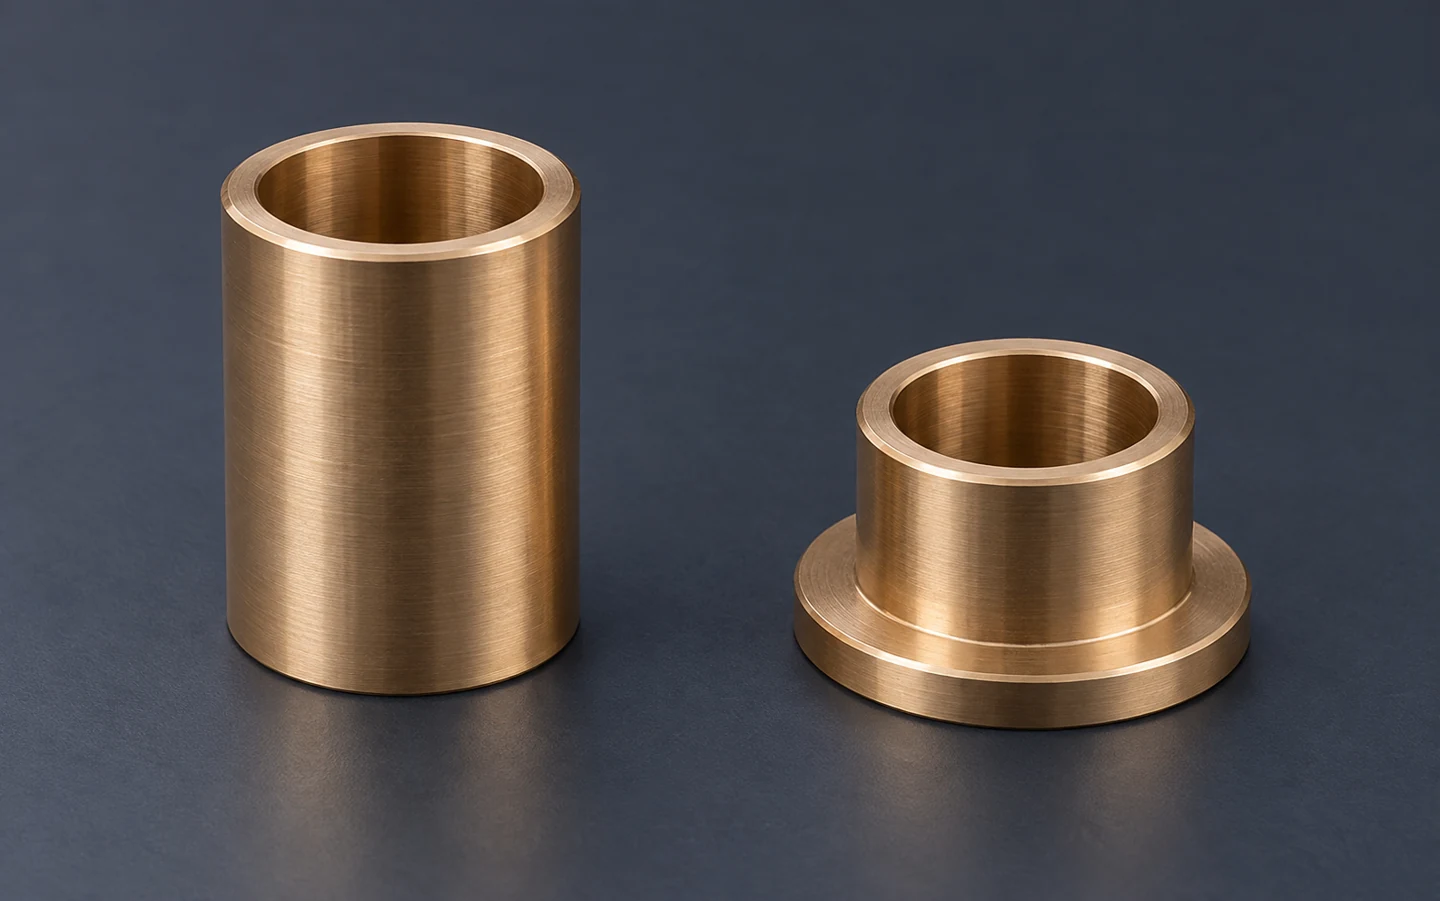
Wir bearbeiten massives Bronze-Rohmaterial in der vorgegebenen Legierung und im gelieferten Zustand. C93200 ist eine bleihaltige Zinnbronze für Lagerkomponenten; das gewählte Schmiersystem bleibt integraler Bestandteil der Lagerkonstruktion.
POM-C weist eine geringere Feuchtigkeitsaufnahme als unverstärktes PA6 auf und eignet sich dort, wo eine polymere Gleitkomponente bei wechselnder Luftfeuchtigkeit dimensionsstabil bleiben muss. Die Zeichnung muss weiterhin die exakte Werkstoffsorte angeben: Ein unverstärktes Acetal und eine lageroptimierte Modifikation sind unterschiedliche Materialien.
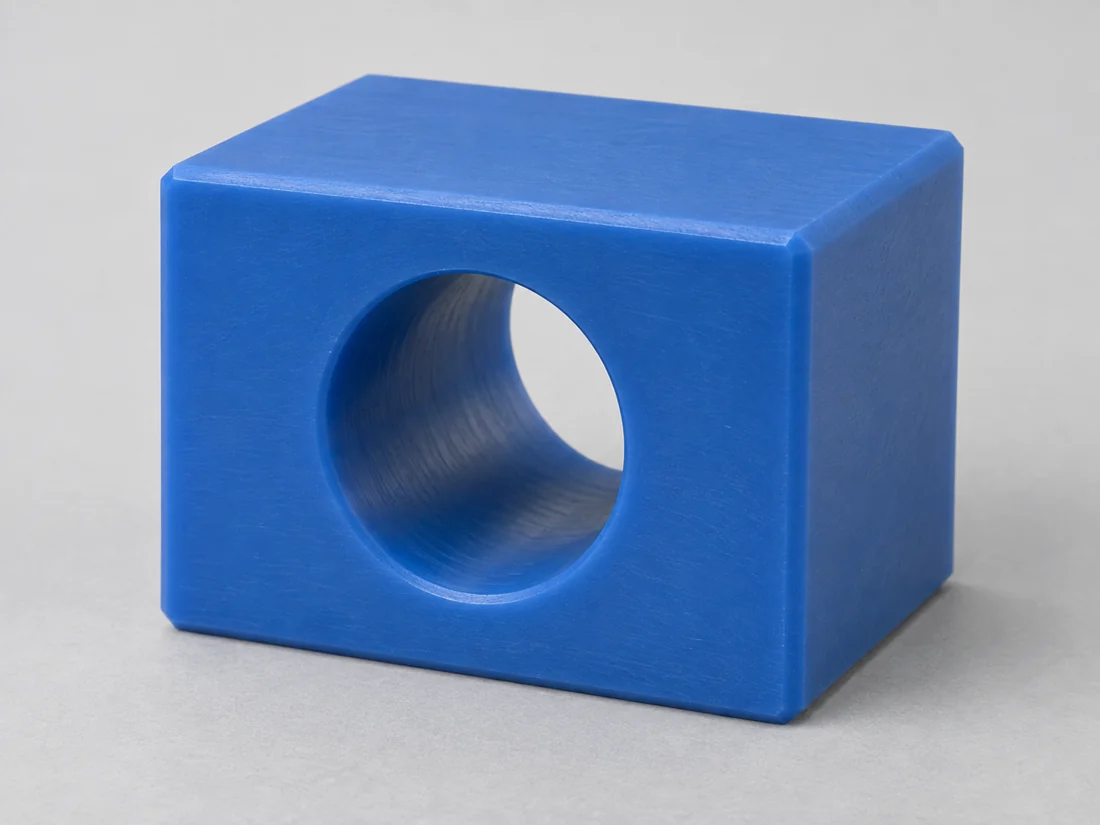
PA6 wird für Verschleißblöcke und Lagerkomponenten verwendet, doch absorbierte Feuchtigkeit verändert seine Abmessungen und Steifigkeit. Wir verwenden die spezifizierte Rohmaterialsorte und den vorgegebenen Konditionierungszustand, damit eine trocken bearbeitete Bohrung nicht mit dem vorgesehenen Betriebszustand verwechselt wird.
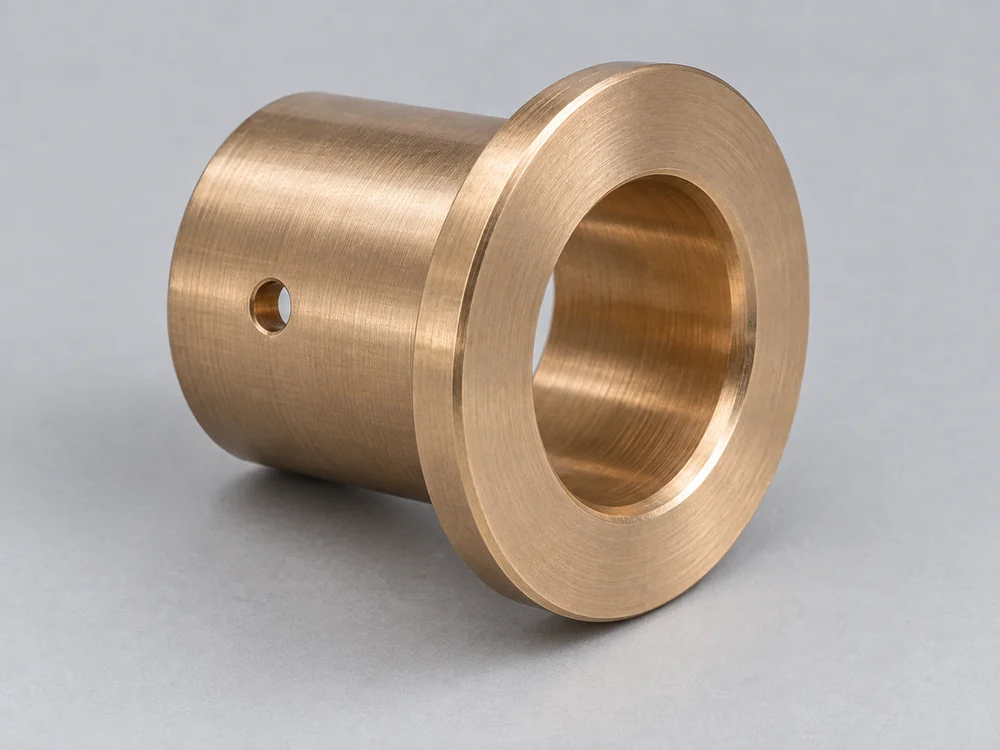
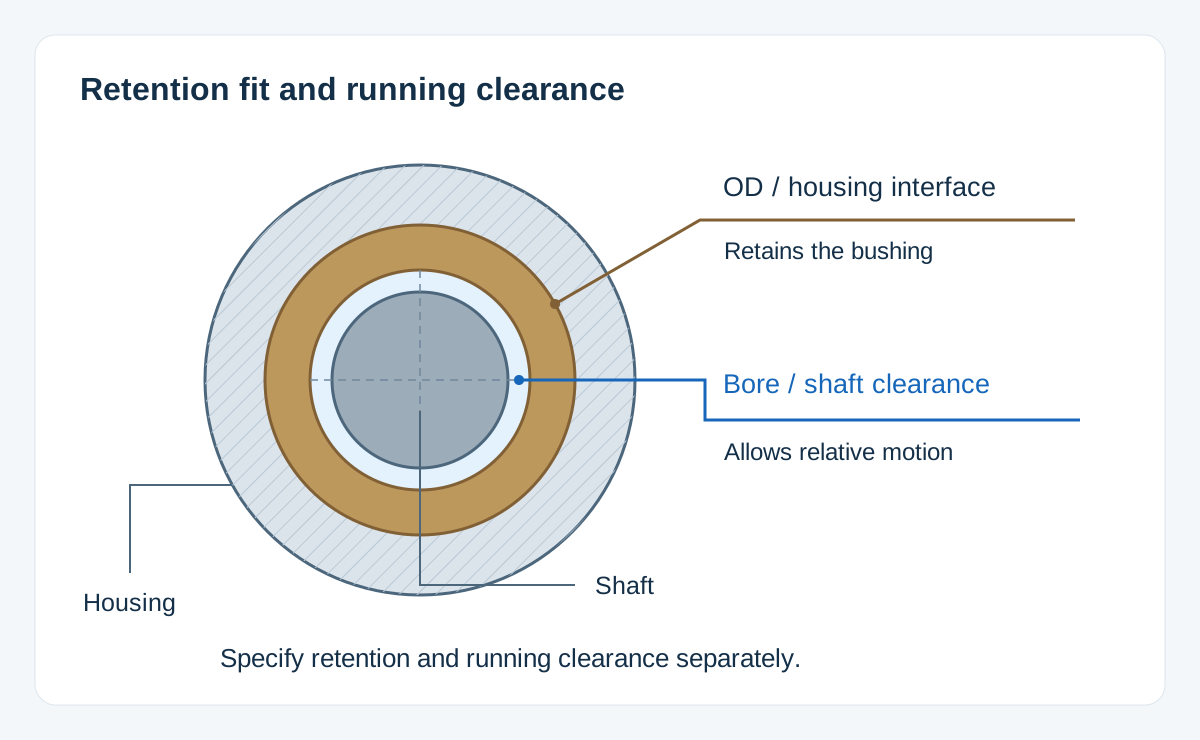
Der Außendurchmesser hält eine Buchse in ihrem Gehäuse; die Bohrung bietet Spiel um die Welle. Das Pressen der Buchse an Ort und Stelle kann diese Bohrung verändern. Wir unterscheiden die Abmessungen des freien Teils von den Anforderungen im eingebauten Zustand und verwenden die Grenzabmaße der passenden Welle, um das vorgesehene Spiel zu definieren.
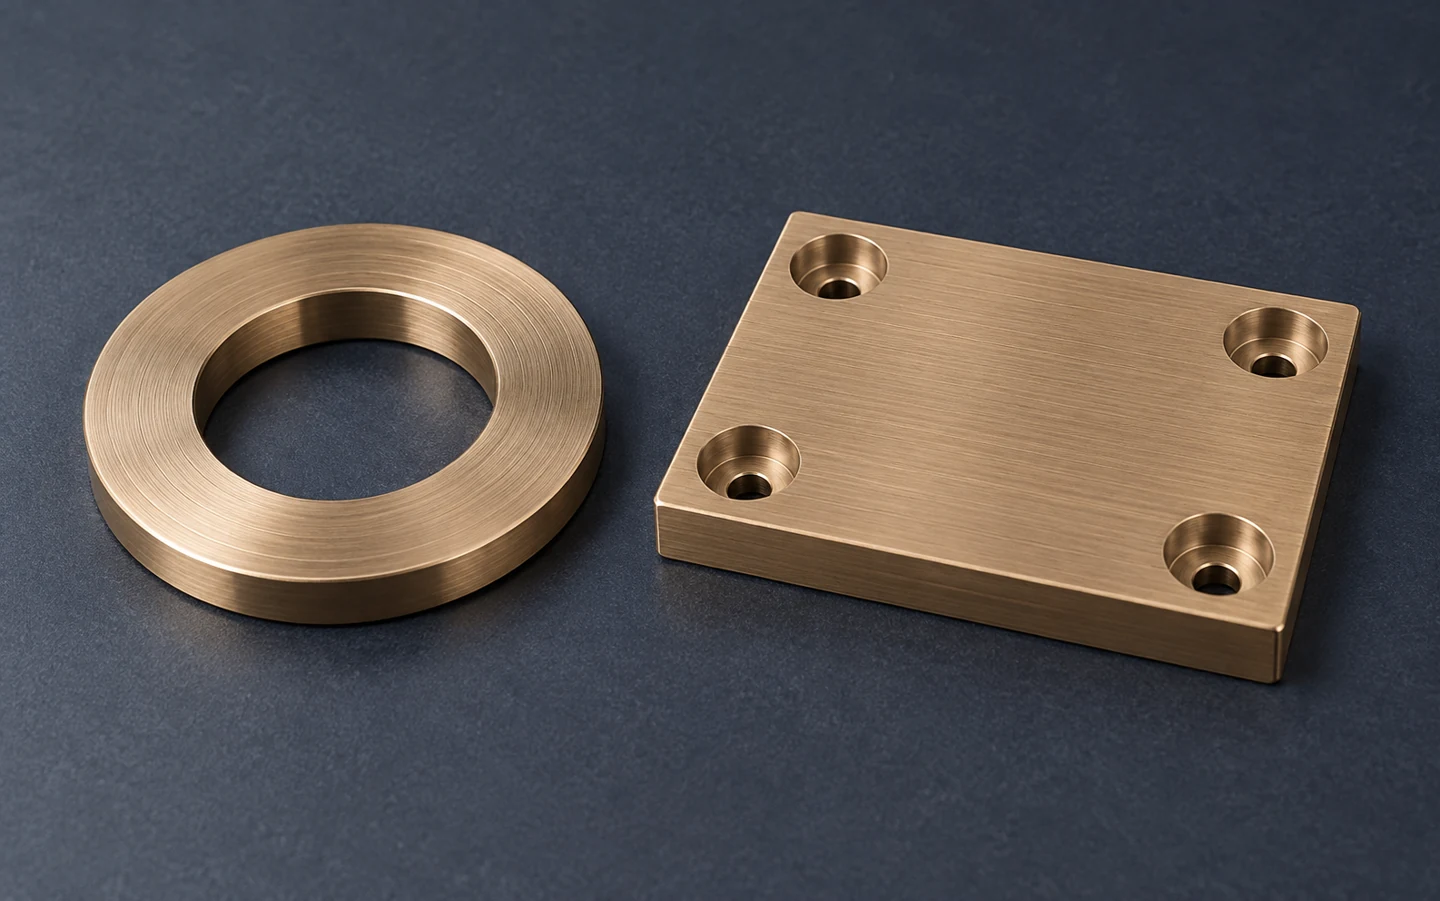
Ein Flansch kann als Anschlag oder als wirksame Axialkraftfläche fungieren. Die Zeichnung legt den Kontakt-Ringraum, die Flanschdicke und den Eckabstand fest, sodass die Wellenschulter die vorgesehene Fläche erreicht, ohne am Fußradius zu hängenbleiben.
Zwei einzeln korrekte Bohrungen können eine Welle blockieren, wenn ihre installierten Achsen voneinander abweichen. Wir benötigen die Montagebezugselemente oder die vereinbarte Endbearbeitungsanordnung, wenn separate Lagerstellen dieselbe Welle führen.
| Referenzmaterial | Eigenschaft und Zustand | Typischer Wert |
|---|---|---|
| C93200-Gussbronze | Zug-Elastizitätsmodul | ≈100 GPa |
| C93200-Gussbronze | Lineare Ausdehnung, 20–100 °C | 18 µm/(m·K) |
| Acetron GP / Ertacetal C POM-C | Zugmodul, trocken bei 23 °C | 3.0 GPa |
| Acetron GP / Ertacetal C POM-C | Lineare Ausdehnung, 23–60 °C | 110 µm/(m·K) |
| Nylatron MC901 PA6 | Zugmodul, trocken bei 23 °C | 3.3 GPa |
| Nylatron MC901 PA6 | Lineare Ausdehnung, 23–60 °C | 80 µm/(m·K) |
CDA-Legierungsdaten und Rohmaterial-Daten der Mitsubishi Chemical Group; der Polymermodul folgt ISO 527. Diese Werte vergleichen Steifigkeit und thermisches Antwortverhalten, nicht zulässigen Lagerdruck. Wir halten die in der Zeichnung spezifizierte Legierung oder Polymer-Sorte sowie den Zustand (z. B. konditioniert) ein.
Wir planen die Bohrung, den äußeren Positionierdurchmesser und die Endflächenbearbeitung unter Berücksichtigung der vorgegebenen geometrischen Beziehungen. Dünne Hülsen erfordern eine Stützung, die das Teil hält, ohne durch Spannverformung geometrische Abweichungen in die fertige Kontur einzubringen.
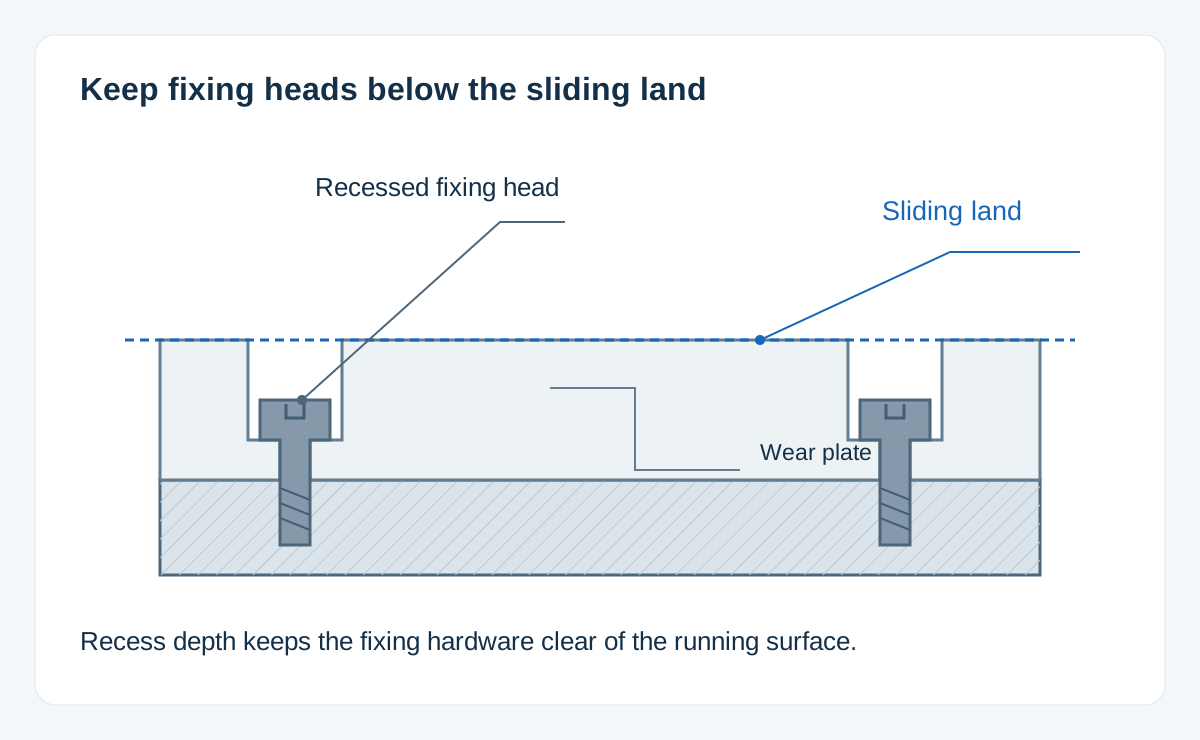
Wir fräsen die Gleitfläche in Bezug auf die Rückfläche und die Montagemerkmale. Senkbohrungen und Senkschraubenbohrungen werden von der Arbeitsfläche aus definiert, sodass der gewählte Schraubenkopf unterhalb dieser Fläche verbleibt.
Das Schmierloch muss die vorgesehene Nut erreichen und mit der Gehäuseschmierbohrung ausgerichtet sein. Wir fräsen die freigegebene Nutbreite, -tiefe und -ausdehnung unter Erhaltung der tragenden Lagerflächen (Lagerlanden).
Wir wenden die vorgegebene Oberflächentexturanforderung auf die Gleitfläche an und kennzeichnen sie gesondert von der nicht funktionsrelevanten Außenoberfläche. Eine ganzteilige kosmetische Oberflächenbehandlung definiert nicht die Lagerfläche.
Grate an einer Schmierstofföffnung können die gegenüberliegende Welle beschädigen. Wir entfernen erhabene Kanten, wobei die vorgegebene Nut sowie die angrenzende Kontaktfläche erhalten bleiben.
Ein Befestigungskopf unterhalb der neuen Verschleißfläche kann bei fortschreitendem Verschleiß des Teils freiliegen. Die Aussparungstiefe und der zulässige Austauschpunkt müssen sicherstellen, dass dieser Kopf nicht mit dem bewegten Bauteil in Berührung kommt.
Eine Beschichtung oder Galvanisierung auf einer Gleitfläche verändert deren Abmessungen und Oberflächenverhalten. Wir halten die spezifizierten Kontaktflächen separat von dekorativen oder schützenden Behandlungen, die an anderen Stellen des Bauteils angebracht werden.
Wir ermitteln vor der Montage, welche Bohrungsgrenzwerte gelten und welche eine vereinbarte Aufnahmevorrichtung oder Prüflehre erfordern. Das Prüfprotokoll nennt diesen Zustand; ein Einbauspiel wird im vereinbarten Gehäuse oder in der vereinbarten Prüfvorrichtung gemessen.
Für Unterlegscheiben und Verschleißplatten prüfen wir die Dicke sowie die vorgegebene Ebenheit über die wirksamen Kontaktflächen. Montageaussparungen und Schmierstoffnuten werden – wie in der Zeichnung festgelegt – von der Kontaktfläche ausgenommen.
Die vereinbarten Prüfbedingungen umfassen Temperatur und Lagerung der Polymerteile. Wir verwenden eine Berührungskraft, die der jeweiligen Merkmalsart angemessen ist: Das Zusammendrücken einer flexiblen Hülse kann den zu messenden Durchmesser verändern.
Ein abgenutztes Teil hilft bei der Identifizierung des Einbauraums und der Montage, doch ist seine Abnutzungsfläche nicht die ursprüngliche Größe. Wir verwenden die freigegebene Teilezeichnung und die Paarungsmaße, um die Ersatzgeometrie festzulegen.
Eine erste Komponente kann die Montage und Bewegung im vorgesehenen Gehäuse überprüfen. Jede sich daraus ergebende Änderung der Lagergeometrie wird vor einer Wiederholungscharge in der freigegebenen Zeichnung dokumentiert.
Wir unterscheiden Paarungshälften, links- oder rechtsseitige Platten sowie ähnliche Bohrungsdurchmesser anhand der vereinbarten Teilekennung. Kennzeichnungen befinden sich stets in einem definierten Bereich außerhalb der Gleit- und Positionierflächen.
Wir trennen metallische Kanten und polymeren Kontaktflächen beim Verpacken. Der Schutz langer Streifen verhindert Verbiegung während des Transports; Hülsen werden stattdessen so gestützt, dass ihre Bohrung nicht verformt wird.
Eine Hülse und eine flache Führung erfordern unterschiedliche Bearbeitungswege. Enthält dieselbe Bestellung die Paarwelle oder die Halterung, erstellen wir für diese Komponenten gesonderte Angebote auf Grundlage ihrer eigenen Zeichnungen und gemeinsamer Schnittstellenanforderungen.
| Position | Enthalten |
|---|---|
| Teilgeometrie | Bohrung, Außenprofil, Länge und Arbeitsflächen |
| Passende Schnittstelle | Welle/Gehäuse-Toleranzen und Freigabestatus |
| Betriebsbedingungen | Bewegung, Schmierung, Temperatur und Feuchtigkeit |
| Umfang der Bestellung | Werkstoffgüte, Stückzahl, Oberflächengrenzwerte und Dokumentation |
Bei Verschleißplatten sind die Befestigungselemente sowie die Austauschgrenze anzugeben, falls diese die verbleibende nutzbare Dicke bestimmt.
Es handelt sich nicht um einen werkstoffgleichen Austausch. Eine ölimprägnierte Sinterhülse speichert Schmiermittel in ihrer porösen Struktur; eine aus massivem Bronze-Rohmaterial gefertigte Hülse besitzt diesen Schmiermechanismus nicht. Das Ersatzdesign muss vor der Bearbeitung eine geeignete Schmierstoffzufuhr sowie freigegebene Spielmaße sicherstellen.
Der Schnitt entfernt Material und verändert die Fuge zwischen den beiden Hälften. Das Schließen dieser Fuge in einem Gehäuse kann die Bohrung beeinflussen. Ein geteilter Lagerbuchsenkörper erfordert daher eigene Fugenflächen, einen eigenen Schließzustand sowie eine definierte Einbaulage; die Maße einer nicht geteilten Hülse stellen keine vollständige Fertigungszeichnung für das Paar dar.
Trockenlauf hängt von der spezifischen Werkstoffzusammensetzung, dem Kontaktdruck, der Bewegung, der Geschwindigkeit und der Gegenfläche ab. Eine Kennzahl für Trockenlauf ergibt sich aus der konkreten Werkstoffmischung zusammen mit Flächenpressung, Bewegungsart, Geschwindigkeit und Gegenlauffläche. Wir fertigen die freigegebene Komponente; das Lagerdesign muss seine vorgesehene Schmierung und Einsatzart qualifizieren – einschließlich eventueller spezieller selbstschmierender Werkstoffe.
Nein. Die geeignete Wellenoberfläche hängt vom Lagerwerkstoff und den Gleitbedingungen ab. Bei einigen Polymerlagersystemen kann eine extrem glatte Gegenfläche die Reibung oder Stick-Slip-Effekte erhöhen. Verwenden Sie die Herstellerangaben zum Gegenflächenfinish für das ausgewählte Lagermaterial oder eine validierte Montagespezifikation – statt standardmäßig eine Spiegelpolitur vorzuschreiben.
Eine Änderung der Bewegungsrichtung (Rückwärtsbewegung) oder einer Kurzwinkeleinstellung verändert den belasteten Kontaktbereich und die Art, wie das Schmiermittel dorthin gelangt. Eine Geometrie, die für beide Baugruppen passt, kann dennoch ein anderes Verschleißmuster aufweisen. Behalten Sie die definierte Bewegung und die Schmierbedingungen während der Konstruktionsprüfung bei, wenn ein Lager für einen neuen Mechanismus wiederverwendet wird.
Eine ebene Axialdruckscheibe überträgt die Belastung über ihre Stirnfläche; ihre zentrale Bohrung stellt nicht automatisch ein Radiallager dar. Für die radiale Führung ist eine geeignet ausgelegte Buchse oder eine andere Lagerfläche erforderlich. Eine flanschbewehrte Buchse kann beide Funktionen vereinen, wenn sowohl ihre Bohrung als auch ihre Flanschstirnfläche jeweils dafür konstruiert sind.
Senden Sie die Lagerzeichnung, die Paßmaße und die gewünschte Menge. Wir prüfen den Werkstoff, die Bearbeitungsmerkmale sowie den erforderlichen Auslieferungszustand.
Material- und Lagerkontakt-Referenzen.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
