Formbakkplattor
Vi bearbetar bakkanser, fästningshål och lokala utrymmen i en blank av valsad plåt. Den behållna kanten stödjer det angränsande verktyget, medan urholkningar ger utrymme för dess fästen utan att avbryta den avsedda kontaktytan.
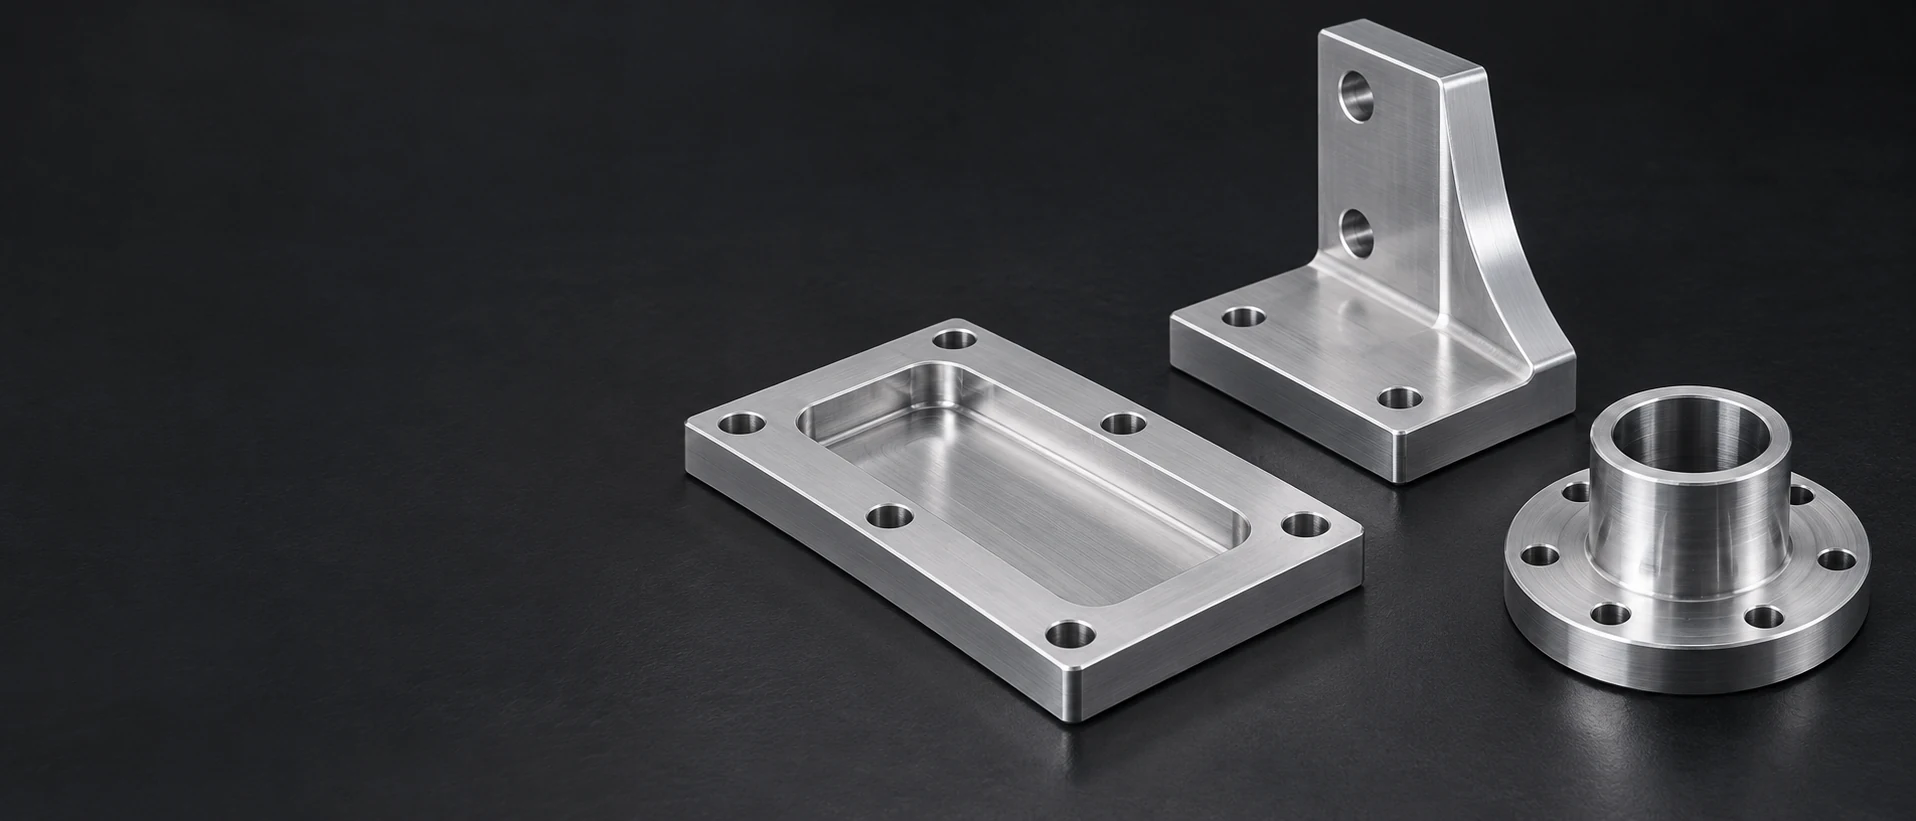
Vi bearbetar bakkanser, fästningshål och lokala utrymmen i en blank av valsad plåt. Den behållna kanten stödjer det angränsande verktyget, medan urholkningar ger utrymme för dess fästen utan att avbryta den avsedda kontaktytan.
En adapter kopplar bordets centrering och skruvmönster till fixturen ovanpå. Svarvning eller cirkulär fräsning används för att framställa centreringselementen; fästhålen och urholkningarna slutför den tvåsidiga kopplingen.
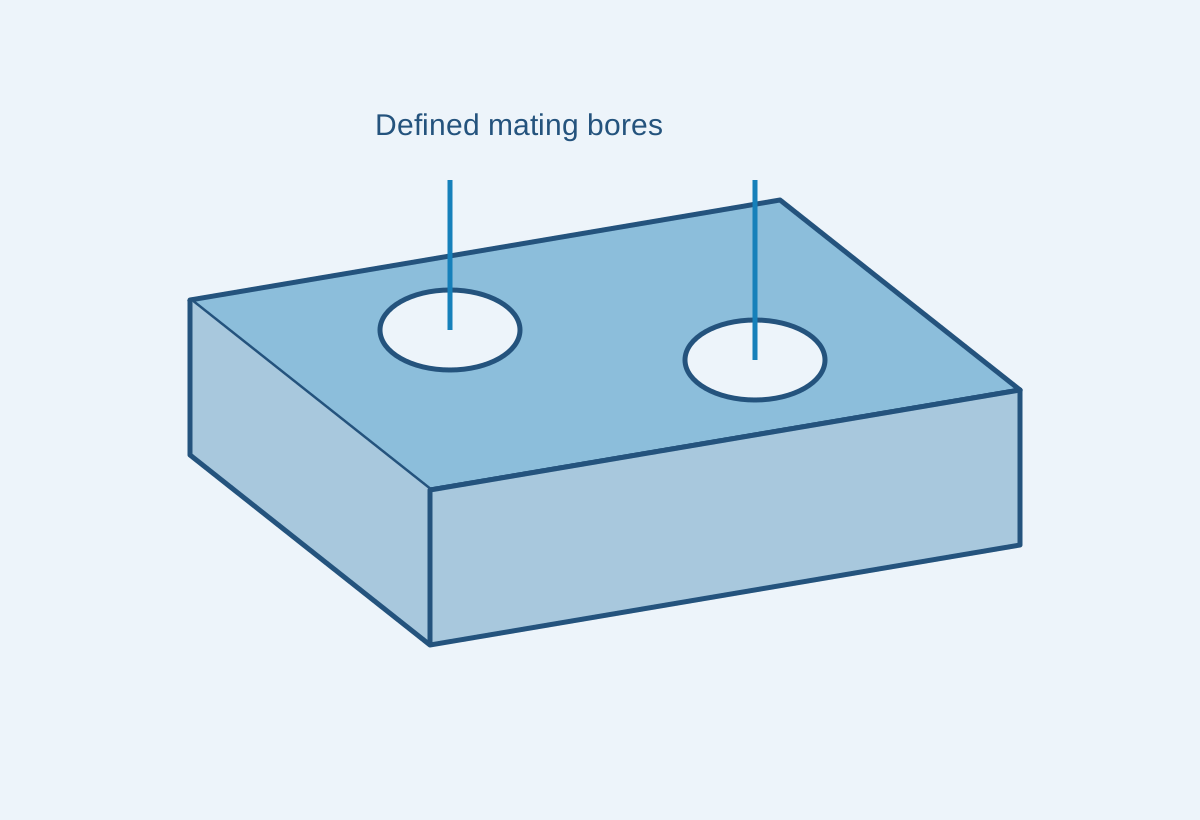
Ett fixturblock integrerar sina positions-hål, stoppytor och monteringshål i en enda kropp. Vi lämnar tillträde för de avsedda spännklorerna samtidigt som vi bevarar de ytor som ligger mot maskinen eller pallen.
En skiva kan ha en central öppning, flera monteringsmönster eller en ringformad monteringsyta. Dess användbara sektion följer de anslutna komponenterna snarare än att behandla varje yta som samma kontaktyta.
En bärracka kombinerar ledande fästytor med ett monteringsmönster och utrymme för den rörliga samlingen. Vi bearbetar de angivna stödhöjderna och axelskuldervyerna inom kroppens behållna sektion.
Vårt komponenttjänst för 7022 omfattar fräsning, svarvning och relaterade funktionsbearbetningar enligt den godkända delritningen. EN AW-7022 / AlZn5Mg3Cu är en värmebehandlingsbar valsad legering. Den valda valsade produkten och tillståndet identifieras genom hela tillverkningsprocessen; gjuten verktygsplatta av 7021 är en separat materialväg.
En spänningsavlastad valsrullad platta ger en bred utgångssektion för stödplattor och verktygskroppar. Den överenskomna råmaterialets tillstånd ingår fortfarande i bearbetningsvägen och i levererat materialbeskrivningen.[1]
CERTAL och Alu50 beskriver specifika kommersiella produkter baserade på 7022. Deras publicerade bearbetnings-, leverans- och egenskapsuppgifter gäller endast dessa produkter. En kravspecifikation för en namngiven produkt ska förbli explicit istället för att förkortas till ett legeringsnummer.[2]
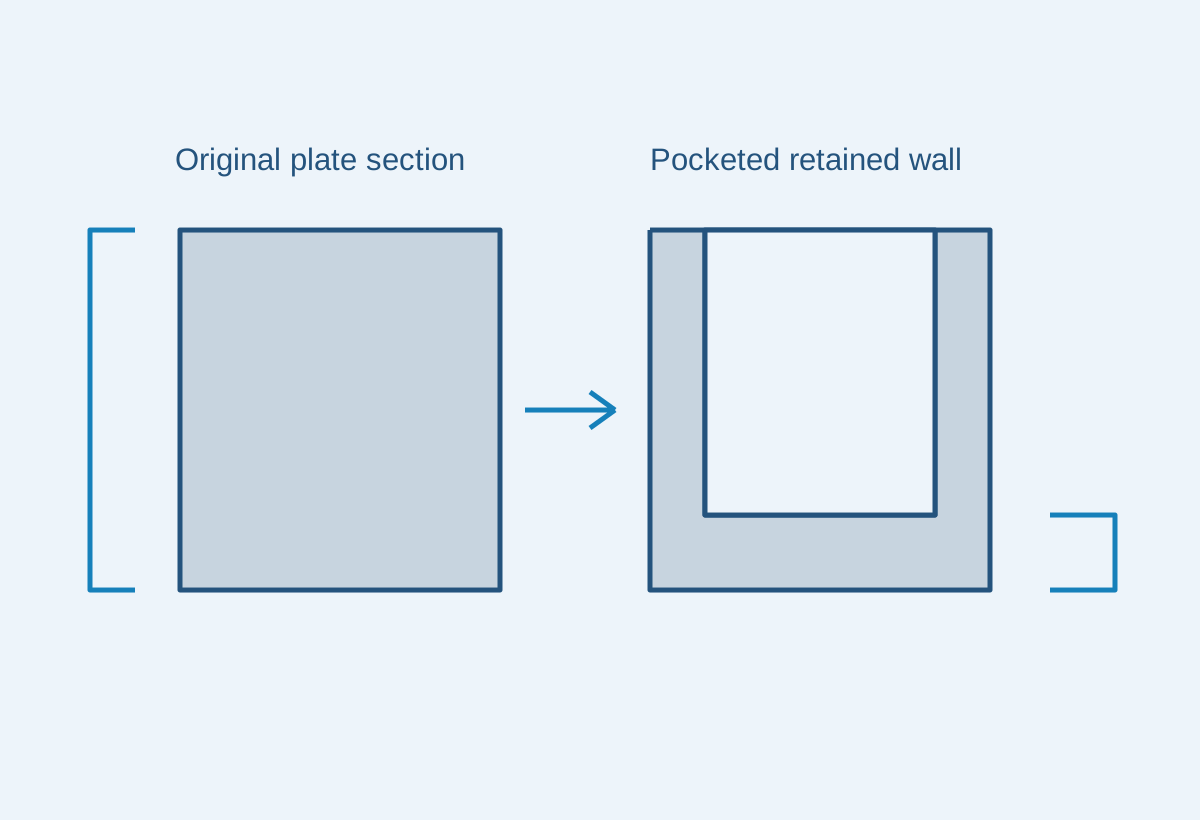
En avskuren blanka behåller den ursprungliga plattorienteringen och sektionen. Bearbetningsvägen placerar hål, axlar och belastade fästdetaljer inom denna omgivning, så att det finns tillräckligt med material för de slutgiltiga arbetsytorna.
En cirkulär plattsågning kan minska materialborttagningen för en roterande adapter; en rektangulär platta kan passa en fixturkropp. Stång eller extruderat råmaterial övervägs endast med egen produktspecifikation och egenskapsgrund.
Referenstabellen använder Batz+Burgels EN AW-7022-plåt för plattminimer och utvalda fysikaliska värden. Den inkluderar råmaterialtjocklek och T651-tillstånd tillsammans med hållfasthetsvärdena istället för att ange en enda hållfasthet för varje 7022-del.[1]
Det inköpta blanket behåller sin egen materialspecifikation och orderkopplade identifiering.
| Referens | Värde | Produkt eller tillstånd | Används vid val |
|---|---|---|---|
| Draghållfasthet / flytgräns – minimivärden | 450 / 370 MPa | Plåt i tempertillstånd T651; >12,5–50 mm | Ursprunglig blanksektion |
| Draghållfasthet / flytgräns – minimivärden | 430 / 350 MPa | Plåt i tempertillstånd T651; >50–100 mm | Tjockare plattband |
| Draghållfasthet / flytgräns – minimivärden | 410 / 330 MPa | Plåt i tempertillstånd T651; >100–200 mm | Tjockare plattband |
| Densitet | 2.78 g/cm³ | Approximativt; 20 °C | Blank- och komponentmassa |
| Elasticitetsmodul | 70 GPa | Approximativt; 20 °C | Stivhetsingångsvärde |
| Värmeledningsförmåga | 130–160 W/(m·K) | Approximativt; 20 °C | Ingångsvärde för termisk design |
| Linjär utvidgning | 23,6 µm/(m·K) | Fysisk referens | Dimensionell temperaturkänslighet |
Batz+Burgel EN AW-7022 plåt, september 2019. Hållfasthetsvärdena är angivna som plåtminimivärden Rm / Rp0.2; de två första källbanden har identiska hållfasthetsvärden och är här sammanfogade utan att deras längdökningsvärden kombineras. Fysikaliska egenskaper är referensvärden. Den faktiska blankspecifikationen avgör de beställda materialkraven.
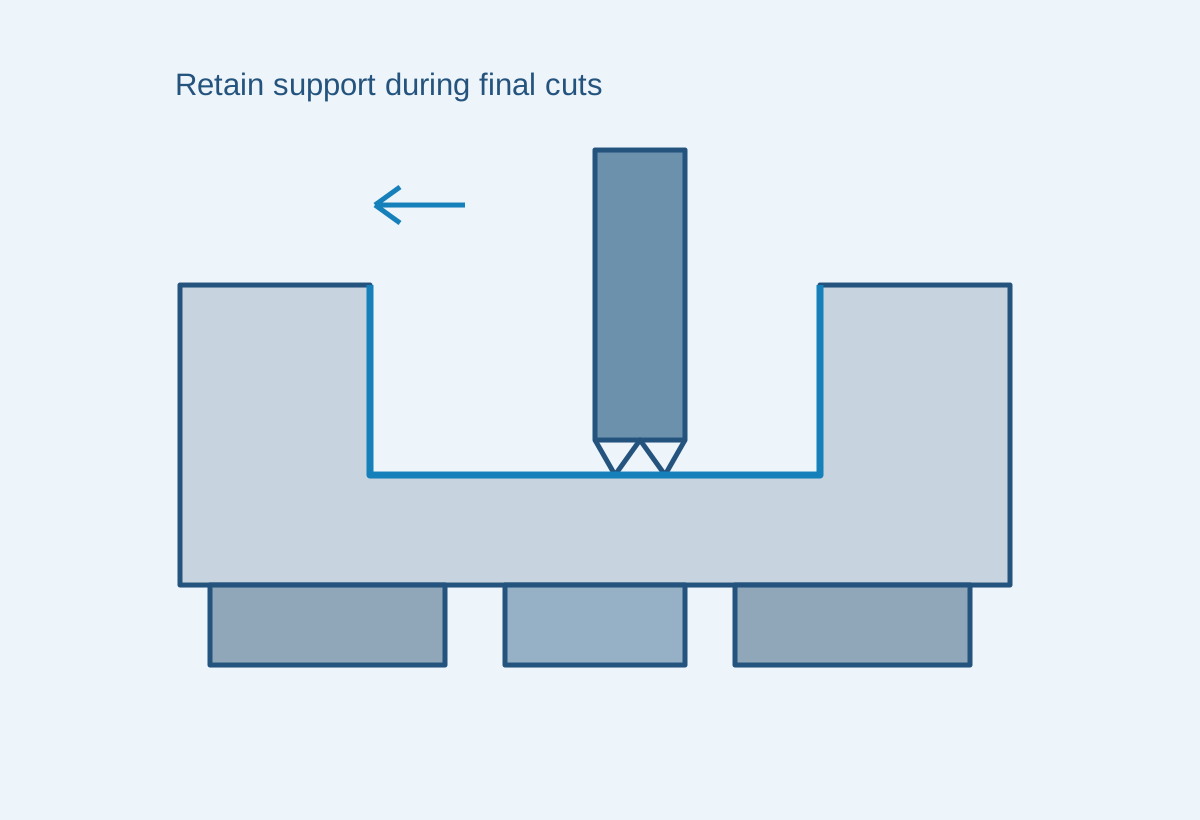
Vi bearbetar ytor som stödjer komponenten och positionerar dess funktionsytor. En baksida, en upphöjd monteringsyta och lokal avlastning kan dela samma blank samtidigt som de utför olika funktioner.
Djupa fickor och stora öppna områden förändrar tvärsnittet som återstår för att motverka spänn- och skärkrafter. Bearbetningsvägen kan separera tungt materialavlägsnande från slutbearbetning av ytor och hål, med återupprättat stöd efter frigörande.
Ett verktygshål eller en cirkulär centreringsyta centrerar dess motkomponent; ett skruvmönster håller den på plats. Vi kopplar samman dessa referenser genom inställningarna snarare än genom att mäta varje hål oberoende från en sågd råmaterialkant.
Komponentritningen definierar datumsystemet, stödläget och den slutliga ytans tillstånd för godkännande.
| Funktion | Krav | Godkännandeförhållande | Kontrollera |
|---|---|---|---|
| Bakstycke eller monteringsyta | Arbetsyta, form och förhållande till referensplan | Specificerat fritt eller stött tillfälle | Yta och relaterade funktioner |
| Placerings- eller verktygshål | Storlek och position i förhållande till monteringsytan | Färdigkomponent | Hål och ritningsreferensplaner |
| Utdjupad kropp | Hållfasta landytor och frihetsgeometri | Efter inkluderade slutoperationer | Av ritningen definierade tvärsnitt |
| Cirkulär registeryta | Placeringsdiameter och axiell säte | Specificerat färdigbearbetat yttillfälle | Diameter, yta och förhållande |
Den frisläppta komponentritningen definierar dimensionsgränser och mätstöd. En inköpt platta med levererad planhet eller ytkvalitet är ett utgångsmaterialtillfälle, inte godkännandet av varje färdigbearbetad funktion.
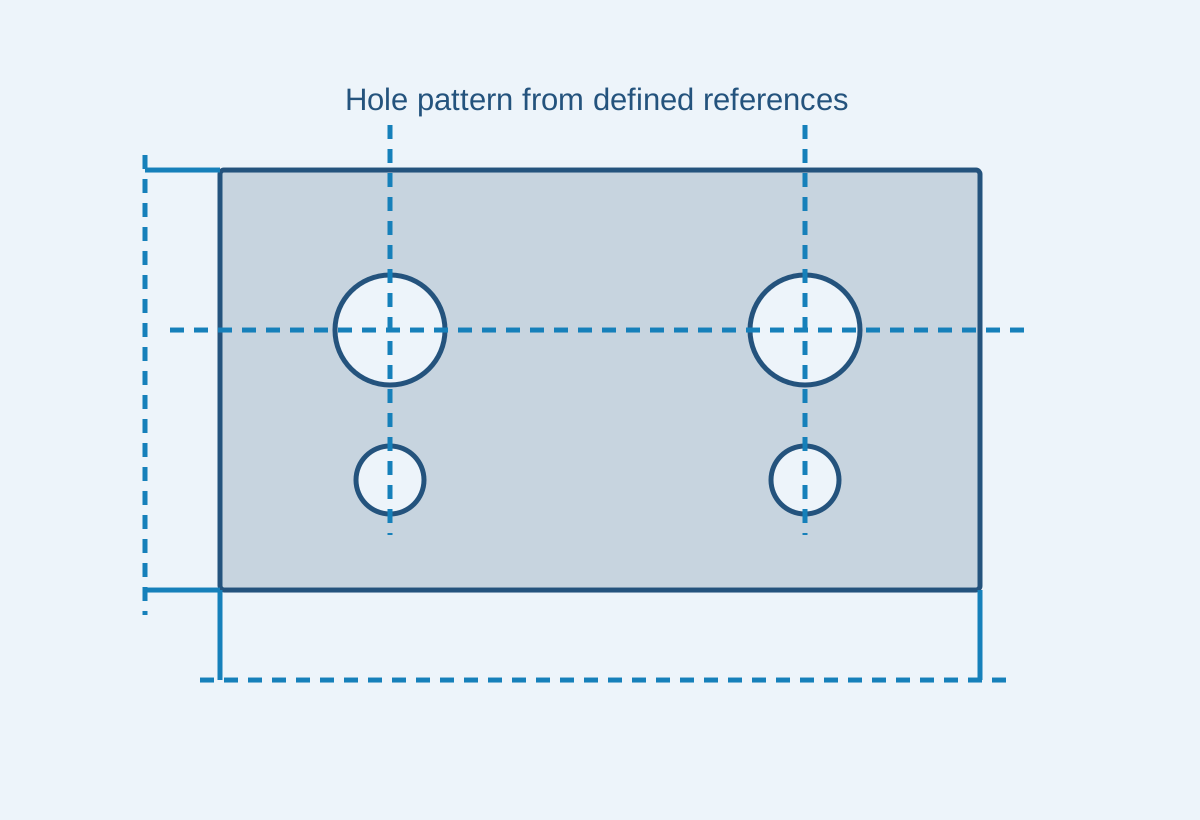
Vi relaterar verktygssätet, placementsmönstret och monteringsytan till komponentens specificerade monteringsreferenser.
En stor solid omgivning kan lämpa sig för en stödplatta, medan en kraftigt ihålig ram kan ta bort det mesta av inköpta material. De kvarvarande ribborna och monteringsytorna avgör om denna råmaterialform är effektiv.
Ett djupt inre hörn begränsar verktygets tillträde och styvhet. En tillåten hörnradius eller en öppen tillvägagångssätt kan minska arbetet med långa verktyg samtidigt som verktygets installerade fria utrymme bevaras.
Ett stort hållhål, ett intilliggande bult-hål och en sidoutrymning använder alla samma lokala sektion. Deras positioner och rotgeometri måste lämna kvar det material som krävs av den godkända mekaniska konstruktionen.
En ofta utbytbar lokaliserings- eller glidkontakt kan använda en specificerad insats eller slitagebit. 7022-kroppen tillhandahåller då dess monteringsplats och hållning i stället för att kräva att varje slitageyta ska vara integrerad.
En stödkomponent bärs av det angränsande verktyget genom en definierad ansiktsyta och ett fastmönster. Stödområdet, fria öppningar och verktygsstackens höjd bildar det användbara bearbetningsområdet.
En hållare lokaliserar verktyget och överför dess reaktionskraft till den omgivande monteringen. Dess hål, axelskuldert och fästanordning förblir separerade från verktygets egna skärande eller slitagekrav.
En cirkulär adapter översätter ett register och ett monteringsmönster till ett annat. Ett specificerat koncentriskt referensplan och ett sätesplan gör att fixturen kan monteras utan att endast förlita sig på skruvhålen för positionering.
En kompakt kropp kan koppla samman lokaliseringsstopp, guidemonteringar och spännpunkter. Den relevanta stödgeometrin följer den faktiska monteringen, utan att tilldela en lastklass baserad på legeringens draghållfasthetsrad.
Skyddande anodisering eller ett annat specificerat ytssystem kan inkluderas för valda områden. Utseendet och miljön definierar behandlingen, snarare än att anta att en höghållfast platta kräver en universell beläggning.
En lokaliseringskontakt kan kräva ett annat yttillfälle än den omgivande yttanytan. Finishgränsen och de slutliga måtten förblir knutna till bearbetningsdefinitionen så att hela gränssnittet kan godkännas.
Avkantning tar bort upphöjd material medan retainer-sätet, positioneringsinmatningen och smala återstående landytor bevaras. En omfattande kosmetisk avrundningsoperation tillämpas inte slumpmässigt på en funktionell kant.
En begärd polerad yta identifieras separat från dolda stödytor. Den avsedda ytkvaliteten och godkännandekriterierna styr det lokala arbetet; ett legeringsnamn ensamt definierar inte ett kosmetiskt resultat.
Den krävda dokumentationen identifierar blankens legering, temper, ursprungliga produktform och tvärsnitt. Ett allmänt tekniskt blad ger urvalsinformation, medan den orderkopplade posten identifierar det använda lagret.
Positioneringshålen, monteringsytan och verktygskontaktområdena kontrolleras från sina specificerade referensytor i den godkända stödpositionen. En mellanform i spändt tillfälle används inte som underlag för ett annat krav i friläget.
Mätningar och eventuellt separat krävda behandlings- eller materialuppgifter följer den färdiga delens revisionsnummer. Inspektionsomfånget anger vad som faktiskt har levererats och kontrollerats.
Ett tjockt blank kan vara nödvändigt för en upphöjd retainer eller stödstruktur. Om stora delar av detta område tas bort på andra ställen ökar både inköpsmaterialet och skärtiden samtidigt; en lämplig nästan-netto-bearbetning kan minska båda.
Djupa utrymmen, otillgängliga hörn och ytor på olika sidor kräver fler skärriktningar, stöd och hantering. Att bibehålla användbar verktygsåtkomst kan minska detta arbete utan att ändra monteringsgränssnitten.
Lokal polering, maskerade kontaktytor och dokumenterade positionsdimensioner utgör separata operationer. Genom att tillämpa dem endast på funktionella eller synliga områden undviks att samma krav överförs till varje blankyta.
Programmering, fixturförberedelse och mätning av första komponenten delas mellan det frigivna antalet. En upprepad beställning kan återanvända denna förberedelse om blankprodukt, delrevision och ytkvalitet är oförändrade.
Beställningen kopplar samman den valda 7022-produkten och tvärsnittet till verktygs- eller maskinkomponentritningen.
Bearbetningsvägen specificerar den grova materialborttagningen, de stödda kontaktytorna och de slutgiltiga positionsfunktionerna som komponenten kräver.
De överenskomna kontrollerna omfattar de fungerande gränssnitten efter den inkluderade ytbearbetningen, med de krävda stöd- och referenspunkterna.
Serien och senare upprepningar behåller denna material-, geometri- och ytbearbetningsdefinition. Ett ändrat verktygsgränssnitt identifieras som en reviderad komponent.
Inte nödvändigtvis. HABA beskriver Alu50 med språk om lågspänningsglödning, men dess produkttabell anger uttryckligen T6 för tjocklek under 10 mm och T651 för tjocklek över 10 mm. Det angivna tempertillståndet och inköpspecifikationen styr därför levererat materialtillstånd. Behåll det faktiskt angivna tempertillståndet och inköpspecifikationen istället for att dra slutsatser om materialtillståndet enbart utifrån detta ord.
Inte utan relevant produktgrund. Wielands 7022-plåt separerar dragna produkter enligt EN 754-2 från extruderade produkter enligt EN 755-2, med olika tvärsnitts- och temperaturrader. En vriden komponent som utgår från stav använder därför sin beställda stavspecifikation snarare än att ärva tabellen för rullad plåt.
Nej. Den publicerade plåtklassen avser den inkommande nominella plåttjockleken, inte den lokala tjockleken efter bearbetning. En tunn ribba som skärs ur en tjock blank behåller den ursprungliga materialprodukten som grund. Dess färdiga dimensioner och eventuella ytterligare egenskapskrav accepteras separat.
Nej. De inkommande plåtdata kvalificerar inte en svetsreparation eller dess omgivande värme-påverkade zon. Wieland bedömer konventionell gas-, TIG- och MIG-svetsbarhet som dålig för denna legering. En föreslagen reparation kräver därför en uttryckligen godkänd fog- och slutlig-egenskapsmetod; de ursprungliga T651-lagervärdena är otillräckliga.
Multiplicera volymen med densiteten. En solid blank på 100 × 100 × 20 mm är 200 cm³; med 2,78 g/cm³ blir massan 556 g, eller 0,556 kg. Detta är den definierade blankmassan. Fack, hål och extern profilering minskar volymen för den färdiga komponenten, så dess massa följer den slutförda geometrin.
Med α = 23,6 × 10⁻⁶/K som konstant för denna förändring blir ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland publicerar denna genomsnittliga koefficient för 20–100 °C. Beräkningen beskriver den angivna fria spännvidden; en monterad spel beror också på det motstående materialet, begränsningarna och de faktiska temperaturerna.
Skicka delritningen, valt lagerprodukt och temperaturklass tillsammans med kvantiteten. Inkludera den ursprungliga blanksektionen samt de fungerande ytor, hål och slutliga ytbearbetningen som krävs för offerten.
De namngivna plåt-, produktform- och fysiska referenserna som används för materialskillnaderna ovan.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
