金型バックプレート
当社は、圧延プレートのブランクに対してバック面、締結穴および局所的なクリアランスを加工します。保持面は隣接する金型を支持し、凹部は意図された接触面を遮ることなくその付属部品のための空間を確保します。
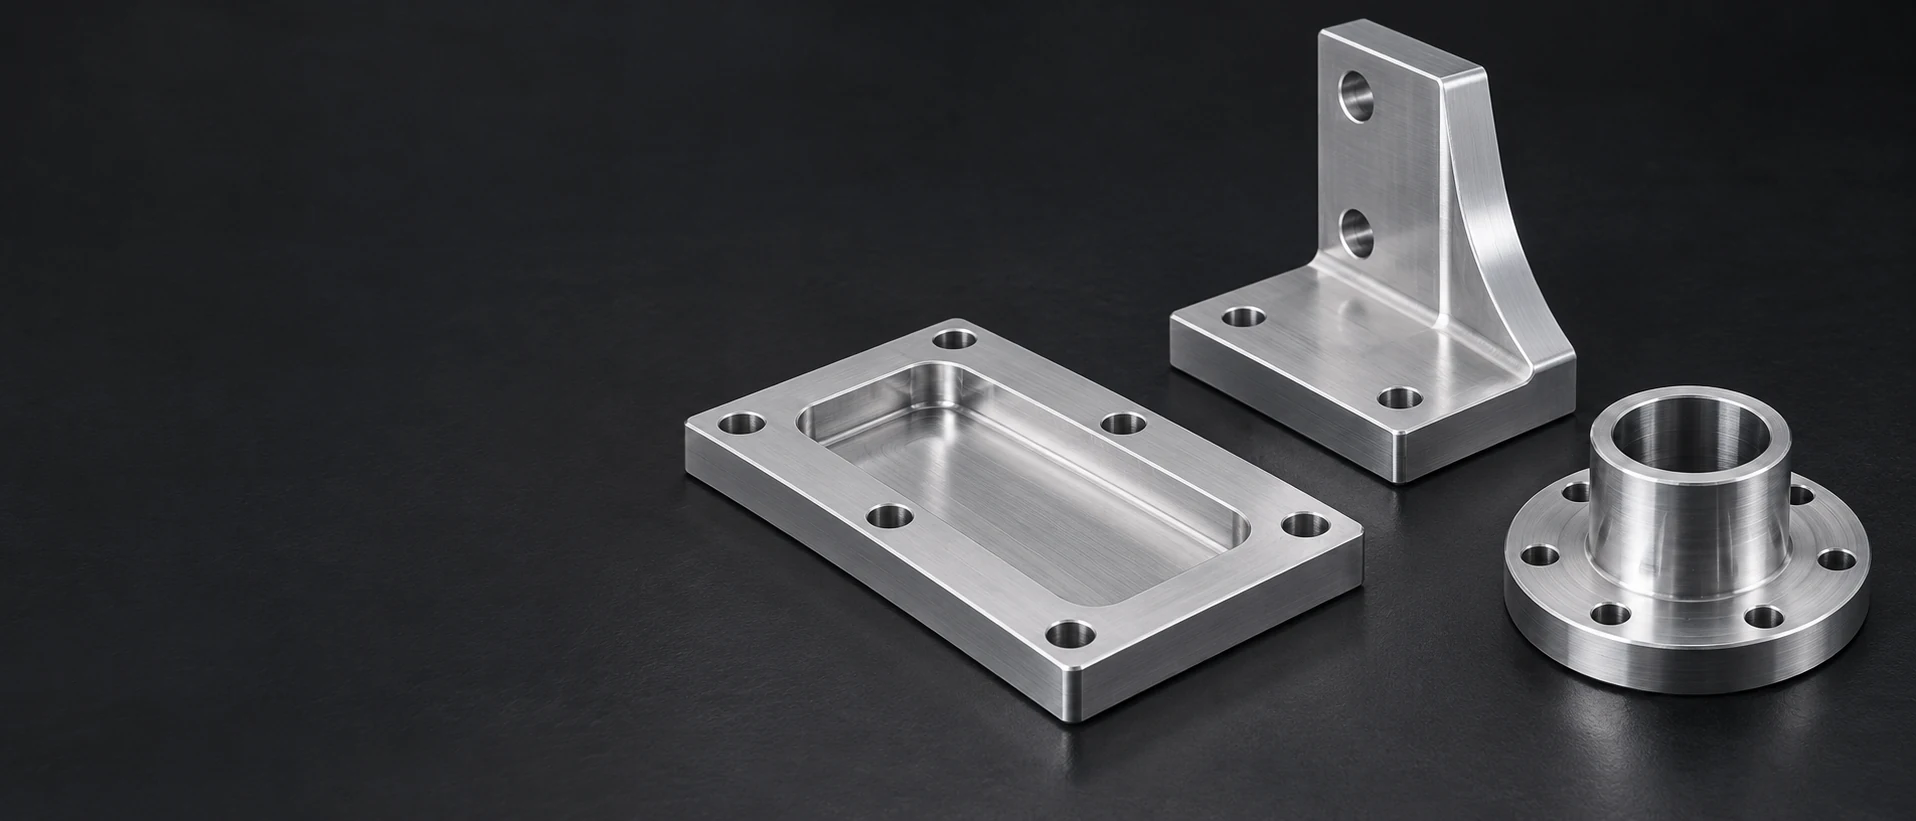
当社は、圧延プレートのブランクに対してバック面、締結穴および局所的なクリアランスを加工します。保持面は隣接する金型を支持し、凹部は意図された接触面を遮ることなくその付属部品のための空間を確保します。
アダプターは、テーブルのレジスタおよびボルトパターンを上位の治具に接続します。旋削または円形フライス加工により定位機能を形成し、取付け穴およびリリーフにより両面接続を完成させます。
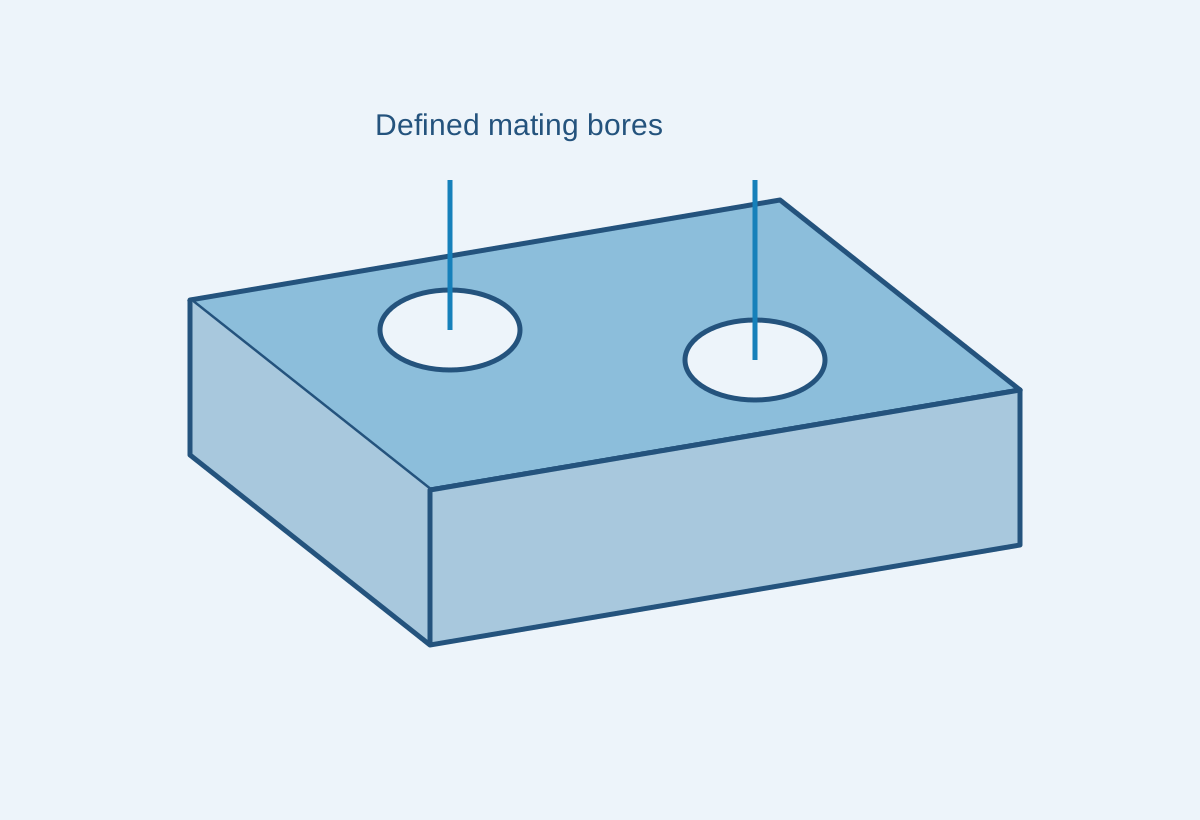
治具ブロックは、定位ボア、ストップ面および取付け穴を単一の本体に配置します。当社は想定されるクランプへのアクセスを確保しつつ、工作機械またはパレット上に座らせるランド面を保持します。
ディスクには中央開口、複数の取付けパターン、あるいは環状の座面を設けることができます。その有効断面は、接続される部品に応じて決定され、すべての面を同一の接触面として扱うことはありません。
キャリアは、ガイド取付け面、取付けパターンおよび可動アセンブリのためのクリアランスを統合します。当社は、本体の保持部内において指定された支持高さおよびショルダー位置を加工します。
当社の7022製品部品サービスでは、発行済み部品図面に基づき、フライス加工、旋盤加工および関連する特徴形状加工を実施します。EN AW-7022/AlZn5Mg3Cuは熱処理可能な塑性加工合金です。選定された圧延材およびその状態は製造工程全体を通じて明記され続けます。鋳造7021工具板は別途の材料ルートとなります。
応力除去済みの圧延板は、バックプレートおよび工具本体の広範な初期断面を提供します。合意された材質状態は、加工工程および納入材料の定義の一部として維持されます。[1]
CERTALおよびAlu50は、7022を基にした特定の商用製品を指します。それらの公表されている加工条件、供給条件および物理的特性は、当該製品に固有のものです。製品名による要求事項は、合金番号への短縮を避け、明示的に記載する必要があります。[2]
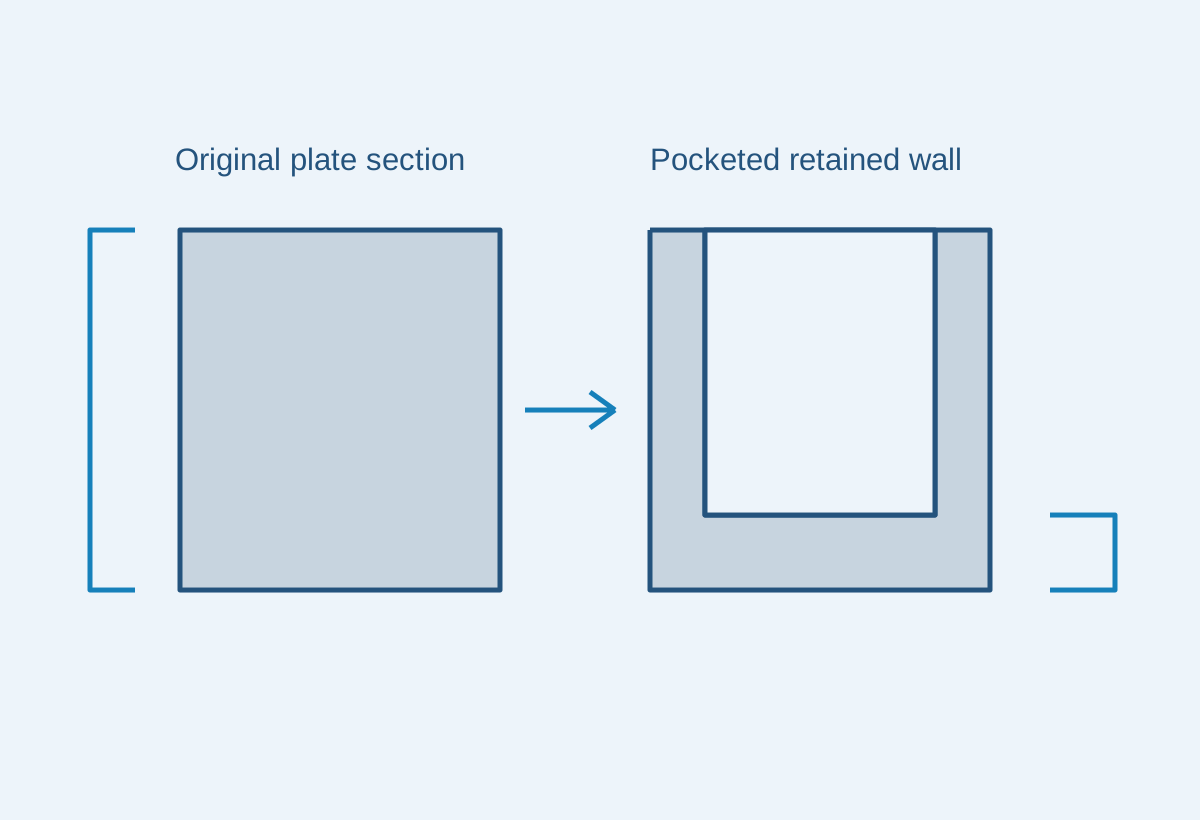
切断されたブランクは、元の板材の方向性および断面を保持します。加工工程では、ボア、ショルダーおよび荷重を受ける取付部をその外形内に配置し、最終加工面に十分な材料余裕を確保します。
円形板材の切断は、回転アダプタ向けの材料削減量を低減できます。矩形板材は治具本体に適しています。棒材または押出材は、当該製品の独自仕様および物理的特性に基づく場合にのみ検討対象となります。
参照テーブルでは、Batz+Burgel社のEN AW-7022シートを用いて、板材の最小値および選択された物理的数値を示しています。強度値とともに、材質厚さおよびT651状態を併記しており、すべての7022部品に対して単一の強度値を提示することはありません。[1]
購入済みブランクは、自らの材料仕様および注文と紐付けられた識別情報を保持します。
| 参考 | 項目 | 製品または状態 | 選定時の使用 |
|---|---|---|---|
| 引張強さ/降伏強さ(最小値) | 450 / 370 MPa | T651 板材;>12.5–50 mm | 原材料の断面 |
| 引張強さ/降伏強さ(最小値) | 430 / 350 MPa | T651 板材;>50–100 mm | 厚板帯 |
| 引張強さ/降伏強さ(最小値) | 410 / 330 MPa | T651板材、>100–200 mm | 厚板帯 |
| 密度 | 2.78 g/cm³ | 概算値;20°C | ブランクおよび部品の質量 |
| 弾性率 | 70 GPa | 概算値;20°C | 剛性入力 |
| 熱伝導率 | 130–160 W/(m·K) | 概算値;20°C | 熱設計入力 |
| 線膨張係数 | 23.6 µm/(m·K) | 物理的基準値 | 寸法の温度感度 |
Batz+Burgel社製EN AW-7022板材、2019年9月版。強度値はプレートの最小保証値(Rm/Rp0.2)として記載されている。最初の二つのソースバンドは強度が同一であるため、ここではそれらを統合しているが、延性値はそれぞれ別個に保持している。物理的特性は参考値である。実際の在庫材仕様が発注材料の要求事項を決定する。
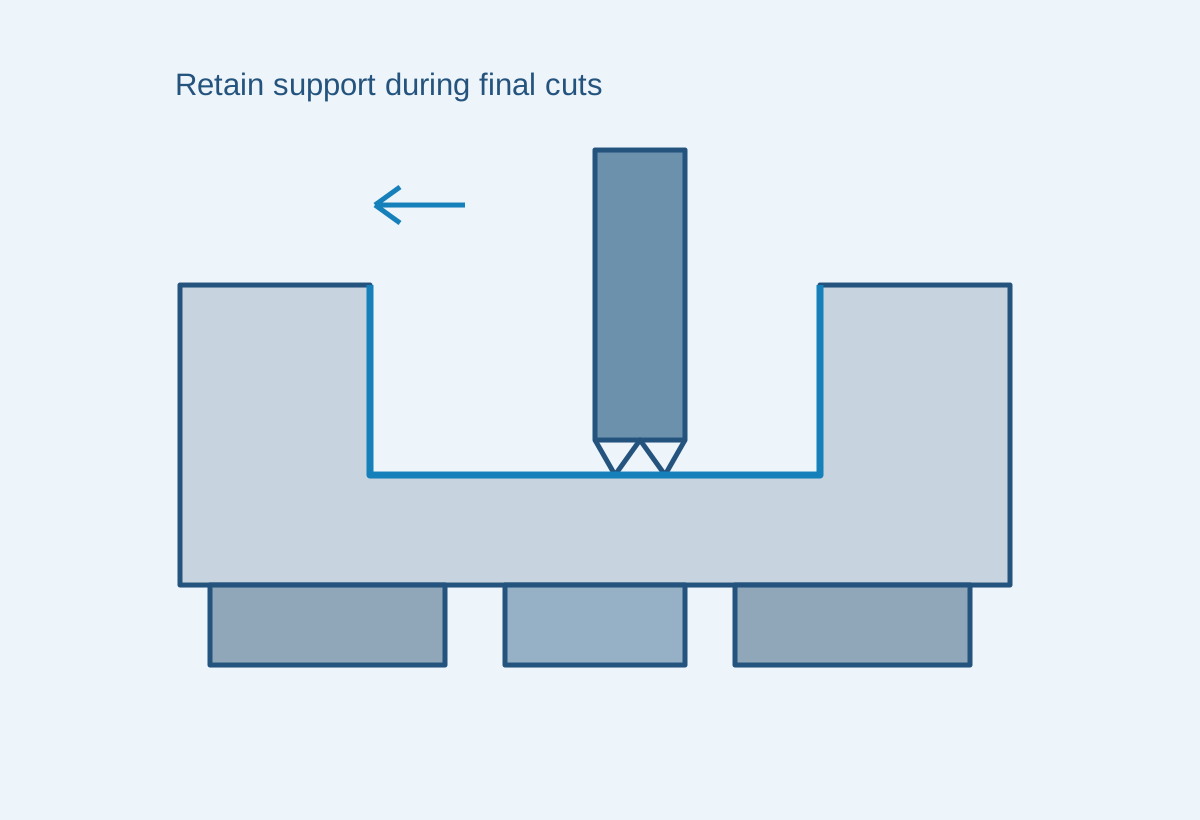
当社は、部品を支持し、その作業機能を位置決めする表面を機械加工します。バックアップ面、盛り上げられた取付台座、および局所的なリリーフが、同一のブランク上で異なる機能を果たすことができます。
深穴や大面積の開放部は、把持および切削荷重に抵抗する残存断面を変化させます。加工手順では、大量除去工程を最終的な面加工および内径加工から分離し、解放後の再支持を確立します。
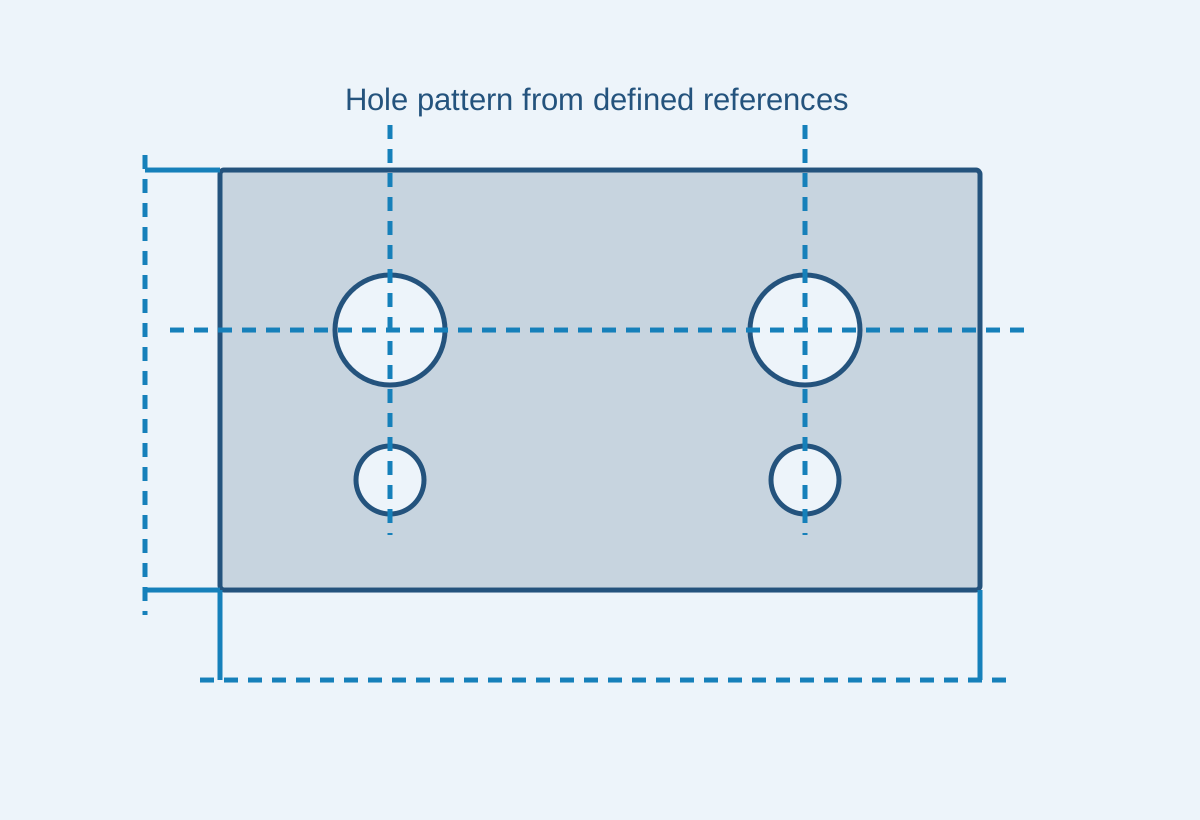
工具ボアまたは円形レジスタは対向部品を定位し、ボルトパターンはそれを固定します。これらの基準点は、切断された材の端面から各穴を個別に測定するのではなく、加工工程を通じて相互に連結されます。
部品図面には、受入のための基準面系、支持状態および最終表面状態が定義されています。
| 特徴 | 要件 | 受入条件 | 検査 |
|---|---|---|---|
| 支持面または取付け面 | 作業領域、形状および基準面との関係 | 指定された自由状態または支持状態 | 面および関連する特徴 |
| 位置決め用または工具用穴 | 取付け面に対するサイズおよび位置 | 完成済み部品 | 穴および図面の基準面 |
| ポケット加工された本体 | 保持されたランドおよびクリアランス形状 | 含まれる最終工程完了後 | 図面で定義された断面 |
| 円形レジスタ | 位置決め直径および軸方向座面 | 指定された最終表面状態 | 直径、面およびそれらの相互関係 |
納入された部品図面が寸法公差および測定支援方法を定義しています。購入したプレートの供給時平面度または表面粗さは、素材の初期状態であり、すべての完成部品の受入基準ではありません。
当社は、工具座面、位置決めパターンおよび取付け面を、部品の指定された組立基準に照らして関連付けます。
大規模な実体形状は支持プレートに適している一方、大幅に中空構造のフレームでは購入素材の大部分が除去される可能性があります。保持されたリブおよび取付けランドによって、その素材形状が効率的であるかどうかが決まります。
深く内側の角は、切削工具のアクセス性と剛性を制限します。許容される角半径または開放的なアプローチを採用することで、長尺工具による加工作業を軽減しつつ、工具の設置クリアランスを確保できます。
大きなリテーナーボア、隣接するボルト穴、および側面リリーフはすべて同一の局所断面を使用します。それらの位置および根元形状は、承認済み機械設計で要求される材料量を確保しなければなりません。
頻繁に交換される定位部またはスライド接触部には、指定されたインサートまたは摩耗部品を用いることができます。これにより、7022製本体はその取付け座および保持機能を提供し、すべての摩耗面を一体成形する必要がなくなります。
バックアップ部品は、定義された面および締結パターンを通じて隣接する工具を支持します。支持領域、クリアランス開口部、および工具スタック高さが、実用的な機械加工範囲を構成します。
保持部品は工具の位置決めを行い、その反力(反作用力)を周囲のアセンブリへ伝達します。そのボア、ショルダー、および取付け構成は、工具自体の切削または摩耗要件とは明確に区別されます。
円形アダプターは、ある基準位置および取付けパターンを別のものへ変換します。指定された同心基準および座面により、治具はボルト穴のみに依存することなく確実に取付けられます。
コンパクトな本体は、定位ストップ、ガイド取付け部、およびクランプポイントを統合的に接続できます。関連する支持幾何形状は実際のアセンブリに従い、合金の引張強度値から単純に荷重定格を割り当てることはありません。
選択された領域に対して、保護用アルマイト処理または他の指定表面処理を適用できます。仕上がり外観および使用環境に基づいて処理方法を決定し、高強度プレートには一律に単一のコーティングが必要であると想定してはなりません。
定位接触部では、周囲の外表面とは異なる表面状態が要求される場合があります。仕上げ境界および最終寸法は機械加工定義に含まれるため、完全なインターフェースが受入可能となります。
バリ取りは、突起した材料を除去しつつ、保持部品の座面、定位部の入口、および狭い残存ランドを維持します。機能的なエッジ全体にわたり、広範な外観用丸め加工を無差別に適用してはなりません。
研磨を要求する領域は、隠れた支持面とは別に明示的に特定されます。該当部位の意図する表面状態および受入基準が、その局所的な加工を規定します。合金名称のみでは外観品質を定義できません。
必要な文書では、ブランクの合金種類、熱処理状態、元の製品形態および断面が明示される。一般的な技術資料は選定情報を提供し、注文と連携した記録は使用された在庫を特定する。
定位用ボーリング穴、取付面および工具接触面は、承認済みの支持条件において指定された基準面から検査される。クランプで固定された中間形状は、異なる自由状態要求の根拠として使用されない。
測定結果および別途要求される処理または材料記録は、完成品の改訂版に従う。検査範囲は、実際に納入・検査された項目を特定する。
突出したリテーナーまたは支持部を設けるために、厚いブランクが必要となる場合がある。その断面の大部分が他の箇所で削除される場合、購入材料費および切削時間の両方が増加する。適切なニアネット切削を採用すれば、両方を低減できる。
深い凹部、到達不能なコーナー、および異なる面にある加工面は、切削方向、支持および取扱いを増加させる。組立インターフェースを変更せずに、有効な工具アクセスを確保することで、その作業量を削減できる。
局所的な研磨、マスキングされた接触面、記録された定位寸法は、それぞれ独立した工程を追加する。それらを機能面または可視面のみに適用することで、全在庫表面に同一の要求を課す必要を回避できる。
プログラム作成、治具準備および初品測定は、出荷数量全体で共有される。ブランク製品、部品改訂版および仕上げが同一であれば、再注文時にその準備を再利用できる。
注文は、選択された7022製品および断面を、工具または機械部品図面に結びつける。
加工ルートは、部品に必要な大量除去工程、支持接触面および最終定位特徴を明示する。
合意された検査項目は、含まれる仕上げ後の作動インターフェースを、必要な支持および基準面参照に基づいてカバーする。
ロットおよびその後の再発注では、当該材料、形状、仕上げ仕様が維持されます。工具インターフェースの変更は、部品の改訂版として識別されます。
必ずしもそうではありません。HABA社はAlu50について低張力アニール表現を用いていますが、同社の製品表では明示的に、厚さ10 mm未満に対してはT6、10 mm超に対してはT651と材質状態が規定されています。したがって、記載された材質状態および購入仕様が、実際に供給される材料状態を決定します。この語のみに基づいて材料状態を推定するのではなく、実際の記載材質状態および購入仕様を適用してください。
関連する製品基準が明示されていない限り、適用できません。Wieland社の7022板材は、EN 754-2に基づく引抜き製品とEN 755-2に基づく押出製品を別個に区分しており、断面および材質の行も異なります。したがって、棒材から始まる旋削部品は、圧延板材の強度表を継承するのではなく、注文時に指定した棒材の仕様を適用します。
いいえ。公表されている板材の特性帯域は、加工前の公称板材厚さを基準としており、機械加工後の局所的な厚さを基準とするものではありません。厚板から切り出した薄いリブは、元の材料・製品基準を維持します。完成後の寸法および追加の特性要件は、それぞれ個別に受諾されます。
いいえ。納入された板材のデータは、溶接修復部およびその周辺の熱影響部の性能を保証しません。Wieland社は、本合金のガス溶接、TIG溶接、MIG溶接の溶接性を「不良」と評価しています。したがって、提案される修復方法には、明示的に承認された接合方法および最終特性達成ルートが必要であり、元のT651素材の数値だけでは不十分です。
体積に密度を乗じます。100 × 100 × 20 mmの実心素材は200 cm³であり、密度2.78 g/cm³を用いると556 g(すなわち0.556 kg)となります。これが定義された素材の質量です。ポケット、穴、外形加工などにより完成部品の体積は減少するため、その質量は完成後の幾何形状に従います。
この変化に対して定数 α = 23.6 × 10⁻⁶/K を用いると、ΔL = αLΔT = 23.6 × 10⁻⁶ × 100 × 20 = 0.0472 mm となる。Wieland 社は、20–100 °C の範囲における平均熱膨張係数を公表している。この計算は、明記された自由長(free span)を対象としており、組立後のクリアランスは、対向部材の材質、拘束条件および実際の温度にも依存する。
部品図面、選定した素材製品および材質、数量を提出してください。また、見積もりのために、元の素材断面および工作面、穴、最終仕上げ仕様を含めてご提示ください。
上記の素材区分に使用された、特定の板材、製品形態および物理的参照情報です。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
