Ga naar inhoud
VETCNCCNC-PRODUCTIE
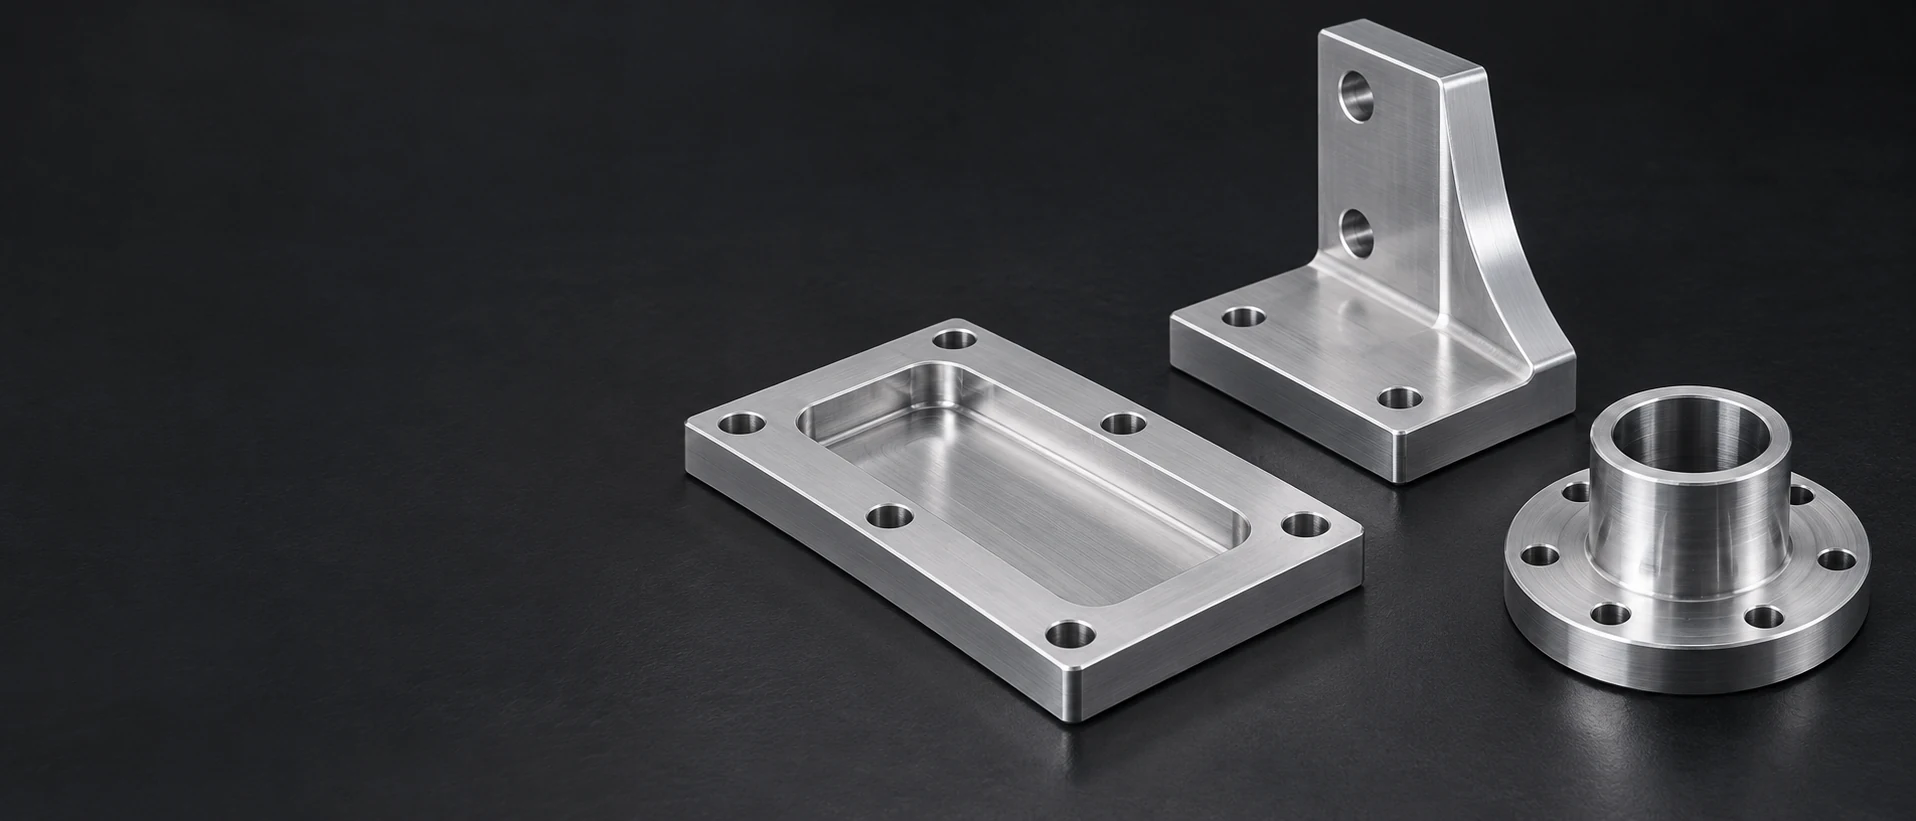
Zilverkleurige montageplaat met ingezette kamer, L-beugel en flensring op een donkere achtergrond.

7022 Aluminium
CNC-bewerking

Bekijk 7022-plaatverwijzingen

Gereedschapsplaten, houders en ondersteuningscomponenten van legering 7022

6 onderdeeltypen

Matrijsachterplaten

Wij bewerken de achterzijde voor montage, bevestigingsgaten en lokale vrijruimten in een gewalst plaatblanks. De behouden zijde ondersteunt het aangrenzende gereedschap, terwijl uitsparingen ruimte bieden voor de bevestigingsmiddelen zonder de bedoelde contactoppervlakte te onderbreken.
Pons- en gereedschapshouders

Een vergrendelaar houdt het geselecteerde gereedschap vast via zijn boring, schouder en bevestigingskenmerken. Wij bewerken die interfaces gezamenlijk, zodat het positioneringsvlak van het gereedschap in relatie blijft staan tot het montagevlak van de vergrendelaar.

Adapters voor draaitafels

Een adapter verbindt het tafelcentrum en de boutpatroon met de opspaninrichting erboven. Draaien of cirkelvormig frezen produceert de positioneringskenmerken; de bevestigingsgaten en uitsparingen voltooien de tweezijdige verbinding.

Pallet- en opspanblokken

Een opspanblok plaatst zijn positioneringsboringen, stopvlakken en montagegaten binnen één lichaam. Wij laten toegang vrij voor de bedoelde klemmen, terwijl wij de steunvlakken die op de machine of pallet rusten behouden.

Cirkelvormige montageplaten

Een plaat kan een centrale opening, meerdere montagepatronen of een ringvormig steunvlak bevatten. De nuttige doorsnede volgt de aangesloten componenten, in plaats van elke zijde als identiek contactvlak te behandelen.

Geleide-schuifdragers

Een drager combineert vlakken voor de bevestiging van geleidesystemen met een montagepatroon en vrijruimte voor de bewegende assemblage. Wij bewerken de gespecificeerde steunhoogtes en schouderposities binnen het behouden gedeelte van het lichaam.

Onze service voor onderdelen van 7022 omvat frezen, draaien en aanverwante functiebewerkingen volgens de vrijgegeven onderdeeltekening. EN AW-7022 / AlZn5Mg3Cu is een warmbehandelbaar gevlakt legering. De geselecteerde gewalste productvorm en toestand blijven gedurende de bewerking herkenbaar; gegoten 7021 gereedschapsplaat is een afzonderlijke materiaalroute.

Gewalste 7022-voorraad, toestand T651 en plaatsectie

T651-gewalste plaat

Een spanningsgevrijde gewalste plaat levert een brede uitgangsdoorsnede voor steunplaten en gereedschapslichamen. De overeengekomen voorraadtoestand maakt deel uit van de verspaningsroute en van de definitie van het geleverde materiaal.[1]

Selectiefocus
Oorspronkelijke plaatsectie en bestelde temperatuurtoestand

Een genoemd producentproduct

CERTAL en Alu50 beschrijven specifieke commerciële producten op basis van 7022. Hun gepubliceerde verwerkings-, leverings- en eigenschapsgegevens zijn eigendom van die producten. Een vereiste voor een genoemd product blijft expliciet en wordt niet ingekort tot een legeringsnummer.[2]

Selectiefocus
Goedgekeurde producent en productdefinitie

Richting van de ruwstaat en bruikbare omhullende

Een gesneden ruwstuk behoudt de oorspronkelijke plaatrichting en -doorsnede. De bewerkingsroute plaatst boringen, schouders en belaste bevestigingen binnen dat omhulsel, met voldoende materiaal voor de uiteindelijke werkoppervlakken.

Selectiefocus
Plaatrichting en behouden kenmerken

Plaat, schijf of een andere gespecificeerde vorm

Een cirkelvormige plaatuitsnede kan de materiaalafname voor een roterende adapter verminderen; een rechthoekige plaat kan geschikt zijn voor een opspaninrichtingslichaam. Stang- of geextrudeerd voorraadmateriaal wordt alleen in overweging genomen met eigen productspecificatie en eigenschapsbasis.

Selectiefocus
Geschiktheid van de productvorm voor het onderdeel
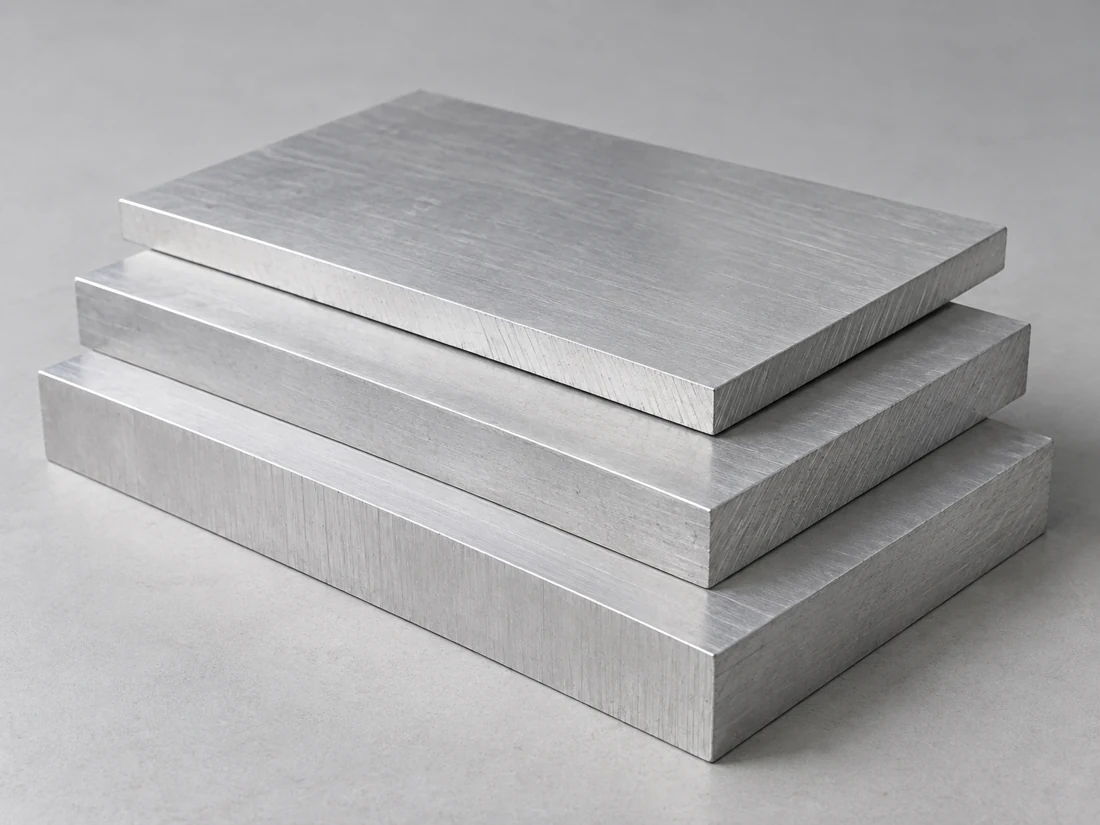
Gestapelde rechthoekige zilverkleurige plaatblanken met vlakke vlakken en gezaagde randen
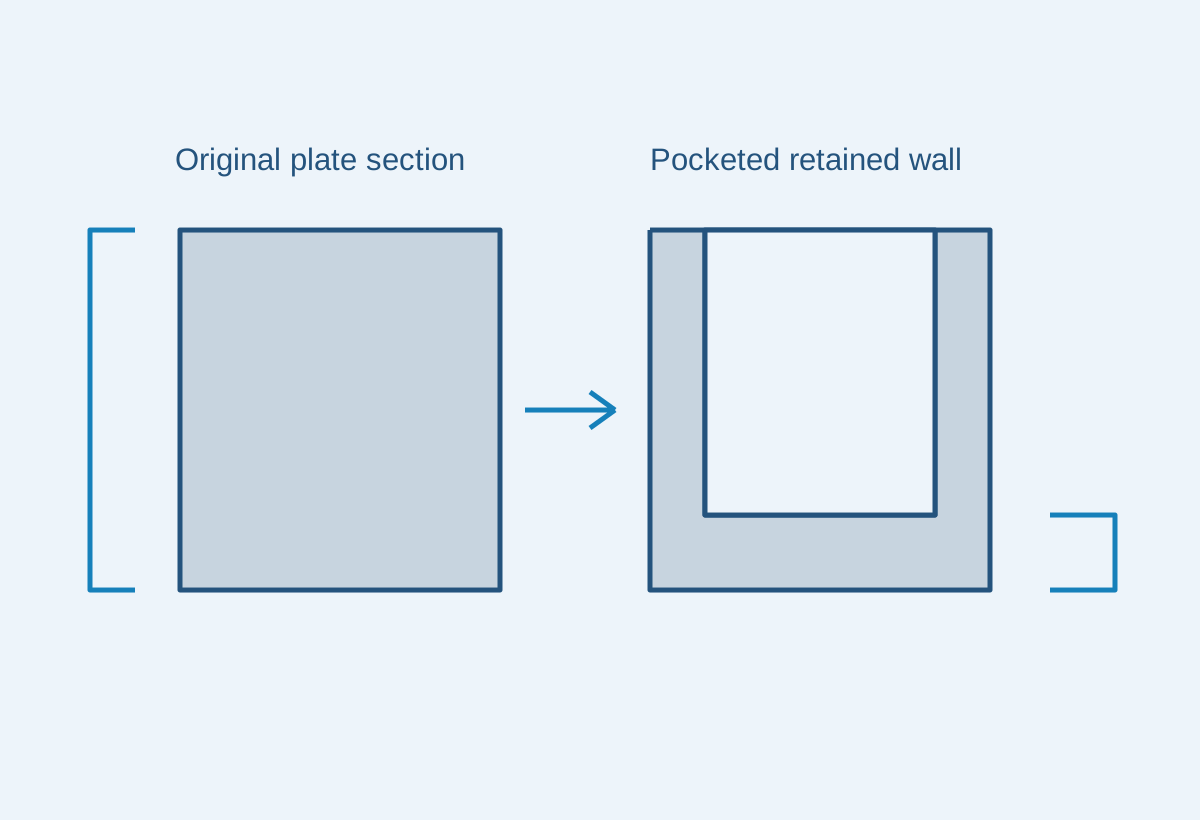
De oorspronkelijke plaatdikte blijft onderscheiden van de dunne wand die na het verspanen van de kamer overblijft

Lees minimum- en typische waarden afzonderlijk

De referentietabel gebruikt Batz+Burgel’s EN AW-7022-plaat voor plaatminima en geselecteerde fysieke waarden. De voorraaddikte en T651-toestand staan naast de sterktegegevens, in plaats van één sterkte te presenteren voor elk onderdeel van 7022.[1]

De aangekochte ruwstaat behoudt zijn eigen materiaalspecificatie en ordergekoppelde identificatie.

7022 gewalste-plaat sterktebanden en geselecteerde fysieke referenties
ReferentieWaardeProduct of toestandGebruik bij selectie
Trek- / vloeigrens minima450 / 370 MPaT651-plaat; >12,5–50 mmOorspronkelijke grondstofsectie
Trek- / vloeigrens minima430 / 350 MPaT651-plaat; >50–100 mmDikkere plaatband
Trek- / vloeigrens minima410 / 330 MPaT651-plaat; >100–200 mmDikkere plaatband
Dichtheid2.78 g/cm³Benoemd waarde; 20 °CMassa van het halffabricaat en het onderdeel
Elasticiteitsmodulus70 GPaBenoemd waarde; 20 °CStijfheidsinvoer
Thermische geleidbaarheid130–160 W/(m·K)Benoemd waarde; 20 °CThermisch ontwerp-invoer
Lineaire uitzettingscoëfficiënt23,6 µm/(m·K)Fysieke referentiewaardeDimensionale temperatuurgevoeligheid

Batz+Burgel EN AW-7022-plaat, september 2019. De sterktes zijn opgegeven als plaatminima Rm / Rp0.2; de eerste twee bronbanden hebben identieke sterktes en zijn hier samengevoegd zonder hun rekwaarden te combineren. Fysische eigenschappen zijn referentiewaarden. De werkelijke specificatie van de grondstof bepaalt de vereisten voor het bestelde materiaal.

Verspanen van een gereedschapscomponent van 7022

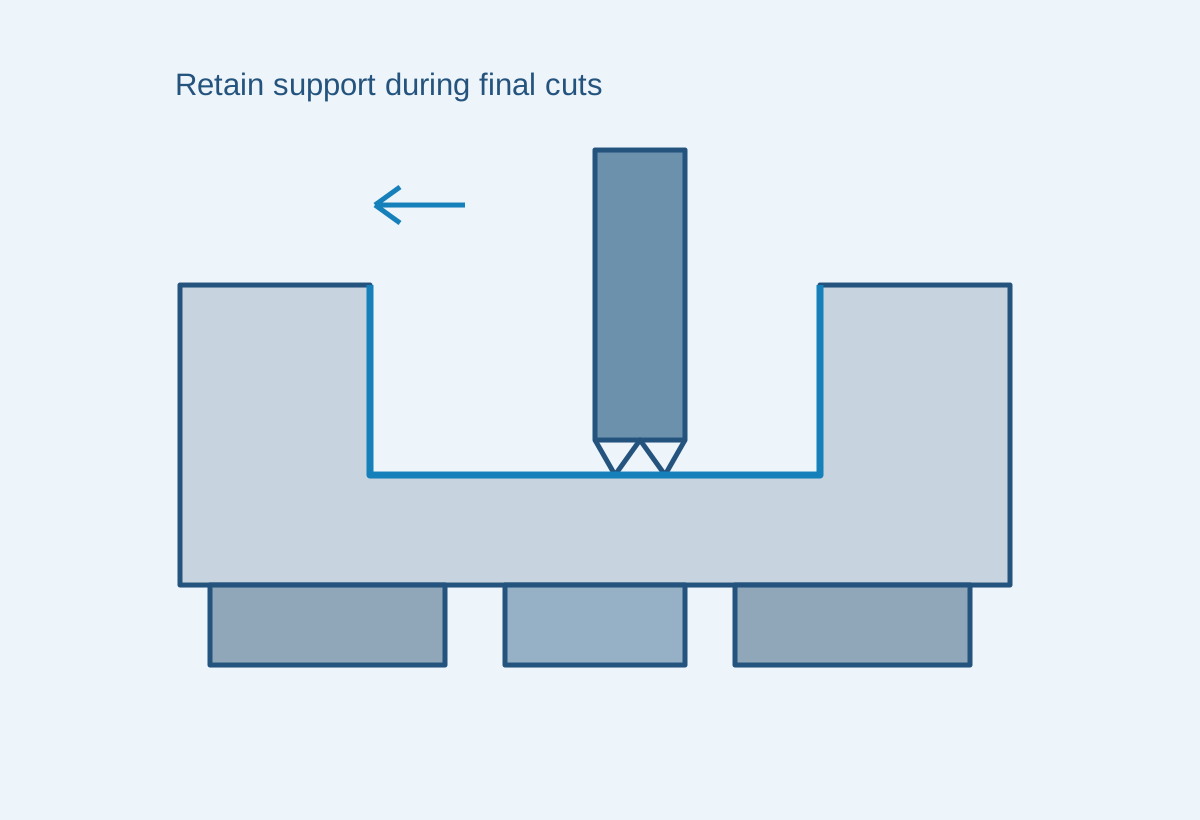
Geverspaande plaat die onder haar behouden bodem wordt ondersteund terwijl de eindvlakken worden bewerkt

Definieer de steun- en positioneringsvlakken

Wij verspanen de vlakken die het onderdeel ondersteunen en de werkende functies positioneren. Een tegensteunvlak, verhoogd montagevlak en plaatselijke uitsparing kunnen één halffabricaat delen terwijl ze verschillende taken uitvoeren.

Plan de verwijdering van aanzienlijke hoeveelheden grondstof

Diepe uitsparingen en grote open gebieden wijzigen de resterende sectie die de klem- en snedekrachten moet weerstaan. De bewerkingsvolgorde kan zware grondstofverwijdering scheiden van de eindbewerking van vlakken en boringen, met herstel van de ondersteuning na loskoppeling.

Voltooi boringen en bevestigingspatronen

Een gereedschapsboring of cirkelvormige register positioneert het bijbehorende onderdeel; een boutpatroon houdt het vast. Wij verbinden deze referenties via de opspanningen, in plaats van elke boring onafhankelijk te meten vanaf een gezaagde voorraadrand.

Werkvlakken, pinstellingen en afgewerkte interfaces

AchterzijdePositioneerboringBevestigingsgatBehouden landOntlastingsuitsparingDefinitieve toestand
Accepteer de kenmerken die het gereedschap of de assemblage positioneren
Gereed bewerkte gereedschapskenmerken en hun acceptatie
KenmerkVereisteAcceptatievoorwaardeControleer
Achterzijde of montagevlakWerkgebied, vorm en relatie tot referentievlakGespecificeerde toestand in vrije of ondersteunde toestandVlak en gerelateerde kenmerken
Locatie- of gereedschapsboorAfmeting en positie ten opzichte van de montageAfgewerkt onderdeelBoor en tekeningsreferentievlakken
Uitgeholde behuizingVastgehouden ribben en vrijruimtegeometrieNa de opgenomen eindbewerkingenDoor de tekening gedefinieerde doorsnedes
Cirkelvormig registerLocatiediameter en axiaal aansluitvlakGespecificeerde afgewerkte oppervlaktoestandDiameter, vlak en onderlinge relatie

De vrijgegeven onderdeeltekening definieert de dimensionele grenzen en de ondersteuning voor meting. De geleverde vlakheid of oppervlakteafwerking van een gekocht plaatmateriaal is een beginvoorwaarde van het grondmateriaal, niet de acceptatie van elk afgewerkt kenmerk.

Houd de werkende interfaces verbonden

Wij koppelen de gereedschapsaansluiting, het locatiepatroon en het montagevlak aan de gespecificeerde montageverwijzingen van het onderdeel.

7022 Onderdeelgeometrie en toegang voor verspaning

Gebruik het grondmateriaal waar het extra steun biedt

Een groot massief volume kan geschikt zijn voor een achterplaat, terwijl een sterk uitgeholde constructie mogelijk het grootste deel van het gekochte materiaal verwijdert. De vastgehouden ribben en montagevlakken bepalen of deze grondmateriaalvorm efficiënt is.

Laat ruimte voor de afwerkende frees

Een diepe binnenhoek beperkt de toegang en stijfheid van de frees. Een toegestane hoekstraal of een open benadering kan de vereiste bewerking met een lange frees verminderen, terwijl de geïnstalleerde vrijruimte van het gereedschap behouden blijft.

Houd materiaal tussen nabijgelegen functies

Een grote retentieboor, een aangrenzende boutgat en een zijdelingse ontlasting gebruiken allemaal dezelfde lokale doorsnede. Hun posities en wortelgeometrie moeten het materiaal behouden dat vereist is door het vrijgegeven mechanische ontwerp.

Scheid een vervangbaar slijtcontact

Een vaak gewisseld positionerings- of glijdend contact kan een gespecificeerd inzetstuk of slijtstuk gebruiken. Het 7022-lichaam levert dan de montagevoorziening en retentie, in plaats van dat elke slijtende oppervlakte integraal moet zijn.

Bespreken van onderdeelvereisten

7022-onderdelen in gereedschappen en machineopbouwen

Gereedschapssteun en matrijsondersteuning

Een steunonderdeel draagt het aangrenzende gereedschap via een gedefinieerd aanslagvlak en bevestigingspatroon. Het ondersteuningsgebied, de vrijloopopening en de gereedschapsopstaphoogte vormen het bruikbare verspaningsbereik.

Vastgehouden ponsen en werkende gereedschappen

Een retentieonderdeel positioneert het gereedschap en overdraagt de reactiekracht naar de omliggende opbouw. De boorgatvorm, schouder en bevestigingsopstelling blijven gescheiden van de eigen snij- of slijtvereisten van het gereedschap.

Roterende opspaninrichtingen en adapterinterfaces

Een cirkelvormige adapter vertaalt één registratie- en montagepatroon naar een ander. Een gespecificeerde concentrische referentie en aanslagvlak maken het mogelijk om de opspaninrichting te bevestigen zonder uitsluitend op de boutgaten te vertrouwen voor positionering.

Pallets en geleide handlingsapparaten

Een compact lichaam kan positioneringsstops, geleidemontagepunten en klemvlakken met elkaar verbinden. De relevante ondersteuningsgeometrie volgt de werkelijke opbouw, zonder een belastingsvermogen af te leiden uit de treksterkterij van de legering.

Oppervlaktebescherming en werkfuncties

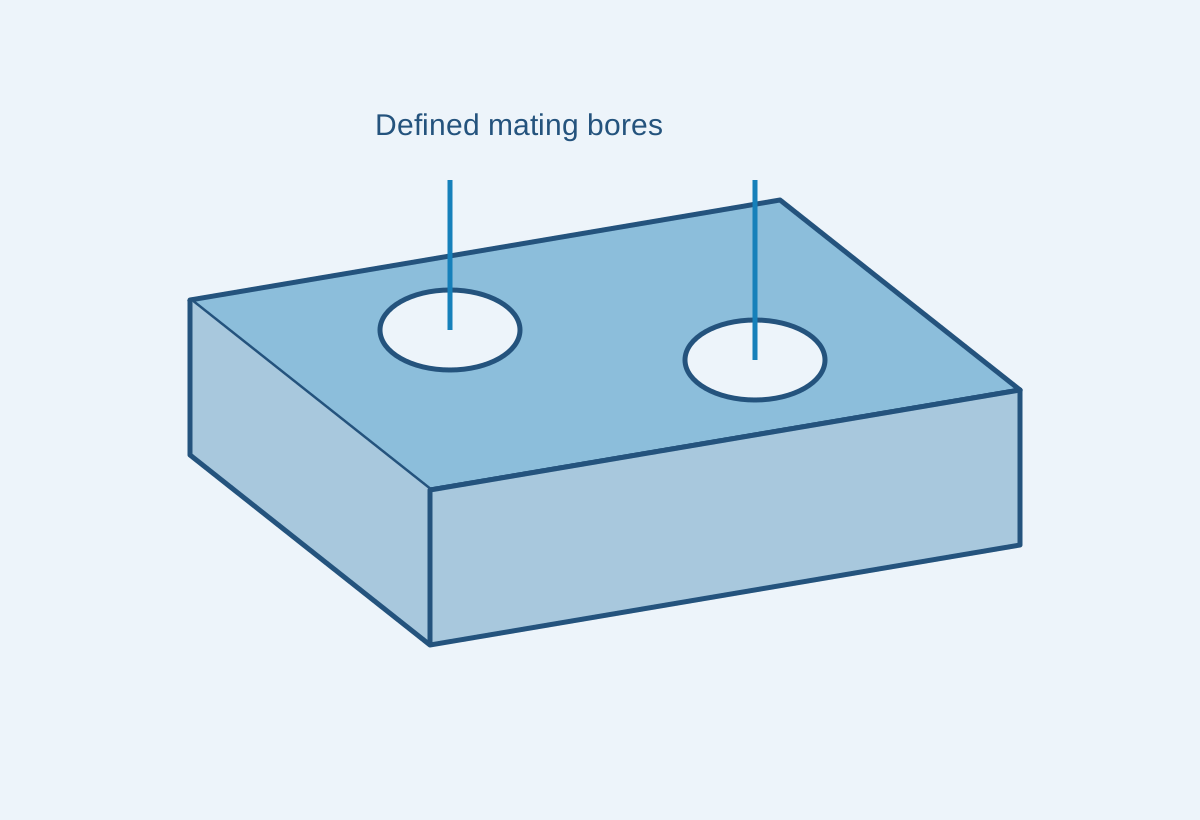
Plaatschema dat de dekking van de beschermende coating scheidt van twee niet-gecoate positioneringsboringen

Beschermde buitenoppervlakken

Beschermende anodisatie of een andere gespecificeerde oppervlaktetechniek kan worden toegepast op geselecteerde gebieden. Het uiterlijk en de omgeving bepalen de behandeling, in plaats van te veronderstellen dat een hoogsterkteplaat één universele coating nodig heeft.

Registraties, schroefdraad en afgedekte vlakken

Een positioneringscontact kan een andere oppervlaktoestand vereisen dan de omliggende buitenkant. De afwerkinggrens en definitieve afmetingen blijven bij de verspaningsdefinitie, zodat de volledige interface kan worden geaccepteerd.

Booringang en randen van kamers

Ontbramen verwijdert verhoogd materiaal terwijl de retentiezitting, positioneringsingang en smalle resterende vlakken behouden blijven. Een brede cosmetische afrondingsbewerking wordt niet onderscheidingsloos toegepast op een functionele rand.

Gepolijste of zichtbare gereedschapsoppervlakken

Een gevraagd gepolijst gebied wordt afzonderlijk aangegeven van verborgen ondersteuningsvlakken. De beoogde oppervlaktoestand en acceptatie bepalen die lokale bewerking; een legeringsnaam alleen definieert geen cosmetisch resultaat.

Blaadidentiteit en afgewerkte 7022-geometrie

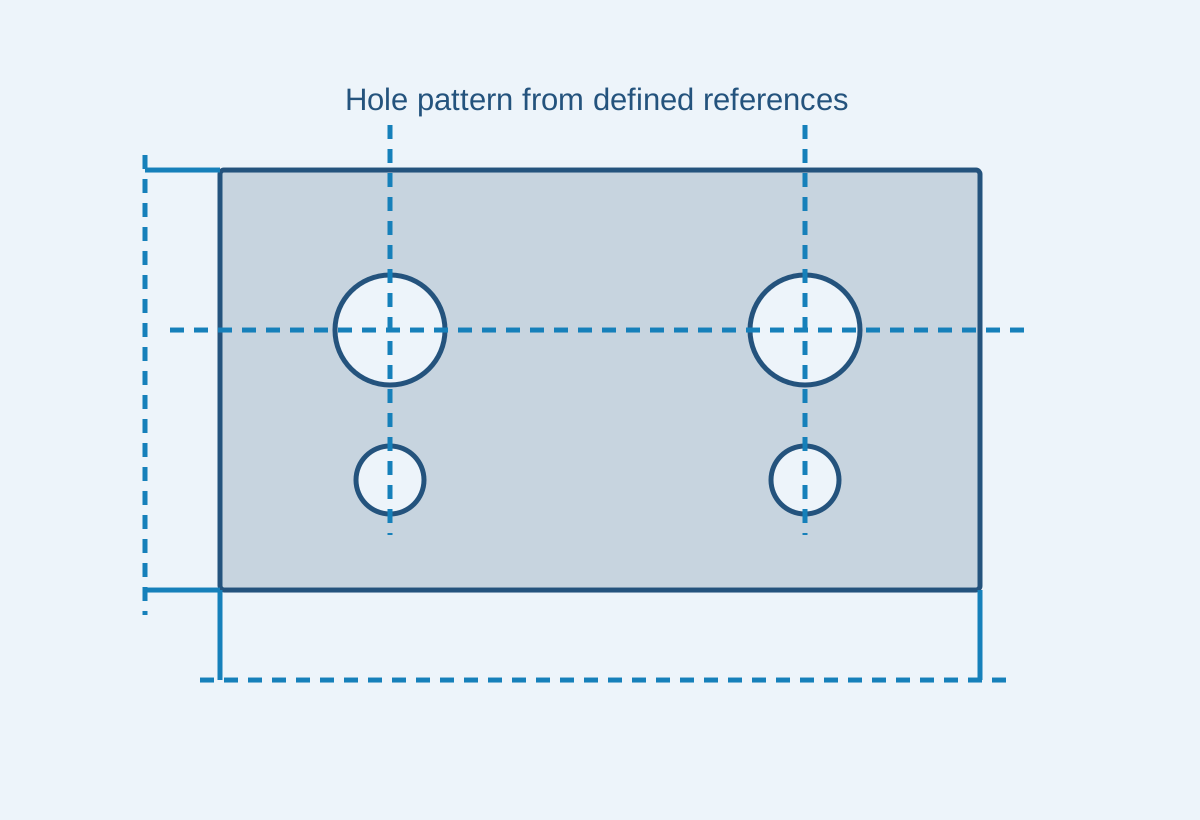
Inspectieschema dat een boringenpatroon relateert aan een plaatrand en een eindreferentie

Behoud het werkelijke voorraadrecord

De vereiste documentatie geeft de legering, het temper, de oorspronkelijke productvorm en de doorsnede van het grondmateriaal aan. Een algemene technische fiche biedt selectie-informatie, terwijl het ordergekoppelde record het daadwerkelijk gebruikte voorraadmateriaal identificeert.

Meet het vrijgegeven onderdeel

De positioneringsboorgaten, de montagevlakken en de gereedschapscontactvlakken worden gecontroleerd vanuit hun gespecificeerde referentievlakken in de goedgekeurde ondersteuningsconditie. Een tussenvorm in geklemde toestand wordt niet gebruikt als bewijs voor een andere eis in onbelaste toestand.

Registreer de definitieve uitgevoerde bewerkingen

Metingen en eventueel afzonderlijk vereiste behandelingen of materiaalgegevens volgen de revisie van het afgewerkte onderdeel. Het inspectieomvang bepaalt wat daadwerkelijk is geleverd en gecontroleerd.

Wat beïnvloedt de kosten van een verspaand onderdeel van 7022?

Dikte van het grondmateriaal en materiaalgebruik

Een dik grondmateriaal kan noodzakelijk zijn voor een verhoogde houder of steun. Als een groot deel van die sectie elders wordt verwijderd, stijgen zowel de aankoopprijs van het materiaal als de verspaningstijd; een geschikte near-net-bewerking kan beide verminderen.

Diepte van de uitsparing en toegankelijkheid voor bewerking

Diepe uitsparingen, ontoegankelijke hoeken en vlakken aan verschillende zijden vergroten het aantal bewerkingsrichtingen, de benodigde ondersteuning en de handelingen bij het hanteren. Handhaven van bruikbare gereedschapstoegang kan dat werk verminderen zonder de assemblage-interfaces te wijzigen.

Geselecteerde oppervlaktebehandelingen en bewijs

Lokale polijstbewerkingen, gemaskeerde contactvlakken en geregistreerde positioneringsafmetingen vormen afzonderlijke bewerkingen. Door deze uitsluitend toe te passen op functionele of zichtbare gebieden, voorkomt u dat dezelfde eisen over elk oppervlak van het grondmateriaal worden doorgevoerd.

Aantal en herhaling van de voorbereiding

Programmering, voorbereiding van de opspaninrichting en metingen van het eerste onderdeel worden verdeeld over de vrijgegeven hoeveelheid. Bij een herhalingsbestelling kan deze voorbereiding opnieuw worden gebruikt wanneer het grondmateriaal, de onderdelerevisie en de oppervlaktebehandeling ongewijzigd blijven.

Van het geselecteerde 7022-grondmateriaal naar herhaalde onderdelen

Geef het grondmateriaal en de definitie van het afgewerkte onderdeel vrij

De bestelling koppelt het geselecteerde 7022-product en de doorsnede aan de tekening van het gereedschap of machine-onderdeel.

Stel de volgorde van materiaalverwijdering en positionering vast

De verspaningsroute bepaalt de grove materiaalverwijdering, de ondersteunde contactvlakken en de definitieve positioneringskenmerken die door het onderdeel vereist worden.

Keur het voltooide eerste onderdeel goed

De overeengekomen controles omvatten de functionele interfaces na de opgenomen oppervlaktebehandelingen, met de vereiste ondersteuning en referentievlakken.

Herhaal het goedgekeurde onderdeel

De partij en latere herhalingen behouden die definitie van materiaal, geometrie en oppervlaktebehandeling. Een gewijzigde gereedschapsinterface wordt geïdentificeerd als een herziene onderdeel.

Veelgestelde vragen over 7022-aluminium CNC-verspaning

Betekent het woord ‘gegloeid’ in een leveranciersomschrijving dat de plaat in een zachte O-temperatuur wordt geleverd?

Niet noodzakelijkerwijs. HABA gebruikt bij Alu50 taal over laagspanningsglouen, maar in de producttabel wordt expliciet T6 vermeld voor diktes onder 10 mm en T651 voor diktes boven 10 mm. De opgegeven temperatuur en aankoopspecificatie bepalen daarom de geleverde materiaaltoestand. Houd de daadwerkelijk opgegeven temperatuur en aankoopspecificatie aan, in plaats van de materiaaltoestand uitsluitend af te leiden van dat ene woord.

Kan de sterktetabel voor platen worden toegepast op een getrokken of geextrudeerde staaf?

Niet zonder de relevante productbasis. Wielands 7022-plaat scheidt getrokken producten volgens EN 754-2 van geextrudeerde producten volgens EN 755-2, met verschillende sectie- en temperatuurrijen. Een gedraaide component die vanaf een staaf begint, gebruikt daarom de bestelde staafspecificatie in plaats van de tabel voor gewalste platen over te nemen.

Kwalificeert het frezen van een dikke plaat tot een dunne wand automatisch voor een sterkteband voor dunne platen?

Nee. De gepubliceerde plaatband verwijst naar de nominale dikte van de inkomende plaat, niet naar de lokale dikte die na bewerking overblijft. Een dunne rib gesneden uit een dikke grondplaat behoudt de oorspronkelijke materiaalproductbasis. De eindafmetingen en eventuele extra eigenschapseisen worden afzonderlijk geaccepteerd.

Kan reparatie door smeltlassen automatisch de oorspronkelijke sterktebasis van 7022-voorraadmateriaal behouden?

Nee. De gegevens van de inkomende plaat kwalificeren geen lasreparatie of de daaraan grenzende warmtebeïnvloede zone. Wieland beoordeelt de lasbaarheid van dit legeringstype met conventionele gas-, TIG- en MIG-lassen als slecht. Een voorgestelde reparatie vereist daarom een uitdrukkelijk goedgekeurde verbindingsmethode en eind-eigenschapsweg; de oorspronkelijke T651-grondstofcijfers zijn onvoldoende.

Hoe kan ik de massa van een rechthoekige 7022-blank schatten?

Vermenigvuldig het volume met de dichtheid. Een massieve grondplaat van 100 × 100 × 20 mm heeft een volume van 200 cm³; met een dichtheid van 2,78 g/cm³ bedraagt de massa 556 g, oftewel 0,556 kg. Dit is de gedefinieerde grondplaatmassa. Uitsparingen, boringen en externe profielen verminderen het volume van het afgewerkte onderdeel, dus de massa volgt de voltooide geometrie.

Hoeveel kan een 100 mm lange 7022-balk uitzetten tussen 20 °C en 40 °C?

Met α = 23,6 × 10⁻⁶/K als constante voor deze verandering geldt: ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland publiceert deze gemiddelde coëfficiënt voor het bereik 20–100 °C. De berekening beschrijft de genoemde vrije spanning; een montagevrije ruimte hangt ook af van het tegenoverliggende materiaal, de bevestigingsvoorwaarden en de werkelijke temperaturen.

PROJECTONDERSTEUNING

Bespreek uw 7022-gereedschaps- of ondersteuningscomponent

Stuur de onderdeeltekening, het geselecteerde grondmateriaal en de temperatuur samen met de gewenste hoeveelheid. Geef de oorspronkelijke grondplaatsectie en de werkvlakken, boringen en eindafwerking op die nodig zijn voor de offerte.

Referenties voor 7022-materiaal en -producten

De genoemde plaat-, productvorm- en fysieke referenties die worden gebruikt voor de hierboven genoemde materiaalonderscheidingen.

  1. Batz+Burgel — EN AW-7022 materiaalgegevensbladSterktebanden voor platen en geselecteerde fysieke referentiewaarden, september 2019.
  2. HABA — Alu50; GLEICH — CERTALCommerciële beschrijvingen van gewalste platen, toepassingen voor gereedschappen en productspecifieke bewerkingsomvang.
  3. Wieland — EN AW-7022-productgegevensUitgangsmateriaal op basis van getrokken/geextrudeerd product, beoordeling van lasbaarheid door smeltlassen en uitzettingsreferentie bij 20–100 °C.
  4. Massa- en thermische lengteberekeningenExpliciete afmetingen van het uitgangsmateriaal en temperatuurverandering, met vermelding van de dichtheid en de uitzettingscoëfficiënt.
VETCNCCNC-PRODUCTIE

Offerte aanvragen

Tekening uploaden

*Verplichte velden

Illustratie van de geometrie van acetaalonderdelen

Vergrote illustratie van de onderdeelgeometrie

AI-gegenereerde illustratie van een onderdeel.

Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB