Siirry sisältöön
VETCNCCNC-KONEISTUS
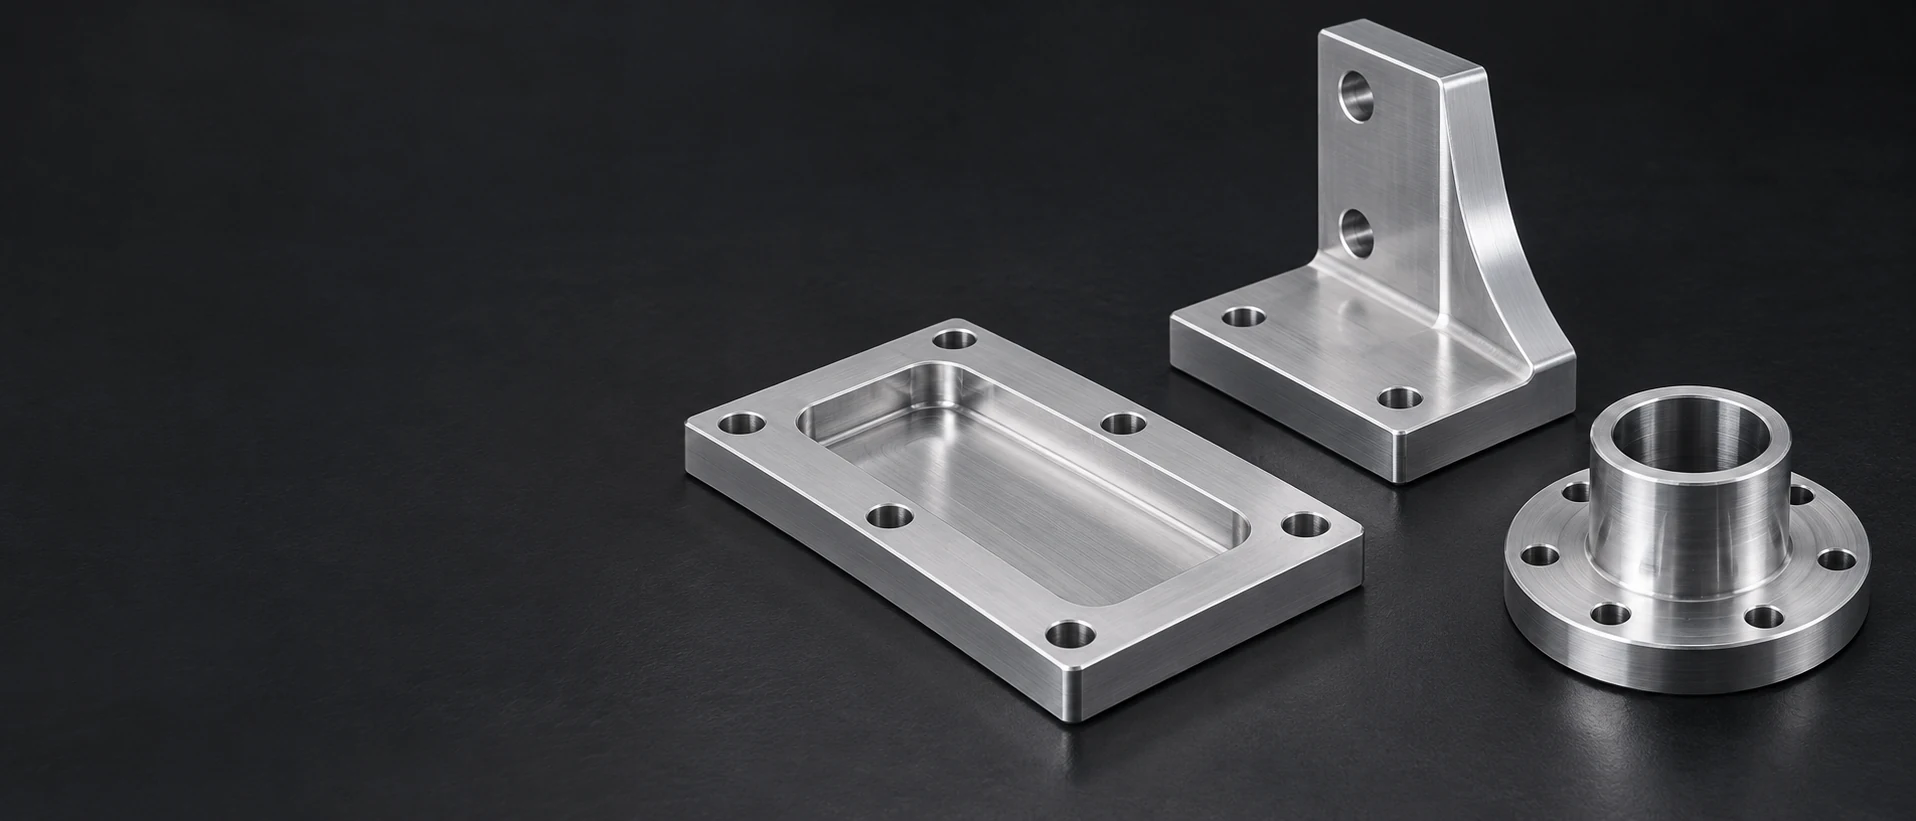
Hopeanväriset taskut sisältävä kiinnityslevy, L-kirjaimen muotoinen kiinnike ja rengasmaisen reiän sisältävä keskiosa tummalla taustalla

7022-alumiini
CNC-koneistus

Katso 7022-levyviitteitä

7022-työkaluplateet, pidintälevyt ja tukikomponentit

6 komponenttityyppiä

Muottitakaplateet

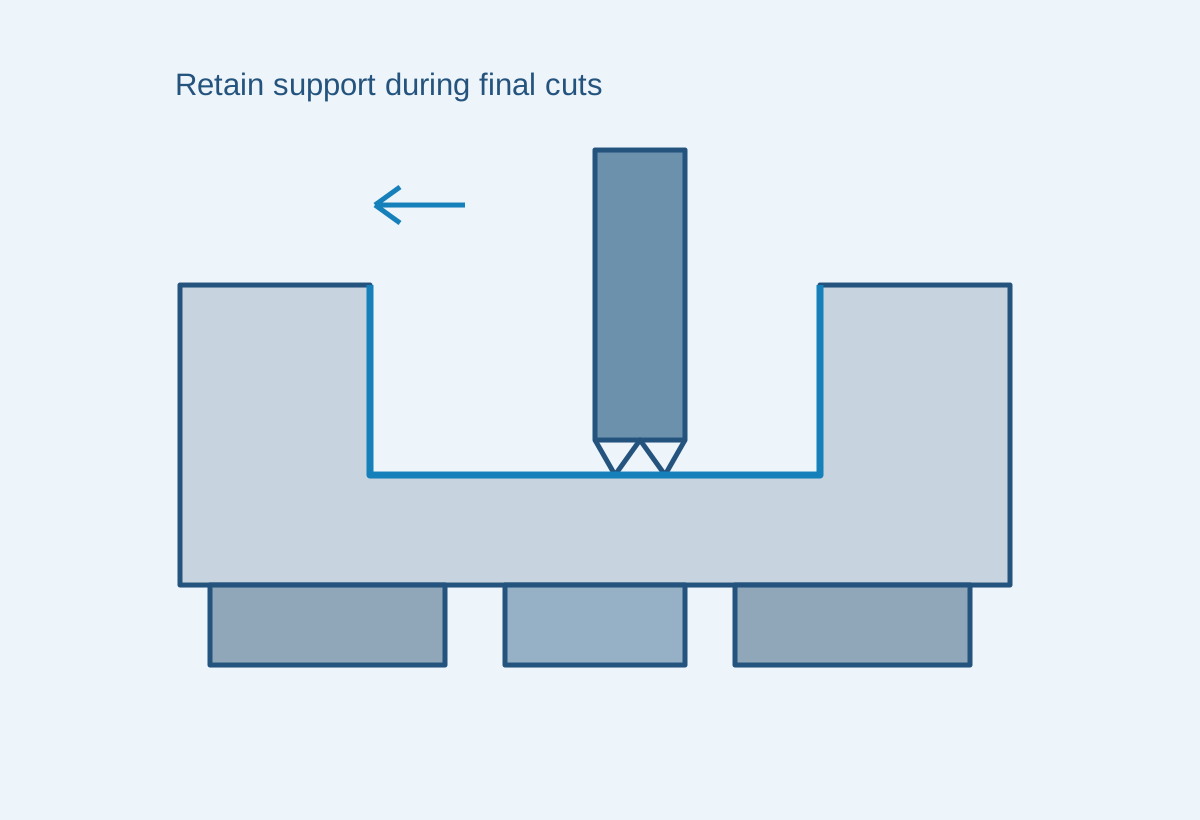
Koneistamme takasivun, kiinnitysreiät ja paikallisesti tarvittavat varausalueet kierretystä levyraakasta. Säilytetyllä sivulla tuetaan viereistä työkalua, kun taas syvennykset tarjoavat tilaa sen kiinnityksille ilman, että ne häiritsevät suunniteltua kosketuspintaa.
Pistokkeet ja työkalupidintälevyt

Pidin pitää valittua työkalua sen reiän, hartian ja kiinnityspintojen kautta. Jyrsimme nämä liitospinnat yhdessä, jotta työkalun sijoituspinta säilyy suhteessa pidimen kiinnityspintaan.

Pyöriväpöytäsovittimet

Sovitin yhdistää pöydän rekisterin ja ruuvinreijäkuvion kiinnitettävään yläpuoliseen kiinnittimeen. Sijoitusrakenteet valmistetaan sorvaamalla tai ympyräjyrsintäkoneella; kiinnitysreiät ja varausalueet täydentävät kaksipuolista yhteyttä.

Alustat ja kiinnittimet

Kiinnitin sijoittaa sijaintiakseli-auraukset, pysäytyspinnat ja kiinnitysreiät yhteen kappaleeseen. Jättämme pääsyn tarkoitetuille kiinnikkeille säilyttäen samalla koneen tai alustan tuen pinnat.

Ympyränmuotoiset kiinnityslevyt

Levy voi sisältää keskellä olevan aukeaman, useita kiinnityskuvioita tai renkaanmuotoisen tuen pinnan. Sen hyödyllinen osa seuraa liitettäviä komponentteja eikä käsittele jokaista pintaa samana kosketuspintana.

Ohjattujen liukupintojen kantolevyt

Kantolevy yhdistää ohjauskiinnityspinnat, kiinnityskuvion ja liikkuvan kokoonpanon vapaan tilan. Koneistamme määritellyt tuen korkeudet ja varsi-alueiden sijainnit kappaleen säilytetyn osan sisällä.

Meidän 7022-komponenttipalvelumme kattaa jyrsinnän, sorvauksen ja niihin liittyvän piirteiden koneistuksen julkaistun osapiirroksen mukaan. EN AW-7022 / AlZn5Mg3Cu on lämpökäsittelyyn soveltuva muovattu seos. Valittu valssattu tuote ja sen tila säilyvät tunnistettavina koko valmistusprosessin ajan; valutuksi tehty 7021-työkalulevy on erillinen materiaalireitti.

Valssattu 7022-materiaali, T651-tila ja levyosio

T651-tilassa oleva valssattu levy

Jännityksetön valssattu levy tarjoaa laajan lähtöosan tukulevyille ja työkalukappaleiden rungoille. Sovittu raakamateriaalin tila säilyy osana koneistusreittiä ja toimitettavan materiaalin määritelmää.[1]

Valinnan keskittäminen
Alkuperäinen levyosio ja tilattu kovuusasteikko

Nimetty tuottajan tuote

CERTAL ja Alu50 kuvaavat tiettyjä kaupallisesti saatavia tuotteita, jotka perustuvat seokseen 7022. Niiden julkaisemien käsittely-, toimitus- ja ominaisuustietojen omistajuus kuuluu niihin tuotteisiin. Nimetty tuotevaatimus pysyy eksplisiittisenä eikä sitä lyhennetä seoksenumeroksi.[2]

Valinnan keskittäminen
Hyväksytty tuottaja ja tuotemääritelmä

Työpalan suunta ja käytettävissä oleva tilavuus

Leikattu raakapala säilyttää alkuperäisen levyorientaation ja -poikkileikkauksen. Reitti sijoittaa poraukset, kantavat reunukset ja kuormitettavat kiinnitykset tähän ulottuvuuteen, jolloin lopullisten työpintojen valmistukseen jää riittävästi materiaalia.

Valinnan keskittäminen
Levyn suunta ja säilytetyt ominaisuudet

Levy, kiekko tai muu määritelty muoto

Pyöreän levyn leikkaaminen voi vähentää poistettavaa materiaalia pyörivälle sovittimelle; suorakulmainen levy sopii kiinnittimen rungolle. Sauva- tai puristusmuovattu raaka-aine otetaan huomioon vain sen omalla tuotemäärittelyllä ja ominaisuuspohjalla.

Valinnan keskittäminen
Tuotemuodon soveltuvuus osaan
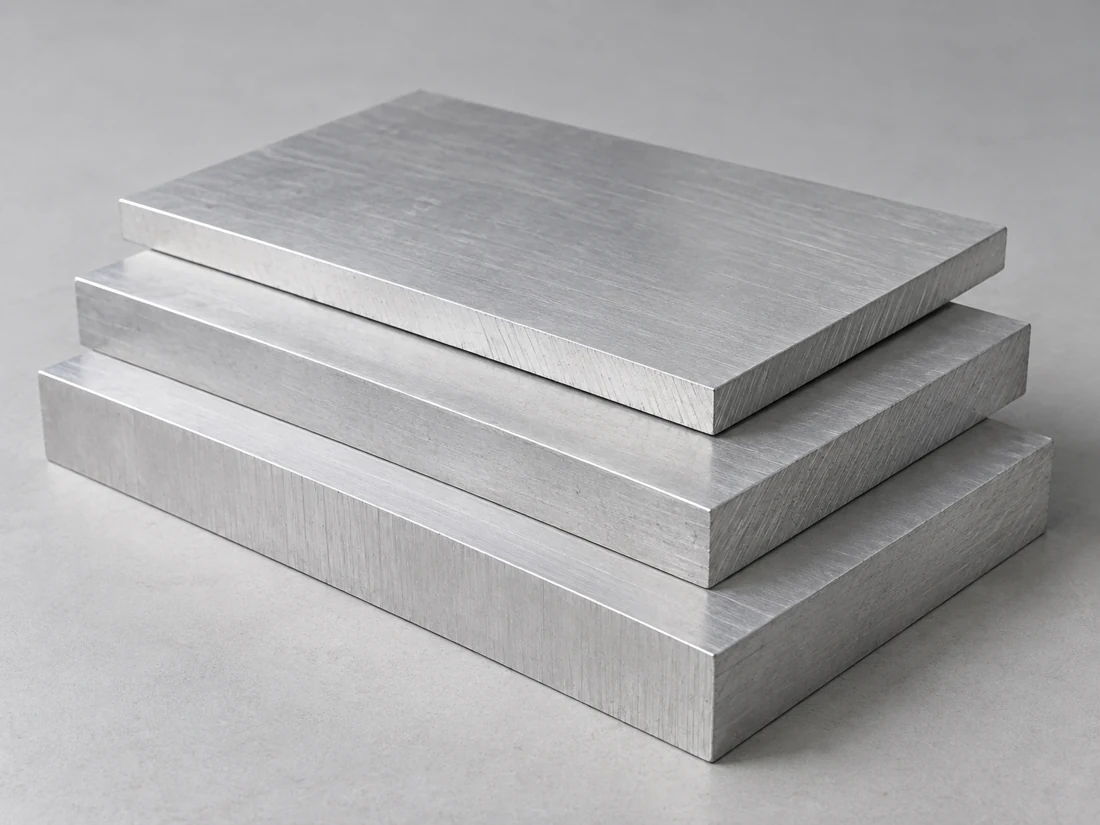
Pinottuja suorakulmaisia hopeanvärisiä levyraakoja tasaisilla pinnoilla ja sahattuilla reunoilla
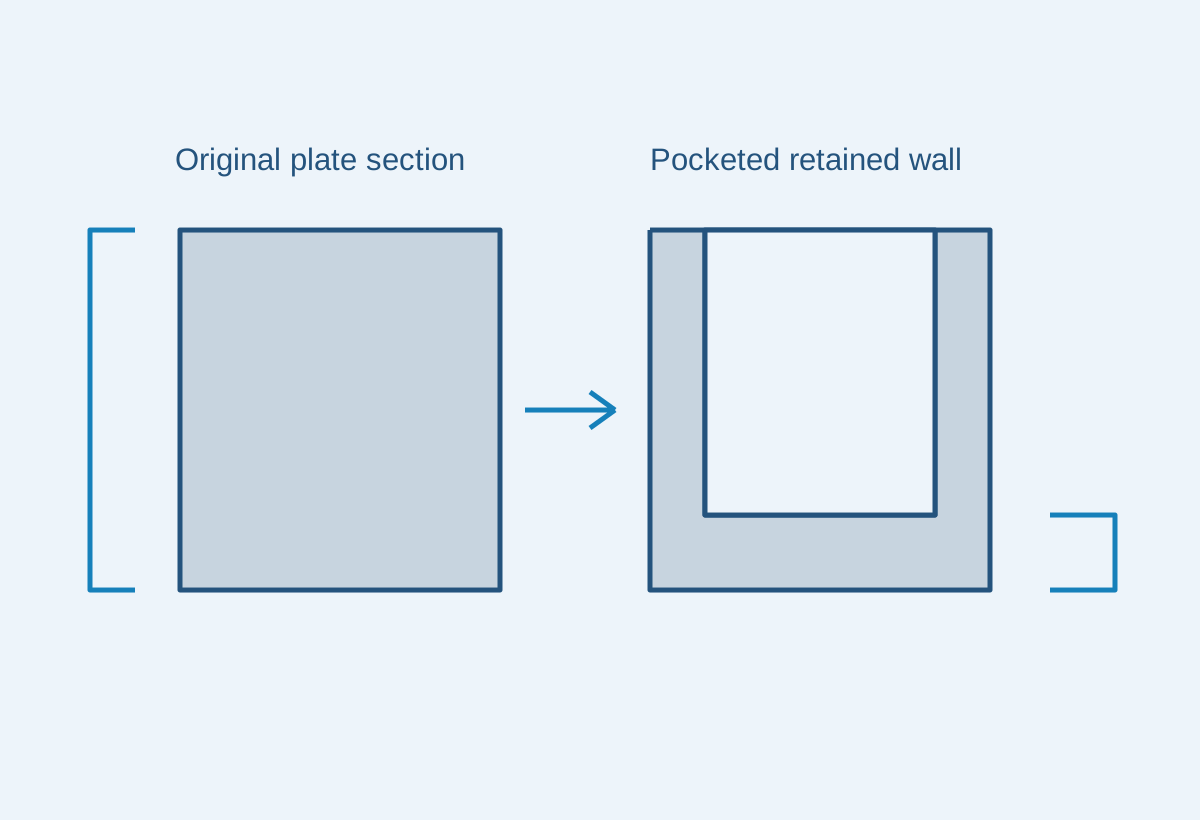
Alkuperäinen levyntukku pysyy erillisenä ohuen seinämän verran, joka jää taskun koneistuksen jälkeen

Lue minimi- ja tyypillisarvot erikseen

Viittausaulukko käyttää Batz+Burgelin EN AW-7022 -levyä peltomateriaalin minimipaksuuksien ja valittujen fysikaalisten arvojen määrittämiseen. Se pitää varastossa olevan paksuuden ja T651-tilan voimakuvioiden rinnalla eikä esitä yhtä voimaa jokaiselle 7022-osalle.[1]

Ostettu raakaosan kappale säilyttää omat materiaalispesifikaationsa ja tilaukseen liitetyt tunnistetiedot.

7022-alumiinista valssattuja levyjä ja valittuja fyysisiä viitteitä
ViiteArvoTuote tai tilaKäyttö valinnassa
Vetolujuus / myötöraja – minimiarvot450 / 370 MPaT651-levy; >12,5–50 mmAlkuperäinen raakaosan poikkileikkaus
Vetolujuus / myötöraja – minimiarvot430 / 350 MPaT651-levy; >50–100 mmPaksuempaa levyä koskeva alue
Vetolujuus / myötöraja – minimiarvot410 / 330 MPaT651-levy; >100–200 mmPaksuempaa levyä koskeva alue
Tiukkuus2.78 g/cm³Arviolta; 20 °CRaakaosan ja komponentin massa
Kimmoisuusmoduuli70 GPaArviolta; 20 °CJäykkyyslaskentaan käytettävä tieto
Lämmönjohtavuus130–160 W/(m·K)Arviolta; 20 °CLämmönvaihdonsuunnitteluun käytettävä tieto
Lineaarinen laajeneminen23,6 µm/(m·K)Fyysinen viitearvoDimensioitu lämpötilaherkkyys

Batz+Burgel EN AW-7022 -levy, syyskuu 2019. Lujuusarvot ovat levyjen minimiarvoja Rm / Rp0.2; kaksi ensimmäistä lähteen tietopankkia sisältävät samat lujuusarvot ja on yhdistetty tässä ilman niiden venymäarvojen yhdistämistä. Fyysiset ominaisuudet ovat viitearvoja. Tilattavan materiaalin vaatimukset määritellään todellisen varastomateriaalin spesifikaation perusteella.

Koneistetaan 7022-työkalukomponenttia

Taskulla varustettu levy tuettuna sen säilytetyn pohjan alapuolelta, kun lopulliset pinnat koneistetaan

Määritetään tuenta- ja sijoituspinnat

Koneistamme pinnat, jotka tukevat komponenttia ja sijoittavat sen toimintapiirteet. Tukipinta, korotettu kiinnitysalusta ja paikallinen reliefi voivat jakaa yhden raakapalan suorittaakseen eri tehtäviä.

Suoritetaan merkittävä raakamateriaalin poisto

Syvät taskut ja suuret avoimet alueet muuttavat jäljelle jäävän poikkileikkauksen kykyä vastustaa kiinnitys- ja koneistusvoimia. Työjärjestys voi erottaa runsaan materiaalinpoiston lopullisesta pinnan- ja reiänkoneistuksesta, ja tuenta voidaan palauttaa vapauttamisen jälkeen.

Valmiit reiät ja kiinnityskuvio

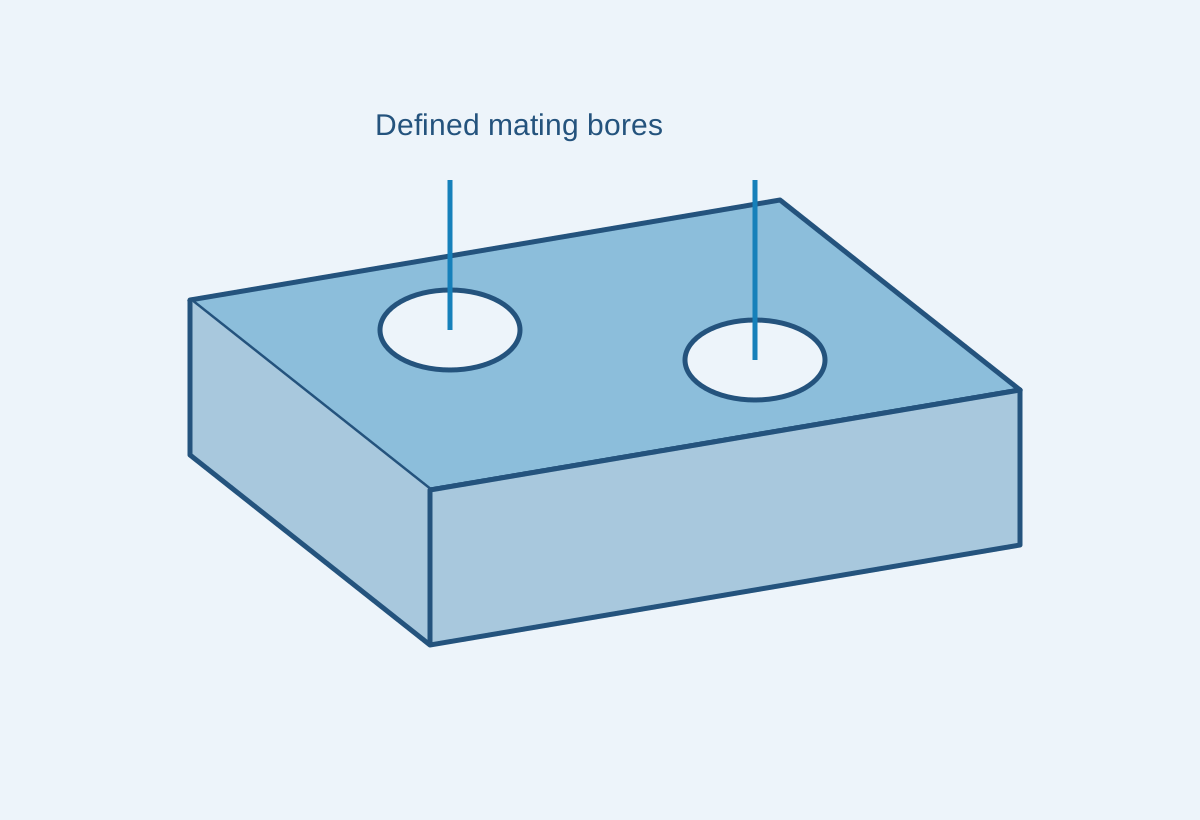
Työkalon reikä tai pyöreä sijoituspinta sijoittaa sen vastinosan; kiinnityskuvio pitää sen paikoillaan. Yhdistämme nämä viitteet asennusten kautta eikä mitata jokaista reikää erikseen sahattusta lähtöaineesta.

Toimintapinnat, pinnasijat ja valmiit rajapinnat

TukipintaSijoitusporeKiinnitysreikäSäilytetty kantava alueVapautusaukkoLopputila
Hyväksytään työkalun tai kokoonpanon sijoituspinnat
Valmiit työkalupinnat ja niiden hyväksyntä
OminaisuusVaatimusHyväksyntäehtoTarkistus
Tukipinta tai kiinnityspintaTyöalue, muoto ja mittauspisteiden suhdeMääritelty ilman tukea tai tuetussa tilassaPinta ja siihen liittyvät ominaisuudet
Sijoituspore tai työkaluporeKoko ja sijainti kiinnityspinnan suhteenValmis komponenttiPore ja piirustuksen mittauspisteet
Jyrsitty taskuKiinnitettyjä reunuksia ja varausgeometriaaSisällettyjen lopullisten toimenpiteiden jälkeenPiirustuksella määritellyt osiot
Ympyrämuotoinen rekisteriSijoitushalkaisija ja aksiaalinen istutusalueMääritelty valmis pinnanlaatuHalkaisija, pinta ja niiden välinen suhde

Vapautettu komponentin piirustus määrittelee mitalliset rajat ja mittauskannattimet. Ostetun levyjen toimitettu tasaisuus tai pinnanlaatu on lähtötilanne raakamateriaalissa, ei kuitenkaan hyväksyntä jokaiselle valmiille ominaisuudelle.

Pidetään työpinnat yhteydessä toisiinsa

Liitämme työkaluistutimen, sijoituskuvion ja kiinnityspinnan komponentin määriteltyihin kokoonpanoviitteisiin.

7022-komponentin geometria ja koneistuslisäys

Käytä raakamateriaalia siellä, missä se lisää tukea

Suuri kiinteä ulkopinta voi soveltua tukilevylle, kun taas laajasti ontto kehikko voi poistaa suurimman osan ostetusta materiaalista. Säilytettyjen ripien ja kiinnitysaluiden perusteella päätetään, onko kyseinen raakamateriaalin muoto tehokas.

Jätä tilaa viimeistelytyökalulle

Syvä sisäkulma rajoittaa työkalun pääsyä ja jäykkyyttä. Sallittu kulmaradius tai avoin lähestymistapa voivat vähentää pitkän työkalun käyttöä samalla kun säilytetään työkalun asennettu vapaa tila.

Pidä materiaalia naapuripienten ominaisuuksien välissä

Suuri pidotusreikä, viereinen ruuvireikä ja sivullinen poisto käyttävät kaikki samaa paikallista leikkausta. Niiden sijainnit ja juurigeometria eivät saa vähentää materiaalia alle julkaistun mekaanisen suunnittelun vaatiman määrän.

Erota vaihdettava kulumiskontakti

Usein vaihdettava sijainti- tai liukukontakti voi käyttää määriteltyä sisäosaa tai kulumisosaa. 7022-kappale tarjoaa tällöin kiinnityspaikan ja pidätysjärjestelmän sen sijaan, että kaikki kulumispinnat olisivat kokonaan yhtenäisiä.

Keskustele osavaatimuksista

7022-komponentit työkaluissa ja konekokoonpanoissa

Työkalun tukiosa ja muottituki

Tukikomponentti kantaa viereistä työkalua määritellyn pinnan ja kiinnityskuvion kautta. Tukialue, varausaukot ja työkalupinnoituksen korkeus muodostavat käytettävissä olevan koneistusalueen.

Pidätetyt pistokkaat ja työkalut

Pidätin sijoittaa työkalun ja siirtää sen reaktiokraftin ympäröivään kokoonpanoon. Sen reikä, hartia ja kiinnitysjärjestelmä pysyvät erillään työkalun omista leikkuu- tai kulumisvaatimuksista.

Pyörivät kiinnittimet ja sovitusliittimet

Pyöreä sovitusliitin muuntaa yhden rekisteröinti- ja kiinnityskuvion toiseksi. Määritelty keskitetty viitepiste ja istutuspinta mahdollistavat kiinnittimen kiinnittämisen ilman, että sijainti perustuu ainoastaan ruuvireikiin.

Palletit ja ohjatut käsittelälaitteet

Tiukka runko voi yhdistää sijaintipysäytimet, ohjauskiinnitykset ja kiinnityspisteet. Kyseinen tukigeometria seuraa todellista kokoonpanoa ilman, että kuormitusluokitusta määritetään seoksen vetolujuusrivin perusteella.

Pinnansuojaus ja työpinnat

Levyn kaavio, joka erottaa suojakäyttöisen pinnoitteen peittävän alueen kahdesta ilman pinnoitetta olevasta sijoitusreikästä

Suojatut ulkoalueet

Suojava anodointi tai muu määritelty pinnanmuokkausjärjestelmä voidaan sisällyttää valituille alueille. Pinnankäsittelyn valinta perustuu ulkonäköön ja ympäristöön, eikä oleteta, että korkealujuinen levy vaatii yhtenäisen pinnoitteen.

Rekisterit, kierrokset ja peitettyjen alueiden reunat

Sijoitustukipinta voi vaatia erilaisen pinnatilan kuin ympäröivä ulkoalue. Pinnanmuokkausrajan ja lopullisten mittojen säilyttäminen kuuluu koneistusmäärittelyyn, jotta koko liitospinta voidaan hyväksyä.

Porauksen suuaukot ja taskujen reunat

Jäysteenpoisto poistaa kohonneen materiaalin säilyttäen samalla pidinistuen, sijoitustulpan ja kapeat jäljelle jääneet reunat. Laajaa kosmeettista pyöristysoperaatiota ei sovelleta toiminnalliselle reunalle satunnaisesti.

Kiillotetut tai näkyvät työkalupinnat

Pyydetty kiillotettu alue erotetaan piilotettujen tukipintojen määrittelystä. Tarkoitettu pinnatila ja hyväksyntä ohjaavat kyseistä paikallista työtä; pelkkä seoksen nimi ei määritä kosmeettista tulosta.

Raakapalan tunniste ja valmis 7022-geometria

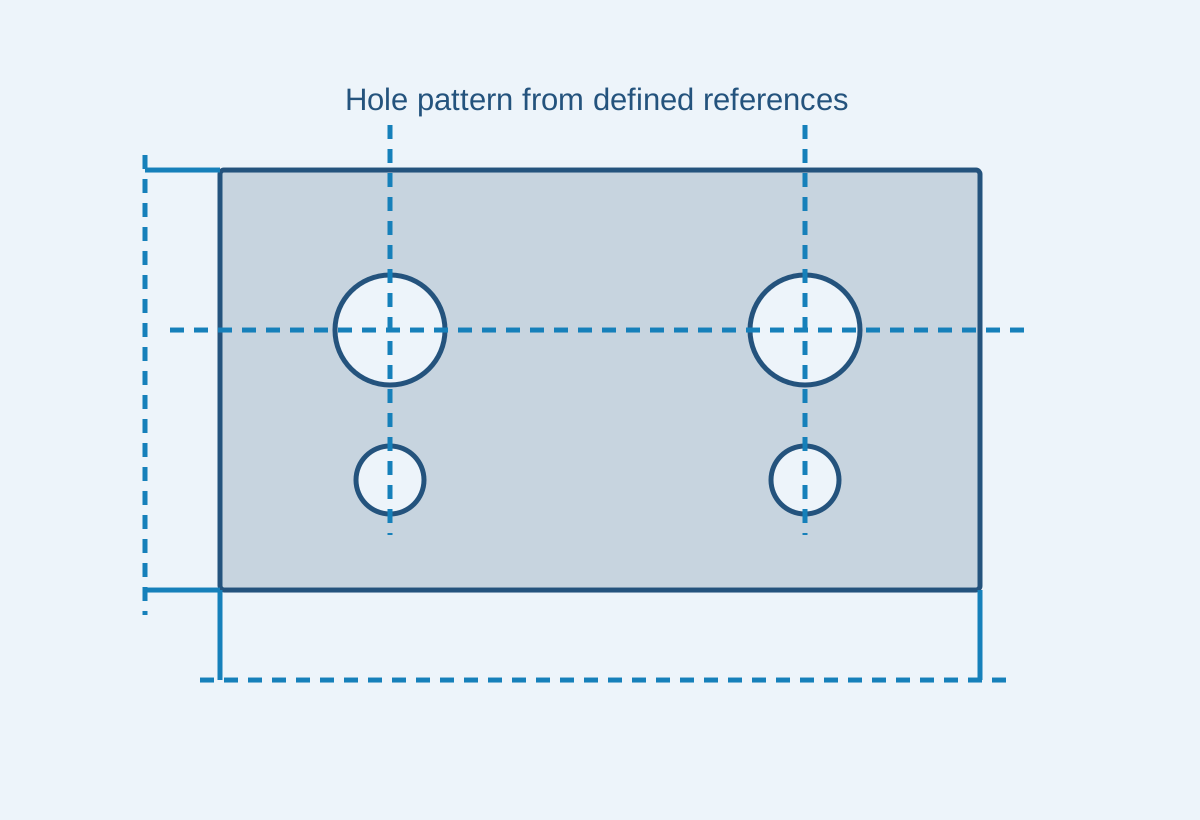
Tarkastuskaavio, joka liittää reikäkuvion levyn reunan ja pääntason viitepisteisiin

Säilytä todellinen raakapalarekisteri

Vaadittava dokumentaatio määrittelee raakapalan seoksen, kovuustilan, alkuperäisen tuotemuodon ja poikkileikkauksen. Yleinen tekninen tietolehti tarjoaa valintatietoa, kun taas tilaukseen liitetty rekisteri määrittelee käytetyn raakapalan.

Mitataan valmistettu komponentti

Sijoitusporeja, kiinnityspintaa ja työkalukontaktipintoja tarkastetaan niiden määritellyistä viitepisteistä hyväksytyssä tukitilassa. Kiinnitetty välimuotoa ei käytetä todisteena eri vapaatilavaatimuksesta.

Dokumentoidaan lopulliset suoritetut operaatiot

Mittaukset ja mahdolliset erikseen vaadittavat käsittelyt tai materiaalitiedot liittyvät valmiin osan versioon. Tarkastuksen laajuus määrittelee, mitä on todella toimitettu ja tarkistettu.

Mitkä tekijät vaikuttavat koneistetun 7022-osan hintaan?

Raakapalan paksuus ja materiaalin hyötykäyttö

Paksu raakapala voi olla välttämätön esimerkiksi korotetun pidintä tai tuen valmistukseen. Jos suuri osa tästä alueesta poistetaan muualla, ostetun materiaalin määrä ja koneistusaika kasvavat yhdessä; sopiva lähes valmis koneistus voi vähentää molempia.

Taskun syvyys ja työtilan saavutettavuus

Syvät syvennykset, saavuttamattomat kulmat ja eri puolilla sijaitsevat pinnat lisäävät koneistussuuntia, tukea ja käsittelyä. Hyödyllisen työkalun saavutettavuuden säilyttäminen voi vähentää tätä työtä ilman, että kokoonpanorajapintoja muutetaan.

Valitut pinnankäsittelyt ja todisteet

Paikallinen kiillotus, peitettyjä kosketuspintoja ja rekisteröityjä sijoituspintoja koskevat erilliset toimenpiteet. Niiden soveltaminen ainoastaan toiminnallisille tai näkyville alueille estää samojen vaatimusten levittämisen kaikille raakapinnalle.

Määrä ja toistovalmistus

Ohjelmointi, kiinnittimen valmistus ja ensimmäisen komponentin mittaukset jakautuvat koko toimitusmäärän kesken. Toistotilaus voi käyttää uudelleen tätä valmistusta, kun raakapalan tuote, osan versio ja pinnankäsittely pysyvät samoina.

7022-raakapalasta toistokomponentteihin

Vahvista raakapala ja valmis määrittely

Tilaus yhdistää valitun 7022-tuotteen ja osan työkalu- tai konekomponentin piirustukseen.

Määritä poiston ja sijoituksen järjestys

Koneistusreitti määrittelee komponentin vaatimat suuren poiston, tuettavat kosketuspinnat ja lopulliset sijoituspinnat.

Hyväksy valmis ensimmäinen komponentti.

Sopimukseen kuuluvat tarkastukset kattavat toimivat rajapinnat valmiin pinnankäsittelyn jälkeen vaadittujen tuentapintojen ja mittausviitepisteiden kanssa.

Toimi hyväksytyn komponentin mukaan.

Erikois- ja myöhempänä toistettavat erät säilyttävät saman materiaalin, geometrian ja pinnanlaatutiedot. Muutettu työkalun liitoskohda tunnistetaan uudelleen määritellyksi komponentiksi.

7022-alumiinin CNC-koneistus – usein kysytyt kysymykset

Tarkoittaako toimittajan kuvaustekstissä käytetty sana 'annealed' (pehmitetty), että levy toimitetaan pehmeässä O-temperissa?

Ei välttämättä. HABA kuvaa Alu50-tuotetta alajännityksellä pehmitetyn materiaalin kielellä, mutta sen tuotetaulukko määrittelee selkeästi T6-temperin paksuudelle alle 10 mm ja T651-temperin paksuudelle yli 10 mm. Toimitettu materiaalin tila määräytyy siis ilmoitetun temperin ja ostospesifikaation perusteella. Pidä käytössä todellinen ilmoitettu temper ja ostospesifikaatio, älä päättele materiaalin tilaa pelkästään tästä sanasta.

Voiko levyjen lujuustaulukkoa soveltaa vedetylle tai puristetulle sauvalle?

Ei ilman asianmukaista tuotepohjaa. Wielandin 7022-levyt eroittavat vedetyt tuotteet EN 754-2 -standardin mukaisesti puristettuihin tuotteisiin EN 755-2 -standardin mukaisesti, eri poikkileikkaus- ja temper-riveillä. Siksi sauvalle perustuva sorvattu komponentti käyttää tilattua sauvaspesifikaatiota eikä perii valssatun levyn taulukkoa.

Onko paksun levyn jyrsiminen ohueksi seinämäksi riittävä peruste siirtää se ohuemman levyn lujuusluokkaan?

Ei. Julkaistu levyluokka viittaa saapuvan levyn nimellispaksuuteen, ei koneistuksen jälkeen jääneeseen paikallis-paksuuteen. Ohut rinta, joka on leikattu paksusta raakapalasta, säilyttää alkuperäisen materiaalituotteen pohjan. Sen valmiit mitat ja mahdolliset lisäominaisuusvaatimukset hyväksytään erikseen.

Voiko sulamis hitsausta käyttäen tehty korjaus säilyttää alkuperäisen 7022-materiaalin varastolujuuspohjan automaattisesti?

Ei. Saapuvat levytiedot eivät kelpaa hitsattuun korjaukseen tai sen ympäröivään lämpökäsittelyn vaikutusalueeseen. Wieland arvioi tavanomaisen kaasuhitsauksen, TIG- ja MIG-hitsauksen sulautettavuuden tälle seokselle heikoksi. Ehdotettu korjaus vaatii siis erikseen hyväksytyn liitos- ja lopullisen ominaisuuden saavuttamisen menetelmän; alkuperäiset T651-valmislevyjen tiedot eivät riitä.

Kuinka voin arvioida suorakulmaisen 7022-tyhjän massaa?

Kerro tilavuus tiukkuudella. Kiinteän 100 × 100 × 20 mm leikkauspohjan tilavuus on 200 cm³; käyttäen tiukkuutta 2.78 g/cm³ saadaan massa 556 g eli 0.556 kg. Tämä on määritelty leikkauspohjan massa. Taskut, poraukset ja ulkopinnan muotoilu vähentävät valmiin komponentin tilavuutta, joten sen massa perustuu valmiiseen geometriaan.

Kuinka paljon 100 mm:n mittainen 7022-levy muuttuu pituudeltaan lämpötilan vaihtuessa 20 °C:sta 40 °C:een?

Käyttäen lämpölaajenemiskertoimen arvoa α = 23,6 × 10⁻⁶/K tälle muutokselle saadaan ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland julkaisee tämän keskimääräisen kertoimen lämpötilavälille 20–100 °C. Laskelma kuvaa mainittua vapaata väliä; kokoonpanossa oleva varaus riippuu myös vastaosan materiaalista, kiinnityksestä ja todellisista lämpötiloista.

HANKKEEN TUKI

Keskustele 7022-työkaluistasi tai tuentakomponenteistasi

Lähetä osan piirros, valittu valmislevy ja kovuusluokka sekä määrä. Liitä alkuperäinen leikkauspohjan osa sekä työpinnat, poraukset ja vaadittu lopullinen pinnankäsittely tarjouksen laatimista varten.

7022-materiaalin ja tuotteiden viitteet

Yllä käytetyt nimetyt levyt, tuotemuodot ja fyysiset viitteet materiaalin erotteluun.

  1. Batz+Burgel — EN AW-7022 materiaalitietolehtiLevyn lujuusalueet ja valitut fysikaaliset viitetiedot, syyskuu 2019.
  2. HABA — Alu50; GLEICH — CERTALKaupallisesti valssattujen levyjen kuvaus, työkalukäytöt ja tuotespesifinen prosessointialue.
  3. Wieland — EN AW-7022 tuotetietojaVedetty/ulokkeellistettu tuotteen perusta, sulamisliitoksen arviointi ja 20–100 °C:n laajenemisviite.
  4. Massa- ja lämpöpituuslaskelmatIlmoitetut raakamitat ja lämpötilan muutos ilmoitetulla tiukkuudella ja laajenemiskertoimella.
VETCNCCNC-valmistus

Pyydä tarjous

Lataa piirustus

*Pakolliset kentät

Aseta osan geometria (acetaali)

Suurennettu osan geometriakuvaus

Tekoälyllä luotu osan havainnollistus.

Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB