Vai al contenuto
VETCNCCNC MANUFACTURING
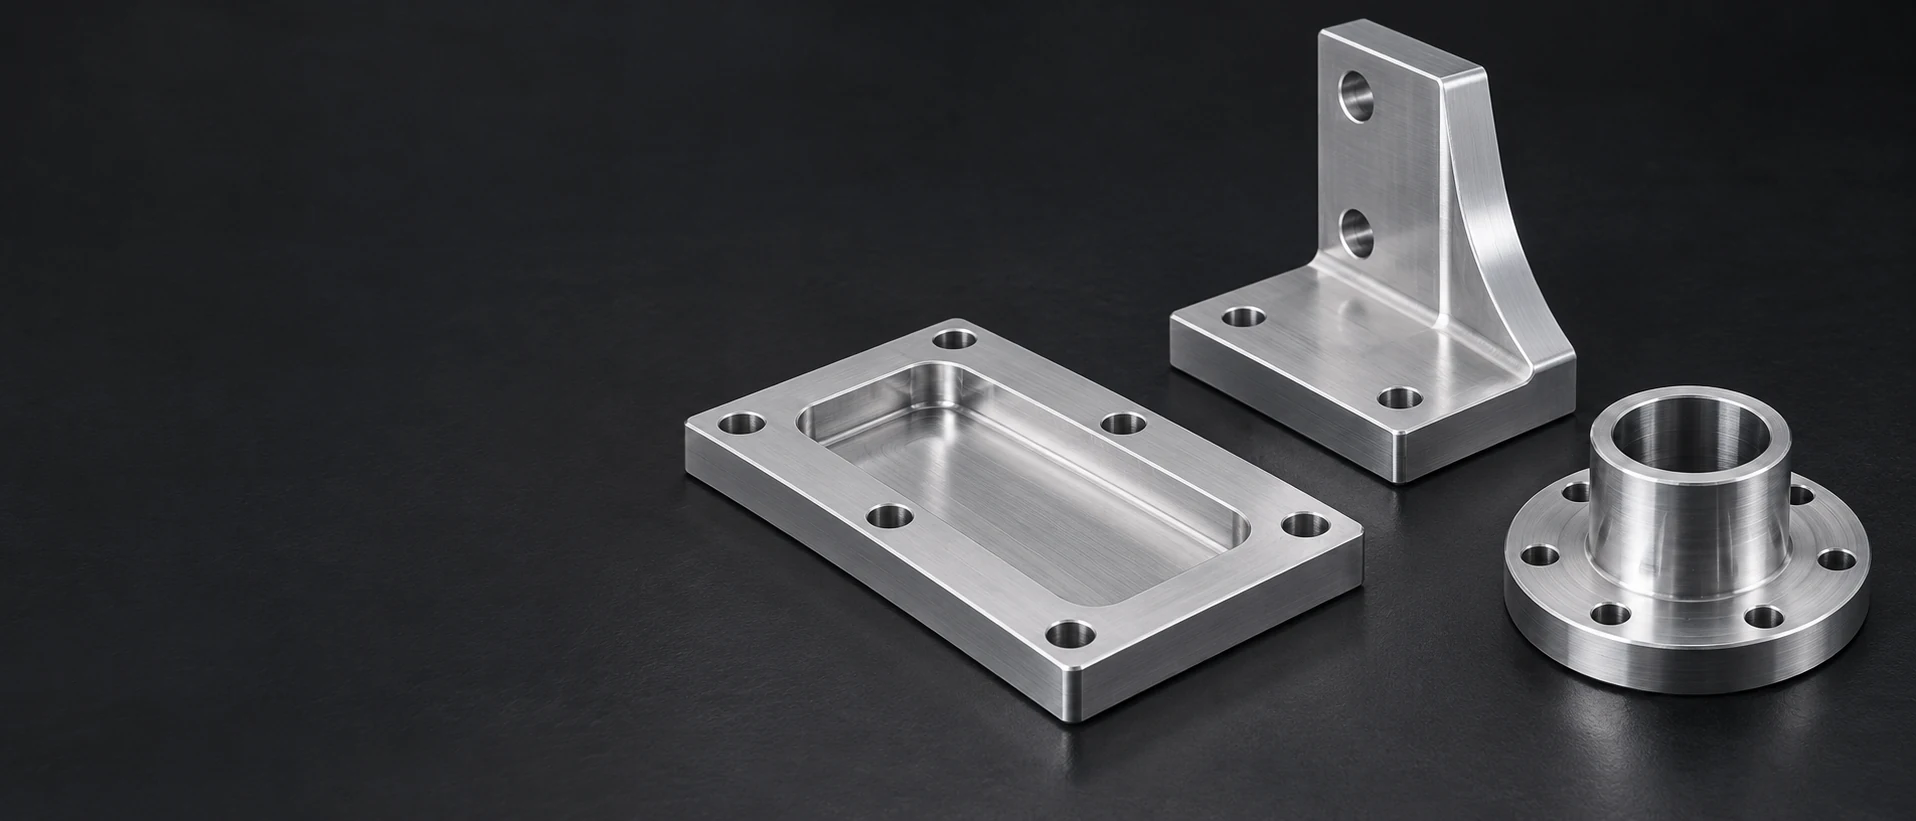
Piastra di montaggio argentata con tasche incassate, staffa a L e mozzo flangiato su sfondo scuro

Alluminio 7022
Lavorazione CNC

Visualizza i riferimenti per piastra in 7022

Lastre per attrezzature, supporti e componenti di supporto in 7022

6 tipi di componenti

Lastre di supporto per stampi

Lavoriamo meccanicamente le facce di appoggio, i fori di fissaggio e le tolleranze locali su un grezzo in lamiera laminata. La faccia trattenuta supporta l’utensile adiacente, mentre le cave forniscono spazio per i relativi attacchi senza interrompere l’area di contatto prevista.
Supporti per punzoni e utensili

Un fermo tiene l’utensile selezionato tramite il suo foro, la sua spalla e le sue caratteristiche di fissaggio. Realizziamo insieme queste interfacce in modo che la superficie di posizionamento dell’utensile rimanga correlata alla faccia di montaggio del fermo.

Adattatori per tavole rotanti

Un adattatore collega il registro della tavola e il foro di fissaggio al dispositivo di fissaggio sovrastante. Le caratteristiche di posizionamento vengono realizzate mediante tornitura o fresatura circolare; i fori di fissaggio e le cave completano il collegamento su entrambi i lati.

Blocchi per pallet e dispositivi di fissaggio

Un blocco di fissaggio realizza i suoi fori di posizionamento, le facce di arresto e i fori di montaggio all’interno di un unico corpo. Lasciamo accesso per le morse previste, preservando nel contempo le zone di appoggio sulla macchina o sul pallet.

Dischi di montaggio circolari

Un disco può presentare un foro centrale, più schemi di montaggio o una faccia di appoggio anulare. La sua sezione utile segue i componenti collegati, anziché trattare ogni faccia come se fosse la stessa superficie di contatto.

Supporti per guide a scorrimento

Un supporto combina facce di fissaggio per guide, uno schema di montaggio e tolleranze per l’insieme mobile. Lavoriamo meccanicamente le altezze di supporto e le posizioni delle spalle specificate nella sezione trattenuta del corpo.

Il nostro servizio per componenti in lega 7022 comprende fresatura, tornitura e lavorazioni accessorie conformi al disegno di parte rilasciato. EN AW-7022 / AlZn5Mg3Cu è una lega deformabile trattabile termicamente. Il prodotto laminato selezionato e la sua condizione rimangono identificati durante l’intero processo produttivo; la lastra strumentale in lega 7021 fusa rappresenta un percorso materiale distinto.

Laminato 7022, condizione T651 e sezione di lamiera

Lamina laminata T651

Una lamiera laminata sottoposta a distensione termica fornisce una sezione iniziale ampia per piastre di supporto e corpi utensili. La condizione di materiale concordata rimane parte integrante del processo di lavorazione e della definizione del materiale consegnato.[1]

Focus sulla selezione
Sezione originale di lamiera e tempera ordinata

Prodotto di un produttore nominato

CERTAL e Alu50 descrivono prodotti commerciali specifici basati sulla lega 7022. I dettagli pubblicati relativi alla lavorazione, alla fornitura e alle proprietà appartengono esclusivamente a tali prodotti. Un requisito espresso in termini di prodotto denominato deve rimanere esplicito, anziché essere abbreviato in un semplice numero di lega.[2]

Focus sulla selezione
Produttore approvato e definizione del prodotto

Direzione del grezzo e volume utile disponibile

Un grezzo tagliato conserva l’orientamento originale e la sezione della lamiera. Il processo di lavorazione prevede la realizzazione di fori, spalle e attacchi caricati entro tale volume, lasciando sufficiente materiale per le superfici finali di lavoro.

Focus sulla selezione
Orientamento della lamiera e caratteristiche mantenute

Lamiera, disco o altra forma specificata

Un taglio circolare di lamiera può ridurre la quantità di materiale da asportare per un adattatore rotativo; una lamiera rettangolare può essere più adatta per un corpo di fissaggio. Il materiale in barra o estruso viene considerato soltanto se accompagnato dalla propria specifica prodotto e dalla relativa base di proprietà fisiche.

Focus sulla selezione
Idoneità della forma prodotto per il componente
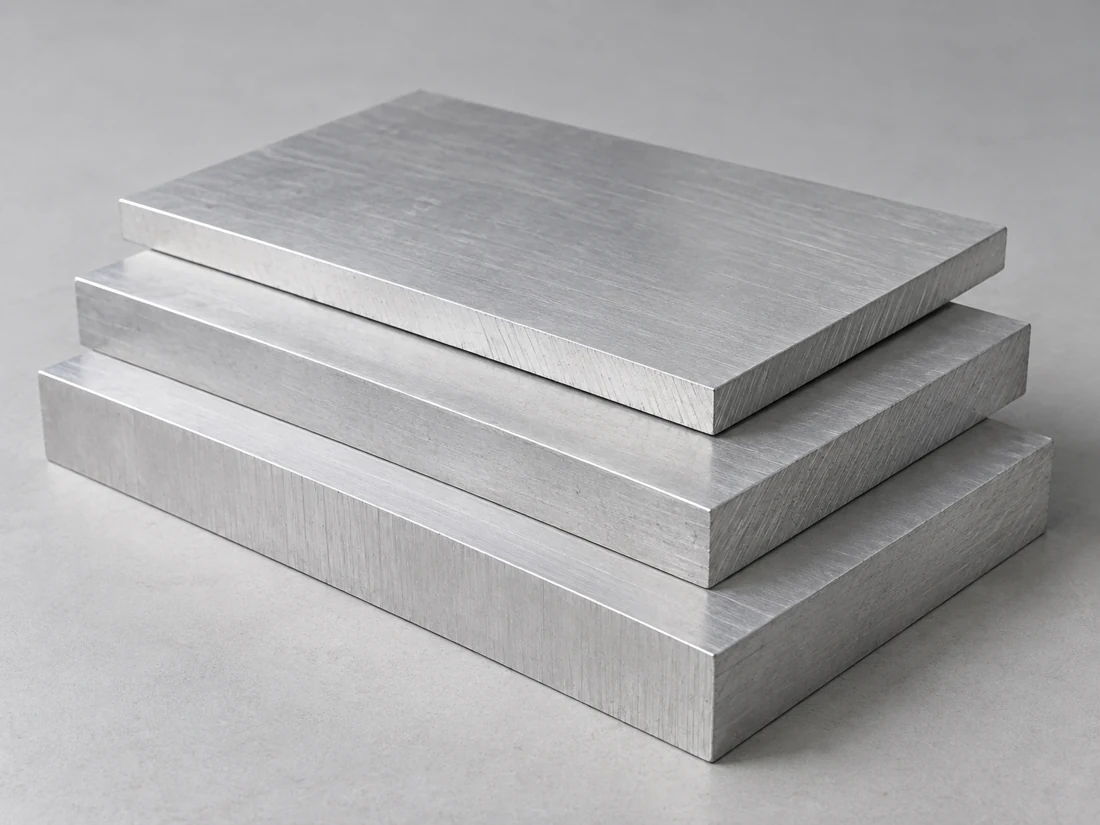
Blocchi sovrapposti di piastra d’argento rettangolare con facce piane e bordi segati
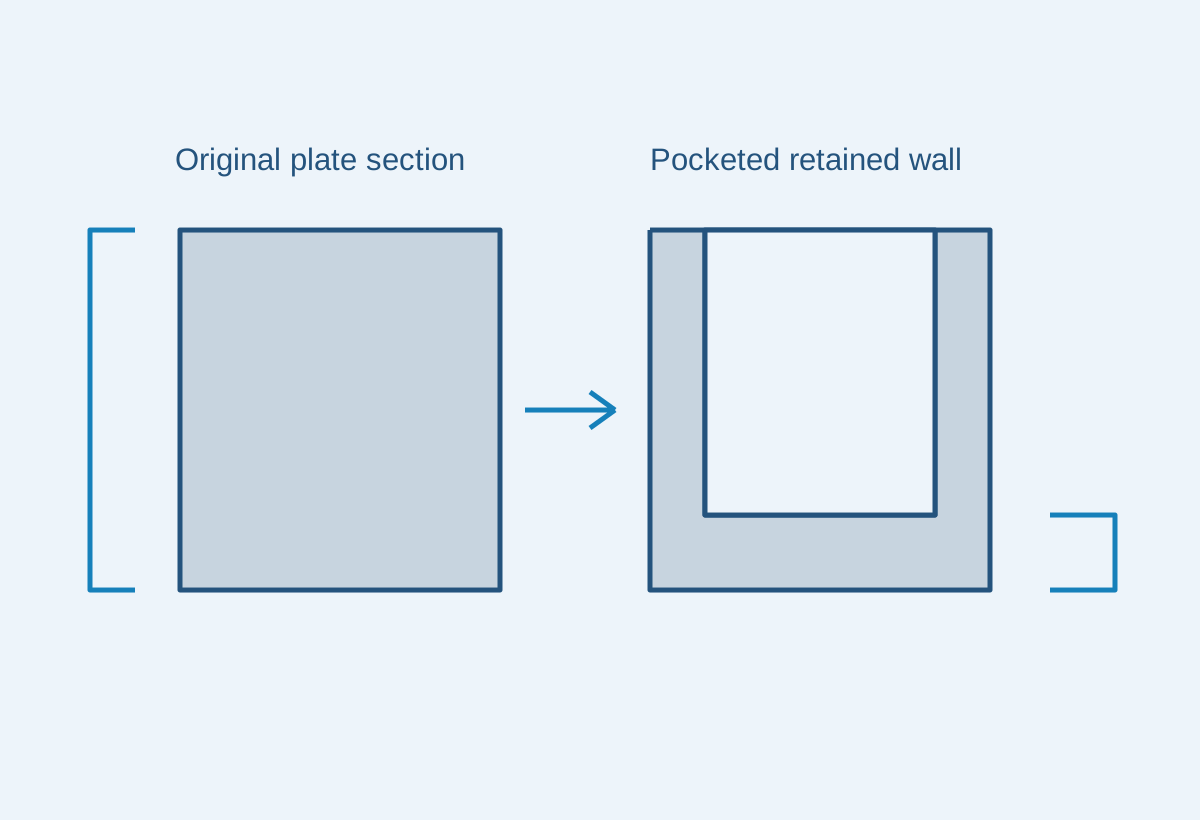
Lo spessore originale della piastra rimane distinto dalla parete sottile lasciata dopo la fresatura della tasca

Leggere separatamente i valori minimi e quelli tipici

La tabella di riferimento utilizza il foglio EN AW-7022 di Batz+Burgel per i valori minimi delle lamiere e alcuni parametri fisici selezionati. Riporta lo spessore della lamiera e la condizione T651 accanto ai valori di resistenza, anziché indicare un unico valore di resistenza valido per ogni componente in lega 7022.[1]

Il grezzo acquistato conserva la propria specifica materiale e l’identificazione collegata all’ordine.

Bande di resistenza in lamiera laminata in alluminio 7022 e riferimenti fisici selezionati
RiferimentoValoreProdotto o condizioneUso nella selezione
Valori minimi di resistenza a trazione / snervamento450 / 370 MPaLamiera T651; >12,5–50 mmSezione del materiale grezzo
Valori minimi di resistenza a trazione / snervamento430 / 350 MPaLamiera T651; >50–100 mmFascia di lamiera più spessa
Valori minimi di resistenza a trazione / snervamento410 / 330 MPaLamiera T651; >100–200 mmFascia di lamiera più spessa
Densità2.78 g/cm³Valore approssimativo; 20 °CMassa del grezzo e del componente finito
Modulo di elasticità70 GPaValore approssimativo; 20 °CDato di input per la rigidezza
Conducibilità termica130–160 W/(m·K)Valore approssimativo; 20 °CDato di input per la progettazione termica
Dilatazione lineare23,6 µm/(m·K)Riferimento fisicoSensibilità dimensionale alla temperatura

Scheda tecnica Batz+Burgel EN AW-7022, settembre 2019. I valori di resistenza indicati sono i minimi garantiti per lamiera (Rm / Rp0.2); le prime due fasce di spessore presentano identici valori di resistenza e sono qui raggruppate senza tuttavia unire i rispettivi allungamenti. Le proprietà fisiche riportate sono valori di riferimento. La specifica effettiva del materiale grezzo determina i requisiti di materiale ordinati.

Lavorazione meccanica di un componente in lega 7022 per utensili

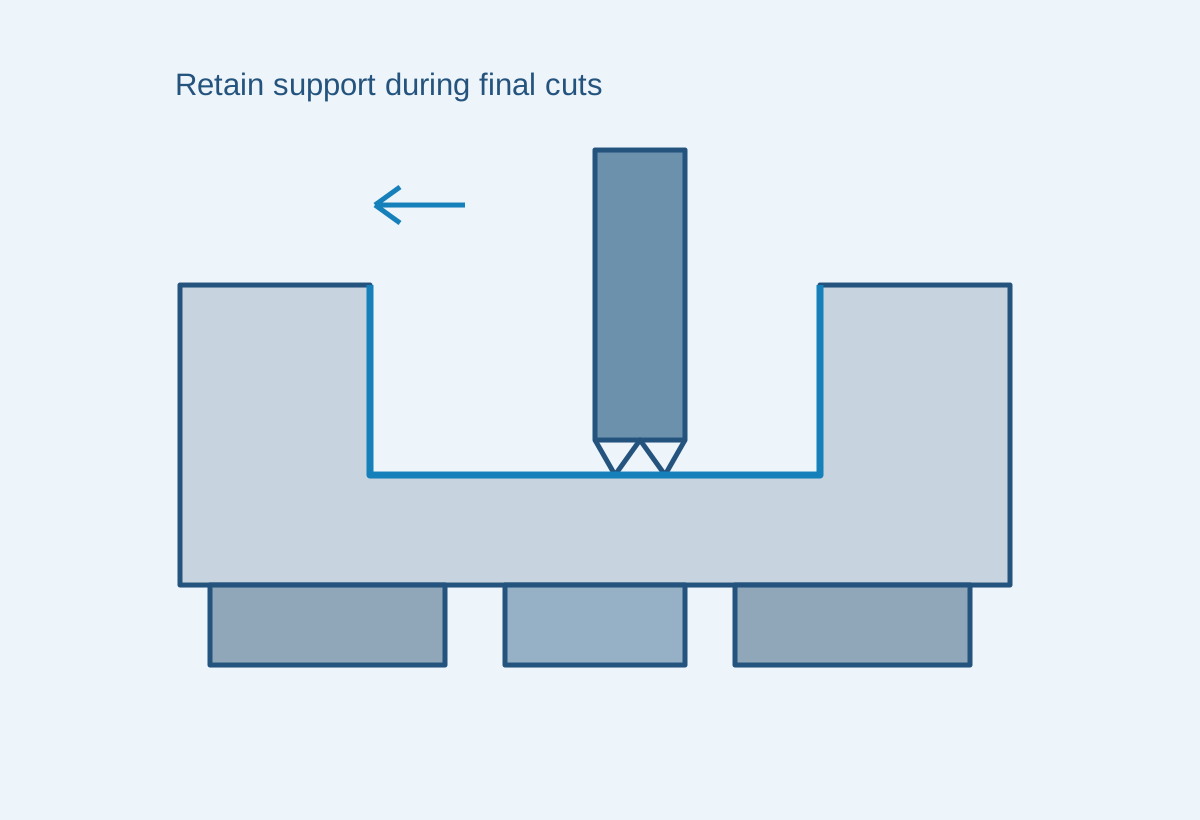
Piastra con tasca fresata supportata al di sotto del suo fondo conservato mentre vengono lavorate le facce finali

Definizione delle superfici di appoggio e di posizionamento

Lavoriamo le superfici che supportano il componente e ne definiscono la posizione rispetto alle caratteristiche funzionali. Una superficie di appoggio posteriore, una spalla di montaggio rialzata e un’alloggiatura locale possono essere realizzate su un unico grezzo pur svolgendo funzioni distinte.

Sequenza di asportazione consistente di materiale grezzo

Tasche profonde e ampie aree aperte modificano la sezione residua disponibile a resistere alle forze di serraggio e di taglio. Il ciclo di lavorazione può separare l’asportazione pesante dal lavoro finale sulle superfici piane e sui fori, con il ripristino del supporto dopo lo sblocco del pezzo.

Fori completi e schemi di fissaggio

Un foro utensile o un registro circolare posiziona il componente abbinato; uno schema di viti ne garantisce il fissaggio. Colleghiamo tali riferimenti attraverso le fasi di montaggio, anziché misurare ogni foro indipendentemente da un bordo della lamiera tagliata.

Superfici funzionali, posizioni dei perni e interfacce finite

Faccia di supportoForo di posizionamentoForo di fissaggioZona conservataTasca di sformoCondizione finale
Accettazione delle caratteristiche che definiscono la posizione dell’utensile o dell’insieme
Caratteristiche finite degli utensili e loro accettazione
CaratteristicaRequisitoCondizione di accettazioneVerifica
Superficie di appoggio o di montaggioArea di lavoro, forma e relazione tra riferimentiStato libero o supportato, come specificatoSuperficie frontale e caratteristiche correlate
Foro di posizionamento o per utensileDimensioni e posizione rispetto al montaggioComponente finitoForo e riferimenti del disegno
Corpo con tascheZone di appoggio conservate e geometria di svincoloDopo le operazioni finali incluseSezioni definite dal disegno
Registro circolareDiametro di posizionamento e sedile assialeStato superficiale finito specificatoDiametro, faccia e relazione tra loro

Il disegno del componente rilasciato definisce i limiti dimensionali e i riferimenti per la misurazione. La planarità o la finitura superficiale fornita con una lamiera acquistata costituisce una condizione del materiale grezzo, non l’accettazione di ogni caratteristica finita.

Mantenere le interfacce operative collegate

Colleghiamo il sedile utensile, il pattern di posizionamento e la faccia di montaggio ai riferimenti di assemblaggio specificati per il componente.

Geometria del componente in lega 7022 e accessibilità per la lavorazione

Utilizzare il materiale grezzo laddove fornisce supporto

Un volume solido esteso può essere adatto a una piastra di supporto, mentre un telaio ampiamente cavo potrebbe rimuovere gran parte del materiale acquistato. Le nervature conservate e le zone di fissaggio determinano se tale forma di materiale grezzo è efficiente.

Lasciare spazio per l’utensile di finitura

Uno spigolo interno profondo limita l’accessibilità e la rigidità dell’utensile. Un raggio di raccordo consentito o un approccio aperto possono ridurre il lavoro con utensili lunghi, preservando al contempo il gioco installato dell’utensile.

Mantenere materiale tra caratteristiche vicine

Un grande foro di ritenzione, un foro filettato adiacente e uno sfogo laterale utilizzano tutti la stessa sezione locale. Le loro posizioni e la geometria del raccordo devono lasciare il materiale richiesto dal progetto meccanico approvato.

Separare un contatto usurabile sostituibile

Un contatto di posizionamento o di scorrimento soggetto a frequente modifica può utilizzare un inserto o un pezzo di usura specificato. Il corpo in lega 7022 fornisce quindi la sede di montaggio e il sistema di ritenzione, evitando che ogni superficie soggetta a usura debba essere realizzata come parte integrante del componente.

Discutere i requisiti del componente

Componenti in lega 7022 per attrezzature e assiemi macchina

Supporto utensile e supporto per stampi

Un componente di supporto trasferisce l’utensile adiacente attraverso una faccia e un pattern di fissaggio definiti. L’area di supporto, gli alloggiamenti di svincolo e l’altezza totale dello stack utensile definiscono il campo utile di lavorazione.

Punzoni e utensili di lavoro trattenuti

Un elemento di ritenzione posiziona l’utensile e ne trasferisce le reazioni all’insieme circostante. Il suo foro passante, la spalla e la disposizione di fissaggio rimangono distinti dai requisiti di taglio o usura propri dell’utensile.

Dispositivi rotanti e interfacce adattatore

Un adattatore circolare converte un sistema di registrazione e fissaggio in un altro. Un riferimento concentrico e una superficie di appoggio specificati consentono il montaggio del dispositivo senza dover fare affidamento esclusivamente sui fori delle viti per la localizzazione.

Piazzole e dispositivi di movimentazione guidati

Un corpo compatto può integrare fermi di posizionamento, attacchi guida e punti di serraggio. La geometria di supporto pertinente segue l’effettivo assemblaggio, senza assegnare una capacità di carico ricavata direttamente dal valore di resistenza a trazione dell’lega.

Protezione superficiale e caratteristiche funzionali

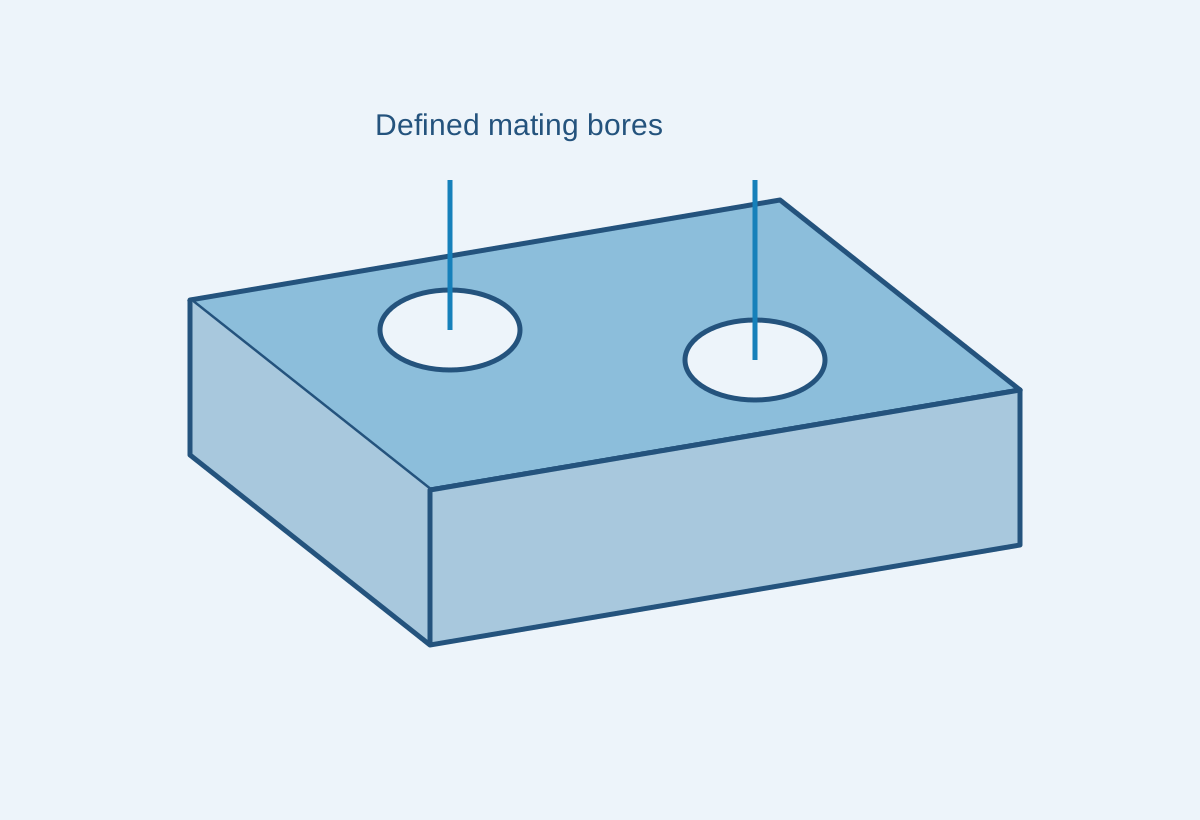
Diagramma della piastra che separa la copertura del rivestimento protettivo da due fori di posizionamento non rivestiti

Aree esterne protette

È possibile includere l’anodizzazione protettiva o un altro sistema superficiale specificato per aree selezionate. L’aspetto e l’ambiente d’impiego definiscono il trattamento, anziché assumere che una piastra ad alta resistenza richieda un rivestimento universale.

Riferimenti di posizionamento, filettature e zone mascherate

Un contatto di posizionamento può richiedere uno stato superficiale diverso rispetto alla zona esterna circostante. Il limite della finitura e le dimensioni finali rimangono definiti nel processo di lavorazione, in modo che l’interfaccia completa possa essere accettata.

Entrate dei fori e bordi delle tasche

La sbavatura rimuove il materiale rialzato preservando la sede del fermo, l’ingresso di posizionamento e le strette zone residue. Un’operazione estetica di arrotondamento esteso non viene applicata indiscriminatamente su un bordo funzionale.

Superfici lucidate o visibili degli utensili

Una zona richiesta lucidata è identificata separatamente rispetto alle facce di supporto nascoste. Lo stato superficiale previsto e i criteri di accettazione regolano tale lavorazione locale; il semplice nome della lega non definisce un risultato estetico.

Identità del grezzo e geometria finita in 7022

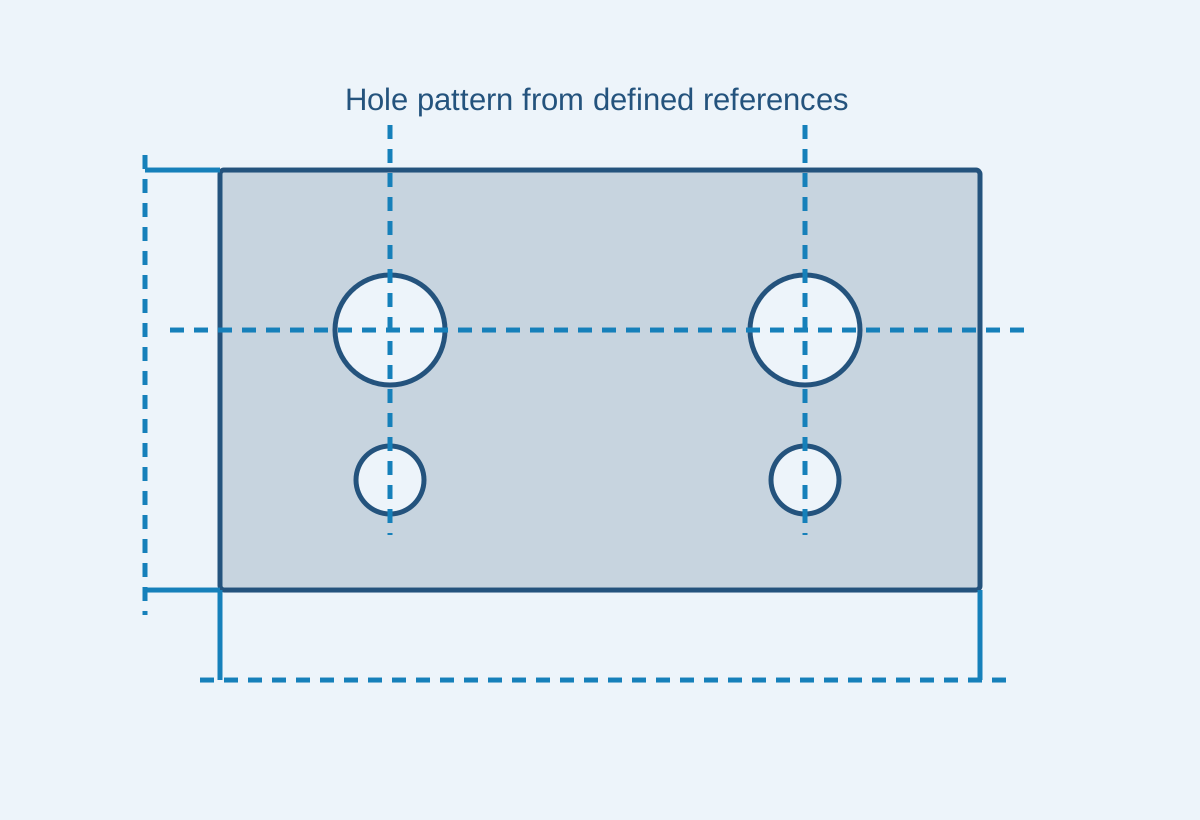
Diagramma di ispezione che relaziona uno schema di fori a un bordo e a un riferimento di fine piastra

Mantenere il record effettivo del grezzo

La documentazione richiesta indica la lega, il trattamento termico, la forma prodotto originale e la sezione del grezzo. Un foglio tecnico generale fornisce informazioni per la selezione, mentre il record collegato all’ordine identifica il grezzo effettivamente utilizzato.

Misurare il componente rilasciato

I fori di posizionamento, la faccia di montaggio e i punti di contatto utensile vengono verificati partendo dai riferimenti specificati nella condizione di supporto accettata. Una forma intermedia bloccata non viene utilizzata come prova per un requisito diverso nello stato libero.

Registrare le operazioni finali incluse

Le misurazioni e gli eventuali registri di trattamenti o materiali richiesti separatamente seguono la revisione del particolare finito. L’ambito dell’ispezione identifica ciò che è effettivamente stato fornito e controllato.

Cosa influenza il costo di un particolare in alluminio 7022 lavorato?

Spessore del grezzo e utilizzo del materiale

Un grezzo più spesso può essere necessario per realizzare un fermo o un supporto rialzato. Se gran parte di tale sezione viene rimossa in altre zone, aumentano contemporaneamente sia il costo del materiale acquistato sia il tempo di taglio; una lavorazione near-net adeguata può ridurre entrambi.

Profondità delle tasche e accessibilità operativa

Rientranze profonde, angoli inaccessibili e superfici su lati diversi richiedono ulteriori direzioni di taglio, supporti aggiuntivi e manipolazione. Mantenere un’accessibilità utile per gli utensili consente di ridurre tale lavoro senza modificare le interfacce di assemblaggio.

Finiture selezionate ed evidenze

Lucidatura locale, contatti mascherati e quotature di riferimento registrate costituiscono operazioni distinte. Applicarle esclusivamente alle regioni funzionali o visibili evita di estendere tali requisiti a tutta la superficie del grezzo.

Quantità e preparazione per ripetizioni

La programmazione, la preparazione del dispositivo di fissaggio e le misurazioni sul primo componente sono condivise sull’intera quantità rilasciata. Un ordine ripetuto può riutilizzare tale preparazione quando il grezzo, la revisione del pezzo e la finitura rimangono identici.

Dal grezzo 7022 selezionato ai componenti ripetuti

Rilasciare la definizione del grezzo e del prodotto finito

L’ordine collega il prodotto 7022 selezionato e la sezione al disegno del componente utensile o macchina.

Definire la sequenza di asportazione e di posizionamento

Il percorso di lavorazione stabilisce l’asportazione di sovrametallo, i punti di appoggio supportati e le caratteristiche finali di posizionamento richieste dal componente.

Accettare il primo componente completato

I controlli concordati coprono le interfacce funzionali dopo la finitura inclusa, con i riferimenti di appoggio e di quotatura richiesti.

Ripetere il componente approvato

Il lotto e i successivi ripetizioni mantengono quella definizione di materiale, geometria e finitura. Un’interfaccia utensile modificata è identificata come componente rivisto.

Domande frequenti sulla lavorazione CNC in alluminio 7022

Il termine ‘ricotto’ in una descrizione del fornitore significa necessariamente che la lamiera è fornita nello stato morbido O?

Non necessariamente. HABA descrive Alu50 utilizzando un linguaggio di ricottura a bassa tensione, tuttavia la sua tabella prodotti identifica esplicitamente lo stato T6 per spessori inferiori a 10 mm e T651 per spessori superiori a 10 mm. Lo stato temperato indicato e la specifica d’acquisto governano quindi lo stato effettivo del materiale fornito. Mantenere lo stato temperato e la specifica d’acquisto effettivamente indicati, anziché dedurre lo stato del materiale esclusivamente da tale termine.

La tabella di resistenza della lamiera è applicabile a un tondo o a un profilato estruso?

No, senza la corrispondente base prodotto. La lamiera in alluminio 7022 di Wieland distingue i prodotti trafilati secondo EN 754-2 da quelli estrusi secondo EN 755-2, con righe diverse per sezione e stato temper. Un componente tornito partendo da tondo utilizza pertanto la specifica del tondo ordinato, anziché ereditare la tabella della lamiera laminata.

La fresatura di una lamiera spessa fino a ottenere una parete sottile ne consente automaticamente l’inserimento nella fascia di proprietà prevista per lamiera più sottile?

No. La larghezza di banda della piastra indicata nella documentazione si riferisce allo spessore nominale della piastra in ingresso, non allo spessore locale residuo dopo la lavorazione. Una nervatura sottile ricavata da un grezzo spesso conserva la base originaria del prodotto materiale. Le sue dimensioni finite e qualsiasi ulteriore requisito di proprietà vengono accettati separatamente.

La riparazione mediante saldatura a fusione può mantenere automaticamente la resistenza originale del materiale grezzo 7022?

No. I dati della piastra in ingresso non qualificano né la riparazione saldata né la relativa zona termicamente influenzata. Wieland classifica come scadente la saldabilità con gas convenzionale, TIG e MIG per questa lega. Di conseguenza, ogni riparazione proposta richiede un percorso di giunzione e di proprietà finali espressamente approvato; i valori originali del materiale nello stato T651 sono insufficienti.

Come si può stimare la massa di un grezzo rettangolare in 7022?

Moltiplicare il volume per la densità. Un grezzo solido di 100 × 100 × 20 mm ha un volume di 200 cm³; utilizzando una densità di 2,78 g/cm³ si ottiene una massa di 556 g, ovvero 0,556 kg. Questa è la massa definita del grezzo. Tasche, fori passanti e profilature esterne riducono il volume del componente finito, quindi la sua massa deriva dalla geometria completata.

Di quanto può variare la lunghezza di un tratto in 7022 di 100 mm tra 20 °C e 40 °C?

Utilizzando α = 23,6 × 10⁻⁶/K come coefficiente costante per questa variazione, ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland pubblica tale coefficiente medio per l’intervallo 20–100 °C. Il calcolo descrive la lunghezza libera indicata; il gioco di montaggio dipende inoltre dal materiale abbinato, dai vincoli meccanici e dalle temperature effettive.

SUPPORTO PER IL PROGETTO

Discuti il tuo utensile o componente di supporto in 7022

Inviare il disegno del pezzo, il prodotto in materiale grezzo selezionato e il trattamento termico richiesto, insieme alla quantità. Includere la sezione originale del grezzo e le superfici di lavoro, i fori e la finitura finale necessari per il preventivo.

Riferimenti materiali e prodotti per la lega 7022

Le denominazioni di lastra, forma commerciale e riferimenti fisici utilizzati per le distinzioni materiali indicate sopra.

  1. Batz+Burgel — Scheda dati materiale EN AW-7022Bande di resistenza della piastra e valori fisici di riferimento selezionati, settembre 2019.
  2. HABA — Alu50; GLEICH — CERTALDescrizioni di piastre commerciali laminata, applicazioni per attrezzature e ambito di lavorazione specifico per prodotto.
  3. Wieland — Dati di prodotto EN AW-7022Base di prodotti trafilati/esrusi, valutazione della saldabilità a fusione e riferimento di espansione termica da 20 a 100 °C.
  4. Calcoli di massa e di variazione di lunghezza termicaDimensioni esplicite del grezzo e variazione di temperatura con densità ed coefficiente di espansione dichiarati.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB