Aller au contenu
VETCNCFABRICATION CNC
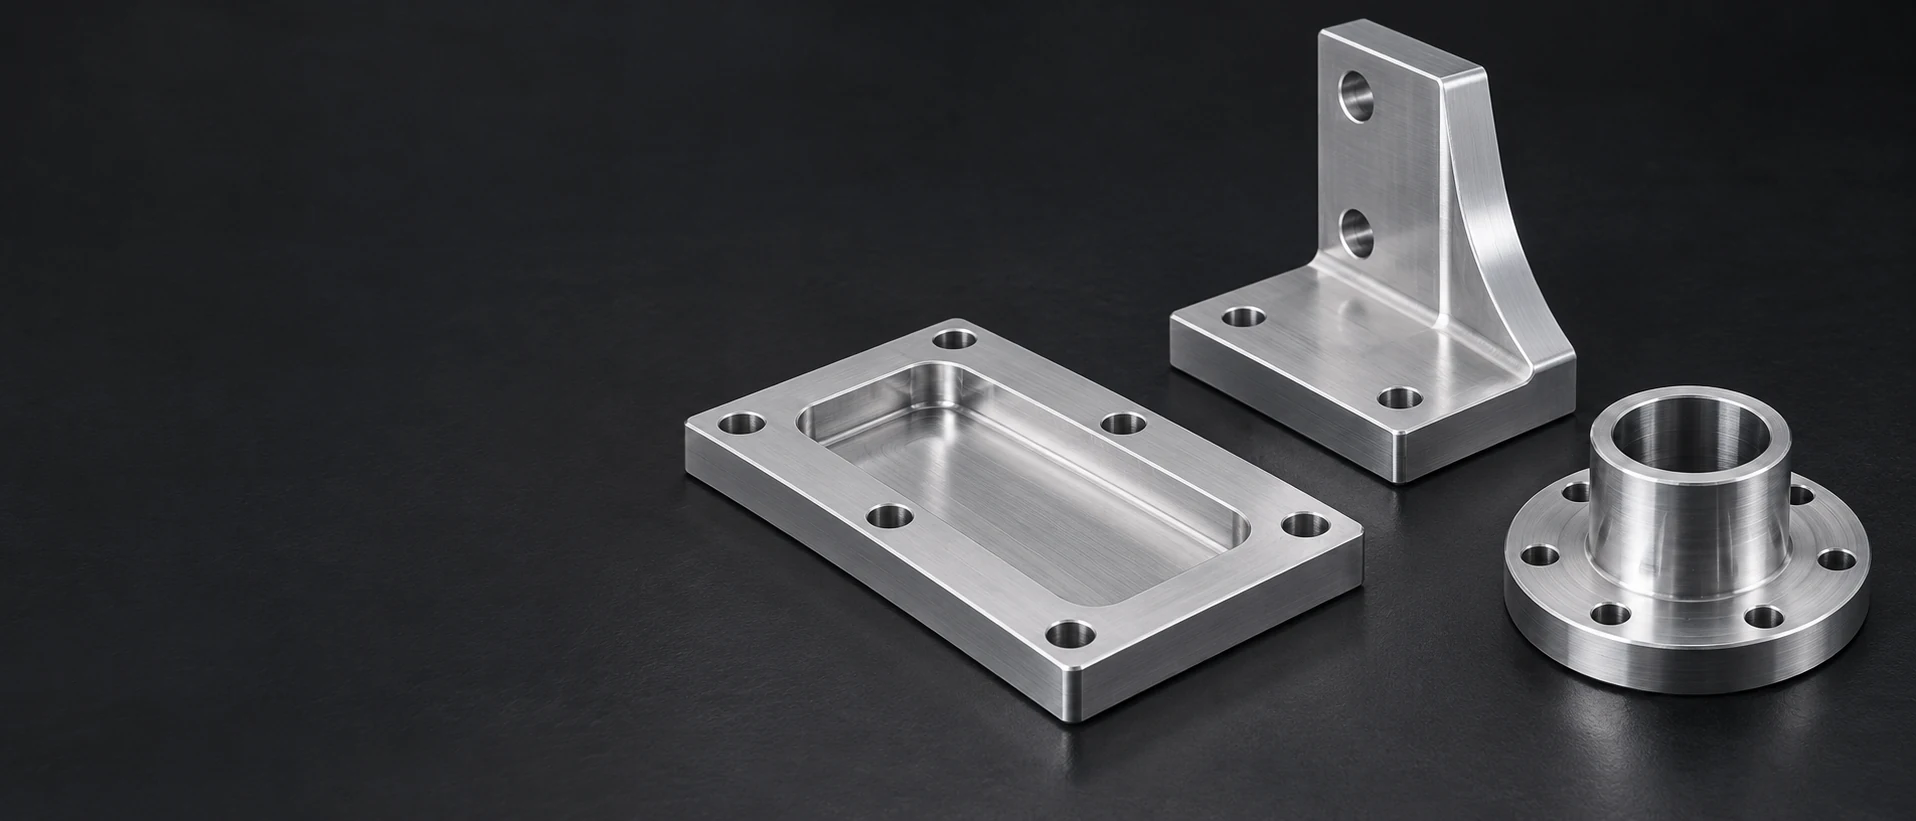
Plaque de fixation argentée avec poche intégrée, support en L argenté et moyeu à bride, sur fond sombre

Aluminium 7022
Usinage CNC

Consultez les références de plaques en 7022

Plaques d’outillage, supports et composants de soutien en 7022

6 types de composants

Plaques de support de moule

Nous usinons les faces de support, les trous de fixation et les dégagements locaux dans une tôle laminée brute. La face retenue soutient l’outil adjacent, tandis que les évidements réservent de l’espace pour ses fixations sans interrompre la zone de contact prévue.
Supports de poinçons et d’outils

Un dispositif de serrage maintient l’outil sélectionné par son alésage, son épaulement et ses caractéristiques de fixation. Nous usinons ces interfaces conjointement afin que la surface de positionnement de l’outil reste liée à la face de montage du dispositif de serrage.

Adaptateurs pour table rotative

Un adaptateur relie le centrage et le cercle de perçage de la table au dispositif situé au-dessus. Le tournage ou le fraisage circulaire produit les éléments de positionnement ; les trous de fixation et les dégagements complètent la liaison des deux faces.

Blocs de palette et de dispositif

Un bloc de dispositif intègre ses alésages de positionnement, ses faces butoir et ses trous de montage dans un même corps. Nous préservons les zones d’appui destinées à la machine ou à la palette tout en laissant l’accès requis aux serrages prévus.

Disques de montage circulaires

Un disque peut comporter une ouverture centrale, plusieurs motifs de fixation ou une face d’appui annulaire. Sa section utile suit les composants connectés plutôt que de traiter chaque face comme une même surface de contact.

Porteurs à glissière guidée

Un porteur associe des faces de fixation pour guide, un motif de montage et un dégagement pour l’ensemble mobile. Nous usinons les hauteurs de support et les positions d’épaulement spécifiées dans la section conservée du corps.

Notre service de composants en 7022 couvre le fraisage, le tournage et les opérations associées sur les caractéristiques, conformément au dessin de pièce validé. L’alliage extrudé traitable thermiquement EN AW-7022 / AlZn5Mg3Cu est utilisé. Le produit laminé sélectionné et son état restent identifiés tout au long de la fabrication ; la plaque d’outillage en 7021 moulé constitue une voie matérielle distincte.

Stock laminé en 7022, état T651 et section de plaque

Plaque laminée T651

Une tôle laminée détendue fournit une section initiale étendue pour les plaques de support et les corps d’outillage. L’état convenu du matériau brut fait partie intégrante du procédé d’usinage et de la définition du matériau livré.[1]

Focus de sélection
Section initiale de plaque et trempe commandée

Produit d’un producteur désigné

CERTAL et Alu50 désignent des produits commerciaux spécifiques fondés sur l’alliage 7022. Leurs données publiées relatives au traitement, à la fourniture et aux propriétés physiques sont propres à ces produits. Une exigence formulée sur la base d’un produit nommé demeure explicite et n’est pas réduite à un simple numéro d’alliage.[2]

Focus de sélection
Producteur agréé et définition du produit

Orientation de la pièce brute et enveloppe utilisable

Une pièce découpée conserve l’orientation et la section initiales de la tôle. Le procédé positionne les alésages, les épaulements et les éléments de fixation chargés à l’intérieur de cet encombrement, en laissant suffisamment de matière pour les surfaces fonctionnelles finales.

Focus de sélection
Orientation de la plaque et caractéristiques conservées

Plaque, disque ou autre forme spécifiée

Une découpe circulaire de plaque peut réduire l’enlèvement de matière pour un adaptateur rotatif ; une plaque rectangulaire convient mieux à un corps de montage. Le barreau ou le profilé extrudé ne sont envisagés que s’ils disposent de leur propre spécification produit et de leur base de propriétés.

Focus de sélection
Adéquation de la forme produit pour la pièce
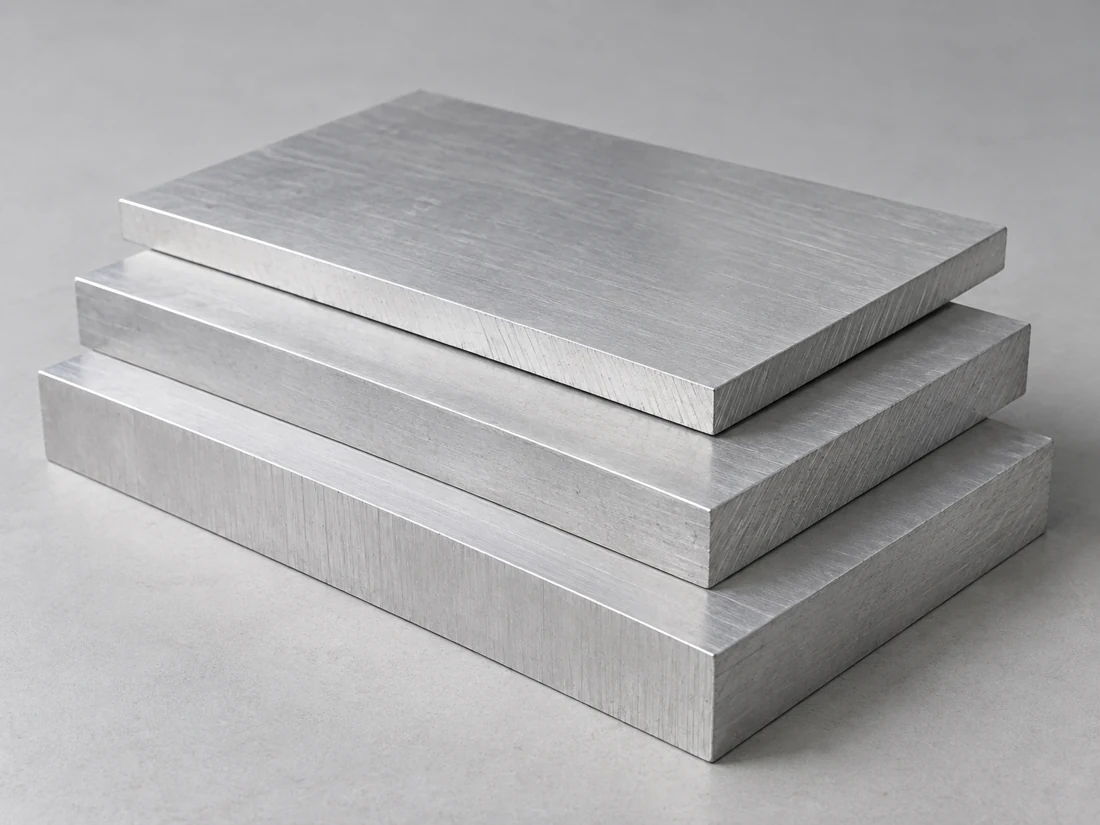
Empilement de plaques rectangulaires argentées brutes, aux faces planes et aux bords sciés
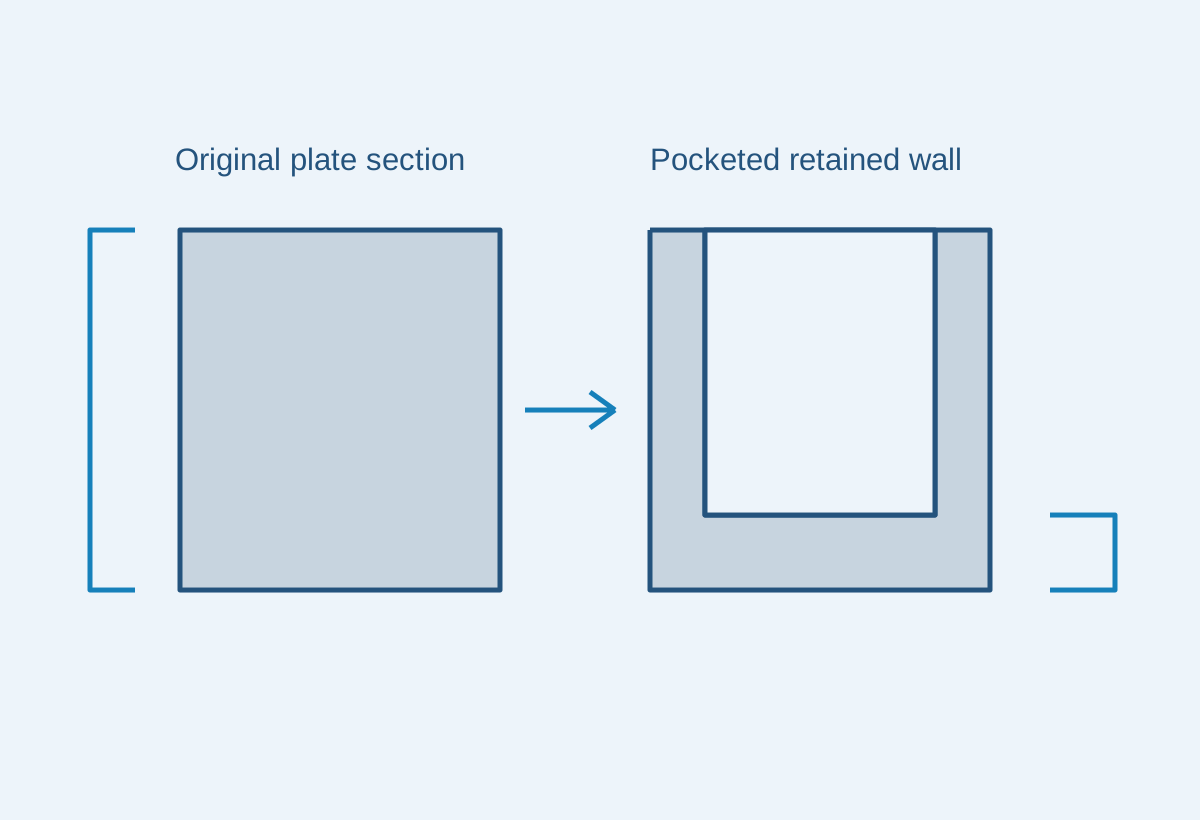
L’épaisseur initiale de la plaque reste distincte de la paroi mince laissée après l’usinage d’une cavité

Lire séparément les valeurs minimales et typiques

Le tableau de référence utilise la tôle EN AW-7022 de Batz+Burgel pour les valeurs minimales applicables aux tôles et certaines valeurs physiques sélectionnées. Il associe systématiquement l’épaisseur de la tôle brute et l’état T651 aux valeurs de résistance, plutôt que de présenter une seule valeur de résistance valable pour toutes les pièces en alliage 7022.[1]

La pièce brute achetée conserve sa propre spécification matérielle et son identification liée à la commande.

Bandes de résistance des tôles laminées en 7022 et références physiques sélectionnées.
RéférenceValeurProduit ou étatUtilisation dans la sélection
Résistance à la traction / limite élastique minimales450 / 370 MPaTôle T651 ; épaisseur >12,5–50 mm.Section de matière brute d’origine
Résistance à la traction / limite élastique minimales430 / 350 MPaTôle T651 ; épaisseur >50–100 mm.Bande de tôle plus épaisse
Résistance à la traction / limite élastique minimales410 / 330 MPaTôle T651 ; épaisseur >100–200 mm.Bande de tôle plus épaisse
Masse volumique2.78 g/cm³Valeur approximative ; 20 °CMasse de la pièce brute et de la pièce finie
Module d’élasticité70 GPaValeur approximative ; 20 °CDonnée d’entrée pour la rigidité
Conductivité thermique130–160 W/(m·K)Valeur approximative ; 20 °CDonnée d’entrée pour la conception thermique
Dilatation linéaire23,6 µm/(m·K)Référence physiqueSensibilité dimensionnelle à la température

Fiche technique Batz+Burgel EN AW-7022, septembre 2019. Les résistances indiquées sont les valeurs minimales pour tôle Rm / Rp0.2 ; les deux premières plages de dimensions présentent des résistances identiques et sont regroupées ici sans toutefois fusionner leurs valeurs d’allongement. Les propriétés physiques sont des valeurs de référence. La spécification réelle de la matière brute détermine les exigences matérielles commandées.

Usinage d’un composant d’outillage en alliage 7022

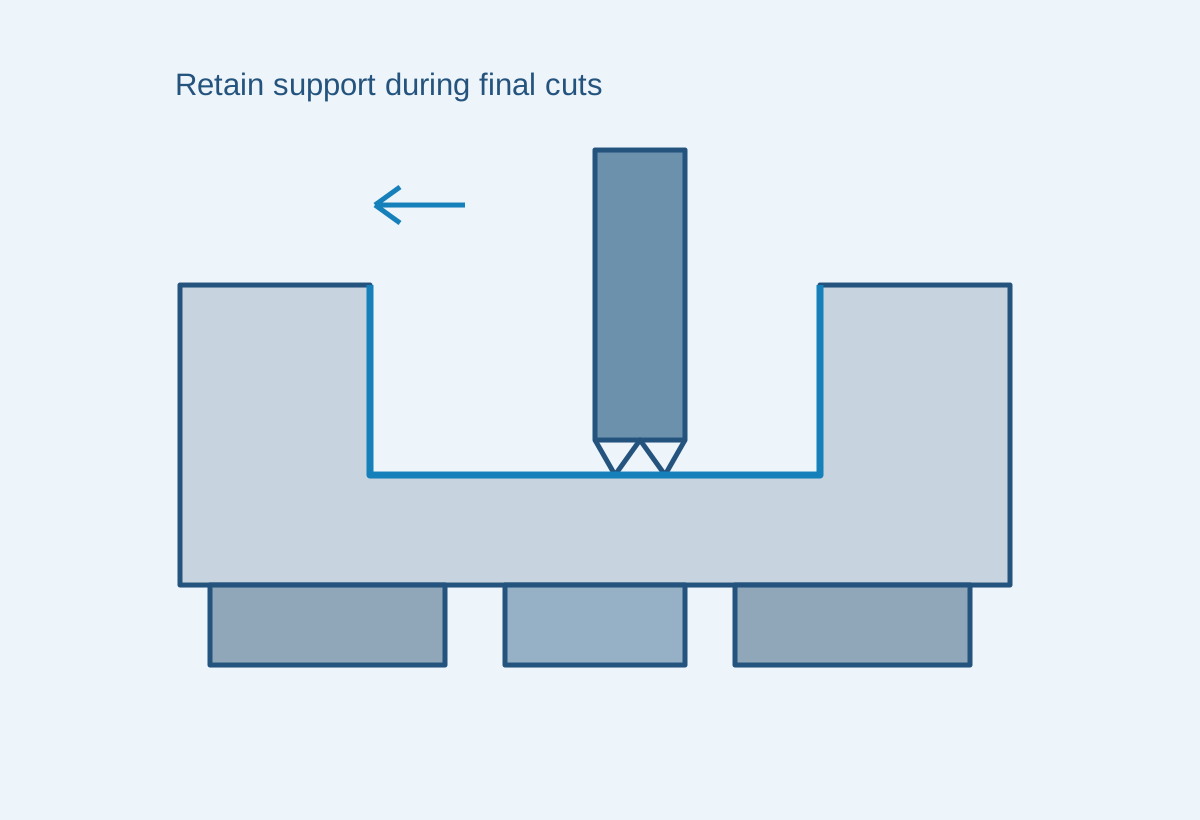
Plaque rainurée supportée sous son plancher conservé pendant l'usinage des faces finales

Établir les faces d’appui et de positionnement

Nous usinons les surfaces qui assurent l’appui du composant et le positionnement de ses fonctions opératoires. Une face d’appui arrière, une portée surélevée pour le montage et un dégagement local peuvent être réalisés sur une même pièce brute tout en remplissant des fonctions distinctes.

Séquencer l’enlèvement important de matière

Les poches profondes et les grandes surfaces ouvertes modifient la section restante, qui doit résister aux efforts de serrage et d’usinage. Le déroulé peut séparer l’enlèvement massif de l’usinage final des faces et des alésages, avec rétablissement de l’appui après démontage.

Alésages complets et motifs de fixation

Un alésage d’outil ou un registre circulaire permet de localiser le composant associé ; un motif de boulonnage assure sa fixation. Nous assurons la connexion entre ces références via les montages, sans mesurer chaque trou indépendamment par rapport au bord brut découpé de la tôle.

Faces fonctionnelles, emplacements des axes de centrage et interfaces finies

Face d’appui.Alésage de positionnementTrou de fixation.Épaulement conservé.Poche de dégagement.État final
Valider les caractéristiques qui positionnent l’outil ou l’ensemble
Caractéristiques d’outillage fini et leur acceptation.
CaractéristiqueExigenceCondition d’acceptationVérifier
Face d’appui ou de montageZone de travail, forme et relation aux référencesÉtat libre ou supporté spécifiéFace et caractéristiques associées
Alésage de positionnement ou d’outilDimension et position par rapport au montagePièce terminéeAlésage et références du plan
Corps évidéLands retenus et géométrie de dégagementAprès les opérations finales inclusesSections définies par le plan
Registre circulaireDiamètre de positionnement et siège axialÉtat de surface fini spécifiéDiamètre, face et relation

Le plan de la pièce libérée définit les limites dimensionnelles et les conditions d’appui pour la mesure. La planéité ou l’état de surface fournis avec une plaque achetée constituent une condition de matière brute, et non l’acceptation de chaque caractéristique finie.

Maintenir les interfaces fonctionnelles connectées

Nous rattachons le siège d’outil, le motif de positionnement et la face de montage aux références d’assemblage spécifiées de la pièce.

Géométrie de la pièce 7022 et accessibilité à l’usinage

Utiliser la matière brute là où elle apporte un soutien

Un volume solide important peut convenir à une plaque d’appui, tandis qu’un châssis largement creux peut supprimer la majeure partie de la matière achetée. Les nervures et lands retenus déterminent si cette forme de matière brute est efficace.

Prévoir de l’espace pour l’outil de finition

Un angle intérieur profond limite l’accès de l’outil et sa rigidité. Un rayon d’angle autorisé ou une approche ouverte peuvent réduire le travail nécessitant une fraise longue, tout en préservant le dégagement installé de l’outil.

Conserver du matériau entre des caractéristiques voisines

Un grand alésage de retenue, un trou de boulonnage adjacent et une dégagement latéral utilisent tous la même section locale. Leurs positions et la géométrie de fond doivent laisser la matière requise par la conception mécanique validée.

Séparer un contact usure remplaçable

Un contact de positionnement ou de glissement fréquemment remplacé peut utiliser une pièce rapportée ou un élément d’usure spécifié. Le corps en alliage 7022 fournit alors son siège de montage et son système de retenue, plutôt que d’exiger que toutes les surfaces d’usure soient intégrales.

Discutez des exigences relatives à la pièce.

Composants en alliage 7022 pour outillages et ensembles machines

Soutien d’outils et support de moules

Un composant de soutien transmet l’outil adjacent via une face définie et un schéma de fixation. La zone de support, les ouvertures de dégagement et la hauteur totale de la pile d’outils constituent le périmètre utile d’usinage.

Poinçons et outils de travail retenus

Un dispositif de retenue positionne l’outil et transfère ses efforts réactionnels vers l’ensemble environnant. Son alésage, son épaulement et sa disposition d’attache restent distincts des exigences propres de coupe ou d’usure de l’outil.

Fixations rotatives et interfaces d’adaptateurs

Un adaptateur circulaire convertit un centrage et un schéma de fixation en un autre. Une référence concentrique spécifiée et une portée d’appui permettent le montage de la fixation sans dépendre uniquement des trous de boulonnage pour le positionnement.

Palettes et dispositifs de manutention guidés

Un corps compact peut intégrer des butées de positionnement, des attaches de guidage et des points de serrage. La géométrie de support pertinente suit l’assemblage réel, sans attribuer une capacité de charge à partir de la ligne de résistance à la traction de l’alliage.

Protection de surface et caractéristiques fonctionnelles

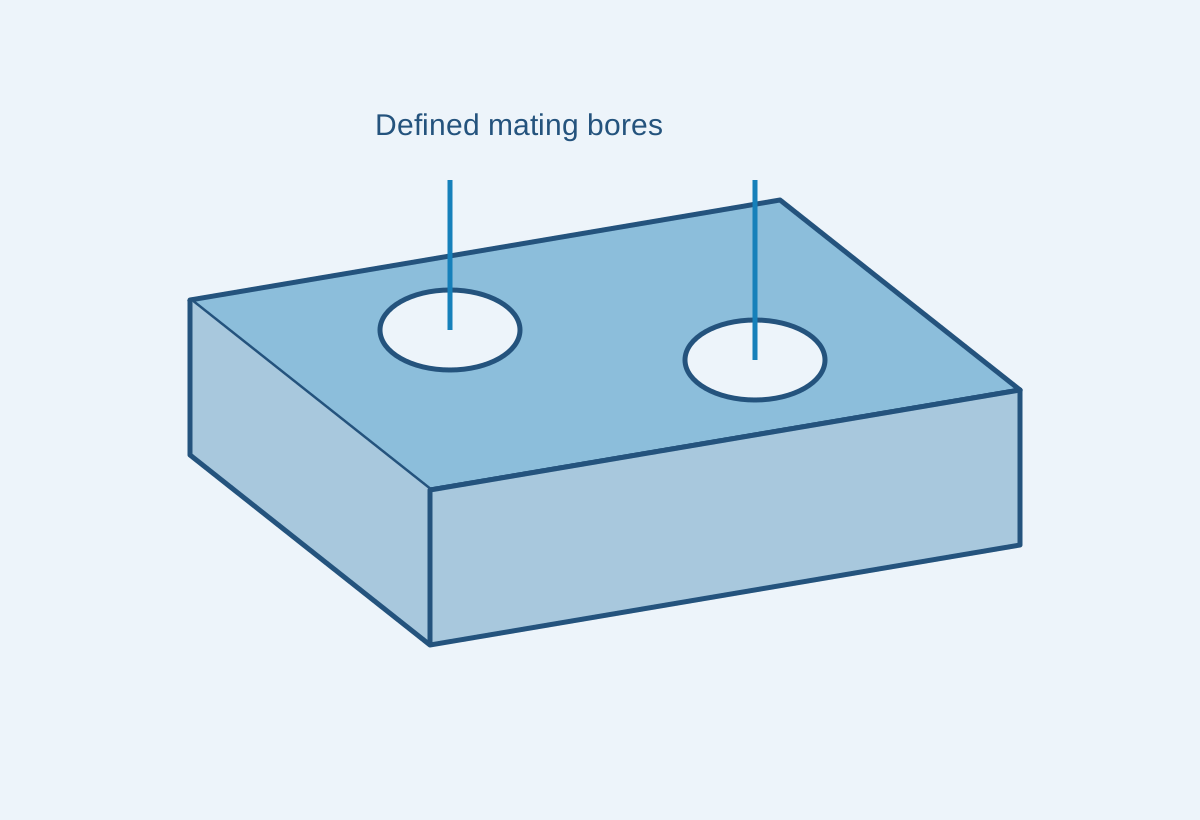
Schéma de plaque distinguant la zone couverte par le revêtement protecteur des deux alésages de positionnement non revêtus

Zones extérieures protégées

Une anodisation protectrice ou un autre système de surface spécifié peut être appliqué à des zones sélectionnées. L’apparence et l’environnement définissent le traitement, sans supposer qu’une plaque haute résistance requiert un revêtement universel.

Centrages, filetages et portées masquées

Un contact de positionnement peut nécessiter un état de surface différent de celui de l’extérieur environnant. La limite de finition et les cotes finales restent associées à la définition d’usinage afin que l’interface complète puisse être acceptée.

Entrées d’alésages et bords de poches

Le débarrassage élimine le matériau soulevé tout en conservant le siège de retenue, l’entrée de positionnement et les portées étroites restantes. Une opération générale d’arrondi esthétique n’est pas appliquée de façon indifférenciée sur un bord fonctionnel.

Surfaces d’outils polies ou visibles

Une zone polie demandée est identifiée séparément des faces de support cachées. L’état de surface visé et les critères d’acceptation régissent ce travail local ; le simple nom de l’alliage ne définit pas un résultat esthétique.

Identité de la pièce brute et géométrie finie en alliage 7022

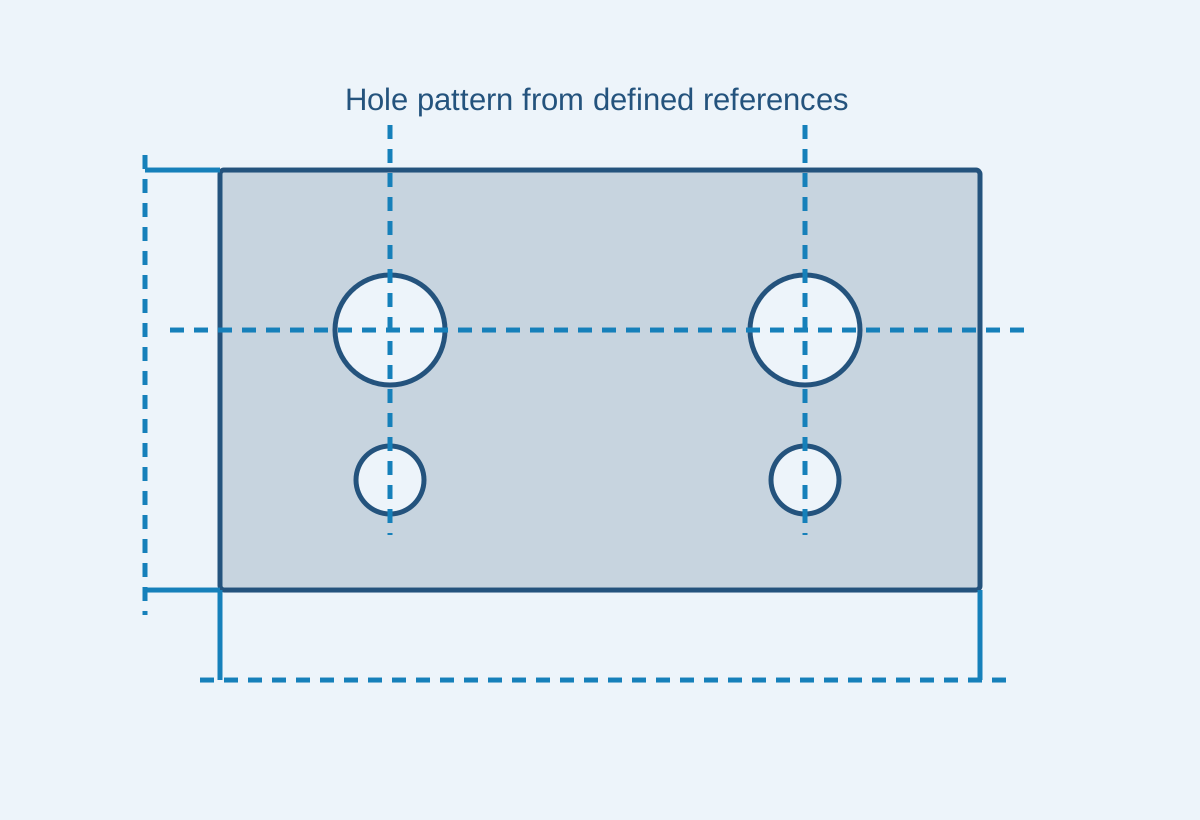
Schéma d’inspection reliant un motif d’alésages à une arête et à une extrémité de référence de la plaque

Conserver l’enregistrement réel de la matière brute

La documentation requise identifie l’alliage, le traitement thermique, la forme initiale du produit et la section de la pièce brute. Une fiche technique générale fournit des informations de sélection, tandis que l’enregistrement lié à la commande identifie la matière brute utilisée.

Mesurer la pièce libérée

Les alésages de positionnement, la face de montage et les contacts outil sont vérifiés à partir de leurs références spécifiées dans la condition de support acceptée. Une forme intermédiaire serrée ne constitue pas une preuve valable d’une exigence différente à l’état libre.

Enregistrer les opérations finales incluses

Les mesures ainsi que tout traitement ou enregistrement matériel distinctement requis suivent la révision finale de la pièce usinée. La portée de l’inspection précise ce qui a effectivement été fourni et contrôlé.

Quels facteurs modifient le coût d’une pièce usinée en alliage 7022 ?

Épaisseur de la pièce brute et rendement matière

Une pièce brute épaisse peut être nécessaire pour un élément de retenue ou un support surélevé. Si une grande partie de cette section est ensuite enlevée ailleurs, la matière achetée et le temps d’usinage augmentent simultanément ; une usinage proche de la forme finale peut réduire les deux.

Profondeur des poches et accès d’usinage

Les évidements profonds, les angles inaccessibles et les faces situées sur des côtés différents ajoutent des directions d’usinage, des besoins de soutien et de manutention. Préserver un accès outil fonctionnel permet de réduire ce travail sans modifier les interfaces d’assemblage.

Finitions sélectionnées et preuves associées

Le polissage localisé, les zones de contact masquées et les dimensions de positionnement enregistrées constituent des opérations distinctes. Leur application limitée aux zones fonctionnelles ou visibles évite d’étendre ces exigences à l’ensemble des surfaces de la matière brute.

Quantité et préparation pour répétition

La programmation, la préparation des dispositifs de maintien et les mesures sur la première pièce sont mutualisées sur l’ensemble de la quantité libérée. Une commande répétée peut réutiliser cette préparation lorsque la matière brute, la révision de la pièce et la finition restent inchangées.

De la pièce brute sélectionnée en alliage 7022 aux composants répétés

Libérer la définition de la pièce brute et celle de la pièce finie

La commande associe le produit et la section sélectionnés en alliage 7022 au dessin de la pièce destinée à l’outil ou à la machine.

Établir la séquence d’enlèvement de matière et de positionnement

Le chemin d’usinage définit les phases d’enlèvement massif, les contacts supportés et les caractéristiques finales de positionnement nécessaires à la pièce.

Accepter la première pièce complétée

Les contrôles convenus couvrent les interfaces fonctionnelles après les finitions incluses, avec les conditions de support et les références de datums requises.

Répéter la pièce approuvée

Le lot initial et les répétitions ultérieures conservent cette définition du matériau, de la géométrie et de l’état de surface. Une interface d’outil modifiée est identifiée comme un composant révisé.

FAQ sur l’usinage CNC de l’aluminium 7022

Le terme « recuit » figurant dans une description fournisseur signifie-t-il nécessairement que la tôle est livrée dans un état mou O ?

Pas nécessairement. HABA décrit Alu50 en utilisant un langage de recuit à faible tension, toutefois son tableau produit identifie explicitement le traitement T6 pour les épaisseurs inférieures à 10 mm et T651 pour les épaisseurs supérieures à 10 mm. Le traitement réellement indiqué et la spécification d’achat régissent donc l’état matériel livré. Conservez le traitement réellement indiqué et la spécification d’achat plutôt que d’en déduire l’état matériel à partir de ce seul terme.

Le tableau de résistance des tôles peut-il être appliqué à une barre tirée ou extrudée ?

Non, pas sans la base produit correspondante. La tôle 7022 de Wieland distingue les produits tirés conformément à la norme EN 754-2 des produits extrudés conformément à la norme EN 755-2, avec des lignes différentes selon la section et l’état. Un composant tourné réalisé à partir d’une barre utilise donc la spécification de la barre commandée, et non le tableau des propriétés des tôles laminées.

Le fraisage d’une tôle épaisse jusqu’à obtenir une paroi mince permet-il automatiquement de la classer dans la bande de propriétés correspondant aux tôles plus minces ?

Non. La bande de plaque publiée fait référence à l’épaisseur nominale de la plaque à l’entrée, et non à l’épaisseur locale restante après usinage. Une nervure mince découpée dans une ébauche épaisse conserve la base matérielle d’origine du produit. Ses dimensions finies et toute exigence supplémentaire relative aux propriétés sont acceptées séparément.

Une réparation par soudage par fusion permet-elle automatiquement de conserver la base de résistance initiale du matériau brut 7022 ?

Non. Les données relatives à la plaque entrante ne qualifient ni la réparation soudée ni sa zone thermiquement affectée environnante. Wieland évalue comme médiocre la soudabilité à l’arc des procédés classiques (gaz, TIG et MIG) pour cet alliage. Par conséquent, toute réparation proposée exige un procédé de jonction et de mise en état finale expressément validé ; les valeurs initiales de la matière brute dans l’état T651 sont insuffisantes.

Comment estimer la masse d’une pièce brute rectangulaire en 7022 ?

Multipliez le volume par la masse volumique. Une ébauche pleine de 100 × 100 × 20 mm a un volume de 200 cm³ ; en appliquant une masse volumique de 2,78 g/cm³, on obtient 556 g, soit 0,556 kg. Il s’agit de la masse définie de l’ébauche. Les poches, alésages et profilages extérieurs réduisent le volume du composant fini, si bien que sa masse dépend de la géométrie achevée.

De combien peut varier la portée d’un élément en 7022 de 100 mm entre 20 °C et 40 °C ?

En prenant α = 23,6 × 10⁻⁶/K comme coefficient constant pour cette variation, ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland publie ce coefficient moyen sur la plage 20–100 °C. Ce calcul décrit la portée libre indiquée ; le jeu d’un assemblage dépend également du matériau associé, des contraintes mécaniques et des températures réelles.

ASSISTANCE PROJET

Discutez de votre outillage ou de votre composant de support en 7022

Envoyez le dessin de la pièce, le produit brut sélectionné et son état de trempe, accompagnés de la quantité requise. Incluez la section initiale de la matière brute ainsi que les faces usinées, les alésages et l’état de surface final nécessaires pour établir le devis.

Références matériaux et produits pour l’alliage 7022

Les plaques désignées, les formes commerciales et les références physiques utilisées pour distinguer les matériaux ci-dessus.

  1. Batz+Burgel — Fiche technique du matériau EN AW-7022Bandes de résistance des plaques et valeurs physiques de référence sélectionnées, septembre 2019.
  2. HABA — Alu50 ; GLEICH — CERTALDescriptions commerciales de tôles laminées, usages en outillage et périmètre de traitement spécifique au produit.
  3. Wieland — Données produit EN AW-7022Base produit tiré ou extrudé, évaluation du soudage par fusion et référence d’expansion entre 20–100 °C.
  4. Calculs de masse et de longueur thermique.Dimensions explicites de la matière brute et variation de température avec densité et coefficient d’expansion déclarés.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo