Zum Inhalt springen
VETCNCCNC FERTIGUNG
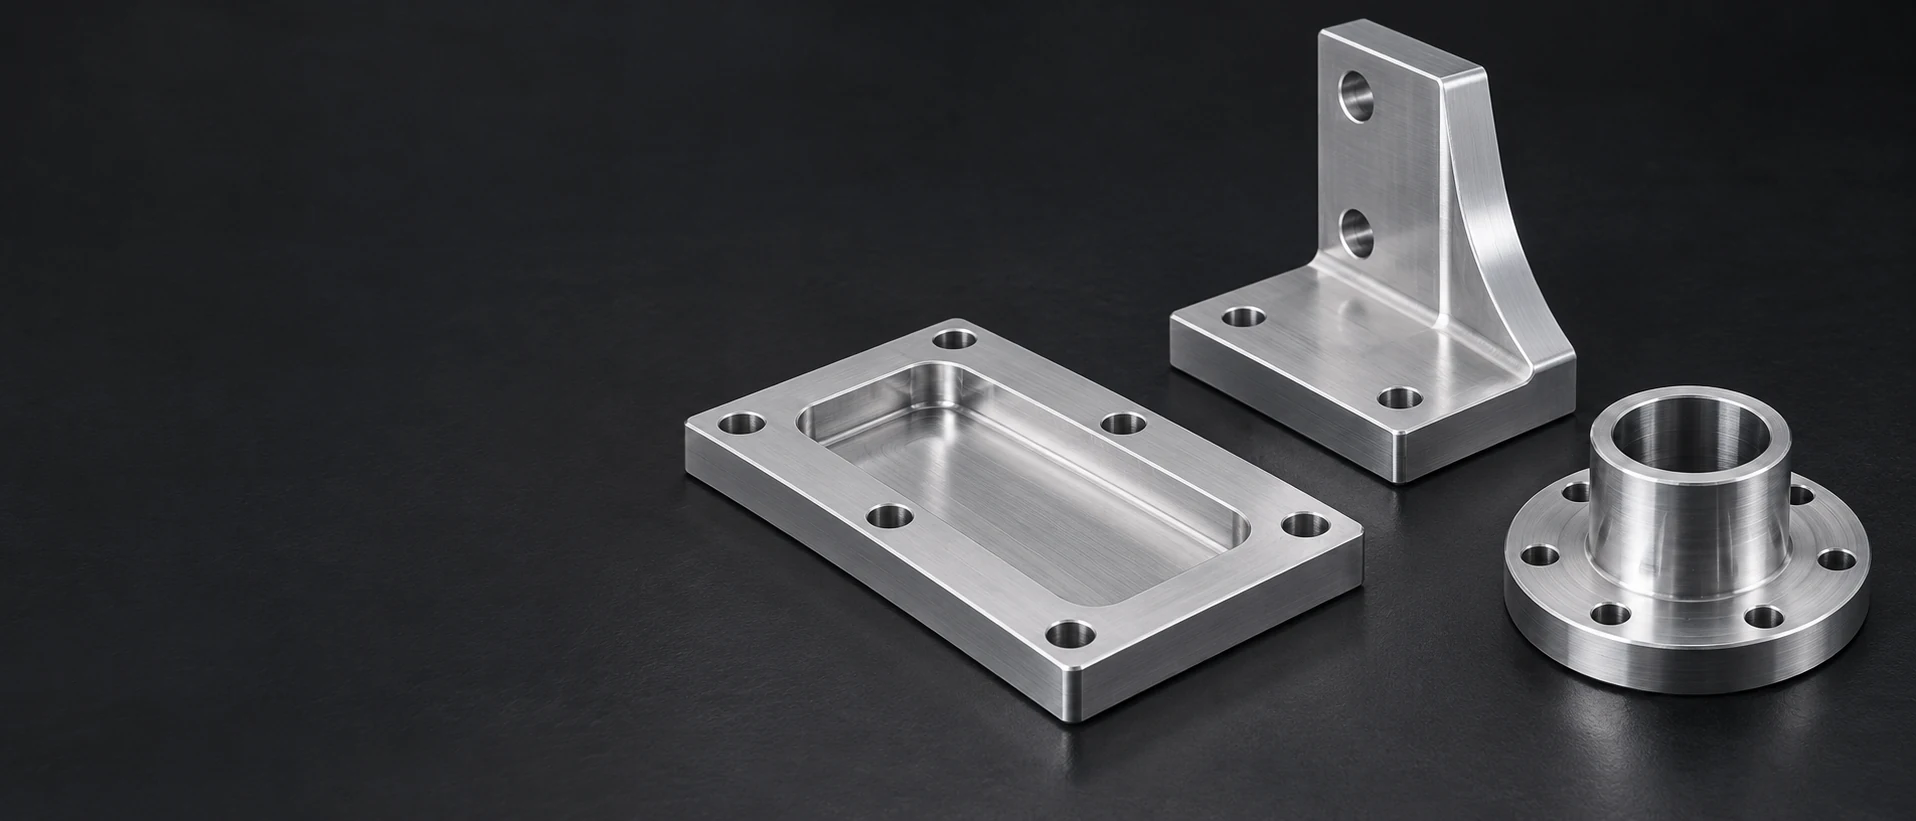
Silberfarbene Montageplatte mit Taschen, L-Winkel und geflanschtem Nabenring auf dunklem Hintergrund

7022-Aluminium
CNC-Bearbeitung

Sehen Sie sich 7022-Plattenreferenzen an

Werkzeugplatten, Halterungen und Trägerkomponenten aus Aluminium 7022

6 Komponententypen

Formrückplatten

Wir bearbeiten Rückseitenflächen, Befestigungsbohrungen und lokale Freistellungen in einem Walzplatten-Rohling. Die behaltene Fläche stützt das angrenzende Werkzeug, während Aussparungen Platz für dessen Befestigungselemente schaffen, ohne die vorgesehene Kontaktfläche zu unterbrechen.
Stanz- und Werkzeughalter

Ein Halter fixiert das ausgewählte Werkzeug über dessen Bohrung, Schulter und Befestigungsmerkmale. Wir bearbeiten diese Schnittstellen gemeinsam, sodass die Positionierfläche des Werkzeugs in Bezug auf die Montagefläche des Halters erhalten bleibt.

Drehtischadapter

Ein Adapter verbindet die Tischzentrierung und die Schraubenlochmuster mit der darübergelagerten Spannvorrichtung. Drehen oder kreisförmiges Fräsen erzeugt die Positioniermerkmale; die Befestigungsbohrungen und Aussparungen vervollständigen die zweiseitige Verbindung.

Paletten- und Spannvorrichtungsblöcke

Ein Spannvorrichtungsblock integriert seine Positionierbohrungen, Anschlagflächen und Montagebohrungen in einem einzigen Körper. Wir belassen Zugang für die vorgesehenen Spannvorrichtungen und bewahren dabei gleichzeitig die Auflageflächen, die auf der Maschine oder der Palette aufliegen.

Runde Montagescheiben

Eine Scheibe kann eine zentrale Bohrung, mehrere Befestigungsmuster oder eine ringförmige Auflagefläche aufweisen. Ihr nutzbarer Abschnitt folgt den verbundenen Komponenten, anstatt jede Fläche als identische Kontaktfläche zu behandeln.

Geführte Gleitträger

Ein Träger kombiniert Führungsbefestigungsflächen mit einem Montagemuster und Freiraum für die bewegliche Baugruppe. Wir fräsen die vorgegebenen Stützhöhen und Schulterpositionen innerhalb des im Körper verbleibenden Abschnitts.

Unser Komponentendienst für 7022 umfasst Fräsen, Drehen und zugehörige Merkmalsbearbeitung gemäß der freigegebenen Teilzeichnung. EN AW-7022 / AlZn5Mg3Cu ist eine wärmebehandelbare Aluminiumknetlegierung. Die ausgewählte gewalzte Halbzeugsorte und Lieferzustand bleiben während der Fertigung identifiziert; Gussplatte 7021 ist ein separater Werkstoffweg.

Walzmaterial aus Aluminiumlegierung 7022, Zustand T651 und Plattenabschnitt

T651-Walzplatte

Eine spannungsarm geglättete Walzplatte bietet einen breiten Ausgangsquerschnitt für Stützplatten und Werkzeugkörper. Der vereinbarte Rohmaterialzustand bleibt Bestandteil des Bearbeitungsablaufs und der Lieferdefinition für das Material.[1]

Auswahlkriterium
Ursprünglicher Plattenabschnitt und bestellter Temperzustand

Ein benanntes Erzeugnis eines Herstellers

CERTAL und Alu50 beschreiben bestimmte kommerzielle Produkte auf Basis von 7022. Ihre veröffentlichten Angaben zu Verarbeitung, Lieferung und Eigenschaften beziehen sich ausschliesslich auf diese Produkte. Eine Anforderung nach einem benannten Produkt bleibt ausdrücklich erhalten und wird nicht auf die Legierungsnummer verkürzt.[2]

Auswahlkriterium
Genehmigter Hersteller und Produktdefinition

Richtung des Rohlings und nutzbarer Raum

Ein geschnittenes Rohstück behält die ursprüngliche Plattenorientierung und den Querschnitt bei. Der Bearbeitungsablauf positioniert Bohrungen, Absätze und belastete Anbauteile innerhalb dieses Volumens und stellt so ausreichend Material für die endgültigen Arbeitsflächen bereit.

Auswahlkriterium
Plattenorientierung und erhaltene Merkmale

Platte, Scheibe oder eine andere vorgegebene Form

Ein kreisförmiger Plattschnitt kann den Materialabtrag für einen Drehadapter reduzieren; eine rechteckige Platte eignet sich für einen Spannkörper. Stab- oder stranggepresstes Ausgangsmaterial wird nur unter Berücksichtigung seiner eigenen Produktspezifikation und seiner werkstofflichen Eigenschaftsbasis berücksichtigt.

Auswahlkriterium
Eignung der Ausgangsform für das Bauteil
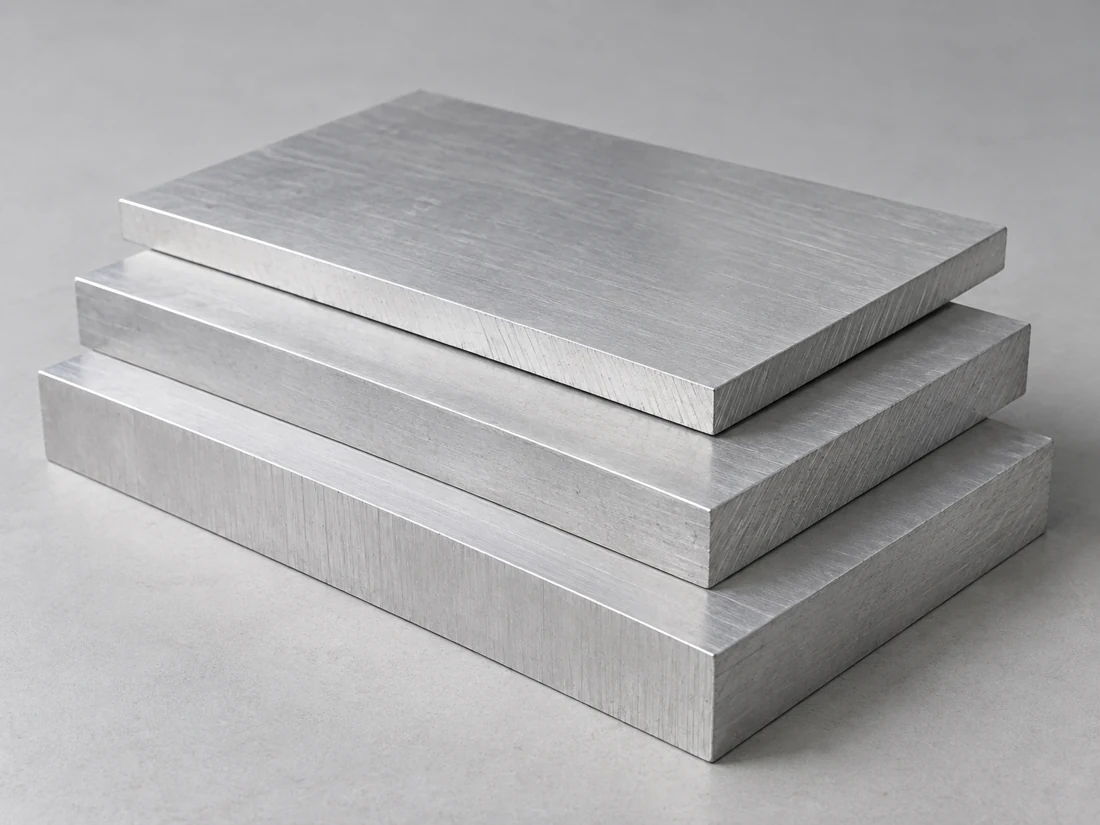
Gestapelte rechteckige silberfarbene Plattenrohlinge mit ebenen Flächen und gesägten Kanten
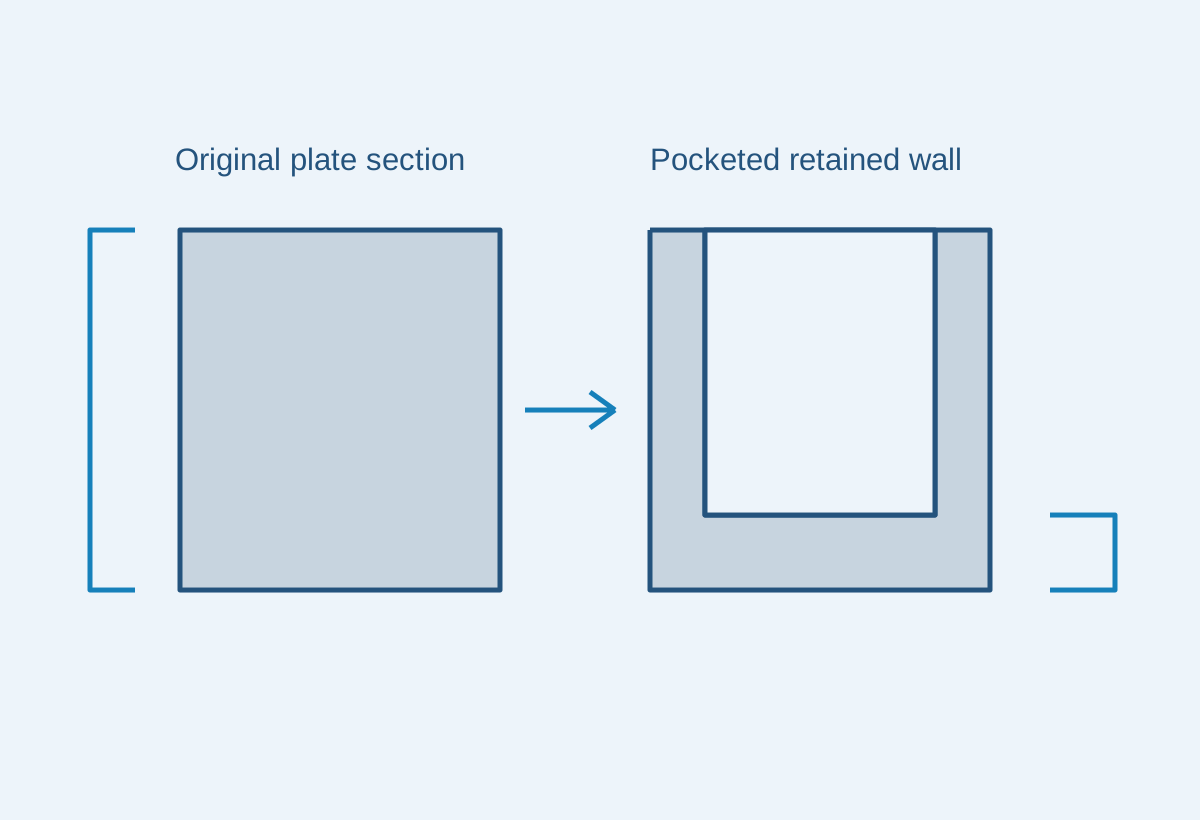
Die ursprüngliche Plattendicke bleibt von der dünnen Wand nach der Taschenbearbeitung deutlich unterscheidbar

Lesen Sie die Mindest- und typischen Werte separat.

Die Referenztabelle verwendet Batz+Burgels EN AW-7022-Blech für Platten-Mindestwerte und ausgewählte physikalische Werte. Sie führt die Rohplattendicke und den T651-Zustand neben den Festigkeitswerten auf, statt eine einzige Festigkeit für jedes 7022-Teil anzugeben.[1]

Der gekaufte Rohling behält seine eigene Werkstoffspezifikation und die bestellungsbezogene Identifikation bei.

7022 gewalzte Blech-Stärkebänder und ausgewählte physikalische Referenzen
ReferenzWertProdukt oder ZustandVerwendung bei der Auswahl
Zug-/Streckgrenzen-Mindestwerte450 / 370 MPaT651-Blech; >12,5–50 mmUrsprünglicher Rohmaterialquerschnitt
Zug-/Streckgrenzen-Mindestwerte430 / 350 MPaT651-Blech; >50–100 mmDickere Plattenbandbreite
Zug-/Streckgrenzen-Mindestwerte410 / 330 MPaT651-Blech; >100–200 mmDickere Plattenbandbreite
Dichte2.78 g/cm³Näherungswert; 20 °CRohling- und Bauteilmasse
Elastizitätsmodul70 GPaNäherungswert; 20 °CSteifigkeitsangabe
Wärmeleitfähigkeit130–160 W/(m·K)Näherungswert; 20 °CEingabe für die thermische Auslegung
Linearer Ausdehnungskoeffizient23,6 µm/(m·K)Physikalischer ReferenzwertTemperaturabhängigkeit der Abmessungen

Batz+Burgel EN AW-7022-Blech, September 2019. Die Festigkeitswerte geben die Mindestwerte für Platten an (Rm / Rp0.2); die ersten beiden Quellbänder weisen identische Festigkeitswerte auf und sind hier zusammengefasst, ohne dass ihre Dehnungswerte kombiniert werden. Die physikalischen Eigenschaften sind Referenzwerte. Die tatsächliche Lieferform bestimmt die geforderten Materialeigenschaften des bestellten Materials.

Bearbeitung einer Werkzeugkomponente aus 7022

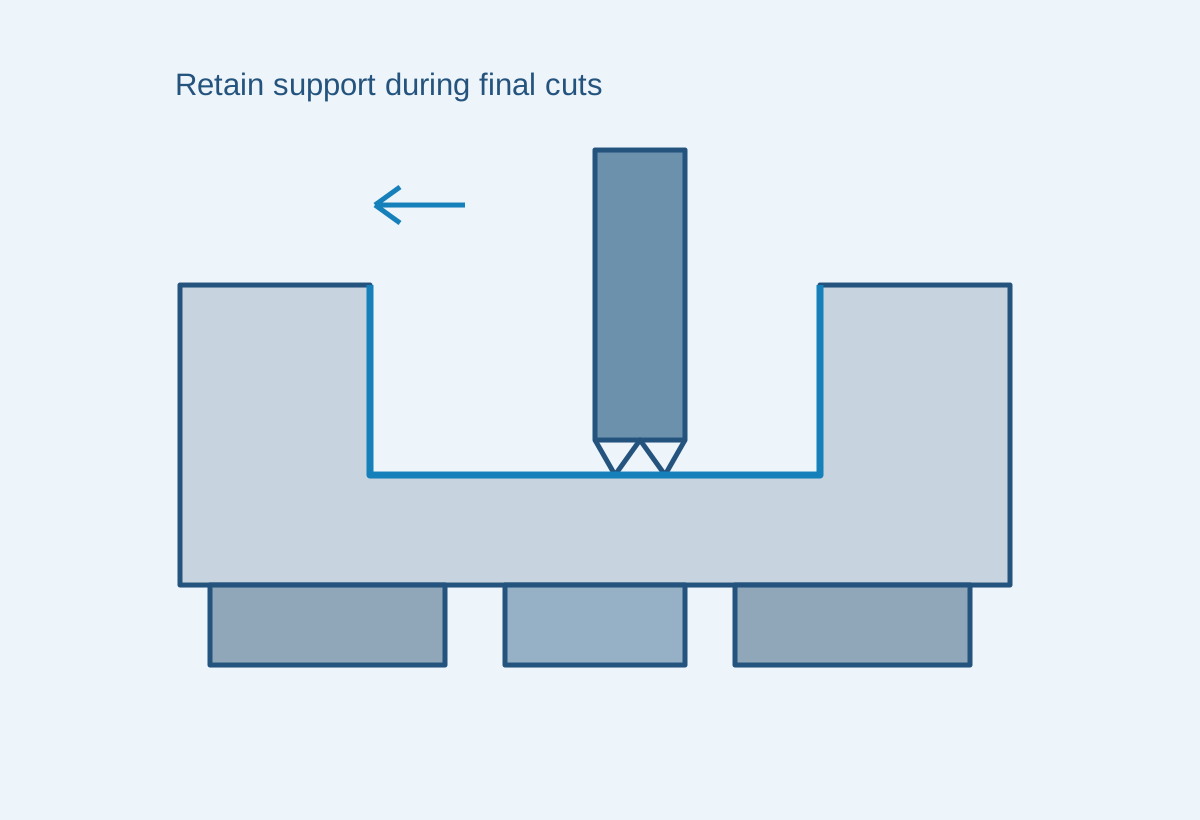
Taschenförmig bearbeitete Platte, die unter ihrer verbliebenen Bodenfläche gestützt wird, während die endgültigen Flächen bearbeitet werden

Erstellen der Stütz- und Lageflächen

Wir bearbeiten die Flächen, die die Komponente stützen und deren funktionale Merkmale positionieren. Eine Anschlagfläche, ein erhöhter Montagevorsprung und eine lokale Entlastung können sich einen Rohling teilen, obwohl sie unterschiedliche Aufgaben erfüllen.

Schrittweise Abtrag großer Materialmengen

Tiefe Taschen und große offene Bereiche verändern den Querschnitt, der verbleibt, um Spann- und Schnittkräfte zu widerstehen. Die Bearbeitungsfolge kann den schweren Materialabtrag von der Endbearbeitung von Flächen und Bohrungen trennen, wobei die Lagerung nach dem Lösen der Spannung wiederhergestellt wird.

Fertigstellen aller Bohrungen und Befestigungsmuster

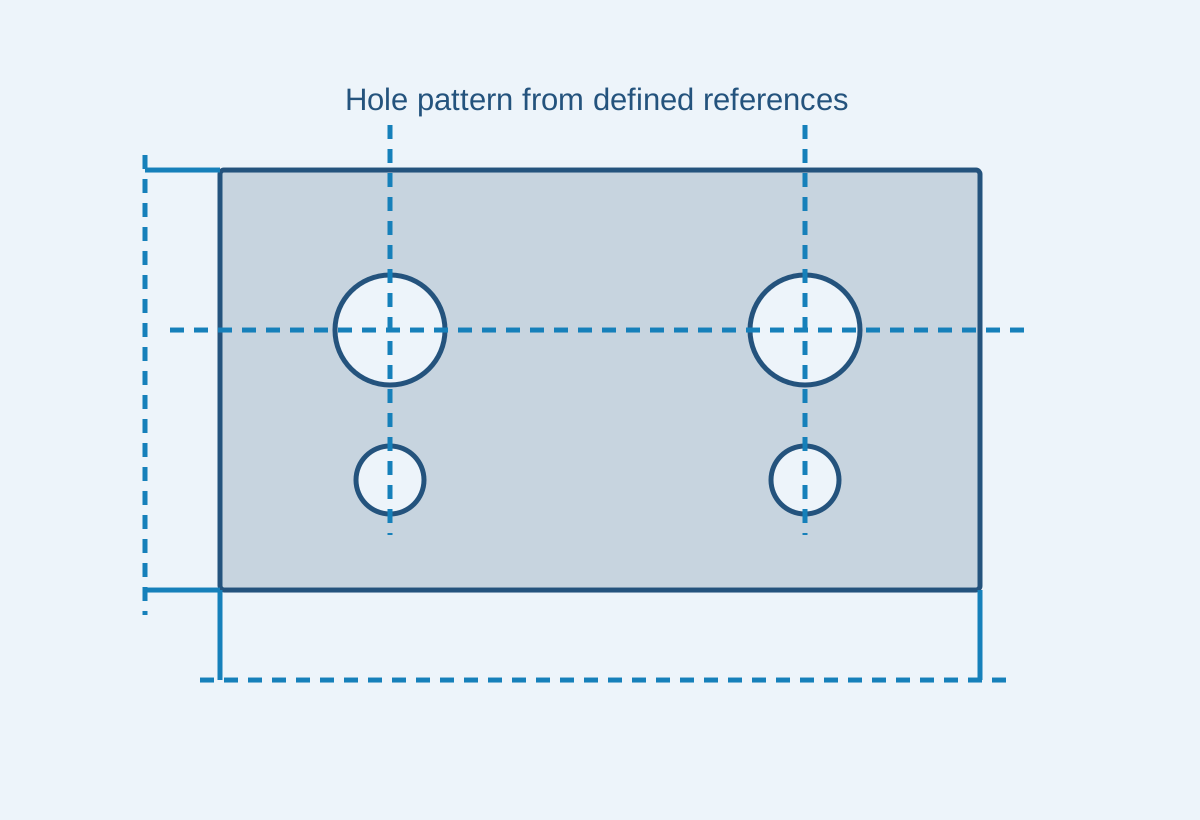
Eine Werkzeugbohrung oder ein kreisförmiger Registerdurchmesser positioniert das zugehörige Bauteil; ein Schraubenmuster sichert es. Wir verbinden diese Bezugsmerkmale über die Aufspannungen, anstatt jede Bohrung unabhängig von einer gesägten Rohkantenkante zu messen.

Funktionale Flächen, Stiftpositionen und fertige Schnittstellen

RückseiteZentrierbohrungBefestigungsbohrungErhaltene FlächeEntlastungstascheEndzustand
Übernehmen Sie die Merkmale, die das Werkzeug oder die Baugruppe positionieren.
Fertig bearbeitete Werkzeugmerkmale und deren Freigabe
MerkmalAnforderungZulassungsbedingungPrüfen
Rückseite oder MontageflächeArbeitsbereich, Form und BezugsflächenbeziehungSpezifizierter Freizustand oder gestützter ZustandFläche und zugehörige Merkmale
Positionier- oder WerkzeugbohrungGröße und Lage relativ zur MontageflächeFertiges BauteilBohrung und zeichnungsdefinierte Bezugsflächen
Hohler KörperErhaltene Stege und FreistellungsgeometrieNach den abschließenden BearbeitungsschrittenZeichnungsdefinierte Querschnitte
Kreisförmiger AnschlagPositionierdurchmesser und axiale AuflageSpezifizierter fertiger OberflächenzustandDurchmesser, Fläche und ihre Beziehung

Die freigegebene Bauteilzeichnung definiert die Grenzmaße und die Messunterstützung. Die vom Lieferanten angegebene Ebenheit oder Oberflächenrauheit einer gekauften Platte stellt einen Ausgangszustand des Rohmaterials dar, nicht die Freigabe aller fertigen Merkmale.

Halten Sie die funktionalen Schnittstellen verbunden

Wir beziehen die Werkzeugaufnahme, das Positioniermuster und die Montagefläche auf die in der Bauteilzeichnung festgelegten Montagebezugsflächen.

7022-Bauteilgeometrie und Zugänglichkeit für die Bearbeitung

Nutzen Sie das Rohmaterial dort, wo es zusätzliche Steifigkeit bietet

Ein großes massives Volumen eignet sich für eine Rückplattierung, während ein stark ausgehöhlter Rahmen möglicherweise den größten Teil des gekauften Materials entfernt. Die erhaltenen Stege und Montagestege entscheiden darüber, ob diese Rohmaterialform effizient ist.

Lassen Sie ausreichend Platz für das Fertigungswerkzeug

Eine tiefe Innen-Ecke beschränkt den Werkzeugzugang und die Steifigkeit des Werkzeugs. Ein zulässiger Eckradius oder ein offener Zugang können den Einsatz langer Werkzeuge reduzieren und gleichzeitig die eingebaute Freistellung des Werkzeugs bewahren.

Material zwischen benachbarten Merkmalen beibehalten

Eine große Halterbohrung, eine benachbarte Schraubenlochbohrung und eine seitliche Entlastung nutzen alle denselben lokalen Schnitt. Ihre Positionen und die Geometrie der Wurzel müssen das vom freigegebenen mechanischen Konstruktionsentwurf geforderte Material belassen.

Einen austauschbaren Verschleisskontakt trennen

Ein häufig gewechselter Positionier- oder Gleitkontakt kann einen spezifizierten Einsatz oder Verschleissteil verwenden. Der 7022-Körper stellt dann die Aufnahmefläche und Halterung bereit, anstatt dass jede verschleissbehaftete Oberfläche integral ausgeführt werden müsste.

Besprechen Sie die Teileanforderungen

7022-Komponenten in Werkzeugen und Maschinenbaugruppen

Werkzeugrückstützung und Formträger

Eine Rückstützungskomponente überträgt das angrenzende Werkzeug über eine definierte Anschlagfläche und ein vorgegebenes Befestigungsmuster. Der Tragbereich, die Freistellungen und die Werkzeugstapelhöhe bilden den nutzbaren Bearbeitungsumfang.

Gehaltene Stanzstempel und Arbeitswerkzeuge

Ein Halter positioniert das Werkzeug und leitet dessen Reaktionskräfte in die umgebende Baugruppe ein. Seine Bohrung, Schulter und Befestigungsanordnung bleiben von den eigenen Schneid- oder Verschleissanforderungen des Werkzeugs getrennt.

Rotationsvorrichtungen und Adapter-Schnittstellen

Ein kreisförmiger Adapter wandelt ein Register- und Montagemuster in ein anderes um. Ein spezifizierter konzentrischer Bezug und eine Anlagefläche ermöglichen die Vorrichtungsbefestigung, ohne sich ausschliesslich auf die Schraubenlöcher für die Positionierung verlassen zu müssen.

Paletten und geführte Handhabungseinrichtungen

Ein kompakter Körper kann Anschlagpunkte, Führungsbefestigungen und Spannpunkte verbinden. Die maßgebliche Trageometrie folgt der tatsächlichen Baugruppe, ohne aus der Zugfestigkeitsreihe der Legierung eine Lasttragfähigkeit abzuleiten.

Oberflächenschutz und funktionale Merkmale

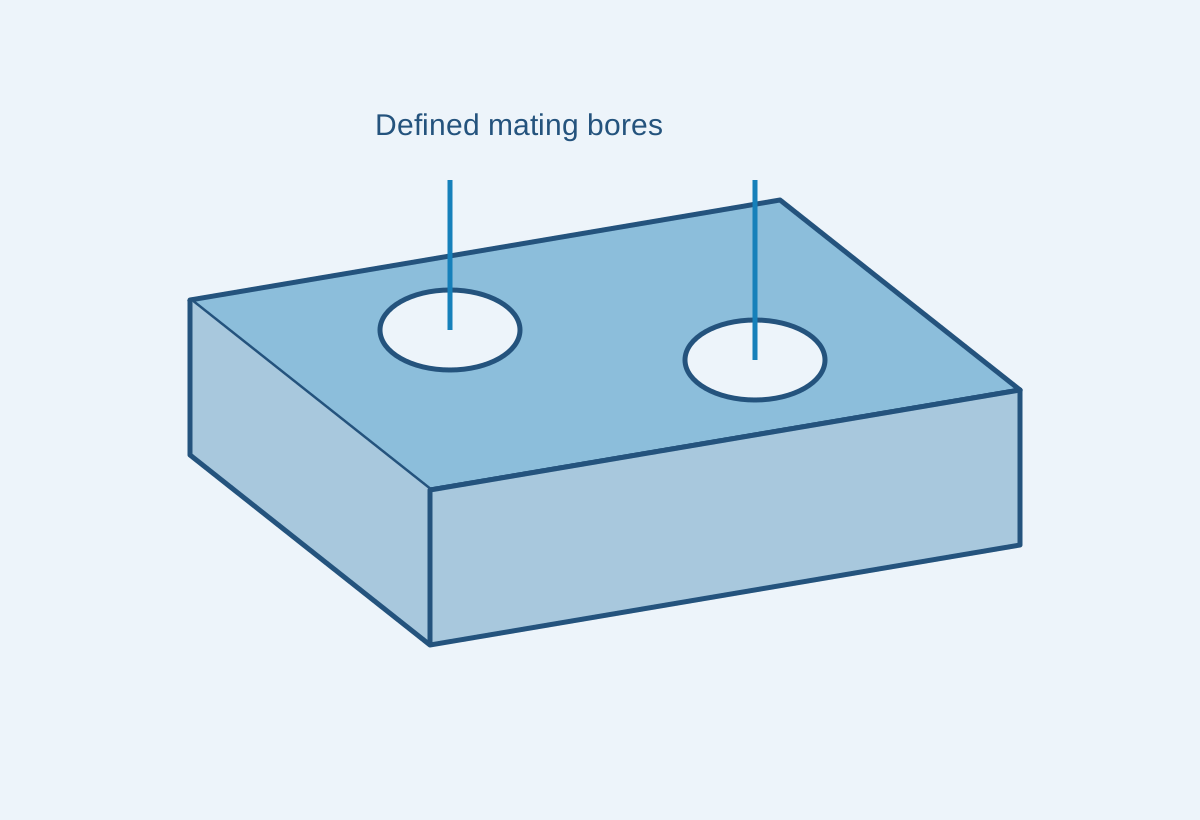
Plattendiagramm, das die Abdeckung durch eine Schutzbeschichtung von zwei unbeschichteten Positionierbohrungen trennt

Geschützte äussere Bereiche

Schutzanodisierung oder ein anderer spezifizierter Oberflächenschutz können für ausgewählte Bereiche eingeschlossen werden. Das Erscheinungsbild und die Umgebung definieren die Behandlung – es wird nicht davon ausgegangen, dass eine hochfeste Platte universell mit einer einzigen Beschichtung versehen werden muss.

Positionierkontakte, Gewinde und maskierte Anlageflächen

Ein Positionierkontakt kann einen anderen Oberflächenzustand als die umgebende äussere Fläche erfordern. Die Endbearbeitungsgrenze und die endgültigen Abmessungen verbleiben bei der spanenden Fertigungsdefinition, damit die vollständige Schnittstelle akzeptiert werden kann.

Bohrungseingänge und Taschenkanten

Entgraten entfernt erhabenes Material, bewahrt aber die Halteransitzfläche, den Positioniereingang und schmale verbleibende Anlageflächen. Eine breite kosmetische Abrundung wird nicht willkürlich über eine funktionale Kante hinweg angewendet.

Polierter oder sichtbarer Werkzeugoberflächen

Ein gewünschter polierter Bereich wird separat von verdeckten Tragflächen identifiziert. Der vorgesehene Oberflächenzustand und die Akzeptanz bestimmen diese lokale Bearbeitung; ein Legierungsname allein definiert kein kosmetisches Ergebnis.

Rohlingsidentität und fertige 7022-Geometrie

Prüfdiagramm, das ein Bohrbild zu einer Plattenkante und einem Endbezug in Beziehung setzt

Behalten Sie den tatsächlichen Lagerbestandsdatensatz bei

Die erforderliche Dokumentation identifiziert die Legierung, den Temperzustand, die ursprüngliche Erzeugnisform und den Querschnitt des Rohlings. Ein allgemeines technisches Datenblatt liefert Auswahlinformationen, während der auftragsbezogene Datensatz den tatsächlich verwendeten Lagerbestand identifiziert.

Messen Sie die freigegebene Komponente

Die Positionierbohrungen, die Montagefläche und die Werkzeugkontaktflächen werden von ihren in der Zeichnung festgelegten Bezugsflächen aus im akzeptierten Aufspannzustand geprüft. Eine zwischengeschaltete, eingespannte Zwischenform wird nicht als Nachweis für eine andere Freiform-Anforderung herangezogen.

Dokumentieren Sie die endgültig ausgeführten Bearbeitungsschritte

Messungen sowie separat erforderliche Behandlungs- oder Materialaufzeichnungen folgen der Revision des fertigen Teils. Der Prüfumfang legt fest, was tatsächlich geliefert und geprüft wurde.

Was beeinflusst die Kosten eines bearbeiteten 7022-Teils?

Rohlingdicke und Materialausnutzung

Ein dicker Rohling kann für einen erhöhten Halter oder eine Stützstruktur erforderlich sein. Falls ein Großteil dieses Bereichs an anderer Stelle entfernt wird, steigen sowohl der gekaufte Materialaufwand als auch die Zerspanzeit gemeinsam an; eine geeignete Near-Net-Bearbeitung kann beides reduzieren.

Taschentiefe und Zugänglichkeit für die Bearbeitung

Tiefe Aussparungen, unzugängliche Ecken und Flächen auf unterschiedlichen Seiten erfordern zusätzliche Bearbeitungsrichtungen, Aufspannhilfen und Handhabung. Die Erhaltung einer sinnvollen Werkzeugzugänglichkeit kann diesen Aufwand reduzieren, ohne die Montageschnittstellen zu verändern.

Ausgewählte Oberflächenbehandlungen und Nachweise

Lokales Polieren, maskierte Kontaktflächen und dokumentierte Positioniermaße stellen eigenständige Bearbeitungsschritte dar. Ihre Anwendung ausschließlich auf funktionale oder sichtbare Bereiche vermeidet es, dieselben Anforderungen über alle Rohlingsoberflächen hinweg zu übertragen.

Menge und Wiederholungsvorbereitung

Programmierung, Spannmittelvorbereitung und Messungen am Erstteil werden auf die gesamte freigegebene Menge verteilt. Bei einer Wiederholungsbestellung kann diese Vorbereitung wiederverwendet werden, sofern Rohlingsprodukt, Teile-Revision und Oberflächenbehandlung unverändert bleiben.

Vom ausgewählten 7022-Rohling zu Wiederholungskomponenten

Freigabe des Rohlings und der fertigen Definition

Der Auftrag verknüpft das ausgewählte 7022-Erzeugnis und dessen Querschnitt mit der Zeichnung für das Werkzeug- oder Maschinenteil.

Festlegung der Abtrags- und Positioniersequenz

Der Bearbeitungsweg legt die grobe Materialabtragung, die aufgespannten Kontaktflächen sowie die endgültigen Positioniermerkmale fest, die für die Komponente erforderlich sind.

Akzeptanz des fertiggestellten Erstteils

Die vereinbarten Prüfungen umfassen die funktionsrelevanten Schnittstellen nach Durchführung aller enthaltenen Oberflächenbehandlungen unter den geforderten Aufspannbedingungen und Bezugselementen.

Wiederholung der freigegebenen Komponente

Die Losgröße und spätere Wiederholungen behalten diese Material-, Geometrie- und Oberflächendefinition bei. Eine geänderte Werkzeugschnittstelle wird als überarbeitete Komponente gekennzeichnet.

Häufig gestellte Fragen zur CNC-Bearbeitung von Aluminiumlegierung 7022

Bedeutet das Wort „geglüht“ in einer Lieferantenbeschreibung, dass die Platte im weichen O-Zustand geliefert wird?

Nicht zwingend. HABA beschreibt Alu50 mit sprachlichen Hinweisen auf eine spannungsarme Glühbehandlung; dennoch identifiziert die Produkttabelle ausdrücklich T6 für Dicken unter 10 mm und T651 für Dicken über 10 mm. Der angegebene Temperzustand und die Einkaufsspezifikation bestimmen daher den gelieferten Werkstoffzustand. Verwenden Sie den tatsächlich angegebenen Temperzustand und die Einkaufsspezifikation – leiten Sie den Werkstoffzustand nicht allein aus diesem Wort ab.

Kann die Festigkeitstabelle für Platten auf einen gezogenen oder stranggepressten Stab angewendet werden?

Nur nicht ohne die jeweils zugehörige Produktgrundlage. Wielands 7022-Blech unterscheidet gezogene Erzeugnisse nach EN 754-2 von extrudierten Erzeugnissen nach EN 755-2, wobei beide unterschiedliche Querschnitts- und Zustandszeilen aufweisen. Eine gedrehte Komponente, die vom Stab ausgeht, verwendet daher die bestellte Stabspezifikation und nicht die Tabelle für gewalzte Bleche.

Qualifiziert das Fräsen einer dicken Platte auf eine dünne Wand automatisch für eine Festigkeitsklasse für dünnere Platten?

Nein. Das veröffentlichte Plattenband bezieht sich auf die nominelle Eingangsdicke der Platte, nicht auf die lokale Dicke nach der Bearbeitung. Eine dünne Rippe, die aus einem dicken Rohling herausgearbeitet wird, behält die ursprüngliche Werkstoff-Produktbasis bei. Ihre fertigen Abmessungen sowie etwaige zusätzliche Eigenschaftsanforderungen werden separat vereinbart.

Kann eine Schweißreparatur durch Schmelzschweißen die ursprüngliche Festigkeitsbasis des 7022-Ausgangswerkstoffs automatisch bewahren?

Nein. Die vorliegenden Plattendaten qualifizieren weder eine geschweißte Reparatur noch den angrenzenden wärmebeeinflussten Bereich. Wieland stuft die Schweißbarkeit dieser Legierung mit konventionellen Gas-, WIG- und MIG-Verfahren als schlecht ein. Ein vorgeschlagener Reparaturprozess erfordert daher ausdrücklich akzeptierte Verbindungsmethode und End-Eigenschaftsroute; die ursprünglichen T651-Werte des Ausgangsmaterials reichen hierfür nicht aus.

Wie kann ich die Masse eines rechteckigen 7022-Rohlings abschätzen?

Multiplizieren Sie das Volumen mit der Dichte. Ein massiver Rohling mit den Abmessungen 100 × 100 × 20 mm hat ein Volumen von 200 cm³; bei einer Dichte von 2,78 g/cm³ ergibt sich eine Masse von 556 g bzw. 0,556 kg. Dies ist die definierte Rohlingsmasse. Taschen, Bohrungen und externe Profilierungen reduzieren das Volumen des fertigen Bauteils, sodass dessen Masse sich nach der fertigen Geometrie richtet.

Um wie viel verändert sich die Spannweite eines 100-mm-7022-Bauteils zwischen 20 °C und 40 °C?

Mit α = 23,6 × 10⁻⁶/K als Konstante für diese Änderung ergibt sich ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland gibt diesen mittleren Ausdehnungskoeffizienten für den Temperaturbereich 20–100 °C an. Die Berechnung beschreibt die angegebene freie Spannweite; ein eingebauter Spielraum hängt zudem vom Gegenwerkstoff, den Einspannbedingungen und den tatsächlichen Temperaturen ab.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Werkzeug oder Ihre Haltekomponente aus Aluminium 7022

Senden Sie die Bauteilzeichnung, das gewählte Ausgangsmaterial und die Lieferzustandsangabe zusammen mit der gewünschten Menge. Geben Sie zudem den ursprünglichen Rohlingsquerschnitt sowie die funktionalen Flächen, Bohrungen und die geforderte Endoberfläche für das Angebot an.

7022-Werkstoff und Produktreferenzen

Die genannten Platten-, Produktform- und physikalischen Referenzen, die für die oben genannten Werkstoffunterscheidungen verwendet werden.

  1. Batz+Burgel — EN AW-7022-WerkstoffdatenblattFestigkeitsklassen für Bleche und ausgewählte physikalische Referenzwerte, September 2019.
  2. HABA — Alu50; GLEICH — CERTALBeschreibungen von handelsüblichen Walzplatten, Einsatz von Werkzeugen und produktbezogener Bearbeitungsumfang.
  3. Wieland — Produkt-Datenblatt EN AW-7022Grundlage aus gezogenen/extrudierten Erzeugnissen, Bewertung der Schweißbarkeit im Schmelzverfahren sowie Ausdehnungsbezug für den Temperaturbereich 20–100 °C.
  4. Massen- und thermische LängenberechnungenExplizite Rohlingabmessungen und Temperaturänderung mit angegebener Dichte und Ausdehnungskoeffizient.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB