Ir al contenido
VETCNCMECANIZADO CNC
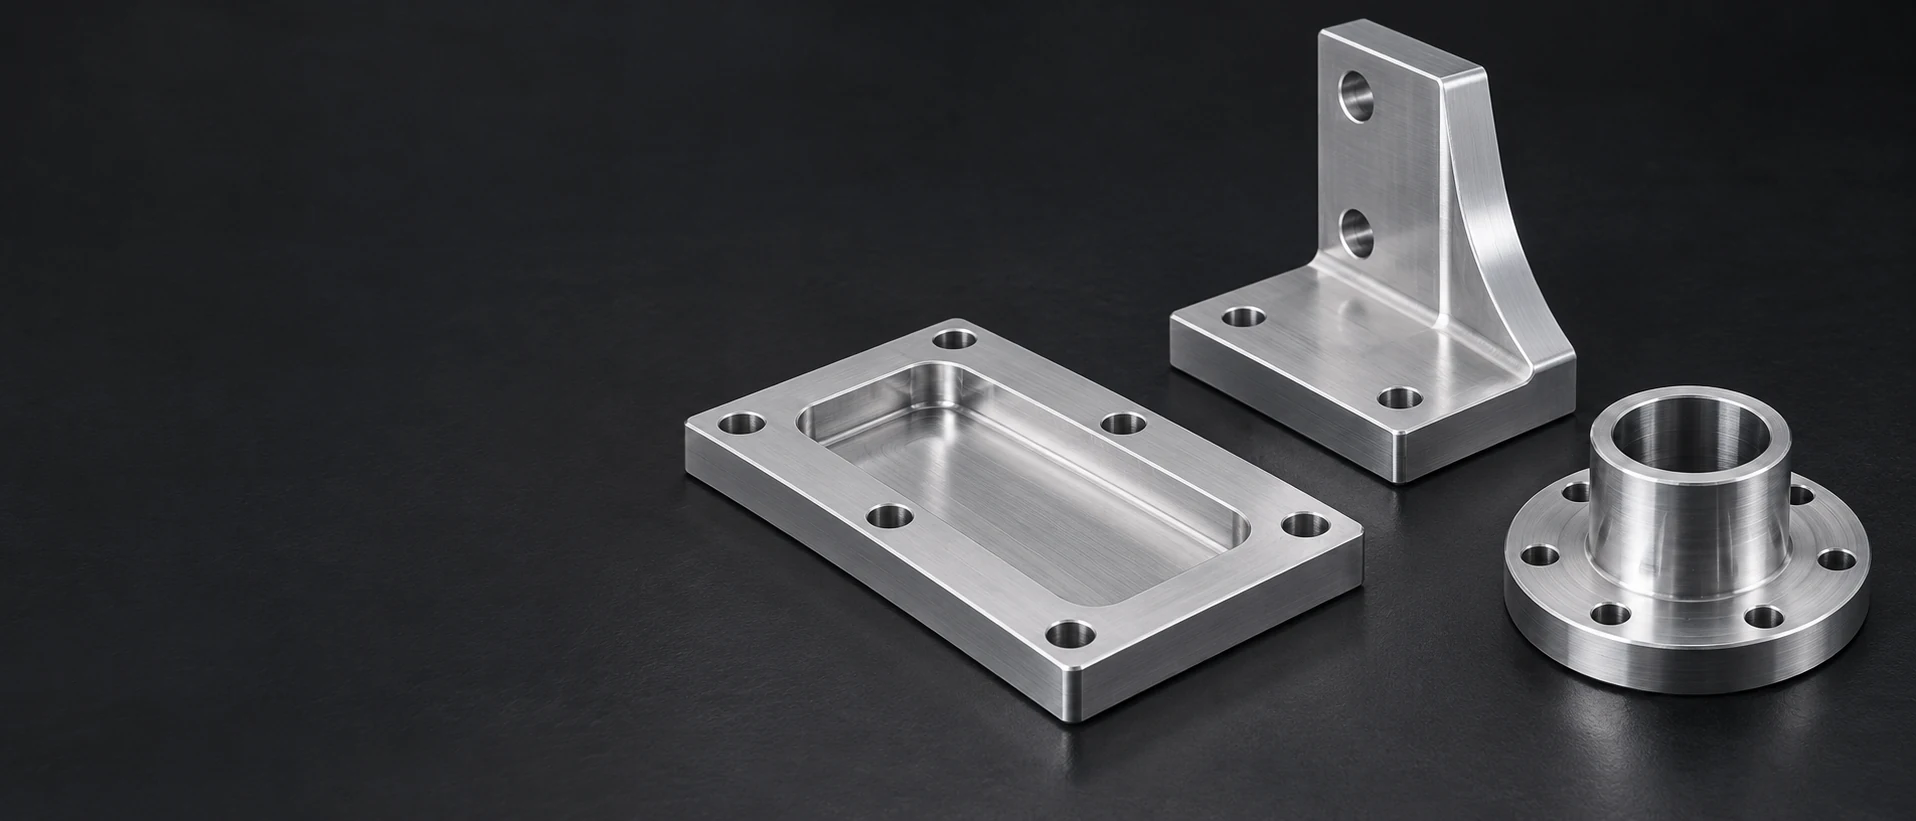
Placa de montaje con acabado plateado, soporte en L y cubo con brida, sobre fondo oscuro

Aluminio 7022
Mecanizado CNC

Consulte las referencias de placa en 7022

Placas de herramienta, retenedores y componentes de soporte en 7022

6 tipos de componentes

Placas de respaldo para moldes

Mecanizamos las caras de respaldo, los orificios de fijación y los despejes locales en un blank de chapa laminada. La cara retenida soporta la herramienta adyacente, mientras que los rebajes proporcionan espacio para sus accesorios sin interrumpir el área de contacto prevista.
Retenedores para punzones y herramientas

Un retén sujeta la herramienta seleccionada mediante su agujero interior, su escalón y sus características de fijación. Nosotros mecanizamos esas interfaces conjuntamente para que la superficie de ubicación de la herramienta conserve su relación con la cara de montaje del retén.

Adaptadores para mesa rotativa

Un adaptador conecta el registro de la mesa y el patrón de tornillos con el dispositivo de sujeción situado encima. El torneado o el fresado circular producen las características de ubicación; los orificios de fijación y los despejes completan la conexión de dos caras.

Bloques de paleta y dispositivos de sujeción

Un bloque de dispositivo de sujeción integra sus agujeros de ubicación, sus caras de tope y sus orificios de montaje en un solo cuerpo. Dejamos acceso para las abrazaderas previstas, preservando al mismo tiempo las superficies de apoyo sobre la máquina o la paleta.

Discos de montaje circulares

Un disco puede incorporar una abertura central, varios patrones de montaje o una cara de asiento anular. Su sección útil sigue la geometría de los componentes conectados, en lugar de tratar todas las caras como si fueran una misma superficie de contacto.

Soportes para deslizadores guiados

Un soporte combina caras de fijación para guías con un patrón de montaje y despeje para el conjunto móvil. Mecanizamos las alturas de soporte y las posiciones de los hombros especificadas dentro de la sección retenida del cuerpo.

Nuestro servicio de componentes en aleación 7022 abarca el fresado, el torneado y el mecanizado de características asociadas según el plano aprobado de la pieza. La aleación deformable EN AW-7022 / AlZn5Mg3Cu es tratable térmicamente. El producto laminado seleccionado y su estado se mantienen identificados durante todo el proceso de fabricación; la placa de herramientas en aleación 7021 fundida constituye una ruta material distinta.

Lámina laminada de 7022, estado T651 y sección de placa

Lámina laminada T651

Una placa laminada con alivio de tensiones proporciona una sección inicial amplia para placas de respaldo y cuerpos de utillaje. El estado acordado del material en bruto forma parte integrante de la ruta de mecanizado y de la definición del material entregado.[1]

Enfoque de selección
Sección original de lámina y temple solicitado

Producto de un productor designado

CERTAL y Alu50 describen productos comerciales específicos basados en 7022. Sus detalles publicados sobre procesamiento, suministro y propiedades corresponden exclusivamente a esos productos. Un requisito expresado como producto nominal debe mantenerse explícito, sin abreviarlo únicamente como número de aleación.[2]

Enfoque de selección
Productor aprobado y definición del producto

Dirección de la pieza en bruto y volumen útil

Una pieza en bruto cortada conserva la orientación original de la chapa y su sección. El mecanizado posiciona los agujeros, los resaltes y los elementos de fijación sometidos a carga dentro de dicho volumen, dejando suficiente material para las superficies de trabajo finales.

Enfoque de selección
Orientación de la lámina y características conservadas

Placa, disco u otra forma especificada

Un corte circular de placa puede reducir la cantidad de material a eliminar para un adaptador rotativo; una placa rectangular puede ser adecuada para un cuerpo de dispositivo de sujeción. El material en barra o extruido solo se considera si cuenta con su propia especificación de producto y base de propiedades.

Enfoque de selección
Idoneidad de la forma del producto para la pieza
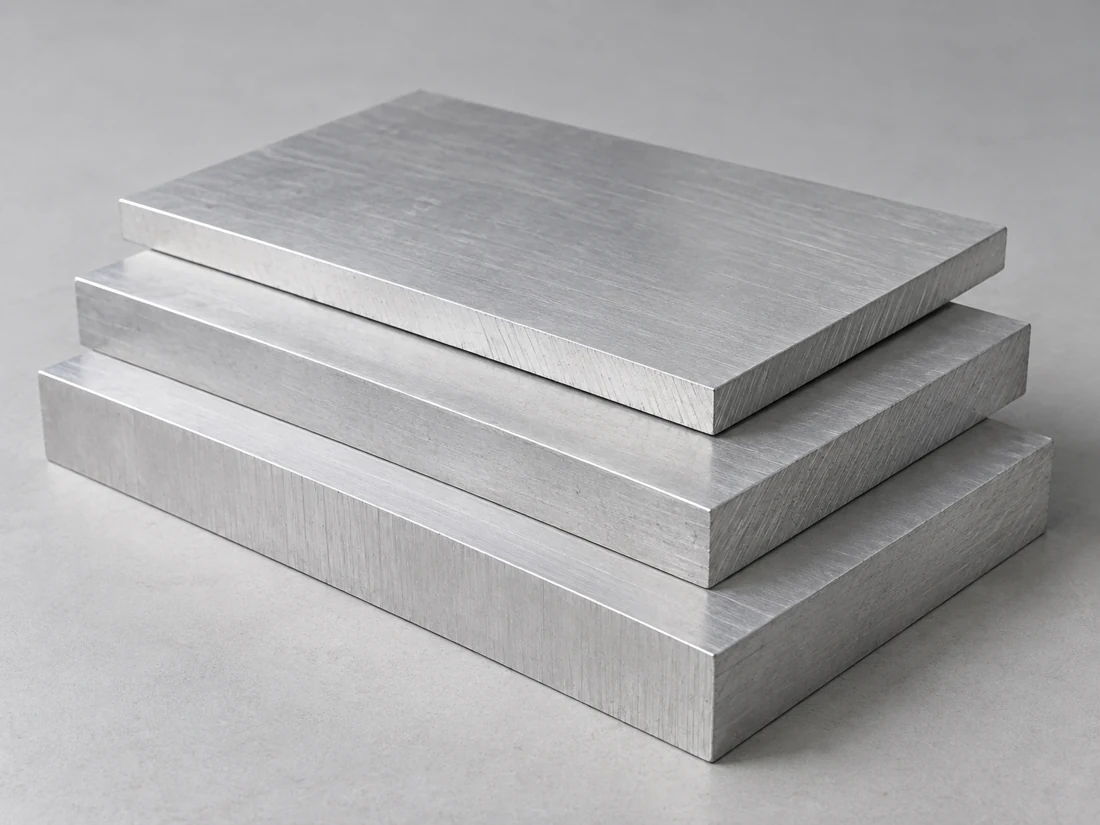
Piezas en bruto rectangulares apiladas de chapa metálica plateada, con caras planas y bordes serrados
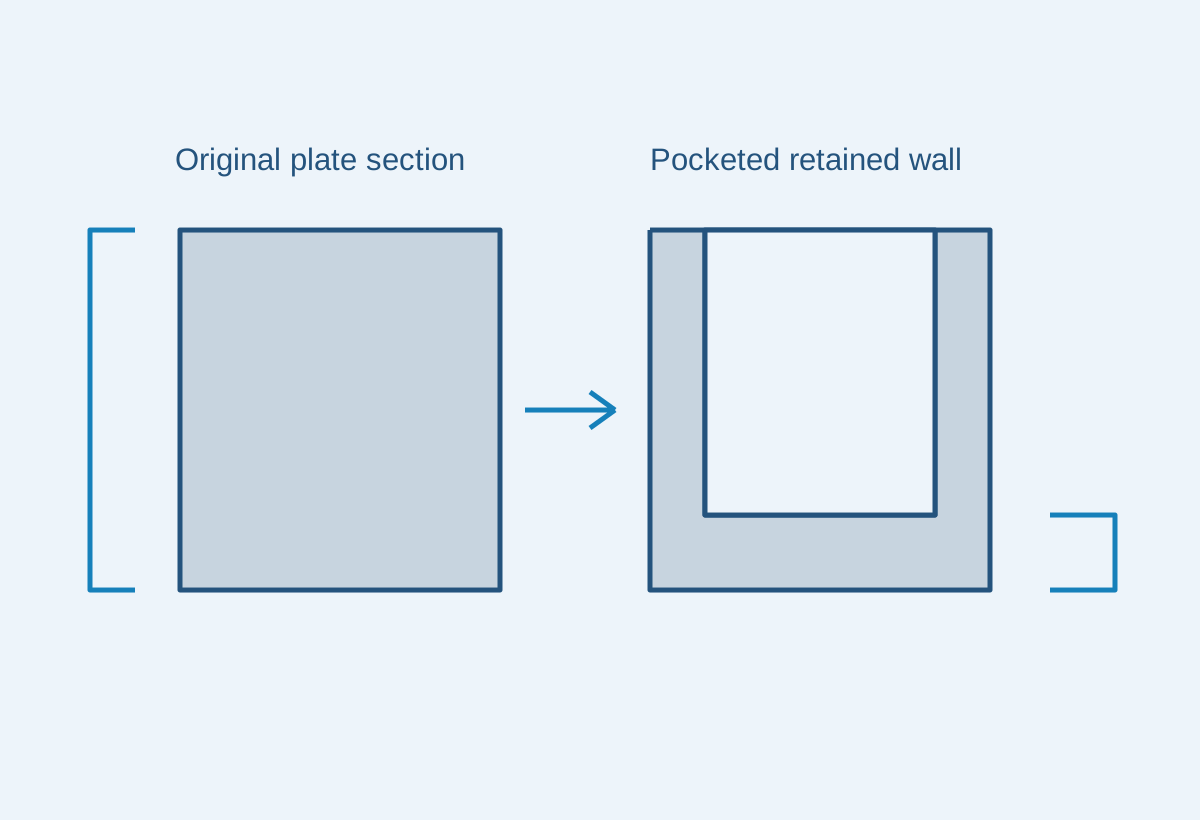
El espesor original de la chapa permanece distinto del muro delgado que queda tras el mecanizado de cavidades

Leer por separado los valores mínimos y típicos

La tabla de referencia utiliza la chapa EN AW-7022 de Batz+Burgel para los valores mínimos de plancha y algunos valores físicos seleccionados. Mantiene el espesor en estado de suministro y la condición T651 junto a las cifras de resistencia, en lugar de presentar un único valor de resistencia para cada pieza de aleación 7022.[1]

La pieza en bruto adquirida conserva su propia especificación de material y su identificación vinculada al pedido.

Bandas de resistencia en chapa laminada de aluminio 7022 y referencias físicas seleccionadas
ReferenciaValorProducto o estadoUso en la selección
Mínimos de resistencia a la tracción / al límite elástico450 / 370 MPaChapa T651; >12,5–50 mmSección de material en bruto original
Mínimos de resistencia a la tracción / al límite elástico430 / 350 MPaChapa T651; >50–100 mmFranja de chapa más gruesa
Mínimos de resistencia a la tracción / al límite elástico410 / 330 MPaChapa T651; >100–200 mmFranja de chapa más gruesa
Densidad2.78 g/cm³Aproximado; 20 °CMasa de la pieza en bruto y de la pieza terminada
Módulo de elasticidad70 GPaAproximado; 20 °CEntrada para rigidez
Conductividad térmica130–160 W/(m·K)Aproximado; 20 °CEntrada para diseño térmico
Dilatación lineal23,6 µm/(m·K)Referencia físicaSensibilidad dimensional a la temperatura

Hoja Batz+Burgel EN AW-7022, septiembre de 2019. Las resistencias indicadas son los valores mínimos para chapa Rm / Rp0.2; las dos primeras franjas de espesores tienen resistencias idénticas y se combinan aquí sin combinar sus valores de alargamiento. Las propiedades físicas son valores de referencia. La especificación real del material en bruto determina los requisitos materiales del pedido.

Mecanizado de un componente de utillaje en aleación 7022

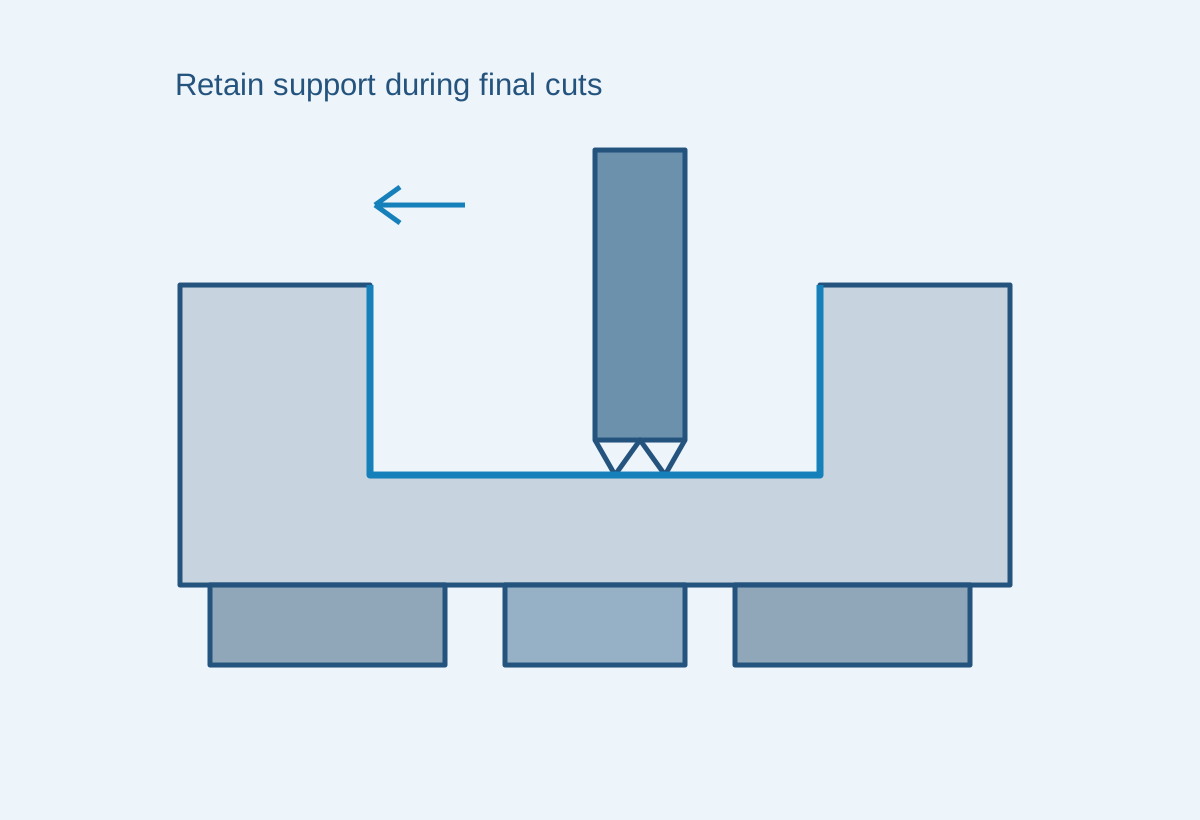
Placa con cavidades mecanizada, soportada por debajo de su superficie inferior retenida mientras se mecanizan las caras finales

Establecer las caras de apoyo y de localización

Nosotros mecanizamos las superficies que soportan el componente y localizan sus características funcionales. Una cara de respaldo, una zona elevada de montaje y un rebaje local pueden compartir una misma pieza en bruto mientras desempeñan funciones distintas.

Secuenciar la eliminación sustancial de material en bruto

Los huecos profundos y las grandes áreas abiertas modifican la sección restante para resistir las fuerzas de sujeción y de corte. La secuencia puede separar la eliminación masiva de material del acabado final de caras y agujeros, reestableciendo el soporte tras la liberación.

Agujeros terminados y patrones de fijación

Un agujero de herramienta o un registro circular localiza su componente acoplado; un patrón de tornillos lo retiene. Conectamos dichas referencias mediante los montajes, en lugar de medir cada agujero de forma independiente desde el borde de la materia prima serrada.

Caras funcionales, posiciones de pasadores e interfaces terminadas

Cara de apoyoAgujero de localizaciónAgujero de fijaciónSuperficie de apoyo conservadaBolsillo de desbasteCondición final
Aceptar las características que localizan la herramienta o el conjunto
Características de las herramientas terminadas y su aceptación
CaracterísticaRequisitoCondición de aceptaciónVerificar
Cara de apoyo o de montajeÁrea de trabajo, forma y relación entre elementos de referenciaEstado libre o soportado especificadoCara y características relacionadas
Orificio de localización o para herramientaDimensiones y posición relativas al soporteComponente terminadoOrificio y elementos de referencia del plano
Cuerpo con cavidades mecanizadasSuperficies conservadas y geometría de holguraTras las operaciones finales incluidasSecciones definidas en el plano
Registro circularDiámetro de localización y asiento axialEstado superficial terminado especificadoDiámetro, cara y relación entre ellos

El plano del componente aprobado define los límites dimensionales y los apoyos para la medición. La planicidad o el acabado superficial suministrados en una placa comprada constituyen una condición del material inicial, no la aceptación de cada característica terminada.

Mantener las interfaces de trabajo conectadas

Relacionamos el asiento de la herramienta, el patrón de localización y la cara de montaje con las referencias de ensamblaje especificadas del componente.

Geometría del componente 7022 y acceso para mecanizado

Utilice el espacio en blanco donde aporte soporte

Un volumen sólido grande puede ser adecuado para una placa de respaldo, mientras que un bastidor profundamente hueco puede eliminar la mayor parte del material adquirido. Las nervaduras conservadas y las superficies de montaje determinan si esa forma de material en bruto es eficiente.

Deje espacio para la herramienta de acabado

Una esquina interior profunda limita el acceso y la rigidez de la fresa. Un radio de esquina permitido o un acceso abierto pueden reducir el trabajo con fresas largas requerido, manteniendo al mismo tiempo la holgura instalada de la herramienta.

Mantenga material entre características cercanas

Un gran agujero de retención, un orificio roscado adyacente y un relieve lateral utilizan todos la misma sección local. Sus posiciones y la geometría de raíz deben dejar el material requerido por el diseño mecánico aprobado.

Separe un contacto desgastable reemplazable

Un contacto de localización o deslizamiento sometido a cambios frecuentes puede utilizar un inserto o pieza de desgaste especificado. El cuerpo de aluminio 7022 proporciona entonces su asiento de montaje y sujeción, en lugar de requerir que todas las superficies de desgaste sean parte integral del componente.

Discutir los requisitos de la pieza

Componentes de aluminio 7022 en utillajes y conjuntos de máquinas

Soporte de herramienta y soporte de molde

Un componente de soporte transmite la herramienta adyacente mediante una cara definida y un patrón de fijación. El área de soporte, las aberturas de holgura y la altura total del conjunto de herramientas conforman el alcance útil del mecanizado.

Matrices de retención y herramientas de trabajo

Un retén posiciona la herramienta y transfiere sus cargas de reacción al conjunto circundante. Su agujero pasante, su hombro y su disposición de fijación se mantienen distintos de los requisitos propios de corte o desgaste de la herramienta.

Dispositivos de sujeción rotativos e interfaces de adaptador

Un adaptador circular convierte un registro y un patrón de montaje en otro. Una referencia concéntrica especificada y una cara de asiento permiten la fijación del dispositivo de sujeción sin depender únicamente de los orificios de tornillo para su ubicación.

Plataformas y dispositivos de manipulación guiados

Un cuerpo compacto puede integrar topes de localización, elementos de guía y puntos de sujeción. La geometría de soporte relevante sigue la configuración real del ensamblaje, sin asignar una capacidad de carga a partir de la fila de resistencia a la tracción de la aleación.

Protección superficial y características funcionales

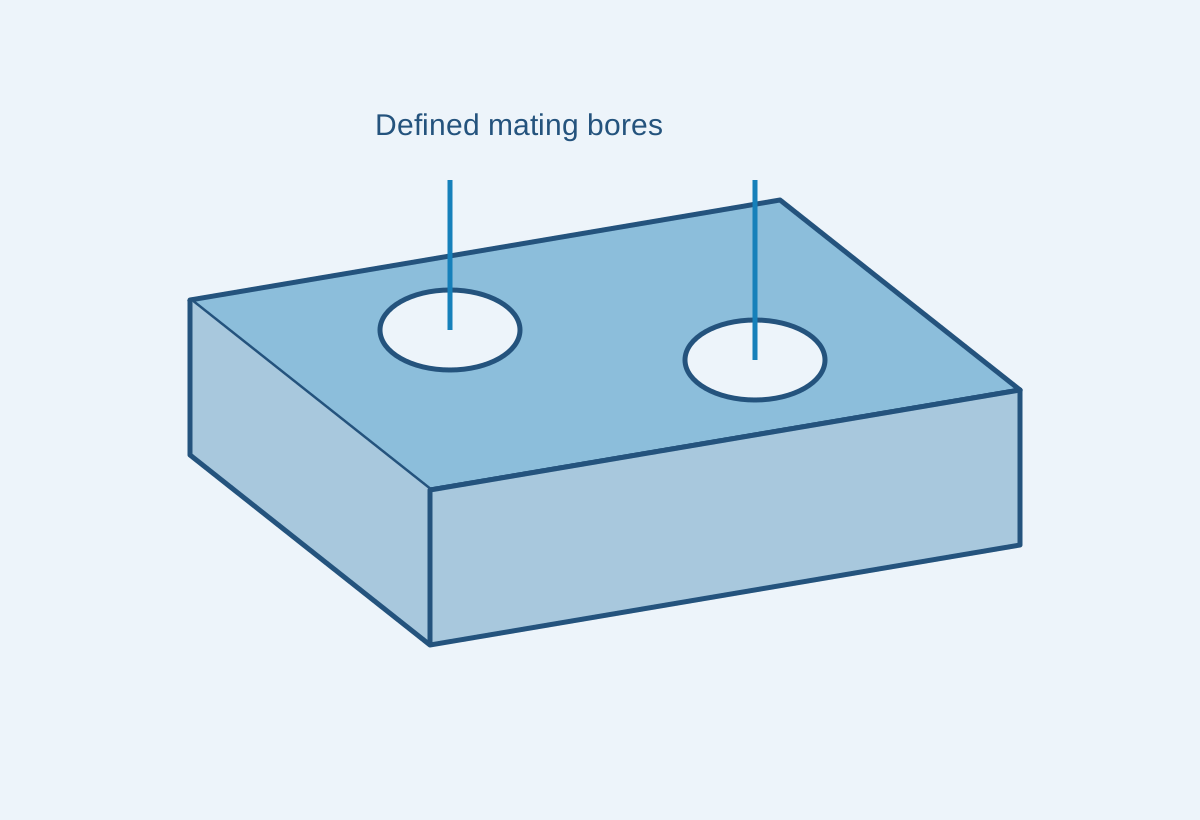
Diagrama de placa que separa la cobertura del recubrimiento protector de dos taladros de localización sin recubrir

Áreas exteriores protegidas

Se puede incluir anodizado protector u otro sistema superficial especificado para áreas seleccionadas. El acabado y el entorno definen el tratamiento, sin asumir que una chapa de alta resistencia requiere un recubrimiento universal.

Registros, roscas y superficies enmascaradas

Un contacto de localización puede requerir un estado superficial distinto del del exterior circundante. El límite del acabado y las dimensiones finales permanecen dentro de la definición del mecanizado, de modo que toda la interfaz pueda ser aceptada.

Entradas de agujeros y bordes de cavidades

El desbarbado elimina el material sobrante mientras se conserva el asiento del retén, la entrada de localización y las estrechas superficies restantes. No se aplica indiscriminadamente un redondeo cosmético amplio sobre un borde funcional.

Superficies pulidas o visibles de herramienta

Una zona solicitada pulida se identifica por separado de las caras de soporte ocultas. La condición superficial prevista y su aceptación rigen ese trabajo local; un nombre de aleación por sí solo no define un resultado estético.

Identidad de la pieza en bruto y geometría finalizada en aleación 7022

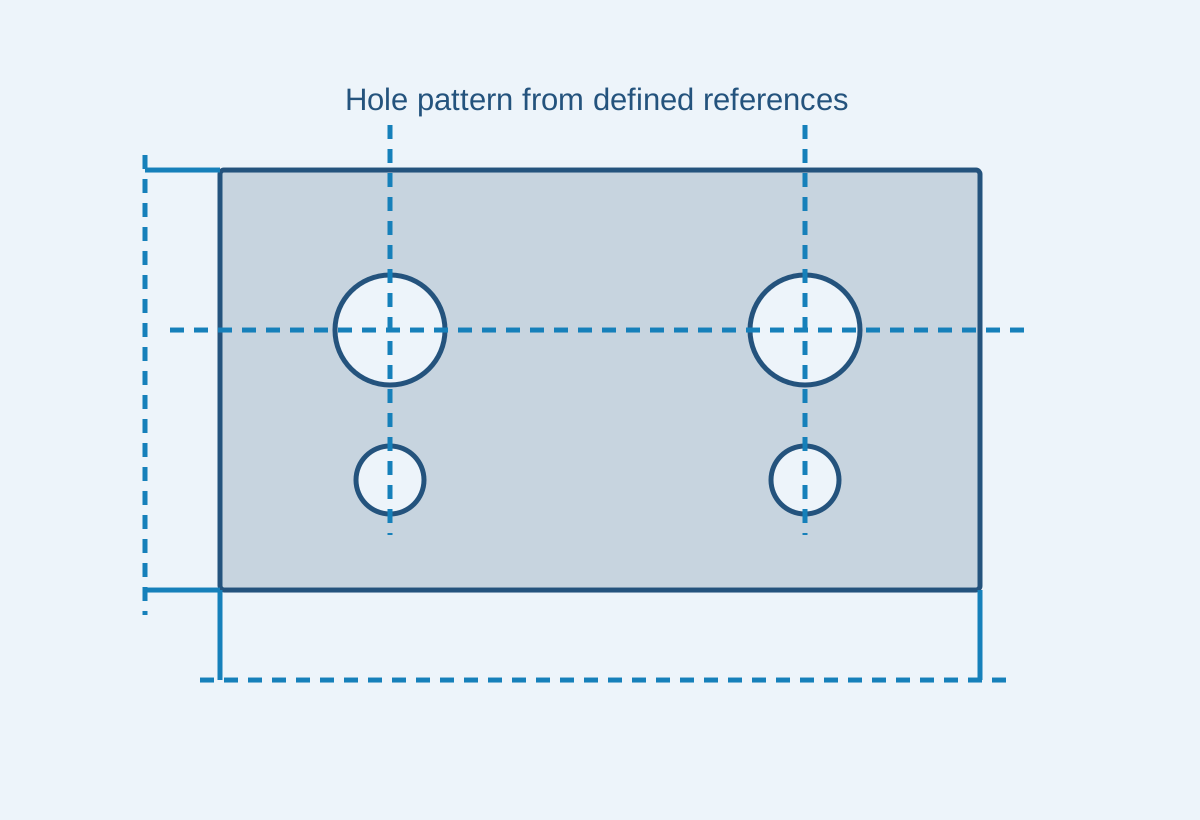
Diagrama de inspección que relaciona un patrón de taladros con el borde y el extremo de referencia de una placa

Conservar el registro real del material en bruto

La documentación requerida identifica la aleación, el temple, la forma original del producto y la sección del material en bruto. Una hoja técnica general aporta información para la selección, mientras que el registro vinculado al pedido identifica el material en bruto utilizado.

Medir el componente aprobado

Los agujeros de ubicación, la cara de montaje y los puntos de contacto con la herramienta se verifican a partir de sus datums especificados, en la condición de soporte aceptada. No se utiliza una forma intermedia sujeta como evidencia para un requisito distinto en estado libre.

Registrar las operaciones finales incluidas

Las mediciones y cualquier tratamiento o registro de material requerido por separado siguen la revisión aprobada de la pieza terminada. El alcance de la inspección identifica qué ha sido efectivamente suministrado y verificado.

¿Qué cambia el costo de una pieza mecanizada de aleación 7022?

Espesor de la pieza en bruto y aprovechamiento del material

Una pieza en bruto gruesa puede ser necesaria para un retenedor elevado o un soporte. Si gran parte de esa sección se elimina en otras zonas, el material adquirido y el tiempo de mecanizado aumentan simultáneamente; un mecanizado cercano a la forma final puede reducir ambos.

Profundidad de los alojamientos y acceso operativo

Los rebajes profundos, las esquinas inaccesibles y las caras situadas en distintos lados añaden direcciones de corte, soportes y manipulación. Mantener un acceso útil de la herramienta puede reducir ese trabajo sin modificar las interfaces de ensamblaje.

Acabados seleccionados y evidencia

El pulido local, los contactos enmascarados y las dimensiones de ubicación registradas constituyen operaciones diferenciadas. Aplicarlos únicamente en las zonas funcionales o visibles evita extender esos mismos requisitos a toda la superficie del material en bruto.

Cantidad y preparación repetida

La programación, la preparación del dispositivo de sujeción y las mediciones del primer componente se comparten entre toda la cantidad aprobada. Un pedido repetido puede reutilizar dicha preparación siempre que el producto en bruto, la revisión de la pieza y el acabado permanezcan iguales.

Desde la pieza en bruto 7022 seleccionada hasta los componentes repetidos

Aprobar la definición de la pieza en bruto y la pieza terminada

El pedido vincula el producto y la sección 7022 seleccionados con el plano del componente para herramientas o máquinas.

Establecer la secuencia de eliminación y ubicación

La ruta de mecanizado define la eliminación masiva de material, los contactos soportados y las características finales de ubicación requeridas por el componente.

Aceptar el primer componente terminado

Las verificaciones acordadas cubren las interfaces de funcionamiento tras el acabado incluido, con los soportes y referencias de datum requeridos.

Repetir el componente aprobado

El lote y las repeticiones posteriores conservan esa definición de material, geometría y acabado. Una interfaz de herramienta modificada se identifica como un componente revisado.

Preguntas frecuentes sobre el mecanizado CNC del aluminio 7022

¿Significa la palabra recocido en una descripción del proveedor que la chapa se suministra en un temple blando O?

No necesariamente. HABA describe Alu50 con lenguaje de recocido de baja tensión, pero su tabla de productos identifica explícitamente el temple T6 para espesores inferiores a 10 mm y T651 para espesores superiores a 10 mm. El temple indicado y la especificación de compra rigen, por tanto, el estado del material suministrado. Mantenga el temple y la especificación de compra indicados, en lugar de inferir el estado del material únicamente a partir de esa palabra.

¿Puede aplicarse la tabla de resistencia de chapas a una barra estirada o extruida?

No sin la base de producto correspondiente. La chapa 7022 de Wieland separa los productos estirados bajo EN 754-2 de los productos extruidos bajo EN 755-2, con filas distintas para sección y temple. Por lo tanto, un componente torneado a partir de barra utiliza su especificación de barra pedida, y no hereda la tabla de propiedades de la chapa laminada.

¿El mecanizado por fresado de una chapa gruesa hasta obtener una pared delgada la califica automáticamente para una banda de propiedades correspondiente a chapas más delgadas?

No. La banda de espesores publicada se refiere al espesor nominal de la chapa entrante, no al espesor local que queda tras el mecanizado. Un nervio delgado cortado a partir de una pieza en bruto gruesa conserva la base original del producto de material. Sus dimensiones finales y cualquier requisito adicional de propiedades se aceptan por separado.

¿Puede una reparación por soldadura por fusión conservar automáticamente la base original de resistencia del material 7022 en estado de suministro?

No. Los datos de la chapa entrante no califican una reparación soldada ni su zona afectada térmicamente circundante. Wieland califica como pobre la soldabilidad por gas convencional, TIG y MIG para esta aleación. Por tanto, toda reparación propuesta requiere una ruta de unión y de propiedades finales expresamente aceptada; las cifras originales del estado T651 del material en bruto son insuficientes.

¿Cómo puedo estimar la masa de un bloque rectangular de 7022?

Multiplique el volumen por la densidad. Una pieza en bruto maciza de 100 × 100 × 20 mm tiene un volumen de 200 cm³; usando una densidad de 2,78 g/cm³ se obtiene una masa de 556 g, o 0,556 kg. Esta es la masa definida de la pieza en bruto. Las cavidades, taladros y contornos externos reducen el volumen del componente terminado, por lo que su masa depende de la geometría final completada.

¿Cuánto puede variar la longitud de un tramo de 7022 de 100 mm entre 20 °C y 40 °C?

Usando α = 23,6 × 10⁻⁶/K como constante para este cambio, ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland publica ese coeficiente medio para el rango de 20–100 °C. El cálculo describe la longitud libre indicada; también influyen en el juego de montaje el material acoplado, las restricciones mecánicas y las temperaturas reales.

SOPORTE PARA PROYECTOS

Hable sobre su herramienta o componente de soporte en 7022

Envíe el plano de la pieza, el producto en bruto seleccionado y su temple, junto con la cantidad requerida. Incluya la sección original de la pieza en bruto y las caras de trabajo, los taladros y el acabado superficial final necesarios para la cotización.

Referencias del material y producto 7022

Las chapas, formas comerciales y referencias físicas citadas para las distinciones materiales anteriores.

  1. Batz+Burgel — Hoja de datos del material EN AW-7022Bandas de resistencia de chapa y valores físicos de referencia seleccionados, septiembre de 2019.
  2. HABA — Alu50; GLEICH — CERTALDescripciones comerciales de chapas laminadas, aplicaciones de utillaje y alcance específico de procesamiento por producto.
  3. Wieland — datos técnicos del producto EN AW-7022Base en producto laminado/extruido, evaluación de soldadura por fusión y referencia de expansión de 20–100 °C.
  4. Cálculos de masa y de variación térmica de longitudDimensiones explícitas de la pieza en bruto y cambio de temperatura, con densidad y coeficiente de expansión indicados.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB