Przejdź do treści
VETCNCCNC MANUFACTURING
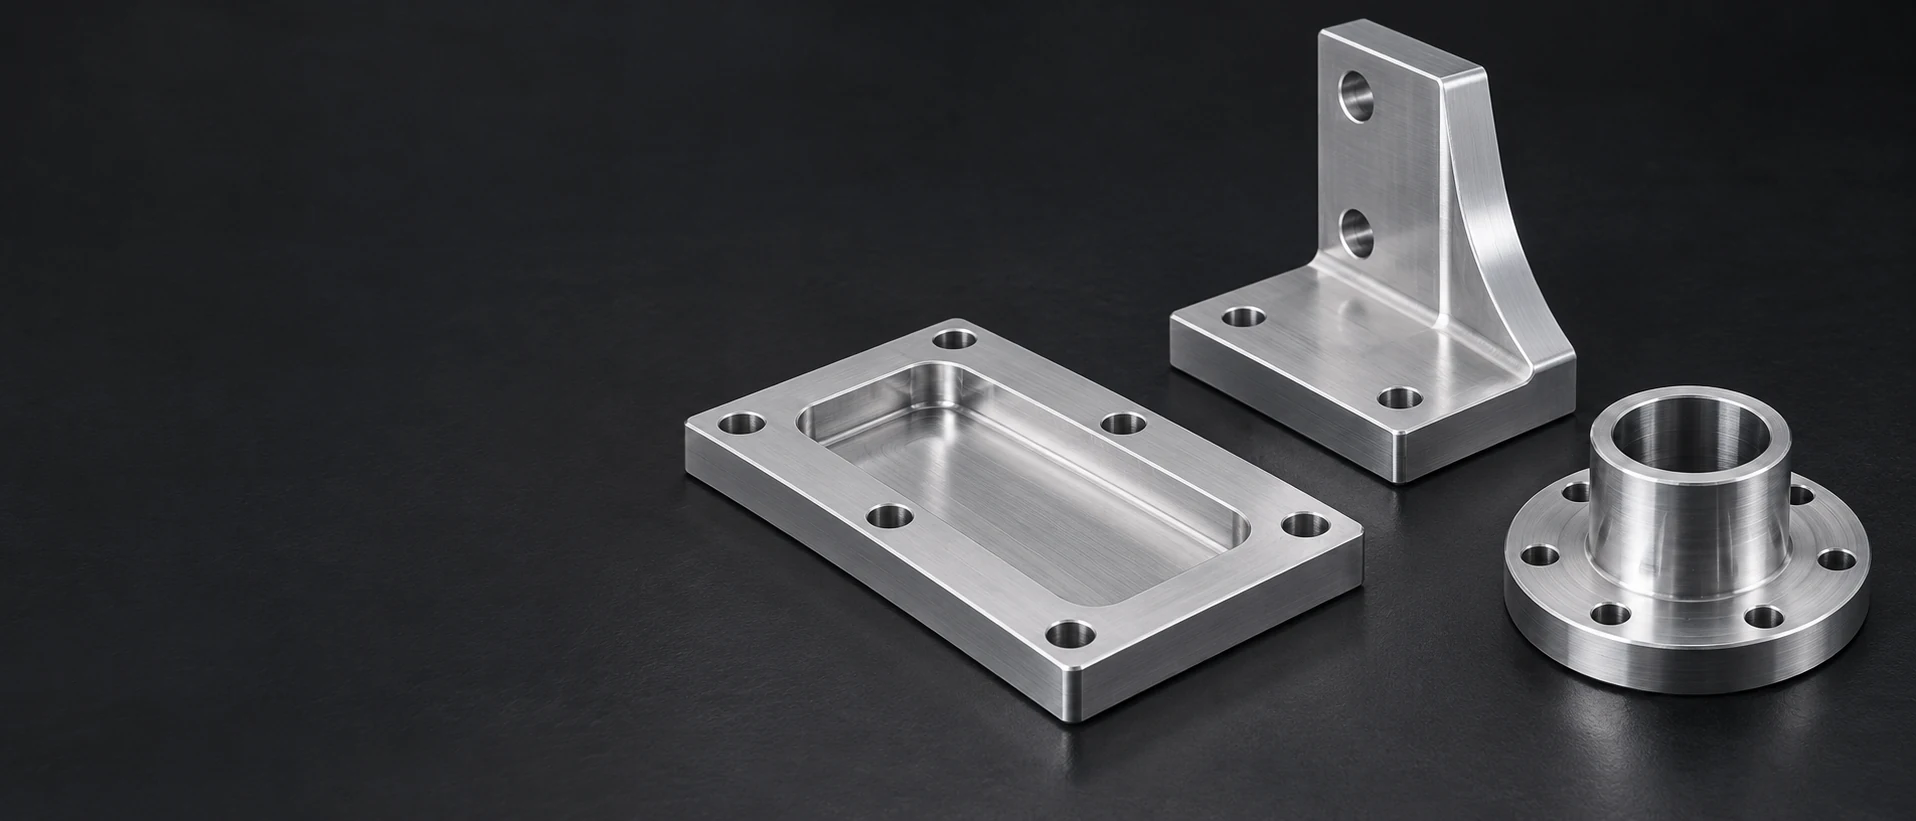
Srebrzysta płyta montażowa z kieszeniami, L-kształtny uchwyt i kołnierzowy wałek na ciemnym tle

aluminium stopień 7022
CNC Obróbka skrawaniem

Zobacz odniesienia do blachy 7022

Płytki narzędziowe, uchwyty i elementy nośne ze stopu 7022

6 typów komponentów

Płytki wsporcze form

Obrabiamy powierzchnie wsporcze, otwory montażowe oraz lokalne luzownice w płycie walcowanej. Zachowana powierzchnia uchwytu wspiera sąsiadujący narzędzie, natomiast wnęki zapewniają miejsce na jego elementy mocujące bez zakłócania zamierzonej powierzchni styku.
Uchwyty do tłoczników i narzędzi

Tuleja mocująca utrzymuje wybrany narzędzie przez jego otwór, powierzchnię barkową oraz cechy mocujące. Obrabiamy te powierzchnie łącznie, aby powierzchnia lokalizacyjna narzędzia pozostawała powiązana z powierzchnią montażową tulei mocującej.

Adaptery do stołów obrotowych

Adapter łączy rejestr stołu i układ śrub montażowych z oprawką umieszczoną nad nim. Cechy lokalizacyjne wykonujemy toczeniem lub frezowaniem kołowy, a otwory montażowe i luzownice kończą dwustronną konstrukcję połączenia.

Blokady paletowe i oprawki

Blok oprawkowy zawiera otwory lokalizacyjne, powierzchnie zatrzymujące oraz otwory montażowe w jednym elemencie. Pozostawiamy dostęp dla przewidzianych zacisków, zachowując jednocześnie powierzchnie oporowe osadzane na maszynie lub palecie.

Dyski montażowe kołowe

Dysk może posiadać otwór centralny, wiele wzorów montażowych lub pierścieniową powierzchnię oporową. Jego użyteczny przekrój dostosowujemy do połączonych komponentów, a nie traktujemy każdej powierzchni jako identyczną powierzchnię styku.

Nosniki suwaków prowadzonych

Nosnik łączy powierzchnie mocowania prowadnic z układem montażowym oraz luzownicą dla zespołu ruchomego. Obrabiamy określone wysokości podpór i położenia ramion w zachowanym przekroju ciała nosnika.

Nasza usługa obróbki skrawaniem komponentów ze stopu 7022 obejmuje frezowanie, toczenie oraz wykonywanie powiązanych cech zgodnie z wydanym rysunkiem części. EN AW-7022 / AlZn5Mg3Cu to wytłaczany stop poddawany hartowaniu i starzeniu. Wybrany walcowany półprodukt oraz jego stan dostarczenia pozostają jednoznacznie określone przez cały cykl produkcji; odlewana płyta narzędziowa ze stopu 7021 stanowi odrębną ścieżkę materiałową.

Walcowane półprodukty ze stopu 7022 w stanie T651 oraz płyty

Płyta walcowana w stanie T651

Wydłubana płyta laminowana zapewnia szeroki początkowy przekrój dla płyt wsporczych i korpusów narzędzi. Zgodny stan materiału surowego pozostaje częścią trasy obróbki skrawaniem oraz definicji materiału dostarczanego.[1]

Zakres wyboru
Oryginalny przekrój płyty oraz zamówiony stan wytrzymałosciowy

Produkt konkretnego producenta

CERTAL i Alu50 opisują konkretne produkty handlowe oparte na stopie 7022. Ich opublikowane dane dotyczące obróbki, dostawy i właściwości odnoszą się wyłącznie do tych produktów. Wymóg dotyczący konkretnego produktu nazwanego pozostaje wyrażony jawnie, a nie jest skracany do samego numeru stopu.[2]

Zakres wyboru
Zatwierdzony producent i definicja produktu

Kierunek płytki i użyteczna przestrzeń robocza

Ocięty półwytwór zachowuje pierwotną orientację blachy i przekrój. Frezarka bramowa wykonywuje otwory, powierzchnie czołowe oraz miejsca montażu obciążonych elementów w obrębie tego ograniczenia, pozostawiając wystarczającą ilość materiału na końcowe powierzchnie robocze.

Zakres wyboru
Orientacja blachy i zachowane cechy

Blacha, tarcza lub inna określona forma

Cięcie okrągłej blachy może zmniejszyć objętość usuwanego materiału przy produkcji adaptera obrotowego; prostokątna blacha nadaje się do korpusu uchwytu. Pręt lub materiał wyciskany są rozpatrywane wyłącznie przy założeniu własnej specyfikacji produktu oraz podstawy właściwości.

Zakres wyboru
Zgodność formy wyrobu z wymaganiami dla danej części
Ułożone jeden na drugim prostokątne płytki ze srebrzystego materiału z gładkimi powierzchniami i krawędziami uzyskanymi przez piłowanie
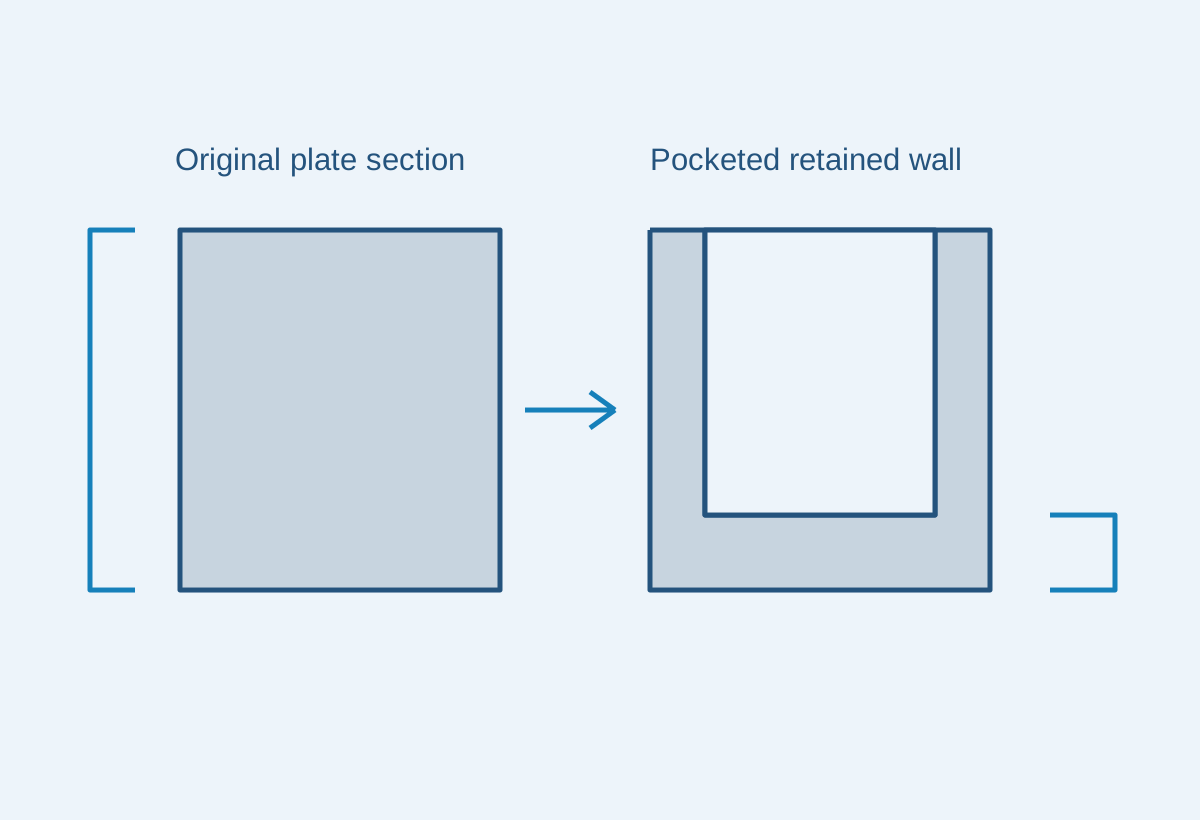
Oryginalna grubość płyty pozostaje wyraźnie odróżnialna od cienkiej ścianki pozostawionej po frezowaniu kieszeni

Wartości minimalne i typowe należy odczytywać osobno

W odniesieniowej tabeli użyto blachy EN AW-7022 firmy Batz+Burgel do określenia minimalnych grubości blachy oraz wybranych wartości fizycznych. Grubość materiału w stanie dostawy i stan hartowania T651 podano obok wytrzymałości, zamiast podawać jedną wartość wytrzymałości dla każdej części z aluminium 7022.[1]

Zakupiona surowa część zachowuje własną specyfikację materiałową oraz identyfikację powiązaną z zamówieniem

Wstęgi ze stopu 7022 w postaci blach toczonej oraz wybrane odniesienia fizyczne
Odniesienie.WartośćWyrób lub stan materiałuZastosowanie przy doborze
Minimalne wytrzymałość na rozciąganie / wytrzymałość na początek plastyczności450 / 370 MPaBlacha T651; >12,5–50 mmPoczątkowy przekrój materiału surowego
Minimalne wytrzymałość na rozciąganie / wytrzymałość na początek plastyczności430 / 350 MPaBlacha T651; >50–100 mmGrubsza paska płyty
Minimalne wytrzymałość na rozciąganie / wytrzymałość na początek plastyczności410 / 330 MPaBlacha T651; >100–200 mmGrubsza paska płyty
Gęstość2.78 g/cm³Orientacyjnie; 20 °CMasa blachy i gotowego elementu
Moduł sprężystości70 GPaOrientacyjnie; 20 °CDane wejściowe do obliczeń sztywności
Przewodnictwo cieplne130–160 W/(m·K)Orientacyjnie; 20 °CDane wejściowe do projektowania termicznego
Rozszerzalność liniowa23,6 µm/(m·K)Dane fizyczne odniesieniaWrażliwość wymiarów na temperaturę

Arkusz Batz+Burgel EN AW-7022, wrzesień 2019 r. Podane wartości wytrzymałości to minimalne wartości dla płyt: Rm / Rp0.2; pierwsze dwie strefy grubości mają identyczne wytrzymałości i zostały połączone w niniejszym zestawieniu bez łączenia odpowiadających im wartości wydłużenia. Właściwości fizyczne są wartościami odniesienia. Rzeczywista specyfikacja materiału surowego określa wymagania dotyczące zamawianego materiału.

Obróbka skrawaniem elementu narzędziowego z aluminium 7022

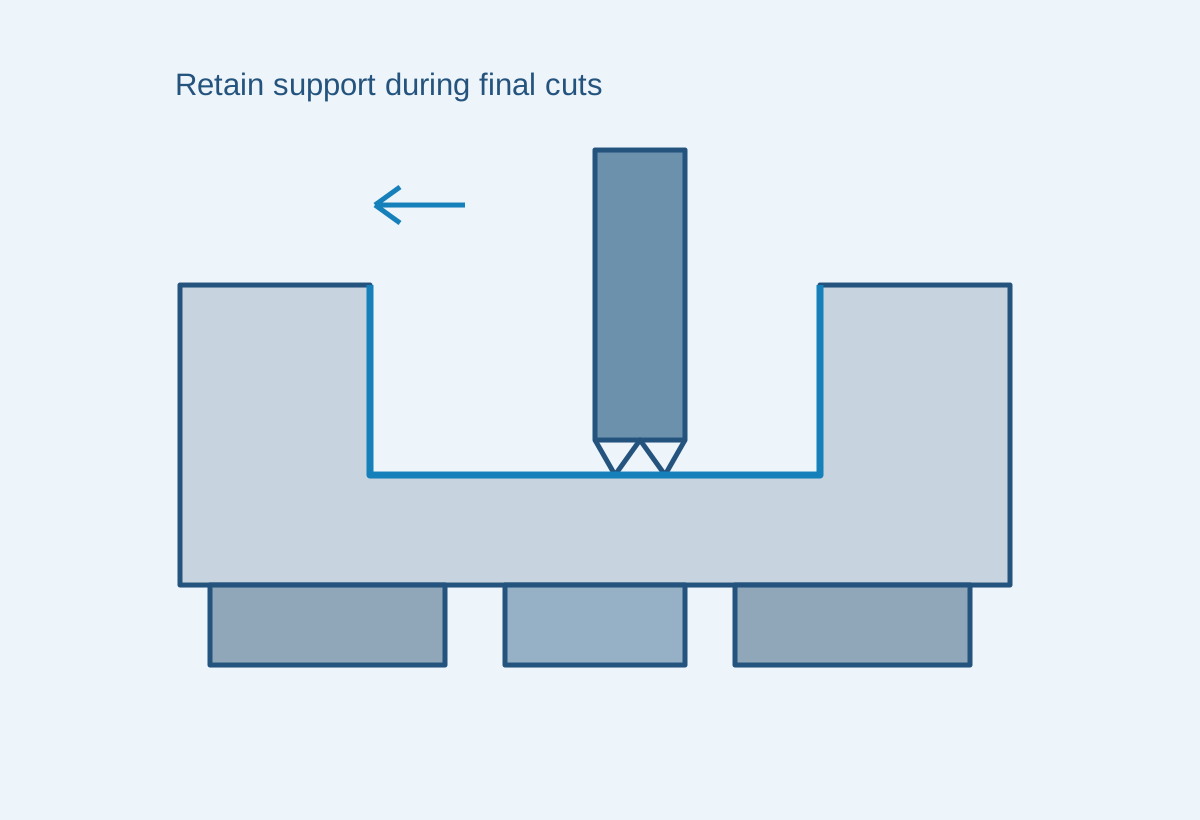
Płyta z kieszeniami podparta od spodu swojej utrzymywanej powierzchni dolnej, podczas gdy końcowe powierzchnie są obrabiane skrawaniem

Ustalenie powierzchni podporowych i lokalizacyjnych

Obrabiamy powierzchnie podporowe elementu oraz powierzchnie lokalizujące jego funkcjonalne cechy. Powierzchnia tylna, podwyższona powierzchnia montażowa oraz lokalne ułatwienie (np. rowek lub luz) mogą być wykonane na jednej blachie, pełniąc przy tym różne zadania.

Kolejność intensywnej obróbki materiału surowego

Głębokie kieszenie i duże otwarte obszary zmieniają przekrój pozostający do przenoszenia sił docisku i cięcia. Trasa technologiczna może oddzielić intensywną obróbkę od końcowej obróbki powierzchni i wytaczania, przy jednoczesnym ponownym ustaleniu podparcia po zwolnieniu elementu.

Gotowe otwory i wzory mocowań

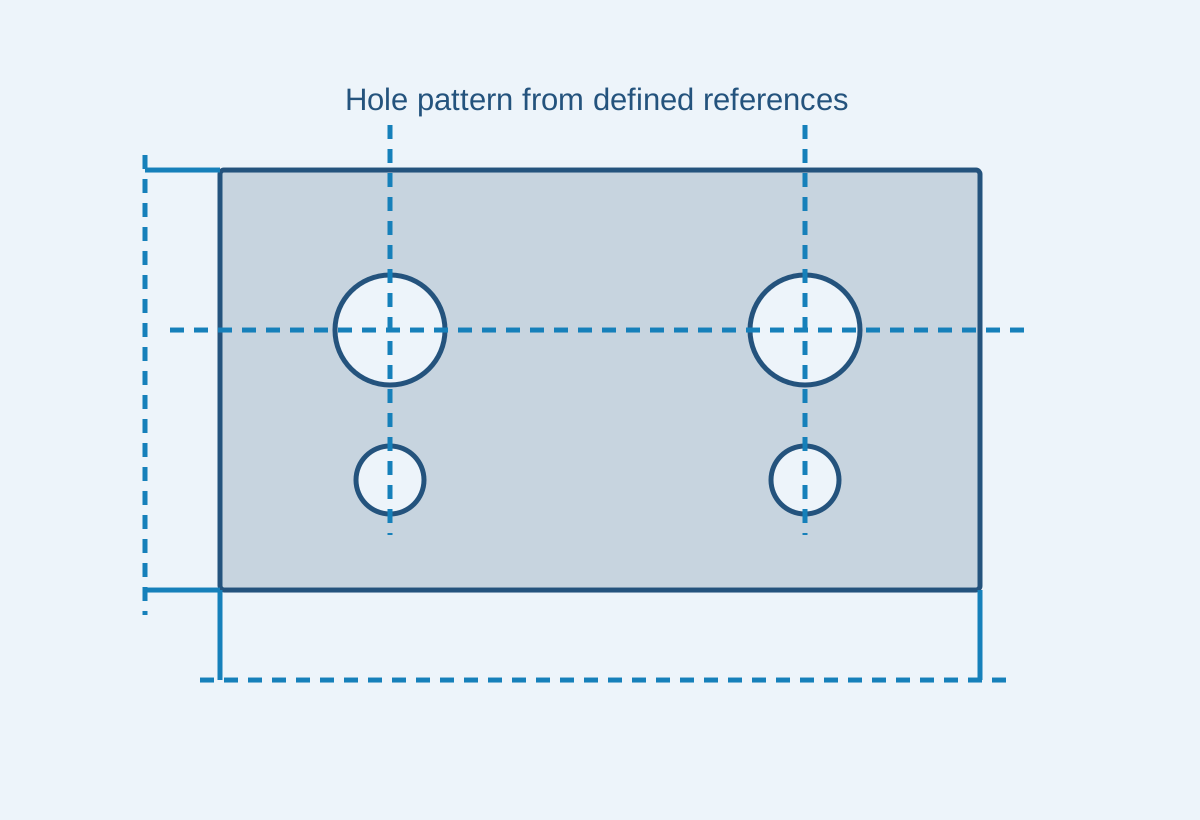
Otwór narzędziowy lub okrągła powierzchnia lokalizacyjna pozycjonuje element współpracujący; wzór śrubowy zapewnia jego utrzymywanie. Łączymy te odniesienia poprzez przygotowanie ustawień, a nie poprzez pomiar każdego otworu osobno względem krawędzi materiału surowego przetoczonego piłą.

Powierzchnie robocze, miejsca umiejscowienia sworzni oraz gotowe interfejsy

Powierzchnia tylna wspierającaOtwarzające gniazdo lokalizacyjneOtwór mocującyZachowany grzbietKieszeń wypukłaKońcowy stan
Akceptujemy cechy lokalizujące narzędzie lub zespół
Gotowe cechy narzędziowe i ich akceptacja
CechaWymaganieWarunek akceptacjiSprawdź
Powierzchnia podparcia lub montażuObszar roboczy, kształt oraz relacje między elementami odniesieniaOkreślony stan swobodny lub podpartyPowierzchnia czołowa i powiązane z nią cechy
Otwarzka lokalizacyjna lub otwór narzędziowyWymiary i położenie względem miejsca montażuGotowy komponentOtwór i elementy odniesienia z rysunku
Korpus z wcięciamiZachowane powierzchnie oporowe i geometria luzówPo wykonaniu wszystkich przewidzianych operacji końcowychPrzekroje zdefiniowane na rysunku
Rejestr kołowyŚrednica lokalizacyjna i oprzywka osiowaOkreślony stan powierzchni po obróbceŚrednica, czoło i zależność geometryczna między nimi

Wydanym rysunkiem komponentu określono granice wymiarowe oraz punkty pomiarowe. Płaskość lub chropowatość dostarczonej płyty to warunek wyjściowy materiału surowego, a nie akceptacja każdego cechu po obróbce.

Zachowaj połączone interfejsy robocze

Dopasowujemy gniazdo narzędzia, wzór lokalizacyjny oraz powierzchnię montażową do określonych w komponencie odniesień montażowych.

Geometria i dostęp do obróbki skrawaniem komponentu 7022

Użyj pustego miejsca tam, gdzie zapewnia dodatkowe wsparcie

Duża, pełna obudowa może nadawać się do płyty wsporczej, podczas gdy intensywnie wydrążona rama może usunąć większość zakupionego materiału. Zachowane żeberka i powierzchnie montażowe decydują o tym, czy taka forma surowca jest efektywna.

Zostaw miejsce na narzędzie do obróbki wykańczającej

Głęboki narożnik wewnętrzny ogranicza dostęp frezarki i jej sztywność. Dopuszczalny promień narożnika lub otwarty sposób podejścia mogą zmniejszyć zakres pracy długim narzędziem, zachowując przy tym luz montażowy narzędzia.

Zachowaj materiał pomiędzy sąsiednimi cechami

Duża otwór tulei zabezpieczającej, sąsiadujący otwór pod śrubę oraz wycięcie boczne wykorzystują ten sam lokalny przekrój. Ich położenie oraz geometria korzenia muszą pozostawić materiał wymagany przez zatwierdzony projekt mechaniczny.

Oddziel wymienną powierzchnię zużycia

Często wymieniany element lokalizujący lub ślizgowy może wykorzystywać określony wkład lub detal zużycia. Korpus ze stopu 7022 zapewnia wówczas jego gniazdo montażowe i zabezpieczenie, zamiast wymagać, aby każda zużywająca się powierzchnia była integralną częścią elementu.

Omówić wymagania dotyczące części

Komponenty ze stopu 7022 w narzędziach i zespole maszynowym

Podparcie narzędzi i podpora formy

Składnik wspornika przenosi przylegający narzędzie przez określony wzór powierzchni czołowej i mocowania. Obszar podparcia, otwory luzujące oraz wysokość zestawu narzędzi tworzą zakres użytecznej obróbki skrawaniem.

Zachowane matryce i narzędzia robocze

Kołnierz ustalający lokalizuje narzędzie i przenosi jego siły reakcji do otaczającej zespołu. Jego otwór, stopień oraz układ mocowania pozostają oddzielone od wymagań narzędziowych związanych z cięciem lub zużyciem.

Uchwyty obrotowe i interfejsy adapterowe

Okragły adapter przekształca jeden wzór centrowania i montażu w inny. Określona odniesieniowa powierzchnia współśrodkowa oraz powierzchnia oparcia umożliwiają zamocowanie uchwytu bez konieczności polegania wyłącznie na otworach pod śruby do lokalizacji.

Płyty montażowe i urządzenia do prowadzonego transportu

Kompaktowa obudowa może łączyć elementy ustalające, punkty mocowania tulej prowadzących oraz miejsca zacisku. Istotna geometria podparcia odzwierciedla rzeczywisty zespół, bez przypisywania wartości nośności na podstawie wytrzymałości na rozciąganie stopu.

Ochrona powierzchni i cechy robocze

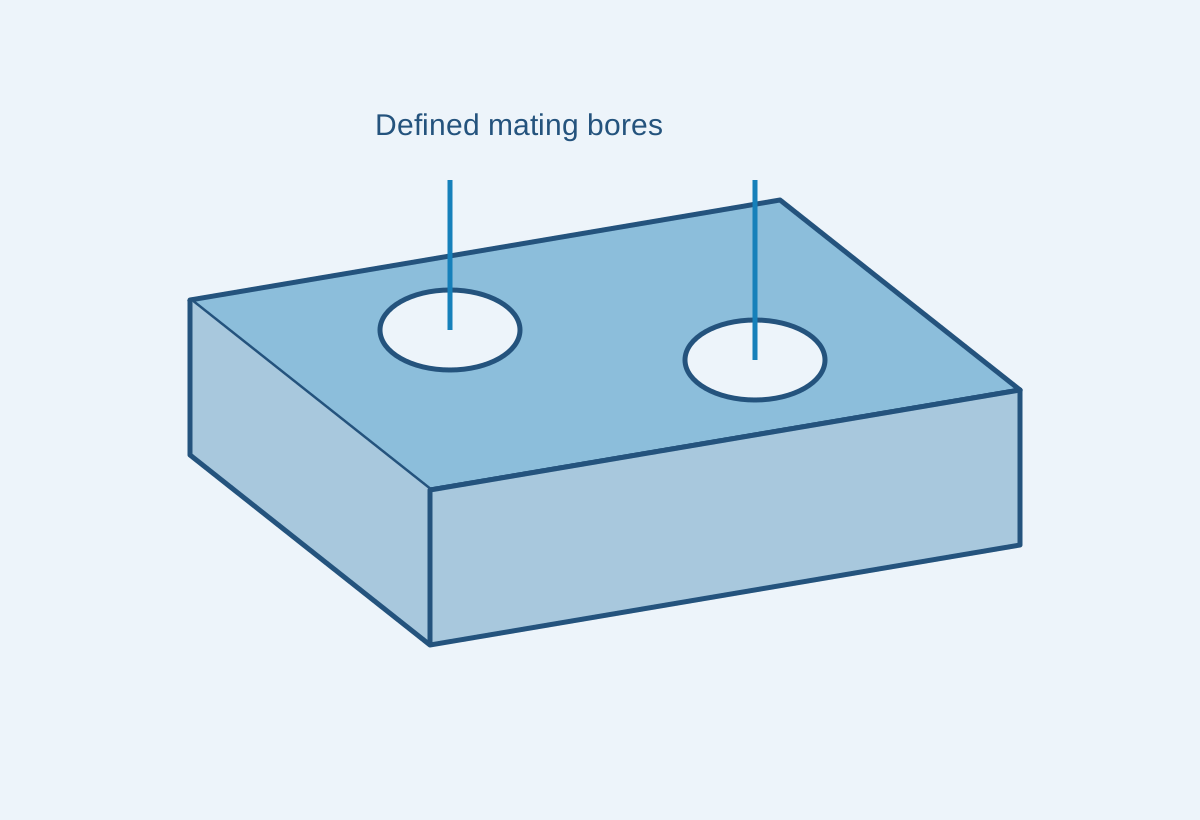
Schemat płyty przedstawiający oddzielenie obszarów pokrycia warstwą ochronną od dwóch niepokrytych otworów lokalizacyjnych

Chronione obszary zewnętrzne

Ochronne anodowanie lub inny określony system powierzchniowy może zostać zastosowany wyłącznie w wybranych obszarach. Wygląd i środowisko użytkowania decydują o rodzaju obróbki powierzchniowej, a nie założenie, że płyta o wysokiej wytrzymałości wymaga jednego uniwersalnego powłokowego rozwiązania.

Rejestry, gwinty i zabezpieczone (zasłonięte) powierzchnie

Kontakt lokalizujący może wymagać innego stanu powierzchniowego niż otaczająca go zewnętrzna powierzchnia. Granica wykończenia oraz końcowe wymiary pozostają częścią definicji obróbki skrawaniem, aby możliwa była akceptacja całego interfejsu.

Wloty otworów wytaczanych i krawędzie kieszeni

Usunięcie wyprasek usuwa materiał wypukły, zachowując jednocześnie powierzchnię osadzenia elementu zaciskowego, wejście lokalizujące oraz wąskie pozostałe powierzchnie. Szeroka operacja estetycznego zaokrąglania nie jest stosowana bez selekcji na funkcjonalnej krawędzi.

Powierzchnie szlifowane lub widoczne powierzchnie narzędziowe

Obszar żądany do szlifowania jest identyfikowany osobno od niewidocznych powierzchni nośnych. Zamierzony stan powierzchniowy oraz kryteria akceptacji regulują tę lokalną obróbkę; sama nazwa stopu nie określa wyniku estetycznego.

Identyfikacja surowca i gotowa geometria z 7022

Diagram weryfikacyjny określający położenie układu otworów względem krawędzi płyty i odniesienia końcowego

Zachowaj rzeczywisty rekord magazynowy

Wymagana dokumentacja identyfikuje stop, stan wyjściowy (temper), pierwotną formę wyrobu oraz przekrój półfabrykatu. Ogólna karta techniczna zawiera informacje ułatwiające dobór, natomiast rekord powiązany z zamówieniem określa konkretny półfabrykat użyty w produkcji.

Zmierz wydaną część

Otwory lokalizacyjne, powierzchnia montażowa oraz miejsca kontaktu narzędzi są kontrolowane względem określonych w dokumentacji punktów odniesienia przy zaakceptowanym warunku podparcia. Pośrednia forma części zamocowanej w imadle nie stanowi dowodu spełnienia wymagań dla stanu swobodnego.

Zarejestruj końcowe operacje obejmujące obróbkę skrawaniem

Pomiary oraz wszelkie dodatkowo wymagane dokumenty dotyczące obróbki lub materiału są powiązane z rewizją gotowej części. Zakres kontroli określa, co faktycznie zostało dostarczone i sprawdzone.

Co wpływa na koszt obrabianej części ze stopu 7022?

Grubość półfabrykatu oraz wykorzystanie materiału

Gruba surowa blacha może być konieczna do wykonania wypukłej tulei zabezpieczającej lub podpory. Jeśli znaczna część tego obszaru jest usuwana w innych miejscach, cena zakupionego materiału i czas frezowania rosną równolegle; odpowiednie frezowanie bliskie końcowej postaci może zmniejszyć oba te czynniki.

Głębokość kieszeni i dostęp do obszarów roboczych

Głębokie wnęki, niedostępne narożniki oraz powierzchnie położone po różnych stronach elementu zwiększają liczbę kierunków frezowania, wymagania dotyczące podparcia i obsługi. Zachowanie przydatnego dostępu narzędzi do tych obszarów pozwala zmniejszyć zakres prac bez modyfikacji interfejsów montażowych.

Wybrane wykończenia i dokumentacja

Lokalne szlifowanie, zabezpieczone strefy kontaktowe oraz zarejestrowane wymiary lokalizacyjne stanowią oddzielne operacje technologiczne. Ich stosowanie wyłącznie w obszarach funkcjonalnych lub widocznych pozwala uniknąć rozszerzania tych wymagań na całą powierzchnię surowca.

Ilość sztuk i przygotowanie do powtórnego zamówienia

Programowanie, przygotowanie uchwytu oraz pomiary pierwszego egzemplarza są wspólne dla całej wydanej partii. W przypadku powtórnego zamówienia przygotowanie to może zostać ponownie wykorzystane, o ile pozostaje niezmieniona surowa blacha, wersja rysunku części oraz wykończenie.

Od wybranej surowej blachy 7022 do powtarzalnych komponentów

Zwalnianie półfabrykatu i gotowej definicji

Zamówienie łączy wybrany produkt i przekrój z materiału 7022 z rysunkiem narzędzia lub elementu maszyny.

Ustalenie kolejności usuwania materiału i lokalizacji

Trasa obróbki określa etapy intensywnego usuwania materiału, obszary wsparcia oraz końcowe cechy lokalizacyjne wymagane przez komponent.

Akceptacja ukończonych pierwszych części

Zaakceptowane kontrole obejmują interfejsy robocze po wykonaniu wskazanych operacji wykańczających, z wymaganym wsparciem i odniesieniami do punktów odniesienia (datów).

Powtórzenie zaakceptowanego komponentu

Partie produkcyjne i późniejsze powtórzenia zachowują tę samą definicję materiału, geometrii i wykończenia. Zmiana interfejsu narzędzia jest identyfikowana jako zmodyfikowany komponent.

Często zadawane pytania dotyczące obróbki skrawaniem stopu 7022 w technologii CNC

Czy słowo „odprężone” w opisie dostawcy oznacza, że blacha jest dostarczana w miękkim stanie wyżarzonym O?

Niekoniecznie. HABA opisuje Alu50 używając języka odprężania przy niskim naprężeniu, jednak w jej tabeli produktowej wyraźnie podano stan T6 dla grubości poniżej 10 mm oraz T651 dla grubości powyżej 10 mm. W związku z tym stan wyżarzenia i specyfikacja zakupowa wymienione w dokumentacji decydują o rzeczywistym stanie materiału. Należy kierować się rzeczywiście podanym stanem wyżarzenia i specyfikacją zakupową, a nie wnioskować o stanie materiału wyłącznie na podstawie tego jednego słowa.

Czy tabelę wytrzymałości blach można stosować do pręta wyciąganego lub ekstrudowanego?

Nie bez odpowiedniej podstawy produktowej. Płyty 7022 firmy Wieland są znormalizowane osobno: produkty wyciągane według normy EN 754-2, a produkty wytłaczane według normy EN 755-2 – z różnymi wierszami przekrojów i stanów wyjściowych. Składnik toczeniowy wykonany z pręta korzysta więc ze specyfikacji zamawianego pręta, a nie dziedziczy tabeli właściwości płyt walcowanych.

Czy frezowanie grubej blachy do uzyskania cienkiej ścianki uprawnia do zastosowania zakresu właściwości odpowiadającego cieńszej bladze?

Nie. Opublikowany zakres właściwości płyt odnosi się do nominalnej grubości płyty wejściowej, a nie do lokalnej grubości pozostającej po obróbce skrawaniem. Cienka żeberka wycięta z grubej blachy zachowuje pierwotną podstawę produktową materiału. Jej końcowe wymiary oraz wszelkie dodatkowe wymagania dotyczące właściwości są akceptowane oddzielnie.

Czy naprawa spawalnicza metodą topienia pozwala automatycznie zachować pierwotną podstawę wytrzymałości materiału 7022?

Nie. Dane dostarczone dla blachy wejściowej nie uprawniają do stosowania naprawy spawanej ani obszaru wpływu ciepła wokół niej. Wieland ocenia spawalność konwencjonalną (gazową, TIG i MIG) tego stopu jako słabą. Dlatego proponowana naprawa wymaga wyraźnie zaakceptowanej metody łączenia oraz potwierdzenia osiągnięcia końcowych właściwości mechanicznych; pierwotne wartości wytrzymałościowe dla stanu T651 są niewystarczające.

Jak oszacować masę prostokątnego półfabrykatu ze stopu 7022?

Pomnóż objętość przez gęstość. Półfabrykat pełny o wymiarach 100 × 100 × 20 mm ma objętość 200 cm³; przy gęstości 2.78 g/cm³ masa wynosi 556 g, czyli 0.556 kg. Jest to zdefiniowana masa półfabrykatu. Wytoczenia, otwory i kształtowanie zewnętrzne zmniejszają objętość gotowego elementu, więc jego masa zależy od ukończonych geometrycznie wymiarów.

O ile zmieni się rozpiętość 100 mm ze stopu 7022 pomiędzy temperaturami 20 °C i 40 °C?

Przyjmując stałą α = 23,6 × 10⁻⁶/K dla tego zakresu zmian, ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. Wieland publikuje tę średnią wartość współczynnika rozszerzalności liniowej dla zakresu temperatur 20–100°C. Obliczenie dotyczy podanego swobodnego rozstawu; rzeczywista luz w połączeniu zależy również od materiału partnera, sposobu zamocowania oraz rzeczywistych temperatur pracy.

WSPARCIE PROJEKTOWE

Omów swoje narzędzia lub elementy wsporcze z aluminium 7022

Wyślij rysunek części, wybrany półfabrykat (rodzaj i stan wyjściowy), ilość oraz oryginalny przekrój półfabrykatu, powierzchnie robocze, otwory i wymaganą końcową chropowatość – niezbędne do wyceny.

Materiał i odniesienia produktowe 7022

Nazwane płyty, formy produktowe oraz fizyczne odniesienia użyte do wyżej wymienionych rozróżnień materiałów.

  1. Batz+Burgel — karta danych materiałowych EN AW-7022Pasmo wytrzymałościowe płytek oraz wybrane odniesienia fizyczne, wrzesień 2019 r.
  2. HABA — Alu50; GLEICH — CERTALOpisy handlowych płyt walcowanych, zastosowania narzędziowe oraz zakres przetwarzania specyficzny dla produktu
  3. Wieland — dane produktowe EN AW-7022Podstawa wyrobów wyciąganych/wytłaczanych, ocena spawalności metodą topienia oraz odniesienie rozszerzalności w zakresie 20–100 °C
  4. Obliczenia masy i zmiany długości termicznejJawnie podane wymiary surowca oraz zmiana temperatury przy podanej gęstości i współczynniku rozszerzalności liniowej
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB