Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
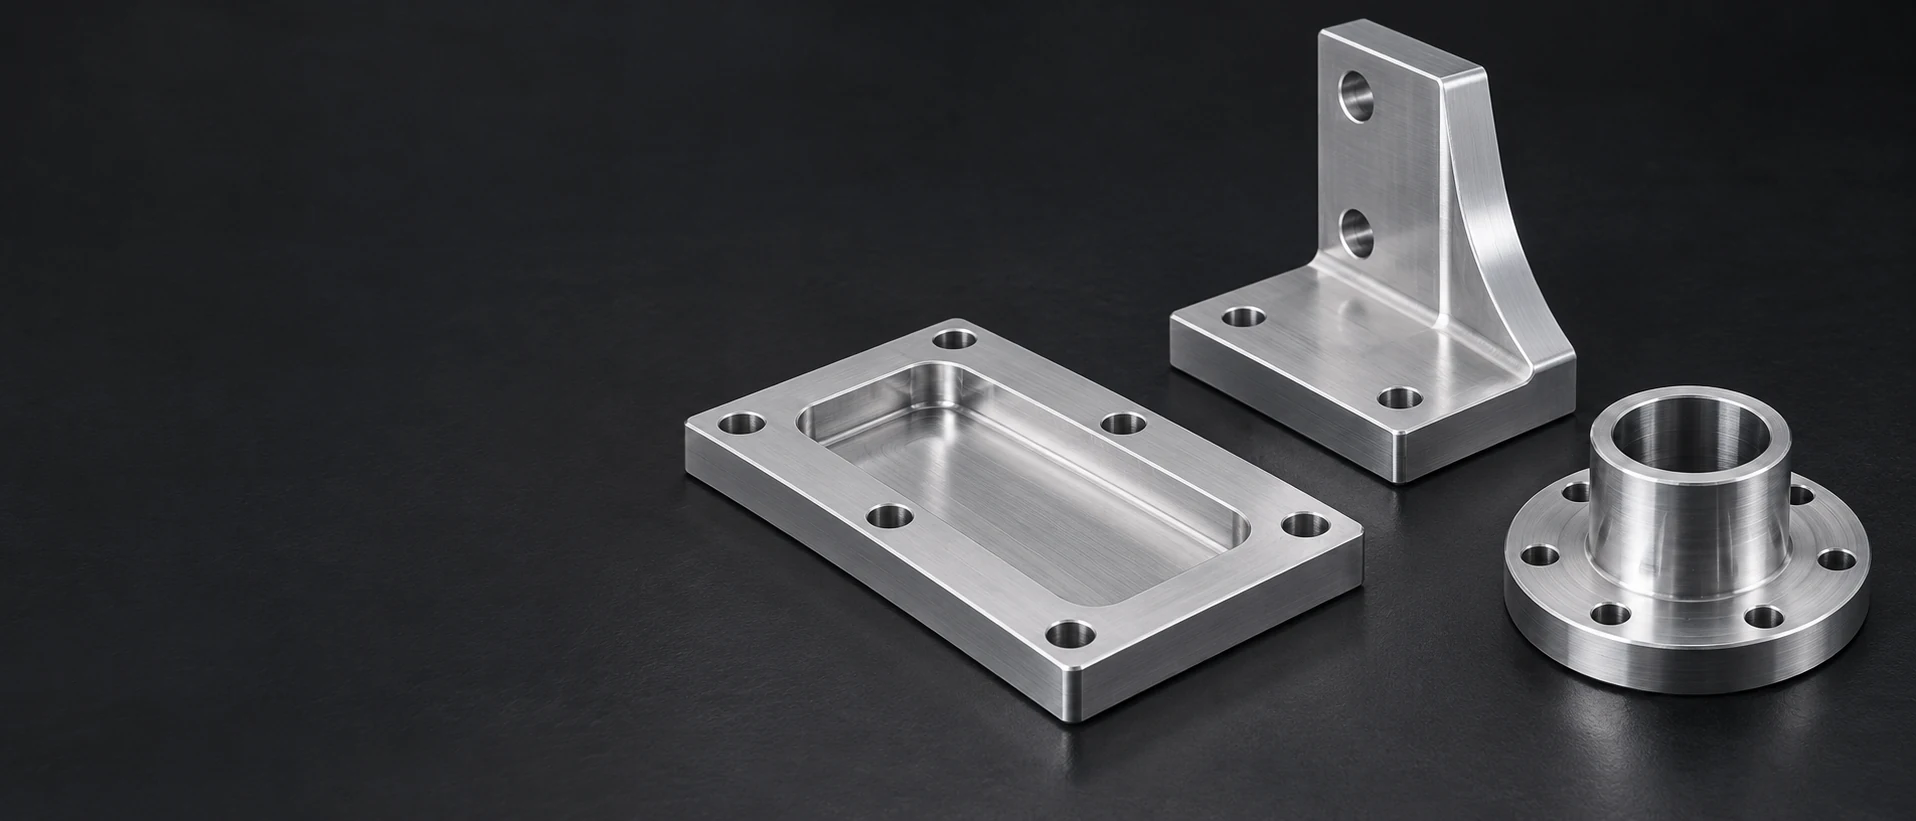
Placa de montagem prateada com rebaixos, suporte em L e cubo flangeado sobre fundo escuro

Alumínio 7022
CNC Usinagem

Veja referências de placas em 7022

Placas de ferramentaria, suportes e componentes de suporte em 7022

6 tipos de componentes

Placas de respaldo para moldes

Usinamos faces de respaldo, furos de fixação e folgas locais em uma chapa bruta laminada. A face retida suporta a ferramenta adjacente, enquanto os rebaixos fornecem espaço para seus acessórios sem interromper a área de contato prevista.
Suportes para punções e ferramentas

Um retentor mantém a ferramenta selecionada por meio de seu furo, ombro e recursos de fixação. Nós usinamos essas interfaces em conjunto para que a superfície de localização da ferramenta permaneça relacionada à face de montagem do retentor.

Adaptadores para mesa rotativa

Um adaptador conecta o registro da mesa e o padrão de parafusos à fixação acima dele. Torneamento ou fresagem circular produz as características de localização; os furos de fixação e os rebaixos completam a conexão de dois lados.

Blocos de pallet e fixações

Um bloco de fixação posiciona seus furos de localização, faces de batida e furos de montagem dentro de um único corpo. Deixamos acesso para as grampos previstos, preservando ao mesmo tempo as áreas de assentamento sobre a máquina ou o pallet.

Discos de montagem circulares

Um disco pode apresentar uma abertura central, múltiplos padrões de montagem ou uma face de assentamento anular. Sua seção útil segue os componentes conectados, em vez de tratar todas as faces como se fossem a mesma superfície de contato.

Suportes para deslizamento guiado

Um suporte combina faces de fixação para guias com um padrão de montagem e folga para o conjunto móvel. Usinamos as alturas de suporte e posições dos ombros especificados dentro da seção retida do corpo.

O nosso serviço de componentes em 7022 abrange fresagem, torneamento e usinagem de características associadas conforme o desenho da peça liberado. EN AW-7022 / AlZn5Mg3Cu é uma liga deformável tratável termicamente. O produto laminado selecionado e sua condição permanecem identificados ao longo da fabricação; a chapa de ferramental em 7021 fundido constitui uma rota de material distinta.

Chapa laminada em 7022, condição T651 e seção de chapa

Chapa laminada T651

Uma chapa laminada com alívio de tensões fornece uma seção inicial ampla para placas de apoio e corpos de ferramentas. A condição acordada do material bruto permanece parte da rota de usinagem e da definição do material entregue.[1]

Foco de seleção
Seção original da chapa e tempera solicitada

Produto de um produtor nomeado

CERTAL e Alu50 descrevem produtos comerciais específicos baseados na liga 7022. Seus detalhes publicados de processamento, fornecimento e propriedades pertencem a esses produtos. Um requisito de produto nomeado permanece explícito, em vez de ser reduzido ao número da liga.[2]

Foco de seleção
Produtor aprovado e definição do produto

Direção da peça bruta e envelope utilizável

Um blank cortado mantém a orientação original e a seção da chapa. A rota posiciona furos, ombros e fixações carregadas dentro desse envelope, deixando material suficiente para as superfícies finais de trabalho.

Foco de seleção
Orientação da chapa e características mantidas

Chapa, disco ou outra forma especificada

Um corte circular em chapa pode reduzir a remoção de material para um adaptador rotativo; uma chapa retangular pode ser adequada para um corpo de fixação. Barras ou perfis extrudidos são considerados apenas com sua própria especificação de produto e base de propriedades.

Foco de seleção
Adequação da forma do produto à peça
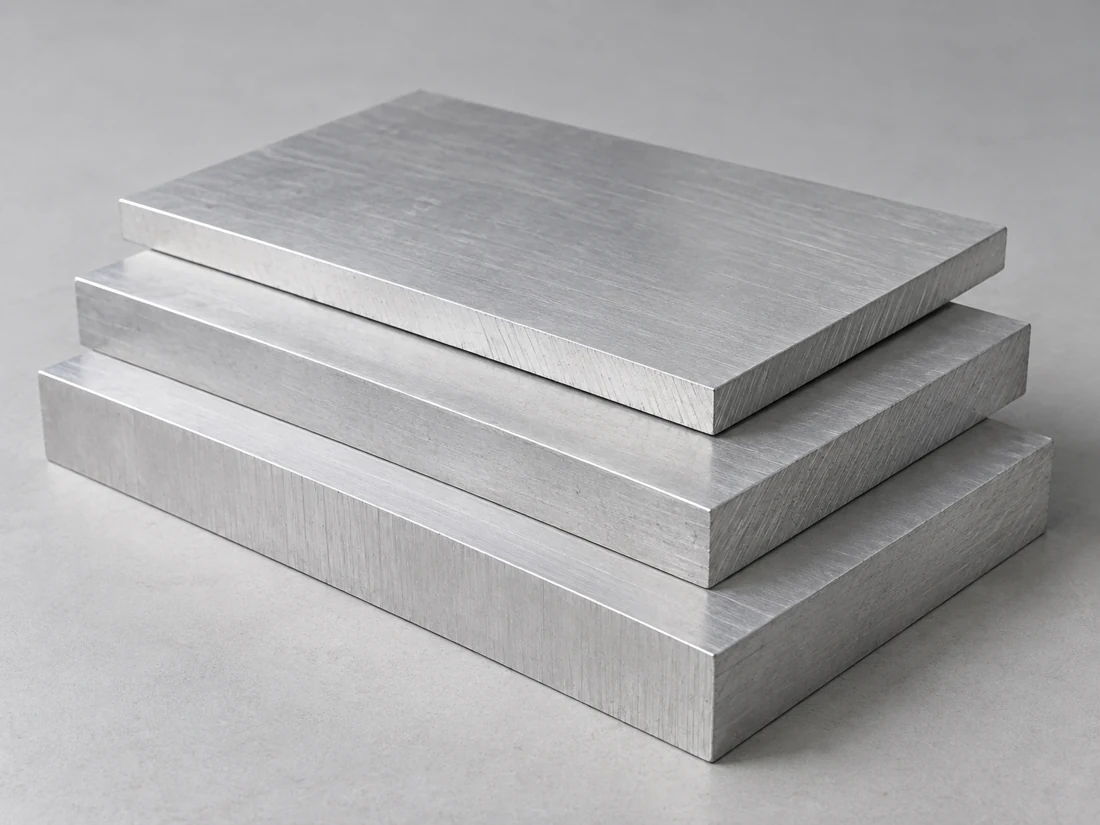
Blocos retangulares prateados empilhados, com faces planas e bordas serradas
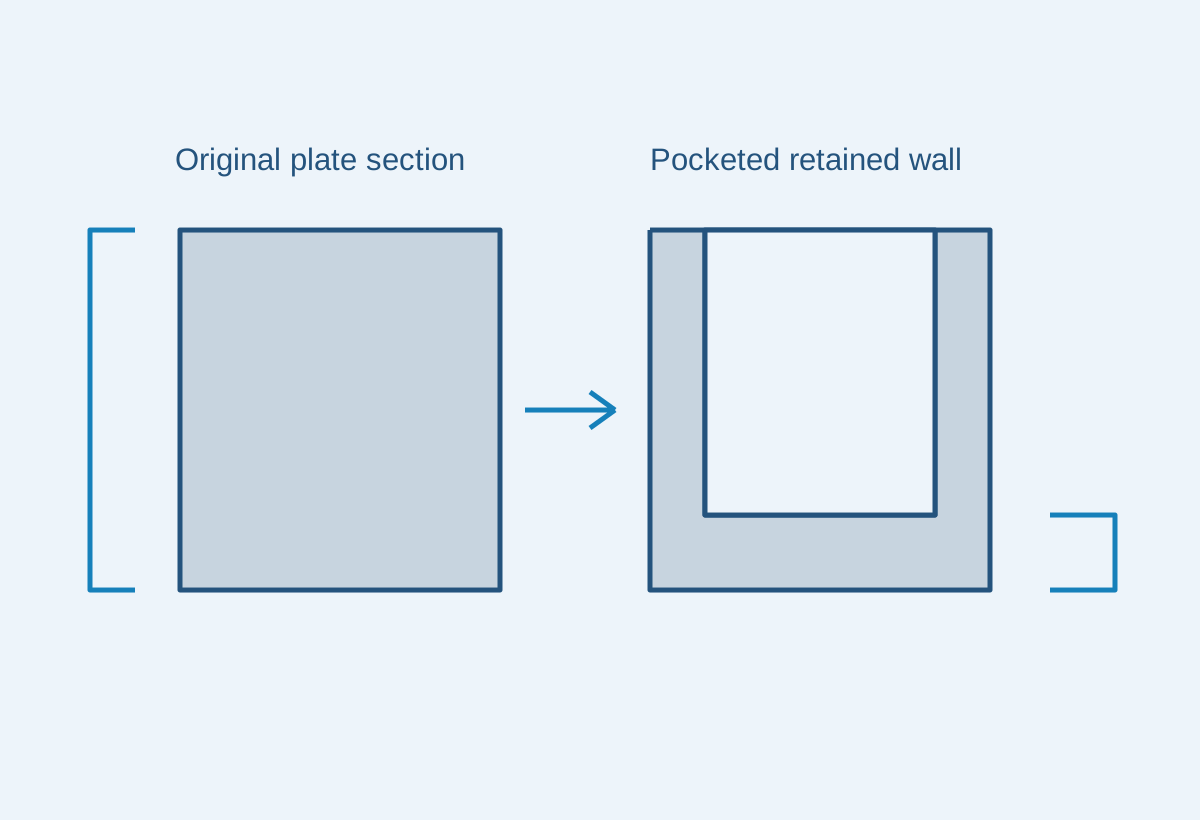
A espessura original da placa permanece distinta da parede fina deixada após a usinagem de rebaixos

Ler valores mínimos e típicos separadamente

A tabela de referência utiliza a chapa EN AW-7022 da Batz+Burgel para os valores mínimos de chapa e valores físicos selecionados. Mantém a espessura do material bruto e a condição T651 ao lado das figuras de resistência, em vez de apresentar uma única resistência para todas as peças em 7022.[1]

A peça bruta adquirida mantém sua própria especificação de material e identificação vinculada ao pedido.

Faixas de resistência de chapas laminadas de alumínio 7022 e referências físicas selecionadas
ReferênciaValorProduto ou condiçãoUso na seleção
Tensão de tração / escoamento mínimas450 / 370 MPaChapa T651; >12,5–50 mmSeção do material bruto original
Tensão de tração / escoamento mínimas430 / 350 MPaChapa T651; >50–100 mmFaixa de chapas mais espessas
Tensão de tração / escoamento mínimas410 / 330 MPaChapa T651; >100–200 mmFaixa de chapas mais espessas
Densidade2.78 g/cm³Aproximado; 20 °CMassa da peça bruta e do componente acabado
Módulo de elasticidade70 GPaAproximado; 20 °CEntrada para cálculo de rigidez
Condutividade térmica130–160 W/(m·K)Aproximado; 20 °CEntrada para projeto térmico
Dilatação linear23,6 µm/(m·K)Referência físicaSensibilidade dimensional à temperatura

Folha Batz+Burgel EN AW-7022, setembro de 2019. As resistências indicadas são valores mínimos para chapas Rm / Rp0,2; as duas primeiras faixas de origem possuem resistências idênticas e foram agrupadas aqui sem combinar seus valores de alongamento. As propriedades físicas são valores de referência. A especificação real do material bruto determina os requisitos do material solicitado.

Usinagem de um componente de ferramental em liga 7022

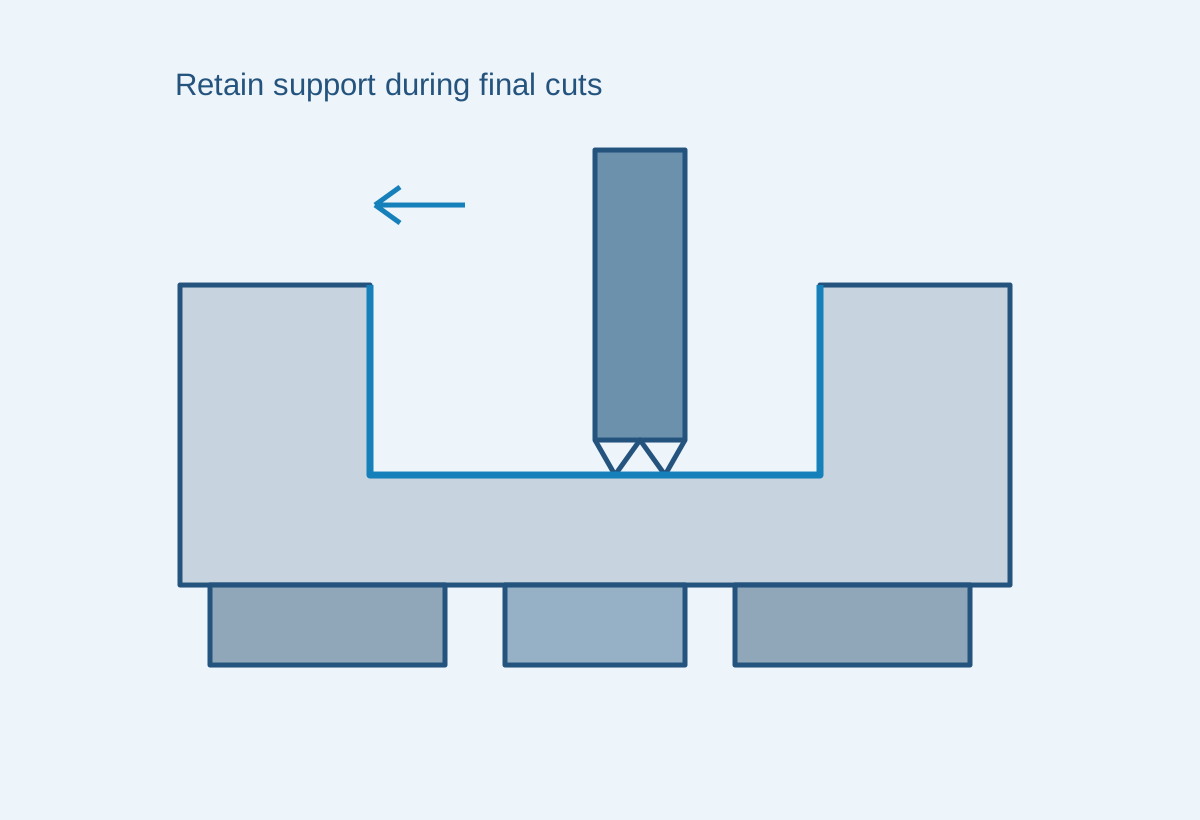
Placa com rebaixos apoiada sob seu piso mantido enquanto as faces finais são usinadas

Estabelecer as faces de apoio e posicionamento

Usinamos as superfícies que apoiam o componente e posicionam suas características funcionais. Uma face de encosto, uma área elevada de montagem e um alívio local podem compartilhar uma mesma peça bruta, desempenhando tarefas distintas.

Sequenciar a remoção substancial de material bruto

Cavidades profundas e grandes áreas abertas alteram a seção remanescente capaz de resistir às forças de fixação e usinagem. A sequência pode separar a remoção pesada do trabalho final de faces e furos, com o apoio reestabelecido após a liberação.

Concluir furos e padrões de fixação

Um furo de ferramenta ou um registro circular localiza seu componente acoplado; um padrão de parafusos o retém. Conectamos essas referências através dos setups, em vez de medir cada furo individualmente a partir de uma borda de chapa serrada.

Faces funcionais, locais de pinos e interfaces acabadas

Face de apoioFuro de localizaçãoFuro de fixaçãoSuperfície de retençãoBolsão de alívioCondição final
Aceite as características que posicionam a ferramenta ou o conjunto
Características usinadas finais e sua aceitação
CaracterísticaRequisitoCondição de aceitaçãoVerificar
Face de apoio ou montagemÁrea de trabalho, forma e relação com os referenciaisEstado livre ou suportado especificadoFace e características relacionadas
Furo de localização ou de ferramentaDimensão e posição em relação ao ponto de montagemComponente concluídoFuro e referenciais do desenho
Corpo com rebaixoGeometria de terraços retidos e de folgaApós as operações finais incluídasSeções definidas no desenho
Registro circularDiâmetro de localização e assento axialEstado superficial final especificadoDiâmetro, face e relação entre eles

O desenho do componente liberado define os limites dimensionais e o suporte para medição. A planicidade ou o acabamento superficial fornecidos em uma chapa comprada constituem uma condição do material bruto, não a aceitação de cada característica finalizada.

Manter as interfaces de trabalho conectadas

Relacionamos o assento da ferramenta, o padrão de localização e a face de montagem com as referências de montagem especificadas do componente.

Geometria do Componente 7022 e Acesso para Usinagem

Utilize a peça bruta quando isso acrescentar suporte.

Um envelope sólido grande pode ser adequado para uma placa de apoio, enquanto um quadro extensivamente oco pode remover a maior parte do material adquirido. As nervuras retidas e as áreas de montagem determinam se essa forma de peça bruta é eficiente.

Deixe espaço para a ferramenta de acabamento.

Um canto interno profundo limita o acesso e a rigidez da fresa. Um raio de canto permitido ou uma abordagem aberta podem reduzir o trabalho exigido com ferramentas longas, preservando a folga instalada da ferramenta.

Mantenha material entre recursos próximos.

Um grande furo de retenção, um furo de parafuso adjacente e um alívio lateral utilizam todos a mesma seção local. Suas posições e geometria da raiz devem deixar o material exigido pelo projeto mecânico liberado.

Separe um contato desgastável substituível

Um contato de localização ou deslizamento frequentemente substituído pode utilizar uma peça de inserção ou desgaste especificada. O corpo em liga 7022, então, fornece o assento de montagem e a retenção, em vez de exigir que todas as superfícies sujeitas a desgaste sejam integradas ao corpo.

Discutir requisitos da peça

Componentes em liga de alumínio 7022 para ferramentaria e conjuntos de máquinas

Suporte de ferramenta e suporte de molde

Um componente de suporte transmite a ferramenta adjacente através de uma face e um padrão de fixação definidos. A área de suporte, as aberturas de folga e a altura da pilha de ferramentas definem o escopo útil de usinagem.

Ferramentas de punção e ferramentas operacionais retidas

Um retentor posiciona a ferramenta e transfere sua reação para o conjunto circundante. Seu furo, ombro e arranjo de fixação permanecem distintos dos requisitos próprios da ferramenta quanto ao corte ou desgaste.

Fixações rotativas e interfaces adaptadoras

Um adaptador circular converte um registro e um padrão de montagem em outro. Uma referência concêntrica e uma face de assentamento especificadas permitem a fixação da ferramenta sem depender exclusivamente dos furos de parafusos para localização.

Placas-base e dispositivos de manuseio guiados

Um corpo compacto pode conectar batentes de localização, acessórios-guia e pontos de fixação. A geometria de suporte relevante segue a montagem real, sem atribuir uma classificação de carga com base na linha de resistência à tração da liga.

Proteção superficial e características funcionais

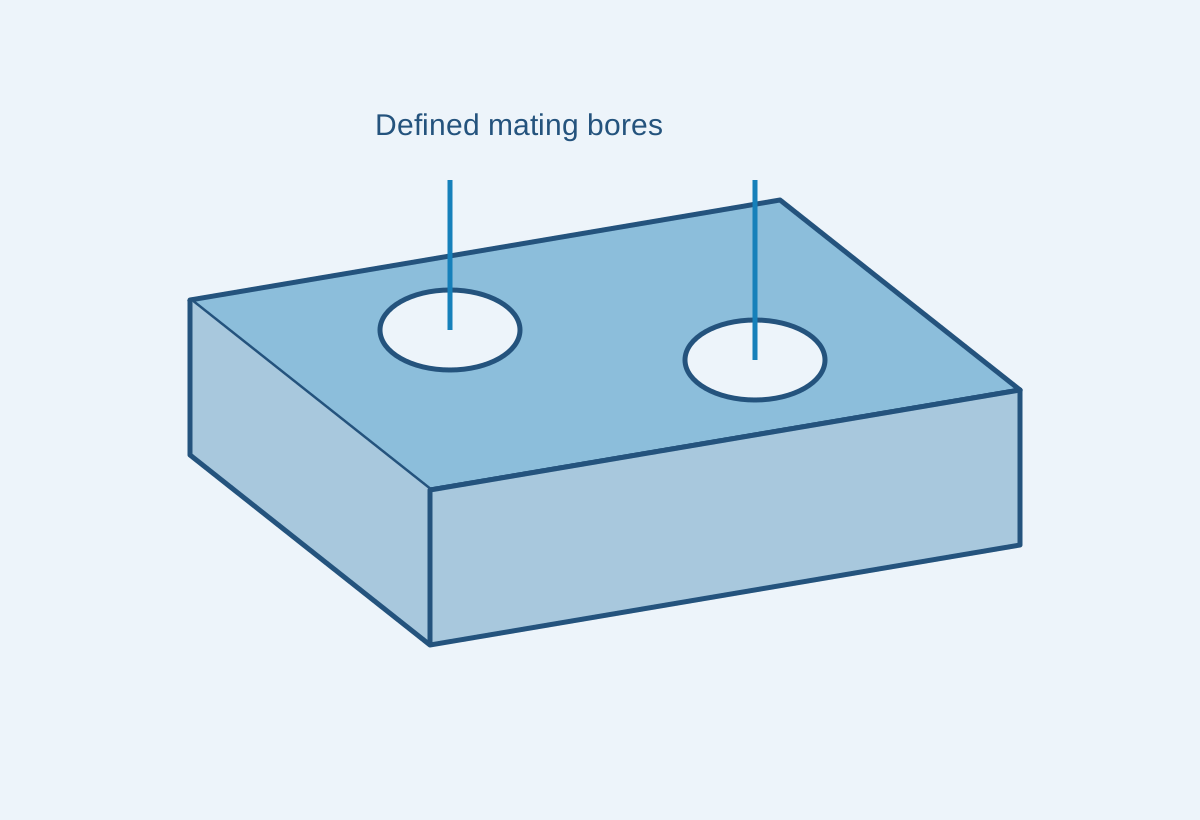
Diagrama da placa separando a cobertura do revestimento protetor de dois furos de localização não revestidos

Áreas externas protegidas

Pode ser incluída anodização protetora ou outro sistema superficial especificado para áreas selecionadas. A aparência e o ambiente definem o tratamento, em vez de se presumir que uma chapa de alta resistência exija um revestimento universal.

Registros, roscas e superfícies mascaradas

Um contato de localização pode exigir um estado superficial diferente do da área externa circundante. O limite do acabamento e as dimensões finais permanecem associados à definição de usinagem, de modo que toda a interface possa ser aceita.

Entradas de furos e bordas de cavidades

A remoção de rebarbas elimina material saliente, preservando simultaneamente o assento do retentor, a entrada de localização e as estreitas superfícies restantes. Uma operação cosmética ampla de arredondamento não é aplicada indiscriminadamente sobre uma aresta funcional.

Superfícies polidas ou visíveis da ferramenta

Uma região polida solicitada é identificada separadamente das faces de suporte ocultas. A condição superficial pretendida e os critérios de aceitação regem esse trabalho local; o mero nome da liga não define um resultado cosmético.

Identidade do bloco bruto e geometria final em 7022

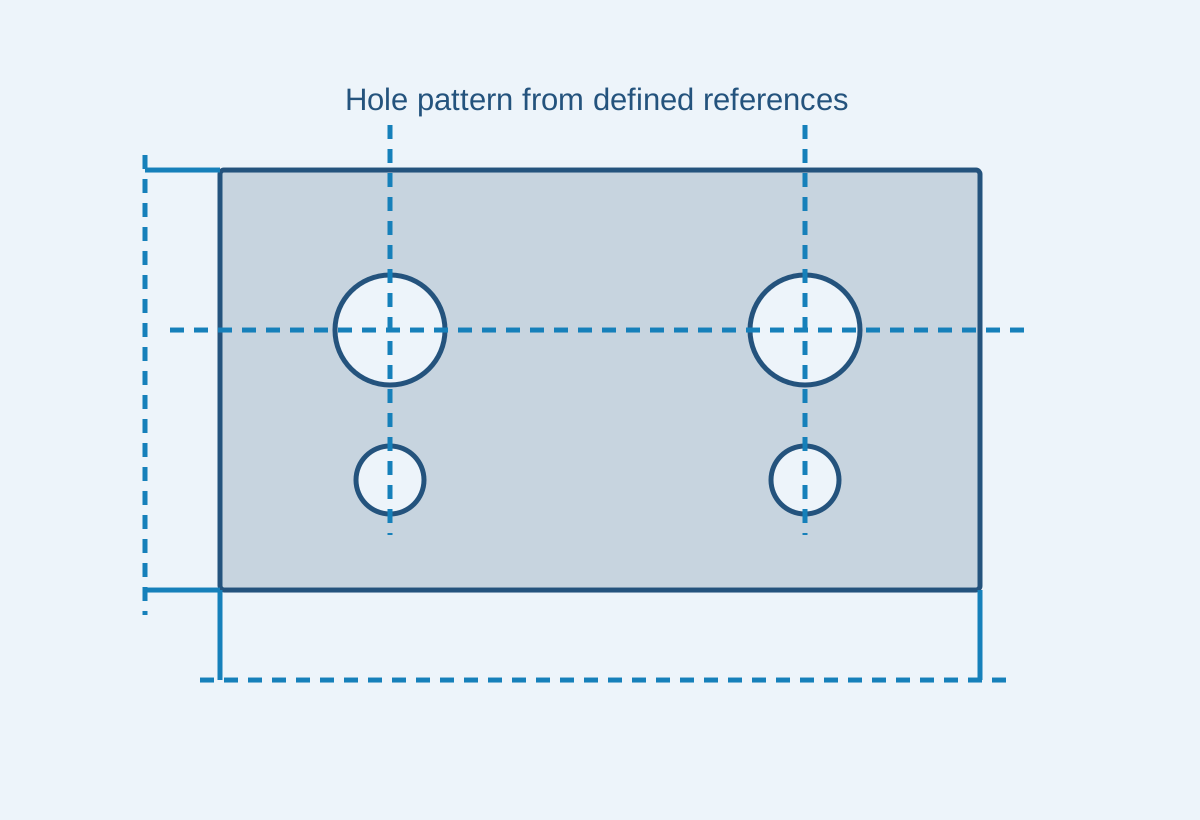
Diagrama de inspeção relacionando um padrão de furos a uma aresta e referência de extremidade da placa

Manter o registro real do material bruto

A documentação exigida identifica a liga, o tratamento térmico, a forma original do produto e a seção do bloco bruto. Uma ficha técnica geral fornece informações para seleção, enquanto o registro vinculado ao pedido identifica o material bruto utilizado.

Medir o componente liberado

Os furos de localização, a face de montagem e os pontos de contato com a ferramenta são verificados a partir de seus datums especificados na condição de suporte aceita. Uma forma intermediária fixada não é utilizada como evidência para um requisito distinto no estado livre.

Registrar as operações finais incluídas

As medições e quaisquer registros de tratamento ou material exigidos separadamente seguem a revisão da peça acabada. O escopo de inspeção identifica o que foi efetivamente fornecido e verificado.

O que altera o custo de uma peça usinada em liga 7022?

Espessura da chapa bruta e aproveitamento do material

Uma chapa bruta espessa pode ser necessária para um retentor ou suporte saliente. Se grande parte dessa seção for removida em outras áreas, o material adquirido e o tempo de usinagem aumentam simultaneamente; um corte adequado próximo da forma final pode reduzir ambos.

Profundidade dos rebaixos e acesso operacional

Recessos profundos, cantos inacessíveis e faces em lados diferentes acrescentam direções de corte, suporte e manuseio. Manter um acesso útil da ferramenta pode reduzir esse trabalho sem alterar as interfaces de montagem.

Acabamentos selecionados e evidências

Polimento localizado, contatos mascarados e dimensões de localização registradas acrescentam operações distintas. Aplicá-los apenas às regiões funcionais ou visíveis evita estender os mesmos requisitos a toda a superfície da chapa bruta.

Quantidade e preparação para repetição

A programação, a preparação de dispositivos e as medições do primeiro componente são compartilhadas em toda a quantidade liberada. Um pedido repetido pode reutilizar essa preparação quando o produto bruto, a revisão da peça e o acabamento permanecerem os mesmos.

Do Bruto 7022 Selecionado até os Componentes Repetidos

Liberar a definição do bruto e do acabado

O pedido vincula o produto e a seção 7022 selecionados ao desenho da ferramenta ou do componente da máquina.

Estabelecer a sequência de remoção e de localização

A rota de usinagem define a remoção grossa, os pontos de apoio e as características finais de localização exigidas pela peça.

Aceitar o primeiro componente concluído

As verificações acordadas abrangem as interfaces de trabalho após o acabamento incluído, com os suportes e referências de datum exigidos.

Repetir o componente aprovado

O lote e repetições posteriores mantêm essa definição de material, geometria e acabamento. Uma interface de ferramenta alterada é identificada como um componente revisado.

Perguntas frequentes sobre usinagem CNC de alumínio 7022

A palavra "recocida" numa descrição de fornecedor significa que a chapa é fornecida no estado mole O?

Não necessariamente. A HABA descreve o Alu50 com linguagem de recozimento de baixa tensão, mas sua tabela de produtos identifica explicitamente T6 para espessuras abaixo de 10 mm e T651 acima de 10 mm. O estado temperado listado e a especificação de compra governam, portanto, o estado real do material fornecido. Mantenha o estado temperado e a especificação de compra listados, em vez de inferir o estado do material apenas com base nessa palavra.

A tabela de resistência de chapas pode ser aplicada a uma barra laminada ou extrudada?

Não sem a respectiva base de produto. A chapa 7022 da Wieland separa produtos laminados sob a norma EN 754-2 de produtos extrudidos sob a norma EN 755-2, com linhas distintas para seção e estado temperado. Um componente torneado a partir de barra, portanto, utiliza sua especificação de barra encomendada, em vez de herdar a tabela de chapas laminadas.

A usinagem de uma chapa espessa até obter uma parede fina qualifica-a automaticamente para uma faixa de propriedades de chapa mais fina?

Não. A faixa publicada para chapas refere-se à espessura nominal da chapa recebida, não à espessura local remanescente após usinagem. Uma nervura fina cortada de um tarugo grosso mantém a base original do produto material. Suas dimensões finais e quaisquer requisitos adicionais de propriedades são aceitos separadamente.

O reparo por soldagem por fusão pode manter automaticamente a base original de resistência do material 7022 em estado bruto?

Não. Os dados da chapa recebida não qualificam um reparo soldado nem sua região afetada termicamente. A Wieland classifica a soldabilidade por gás convencional, TIG e MIG deste tipo de liga como pobre. Um reparo proposto exige, portanto, uma rota de união e propriedades finais expressamente aceita; os valores originais do estoque T651 são insuficientes.

Como posso estimar a massa de um tarugo retangular de 7022?

Multiplique o volume pela densidade. Um tarugo maciço de 100 × 100 × 20 mm tem 200 cm³; usando 2,78 g/cm³ obtém-se 556 g, ou 0,556 kg. Essa é a massa definida do tarugo. Cavidades, furos e contornos externos reduzem o volume do componente acabado, de modo que sua massa segue a geometria finalizada.

Quanto pode variar o vão de 100 mm de 7022 entre 20 °C e 40 °C?

Usando α = 23,6 × 10⁻⁶/K como constante para essa variação, ΔL = αLΔT = 23,6 × 10⁻⁶ × 100 × 20 = 0,0472 mm. A Wieland publica esse coeficiente médio para a faixa de 20–100 °C. O cálculo descreve o vão livre indicado; uma folga montada depende também do material acoplado, das restrições mecânicas e das temperaturas reais.

SUPORTE PARA PROJETOS

Discuta seu componente de ferramental ou suporte em 7022

Envie o desenho da peça, o produto de estoque selecionado e seu estado temperado, juntamente com a quantidade. Inclua a seção original do tarugo e as faces de trabalho, furos e acabamento final exigidos para a cotação.

Referências de material e produto 7022

As referências nomeadas de chapa, forma de produto e físicas utilizadas nas distinções de material acima.

  1. Batz+Burgel — Ficha técnica do material EN AW-7022Faixas de resistência da chapa e valores físicos de referência selecionados, setembro de 2019.
  2. HABA — Alu50; GLEICH — CERTALDescrições comerciais de chapas laminadas, aplicações em ferramental e escopo de processamento específico do produto.
  3. Wieland — Dados do produto EN AW-7022Base de produtos estirados/extrudados, avaliação de soldagem por fusão e referência de expansão térmica entre 20–100 °C.
  4. Cálculos de massa e de variação de comprimento térmicoDimensões explícitas da peça bruta e variação de temperatura com densidade e coeficiente de expansão declarados.
VETCNCFABRICAÇÃO CNC

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Ilustração da geometria da peça em acetal

Ilustração ampliada da geometria da peça

Ilustração da peça gerada por IA.

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB